Como escolher os métodos corretos para fabricar as peças do chassi de um robô móvel e os materiais adequados para elas? Essa escolha afeta tudo: custo, resistência, peso e a velocidade de produção de novas unidades. Uma escolha errada pode resultar em um robô muito pesado, muito frágil ou com um custo de construção muito alto. Uma escolha correta garante um chassi eficiente e dentro do orçamento. Isso é importante tanto para a construção de um protótipo quanto para a produção de milhares de unidades. Em robótica, cada decisão relacionada ao chassi impacta todo o projeto. Portanto, o que deve guiar sua escolha? É preciso considerar o formato da peça, a quantidade a ser produzida e as necessidades ambientais. Vamos analisar as opções para que você possa escolher o processo e o material mais adequados para cada peça do robô.
Processos comuns de fabricação de peças de chassis
A maioria das peças do chassi de robôs móveis é composta por quatro métodos principais: usinagem CNC, moldagem por injeção, fabricação de chapas metálicas e componentes pré-fabricados. Cada um deles resolve um problema diferente. Vale ressaltar que, na produção em série, raramente se opta por apenas um deles. Um chassi de robô típico combina fabricação de chapas metálicas, usinagem CNC, soldagem, acabamento e montagem em uma única peça.
Usinagem CNC para peças de chassis
A usinagem CNC corta metal ou plástico a partir de um bloco sólido. Um computador controla as ferramentas, de modo que a forma segue um programa. Esse método subtrativo funciona melhor quando uma peça precisa de tolerâncias rigorosas e geometria repetível.
Quando a usinagem CNC se encaixa
A usinagem CNC ajusta componentes críticos para o movimento. Carcaças de atuadores, corpos de juntas e suportes de motores dependem dela. O processo proporciona alta precisão dimensional, e essa precisão se repete em todas as unidades. Para componentes de precisão essenciais, uma tolerância estável de ±0.01 mm pode ser alcançada. Características críticas podem atingir ±0.003 mm com controles ambientais e inspeção adequados. Uma carcaça de junta robótica de alumínio 7075-T6, por exemplo, apresentou ±0.005 mm de concentricidade entre os dois assentos de rolamento. Esses valores são cruciais em robótica, onde uma junta instável compromete a navegação.
Equilíbrio entre custo e prazo de entrega
A usinagem CNC dispensa moldes, o que reduz os custos iniciais. Isso a torna ideal para protótipos e produções de baixo volume. As peças chegam em poucos dias. As desvantagens? É preciso que alguém programe o código CNC, há desperdício de material e o investimento por unidade é alto. Mesmo assim, para suportes únicos ou uma pequena produção de pontes, nada supera a velocidade.
Moldagem por injeção para peças de chassis
A moldagem por injeção consiste em empurrar o plástico derretido para dentro de um molde de metal. O molde dá forma a todas as peças da mesma maneira. Os ciclos de produção são rápidos e o desperdício de material é mínimo.
Limiares de volume para moldagem
A moldagem compensa em grande escala. As ferramentas de alumínio funcionam para volumes inferiores a 50,000 peças. As ferramentas de aço tornam-se a melhor opção para volumes entre 100,000 e mais de 1 milhão de peças, onde o custo por peça cai drasticamente. Abaixo desses limites, os cálculos raramente fecham.
Custos de ferramental e restrições de projeto
O ferramental é o fator determinante na decisão. Moldes de alumínio custam de US$ 2,000 a US$ 10,000 para peças de baixa a média complexidade com uma única cavidade. Moldes de aço variam de US$ 10,000 a mais de US$ 100,000, e moldes de aço temperado com múltiplas cavidades podem ultrapassar os US$ 200,000. A troca de um molde de alumínio custa cerca de 10% do custo de uma troca em aço, que varia de US$ 5,000 a US$ 20,000. A moldagem também limita o uso a plásticos moldáveis, e as tolerâncias são mais amplas do que em usinagem CNC. Essas peças geralmente não suportam carga estrutural, embora clipes, nervuras e recursos para roteamento de cabos integrados sejam oferecidos gratuitamente no molde.
Fabricação de chapas metálicas para peças de chassis
A fabricação de chapas metálicas transforma peças planas em estruturas e suportes. É um processo rápido, barato e suficientemente rígido para a maioria dos trabalhos em chassis.
Corte, Dobra e Soldagem a Laser
O corte a laser define o perfil. A dobra cria as pregas. A soldagem une tudo. A soldagem MIG é adequada para estruturas e suportes, embora o calor intenso possa deformar chapas finas. A soldagem TIG funciona bem em aço inoxidável e alumínio com juntas visíveis. A soldagem por resistência a ponto une painéis sobrepostos rapidamente, mas requer acesso do eletrodo em ambos os lados. A soldagem a laser mantém uma zona afetada pelo calor estreita, permitindo orçamentos de distorção rigorosos. Em chapas finas, a distorção térmica é o verdadeiro inimigo, não a resistência da junta. A soldagem por pontos, o sequenciamento balanceado e a fixação rígida mantêm a planicidade.
Adequado para molduras e suportes
As espessuras padrão das chapas de alumínio simplificam o projeto. O alumínio está disponível em 0.020, 0.032, 0.040, 0.050, 0.062, 0.080, 0.093, 0.100, 0.125, 0.190 e 0.250 polegadas. O aço varia de 0.018 a 0.375 polegadas. Essas dimensões atendem à maioria das aplicações em chassis e suportes.
Componentes prontos para uso completam o cenário. Rolamentos, fixadores e perfis chegam prontos para serem instalados. Comprá-los é muito melhor do que usinar cada pequena peça. De uma perspectiva prática, a fabricação para robótica é um jogo de combinação. A combinação certa de processos mantém o custo, o peso e o desempenho em equilíbrio.
Materiais comuns para peças de chassis
O material escolhido para as peças do chassi de um robô móvel afeta toda a construção. Uma estrutura soldada, uma carcaça de plástico e um suporte impresso em 3D exigem materiais diferentes. A escolha certa equilibra resistência, peso, custo e o método de fabricação das peças. Em sistemas robóticos, cada grama e cada centavo importam. Escolher bons materiais desde o início evita custos elevados com retrabalho posteriormente.
Metais para peças de chassis
Ligas de alumínio: equilíbrio entre resistência e peso
O alumínio é a principal escolha para a maioria das estruturas de robôs. Ligas como a 6061-T6 são fáceis de usinar. Sua relação resistência/peso supera a do aço, tornando o alumínio excelente para estruturas e suportes. Para peças que exigem maior resistência, a liga 7075-T6 oferece maior limite de escoamento, mantendo o peso baixo. A escolha do alumínio geralmente se resume ao custo versus a necessidade de resistência.
Aço e aço inoxidável: durabilidade e custo
O aço custa menos por quilograma do que o alumínio. Oferece maior rigidez e dura mais tempo sob cargas de impacto. Mas pesa quase três vezes mais. O aço inoxidável 17-4 PH destaca-se para sistemas robóticos. Resiste à ferrugem e pode ser tratado termicamente para alta resistência. Muitos fabricantes de robôs o utilizam para suportes, fixadores e peças personalizadas. A fabricação de peças de aço geralmente envolve soldagem e usinagem.
Titânio: Alta resistência, baixo peso
O titânio Ti-6Al-4V oferece alta resistência com uma significativa redução de peso, mas a um custo elevado. A usinagem do titânio é complexa e desgasta as ferramentas rapidamente. O titânio é encontrado apenas em peças com restrições de peso, como estruturas de drones de alto desempenho ou braços de precisão. Para a maioria das estruturas de chassis, o alumínio ou o aço são opções mais adequadas.
Plásticos para peças de chassis
ABS: Resistência a impactos e custo
O ABS suporta bem impactos e mantém os custos baixos. É excelente para capas, carcaças e suportes não estruturais. O ABS custa cerca de US$ 1.40 a US$ 1.80 por quilograma em volume. Isso o torna um material básico para carcaças de robôs para uso interno. A desvantagem? Menor rigidez do que os metais. Para peças leves de robôs AMR, o ABS oferece o equilíbrio ideal entre custo e resistência.
Nylon: Resistência ao desgaste e flexibilidade
O nylon 6/6 com 30% de fibra de vidro (PA66 GF30) tem um preço que sobe para US$ 3.50–5.50 por quilograma. O PA6 sem fibra de vidro custa entre US$ 2.80 e US$ 3.80/kg. Para engrenagens, buchas e suportes estruturais, a maior resistência ao desgaste e durabilidade justificam o custo. O nylon suporta melhor o estresse repetido do que o ABS. Esses materiais para peças de robôs AMR oferecem melhor desempenho mecânico do que os plásticos comuns.
Camada de commodities (ABS, PP, HDPE): US$ 1.20–2.00/kg em volumes anuais de 1 a 5 toneladas. Primeira camada de engenharia (PA6, POM, PC, PBT): US$ 2.50–5.50/kg. A fibra de vidro adiciona aproximadamente US$ 0.80–1.50/kg; o retardante de chama adiciona US$ 0.50–2.00/kg. Quantidades para protótipos (menos de 500 kg/ano) são de 2 a 4 vezes maiores devido às quantidades mínimas exigidas pelos fabricantes de compostos.
Materiais compósitos e impressos em 3D para peças de chassis
Fibra de carbono e fibra de vidro
A fibra de carbono oferece uma excelente relação rigidez/peso. Um quadro de fibra de carbono proporciona uma significativa redução de peso em comparação com o alumínio. No entanto, o custo do material é elevado e a produção exige técnicas de laminação especializadas. A fibra de vidro é uma alternativa mais acessível, com boa rigidez em relação ao seu peso. Ambos os materiais são adequados para situações em que peso e desempenho são mais importantes do que o custo.
DMLS e peças impressas em 3D
A Sinterização Direta a Laser de Metal (DMLS) constrói peças camada por camada a partir de pó metálico. Para formas complexas que não podem ser usinadas, a DMLS abre novas possibilidades de design. O aço inoxidável 17-4 PH é facilmente impresso. A condição de sinterização resulta em uma resistência ao escoamento de 800 MPa com apenas 4% de alongamento. O tratamento térmico a H900 eleva a resistência ao escoamento para 1100 MPa e o alongamento para 7%. Uma resolução mais fina de 20 mícrons proporciona uma resistência ao escoamento de 1227 MPa e 10% de alongamento após o tratamento térmico. Para pequenas séries de peças complexas para robôs AMR, a DMLS compete com a usinagem.
| Condição | Força de rendimento (MPa) | Alongamento (%) |
| Como sinterizado | 800 | 4 |
| Tratado termicamente (H900) | 1100 | 7 |
| Resolução de 20 μm, H900 | 1227 | 10 |
| Resolução de 30 μm, H900 | 1234 | 13 |
A seleção de materiais para peças de robôs se resume a adequar o material à função da peça. Estruturas de sustentação precisam de metais ou materiais compósitos. Tampas e suportes de iluminação funcionam bem em plástico. Para sistemas robóticos, uma boa seleção de materiais faz toda a diferença entre um robô que funciona e um que falha.
Considerações de projeto para peças do chassi
Geometria e Caminhos de Carga
Costelas, reforços e espessura da parede
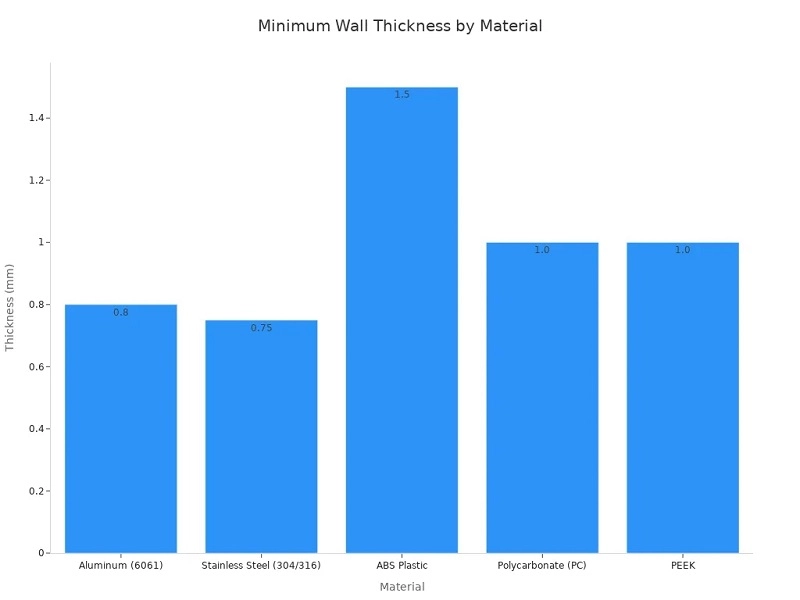
A espessura da parede define o ponto de partida. Para alumínio usinado por CNC, o mínimo seguro é de 0.8 mm. A maioria das ligações de robôs utiliza entre 2 e 4 mm de espessura para reduzir o peso sem comprometer a resistência.
As nervuras tornam uma peça mais resistente sem aumentar seu peso. Para peças usinadas em CNC, mantenha a relação altura/espessura entre 5:1 e 10:1. A altura não deve ser superior a quatro vezes a largura. Adicione um raio de concordância de R2 a R4 mm na base. Três nervuras longas podem mais que dobrar a resistência à flexão sem aumentar o peso.
As peças moldadas por injeção seguem regras diferentes para evitar marcas de afundamento e garantir a ejeção. As nervuras são geralmente mais finas que a parede principal, e ângulos de saída são adicionados ao molde.
Concentração de estresse e fadiga
Cada canto vivo gera tensão. Os filetes resolvem esse problema. Mantenha a relação profundidade/largura do rebaixo em 4:1 ou menos. Para furos, a profundidade deve ser limitada em relação ao diâmetro para manter o acesso da ferramenta e a precisão. Em robótica, a vibração constante é uma realidade. Nervuras e reforços distribuem as cargas por áreas maiores para reduzir a tensão máxima e melhorar a durabilidade a longo prazo.
Características de montagem
Fixadores, encaixes de pressão e adesivos
Cada método de união apresenta vantagens e desvantagens. Fixadores roscados criam alta tensão nos pontos de fixação dos parafusos. A vibração pode afrouxá-los com o tempo. Em juntas metal-plástico, as diferenças térmicas concentram a tensão nos fixadores.
A colagem com adesivo resolve muitos problemas. Distribui a carga uniformemente pela junta. Os adesivos resistem à vibração e criam vedações estanques. Além disso, são mais leves, dispensando o uso de peças adicionais. Essa abordagem melhora a durabilidade e o desempenho.
| Fator | Parafusos roscados | Colagem Adesiva |
| Distribuição de tensão | Alto nos pontos de fixação | Mesmo através de juntas |
| Resistência à fadiga | Precisa de cuidados especiais | Excelente |
| Resistência à vibração | Pode afrouxar | Boa |
| Risco de corrosão | Alto | Baixo |
| materiais diferentes | Feira | Excelente |
| Resistência à temperatura | Alto | Ruim |
| Impacto de peso | Mais pesado | Isqueiro |
Os adesivos não toleram bem o calor. Podem sofrer deformação plástica sob carga constante. Bons projetos utilizam adesivos para cargas de cisalhamento e fixadores onde a desmontagem é importante.
Acúmulo de tolerâncias e alinhamento
Cada componente possui uma tolerância. Empilhá-los pode causar desalinhamento no robô. Materiais diferentes agravam a situação.
O alumínio, o aço carbono e o aço inoxidável possuem diferentes coeficientes de expansão térmica, que devem ser levados em consideração em montagens com materiais mistos.
Um fuso de esferas de aço pode expandir-se significativamente durante um ciclo de trabalho, afetando o alinhamento e a folga.
Para montagens críticas, os valores do coeficiente de expansão térmica (CTE) ou a folga de projeto devem ser compatíveis para toda a faixa de temperatura. Uma boa seleção de materiais evita muitos problemas de alinhamento.
Fatores Ambientais e Térmicos
Corrosão e exposição química
O ambiente operacional orienta a seleção de materiais. O alumínio resiste à maioria das condições. O aço inoxidável oferece alta resistência em ambientes mais severos. Plásticos como ABS e náilon resistem a produtos químicos comuns.
Dissipação de calor e estabilidade do material
As peças metálicas do chassi suportam cargas e conduzem o calor dos motores. O alumínio conduz o calor muito melhor do que o aço, o que o torna vantajoso para o gerenciamento térmico.
A estabilidade do material sob variações de temperatura afeta o desempenho a longo prazo. Peças que se expandem a cada ciclo podem sofrer desalinhamento. Utilize materiais com coeficiente de expansão térmica (CTE) semelhante para reduzir esse desalinhamento. Quando isso não for possível, considere a flexibilidade do projeto. Para sistemas robóticos, essa atenção aos detalhes melhora o desempenho.
Essas considerações de projeto para as peças do robô AMR devem ser feitas logo no início do projeto. Espessura da parede, nervuras, método de montagem e escolha do material trabalham em conjunto. Se forem bem escolhidas, o robô oferece alta resistência sem excesso de peso. Se forem mal escolhidas, haverá problemas com desvios e fadiga.
Estrutura de decisão para peças de chassis
Esta estrutura conecta forma, quantidade e orçamento para peças de chassis de robôs móveis. Ela transforma as características das peças em escolhas reais de fabricação. O objetivo é evitar incompatibilidades dispendiosas entre projeto e produção.
Processo de correspondência à complexidade da peça
O formato da peça geralmente determina quais processos podem ser usados. Características internas complexas inviabilizam completamente alguns métodos.
Suportes simples versus alojamentos complexos
Um suporte plano funciona com qualquer processo. Uma carcaça com canais internos, não. A tabela abaixo mostra a comparação entre usinagem CNC e moldagem por injeção.
| Característica | Usinagem CNC | Moldagem por Injeção |
| Canais internos | Limitado pelo acesso às ferramentas; frequentemente requer múltiplas configurações ou usinagem de 5 eixos, o que aumenta o custo. | Formas internas complexas podem ser moldadas diretamente, eliminando operações secundárias. |
| Rebaixos | Difícil de usinar porque as ferramentas não alcançam, aumentando o custo e a complexidade. | Pode ser moldado diretamente, eliminando operações secundárias. |
| Impacto geral em custos/viabilidade | Alta complexidade e custo para canais internos e rebaixos; mais adequado para baixos volumes ou formatos que não podem ser removidos de um molde. | Mais viável para estruturas internas complexas, mas os rebaixos podem dificultar a extração e aumentar os custos do molde. |
Vale ressaltar que a usinagem CNC é preferida quando a complexidade da peça inclui formatos que não podem ser facilmente removidos de um molde. Isso torna o CNC adequado para produção de baixo volume. Por exemplo, a carcaça de um sistema robótico pode ter cavidades profundas e cantos internos vivos.
A geometria da peça inclui cavidades profundas, cantos internos agudos ou características que exigem usinagem simultânea de 5 eixos.
Este formato exige usinagem de 5 eixos. A moldagem por injeção teria problemas de ejeção neste caso.
Características: Dimensões e Acabamento da Superfície
Detalhes minuciosos e acabamentos precisos direcionam a usinagem CNC para peças específicas. As necessidades de acabamento superficial também influenciam os processos. A escolha do material é crucial nesse aspecto. Um acabamento liso é mais fácil de obter em alguns materiais do que em outros. A fabricação em chapa metálica é limitada pelos raios de curvatura. Ela se adapta a estruturas onde a precisão exata é menos importante.
Adequação do material ao volume de produção
O melhor material é inútil se você não tem condições de produzi-lo. É aqui que a seleção de materiais se encontra com o planejamento da produção.
Prototipagem de baixo volume versus produção em massa
Para baixos volumes, a usinagem CNC é a melhor opção. Não há necessidade de construir moldes. É possível iterar durante a noite. Para produção em massa, a moldagem se torna a norma. O alto custo inicial das ferramentas é diluído em milhões de peças. A fabricação de chapas metálicas fica em um meio-termo. Ela oferece alta resistência e custo moderado.
Ferramentas para Pontes e Abordagens Híbridas
Muitas equipes utilizam ferramentas de transição. Elas criam protótipos com CNC ou chapas metálicas para testar o projeto. Em seguida, usam um molde de alumínio mais maleável para fabricar peças de pré-produção. Isso permite testar o mercado antes de investir em um molde de aço. Uma abordagem híbrida funciona bem: uma peça moldada é usinada em superfícies críticas. Isso equilibra a redução de custos com tolerâncias rigorosas.
Comparando custos e prazos de entrega
O custo unitário é apenas um fator. O custo total de propriedade inclui ferramentas, taxa de refugo e prazo de entrega.
Custo unitário versus custo total de propriedade
Uma peça usinada em CNC não tem custo de ferramental, mas um custo unitário mais alto. Uma peça moldada por injeção tem um alto custo de ferramental, mas um baixo custo unitário. A escolha certa depende da quantidade total de produção. Desempenho e durabilidade também afetam o custo total. Uma peça mais resistente pode permitir a redução de peso em outras áreas. A seleção do processo correto para peças de robôs AMR depende dessas compensações.
Fatores que influenciam o prazo de entrega por processo
O prazo de entrega é determinado pela preparação. Cada processo de fabricação tem prazos de entrega diferentes. Um parceiro como a NOBLE, uma empresa líder em manufatura na China, oferece um serviço excepcional. Sua expertise ajuda os clientes a produzir peças para robôs AMR. A NOBLE se destaca na fabricação para robótica, garantindo alta resistência e baixo peso em cada componente. Suas peças confiáveis atendem a aplicações exigentes. Eles entendem que a robótica requer precisão. A NOBLE trabalha com os clientes para melhorar o desempenho de cada sistema robótico que constroem. Cada robô se beneficia de sua expertise em seleção de materiais. O material certo faz toda a diferença. Um bom projetista de robôs sabe disso. Um ótimo construtor de robôs escolhe a NOBLE.
NOBLE: Parceiro na fabricação de peças para chassis de robôs móveis

A NOBLE trabalha com processamento de metal e plástico para peças de chassis de robôs móveis. A empresa cuida de tudo, desde a verificação do projeto até a montagem do produto final. Para sistemas robóticos, ter tudo em um só lugar economiza tempo e evita erros. O conhecimento em robótica da empresa contribui para aprimorar cada etapa da produção e a seleção de materiais.
Experiência em Processamento de Metais e Plásticos
Usinagem CNC, Moldagem por Injeção e Chapas Metálicas
A NOBLE realiza três processos principais em sua própria oficina. A usinagem CNC abrange fresamento de 3, 4 e 5 eixos, além de torneamento, alcançando alta precisão adequada para componentes robotizados.
A moldagem por injeção processa peças de plástico e metal. A NOBLE utiliza moldes de aço e alumínio, sendo os de aço ideais para produção em larga escala e os de alumínio para lotes menores. A tonelagem da prensa é selecionada com base no tamanho e no material da peça.
A fabricação de chapas metálicas completa o conjunto. A NOBLE oferece serviços de dobra, soldagem, corte e estampagem, com tolerâncias rigorosas adequadas para chassis e suportes.
| Processo de Fabricação | Principais características |
| Usinagem CNC | Fresagem CNC de 3, 4 e 5 eixos, torneamento CNC, pós-processamento |
| Moldagem por Injeção | Moldagem por injeção de plástico, moldagem por injeção de metal, fabricação de moldes, pós-processamento |
| Fabricação de Chapas Metálicas | Dobrar, soldar, cortar, estampar, acabamento de superfície |
Suporte ao projeto durante a montagem
Os serviços da NOBLE vão além da simples fabricação de peças. A equipe auxilia no projeto das peças, na seleção de materiais e no planejamento da montagem. Eles sugerem o processo ideal para cada componente, visando o melhor desempenho com base no volume e no cronograma da sua produção.
Para produções de baixo volume, utilizam usinagem CNC ou fundição a vácuo. Para produção de alto volume, recorrem à moldagem de alto volume ou à fabricação de chapas metálicas. Processos secundários de usinagem, como polimento, pintura eletrostática a pó e pintura líquida, são realizados internamente. As peças chegam prontas para montagem.
Certificações e padrões de qualidade
A NOBLE possui certificações de gestão da qualidade que garantem o controle e a rastreabilidade dos processos. Registros de inspeção comprovam cada remessa. Você pode rastrear cada peça até o seu lote de produção.
Serviço completo, do protótipo à produção.
Você pode começar com um protótipo e expandir para milhares de unidades sem precisar trocar de fornecedores durante a fabricação do robô. A NOBLE realiza a produção em baixo volume com usinagem CNC e a produção em alto volume com moldagem por injeção e fabricação de chapas metálicas.
O controle de qualidade interno detecta problemas precocemente. A equipe entende de fabricação para robótica. Eles equilibram resistência e peso e selecionam o material certo para cada aplicação robótica.
Cada método de fabricação de peças para chassis de robôs móveis resolve um problema diferente. A usinagem CNC é ideal para tolerâncias rigorosas e pequenos lotes. A moldagem por injeção reduz o custo de cada peça em grandes quantidades. A fabricação em chapa metálica proporciona estruturas rígidas rapidamente. Peças pré-fabricadas economizam tempo na produção de componentes pequenos. Na prática, a maioria das construções combina diversos processos.
A escolha dos materiais funciona da mesma forma. O alumínio equilibra peso e resistência. O aço dura mais, mas pesa mais. O titânio reduz o peso, mas custa muito. Plásticos e compósitos reduzem custos ou peso. Escolha o material de acordo com o volume necessário e deixe que a estrutura de decisão o guie. Verifique as necessidades da sua peça antes de decidir.
Perguntas frequentes sobre peças de chassis de robôs móveis
Como escolher entre usinagem CNC e moldagem por injeção para peças de chassis de robôs móveis?
Tudo se resume a volume e formato. A usinagem CNC é a melhor opção para pequenas tiragens e tolerâncias rigorosas. A moldagem se torna vantajosa a partir de 50,000 peças com ferramentas de alumínio. Canais internos complexos favorecem a moldagem, enquanto rebaixos e cavidades profundas direcionam o trabalho para a usinagem CNC.
Qual o material mais adequado para uma estrutura de robô leve?
O alumínio 6061-T6 ou 7075-T6 geralmente oferece o equilíbrio ideal. Ambos apresentam uma excelente relação resistência/peso. Para aplicações que exigem um peso ainda menor, podem ser considerados materiais compósitos avançados, embora estes possam envolver custos mais elevados e processos de fabricação mais complexos.
Quando a fabricação de peças em chapa metálica faz sentido para componentes de chassis?
A chapa metálica é ideal para estruturas e suportes. O corte a laser, a dobra e a soldagem transformam rapidamente chapas planas em estruturas rígidas. As espessuras padrão do alumínio variam de 0.020 mm a 0.250 mm. Já as do aço variam de 0.018 mm a 0.375 mm. É um processo barato e rápido.
Quantas unidades preciso para que a moldagem por injeção se torne viável?
Ferramentas de alumínio funcionam bem para produções de até 50,000 peças. Ferramentas de aço tornam-se mais vantajosas para produções entre 100,000 e mais de 1 milhão de peças. Abaixo desses limites, o custo das ferramentas raramente se justifica. Ferramentas de transição com um molde de alumínio mais maleável ajudam a testar o mercado inicialmente.
Quais são as causas do acúmulo de tolerâncias em peças de chassis de robôs móveis?
Cada componente possui uma tolerância, e os erros se acumulam. A mistura de materiais agrava a situação, pois cada material se expande em taxas diferentes. Para montagens críticas, é fundamental que os valores do coeficiente de expansão térmica (CTE) ou a folga de projeto sejam compatíveis para toda a faixa de temperatura, garantindo um alinhamento preciso.
Por que as nervuras e os reforços são importantes no projeto do chassi?
As nervuras adicionam resistência sem aumentar o peso. Para peças usinadas em CNC, mantenha a relação altura/espessura entre 5:1 e 10:1. Três nervuras longas podem mais que dobrar a resistência à flexão. Em peças moldadas, as nervuras são geralmente mais finas que a parede principal para evitar marcas de retração.
Que certificações um parceiro de fabricação deve possuir para trabalhos com robótica?
Procure um parceiro de fabricação com certificações de qualidade que garantam o controle e a rastreabilidade do processo. A NOBLE oferece suporte desde o projeto até a montagem final.
Um único fornecedor consegue lidar tanto com a prototipagem quanto com a produção em massa?
Sim, e isso economiza tempo. A NOBLE começa com usinagem CNC ou fundição a vácuo para baixos volumes. Para grandes volumes, eles passam a utilizar moldagem por injeção ou fabricação de chapas metálicas. Operações secundárias internas, como polimento e pintura eletrostática a pó, garantem que as peças cheguem prontas para montagem.