
Introdução
Como muitos sabem, cortes rápidos geralmente sacrificam a precisão. Unidades de acionamento de alta qualidade custam uma fortuna. Parece que sempre há uma troca entre uma e outra. O corte a jato de água simplesmente não segue esse padrão. Ele oferece o melhor dos dois mundos. Uma bomba impulsiona a água a uma pressão extrema — até 90,000 psi. Em seguida, ela é expelida através de um minúsculo orifício. Adiciona-se abrasivo de granada a esse jato. Essa mistura corta qualquer metal como uma faca quente corta manteiga, mas sem o calor. Sem bordas derretidas. Sem zonas endurecidas. É por isso que as oficinas o utilizam em todos os lugares hoje em dia.
Vamos ser diretos. Se você fabrica componentes metálicos para robôs, carros ou máquinas industriais, este método resolve problemas reais. Você mantém a estrutura original do material intacta. Você garante tolerâncias rigorosas, peça por peça. Você alterna entre calços finos e uma placa de aço de 15 centímetros sem precisar trocar de ferramentas. Essa versatilidade é difícil de superar.
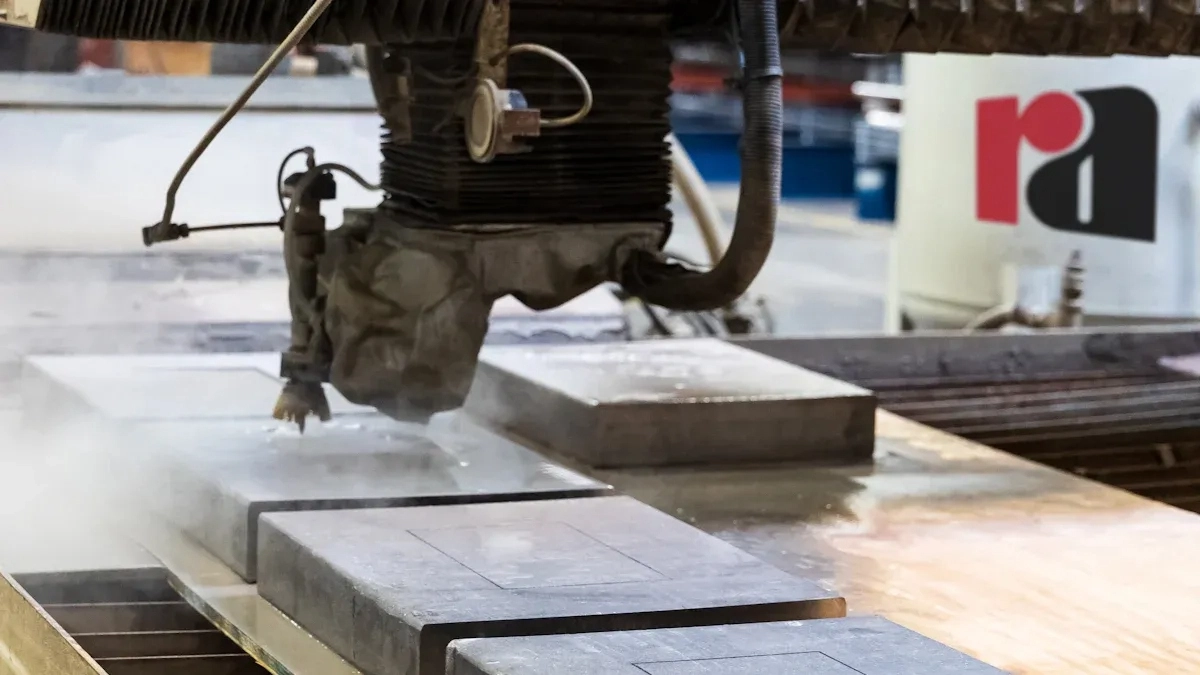
Como funciona o corte por jato de água abrasivo em metais
Eis como a máquina realmente corta metal. Uma bomba impulsiona a água a uma pressão altíssima — entre 60,000 e 90,000 psi. Essa água jorra através de um minúsculo orifício, talvez com 0.01 polegadas de diâmetro. Em seguida, o abrasivo de granada é puxado para o fluxo dentro de um tubo de mistura. A água acelera essas partículas afiadas. O que atinge o metal não é água. É um jato de areia de alta velocidade movendo-se a duas vezes a velocidade do som.
A ação de corte é pura erosão. Cada partícula abrasiva remove uma lasca microscópica. Não há acúmulo de calor. Não ocorre fusão. A estrutura interna do metal permanece exatamente como era antes do início do corte.
Agora, observe as alternativas. O corte a laser utiliza um feixe de luz concentrado que derrete o material. Esse calor cria uma zona termicamente afetada, ou ZTA (Zona Termicamente Afetada). As bordas ficam duras e quebradiças. Às vezes, é necessário retrabalhá-las.
O corte a plasma é mais rápido em chapas grossas, mas o acabamento é áspero. Além disso, há uma zona afetada pelo calor significativa. A borda pode precisar de esmerilhamento antes da soldagem.
A fresagem CNC oferece precisão. Sem dúvida. Mas, para uma placa grande, é lenta. A ferramenta se move para frente e para trás, cortando uma fenda estreita. Além disso, as fresas se desgastam. Um jato de água simplesmente continua passando pelo mesmo bico por horas.
Principais vantagens para a fabricação de componentes metálicos
Vamos falar das vantagens reais. Essas sim fazem a diferença no chão de fábrica.
Nenhuma zona afetada pelo calor
Lasers e plasma geram calor. Esse calor causa problemas. Metais finos se deformam. Aços temperados perdem a têmpera. Microfissuras se formam ao longo da borda de corte. Você pode não vê-las, mas elas estão lá.
O corte a jato de água evita tudo isso. A ação de corte é pura erosão mecânica. Uma partícula atinge o metal e remove uma lasca minúscula. Não há acúmulo de calor. A estrutura interna do material — contornos de grão, dureza, têmpera — permanece exatamente como era antes do início do corte.
Isso é importante para peças reais. Pense em um suporte aeroespacial. Ou em uma haste de braço robótico, ou em qualquer componente que precise de soldagem após o corte. Uma zona afetada pelo calor cria pontos fracos. O corte a jato de água elimina essa preocupação.
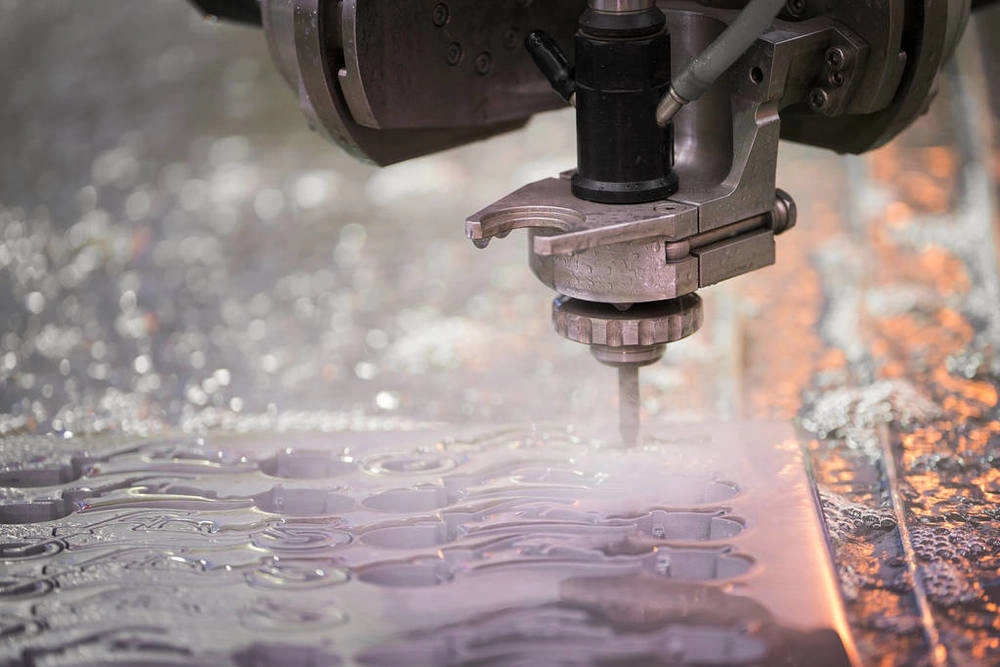
Corta qualquer metal
Tudo o que você imaginar, essa máquina corta.
Metais macios como alumínio, latão e cobre são cortados com precisão. Sem derretimento. Sem rebarbas arrastando atrás do corte.
Metais duros como aço inoxidável, titânio, Inconel e aço ferramenta? Sem problemas. Espessuras de até seis ou mesmo dez polegadas. O mesmo bico corta calços finos e chapas grossas sem necessidade de alterações.
Ligas exóticas para aplicações aeroespaciais ou robótica médica? Funciona perfeitamente. Certificações de materiais não são um problema. O processo não altera a composição química nem a estrutura.
Precisão e repetibilidade
Manter tolerâncias entre mais ou menos um e três milésimos de polegada. Essa é a precisão necessária em chapas grossas.
A largura do corte — a espessura do material removido — é mínima, talvez 0.03 polegadas (0,76 mm). Isso permite encaixar as peças bem próximas umas das outras na chapa. O desperdício diminui significativamente. Ao cortar metais caros como titânio ou Inconel, essa economia se acumula rapidamente.
Sem rebarbas, sem acabamento secundário
A qualidade da borda é perfeita logo após a usinagem. Sem rebarbas. Sem linhas irregulares. Sem pontos ásperos.
Isso elimina a necessidade de rebarbação. Reduz o tempo de retificação. Muitas vezes, você dispensa completamente a usinagem secundária. A peça vai do corte a jato de água para a próxima operação ou diretamente para a montagem. Isso representa economia real de custos, não apenas conversa fiada.
Componentes metálicos ideais para corte a jato de água
Aqui está uma análise prática. Peças diferentes, metais diferentes, mesma máquina.
| Tipo de Componente | Metais Comuns | Por que o corte a jato de água se destaca? |
| Estruturas de suporte e placas de base | Alumínio, aço inoxidável, aço | Corta chapas grossas sem gerar calor. A peça permanece plana. Sem deformação, a montagem é feita corretamente na primeira tentativa. |
| Braços e elos de robôs | Alumínio, titânio, fibra de carbono | Estruturas de paredes finas são sensíveis ao calor. O corte a jato de água evita isso completamente. Sem distorção. Sem delaminação em compósitos. |
| Engrenagens em branco e rodas dentadas | Aço temperado, aço inoxidável | É possível cortar material que já passou por tratamento térmico. Os dentes saem limpos. Muitas vezes, dispensa-se completamente o tratamento térmico pós-usinagem. |
| Suportes e placas de montagem | Vários metais | Precisa de um suporte personalizado rapidamente? Sem ferramentas complexas. Sem esperar por um programador a laser. Carregue o arquivo, corte a peça e envie. |
| Dissipadores de calor e invólucros | Alumínio, Cobre | O calor é o inimigo aqui. Um laser degradaria a condutividade térmica na borda do corte. O jato de água deixa as propriedades do material intactas. O acabamento da superfície permanece limpo. |
| Calços e espaçadores | Aço mola, aço inoxidável | O controle da espessura é fundamental. Uma rebarba em uma lâmina de ajuste compromete o alinhamento. O corte a jato de água produz uma borda limpa. Sem necessidade de lixamento ou polimento secundários. |
Corte a jato de água versus outros métodos de corte para metais
Aqui está a comparação direta. Observe os fatores que realmente influenciam sua decisão no chão de fábrica.
| Fator | Corte a jato de água (Abrasivo) | Corte a Laser | Corte a plasma | Fresagem CNC |
| Zona afetada pelo calor | Nenhuma. Zero. O corte é erosão mecânica. | Sim. Significativo em materiais mais espessos. | Sim. Zona de Perigo Ampla. Altera as propriedades do metal. | Mínimo, mas o atrito da ferramenta gera algum calor localmente. |
| Espessura Máxima (Aço) | Até 10 centímetros. Mesmo bico. | Aproximadamente 1 cm para um corte limpo. Desce rapidamente. | Até 2 polegadas, mas a borda fica áspera e chanfrada. | Em teoria, é ilimitado. Mas, na prática, a taxa de avanço torna-se dolorosamente lenta. |
| Qualidade de Borda | Excelente. Liso. Pronto para soldagem. | Excelente em chapas finas. Em chapas grossas, escorre. | Áspero. Escória na borda inferior. Necessita de limpeza. | Excelente. Acabamento usinado. |
| Resíduos de materiais | Baixa. Corte estreito, encaixe preciso. | Baixa. Largura de corte semelhante. | Alta. Corte mais largo, encaixe mais áspero. | Moderado a alto. A remoção de cavacos remove material. |
| Custo de Ferramentas | Sem necessidade de ferramentas. O mesmo bico para tudo. | Sem necessidade de ferramentas. Consumíveis de gás e lentes. | Sem necessidade de ferramentas. Eletrodos consumíveis. | Alto nível. Dispositivos de fixação, morsas, fresas de topo, porta-ferramentas. |
| Velocidade (Metal Fino) | Mais lento. A aceleração é limitada. | Mais rápido. Muito rápido em chapa metálica. | Mais rápido. Ideal para cortes grosseiros. | Lento. Tempo de programação e de trajetória da ferramenta. |
| Velocidade (Metal Espesso) | Mais rápido. Continua cortando sem parar. | Não consigo cortar uma chapa grossa de forma limpa. | Moderado. Rápido, mas acidentado. | Muito lento. O avanço é limitado pela sobreposição de degraus e pela profundidade de corte. |
O padrão é claro. O corte a jato de água não é o mais rápido em chapas finas. Nesse caso, o corte a laser leva vantagem. Mas para chapas grossas, para materiais sensíveis ao calor e para a flexibilidade de corte sem necessidade de ferramentas, o corte a jato de água não tem concorrentes à altura.
Aplicações em diversas indústrias focadas em metais
Vamos analisar onde esse método é realmente utilizado. Cada setor industrial tem um problema diferente. O corte a jato de água resolve esse problema.
Robótica & Completa
Imagine um braço robótico. Ele precisa se mover rápido e ser posicionado com precisão. As peças precisam ser leves. O alumínio é a escolha óbvia, mas o alumínio fino se deforma com o calor. Um laser ou plasma distorceria a estrutura.
O corte a jato de água permite fabricar placas de chassis, suportes de ferramentas de extremidade de braço e elos de precisão. Sem aquecimento, a peça permanece plana e o braço mantém sua precisão.
Indústria aeroespacial
Aqui, o material geralmente é titânio ou Inconel. Ligas caras. Cada peça vem com um certificado de rastreabilidade. Você não pode alterar as propriedades do metal. A resistência à fadiga é uma questão de segurança.
A Zona Afetada pelo Risco (ZAR) cria alterações microestruturais. Esse é um ponto de falha. O corte a jato de água não produz ZAR. A borda fica tão limpa quanto o material base. Você obtém as propriedades certificadas em toda a espessura do material.
Automotiva
Suportes personalizados. Componentes de suspensão. Peças protótipo para P&D. A necessidade é de rapidez. Você não tem tempo para ferramentas complexas. Você não quer esperar por um programador a laser.
Carregue o arquivo CAD. Corte a peça. Teste-a. Altere o projeto. Corte outra. Sem custo de ferramental. Sem distorção térmica. Essa é a vantagem para trabalhos de baixo volume e desenvolvimento.
Maquinaria industrial
Isso é material pesado. Placas de base com cinco centímetros de espessura. Componentes do equipamento feitos de chapa de aço de quinze centímetros. As tolerâncias ainda precisam ser rigorosas.
O corte a plasma seria rápido, mas deixaria uma borda áspera e chanfrada. Seria necessário usiná-la posteriormente. O corte a jato de água é limpo e mantém a espessura total. A borda fica em esquadro. A tolerância é preservada. A peça segue diretamente para soldagem ou montagem. Isso economiza uma operação inteira.
Limitações e considerações para o corte de metais
Nenhum processo é perfeito. O corte a jato de água tem limitações reais. É preciso conhecê-las antes de se comprometer.
Velocidade em metal fino
Eis a verdade. Se você estiver cortando chapas metálicas com menos de 6 mm de espessura, o laser é mais rápido. A aceleração do jato de água é limitada. O jato abrasivo leva um instante para atingir o ponto ideal de contato. Para trabalhos de grande volume com chapas finas, o laser ganha a corrida da velocidade.
Custos operacionais
Você paga pelos consumíveis. O abrasivo de granada não é gratuito. Você usa um saco por turno, dependendo do tempo de corte. Bicos e tubos de mistura se desgastam. O abrasivo os corrói da mesma forma que corrói o metal. Esses são itens reais na sua planilha de custos. Leve-os em consideração.
Tolerâncias para características críticas
O corte a jato de água oferece boas tolerâncias, com uma margem de erro de alguns milésimos de polegada. Mas e para um assento de rolamento? Ou um furo de pino guia de precisão que exige um ajuste por interferência? Talvez ainda seja necessário um trabalho secundário: alargamento, mandrilamento ou até mesmo um pequeno passe na fresa. O jato de água corta com precisão, mas não substitui o acabamento usinado nas interfaces mais exigentes.
O acabamento da superfície
A borda é lisa. Sem rebarbas. Sem escória. Mas é um acabamento acetinado. Se você precisar de um polimento espelhado — como para uma superfície de vedação ou uma borda estética — você ainda não terminou. O jato de água chega perto. Você ainda precisa de um processo secundário para atingir aquele acabamento reflexivo.
Melhores práticas para componentes metálicos projetados para corte a jato de água.
Veja como projetar peças especificamente para esse processo. Seguindo estas instruções, você economiza tempo e dinheiro.
1. Projeto para encaixe
O desperdício de material é caro. A largura do corte é estreita, então aproveite essa vantagem. Posicione as peças bem próximas umas das outras na chapa. Gire-as. Interligue as formas. A máquina não se importa. Seu aproveitamento de material aumenta. Seu desperdício diminui.
2. Use abas para peças pequenas.
Você corta uma arruela minúscula. Ela termina de cortar. Aí ela cai direto no tanque. Agora você tem que ficar pescando ela de dentro de uma lama abrasiva. Nada bom.
Deixe pequenas abas prendendo a peça à chapa. Microjuntas. A peça permanece no lugar. Quando o trabalho terminar, você a destaca ou corta as abas. Esta é uma prática padrão para componentes pequenos.
3. Especifique o material e a espessura antecipadamente.
As configurações da máquina mudam completamente de acordo com o material. O alumínio é cortado rapidamente com menos abrasão. O aço temperado exige mais granada e uma alimentação mais lenta. O titânio é um caso à parte.
Informe ao operador exatamente o que você está processando: grau da liga, espessura e condição do tratamento térmico. Isso não é opcional. Adivinhar leva a cortes ruins ou tubos de mistura quebrados.
4. Planejar operações secundárias
O corte a jato de água cria o perfil. Não faz furos roscados. Não fixa um rolamento com precisão de décimos de milímetro.
Analise seu projeto. Identifique os detalhes que precisam de usinagem. Furos roscados? Planeje uma operação de rosqueamento após o corte. Furos de precisão para pinos guia? Deixe material de sobra e, em seguida, faça o alargamento ou o torneamento em uma fresadora. O corte a jato de água é o primeiro passo, não o último, para interfaces críticas.
Conclusão
Em resumo, se você fabrica peças metálicas e se preocupa com o comportamento do material após o corte, o jato de água não é uma ferramenta de nicho, mas sim um processo fundamental.
Você mantém as propriedades originais do metal. Sem aquecimento. Sem bordas endurecidas. Sem microfissuras. Você mantém tolerâncias rigorosas em calços finos e em uma placa de seis polegadas usando a mesma máquina. Você troca de alumínio para Inconel sem trocar as ferramentas.
Agora, aqui está a dica prática para sua oficina. Analise suas peças atuais. Faça algumas perguntas a si mesmo. Você está tendo problemas com distorção térmica em alumínio fino? Está tendo que remover escória das bordas cortadas a plasma? Está tendo dificuldades para cortar aço espesso e endurecido?
Se a resposta for sim para alguma dessas perguntas, traga uma amostra cortada a jato de água. Teste a qualidade da borda. Verifique a planicidade. Calcule o custo por peça, incluindo operações secundárias. É provável que você descubra que a máquina se paga mais rápido do que imagina, especialmente para trabalhos com materiais mistos, baixo volume ou chapas grossas.
Sobre a NOBLE – Sua Usinagem CNC Sócio
Sobre Nós
Nosso foco são componentes metálicos de alta qualidade. Nossos clientes fabricam robôs, dispositivos médicos, peças aeroespaciais e máquinas industriais. Combinamos corte a jato de água com usinagem CNC completa. Você nos apresenta uma ideia inicial ou um arquivo CAD. Nós devolvemos as peças finalizadas. Protótipo ou produção em série — mesmo processo, mesma qualidade.
Nossas principais capacidades
| Capacidade | Detalhes |
| Fresagem CNC | Usinagem de 3, 4 e 5 eixos para geometrias complexas e tolerâncias rigorosas. |
| Torneamento CNC | Usinagem de precisão em torno para componentes cilíndricos, eixos e buchas. |
| operações secundárias | Perfuração, rosqueamento, alargamento, retificação de superfície e rebarbação. |
| Serviços de acabamento | [Opcional: anodização, pintura eletrostática a pó, passivação, tratamento térmico] através de rede de parceiros qualificados |
| Inspeção e Controle de Qualidade | Máquina de Medição por Coordenadas (MMC), comparadores ópticos e medidores de precisão. |
Nossas qualificações
| Certificação | Objetivo |
| ISO 9001:2015 | Nosso sistema básico de qualidade. Produção consistente. Melhoria contínua. Satisfação do cliente. Abrange todos os componentes metálicos que fabricamos. |
| ISO 13485:2016 | Isto aplica-se a dispositivos médicos. Robótica cirúrgica. Equipamentos de diagnóstico. Componentes de instrumentos implantáveis. Significa que gerimos riscos. Mantemos a rastreabilidade. Cumprimos os requisitos regulamentares. |
Por que escolher a NOBLE como parceira?
Eis o que você realmente recebe.
Solução completa em um só lugar. Corte a jato de água. Acabamento CNC. Sem precisar lidar com três fornecedores diferentes.
Garantia de ausência de distorção térmica. Nosso corte a jato de água não deixa zona afetada pelo calor. Nosso trabalho em CNC não a reintroduz. Suas peças metálicas mantêm suas propriedades originais.
Do protótipo à produção. Baixo volume para testes rápidos. Alto volume para produção em larga escala. A qualidade é a mesma em ambos os casos.
Flexibilidade de materiais. Trabalhamos com alumínio, aço inoxidável (303, 304, 316, 17-4), aço carbono, aço ferramenta, latão, cobre, titânio e Inconel. Provavelmente temos a liga que você precisa.
Orçamento rápido. Envie seu arquivo CAD: STEP, IGES, DXF, DWG. Você recebe um orçamento em até 12 horas. Sem esperas de dias.
Essa é a proposta. Envie-nos suas impressões. Diremos o que podemos fazer e quanto custa.
Perguntas frequentes
Um jato de água consegue cortar minha peça de metal sem deformá-la?
Sim. O processo não utiliza calor. Sua peça não irá deformar. Ela não mudará de cor. A dureza e a têmpera permanecem exatamente como eram antes do corte. Isso é especialmente importante para alumínio fino, aço pré-endurecido e qualquer liga que reaja mal ao calor.
Qual a precisão do corte a jato de água para componentes metálicos?
Nosso sistema mantém uma precisão de mais ou menos três milésimos de polegada na maioria das peças. Para componentes ou peças menores, fazemos ajustes cuidadosos, e conseguimos atingir um milésimo de polegada. Precisa de uma precisão ainda maior? Furos para rolamentos ou pinos guia? Nesses casos, utilizamos usinagem CNC secundária. O corte a jato de água garante a precisão desejada. A fresadora finaliza o trabalho.
Quais metais NÃO podem ser cortados com jato de água?
Quase nada. Cortamos metais de engenharia padrão todos os dias. Aço. Aço inoxidável. Alumínio. Titânio. Inconel. Latão. Cobre.
As únicas limitações são problemas que envolvem materiais não metálicos. O vidro temperado estilhaça sob pressão, mas isso não é metal. Metais muito macios e puros, como o chumbo, podem borrar em vez de cortar com precisão. Para qualquer coisa que você realmente especifique em uma impressão, o jato de água funciona.
Vocês oferecem serviços de corte a jato de água e acabamento CNC?
Sim. A NOBLE é uma oficina CNC completa. O corte a jato de água produz o bloco bruto. Em seguida, fresamos, torneamos, furamos, rosqueamos, alargamos furos de precisão e retificamos superfícies. Tudo sob o mesmo teto. Isso é importante porque o bloco bruto cortado e as peças usinadas ficam perfeitamente alinhados. Assim, você não precisa de dois fornecedores discutindo sobre de quem é a culpa pela diferença.
Vocês conseguem produzir componentes metálicos de grau médico (por exemplo, para robôs cirúrgicos)?
Sim. Possuímos a certificação ISO 13485:2016. Isso nos qualifica para fabricar peças para dispositivos médicos, robótica cirúrgica, instrumentos de diagnóstico e ferramentas ortopédicas. Mantemos a rastreabilidade desde o lote da matéria-prima até a peça final que você recebe. Sem lacunas.
Você oferece serviços de prototipagem?
Sim. O corte a jato de água não requer ferramentas complexas. Sem moldes. Sem matrizes. Sem custos com dispositivos de fixação. Carregamos seu arquivo e cortamos a peça. Isso torna a prototipagem de baixo volume economicamente viável. Dependendo da complexidade e da disponibilidade do material, podemos entregar protótipos de componentes metálicos em apenas 5 dias úteis.
Vocês têm uma quantidade mínima de pedido (MOQ)?
Não. Aceitamos peças individuais para prototipagem. Também aceitamos grandes lotes de produção. O processo de corte a jato de água dispensa o uso de ferramentas, portanto, pequenos lotes não são penalizados com taxas de configuração. Uma peça ou dez mil — fazemos orçamentos para ambos os casos.







