
O que é a Usinagem CNC de alto volume?
A usinagem CNC de alto volume refere-se ao corte e conformação automatizados, de alta precisão e alta eficiência de materiais como metais e plásticos, utilizando máquinas-ferramenta de controle numérico computadorizado (CNC), produzindo componentes idênticos em escala de produção em massa.
A usinagem CNC de alto volume depende fortemente de equipamentos automatizados, programas de usinagem otimizados, dispositivos de fixação especializados e gerenciamento sistemático da produção para alcançar o menor custo unitário, a maior velocidade de produção e a qualidade mais estável.
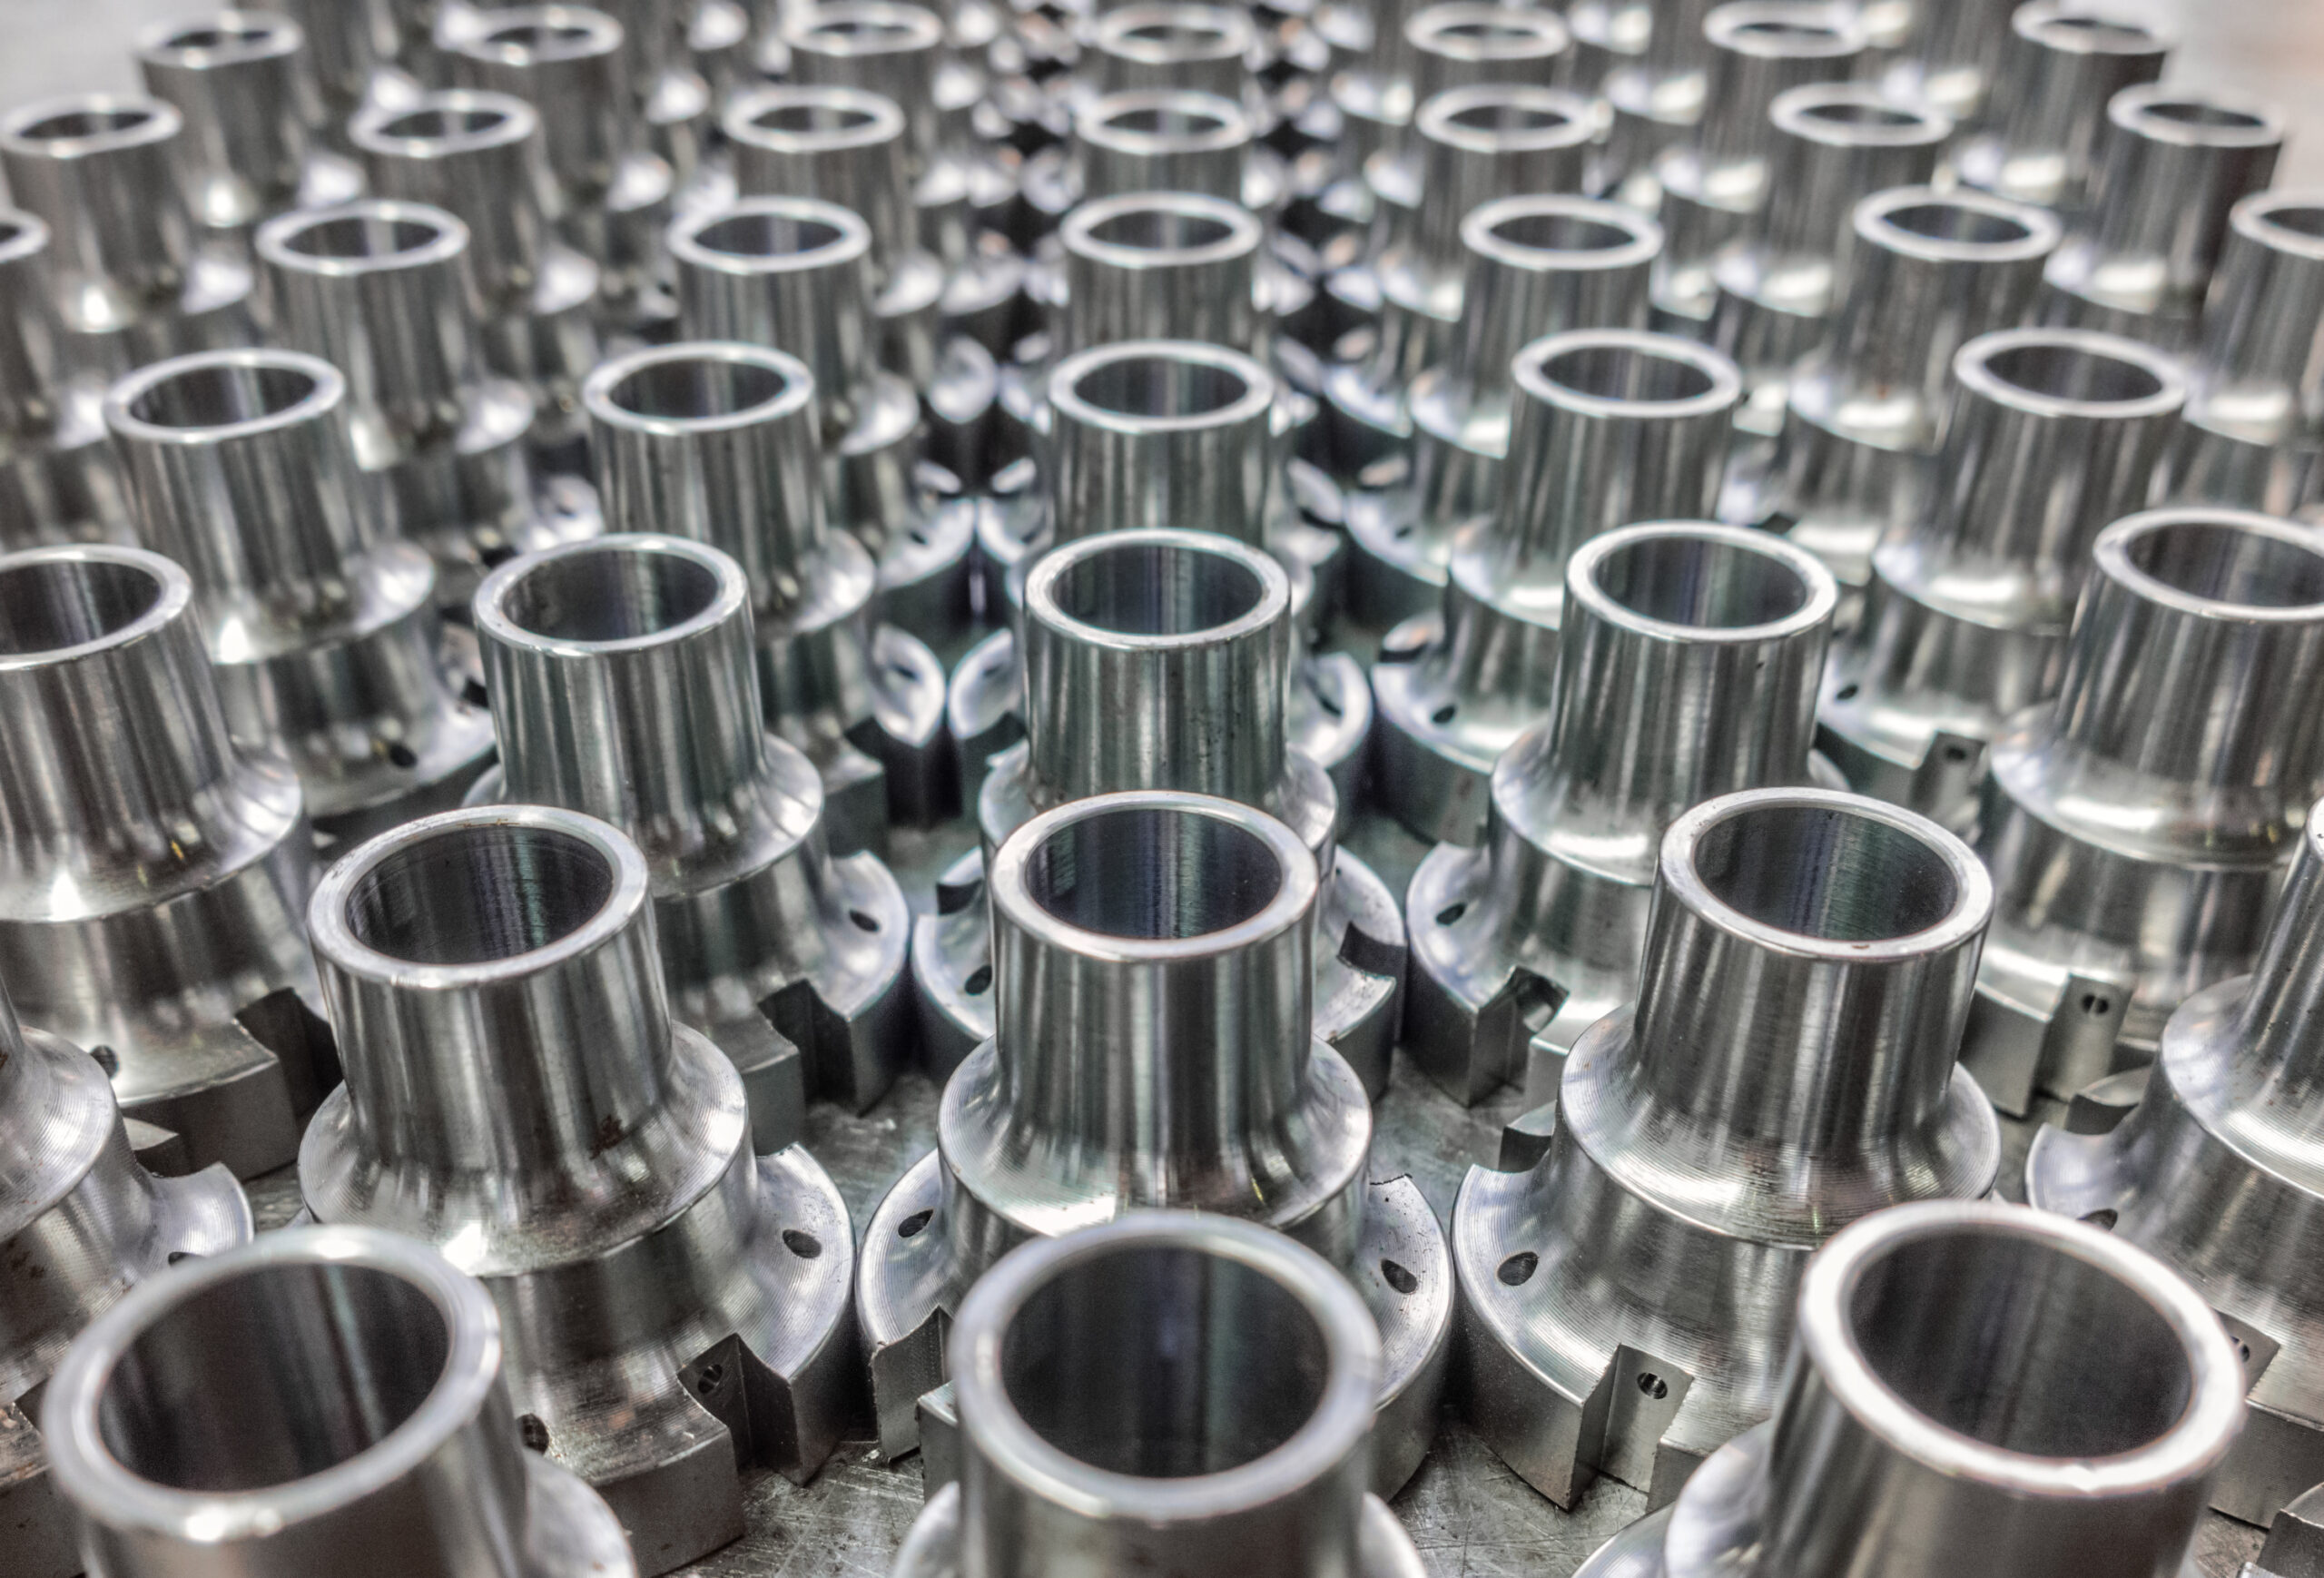
Seleção de materiais para peças usinadas em CNC em alto volume
alumínio
A liga de alumínio está entre os materiais mais utilizados para usinagem de alto volume, particularmente as ligas 6061 e 7075. Ela oferece uma combinação vantajosa de leveza e resistência moderada, aliada a uma excelente usinabilidade. Isso se traduz em altas velocidades de corte e menor desgaste da ferramenta, aumentando significativamente a eficiência da produção e reduzindo os custos unitários.
Aço inoxidável
Os aços inoxidáveis austeníticos 304 e 316 são selecionados por sua excepcional resistência à corrosão, resistência mecânica e durabilidade. Embora sua usinabilidade seja mais complexa que a do alumínio, exigindo requisitos mais rigorosos para ferramentas de corte e parâmetros de usinagem, eles permanecem indispensáveis em indústrias que requerem resistência à corrosão e condições higiênicas, como dispositivos médicos, equipamentos para processamento de alimentos e componentes de plantas químicas.
aço carbono
Os aços carbono, como o 1018 e o 1045, com sua alta resistência, boa tenacidade e menor custo, são a escolha preferida para componentes estruturais produzidos em massa.
O aço carbono é facilmente usinável e pode ser ainda mais endurecido por meio de tratamento térmico. É comumente utilizado na fabricação de engrenagens, eixos, parafusos e diversas estruturas mecânicas, com ampla aplicação nos setores automotivo e de equipamentos industriais.
Resina
As ligas de latão (como o C360) são reconhecidas pela sua excepcional usinabilidade, o que lhes valeu a designação de "latão de corte fácil". Durante a usinagem, apresentam excelentes propriedades de quebra de cavacos, permitindo um acabamento superficial e precisão dimensional muito elevados, além de oferecerem uma vida útil prolongada da ferramenta.
O latão é frequentemente empregado em componentes que exigem precisão, condutividade elétrica, resistência à corrosão e baixo atrito, como válvulas, conexões de tubos, conectores eletrônicos e fechaduras.
Plástico
Plásticos como náilon, POM (acetal) e ABS. Esses materiais são isolantes, leves, resistentes a produtos químicos e não requerem fluido de corte durante a usinagem, o que os torna excepcionalmente limpos.
Os plásticos de engenharia são facilmente usináveis em altas velocidades, o que os torna adequados para a produção de componentes estruturais com cargas leves, peças isolantes, rolamentos e diversos tipos de carcaças. São amplamente utilizados em eletrônicos de consumo de grande volume e em componentes internos de automóveis.
Titânio
As ligas de titânio, como o Ti-6Al-4V, embora apresentem custos de material elevados e desafios significativos de usinagem, permanecem insubstituíveis devido à sua excepcional relação resistência/peso, excelente resistência à corrosão e biocompatibilidade.
A usinagem em larga escala de ligas de titânio exige equipamentos e processos especializados, atendendo principalmente a aplicações de alta tecnologia, incluindo componentes de motores aeroespaciais, peças de alto desempenho para corridas e implantes cirúrgicos.
O impacto da usinagem CNC multieixos na eficiência da produção em alto volume
Reduzir as etapas de fixação
A usinagem de componentes complexos em máquinas convencionais de 3 eixos geralmente exige múltiplas operações de reposicionamento da peça para processar diferentes faces, enquanto as máquinas multieixos podem concluir praticamente todas as operações de usinagem, exceto a superfície de base, em uma única configuração. Para produção em larga escala, essa economia de tempo é significativamente ampliada, aumentando diretamente a produtividade geral da linha de produção.
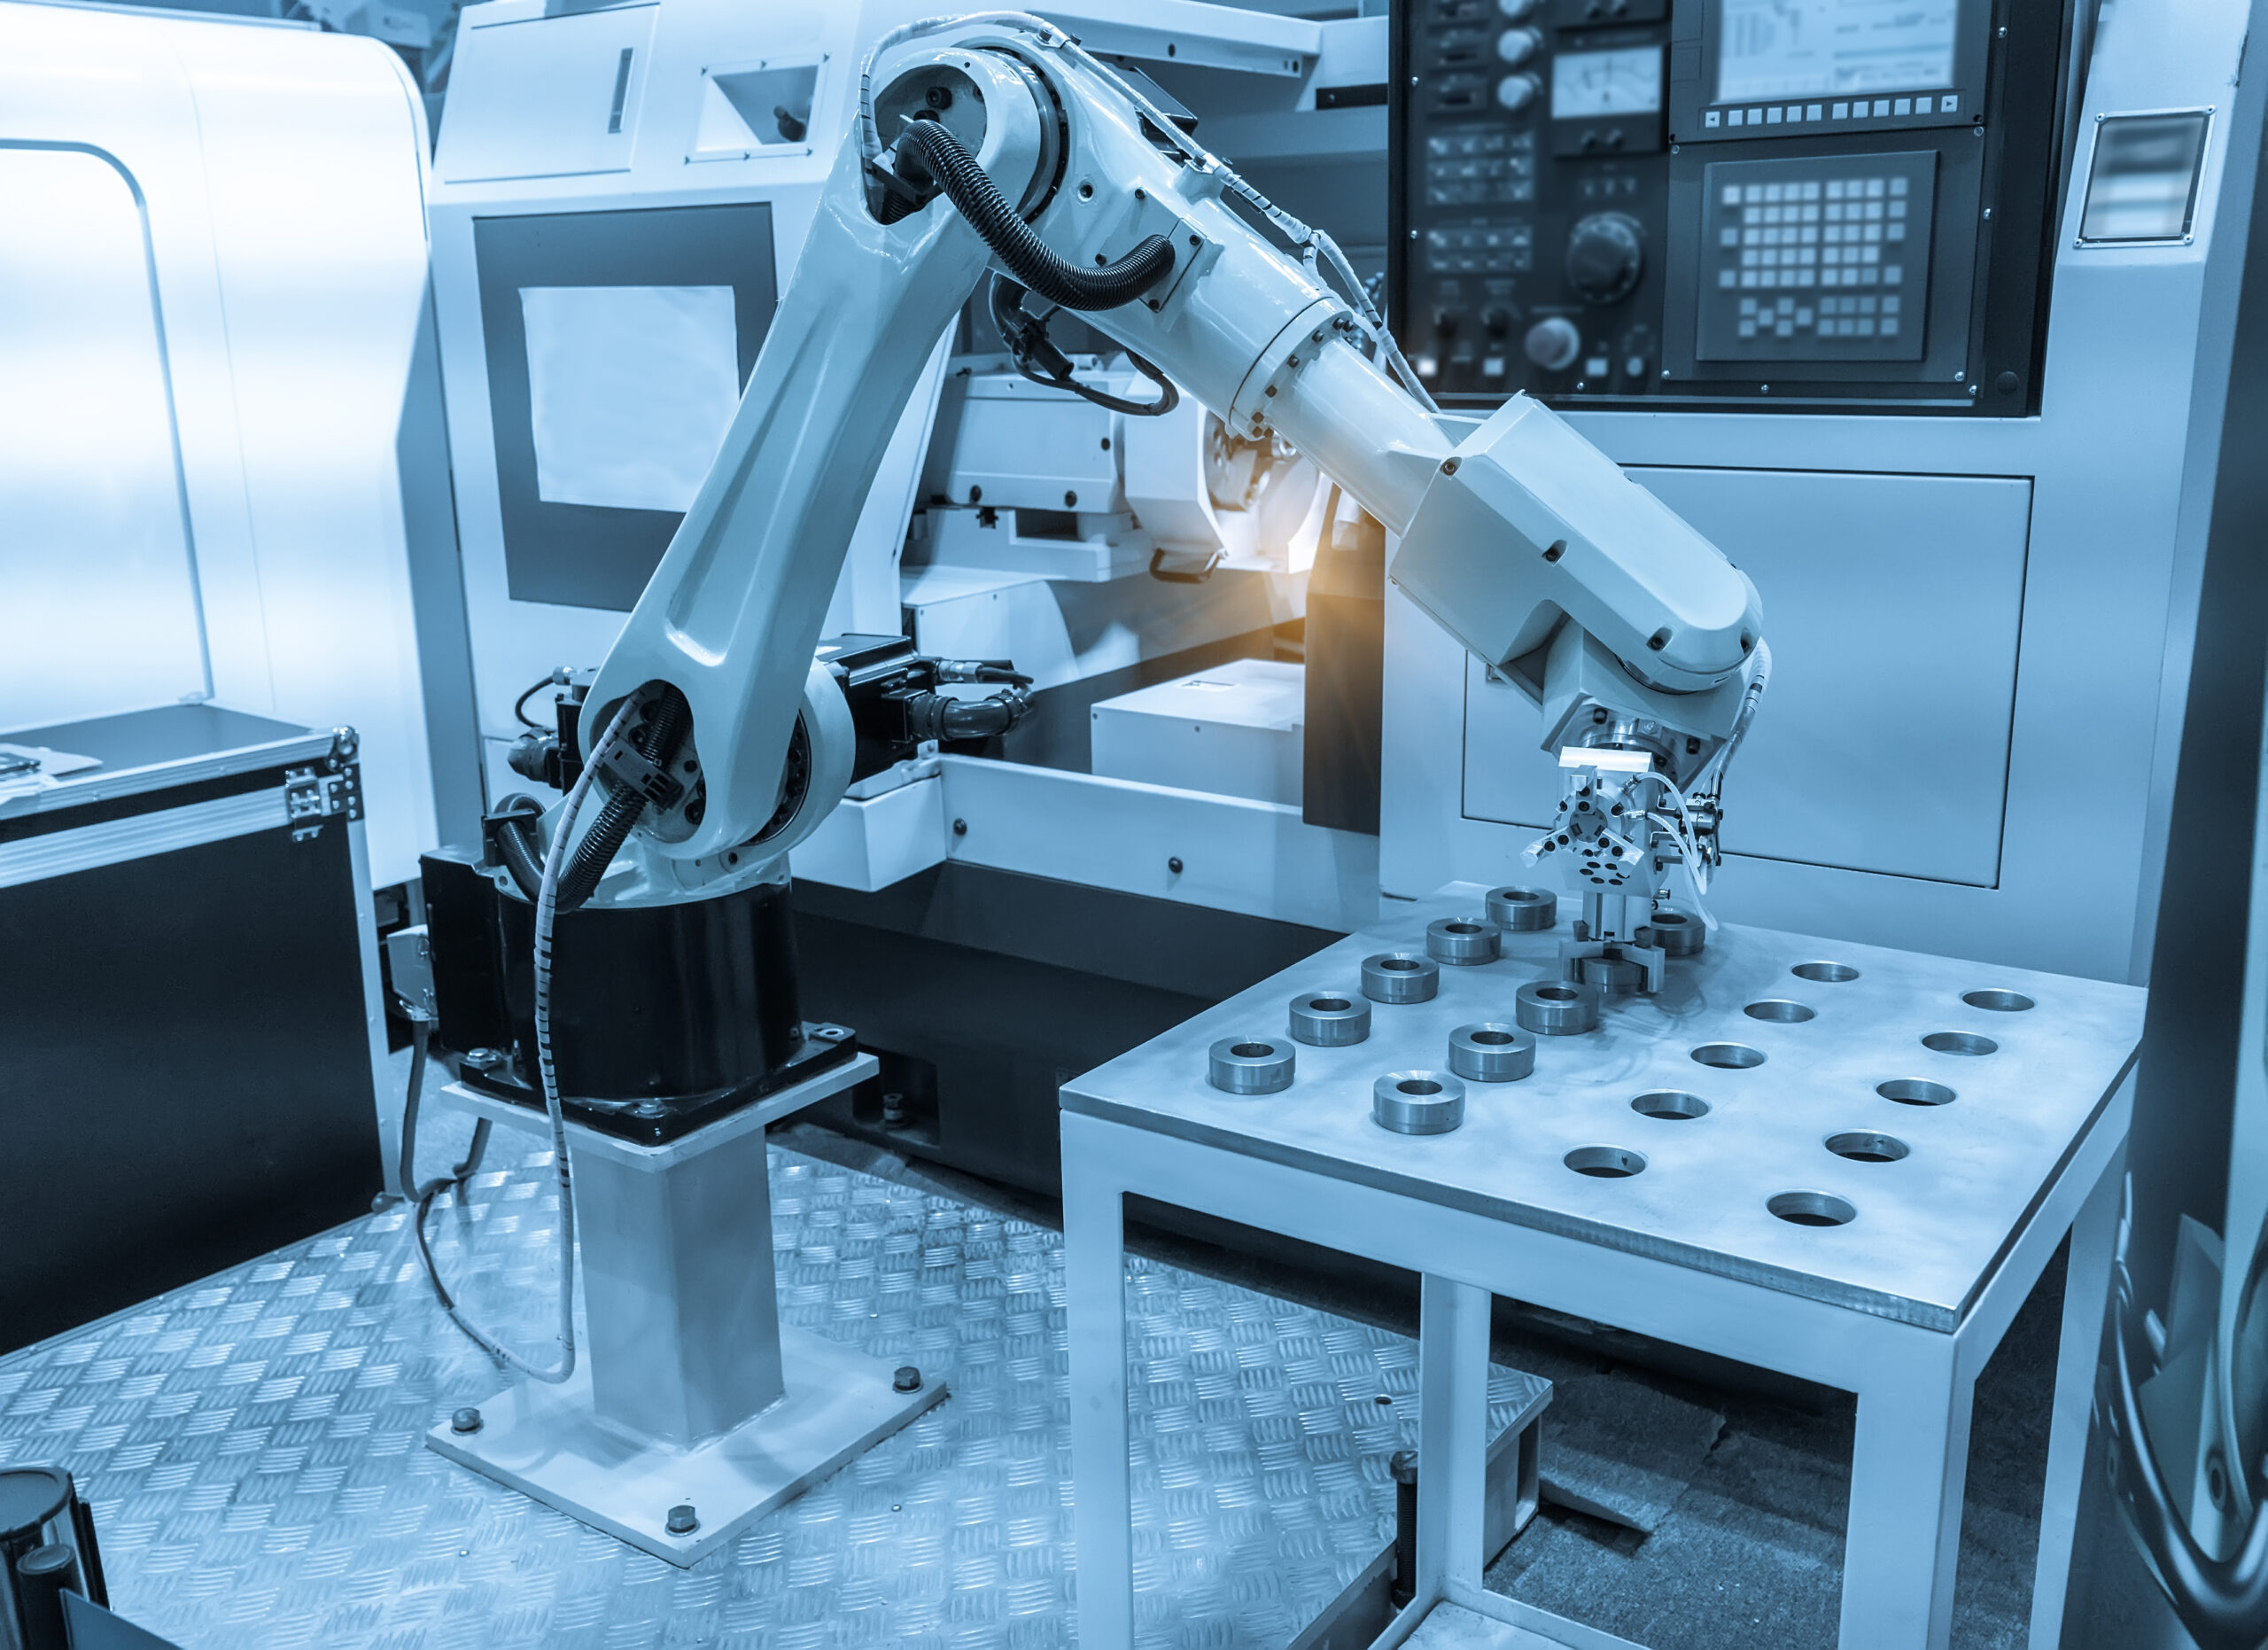
Otimizando as condições de corte
A usinagem multieixos utiliza uma cabeça rotativa ou mesa rotativa para posicionar a ferramenta de corte no ângulo ideal em relação à peça de trabalho, permitindo a usinagem de cavidades profundas, superfícies inclinadas e superfícies curvas complexas — áreas impossíveis de usinar em máquinas-ferramenta de três eixos ou que exigem ferramentas especializadas.
A interpolação multieixos pode usar a lateral da ferramenta em vez da aresta de corte para usinar, ou manter sempre o ângulo ideal entre o eixo da ferramenta e a superfície usinada. Isso aumenta efetivamente a área de contato de corte e melhora a taxa de remoção de material.
Na produção em massa, a redução das trocas de ferramentas e a maior estabilidade dos custos de ferramental se traduzem diretamente em maior eficiência geral dos equipamentos e em custos de produção mais controláveis.

Melhore o acabamento da superfície
A usinagem multieixos permite que a ponta da fresa esférica evite o ponto mais baixo de sua velocidade linear dentro da zona de usinagem por meio do ajuste contínuo do ângulo da ferramenta. Isso resulta em um acabamento superficial mais uniforme e de maior qualidade em toda a superfície curva. Consequentemente, muitos componentes atendem às especificações logo após a conclusão no centro de usinagem, eliminando a necessidade de polimento manual posterior ou operações de retificação especializadas.
Simplifique o design dos acessórios
Como a peça requer apenas uma única operação de fixação, o projeto do dispositivo de fixação pode ser bastante simplificado, geralmente necessitando apenas de uma placa de base ou uma morsa simples. Isso não só reduz os custos de ferramentas por lote de produção, como também agiliza o processo de fixação do operador, minimizando o tempo de inatividade causado por ajustes complexos do dispositivo de fixação.
Comparação entre usinagem CNC de alto volume e prototipagem de baixo volume
| Aspecto | Usinagem CNC de alto volume | Prototipagem de baixo volume |
| Foco nos custos | Baixo custo por unidade devido a economias de escala. | Custo unitário mais elevado aceitável em troca de velocidade e flexibilidade. |
| Quantidade de produção | Milhares a milhões de peças idênticas | De algumas a centenas de peças, frequentemente variadas. |
| Processo otimizado | Processos fixos e altamente otimizados para máxima velocidade e mínimo desperdício. | Processos flexíveis e adaptáveis para mudanças iterativas |
| Ferramentas e configuração | Investimento inicial significativo em ferramentas dedicadas e automação. | Configuração mínima, geralmente utilizando ferramentas padrão e dispositivos de troca rápida. |
| Tempo De Espera | Configuração inicial mais demorada, mas ciclo de produção muito rápido por peça após a inicialização. | Prazo de entrega inicial muito curto, mas tempo de ciclo mais lento por peça. |
Processo e Equipamento
- Prototipagem em pequenos lotes: Os processos são flexíveis, geralmente empregando equipamentos versáteis. As operações podem ser simplificadas, sacrificando-se um pouco da otimização em prol da velocidade. A seleção de materiais pode utilizar alternativas facilmente usináveis.
- Produção de alto volume: Os processos são altamente otimizados e padronizados, utilizando equipamentos especializados e automatizados, além de ferramentas personalizadas. As operações são meticulosamente projetadas para reduzir os tempos de ciclo em segundos por unidade, com potencial para integrar múltiplos processos. A seleção de materiais é rigorosamente definida e padronizada.
Estrutura de custos
- Prototipagem em pequenos lotes: Os custos são predominantemente compostos por despesas de engenharia pontuais, incluindo programação, preparação do processo e tempo de configuração. Os custos de usinagem por unidade são elevados, mas o gasto total permanece baixo devido ao baixo volume. A velocidade tem um custo adicional.
- Produção de alto volumeOs custos são dominados por despesas marginais – materiais, horas de trabalho, ferramentas e energia consumida por peça. É necessário um investimento inicial substancial para o desenvolvimento de ferramentas e processos, mas as economias de escala distribuem esses custos por milhares de peças, reduzindo os custos unitários a níveis mínimos.
Métodos de Controle de Qualidade
- Prototipagem em pequenos lotes: O controle de qualidade é abrangente e manual. Normalmente, realiza-se uma inspeção dimensional completa na primeira peça ou em cada unidade para garantir a conformidade com o projeto original, com foco em "fazer certo".
- Produção de alto volume: O controle de qualidade é estatístico e automatizado. Ele se baseia em um rigoroso controle de processo (CEP), garantindo a consistência em todos os lotes de produção por meio de amostragem regular e inspeção automatizada em linha, com foco em "fazer sempre da mesma forma".
Uma torre de controle
- Prototipagem em pequenos lotes: As relações na cadeia de suprimentos são flexíveis, geralmente envolvendo colaboração direta entre engenheiros de projeto e oficinas de prototipagem ágil ou instalações de usinagem integradas, priorizando a resposta rápida.
- Produção de alto volume: As relações na cadeia de suprimentos são rigorosas e de longo prazo, abrangendo auditorias rigorosas de fornecedores, fabricação por contrato, acordos de longo prazo e planejamento logístico complexo, priorizando a estabilidade e a confiabilidade.
Dicas de Design para Fabricação em Projetos CNC de Alto Volume
Otimização de Design
Os projetistas devem colaborar estreitamente com os engenheiros de processo para garantir que os projetos das peças sejam o mais usináveis possível, atendendo aos requisitos funcionais. Isso implica: evitar características como cavidades profundas e ângulos internos muito pequenos que dificultam o acesso das ferramentas de corte; projetar superfícies e estruturas de referência que facilitem a fixação. Um projeto otimizado para a fabricação reduz diretamente os ciclos de usinagem, minimiza o desgaste da ferramenta e diminui as taxas de refugo.
Controle rígido de tolerância
Os projetistas devem analisar rigorosamente os requisitos funcionais, aplicando as tolerâncias necessárias apenas às superfícies de acoplamento, superfícies de vedação ou superfícies críticas de montagem.
Dimensões não críticas devem empregar tolerâncias padrão generosas. Tolerâncias mais generosas permitem o uso de parâmetros de corte mais agressivos, reduzem o desgaste da ferramenta, minimizam o tempo de inspeção e aumentam as taxas de rendimento, acumulando, assim, economias substanciais em todas as etapas da produção.
Seleção do material
Além do custo intrínseco do material, também é preciso considerar sua usinabilidade, taxa de desgaste da ferramenta, requisitos de tratamento térmico e custos subsequentes de tratamento de superfície.
Para componentes estruturais, por exemplo, ligas de alumínio facilmente usináveis ou aços pré-endurecidos específicos podem se mostrar mais econômicos do que materiais de alta dureza que exigem tratamento térmico posterior. Consistência do material, confiabilidade no fornecimento e rastreabilidade são considerações igualmente críticas para projetos de grande volume.
Considerações sobre a integração de processos
Um projeto eficaz minimiza a necessidade de usinagem secundária. Por exemplo, os projetistas devem procurar evitar a rebarbação manual, integrar fresamento, furação, rosqueamento e inspeção parcial em uma única operação CNC e planejar os pontos de montagem e os requisitos de condutividade para tratamentos de superfície como anodização ou pintura eletrostática a pó. Uma otimização mais avançada consiste em consolidar várias peças em uma única unidade, o que elimina custos de montagem e reduz o estoque de peças.
Planejamento de Controle de Qualidade
Durante o projeto, deve-se considerar se as dimensões dos componentes permitem uma inspeção eficiente e precisa. Devem-se evitar características difíceis de medir internamente ou contornos de superfície complexos.
Estabeleça parâmetros de inspeção claros e espaços de acesso para dimensões críticas, considerando o uso potencial de calibradores passa/não passa ou inspeção visual automatizada. Um projeto que facilite a inspeção direta constitui a base para garantir qualidade consistente na produção em larga escala.
Avaliação da estratégia de jogos
O sistema de fixação deve ser concebido durante a fase de projeto. Um projeto ideal deve fornecer uma superfície de referência ampla e plana com áreas de fixação suficientes ou furos pré-definidos para parafusos de processo. Considere o uso de dispositivos de fixação padronizados ou o projeto de dispositivos dedicados e eficientes para usinagem de múltiplas peças, permitindo a usinagem de vários componentes em uma única configuração. Este é um dos principais métodos para aumentar a eficiência na produção em larga escala.
Desafios e soluções comuns na fabricação CNC de alto volume
Manutenção e investimento em máquinas
A aquisição de máquinas CNC e sistemas de automação de alto desempenho e estáveis exige um investimento inicial significativo. Ao mesmo tempo, para garantir a produção em massa ininterrupta, é imprescindível a adoção de programas proativos de manutenção preditiva. A negligência na manutenção causa paradas não planejadas, cujos custos são amplificados consideravelmente na produção em larga escala e podem anular todos os ganhos de eficiência.
Casos de uso adequados
A usinagem CNC de alto volume não é ideal para todos os componentes. Sua adequação depende do equilíbrio entre o volume de produção anual e a complexidade da peça. É mais indicada para peças de metal ou plástico com alta demanda anual, geometrias complexas e requisitos de precisão rigorosos, incluindo peças de motores automotivos, carcaças de dispositivos médicos e gabinetes eletrônicos de alta tecnologia.
Para peças mais simples ou com baixo volume de produção, métodos tradicionais como estampagem ou fundição costumam ser mais econômicos. Portanto, uma análise técnica e econômica completa deve ser realizada antes do início do projeto.
Coordenação da cadeia de suprimentos e da produção
Qualquer escassez de matérias-primas ou suprimentos auxiliares resultará na paralisação de toda a linha de produção. O desafio reside em garantir um fornecimento contínuo e estável das quantidades substanciais de barras de metal, fluido de corte e outros materiais necessários para a produção em larga escala.
É necessário estabelecer parcerias estratégicas com fornecedores confiáveis e implementar modelos como o de gestão de estoque pelo fornecedor para mitigar as flutuações do mercado.
Garantia da Qualidade na Produção em Lotes
Estabelecer uma estrutura sistemática de garantia da qualidade baseada no controle estatístico de processos. Isso implica a definição de pontos de inspeção por amostragem regulares em etapas críticas do processo, juntamente com a integração de equipamentos automatizados de medição em linha para feedback e compensação em tempo real.
Controle de Qualidade em Usinagem CNC de Alto Volume
Implementar o Controle Estatístico de Processos
Em vez de depender exclusivamente da inspeção de 100%, são realizadas medições regulares e sistemáticas por amostragem das dimensões críticas durante a produção. Os dados das medições são plotados em gráficos de controle para monitorar as tendências em tempo real nas variações médias e de amplitude.
Caso os pontos de dados apresentem flutuações anormais ou excedam os limites de controle, o sistema dispara alertas imediatamente, indicando possíveis desvios sistemáticos do processo. Isso permite a intervenção antes que uma quantidade significativa de resultados não conformes se acumule, alcançando assim o controle de qualidade preventivo.
Inspeção Automatizada
Antes da usinagem, a sonda detecta automaticamente a posição da peça e realiza a compensação do deslocamento da origem; durante ou após a usinagem, ela amostra automaticamente as dimensões críticas.
Os dados de medição são automaticamente enviados de volta ao sistema CNC, onde a comparação com os valores teóricos permite o ajuste automático e em tempo real dos valores de compensação da ferramenta, garantindo que as dimensões permaneçam centradas dentro das faixas de tolerância.
Inspeção do primeiro artigo
Antes da produção em massa ou após modificações nas ferramentas, é necessária uma inspeção dimensional completa da primeira peça. Esta etapa valida não apenas a conformidade da peça, mas também verifica o programa de usinagem, os parâmetros do processo e a configuração do dispositivo de fixação. Equipamentos de alta precisão, como uma máquina de medição por coordenadas, são normalmente usados para gerar relatórios de dados detalhados. A produção em lote só pode prosseguir após a confirmação da precisão.
Rastreabilidade da produção
Atribua um identificador único a cada lote de produção ou peça individual. Vincule esse identificador, por meio do sistema de execução de manufatura (MES), a dados abrangentes de produção, como lotes de matéria-prima, equipamentos utilizados, operadores, tempos de usinagem e resultados de inspeção. Caso surjam problemas de qualidade, esse sistema permite uma análise rápida e precisa da causa raiz, identificando se o problema se origina de desvios nos materiais, nos equipamentos ou no processo.
Gerenciar o ciclo de vida da ferramenta rigorosamente
A condição da ferramenta é um fator que influencia diretamente a estabilidade dimensional da usinagem. Um sistema de gerenciamento de ferramentas deve ser implementado para documentar todo o ciclo de vida de cada ferramenta, desde a aquisição e pré-ajuste até o descarte, passando pelo uso.
A vida útil esperada deve ser determinada com base nos materiais de corte e nas configurações de parâmetros, com alertas de substituição emitidos antes de atingir o limite. Simultaneamente, inspeções regulares de desgaste devem ser realizadas para evitar a deterioração repentina da qualidade causada por lascamento da ferramenta ou desgaste excessivo, garantindo assim condições de usinagem estáveis.
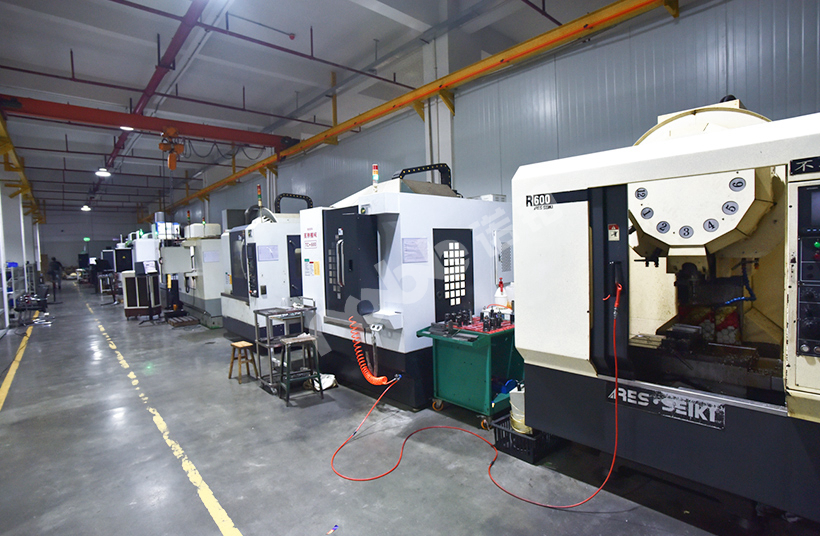
NOBRE,Usinagem CNC de alto volume
Na NOBLE, somos especialistas em oferecer precisão, eficiência e confiabilidade por meio de nossos serviços avançados de usinagem CNC de alto volume . Transformamos seu projeto em milhares ou até milhões de peças idênticas e de alta qualidade, garantindo consistência e custo-benefício em todas as etapas da produção.
Nossas capacidades:
- Tecnologia de Manufatura Avançada
- Parceria de Design para Manufatura (DFM)
- Garantia de Qualidade Integrada
- Gestão escalável da produção e da cadeia de suprimentos
Perguntas frequentes
Como a usinagem CNC de alto volume reduz o custo por peça?
A usinagem em alto volume permite reduzir o custo por peça graças às economias de escala. O investimento inicial significativo em programação otimizada, dispositivos personalizados e ferramentas especializadas é amortizado ao longo de um grande número de unidades.
Quais são os principais benefícios de usar máquinas CNC multieixos para produção em larga escala?
Uma máquina CNC de 5 eixos consegue acessar praticamente todos os lados de uma peça em uma única configuração. Isso elimina erros de reposicionamento, garante maior precisão dimensional e capacidade para geometrias complexas, além de reduzir drasticamente o tempo ocioso. Para grandes volumes de produção, isso se traduz em maior produtividade geral, qualidade consistente e a possibilidade de projetar peças mais complexas e consolidadas, reduzindo as necessidades de montagem.
Quando a usinagem CNC é a escolha certa em vez da fundição ou da estampagem para grandes volumes de produção?
A usinagem CNC é ideal para grandes volumes de produção, quando as peças têm geometrias complexas, tolerâncias rigorosas ou exigem propriedades superiores do material a partir de matéria-prima sólida. Para formas muito simples em volumes extremos, a estampagem ou a fundição tornam-se mais econômicas devido aos ciclos de produção ainda mais rápidos.
Quais são os maiores desafios em projetos CNC de alto volume?
Os principais desafios incluem manter a qualidade consistente durante toda a produção, gerenciar o desgaste das ferramentas e programar a manutenção preventiva para evitar paradas não planejadas, otimizar cada segundo do ciclo de produção e garantir uma cadeia de suprimentos confiável para materiais e consumíveis.
Quais são os materiais mais comuns para usinagem CNC de alto volume?
As ligas de alumínio são as principais escolhas devido à sua leveza e boa resistência. Diversos tipos de aço são selecionados por sua resistência e durabilidade. Plásticos de engenharia são utilizados em componentes elétricos e componentes leves.






