
Quid est extrusionem CUMATIUM?
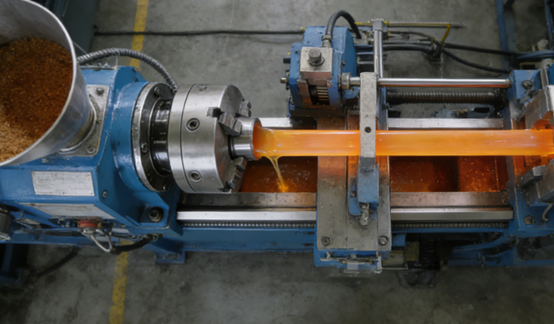
Extrusio formandi est processus fabricationis efficax et late adhibitus. Principium fundamentale est materias primas calefactas, mollitas, vel liquefactas in infundibulum machinae immittere. Materia a cochlea rotante in cylindro extrusoris fortiter impellitur. Hoc tempore, propter calorem a calefactione externa et tonsione cochleae generatum, materia omnino plastificatur et liquefiit.
Materia fusa uniformis, sub pressione cochleae, per formam cum forma aperturae specifica transire cogitur. Materia continue e capite formae extrusa formam sectionis transversalis fixam acquirit, quae aperturae formae congruat, sicut dentifricium e tubo dentifricii extruditur. Formae extrusae refrigerantur et formantur, deinde instrumento tractionis rectificantur et ad longitudinem requisitam secantur, ita ut tandem producta continua cum formis sectionis transversalis fixis obtineantur.
Quomodo Extrusio Formans Operatur?
Add Materials
Granula plastica vel pulvis in infundibulum extrusoris immittuntur et continue ac stabile in dolium extrusoris suppeditat. Sub effectu gravitatis, materiae primae in dolium cadunt et a cochlea rotante capiuntur. Rotatio cochleae non solum materiam antrorsum transportat, sed etiam eam comprimere et calefacere incipit, ad subsequentem stadium liquefactionis praeparans.
Liquefactio Materiae
Cum materia in dolio a cochlea impellitur, intensos effectus calefactionis et tonsionis subit. Calor ex spiralibus calefactionis electricae circa exteriorem partem dolii involutis provenit, quae dolium ad temperaturam praecisam supra punctum liquefactionis materiae calefaciunt.
Ipsa materia ingenti vi scissionis et vi frictionis inter fila cochlearum stricta et parietem cylindricae subicitur. Hae energiae mechanicae in calorem convertuntur, quo fit ut materia penitus et uniformiter ab intus in fluidum viscosum liquescat. Hic processus "plastificatio" appellatur.
Pressurization
Materia liquefacta sub pressione cochleae celeriter comprimitur. Huius gradus propositum est bullas in materia liquefacta eliminare, pigmenta vel additiva, si quae adsint, miscere, et curare ut viscositas, temperatura, et pressio materiae liquefactae statum omnino uniformem et stabilem attingant antequam per formam transeant, fundamentum iacientes pro extrusione altae qualitatis.
rudimentum nancisci
Liquefactio altae temperaturae, plene homogeneizata, per formam, quae in parte anteriori dolii posita est, sub valida pressione a cochlea continuo applicata, impellitur. Canales interni fluxus formae accurate designati et politi sunt, et forma aperturarum eorum sectionem transversalem producti finalis determinat.
Sive tubus circularis sit, sive forma cava complexa, sive lamina plana, cum materia fusa per formam fluit, formam foraminis interioris formae accurate exhibebit, transformationem a materia fusa amorpha ad formam specificam perficiens.
refrigerant
Formae e forma extrusae statim refrigerandae et solidificandae sunt. Pro producto, modi refrigerationis variantur: tubi vel formae saepe per cisternas aqua frigida repletas refrigerantur; materiae laminares seriem cylindrorum frigidorum uti possunt.
Systema refrigerandi efficax et uniformis esse debet ut productum celeriter formam sumat, ne cedat aut torqueatur, et dimensiones formamque accuratam conservet.
secans
Postquam figura refrigescit et solidificat, ex apertura formae celeritate constanti extrahi debet, et hoc munus instrumento tractionis perficitur.
Instrumenta tractionis plerumque sunt una vel plura paria semitarum vel cylindrorum, quae leniter sed firmiter productum tenent et vim trahendi lenem praebent. Haec vis trahens perfecte synchronizata esse debet cum celeritate extrusionis cochleae ne productum accumuletur aut nimius extenditur. Denique, producta continue extrusa ad stationem secandi mittuntur, ubi automatice a laminis serrarum vel machinis secandis secundum longitudinem praefinitam secantur ut producta finalia perfecta obtineantur.
Quae sunt materiae communes in extrusione formanda adhibitae?
Polyethylene (PE)
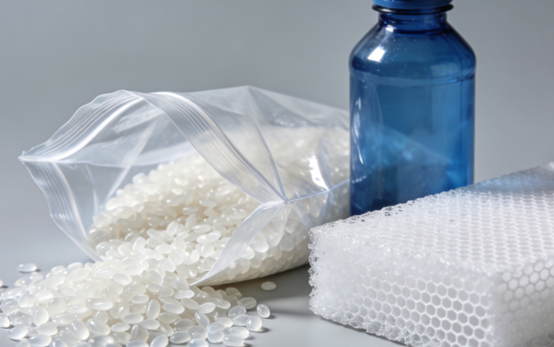
Polyethylenum est unum e materiis plasticis extrusis vulgissime adhibitis, praecipue divisum in polyethylenum altae densitatis et polyethylenum humilis densitatis.
Polyethylenum densitatis altae magnam vim et resistentiam chemicam habet, et saepe in productione tuborum aquariorum, tuborum gasiorum, et magnorum receptaculorum adhibetur. Polyethylenum densitatis humilis mollius et perspicuius est, et saepe ad pelliculas, saccos plasticos, et strata insulationis filorum fabricanda adhibetur. Fluiditas eius excellentis et stabilitas machinationis id aptissimum faciunt ad productionem extrusionis celeris.
Polyvinyl chloride (PVC)
Polyvinylchloridum materia multifunctionalis est, cuius durities per additiva adaptari potest.
Polyvinylchloridum rigidum magnae firmitatis et resistentiae corrosionis praeditum est, et late in profilibus ianuarum et fenestrarum, tubis et pavimentis in industria aedificatoria adhibetur. Polyvinylchloridum molle flexibile est et saepe in involucris filorum et funium, tubis et membranis impermeabilibus adhibetur.
Polyvinylchloridum temperaturae accuratam moderationem requirit dum machinatur, ne decompositio et productio gasorum noxiorum fiat.
Polypropylene (PP)
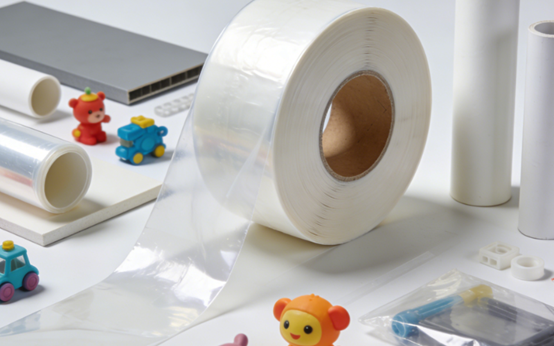
Polypropylenum praeclaram resistentiam caloris et stabilitatem chemicam habet, et densitas eius relative humilis est. Saepe ad fabricandas vasa ciborum, partes autocinetorum, et res domesticas, ut capsas repositionis et vasa, adhibetur.
Processus extrusionis polypropyleni temperaturam fusionis relative altam requirit, sed eius celeritas contractionis relative alta est. Quapropter, specialis attentio stabilitati dimensionali et moderationi deformationis per refrigerationem et formationem adhibenda est.
Polystyrene (PS)
Polystyrenum in polystyrenum generalem et polystyrenum resistentissimum dividitur. Polystyrenum generale perspicuum et relative fragile est, et saepe ad vasa mensalia abicienda, capsas CD, et fulcra exhibitionis facienda adhibetur. Polystyrenum resistentissimum, propter auctam firmitatem, saepe ut tegumentum interius refrigeratorum et involucrum externum ludicrorum adhibetur.
Cum polystyrenum extruditur, notandum est eius firmitatem fusionis relative humilem esse nec aptum esse ad productionem profilorum cavorum crassorum parietum vel complexorum.
Acrylonitrile butadiene Styrene (ABS)
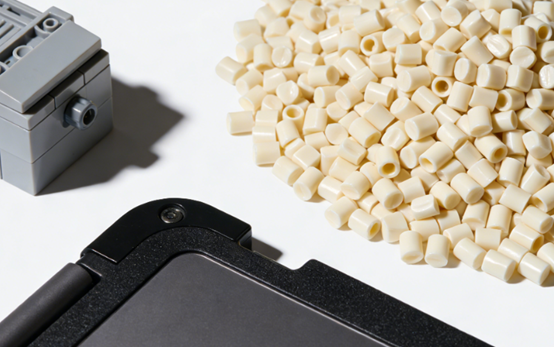
Resina ABS, quae robur, tenacitatem, et nitorem superficiei coniungit, estque plastica machinalis. Late in partibus autocineticis, ut in tabulis instrumentorum, involucris apparatuum domesticorum, et lateribus Lego, adhibetur.
Cum ABS extruditur, condiciones siccationis propter eius magnam hygroscopicam diligenter moderandae sunt. Humor residuus bullas vel strias argenteas in superficie producti durante machinatione causare potest, qualitatem producti perfecti afficiens.
Thermoplastic Elastomers (TPE)
Elastomera thermoplastica elasticitatem gummi et tractabilitatem plasticae possident, et per extrusionem sine vulcanizatione formari possunt. Saepe in taeniis obturantibus, tubis, ansis, et apparatu athletico adhibentur.
Materiae elastomericae thermoplasticae temperaturae tempore extrusionis obnoxiae sunt. Temperaturae nimis altae degradationem ducere possunt, dum temperaturae nimis humiles fluiditatem afficere possunt. Ergo, systema accuratum moderationis temperaturae requiritur ad efficaciam producti confirmandam.
Quae sunt commoda extrusionis formae?
princeps efficientiam
Extrusio formae productionem continuam per 24 horas sine interruptione assequi potest. Totus processus ab inputu materiae rudis ad sectionem producti finalis plene automatus est, cum efficacia productionis summa. Praecipue aptus est ad fabricandas formas magnas, tubos, laminas, etc. Dissimilis injectione formae, non opus est per cyclos repetitos aperiendi et claudendi formam transire. Ergo, productio per unitatem temporis extrusionis magna est, eam aptam faciens ad productionem productorum normatorum magnae scalae.
Sumptus Productionis Humilis
Extrusio formandi est processus continuus cum celeritate productionis magna, qui consumptionem unitatis instrumentorum et energiae minuit. Structura formae relative simplex est, et sumptus formae multo minor est quam formae injectionis aliorumque processuum. Interea, ratio usus materiarum rudis alta est, et materiae superfluae contundi et directe ad usum redivivum et iterum adhiberi possunt, sumptus materiarum ulterius reducendo.
Alta Flexibilitas Formae
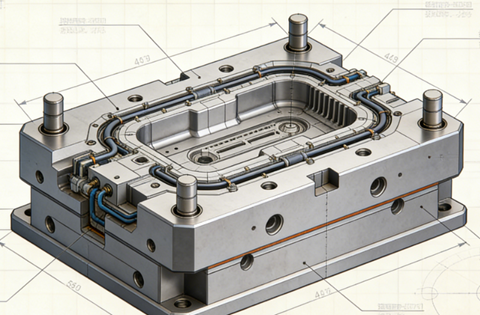
Forma extrusiva varia complexa et constanti sectione transversali continua, ut puta cava, multicavitate praedita, et forma speciali praedita, producere potest, per mutationem diversorum generum orificiorum formae. Crassitudo, latitudo, et forma producti tantum secundum formam et subsequentes machinas auxiliares aptandae sunt, quod valde flexibile est.
Material compatibility lata
Formatio extrusiva ad maximam partem thermoplasticarum adhibetur et etiam ad quasdam materias thermoindurantes, gummi, materias crudas cibarias, metalla, et cetera adhiberi potest. Adaptando parametros processus, materiae cum diversis proprietatibus rheologicis aptari possunt.
Congruunt Product Quality
Extrusio formans res cum dimensionibus et proprietatibus physicis valde constantibus secundum directionem longitudinis sub condicionibus processuum stabilibus producere potest. Per processum extrusionis, materia fusa permixtionem, compressionem, et homogenizationem diligentem subit, unde structura interna densa producti, nullae suturae, et effectus fidus efficiuntur.
Alta Integratio Processuum
Linea productionis extrusionis formae commode plures processus subsequentes integrare potest ut "formationem unius lineae" efficiat. Exempli gratia, durante extrusione, impressio interretialis, embossing, et laminatio simul fieri possunt, vel directe cum apparatu formationis et soldadurae subsequenti coniungi potest, necessitatem nexuum intermediorum et machinationis secundariae minuens.
Limitationes et Difficultates extrusionem CUMATIUM
Limitationes Formae Producti
Extrusio formans essentialiter tantum formas continuas cum formis sectionis transversalis constantibus producere potest. Non potest producta cum mutationibus sectionis transversalis in directione longitudinis aut cum structuris tridimensionalibus complexis fabricare. Hoc genus producti aliis processibus, ut injectione formans, nititur.
Difficultates Accurationis Dimensionalis
Materia expansionem contractionemque thermalem a statu liquefacto ad refrigerationem et formationem subit, et a multis factoribus afficitur, ut uniformitate refrigerationis et stabilitate tractionis. Difficillimum est accuratam dimensionem et stabilitatem formae producti per totam longitudinem conservare, et requisita pro moderatione processus et designatione formae admodum severa sunt.
Altae Requisitae Materiarum
Formatio extrusiva certas necessitates habet pro stabilitate thermali, firmitate fusionis, et fluiditate materiarum. Exempli gratia, quaedam materiae quae temperaturis altis obnoxiae sunt, dum in dolio manent, degraderi possunt. Materiae cum firmitate fusionis humili formam suam post emissionem e forma non servare possunt et ad cedendum vel frangendum pronae sunt.
Coepi elit
Quamquam sumptus unius formarum in forma extrusa relative humilis est, summa initialis investitio in linea productionis extrusae completa relative alta est. Praeterea, quoties productum vel forma mutatur, adaptationes parametrorum processus, quae tempus consumunt, et iactura materiae requiruntur, ita ut productio parvarum copiarum non oeconomice utilis sit.
Alta Complexitas Moderationis Processuum
Extrusio est processus continuus aequilibrii dynamici. Plurimi parametri, ut temperatura, pressio et celeritas cochlearum, inter se conexi sunt et accurate coordinari debent. Etiam minima fluctuatio in quolibet parametro magnitudinem, aspectum, vel proprietates mechanicas producti finalis afficere potest, quod magnas necessitates in experientia operatorum et requisitis systematis moderationis automaticae imponit.
Qualitas superficiem
Superficies productorum extrusorum vitiis, ut notis fluxionis, formis undulatis, et splendore inaequali, obnoxia est. Haec vitia plerumque ad designum canalis formae, fracturam liquefactionis, refrigerationem inaequalem, vel proprietates innatas materiae pertinent. Ad superficies altae qualitatis obtinendas, machinationem formae et moderationem processus accuratissimam requiritur.
Extrusio Formans contra Injectionem Formans
| ratio | extrusionem CUMATIUM | iniectio CUMATIUM |
| Processus Principii | Materiam liquefactam per formam continenter impellit ut figuram sectionis transversalis constantem formet. | Materiam liquefactam in cavitatem formae clausam iniicit, deinde refrigerat ut pars discreta formet. |
| Instrumenta (Forma/Matricem) | Forma relative simplex; pretium minore. | Forma complexa, bipartita; pretium maius. |
| Productio Efficens | Alta pro productis longis, uniformibus; operatio continua. | Alta ad productionem in massa partium identicarum; operatio cyclica. |
| Materia Flexibilitas | Idoneus ad amplam varietatem thermoplasticarum et aliarum materiarum. | Amplissima varietas thermoplasticarum, thermosetarum, et elastomerorum. |
| Design mollitiem | Ad sectiones transversales constantes limitata. | Alta; formas tridimensionales complexas, subsectiones, et subtilitates producere potest. |
| Coepi elit | Sumptus instrumentorum minor, sed tota linea significativa esse potest. | Pretium formae maius, sed pretium per partem decrescit in magnis voluminibus. |
| typical Applications | Tubi, profile fenestrarum, pelliculae, virgae, laminae. | Involucra electronica, partes autocineticae, ludibria, et opercula lagenarum. |
Consilia de Sustentatione Machinarum Extrusionis
iusto elit
Post singulas machinae cessationes aut materiae mutationes, infundibulum, cochlea, et cylindrum diligenter purgandi sunt ne materiae residua et carbonisatione oriantur. Praesertim post machinationem materiarum calori sensibilium, ut PVC, purgatio statim necessaria est. Canalis formae penicillo aeneo dedicato vel instrumento molli purgandus est ne scalpantur. Pulvis in serpentina calefactionis et ventilatore refrigerationis etiam regulariter purgandus est ut efficacia dissipationis caloris confirmetur.
Calor Imperium
Thermocoupla et calefactores in unaquaque zona temperaturae singulis mensibus calibra ut temperatura actualis cum valore monstrato congruat. Armitatem spirae calefactionis inspice ne localiter nimium calefiat propter contactum malum. Canalis aquae refrigerantis liber maneat. Filtrum regulariter purgandum est ne quisquam calcaria efficientiam refrigerationis afficiat.
Conservatio Systematis Lubricationis
Oleum lubricans reductoris tempore suo muta et gradum olei quotidie inspice. Genus unguenti definitum partibus mobilibus, ut ferculis et lineis rectoriis, intervallis praescriptis adhibe. Tensionem et ordinationem cinguli vel copulae regulariter inspice ne vibrationes abnormes fiant.
salutem SCUTULATUM
Regulariter inspice utrum motoris fluxus stabilis sit, pulverem in armario electrico purga, et terminales stringe. Experire utrum globulus sistendi in casu necessitatis, interruptor portae securitatis, praesidium contra onera nimia, et alia instrumenta securitatis sint certa et efficacia ut requisitis productionis tutae satisfaciant.
Fingunt PRAECLUSIO
Postquam machina clausa est et forma remota, materia liquefacta residua in machina statim removenda est, curatione contra rubiginem peragenda, et in loco sicco et temperaturae constanti dedicato reponenda est. Antequam iterum instituatur, virga calefactoria et superficies canalis fluxus inspice ut nulla laesio aut maculae rubiginis sint.
Applicationes Extrusionis Fusurae
Construction
Magna copia profilorum plasticorum in constructione adhibitorum, ut puta profila ianuarum et fenestrarum et lineae decorativae, extrusione formatur. Structurae sectionum transversalium complexae per designationem formae obtineri possunt, requisitis roboris, insulationis caloris, et pulchritudinis satisfacientes. Processus extrusionis etiam structuras multicamerales et technologiam co-extrusionis sustinet, quae adiuvat ad usum materiae reducendum et efficaciam generalem augendam.
Fila ac cables
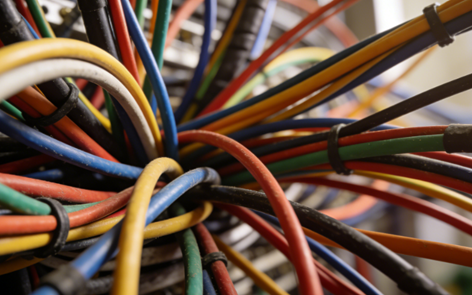
In fabricatione filorum et funium, formatio extrusiva adhibetur ad strata vel vaginas insulantes circa conductores metallicos, ut materias ut PVC, XLPE, et TPU, tegendas. Hoc processu obductionem continuam et uniformem efficere potest, stabilem functionem electricam praebens. Praeterea, resistentiam attritionis, retardationem flammae, et resistentiam senescentiae environmentalis praebet, ita ut processus clavis sit in campis potentiae, communicationis, et fasciculorum filorum autocinetorum.
Medical Industry
Medica consumptibilia semel tantum utenda vel diuturna, ut tubi infusionis et tubi respirationis, saepe per extrusionem et formam fabricantur. Hic processus magnam constantiam in diametro interno et crassitudine parietis praestare potest, requisitis hygienicae et biocompatibilitatis strictis satisfacere, et ad productionem continuam in ambitu mundo aptus est.
Tubus Plasticus
Inter usus typicissimos formae extrusae sunt variae fistulae plasticae, velut fistulae PVC et PP, quae late in aquae distributione et exhauritione, transmissione gasis, irrigatione agriculturae, et protectione potentiae et communicationis adhibentur. Haec ratio fistulas longas cum crassitudine parietis uniformi, dimensionibus stabilibus, alta efficacia productionis continue producere potest, et commode per adaptationem formulae ad varias necessitates usus, ut resistentiam pressionis, resistentiam corrosionis, et resistentiam senescentiae, occurrendas.
NOBILIS'Officia Extrusionis Formationis
Salvete apud NOBLE, socium vestrum fidum pro solutionibus extrusionis formae accuratae. Specializamus in transformando resinas plasticas crudas in formas continuas altae efficaciae quae exactis postulatis variarum industriarum satisfaciunt.
Facultates et Robora Claves:
- Lata Peritia Materiarum: Amplam varietatem thermoplasticarum, inter quas PVC, PE, PP, ABS, PS, TPE, et gradus machinales, tractamus.
- Designatio Profili Personalis: Excellemus in producendis formis complexis et ad usum privatum, a simplicibus tubis et virgarum ad formas cavas multicameratas.
- Productio plena Scala: Proposita a prototypis conficiendis ad productionem parvarum serierum pertinentia sustinemus.
- Subtilitas & Constantia: Processus noster moderatus et probationes qualitatis severae efficiunt ut omnis metra profili tui specificationibus accuratis dimensionium, firmitatis, et perfectionis respondeat.
- Valorem-added Services: Operationes secundarias, ut sectionem, perforationem, perforationem, impressionem, et compositionem, offerimus ad partes perfectas tradendas.
FAQ
Qui sunt genera principalia matricum extrusionis?
Forma tubi/tubi tubos cavos format, mandrelo ad diametrum interiorem creandam utens. Forma laminae planae laminas latas et tenues cum apertura lata, fissurae simili, producit. Forma profili aperturam complexam habet ad formas consuetudinarias sicut fenestrarum clunes vel tabulata fabricandas. Forma filorum obducendi stratum concentricum insulationis directe in nucleum filorum mobilem applicat. Forma pelliculae inflatae est cylindrus erectus cum apertura circulari ad pelliculam plasticam faciendam adhibitus.
Ex quibus materiis formae extrusionis typice fiunt?
Formae ex metallis altae firmitatis et attritui resistentibus fiunt, ut pressionem, temperaturam et plastica abrasiva sustineant. Inter materias communes sunt chalybes instrumentorum ad usum generalem, chalybs inoxidabilis ad resistentiam corrosionis cum quibusdam materiis, et mixturae metallicae durae. Superficies criticae saepe chromo obducuntur vel nitrurantur ad duritiem augendam, frictionem minuendam, et adhaesionem materiae prohibendam, superficiem producti lenem et vitam formae longiorem praebentes.
Quae sunt communes rationes curationis pro matricibus extrusionis?
Applicatio tegumentorum protectorum contra corrosionem ante repositionem rubiginem impedit. Inspectio regularis ad detritionem, scalpturas, vel corrosionem in superficiebus criticis necessaria est. Matrices in ambiente sicco et temperato reponendae sunt. Tractatio recta incisuras vel foveas in loco preciso impedit.
Quamdiu typice durat matrix extrusionis?
Spatium vitae magnopere variat secundum materiam tractatam, volumen productionis, qualitatem sustentationis, et ipsam materiam formae. Forma bene conservata, resinae non abrasivae ut LDPE vel HDPE, per multos annos, immo per decennia, productionis continuae durare possunt. Materiae abrasivae, ut compositae ligno-plasticae (WPC) vel quaedam mixturae PVC, hanc spatium vitae significanter reducere possunt, ita ut renovationem vel substitutionem multo citius requirant.
Quid sunt "lineae matricis" et quomodo ad minimum redigi possunt?
Lineae formae sunt lineae verticales subtiles, continuae vel notae in superficie producti extrusi, in directionem machinae currentes. Saepe a levibus scalpturis, imperfectionibus, vel residuis accumulatis in labro formae vel area plana causantur. Ad eas minuendas, cura ut forma diligenter purgetur et poliatur.







