
Quid est processus poliendi in machinatione CNC?
Politura in machinatione CNC est methodus finalis machinationis superficiei operis, propositum habens removere inaequalitates superficiales microscopicas per media mechanica, chemica, vel electrochemica ad emendandum aspectum superficiale, splendorem, vel effectum speculi operis obtinendum.
Processus poliendi typice adhibentur ad vestigia instrumentorum, bavae, aut defectus minores a processibus prioribus ut fresatura et tornatio relictos tollendos , dum resistentiam corrosionis, pulchritudinem, aut functionem operis augent.
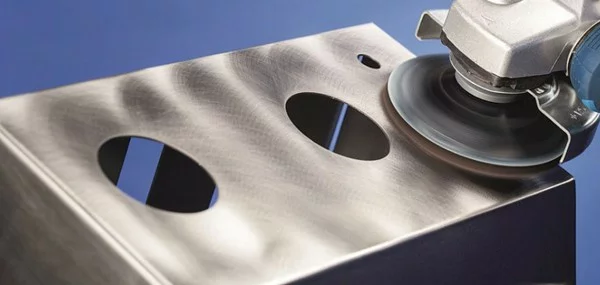
Politura distingui potest in polituram mechanicam (velut charta abrasiva et rotis poliendis utendo), polituram chemicam (superficiem corrodendo reagentibus chemicis), et polituram electrolyticam (superficiem laevigando per dissolutionem electrochemicam), inter alias methodos. Processus politurae late adhibentur in fabricatione partium praecisionis, formarum, instrumentorum medicorum, et elementorum decorativorum. Methodus apta eligenda est secundum proprietates materiae et requisita praecisionis.
Quomodo processus poliendi operatur?
deburring
Debavatura est primus gradus in politura, cuius finis principalis est removere vestigia instrumentorum manifesta, fulgura, lavas, et magna vitia superficialia in superficie materiae post machinationem manentia.
Politura rudis plerumque utitur rotis poliendis duris grano crasso vel cingulis abrasivis, una cum abrasivis vi secandi magna, ut carburo silicii vel pasta abrasiva grano crasso adamantium.
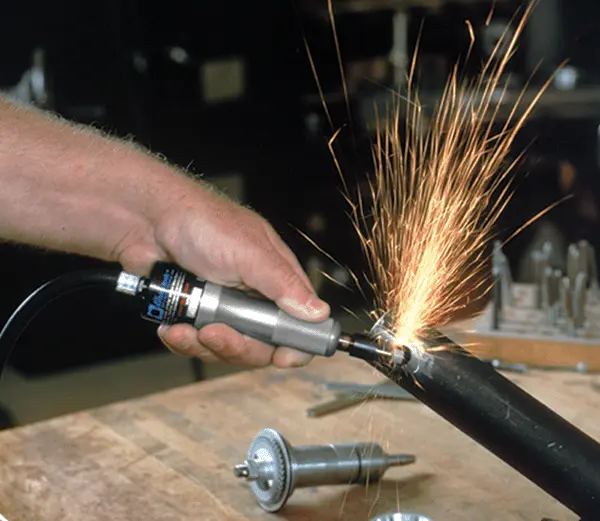
Nucleus politurae rudis est celeriter et efficaciter adaequationem formae fundamentalis assequi, fundamentum iaciens pro subsequenti machinatione subtili. Ergo, qualitas superficiei subtilis sacrificatur pro maiori efficacia remotionis materiae.
Politura Semi-Finis
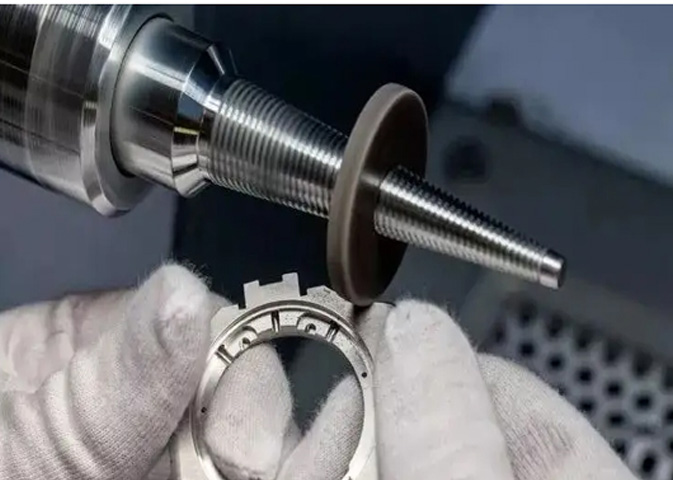
Politura semi-subtilis, in politura rudi innixa, novas scalpturas et notas detritionis, per polituram rudem productas, eliminare intendit, superficiem laeviorem reddens.
Cum operationes politurae semi-subtiles perficiuntur, rota politurae subtilior et medium abrasivum loco eorum adhibebuntur, ut gypsum adamantum grani medii vel liquorem politurae. Hoc processus est stadium transitionis. Paulatim asperitatem superficiei minuit, rasuras initialiter altiores subtilioribus et densioris superficialibus substituens, ad splendorem finalem praeparans et fundamentum principale ad effectum speculi efficiendum fungens.
denique polituram
Politura subtilis est gradus principalis ad splendorem magnum vel effectus speculi similes consequendos. Hoc in gradu, rotae polientes molliores, ut ex holoserico vel fibris tenuibus factae, una cum pastis polientibus granis subtilissimis, ut gypso adamantino micron magnitudinis vel oxido cerii, adhibebuntur.
Finis politurae subtilis non iam est manifestas strias removere, sed minima vitia a politura semi-subtili relicta per trituram subtilissimam et fluxum plasticum explere et eliminare, differentia altitudinis inter cacumina et valles microscopicas superficiei imminuta, ita altum gradum splendoris et claritatis reflexionis generans.
Purgatio et inspicienda
Postquam omnes gradus poliendi perfecti sunt, opus diligenter purgandum est ut omnis pasta poliendi, particulae abrasivae, et sordes metallicae superficiei et rimarum adhaerentes removeantur. Solet purgatio ultrasonica una cum detergente dedicato necessaria esse ad effectum optatum consequendum.
Post purgationem, res sub luce copiosa diligenter inspecta est, sive vitro amplificante sive asperitate superficiali adhibita. Hoc efficit ut superficies, planities et species specificationibus designi respondeant, quod est gradus indispensabilis ad qualitatem producti finalis confirmandam.

Methodi Poliendi Communes pro Partibus Metallicis CNC
Mechanica Polonica
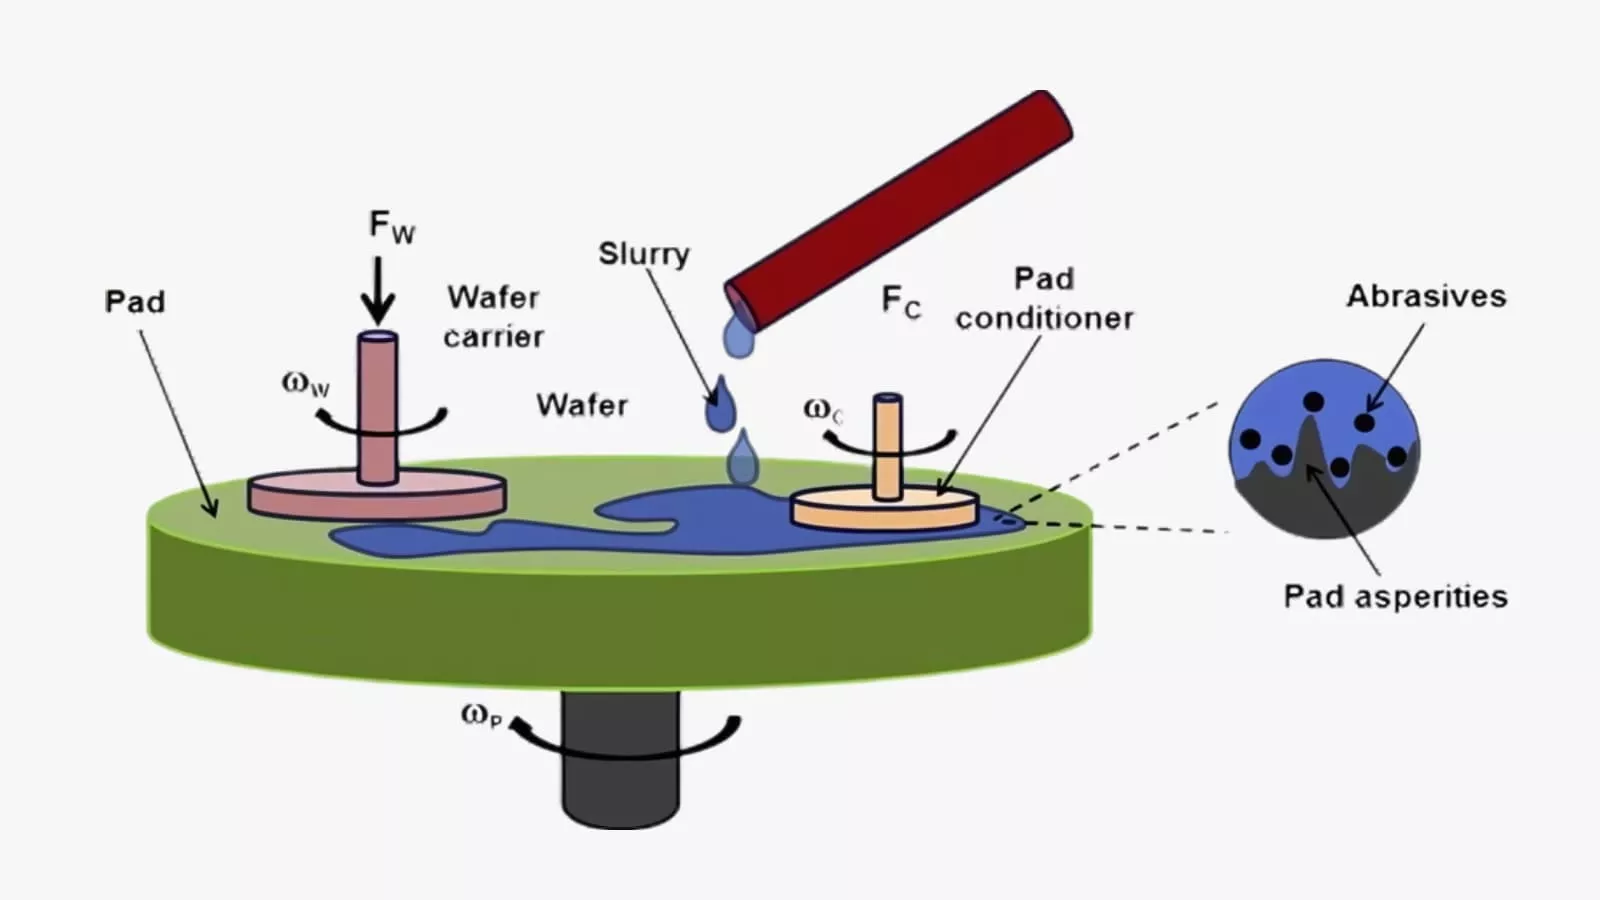
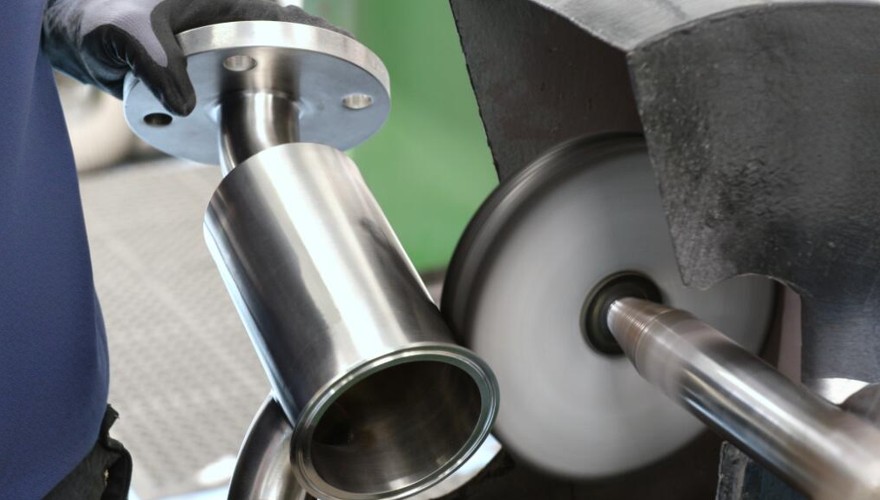
Politura mechanica est ars politurae latissime adhibita hodie. Implicat rotam politurae mollem rotantem vel taeniam abrasivam, una cum pasta politurae particulas abrasivas minutas continente, ad secandum et machinandum materiam plasticam in superficie materiae per frictionem physicam perficiendam.
Rota politoria celeritate magna rotans pastam politoriam in superficiem materiae premit. Abrasis ut instrumentis minutis adhibitis, prominentiae microscopicae et scalpturae in superficie materiae paulatim tolluntur, asperitatem continuo minuentes, et denique effectum lenem vel speculi similem assequentes. Haec methodus maxime ab arte et experientia operatorum pendet.
Pros:
- Princeps superficies qualis
- Lata Applicatio Materiae
- Moderatio Processus Flexibilis
Cons:
- Resultata ab Arte Pendentia
- Efficacia humilis, sumptus altus
- Vitia Superficialia Potentialia

eget Polishing
Politura chemica materiam in specifica solutione chemica immergit ut superficies per dissolutionem chemicam selectivam laevigetur, sine energia electrica externa adhibita. Protuberantiae superficiales microscopicae, maiorem aream superficialem et maiorem activitatem chemicam habentes, celerius dissolvuntur quam areae concavae. Ita, in reactione continua, undulationes superficiales gradatim eliminantur, superficiem relative laevigatam et nitentem formantes.
Politura chemica apta est ad machinanda opera cum formis complexis et est summae efficaciae. Attamen habet limitationes, ut magnam difficultatem in moderando processu, facilem generationem liquidi residui, et superficiem politurae plerumque non tam bonam quam politurae electrolyticae.
Pros:
- Superior pro Geometriis Complexis
- Alta Efficacia, Nullis Instrumentis Specialibus
- Nulla Mechanica Suspendisse
Cons:
- Qualitas Superficiei Relative Inferior
- Moderatio Processus Difficilis
- Applicatio Materiae Limitata
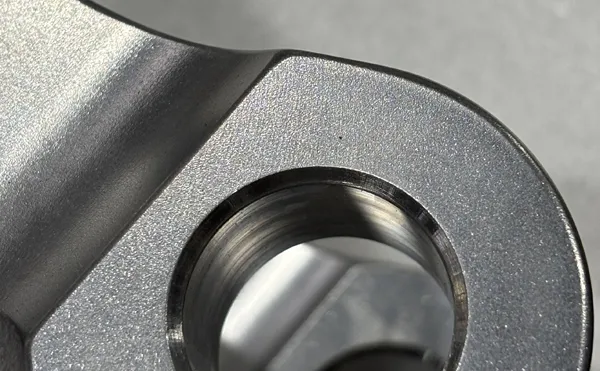
Electropolishing
Politura electrolytica est processus electrochemicus in quo materia operis anodum munere fungitur et fluxus electricus in electrolyto specifico applicatur. Atomi in superficie metallica ionizantur ut mucosa viscosa formentur. Haec pellicula tenuis est ad prominentias microscopicas, densitatem fluxus electrici magnam habet, et celeriter dissolvitur. Areae concavae crassiores sunt et tardius dissolvuntur.
Per hanc dissolutionem selectivam, superficies materiae fabricandae celeriter adaequatur, splendorem magnum et resistentiam corrosionis validam assequens, praesertim apta partibus structuralibus complexis metallorum durum, ut chalybis inoxidabilis.
Pros:
- Eximium Perfunctionem Comprehensivam
- Alta Efficacia et Constantia Superior
- Nulla Damna Physica aut Burrs
Cons:
- Magnum Investitio Initialis et Sumptus
- Processus complexus Imperium
- Limited Applicability
Commoda et Incommoda Processus Poliendi
commoda
1. Improved Superficies Quality
Politura inaequalitates microscopicas, scalpturas, lavas, et stratas oxidi in superficie productorum efficaciter removere potest, ita ut superficies lenis, planus, et aequabilis sit, effectum speculi similem assequatur.
Superficies levis non solum aspectum, pulchritudinem, et texturam producti magnopere amplificat, sed etiam coefficientem frictionis et detritionem superficiei minuit. Pro partibus accuratis quae magnas necessitates contactus labendi vel volvendi requirunt, ut puta fulcris et formis, vitam earum utilem efficaciter extendere et lenitatem operationis augere potest.
2. Consectetur ROSIO Repugnantia
Opera politurae subiecta, praesertim ea quae politura electrolytica tractata sunt, microfoveas et cristas eliminatas exhibent, ita aream superficialem minuens. Hoc efficit ut sordes, humor, et substantiae corrosivae adhaereant et accumulentur difficile. Simul, processus ipse politurae numerosas fontes potentiales contaminationis superficialis removet.
Pro instrumentis medicis, apparatu ad cibum machinandum, et partibus chemicis, haec superficies levis et densa facilius purgatur et disinfecitur, et resistentiam eorum corrosionis insigniter augere potest, salutem hygienicam et durabilitatem environmentalem productorum praestans.
3. Functio et Securitas Fideles
Politura fissuras et bavas microscopicas in superficie materiarum removere potest, quae origo fissurarum lassitudinis sub tensione fieri possunt. His periculis potentialibus eliminatis, politura firmitatem lassitudinis et firmitatem generalem partium augere potest.
Pro superficiebus iuncturarum quae magnam vim obturandi requirunt, superficiebus reflexivis partium opticarum, et laminis semiconductorum quae munditiam altissimam requirunt, processus politurae est gradus necessarius ad earum functionem assequendam.
Incommoda
1. Pretium et Efficiency Curae
Politura, praesertim politura mechanica summae praecisionis, plerumque est processus laboriosus qui magnopere innititur peritiae technicae et experientiae opificum peritorum, quod magnos sumptus laboris efficit. Simul, ipse processus politurae tempus multum consumit, praesertim cum plures gradus a rudi ad subtilem polituram implicat, quod ad efficientiam productionis generalem humilem ducit.
Instrumenta poliendi specialia, res consumptibiles, et conservatio solutionum balnearum ad politionem electrolyticam et chemicam necessariarum, simul maximam partem sumptuum productionis constituunt.
2. Improbatio Dimensionalis Potentialis
Politura est processus remotionis materiae. Quamquam parva est quantitas singulis vicibus removenda, cum magna levitas quaeritur, quantitas ablata accumulata tolerantiam dimensionalem partium altae praecisionis afficere potest, ad extra tolerantiam dimensionalem ducens.
Magis autem interest quod, in materiis mollibus vel superficiebus complexis, si operatio impropria est aut pressio inaequalis, vis politurae facile margines et angulos rotundare, planum contrahere, aut formam geometricam distorquere potest, quae contra accuratam formam originalem operis corrumpunt.
3. Provocationes Ambientales et Salutis
Politura chemica et politura electrolytica liquorem superfluum et gas superfluum, iones metallorum gravium et reagentia chemica continentia, producent, quae curationem tutelae ambitus strictam et sumptuosam subire debent. Politura mechanica pulverem et pollutionem sonoram generabit.
Constantiam effectuum politurae difficile est spondere. Differentiae in variis gregibus vel etiam in diversis partibus eiusdem operis exstare possunt. Instabilitas operationis manualis causa principalis est. Polituram intelligentem et automatam plene assequi adhuc difficultas technica pro partibus complexis manet.

Quomodo Politura Superficiei Finitionem in Machinatione CNC Emendat
Actio Secandi Physica
Cum instrumenta polienda et abrasiva tenuia superficiem materiae magna celeritate atterunt, hae particulae abrasivae, quae multo duriorae sunt quam materia, velut innumerabilia minuta instrumenta secandi agunt.
Per tonsuram et scalpendum, microprotuberantias in contorno superficiei potissimum removent. Per machinationem continuam, hae protuberantiae paulatim tolluntur, et differentia altitudinis inter cacumina et valles superficiei efficaciter reducitur. Macroscopice, superficies laevior fit.
Fluxus Plasticus Superficialis
Dum politur, temperaturae et pressiones locales altae propter frictionem generantur, quae materiam superficialem operis in statum leviter liquefactum vel valde plasticum ingredi faciunt. In hoc statu, materia non solum removetur, sed deformationem plasticam et fluxum subit, ex area prominente exprimitur et in foveas microscopicas adiacentes impletur.
Hic effectus "apicum rasurae et convallis impletionis" inaequalitatem superficiei physice minuit, ita lenitatem augens et fundamentum laeve ad ulteriorem subtilitatem polituram ponit.
Aequatio Dissolutionis Selectivae
Aequatio dissolutionis selectivae est principium principale politurae chemicae et electrolyticae. Usurpat proprietatem qua prominentiae microscopicae in superficie maiorem activitatem chemicam et aream superficialem maiorem habent.
In politura chemica, partes elevatae in contactum cum solutione artius veniunt et celerius reagunt. In politura electrolytica, densitas currentis in partibus prominentibus maior est. Utraque harum rerum efficit ut atomi metallici in partibus prominentibus in solutionem vel electrolytum praeferenter et celerius dissolvantur. Per hanc dissolutionem differentiatam et selectivam, superficies formatur quae denique planior et levior est in toto.
Perfectio Completa
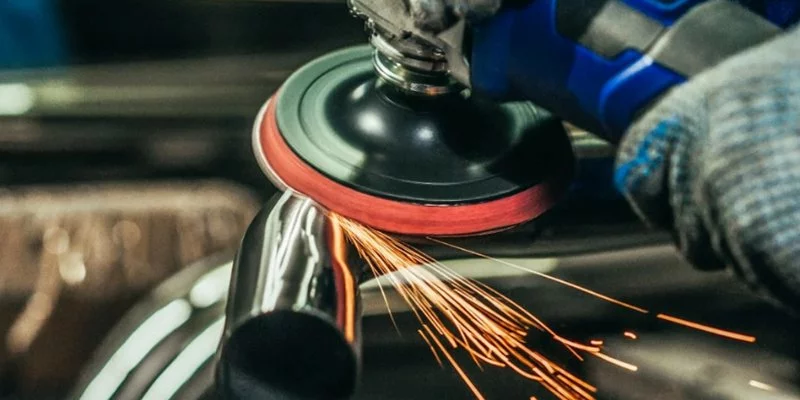
Methodi poliendi provectae, ut politio ultrasonica et politio fluxus abrasivi, micro-trituram uniformem undique in superficie materiae per micro-impactum altae frequentiae vel abrasiva fluentia perficiunt.
Processus triturae non solum inaequalitates microscopicas et bavas eliminare potest, sed etiam limites granorum acutos et fissuras minutas rotundare, texturam superficiei uniformiorem et leviorem reddens. Hoc modo, morphologia superficiei in gradu microscopico optimizatur, quod non solum levitatem auget, sed etiam resistentiam lassitudinis et corrosionis partium auget.
Consilia ad Poliendum in CNC Machining
Politura Mechanica Programmata
Politura mechanica programmata ad usum instrumentorum mollium in machinis CNC et scripturam programmatum specificorum ad polituram refertur. Pressura, cursus, et celeritate instrumenti politurae per cursum CNC accurate moderando, politura uniformis et repetitiva superficierum curvarum complexarum effici potest.
Politura mechanica programmata efficaciter problema ruinae angulorum a politura manuali ortum minuere, constantiam insigniter augere, et fiduciam in peritos technicos minuere potest. Est electio aequilibrata inter superficies altae qualitatis et productionem altae efficientiae.
Magnetica Abrasiva Politura
Tritura magnetica campo magnetico utitur ad acum magneticam trituram moderandam ut superficiem materiae perfricare possit. Haec machina imprimis apta est ad purgandas micro-bavas et stratas albas post fresaturam CNC vel machinationem per emissionem electricam productas.
Politura Fluxus Abrasivi
Fluxus abrasivi abrasivum semifluidum cogit ut per cavitatem interiorem materiae et canalem fluxus exprimatur, quod omnes superficies contactus aequaliter polire potest. Haec methodus foramina transversalia et canales fluxus complexos, qui manu difficulter attinguntur, efficaciter tractare potest. Dum inaequalitates microscopicas removet, accuratiam dimensionalem materiae vix mutat.
Politura Vibratoria et Dolium
Res operanda, una cum abrasis et additivis, in cisterna vibratoria vel tympano ponitur. Per continuam et lentam volutationem et frictionem, uniformis et micro-tritura omnium superficierum exteriorum partium efficitur. Haec methodus decem milia partium minutarum efficaciter tractare et effectum politurae constantem consequi potest. Tamen, necesse est attendere ad tempus et rationem abrasivi moderandam ne novae scalpturae a collisionibus mutuis inter partes ortae fiant.
Design tooling
Effectum politurae electrolyticae augeatur per designationem instrumentorum et distributionem currentis optimizandam. Pro partibus CNC complexis, instrumenta specialia designanda sunt ad densitatem currentis uniformem curandam, et electroda auxiliaria ad foramina profunda, fissuras angustas, et alias areas addenda sunt ad polituram inaequalem propter "effectum protectivum" vitandam.
Accurate moderando parametros electrolyticos, superficies celeriter adaequari potest sine generando vi mechanica, et pellicula passivationis corrosioni resistens formari potest.
Semita congue
Quamquam gradus automationis crescit, politura subtilis productorum pretiosorum saepe adhuc in experientia nititur.
Operatori iter politurae transversalis ad certum angulum ad texturam itineris instrumenti a machina CNC relictam, innixum huic angulo, designare necesse est, ut vestigia originalia efficaciter tegant.
Simul, necesse est manu vim et temperaturam moderari, ne vitia "corticis aurantii" vel nimia combustione oriantur. Hoc est gradus maximi momenti ad superficiem a "bona" ad "excellentem" elevandam, quod maxime pendet ex hereditate experientiae.
Applicatio Sequentialis Processuum Hybridorum
Efficacissima ars non in una methodo nititur, sed in scientifica combinatione. Exempli gratia, primo, politura mechanica programmata adhibetur ad celeriter pleraque vestigia instrumentorum removenda, deinde tritura magnetica ad purgandas lacunas adhibetur, et denique, breve tempus politurae vibrationis vel politurae electrolyticae additur ad effectum uniformem opacum vel speculi similem efficiendum. Haec combinatio vires mutuae plene adhibere potest, efficientiam generalem amplificans dum qualitas simul curat.
Quomodo Superficies Partium Politarum Conservanda Sit
Purgatio
Post polituram, partes statim diligenter purgandae sunt detergente neutro et aqua deionizata vel solvente organico altae puritatis, ut omnes vestigia materiae poliendae, particularum abrasivarum, et residuorum adipis removeantur.
Partes celeriter panno sine lanugine vel aere compresso siccandae sunt ne maculae aquae aut contaminatio secundaria oriantur, quod fundamentale est ad subsequentem corrosionem et maculas locales vitandas.
Applicationem de Protective Coatings
Applicatio strati protectivi superficiebus mundatis una ex efficacissimis methodis est, secundum requisita applicationis.
- Curatio passivationis: In metallis ut chalybe inoxidabili, solutiones passivationis pelliculam oxidi chromio divitem in superficie formant, resistentiam corrosionis insigniter augentes.
- Applicatio olei/agentis rubiginem prohibentis: Ante In brevi tempore repositionis vel translationis, applicatio tenuis et uniformis stratus olei rubiginem prohibentis vel agentis anti-vestigia digitorum superficiem ab aere et humiditate efficaciter separat.
- Depositio tunicarum functionalium: Pro componentibus altioris specificationis, methodi velut Depositio Physica Vaporis (PVD) vel Depositio Chemica Vaporis (CVD) adhiberi possunt ad pelliculas durissimas et attritioni resistentes (e.g., obductiones carbonis adamantinae) applicandas, specie superficiali servata.
Repono segre
Partibus politis iuxta partes non politas vel partes ex diversis materiis metallicis factas reponere stricte prohibitum est. Quaeque pars operanda separatim separanda est, divisoribus, spuma, involucro bullato, vel charta sine lanugine, ne cum rebus duris contactus fiat et mutuae scalpendi possint.
Usus Instrumentorum Dedicatorum
Cum partes politas tractant et instituunt, operarii chirothecas mundas e bombacio albo vel e nitrilo gerant. Contactus directus nudis manibus vestigia sudoris et digitorum relinquere potest, quod ad corrosionem localem ducit. Fibulae speciales vel instrumenta non metallica adhibenda sunt ad contactum directum inter metallum vitandum.
Iusto inspectionis et sustentationis
Regimen inspectionum regulare institue ut puncta corrosionis in stadio initiali, detritionem, vel rasuras leves celeriter identifices et corrigas. Pro componentibus cum tegumentis protectoriis, re-tegumentum vel re-passivatio secundum cyclum vitae eorum fieri debet ut protectio diuturna servetur.
Applicationes Processus Poliendi in Machinatione CNC
Industria Fabricationis Formarum
Industria formarum est campus ubi processus poliendi latissime adhibentur et maximas necessitates habent. Sive forma plastica iniecta est sive forma fusa, levitas superficiei cavitatis directe qualitatem aspectus et facultatem deformandi producti determinat. Politio altioris gradus resistentiam formandi significanter minuere et vitia ut scalpturas et adhaesionem formae in producto impedire potest. Vinculum fundamentale est ad vitam utilem formae et efficientiam productionis confirmandam.
Medical Fabrica Vestibulum
Instrumenta medica requisita ad qualitatem superficiei severissima habent. Exempli gratia, partes robotarum chirurgicorum, implantationum orthopaedicarum, et partium endoscopiorum perfectam polituram subire debent. Hoc non solum ad resistentiam frictionis minuendam, sed etiam ad vitia microscopica et loca occulta bacterialia eliminanda, biocompatibilitatem et resistentiam corrosionis fluidorum corporis confirmandam, et purgationem et disinfectionem diligentem facilitandam est.
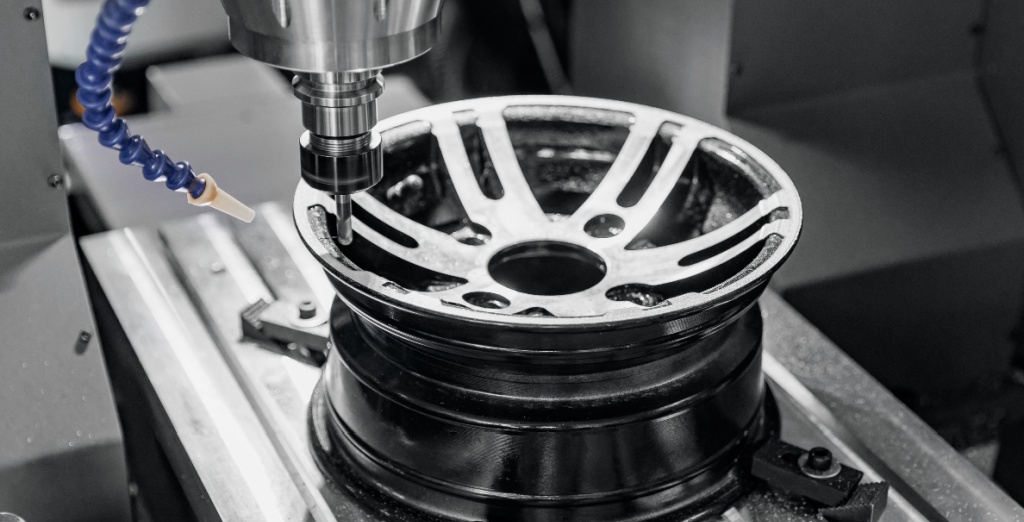
Automotive industria
In agris autocineticis et aëronauticis, politura functionem et salutem coniungit. Post polituram, partes principales machinae, partes systematis cibustibilis, et systematis hydraulici resistentiam fluxus significanter reducere, facultatem obturationis emendare, et puncta concentrationis tensionis eliminare possunt, ita efficientiam et firmitatem augentes. Magis autem interest quod superficies altae qualitatis vitam lassitudinis partium principalium sub magna pressione et magnis oneribus cyclicis significanter extendere potest.
Semiconductor et Electronica
In scala microscopica, politura est fundamentum ad fabricationem circuituum efficiendam. Pro substratis microplagularum, tegumentis plumbeis, instrumentis RF, et connectoribus, et cetera, superficies levissima est necessaria ad integritatem circuitus, qualitatem transmissionis signorum, et firmitatem instrumentorum confirmandam. Quaevis inaequalitas microscopica potest circuitum brevem in circuitu vel attenuationem signorum causare.
Industria Machinarum Involucrorum
Omnes superficies instrumentorum quae cum cibo directe vel indirecte in contactum veniunt, curatione politurae summae qualitatis subire debent. Superficies levis et continua reliquias materiae et incrementum bacteriorum efficaciter impedire potest, praecepta hygienae et salutis ciborum stricte observans. Simul, purgationem diligentem commodam praebet, salutem ciborum confirmans.
NOBILIS'Processus Poliendi in Machinatione CNC
NOBLE in curatione superficierum politurae provecta perita est, amplam seriem artium offerens, inter quas politura mechanica, electropolitura, et machinatio fluxus abrasivi, ut variis requisitis industrialibus satisfaciat.
Processum multis gradibus constantem diligenter sequimur — a rudi detersione et semi-politura ad subtilissimam polituram et purgationem finalem — ita ut imperfectiones omnino removeantur et superficies optima obtineatur. Haec ratio rigorosa aspectum pulchritudinis, resistentiae corrosionis, et functionis totius partium insigniter auget.
Peritia nostra et apparatu modernissimo utentes, constanter qualitatem altam et certam efficimus quae vitam et efficaciam productorum extendunt, nos socium fidum pro necessitatibus vestris fabricationis accuratae maximis facientes.
FAQs
Qui sunt modi poliendi praecipui qui in partibus machinis CNC fabricatis adhibentur?
Genera frequentissima sunt Politura Mechanica (rotis abrasivis vel pastis ad superficiem nitentem efficiendam utens), Politura Electrochemica (processus electrochemicus aptus chalybi inoxidabili, materiam aequaliter removens ad superficiem depuratam et corrosioni resistentem efficiendam), et Machinatio Fluxus Abrasivi (ad meatus internos et geometrias complexas poliendas). Electio a materia, geometria partis, et qualitate superficiei finalis requisita pendet.
Num politura accuratam dimensionum partis machinatione CNC fabricatae afficere potest?
Ita, potest. Politura est processus remotionis materiae. Quamquam quantitas minima est (saepe tantum micron), diligenter consideranda est in gradibus designandi et machinandi, praesertim in partibus cum tolerantiis strictis. Fabricator peritus dimensiones ante polituram designabit ut pars finalis polita omnibus tolerantiis dimensionalibus et geometricis specificatis satisfaciat.
Quae materiae ad electropolituram aptissimae sunt?
Electropolitura maxime efficax est in metallis conductivis, chalybibus austeniticis inoxidabilibus (ut 304 et 316) frequentissimis et praeclaris resultatibus assecentibus. Etiam feliciter adhibetur in aluminio, titanio, mixturis cupreis, et quibusdam chalybibus instrumentariis. Non apta est materiis non conductivis ut plasticis vel compositis.
Quid interest inter superficiem opacam, satinatam, et specularem polituram?
Haec vocabula gradum reflexionis describunt. Superficies opaca reflexionem humilem cum textura uniformi et non directionali habet. Superficies satinata (vel perpolita) splendorem mollem cum granis tenuibus et directionalibus habet. Politura specularis est summus splendor, reflexionem claram et non distortam producens. Superficies per progressionem per abrasiva successive subtiliora durante processu poliendi obtinetur.
Politura, utrum processus manualis an automatarius sit?
Utraque methodus adhibetur. Politura manualis peritis technicis nititur ad geometrias complexas vel productionem parvi voluminis, magnae mixturae. Politura automatica (bracchiis roboticis vel machinis dedicatis utens) praefertur ad productionem magni voluminis partium constantium, offerens meliorem repetibilitatem, minorem sumptum per partem, et minorem variabilitatem humanam. Multae officinae methodum hybridam utuntur.






