
Quid est Sappellatur Met al Cproferens?
Technologia sectionis laminarum metallicarum est ars vulgo adhibita ad laminas metallicas separandas et machinandas. Plerumque totam laminam in partes formae et magnitudinis requisitae per media mechanica, thermica, vel specialia secat. Methodi traditionales communes includunt tonsuram et perforationem, dum processus moderni late technologias altae praecisionis, ut sectionem laseris, sectionem plasmatis, et sectionem aquae iactus, adoptant, quae metalla variarum crassitudinium et materiarum efficaciter tractare possunt.
Nucleus technologiae sectionis laminarum metallicarum in delectu methodi aptae secundum proprietates materiae et requisita productionis consistit. Exempli gratia, sectiones lasericae aptae sunt ad formas complexas et superficies laevigatas secandas, sectiones plasmaticae aptae sunt ad laminas crassiores, et sectiones aquae iaculatoriae effectus thermicos vitare possunt. Directe inservit primo processui fabricationis laminarum metallicarum, praebens formas accuratas ad subsequentes flexionem, soldaduram, et alias conexiones, et late adhibetur in campis ut instrumenta mechanica, fabricatione autocinetica, et industria aerospatiali.
Historia S.appellatur Met al Cutting
Historia sectionis laminarum metallicarum coepit cum modis manualibus et mechanicis traditis. Artifices antiqui instrumentis ut forficibus et scalpribus ad secandum manuale utebantur. Post Revolutionem Industrialem, machinae mechanicae ad secandum et prela ad perforandum emerserunt, quae secandum per formas physicas et pressionem efficiebant. Hoc efficaciam magnopere auxit, sed flexibilitas et praecisio earum limitatae erant.
Revolutio technologiae modernae sectionis medio saeculo XX coepit. Apparentia technologiarum sectionis oxygenio et sectionis plasma problema sectionis laminarum metallicarum crassarum solvit. Deinde, technologia sectionis lasericae propter suam praecisionem et flexibilitatem in vulgus venit, dum sectionis aquae iaculatoriae solutionem sectionis frigidae sine effectibus thermalibus offert.
Quomodo S?appellatur Met al Cutting Opus?
Analysis Delineationis
Ingeniarii diligenter delineationes partium examinare, formas geometricas, tolerantias dimensionales, requisita technica, et subsequentes necessitates machinationis accurate intellegere debent. His condicionibus, iter secandi designare, processum secandi aptissimum eligere, schema dispositionis laminae determinare ut ratem usus materiae quam maxime augeat, et programma machinationis accuratum conscribere debent.
material Praeparatio
Secundum requisita delineationis, laminam metallicam idoneam elige et verifica utrum materia, crassitudo et condicio superficiei normis respondeant. Deinde laminam accurate in mensa operis colloca et firmiter eam fixis instrumentis, poculis magneticis vel mensis adsorptionis vacui aliisque instrumentis fige.
Setup Equipment
Ante sectionem formalem, instrumenta secandi subtiliter emendanda sunt. Hoc includit institutionem et calibrationem capitis secandi idonei, probationem utrum pressio gasis auxiliaris normae respondeat, et constitutionem optimorum parametrorum principalium, ut potentiam, celeritatem, et frequentiam, secundum genus et crassitudinem materiae.
Ad sectionem lasericam, positio foci etiam calibranda est. Ad sectionem plasmaticam, necesse est currentem idoneam et altitudinem fistulae secantis determinare.
Executio Secandi
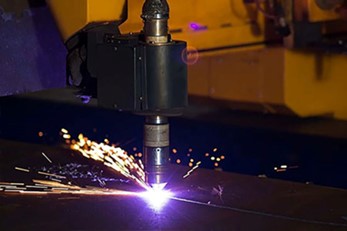
Postquam materiae et instrumenta parata sunt, instrumentum incipe et programma machinationis praefinitum exsequere. Per hoc processum, operator statum sectionis diligenter observare, formam scintillarum observare et utrum ejectio scoriae normalis sit, et sonos abnormales audire debet dum instrumentum operatur.
Apparatus automatici moderni plerumque systematibus monitorii temporis realis instructi sunt, quae automatice detegere possunt utrum perforatio prospera sit, utrum periculum collisionis sit, et parametros sectionis secundum condicionem subtiliter accommodare.
Post processus
Postquam sectio perfecta est, materia ad subsequentem aream machinationis movetur. Primo, lapae, scoria, et aliae substantiae in materia removendae sunt. Si opus est, politura peragenda est ut margines leves et plani fiant. Deinde, instrumentis ut compasso, proiectoribus, vel machinis mensoriis trium coordinatarum utens, dimensiones principales, accuratio lineae et qualitas superficiei materiae diligenter inspiciuntur ut plene requisitis delineationis obtemperent.
Solae partes qualificatae quae inspectionem superant in proximum processum fabricationis, ut flexionem et soldaduram, influere possunt, quod est punctum inspectionis magni momenti ad qualitatem producti finalis confirmandam.
Materiae Metallicae in S Adhibitaeappellatur Met al Cutting
Aliquam Steel
Chalybs inoxidabilis est una ex materiis popularissimis ad laminas metallicas secandas propter excellentem resistentiam corrosionis, firmitatem, et pulchrum aspectum superficiale.
Applications:
Adhibetur in apparatu medico, instrumentis culinariis, ornamentis autocineticis, et tabulis architectonicis.
Mitis adamas
Chalybs carbonicus propter firmitatem, duritiam, et sumptus parcimoniam notus est. Facile tractatur et partibus structuralibus aptus est.
Applications:
Late in machinis, ossibus autocineticis, constructione, et apparatu industriali adhibetur.
aluminium
Aluminium leve est, corrosioni resistens, et optimam conductivitatem thermalem et electricam habet. Attamen reflectens est et specificas longitudines undarum laseris ad accuratam sectionem requirit.
Applications:
Adhibetur in componentibus aerospatialibus, involucris electronicis, tabulis autocineticis, et electronicis usoris.
Copper
Cuprum praebet conductivitatem electricam et thermalem superiorem, quo fit ut essentiale sit partibus electricis. Reflectit et difficile secari potest laserico.
Applications:
Adhibetur in connectoribus electricis, vérticebus omnibus, permutatoribus caloris, et tabulis ornatis.
Brass
Aes est mixtura cupri et zinci, bonam machinabilitatem, resistentiam corrosionis, et aspectum aureum attractivum praebens.
Applications:
Idoneum pro partibus ornativis, tabulis nominum, instrumentis, et ferramentis architectonicis.
galvanized ferro
Chalybs galvanizatus tegumento zinco obductus est, quod contra rubiginem et corrosionem protegit. Durabilitatem cum pretio relative humili coniungit.
Applications:
Communis in canalibus HVAC, partibus autocineticis, et apparatu domestico.
Titanium
Titanium praebet eximiam proportionem roboris ad pondus, magnam resistentiam corrosionis, et optimam biocompatibilitatem. Carius est, sed aptissimum ad usus criticos.
Applications:
Adhibetur in industria aëronautica, implantationibus medicis, et machinis summae efficacitatis.
| Material | Methodi Secandi Principales | Key commoda |
| Aliquam Steel | Laser, Aquae Iactus | Corrosio resistentia, fortitudo |
| Chalybe | Laser, Plasma | Fortis, parabilis |
| aluminium | Laser, Aquae Iactus | Levis, conductivus |
| Copper | Aquae iactus, Laser fibrae | Conductivus, durabilis |
| Brass | Laser, Aquae Iactus | Aesthetica, machinabilis |
| galvanized ferro | Laser, Plasma | Anti-rubigine, pretio vili |
| Titanium | Aquae iactus, Laser | Altae fortitudinis, biocompatibilis |
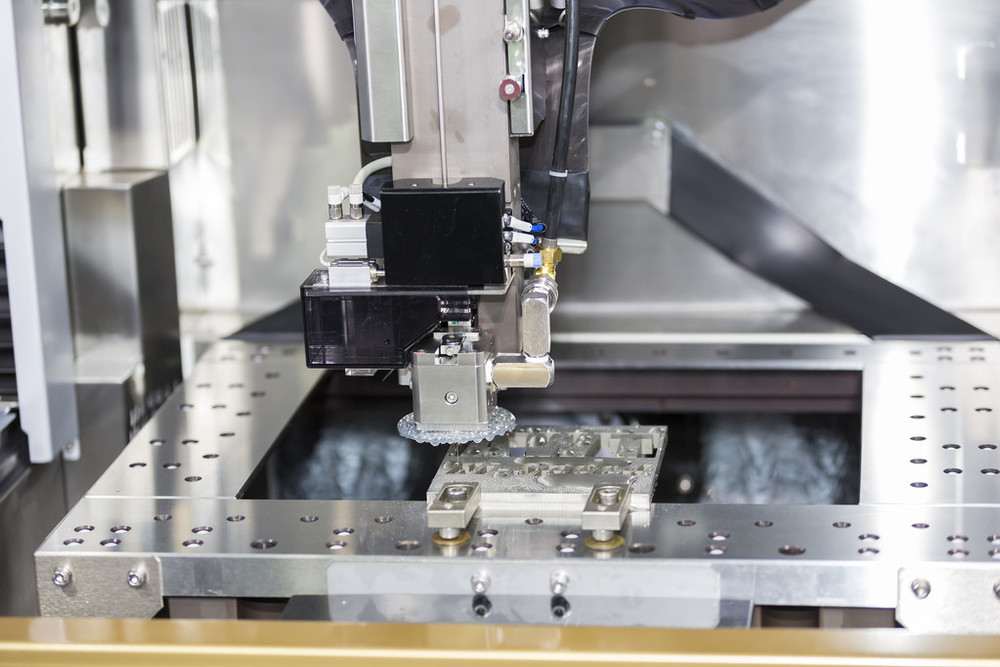
Genera Processuum Secandi Laminas Metallicas
Sheet Metal Laser Cutting
Sectio laserica radium lasericum concentratum altae densitatis energiae ut fontem caloris adhibet ad secandum per liquefactionem, vaporizationem, vel ignitionem materiae efficiendam. Haec est methodus machinationis sine contactu cum magna praecisione et flexibilitate, quae praecipue apta est ad machinationem formarum complexarum et partium tenuium. Celeritas eius sectionis est magna, zona calore affecta est parva, et qualitas sectionis transversalis plerumque est levissima.
Secundum genus laseris, praecipue dividi potest in sectionem laseris fibrae et sectionem laseris CO2. Sectio laseris ad fere omnes laminas metallicas pertinet, praecipue excellens in campo laminarum mediarum et tenuium.
Sheet metallum plasma CAESUS
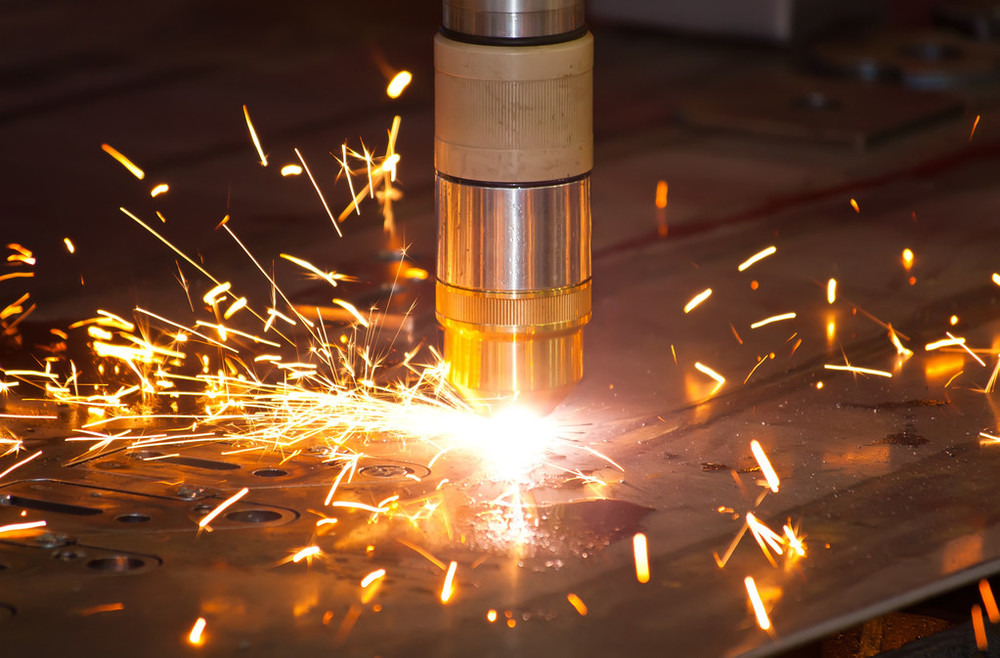
Sectio plasmatica materiam per arcum plasmaticum compressum liquefacit et fluxu gasis celerrimo utitur ad metallum liquefactum displosum, incisuram formans. Praecipuum commodum sectionis plasmaticae in eius facultate consistit ad laminas medias et crassas necnon metalla valde conductiva efficaciter secandas, celeritate sectionis valde rapida. Attamen, accuratio sectionis et levitas sectionis transversalis plerumque non tam bonae sunt quam sectionis lasericae, et zona calore affecta etiam maior est.
Technologia sectionis plasmatis late in machinis gravibus, constructione navali, structuris ferreis, aliisque campis adhibetur, et est solutio oeconomica et efficax ad laminas crassas machinandas.
Sheet metallum Waterjet Cutting
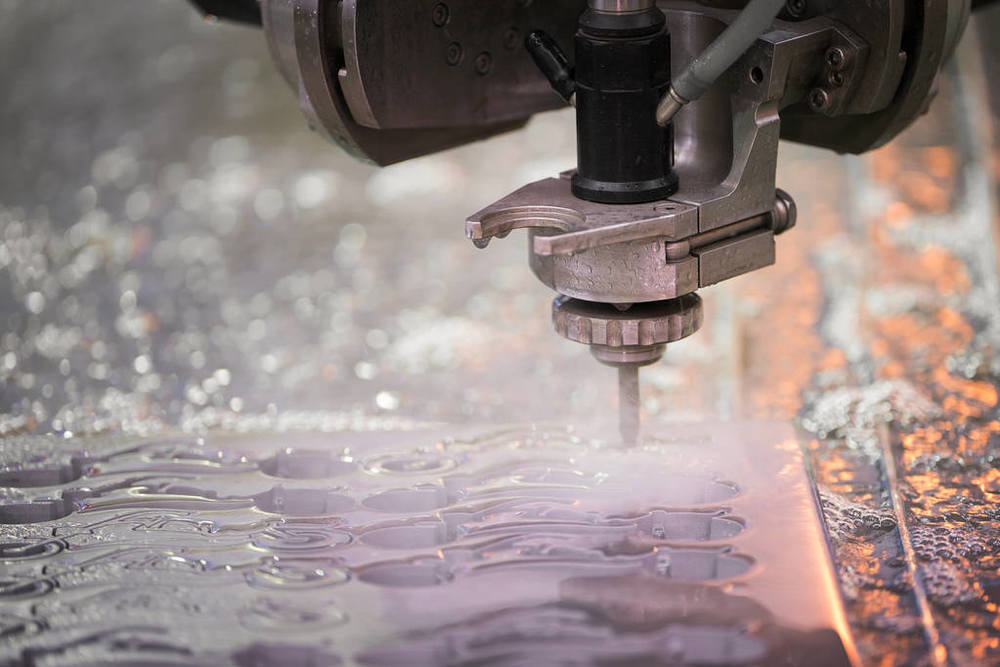
Sectio aquae iactu est processus sectionis frigidae. Flumen aquae altissimae pressionis vel fluxum aquae cum abrasis mixtum adhibet ad materiam erodendam et sectionem efficiendam. Maximum eius commodum est quod nullus calor generatur per processum sectionis, ita nulla zona calore affecta, deformatio thermalis, aut mutatio metallographica materiae omnino fit.
Sectio aquae iaculatoriae quamlibet materiam, a metallo et lapide ad vitrum et materias compositas, secare potest, et initium arbitrarium est, cum flexibilitate maxima. Incommoda sunt celeritas sectionis relative lenta et sumptus operandi instrumenti alti. Saepe ad machinandum materias calori sensibiles vel compositas texturarum diversarum adhibetur.
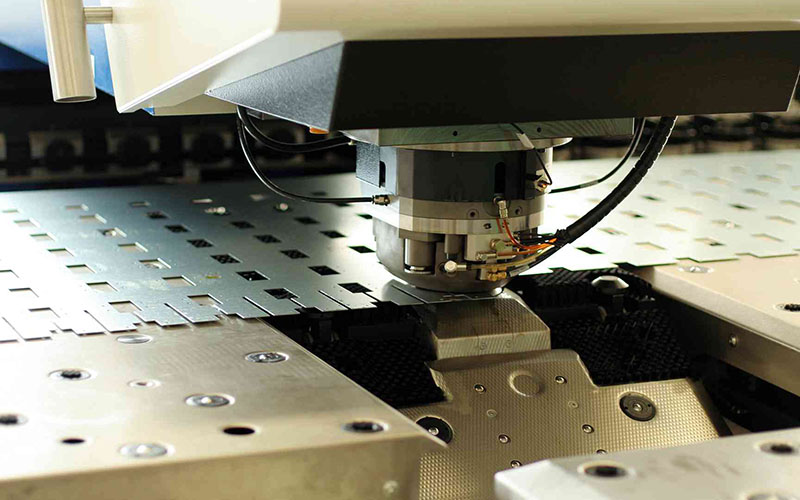
Sheet metallum placebat ei pulsare
Perforatio est methodus machinationis mechanicae traditionalis quae utitur forma in prelo posita ad laminam metallicam secandam, pungendam, vel delineandam sub valida pressione mechanica. Apta est ad productionem magnarum quantitatum partium cum formis relative normatis. Celeritas machinationis eius est valde rapida, et formari potest uno imbuendo. Pretium formarum est relative altum, sed sumptus machinationis per singulam partem est valde parvus.
Pro partibus quae magnum numerum foraminum communium vel formas simplices requirunt, ut in armariis chassis et componentibus electricis, impressio manet optio efficacissima et oeconomica.
commoda de S *appellatur Met al Cutting
summus praecisione
Modernae artes sectionis laminarum metallicarum, praesertim sectionis lasericae, praecisionem dimensionalem altissimam consequi possunt, tolerantiis facile intra ±0.1 millimetra vel etiam minore moderandis. Hoc significat partes processatas dimensiones accuratas et intercambiabilitatem validam habere.
Excellens Repetibilitas
Ob adoptionem moderationis programmandi digitalis, semel programmate constituto, eaedem partes eodem numero produci possunt, stabilitatem et constantiam qualitatis in productione magnae scalae praestans et fundamentum firmum pro subsequenti compositione automataria iaciens.
Superior Flexibility
Sectio laminarum metallicarum, praesertim methodi machinationis sine contactu, ut laser et aquae iactus, flexibilitatem incomparabilem praebet. Non opus est formas physicas caras fabricare. Solum per modificationem delineationum et programmatum computatralium, partes variarum formarum et magnitudinum celeriter commutare et tractare licet, quod aptissimum est ad productionem parvarum copiarum, variarum varietatum, et prototyporum rapidarum creationem.
Praeterea, hae processus amplam varietatem materiarum metallicarum tractare possunt, a chalybe carbonico, chalybe inoxidabili, aluminio, cupro, ad mixturas titanii, et etiam materias non metallicas. Sectio aquae iaculatoriae fere quamlibet materiam tractare potest, requisitis materiarum omnium industriarum satisfaciens.
princeps efficientiam
Comparata cum machinatione manuali vel mechanica tradita, sectio automatica celerrima est, praesertim cum laminas tenues laser secantur; cyclum productionis insigniter breviare potest.
Materia Utendo
Sectio laminae metallicae per systema dispositionis intelligente computatro optimizatum fieri potest, ut partes in lamina quam compactissime et rationabiliter disponantur, ita ut iactura in angulis minuatur et rata usus laminae metallicae insigniter augeatur. Hoc sumptus materiae rudis directe minuit, et effectus talis conservationis in productione magnae scalae praesertim mirabilis est.
High Qualitas Secta
Multae artes sectionis provectae superficies sectionis laevissimas et verticales directe consequi possunt. Levitas sectionis transversalis sectionis lasericae altissima est, dum sectionis aquae iaculatoriae proprietates originales materiae conservare potest.
Post sectionem, partes saepe non requirunt aut paucissimas tantum operationes secundarias triturationis et politurae requirunt, et directe in stadium flexionis, soldadurae, vel compositionis ingredi possunt. Hoc non solum tempus et sumptus laboris conservat, sed etiam deviationes dimensionales vel damnum superficiale, quod a machinatione secundaria causari potest, vitat, efficientiam et qualitatem fabricationis maiorem assequendo.
Provocationes in Sappellatur Met al Cutting
Materia Provocationes
Materiae variae propter proprietates suas singulares modos sectionis specificos requirunt. Exempli gratia, metalla reflexiva ut aluminium et cuprum energiam laseris minimam absorbent. Hoc eas difficiles ad secandum reddit. Etiam lucem reflectere et apparatum laseris laedere possunt. Contra, materiae durae ut chalybs specialis mixtus et mixturae titanii celeritatem sectionis minuunt. Etiam laminas et res consumibiles celerius deterunt.
Conditiones superficiei quoque valent. Tegumenta, rubigo, vel maculae olei sectionem impedire possunt. Hoc saepe ad margines inaequales vel scoriam residuam ducit. Parametros secandi rectos pro singulis materiis constituere adhuc magna difficultas manet.
Quaestiones Distortionis Thermalis
Processus sectionis thermalis, velut sectiones lasericae et plasmaticae, magnam caloris copiam in materiam necessario inferunt. Nisi parametri rite reguntur, calor immodice accumulabitur et ad materiam extra aream sectionis diffundetur, tensionem localem et deformationem thermalem causans, quae ad deviationes dimensionales et formam partium distorquendam ducit. Hoc praecipue in machinatione laminarum tenuium apparet.
Ad zonam calore affectam moderandam et deformationem minuendam, necesse est parametros, ut potentiam, celeritatem, et pressionem aeris, accurate librare, et consilium viae secandi rationabile ad dissipandum calorem adhibere. Hoc magnas necessitates in experientia operatoris et stabilitate instrumenti imponit.
Crassitudo contra Praecisionem
Omnes modi secandi limitem habent. Crassae materiae sectio praecisionem minorem significat. Exempli gratia, sectio laserica in laminis tenuibus valde accurata est. Sed cum laminis crassioribus, sectio latior et asperior fit. Sectio plasmatica in laminis crassis bene operatur, sed qualitas sectionis mala est.
Tarditas qualitas emendat, sed efficacitas laedit. Acceleratio sectionem imperfectam relinquere potest aut scoriam creare. Invenire methodum aptam pro singulis crassitudinibus et aequilibrare celeritatem, praecisionem, et qualitatem est provocatio principalis.
Aequilibrium Impensarum et Efficientiae
Structura sumptuum sectionis laminae metallicae est complexa, apparatum, energiam, gasa, substitutionem partium, et laborem comprehendens. Sectio laserica, exempli gratia, praecisionem magnam offert, sed magnum investmentum, sustentationem, et sumptus gasorum continuos requirit.
Ergo, lucrum ex accurata optimizatione pendet. Hoc includit meliorem usum materiae per meliorem nidificationem, extendere vitam partium cum parametris optimis, et augere efficientiam instrumentorum per callidam ordinationem productionis. Tales mensurae necessariae sunt ad augendum lucrum generale.
Factores Impensarum in Sectione Laminae Metallicae — Quid Pretium Afficit?
copia maiore impendio
Sumptus acquisitionis materiae rudis fundamentum sumptus totalis constituit. Pretia laminarum metallicarum diversarum materiarum et specificationum magnopere variant. Magis autem interest ratio usus materiae, id est, quomodo partes in una lamina disponantur.
Dispositionem optimizando, partes quam plurimas utiles exscindendo, et superfluitatem in marginibus et angulis minuendo, sumptus materiae singulis partibus assignatos directe minui potest. Haec est efficacissima via ad sumptus moderandos.
Processus Electio
Compositio sumptuum operandi variorum processuum secandi magnopere variat. Sectio laserica partibus vulnerabilibus ut electricitate, gaso auxiliari, et lentibus nititur. Sectio plasmatica electrodos et fistulas consumit; Sectio aquae iactae sigilla altae pressionis et capita secandi deteritur.
Electio processus directe afficit consumptionem energiae, consumptionem gasi, et frequentiam substitutionis partium vulnerabilium.
Labor et Efficacia Operativa
Tempus machinationis directe cum sumptibus laboris et machinarum coniunctum est. Eius longitudo a gradu optimizationis viae secandi, a celeritate introductionis et secandi, necnon a tempore operationis sine onere instrumenti pendet. Gradus peritiae operatorum etiam maximi momenti est.
Operarii periti celerius programmare, materias prehendere, et vitia inopinata tractare possunt, ita efficientiam generalem instrumentorum augentes, tempus inoperabile minuentes, et indirecte sumptum laboris per unitatem producti deminuentes.

Post processus
Sumptus quoque post sectionem perfectam orti non neglegendi sunt. Si qualitas sectionis alta est, sectio transversalis levis, et nulla scoria pendet, operarii et tempus ad machinationem secundariam, ut trituram et polituram, conservari vel reduci possunt.
Tolerantiae Secandi Laminae Metallicae et Normae Accurationis
Ad facilitatem motus partium et praecisionem prototyporum et partium fabricatarum curandam, nostrae normae officiorum sectionis laminarum metallicarum secundum necessitates clientium sunt hae:
| Dimensio Detail | Tolerantia |
| Margine ad Marginem, Superficies Singularis | +/- 0.010″ |
| Margine ad Foramen, Superficies Singularis | +/- 0.010″ |
| Foramen ad Foramen, Superficies Singularis | +/- 0.010″ |
| Diameter Foraminis, Superficies Singularis | +/- 0.010″ |
| Margo ad Characteres, Superficies Multiplex | +/- 0.030″ |
| Overformed Part, Multiplices Superficies | +/- 0.030″ |
| Inclinate Anglus | +/- 1 gradus |
Consilia pro Sappellatur Met al Cutting
gerunt PPE
Cum operationes secandi laminam metallicam peraguntur, necesse est apparatum tutelarem integrum per totum processum et modo normato gerere.
Ocularia vel tegumenta facialia altae qualitatis scintillas et fragmenta metallica celeriter volantia efficaciter prohibere possunt. Chirothecae laboris robustae et durabiles manus a vulneribus a marginibus acutis laminae effectis et a ustionibus ex temperaturis altis in machinatione effectis protegere possunt.
Cum multae machinae secantes sonitum altissimam dum operantur generent, maximi momenti est instrumenta tutelae auditus professionalia gerere ne damnum auditus permanens fiat.
Ensure VENTILATIO
Processus sectionis, praesertim sectionis lasericae, sectionis plasmaticae, vel sectionis flammae, magnam copiam fumorum metallorum toxicorum, gasorum noxiorum, et particularum suspensarum generat. Quapropter, operationes in officinis instructis peragendae sunt, quae systematibus potentibus exhauriendi et pulveris removendi instructae sunt, ut circulationem aeris curentur et fumum noxium celeriter foras expellantur.
Instrumenta Conserva
Sive instrumenta manualia sive res consumptibiles in apparatibus automatis agitur, acumen aciei eorum conservare est fundamentum ad efficientiam et salutem curandas.
Instrumenta secandi obtusa resistentiam sectionis insigniter augebunt, non solum maiorem vim applicandam requirentes et lassitudinem causantes, sed etiam ea magis prona reddentes lapsui, resilusioni, aliisque condicionibus effrenatis, quae facile ad gravia accidentia ducere possunt. Praeterea, instrumenta secandi detrita superficies sectionis malas producent, difficultatem subsequentis machinationis augentes.
Secure Materials
Antequam sectio incipiat, instrumenta qualia sunt forcipes mensales, forcipes formae C, instrumenta specialia, vel mandrinae magneticae adhibenda sunt ad laminam metallicam stabiliter in suggestu laboris figendam. Hoc gradum omnino impedire potest ne lamina moveatur, vibret, vel invertatur cum vi secandi subiecta est, ita ut accuratio dimensionum secandi praestetur.
Magis autem interest quod stabilis prehensio pericula, ut deviationem itineris instrumenti et ejectionem materiae, quae a subito motu laminae oriuntur, efficaciter prohibere potest, ita ut multa pericula potentialia laesionis mechanicae fundamentaliter tollantur.
Instrumenta Recte Operare
Summa vigilantia erga omnia instrumenta electrica et apparatum CNC adhibenda est. Antequam ullum instrumentum incipias, verifica num funiculus electricus, interruptor, et operculum protectivum integri sint. Dum operatur, oportet esse summam attentionem et stricte rationes operandi sequi.
Manus a partibus mobilibus et capite secante procul habendae sunt. Antequam munus perficias vel ullas adaptationes vel purgationes facias, fac ut instrumentum omnino clausum sit et non currat.
Cur officium secandi laminae metallicae NOBLE eligas?
Cum multis annis experientiae locupletis in sectione laminarum metallicarum, NOBLE clientibus praebet partes sectionis laminarum metallicarum summae praecisionis incomparabilis. Accipe pretium intra minuta et partes intra dies.
Officia secandi laminas metallicas a NOBLE praebita fere quamlibet materiam secare possunt, facultatibus laseris et aquae iactus utentes. NOBLE solutionem integram pro quolibet opere praebet, offerens aestimationes statim, varietatem materiarum, et varias optiones processus secandi laminas metallicas.
NOBLE est solutio tua fidissima et completa ad fabricationem singularem, a consilio prototypi ad fabricationem, cum ingentibus opibus fabricationis, technologia idonea, processu simplici, ductu perito, et perfecto processu inspectionis qualitatis ad convertendas ideas tuas in rem veram.
FAQs
Quaenam est methodus secandi laminas metallicas accuratissima?
Sectio laserica, praesertim sectio laserica fibrae, late habetur ut methodus accuratissima pro lamina metallica. Tolerantias tam angustas quam ±0.1 mm consequi potest et margines mundissimos, sine lavis, cum minima zona calore affecta producit. Hoc eam idealem reddit pro lineamentis complexis et designis intricatis ubi summa accuratio critica est.
Quam crassam laminam metallicam secare potest incisor lasericus?
Crassitudo maxima a potentia laseris et genere materiae pendet. Typicus laser fibrae industrialis magnae potentiae chalybem mollem usque ad circiter 25 mm, chalybem inoxidabilem usque ad 20 mm, et aluminium usque ad 12 mm secare potest. Attamen, ad celeritatem optimam et qualitatem sectionis in materiis tenuioribus (sub 15-20 mm), laseres multo efficaciores sunt quam sectio plasma vel flamma.
Estne sectio laserica carior quam sectio plasmatica?
Ab applicatione pendet. Sectio laserica sumptum initialem instrumentorum maiorem habet et propter gas et sustentationem carior esse potest ad operandum per horam. Attamen, pro materiis tenuibus ad mediam crassitudinem, celeritas superior, praecisio, et necessitas imminuta politurae secundariae eam efficaciorem reddere possunt in toto. Plasma plerumque optio melior sumptuosa est ad secandum chalybem structuralem crassum ubi praecisio extrema non est cura primaria.
Num aluminium aquae ictu secare potes?
Certe. Sectio aquae iactu optima electio est ad aluminium secandum. Ut processus frigidae sectionis, nullum calorem inducit, quod significat nullam zonam calore affectam esse quae proprietates materiae mutare aut deformationem causare possit, praesertim in mixturis aluminii calori sensibilibus. Quamlibet crassitudinem aluminii in commercio praesto pure secare potest.
Quae est maxima crassitudo quam incisor lasericus tractare potest?
Crassitudo maxima a potentia laseris et materia pendet. Laser fibrae industrialis magnae potentiae typice secare potest:
- Chalybs Mollis: Usque ad 25-30 mm
- Chalybs Inoxidabilis: Usque ad 20-25 mm
- Aluminium: Usque ad 12-15 mm
Pro crassitudinibus ultra has, sectio plasma vel aquae iactu saepe efficacior et utilior est.







