
Quid est Facie Milling process?
Fresatio frontalis est methodus machinationis mechanicae quae fresa rotatoria adhibit ad secandum superficiem materiae. Propositum principale processus secandi est planum leniter planumque producere et curare ut hoc planum perpendiculare sit ad axem rotationis instrumenti.
Processus centralis fresationis frontalis est ut fresa in plano perpendiculari fuso posita sit, et plures dentes secantes in eius circumferentia et superficie extrema simul in sectione participent. Materiam secantem plerumque in mensa laboris fixam et ab instrumento secante rotante machinatur.
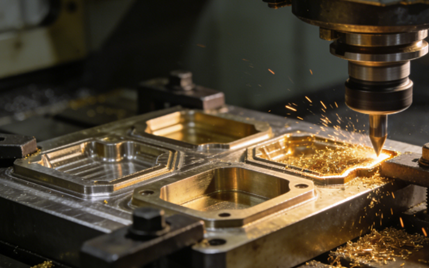
Genera Technicarum Machinationis Fresandae Frontalis
General Face Milling
Fresatura frontalis generalis, ut genus processus fundamentalissimum et latissime adhibitum in machinatione, fit cum capitibus ferreis fresantibus frontalibus normalibus.
Fresatura frontalis generalis plerumque instructa est insertis quadratis vel circularibus et tegumentum completum superficiei machinatae per motus leves imbricatos in directionibus axialibus et radialibus efficit.
Si opus est tibi machinationem rudem vel semi-perfectam in materiis perficere, fresatura superficialis generalis est processus praeferendus ad superficies referentiales constituendas. Magnam efficaciam machinationis habet, sed superficies perfecta plerumque non est optima.
Fresatura accurata vel fresatura magnae progressionis
Processus fresandi celeris progressus utuntur fresis cum angulis deflectionis principalibus parvis specialibus. Proprietas principalis eius est adoptio celeritatis progressus per dentem altissimae, sed profunditas sectionis est valde parva.
Fresatura subtilis sive fresatura magnae progressionis aptissima est ad machinationem partium tenuibus parietibus. Quamquam profunditas sectionis parva est, celeritas progressionis altissima efficit ut celeritas ablationis metalli valde magna sit, et simul qualitatem superficiei excellentem consequi potest, ita ut sit electio idealis ad machinationem subtilem efficientem.

Gravis Officium meum Milling
Fresatio frontalis robusta et firma capita fresanda adhibet, ut stabilem secandi facultatem etiam sub magnis ictibus et oneribus extremis praestet.
Processus fresandi frontalis gravis aptus est praecipue ad primam asperitatem partium fusarum, fabricatarum, et aliorum brutorum, quae materiam superfluam summa efficacia removere et fundamentum pro subsequentibus processibus poliendi ponere potest.
Facies angularis Milling
Fresatura frontalis angularis est processus specialis fresationis frontalis. Proprietas eius principalis est quod tractatur utens fresa frontali cuius angulus deflexionis principalis non est aequalis 90 graduum.
Dissimilis fresaturae frontalis communi, quae superficies planas producit, fresatura frontalis angularis instrumento permittit ut ad angulum specificum secet, ita ut id aptum sit ad bevelas, chamfers, et plana referentialia angulata.
quod MMateriae in Fresatura Frontali Adhibitae
Mors alloy
Chalybs est maxima categoria in fresatura frontali, a chalybe humilis carbonis ad chalybem altum carbonis et varia chalyba mixta. Proprietates mechanicas excellentes et completas habent et sunt materiae frequentissimae ad tractandum.
Aliquam Steel
Chalybs inoxidabilis propter excellentem resistentiam corrosionis late adhibetur. Attamen, conductivitatem thermalem malam habet et ad durescere in machinatione pronum est, ita ut sit materia typice difficilis ad machinandum.
Cum chalybs inoxidabilis fresatur, instrumenta secandi acuta adhibenda sunt, una cum sulcis frangentibus fragmenta idoneis necnon refrigeratione et lubricatione sufficiente, ne instrumenti adhaereant et deteri possint nimis celeriter.

missae ferrum
Ferrum fusum griseum, ferrum ductile, aliaeque materiae etiam fresari possunt. Duritiem et fragilitatem magnam habent, et ad fragmenta in machinatione producenda pronae sunt. In processu fresandi, celeritates sectionis mediae vel relative altae plerumque requiruntur, ita maiores necessitates imponuntur in resistentia attritionis particularum instrumenti secandi.
aluminium Admisce
Aluminium mixtura est metallum leve vulgatissimum, quod molle est, bonam plasticitatem et optimam conductivitatem thermalem habet. Attamen, dum fresatur, haec materia obnoxia est ad acies accumulandam et adhaerere instrumento solet.
Quapropter, cum mixturae aluminii fresantur, plerumque commendatur ut instrumenta cum acutis aciebus et magnis angulis inclinationis adhibeantur, et ut parametri processus adhibeantur qui celeritatem sectionis magnam cum magna velocitate progressionis coniungant, ut unitas processus efficacis et excellentis perfectionis superficialis consequatur.

Materiae Non Metallicae et Compositae
Materiae plasticae machinales, ut nylon, polycarbonate, PEEK, et cetera, duritiem humilem sed elasticitatem magnam et conductivitatem thermalem pessimam habent. Dum hae materiae fresantur, calor a frictione generatus facile mollitiem et deformationem materiae efficit, dum formatio bavarum etiam problema grave est.
Quapropter, machinatio instrumenta secandi acutissima cum parametribus celeritatis et profunditatis secandi, una cum efficacibus evacuationis fragmentorum et refrigerationis mensuris, adhibere debet.
Instrumenta et Apparatus Necessarii ad Fresationem Frontalem Efficacem
Finis molendinorum
Fresa frontalis est instrumentum secans multiacie praeditum, cuius acies in superficie cylindrica et in facie extrema sitae sunt. Cum fresatura frontalis fit, minor profunditas sectionis axialis plerumque adhibetur.
Fresae anulares ad plana angusta, superficies gradatim adhibitae sunt, et cetera. Late in machinatione multifunctionali et politura formarum adhibentur.
Vola Cutters
"Secator volantis" plerumque instrumentum simplicem manu factum ad fresandum superficiem designat. Structuraliter, una vel duae lamellae indicabiles in fine portainstrumenti collocantur. Valde utile est in productione singularum partium et parvarum serierum, officinis sustentationis, vel cum protuberantia localia in magnis operibus machinantur.
Propter raritatem et asymmetriam insertorum secantium, aequilibrium et rigiditas cultrorum volantium relative malae sunt, et efficacia earum secandi et politura superficialis plerumque inferiores sunt illis fresarum frontalium communium.
Testa Mills
Fresae testaceae (vel "shell mills") inter instrumenta fresationis frontalis typica et vulgatissima numerantur.
Fresae testaceae sunt instrumenta frequentissime ad plana magna in fabricatione fresanda. Usus typici includunt: machinationes ad loca machinarum, superficies congruentes partium in capsis, superficies referentiales formarum, superficies superiores partium magnarum in laminis, et quaslibet alias occasiones ubi superficies plana efficaciter obtinenda est.

ACommoda Processus Fresaturae Frontalis
Alta Efficacia Machinationis
Fresae frontales plerumque magnum diametrum habent, latitudinem machinationis amplam tegere possunt, et multis dentibus secantibus simul in sectione participantibus instructae sunt, ita ut celeritas ablationis metalli valde alta sit.
In stadio machinationis rudis, fresatura frontalis magnam profunditatem sectionis et celeritatem progressionis magnam adhibere potest ut magnam quantitatem materiae superfluae a superficie materiae celeriter removeat, fundamentum pro processibus subsequentibus iaciens et tempus machinationis partium significanter reducens. Est electio optima ad productionem per series efficientem.

Optimum Superficiem Quality
Propter superpositionem axialem et radialem dentium secantium fresae frontalis durante sectione, superficies machinata pluries in unoquoque transitu tondi potest, ita superficies lenis et plana obtinenda.
Delectis insertis secantibus subtiliter tritis, parametris secandis rationabilibus adaptatis, et machinis altae praecisionis utentibus, facile est tolerantias planitatis altissimas et excellentem superficiei perfectionem consequi, et etiam nonnullos processus triturationis substituere, "fresando loco triturationis" efficiendo.
Processus flexibilitas
Processus fresationis frontalis valde flexibilis est. Laminis variis angulis deflexionis principalibus, materiis, et generibus fissurarum substitutis, eadem machina et corpus instrumenti requisitis machinationis variarum materiarum, ab mixturis aluminii mollibus ad chalybes altae duritiae extinctos, satisfacere possunt.
Fresatura frontalis non solum fresaturam asperam gravissimam perficere potest, sed etiam fresaturam finalem celerrimam assequi. Etiam machinationem superficierum inclinatarum et gradatim comprehendere potest. Una ratio plures gradus a ruditate ad perfectionem complecti potest.
Stabilitas Machinationis
Fresae frontales excellentem rigiditatem structuralem et firmam coniunctionem cum fuso habent, vibrationem et trepidationem efficaciter supprimentes durante machinatione. Hoc adiuvat ad deformationem materiae minuendam, eas praecipue aptas reddit ad machinationem partium tenuium parietum vel parum rigidarum. Stabilitas in fresatura frontali innata dimensiones machinationis constantes et praedicabiles praestat.

Bona Efficacia Oeconomica
Fresatura frontalis plerumque laminas indicabiles adhibet. Corpus instrumenti diu iterum adhiberi potest, et solae laminae pretio minore substituendae sunt. Hoc sumptus usus diuturni et sumptus administrationis instrumenti magnopere minuit, et utilitates oeconomicas generales auget.
DCommoda Processus Fresaturae Frontalis
Altae Machinarum Requisitae
Ob fresaturam frontalem, praesertim fresaturam asperam graviorem, plures dentes secantes simul agi debent ad magnam materiae copiam removendam, quod vim secantem ingentem generat.
Si fresatura frontalis potens in machina instrumento cum potentia insufficienti aut rigiditate parva perficitur, valde probabile est vibrationem, detritionem abnormalem instrumenti secandi, et etiam praecisionem machinae instrumenti laedere.
Sumptus Instrumentorum Maiores
Ad fresationem frontalem efficientem efficiendam, capita fresarum frontalium altae qualitatis, magni diametri dedicata, et numerus magnus insertorum rectilium requiritur. Haec prima pecunia in instrumentis collocata est considerabilis.
Machinae ad fresandas frontem saepe requirunt institutionem instrumentorum machinalium CNC magnae potentiae et summae qualitatis vel centrorum machinationis, et sumptus emptionis instrumentorum altissimi sunt.
Ad Superficies Planas Limitatur
Praecipuum commodum fresarum frontalium est facultas earum superficies apertas et latas machinandi. Materiam celeriter removere possunt et superficiem planam servare. Sed cum pars curvas complexas, loculos profundos et angustos, aut angulos internos acutos habet, fresa limitatur. Instrumentum plerumque magnum est, ita materiam tangere et impedimentum causare potest. Ob hoc, areas requisitas attingere non potest nec superficiem efficaciter secare.
Periculum Deformationis Parietis Tenuis
Cum partes tenuibus parietibus, gracilia, vel opera cum fulcro insufficiens machinantur, vires radiales vel axiales fortes facile deformationem elasticam operis vel etiam deflexionem instrumenti efficere possunt. Hae difficultates bonam accuratiam dimensionalem et planitatem servare difficile faciunt. Saepe, pars pluribus incisionibus levibus vel specialibus modis machinationis eget ad deformationem corrigendam.
Vibrationi et Garrulitati Pronus
Cum latae superficies fresantur vel cum manubria instrumentorum cum longa prominentia adhibentur, contactus inter instrumentum et opus instabilis fieri potest. Haec instabilis condicio vibrationem periodicam facilem reddit. Haec vibratio levitatem sectionis, qualitatem superficiei, et vitam instrumenti afficit.
Hoc genus vibrationis non solum qualitatem superficiei graviter deteriorem reddit et vestigia vibrationis manifesta relinquit, sed etiam detritionem instrumenti accelerat et etiam ad fissuram ducit, quod periculum accuratiae et saluti machinationis infert.
Fresatio Frontalis contra Fresationem Periphericam: Differentiae Claves Explicatae
| Dimensio Comparationis | Facie Milling | Periphericum Milling |
| Basic Definition | Faciem et perimetrum cultri utitur ad superficiem perpendicularem ad axem instrumenti producendam. | Dentes circumferentiales ad superficies machinandas parallelas axi instrumenti, ut perfiles vel margines, adhibet. |
| Type tool | Fresa frontalis (culsor discoiformis) cum insertis in superficie et peripheria. | Fresa anularis, fresa ad laminas, etc., cum aciebus sectionalibus praesertim in circumferentia. |
| Superficies Producta | Superficies planae (plana horizontalia, gradus, etc.). | Parietes verticales, fissurae, superficies contornatae, etc. |
| Prima obiectiva | Efficaciter superficies amplas et planas produce. | Formae machinarum, sulci, vel lineamenta tridimensionalia complexa. |
| typical Applications | Mensae machinarum, facies involucrorum, superficies separationis formarum, etc. | Clavium foramina, dentes dentatae, loculi, formae partium, etc. |
| Characteristica Vis Secandi | Vis axialis maior, materiam laborandam versus mensam premens, plerumque stabilior. | Vis radialis maior, deflexionis et vibrationi instrumenti prona. |
| Qualitas superficiem | Solet maiorem planitiem et laeviores superficies assequi. | Vestigia instrumentorum vel undas relinquere potest; subtiliter adaptandum est ad meliorem perfectionem. |

Problemata Fresaturae Frontalis Communia et Quomodo Ea Solvere
Qualitas Superficiei Mala
Lineae vibrationis regulares in superficie machinata apparent; insolita asperitas est, rasuras vel asperitates habet.
Solutio
- Rigiditatem auge: Crassiorem et validiorem manubrium cultri elige; Rigiditatem materiae et instrumenti ad operandum cura.
- Parametros adapta: Celeritatem sectionis, ratem alimentationis, vel profunditatem sectionis muta ut frequentiam resonantiam frangas; Latitudinem sectionis asymmetricam vel sectionem celeritatis variabilis adopta.
Vita Instrumenti Brevis
Lamina graviter detrita, fissa, vel laesa est, longe a vita exspectata perveniens.
Solutio
- Parametros optimiza: Celeritatem linearem et ratem progressionis aptam elige secundum materiam operis et valorem laminae commendatum. Frictionem a "sectione levi lento gradu" effectam evita.
- Tractatio marginis accumulati: Celeritatem secandi auge; Lamina acuta cum angulo incurvationis positivo utere; Lubrificationem refrigerantis auge.
Planities Mala
Planum processum inaequale est, cum depressione in medio et prominentiis ad margines, aut suturae inter plures transitus instrumenti manifestae sunt.
Solutio
- Deformationem minue: Instrumenta et manubria instrumentorum rigidiora elige; Schema prehensionis optimiza ne materia in machinatione deformetur.
- Machinam instrumenti calibra: Verticalitatem fusi regulariter inspice et adapta.
Bavae et Margines Fragmenta
Bavae vel fissurae materiae in margine rei lavoratae fiunt cum ab instrumento secatur.
Solutio
- Methodum secandi muta: Celeritatem progressionis paulum minue antequam marginem reseca.
- Instrumenta secandi optimiza: Laminas acutiores cum angulo inclinationis positivo utere; Fac ut instrumentum secandi semper in bona conditione secandi sit et laminas detritas vita.
- Processus adde: Processus depurationis dedicatos compone.
AApplicationes Processus Fresaturae Frontalis
Generalis machinatio
Machinae magnae scalae sunt campus ubi fresatura frontalis latissime adhibetur. Praecipue ad machinandas bases, mensas operatorias, et superficies installationis ferriviae ductoriae variorum generum machinarum instrumentorum adhibentur.
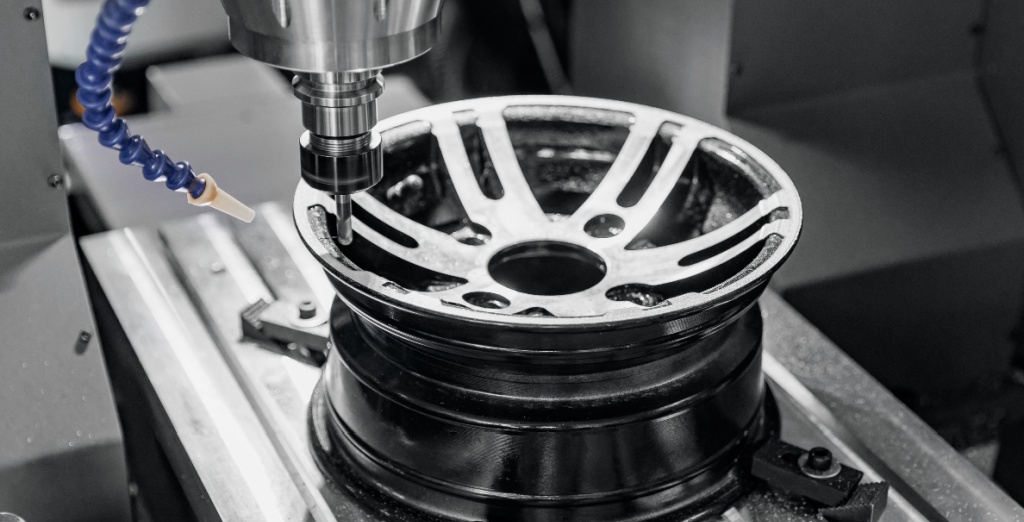
Automobile industria,
In industria autocinetica, fresatura frontalis adhibetur ad machinandas superficies congruentes bloci cylindri et capitis cylindri motorum, capsarum transmissionis, et plana institutionis chassis.
In vectura ferriviaria, fresatura superficialis adhibetur ad superficies planas accurate creandas in partibus gravissimis onus sustinentibus. Hae includunt bogias locomotivarum celeris, bases machinarum, et alias partes structurales clavis. Processus adiuvat ad stabilitatem, robur, et compositionem aptam in condicionibus operationis difficilibus praestandam.
Industria fabricationis formarum
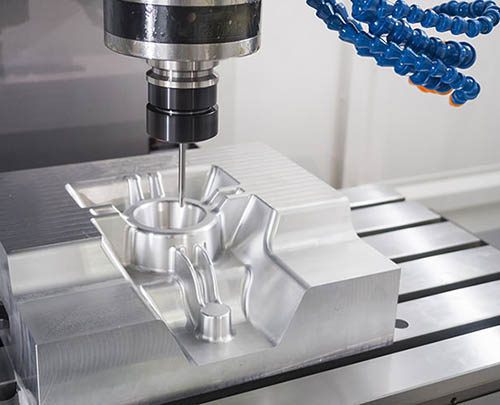
Fabricatio formarum magnopere a fresatura frontali pendet. Fresatura frontalis ad superficiem separationis formarum machinandam adhibetur. Qualitas huius plani directe praecisionem producti et vitam utilem formae determinat.
Fresatura frontalis etiam ad superficies referentiales basium formarum et exemplarium machinandas adhibetur. Technologia fresaturae durae celeris saepe adhibetur, cum requisita altissima habeat pro finitione superficiei, planitudine, et efficacia machinationis.
aerospace
In industria aëronautica, fresatura frontalis adhibetur ad superficies congruentes costarum alarum, septorum, et laminarum tegumentorum machinandas. Etiam ad bases fulcrorum machinarum et superficies interfaciei praecisionis partium structuralium navium spatialium adhibetur. Hae superficies requisitis accuratiae altissimis satisfacere debent, itaque processus gradus magni momenti est in productione aëronautica.
Cur NOBILIS ut Tuum Eligas? faciem Milling Machinationis Provisor
Processus fresationis frontalis apud NOBLE destinatus est ad praecisionem et efficaciam maximam in superficiebus, tam metallicis quam plasticis, praebendam. Machinas fresatorias CNC provectas , fusis rigidis et machinis fresatoriis frontalibus replicabilibus altae qualitatis instructas, adhibemus, quae superficies planas, leves, et magnitudinis uniformis cum optima repetibilitate producere possunt.
NOBLE diametrum cultri, geometriam inserti, parametros secandi, et rationem instrumentorum aptissimam deligit, secundum requisita materiae et tolerantiae cuiusque proiecti.
NOBLE, ob suas facultates validas, stabilem artem machinationis, et diligentem inspectionem qualitatis, et parvarum et magnarum copiarum ordines productionis tractare potest, qualitate superficiei omnium partium constanter praestans.
FAQs
Quae materiae per fresaturam frontalem machinari possunt?
Fresatura frontalis multas materias, inter quas aluminium, chalybs inoxidabilis, chalybs carbonicus, aes, cuprum, titanium, et plastica machinalia, machinari potest. Recta selectio instrumentorum et parametri secandi secundum duritiem et machinabilitatem cuiusque materiae aptantur.
Quid interest inter fresaturam frontalem et fresaturam frontalem?
Fresatio frontalis cultrum magno diametro ad superficies latas et planas machinandas adhibet. Haec opera praecipue intendit ad bonam planitiem et magnam efficientiam assequendam. Fresatio frontalis, contra, instrumenta minora ad loculos, fissuras, et formas complexiores secandas adhibet. Maxime ad lineamenta accurata et lineamenta accurata in materia facienda adhibetur.
Qui factores qualitatem operationis fresaturae frontalis afficiunt?
Geometria instrumenti, celeritas fusi, celeritas progressionis, profunditas sectionis, rigiditas machinae, usus refrigerantis, et stabilitas prehensionis materiae.
Quae sunt usus communes fresaturae frontalis?
Fresatura frontalis late adhibetur in autocinetis, aëronauticis, machinis, fabricatione formarum, et componentibus praecisionis.
Quomodo bonam superficiem politurae in fresatura frontali consequitur?
Ad superficiem lenem obtinendam, interest laminas secantes acutas adhibere. Velocitas progressionis recte constituenda est, et culter stabilis manere debet per machinationem. Eligendo rectam viam instrumenti etiam adiuvat ad meliorem exitum. Pro optima qualitate superficiei, commendatur ut separatum transitum progressionis cum minore velocitate progressionis et minore profunditate sectionis perficias.







