
Introduction
Delineationes formam requisitam partis specificant. Attamen selectio materiae machinabilitatem afficit. Tolerantiae machinarum instrumenta et instrumenta secandi necessaria determinant. Facultates machinationis machinarum instrumentorum limitant quod fieri potest. Methodi inspectionis determinant utrum pars specificationibus respondeat necne. Omnes hi factores inter se agunt. Unum mutando, alii quoque mutantur.
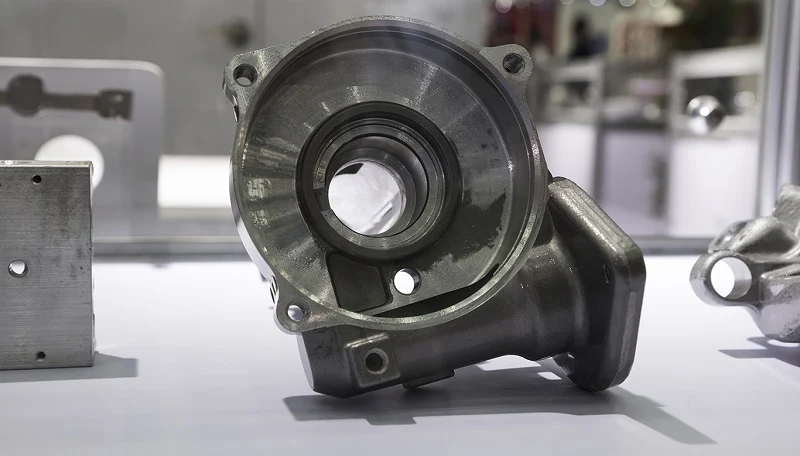
Fabricatio prototyporum CNC pontem praebet inter conceptum et productionem. Prototypa CNC accurata demonstrant designum fieri posse, aptitudinem materiarum verificant, et tolerantias servari posse confirmant. Hic processus non solum de fabricatione partium agitur; sed de discendo ex experientia et iterative designum optimizando. Hoc est valor prototyporum CNC rapidorum.
Cur CNC Est? celeri Prototyping Maximus for Custom Parts Vestibulum?
Confirma Designia Ante Productionem Massalem
Prototypa demonstrare possunt aspectus quos delineationes exprimere non possunt. Vitia designandi revelant quae tantum in spatio tridimensionali apparent; problemata compositionis exponunt cum partes rite inter se non congruunt; et problemata tolerantiae ostendunt cum lineamenta non congruunt.
Limitationes fabricationis manifestae fiunt. Proprietas quae facile in exemplari delineatur, in praxi machinari omnino inefficax esse potest. Tolerantiae nimis strictae in superficiebus non criticis statuere tantum sumptus auget, nullo commodo practico praebito. Prototypatio celeris CNC haec vitia mature detegit.
Sumptus Progressionis et Pericula Fabricationis Reduce
Unum exemplum: productio incipit, et partes in machinis fabricantur. Attamen, componi non possunt et inspectionem non superant. Patet vitium designii neglectum esse. Milia partium abiciuntur, tempus et pecunia perditur, et sumptus exceditur.
Alia condicio. Primo, parvam seriem prototyporum produce. Ingeniarii partes probant, designum aptant, processum fabricationis optimizant, deinde productionem magnam incipiunt. Propterea, partes rite congruunt, inspectionem transeunt, et iactura minuitur.
Examinatio prototyporum tempus et materiam conservat, periculum defectus productionis magnae copiae simul minuens. Fabricatio prototyporum CNC est pactum assecurationis pro productione magna.
Communicationem inter ingeniarios et fabricatores emendare
Delineationes machinales tolerantias necessarias, requisita asperitatis superficiei, et specificationes machinationis includunt. Attamen, interdum etiam res superfluas continent.
Tolerantiae angustae inutiles sumptus augent sine functione emendanda. Requisita asperitatis superficialis incorrecta polituram requirere possunt cum re vera fresatura superficiei sufficeret. Specificationes machinationis non realisticae productionem proprietatum difficilium vel etiam impossibilium ad fabricandum requirere possunt.
Socius peritus in celeriter fabricanda machinatione CNC consilium perlustrat. Sententias DFM praebet et modificationes suggerit ad sumptus minuendos sine detrimento functionis. Prototypatio has suggestiones validat, circulum communicationis claudens et consilium optimizans. Fabricatores intentionem designationis intellegunt, et ingeniarii limites technicos comprehendunt, permittens totum processum facilius procedere.
Processus Prototyporum Celeris CNC: A Recognitione Designi ad Productionem Finalem
Gradus 1: Analysis Requisitorum et Communicatio Ingeniaria
Ambitus applicationis electionem materiae et tractationem superficiei afficit. Requisita oneris robur et vitam lassitudinis determinant. Temperatura operandi considerationes expansionis thermalis agit. Expositio chemica vel periculum corrosionis mixturam et stratum protectivum eligit.
Dimensiones criticae et superficies functionales identificatione indigent. Requisita speciei operationes perficiendi et sumptum afficiunt.
Exemplum practicum hic est. Requisitum superficiei qualis Ra 0.8 in delineatione imprimi potest. Sed estne necessarium? Si superficies cosmetica est, asperior superficies acceptabilis esse potest. Adaptatio specificationum superfluarum sumptus machinationis insigniter reducere potest. Machinatio CNC celeris magis parabilis fit cum designatio verae necessitati respondet.
Gradus II: Recensio Delineationis Technicae et Analysis DFM
Socius peritus in fabricatione prototyporum CNC consilium ante machinationem recenset. Quattuor areae aestimantur.
- Analysis tolerantia
Omnis tolerantia pretium habet. Tolerantiae nimis angustae tempus machinationis et laborem inspectionis multiplicant. Requisitum planitatis 0.005 mm sumptum duplicare potest comparatum cum 0.02 mm. Ingeniarius et fabricator consentire debent de eo quod functionale est contra id quod superfluum est.
- Machinationis Facultas
Instrumentum ad ipsam partem pervenire debet. Foramina profunda cum diametris parvis rigiditatem instrumenti et refrigerantis distributionem impediunt. Designatio instrumenti adfixi partem sine distortione tenere debet. Interferentia instrumenti fit cum instrumenti tenens partem vel instrumentum adfixum tangit. Designatio has restrictiones reales accommodare debet.
- Material Compatibility
Materia selecta applicationi et processui machinationis congruere debet. Quaedam mixturae metallorum facile secant. Aliae gummosae sunt et acies accumulatas efficiunt. Quaedam materiae per durescentiam fiunt. Fabricator modum materiae scire debet ut instrumenta et celeritates rectas eligat.
- Inspectionis Facultas
Dimensio quae metiri non potest est dimensio quae regi non potest. Elementa critica exploratoribus CMM, mensuris praecisionis, vel instrumentis inspectionis ad usum fabricatis accessibilia esse debent. Sine facultate inspectionis, pars verificari non potest. Sine verificatione, processus productionis non probatur.
Hi quattuor aspectus nucleum recensionis DFM constituunt. Ea efficiunt ut partes fabricari, metiri, et in magna copia produci possint. Prototypatio rapida CNC hanc recensionem tamquam gradum typicum incorporat, qui clavis est ad partes altae qualitatis producendas.
Selectio Materiarum ad Prototypa Rapida CNC
Materiae Communes ad Prototypa CNC Celeriter Fabricandae Adhibitae
| Material | Commune Grades | commoda | typical Applications |
| Aliquam Steel | SUS304, SUS316L | Corrosio resistentia, fortitudo | Instrumenta medica, machinae cibariae |
| aluminium Admisce | 6061, 5052 | Levis, machinabilitas optima | Electronica, partes automationis |
| Chalybe | SPCC, 08F | Pretium vile, bona formandi efficacia | Involucra laminae metallicae, fulcra |
| Brass | H62, H65 | Bonum conductivity | Conectores, terminales |
| Engineering Plastics | POM, PA66 | Resistentia ad attritionem, auto-lubricatio | Anni, bushings |
Hae materiae plerasque applicationes celeris machinationis CNC tegunt. Electio a functione, ambitu, et pretio pendet.
Errores in Selectione Materiarum Vitare
Tres problemata communia in delectu materiae apparent.
- Eligendo materias sine consideratione requisitorum soldadurae. SUS304 est genus commune inoxidabile. Sed soldadura resistentiam eius corrosionis minuit. SUS304L vel SUS316L minorem quantitatem carbonis habent. Corrosionis intergranularem post soldaduram resistunt. Materia fundamentalis processui fabricationis congruere debet.
- Resistentia corrosionis neglecta. Prototypum in ambiente mundo probari potest. Pars producta chemica, nebulam salsam, vel humiditatem videre potest. Materia condiciones reales usus, non solum condiciones probationis, superesse debet.
- Deligendis materiis machinandis idoneis. Quaedam mixturae metallorum facile secantur. Aliae abrasivae, gummosae, aut duriores fiunt. Vita instrumentorum patitur. Superficies corrumpitur. Sumptus crescit. Machinatio materiae cum temporis spatio prototyporum rapidorum CNC congruere debet.
Materia recta non semper est firmissima aut vilissima. Ea est quae proprietates, machinabilitatem, et sumptum pro applicatione specifica aequat. Hoc aequilibrium est quod fabricationem prototyporum CNC sumptibus efficax reddit.
Deligendo Recta Processu Fabricationis Post Prototypum Rapidum CNC
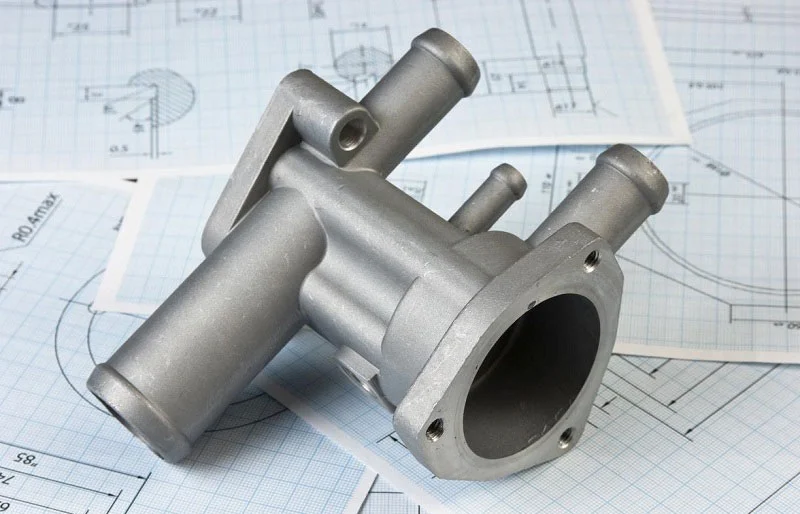
Processus Diversi Diversas Structuras Impensarum Creant
Designationes per prototypa rapida CNC probatae adhuc elaborationem consilii productionis requirunt. Eadem pars vias productionis diversas sequi potest secundum quattuor factores sequentes: magnitudinem partis productionis, complexitatem geometricam, usum materiae, et requisita finitionis superficiei.
Optio A: Machinatio CNC Plena
Commoda: Celeris apparatio. Nulla pecunia in instrumentis requiritur. Idoneum ad prototypa creanda et productionem parvarum copiarum.
Limitationes: Longum tempus machinationis per partem. Usus materiae humilis — maxima pars materiae brutae ut fragmenta absciditur.
Haec optio apta est voluminibus productionis ubi sumptus instrumentorum recuperari non potest. Pro productionibus minus quam paucis centum partium, celeris machinatio CNC competitiva manet.
Optio B: Impressio + Politura CNC
Impressio celerem formationem partium brutarum permittit. Magna materiae utilitas. Minor sumptus unitatis. Politio CNC creationem praecisionis lineamentorum permittit quae sola impressione obtineri non possunt.
Haec optio apta est maioribus seriebus productionis cum geometriis relative simplicibus ubi sumptus formae imprimendae rationabiles sunt.
Optio C: Fusio + Machinatio CNC
Fusio partes formam fere perfectam producit. Geometriae complexae fieri possunt. Cavitates internae, superficies curvae, et sectiones tenuibus parietibus per fusionem potius quam per machinationem efficiuntur. Politura CNC tolerantias criticas praestat et superficies functionales creat.
Haec optio apta est geometriis complexis et productioni voluminis medii vel magni. Quamquam sumptus formae altiores sunt quam pro impressione, latior varietas geometriarum obtineri potest.
Electio tua a genere et quantitate partium pendet, et prototypatio fundamentum pro decisione praebet. Data de tempore machinationis, proprietatibus materiae, et possibilitate functionum praebet. Haec data selectionem processuum productionis dirigunt. Fabricatio prototyporum CNC non est finis. Est punctum initium ad rectam methodum productionis eligendam.
Considerate Superficiem treatment Inter Consilium Processus
Curatio superficiei pars est consilii fabricationis. Rationem machinationis, modos inspectionis, et qualitatem finalem afficit. Si requisita curationis superficiei negleguntur in stadio prototypi, partes inspectionem initialem superare possunt, sed inspectionem finalem post obductionem non superare.
Prototypa eandem seriem processus ac partes productionis sequi debent. Hoc efficit ut partes finales specificationibus requisitis satisfaciant.
Prototypatio CNC Celeris ad Productionem: Qualitatem Constantem Curans
Prototypum perfectum productionem perfectam non spondet. Prototypa plerumque cum cura summa fiunt. Operator intentus manet, et machina recens paratur et in bona condicione operatur. Attamen productio saepe per horas durat. Detritio instrumentorum, mutationes temperaturae, et variationes processus fieri possunt, quae ad differentias inter partes ducere possunt.
Successus productionis non solum ex accuratione prototypi, sed ex repetibilitate processus pendet. Totus processus fabricationis rite regendus est.
Facultas Processus (Cpk)
Cpk stabilitatem processus fabricationis metitur. Valor Cpk supra 1.33 indicat processum partes intra tolerantiam constanter producere posse. Valor supra 1.67 excellentem capacitatem processus repraesentat.
Prototypum fortasse requisitis propositis satisfaciat, sed processus productionis eundem finem constanter consequi debet. Cpk adiuvat ad determinandum utrum processus productionis hanc facultatem habeat necne.
SPC (Moderatio Processus Statistica)
Dimensiones criticae continenter observandae sunt. Data mensurarum notantur et ut inclinationes delineantur ut problemata potentialia mature detegantur.
Mutatio valoris medii plerumque problema processus indicat, dum latior dispersio datorum variationem processus auctam ostendit. SPC has mutationes detegit antequam partes extra specificationem exeant.
Articuli recognitionis primum (FAI)
Prima pars producta plene inspicitur. Omnes dimensiones et superficies mensurantur et probantur ut pars requisitis delineationis machinalis satisfaciat.
FAI verificat num processus productionis qualitatem prototypi reproducere possit. Si prima res inspectionem superat, productio massalis procedere potest.
In processus recognitionis
Detritio instrumentorum condiciones sectionis mutare potest, unde qualitas superficiei et accuratio dimensionalis imminuuntur. Inspectio in processu adhibetur ad has mutationes monitorandas.
Instrumenta intervallis statutis substituuntur. Qualitas superficiei regulariter inspicitur, et dimensiones criticae frequentiis definitis verificantur.
Prototypa celeris CNC fundamentum qualitatis praebet. Prototypum normam destinatam definit, et processus productionis hanc normam semper attingere debet. Moderatio processus est clavis ad hunc finem assequendum.
Sine moderatione processus, prototypum semel tantum exemplum est. Recta moderatione processus, partes productionis constanter eandem qualitatem ac prototypum consequi possunt.
Errores Communes Cum Eligendo Provisorem Prototyporum CNC Celerium
Error Primus: Pretium Unitarium Solum Comparare
Minimum pretium saepe ad maiores sumptus tandem ducit. Quaestiones qualitatis partes inutiles efficere possunt. Morae in traditione totum opus tardare possunt. Sumptus refabricationis quamlibet initialem compendiam tollere possunt.
Pretium unum tantum elementum est. Auxilium ingeniarium aeque magni momenti est. Venditor fidus consilium recenset et suggestiones emendationis praebet. Facultas fabricationis etiam interest — num venditor revera partes producere potest quae specificationibus requisitis respondent? Certificationes qualitatis, ut ISO 9001 et ISO 13485, ostendunt venditorem processum fabricationis moderatum habere.
Socius fabricationis prototyporum CNC valorem ultra pretium per partem praebet. Cum qualitas et traditio magni momenti sunt, pretium infimum raro optima electio est.
Error II: Delineationes Incompletas Praebere
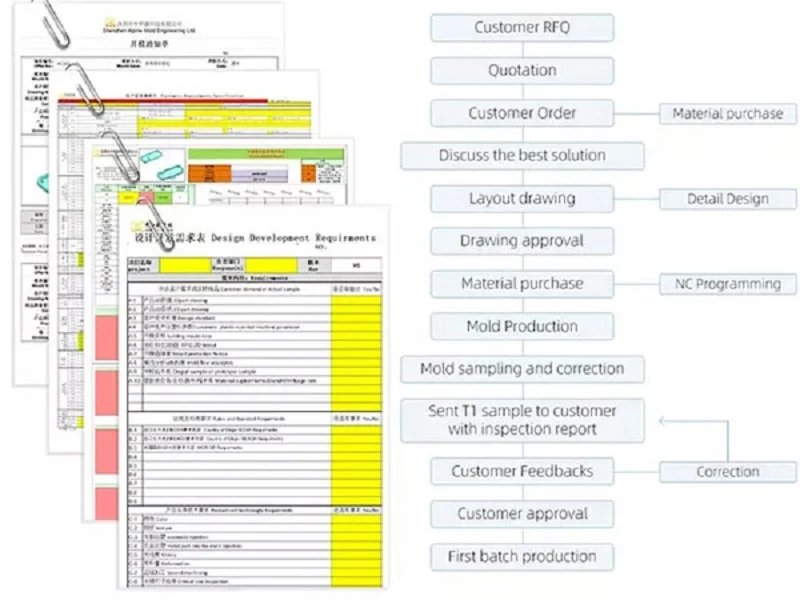
Delineatio est contractus pro processu fabricationis. Si res praecipuae desunt, ad errores ducere potest.
Clarae tolerantiae limites magnitudinis acceptabiles partis definiunt. Specificationes materiarum suppeditatori indicant quam materiam adhibere debeat. Requisita finitionis superficiei aspectum et functionem partis regunt. Criteria inspectionis definiunt quomodo pars verificanda sit.
Sine hac informatione, suppeditoribus necesse est coniecturas facere. Pars recte fabricata potest secundum eorum interpretationem, sed tamen requisitis tuis veris non satisfacit. Communicatio erronea tempus perdit et sumptus auget.
Error III: Validationem Prototypi Omittenda
Validatio prototypi est gradus essentialis in processu fabricationis. Validationem omittere ad tempus conservandum plerumque maiores difficultates postea creat.
Si vitia designi post initium productionis inveniantur, magna pars partium in inutilia fieri potest. Problemata fabricationis quae prius agnosci debuissent etiam apparere possunt, quae ad sumptuosas reformationes ducent.
Prototypa celeria CNC adiuvat ad difficultates cognoscendas et solvendas antequam carae fiant. Pars fabricatur, mensuratur, et functione probatur. Designatio deinde emendatur secundum eventus, permittens productionem cum maiori fiducia incipere.
Officia Prototyporum Celerium CNC apud NOBLE
Amplae Facultates Prototyporum Rapidorum CNC
NOBLE est socius fabricationis accuratae. Facultates amplae sunt. Machinatio CNC partes metallicas et plasticas complexas producit. Fabricatio metallorum structuras creat. Processus plasticus formas iniectas et formationes ad usum clientium complectitur.
Productio parvi voluminis prototypa et experimenta sustinet. Productio magna ad volumina magna pervenit. Officia confectionis partes in producta perfecta integrant.
Prototypa celeris CNC in centro sedet. Confirmationem designii et productionem coniungit. Processus cum pleno fluxu operis fabricationis integratur. Unus praebitor transitionem a prototypo ad volumen curat. Hoc translationes minuit et administrationem proiecti simplificat.
Certificationes Qualitatis et Fiducia Fabricationis
ISO 9001:2015 administrationem qualitatis generalem tractat. Processus constantes. Moderationem documentatam. Inspectionem vestigabilem.
ISO 13485:2016 rigorem requisitum pro instrumentis medicis addit. Strictior vestigabilitas. Argutior validatio processus.
Quaestiones Frequentes de Prototypis Rapidis CNC
Quam accuratae sunt prototypa rapida CNC?
Accuratio a quattuor factoribus pendet. Materia stabilitatem thermalem et detritionem instrumenti afficit. Capacitas machinae accuratiam positionis et repetibilitatem determinat. Geometria partis accessibilitatem instrumenti ad lineamenta afficit. Requisita tolerantiae ambitum erroris acceptabilem definiunt.
Typice, prototypa CNC celeria cum geometriis simplicibus praecisionem ±0.01 mm consequi possunt. Partes cum cavitatibus profundis vel notis complexis circa ±0.05 mm consequi possunt. Venditor designum et requisita specifica partis aestimare debet ut tolerantiam assequibilem praebeat.
Quantum temporis ad prototypum celerem CNC construendum requiritur?
Tempus productionis a pluribus factoribus pendet. Complexitas partis tempus machinationis afficit. Copia materiae acquisitionem materiae rudis afficit. Quantitas tempus machinationis totum afficit. Requisita inspectionis etiam tempus verificationi addunt.
Partes simplices plerumque intra tres ad quinque dies tradi possunt. Partes complexae, quae plures apparatus et inspectionem plenam requirunt, decem ad quindecim dies fortasse requirunt. Machinatio CNC celeris in efficientia incumbit, sed fabricatio altae qualitatis tamen satis temporis requirit.
Quid interest inter prototypationem celerem CNC et 3D printing?
| elementum | Rapid Prototyping cnc | 3D Edition |
| process | Machinatio subtractiva | ELOGIUM vestibulum |
| superficiem consummavi | Melior | Variat, saepe asperior |
| Geometria | Aditus instrumentorum limitatus | Excellens ad formas complexas |
| Material | Metallum ac plasticum | Plerumque plastica, aliquid metallicum |
| Applicatio | Partes metallicae functionales | Modela conceptuum, studia formarum |
| Sagaciter | altiorem | minus |
Machinatio CNC partes metallicas producere potest quae probari et in veris applicationibus adhiberi possunt, dum impressio tridimensionalis celeriter exempla conceptualia creare potest. Recta electio a proposito prototypi pendet.
Prototypa celeris CNC aptissima est ad probationem functionalem, dum impressio tridimensionalis aptior est ad exempla visualia et verificationem conceptuum.






