

Formae prototypae partes maximi momenti agunt inter primam evolutionem producti et productionem plenam. Partes formatas fabricant processibus et materiis quae propius ad condiciones productionis reales sunt.
Pro productis iniectione formatis , formae prototypa adiuvare possunt turmas ad designium partis, proprietates materiae, efficaciam congregationis, qualitatem superficiei, tolerantias, et possibilitatem fabricationis aestimandas antequam in formas productionis caras pecuniam collocant.
Formae prototypae initialem instrumentorum sumptum minuere possunt, dum sufficientes partes functionales ad probationes, designii verificationem, aestimationem ab emptoribus factam, productionem experimentalem, et mercatus validationem praebent.
Hic dux explicat quomodo instrumenta prototyporum faciendorum operantur, quomodo a instrumentis productionis differant, distinctiones inter instrumenta directa et indirecta rapida, quomodo instrumenta mollia processui accommodentur, et quando instrumenta prototyporum faciendorum prae impressione tridimensionali vel machinatione CNC eligenda sint.
1. Quid est Prototypum Tooling et Cur Adhibetur?
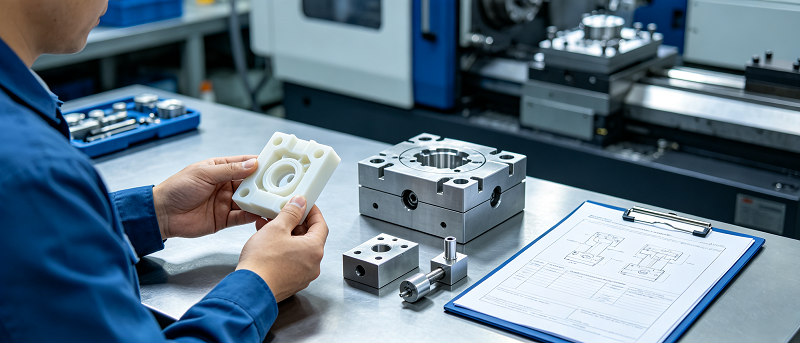
Forma prototypa ad formam, matricem, apparatum, vel aliud instrumentum fabricationis specialiter fabricatum ad productionem prototyporum vel partium parvae seriei refertur.
In evolutione productorum plasticorum, plerumque cum formis iniectionis prototypis ex aluminio, chalybe carbonis humilis, vel aliis materiis factis coniungitur, quae celerius quam chalybs productionis induratus traditionalis tractari possunt.
Propositum principale formae prototypi est partes producere utens processu simillimi methodo productionis exspectatae.
Ingeniarii non solum formam partium aestimare possunt, sed etiam experiri quomodo materia ipsa formans fluat, refrigescat, contrahitur, aspergatur, et post fabricationem exsequatur.
Ergo, instrumenta prototypi adhiberi possunt ad: verificationem designii et probationem machinalem, prototypa functionalem creationem, aestimationem effectus materiae, probationem compositionis et tolerantiae, verificationem processus injectionis formae, probationem mercatus et certificationem exemplorum clientium vel probationem regulatoriam, productionem experimentalem, productionem structurarum pontium parvae series. Aliud commodum magni momenti est flexibilitas designii.
Cum formae prototypae plerumque minus temporis et pecuniae requirant quam instrumenta productionis completa, ingeniarii modificationes designi facere possunt sine periculo maiorum sumptuum cum modificatione formarum productionis complexarum coniunctorum.
Typicum proiectum formae prototypi incipit postquam delineatio CAD ad stadium relative stabilem pervenit.
Fabricator crassitudinem parietis, angulum delineationis, incisuram, costam, promunturium, lineam separationis, positionem portae, positionem eiectoris, tolerantiam et quantitatem productionis exspectatam inspicit.
Post analysin DFM, forma tractari, componi, probari, et aptari potest.
Deinde partes probatae inspiciuntur ut ingeniarii dimensiones vel problemata formationis determinare possint antequam forma productionis finalis fabricetur.
Instrumenta prototyporum etiam instrumenta verificationis fabricationis sunt quae adiuvant ad coniungendum designium producti cum productione scalabili.
2. Instrumenta Prototypa contra Productio Tooling: Differentiae Key
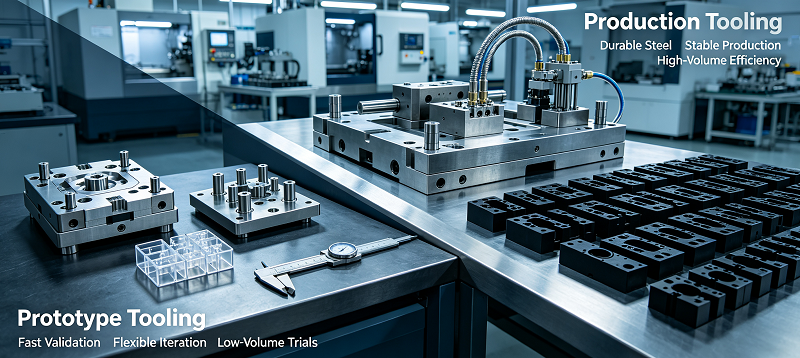
Formae prototypae et formae productionis multis eisdem principiis formationis fundamentalibus utuntur, sed ad usus diversos destinantur.
Instrumenta prototyporum creandorum celeritatem, flexibilitatem, et sumptum initialem minorem praeferunt. Instrumenta productionis firmitatem, repetibilitatem, automationem, et sumptus unitarios minores quam productio massalis praeferunt. Una ex differentiis manifestissimis est materia formae.
Formae prototypae plerumque ex aluminio vel chalybe mollioris generibus fiunt, quia hae materiae celeriter tractari possunt.
Cum centena milia vel milliones cyclorum formationis requiruntur, chalybs instrumentorum induratus magis probabile est ad formas productionis adhiberi.
Ergo, vita instrumenti variat.
Forma prototypa fortasse tantum duodenas, centenas, vel milia partium fabricare debebit.
Instrumenta productionis longiores cyclos laboris sustinere debent et pressioni injectionis altae, temperaturis altis, materiis abrasivis et cyclis productionis automatis iterum atque iterum exponi debent.
Complexitas instrumentorum etiam magnopere variare potest.
Formae productionis cavitates multiplices, canales refrigerationis complexos, systemata canalium calidorum, cursores automaticos, elevatores, sensores, inserta permutabilia et systemata ejectionis valde optimizata comprehendere possunt.
Cum hae proprietates ad verificationem machinalem non necessariae sunt, forma prototypi plerumque simplificatur.
Tempus traditionis alia distinctio magni momenti est.
Pro complexitate partium, prototypum formae iniectae intra tempus evolutionis relative breve fabricari potest.
Instrumenta productionis plerumque magnam copiam ingeniariae, machinationis, perficiendi, verificationis, et optimizationis requirunt.
Sumptus quoque eundem modum sequitur.
Comparatae cum prototypis directis, instrumenta prototyporum faciendorum pecuniam initialem requirunt, sed plerumque viliora sunt quam instrumenta productionis duranda.
Tamen electio inter eos non solum a pretio formae pendere debet.
Si productum adhuc frequentes mutationes designi subit, statim in instrumenta productionis investire pericula pecuniaria superflua generabit.
Instrumenta prototypa ingeniariis permittunt ut producta verificent antequam in systemata fabricationis cariora investiant.
Postquam forma geometrica, materia, tolerantia, condiciones formationis, et requisita mercatus definita sunt, instrumenta productionis melior solutio fiunt ad fabricationem magnae scalae.
Quapropter, in multis inceptis progressionis, hae duae rationes inter se complementares potius quam certantes sunt.
Instrumenta prototypa processus designandi et fabricandi verificant, dum instrumenta productionis firmitatem et efficaciam ad productionem magnae scalae necessariam praebent.
3. Directum contra Indirectum celeri Tooling Rerum
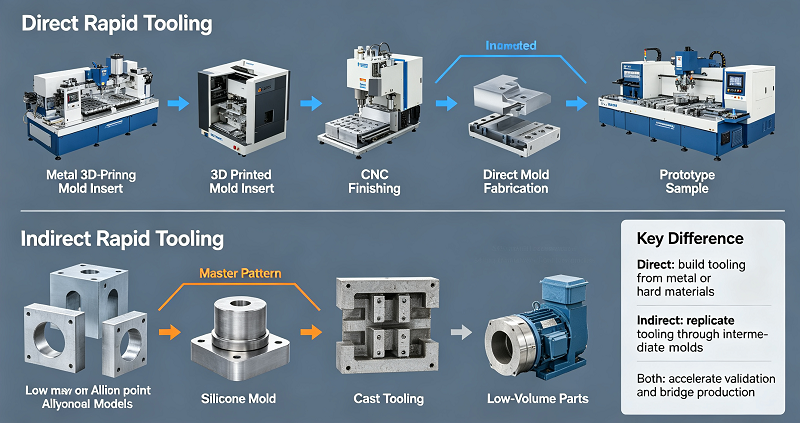
Machinatio rapida plerumque in modos directos et modos indirectos dividitur. Utraque methodus tempus progressionis formae breviare spectat, sed formam finalem vel partes formae modis diversis creant.
Instrumentatio Celeris Directa
Formae rapidae directae creantur directe utens technologiarum usu ut machinatio CNC, fabricatione additiva metallorum, vel aliis processibus fabricationis rapidae ad producendos formas, insertiones, vel instrumentorum coetus.
Quia pauciores gradus intermedii requiruntur, instrumenta directa tempus traditionis abbreviare et processum evolutionis simplificare possunt.
Instrumentatio Celeris Indirecta
Formae celeres indirectae a modello principali per machinationem CNC, impressionem tridimensionalem, vel alias technologias prototyporum producto incipiunt.
Deinde, forma principali utere ad formas secundarias vel systemata formarum creandas, ut formas siliconeas, formas fusas, formas resinae epoxydicae, vel alias formas replicatas.
Eligendo Inter Instrumenta Directa et Indirecta
Cum maior accuratio dimensionalis, materiae formae validiores, aut condiciones formae iniectae requiruntur, formae directae plerumque aptiores sunt.
Instrumenta indirecta attractiva sunt pro inceptis quae volumina productionis parva, geometrias vel celeritates complexas, et minus in instrumentis investmentum comparata cum longiore vita formae requirunt.
Methodus recta pendet a quantitate productionis, materia partium, requisitis dimensionalibus, diuturnitate instrumentorum, finitione superficiei, complexitate partium, et processu fabricationis qui simulandus est.
Exempli gratia, cum necesse est actualem thermoplasticae efficaciam aestimare, societas quae involucrum plasticum fabricat formam iniectionis prototypum aluminii adhibere potest.
Cum parva tantum quantitas partium polyurethanearum requiritur, aliud proiectum formas siliconeas uti potest.
Intellectu harum differentiarum adiuvat ingeniarios vitare eligendas rationes inutiles, sumptuosas vel instrumentales quae condiciones productionis requisitas reproducere non possunt.
4. Instrumenta Mollia et Instrumenta Celeria: Inspectio Propiior
Formae molles plerumque ad formas ex materiis factas referuntur quae facilius et celerius tractantur quam chalybs instrumentorum productionis extinctus.
Exempla possunt includere formas aluminii, formas siliconei, formas polyurethani, formas resinae epoxydicae, et quasdam formas chalybis humilis duritiae.
Praecipuum commodum instrumentorum mollium est quod tempus fabricationis abbreviat.
Materiae molliores plerumque celerius tractari, formari, vel fundi possunt, quae eas ad productionem prototyporum et fabricationem parvarum serierum aptas reddunt.
Attamen, diminutio duritiei plerumque vitam instrumenti breviorem significat.
Cum propositum sit centenae vel milia partium producere potius quam centena milia, haec compensatio acceptabilis est.
Cum turmae artificum tantum quingentas partes ad probationem requirat, in formam ad decies centena milia cyclorum designatam investire paene nulla commoda offert.
Machinatio celeris est conceptus latior qui in tempore ad instrumenta functionalia fabricanda requisito reducendo intendit.
Pro applicatione, formae celeres combinationem materiarum mollium formarum, machinationis CNC traditionalis, fabricationis additivae, insertionis rapidae formae, vel aliarum methodorum fabricationis uti possunt.
Formae prototypae aluminii inter exempla vulgatissima sunt.
Aluminium facilius tractatur quam chalybs instrumentalis extinctus et bonam conductivitatem thermalem habet.
Per processum productionis prototypi, velocior translatio caloris interdum tempus cycli formationis reducere potest.
Aluminium autem mollius est et citius deteri potest cum plastica valde abrasiva vel vitro repleta machinantur.
Cum maior firmitas requiritur, instrumenta prototypa ferrea eligi possunt.
Chalybs praeduratus utile compromissum inter efficientiam machinationis et vitam formae offert, praesertim cum productio prototyporum ad fabricationem pontium transire possit.
Cum requisita productorum incerta manent, fixationes molles etiam perutiles sunt.
Loco statim ut in instrumenta productionis sumptuosa investiant, fabri quantitatem limitatam producere, responsa clientium aestimare, et ulteriores emendationes facere possunt antequam capacitatem productionis augeant.
Hoc instrumenta celeria et flexibilia praecipue utilia reddit ad introductionem novorum productorum, evolutionem instrumentorum medicorum, electronicam usum cotidianam, partes autocineticas, systemata robotica, apparatum industrialem, et alia incepta ubi mutationes machinales saepe in prima productione fiunt.
5. Comparatio cum Methodis Prototyporum Alternativis: Impressio Tridimensionalis et Machinatione CNC
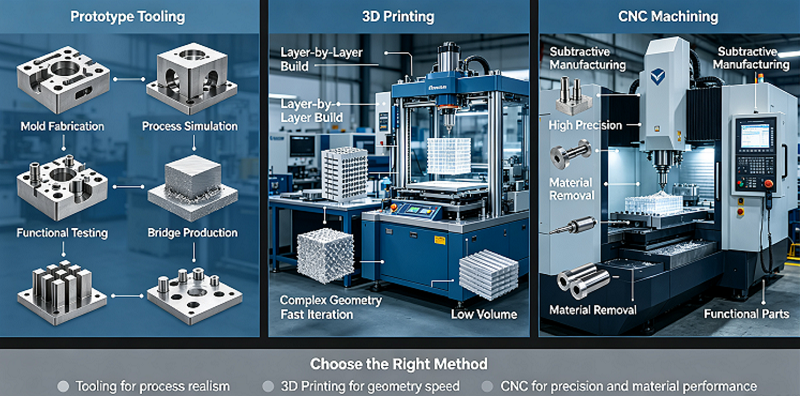
In processu evolutionis producti, formae prototypae non semper prima methodus fabricationis adhibentur. Ingeniarii saepe eam cum technologia prototyporum directarum, ut impressione tridimensionali et machinatione CNC, comparant. Recta electio pendet ab eo utrum proiectum paucas tantum partes singulas requirat an partes formatas requirat quae partes in futuro producendas proxime repraesentant.
3D Edition
Impressio tridimensionalis (3D) est optio optima ad celerem productionem formarum geometricarum complexarum sine necessitate instrumentorum specialium. Technologiae SLA, SLS, MJF, et FDM ingeniariis permittunt ut formam, compositionem, ergonomiam, et functiones basicas in primo tempore evolutionis aestiment.
CNC Machining
Machinatio CNC prototypa accurata ex materiis plasticis vel metallis directe producit.
Aptum est praecipue ad accuratam dimensionalem, proprietates mechanicas, et probationem functionalem materiarum gradus productionis.
Cum pars finalis ad formandum adhibetur, eius limitationes oriuntur, quia machinatio eundem fluxum materiae, contractionem, notationem portae, lineam suturae aut directionem fibrae formandae reproducere non potest.
Cum Instrumenta Prototypi Magis Sensum Habent
Cum ingeniariis necesse est plura elementa identica cum resina productionis exspectata fabricare, instrumenta prototyporum creandorum pretiosiora fiunt.
Ad conceptus evolutionem perquam primam, impressio tridimensionalis plerumque est solutio celerrima.
Designatores plures versiones sine constructione formarum producere et geometrias diversas celeriter comparare possunt.
Machinatio CNC adhiberi potest cum materiae machinales altae praecisionis vel gradus productionis requiruntur.
Quantitas productionis alius factor magni momenti est.
Raro oeconomicum est unam aut duas partes cum forma iniectionis dedicata fabricare.
Productio centenorum vel milium earundem partium plasticarum modum computationis mutat, cum sumptus formae pluribus partibus assignari possit.
Geometria partium etiam in considerationem habenda est.
Prototypa plastica per CNC processa geometrias suas mutare fortasse debebunt, quia instrumenta secandi materiam physice accedere debent.
Iniectio fusca potest parietes tenues, costas, protuberantias, fibulas, lineamenta integrata, et structuras internas complexas producere, quae difficile directe tractari vel inefficaces esse possunt.
Impressio tridimensionalis maiorem libertatem geometricam offert, sed materiae impressionis et processus fabricationis stratificati aliter se gerere possunt quam polymeri finaliter formati.
Ergo, instrumenta prototyporum conficiendi hiatum magnum inter prototypa singula et productionem completam complent.
Sensum maiorem realitatis productionis praebet sine pleno investimento quod cum instrumentis magni voluminis coniungitur.
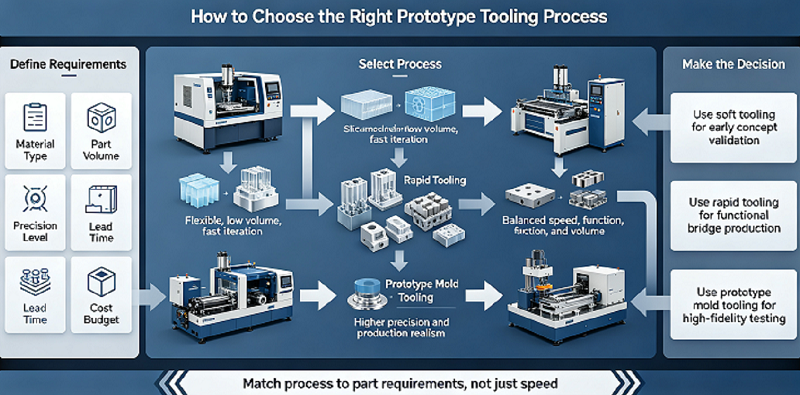
6. Quomodo Rectam Processionem Instrumentorum Prototypi Eligas
Selectio methodi machinationis prototypi ab ipsa technologia machinationis incipere debet.
Ingeniarii primum determinare debent quid probandum sit.
Prototypa visualia, prototypa machinationis functionalis, exempla certificationis, componentes productionis experimentalis, et partes in foro formatae omnes diversas solutiones fabricationis requirunt.
Quantitas productionis una ex maximis considerationibus est.
Si tantum quinque partes requiruntur, machinatio CNC vel impressio tridimensionalis meliora commoda oeconomica offerre potest.
Si centenae partium per iniectionem formatarum necessariae sunt, formae prototypae magis attractivae fiunt, quia initiale pretium in formam collocari potest per quantitatem productionis distribui.
Requisita materialia etiam quam primum aestimanda sunt.
Si proiectum productionem actualem thermoplasticarum, ut ABS, PC, PP, PA, POM, PC/ABS, vel nylon vitro repleto, requirit, instrumentum prototypi ad iniectionem formandam permittit ut polymer electus sub condicionibus veris formae processetur.
Complexitas partium sumptus machinationis et tempora traditionis afficere potest.
Formae simplices cum lineis divisionis directis et indentationibus limitatis plerumque celerius fabricari possunt.
Partes quae plures cursores, elevatores, insertiones filetatas, clausuras complexas, tolerantias angustas vel systemata refrigerationis complexa requirunt, artem ingeniariam additam requirunt.
Vita instrumenti exspectata etiam delectum materiarum afficere debet.
Aluminium aptum esse potest ad breve tempus prototyporum productionis, dum chalybs praeduratus meliorem valorem offerre potest cum milia vel decena milia partium exspectantur.
Requisita tolerantiae etiam realistica esse debent.
Formae prototypae partes accurate formatas consequi possunt, sed mutationes dimensionales afficiuntur ab accurata machinatione formae, celeritate contractionis polymerorum, condicionibus formationis, consilio portae, refrigeratione, crassitudine parietis, et geometria partis.
Ergo, proiectum felix requirit artam collaborationem inter designatores productorum, ingeniarios formarum, machinatores CNC, et peritos in formatione iniecta.
Analysis fabricationis et designatio perfici debent ante initium productionis formae.
Ingeniarii angulos delineationis, crassitudinem parietis uniformem, costas, protrusiones, incisuras, radium, lineam separationis, portam, positionem ejectionis, contractionem, et requisita tolerantiae recensere debent.
Si proiectum verisimile est ut in productionem transitionalem vel massalem ingrediatur, decisiones factae per processum productionis formae prototypi futuras strategias fabricationis sustinere debent.
Positio portae, selectio lineae separationis, proprietates materiae, et parametri formationis per processum productionis prototypi determinati informationes utiles praebere possunt cum forma productionis finalis designatur.
Quapropter, sumptus una cum periculis aestimandi sunt.
Optima strategia instrumentorum prototyporum creationis satis realismi fabricationis consequi potest ad quaestionibus ingeniariis incepti respondendum sine augenda complexitate instrumentorum superflua.
7. Cur N eligas?OBLE tua Prototypum Tooling fabrica
NOBLE est societas mixta Sino-Britannica a gubernio "Societas Nationalis Technologiae Altae" (National High-Tech Companion) ornata. Duas praecipuas partes negotii nostri habemus: "Fabricationem Intelligentem" (Smart Manufacturing) et "Producta Curae" (Care Products). Negotium "Fabricationis Intelligentis" in praebendis clientibus officiis subsidiariis propositis, inter quas machinatio et fabricatio partium, specializatur.
Plus quam decem annos experientiae in fabricatione professionali et prototypis celeribus. Turma nostra efficax auxilium validum novis inceptis tuis praebet ut requisita tua centum per centum impleantur; administratio normata qualitatem partium et productorum strictam moderationem affert; ordo laboris rationabilis sumptus minores efficit eadem qualitate.
Post annos laboris assidui et progressionis, NOBLE paulatim transformata est ab societate machinationis et fabricationis partium accuratarum cum facultatibus servitiorum sustinentium catenam industrialem completam ad societatem servitiis intentam quae auxilium plenum pro totis inceptis clientium praebet.
NOBLE est solutio tua fidissima et completa ad fabricationem singularem, a consilio prototypi ad fabricationem, per ingentes opes fabricationis, technologiam idoneam, processum expeditum, ducem peritorum, et processum inspectionis qualitatis perfectum ad convertendas ideas tuas in rem veram.
NOBLE sequentia diplomata qualificationis habet:
ISO 9001: 2015 – Robusta qualitatis administratio pro fabricatione generali. Processus constantes. Moderatio documentata. Inspectio vestigabilis.
ISO 13485: 2016 – Strictiores qualitatis normae pro partibus instrumentorum medicorum. Rigorosa validatio processus. Plena vestigabilitas. Requisita pro partibus implantabilibus et chirurgicis.
Conclusio
Instrumenta prototyporum conficiendorum pontem efficax inter prototypa initia et fabricationem plenam scalae praebent.
Permittit ingeniariis ut materias productionis, geometrias formationis, tolerantias, perfunctionem congregationis, et facultatem fabricationis probent antequam in instrumenta productionis massalis pecuniam collocant.
Collatae cum impressione tridimensionali et machinatione CNC, instrumenta prototyporum creandorum praecipue pretiosa fiunt cum proiectum partes reales formatas vel magnum numerum prototyporum functionalium requirit.
Eligendo rectos materiales formarum, modos fabricationis, complexitatem formarum, et productionem, fabri pericula progressionis minuere, verificationem productorum augere, et transitionem lenem a prototypo ad productionem consequi possunt.
FAQS
1. Quae operationes post-processus cum partibus prototypis formatis congruunt?
Optiones communes includunt picturam, notationem lasericam, soldaduram ultrasonicam, et impressionem calidam; possibilitatis verificationem praeviam secundum materiam formae requirit.
2. Num formae instrumentorum prototypae postea modificari possunt ut formae ad productionem paratae fiant?
Modificatio partialis fieri potest, sed retractatio ampla saepe plus constat quam nova forma formalis aedificatio.
3. Quae pericula oriri possunt cum materiis vitro repletis cum formis prototypis aluminio utimur?
Abrasio gravis in forma vitam formae abbreviabit; formae chalybis praeduratae pro necessitatibus diuturnis commendantur.
4. Quomodo temperatura ambientalis eventus probationis prototypi iniectionis formae afficit?
Temperatura ambientis celeritatem refrigerationis partis et contractionem finalem afficit; ambitus probationis stabilis servandus est.
5. Num replicatio texturae superficialis in instrumentis prototypi mollibus effici potest?
Texturae simplices praesto sunt, sed texturae tenues complexae celeriter terunt; chalybs induratus melius se praestat.





