
In mundo fabricationis modernae, extrusio est processus versatilis et efficax qui modum quo lata varietas productorum producitur transformavit. A simplicibus tubis plasticis ad complexos processus extrusionis aluminii, extrusio partes vitales agit in mundo circa nos formando.
Quid est est t *he Eextrusio?
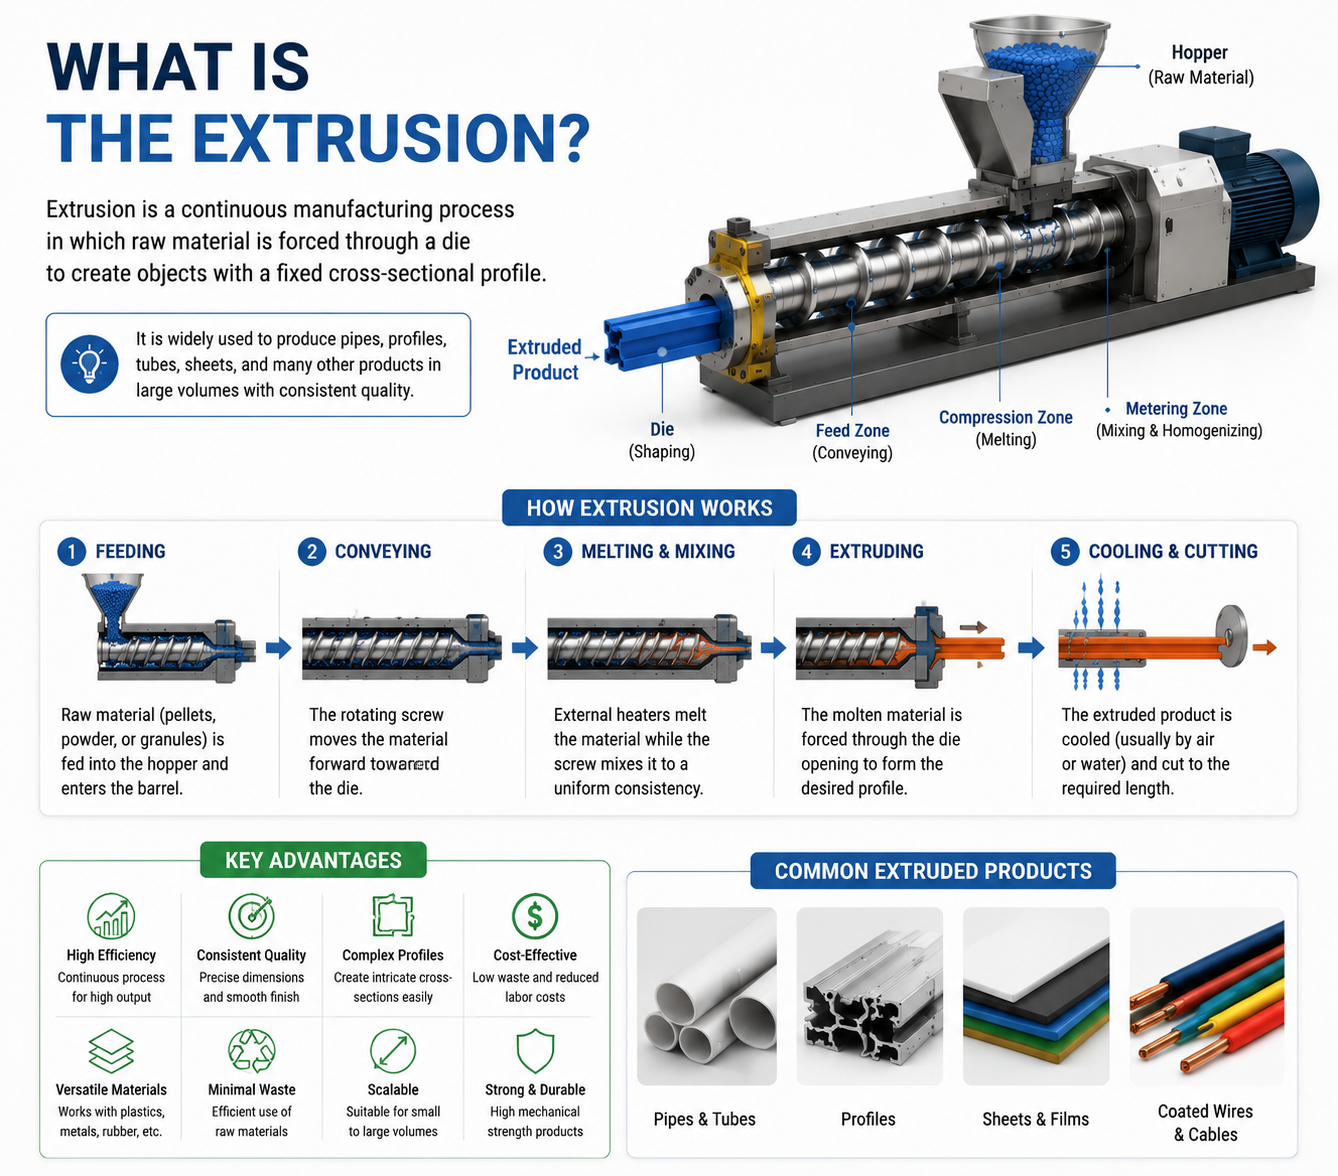
Extrusio est processus fabricationis qui materiam per matricem cogere implicat ut figuram continuam formae specificae formet. Processus late cum materiis ut plasticis, metallis, et cibo adhibetur, et varietatem productorum cum formis sectionis transversalis constantibus creare potest.
How num E?extrusio opus?
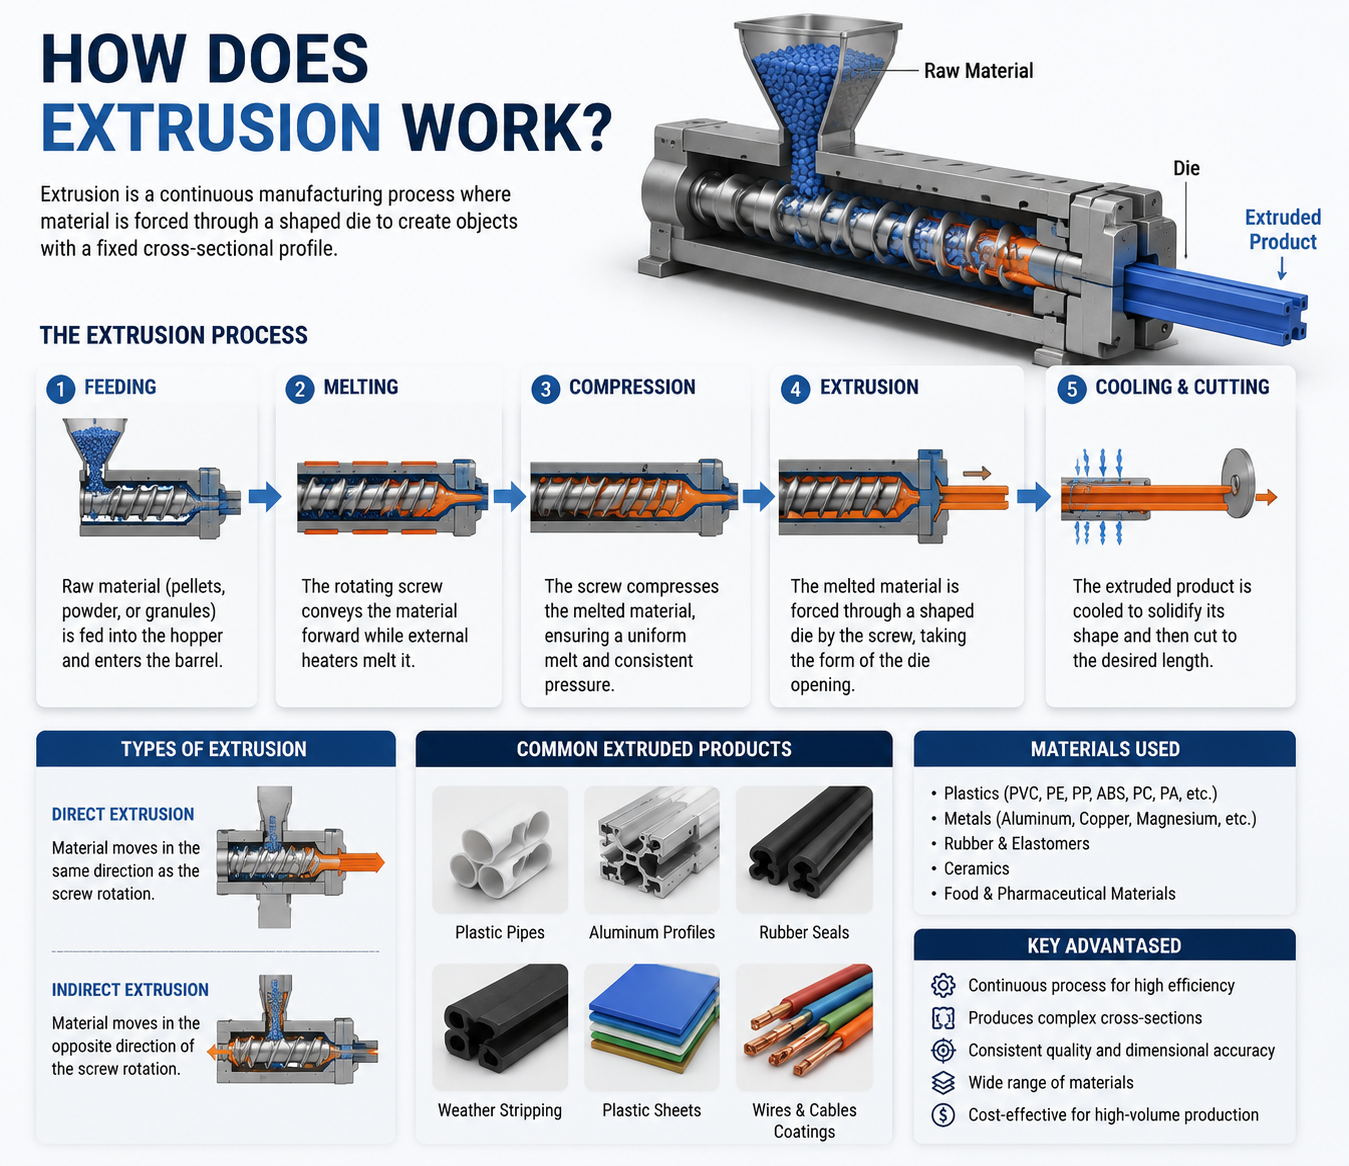
Formatio extrusionis, quae etiam formatio extrusionis appellatur, praecipue ad methodum formationis refertur quae effectum extrusionis cochlearum vel emboli adhibet ad materiam polymericam calidam fusam per caput matricis sub pressione impellendam, ut formam continuam sectione transversali constanti formet. Processus formationis extrusionis imprimis includit alimentationem, plasticizationem liquefactam, formationem extrusionis, formationem, et refrigerationem.
-
Praeparatio materialis:
Materiae ad extrusionem adhibitae, ut plasticae, metalla, vel ingredientia cibaria, plerumque in statu granulari, pellet-formato, vel semi-solido sunt. Interdum, materia ad certam temperaturam calefieri potest ut molliatur ante extrusionem.
-
pascentium:
Materia in extruderium immittitur, quod est machina mechanismo cochleae rotanti instructa. Cochlea rotatur et materiam antrorsum impellit, eam paulatim calefaciens et comprimens per cylindrum extruderii.
-
Calefacere et liquare:
Dum materia per dolium movetur, crescentibus caloris et pressionis quantitatibus subicitur. Hic calor materiam emollit et tandem liquefacit, eam flexibilem et ad formandum paratam reddens.
-
Processus fingendi:
Ad finem extrusoris, materia liquefacta per foramen formatum, quod matricem appellatur, impellitur. Matrice materiae formam sectionis transversalis desideratam dat dum extrusorem relinquit.
-
Infrigidatio et concretio;
Postquam materia per formam transit, celeriter refrigeratur aere vel aqua utens ut in formam desideratam solidificetur. Haec refrigeratio materiam in formam finalem fixat.
-
Sectio et perficitio:
Post solidificationem, materia extrusa in longitudines requisitas secatur instrumento secante in lineam extrusionis integrato. Pro applicatione, processus poliendi additionales, ut tractatio superficiei vel inspectio qualitatis, fieri possunt.
Commoda E.extrusio:
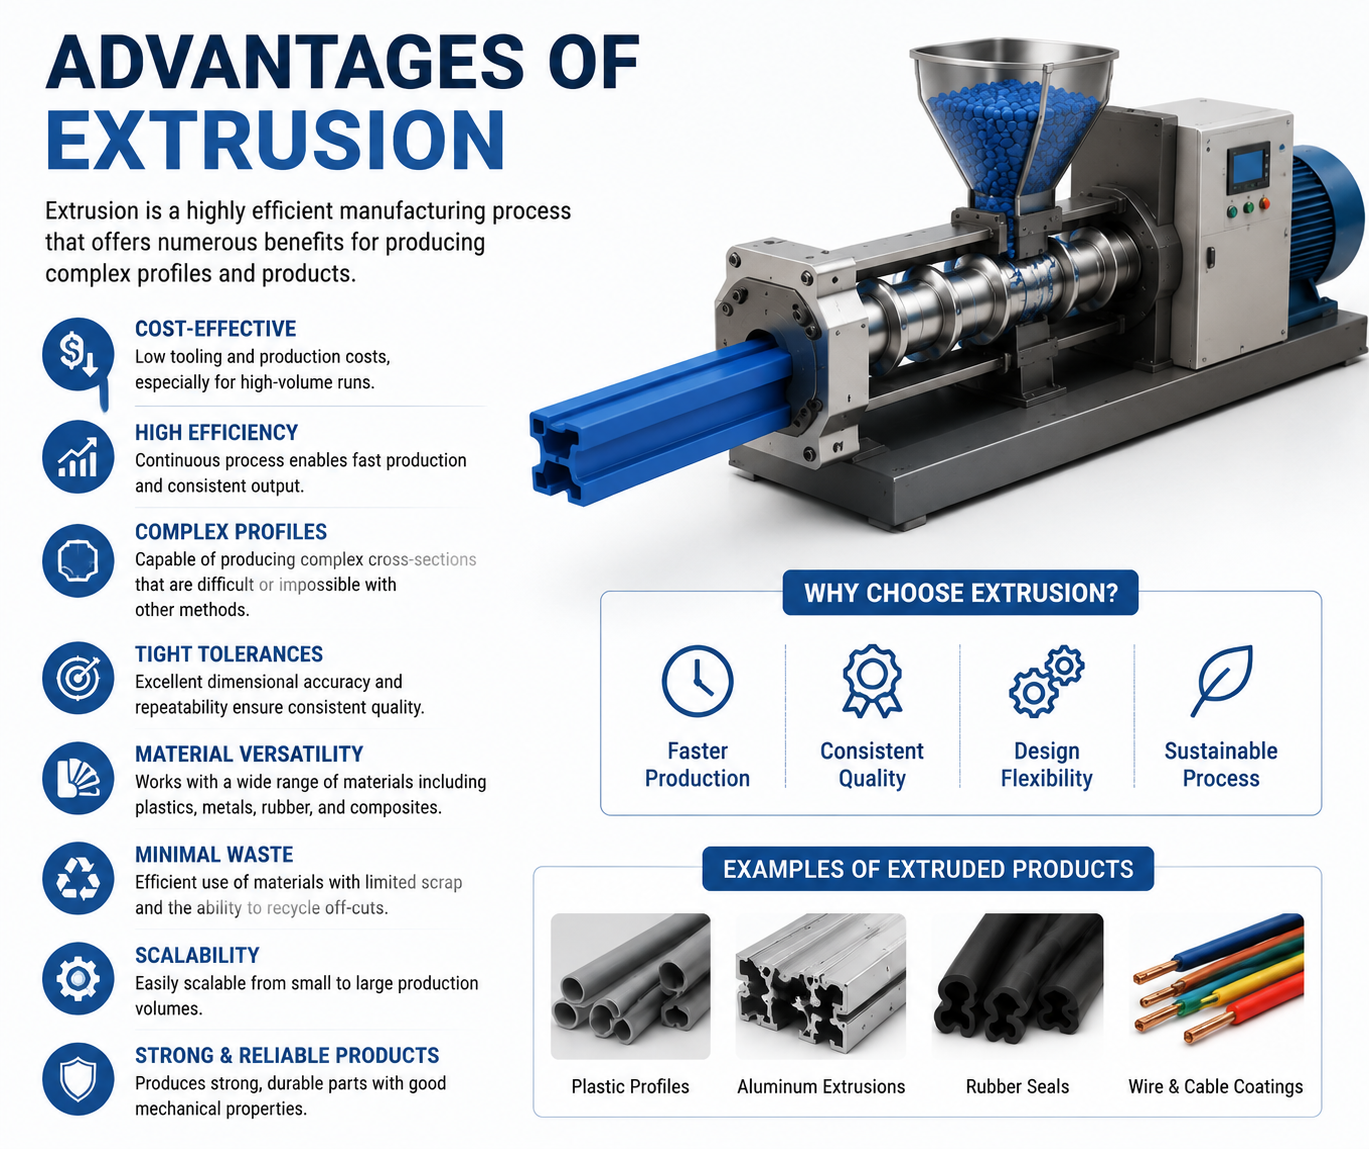
- Musarum Extrusio amplam materiarum varietatem, inter quas plastica, metalla et gummi, sustinet, ita ut sit processus fabricationis versatilis pro variis industriis.
2, Efficientia Impensarum: Cum facultate processum extrusionis continuum producendi et iacturam materiae minuendi, extrusio solutio efficax sumptuum ad productionem magni voluminis probata est.
- Aliquam: Extrusio potest processus extrusionis complexos et formas magna cum praecisione creare ut requisitis designandi et applicationibus specificis satisfaciat.
- efficientiam; Natura continua processus extrusionis cyclos productionis breves permittit, quod efficientiam auget et tempora traditionis minuit.
- sustineri; Extrusio per formationem accuratam materiae iacturam minuit, ad rationes fabricationis sustinabiles et protectionem environmentalem conferens.
Applicationes E.extrusio:
Extrusio productionem continuam rerum permittit cum processu extrusionis sectionis transversalis constanti. Processus est valde versatilis et adhiberi potest cum ampla varietate materiarum, inter quas plastica, metalla, et cibum. Extrusio vulgo adhibetur in industriis ut constructione, involucris, autocinetis, et processu ciborum. Arguta moderatio temperaturae, pressionis, et celeritatis essentialis est ad proprietates desideratas productorum extrusorum consequendas. Utentibus principiis extrusionis, fabri accurate et efficaciter amplam varietatem productorum ad requisita designi specifica accommodare possunt.
Construction Industry:
In industria aedificatoria, technologia formae extrusae late adhibetur in productione materiarum et partium aedificatoriarum. Exempli gratia, processus extrusionis extrusae, tubi plastici, systemata exhauriendi plastica, et alia producta sunt producta extrusa communia in industria aedificatoria. Haec producta commoda habent levitatis, resistentiae corrosioni, et facilitatis ad machinandum. In variis structuris et aedificiis adhiberi possunt ad qualitatem et durabilitatem aedificiorum emendandam.
Industry packaging:
A pelliculis et laminis plasticis ad tubos et vasa, extrusio partes primas agit in producenda ampla varietate materiarum involucrorum cum proprietatibus diversis.
Vestibulum eget.
In industria autocinetica, technologia extrusionis formandae late adhibetur in productione partium autocineticarum et elementorum corporis. Exempli gratia, processus extrusionis adhiberi potest ad fabricandas fores ianuarum et fenestrarum autocineticarum, fores corporis, et alias partes, et tubi plastici adhiberi possunt in systematibus refrigerationis autocineticae, systematibus olei, et cetera. Producta extrusionis habent excellentem firmitatem, resistentiam attritionis, et resistentiam corrosionis, quae altas postulationes industriae autocineticae pro effectu materiae satisfacere et salutem et commoditatem autocineticarum augere possunt.
Cibus Industry:
Extrusio in processu ciborum ad fabricanda producta ut pasta, gustationes, et cerealia ientaculi adhibetur, eius versatilitatem in formandis productis edibilibus demonstrans.
Innovationem in Extrusione Amplecti.
Quae sunt materiae processus extrusionis in foro praesto?
Steel
Chalybs est materia latissime in foro adhibita, plerumque per extractionem frigidam, laminationem calidam, aliasque operationes fabricata. Chalybs magnam firmitatem, validam resistentiam corrosionis, et resistentiam attritionis habet, et late in variis industriis adhibetur, inter quas aedificatio, machinae, autocineta, naves, et cetera. Attamen chalybs gravis est et rubigini obnoxius et curationem superficialem requirit.
aluminium
Aluminium est alia materia profilata magni momenti, quae late in constructione, ornatu interiori, transportatione, aliisque campis adhibetur. Aluminium leve est, corrosioni resistens, facile tractatur, et bonam conductivitatem electricam et thermalem habet. Aluminium autem relative debile est et facile laeditur.
Stainless chalybs
Chalybs inoxidabilis ex chalybe inoxidabili summae qualitatis factus est, cum commodis resistentiae corrosionis, pulchritudinis, et resistentiae altae temperaturae. Late in cibo, chemia, pharmaceutica, aedificatione, aliisque campis adhibetur. Chalybs inoxidabilis pretiosus et difficilis ad tractandum est.
Plastic
Materiae plasticae ex variis materiis fiunt et proprietates habent levitatis, resistentiae corrosionis, insulationis, et cetera. Late in electronicis, machinis, constructione, aliisque campis adhibentur. Attamen processus extrusionis plasticae parvam habent firmitatem, inflammabiles sunt, et deformantur cum temperatura magnopere mutatur.
Summa summarum, inter materias communes processus extrusionis in foro inveniuntur ferrum, aluminium, ferrum inoxidabile, et plastica, et cetera. Singulae suas proprietates et ambitum applicationis habent et secundum necessitates specificas eligendae sunt.
Falsae opiniones de processu extrusionis
Cum processus extrusionis adhibetur, multi homines de eorum effectu et applicatione male intellegunt. Hae opiniones falsae non solum efficaciam designationis afficere possunt, sed etiam pericula salutis afferunt.
Falsa opinio prima: Processus extrusionis mixturae aluminii parvam vim habet.
Multi credunt processus extrusionis mixturarum aluminii imbecilles esse propter levitatem. Re vera, processus extrusionis mixturarum aluminii calore tractati vires comparabiles cum quibusdam chalybibus vel etiam superiores attingere potest. Exempli gratia, post refrigerationem et maturationem artificialem, robur tensile processus extrusionis mixturae aluminii 6063 plus quam 180 MPa attingere potest, plerisque requisitis machinalibus plene satisfaciens.
Falsa opinio secunda: Quo carior processus extrusionis, eo meliores partes.
Pretium formae imprimis a factoribus ut genere materiae, complexitate sectionis transversalis, et technologia processus pendet. Attamen pretium non est solum criterium ad aestimandam efficaciam formae. Cum formam eligis, considera condicionem applicationis specificae et requisita efficaciae, potius quam temere res pretiosas sequere.
Falsa opinio tertia: Processus extrusionis ad libitum designari potest.
Forma et magnitudo sectionis transversalis profili ad libitum designari non possunt. In processu designandi, factores ut proprietates materiae, technologia processus, proprietates mechanicae, et requisita applicationis actualis diligenter considerandi sunt. Alioquin, effectus profili deterior fieri potest vel etiam normaliter adhiberi non potest.
provocationes:
- Complexitas Instrumentorum: Designatio et fabricatio extrusionis potest esse complexa, artem praecisionis requirens ad optatum figuram obtinendam.
- Materia Electio: Delectus materiae rectae ad extrusionem prosperam maximi momenti est, et factores ut temperatura liquefactionis, viscositas, et proprietates desideratae producti finalis considerandi sunt.
- Regimen quālitātis: Ut qualitas producti constans per totum processum extrusionis servetur, diligentissimam parametrorum, ut temperaturae, pressionis et celeritatis, observationem requirit.
Conclusio:
Summa summarum, extrusio est columna vertebralis fabricationis modernae, offerens versatilitatem, efficaciam, et adaptationem incomparabilem in productione amplae varietatis productorum. Dum industria pergit evolvere et innovare, extrusio manet indispensabilis ad designia creativa cum praecisione et constantia efficienda. Sive processus extrusionis architecturae formando sive materias involucrorum producendo, extrusio pergit limites excellentiae fabricationis extendi.
Quaestiones Frequentes de Extrusione
1. Quid est extrusio?
Extrusio est processus fabricationis continuus ubi materiae rudis, ut plastica, aluminium, vel alia metalla, per formam specialiter formatam impelluntur ut producta cum profilo sectionis transversalis congruenti creentur.
2. Quomodo processus extrusionis operatur?
Processus extrusionis typice quinque gradus complectitur:
- Materia pascendi Materiae primae in machinam extrusionis imponuntur.
- Calefactio et liquefactio Materia calefacta est donec ad statum formationis idoneum perveniat.
- Compressio et vectura Cochlea rotans materiam impellit et comprimit.
- Formatio matricis Materia per formam transit ut forma desiderata creetur.
- Refrigeratio et sectio – Forma extrusa refrigeratur, corrigitur, et in longitudines requisitas secatur.
3. Quibus materiis ad extrusionem adhiberi potest?
Materiae extrusionis communes includunt:
- aluminium alloys (6061, 6063, 6082)
- Plastics (PVC, PE, PP, ABS, PC, PA)
- Aes et aes
- Gummi et elastomera
- composita materiae
4. Qui sunt genera extrusionis praecipua?
Genera extrusionis praecipua haec sunt:
- Extrusio directa: Materia fluit in eandem directionem ac motus arietis.
- Extrusio indirecta: Matrica versus materiam movetur dum materia immota manet.
- Extrusio calida: Materia ante formationem calefacta est.
- Extrusio frigida: Materia temperatura ambiente formatur ad augendam robur et accuratiam.
5. Quae producta extrusione utens fiunt?
Extrusio late ad fabricandum adhibetur:
- aluminium profiles
- Fistula et fistulae
- Fenestra et porta tabulae
- calor mergi
- Partes structurales autocineticae
- Laminae et pelliculae plasticae
- Tegumenta filorum et funium
- signavit denudat
6. Quae sunt commoda extrusionis?
Praecipua utilitates complectuntur:
- Princeps efficientiam productio
- Parva iactura materiae
- Facultas creandi sectiones transversales complexas
- Congruunt productum qualitas
- Pretium-efficacia pro massa productio
- Lata materia convenientiae
7. Cur aluminium vulgo in extrusione adhibetur?
Aluminium ad extrusionem populare est quia offert:
- PERFUSORIUS possessiones
- Optimum corrosio resistentiam
- Hac ratione ponderis viribus alta
- Atque bonum electrica conductivity scelerisque
- Facilis machinatio et politura superficialis
8. Quae industriae partes extrusionis utuntur?
Partes extrusae late adhibentur in:
- Books: Quadra altilium, vectes tecti, partes structurales
- Aerospace: Profilationes structurales leves
- construction: Foramina fenestrarum, parietes cortinarum, profile architecturae
- Electronics: Dissipatores caloris et involucra apparatuum
- Medical; Structurae instrumentorum et formae speciales
- Armorum industriae: Machinarum structurae et fulcra
9. Quid interest inter extrusionem et iniectionem formandam?
Extrusio praecipue ad formas continuas, ut tubos, virgas et laminas, producendas adhibetur, dum formatio iniectionis ad partes discretas cum formis tridimensionalibus complexis producendas adhibetur.
10. Quas tolerantias extrusio assequi potest?
Tolerantiae extrusionis a materia, complexitate formae, et normis fabricationis pendent. Extrusio aluminii typice tolerantias circa ±0.1 mm ad ±0.5 mm assequitur , cum tolerantiae artiores per machinationem secundariam possibiles sint.
11. Num partes extrusae ad singulorum necessitates aptari possunt?
Ita. Formae extrusoriae ad formas singulares creandas aptari possunt, et processus additionales, ut machinatio CNC, perforatio, flexura, anodisatio, pulveris inductio, et sectio, partes ulterius modificare possunt.
12. Quae superficies extrusae partibus ornatae praesto sunt?
Communia superficiei curationes complectuntur:
- anodizing
- powder coating
- pictura
- percutientium
- usti polituraa detritis
- Arena inspiratione
- electroplating
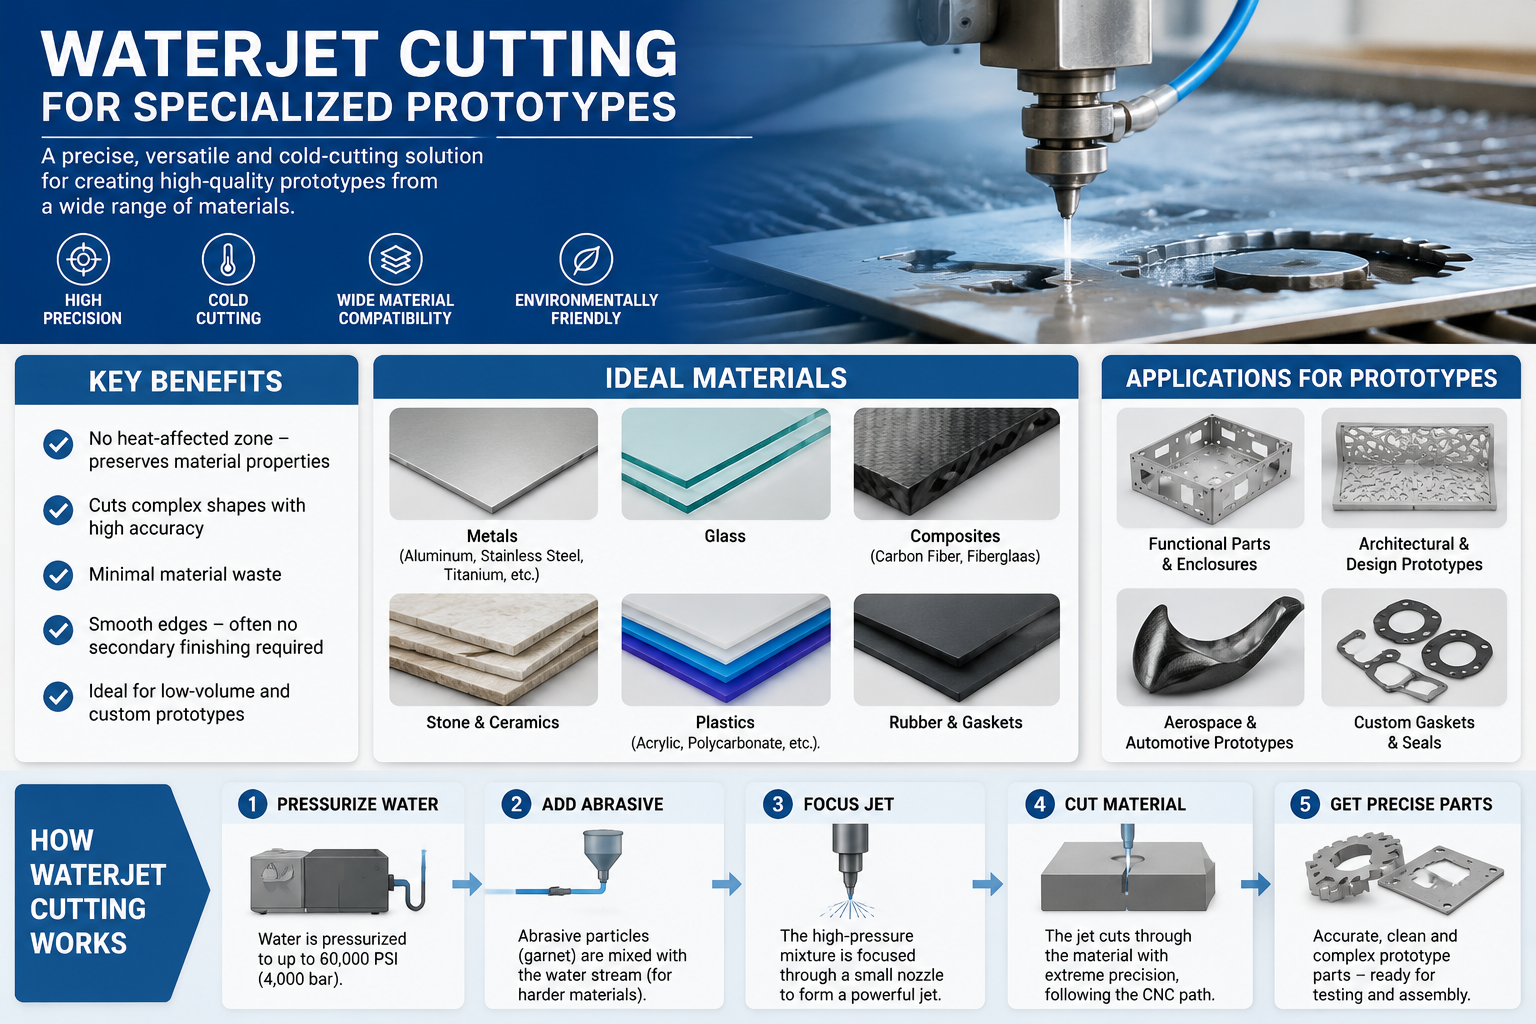
13. Estne extrusio apta ad prototypa creanda?
Ita, extrusio ad prototypa adhiberi potest, praesertim cum perfiles singulares vel consilia functionalia probantur. Extrusio prototyporum ingeniariis permittit ut dimensiones, effectum, et compositionem ante productionem massalem confirment.
14. Quomodo sumptus fabricationis extrusionis reduci possunt?
Sumptus optimizari possunt per:
- Geometriae profili simplificandae
- Magnitudines extrusionis normales eligendae
- Tolerantias inutiles minuendo
- Eligendo materias sumptu efficaces
- Extrusionem cum processibus secundariis efficacibus coniungentes
15. Cur fabricationem extrusionis eligere?
Extrusio est methodus fabricationis efficax et scalabilis quae partes leves, robustas, et sumptibus parcis cum qualitate constanti praebet, eam aptam reddens industriis quae productionem magni voluminis et formas personalizatas requirunt.







