
Introduction
Cum partes machinatione CNC utuntur , ingeniarii saepe problemata difficilia solvenda offendunt, quae interdum in phase designandi difficulter deteguntur. Una ex communissimis quaestionibus est quomodo structuras tenuibus parietibus tractare. Rigiditas humilis. Paries sub vi sectionis flectitur. Hoc ad vibrationem ducit. Notae trepidationis in superficie apparent. Deflexio deviationes dimensionales efficit. Rationes fragmentorum augentur.
Haec dux difficultates praecipuas ingeniariorum in parietibus tenuibus tractat, quas in hac parte subeunt. Etiam considerabimus quae processus machinationis CNC successum his partibus difficilibus praebeant. Machinatio quinque axium mutat ludum in opere parietum tenuium. Ad rem veniamus.
Cur Difficile Est Machinare CNC Partes Tenuibus Parietibus?
Quae sunt problemata principalia cum partibus tenuibus parietibus in machinatione CNC? Ingeniarii NOBLE sex areas principales designaverunt:
Humilis Rigiditas et Deflexio Statica
De pariete tenui cogita. Nulla massa post se est. Instrumentum secans contra materiam premit. Ea vis parietem ab instrumento flectit. Deinde paries post transitum resiliit. Haec deflexio statica est.
Resultatum est error dimensionalis. Pars e machina minor aut obalans exit. Operarii eam metiuntur. Inspectionem non superat. Hoc problema peius fit dum parietes tenuiores fiunt. Celeres cursus prototyporum saepe problema mature revelant, sed volumina productionis omnem errorem amplificant.
Garrulitas et Vibratio Harmonica
Omnis pars frequentiam naturalem habet. Parietes tenues frequentiam naturalem humilem habent. Frequentia transitus dentis instrumenti secantis huic frequentiae naturali aequare potest. Cum hoc fit, resonantia incipit. Paries vibrat. Duriter.
Notae tremulae in superficie machinata apparent. Vita instrumenti minuitur. Superficies deterior fit. Interdum vibratio tam gravis fit ut operator eam trans aream officinae audiat. Machinatio quinque axium hic auxilium ferre potest quia orientatio instrumenti dynamicam implicationis mutat. Sed physica eadem manet. Rigiditas humilis tremulam invitat.
Accumulatio Caloriae et Distortio Thermalis
Sectiones tenues calorem bene non dissipant. Solidum metallicum frustum calorem a zona secandi abducit. Paries tenuis hoc facere non potest. Calor in materia accumulatur.
Paries localiter dilatatur. Deinde post machinationem refrigescit—forma mutatur. Distortio thermalis tolerantias quae statim post sectionem bene videbantur tollit. Operarii partem hora post metiuntur et eam motam esse inveniunt. Hoc est pessimum somnium pro opere machinationis CNC accuratae . Solutio implicat moderationem caloris influxus, non solum virium secantium.
Deformatio Tenendi et Prehendendi
Morsa ordinaria bene operatur ad massam solidam. Fortiter preme. Massa non movetur. Sed pars tenui pariete? Alia res est. Morsae maxillae parietem conterunt. Aut formam totam deformant antequam sectio etiam incipiat.
Saepe operarii partem post machinationem metiuntur. Deinde eam solvendo comprimunt. Paries ad pristinam formam deformatam redit. Pars inspectionem non deficit. Machinatio non erat problema. Compressio erat. Solutiones maxillas molles, figmenta in olla, vel glutino adfixionem includunt. Methodi machinationis CNC communes pro parietibus tenuibus iterum considerandae sunt.
Tensio Residua et Deformatio
Metallum e mola venit cum tensionibus internis intus inclusis. Volvitio, extrusio, et tractatio caloris — haec omnia processus tensiones in materia relinquunt. Cum machinator materiam e solido blocco removet, hae tensiones inaequaliter remittuntur. Pars flectitur.
In parte crassa, deformatio parva est. In parte tenui pariete, eadem dimissio tensionis distortionem magnam efficit. Paries planus fit paries curvus. Elementum rotundum fit ovale. Transitus rugosiores deinde cycli tensionem relevandi adiuvare possunt. Celeris prototypatio in materiis parvae tensionis sicut aluminio fit, quae formas deformationis revelare potest antequam productio metallis durioribus utitur.
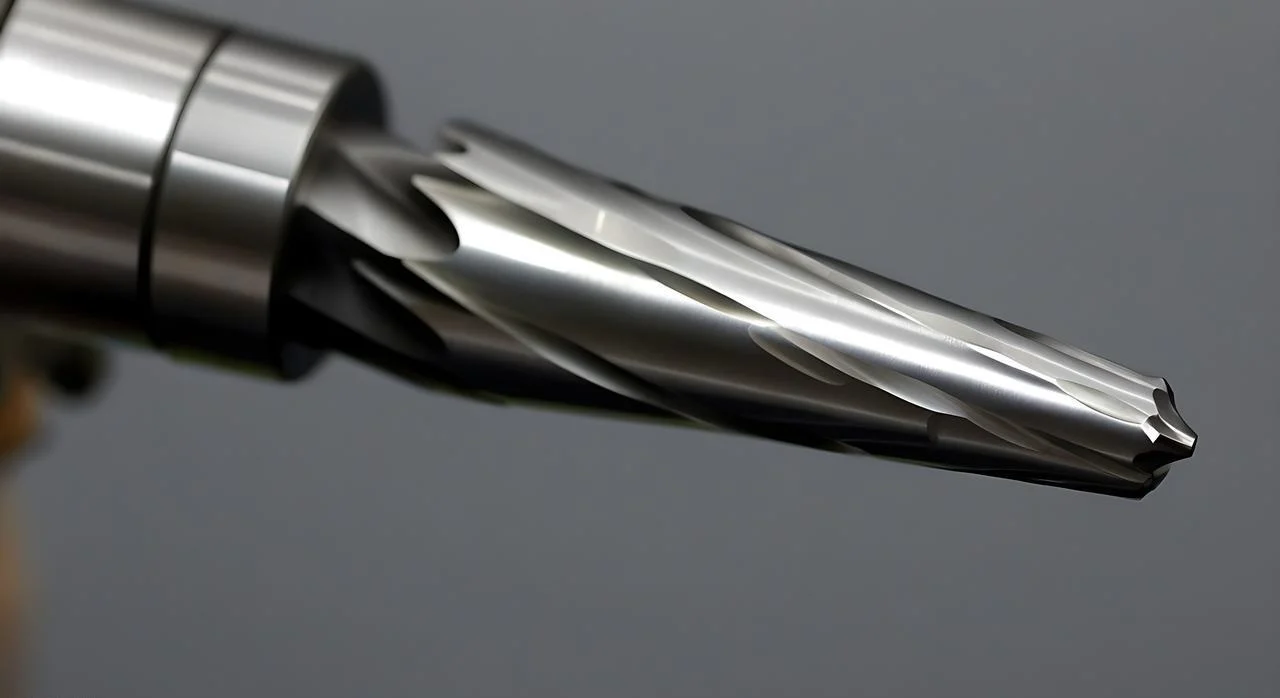
Instrumentum Deflexionis
Instrumentum secans flectitur. Fresa brevis et crassa rigida est. Fresa longa et tenuis non est. Partes tenuibus parietibus saepe instrumenta longae extensionis requirunt ad partes profundas accedendas. Ea extensionis pretium habet.
Instrumentum sub onere sectionis flectitur. Deflexio mutatur dum instrumentum diversas crassitudines parietum aggreditur. Superficies afficitur. Tolerantiae fluctuant. Interdum instrumentum frangitur. Machinatio quinque axium instrumenta breviora permittit quia pars reponi potest. Instrumenta breviora deflexionem minorem significant. Hoc magnum commodum est cum parietes tenues sunt et accessus angustus.
Strategiae Probatae ad Machinationem CNC Parietum Tenuium Emendandam
Hic sunt quattuor categoriae strategiarum probatarum. Eas in officina adhibe. Partes tenuibus parietibus fieri possunt potius quam molestae.
1. Fixatio et Sustentatio Operis
Materiae implentes bene operantur. Mixturae leniter liquefactae in cava forma infunduntur. Per eas machina contere. Postea liquefac. Cera pro materiis plasticis valet. Urethanum pro formis inusitatis. Fulcra sacrificialia et lingulae parietem tenuem materiae crassiori connectunt. Lingulas ad finem reseca.
Mandrini vacui partes planas et tenues tenent sine eas contundendo. Maxillae molles conformatim machinantur ut parti exacte congruant. Nullae onera punctualia. Nulla deformatio. Obturacula posteriora post loculos et tenues telas ponuntur. Obturaculum parietem subter sustentat. Instrumentum impellit. Obturaculum retrorsum impellit. Machinatio CNC iterum praedicabilis fit.
2. Cursus Instrumentorum et Ratio Secandi
Vim secandi minue. Vis minor deflexionem minorem significat.
Machinatio celerrima ludum mutat. Levis radialis implicatio. Altae velocitates alimentationis. Fresatura trochoidalis vias circulares instrumentorum utitur ad implicationem humilem conservandam. Homines emendationes insignes in opere tenuium parietum hac methodo vident.
Fresatura ascendente. Semper. Numquam conventionalis. Crassa initio frusta tenuatur. Instrumentum in opus trahit potius quam repellere. Alternans directio sectionis tensionem residuam in parietibus oppositis aequat. Unum parietem sursum seca. Parietem oppositum deorsum seca. Vires se aboluntur.
Ingressus helicalis et rampans semper superant demersionem. Demersio recta deorsum agit. Vis magna. Calor magnus. Rampans impetum per distantiam distribuit. Ingressus helicalis idem in circulo facit. Machinatio quinque-axium angulos ingressus meliores in loculis tenuibus permittit.
3. Selectio et Instructio Instrumentorum
Rigiditatem instrumenti auge. Minima prominentia non est tractabilis. Instrumentum quantum opus est extende. Non longius.
Fresae extremae ad canalem variabilem et helicem variabilem vibrationes harmonicas dissipant. Spatium irregulare inter canales resonantiam accumulationem impedit. Instrumenta ordinaria tremunt. Instrumenta geometriae variabilis leniter secant.
Instrumenta maioris diametri nuclei rigidiora sunt quam fresae extremae communes. Idem diameter exterior. Plus chalybis in centro. Carbidum est fundamentum. CBN et PCD duriora et rigidiora sunt, sed plus constant. Pro tenuibus parietibus titanii, sumptus additus compensatur.
4. Ordo Operationum
Ordinem processus modera tensionem. Partem primum lege. Materiam in parietibus relinque. Partem ad levamen tensionis mitte—thermicum vel cryogenicum. Deinde eam ad perficiendum refer.
Transitus asperitatis maximam partem materiae removet. Levamen tensionis permittit ut pars sponte, non durante perficiendo, flectatur. Deinde transitus perficiendi ultimam minimam quantitatem aufert. Paries vim secandi humilem et nullam emissionem tensionis residuam sentit.
Adaptiva etiam politura interest. Multae leves transitus loco unius gravis. Primus transitus politurae maximam partem materiae relictae removet. Secundus transitus dimensionem finalem attingit. Paries minus flectitur quia quisque transitus minus materiae removet. Celeres cursus prototyporum adiuvant ad has series componendas antequam volumina productionis ad methodum quandam committunt.
Optimi Processus Machinationis CNC pro Partibus Tenuibus Parietibus
Non omnis processus machinationis CNC parietes tenues eodem modo tractat. Homines processum geometriae partis accommodare debent. Hic est modus quo principales methodi comparantur.
CNC milling (3, 4, 5-Axes) – Versatilisima
Opera torni ad tenues parietes cylindricos adhibentur. Tubi, maniculae, folles, et anuli tenues parietibus. Pars rotatur. Instrumentum lineariter movetur.
Conversio inversa instrumentum a mandrino extrahit. Hoc impulsionem in parietibus longis et tenuibus minuit. Conversio decorticata plures transitus leves loco unius incisionis gravis requirit. Lustra stabilia partem in puncto contactus instrumenti sustinent. In tubis parietibus tenuissimis, homines interiorem partem metallorum liquefactionis humilis implent antequam convertunt. Deinde eam liquefaciunt. Hoc fulcrum incisionem possibilem reddit.
muri latere cnc (Tornus) – Pro Partibus Cylindricis
Opera torni ad tenues parietes cylindricos adhibentur. Tubi, maniculae, folles, et anuli tenues parietibus. Pars rotatur. Instrumentum lineariter movetur.
Conversio inversa instrumentum a mandrino extrahit. Hoc impulsionem in parietibus longis et tenuibus minuit. Conversio decorticata plures transitus leves loco unius incisionis gravis requirit. Lustra stabilia partem in puncto contactus instrumenti sustinent. In tubis parietibus tenuissimis, homines interiorem partem metallorum liquefactionis humilis implent antequam convertunt. Deinde eam liquefaciunt. Hoc fulcrum incisionem possibilem reddit.

Tornus Helveticus – Pro Partibus Parvis et Tenuibus
Haec machina excellit in partibus parvis et tenuibus. Diametri sub 1.5 unciis. Partes medicae. Corpora connectorum electronicorum. Manicae tenues et minutae.
Commodum est manicula ductoria. Materiam sustinet ubi instrumentum secat. Prorsus nullus fere est. Materia non repellitur. Homines parietes tenues cum rotunditate et superficiei politura exceptionali adipiscuntur. Celeres prototypi processus in torno Helvetico saepe revelant partem machinabilem esse cum tornatio conventionalis deficit.
Electrical fungi Machining (EDM) – Pro Parietibus Tenuissimis
Interdum, vires secantes inimicae sunt. Etiam leves vires fresationis parietem deflectunt. EDM hoc solvit. Nulla vis secans est. Scintilla materiam erodit.
Hoc valet pro parietibus tenuioribus quam 0.3 millimetra. Chalybs induratus est usus communis. Formae cum costis tenuibus. Instrumenta medica cum notis delicatis. Incommodum est celeritas. EDM est lenta. Sed pro parietibus tenuissimis in metallis duris, sola methodus certa est.
Laser et Aquae Iactus – Pro Profilibus Tenuibus Bidimensionalibus
Hae processus pro tenuibus formis bidimensionalibus (2D) operantur. Partibus planis. Obturamentis, laminis, tenuibus bracchiis. Materia vim secandi non sentit. Laser calorem utitur. Aqua iactus abrasivum in aqua alta pressione utitur.
Neutra methodus deflexionem creat. Limitatio est geometria. Laser et aquae iactus loculos profundos aut lineamenta interna tridimensionalia secare non possunt. Optimae sunt ad sectiones pervias in materia plana.
Tabula Referentiae Celeris ad Solutiones Problematum
Operarii in officina celeriter responsa requirunt. Ecce brevis referentia. Problema solutioni coniunge. Nulla theoria. Quod tantum prodest.
| provocare | optimus Strategy |
| garrire | Cursus instrumentorum trochoidales una cum fresa extrema canalis variabili. Spatium irregulare canalium vibrationem harmonicam frangit. |
| Ruina (murus propellitur) | Materia implens intra cavitatem. Mixtura vel cera leviter liquefacta. Maxillae molles conformae ad formam partis machinatae. Nullae onera punctalia. |
| Calor buildup | Machinatio celerrima ad leviores onera fragmentorum conservanda. Refrigeratio per instrumentum ad calorem a zona secandi abducendum. |
| Deformatio post resolutionem | Partem asperam mitte. Ad levamen tensionis mitte. Ad perficiendum refer. Pars flectitur durante levamine tensionis, non durante transitu perfecto. |
| Solarium tenue elevatum | Mandrinum vacuum pavimentum deorsum planum trahit. Adhibitio glutinis supermagni pro partibus parvis in lamina sacrificiali. Partem calore vel solvente frange. |
Operarii qui has rationes adhibent, rationes vastorum minuere, tempus operationis machinarum augere, et probabilitatem partium inspectionem transeuntium augere possunt.
Errores Communes Vitandi in Machinatione CNC Partium Tenuibus Parietibus
Hic sunt errores quos ingeniarii NOBLE experti sunt dum partes tenues parietibus machinantur. Vitanda sunt haec quattuor. Opus multo facilius fit.
Usus Transitus Slotting Conventionales in Parietibus Tenuibus
Transitus scandendi plenae latitudinis totum diametrum instrumenti tractat. Vires secandi acriter oriuntur. Paries flectitur. Tremor incipit. Pars saepe abraditur. Fresatura trochoidalis vel machinatio celeris cum levi influxu radiali melius operatur. Gradus parvi. Velocitates altae progressionis. Paries vim minorem sentit et ubi debet manet.
Directionem Fresationis Ascensus Ignorando
Fresatura ascendens non est optionalis pro parietibus tenuibus. Instrumentum in materiam mordet. Fragmentum crassum incipit et tenuiter desinit. Sector in opus trahit. Fresatura conventionalis contrarium facit. Instrumentum primum fricat, deinde secat. Fragmentum tenue incipit et crassum desinit. Sector a pariete repellit. Deflexio statim fit.
Excessiva Prominentia Instrumenti
Quisque millimetrum prominentiae ultra id quod necesse est rigiditatem minuit. Instrumentum flectitur. Tremor incipit. Superficies deterioratur. Multi machinarii instrumentum longum arripiunt et agunt. Hoc est error. Instrumento brevissimo quod ad extremitatem pervenit utere. Si longior extensionis inevitabilis est, fresa colli conici vel instrumento maioris diametri nuclei utere. Rigiditas plus quam commoditas valet.
Obliviscendi Levamen Stressi Ante Finem
Scrutatio maximam partem materiae removet. Tensiones residuae intra materiam clausae liberantur. Pars movetur. Si operator directe ad perficiendum procedit, transitus perficiendi formam secat quae iam non congruit. Ratio materiae inutilis ascendit.
Reparatio simplex est sed saepe omittitur. Partem asperge. E machina remove. Ad levamen tensionis mitte—thermice vel cryogenice. Deinde iterum ad perficiendum compone. Pars durante levamine tensionis stabilizatur. Transitus perficiendi partem videt quae non movetur. Cursus prototyporum celeris sine hoc gradu falsam fiduciam praebet. Volumina productionis veritatem revelant. Noli levamen tensionis omittere.
De NOBILI – Subtilitas CNC Machining Partium Tenuium Parietum
NOBLE est officina machinationis CNC specializata. Homines ad nos veniunt propter partes summae praecisionis et complexas.
Studium in solvendis operibus difficilibus incumbit. Partes tenuibus parietibus quas aliae officinae repudiant. Tolerantiae strictae quae facultates machinarum impellunt. Materiae difficiles ut titanium, Inconel, et chalybes durati. Annos experientiae in fabricatione accurata habemus.
Nostrae Facultates Machinationis CNC Principales
Fresatio CNC (3, 4, et 5-axium)
Machinatio celerrima pro parietibus tenuibus et loculis profundis. Machinatio quinque-axium simul pro formis complexis et subsectionibus. Capacitas quinque-axium permittit instrumenta breviora et accessum meliorem ad partes difficiles.
Tornus CNC (Instrumenta Mobilia et Multi-Axis)
Diametri usque ad 300 millimetra. Instrumenta motoria operationes fresationis et tornationis in una configuratione permittunt. Tractatio imminuta maiorem praecisionem significat. Pauciores casus erroris.
Helvetica-Type Lathe
Designatio capitis labilis. Idonea pro componentibus medicis et electronicis parvi diametri, tenuibus parietibus. Manichetta ductoria materiam in ipso sectione sustinet. Minima deflexio. Alta praecisio.
Processus Additi
Electroerosione filaria pro materiis duris et fissuris tenuibus. Trituratio superficialis ad planitiem et perfectionem. Signatio laserica ad vestigabilitatem. Compositio interna cum opus est. Homines etiam officia perfectionis accipiunt. Debavatura, passivatio, et anodisatio. Una fabrica. Gradus multiplices.
qualis certificaciones
Fiducia in opere accurato valet. Nostrae certificationes systemata efficacia probant.
ISO 9001: 2015
Systema administrationis qualitatis. Qualitas constans. Emendatio continua. Rigida moderatio processus et documentatio.
ISO 13485: 2016
Cura qualitatis instrumentorum medicorum. Haec certificatio confirmat facultatem nostram fabricandi partes pro instrumentis chirurgicis, implantationibus, et apparatu diagnostico. Investigatio aucta. Cura periculorum. Obsequentia ordinationum.
Cur Nobiscum Socium Inire Pro Partibus Tenuibus Parietibus?
Peritia comprobata in strategiis fixationis et itineris instrumentorum. Deformationem eliminamus potius quam eam oppugnamus. Systema qualitatis probatae efficiunt ut quaeque pars tenuis parietis specificationibus impressionis respondeat. Nulla coniectura. Nulla retractatio.
Programmatio CAM provecta machinas nostras impellit. HSM (High-Machine Management). Fresatura trochoidalis. Purgatio adaptiva. Omnia ad lineamenta rigiditatis humilis optimizata. Qui cursus instrumentorum normales in parietibus tenuibus utuntur, partes abiciunt. Nos non facimus.
Celeris prototyporum fabricatio clientibus permittit ut rationes experiantur antequam productio committatur. Una pars vel decem milia partium. Scalamus. Eaedem rationes quae pro prototypo valent pro serie productionis valent. Haec est NOBILIS differentia.
FAQ
Cur machinatio CNC partium tenuibus parietibus difficilis habetur?
Partes tenuibus parietibus rigiditate carent. Rigiditas humilis problema principale est. Vires secantes parietem impellunt. Flectit. Vibratio incipit. Notae trepidationis in superficie apparent. Calor accumulatur quia sectiones tenues eum dissipare non possunt. Tensiones residuae a materia rudis durante machinatione liberantur. Regressio elastica dimensiones corrumpit. Forcipes communes rem peiora faciunt. Maxillae morsarum parietem conterunt vel totam partem deformant antequam sectio etiam incipit.
Quae est optima strategia itineris instrumentorum pro parietibus tenuibus?
Fresatura trochoidalis, cum machinatione celerrima coniuncta, late optima methodus habetur. Parva implicatio radialis bene operatur. Typice, quinque ad decem centesimae diametri instrumenti. Alta profunditas axialis instrumentum secare potest. Resultatum sunt vires secantes humiles quae constantes manent. Tremor dramatice minuitur. Qui a consuetis scandendi vicibus ad vias trochoidales transeunt, statim emendationes vident.
Quae ratio machinationis CNC optima est pro partibus tenuibus parietibus?
Responsum a geometria partis pendet.
- cnc milling, apud Strategiae celeritatis altae vel trochoidales optime pro receptaculis, loculis, et costis operantur. Machinatio quinque-axium facultatem inclinandi instrumentum et vim prehensionis minuendi addit.
- cnc conversus apud Fulcrum stabile vel mandrel expansivum tubos et manicas bene tractat. Fulcrum collapsum tempore sectionis impedit.
- Genus Helvetica lesti Excel In partibus tenuibus diametro parvo. Sub 1.5 unciis. Manicula ductoria materiam in ipso puncto sectionis sustinet.
- filum demittantur, is In casibus extremis. Parietes tenuiores quam 0.3 millimetra. Materiae durae. Vis sectionis nulla significat nullam omnino deflectionem.
- Laser vel aquae iactus amputatis testiculis operibus Pro planis tenuibus bidimensionalibus profilibus. Obturamenta, laminae, brachia simplicia.
Num et prototypa creare et magnam copiam partium tenui parietibus producere potes?
Ita. Nostra celeris prototyporum ministerium pro 1 ad 10 unitates clientibus permittit ut consilia sua experiantur antequam productioni magnae copiae se committant. Idem processus fabricationis ad 10,000 10,000 unitates vel plures producendas amplificari potest. Systema qualitatis administrationis NOBLE, quod ISO-certificatum est, efficit ut omnia quae facimus optima sint, omni tempore. Semper in eadem pagina sumus, sive primum sive decimum miliesimum sit. Regulis adhaeremus, et semper intra tolerantias statutas manemus. Id est quod petimus.






