
Quid est plastic iniectio auro?
Iniectio plasticae formae est processus fabricationis late in productione industriali adhibitus. Principium eius fundamentale iniectionem materiae liquefactae in cavitatem formae praeformatam implicat, ubi materia refrigeratur et solidificatur ut formam partis desideratam formet. Hic processus adaptabilitatem materiae altissimam habet, non solum aptus ad plastica thermoplastica et polymera thermoindurenda communissima, sed etiam ad productionem variarum materiarum, ut metallorum (quo in casu processus "fusio sub pressione" appellatur), vitri, elastomerorum, et etiam dulcium. Totus processus incipit cum materiae rudis in dolium calefactum immissae sunt, ubi uniformiter liquefiunt per actionem mixtionis cochleae. Materia liquefacta deinde in cavitatem formae sub alta pressione iniicitur, et post refrigerationem et solidificationem, productum resultans idem est ac cavitas formae. In productione actuali, fabricatio formae est gradus criticus. Typice, fabri formarum professionales formas producunt utens materiis metallicis ut chalybe vel aluminio secundum consilia designatorum industrialium vel ingeniariorum, curantes ut formae accurate replicare possint proprietates partis requisitas. Ambitus applicationis technologiae iniectionis formae latissimus est, permittens productionem efficientem omnium rerum a componentibus electronicis minutis ad magnas tabulas corporis autocineti. Recentibus annis, cum progressu technologiae impressionis tridimensionalis , nova genera materiarum photopolymerorum in productione formarum iniectarum simplicium adhibita sunt . Hae materiae proprietates thermoplasticas speciales temperaturae humilis exhibent, quae eas ne liquefiant durante processu iniectionis formae prohibent, ita novas solutiones technicas ad prototypa celeria creanda et productionem parvarum copiarum praebentes .
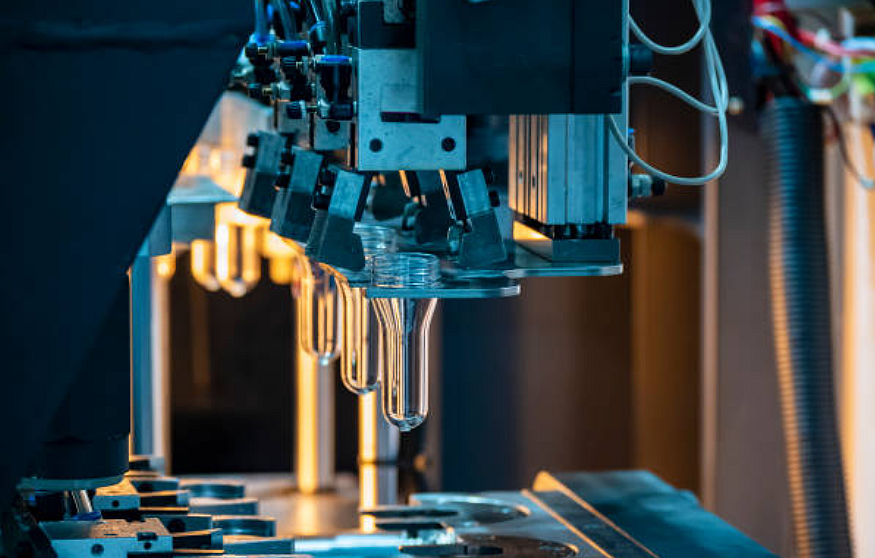
Quam facit plastic iniectio auro opus?
Gradus 1: Praeparatio Materiae Crudae et Calefactio/Liquefactio
Iniectio plasticae formandae est ars machinationis plasticae valde efficax et accurata, cuius integrum fluxus operis coordinationem multiplicium stadiorum criticorum complectitur. Totus processus productionis incipit cum praeparatione materiarum crudarum, ubi globuli vel pulveres plastici primum exsiccationem rigorosam subire debent ut omnis umor in materia praesens removeatur. Hic gradus maximi momenti est quia umor residuus vaporari potest temperaturis altis, quod bullas vel defectus superficiales in producto finali efficit. Materiae crudae exsiccatae in infundibulum machinae iniectionis formandae immittuntur et sub influxu gravitatis in dolium calefactum ingrediuntur. Dolium cochlea rotante speciali designata instructum est, quae non solum materiam transportat, sed etiam vires fortes scindendi et effectus mixtionis per structuram geometricam singularem generat. Systema calefactionis accurate temperaturam dolii intra ambitum temperaturae liquefactionis plasticae moderatur, typice in zonas temperaturae multiplices divisas ad calefactionem gradientem, calefactionem uniformem et liquefactionem gradatim plasticae curans. Sub progressione rotationali cochleae, globuli plastici solidi transformationem a statu vitreo ad statum altum elasticum et tandem ad statum fluxionis viscosum subeunt, materiam fusam cum bona fluiditate formantes. Hic processus plasticizationis requirit accuratam moderationem parametrorum sicut temperaturae, pressionis, et celeritatis cochlearum.
Gradus II: Alimentatio et Liquefactio Plastici Thermoplastici
Gradus injectionis plasticae in processu injectionis formae est unus e gradibus criticissimis totius processus, qualitatem formationis et accuratam dimensionem producti finalis directe determinat. Postquam materia cruda plastica in dolio plene liquefacta est, machina injectionis formae stadium injectionis altae pressionis intrat. Hoc loco, systema hydraulicum cochleam agit ut celeritate et pressione accurate moderatis progrediatur, plasticam liquefactam, quae in extremo anteriori cochleae condita est, per fistulam in cavitatem formae clausam iniiciens. Hic processus injectionis sub pressione altissima, typice a decem ad centena megapascalia varians, perfici debet, ut liquefactio viscosa omnem angulum formae celeriter implere possit. Systema formae diligenter designatum est, structuris inclusis ut canalis principalis, canalis, et porta, quae simul fluxum liquefactae dirigunt et processum impletionis gubernant. Per processum impletionis, temperatura, pressio, et fluxus celeritas in margine anteriori liquefactae stricte observandae sunt, cum quaevis fluctuationes vitia ut iactus breves, fulgura, vel lineae suturae efficere possint.
Gradus III: Pressio Tenenda
In processu iniectionis formae, stadium pressionis tenacis est gradus criticus in qualitate producti curanda, directe afficiens accuratam dimensionem, proprietates mechanicas, et qualitatem superficiei producti finalis. Postquam plastica liquefacta cavitatem formae implevit, systema statim ad stadium pressionis tenacis transit. Per hoc stadium, machina iniectionis formae pressionem quandam materiae plasticae liquefactae, quae nondum plene solidificata est, applicare pergit. Munus primarium huius stadium est contractionem voluminis, quae fit durante refrigeratione, compensare, ita vitia ut deviationes dimensionales, depressiones superficiei, vel vacua interna a contractione materiae causata, prohibens. Processus pressionis tenacis accuratam moderationem trium parametrorum clavium requirit: pressionem tenacis, tempus tenacis, et curvam pressionis tenacis. Typice, pressio tenacis ad 30%-80% pressionis iniectionis constituitur, cum valoribus specificis optimis secundum proprietates materiae, structuram producti, et requisita processus. Tempus tenacis a crassitudine parietis producti et celeritate refrigerationis pendet, plerumque pergens donec plastica ad portam plene solidificata sit.
Gradus IV: Tempus retentionis et refrigerationis
In processu formae injectae, refrigeratio momentum gravissimum habet ad efficientiam productionis et qualitatem producti determinandam. Postquam tempus pressionis retentionis finitur, materia plastica liquefacta intra formam refrigerationem moderatam ingreditur, quae pergit donec pars satis firmitatis structuralis et stabilitatis dimensionalis attingat ut tuto deformari possit. Refrigeratio non est simpliciter dissipatio naturalis caloris, sed processus permutationis caloris accurate moderatus. Forma instructa est systemate complexo canalium refrigerationis quod utitur mediis refrigerantibus circulantibus (plerumque aqua vel oleo) ad celeriter removendum calorem emissum durante solidificatione plasticae. Designatio systematis refrigerationis scientifica ratione firma esse debet, et efficientiam refrigerationis et vitandam tensionem internam vel deformationem a refrigeratione locali causatam. Duratio temporis refrigerationis a multis factoribus pendet, inter quos proprietates thermales materiae plasticae, crassitudo parietis producti, temperatura formae, et efficientia systematis refrigerationis. Pro materiis plasticis crystallinis, ut PP et PE, effectus crystallinitatis in effectum producti etiam considerandus est, ita ut moderatio ratis refrigerationis praesertim critica sit.
Gradus V: Ejectionis et processus perficiendi
Ultimum stadium criticum iniectionis formae est aperitio formae et remotio partis, quae finem totius cycli iniectionis formae significat. Postquam pars satis refrigerata est intra cavitatem formae et duritiem optatam attigit, systema prehensionis machinae iniectionis formae operari incipit. Primo, a modo prehensionis altae pressionis ad modum protectionis pressionis humilis transit, deinde forma leniter aperitur secundum lineam separationis secundum programma praestitutum. Ordo et celeritas aperitionis formae accurate moderandae sunt, typice utendo curva aperturae trium graduum (tarda-celeriter-tarda) ut efficax apertura formae curetur, damnum partis vel laesio formae a subita separatione causata vitata. Postquam forma plene aperta est, systema eiectionis in latere formae mobili institutum operari incipit. Mechanismi eiectionis, ut paxilli eiectionis, laminae eiectionis, vel valvae pneumaticae, sub impulsu hydraulico vel mechanico, leniter moventur ut partem formatam a cavitate formae separent. Processus eiectionis requirit attentionem peculiarem ad celeritatem eiectionis, ictum, et frequentiam eiectionis moderandam ut completa deformatio producti sine vitiis ut notis ejectionis vel deformatione curetur. Pro productis structura complexa, modi speciales deformationis, ut operatio sequentialis plurium mechanismorum ejectionis vel deformatio rotatoria, requiri possunt.
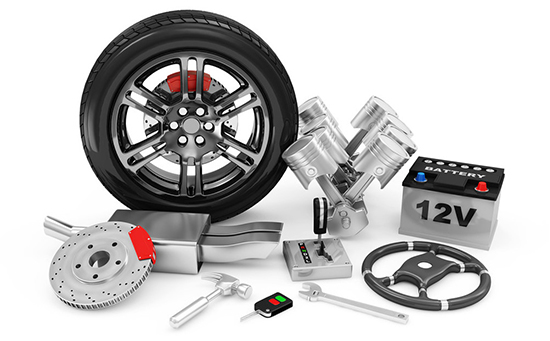
Quae sunt usus injectionis plasticae formae?
1. Books Industry
Injectio plasticae formatio partes gravissimas agit in industria fabricationis autocineticae , productionem variarum partium ab interioribus ad exteriores, et a partibus functionalibus ad ornatus complectitur. In industria systematum interiorum autocineticarum, technologia injectionis formationis late adhibetur ad fabricandas tabulas instrumentorum unius partis, ornamenta ostiorum, tabulas consolae centralis, brachia sedilium, et varia spatia repositionis. Hae partes non solum requisitis accuratiae dimensionalis stricte satisfacere debent, sed etiam sensum tactilem excellentem et texturas superficiei aesthetice gratas requirunt. Injectio formatio, cum processibus subsequentibus ut pictura, stratum cutis, vel IMD (decoratio in forma), has requisitas perfecte consequi potest. In agro exteriorum autocineticarum, partes injectione formatae, ut systemata defensorum, fasciae ornamentorum arcuum rotarum, et coetus craticulae, non solum formas tridimensionales complexas exhibent, sed etiam requisitis specialibus functionis ut resistentia impacti et resistentia tempestatum satisfaciunt.
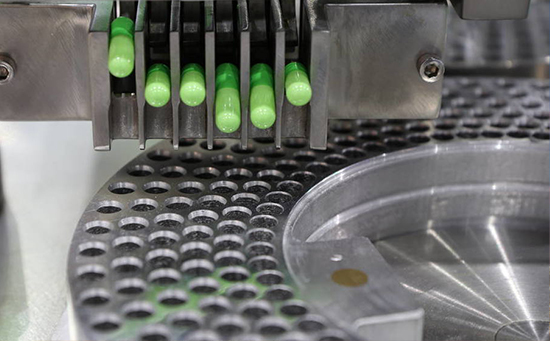
2. Medical Corporis Fabrica
Technologia iniectionis plasticae formae munere necessario in fabricatione instrumentorum medicorum agit , cuius applicationes latam varietatem productorum a rebus medicis consumptibilibus ad instrumenta praecisionis summae qualitatis complectuntur. In agro instrumentorum medicorum abiciendorum, processus iniectionis formae ad varia elementa syringarum sterilium, iuncturas connectorum intravenosarum, tubos sanguinis collectionis in vacuo, tubos virales ad exempla colligenda, et alia instrumenta medica abicienda in magna copia producenda adhibentur. Haec producta requisita severa habent pro accurata dimensione, ornatu superficiei, et effectu obsignationis. In agro diagnosticae in vitro, fragmenta microfluidica iniectione accurata formata, involucra instrumentorum reagentium, et substrata chartarum probationum praebent subsidium technicum fidum pro diagnostica moleculari moderna et probationibus in loco curae (POCT). In agro instrumentorum chirurgicorum, technologia iniectionis formae ad manubria instrumentorum laparoscopicorum, elementa haemostatorum, instrumenta suturae chirurgicae, et alia producta fabricanda adhibetur.
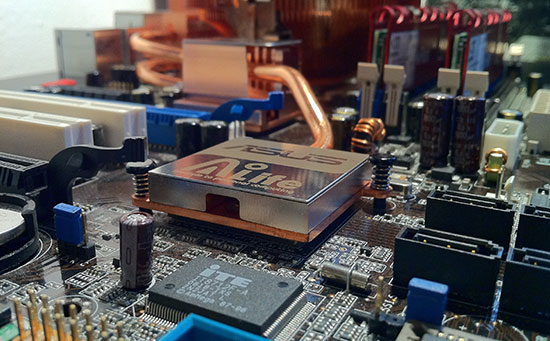
3. Instrumenta Electronica et Electrica
Technologia injectionis plasticae partes gravissimas agit in industria fabricationis electronicarum et instrumentorum electricorum, cum applicationes eius fere omnem gradum catenae subministrationis variorum productorum electronicorum permeant. In regione electronicarum ad usum domesticum, processus injectionis late adhibentur in productione involucrorum telephonorum gestabilium, partium structuralium computatrorum portatilium, involucrorum horologiorum gestabilium, et aliorum productorum. Haec producta non solum requirunt altissimam accuratam dimensionum et qualitatem superficiei finiendae, sed etiam postulata designandi moderna pro levibus, tenuibus formis et constructione unius partis satisfacere debent. Conectores electronici alia area applicationis magni momenti sunt pro injectione, inter quae partes praecisionis ut portus USB, conectores Typi C, et conectores tabulae ad tabulam. Haec producta requisita severissima habent pro stabilitate dimensionali et effectu insulationis, cum tolerantiis saepe intra ±0.02mm moderatis. In agro instrumentorum domesticorum, partes ut tabulae aeris conditionati, tabulae moderandi lavatricis, et manubria ostiorum refrigeratoris per injectionem fabricatae non solum requisitis roboris structuralis satisfacere debent, sed etiam excellentem resistentiam contra tempestates et proprietates ignifugas habere.
Commoda injectionis plasticae formandae
1. Alta Efficacia Formandi
Iniectio plasticae formatio in fabricatione propter singularem efficientiam productionis eminet. Hic processus fluxum productionis plene automatum adhibet, operationem continuam et ininterruptam a materia prima ad productum perfectum ingestum permittit. Cyclus typicus iniectionis formationis plerumque a 15 ad 120 secunda variat, secundum magnitudinem et complexitatem producti. Machinae modernae iniectionis formationis altae celeritatis usque ad centenas cyclorum formationis per minutum consequi possunt, eas praecipue aptas ad productionem partium quae fabricationem magnae scalae requirunt. Comparata cum machinatione traditionali vel formatione manuali, iniectio formatio plus quam 90% temporis productionis servare potest. Praeterea, applicatio technologiae formae multi-cavitatum formationem simultaneam plurium productorum identicorum in una injectione permittit, productionem per unitatem temporis ulterius augens. Haec methodus productionis valde efficax sumptum fabricationis per unitatem significanter minuit, solutionem idealem ad productionem industrialem magnae scalae praebens.
2. Alta praecisio et bona repetibilitas
Processus iniectionis plasticae formandae commoda insignes habet quoad accuratam dimensionem et constantiam producti. Apparatus iniectionis formandae provectus, cum formis praecise machinatis coniunctus, tolerantias dimensionales altissimas ±0.01mm consequi potest, requisitis severissimis pro partibus praecisis satisfaciens. Hic gradus praecisionis maximi momenti est pro productis ut connectores electronici et instrumenta medica quae ad accuratam dimensionem valde sensibilia sunt. Quod ad repetibilitatem attinet, producta iniectione formata variationem minimam inter series exhibent, cum valoribus CPK typice 1.67 excedentibus, quod efficit ut unumquodque productum in productione magnae scalae qualitates identicas habeat. Machinae modernae iniectionis formandae systematibus moderationis circuli clausi instructae sunt quae parametros processus in tempore reali observant et adaptant, stabilitatem productionis ulterius curantes.
3. Lata materiarum applicabilium varietas
Processus iniectionis plasticae formae adaptabilitatem materiae eximiam exhibet, fere omnes typos materiarum polymericarum tractare capacem. Quod ad plastica thermoplastica attinet, materiae a plasticis generalibus ut PP et ABS ad plastica machinalia ut PC et POM, necnon plastica altae efficaciae ut PEEK et PEI, omnes per iniectionem formandi tractari possunt. Plastica thermoindurens ut resina phenolica et resina epoxydica etiam apta sunt ad processus iniectionis formandi speciales. Praeterea, varia elastomera (TPE, TPU), plastica biofundata, et materiae biodegradabiles magis magisque in iniectione formandi adhibentur. Formulationibus materiarum adaptatis, producta cum proprietatibus specificis produci possunt, ut genera ignifuga, genera UV resistente, genera conductiva, vel genera protectionis electromagneticae.
incommoda plastic iniectio auro
1. Sumptus alti formae
Processus iniectionis plasticae formae impedimenta oeconomica gravia habet quod ad pecuniam in formas acquirendam attinet. Series formarum iniectionis moderate complexarum typice 50 000 ad 500 000 Yuan pro sumptibus productionis requirit, dum formae altae praecisionis vel multicavitatum usque ad aliquot miliones Yuan constare possunt. Processus fabricationis formae plures gradus complectitur, ut processus mechanicus praecisionis, tractatio caloris, et tractatio superficiei, cum cyclo productionis 4 ad 12 hebdomadarum a consilio ad traditionem. Haec magna pecunia initialis investmentum facit ut utilitas oeconomica iniectionis formae solum plene perficiatur in productione magnae scalae (plerumque 5 000 unitates vel plures requirens). Ad validationem prototypi vel productionem experimentalem parvae scalae in primis stadiis evolutionis producti, processus alternativi, ut impressio 3D vel formae siliconis, maiores commoditates sumptuum offerre possunt. Praeterea, conservatio et conservatio formae investmentum continuum requirunt, ulterius augentes sumptum totalem possessionis.
2. Mutationes designii inflexibiles
Formae plasticae per iniectionem rigiditatem magnam exhibent cum ad mutationes designii producti venit. Ut instrumenta accurata ex ferro facta, formae difficile est significanter modificare postquam fabricatae sunt. Etiam simplices adaptationes dimensionales fortasse re-machinationem nuclei vel cavitatis requirent, dum mutationes designii structuralis saepe requirunt ut forma exstans deleatur et nova creetur. Tales modificationes non solum sumptus machinationis additos (plerumque 30%-70% sumptus formae originalis) inferunt, sed etiam moras productionis 2-4 hebdomadarum efficiunt. Per iterationes evolutionis producti, haec inflexibilitas societates cogit ut omnem validationem designii ante fabricationem formae perficiant, augens pericula et sumptus evolutionis in stadio initiali.
3. Dimensiones producti a limitibus formae circumscribuntur.
Iniectio plasticae formae (vel forma plasticae) ipsae restrictiones processus habent quod ad dimensiones productorum attinet. Ex prospectu apparatuum, dimensiones maximae formae vi premendi et spatio cavitatis formae machinae iniectionis formae limitantur. Hodie, maximae machinae iniectionis formae in foro productos circiter quattuor metrorum longitudinis producere possunt; tamen sumptus collocationis et operationis pro talibus apparatibus altissimi sunt. Producta tenuissimis parietibus (e.g., ea quae crassitudines minores quam 0.5 mm habent) postulationes altissimas in praecisione formae et moderatione processus imponunt. Hae limitationes explorationem processuum alternativorum pro quibusdam applicationibus cum requisitis magnitudinis specialibus requirunt. Exempli gratia, producta magna aptior esse possunt ad rotoformationem vel insufflationem formae, dum partes micro-precisae micro-iniectionem formandam vel impressionem requirere possunt. Praeterea, auctae dimensiones producti tempus refrigerationis significanter prolongant, efficientiam productionis totius afficientes.
Quaestiones Frequentes de Formatione Iniectionis Plasticae
Quanto tempore opus est ad partes per iniectionem plasticam producendas?
Tempus requisitum ad partes per iniectionem plasticam producendas a pluribus factoribus pendet, inter quos magnitudo partis, complexitas designi, genus materiae, et volumen productionis.
Qui factores qualitatem partium iniectione formatarum afficiunt?
Qualitas partium iniectarum imprimis afficitur a consilio formae, delectu materiae, parametris processus, statu machinae, et peritia operatoris. Bona consilia, materiae rectae, accuratae configurationes, et apparatus bene conservatus adiuvant ad efficiendas partes constantes et sine vitiis.







