
Inter varias methodos fabricationis, fusio sub pressione (vel "fusio sub pressione") inter gravissimas eminet. Fusione sub pressione, societates robustas, accuratas, et complexas partes metallicas efficaciter fabricare possunt. Industriae autocineticae, aëronauticae, electronicae, et instrumentorum medicorum his processibus late utuntur.
In hoc duce, opera fusionis sub pressione, materias vulgo adhibitas, et quomodo aptam mixturam metallorum et superficiem eligere explorabimus. Praeterea, productionem formae et criteria ad socium fusionis sub pressione fidum eligendum tractat. Sive novus es in arte fabricandi sive meliores solutiones productionis quaeris, hic articulus perspicientias utiles offert ad decisiones tuas dirigendas.
Quid est Mori Iactus?
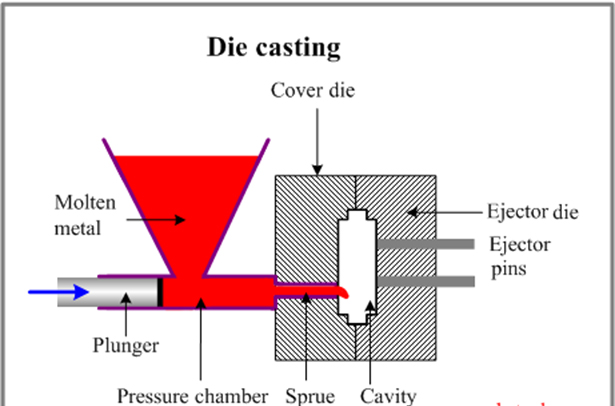
Fusio sub pressione est processus fusionis metallorum qui metallum liquefactum sub magna pressione in cavitatem formae cogit. Cavitas formae formatur duabus formis chalybeis induratis in formam machinatis, quae instar formae injectionis per processum funguntur.
Applicationes Processuum Fusionis Sub Presione
Fusio sub pressione late adhibetur ad partes durabiles et versatiles producendas, ut partes machinarum et involucra electronica. Processus varietatem electionum materiarum, amplam aream constructionis, et facultatem creandi partes intricatas, accuratas et tenuibus parietibus praebet.
Aluminium die Casting in Industria Autocinetica
Fusio sub pressione vulgo in industria autocinetica adhibetur, praesertim pro partibus aluminii sicut capsae cistae et fulcra machinae. Fusio sub pressione magnesii bene operatur pro sedilibus et tabulis, dum fusio sub pressione zinci apta est pro partibus cibus et freni.
Fusio Diesel in Industria Aerospatiali Aliquam
Industria aëronautica fusione pressoria nititur ad partes leves et altae qualitatis producendas. Fabricatores hanc methodum propter sumptus efficientiam et facultatem ad normas industriae exactas implendas praeferunt.
Fusio Diesel in Medicina Aliquam
Fusio sub pressione (vel "fusio sub pressione") munus vitale in industria medica agit. Productionem partium levium et summae qualitatis, quae normas strictas observant, efficit, ita ut haec methodus sit electa pro componentibus criticis.
Fusio Die in Energia Aliquam
Fusio sub pressione (vel "fusio sub pressione") est ars clavis in industria energiae ad partes durabiles et summae praecisionis creandas, ad usus ut cellae combustibilis, permutatores caloris, et systemata energiae renovabilis. Popularis est quia necessitatibus industriae efficaciae et sumptuum efficaciae satisfacit.
commune Mori mittentem Service
Officium fusionis aluminii sub pressione
Aluminium, materia primaria in fusione sub pressione, in fusione sub pressione camerae frigidae cum mixturis metallicis magnesium, cuprum et silicium continentibus adhibetur. Fusio sub pressione aluminii aptissima est ad partes intricatas et subtiliter elaboratas producendas, cum levis sit et magnam stabilitatem dimensionalem habeat. Praeterea commoda praebet ut resistentiam ad altas temperaturas, conductivitatem excellentem et resistentiam corrosionis.
Inter mixturas aluminii fusas communes sunt:
| 360 | A360 | 380 | A380 | 383 | |
| Densitas | 2.63g/cm³ | 2.63g/cm³ | 2.74g/cm³ | 2.71g/cm³ | 2.74g/cm³ |
| Spatium Liquefactionis (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
conductivity |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| scelerisque
conductivity |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| Robur Tensile Maximum | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| cede virtus: | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| duritiam | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Lassitudo fortitudo | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| ain fortitudo tondendas | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| elongation | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Zinc Die Iactis Service
Mixturae zinci materiae magni momenti sunt ad usus fusi in forma pressa. Fusio zinci propter suas excellentes qualitates incrustationis, una cum commodis additis sicut magna resistentia ad impactum et ductilitas, praefertur. Optio popularis est inter fabricatores quia facile est fundi cum machina fusa in forma pressa camerae calidae, et eius facultas fusa detritionem in forma minuit. Zincum saepe cum cupro, magnesio, et aluminio miscetur, quia densius est quam magnesium et aluminium.
Inter mixturas zinci fusas communes sunt:
| Alloy Grade | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA, 8 |
| Densitas (g/cm) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Exustio Point (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Conductivitas Thermalis (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Coefficiens Scelerisque Expansionis (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Electrical Conductivity (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Principalis compositio chemica | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Fortitudo distrahentes (MPa) | 295 | 255 | 310 | 345 | 380 |
| Fortitudo cede (MPa) | 240 | 215 | 230 | 275 | 320 |
| Elongationem (%) | 2 | 3 | 6 | 3 | 1 |
| Duritiam (PB) | 82 | 70 | 90 | 95 | 100 |
| Differentia principalis | Minus Mg et Cu continet, aptum partibus maioribus | Minus Mg et Cu continet, aptum partibus maioribus | Minus Mg et Cu continet, aptum partibus maioribus | Plus Mg et Cu continet, aptum partibus formis complexis | Continet Mg, Cu, Ni, et Fe, cum maiori robore et duritia. |
| Applicationes principales fusionis | Autocinetica, supellex, instrumenta, et partes mechanicae | Instrumenta electrica, manualia, ludibria | Machinae, architecturae, et autocineticae | Autocinetica, electrica, ferramenta | Industrialis, autocinetica, electrica |
Quae observanda sunt cum mixturae metallorum fusorum sub pressione eliguntur
Mixtura quam eligis vim directam habet in effectum quomodo productum finale perficiat et quantum sumptus productionis habeat. Ut rectam electionem facias, haec quinque puncta in mente habe:
1. Properties mechanica
Elige mixturam metallicam quae requisitis roboris, duritiei, et firmitatis partis finalis satisfaciat. Efficacia mechanica inter mixturas variabit.
2. corrosio resistentiam
De ambitu, cui pars subicietur, cogita. Expositio chemicis, humiditati, aut mutationibus temperaturae mixturam metallicam afficere potest. Zincum et aluminium bonam resistentiam naturalem corrosionis offerunt, sed nonnullae mixturae metallicae additionales tunicas requirere possunt.
3. Scelerisque conductivity
Si pars calorem moderari vel temperaturas stabiles conservare debet, mixturam metallicam cum alta conductivitate thermali considera. Mixturae cupreae saepe adhibentur cum efficax translatio caloris magni momenti est.
4. Machinability
Si machinatio CNC vel alia post-processio necessaria est, fac ut mixtura metallorum sine nimia difficultate machinari possit. Quaedam mixturae facilius tractantur, aliae autem instrumenta vel artes speciales requirunt.
5. Sumptus: Aestimare
Summam impensam considera, non solum pretium materiae. Efficientiam productionis, necessitates machinationis, et gradus perfectionis include. Quaedam mixturae metallorum pretiosiores sunt ad processandum, etiam si pretium materiae rudis humilis est.
Quam ut Fac a Mori Iactus Mold
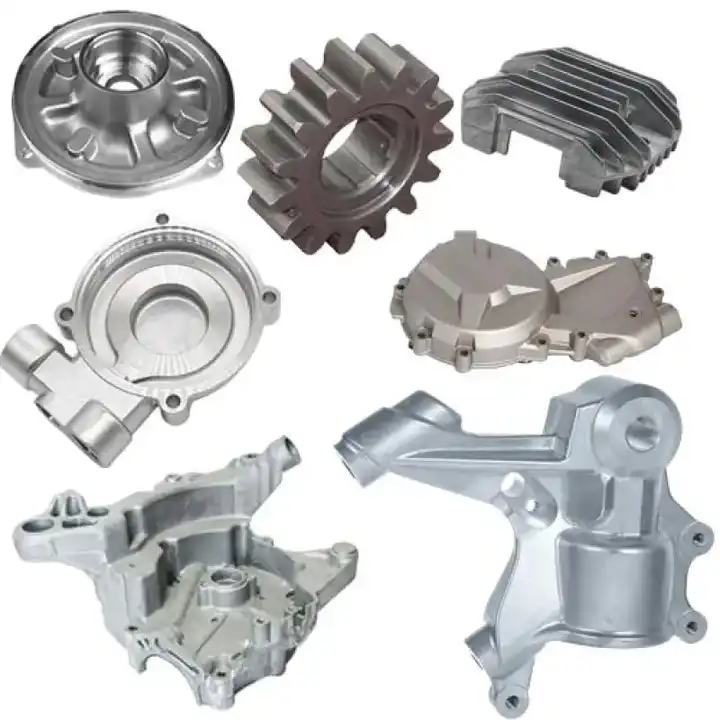
Forma fusa duas partes principales habet: latus operculi, laminae fixae, et latus eiectionis, laminae mobili affixum. Ad partes complexas cum notis ut foraminibus vel filis producendas, quaedam formae partes additas ut laminas et nucleos includunt.
Pro magnitudine partis, forma plures cavitates continere potest ad plures partes uno cyclo producendas. Hae possunt esse formae multicavitatum, cum cavitatibus identicis, vel formae familiares, quae diversas formas cavitatum includunt ad varias partes simul fabricandas.
Formae fusae sub pressione debent esse robustae, calori et attritioni resistentes. Etiam bonam ductilitatem requirunt ut usum repetitum sustineant. Pleraeque ex chalybe instrumentorum indurato, quod calore tractatum est, fiunt. Hae formae constructae sunt ut milia cyclorum fusorum per horam sustineant et usque ad duo miliones cyclorum per totam vitam suam durare possunt. Etiam vires premendi magnas tolerare debent.
Processus fabricationis formae incipit cum CAD (Designatione Computatro Adiuvata) et instrumentis simulationis propriis fusioni. Sicut formae iniectionis, formae fusionis sub pressione portas, canales, et spiracula requirunt ad metallum liquefactum in cavitatem dirigendum. Paxilli eiectionis et systemata claudendi etiam necessaria sunt ad partes liberandas et formam clausam tenendam durante fusione.
Machinatio CNC late adhibetur ad formas fusas fabricandas. Processus plerumque incipit cum rudi sectione formae formae, deinde tractatione caloris, deinde perficiendo ad dimensiones finales obtinendas. Pro formis celeriter convertendis vel prototypis, instrumenta celeria adhiberi possunt. Hoc machinationem CNC vel methodos sicut Sinterizationem Laser Selectivam (SLS) implicare potest.
Quod NOBLE pro Productis Tuis Facere Potest Superficiem treatment
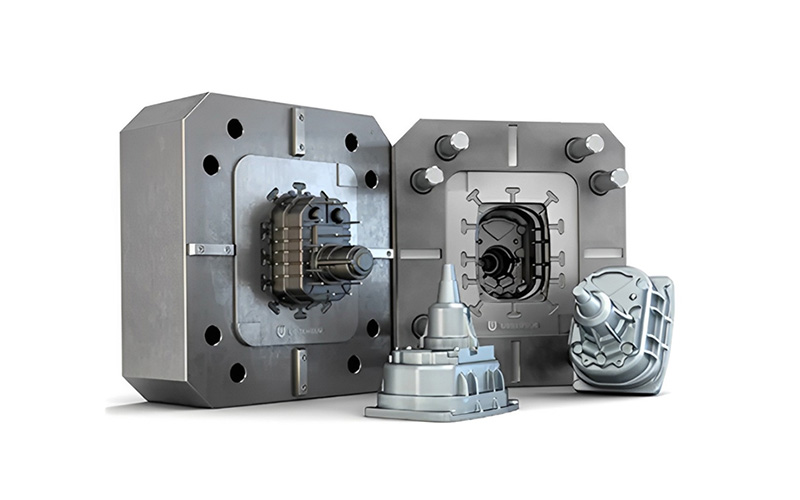
Apud NOBLE, amplam varietatem curationum superficialium praebemus ad partes tuas exornandas. Hae superficies politurae aspectum, duritiem, et resistentiam corrosionis et chemicis augent. Etiam vias instrumentorum asperas laevigant et quaslibet notas relictas in machinatione CNC tegunt. Hic sunt aliquae optiones politurae quae apte convenire possunt partibus tuis singularibus.
| nomine | Description | materials | Color | fabrica | |
 |
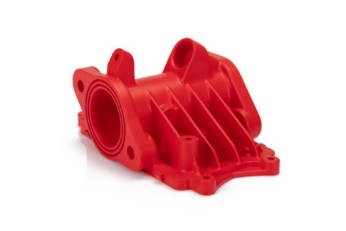
anodizing | Anodatio resistentiam corrosionis auget, resistentiam attritionis et duritiem auget, superficiemque metallicam protegit. Late in partibus mechanicis, aeroplanis, partibus autocinetorum, instrumentis praecisionis, et cetera adhibetur. | aluminium | Clarum, nigrum, cinereum, rubeum, caeruleum, aurum. | Lenis, matte metam |
 |
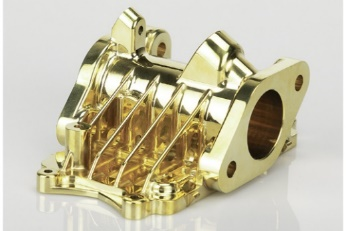
pulveris coating | Pulveris pigmentum est genus pigmenti quod adhibetur ut pulvis libere fluens et siccus. Dissimilis pigmento liquido communi, quod per solvens evaporans traditur, pulveris pigmentum typice applicatur electrostatice et deinde sub calore vel luce ultraviolacea curatur. | Aluminium | Black, any RAL code or Pantone number | Glossa vel semi-glossa |
 |
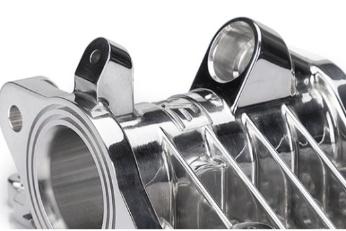
electroplating | Electrolytica depositio potest esse utilis, decorativa, vel corrosionis conexa. Multae industriae hoc processu utuntur, inter quas sector autocineticus, in quo chromatio partium ferrearum autocineticarum communis est. | Aluminium, chalybs, chalybs inoxidabilis | N / A | Finis levis et nitidus |
 |
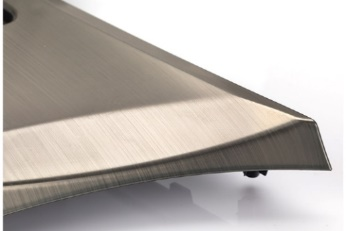
usti polituraa detritis | Politura est processus superficiem laevigatam et nitentem creandi, sive per frictionem physicam partis sive per interferentiam chemicam. Processus superficiem cum reflexione speculari significanti producit, sed in quibusdam materiis reflexionem diffusam reducere potest. | Aluminium, Brass, Steel, Steel | N / A | nitidum, lineamentis |
 |
percutientium | Pensio est processus curationis superficiei in quo cingula laesurae vestigia trahere solent in superficie materiae, plerumque ad aestheticam proposita. | ABS, Aluminium, Brass, Steel, Steel | N / A | Satin |
Quomodo Rectam Fusionem Die Casting Fabricatorem Eligas
Eligendo artificem fusoris non solum de pretio est—sed de inveniendo socio apto pro producto tuo. Hic est modus rectam electionem faciendi:
1. Scito Quid Tibi Opus Sit
Initium fac cum necessitates incepti tui clare delinees. Hoc includit specificationes partium, quantitatem ordinis, normas qualitatis, curationem superficiei, et tempus traditionis. Habere consilium perspicuum te adiuvabit ut melius cum suppeditoribus communices et aestimes num exspectationibus tuis satisfacere possint.
2. Inspice Eorum Historiam
Quaerite artifices cum experientia comprobata in fusione sub pressione. Eorum historiam perpende, praesertim in operando cum materiis ad opus tuum pertinentibus. Utile etiam est inspicere quibus industriis serviverint et utrum partes similes complexas produxerint necne.
3. Vide Quid Possunt Tractare
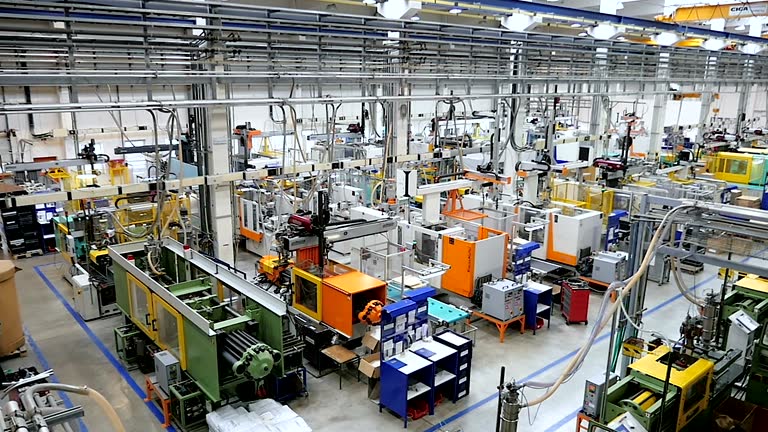
Instrumenta et capacitatem productionis fabricatoris examina. Hoc magnitudinem machinae, instrumenta praesto, et auxilium pro processibus secundariis sicut machinatio CNC, politura superficiei, et compositio comprehendit. Fac ut eorum instrumenta magnitudini productionis tuae et necessitatibus technicis congruant.
4. De Qualitate Interroga
De rationibus eorum qualitatis moderandae inquire. Quaerite societates quae normas agnitas, ut certificationes ISO, sequuntur. Insuper, rationes inspectionum, modos probationum, et quomodo qualitatem productorum in omni gradu curent, inspicite.
5. Auxilium Ingeniarium Accipe
Vide an fabricator te in gradibus designandi et machinandi adiuvare possit. Socius peritus suggestiones offerre potest ad designationem ad fabricabilitatem emendandam, sumptus minuendos, et optimas materias ac processus eligendos.
6. Loquere, Saepe
Bona communicatio est maximi momenti. Elige fabricatorem qui sit promptus, apertus ad opiniones, et paratus ad nuntios per totum opus praebendos. Animus cooperans adiuvat ad vitandas moras et errores intellectus.

finalis Cogitata
Ad partes metallicas, durabiles et elaboratas, in magna copia producendas, fusio sub pressione est electio sapiens. Cum machinatione CNC aucta, fit solutio fabricationis valde accurata et versatilis.
Inter factores clavis successus sunt sapiens materiae delectus, efficax formae designatio, et apta superficiei politio. Bona comprehensio cuiusque gradus processus te adiuvat ut meliora consilia capias et et sumptus et efficaciam optimizes.
NOBLE peritiam et facultates necessarias adfert ad solutiones fusionis sub pressione fidas et ad inceptum tuum accommodatas praebendas.
Paratusne es incipere? Nobiscum scribe—adsumus ad auxiliandum!







