
Міне, инъекциялық қалыптау туралы айтатын болсақ . Қалып – бұл тек пластик құйылатын қорап емес. Ол бүкіл жұмыстың жүрегі. Егер қалып бұзылған болса, басқа ештеңе маңызды емес.
Оның сапасы барлық нәрсеге әсер етеді. Соңғы бөлшектің өлшемдері сәйкес келмейді. Беті кедір-бұдыр немесе біркелкі емес болып көрінеді. Әрбір бөлшектің механикалық беріктігі істен шығуы мүмкін. Сонымен қатар, өндіріс жылдамдығы төмендейді және қалып тез тозады. Бұл бір құралға сүйеніп көп нәрсе.
Сонымен, инъекциялық қалыптың жақсы немесе жаман екенін не анықтайды? Енді оған кірісейік.
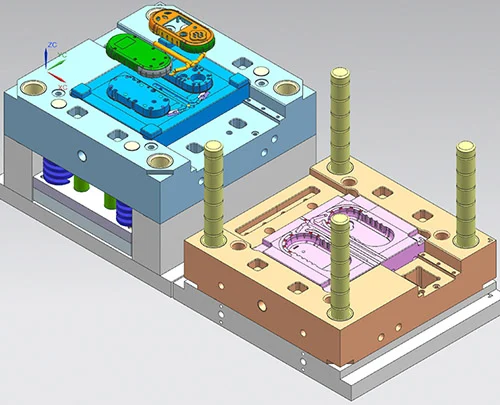
Дұрыс дизайн
Қалыптың жақсы немесе жаман екенін талдап көрейік. Бәрі сызба тақтасынан басталады. Дизайндағы кемшіліктер кейінірек түзетілмейді. Нашар дизайннан шығудың жолын машинамен жасай алмайсыз. Сондықтан бұл нөлдік деңгей.
Қуыс және негізгі құрылымды жобалау
Қуыс және өзек - негізгі бөлік. Олар пластиктің пішінін қалыптастырады. Олардың өлшемдік дәлдігі, дәл геометриясы, қабырғаларға қоятын тарту бұрышы, бұрыш радиустары - мұның бәрі соңғы бөліктің көрінісін және оның сіздің өлшем сипаттамаларыңызға сәйкес келетінін анықтайды.
Тағы бір нәрсе. Орналасуы маңызды. Егер бір қалыпта бірнеше қуыс болса, олардың арақашықтығы мен орналасуы балқытылған пластиктің біркелкі ағуын басқарады. Орналасудың теңгерімсіздігі мәселе болып табылады. Сіз бір-бірінен әртүрлі өлшемдегі бөлшектер аласыз. Материалдың тығыздығы партия бойынша әртүрлі болады. Бір бөлігі берік, екіншісі әлсіз болуы мүмкін.
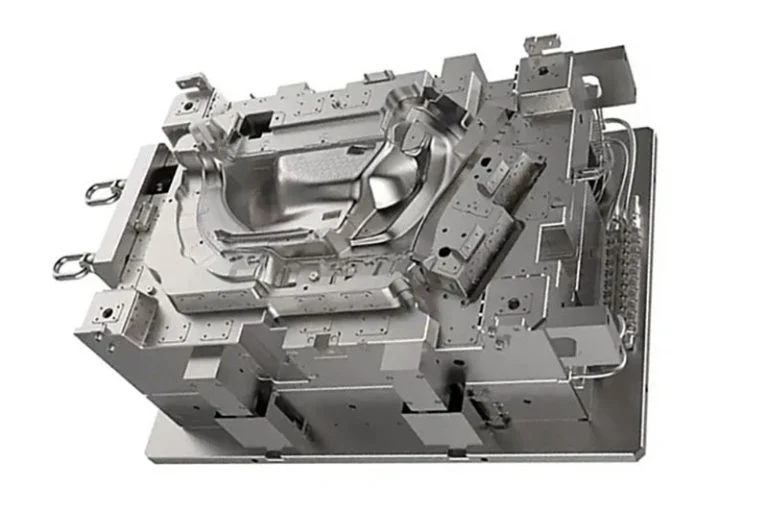
Runner жүйесінің дизайны
Жүгіру жүйесін құбыр жүйесі деп елестетіңіз. Бұл негізгі шпру, тармақталған жүгіру жолдары, әрбір қуысты қоректендіретін қақпалар және салқындатылған пластиктің алғашқы бөлігін ұстап қалатын суық шлам құдықтары. Бұл жол балқыманы машинаның саптамасынан қуысқа бағыттайды. Оның дизайны өте маңызды. Нашар жүгіру жолы қуыстың нашар толтырылатынын немесе мүлдем толтырылмайтынын білдіреді.
Салқындату және жылыту жүйелерін жобалау
Есте сақтау керек бір сан. Салқындату фазасы бүкіл қалыптау циклінің 60%-дан астамын алады. Бұл сіздің уақытыңыздың көп бөлігі. Сондықтан ақылды салқындату жүйесінің дизайны екі маңызды нәрсені жасайды. Ол цикл уақытын қысқарту арқылы өндірісті тікелей жылдамдатады. Және ол бөлшектің қатаю кезінде қаншалықты майысатынын немесе деформацияланатынын тікелей басқарады. Салқындатуды дұрыс қолданбасаңыз, әрбір бөлшек бұралған болып шығады.
Желдету жүйесі және бағыттаушы/орналасу механизмінің дизайны
Ауа тығылып қалады. Бұл болады. Егер сіз сол ауаның желдету жүйесі арқылы шығуына жол бермесеңіз, бұл көрінетін ақауларға әкеледі. Көпіршіктерді, сығылған ыстық ауадан күйік іздерін, пластиктің соңына жетпейтін қысқа соққыларды немесе екі ағын фронты нашар түйісетін әлсіз сызықтарды көресіз. Нашар жағдайларда, сығылған ауа соншалықты қызып, болат қуысының бетін күйдіреді немесе шұңқырлайды. Бұл қалыптарды бұзады.
Бөлек, сізге бағыттаушы және орналастыру механизмі қажет. Бұл сіздің бағыттаушы түйреуіштеріңіз, втулкаларыңыз және орналастыру құлыптарыңыз. Бұл бөлшектер қалып жартыларының әр уақытта бірдей жабылуын қамтамасыз етеді. Олар қуыс пен өзек арасындағы сәйкессіздіктің алдын алады. Бағыттаушы жүйенің болмауы көрінетін баспалдақ немесе ығысуы бар бөлшектерді білдіреді.
Қалып материалдары
Сіз әлемдегі ең жақсы дизайнға ие бола аласыз. Бірақ егер сіз оны дұрыс емес болаттан жасасаңыз, қалып істен шығады. Материалды таңдау екінші рет ойластырылған мәселе емес. Бұл негізгі алғышарт. Ол қалыптың қаттылығын, тозуға қаншалықты төзімді екенін, коррозияға қарсы тұру қабілетін, ыстыққа төзімділігін және соққыға төзімділігін анықтайды. Дұрыс таңдамасаңыз, басқа ештеңе жұмыс істемейді.
Қуыс және негізгі материалдар
Бұл жерде пластик болатқа тиеді. Сондықтан таңдау сіздің жұмысыңызға байланысты.
Стандартты бөлшектер мен кіші көлемдер үшін алдын ала шыңдалған пластикалық қалыпталған болаттарды пайдаланасыз. P20 немесе 718 деп ойлаңыз. Олар жақсы жылтыратылады. Тозуға төзімді. Бағасы қолжетімді. Бұл сіздің жұмыс атыңыз.
Бірақ көп көлемді өндіріс үшін бе? Немесе мөлдір бөлшектер үшін бе? Немесе жоғары жылтыр, айнадай әрлеуді қажет ететін кез келген нәрсе үшін бе? Сіз S136 немесе NAK80 сияқты айнадай сапалы болаттарға көшесіз. Бұлар басқаша. Сіз оларды тура айнадай жылтырата аласыз. Олар коррозияға қарсы тұрады. Олар миллиондаған цикл бойы тозуға төзімді. Сіз көбірек төлейсіз, бірақ өнімділікке ие боласыз.
Міне, нақты ескерту. Кейбір пластмассалар коррозияға ұшырайды. ПВХ және POM - бұл ең жақсы мысалдар. Олар стандартты құрал болатын бұзатын химиялық заттарды шығарады. Бұл материалдар үшін қуыс үшін коррозияға төзімді тот баспайтын болатты пайдалану керек. Әйтпесе, қалып беті тот басып, шіріп, тозып кетеді. Бөлшектер өте нашар көрінеді, ал қалып жас күйінде өледі.
Қалып негізі және құрылымдық компоненттер
Қуыс пішіндеуді жүзеге асырады. Қалып негізі ұстап тұрады. Бұл бүкіл тірек қаңқасы. Әдетте, ол 45# болат сияқты жақсы көміртекті құрылымдық болаттан жасалады. Негіз шикі беріктік пен қаттылықты қажет етеді. Ол майыспай немесе иілмей инжекциялық машинаның үлкен қысу күштеріне төтеп беруі керек. Егер негіз деформацияланса, қысу күші жоғалады және бөлшектер жарқылдайды.
Содан кейін сізде қозғалатын бөлшектер бар. Эжектор түйреуіштері, эжектор жеңдері, бағыттаушы түйреуіштер, бағыттаушы втулкалар. Бұларға арнайы құрамдас болаттар қажет. Олар өте қатты және тозуға төзімді болуы керек. Олар миллиондаған рет алға-артқа сырғанайды. Олардың өлшемдік тұрақтылығы өте маңызды. Арзан, сапасыз түйреуіштер мен втулкалар тез тозады. Олар деформацияланады немесе тозып кетеді. Содан кейін сіз эжекторларға немесе дұрыс емес тураланған бағыттаушыларға жабысып қаласыз. Бұл өндірісті тоқтатады. Сондықтан сіз осы жерден сапалы компоненттерді сатып аласыз. Бұл келіссөздер жүргізуге жатпайды.
Жылулық өңдеу және Беттік өңдеу
Міне, осы жерде шикі болат нағыз құралға айналады. Термиялық өңдеу және беттік өңдеу міндетті емес қадамдар болып табылады. Олар қалыпқа беріктігін береді.
Алдымен термиялық өңдеу туралы ойланыңыз. Сіз шынықтыру, шынықтыру, карбюризациялау және азоттау туралы айтып отырсыз. Бұл процестер екі нәрсені тікелей анықтайды: болаттың соңғы қаттылығы және оның ішінде бекітілген ішкі кернеу күйі. Рецептті дұрыс түсінбесеңіз, салдары өте ауыр болады. Қалып жеткілікті қатты болмайды. Ол тез тозады. Одан да жаманы, ішкі кернеулер өңдеу кезінде немесе өндірістік қысым кезінде қалыптардың майысуына немесе жарылуына әкелуі мүмкін. Жарылған қалып - өлі қалып.
Енді беткі өңдеуге назар аударыңыз. Бұл қуыстың сыртқы қабатында не болатыны туралы. Жылтырату, хромдау, нитридтеу және титанмен қаптау. Әрқайсысы өз мақсатына қызмет етеді. Олар қуыстың өңін жақсартады, тозуға төзімділігін арттырады және коррозияға қарсы тұрады.
Бірақ мұнда дәлдік маңызды. Егер сіздің жылтырату дәлдігіңіз лайықты болмаса, сіз бөлшектердің бетін кедір-бұдыр етіп аласыз. Бұл кедір-бұдыр бет сонымен қатар шығаруды қиындатады. Бөлшек жабысып қалады. Егер сіз пластик үшін дұрыс емес беттік өңдеуді таңдасаңыз — мысалы, ПВХ үшін коррозиядан қорғауды өткізіп жіберсеңіз — зеңнің тозуын күрт тездетесіз. Қуыс эрозияға ұшырайды. Сондықтан өңдеуді материалға және қолдануға сәйкестендіру керек. Қысқа жолдар жоқ.
Өңдеу және өндіріс дәлдігі
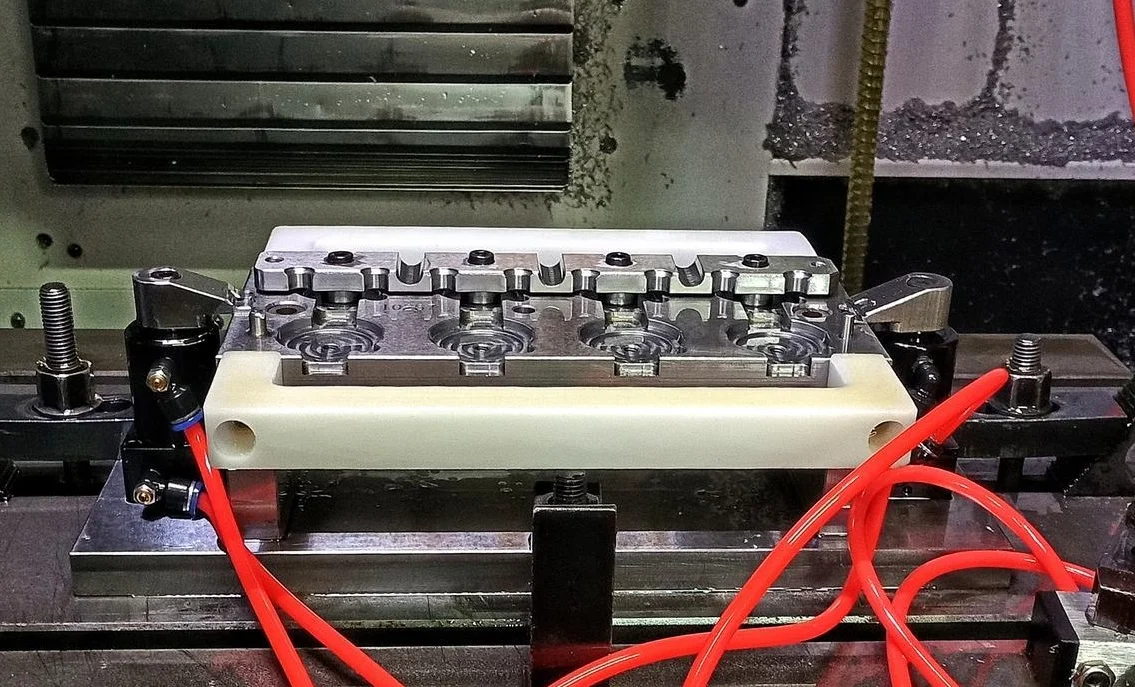
Сізде мінсіз дизайн болуы мүмкін. Сіз ең жақсы болатты таңдай аласыз. Бірақ егер сіз оны нашар өңдесеңіз, қалып қоқыс болып табылады. Әңгіменің соңы. Өңдеу дәлдігі - теория мен нақты металлдың кездесетін жері. Соңғы нәтижені үш нәрсе басқарады: жабдық, процесс жоспары және машинаны басқаратын адам.
Өңдеу жабдықтарының дәлдігі
Өзек қуысы арнайы машиналармен кесіледі. CNC фрезерлері, өңдеу орталықтары, EDM (электр разрядтау машиналары), сым EDM, беттік тегістеу машиналары. Әрбір жабдықтың өзіндік дәлдік шектеулері мен тұрақтылығы бар. Егер станокта қандай да бір ауытқу болса — шарлы бұрандалардың тозуы, босаңсу жолдары, шпиндельдің істен шығуы — бұл қателік тікелей қалып компонентіне ойылып кетеді. Кейінірек оны түзете алмайсыз. Машинаның дәлдігі сіздің дәлдігіңіз.
Өңдеу процесінің рационалдылығы
Реттік маңызды. Көп нәрсе. Сіз тек кесіп, үміттеніп қана қоймайсыз. Дұрыс рет - бұл кедір-бұдыр өңдеу, содан кейін термиялық өңдеу, содан кейін әрлеу, содан кейін тегістеу, содан кейін жылтырату. Егер сіз қадамдарды өткізіп жіберсеңіз немесе оларды ретсіз орындасаңыз, қалып болатына ішкі кернеулер енгізесіз. Бұл кернеулер жасырын қалмайды. Олар өндіріс кезінде немесе кейде тіпті соңғы өңдеу кезінде қалып деформациясына әкеледі.
Міне, арнайы тұзақтар. EDM қуысты эрозиялау үшін ұшқындарды пайдаланады. Егер параметрлеріңіз дұрыс болмаса, сіз кедір-бұдыр, шұңқырлы бет аласыз. Сым EDM айқын әрлеу қалдырады. Егер ол тым кедір-бұдыр болса, қуыс қабырғасы нашар көрінеді. Ал жылтырату? Егер сіз мұны мұқият және жүйелі түрде жасамасаңыз, ешқашан айнадай әрлеуге қол жеткізе алмайсыз. Одан да жаманы, бір жерде шамадан тыс жылтырату арқылы өлшемдік дәлдікті бұзуыңыз мүмкін. Сондықтан әрбір қадамды бақылау керек.
Өлшемдік және геометриялық төзімділіктерді бақылау
Міне, ең бастысы. Қалыптың әрбір компонентінің өлшемдік төзімділігі бар. Сіз оны ұстануыңыз керек. Бірақ одан басқа, сізде геометриялық төзімділік бар: екі бет арасындағы параллелизм, түйреуіштің бетке перпендикулярлығы, тесік пен біліктің коаксиалдылығы. Осылардың кез келгені спецификациядан тыс ағып кетсе, жаман нәрселер болады. Бөлшектер дұрыс емес шығады. Қалып біркелкі емес және тез тозады. Апаттық жағдайда қалып істен шығады. Ол бекітіліп қалады немесе жарылып кетеді.
Операторлардың біліктілік деңгейі
Міне, ыңғайсыз шындық. Машиналар өздігінен жұмыс істемейді. Қалыпты өңдеу - бұл гибридті қолөнер. Ол білікті адам басқаратын жоғары дәлдіктегі жабдықты қажет етеді. Оператордың техникалық тәжірибесі, егжей-тегжейлі көзқарасы, жауапкершілік сезімі - бұл жұмсақ дағдылар емес. Олар өндірістік айнымалылар. Сізде әлемдегі ең жақсы бес осьті фрезер болуы мүмкін. Егер оператор немқұрайлы немесе тәжірибесіз болса, ол құралды істен шығарады, жұмыс ауытқуын дұрыс орнатпайды немесе маңызды өлшемді жіберіп алады. Ешбір жабдық және ешбір процесс оператордың шеберлігінің немесе қарапайым қырағылықтың жетіспеушілігін толық өтей алмайды. Басқару элементтеріндегі адам - соңғы қақпа.
жиналыс және ақаулықтарды жою
Барлық компоненттер мінсіз өңделген. Енді оларды біріктіру керек. Құрастыру - жеке бөлшектер жұмыс істейтін жүйеге айналатын жер. Содан кейін сіз оның шынымен де жақсы бөлшектер жасайтынын дәлелдеу үшін қатені түзетесіз - бұл сынақ қалыптауы.
Құрастыру дәлдігі
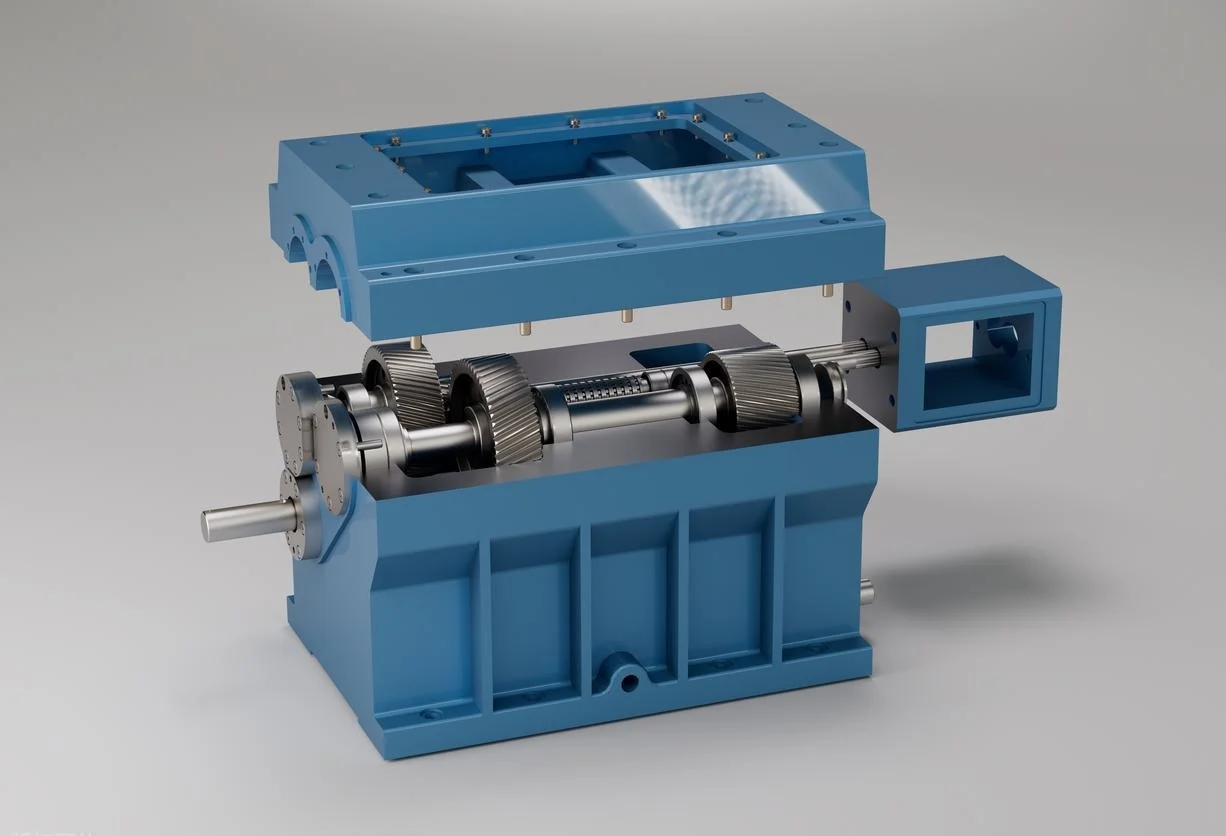
Бұл жұмыстың сапасыздығы емес. Саңылаулардың орналасуы маңызды. Тым тығыз түйреуіш істен шығады. Тым бос болса, ол тербеледі. Сондай-ақ, сіз бүкіл құрастырма бойынша параллелизм мен перпендикулярлықты бақылайсыз. Қалып негізі, қуыс және өзек, бағыттаушы түйреуіштер мен втулкалар, эжектор пластинасы және жүгірткі жапқыштары. Барлығы туралануы керек.
Осы төзімділіктердің кез келгенін жоғалтуға мүмкіндік беріңіз, сонда салдары бірден болады. Бөлшектер тез немесе қысқа соққылармен шығады. Қалыптың жұмысы тұрақсыз болады - ол жабысып қалады немесе жабысып қалады. Алғашқы мың циклде тозу күрт жеделдейді. Бірақ дұрыс жасасаңыз, бәрі тегіс қозғалады. Қалып әр уақытта берік, дәл соққымен жабылады.
Сынақтық қалыптау және параметрлерді түзету
Міне, теория осы жерде пайда болады. Сіз қалып құрастырасыз, орнатасыз және сынақтан өткізесіз. Мақсат - жүйелі түзету. Сіз болжам жасамайсыз. Сіз бір уақытта бір айнымалыны өзгертесіз.
Негізгі параметрлер - айдау қысымы, айдау жылдамдығы, қалып температурасы, ұстап тұру қысымы және салқындату уақыты. Сіз сынақ бөлшектерін бақылайсыз. Сіз оларды өлшейсіз. Сіз нақты ақауларды іздейсіз. Қысқа кадрлар қуыстың толтырылмағанын көрсетеді. Warpage салқындату біркелкі емес немесе орау дұрыс емес екенін көрсетеді. Раковина белгілері ұстап тұру қысымының жеткіліксіз екенін көрсетеді. Жарқыл қысқыштың әлсіз екенін немесе қалып толық орнатылмағанын білдіреді.
Бұл процесс арқылы сіз дәл баптайсыз. Сәтті жөндеу екі маңызды нәрсені жасайды. Біріншіден, ол қалып дизайнын және құрастыру жұмысын растайды. Екіншіден, ол толық көлемді өндіріс үшін құжатталған, сенімді процесті орнатады. Сіз сол параметрлерді бекітесіз. Бұл сіздің рецептіңіз.
Техникалық қызмет көрсету және пайдалануды басқару
Сіз мінсіз қалып жасай аласыз. Оны дұрыс жобалайсыз, ең жақсы болатты таңдайсыз, оны оннан бір бөлігіне дейін өңдейсіз. Бірақ содан кейін оны өндіріске тапсырасыз. Егер абай болмасаңыз, қалыптар сол жерде өледі. Қалыпты бүкіл қызмет ету мерзімі ішінде қалай пайдаланатыныңыз, күтіп ұстайтыныңыз және басқаратыныңыз оның нақты қызмет ету мерзімін анықтайды. Бұл кейіннен ойлану емес. Бұл өте маңызды.
Күнделікті техникалық қызмет көрсету
Міне, күнделікті жұмыс. Қуысты, желдету арналарын және жүгіру жүйесін үнемі тазалап отыру керек. Қалдық пластик жиналады. Газ қалдықтары қабықша қалдырады. Қоқыстар жиналып қалады. Мұның бәрі сыртқа шығуы керек.
Майлау мәселесі талқыланбайды. Бағыттаушы компоненттерге — бағыттаушы түйреуіштерге, втулкаларға, сырғымаларға — май қажет. Эжектор механизмдеріне май қажет. Онсыз құрғақ үйкеліс пайда болады. Құрғақ үйкеліс мерзімінен бұрын тозуды білдіреді. Тозу бөлшектердің ластығын және содан кейін қалыптардың істен шығуын білдіреді.
Ұзақ уақыт бойы бос тұру тұзақ болып табылады. Егер қалып апталап немесе айлап тұрса, тот басудың алдын алу шараларын қолдану керек. Бұл барлық болат беттеріне тот басуға қарсы агенттерді жағуды білдіреді. Қуысты жабыңыз. Ауадағы ылғалдан қорғаңыз. Мұны өткізіп жіберіңіз, сонда жоғары сапалы қалып сөреде тұрып тот басып, шіріп кетеді. Коррозия құралға қанша төлегеніңіздің маңызы жоқ.
Тиісті пайдалану тәжірибелері
Операторлар қалыптарды тез жоя алады. Міне, қалай. Инъекция параметрлерінің сәйкес келмеуі. Шамадан тыс қысу қысымы желдеткіш жерлерді жаншып немесе қалып негізін деформациялайды. Шығару жылдамдығының тым жоғары болуы бөлшектерге соғылып, ұсақ эжектор түйреуіштерін сындырады. Ластанған шикізат - ұсақ немесе металл кесектермен қайта ұнтақтау - қуыстың ішінде зімпара сияқты әрекет етеді.
Ереже қарапайым. Машина параметрлері қалыптың жобалық сипаттамаларына сәйкес келуі керек. Қалыпты белгіленген диапазоннан тыс жұмыс істеуге мәжбүрлеу теріс пайдалану болып табылады. Бұл тозуды күрт жеделдетеді және тұрақты, қалпына келмейтін зақымға әкеледі.
Уақытылы жөндеу
Шағын зақым орын алады. Қуыс бетінде жеңіл сызаттар. Түсіп қалған бөліктен кішкентай ойықтар. Жабылғышта жергілікті тозу. Сіз оларды дереу жөндейсіз. Жылтырату сызатты кетіреді. Нүктелік дәнекерлеу ойықты толтырады, содан кейін бетті қайта кесесіз.
Қауіп - кідіріс. Кішкентай ақауды елемеңіз, ол дамиды. Сызат ойыққа айналады. Ойық жарыққа айналады. Жергілікті тозу таралады. Отыз минуттық қарапайым жөндеу қуысты толық ауыстыруға айналды. Бұл қайтымсыз зақым. Бұл өлі зең. Сондықтан уақтылы араласу - кілт. Қазір жөндеңіз немесе кейінірек жаңа зең сатып алыңыз. Таңдауыңыз сіздікі.
қорытынды
Сонымен, сізге жақсы қалып қажет. Ұзақ уақытқа шыдайтын қалып. Бұл көптеген кезеңдердің бірігіп жұмыс істеуінен туындайды. Бір емес. Екі емес. Барлығы. Дизайн. Материалды таңдау. Өңдеу. Құрастыру. Техникалық қызмет көрсету. Сол тізбектегі әрбір буын ұстап тұруы керек.
Міне, ащы шындық. Бір ғана әлсіз буын бәрін бұзады. Нашар болаттан жасалған мінсіз құрылым істен шығады. Нашар өңделген мінсіз қуыс істен шығады. Күтімсіз жұмыс істейтін мінсіз қалып істен шығады. Тізбектің мықтылығы тек ең әлсіз жерінде ғана болады.
Сонымен, сабақ қарапайым. Сіз әр кезеңге назар аударасыз. Экрандағы алғашқы эскизден бастап сейсенбі күні түстен кейін шығарылған соңғы бөлікке дейін. Осылайша сіз жоғары сапаға қол жеткізесіз. Осылайша сіз ұзаққа созылатын қалыпқа қол жеткізесіз.
Ең жақсысы үшін NOBLE таңдаңыз Инъекциялық қалыптарды өндіру
Біз дәл CNC өңдеу зауытымыз. Инъекциялық қалыптар мен дәл компоненттер - біздің негізгі жұмысымыз. Цехтағы жылдар бізге бір нәрсені үйретті. Қалып сапасы сәттілік емес. Бұл біз жаңа ғана өткен әрбір кезеңдегі мұқият жұмыстың жиынтығы. Дизайн. Материалды таңдау. Өңдеу дәлдігі. Жинау. Техникалық қызмет көрсету. Қысқа жолдар жоқ.
Біз мыналарды орындаймыз. CNC фрезерлеу , EDM, сым кесу , бетті тегістеу және дәл жылтырату. Біз қалыпталған болаттардың толық ауқымын өңдейміз. Стандартты жұмыс үшін P20 және 718. Жылтырлығы жоғары және көлемді S136 және NAK80. ПВХ сияқты жағымсыз пластмассалар үшін коррозияға төзімді тот баспайтын болат. Термиялық өңдеу және бетті әрлеу компания ішінде жүзеге асырылады. Біз бүкіл процесті басқарамыз.
Біз үшін екі сертификат маңызды. Жалпы сапа менеджменті үшін ISO 9001:2015. Ал медициналық құрылғылар үшін ISO 13485:2016. Бұл қабырға безендірулері емес. Олар тұрақты сапаны, материалдар мен процестерді толық бақылауды, белсенді тәуекелдерді басқаруды және уақыт өте келе жақсаратын жүйені білдіреді. Бұл біз автомобиль қыстырғышына арналған қалып кесіп жатқанымызға немесе құрылғының маңызды компонентіне қатысты.
Дизайнды сынау үшін прототиптік қалып қажет пе? Біз мұны істейміз. Миллиондаған цикл бойы жұмыс істейтін жоғары көлемді өндіріс құралдары қажет пе? Біз оны құрастырамыз. Сырғымалы және көтергіштері бар күрделі көп қуысты қалып қажет пе? Бұл біздің күнделікті жұмысымыз. Бізде жабдықтар, сертификатталған процестер және тәжірибе бар. Сіз сенімді, жоғары өнімді құрал аласыз.
FAQ
Инъекциялық қалыпқа арналған әдеттегі дайындық уақыты қандай?
Бұл байланысты. Бір қуысы бар қарапайым прототиптік қалып па? Бұл бір-екі аптаға созылуы мүмкін. Бірнеше қуысы, сырғымалары және тығыз төзімділігі бар жоғары дәлдіктегі өндірістік қалып па? Бұл төрт-бес апта немесе одан да көп уақытты алады. Біз сіздің бөлшек дизайныңызды және көлем қажеттіліктеріңізді қарастырамыз. Содан кейін сізге нақты уақыт шкаласын береміз.
Инъекциялық қалып қанша уақытқа шыдайды?
Қалыптың қызмет ету мерзімі бір ғана сан емес. Ол болатқа, пластикке, цикл жағдайларына және құралды қаншалықты жақсы күтіп ұстайтыныңызға байланысты. P20 немесе 718 стандартты өндірістік қалып үшін 500 000-нан 1 000 000-ға дейін оқ ату күтіледі. Егер сіз көп көлемде немесе шыны толтырылған нейлон сияқты абразивті материалдарды қолдансаңыз, S136 немесе NAK80 сияқты жоғары сапалы болаттарға көшіңіз. Тиісті күтіммен олардың қызмет ету мерзімі 1 000 000 оқ атудан асуы мүмкін.
Жақсы қалыптау үшін менің бөлшек дизайнымды жақсартуға көмектесе аласыз ба?
Әрине. Біз DFM шолуларын ұсынамыз. Біздің инженерлер сіздің бөлшегіңізді қарап, нақты ұсыныстар жасайды. Осы жерде тарту бұрышын реттеңіз. Қабырға қалыңдығын сол жерде теңестіріңіз. Сол өткір бұрышқа радиус қосыңыз. Бөлу сызығының орнын өзгертіңіз. Бұл шағын өзгерістер ақауларды азайтады, цикл уақытын қысқартады және қалып қызмет ету мерзімін ұзартады. Олар көбінесе жобаның қызмет ету мерзімі ішінде айтарлықтай ақша үнемдейді.
Қалып нашар жобаланған немесе күтіп ұсталған жағдайда қандай ақаулар пайда болуы мүмкін?
Сіз оларды өз тарапыңыздан көресіз. Қуыс толмайтын қысқа кадрлар. Қалың бөліктердегі шөгу іздері. Бөлшекті пішінінен шығаратын қисықтық. Бөлу сызығы бойымен жарқыл. Тұтқындаған ауадан күйген іздері. Екі ағын фронты нашар түйісетін әлсіз дәнекерлеу сызықтары. Сыртқы көріністі бұзатын беткі ақаулар. Бұрын айтылғандай, бұлар нашар дизайнға, нашар салқындатуға, нашар желдетуге немесе нашар күтім әдеттеріне байланысты.
Қандай түрлері қалыптарды жасайсыз ба??
Біз барлық ассортиментті қамтимыз. Қарапайым бөлшектерге арналған екі пластиналы қалыптар. Нүктелік қақпақтарға арналған үш пластиналы қалыптар. Қалдықтарды азайту және жылдам циклдар үшін ыстық жүгіртпелі қалыптар. Бұрандалы бөлшектерге арналған бұрандаларды бұрау қалыптары. Бір уақытта бірнеше бөлшек геометриясын орындайтын отбасылық қалыптар. Сондай-ақ, біз әзірлеу жұмыстары мен аз көлемді сынақ жұмыстары үшін прототиптік қалыптарды жасаймыз.
Сіз қалыптарды халықаралық деңгейде экспорттайсыз ба?
Иә. Біз қалыптарды бүкіл әлем бойынша тұтынушыларға жеткіземіз. Тасымалдау кезінде тоттың алдын алу үшін тиісті қаптамамен жұмыс істейміз. Коррозиядан қорғау, тығыздалған жәшіктер және толық жеткізу шаралары. Сіздің қалыпыңыз орнатуға және іске қосуға дайын күйінде келеді.
Бағаны қалай алуға болады?
Бізге бөлшек сызбаңызды жіберіңіз. 2D және 3D CAD файлдарының екеуі де ең жақсысы. Жылдық көлеміңізді және қалаған материалыңызды айтыңыз. Біздің команда талаптарды қарастырады. Біз бәсекеге қабілетті бағаны және ұсынылған қалып дизайны тәсілін жібереміз. Қарапайым.







