

Хирургиялық роботтың CNC өңдеуі алты кезеңнен тұрады: жобалау, бағдарламалау, орнату, өңдеу, тексеру және әрлеу. Әрбір кезең хирургиялық роботтарға күрделі хирургиялық тапсырмалар үшін қажетті қатаң төзімділік пен дәлдікке жетуге көмектеседі.
0.01 мм қателік тек ақау ғана емес, сонымен қатар өмірге әсер етуі мүмкін қауіпсіздік қаупі. 5 осьті титан қосылысында ±0.005 мм төзімділікке қол жеткізу үшін термиялық дрейфті қатаң басқару қажет; тіпті шпиндель температурасының 2°C өзгеруі де бөлшектің қабылданбауына әкелуі мүмкін. Нақты уақыттағы термиялық компенсация және қоршаған ортаның климаттық бақылауы роботтық қосылыстардың, байланыстардың және сенсор корпустарының біркелкі сәйкес келуін қамтамасыз етеді.
Хирургиялық роботтарды жасау үшін өңдеу дәлдігінің бұл деңгейі маңызды. CNC өңдеу процесі әрбір компоненттің хирургиялық қолданбаларға қойылатын қатаң сапа стандарттарына сәйкес келетініне көз жеткізеді. Бұл хирургиялық роботтардың қауіпсіз жұмыс істеуі үшін дәл сәйкестік қажет.
Хирургиялық робот CNC өңдеуге шолу
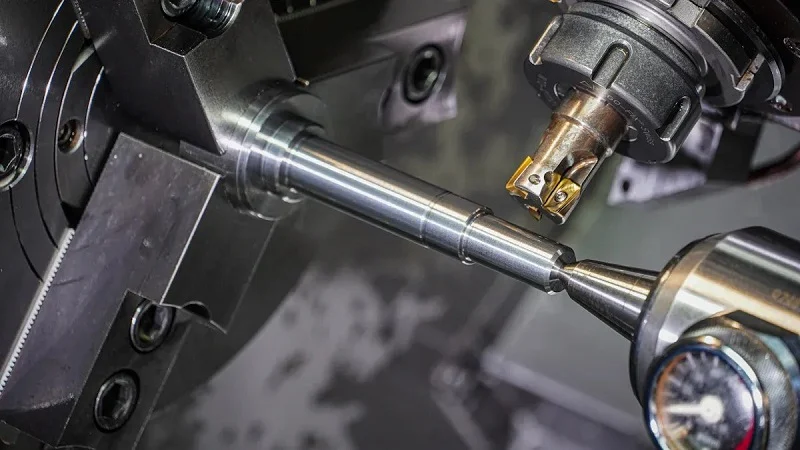
Хирургиялық робот CNC өңдеу дегеніміз не
Хирургиялық робот CNC өңдеуі хирургиялық роботтарға арналған материалдарды кесу, пішіндеу және өңдеу үшін компьютермен басқарылатын құралдарды пайдаланады. CNC машинасы бөлшектерді аса дәлдікпен жасау үшін сандық сызбаны қолданады. Жүйе титан және тот баспайтын болат сияқты металдармен жұмыс істейді. Ол PEEK және PTFE сияқты полимерлерді өңдейді. Ол көміртекті талшық сияқты композиттерді де өңдейді. Бұл материалдың икемділігі хирургиялық роботтарды өндіруге арналған CNC өңдеу технологиясының негізгі артықшылықтарының бірі болып табылады. Дизайнерлер өндіріс шектеулері туралы алаңдамай, әрбір тапсырма үшін ең жақсы материалды таңдайды.
Қайталанымдылық бұл әдісті ерекшелейді. Хирургиялық робот CNC өңдеу әрбір өндіріс кезеңінде бірдей бөлшектерді кепілдейді. Әрбір компонент микрон шегіндегі келесі компонентке сәйкес келеді. Адам денесіне арналған бөлшектерді жасаған кезде дәлдік пен консистенция деңгейі маңызды. Бұл өңдеу әдісі тұрақты нәтижелер береді. Хирургиялық робот CNC өңдеу медициналық топтар сүйенетін сенімділікті қамтамасыз етеді. Процесс әрбір бөлшектің мақсатқа сай келуін және жұмыс істеуін қамтамасыз етеді.
Неліктен хирургиялық робототехникада дәлдік маңызды
Әртүрлі хирургиялық қолданбалар әртүрлі дәлдік деңгейлерін қажет етеді. Кейбір бөлшектер өте қатаң төзімділікті талап етеді. Басқалары көбірек орын береді. Әртүрлі компоненттерге арналған типтік төзімділіктердің бөлінуі:
| Компонент/Процесс | Әдеттегі өлшемдік төзімділік | Қолдану мәнмәтіні |
| Хирургиялық навигациялық корпустарға арналған көп осьті CNC фрезерлеу | ± 0.002 мм | Ортопедиялық навигациялық жүйелер |
| Навигациялық деңгейдегі компоненттер (маңызды интерфейстер, туралау мүмкіндіктері) | ±0.02–0.05 мм | Ортопедиялық навигациялық жүйелер |
| Роботталған хирургиялық аспаптарға арналған дәл компоненттер (3D визуализация жүйелері) | 0.2 мм | Роботталған хирургиялық құралдар |
Визуализация корпустары үшін 0.2 мм төзімділік жақсы жұмыс істейді. Бірақ навигациялық бөлшектер әлдеқайда қатаң бақылауды қажет етеді. Көп осьті фрезерленген корпустардағы ±0.002 мм төзімділік хирургиялық операцияға арналған робот өндірісінің қаншалықты күрделі болуы мүмкін екенін көрсетеді. Кішкентай қателік процедура кезінде құралдың дұрыс орналаспауына әкелуі мүмкін.
Практикалық тұрғыдан алғанда, хирургиялық робот CNC өңдеуі осы төзімділіктерге үнемі қол жеткізеді. Өңдеу процесі құралдың жылдамдығынан бастап салқындатқыш сұйықтық температурасына дейінгі барлық айнымалыларды бақылайды. Бұл дәл өндіріс технологиясы өндірушілерге қатаң медициналық стандарттарға сай болуға көмектеседі. Ол күрделі процедуралар кезінде пациенттерді қорғайды. Хирургиялық робот CNC өңдеуі әрқашан осы нақты талаптарға сай болуы керек.
Өндірілген негізгі компоненттер
CNC өңдеу хирургиялық роботтар үшін көптеген маңызды бөлшектерді жасайды. Хирургиялық құралдар бір негізгі санатты құрайды. Оларға процедуралар кезінде ұстайтын, кесетін және тігетін құралдар кіреді. Оларға өткір жиектер мен тегіс беттер қажет. Арматуралар мен құрылымдық элементтер роботтың қаңқасын құрайды. Олар берік, бірақ жеңіл болуы керек.
Сұйықтықты өңдейтін бөлшектер операция кезінде ауа мен дәрі ағынын басқарады. Корпустар робот ішіндегі сезімтал электрониканы қорғайды. Қосқыштар жүйенің әртүрлі бөлімдерін байланыстырады. Хирургиялық роботтың осы компоненттерінің әрқайсысы мұқият өңдеуді қажет етеді.
Медициналық құрылғыларды өндіру бұл процестен үлкен пайда көреді. Ол қолмен жасалатын әдістермен мүмкін болмайтын күрделі геометрияларды өңдейді. Медициналық құрылғыларға дәл сәйкес келетін компоненттер қажет. Роботталған хирургиялық компоненттер көбінесе тығыз қисықтар мен ұсақ бөлшектері бар күрделі пішіндерге ие. Процесс бір-біріне мінсіз сәйкес келетін дәл компоненттерді қамтамасыз етеді. Хирургиялық робот CNC өңдеу хирургиялық робот бөлшектерін өндіру үшін ең жақсы таңдау болып табылады. Ол хирургиялық робот бөлшектерін өндіру талап ететін дәлдікті қамтамасыз етеді. Әрбір бөлшек сенімді жұмыс істеуі керек.
Хирургиялық роботты CNC өңдеудің қадамдық процесі
Процестің әрбір қадамы мұқият жоспарлауды қажет етеді. Мақсат әрқашан дәл өңдеу болып табылады. Хирургиялық робот CNC өңдеуі сандық конструкцияларды өте күрделі және дәл бөлшектерге айналдырады.
1-қадам: Жобалау және CAD модельдеу
Егжей-тегжейлі CAD модельдерін жасау
Әрбір бөлік CAD бағдарламалық жасақтамасында 3D модель ретінде басталады. Инженерлер әрбір ерекшелікті анықтайды. Бұған тесіктер, қисықтар және бұрандалар кіреді. Модель дәл болуы керек. Кез келген қате дұрыс емес бөлікке әкеледі. Хирургиялық роботтар үшін модельдер көбінесе күрделі пішіндерге ие. Бұл тар арналар немесе өткір жиектер болуы мүмкін. CAD файлы негізгі сызбаға айналады. Ол әрбір бұрыш пен өлшемді түсіреді.
Өндіріс үшін дизайн
Мінсіз CAD моделі бөлшекті өңдеуге болады дегенді білдірмейді. DFM ақауларды тексереді. Өткір ішкі бұрыштар үлкенірек құрал радиусын қажет етуі мүмкін. Терең қалталар арнайы құралдарды қажет етуі мүмкін. DFM уақытты үнемдейді және қайта жобалауды тоқтатады. Бұл хирургиялық робот CNC өңдеудің негізгі артықшылықтарының бірі.
Төзімділік және материалды таңдау
Төзімділік рұқсат етілген ауытқуды анықтайды. Кейбір ерекшеліктер қатаң төзімділікті қажет етеді. Басқалары онша маңызды емес. Материалды таңдау да маңызды. Титан берік, бірақ құралдарға төзімді. PEEK жұмсақ, бірақ қыздыру кезінде майысуы мүмкін. Беткі өңдеу де маңызды. Жалпы беттерге Ra 0.4–0.8 мкм қажет. Кесетін жиектер сияқты функционалды беттерге Ra < 0.2 мкм қажет.
Көптеген өндірушілер тек механикалық жылтыратудан гөрі электрохимиялық жылтыратуды таңдайды — ол беткі кедір-бұдырлықты шамамен 50%-ға азайтады, сонымен қатар қайталанатын автоклав циклдары арқылы коррозияға төзімді пассивті оксид қабатын жасайды.
Бұл комбинация хирургиялық робот компоненттерін анықтайды.
2-қадам: CAM бағдарламалау және құралдар жолдары
CAD-ды CAM-ге түрлендіру
Дизайн дайын болғаннан кейін, ол CAM бағдарламалық жасақтамасына көшеді. CAM компьютерлік көмекші өндіріс дегенді білдіреді. Ол 3D моделін оқиды және құрал-сайман жолдарын жасайды. Хирургиялық робот CNC өңдеу үшін бұл қадам күрделі. Геометрия көбінесе күрделі болады. Бағдарламалық жасақтама ең жақсы кесу ретін анықтайды. Сондай-ақ, ол әрбір операция үшін дұрыс құралдарды таңдайды.
Құралдар жолдарын модельдеу
Кез келген кесу алдында CAM жүйесі құрал жолдарын модельдейді. Ол құралдың нақты қозғалысын көрсетеді. Ол бөлшектің немесе бекіткіштің ақауларын тексереді. Модельдеу мәселелерді ерте анықтайды. Бір ғана ақау бөлшекті бұзуы немесе машинаны зақымдауы мүмкін. Бұл хирургиялық робот бөлшектерін өндіру үшін өте маңызды. Модельдеу сонымен қатар цикл уақытын болжайды. Бұл кедергілерді табуға көмектеседі.
Кесу параметрлерін оңтайландыру
Оңтайландыру беру жылдамдығын, шпиндель жылдамдығын және қадамдарды реттеуді білдіреді. Хирургиялық робот CNC өңдеу үшін цикл уақыты да, беткі өңдеу де маңызды. Беру жылдамдығын бейімделгіш басқару көмектеседі. Ол жылдамдықты құралдың тозуына немесе кесу күштеріне негізделген реттейді. Көп осьті бір мезгілде өңдеу орнату санын азайтады. Бұл дәлдікті айтарлықтай жақсарта алады.
- Реттеуші және сапа стандарттарыISO 13485 процесті валидациялауды талап етеді.
- Адаптивті беру жылдамдығын басқаруНақты уақыттағы реттеулер қарқынды кесуге мүмкіндік береді.
- Көп осьті бір уақытта өңдеу: Қайта орналастыру қателерін азайтады.
- Соқтығысты болдырмауОрналасқан жерін өзгертудің ең қысқа қауіпсіз жолдары.
- Материалдық қалдықтарды азайтуҰя салу арқылы 5-12% үнемдеу.
- Кіріктірілген CAM оңтайландыруМодельдеулер кедергілерді болжайды.
- Машиналық оқыту және жасанды интеллектПараметрлерді оңтайландыру үшін деректерді талдайды.
Бұл комбинация дәлдік пен үйлесімділікті қамтамасыз етеді.
3-қадам: Орнату және жұмыс орнын сақтау
Оң CNC машинасын таңдау
Хирургиялық роботтар үшін көп осьті CNC өңдеу кең таралған. 5 осьті машина кез келген бұрыштан бөлшекке жете алады. Бұл қолмен қайта орналастыруды азайтады. Сондай-ақ дәлдікті жақсартады. Нәзік бөлшектер үшін машинаның қаттылығы мен термиялық бақылау маңызды. Шпиндель температурасының 2°C өзгеруі де бас тартуға әкелуі мүмкін. Нақты уақыттағы компенсация төзімділікті тұрақты ұстайды.
Күрделі геометрияларға арналған арматура дизайны
Кішкентай, нәзік бөлшектер үшін жұмысты ұстап тұру өте маңызды. Егер бөлшек ығысса, қатаң төзімділіктерді сақтау мүмкін емес. Әртүрлі пішіндер үшін әртүрлі әдістер қолданылады.
| Жұмысты сақтау әдісі | Негізгі сипаттама | Бөлшектерге қатыстылығы |
| Дәлдік ілмектері | Тікбұрышты бөліктер үшін жақсы | Жұқа қабырғалы компоненттерді бұрмалауы мүмкін |
| Арнайы қондырғылар | Қайталанудың керемет мүмкіндігі | Бастапқы құны жоғары, бірақ сенімді |
| Вакуумдық үстелдер | Біркелкі қысу күші | Жұқа қабырғалы бөлшектер үшін өте қолайлы |
| Шпунт негізіндегі жүйелер | Дөңгелек бөлшектер үшін жоғары қайталанымдылық | Арнайы геометриялармен шектелген |
Нөлдік нүктелі қысқыш жүйелері 0.003 мм-ге дейінгі қайталанымдылыққа қол жеткізеді. Бір реттік 5 осьті өңдеу геометриялық дәлдікті 33.98%-ға дейін жақсартады.
Құралды таңдау және калибрлеу
Құралды таңдау материалға және оның өлшеміне байланысты. Ұсақ бөлшектер үшін микроқұралдар қажет болуы мүмкін. Калибрлеу құралдың дәл орнында екеніне көз жеткізеді. Құралдың тозуын мұқият бақылау керек. Түтіккен құралдар бетінің өңделуіне және төзімділікке әсер етеді. Бұл әсіресе хирургиялық құралдар үшін маңызды. Автоматтандырылған құрал ауыстырғыштар мен зондтар заттардың біркелкі болуын қамтамасыз етеді.
Бұл процесс хирургиялық робот CNC өңдеудің қиындықтарын көрсетеді. Әрбір кезең микрон деңгейіндегі өңдеу дәлдігін және процесті қатаң бақылауды талап етеді. Құрал жолын оңтайландыру микрон деңгейіндегі дәлдікті басқаруды қолдайды.
Хирургиялық роботтық CNC өңдеудегі материалдар және беттік өңдеу
Хирургиялық роботтарға арналған кең таралған материалдар
Хирургиялық роботтар металдарды, пластмассаларды және композиттерді пайдаланады. Әрбір материалдың өзіндік артықшылықтары бар. Таңдау процедура кезінде бөлшектің қалай жұмыс істейтініне әсер етеді. Сондай-ақ, бөлшектің стерилизацияны қаншалықты жақсы орындайтынын анықтайды.
Титан қорытпалары хирургиялық робот бөлшектерінде жиі кездеседі. Олар жеңіл және дене үшін қауіпсіз. Тот баспайтын болат көптеген құралдарда да кездеседі. Бұл металдар қайталанатын зарарсыздандыру циклдары арқылы беріктік пен сенімділік береді.
Пластмассалар да үлкен рөл атқарады. PEEK және көміртекті талшықты композиттер рентген сәулелерінің өтуіне мүмкіндік береді. Олар сондай-ақ жоғары температура мен химиялық заттарға төзімді. Басқа медициналық деңгейдегі полимерлер пішінін сақтай отырып, қайталанатын зарарсыздандыруға төтеп береді. Кейбір биоүйлесімді пластмассалар қатаң төзімділікке ие бола алады. Басқа пластмассалар біршама жұмсақ төзімділікті қажет етуі мүмкін, бірақ көптеген мақсаттарда жақсы жұмыс істейді.
| материал | Негізгі қасиеттері | Өңдеу жазбалары |
| PEEK | Радиолюсентті, зарарсыздандырылатын | Тығыз төзімділік; жоғары термиялық кеңею үшін дөрекі өңдеу және релаксация қажет |
| Басқа медициналық мақсаттағы полимерлер | Радиолюсентті, стерилизацияға төзімді | Сенсорлық корпустар мен навигациялық құралдар үшін жақсы |
| Тот баспайтын болат | Коррозияға төзімді, күшті | Хирургиялық құралдар мен уақытша имплантаттарда кеңінен қолданылады |
| Титан қорытпалары | Жеңіл, биологиялық үйлесімді | Имплантаттар мен дәлдік құралдары үшін өте қолайлы |
| Басқа биологиялық үйлесімді пластмассалар | Биоүйлесімді пластик | Қатты төзімділікті сақтайды |
| Басқа медициналық мақсаттағы пластмассалар | Медициналық деңгейдегі пластик | Қатты төзімділіктер |
Бұл әртүрлілік хирургиялық робот бөлшектерін өндірудің неліктен кең материалдық сараптаманы қажет ететінін көрсетеді.
Материалдың өңдеу параметрлеріне әсері
Материалдың қасиеттері бөлшекті қалай кесетініңізге тікелей әсер етеді. Қаттылық - маңызды фактор. Титан қорытпалары салыстырмалы түрде қатты. Бұл қаттылық құралдың тозуын тездетеді. Оларды тиімді кесу үшін сізге жабыны бар карбидті немесе керамикалық құралдар қажет.
Жылу өткізгіштік те маңызды. Титанның жылу өткізгіштігі өте төмен. Жылу кесу аймағынан шыға алмайды. Ол жиналып, құралды зақымдайды. Сондықтан тиісті кесу жылдамдықтары мен салқындатқыш сұйықтық стратегиялары қолданылады. Жоғары қысымды салқындатқыш сұйықтық температураны бақылауға көмектеседі.
PEEK басқа қиындық тудырады. Оның жоғары термиялық кеңеюі алдымен бөлшекті өңдеуді білдіреді. Содан кейін оны босаңсытыңыз. Содан кейін аяқтаңыз. Бұл екі сатылы процесс төзімділікті қатаң сақтайды. Материал иілгіш болған кезде үздіксіз чиптер шығарады. Чиптерді ажыратқыштар мұны басқаруға көмектеседі.
Тот баспайтын болат үшін кесу күші жоғары болады. Машина орнатуы қаттылықты қажет етеді. Діріл бетінде діріл іздерінің пайда болуына әкеледі. Бұл іздер беттің әрлеуін бұзады. Беру жылдамдығын мұқият бақылауыңыз керек.
Әрбір материал әртүрлі кесу жылдамдығын, құрал таңдауын және салқындатқыш сұйықтық стратегияларын талап етеді. Сондықтан хирургиялық робот CNC өңдеу материалдары терең материалдық білімді қажет етеді. Қателік жасау бөлшектердің сынғанын білдіреді.
Беттік өңдеу Инфекцияны бақылау үшін
Беткі қабаттың өңделуі пациенттің қауіпсіздігіне тікелей әсер етеді. Бактериялық жасушалардың өлшемі 0.5-тен 2 микрометрге дейін болады. Егер бетінде дәл осындай диапазондағы ерекшеліктер болса, бактериялар сол жерден баспана табады. Бұл кішкентай жарықтар тазалау кезінде организмдерді ығысу күштерінен қорғайды. Олар сондай-ақ микробқа қарсы шаюды баяулатады.
Зерттеулер көрсеткендей, Ra 0.2 мкм маңызды шекті мән болып табылады. Бұл мәннен төмен болса, кедір-бұдырлықты одан әрі азайту бактериялардың жиналуын айтарлықтай азайтпайды. Ra 0.2 мкм-ден аз мақсатқа жету бактериялардың адгезиясын азайтады. Бұл тіндермен жанасатын хирургиялық робот бөлшектері үшін стандарт болып табылады.
Кедір-бұдыр беттер бактериялар жасырынатын жерлерде көбірек жарықтар жасайды. Төмен Ra мәндері бұл жасырынатын жерлерді азайтады. Олар қайталанатын циклдар кезінде сенімдірек зарарсыздандыруды қолдайды.
Сондықтан медициналық құрылғыларды өндіруде беттік өңдеу маңызды. Электрожылғылау тек механикалық жылтыратумен салыстырғанда беттік кедір-бұдырлықты шамамен 50%-ға азайтады. Сондай-ақ, ол металда пассивті оксид қабатын түзеді. Бұл қабат қайталанатын автоклав циклдары арқылы коррозияға төзімді.
Хирургиялық роботтар үшін стерильді өріске енетін әрбір компонент осы деңгейдегі өңдеуді қажет етеді. Өндіріс процесі басынан бастап бетінің соңғы талаптарын ескеруі керек. Құралды таңдау, кесу параметрлері және өңдеу нәтижеге әсер етеді.
Бұл егжей-тегжейлі назар сапалы хирургиялық компоненттерді қарапайым өңделген бөлшектерден ажыратады. Әрбір қадамдағы дәлдік бөлшектің операция бөлмесінде қауіпсіз жұмыс істеуін қамтамасыз етеді.
Сапа бақылауы Хирургиялық робот CNC өңдеу саласында
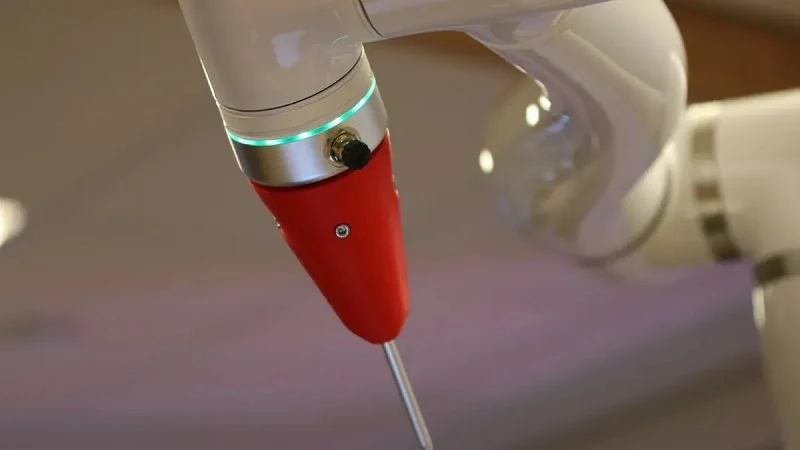
Процесті тексеру әдістері
Бөлшек аяқталғаннан кейін ақауларды анықтау уақыт пен ақшаны қажет етеді. Ақылды шеберханалар кесу процесін бақылайды. Нақты уақыттағы құралдың жағдайын бақылау процесті бақылау үшін акустикалық сәулеленуді, кесу күштерін, дірілдерді және температураны пайдаланады. Бұл сигналдар құралдың бетін бүлдірмес бұрын тозуын анықтайды. Содан кейін оператор параметрлерді бірден реттей алады. Бұл қалдықтардың мөлшерін азайтады және беттің кедір-бұдырлығын шектейді.
Әртүрлі сенсорлық әдістер әртүрлі мәселелерді анықтайды. Діріл талдауы беткі қабаттың жылтырлығын қорғайтын және микрожарықтардың пайда болуына жол бермейтін діріл мен теңгерімсіздікті анықтайды. Термиялық бақылау дайындама мен шпиндель температурасын бақылайды, бұл майысуды тоқтатады және өлшемдік тұрақтылықты сақтайды. Дыбыс сенсоры құралдың тозуын немесе сынуын тыңдайды, сондықтан тозған құрал бөлшекті зақымдамас бұрын ауыстырылады. Әрбір кесу шпиндель жылдамдығы, құралдың тозуы және осьтің орналасуы туралы деректерді жасайды. Жасанды интеллект алгоритмдері ақау бөлшекте пайда болғанға дейін дірілдің аздап жоғарылауы сияқты нәзік үлгілерді белгілейді.
Соңғы өлшемдік және беттік тексеру
Өңдеу аяқталғаннан кейін бөлшек толық тексеруден өтеді. Координаталық өлшеу машиналары әрбір маңызды өлшемді CAD моделімен салыстырады. Беткі өңдеу де тексеріледі. Хирургиялық роботтар үшін нысана көбінесе 0.2 мкм-ден аз Ra болады. Бұл шекті мән маңызды, себебі бактериялар 0.5-тен 2 микрометрге дейін ауытқиды. Тегіс бет аз жасырынатын жерлерді қалдырады және сенімді зарарсыздандыруды қолдайды.
Инспекторлар сонымен қатар қылшықтарды, жарықтарды және құрал іздерінің бар-жоғын тексереді. Бұл ақаулар қоқысты ұстап қалуы немесе кернеу нүктелерін тудыруы мүмкін. Бір ғана ақау бүкіл бөлшекті істен шығаруы мүмкін. Бұл хирургиялық робот CNC өңдеудің қиындықтарының бірі. Тексеру кезеңі әрбір компонент құрастыруға көшпес бұрын жобалық мақсатқа сәйкес келетінін растайды.
Стандарттар мен сертификаттар
ISO 13485:2016 стандарты мұнда сапаны бақылаудың негізін құрайды. ISO 13485 медициналық құрылғыларға арналған. Ол өнімнің өмірлік циклі бойынша тәуекелдерді басқаруды, Device Master Records сияқты нұсқаулық құжаттаманы және жалпы өндіріс талап етпейтін ластануды бақылауды қосады. 7.5.9-тармақ шикізаттан соңғы тұтынушыға дейін бақылауды талап етеді. 7.1-тармақ тәуекелдерді басқаруды ISO 14971 стандартымен байланыстырады. 7.5.6-тармақ беткі өңдеу сияқты сәйкестікті тексеру арқылы растау мүмкін болмаған кезде процесті валидациялауды талап етеді.
Сертификаттау цехтың сапа менеджменті жүйесінің тиімді енгізілгенін және сақталғанын дәлелдейді. Аккредиттелген үшінші тарап органдары сертификат бермес бұрын жүйені тексереді. Хирургиялық робот CNC өңдеу үшін бұл құжатталған өзгерістерді бақылауды, статистикалық процесті бақылауды және материалды толық бақылауды білдіреді. Бұл тұтынушыларға әрбір партия бойынша дәлдік пен бірізділіктің сақталатынына сенімділік береді.
Хирургиялық робот CNC өңдеудегі қолданылуы мен компоненттері
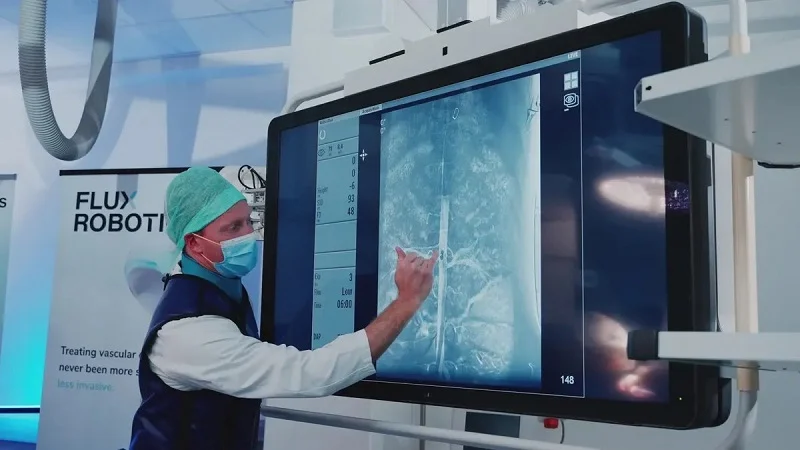
Минималды инвазивті хирургиялық құралдар
Лапароскопия, эндоскопия және робот көмегімен жасалатын операциялар мұқият жасалған хирургиялық құралдарға негізделген. Бұл құралдар кішкентай тесіктерді ұстап, кесіп, тігуі керек. CNC өңдеу мұны мүмкін етеді. Процесс өткір жиектер мен тегіс беттерді жасайды. Ол қолмен жасалатын әдістерге жете алмайтын төзімділіктерді сақтайды.
Әдеттегі лапароскопиялық құрал жүздеген рет қолданылады және әрбір қолдану стерилизацияны қамтиды. Құрал өзінің пішіні мен өткірлігін сақтауы керек. Қатты блоктан өңдеу біркелкі қасиеттер береді және дәнекерленген бөлшектерде кездесетін әлсіз жерлерді жояды. Роботталған операциялар үшін құралдар робот қолына тікелей қосылады. Әрбір қосылыс дәл сәйкес келуі керек, себебі бос қосылыс операция кезінде бақылауға әсер етеді. Тығыз өңдеу өнімділіктің тұрақтылығын қамтамасыз етеді.
Дұрыс материалды таңдау маңызды. Тот баспайтын болатты автоклавтарда бірнеше рет зарарсыздандыруға болады. Титан жеңілірек, сондықтан ол қозғалатын бөлшектер үшін жақсы жұмыс істейді. Әрбір материалдың өзіндік кесу параметрлері қажет. Хирургиялық робот CNC өңдеуі осы қажеттіліктерге бейімделеді. Нәтижесінде хирургтар сене алатын сенімді құралдар пайда болады.
Корпустар мен қосқыштар
Корпустар хирургиялық роботтардың ішіндегі сезімтал электрониканы қорғайды. Қосқыштар әртүрлі бөліктерді бір-біріне қосады. Екеуі де мұқият жасалуы керек. Нашар тығыздағышы бар корпус ылғалдың ішкі тізбектерге өтуіне мүмкіндік береді. Бұл роботтың операция кезінде істен шығуына әкелуі мүмкін.
Тығыз төзімділік тығыздағыштар мен қосқыштардың дұрыс орналасуын қамтамасыз етеді. Бұл дәлдік су өткізбеу және электромагниттік кедергілерден қорғау үшін өте маңызды. Онсыз робот сигналдың кедергісіне немесе сұйықтықтың енуіне қауіп төндіреді. Тығыздағыштың дизайны таңдалған зарарсыздандыру әдісін ескеруі керек. Әр түрлі әдістер материалдарға әртүрлі талаптар қояды.
| Стерилизация әдісі | Температура диапазоны | Негізгі артықшылығы | Үйлесімді материалдар |
| Автоклав (бу) | Жоғары температура | Тиімді және үнемді | Тот баспайтын болат, титан, кейбір полимерлер |
| Этилен оксиді (EtO) | Төмен температура | Төмен температуралық процесс | Көптеген металдар, ыстыққа сезімтал полимерлер |
| Гамма-сәулелену | Қоршаған орта | Жылуды қажет етпейді, тиімділігі жоғары | Металдар, полимерлердің көпшілігі |
| Электрондық сәуле | Қоршаған орта | Жылдам өңдеу | Гамма-үйлесімді жиынтыққа ұқсас материалдар |
Стерилизация әдісі қандай материалдарды қолдануға болатынына әсер етеді. Сондай-ақ, тығыздағыштардың қалай жасалғанына да әсер етеді. Беткі қабаты тегіс, бұрыштары дөңгелек болуы керек. Бұл микробтардың жиналуына жол бермейді. Хирургиялық робот бөлшектері осы талаптарға сай болуы керек.
Хирургиялық робот бөлшектерін жасау таза бөлмеде жинауды да қамтиды. Бұл ішкі бөлшектерді орнатпас бұрын кірді кетіреді. Ережелерді сақтау үшін компанияларға ISO 13485:2016 сертификаты қажет. Егжей-тегжейлі жазбалар мен процестерді тексеру өте маңызды. Биосәйкестік құжаттамасы материалдың дене үшін қауіпсіз екенін дәлелдейді. Бұл қадамдар корпустар мен қосқыштарды сенімді медициналық құрылғыларға айналдырады.
Тапсырыс бойынша жасалған имплантаттар мен құрылғылар
Хирургиялық робот CNC өңдеуі әрбір пациент үшін арнайы имплантаттар мен құрылғылар жасауға мүмкіндік береді. Олар хирургиялық роботтармен жұмыс істей алады. Пациентке арналған имплант компьютерлік томографиядан басталады. Инженерлер сканерлеуді CAD моделіне айналдырады. Құрылғы имплантты қатты титаннан немесе PEEK-тен кеседі.
Бұл әдіс хирургтарға қиын жағдайларды шешуге арналған өте дәл құралдарды ұсынады. Тапсырыс бойынша жасалған бас сүйек пластинасында роботтық маркерлерге арналған орындар болуы мүмкін. Робот операция кезінде осы маркерлерді пайдаланып, өзін тізбектейді. Пластина пациенттің бас сүйегіне толық сәйкес келуі керек. Өңдеу процесі сол сәйкестікті жасайды.
Дәл осындай әдіс арнайы бағыттаушылар үшін де қолданылады. Бұл бағыттаушылар сүйекке бекітіліп, роботтың құралдарын бағыттайды. Олар материалдың дұрыс мөлшерін алып тастауды қамтамасыз етеді. Бұл дәлдік қалпына келтіру уақытын қысқартады. Қазіргі заманғы технологиялар ауруханалардың күрделі процедураларды қалай өңдейтінін өзгертеді. Олар пациенттің денесіне сәйкес келетін арнайы құралдарға тапсырыс бере алады. Хирургиялық роботтар жоспарды тұрақты дәлдікпен орындайды.
Неліктен NOBLE таңдау керек Хирургиялық робот CNC өңдеу
Хирургиялық робот бөлшектерін өндіру бойынша серіктес таңдау өте маңызды. Сізге бағаны сататын шеберхана қажет. NOBLE хирургиялық роботтарды өндіруге арналған металл және пластикалық өңдеуге маманданған. Команда күн сайын титанмен, тот баспайтын болатпен, PEEK және басқа да медициналық сапалы материалдармен жұмыс істейді. Бұл күнделікті тәжірибе нағыз шеберлікті қалыптастырады.
Металл және пластикалық өңдеу бойынша сараптама
Хирургиялық роботтарға арналған NOBLE машиналары металл және пластиктен жасалған. Титан мен тот баспайтын болаттан жасалған машиналар жабынды құралдар мен жоғары қысымды салқындатқышты қажет етеді. PEEK және ULTEM машиналары майысуды тоқтату үшін мұқият жылуды бақылауды қажет етеді. NOBLE машинистері бұл айырмашылықтарды жақсы біледі. Олар әр материал үшін жылдамдықты, берілістерді және құрал жолдарын өзгертеді.
Бұл қос дағды хирургиялық робот бөлшектері үшін маңызды. Бір робот металл қосылыстарды пластикалық корпустармен араластыра алады. Екеуін де жасайтын бір шеберхана бүкіл құрастыру бойынша төзімділікті тұрақты ұстайды. Сіз екі сатушы бір-біріне сәйкес келу мәселесі үшін саусақтарын көрсеткенде болатын кінә ойынынан аулақ боласыз.
ISO 13485: 2016 сертификатталған
Сертификаттау тек қабырғадағы тақтайша ғана емес. Бұл сапа жүйесінің шынымен жұмыс істейтінін дәлелдейді. NOBLE ISO 13485:2016 стандартына ие. Стандарт медициналық құрылғыларға арналған. Ол тәуекелдерді басқаруды, толық бақылауды және ластануды қатаң бақылауды талап етеді.
| Дәлелдер санаты | Егжей |
| Сапа жүйесін тіркеу | NOBLE сапа жүйесі ISO 13485:2016 стандартына сәйкес тіркелген. |
| Процесті тексеруді қолдау | Процестерді валидациялау бөлімі IQ/OQ, MSV, PQ/PPQ, TMV, DOE және тәуекелдерді талдауды қамтамасыз етеді. |
| Тексеру тәжірибесі | II және III класты медициналық имплантаттар мен құрылғылар үшін 1,700-ден астам процесті валидациялау жүргізілді. |
| OEM тәжірибесі | Медициналық құрылғылардың ең үздік 18 өндірушісімен жұмыс тәжірибесі. |
Бұл тәжірибе сізге сенімділік береді. 1,700 валидация аз сан емес екенін атап өткен жөн. Бұл команданың бұрын да көптеген процестік қиындықтарға тап болғанын көрсетеді.
Дизайннан бастап құрастыруға дейін толық қызмет көрсету
NOBLE металл кесуден де көп нәрсемен айналысады. Компания сізге жобалаудан бастап құрастыруға дейін көмектеседі. Бұл ерте қатысу өз жемісін береді. Lighthouse Imaging компаниясының Роберт Острингі өнім «дайын деп саналған» кезде ғана емес, басынан бастап тәжірибелі серіктесті тарту коммерциялық өміршеңдік мерзімін айтарлықтай қысқарта алатынын атап өтті.
Біздің командалар өндіріс басталғанға дейін жинақтарды, материалдарды құрылымдар, ұсақ сипаттамалар талаптары, басқарылатын кедергі, өндіріс сызбалары және өндіріс деректері арқылы қарап шыға алады. Бұл ерте командалық жұмыс инженерлік топтарға өндірістік мәселелерді тиімді шешуге әлі уақыт бар кезде анықтауға көмектеседі.
Іс жүзінде бұл қайта жобалау циклдарының азаюын білдіреді. Вадламуди прототиптеу және 3D басып шығару өнімді дәстүрлі әдістерге қарағанда әлдеқайда жылдам жасауға мүмкіндік беретінін атап өтті. Мейсон салааралық технологияларға қол жеткізу зарарсыздандыруды тексеру уақытын айтарлықтай қысқартқанын қосты. NOBLE әрбір хирургиялық робот CNC өңдеу жобасына дәл осындай толық қызмет көрсету тәсілін енгізеді. Сіз жобалау, өңдеу, әрлеу және құрастыру үшін бір команда аласыз. Бұл уақытты үнемдейді және бірінші эскизден бастап соңғы компонентке дейін дәлдікті тұрақты ұстайды.
Хирургиялық робот CNC өңдеуі алты кезеңнен өтеді: жобалау, бағдарламалау, орнату, өңдеу, тексеру және әрлеу. Әрбір кезең соңғы бөліктің дәлдігін арттыруға көмектеседі. Титан және PEEK сияқты материалдар кесу әдісін өзгертеді. Ra 0.2 мкм-ден төмен беттік әрлеу бактериялардың жасырынуына жол бермейді. ISO 13485:2016 стандарты бойынша сапа бақылауы әрбір компоненттің жобалау мақсатына сәйкес келетініне көз жеткізеді. Сондықтан хирургиялық роботтар үшін серіктес таңдаған кезде, тек кесуді ғана емес, бүкіл процесті де қарастырыңыз. Жобалауды құрастырудан бастап өңдеуді жүзеге асыратын шеберхана хирургиялық құралдардың қауіпсіздігі мен сенімділігін қамтамасыз етеді. Дәл осы толық көрініс жақсы өңдеуді керемет нәтижелерден ажыратады.
туралы жиі қойылатын сұрақтар Хирургиялық робот CNC өңдеу
Хирургиялық робот CNC өңдеуі қандай төзімділіктерге төтеп бере алады?
Бұл бөлшекке байланысты. Навигациялық корпустарға арналған көп осьті фрезерлеу ±0.002 мм-ге жетуі мүмкін. Навигациялық деңгейдегі интерфейстер әдетте ±0.02–0.05 мм жұмыс істейді. Визуализация корпустары шамамен 0.2 мм-ге мүмкіндік береді. Дұрыс төзімділік жұмысқа сәйкес келуі керек. Әрбір мүмкіндікті тым тығыз ету оны қауіпсіз етпестен, шығынды арттырады.
Неліктен хирургиялық роботтар үшін титанды өңдеу соншалықты қиын?
Титан қорытпалары салыстырмалы түрде қатты, сондықтан олар құралдарды тез тозады. Олардың жылу өткізгіштігі өте төмен, бұл кесу кезінде жылуды ұстайды. Қапталған карбидті құрал және жоғары қысымды салқындатқыш температураны бақылауда ұстайды. Жылуды басқару үшін кесу жылдамдығы әдетте төмендетіледі.
Хирургиялық құралдың беті қаншалықты тегіс болуы керек?
Тіндерге тиетін бөліктерде 0.2 мкм-ден төмен Ra мөлшеріне назар аударыңыз. Бактериялардың мөлшері 0.5-тен 2 мкм-ге дейін, сондықтан сол өлшемдегі ерекшеліктер оларға баспана береді. Ra 0.2 мкм-ден төмен болса, қосымша жылтырату бактериялардың жиналуын шынымен тоқтатпайды. Электрожылғау сізге сол жерге жетеді және пассивті оксид қабатын қосады.
Хирургиялық робот бөлшектерімен қандай зарарсыздандыру әдістері жұмыс істейді?
Автоклав буы тот баспайтын болат, титан және кейбір полимерлер үшін жақсы жұмыс істейді. Этилен оксиді жылуға сезімтал пластмассаларға жарамды. Гамма және электронды сәулелерді стерилизациялау бөлме температурасында жүзеге асырылады. Материалды таңдау стерилизациялау жоспарына сәйкес келуі керек.
Машина жасау шеберханасы қандай сапа стандарттарына сай болуы керек?
ISO 13485:2016 стандартын іздеңіз. Стандарт медициналық құрылғыларға арналған. Ол тәуекелдерді басқаруды, материалдарды толық бақылауды және ластануды бақылауды талап етеді. 7.5.9-тармақ шикізаттан бастап соңғы тұтынушыға дейін бақылауды талап етеді. Сертификаттау жүйенің тек қағаз жүзінде ғана емес, іс жүзінде жұмыс істейтінін дәлелдейді.
CNC өңдеу металл және пластик робот компоненттерін өңдей ала ма?
Иә, және бұл икемділік маңызды. Бір робот титан қосылыстарын PEEK корпустарымен жұптастыруы мүмкін. Екеуін де өңдейтін шеберхана бүкіл құрастыру бойынша төзімділікті біркелкі сақтайды. PEEK жоғары термиялық кеңеюіне байланысты дөрекі өңдеуді, содан кейін босаңсуды, содан кейін әрлеуді қажет етеді. Металлдарға әртүрлі жылдамдықтар, берілістер және салқындатқыш стратегиялары қажет.
Жұмыс барысындағы тексеру мәселелерді ерте анықтауды қалай жүзеге асырады?
Нақты уақыт режиміндегі бақылау акустикалық шығарындыларды, кесу күштерін, дірілді және температураны бақылайды. Бұл сигналдар құралдың бетін бүлдірмес бұрын тозуын анықтайды. Діріл талдауы діріл дыбысын анықтайды. Термиялық бақылау деформацияны тоқтатады. Жасанды интеллект ақау бөлшекте пайда болғанға дейін дірілдің аздап жоғарылауы сияқты нәзік үлгілерді белгілейді.
Тапсырыс бойынша жасалған имплантаттарды стандартты өңделген бөлшектерден не ерекшелендіреді?
Тапсырыс бойынша жасалған имплантация жалпы сызбадан емес, компьютерлік томографиядан басталады. Инженерлер сол сканерлеуді CAD моделіне айналдырады, содан кейін бөлшекті қатты титаннан немесе PEEK-тен кеседі. Нәтиже бір пациенттің анатомиясына сәйкес келеді. Робот маркерлерін дизайнға тікелей енгізуге болады, сондықтан робот операция кезінде өзін-өзі түзейді.






