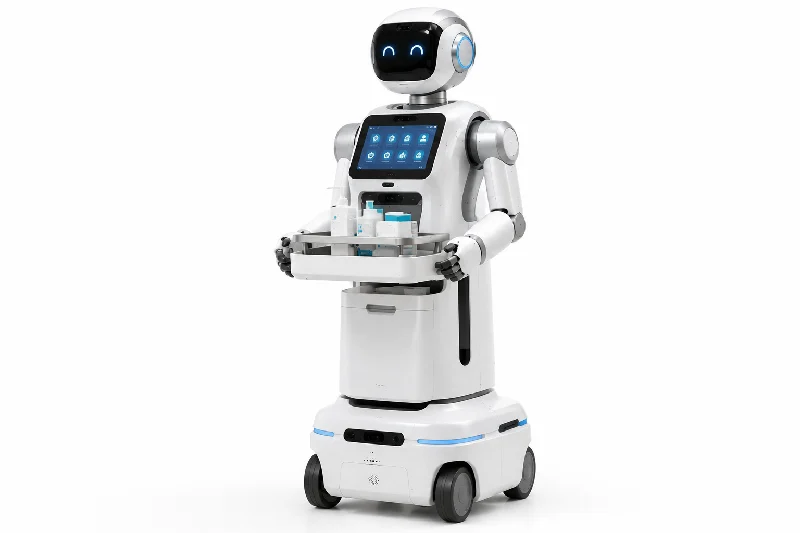
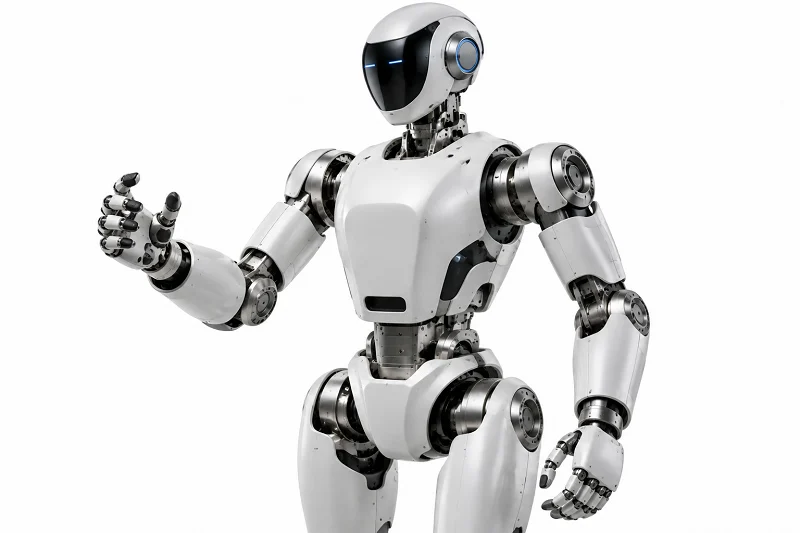
Түнгі сағат 2-де аурухана дәлізінен қан үлгілерін алып жүретін жеткізу роботын елестетіп көріңізші. Оның сенімділігі оның бөлшектерінің дәлдігіне, материалдарына және процестеріне байланысты. Бұл бөлшектер – жетек механизмдері, қосылыстар, шасси, корпус, беріліс қораптары және соңғы эффекторлар – қатаң қауіпсіздік және гигиена стандарттарына сәйкес келуі керек. Бұл роботтардың әлемдік нарығы 2025 жылы 2.8 миллиард АҚШ долларына жетті, оған автономды мобильді роботтар (AMR) жетекшілік етті. Аурухана жеткізу роботтарының бөлшектерін қойма роботтарынан не ерекшелендіреді? Жауап дәлдік инженериясында, материалтануда және өндіріс процесін таңдауда. Оларсыз робот заттарды қауіпсіз түрде докқа қоя алмайды немесе тасымалдай алмайды.
Ауруханаға жеткізудің жалпы робот бөлшектері
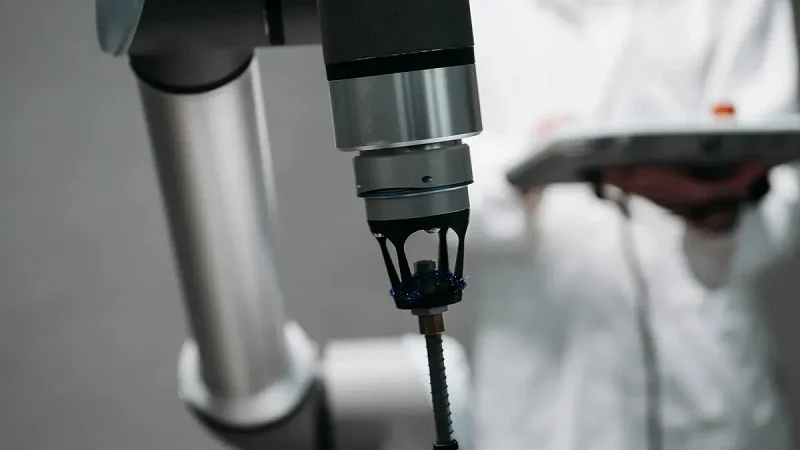
Ауруханаға жеткізу роботтары қойма және қызмет көрсету роботтары сияқты көптеген бөлшектерді пайдаланады. Бірақ тазалық пен қауіпсіздік ережелері әлдеқайда қатаң. Қойма роботы шаң басқан беріліс қорабын басқара алады. Аурухана роботы басқара алмайды. Аурухана роботында қолданылатын әрбір бөлшек көптеген тазалауларға төтеп бере алуы, пациенттердің қауіпсіздігін қамтамасыз етуі және мыңдаған рет қолданғаннан кейін де жұмыс істей алуы керек.
Бұл бөлшектерді екі түрге топтастыру көмектеседі. Құрылымдық бөлшектер салмақты көтереді және бәрін орнында ұстайды. Функционалды бөлшектер роботқа заттарды қозғалтуға, сезінуге және ұстауға мүмкіндік береді. Екі түрі де маңызды және екеуі де мұқият дизайнды қажет етеді.
Аурухана роботының құрылымдық бөлшектерінің компоненттеріне шолу
Аурухана роботының құрылымдық бөліктері қаңқаны құрайды. Оларға рамалар, корпустар, кронштейндер және қорғаныштар кіреді. Бұл бөлшектер қатты, жеңіл және тазалауға оңай болуы керек. Майысатын рама докқа кедергі келтіреді. Ауыр рама батареяны көбірек тұтынады және роботтың баяулауына әкеледі.
Рамалар, корпустар және кронштейндер
Құрылымдық рамалар мен негізгі шассилер әдетте алюминий қорытпаларын, қосымша беріктік үшін титанды немесе көміртекті талшық композиттерін пайдаланады. Алюминий жақсы беріктік пен салмақ арақатынасын қамтамасыз етеді. Титан салмақ ең маңызды жерлерде беріктік қосады. Көміртекті талшық болаттан қаттырақ, бірақ жеңілірек. Бұл қаттылық инженерлерге кішірек қозғалтқыштарды пайдалануға және жылдам жауап алуға мүмкіндік береді.
Корпустар мен соңғы эффекторлар көбінесе ABS немесе поликарбонатты пайдаланады, екеуі де инъекциялық қалыптау арқылы жасалады. PEEK және медициналық сапалы тот баспайтын болат пациенттерге тиетін беттерде пайда болады. Бұл материалдар биоүйлесімділік ережелеріне сәйкес келуі керек. Тығыздағыштар ішкі бөліктерді тығыздайды, ал IP рейтингтері олардың сұйықтықтар мен шаңға қаншалықты төзімді екенін көрсетеді. ABS арзан. Поликарбонат берік және мөлдір. Екеуі де автоклав қызуына жақсы төтеп бере алмайды, сондықтан дизайнерлер осы шектеулерді ескере отырып жоспарлайды.
Кронштейндер мен қорғаныштар ең жоғары беріктік үшін алюминий және тот баспайтын болаттан жасалған табақ металды, модульдік алюминий экструзияларын немесе көміртекті талшықтан жасалған PEEK пайдаланады. Табақ металды жасау — иілу, тесу, кесу — төмен және орташа көлемдер үшін тиімді болып қалады. Модульдік экструзиялар құрастыруды жылдамдатады және құрылымды жеңіл ұстайды. Бұл бүкіл жүйені тыныш ұстап тұратын жүк көтеретін аурухана роботының құрылымдық бөліктері.
Қосылыстар, жетектер және беріліс қораптары
Қосылыстар, жетек механизмдері және беріліс қораптары құрылымды қозғалысқа айналдырады. Аурухана роботының қол буыны тегіс айналуды, төмен кері соққыны және тығыз тығыздауды қажет етеді. Жетек механизмдері мен қосылыстар бірге жұмыс істейді. Жетек күш береді. Қосылыс оны береді. Беріліс қорабы жылдамдықты азайта отырып, айналу моментін арттырады.
Тапсырыс бойынша жасалған жетектерге, қосылыстарға және иін бөлшектеріне дұрыс сәйкестікті алу үшін көбінесе CNC өңдеу қажет. Жоғары дәлдіктегі берілістер мен мойынтіректер қозғалысты азайтады және қозғалысты қайталанатындай етеді. Робот қол дәрі науасын әрқашан бір жерге қоюы керек болған кезде бұл қайталану маңызды.
Жетек жүйелері және беріліс қорабының элементтері
Жетек жүйелері электр энергиясын басқарылатын қозғалысқа түрлендіреді. Оларға қозғалтқыштар, жетектері, беріліс қораптары, белдіктері, шкивтері және икемді біліктер кіреді. Әрбір бөлік өзінің қателігін қосады, сондықтан инженерлер бүкіл тізбекті тексереді.
Қозғалтқыштар, жетектері және беріліс қораптары
Қозғалтқыштар мен жетектері роботтың жылдамдығы мен айналу моментін басқарады. Беріліс қораптары қозғалтқыш пен доңғалақ немесе буын арасында орналасқан. Дұрыс таңдалған беріліс қорабы айналу моментін арттырады және орналасуды жақсартады. Дұрыс таңдалмаған беріліс энергияны босқа жұмсайды және жылуды арттырады. Аурухана роботының құрылымдық бөлшектері үшін беріліс қорабының корпусы тазалау сұйықтықтарынан қорғалуы керек.
Белдіктер, шкивтер және икемді біліктер
Белдіктер мен шкивтер қуатты тыныш жылжытады және соққыны сіңіреді. Икемді біліктер қуатты тар бұрыштар арқылы өткізеді. Бұл бөлшектер қарапайым, бірақ оларды дәл туралау қажет. Бос белдік тайып кетеді. Дұрыс тураланбаған шкив тез тозады. Екі ақау да дәліздің жартысында жеткізуді тоқтатады.
Соңғы эффекторлар, сенсорлар және контроллерлер
Соңғы эффекторлар пайдалы жүктемені басқарады. Сенсорлар мен контроллерлер келесіде не болатынын шешеді. Бұл топ қозғалмалы платформаны пайдалы құралға айналдырады.
Ұстағыштар және пайдалы жүк бөлімдері
Тұтқалар мен пайдалы жүк бөлімдерінде дәрі-дәрмектер, үлгілер немесе керек-жарақтар сақталады. Тұтқаларға күшпен жұмсақ басқару қажет. Пайдалы жүк бөлімдерінің іші тегіс, саңылаусыз болуы керек. Екеуі де әзірлеу кезінде жылдам прототиптеуден пайда көреді. 3D басып шығарылған тұтқа инженерлерге қалып жасауға кіріспес бұрын олардың сәйкестігін тексеруге мүмкіндік береді.
Сенсорлар, контроллерлер және бағдарламалық жасақтама
Сенсорлар орналасуды, кедергілерді және пайдалы жүктеме күйін бақылайды. Контроллерлер қозғалыс логикасын басқарады. Бағдарламалық жасақтама барлығын бір-бірімен байланыстырады. Бұл элементтер өте маңызды, бірақ олар өндіріске бағытталған осы посттан тыс орналасқан. Мұнда басты назар физикалық бөліктерге - сенімді қозғалысты қамтамасыз ететін аурухана роботының құрылымдық бөлшектерінің компоненттеріне аударылады.
Практикалық тұрғыдан алғанда, ауруханаға жеткізу робот бөлшектерін жасау дәлдікті, материалдарды және процесті теңестіруді білдіреді. ПТР машинасының корпусының ұқсас қажеттіліктері бар: тығыз төзімділік, тазаланатын беттер және қайталанатын өндіріс. Көптеген топтар жылдамдық пен сапаның үйлесімі үшін Қытайдағы CNC жеткізушілеріне немесе жергілікті тапсырыс бойынша өндіріс серіктестеріне жүгінеді. Дәл осындай ереже рамадан бастап ұстағышқа дейінгі әрбір аурухана роботының құрылымдық бөлігіне қолданылады.
Ауруханаға жеткізу роботының бөлшектеріндегі дәлдік
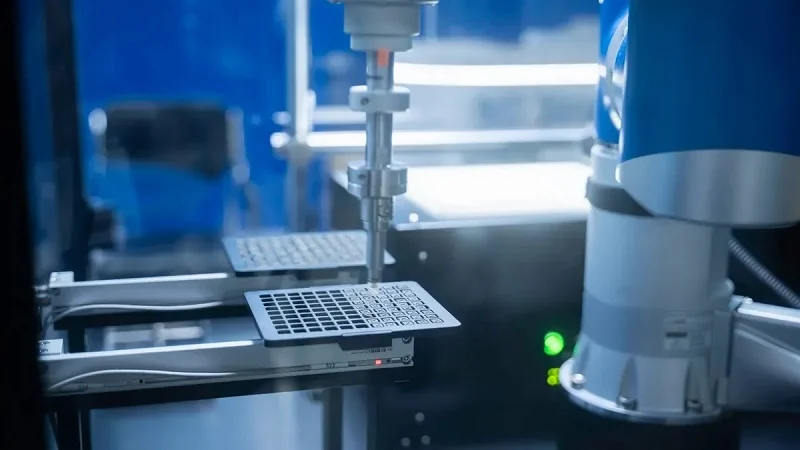
Дәлдік ауруханаға жеткізу роботын қойма арбасынан ерекшелендіреді. Миллиметрге жететін робот заттарды қауіпсіз жылжыта алады. Бес миллиметрге жетпейтін робот өзімен бірге алып жүрген затты түсіріп алады. Осы кішкентай алшақтық медбикелердің аппаратқа сенетін-сенбейтінін анықтайды. Дәлдікпен өңделген аурухана роботының құрылымдық бөлшектері сол сенімді қалыптастырады. Олар сондай-ақ роботты жылдар бойы жұмыс істеуін қамтамасыз етеді.
Қайталану және позициялау дәлдігі
Қайталанымдылық роботтың әр уақытта бір жерге оралатынын білдіреді. Орналастыру дәлдігі оның бастапқыда дұрыс жерге жетуін білдіреді. Екеуі де пішінін жүктеме астында сақтайтын аурухана роботының құрылымдық бөліктеріне байланысты.
Қондыруға және заттарды тасымалдауға төзімділік
Қондыру станциялары өте қатаң төзімділікті қажет етеді. Зарядтау контактісі миллиметрдің бір бөлігіндей қашықтықта орналасуы керек. Заттарды тасымалдау науалары да осындай басқаруды қажет етеді. Бос робот құрылымдық бөлшектері дрейфке әкеледі. Дрейф доктардың істен шығуына және үлгілердің түсіп қалуына әкеледі. Жақсы аурухана робот құрылымдық бөлшектері сол дрейфті тоқтатады.
Көп осьті жүйелердегі кумулятивті қателік
Әрбір буын ұсақ қате қосады. Алты буын сол қатені көбейтеді. Нәтижесінде жинақталған қате пайда болады. Инженерлер онымен қатты робот құрылымдық бөлшектерімен және сәйкес келетін бекітулермен күреседі. Икемді кронштейн математиканы бұзады. Қатты кронштейн оны дұрыс ұстайды. Сондықтан аурухана робот құрылымдық бөлшектерінің дизайнына соншалықты көп көңіл бөлінеді.
Аурухана логистикалық роботтарындағы қайталанымдылық және позициялау дәлдігі сала бойынша жалпы алғанда талқыланады, бірақ жеке бөлшектерге арналған жарияланған сандық стандарттарды табу әлі де қиын.
Клиникалық ортадағы қауіпсіздік және сенімділік
Аурухана роботы пациенттермен, медбикелермен және нәзік жабдықтармен кеңістікті бөліседі. Қауіпсіздік тек бағдарламалық жасақтамадан емес, механикалық дәлдіктен басталады.
Соқтығысулар мен қысылу нүктелерінің алдын алу
Тығыз киіну ойын уақытын қысқартады. Аз ойнау болжай алатын қозғалысты білдіреді. Болжауға болатын қозғалыс соқтығысуларды азайтады. Аурухана роботының құрылымдық бөліктері бір-біріне таза сәйкес келгенде, қысу нүктелері кішірейеді. Саңылаулар саусақтарды тартады. Дәлдік оларды жабады.
Стерильді тосқауылдың тұтастығын қамтамасыз ету
Стерильді тосқауылдар тігістер мен буындарда бұзылады. Кедір-бұдыр беттер бактерияларды ұстайды. Дәл робот құрылымдық бөлшектері тегіс, саңылауларсыз интерфейстер жасайды. Бұл тазалағыш заттардың жұмыс істеуін қамтамасыз етеді және пациенттердің қауіпсіздігін қамтамасыз етеді.
Дәлдікті өлшеу және нақтылау
Өлшей алмайтын нәрсені басқара алмайсыз. Дәл өңдеу сызбаларға, төзімділіктерге және тексеру есептеріне байланысты.
Геометриялық өлшемдеу және төзімділік (GD&T)
GD&T машинистке не маңызды екенін айтады. Ол жазықтықты, концентрлікті және перпендикулярлықты басқарады. Бұл сілтемелер аурухана роботының құрылымдық бөлшектеріне арналған дәл CNC өңдеуді басқарады. Оларсыз жеткізуші болжауға мәжбүр. Олармен әрбір роботтың құрылымдық бөлігі келесісіне сәйкес келеді.
Беткі өңдеу және орнату талаптары
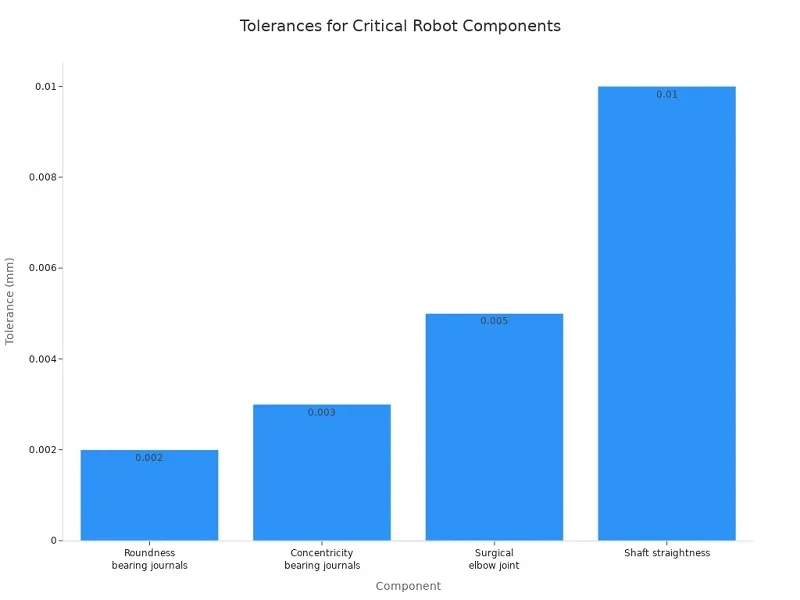
Беткі өңдеу бөлшектердің қалай тозуын және қаншалықты таза болуын анықтайды. Мойынтірек журналдары арнайы орнатуды қажет етеді. Төмендегі кестеде аурухана роботының маңызды құрылымдық бөлшектеріне қойылатын типтік талаптар көрсетілген.
| Төзімділік түрі | Ерекшелігі | мақсат |
| Мойынтірек оқжатарының диаметрі | h5 немесе h6 сәйкес келеді, ±0.004–0.008 мм | Мойынтіректердің алдын ала жүктелуін және қосылыстың қаттылығын басқарады |
| Мойынтіректер журналдары арасындағы концентрлік | ± 0.003 мм | Позициялық қайталануды сақтайды |
| Мойынтірек журналдарының дөңгелектігі | ± 0.002 мм | Мойынтіректің тұтастығын сақтайды |
| Біліктің түзулігі | 0.01 мм үшін 100 мм | Дұрыс емес туралауды тоқтатады |
| Мойынтірек журналдарындағы беткі әрлеу | Ra 0.4 мкм | Май қабықшасының пайда болуын және мойынтіректердің шаршау мерзімін бақылайды |
Жалпы медициналық робот компоненттері көбінесе ±0.002 мм-ден ±0.005 мм-ге дейін ұстайды. Хирургиялық буындар кері соққының алдын алу үшін ±0.005 мм ұстайды. Бұл микрон деңгейіндегі төзімділіктер дәл өңдеуді және мұқият тексеруді қажет етеді.
ПТР машинасының корпусы да дәл осындай логикаға сүйенеді. Оған тығыз төзімділік, тазаланатын беттер және қайталанатын өндіріс қажет. Командалар көбінесе алдымен жылдам прототиптеуді пайдаланады, содан кейін дәлдік компоненттері үшін CNC өңдеуге көшеді. Көпшілігі Қытайдағы CNC жеткізушілерімен немесе жергілікті тапсырыс бойынша өндіріс серіктестерімен жұмыс істейді. Дәл осындай тәсіл ауруханаға жеткізілетін әрбір робот бөлшектері бағдарламасына қолданылады. Дәлдік компоненттері сенімді автоматтандыруды мүмкін етеді.
Ауруханаға жеткізу роботының бөлшектеріне арналған материалдар
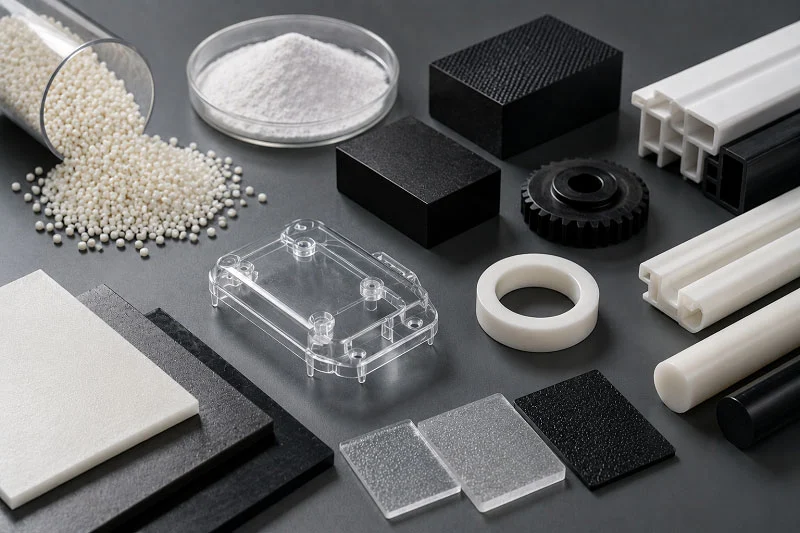
Медициналық роботтардың қауіпсіз жұмыс істеуі және ұзақ қызмет етуі үшін жақсы материалдар қажет. Дұрыс емесін таңдасаңыз, буын жарылып кетуі немесе корпус микробтарды ұстап қалуы мүмкін. Таңдау сонымен қатар қай процесті қолдану керектігін шешеді. Жақсы кесетін металл CNC өңдеуге жарайды. Пішін беретін полимер қалыптауға оңай сәйкес келеді. Сондықтан материалдар мен процестер бір-бірімен тығыз байланысты.
Металдар: тот баспайтын болат, титан және алюминий
Металдар жүктемені көтереді, пішінін сақтайды және ыстыққа төзімді. Әрқайсысының беріктігі, салмағы және құны әртүрлі.
| материал | Негізгі артықшылықтары | Типтік қосымшалар |
| Тот баспайтын болат | Берік, арзан, берік, ауыр жүктемелерге жарамды | Беріктікті қажет ететін мықты жақтаулар, қосылыстар |
| титан | Жоғары беріктік пен салмақ арақатынасы, коррозияға төзімділік, биоүйлесімділік | Медициналық роботтар, қайталанатын кернеудегі қозғалатын бөлшектер |
| алюминий | Жеңіл, жақсы жылу өткізгіштік, өңдеуге оңай | Рамалар, қолдар, қақпақтар, мобильді роботтар |
Құрылымдық және стерильді компоненттерге арналған тот баспайтын болат
Тот баспайтын болат берік, кең таралған және өңдеуге, пішіндеуге, дәнекерлеуге және жылтыратуға оңай. 304, 304L және 316L сияқты медициналық класты металл тот баспайды және жақсы тазаланады. Бұл үстіңгі қабат зарарсыздандыруды жеңілдетеді. Медициналық класты тот баспайтын болатты науалардан, қысқыштардан және кесу жиектерінен табуға болады. Ол сондай-ақ жиі тазаланатын ауруханаға жеткізу роботының бөлшектері үшін де жарамды.
Жоғары беріктікке ие, жеңіл қосылыстарға арналған титан
Титан салмағы бойынша болаттан асып түседі. Ti-6Al-4V тығыздығы шамамен 4.43 г/см³, бұл болаттан шамамен 45%-ға жеңіл, ал беріктігі шамамен 880 МПа. Тұрақты оксид қабаты тот басуға қарсы тұрады, ал металл дене сұйықтықтарында қауіпсіз болып қалады. Бұл қасиеттер қайталанатын кернеу кезінде буындар мен қозғалатын бөлшектерге сәйкес келеді. Дегенмен, титан қымбатырақ, және оны кесу тот баспайтын болаттан қиынырақ.
Шасси және жылу таратуға арналған алюминий
Алюминий жеңіл, оңай кесіледі және қозғалтқыштардан жылуды тартып алады. 6061, 6063 және 3003 сияқты қорытпалар рамаларда, рычагтарда және қақпақтарда кездеседі. Ол титанға қарағанда арзанырақ және тот баспайды. Жеңіл болып қалуы керек ауруханаға жеткізу роботтарының бөлшектері үшін алюминий көбінесе ең жақсы таңдау болып табылады.
Полимерлер: PEEK, ABS, поликарбонат және Delrin
Полимерлер салмақты азайтады, шуды азайтады және электрониканы қорғайды. Олар сондай-ақ дизайнерлерге металлмен бірдей бағамен салыстыруға келмейтін пішіндерді жасауға мүмкіндік береді.
Тозуға төзімді, зарарсыздандырылатын бөлшектерге арналған PEEK
PEEK жоғары температура мен күшті химиялық заттарды өңдейді. Ол дене тіндеріне қауіпсіз, сондықтан хирургиялық құралдар мен құрылғылардың қақпақтарына сәйкес келеді. Имплантациялық дәрежедегі кластар ISO 10993 деректерімен және USP VI класты мәртебесімен жеткізіледі. Оның тығыздығы шамамен 1.32 г/см³, созылу беріктігі 90–110 МПа. Бұл PEEK-ті стерилизаторлардың жанындағы ауруханаға жеткізу робот бөлшектері үшін тиімді нұсқа етеді.
Корпустар мен қақпақтарға арналған ABS және поликарбонат
ABS жақсы көрініс пен соққыға төзімділік береді. Поликарбонат жоғары соққыға төзімділік пен айқын көрініс береді, және ол жылумен қалқандарға немесе қақпақтарға майысады. Екеуі де корпустар үшін жұмыс істейді және екеуі де қалыптау алдында жылдам сынауға жарамды. ПТР машинасының корпусы көбінесе бірдей логиканы қолданады: тазаланатын, берік және қайталанатын.
Төмен үйкелісті берілістер мен втулкаларға арналған Delrin
Delrin немесе POM төмен үйкеліс пен жоғары дәлдікті қамтамасыз етеді. Ол пішінін жақсы сақтайды және химиялық заттарға төзімді. Беріліс қораптары, втулкалар және сырғанайтын бөлшектер ең көп пайда әкеледі. Бұлар тозуды тыныш азайтатын шағын ауруханаға жеткізу робот бөлшектері.
Материалды таңдау критерийлері
Материалды таңдау беріктік, қауіпсіздік және баға арасындағы үйлесімділікті қамтамасыз етеді. Дұрыс таңдасаңыз, робот жылдар бойы жұмыс істейді.
Күш пен салмақ арақатынасы
Титан мұнда жетекшілік етеді, ал алюминий артта қалады. Тот баспайтын болат берік, бірақ ауыр. PEEK жеңіл, бірақ металдарға қарағанда әлсіз. Аурухана роботының әрбір бөлігі осы қасиеттерді өз жұмысымен салыстырады.
Биоүйлесімділік және стерилизацияға төзімділік
Пациенттердің жанындағы бөлшектер иондарды шығармауы немесе микробтарды ұстамауы керек. Титан, медициналық сапалы тот баспайтын болат және PEEK бұл сынақтан өтеді. Сутегі асқын тотығы мен ультракүлгін сәулелену циклдары да маңызды. УК сәулелену кезінде сарғайып немесе жарылып кететін материал істен шығады.
Құны және өндірістік жарамдылығы
Титан 316L тот баспайтын болаттан 3-5 есе қымбат тұрады және оны кесу қиынырақ. PEEK титанға қарағанда арзанырақ. Тот баспайтын болат жақсы өңдеу мүмкіндігімен үнемді болып қалады. Көптеген топтар алдымен жылдам прототиптеуді пайдаланады, содан кейін CNC өңдеуге көшеді. Кейбіреулері жылдамдық пен бағаны теңестіру үшін Қытайдағы CNC жеткізушілерімен немесе жергілікті тапсырыс бойынша өндіріс серіктестерімен жұмыс істейді. Дәл осындай ойлау рамадан бастап ұстағышқа дейінгі әрбір ауруханаға жеткізу робот бөлшектері бағдарламасына да қатысты.
Ауруханаға жеткізу робот бөлшектеріне арналған CNC өңдеу
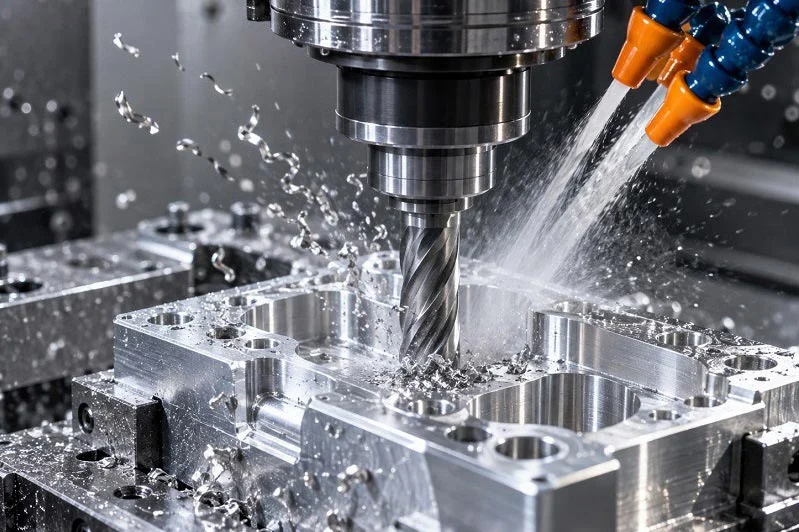
Ауруханаға жеткізуге арналған робот бөлшектерін жасау дұрыс процесті таңдаудан басталады. Өңдеу, қалыптау және жинау әр түрлі бөлшектер үшін ең жақсы жұмыс істейді. Таңдау пішінге, көлемге және материалға байланысты. Дайын мойынтіректер сияқты стандартты бөлшектер кейбір жерлерде жақсы жұмыс істейді. Бірақ арнайы жасалған робот құрылымдық бөлшектері жарамдылық, гигиена немесе беріктік маңызды болған кезде жақсырақ. Дәл инженерия сенімді автоматтандыруды мүмкін етеді. Онсыз тіпті керемет дизайн да салада сәтсіздікке ұшырайды.
CNC фрезерлеу және токарлық өңдеу
CNC фрезерлеу және пішінделген металл мен пластикті дәл аурухана роботының құрылымдық бөлшектеріне айналдыру. Бұл процестер материалды дәл өлшемдерге жету үшін кеседі. Ауруханаға жеткізілетін робот бөлшектерін өндіру үшін бұл мыңдаған циклдар бойынша тығыз орналасуды және тегіс, қайталанатын қозғалысты білдіреді.
Жетек механизмдері, қосылыстар және беріліс қорабының корпустары
Жетекшілер мен қосылыстар дәл тесіктерді және тегіс түйісетін беттерді қажет етеді. Беріліс қорабының корпустары концентрлі мойынтірек орындықтарын қажет етеді. CNC токарлық өңдеу біліктер мен мойынтірек корпустары сияқты бөлшектерді айналдыра өңдейді. CNC фрезерлеу жалпақ, қалта және бекіту тесіктерін жасайды. Робот құрылымдық бөлшектерін тапсырыс бойынша өндіру үшін 5 осьті cnc фрезерлеу күрделі пішіндерді бір қондырғыда кеседі. Бұл қайта қысудан туындайтын қателіктерді азайтады. Жоғары дәлдіктегі 5 осьті cnc фрезерлеу қисық беттері немесе бұрышты ерекшеліктері бар бөлшектер үшін кең таралған. Бір қондырғы бірнеше беттерде қатаң төзімділікті сақтайды. Бұл әрбір беті бір-біріне сәйкес келетін жетектері мен қосылыстары үшін маңызды.
±0.01 мм дейінгі төзімділікке қол жеткізу
Дәл компоненттерге арналған CNC өңдеу маңызды ерекшеліктерде ±0.005 мм-ден ±0.025 мм-ге дейінгі төзімділікке жетеді. Мойынтірек тесіктері, беріліс орталықтары және түйісу интерфейстерінің барлығы осы диапазонды қажет етеді. Шынайы орналасу және концентрлік сияқты геометриялық төзімділік сызбалардағы стандартты белгілер болып табылады. Жалпы түйісу беттеріндегі беттік өңдеу Ra 0.4–0.8 мкм құрайды. Сырғанау, тығыздау немесе дәрілік заттармен жанасу беттері үшін ол Ra ≤ 0.2 мкм-ге дейін төмендейді.
| Спецификация санаты | Әдеттегі мән | Қолданба ескертпелері |
| Өлшемдік төзімділіктер | ±0.005 мм-ден ±0.025 мм-ге дейін | Мойынтіректердің тесіктері, беріліс орталықтары, түйіспе интерфейстері |
| Геометриялық төзімділіктер | Шынайы позиция, концентрлік, перпендикулярлық | Көп осьті құрастырмалар |
| Беткі өңдеу (жалпы) | Ra 0.4–0.8 мкм | Жұптасу беттері |
| Беткі өңдеу (маңызды) | Ra ≤ 0.2 мкм | Сырғанау, тығыздау, дәрілік заттармен жанасатын беттер |
| Күйзелісті бақылау | Қатты тазалау қажет | Стерилизация мәселелерін, пациенттердің қауіп-қатерлерін болдырмайды |
| тексеру | CMM, FAI, SPC | Жылыту учаскесі мен өңдеу журналдарынан бақылауға болады |
Әрбір бөлшек үшін дірілдеуді бақылау міндетті болып табылады. Кез келген өткір жиек бактерияларды ұстап қалуы немесе қаптаманы зақымдауы мүмкін. Дәл компоненттерге арналған дәл CNC өңдеу үшін дірілдеуді кетіру технологиялық жоспарға тікелей енгізілген. Тексеру CMM, бірінші бұйымды тексеру және статистикалық процесті бақылауды пайдаланады. Әрбір өлшеу материалдың қызу учаскелеріне және өңдеу журналдарына байланысты. Бұл микрон деңгейіндегі төзімділік сенімді аурухана роботының құрылымдық бөлшектерін уақыт өте келе ауытқып кететін бөлшектерден бөледі.
Робот құрылымдық бөлшектерін дәл CNC өңдеу мұқият процесті жоспарлауды қажет етеді. Құралды таңдау, жылдамдықтар және салқындатқыш сұйықтықтың барлығы соңғы төзімділікке әсер етеді. Жоғары көлемді жұмыстар үшін CNC токарлық орталықтары автоматтандырылған құрал ауыстырғыштарымен жарықсыз жұмыс істейді. Прототиптер үшін білікті механик берілістер мен жылдамдықтарды қолмен реттейді. Екі тәсіл де аурухана робот құрылымдық бөлшектерін өндіру үшін жарамды. Командалар көбінесе сәйкестікті тексеру үшін жылдам прототиптеуден бастайды, содан кейін өндірістік CNC жұмыстарына көшеді.
Полимер бөлшектеріне арналған инъекциялық қалыптау
Инъекциялық қалыптау балқытылған полимерді қысыммен болат қалыпқа итереді. Қалып жасалғаннан кейін процесс жылдам және қайталануы мүмкін. Ол күрделі пішіндердің үлкен көлемі үшін ең жақсы жұмыс істейді.
Күрделі геометриялардың көп көлемде өндірісі
Инъекциялық қалыптау күрделі пішіндерді бірнеше секунд ішінде жасайды. Қабырғалар, басс және бекіткіштер ешқандай қиындық тудырмайды. Корпустар мен қақпақтар сияқты робот құрылымдық бөлшектері үшін қалыптау көлемдік құны бойынша өңдеуден асып түседі. Қалыптың бастапқы құны қымбатырақ. Бірақ бірнеше мың бірліктен кейін бір бөлшектің бағасы тез төмендейді. ПТР машинасының корпусы дәл сол логиканы қолданады: масштабтағы күрделі геометрия және қайталанатын сапа.
Материалды таңдау маңызды. Қалыптау ABS, поликарбонат, PEEK және Delrin материалдарымен жұмыс істейді. Қалыпта әрқайсысы әртүрлі ағады. ABS оңай толтырылады және жақсы беткі қабат береді. PEEK жоғары температура мен баяу айдау жылдамдығын қажет етеді. Дизайнерлер материалды таңдауды процестің басында жоспарлауы керек.
Стерилизацияға сәйкес материалды таңдау
Әрбір пластик ауруханалық тазалаудан өте алмайды. Сутегі асқын тотығының буы мен ультракүлгін сәулесі кейбір полимерлерді ыдыратады. ABS ультракүлгін сәуле астында сарғаяды. Поликарбонат беріктігін ұзақ сақтайды. PEEK бу автоклавының 250 °C-тан жоғары температурасына төтеп береді. Күнделікті тазалауға ұшырайтын роботтың құрылымдық бөлшектері үшін PEEK немесе медициналық сапалы поликарбонат ақылды таңдау болып табылады. Медициналық сапалы тот баспайтын болат қатты тозу немесе тікелей жанасу байқалатын жерлерде де пайда болады.
Медициналық бөлшектерге арналған қалыптар жылтыратылған қуыстарды қажет етеді. Қатты қалып кір мен бактерияларды ұстайтын із қалдырады. Дәл компоненттер үшін қалып жасаушылар болат қуыстарын CNC арқылы кесіп, содан кейін оларды айнадай әрлеу үшін жылтыратады. Бұл әрлеу әрбір қалыпталған бөлікке өтеді. Практикалық тұрғыдан алғанда, қалыпталған бөлшектердің жылдам прототипін жасау 3D басып шығарылған үлгілерден басталады. Инженерлер болатты кесер алдында жарамдылығын және жұмыс істеуін тексереді. Көптеген топтар прототипті өңдеу үшін Қытайдағы CNC жеткізушілерін пайдаланады, содан кейін өндіріс үшін қалыптауға көшеді.
3D басып шығару, құю және соғу
Роботтың барлық құрылымдық бөлшектері тек CNC немесе қалыптаудан жасалмайды. Өндіріс кешеніндегі нақты қажеттіліктерді қанағаттандыратын тағы үш процесс бар.
Прототиптер мен арнайы жасалған соңғы эффекторларға арналған 3D басып шығару
3D басып шығару бөлшектерді қабат-қабат жасайды. Қалып немесе бекіткіш қажет емес. Бұл прототиптер мен бір реттік бөлшектерді жылдам жасауға мүмкіндік береді. Ұстағыштарды немесе пайдалы жүктеме бөлімдерін арнайы өндіру үшін 3D басып шығару өңдеу жете алмайтын күрделі ішкі арналарды жасайды. Материал нұсқаларына медициналық деңгейдегі шайырлар мен PEEK жіпшелері кіреді. Беткі қабаты қалыптауға қарағанда кедір-бұдыр, бірақ бұл ерте сынақтан өткізу үшін жақсы. 3D басып шығару арқылы жылдам прототиптеу инженерлерге тез қайталауға мүмкіндік береді. ПТР машинасының корпусы сәйкестікті, ауа ағынын және құрастыру реттілігін тексеру үшін 3D басып шығарылған прототип ретінде басталуы мүмкін.
Шасси мен ірі құрылымдық бөлшектерге арналған құю
Құю балқытылған металды құмға немесе инвестициялық қалыпқа құяды. Ол үлкен робот құрылымдық бөлшектерін бір бөлікте жасайды. Құйылған алюминий шасси роботтың салмағын дәнекерлеусіз немесе бекіткіштерсіз көтереді. Бұл құрастыру уақытын үнемдейді және қаттылықты арттырады. Өзектер сымдар немесе салқындату арналары үшін ішкі қуыстар жасайды. Орташа көлемдер үшін құю өзіндік құны бойынша өңдеуден асып түседі. Бұл компромисс - үлгі жасау және құрал-саймандарды жасау үшін ұзақ уақыт.
Жоғары беріктіктегі қосылыстар мен жүк көтергіш компоненттерді соғу
Соғу балғаларымен немесе ыстық металды пішінге келтіреді. Түйіршікті құрылым бөлшек контурына сәйкес келеді, ең қажет жерде беріктік қосады. Жоғары беріктіктегі қосылыстар мен жүк көтергіш компоненттер үшін соғу шаршау мерзіміне қарай өңдеуді орындайды. Соғылған титан қосылысы шыбықтан өңделген қосылысқа қарағанда берік. Бұл процесс құрал-саймандар үшін қымбатырақ, бірақ салмақты үнемдейді және ұзақ мерзімді сенімділікті арттырады. Бұл робот құрылымдық бөлшектері жұмыс кезінде ең жоғары кернеулерге ұшырайды.
Ауруханаға жеткізу робот бөлшектерін өндіру әрбір бөлшекті ең жақсы процеске сәйкестендіруді талап етеді. CNC дәл компоненттерді жасайды. Қалыптау күрделі полимер бөлшектерін ауқымды түрде жасайды. 3D басып шығару, құю және соғу әрқайсысы белгілі бір олқылықты толтырады. NOBLE Қытайдағы жетекші өндірістік компания болып табылады, ауруханаға жеткізу робот бөлшектері үшін CNC өңдеу, инъекциялық қалыптау және 3D басып шығаруды ұсынады. Олардың ISO 13485 сертификаты және дәлдік өндіріс мүмкіндіктері клиенттерге прототиптен өндіріске тиімді өтуге көмектеседі.
Ауруханаға жеткізу роботының бөлшектерін жобалау
Жақсы дизайн дәлдікті, тазалау мүмкіндігін және қауіпсіздікті теңестіреді. Біреуін жіберіп алсаңыз, робот істен шығады. Мінсіз сәйкес келетін, бірақ бактерияларды ұстайтын бөлшек ауруханада пайдасыз. Жақсы тазаланатын, бірақ тураланудан шығып кететін бөлшек үлгілерді түсіреді. Дизайнерлер бірінші күннен бастап үшеуін де ойластыруы керек.
Төзімділік бойынша жинақтау және құрастыру сәйкестігі
Әрбір бөліктің рұқсат етілген шегі бар. Оларды бір-біріне қойса, қателіктер қосылады. 0.1 мм-ге бекітілген кронштейн, 0.05 мм-ге бекітілген қосылыс және 0.08 мм-ге бекітілген корпус жалпы 0.23 мм қателік тудырады. Бұл бекіту тізбегін бұзуға жеткілікті.
Көп бөлікті жинақтардағы жинақталған қатені азайту
Ақылды дизайнерлер тек маңызды ерекшеліктерге қатаң төзімділіктерді пайдаланады. Олар маңызды емес өлшемдердің өзгермелі болуына мүмкіндік береді. Бұл шығындарды төмендетіп, сапаны жоғарылатады. ПТР машинасының корпусы да осы ережені ұстанады. Тығыздағыш ойығы тығыз төзімділікке ие болады. Бекіту тесіктері олай етпейді. Аурухана роботының құрылымдық бөлшектерінің сапасы үшін бұл селективті тәсіл ең жақсы жұмыс істейді. Жылдам прототиптеу мұнда көмектеседі. Инженерлер сынақ жинағын жасайды, қабаттасуды өлшейді және болатты кесу алдында реттейді.
Оңай техникалық қызмет көрсету және ауыстыру үшін жобалау
Бөлшектер тозады. Мойынтіректер істен шығады. Қозғалтқыштар жанып кетеді. Дизайнерлер ауыстыруды жеңілдетуі керек. Бекіткіштерді пайдаланыңыз. Қосқыштарды белгілеңіз. Рамаға туралау мүмкіндіктерін орнатыңыз. Ауыстыруға екі сағат кететін қосылыс аурухананың ақшасын жоғалтады. Он минут кететін қосылыс роботтың жұмысын қамтамасыз етеді.
Тазалау және зарарсыздандыру үйлесімділігі
Ауруханалар бәрін тазалайды. Роботтар сутегі асқын тотығының буына, ультракүлгін сәулеге және қатты майлықтарға қарсы тұрады. Дизайн бұл тәртіпке жылдар бойы төтеп беруі керек.
Саңылаулар мен кедір-бұдыр беттерден аулақ болу
Микробтар саңылауларда жасырынып қалады. 0.5 мм саңылау бактериялар үшін қауіпсіз айлақ болып табылады. Дизайнерлер тегіс радиустарды және тегіс қосылыстарды көрсетуі керек. Беткі өңдеу де маңызды. Кедір-бұдыр бет кірді ұстайды. Жылтыратылған бет оны төгеді. Тапсырыс бойынша өндіру үшін бұл сызбалардағы анық белгілерді білдіреді. CNC өңдеу сол өңдеулерді жасай алады. Жылдам прототиптеу өндіріске дейін саңылаулардың қай жерде пайда болатынын көрсетеді.
Сутегі асқын тотығымен және ультракүлгін сәулелермен материалдың үйлесімділігі
Әрбір пластик ауруханалық тазалаудан өте алмайды. ABS ультракүлгін сәулелену кезінде сарғайып кетеді. Поликарбонат ұзақ уақыт сақталады. PEEK екеуін де басқарады. Тот баспайтын болат бәріне төтеп береді. Дизайнерлер материалдарды тазалау цикліне сәйкестендіруі керек. ПТР машинасының корпусы көбінесе осы себепті поликарбонатты пайдаланады. Дәл осындай логика робот қақпақтары мен науаларына да қатысты.
Қауіпсіздік және нормативтік талаптарға сәйкестігі
Медициналық роботтарды ережелер басқарады. Дизайнерлер металл кеспес бұрын оларды білуі керек.
ISO 13485:2016 және медициналық құрылғылар стандарттары
ISO 13485:2016 медициналық құрылғыларды өндіруге арналған сапа ережелерін белгілейді. Ол дизайнды бақылауды, бақылауды және тәуекелдерді басқаруды қамтиды. Дәрі-дәрмектерді тасымалдайтын робот осы стандартқа сәйкес келуі мүмкін. Қытайдағы осы сертификаты бар CNC жеткізушілері көмектесе алады. Олар құжаттама мен тексеру қажеттіліктерін түсінеді.
Пациентке қарайтын компоненттер үшін тәуекелдерді басқару
Пациенттің жанындағы кез келген бөлшек қауіпті тексеруді қажет етеді. Егер ол сынса не болады? Қысып қалуы мүмкін бе? Бөлшектерді шығара ма? Дизайнерлер ақаулық режимінің талдауын қолдануы керек. Олар ең нашар сценарийлерді тексеруі керек. Дәл құрастыру мүмкіндігі бар роботтық жүйелер медициналық құрылғылар өндірісінде күрделі құрастыру процестері үшін қолданылады. Дәл осындай дәлдік ауруханаға жеткізілетін робот бөлшектеріне де қатысты.
Ауруханаға жеткізу робот бөлшектерін өндіру процестерін таңдау
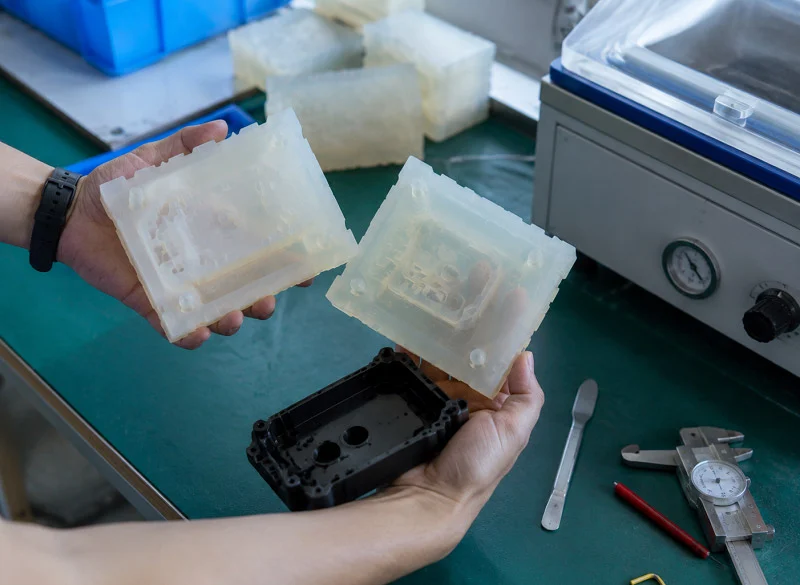
Процесті таңдау кездейсоқ болжам емес. Бұл пішінге, бөлшектер санына және төзімділік шектерінің қаншалықты тығыз болуына байланысты. Оларды жақсы сәйкестендірген кезде, ауруханаға жеткізу робот бөлшектері жылдам және арзан болып қалады. Қателескенде, қажет емес құралдар үшін ақы төлейсіз.
Бөлшек геометриясы мен көлеміне сәйкестендіру процесі
Астыңғы жағы кесілген пішіндер көбінесе қалыптауды білдіреді. Жоғары дәлдікті қажет ететін қарапайым бөлшектер әдетте кесуді білдіреді. Қалғанын қажетті бөлшектер саны анықтайды.
Инъекциялық қалыптаудың орнына CNC өңдеуді қашан таңдау керек
Қатаң төзімділік, шағын партиялар немесе жылдам нәтижелер қажет болған кезде CNC таңдаңыз. ±0.01 мм мойынтірек тесіктері бар беріліс қорабының корпусы дәл CNC өңдеуімен жақсы жұмыс істейді. Қалыптау үшін болат құрал қажет, сондықтан ол тек үлкен көлемде ғана ақша үнемдейді. Бірнеше жүз бірлік үшін CNC құны мен жылдамдығы бойынша жеңіске жетеді.
Күрделі құрастыруларға арналған гибридті тәсілдер
Кейбір құрастырмалар екі әдісті де пайдаланады. Қалыпталған қақпақ өңделген жақтауға бекітілуі мүмкін. Бұл аралас жол шығындарды төмен, ал дәлдікті жоғары деңгейде ұстайды. Айта кету керек, жоғары дәлдіктегі 5 осьті CNC фрезерлеу металлдың маңызды ерекшеліктерін, ал қалыптау сыртқы қабықты өңдейді.
Шығындарды, жеткізу уақытын және өнімділікті теңгеру
Әрбір жоба осы үш нәрсемен алмасады. Ең бастысы - қазір қайсысы маңыздырақ екенін білу.
Құрал-жабдықтарға инвестиция және бөлшек құны
Қалыптар бастапқыда қымбатырақ болады. Осыдан кейін әрбір бөлшектің бағасы тез төмендейді. Өңдеу керісінше: орнату құны төмен, бірақ әрбір бөлшектің бағасы жоғарырақ. ПТР машинасының корпусы үшін қалыптау үлкен көлемде тиімді. Он прототип үшін CNC тиімді.
Өндіріске көшу үшін прототиптеу
Сәйкес келетінін дәлелдеу үшін жылдам прототиптеуден бастаңыз. Содан кейін дизайн аяқталғаннан кейін өндірістік құралдарға ауысыңыз. Бұл қадамдық жол тәуекелді азайтады. Көптеген командалар екеуінің арасындағы алшақтықты жою үшін Қытайдағы CNC жеткізушілерін пайдаланады.
Мысал: жеткізу роботының тұтқа жинағы
Дәрі-дәрмек құтыларын жинайтын тұтқаны елестетіп көріңізші. Оны ұстау, тазалық және әрқашан бірдей орналастыру қажет.
Материалды таңдау: PEEK және тот баспайтын болат
Жақтар тозуға төзімділік және зарарсыздандыру үшін PEEK пайдаланады. Айналмалы түйреуіштер беріктік үшін медициналық сапалы тот баспайтын болаттан жасалған. Бұл материалды таңдау салмақты, құнын және тазалау мүмкіндігін теңестіреді.
Процесті таңдау: CNC өңдеу және 3D басып шығару
Төбелер мен жақ бекіткіштері дәл бөлшектерге арналған CNC өңдеуден алынған. Тапсырыс бойынша жасалған жақ пішіні 3D басып шығарудан басталады. Бұл қоспа инженерлерге қатты құрал-саймандарға кіріспес бұрын ұстау күшін тексеруге мүмкіндік береді.
Дәлдік талаптары және валидация
Айналмалы тесік ±0.01 мм өлшемді ұстайды. Тексеру CMM тексеруін және алғашқы мақала есептерін пайдаланады. Практикалық тұрғыдан алғанда, 5 осьті CNC фрезерлеу және тапсырыс бойынша өндіріс нақты клиникалық қажеттіліктерді қанағаттандыратын жер осы. Қытайдағы жетекші өндіріс компаниясы NOBLE дәл осындай өңдеу тәжірибесімен клиенттерге прототиптен жаппай өндіріске көшуге көмектеседі.
Ауруханаға жеткізу роботтарының бөлшектеріндегі болашақ үрдістер
Ауруханаға жеткізу роботтарының келесі жиынтығы жақсырақ материалдарға, қатаң цифрлық басқаруға және оңай өзгеретін дизайнға байланысты болады. Әрбір үрдіс сол үш тірекке байланысты: дәлдік, материалдар және процестер. Осыларды дұрыс жасаған кезде робот көптеген жылдар бойы жұмыс істейді. Оларды дұрыс жасамаған кезде, ол түнгі сағат 2-де дәлізде істен шығады.
Жетілдірілген материалдар мен жабындар
Жаңа материалдар ұзақ қызмет ету мерзімін және аз күтімді уәде етеді. Сондай-ақ, олар роботқа микробтардың түсіп қалу мүмкіндігін азайтады.
Өздігінен майланатын композиттер
Өздігінен майланатын композиттер негізгі материалға қатты майлағыштарды араластырады. Бұл композиттерден жасалған мойынтіректер мен втулкалар майсыз жұмыс істейді. Бұл таза ауруханада маңызды. Майдың болмауы тамшылардың және кірдің болмауын білдіреді. Бұл композиттер стандартты пластмассаларға қарағанда қайталанатын тазалау циклдарын жақсы өткізеді. ПТР машинасының корпусы ұқсас талаптарға тап болады, сондықтан бірдей материалдық логика көбінесе қайталанады.
Микробқа қарсы беттік өңдеулер
Микробқа қарсы жабындар бактерияларды жанасқанда өлтіреді немесе олардың өсуін баяулатады. Күміс иондары мен мыс негізіндегі емдеу әдістері кең таралған. Олар адамдар жиі тиіп тұратын беттерде, мысалы, тұтқаларда, науаларда және ұстағыштардың жақтарында жақсы жұмыс істейді. Жабын сутегі асқын тотығы мен ультракүлгін сәулелерге қабыршақтанбай төзімді болуы керек. Бұл біріншіден, материалдарға, екіншіден, технологиялық мәселе.
Сандық өндіріс және ақылды зауыттар
Зауыттар ақылды бола түсуде. Бұл өзгеріс ауруханаға жеткізу роботтарының бөлшектерін жасау және бақылау тәсілдерін өзгертеді.
Бақылау үшін 4.0 индустриясы
Industry 4.0 машиналарды, сенсорларды және деректер жүйелерін байланыстырады. Әрбір кесу, өлшеу және тексеру журналға жазылады. Егер қосылыс далада істен шықса, өндіруші оны дәл партия мен машинаға дейін қадағалай алады. Бақылаудың бұл деңгейі медициналық құрылғылар ережелері үшін маңызды. Сондай-ақ, ол аурухана сатып алушылары арасында сенімді нығайтады.
AI басқаратын процесті оңтайландыру
Жасанды интеллект құралдары өңдеу деректерін нақты уақыт режимінде бақылайды. Олар төзімділікті қатаң сақтау үшін берілістерді, жылдамдықтарды және құрал жолдарын реттейді. Маңызды ерекшеліктер бойынша CNC жұмыстары үшін бұл қалдық бөлшектердің азаюын және өнімділіктің тұрақтылығын білдіреді. Жылдам прототиптеудің де пайдасы бар. Жасанды интеллект бірінші кесу алдында дизайнды өзгертуді ұсына алады.
Модульдік және масштабталатын конструкциялар
Модульдік ауруханаларға бөлшектерді тез ауыстыруға мүмкіндік береді. Сондай-ақ, өндірушілерге барлығын қайта жобаламай-ақ өндірісті кеңейтуге мүмкіндік береді.
Жылдам ауыстыруға арналған стандартталған интерфейстер
Стандартты орнату үлгілері мен қосқыштары техникке ұстағышты немесе дөңгелекті бірнеше минут ішінде ауыстыруға мүмкіндік береді. Арнайы құралдардың қажеті жоқ. Ұзақ уақыт жұмыс істемейді. Бұл тәсіл әрбір модульді бірдей интерфейс сипаттамаларына сәйкес құрастыруға болатын арнайы өндірісте жақсы жұмыс істейді.
Қосымша өндіріске арналған дизайн
Қоспалы процестер дизайнерлерге өңдеу жете алмайтын ішкі арналар мен торлы құрылымдарды құруға мүмкіндік береді. Конформды салқындату немесе жеңіл қабырғалары бар арнайы ұстағыш жақсы мысал бола алады. Жылдам прототиптеу қазірдің өзінде осы жолды қолданады. Принтерлер жылдамдаған сайын, өндірістік бөлшектер көбірек болады. Көптеген командалар әлі де тығыз бекітуді қажет ететін металл компоненттер үшін Қытайдағы CNC жеткізушілеріне сүйенеді.
NOBLE: Ауруханаға жеткізу роботтарының бөлшектерін өндіру

Металл және пластикалық өңдеу бойынша сараптама
NOBLE ауруханаға жеткізу роботтарының бөлшектеріне арналған металл және пластикалық өңдеумен айналысады. Компания екі түрлі материалдармен де айналысады. Бұл маңызды, себебі бір робот алюминий рамаларды, тот баспайтын болаттан жасалған қосылыстарды және PEEK қысқыштарын пайдаланады. Олардың барлығына бір жеткізушінің болуы уақытты үнемдейді және төзімділікті бірдей сақтайды.
CNC өңдеу, инъекциялық қалыптау және 3D басып шығару
Цех CNC өңдеу, инжекциялық қалыптау және 3D басып шығаруды бір жерде жүзеге асырады. CNC токарлық өңдеу және 5 осьті фрезерлік тұтқалы мойынтіректердің тесіктері, беріліс қорабының корпустары және бекіту интерфейстері. Қалыптау көптеген бөлшектерді жасаған кезде корпустар мен қақпақтарға қамқорлық жасайды. 3D басып шығару прототиптер мен тапсырыс бойынша жасалған соңғы эффекторлар үшін олқылықты толтырады. ПТР машинасының корпусы да сол жолмен жүреді: алдымен жылдам прототиптеу, содан кейін дұрыс өндіріс процесі. Металл бөлшектерін тез қажет ететін командалар көбінесе Қытайдағы CNC жеткізушілеріне барады, ал NOBLE сол жылдамдық пен сапада бәсекелеседі.
Прототиптен өндіріске дейін
Әрбір бағдарлама шағыннан басталады. Прототипті жылдам жасау құрал-жабдықтарға ақша жұмсалмас бұрын сәйкестіктің жұмыс істейтінін дәлелдейді. Содан кейін команда сол сызбалар мен тексеру жоспарын қолдана отырып өндіріске көшеді. Бұл үздіксіздік тәуекелді азайтады. Тапсырыс бойынша өндіріс прототип цехы мен өндіріс желісі бір сапа жүйесін пайдаланған кезде жақсы жұмыс істейді.
Сертификаттар және сапаны қамтамасыз ету
Сертификаттар сатып алушыға дүкеннің не істей алатынын көрсетеді. NOBLE ISO 9001:2015 және ISO 13485:2016 стандарттарына ие. Біріншісі жалпы сапа менеджментін қамтиды. Екіншісі медициналық құрылғыларға қолданылады. Олар бірге клиникалық қолдануға арналған ауруханаға жеткізу робот бөлшектерін өндіруді қамтиды.
ISO 9001:2015 және ISO 13485:2016
ISO 13485:2016 жобалауды бақылауды, тәуекел файлдарын және құжатталған бақылауды талап етеді. Бұл медициналық робот өндірісіне сәйкес келеді, мұнда ақаулы буын пациенттердің қауіпсіздігіне әсер етуі мүмкін. Стандарт сонымен қатар жеткізушілерді өздерінің кіші деңгейдегі жеткізушілерін бақылауға мәжбүр етеді. Осылайша, болат диірмені де, полимер шайыры да сапа желісінде қалады.
Толық бақылау және тексеру
Әрбір партияда жылу партиясының нөмірі және өңдеу журналы болады. CMM есептері және бірінші бұйымның тексерулері өлшемдік ескертулерді растайды. Егер бөлшек ауытқып кетсе, шеберхана оны нақты машина мен құралға дейін бақылай алады. Ауруханалар өз жеткізушілерін тексерген кезде бұл деңгейдегі есеп жүргізу маңызды.
Дизайннан бастап құрастыруға дейінгі кешенді қызметтер
NOBLE металл кесумен шектелмейді. Команда тұжырымдамадан бастап жеткізілген қондырғыға дейін толық доғаны қолдайды. Бұл ассортимент өз ішінде өңдеу немесе құрастыру қуаты жоқ клиенттерге көмектеседі.
Өндіріс қабілеттілігін қолдауға арналған дизайн
Инженерлер алғашқы чип ұшып кетпес бұрын сызбаларды қарап шығады. Олар функцияны қоспай-ақ құнын арттыратын қатаң төзімділіктерді белгілейді. Олар қалыпталған қақпақтар мен CNC құралдары шынымен жете алатын радиустардың жобалау бұрыштарын ұсынады. Бұл алғашқы кері байланыс идеядан өндіріске дейінгі жолды қысқартады.
Құрастыру, сынау және орындау
Цех кіші жүйелерді жинайды, оларды тексереді және жөнелтуге орайды. Тұтқа модулі есікті тексерілген күйінде қалдырады. Практикалық тұрғыдан алғанда, бұл клиентті екінші жеткізушіден және екінші сапа тексеру жиынтығынан құтқарады. Бір серіктес, бір құжат ізі, бір байланыс нүктесі.
Дәлдік, материалдар және процестер бір-біріне сәйкес келеді. Ұстағыштың жұмысы оның қорытпасын немесе полимерін анықтайды. Қауіпсіздік және қайталану қажеттіліктері төзімділікті белгілейді. Сондықтан функция әрбір сызбаға дейін төмендейді. Өз дизайныңызды сол құрылыммен салыстырыңыз. Әр қадамда бір сұрақ қойыңыз: бұл таңдау бөлшектің жұмысына қызмет ете ме? Содан кейін медициналық құрылғылар стандарттарын және озық өңдеуді білетін серіктес табыңыз. ISO 13485:2016 және нақты тексеру деректерін іздеңіз. Материалдар жақсара береді. Цифрлық өндіріс циклды қатайта береді. Ауруханаға жеткізу робот бөлшектерінің келесі буыны таза, жеңіл және сенімдірек болады.
Ауруханаға жеткізу роботтарының бөлшектері туралы жиі қойылатын сұрақтар
CNC өңдеу ауруханаға жеткізу робот бөлшектері үшін қандай төзімділікке қол жеткізе алады?
Дәл CNC өңдеуі маңызды ерекшеліктер бойынша ±0.005 мм-ден ±0.025 мм-ге дейін жетуі мүмкін. Мойынтіректердің тесіктері мен түйісу интерфейстері қозғалысты қайталанатын ету үшін көбінесе осы диапазонды пайдаланады.
Күнделікті зарарсыздандыруға қандай материалдар жақсы төзімді?
PEEK 250°C-тан жоғары бу автоклав циклдарын өңдей алады. Медициналық сапалы тот баспайтын болат сутегі асқын тотығы мен ультракүлгін сәулелермен тазалауға да төтеп бере алады.
Өндіруші қандай сертификаттарға ие болуы керек?
ISO 13485:2016 медициналық құрылғылардың сапасын қамтамасыз етеді. ISO 9001:2015 жалпы сапа менеджментін қамтиды. Қытайдағы көптеген CNC жеткізушілері екі сертификатқа да ие.
Жылдам прототиптеу қалай дамуды жеделдетеді?
3D басып шығару сынақ бөлшектерін бірнеше сағат ішінде жасайды. Инженерлер өндірістік құрал-жабдықтарға ақша жұмсамас бұрын жарамдылығын және жұмыс істеуін тексереді. Бұл тәуекелді азайтады және мерзімдерді қысқартады.
Тапсырыс бойынша өндіріс қашан стандартты бөлшектерге қарағанда тиімдірек болады?
Дайын бөлшектер гигиена, беріктік немесе дәлдік талаптарына сай келмеген кезде арнайы өндіріс сәйкес келеді. Тұтқаны ұстаушының материалға және төзімділікке қойылатын талаптары көбінесе ерекше болады.
ПТР аппаратының корпусына арналған материалды таңдау робот қақпақтарымен қалай салыстырылады?
ПТР аппаратының корпусы тығыз төзімділік пен тазалауға оңай беттерді қажет етеді. Робот науалары мен корпустары сияқты, ол көбінесе ұқсас себептермен PEEK немесе поликарбонатты пайдаланады.
Жиынтық қателік дегеніміз не және оны қалай басқаруға болады?
Төзімділік бірнеше буындарда жиналады. Инженерлер құрастырудағы маңызды ерекшеліктер мен қатты құрылымдық бөлшектерге тығыз сілтемелерді пайдалану арқылы жалпы қателікті азайтады.