
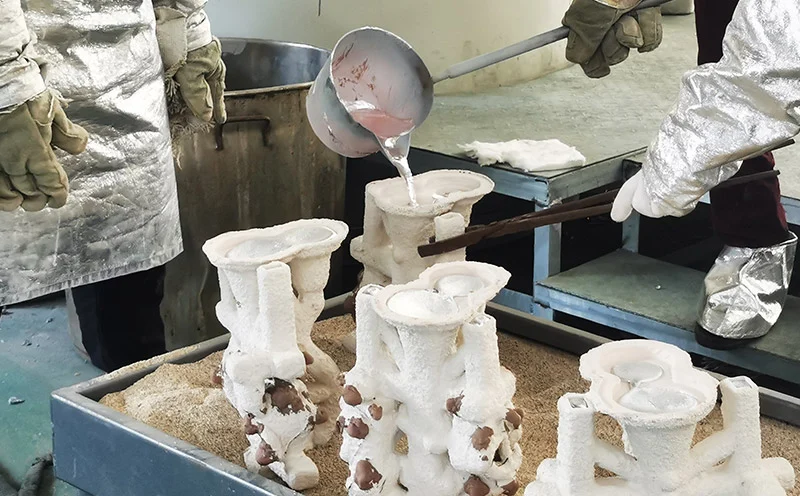
La fusione a cera persa sottovuoto non è una novità. Il processo di fusione a cera persa ha origini millenarie. Tuttavia, la fase sottovuoto è moderna. Si verifica ossidazione, si formano pori e, in definitiva, i componenti si guastano durante l'uso.
La tecnologia del vuoto rimuove l'aria, mantenendo puro il materiale fuso. Anche lo stampo in ceramica non rilascia gas. I pezzi risultanti sono densi e privi di difetti. Per questo motivo, i settori aerospaziale, medicale e della produzione di energia si affidano alla fusione a cera persa sottovuoto per la fabbricazione di componenti critici.
Che cos'è la fusione a cera persa sottovuoto?
Definizione
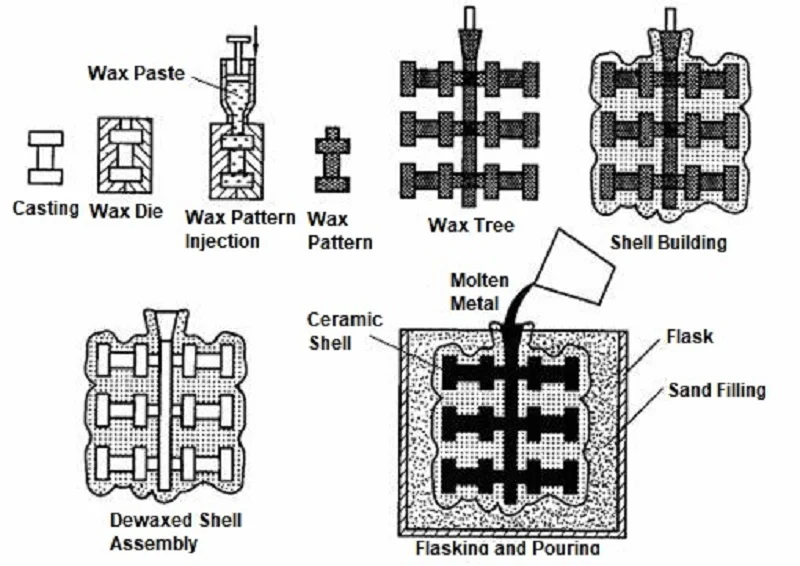
I pezzi vengono realizzati partendo da un modello in cera. Questo viene rivestito di ceramica. La cera viene fusa. Si ottiene uno stampo. Infine, si versa il metallo. Questo è il processo di microfusione.
La fusione a cera persa sottovuoto segue la stessa sequenza. Tuttavia, la colata avviene all'interno di una camera a vuoto. Lo stampo viene svuotato. Il metallo viene fuso sotto vuoto. La colata avviene senza contatto con l'aria. Questa semplice differenza cambia tutto.
Perché si usa il vuoto
Quattro ragioni spingono all'utilizzo del vuoto.
Ridurre l'ossidazione. I metalli reattivi formano immediatamente ossidi se esposti all'aria. Titanio, zirconio e superleghe sono particolarmente soggetti all'ossidazione. Un ambiente sottovuoto elimina la fonte di ossigeno, mantenendo il metallo pulito.
Prevenire l'assorbimento di gas. L'idrogeno e l'azoto possono dissolversi nel metallo fuso e fuoriuscire durante la solidificazione, formando porosità. Il processo sottovuoto rimuove questi gas prima che possano causare problemi.
Migliorare la pulizia del metallo. Durante la fusione all'aria aperta si formano ossidi e inclusioni; queste sostanze rimangono intrappolate nella fusione e fungono da punti di innesco per le cricche. La fusione sottovuoto elimina queste fonti di contaminazione.
Produci getti densi. Senza porosità, i getti risultano completamente densi. Le proprietà meccaniche sono migliorate, la durata a fatica è prolungata e i componenti possono resistere alle sollecitazioni delle applicazioni critiche.
Miglioramento delle proprietà meccaniche. Una maggiore densità si traduce in maggiore resistenza. Un metallo più pulito garantisce una migliore duttilità. La combinazione di questi due fattori offre prestazioni ineguagliabili rispetto ai componenti ottenuti tramite fusione in aria.
La fusione a cera persa sottovuoto offre tutti e cinque questi vantaggi. Per questo motivo, è diventata il processo standard per le pale delle turbine, gli impianti medicali e i componenti strutturali aerospaziali. Il vuoto non è una caratteristica opzionale, ma è al centro del processo.
Processo di fusione a cera persa sottovuoto passo dopo passo
Fase 1 – Creazione del modello in cera
La cera fusa viene versata in uno stampo metallico, lavorato con precisione. La cera fusa riempie ogni dettaglio, garantendo che il modello in cera risultante si adatti perfettamente allo stampo. La precisione raggiunta in questa fase determina la precisione della fusione finale.
Diversi modelli vengono assemblati su un canale di colata centrale. Questa struttura ad albero sostiene tutti i pezzi. L'orientamento e la spaziatura dei pezzi sono fondamentali. Il design del canale di colata determina il modo in cui il metallo fluisce in ogni cavità. Un design errato del canale di colata può causare turbolenza del fluido. La turbolenza intrappola i gas, con conseguente produzione di pezzi di scarto.
Fase 2 – Costruzione del guscio ceramico
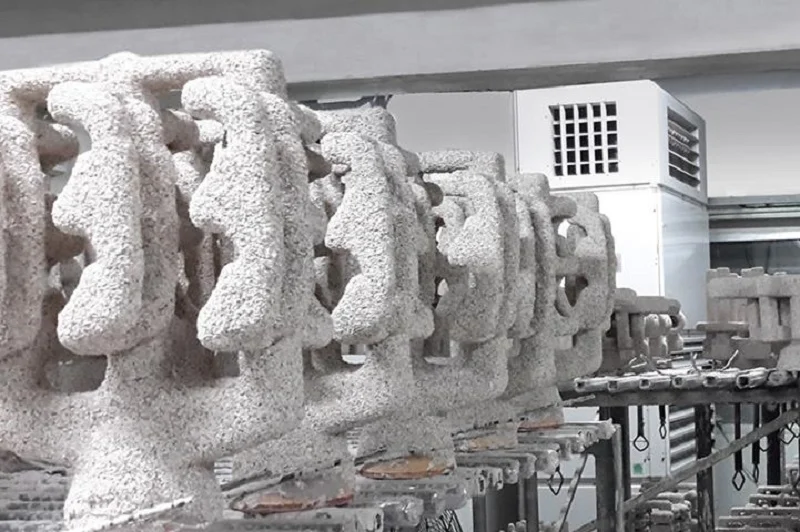
Immergere il modello in cera nella pasta ceramica. Successivamente, applicare la polvere di gesso sulla superficie ancora umida. Ripetere il ciclo di immersione e applicazione del gesso. Applicare lo strato successivo solo dopo che il precedente si è asciugato. Il processo standard prevede da sei a otto strati. Gli strati più spessi possono resistere a condizioni di fusione più severe.
I materiali ceramici vengono scelti in base alla lega.
La silice è il materiale principale. È economica e adatta a una vasta gamma di leghe.
Lo zircone può sopportare temperature più elevate ed è resistente agli shock termici.
L'allumina è chimicamente stabile e non reagisce con la maggior parte dei metalli.
La mullite raggiunge un buon equilibrio tra resistenza e stabilità termica.
L'ittria è specifica per il titanio. Non reagisce con il titanio fuso. Questo è fondamentale perché il titanio dissolve la maggior parte degli altri materiali ceramici.
Fase 3 – Rimozione della cera e cottura del proiettile
Prima della colata, la cera deve essere rimossa dal guscio. La prima fase viene eseguita in autoclave. Il vapore ad alta pressione fonde la cera, che fuoriesce attraverso il canale di colata. Il guscio rimane intatto.
Successivamente, il guscio viene inserito in un forno. Il ciclo di cottura avviene a temperature comprese tra 800 °C e 1000 °C. La cera residua brucia completamente. La ceramica si sinterizza e acquisisce resistenza. Il guscio diventa sufficientemente rigido da resistere alla colata.
L'ultima fase è il preriscaldamento dello stampo. Il guscio viene riscaldato alla temperatura di colata prima di entrare nella camera a vuoto. Il contatto del metallo caldo con un guscio freddo crea uno shock termico. Il guscio si crepa e il metallo fuoriesce. Il preriscaldamento impedisce che ciò accada.
Questi tre passaggi preparano il guscio per la fusione a cera persa sottovuoto. La fase successiva, ovvero la fusione e la colata, avviene all'interno della camera a vuoto. È qui che il processo si differenzia realmente dalla fusione a cera persa convenzionale.
Fase 4 – Fusione e colata sottovuoto
L'involucro preriscaldato viene inserito nella camera a vuoto. La camera viene sigillata e l'aria viene evacuata. La pressione viene ridotta a 10⁻² - 10⁻⁴ millibar, ovvero a una condizione di quasi vuoto.
La fusione a induzione sotto vuoto avviene all'interno della stessa camera a vuoto. Una bobina a induzione circonda il crogiolo, fondendo il metallo. Poiché il metallo fuso non è esposto all'ossigeno o all'azoto, rimane puro.
La colata sottovuoto prevede l'inclinazione della camera a vuoto e del crogiolo in modo che il metallo fuso fluisca nello stampo. L'intero processo si svolge in condizioni di vuoto, prevenendo l'ossidazione e l'assorbimento di gas e garantendo che il metallo riempia completamente lo stampo.
Questa fase è fondamentale per la fusione a cera persa sottovuoto. Il vuoto svolge due ruoli cruciali: rimuove i gas disciolti dal metallo fuso e impedisce l'ingresso di nuovi gas. Il risultato è una fusione densa e priva di difetti.
Passaggio 5: raffreddamento e solidificazione
Il raffreddamento inizia dopo la colata. La velocità è importante.
Il raffreddamento rapido produce grani fini, che a loro volta garantiscono una maggiore resistenza. Tuttavia, le sollecitazioni termiche possono causare fessurazioni nelle sezioni a parete sottile.
Il raffreddamento lento produce grani più grossolani, i quali a loro volta garantiscono una migliore resistenza allo scorrimento viscoso ad alte temperature. Le pale delle turbine richiedono questa proprietà.
La solidificazione direzionale controlla l'orientamento dei grani. Quando lo stampo viene estratto dal forno, il calore viene dissipato da un'estremità. I grani crescono parallelamente alla direzione di estrazione. In questo modo, la resistenza allo scorrimento viscoso risulta migliorata.
In questo senso, le fusioni monocristalline rappresentano il massimo. Grazie alla presenza di un unico grano e all'assenza di bordi di grano, non si verificano slittamenti dei bordi di grano ad alte temperature. Questo processo viene utilizzato per la produzione di pale di turbina con i requisiti più stringenti. La fusione a cera persa sotto vuoto è l'unico metodo per la produzione di tali pale.
Fase 6 – Rimozione del guscio e finitura
Il guscio ceramico viene rimosso. Il corpo principale viene frantumato mediante impatto meccanico. Un getto d'acqua rimuove gli strati rimanenti. A questo punto, il componente è esposto.
Il pezzo viene separato dal canale di colata; in genere, gli operatori utilizzano una mola o una sega a nastro per eseguire questa operazione. In questa fase, la superficie dell'area del canale di colata è ruvida, quindi l'operatore rimuove il materiale in eccesso mediante lavorazione meccanica.
Segue il trattamento termico. Il riscaldamento e il raffreddamento vengono utilizzati per conferire al pezzo le corrette proprietà meccaniche: resistenza, duttilità e durezza. I parametri specifici dipendono dal tipo di lega.
La lavorazione meccanica porta le superfici critiche alle loro dimensioni finali. Le tolleranze che la fusione non può soddisfare vengono ottenute tramite taglio. Le aree che richiedono superfici lisce vengono rettificate.
L'ispezione è la fase finale. Comprende controlli dimensionali, ispezione a raggi X per difetti interni, test con liquidi penetranti per crepe superficiali e test a ultrasuoni per la porosità sottosuperficiale. Solo i pezzi che superano tutti i controlli vengono spediti.
Questi sei passaggi definiscono completamente l'intero processo di fusione a cera persa sottovuoto, dall'inizio alla fine. Ogni passaggio è indispensabile e influenza i processi successivi. La tecnologia del vuoto non è affatto un dettaglio secondario; è proprio ciò che permette di applicare con successo questo processo alle leghe critiche.
Leghe metalliche comuni utilizzate nella fusione a cera persa sotto vuoto
Acciaio inossidabile
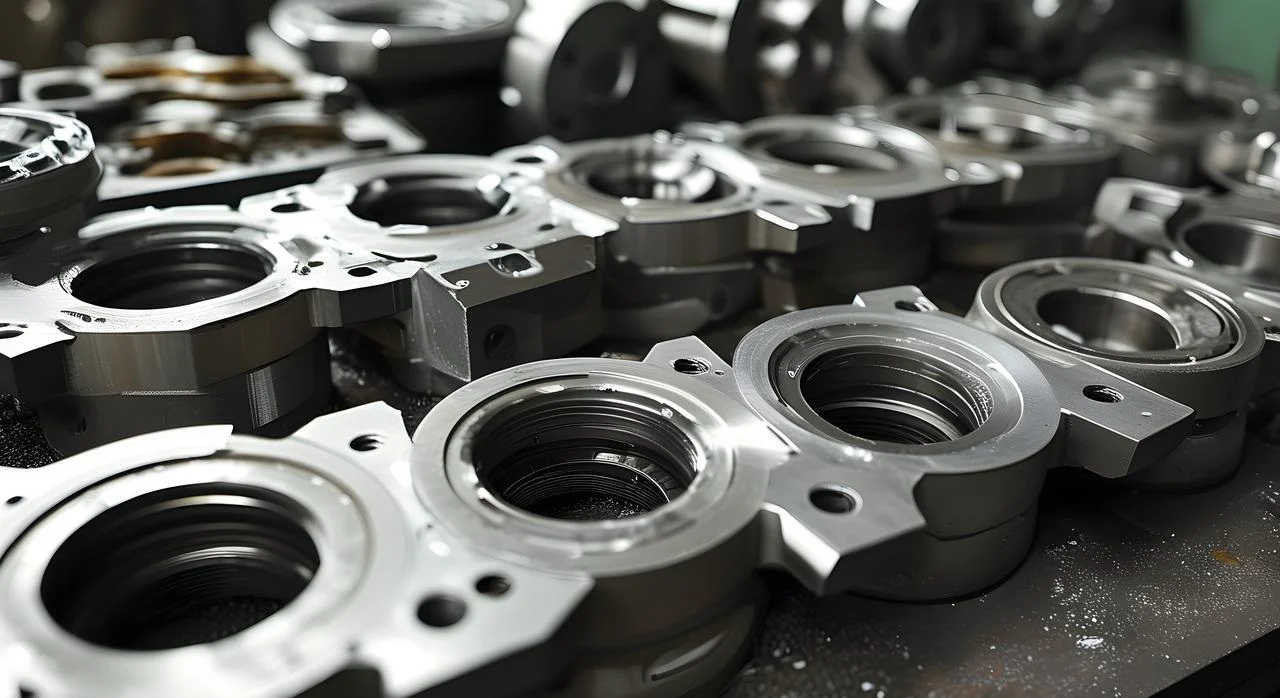
L'acciaio inossidabile è il materiale principale. Per i componenti che richiedono resistenza alla corrosione e una resistenza meccanica moderata, si utilizza in genere il processo di fusione sottovuoto. Esempi tipici sono i corpi pompa, i corpi valvola e la componentistica navale.
Il suo vantaggio risiede nella qualità costante. L'ambiente sottovuoto elimina l'idrogeno. Nell'acciaio inossidabile fuso a pressione atmosferica, l'idrogeno può causare microfori e porosità. I pezzi prodotti mediante fusione sottovuoto sono di qualità affidabile.
Gli svantaggi? L'acciaio inossidabile non ha requisiti altrettanto stringenti per i processi sottovuoto quanto il titanio. Per i pezzi con geometrie semplici, la fusione sottovuoto potrebbe non essere economicamente vantaggiosa.
Acciaio per utensili
Gli acciai per utensili vengono utilizzati per la produzione di utensili da taglio, stampi e componenti soggetti ad usura. L'elevato contenuto di carbonio e di elementi di lega conferisce loro durezza. Il trattamento termico viene impiegato per ottenere le proprietà finali. Il processo di fusione sottovuoto produce una microstruttura pura, priva di ossidi e inclusioni, che presenta una risposta costante al trattamento termico.
La resistenza all'usura è la sua proprietà principale. La microstruttura pura garantisce una distribuzione uniforme dei carburi, prolungando così la durata dei componenti. La necessità di fusione sottovuoto deriva dalla sensibilità di questa lega all'ossigeno.
Superleghe a base di nichel
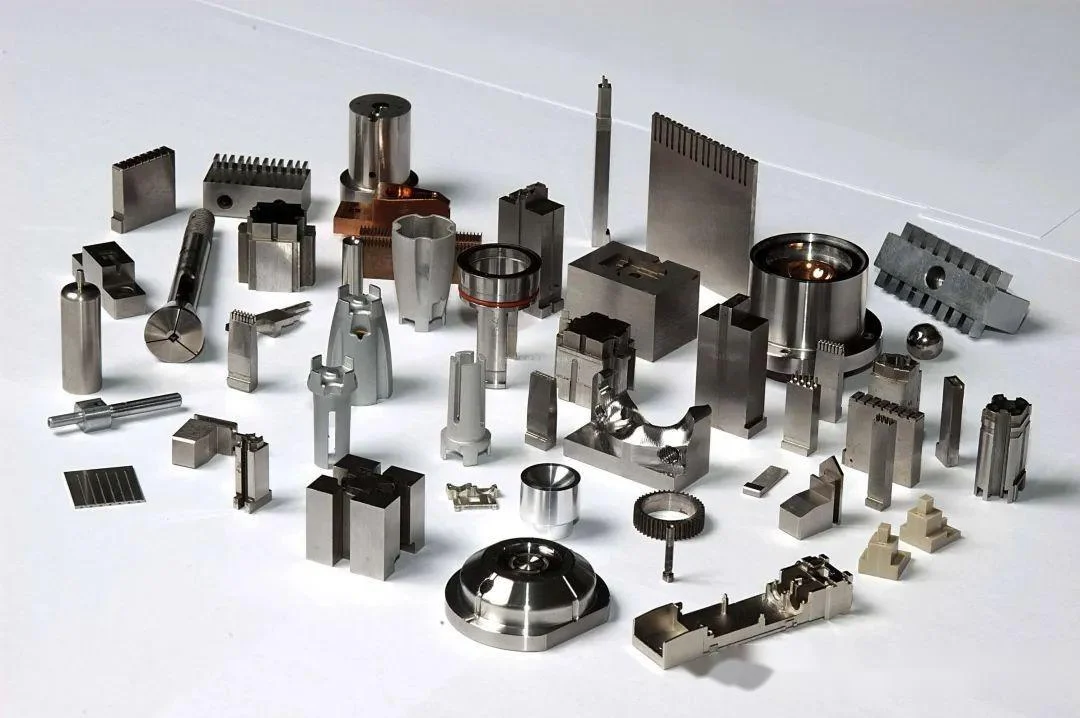
Le leghe Inconel 718, Waspaloy e René sono materiali resistenti alle alte temperature che mantengono la loro robustezza a temperature comprese tra 700 °C e 1000 °C. Vengono utilizzati nelle pale delle turbine, nelle camere di combustione e negli ugelli di scarico.
Le loro prestazioni sono eccezionali: resistenza allo scorrimento viscoso, resistenza all'ossidazione e resistenza alla fatica. Quali sono i limiti? Sono costosi, difficili da lavorare e richiedono la fusione sottovuoto.
La fusione a cera persa sottovuoto è il metodo di fusione standard per queste leghe. La fusione convenzionale danneggerebbe queste leghe, quindi i processi sottovuoto sono essenziali.
Leghe a base di cobalto
Le leghe di cobalto offrono resistenza all'usura e robustezza alle alte temperature. La stellite è la più comune. Viene utilizzata per sedi di valvole, boccole e strumenti chirurgici.
Le proprietà derivano dalla formazione di carburi. I carburi di cromo conferiscono durezza. Le leghe resistono all'usura e alla corrosione. Le applicazioni industriali includono giranti per pompe, matrici per estrusione e pale per turbine.
Leghe di titanio
Il titanio è l'opzione ad alte prestazioni. La lega Ti-6Al-4V è quella standard. Il rapporto resistenza-peso è eccellente. La biocompatibilità lo rende ideale per gli impianti.
L'esigenza di una fusione a cera persa sottovuoto è imprescindibile. Il titanio assorbe ossigeno e azoto dall'aria. La conseguente fragilità compromette la duttilità. Il vuoto protegge il metallo fuso, mantenendo inalterate le proprietà del pezzo.
Leghe di alluminio
L'alluminio è meno comune nella fusione sottovuoto. Il film di ossido è protettivo, ma la porosità da idrogeno rappresenta un problema. Le leghe A356 e AlSi10Mg traggono vantaggio dalla degassificazione sottovuoto.
Le applicazioni sono critiche in termini di peso. Staffe aerospaziali e componenti delle sospensioni automobilistiche. Il vuoto migliora le proprietà, ma il costo è spesso difficile da giustificare. La fusione in aria è solitamente sufficiente per l'alluminio.
Perché scegliere NOBLE per la fusione a cera persa sottovuoto e la produzione di precisione?

NOBLE è specializzata nella produzione di componenti di precisione in metallo e plastica. L'azienda opera in diversi settori, tra cui quello medicale, aerospaziale, automobilistico e industriale. Componenti personalizzati di alta qualità sono la norma.
Servizi di produzione end-to-end
Il processo inizia prima della produzione. Il supporto alla progettazione del prodotto individua tempestivamente eventuali problemi. Le revisioni di progettazione per la produzione (DFM) ottimizzano il componente per il processo produttivo. La consulenza sulla selezione dei materiali garantisce la scelta della lega più adatta all'applicazione.
La prototipazione rapida convalida il progetto prima della realizzazione degli stampi. Successivamente inizia la produzione. La fusione a cera persa sottovuoto crea componenti metallici complessi e privi di difetti. La lavorazione CNC porta le superfici critiche alle tolleranze finali. Lo stampaggio a iniezione di plastica gestisce la produzione di grandi volumi di componenti in polimero. La finitura superficiale aggiunge resistenza alla corrosione e migliora l'estetica.
Il controllo qualità avviene in ogni fase. L'assemblaggio realizza i sottosistemi. L'imballaggio e la logistica si occupano della spedizione del prodotto finito.
Un unico fornitore si occupa di tutto. Dall'ideazione al prodotto finito. Nessun passaggio di consegne. Nessuna interruzione. Un unico punto di contatto.
Qualità di cui ti puoi fidare
Il sistema di qualità è certificato e documentato.
La norma ISO 9001:2015 riguarda la gestione generale della qualità. Processi coerenti. Ispezioni documentate. Registrazioni tracciabili.
La norma ISO 13485:2016 introduce il rigore necessario per la produzione di dispositivi medici. Tracciabilità più rigorosa. Validazione dei processi più stringente. Nessuna deviazione consentita.
Collabora con NOBLE
Il team di ingegneri è a disposizione per fornire assistenza. Selezione dei materiali. Ottimizzazione della producibilità. Prototipazione. Produzione su vasta scala. Contattate NOBLE per esigenze specifiche. Il team vi fornirà la soluzione più adatta alla vostra applicazione.
FAQ
Che cos'è la fusione a cera persa sottovuoto?
Un processo in cui il metallo fuso viene versato in un guscio ceramico sotto vuoto. Il modello in cera si scioglie per primo. Il vuoto elimina l'ossidazione e la porosità gassosa.
Perché si utilizza il vuoto nella microfusione?
Per prevenire l'ossidazione e l'assorbimento di gas nei metalli reattivi e nelle superleghe. Il vuoto rimuove inoltre i gas disciolti dal fuso prima della solidificazione.
Quali materiali si possono fondere utilizzando la tecnica di fusione a cera persa sottovuoto?
Acciai inossidabili, acciai per utensili, superleghe a base di nichel, leghe a base di cobalto, leghe di titanio e alcune leghe di alluminio. Il processo è fondamentale per i materiali che reagiscono con l'aria.
Qual è il miglior materiale ceramico per il guscio esterno?
Dipende dalla lega. La silice e lo zircone funzionano per la maggior parte degli acciai. L'ittria viene utilizzata per il titanio perché non reagisce con il metallo fuso.
È possibile realizzare la fusione a cera persa sottovuoto del titanio?
Sì. Il titanio deve essere fuso sotto vuoto o in atmosfera inerte. Qualsiasi assorbimento di ossigeno rende il materiale fragile e ne compromette la duttilità.
Qual è la differenza tra fusione a cera persa e fusione sottovuoto? colata di investimento?
La microfusione è il processo generale. La fusione a cera persa sotto vuoto è una versione specifica in cui la fusione e la colata avvengono sotto vuoto per leghe reattive e ad alte prestazioni.
La fusione a cera persa sottovuoto è costosa?
Sì. Le attrezzature, gli utensili e il controllo del processo sono costosi. Per componenti di alto valore e critici, il costo è giustificato dai risultati privi di difetti.
Quali settori industriali utilizzano la microfusione sottovuoto?
Settore aerospaziale, dispositivi medici, produzione di energia, automobilistico e difesa. Qualsiasi settore in cui il guasto di un componente non è accettabile.







