
L'anodizzazione è fondamentalmente un ingegnoso processo elettrochimico che rinforza lo strato di ossido naturale presente sui metalli, soprattutto sull'alluminio. Rende il metallo più resistente alla ruggine e ai graffi, e crea una superficie ideale per la colorazione o la sigillatura. A differenza della verniciatura o della placcatura, lo strato di ossido diventa parte integrante del metallo, quindi non si scheggia né si stacca facilmente.
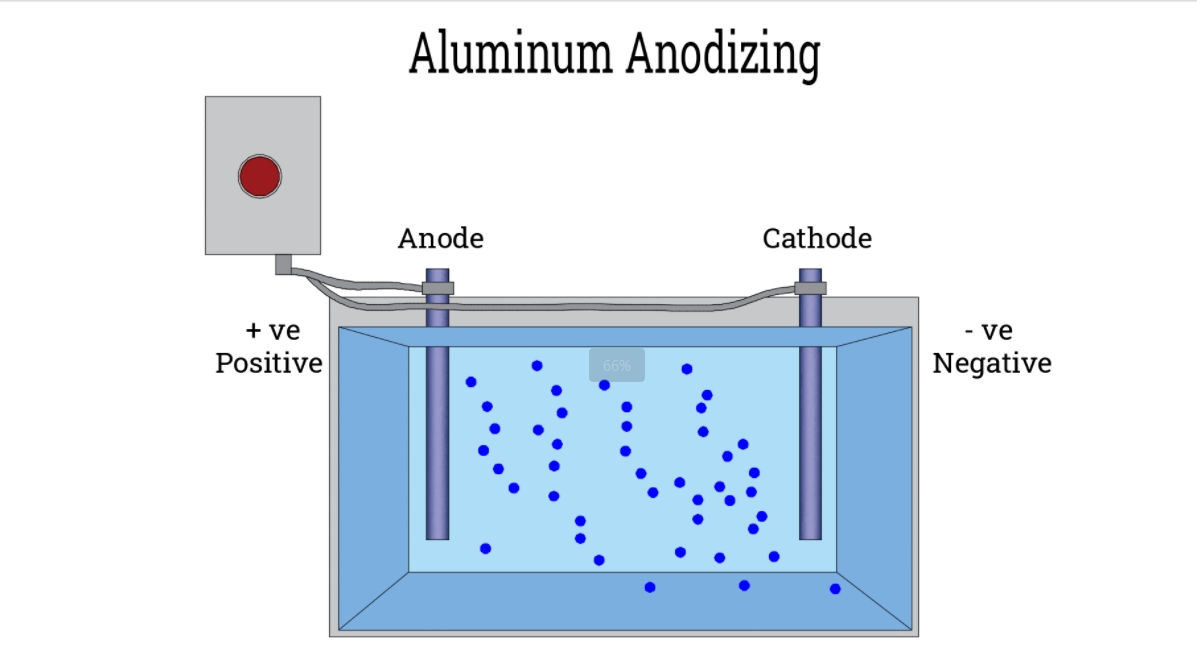
Ecco come funziona: la parte metallica agisce come l'anodo in un sistema elettrolitico. Quando viene attraversata da corrente elettrica attraverso un bagno di acido, gli ioni di ossigeno vengono rilasciati e si legano alla superficie del metallo, formando uno strato di ossido spesso e poroso. Questo strato è integrato nel processo, non semplicemente applicato, il che significa che il metallo gode di una protezione molto migliore dagli agenti esterni.
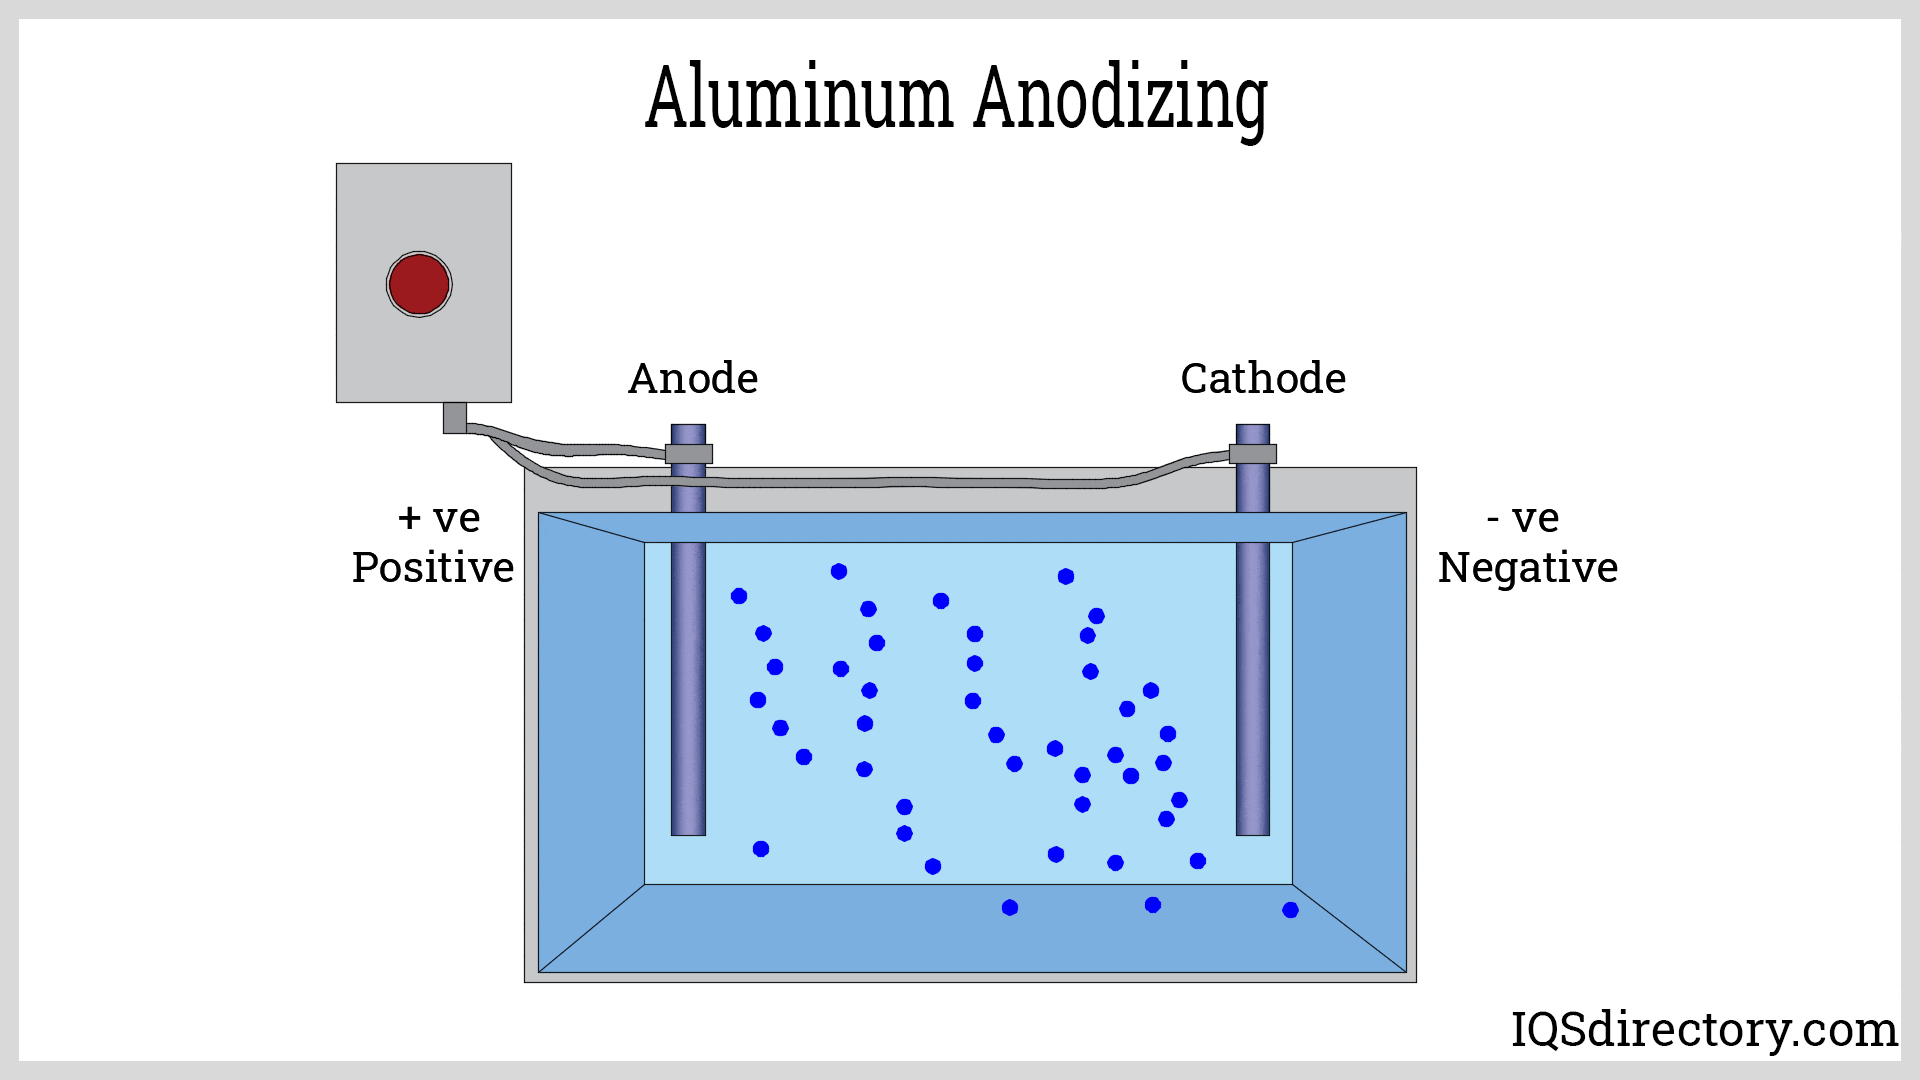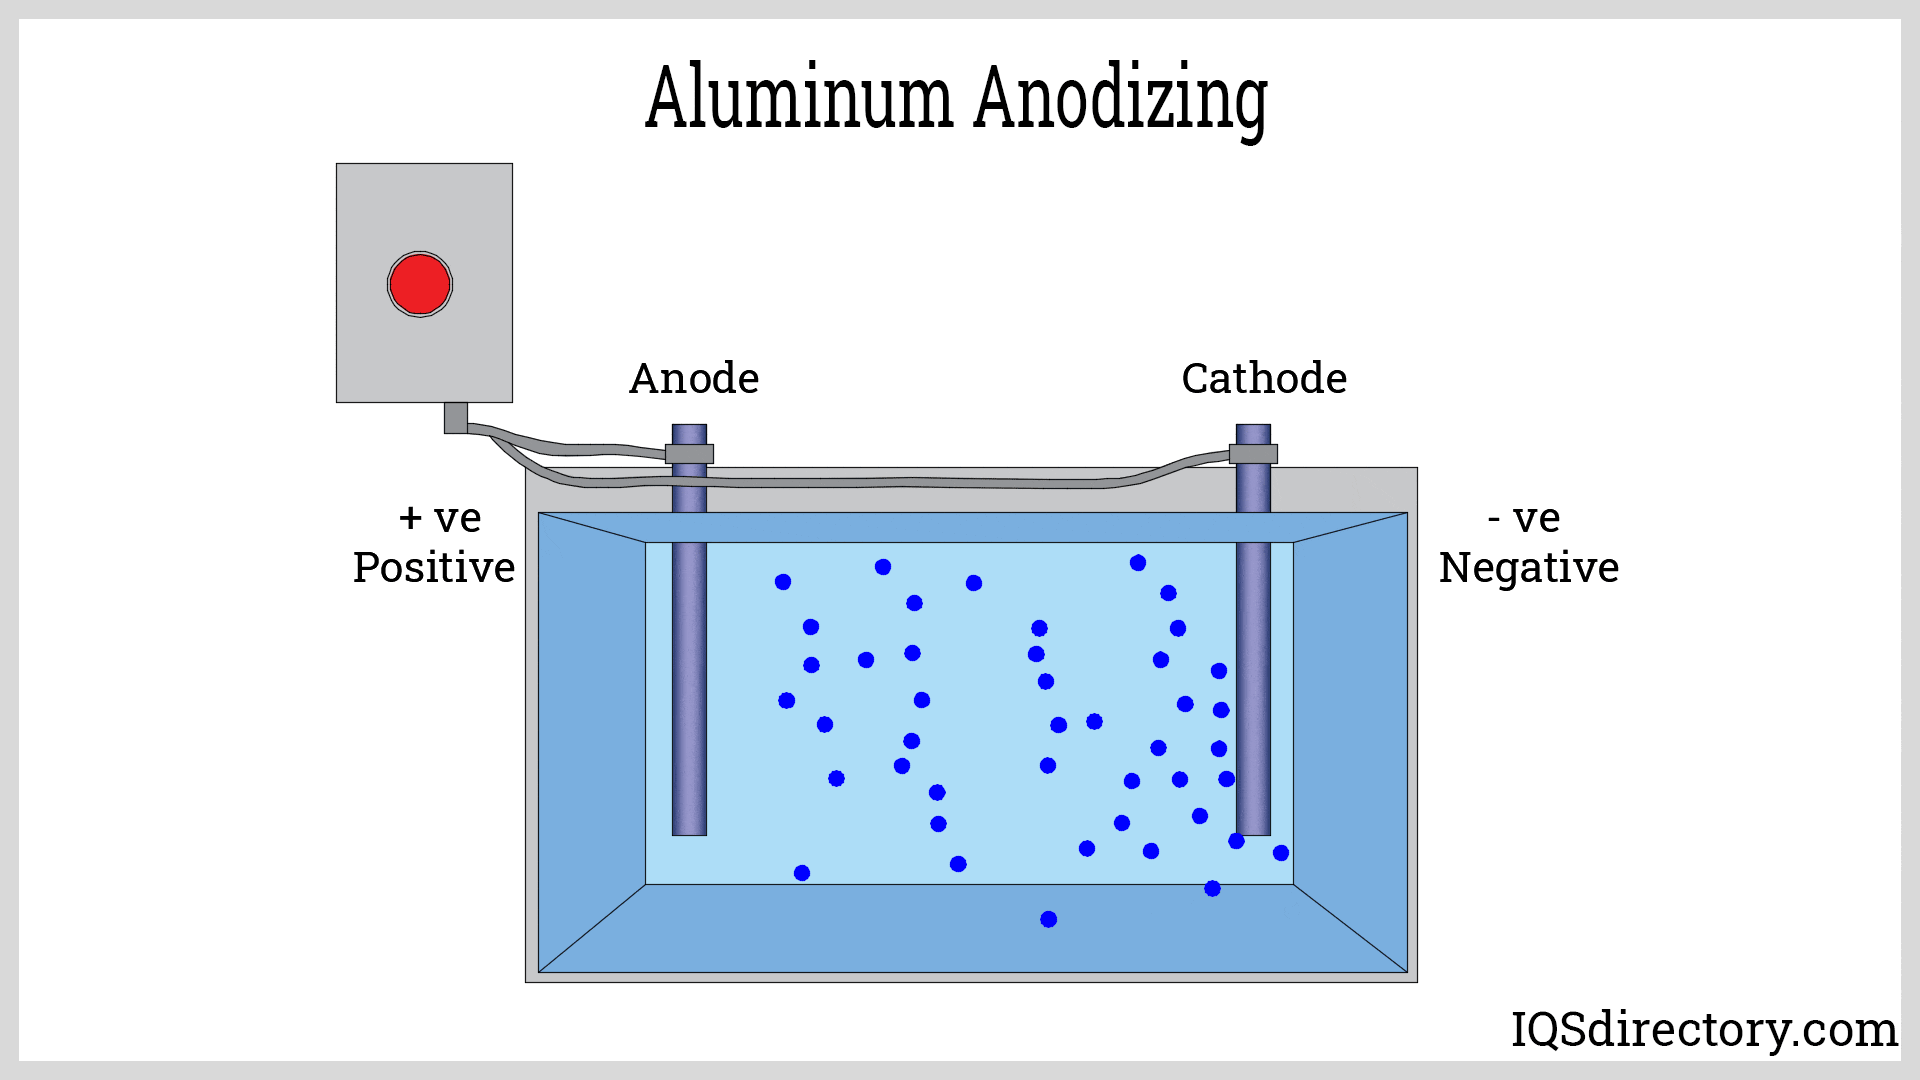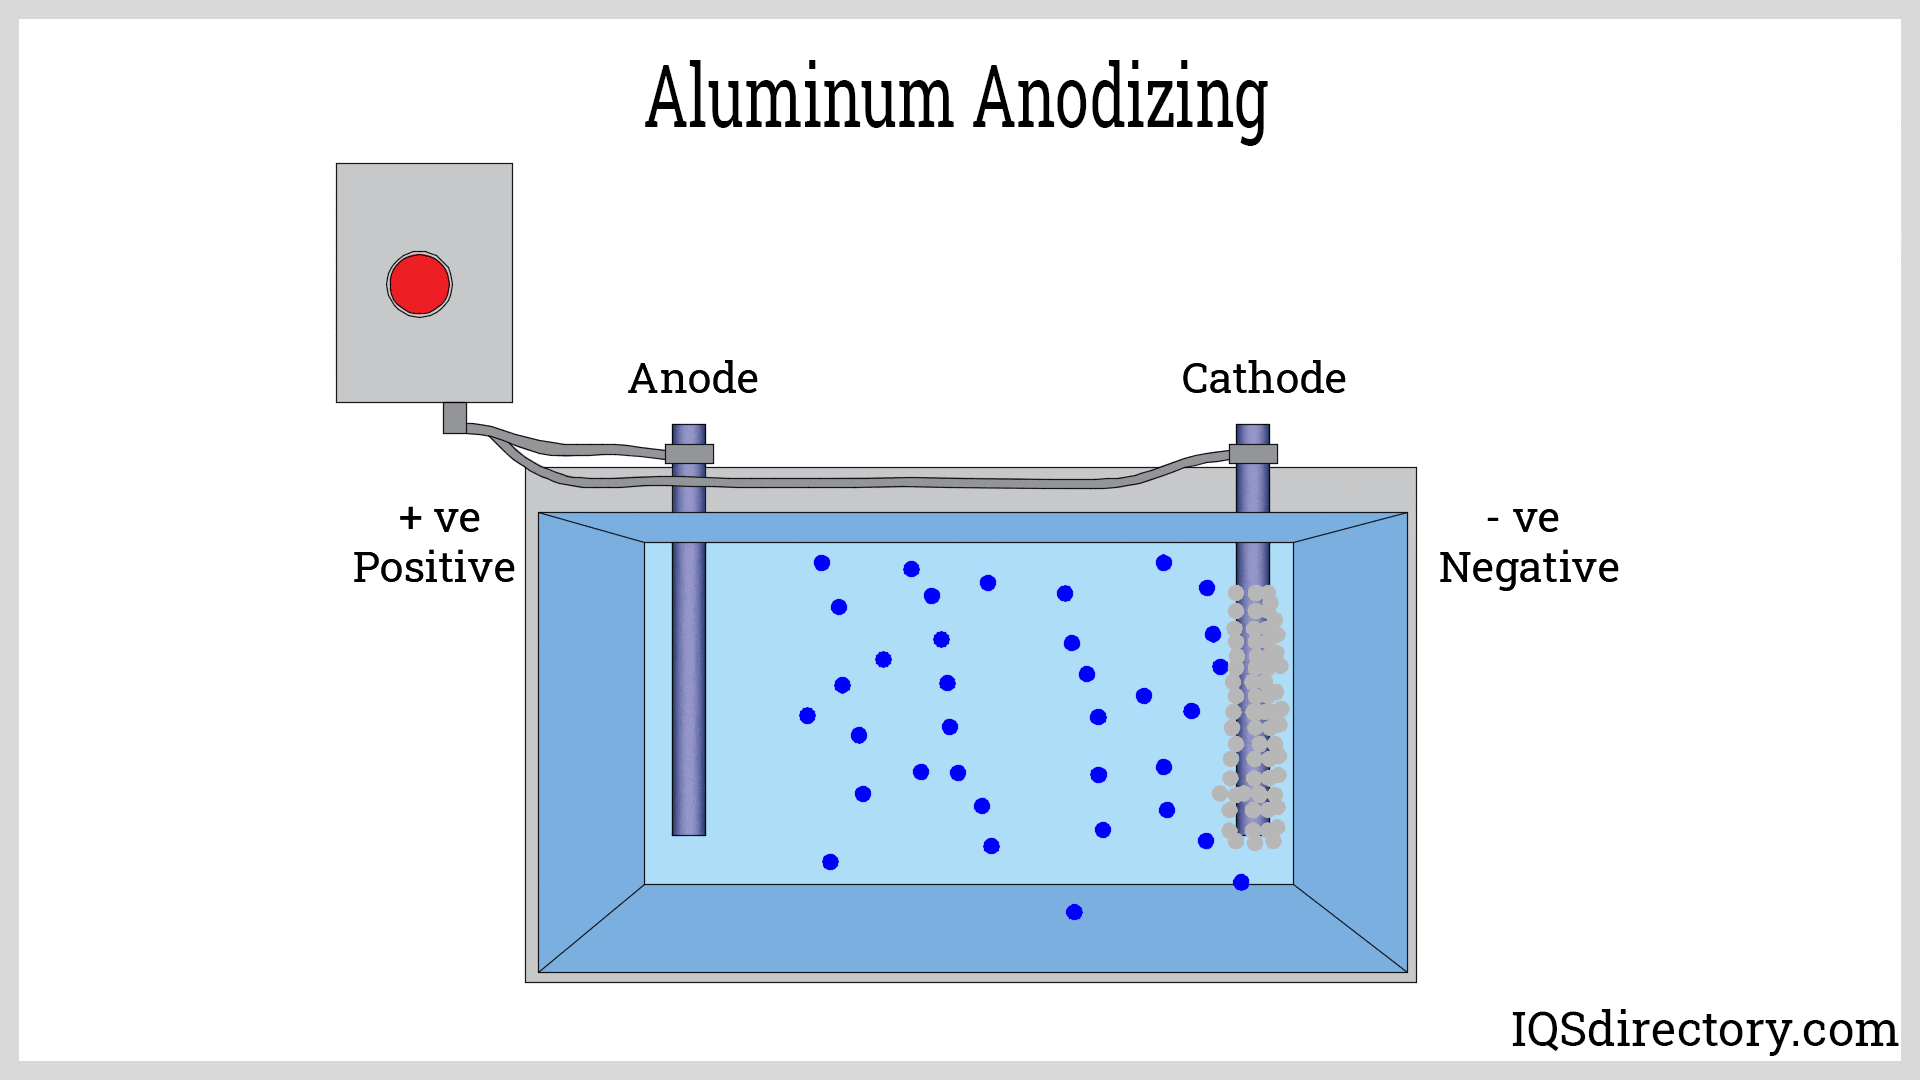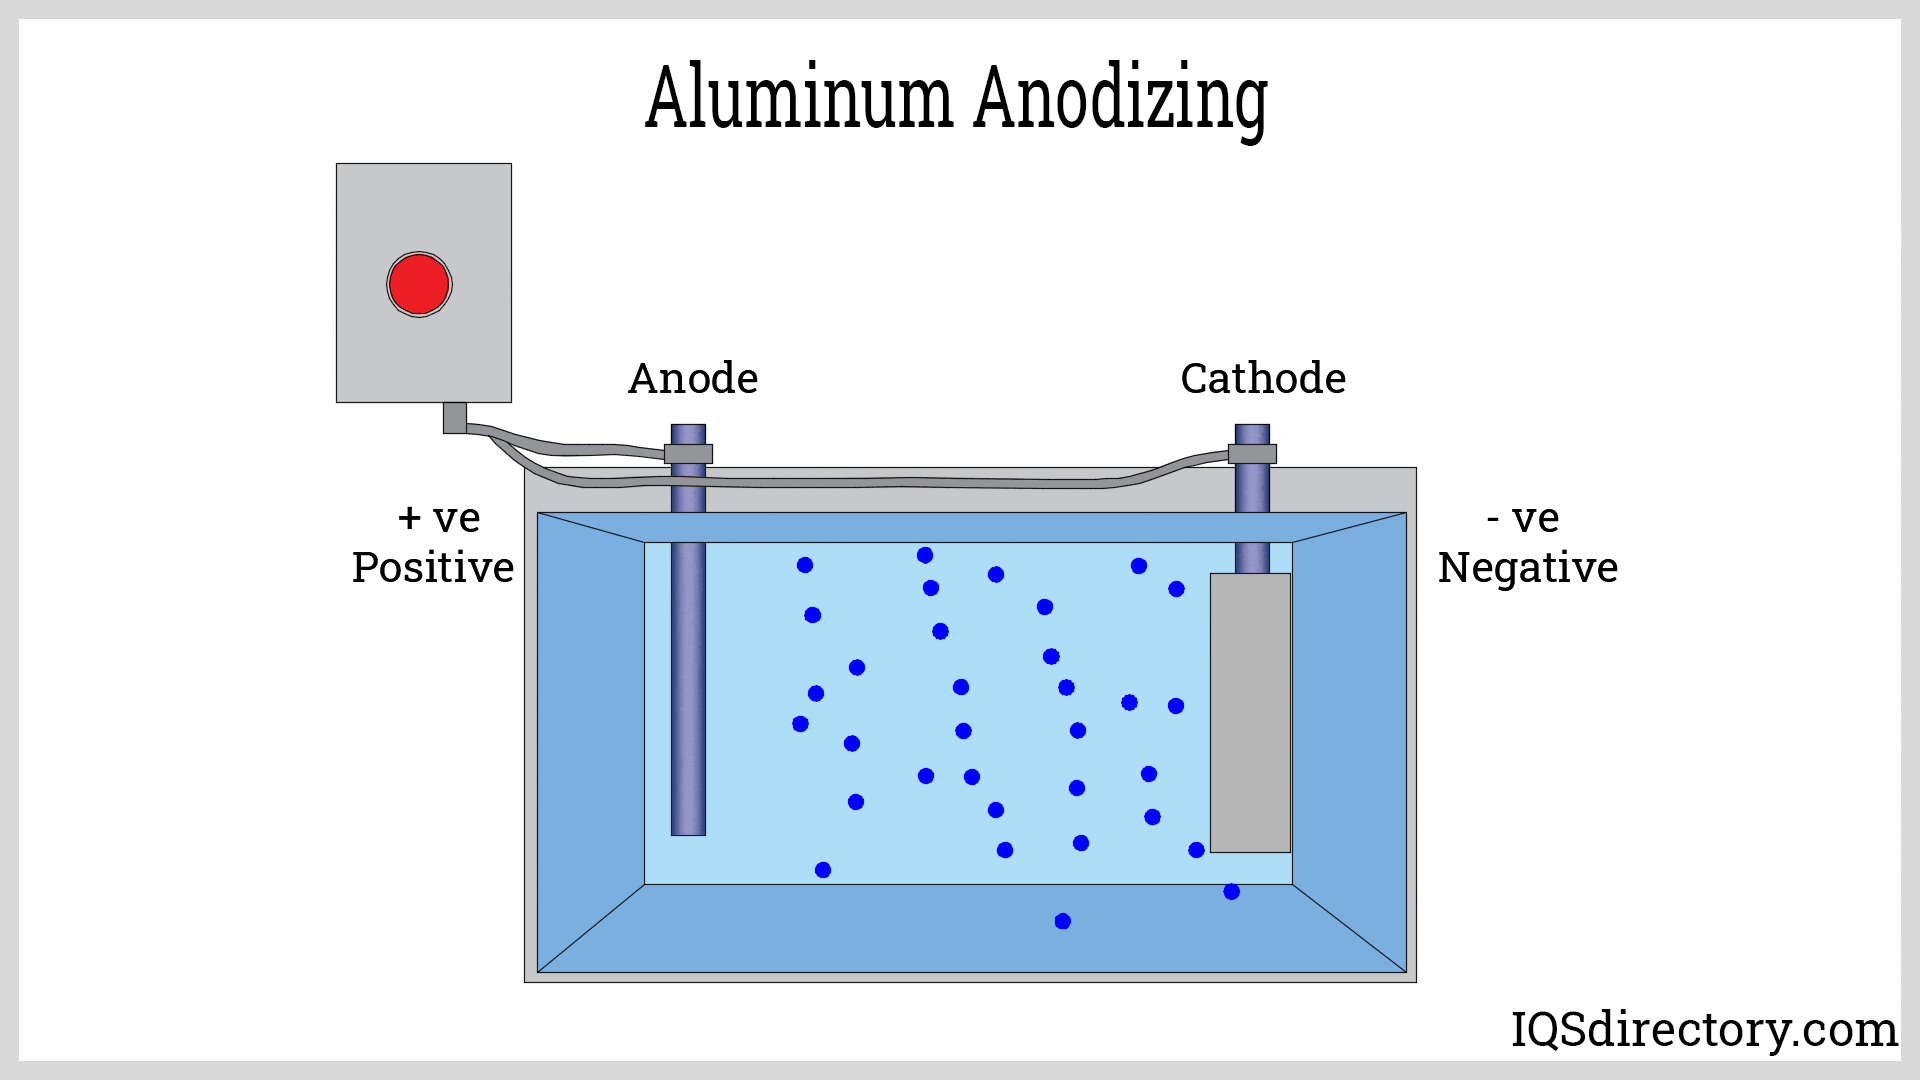
How Lavori di anodizzazione
1. Preparazione della superficie
Prima di procedere all'anodizzazione, è fondamentale preparare adeguatamente i pezzi in alluminio: questo passaggio è determinante per la qualità della finitura finale.
Sgrassatura : Per prima cosa, rimuovere tutti gli oli, il grasso e lo sporco. Questo di solito significa utilizzare detergenti alcalini o solventi organici. Se si tralascia dello sporco, l'anodizzazione non aderirà correttamente.
Incisione : Successivamente, immergete l'alluminio in un bagno di idrossido di sodio. Questo rimuove l'ossidazione e leviga la superficie, conferendole un piacevole aspetto opaco. Inoltre, favorisce una migliore adesione dell'anodizzazione. Assicuratevi solo di non lasciarlo immerso troppo a lungo o troppo poco!
Rimozione delle impurità : Dopo la mordenzatura, potrebbero rimanere delle impurità, soprattutto se la lega contiene silicio. Un rapido risciacquo con acido nitrico le rimuove completamente. Talvolta, per una maggiore sostenibilità ambientale, si utilizzano alternative più ecologiche.
Risciacquo : Dopo ogni passaggio, non dimenticate di risciacquare accuratamente con acqua pulita per eliminare eventuali residui di sostanze chimiche. In questo modo tutto rimarrà pulito e pronto per la fase successiva.
2. Anodizzazione (ossidazione elettrolitica)
Per anodizzare, si immergono i pezzi di alluminio puliti in un bagno elettrolitico e si fa passare una corrente elettrica attraverso di essi.
Soluzione elettrolitica: Il bagno utilizzato per l'anodizzazione contiene solitamente acido solforico a una concentrazione compresa tra il 15% e il 20%. Questo acido è efficace nel creare un robusto strato di ossido sull'alluminio. Talvolta, si aggiungono piccole quantità di ioni di alluminio per favorire il processo. Per applicazioni speciali che richiedono una maggiore protezione dalla corrosione, si può utilizzare acido cromico.
Tensione e corrente: viene applicata una tensione in corrente continua (CC) compresa tra 12 e 30 volt, a seconda dello spessore desiderato e del tipo di anodizzazione. La densità di corrente in genere varia da 12 a 25 ampere per piede quadrato (ASF). Densità di corrente più elevate comportano una crescita più rapida dell'ossido, ma possono aumentare il rischio di bruciare il pezzo se non attentamente monitorate.
Controllo della temperatura: mantenere la temperatura dell'elettrolita tra 20 e 30 °C (68–86 °F) è fondamentale per ottenere uno strato di ossido uniforme. Questo viene solitamente fatto con scambiatori di calore che raffreddano e agitano il bagno. Un buon controllo della temperatura aiuta a distribuire la corrente in modo uniforme e impedisce la formazione di punti caldi.
Durata del processo: La durata dell'anodizzazione dipende dallo spessore desiderato dello strato di ossido. In genere, può richiedere da 30 minuti a qualche ora. Più a lungo viene lasciato agire, più spesso e resistente diventa lo strato, il che contribuisce alla resistenza alla corrosione e all'usura. Per la maggior parte delle normali operazioni di anodizzazione, sono sufficienti dai 20 ai 60 minuti, ma se si desidera un'anodizzazione dura con un rivestimento più spesso, potrebbero essere necessarie più di due ore.
Agitazione: Mescolare delicatamente il bagno aiuta a mantenere uniformi la corrente e la temperatura, evitando la formazione di punti caldi e garantendo uno strato di ossido omogeneo. È possibile farlo tramite agitazione meccanica o soffiando aria attraverso il bagno. L'agitazione deve essere adeguata: sufficiente a mantenere l'uniformità e a rimuovere la soluzione usata dai punti più difficili da raggiungere, ma non così forte da far cadere i pezzi dai supporti.
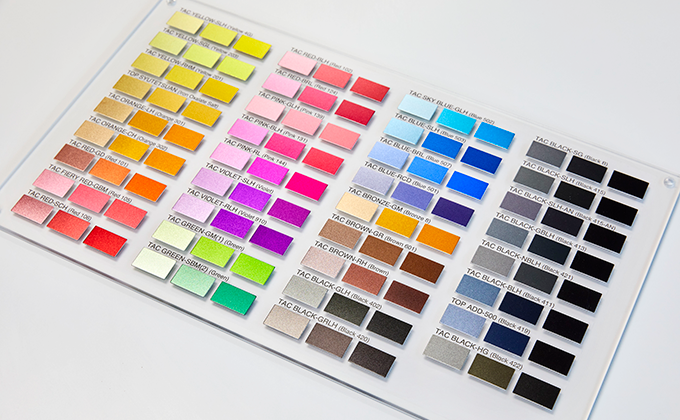
3. Colorazione (facoltativo)
Dopo l'anodizzazione, i componenti in alluminio possono essere tinti per migliorarne l'aspetto e ottenere ulteriori vantaggi pratici.
Selezione del colorante: la scelta del colorante giusto è importante e dipende dal colore desiderato, dall'uso esterno previsto per il componente e dalla resistenza richiesta. In generale, i coloranti per anodizzazione si suddividono in alcune categorie principali:
- Coloranti organiciQuesti coloranti sono disponibili in molti colori vivaci come rosso, blu, verde e viola. Si dissolvono in acqua e vengono solitamente utilizzati in basse concentrazioni, dallo 0.025% all'1.0% circa. Lo svantaggio è che non resistono molto bene ai raggi UV, quindi il colore può sbiadire se esposto al sole troppo a lungo. Per questo motivo, sono più adatti per uso interno o per oggetti decorativi dove l'obiettivo principale è ottenere colori brillanti.
- Coloranti inorganiciQuesti coloranti sono più resistenti e sopportano meglio i raggi UV e gli ambienti ostili. Spesso si trovano colori come il nero, il bronzo e l'oro. Sono un'ottima scelta quando si ha bisogno di un colore a lunga durata in grado di resistere a condizioni difficili.
Processo di tintura: il pezzo anodizzato viene immerso in un bagno di tintura che viene solitamente mantenuto tra i 40 e i 60 °C (104–140 °F) per circa 10-30 minuti. Poiché lo strato anodizzato è poroso, la tintura penetra e colora il metallo.
Risciacquo: Dopo la tintura, la parte anodizzata viene risciacquata con acqua deionizzata per rimuovere eventuali residui di tintura ed evitare macchie. Un buon risciacquo è importante per garantire che il colore rimanga uniforme e che nessun residuo di tintura interferisca con la successiva fase di sigillatura.
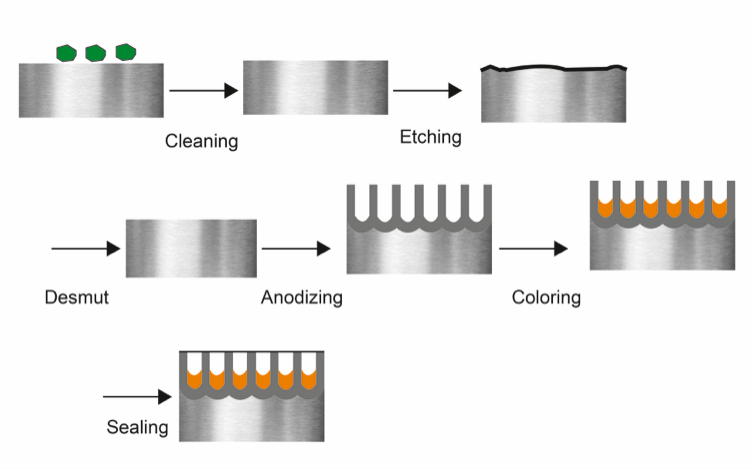
4. Sigillatura
La sigillatura è l'ultimo passaggio del processo di anodizzazione ed è fondamentale per rendere l'alluminio più resistente alla corrosione, fissare il colore e migliorare la durata complessiva. Esistono diversi metodi di sigillatura, ognuno con i propri vantaggi e svantaggi da tenere in considerazione.
Sigillatura con acqua calda: questo è uno dei metodi di sigillatura più antichi e comuni. I pezzi anodizzati vengono immersi in acqua deionizzata bollente, solitamente tra 85 e 100 °C (185-212 °F), per circa 15-30 minuti. Il calore provoca una reazione che trasforma lo strato di ossido in una forma idratata chiamata boehmite, che si gonfia e sigilla i pori. È un metodo affidabile per aumentare la resistenza alla corrosione e aiutare la colorazione a rimanere in posizione.
Sigillatura con acetato di nichel : in questo metodo, i componenti in alluminio anodizzato vengono immersi in una soluzione calda contenente acetato di nichel, solitamente riscaldata a circa 85-95 °C (185-203 °F) per circa 30 minuti. Durante questo periodo, gli ioni di nichel si trasformano in idrossido di nichel, che riempie e sigilla i pori dello strato anodizzato. Questo crea una sigillatura resistente che offre un'eccellente resistenza alla corrosione, rendendolo un'ottima scelta per i componenti che devono resistere in condizioni difficili. La soluzione contiene in genere da 1.4 a 1.8 grammi di acetato di nichel per litro e ha un pH compreso tra 5.5 e 6.0.
Sigillatura a freddo : La sigillatura a freddo è un'opzione più efficiente dal punto di vista energetico perché viene eseguita a temperatura ambiente. I pezzi anodizzati vengono immersi in una soluzione contenente sali metallici come acetato di nichel o acetato di cobalto. Questi ioni metallici si trasformano in idrossidi che si depositano nei pori e li sigillano. È un metodo più rapido ed economico rispetto alla sigillatura ad acqua calda, sebbene potrebbe non offrire la stessa resistenza alla corrosione. È ideale per progetti in cui il risparmio energetico e la riduzione dei costi sono prioritari.
Risciacquo e asciugatura : una volta completata la sigillatura, le parti anodizzate necessitano di un buon risciacquo con acqua deionizzata per rimuovere eventuali residui di soluzione sigillante. Successivamente, devono essere lasciate asciugare all'aria in un'area pulita per evitare contaminazioni e mantenere la superficie sigillata in perfette condizioni.
5. Ispezione e controllo qualità
Garantire che i componenti in alluminio anodizzato soddisfino standard elevati è fondamentale per le loro prestazioni e la loro durata. Per questo motivo, utilizziamo diversi metodi di ispezione e controllo qualità per verificare che il processo di anodizzazione abbia funzionato correttamente.
Ispezione visiva : Il primo passo consiste in un'attenta ispezione dei pezzi per verificare l'uniformità del colore, la levigatezza della superficie e l'assenza di difetti visibili come striature, macchie o scolorimenti.
Misurazione dello spessore : Utilizziamo un misuratore di spessore del rivestimento per verificare lo spessore dello strato anodizzato, generalmente compreso tra 10 e 25 micron per l'anodizzazione standard. Questo ci aiuta a garantire che lo strato sia sufficientemente spesso da fornire la giusta resistenza alla corrosione e durata.
Test di adesione : Verifichiamo l'aderenza dello strato anodizzato all'alluminio mediante test come prove di trazione con nastro adesivo e graffi. Questi test dimostrano se il rivestimento è in grado di resistere alle sollecitazioni senza staccarsi o scollarsi.
Vantaggi dell'alluminio anodizzato
Maggiore durata
L'anodizzazione rende la superficie dell'alluminio molto più dura, quindi resiste meglio a graffi, usura e danni in generale. Poiché lo strato anodizzato è parte integrante dell'alluminio stesso, aderisce bene e non si sfalda né si stacca. Questo rende l'alluminio anodizzato perfetto per applicazioni gravose come componenti per auto, materiali da costruzione e attrezzature per attività all'aperto.
Resistenza alla Corrosione
L'anodizzazione forma uno spesso strato protettivo di ossido sull'alluminio, che funge da scudo contro umidità, sale e agenti chimici. Questa maggiore resistenza alla corrosione è particolarmente utile per i componenti utilizzati in ambienti marini, aerospaziali e in altri settori in cui sono esposti a condizioni difficili e corrosive.
Flessibilità estetica
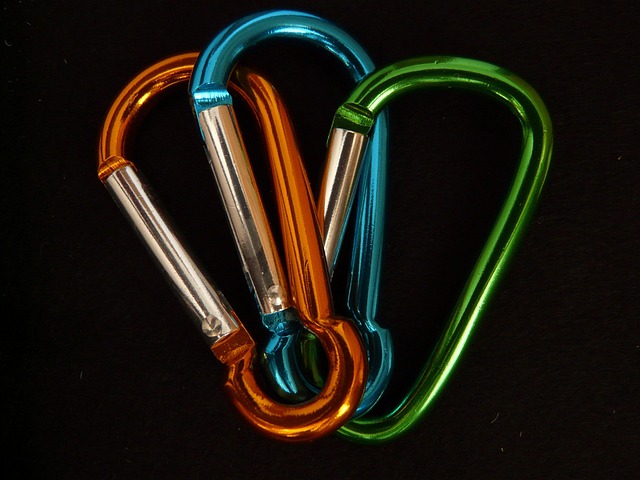
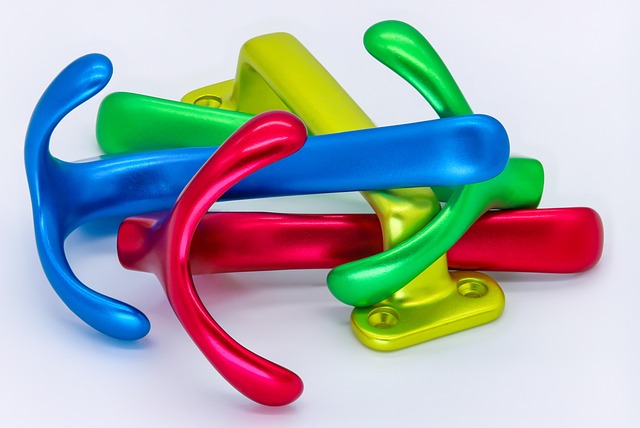
L'anodizzazione crea uno strato di ossido poroso sull'alluminio che può essere colorato in moltissime tonalità diverse. Si possono ottenere colori brillanti come rosso, blu, oro e nero, oppure colori più tenui come bronzo e grigio. Poiché il colore è parte integrante dello strato di ossido stesso, non si sfalda né sbiadisce nel tempo. Questo rende l'alluminio anodizzato ideale per prodotti in cui sia l'estetica che le prestazioni sono importanti, come l'elettronica, l'edilizia e i componenti automobilistici.
Adesione migliorata
La superficie porosa dell'alluminio anodizzato aumenta la sua area superficiale, facilitando l'adesione di vernici, primer e adesivi. Questa maggiore forza di adesione è particolarmente utile per i componenti che necessitano di rivestimenti durevoli, come nel settore aerospaziale, automobilistico ed elettronico. Grazie all'ottima adesione dello strato di anodizzazione, la sua durata è maggiore e si riduce la probabilità di scrostamento o distacco.
Considerazioni ambientali
L'anodizzazione è più ecologica di molti altri metodi di finitura dei metalli perché non utilizza sostanze chimiche nocive come cromo o nichel e i rifiuti che produce possono spesso essere riciclati. Inoltre, consuma meno energia rispetto ad alternative come la verniciatura o la verniciatura a polvere. Infine, l'alluminio anodizzato può essere riciclato più e più volte senza perdere la sua qualità, il che lo rende un'ottima scelta in termini di sostenibilità.
Tipi di anodizzazione dell'alluminio
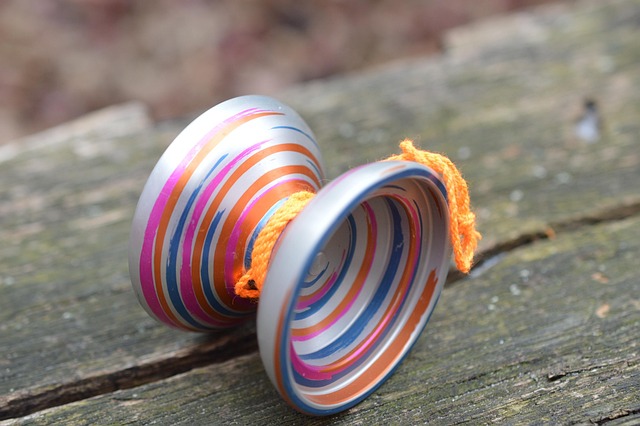
Tipo I – Anodizzazione con acido cromico
Conosciuto come Tipo I secondo lo standard MIL-A-8625, questo metodo di anodizzazione specializzato utilizza acido cromico (CrO₃) come elettrolita. È particolarmente apprezzato nei settori industriali in cui è importante ridurre al minimo le variazioni dimensionali, garantendo al contempo un'eccellente resistenza alla corrosione.
Spessore del rivestimento : Lo strato di ossido ha in genere uno spessore compreso tra 0.00005" e 0.0002" (da 1.27 a 5.08 micron), risultando quindi piuttosto sottile.
Resistenza alla corrosione : offre un'eccellente protezione contro la corrosione, soprattutto nei punti in cui i componenti sono esposti a sostanze chimiche e umidità.
Stabilità dimensionale : grazie al sottile strato di ossido, le dimensioni del pezzo subiscono variazioni minime, il che lo rende ideale per applicazioni che richiedono tolleranze ristrette.
Proprietà di adesione : questo strato crea una superficie ideale per l'adesione di primer e vernici, migliorando la tenuta dei rivestimenti successivi.
Isolamento elettrico : lo strato anodizzato non conduce elettricità, quindi funge anche da isolante elettrico.
Tipo II – Anodizzazione con acido solforico
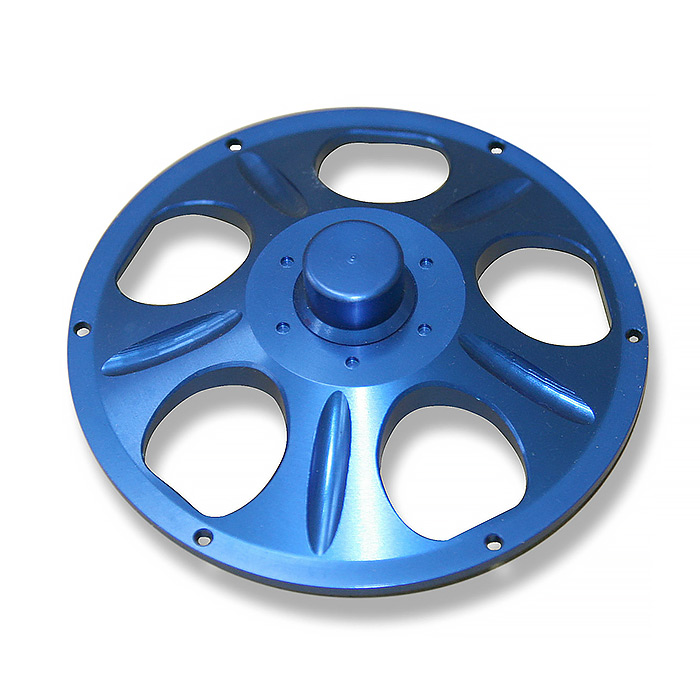
Questo è il processo di anodizzazione più comune per l'alluminio ed è noto come Tipo II secondo lo standard MIL-A-8625. Utilizza acido solforico come elettrolita per creare uno strato di ossido protettivo sulle superfici in alluminio. Questo strato aumenta la durata, la resistenza alla corrosione e offre numerose opzioni di colore e finitura.
Spessore del rivestimento : Lo strato di ossido ha in genere uno spessore compreso tra 0.0002 e 0.0012 pollici (da 5.1 a 30.5 micron). Circa due terzi del rivestimento penetrano nel metallo, mentre il restante terzo cresce verso l'esterno.
Resistenza alla corrosione : questo strato offre una forte protezione contro i danni ambientali, contribuendo a prolungare la durata dei componenti in alluminio.
Resistenza all'usura : lo strato di ossido più spesso aumenta la durezza superficiale, rendendo l'alluminio più resistente ai graffi e all'usura.
Tinturabilità : Poiché lo strato di ossido è poroso, assorbe facilmente i coloranti, consentendo un'ampia varietà di opzioni di colore.
Isolamento elettrico : come altri strati anodizzati, non conduce elettricità, quindi funge anche da isolante elettrico.
Tipo III – Anodizzazione dura
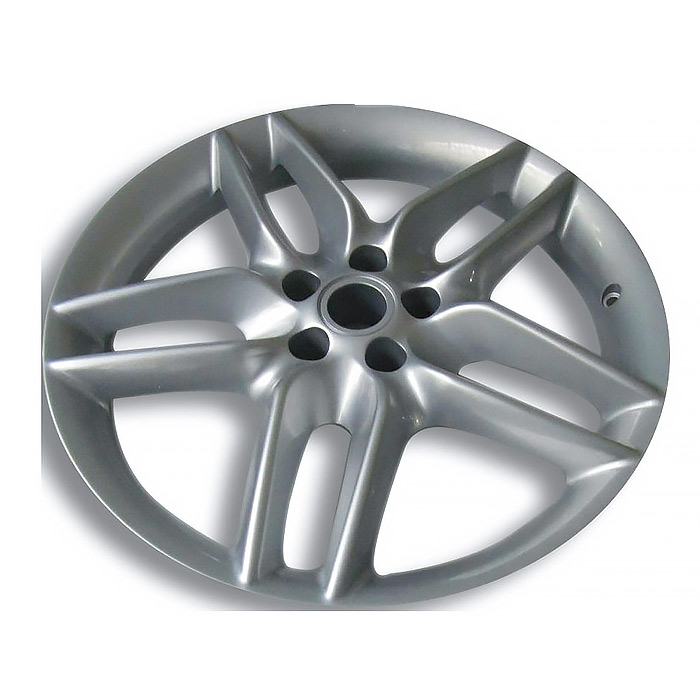
Denominata anche anodizzazione dura, questa procedura specializzata utilizza acido solforico, ma opera ad alta densità di corrente e basse temperature per creare un rivestimento di ossido di alluminio spesso, denso e molto duro. Migliora notevolmente la resistenza all'usura e alla corrosione, rendendola perfetta per i componenti che sono soggetti a condizioni estreme.
Spessore del rivestimento : lo strato di ossido ha in genere uno spessore compreso tra 0.0005 e 0.003 pollici (da 12.7 a 76.2 micron), con alcuni processi che raggiungono uno spessore massimo di 0.0045 pollici (114.3 micron).
Durezza : Questo rivestimento raggiunge una durezza superficiale di circa 60-70 sulla scala Rockwell C, simile a quella degli acciai per utensili temprati.
Resistenza alla corrosione : offre una protezione eccezionale contro gli agenti atmosferici, con una resistenza alla nebbia salina che può superare le 1,000 ore nei test ASTM B117.
Isolamento elettrico : lo strato anodizzato non conduce elettricità e presenta un'elevata rigidità dielettrica fino a 2,000 VDC.
Isolamento termico : contribuisce anche alla dissipazione del calore, il che è utile nelle applicazioni ad alta temperatura.
Tipo IC – Anodizzazione con acido borico-solforico
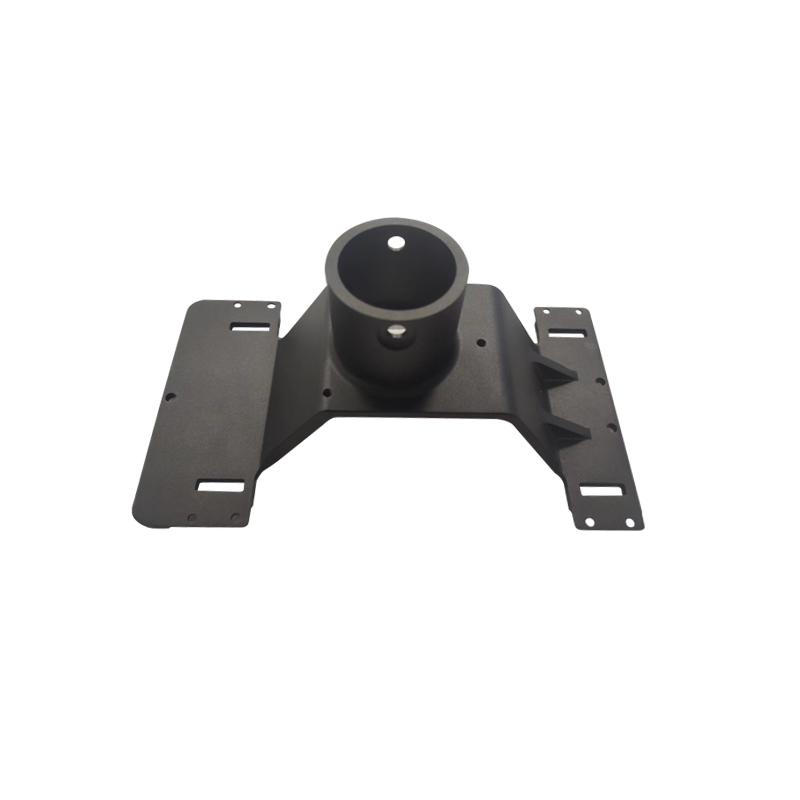
Questo processo crea in genere uno strato di ossido trasparente che può essere ulteriormente trattato per ottenere il colore desiderato. Tuttavia, essendo naturalmente trasparente, non offre una gamma di colori ampia come altri metodi di anodizzazione.
Strato di ossido sottile : Lo strato è molto sottile, circa 0.0001 pollici (2.5 micron), il che significa che non provoca quasi nessuna variazione nelle dimensioni del componente.
Resistenza alla corrosione : nonostante il suo spessore ridotto, offre comunque una buona protezione contro i danni ambientali.
Adesione della vernice : offre inoltre un'eccellente capacità di adesione, il che la rende un'ottima base per vernici o altri rivestimenti.
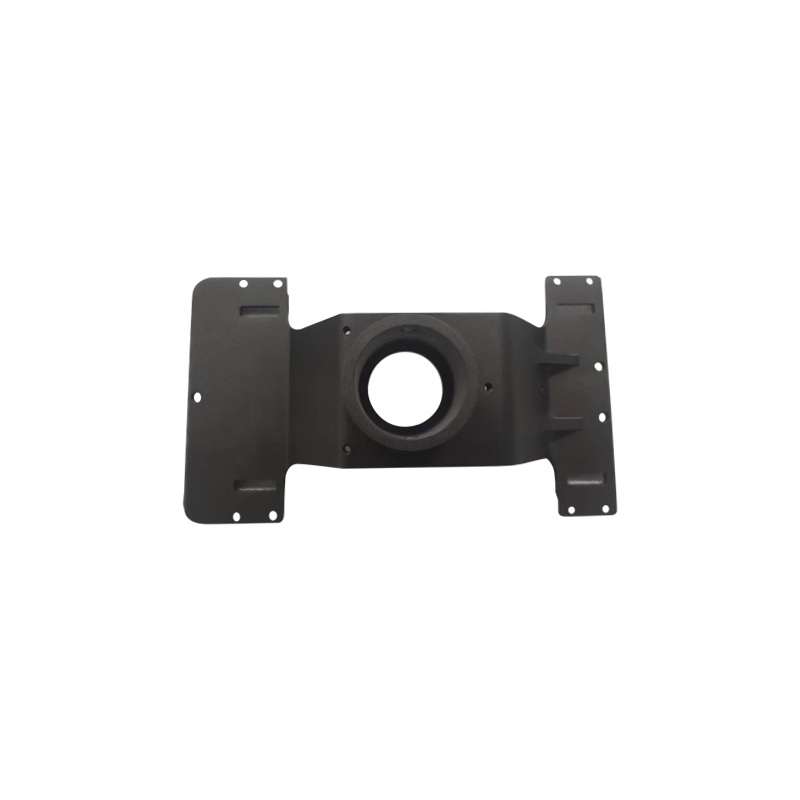
Anodizzazione con acido fosforico
Questo processo utilizza acido fosforico come elettrolita per trattare le superfici in alluminio ed è particolarmente indicato per preparare l'alluminio all'incollaggio. È comunemente impiegato nei settori aerospaziale e della difesa, dove sono essenziali incollaggi resistenti.
Struttura superficiale: l'anodizzazione crea uno strato di ossido poroso che aumenta la superficie e fornisce punti di adesione per gli adesivi. Lo strato di ossido è solitamente sottile e non poroso, il che lo rende perfetto per l'incollaggio.
Considerazioni ambientali: l'anodizzazione PAA è considerata un'alternativa più ecologica all'anodizzazione con acido cromico perché non utilizza cromo esavalente, dannoso per l'ambiente.
Anodizzazione contro altri metodi di finitura dei metalli
Quando si sceglie un metodo di finitura dei metalli, è importante considerare fattori come la compatibilità con il materiale, le proprietà che si desidera ottenere, l'impatto ambientale e il costo. Ecco un breve confronto tra l'anodizzazione e altre comuni tecniche di finitura dei metalli:
| Caratteristica | Anodizzazione | Galvanostegia (ad esempio, cromo, nichel) | Powder Coating | Verniciatura |
| Processo | Ossidazione elettrolitica della superficie metallica | Deposizione elettrochimica di uno strato metallico | Applicazione elettrostatica di polvere secca, seguita da polimerizzazione. | Applicazione del pigmento liquido tramite spray o pennello |
| Spessore del rivestimento | Sottile (micron) | Da sottile a moderato | Più spesso, uniforme | Da sottile a moderato |
| Resistenza alla Corrosione | Alto (soprattutto per l'alluminio) | Elevato (dipende dal tipo di placcatura) | Molto elevata (resistenza agli urti e all'usura) | Moderato (dipende dal tipo di vernice) |
| Resistenza all'usura | Da moderato a alto | Molto elevato (soprattutto con cromo duro) | Molto elevata (resistente all'abrasione) | Da basso a moderato |
| Conduttività elettrica | Non conduttore | Può migliorare la conduttività (ad esempio, placcatura in oro) | Non conduttore | Non conduttore |
| Opzioni estetiche | Gamma di colori limitata (toni della terra) | Finiture brillanti e metalliche (cromo, oro, ecc.) | Ampia varietà di colori e texture | Ampia varietà di colori e finiture |
| Impatto ambientale | Basso (composti organici volatili minimi, sottoprodotti riciclabili) | Elevato (utilizzo di sostanze chimiche tossiche come il cromo esavalente) | Basso impatto ambientale (senza solventi, polvere riciclabile) | Moderato (le vernici a base di solventi emettono COV) |
| Costo | Da moderato a alto | Da moderato a alto | Moderato | Da basso a moderato |
| Ideale per | Aerospaziale, automobilistico, architettonico | Articoli decorativi, componenti elettrici e utensili | attrezzature per esterni, macchinari industriali, mobili | beni di consumo, elettrodomestici e costruzioni |
raccomandazioni
- Scegli l'anodizzazioneQuesta è l'opzione migliore quando si lavora con leghe di alluminio o magnesio, soprattutto se è necessaria un'elevata resistenza alla corrosione e si desidera ridurre al minimo le variazioni dimensionali.
- Opta per la galvanizzazioneScegli questa opzione se hai bisogno di una finitura metallica lucida con elevata durezza e buona conduttività elettrica, ma fai attenzione alle normative ambientali relative ai processi di placcatura.
- Seleziona la verniciatura a polvereScegli la verniciatura a polvere se desideri una finitura resistente e antiurto, disponibile in un'ampia gamma di colori, ideale per uso esterno o industriale.
- Considera la verniceLa vernice è una scelta economicamente vantaggiosa se si desidera un'ampia varietà di colori e i pezzi non saranno esposti a condizioni atmosferiche avverse.
Uncommon Applicazioni
L'anodizzazione esalta le qualità naturali dell'alluminio, rendendolo ideale per numerosi settori industriali. Ecco alcuni degli impieghi più comuni:
Aeronautica e difesa
L'alluminio anodizzato è ampiamente utilizzato nel settore aerospaziale e della difesa grazie alla sua leggerezza, resistenza alla corrosione e grande durata. Il processo di anodizzazione ispessisce lo strato di ossido di alluminio, offrendo una protezione extra contro le condizioni ambientali più estreme. Alcune applicazioni chiave includono:
Componenti aeronautici: parti come il carrello di atterraggio, i pannelli della fusoliera e i componenti del motore traggono vantaggio dall'anodizzazione, che contribuisce a resistere all'usura e a prolungarne la durata.
Controllo termico dei veicoli spaziali: l'anodizzazione nera viene utilizzata per controllare il calore regolando il modo in cui le superfici assorbono ed emettono energia, contribuendo così a gestire la temperatura all'interno dei veicoli spaziali.
Equipaggiamento militare: dalle blindature dei veicoli ai componenti delle armi, l'alluminio anodizzato offre la durata e la resistenza alla corrosione necessarie negli ambienti militari più difficili.
Architettura
L'alluminio anodizzato è una scelta popolare in architettura grazie al suo aspetto elegante e alla sua lunga durata. Il processo di anodizzazione offre una vasta gamma di finiture e colori, contribuendo a far risaltare visivamente gli edifici. Alcuni utilizzi comuni includono:
Facciate degli edifici: per il rivestimento esterno vengono utilizzati pannelli in alluminio con finitura anodizzata, che conferiscono agli edifici un aspetto elegante e moderno, proteggendoli al contempo dagli agenti atmosferici e dall'usura.
Telai di finestre e porte: grazie alla sua maggiore resistenza alla corrosione, l'anodizzazione è perfetta per i telai costantemente esposti agli agenti atmosferici.
Elementi d'arredo per interni: articoli come corrimano, pannelli per ascensori e finiture decorative traggono vantaggio dalla combinazione di stile e robustezza dell'alluminio anodizzato.
Elettronica di consumo
L'alluminio anodizzato è ampiamente utilizzato nell'elettronica di consumo perché combina resistenza, leggerezza e un aspetto elegante. La finitura anodizzata è sufficientemente robusta da sopportare l'usura quotidiana. Alcune applicazioni tipiche includono:
Smartphone e tablet: le custodie in alluminio anodizzato conferiscono a questi dispositivi un aspetto elegante e li proteggono dai graffi.
Computer portatili e apparecchiature audio: prodotti come computer portatili, cuffie e altoparlanti utilizzano alluminio anodizzato per la sua resistenza e il suo design elegante.
Dispositivi indossabili: gli smartwatch e i fitness tracker beneficiano della leggerezza e della resistenza alla corrosione dell'alluminio anodizzato.
Settore automobilistico e marittimo
L'alluminio anodizzato è molto utilizzato nei settori automobilistico e nautico perché offre un ottimo rapporto resistenza-peso e una buona resistenza alla corrosione. Ecco come viene impiegato:
Componenti automobilistici: cerchi, finiture e componenti del motore vengono spesso anodizzati per ridurre il peso e al contempo aumentarne la durata.
Componenti nautici: parti come scafi, bitte e accessori di coperta vengono anodizzate per resistere all'ambiente aggressivo dell'acqua salata e durare più a lungo.
Veicoli fuoristrada: i componenti esposti a condizioni difficili si affidano all'alluminio anodizzato per resistenza e protezione dall'usura ambientale.
Dispositivi medicali
L'alluminio anodizzato è importante in campo medico perché è biocompatibile, resistente e facile da sterilizzare. Alcuni usi comuni includono:
Strumenti chirurgici: strumenti come pinze e bisturi utilizzano alluminio anodizzato per ottenere una superficie non reattiva che contribuisce a ridurre i rischi di contaminazione.
Involucri per apparecchiature mediche: dispositivi come le macchine per la risonanza magnetica e le apparecchiature diagnostiche sono realizzati in alluminio anodizzato per garantire resistenza e protezione contro i danni ambientali.
Impianti e protesi: l'alluminio anodizzato viene scelto per gli impianti dentali e le protesi articolari perché è leggero e resistente alla corrosione.
Conclusione
In conclusione, l'anodizzazione non solo migliora le prestazioni e la durata dei componenti metallici, ma soddisfa anche le esigenze odierne di sostenibilità ed economicità. La sua versatilità in così tanti settori, dall'aerospaziale all'elettronica di consumo, dimostra quanto sia importante per far progredire la tecnologia e il design.
Se desiderate che i vostri componenti in alluminio offrano prestazioni migliori e abbiano anche un aspetto eccezionale, l'anodizzazione è una scelta affidabile ed efficace!
Perché sceglierci
Noi di NOBLE ci concentriamo sulla fornitura di servizi di lavorazione CNC e finitura superficiale di altissima qualità per una varietà di settori come quello aerospaziale, automobilistico, elettronico e dei beni di consumo. Ci impegniamo per la precisione, la durata e un'estetica eccezionale, assicurandoci che ogni componente che produciamo soddisfi i più elevati standard sia in termini di prestazioni che di aspetto.
Da Dalla prototipazione alla produzione
NOBLE è il vostro partner ideale per la produzione su misura, coprendo ogni fase, dalla progettazione del prototipo alla produzione su vasta scala. Grazie alle nostre ampie risorse produttive, alla tecnologia all'avanguardia, a processi ottimizzati, alla consulenza di esperti e a rigorosi controlli di qualità, siamo pronti ad aiutarvi a trasformare le vostre idee in realtà.
Lavorazione di prototipi
Con NOBLE, ottieni un preventivo online con analisi di progettazione gratuita in poche ore e ricevi i tuoi prototipi lavorati a CNC in pochi giorni.
- Attrezzature all'avanguardia
- Oltre 10 anni di esperienza nella lavorazione CNC
- Prezzo competitivo e accessibile
- Preventivo: Entro 24 ore
- Feedback DFM gratuito
- Tempi di consegna rapidi, entro 7 giorni.
Noi di NOBLE siamo entusiasti di collaborare con voi al vostro prossimo progetto. Che abbiate domande sui nostri servizi di lavorazione CNC e finitura superficiale , che necessitiate di un preventivo personalizzato o che vogliate discutere delle vostre esigenze specifiche, siamo qui per aiutarvi.
Contattaci: diamo vita alle tue idee!







