
Un singolo difetto in un collettore fluidico lavorato a CNC può fermare un treno o danneggiare un dispositivo medico. Questi componenti chiave gestiscono sistemi ad aria e oli in applicazioni gravose. Quanto costa l'imprecisione? Causa ritardi, rischi per la sicurezza e perdite economiche. Ciò richiede un'attenta selezione dei materiali, una progettazione intelligente e una lavorazione CNC esperta. La scelta del materiale per la lavorazione CNC è fondamentale. Ogni materiale ha caratteristiche diverse. Il materiale giusto e una progettazione solida garantiscono componenti di qualità. La precisione CNC è imprescindibile. La prototipazione con un partner CNC affidabile permette di testare il materiale e il design prima della produzione in serie. NOBLE, un partner CNC leader in Cina, offre questa competenza. Gestiamo materiali complessi, inclusi quelli avanzati come il PEEK, e soddisfiamo tutte le vostre esigenze in termini di materiali. La nostra lavorazione CNC trasforma il vostro progetto in componenti affidabili. Il nostro controllo qualità e la precisione della lavorazione CNC garantiscono il successo del vostro progetto di collettore fluidico dall'inizio alla fine.
Materiali per collettore fluidico CNC
La lavorazione CNC apre a una vasta gamma di scelte di materiali. È possibile scegliere tra le comuni leghe di alluminio e plastiche avanzate come il PEEK. Ogni materiale presenta caratteristiche uniche in termini di proprietà chimiche, termiche e di resistenza. La scelta deve essere coerente con lo schema e l'applicazione. I collettori spesso richiedono grandi blocchi di materiale. Il processo di produzione deve tenerne conto. Il materiale giusto consente di risparmiare tempo e denaro. Alcuni progetti richiedono collettori trasparenti per l'ispezione visiva del flusso. Questo aggiunge un ulteriore livello di complessità al processo di selezione del materiale. Materiali diversi sono adatti a lavori diversi. Il processo di lavorazione CNC è compatibile con tutti.
Leghe di alluminio: il cavallo di battaglia dell'industria
L'alluminio è la scelta ideale per molti progetti di collettori. Si lavora bene e la lavorazione CNC personalizzata lo gestisce con facilità. Offre un'ottima qualità a un costo contenuto. Molti componenti standard sono realizzati in alluminio. Il materiale si presta bene alla maggior parte delle applicazioni. Il processo di progettazione è semplice con questo materiale. Anche i collettori trasparenti possono essere realizzati partendo da prototipi in alluminio. Il processo di produzione dell'alluminio è efficiente.
6061-T6 per uso generale e convenienza economica
La lega 6061-T6 è la più utilizzata per la maggior parte dei componenti fluidici. Offre una buona resistenza ed è impiegata in numerose applicazioni standard. Questo materiale si presta bene ai sistemi pneumatici e idraulici. La lavorazione è rapida e permette di ottenere componenti solidi a costi contenuti. La lavorazione CNC di questo materiale è efficiente e la facilità d'uso di questa lega semplifica la fase di progettazione. I collettori trasparenti non vengono realizzati con questa lega, ma si presta bene alla realizzazione delle parti strutturali che li circondano.
7075-T6 per applicazioni ad alta resistenza e impegnative
Quando serve maggiore resistenza, entra in gioco la lega 7075-T6. Supera la 6061 in termini di resistenza alla trazione. È ideale per sistemi ad alta pressione. Il processo di lavorazione CNC richiede maggiore attenzione, poiché l'usura degli utensili è maggiore. Tuttavia, il risultato è un componente più resistente. Questo materiale è adatto ad applicazioni impegnative. Il processo di produzione di questa lega richiede esperienza. I collettori trasparenti raramente necessitano di questo livello di resistenza, ma per applicazioni ad alto stress è la scelta giusta.
Acciai inossidabili per resistenza alla corrosione e purezza
L'acciaio inossidabile è la scelta ideale per gli ambienti sterili. Dispositivi medici e processi chimici ne fanno ampio uso. Il materiale resiste alla ruggine e alla contaminazione. Il processo di produzione richiede attrezzature adeguate. La progettazione deve tenere conto della durezza del materiale. La lavorazione CNC dell'acciaio inossidabile è diversa da quella dell'alluminio. Alcuni collettori trasparenti utilizzano raccordi in acciaio inossidabile. Il materiale offre una buona durata.
Acciaio inox 304/316L per lavorazioni meccaniche in ambito medico e chimico.
L'acciaio inossidabile 304 è una scelta comune. Il 316L contiene molibdeno per una maggiore resistenza. Entrambi sono adatti per applicazioni medicali. Il processo CNC richiede utensili affilati. La finitura superficiale è fondamentale. La lavorazione meccanica richiede più tempo, ma offre risultati migliori. Il materiale offre un'ottima qualità per componenti critici. Alcuni dispositivi medicali utilizzano collettori trasparenti per il monitoraggio. L'acciaio inossidabile si presta bene a questi sistemi.
17-4 PH per elevata resistenza e resistenza all'usura
L'acciaio 17-4 PH è un acciaio a indurimento per precipitazione. Offre elevata resistenza meccanica e all'usura. È adatto per valvole e componenti sottoposti a forti sollecitazioni. Il trattamento termico ne aumenta la resistenza. Questo materiale è ideale per applicazioni impegnative. Il processo di produzione richiede precisione. I componenti realizzati con questa lega hanno una maggiore durata. La progettazione deve tenere conto delle modifiche successive alla lavorazione. Raramente questo materiale viene utilizzato per collettori trasparenti, ma si presta bene alla realizzazione di componenti strutturali.
Materie plastiche ingegneristiche e leghe speciali
Le materie plastiche offrono vantaggi unici. Sono resistenti agli agenti chimici e leggere. PEEK e PTFE sono tra le scelte migliori, ma richiedono particolare attenzione durante la lavorazione. La scelta del materiale influisce sull'intero progetto. Il processo di produzione delle materie plastiche è diverso. Alcuni collettori trasparenti utilizzano plastiche trasparenti per garantire la visibilità. La progettazione per questi materiali richiede un'attenzione particolare.
PEEK e PTFE per inerzia chimica e leggerezza
Il PEEK è una plastica ad alte prestazioni, in grado di resistere alle alte temperature. Viene utilizzata in molti componenti medicali e aerospaziali. Tuttavia, la lavorazione dei collettori in PEEK risulta problematica in molte officine CNC. Il materiale è difficile da lavorare e richiede un controllo preciso. NOBLE vanta una comprovata esperienza nella lavorazione del PEEK e garantisce elevati tassi di successo. Il PTFE è più morbido, ma offre un'ottima resistenza chimica. Il processo di lavorazione di queste plastiche è diverso da quello dei metalli e richiede esperienza specifica. La lavorazione CNC del PEEK richiede velocità e avanzamenti specifici. Il materiale può deformarsi se non maneggiato correttamente. Alcuni progetti prevedono l'utilizzo di collettori trasparenti per consentire l'ispezione visiva. Entrambi i materiali sono adatti per progetti personalizzati. Il processo di produzione di questi materiali è altamente specializzato.
Titanio per il settore aerospaziale e per ambienti ad alte prestazioni
Il titanio è resistente e leggero. Resiste bene alla corrosione. Le applicazioni aerospaziali richiedono queste caratteristiche. Il processo CNC per il titanio è lento. L'usura degli utensili è un fattore da considerare. Tuttavia, il risultato è un componente di alta qualità. Il processo di produzione richiede un'attenta pianificazione. Il materiale offre prestazioni eccellenti. I componenti realizzati in titanio durano a lungo. La lavorazione del titanio richiede configurazioni rigide. Alcuni progetti personalizzati utilizzano collettori trasparenti insieme a componenti in titanio. La combinazione di materiali dipende dall'applicazione. I collettori trasparenti possono facilitare il monitoraggio del sistema. La progettazione deve tenere conto delle proprietà del materiale.
Processi adatti per collettori fluidici CNC
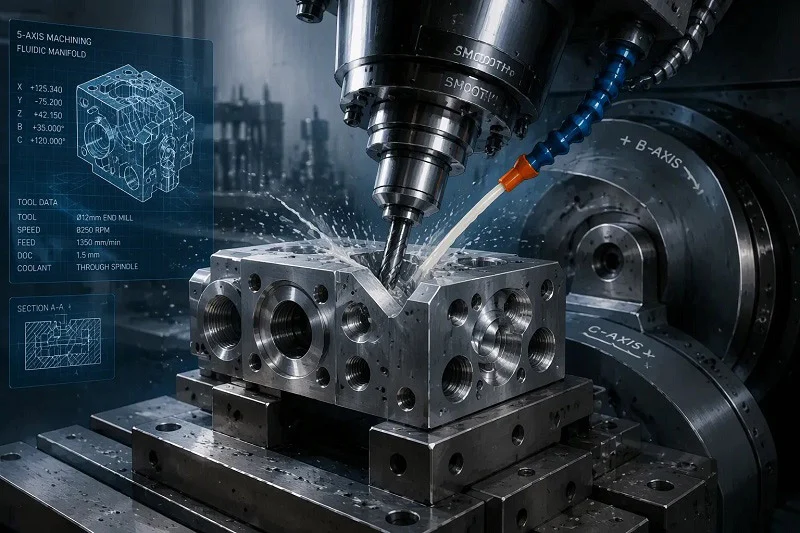
La scelta del processo di lavorazione più adatto influisce sulla qualità, sul costo e sui tempi di consegna del componente. La lavorazione CNC per i collettori fluidici richiede un'attenta pianificazione. Ogni progetto presenta le proprie sfide. Alcuni componenti necessitano solo di semplici fori, altri di porte angolate complesse. La scelta della macchina e del metodo è fondamentale per il successo.
3 assi contro 4 assi contro Lavorazione a 5 assi
Il processo CNC inizia con la scelta della macchina. Una macchina a 3 assi muove l'utensile di taglio lungo i piani X, Y e Z. Funziona bene per collettori semplici con fori rettilinei e superfici piane. Molti componenti standard utilizzano questa configurazione. Il processo di produzione CNC per questi componenti è semplice. I tempi di setup sono ridotti e la lavorazione si svolge senza intoppi.
Ma i progetti complessi richiedono più potenza. Una macchina a 4 assi aggiunge la rotazione attorno a un asse. Questo è utile per le porte angolate sui lati di un collettore. Il processo di lavorazione CNC diventa più flessibile. È possibile lavorare più superfici senza dover spostare nuovamente il pezzo. Ciò riduce gli errori derivanti dalla configurazione manuale.
Quando la complessità giustifica le capacità multi-asse
La lavorazione a 5 assi va ancora oltre. La macchina ruota il pezzo attorno a due assi contemporaneamente. Questo apre nuove possibilità di progettazione. I componenti complessi dei collettori fluidici CNC spesso necessitano di questa capacità. Diventano possibili fori trasversali angolati, percorsi di flusso curvi e configurazioni di porte complesse. Il processo di lavorazione CNC gestisce queste caratteristiche in un'unica fase di lavorazione. Ciò aumenta notevolmente la precisione. Ogni fase di lavorazione può causare disallineamenti. Un minor numero di fasi di lavorazione significa tolleranze più strette.
NOBLE utilizza macchine avanzate a 5 assi per la realizzazione di collettori di forma complessa. Ciò riduce i tempi di setup e migliora la precisione. Il processo CNC gestisce con facilità anche i design più impegnativi. I pezzi che richiederebbero numerose operazioni su una macchina a 3 assi vengono completati in un'unica passata. Questo consente di risparmiare tempo e ridurre i costi.
L'impatto della scelta della macchina sui costi e sui tempi di consegna.
La scelta della macchina influisce direttamente sul budget. La lavorazione a 3 assi ha un costo orario inferiore. I pezzi semplici beneficiano di questa efficienza. Tuttavia, i pezzi complessi potrebbero richiedere diverse fasi di lavorazione. Ogni fase aggiunge tempo di manodopera e possibili errori. Il costo totale può quindi aumentare rapidamente.
La lavorazione a 5 assi ha una tariffa oraria più elevata, ma spesso consente di completare i pezzi più velocemente. L'efficienza del CNC migliora grazie all'eliminazione delle fasi di riposizionamento. Per i collettori complessi, il costo totale risulta spesso inferiore. Anche i tempi di consegna si riducono. Il processo di produzione CNC diventa più snello e i pezzi arrivano prima, senza compromettere la qualità.
Raggiungere la precisione grazie a strumenti e tecniche all'avanguardia.
Gli strumenti giusti fanno una grande differenza. Le punte da trapano standard vanno bene per fori semplici. Ma i collettori fluidici spesso richiedono passaggi piccoli e precisi. Gli utensili avanzati sono in grado di gestire queste caratteristiche complesse.
Microforatura e alesatura per fori di piccolo diametro
La microforatura spinge al limite le possibilità. Le specifiche di processo per la microforatura indicano un diametro minimo realizzabile di Ø 0.1 mm. Si tratta di una dimensione incredibilmente piccola. Per fare un confronto, un capello umano misura circa 0.07 mm. Questi minuscoli fori sono presenti in dispositivi medici e sistemi pneumatici di precisione. Anche il materiale è fondamentale. L'alluminio 6061-T6 offre un'eccellente forabilità, il che lo rende una scelta ideale per collettori con micro-dettagli. Il processo di lavorazione CNC gestisce questi piccoli diametri con utensili specializzati e un controllo preciso della velocità.
La lavorazione con alesatrice segue la foratura per migliorare la precisione. Un alesatore rimuove una piccola quantità di materiale, creando un foro liscio e preciso. In questo modo, il processo CNC consente di ottenere tolleranze ristrette. Anche la finitura superficiale migliora, aspetto importante per le caratteristiche di flusso. Fori lisci riducono la caduta di pressione e migliorano l'efficienza del sistema.
L'utilizzo di lavorazioni ad alta velocità per finiture migliori
La lavorazione ad alta velocità (HSM) utilizza velocità del mandrino più elevate e tagli più leggeri. Questo approccio produce finiture superficiali eccellenti. Il processo di lavorazione CNC avviene a regimi di rotazione più elevati. I percorsi utensile sono ottimizzati per un movimento fluido. Il risultato è una superficie migliore sul pezzo finito.
La lavorazione ad alta velocità (HSM) riduce anche l'accumulo di calore. Meno calore significa meno deformazione del materiale. Questo è particolarmente importante per le materie plastiche come il PEEK, che può deformarsi a causa del calore eccessivo. La lavorazione ad alta velocità mantiene le temperature sotto controllo. Il processo CNC diventa più affidabile per i materiali più difficili.
Operazioni secondarie: dalla sbavatura al trattamento superficiale
La lavorazione non termina quando l'utensile si ferma. Le operazioni secondarie completano il pezzo. Questi passaggi garantiscono prestazioni e durata nel tempo. Saltarli porta a guasti prematuri.
Post-elaborazione critica per prestazioni e longevità
La sbavatura è la priorità. La lavorazione meccanica lascia piccole bave sui bordi dei fori. Queste minuscole imperfezioni possono staccarsi durante il funzionamento, contaminando il sistema idraulico e danneggiando valvole e altri componenti. La sbavatura manuale è adatta per le aree accessibili. Per i fori trasversali interni, potrebbero essere necessari utensili specializzati o la lavorazione con flusso abrasivo. Il processo di produzione CNC dovrebbe includere la sbavatura come fase standard.
La pulizia è altrettanto importante. Oli e trucioli di lavorazione devono essere rimossi. La pulizia a ultrasuoni raggiunge efficacemente i passaggi interni. Ciò garantisce che il pezzo sia privo di contaminazioni prima dell'assemblaggio. Il processo CNC dovrebbe includere protocolli di pulizia accurati.
Opzioni di anodizzazione, passivazione ed elettrolucidatura
I trattamenti superficiali proteggono il materiale e ne migliorano le prestazioni. L'anodizzazione è particolarmente indicata per i collettori in alluminio. Questo processo elettrochimico crea uno strato duro e resistente alla corrosione, rendendo la superficie più durevole e fornendo una base migliore per la tenuta. Esistono diverse tipologie di anodizzazione. L'anodizzazione dura offre la massima resistenza all'usura e si abbina perfettamente al processo di lavorazione CNC.
La passivazione è adatta ai componenti in acciaio inossidabile. Questo trattamento chimico rimuove il ferro libero dalla superficie, migliorando la naturale resistenza alla corrosione del materiale. I dispositivi medici e le apparecchiature per la lavorazione chimica ne traggono grande beneficio. Per le applicazioni critiche, il processo CNC per l'acciaio inossidabile dovrebbe includere la passivazione.
L'elettrolucidatura porta l'acciaio inossidabile a un livello superiore. Questo processo rimuove elettrochimicamente un sottile strato di materiale. La superficie diventa più liscia e brillante, riducendo l'attrito e migliorando il flusso. Inoltre, facilita la pulizia del pezzo. Il processo di produzione CNC per applicazioni mediche e alimentari spesso include l'elettrolucidatura.
Queste operazioni secondarie aggiungono valore ai vostri componenti. Ne prolungano la durata e ne migliorano l'affidabilità. Il processo di lavorazione CNC copre l'intero percorso, dalla materia prima al componente finito e protetto. Collaborare con un partner che comprende queste fasi garantisce che i vostri collettori fluidici lavorati a CNC funzionino come previsto.
Principali considerazioni di progettazione per i collettori fluidici CNC
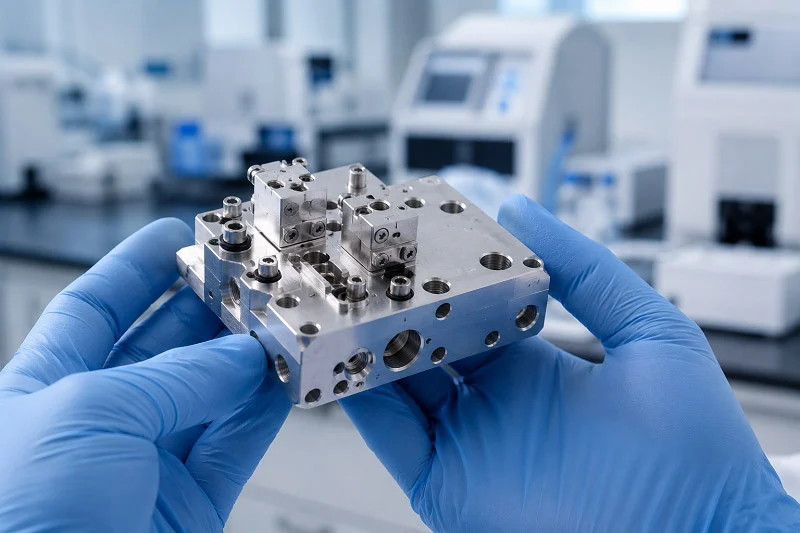
Una buona progettazione trasforma un'idea brillante in un componente affidabile. Il modo in cui si progetta un collettore fluidico CNC influisce sui costi, sulle prestazioni e sulla durata. Ogni scelta fatta in fase di progettazione ha un impatto sull'intero processo di produzione. Le scelte effettuate modificano i componenti lavorati finali e la loro qualità.
Principi di progettazione per la producibilità (DFM)
DFM significa progettare tenendo conto del processo di lavorazione CNC. Si pensa a come ogni singolo elemento verrà realizzato. Questo permette di risparmiare tempo e denaro. NOBLE offre supporto DFM per migliorare la vostra progettazione. Mettiamo a frutto il nostro know-how e le nostre competenze nella lavorazione CNC per ottimizzare i vostri componenti.
Ottimizzazione della profondità, del diametro e della sezione trasversale dei fori
I fori profondi creano problemi. Richiedono utensili più lunghi. Gli utensili più lunghi si piegano di più. Questa flessione compromette la precisione. Una buona regola è mantenere la profondità del foro inferiore a sei volte il diametro. Questo mantiene stabile il processo di lavorazione CNC. La realizzazione trae vantaggio da una buona pianificazione. Il materiale scelto è importante per le prestazioni. Materiali diversi si comportano in modo diverso per questo tipo di componenti.
Anche la forma della sezione trasversale è importante. I passaggi circolari funzionano meglio. Il processo di lavorazione CNC gestisce facilmente le forme circolari. Evita percorsi di flusso quadrati o rettangolari nel tuo collettore. Il materiale influisce sull'usura degli utensili. Rifletti attentamente sul materiale che scegli. La scelta del materiale giusto migliora la qualità del prodotto finito. Leghe diverse richiedono approcci diversi.
Gestione delle caratteristiche interne ed evitazione di sottosquadri
Le caratteristiche interne sono difficili da raggiungere. L'utensile di taglio deve entrare all'interno del pezzo. I sottosquadri richiedono utensili speciali o più impostazioni. Il processo di lavorazione CNC funziona al meglio con elementi semplici. La costruzione diventa più prevedibile. Il materiale giusto riduce i problemi. In questo caso, è meglio mantenere le cose semplici.
Utilizzate fori dritti che si incontrano ad angolo retto. Questo permette di utilizzare utensili standard. La lavorazione CNC risulta più rapida con elementi semplici. I passaggi interni complessi richiedono metodi avanzati. La realizzazione diventa più costosa. Scelte oculate rendono la costruzione più efficiente. Trovate un equilibrio tra esigenze e costi per il vostro collettore. I componenti risultanti funzioneranno meglio.
Il ruolo cruciale della finitura superficiale e dei percorsi di flusso
La finitura superficiale influisce direttamente sul funzionamento del collettore. Le superfici ruvide creano attrito. Il processo di lavorazione CNC controlla direttamente la finitura superficiale. La precisione è fondamentale per tutte le applicazioni. Scegliete con cura i materiali per il vostro progetto personalizzato.
Riduzione al minimo della caduta di pressione grazie alle superfici interne lisce.
La caduta di pressione compromette l'efficienza. Le superfici lisce consentono al fluido di scorrere liberamente. La lavorazione CNC può fornire finiture superficiali eccellenti. I metodi ad alta velocità offrono buoni valori Ra. Questo livello di precisione è fondamentale per le prestazioni. Buone proprietà del materiale contribuiscono a ottenere finiture lisce. Comunicaci le tue esigenze di finitura superficiale per il tuo progetto. Il materiale influisce sulla finitura superficiale ottenibile. Aggiungi obiettivi di finitura realistici al tuo progetto. La lavorazione di precisione offre risultati migliori per questi componenti.
Strategie per l'evacuazione dei trucioli e la sbavatura
I trucioli provengono dal processo di taglio. I fori profondi sono soggetti all'accumulo di trucioli. È importante pensare a come i trucioli vengono espulsi già in fase di progettazione. La gestione dei trucioli è parte integrante del lavoro. Un metodo consiste nell'utilizzare fori passanti. I fori passanti consentono ai trucioli di fuoriuscire dall'altro lato. La struttura gestisce bene questo aspetto. Il materiale scelto influisce sul comportamento dei trucioli.
La sbavatura è altrettanto importante. Ogni intersezione di fori crea una bava. Prevedi la possibilità di sbavatura già in fase di progettazione. Le fasi di sbavatura sono parte integrante del processo. La qualità dei tuoi pezzi dipende da una buona sbavatura. Tolleranze ristrette contribuiscono a ridurre le bave.
Migliori pratiche per la tenuta e la progettazione delle porte
La qualità di un collettore dipende dalla qualità delle sue guarnizioni. La scelta della guarnizione giusta previene le perdite. Il processo di lavorazione CNC crea superfici di tenuta precise. In questo caso, le tolleranze sono fondamentali. Indicaci le tolleranze per tutte le superfici di tenuta.
Scelta tra O-ring, guarnizione e filettatura conica
Gli O-ring sono adatti a un'ampia gamma di pressioni e applicazioni. La scanalatura dell'O-ring deve avere le dimensioni corrette. Attenetevi alle dimensioni standard delle scanalature per il vostro progetto. Il processo di lavorazione CNC garantisce la precisione necessaria. La scelta dipende dall'utilizzo. Scegliete la guarnizione più adatta alle condizioni operative del vostro progetto. Tolleranze ristrette assicurano una tenuta ottimale per i componenti personalizzati.
Specificare le dimensioni e la posizione delle porte per ottimizzare l'efficienza dell'assemblaggio.
Il posizionamento delle porte influisce sulla facilità di assemblaggio. Lascia spazio sufficiente tra le porte. Le dimensioni standard delle porte sono più facili da reperire. Le dimensioni personalizzate comportano costi aggiuntivi. L'utilizzo di dimensioni standard è vantaggioso per la realizzazione del progetto. Considera l'orientamento delle porte in base al tuo progetto. Questo approccio facilita la prototipazione . I componenti personalizzati richiedono particolare attenzione per garantire la precisione.
I collettori trasparenti sono utili per i test. Permettono di visualizzare i percorsi del flusso. I collettori trasparenti mostrano i modelli di flusso interni. Aiutano a verificare il progetto. I collettori trasparenti sono un ottimo strumento. Questo approccio offre il vantaggio di poter visualizzare il flusso e i risultati di qualità. La prototipazione con collettori trasparenti permette di individuare i problemi in fase iniziale. Questi componenti necessitano di test completi.
Precisione e controllo qualità nei collettori fluidici CNC
Il controllo qualità è ciò che rende affidabile un collettore fluidico CNC. Ogni passaggio, porta e superficie di tenuta deve funzionare esattamente come previsto. Anche un piccolo difetto può causare perdite, contaminazione o un guasto totale del sistema. Ecco perché la precisione è fondamentale in ogni fase della produzione.
Attenuazione dei rischi di contaminazione interna e corrosione
La contaminazione inizia durante la lavorazione. Trucioli di metallo, oli e detriti possono annidarsi all'interno dei condotti. Questi contaminanti compromettono il sistema idraulico una volta che il collettore è in uso. Una pulizia accurata è fondamentale. La pulizia a ultrasuoni raggiunge in profondità piccoli fori e condotti trasversali. Questa fase rimuove le particelle che un normale lavaggio potrebbe non eliminare.
La corrosione rappresenta un altro pericolo. In questo caso, la scelta del materiale è fondamentale. L'alluminio necessita di anodizzazione per resistere all'ossidazione. L'acciaio inossidabile, invece, beneficia della passivazione. Entrambi i trattamenti creano uno strato protettivo che prolunga la durata dei componenti. Il processo di lavorazione CNC dovrebbe includere queste fasi per applicazioni critiche. Il progetto deve specificare chiaramente il trattamento superficiale richiesto.
La porosità è un rischio nascosto nei materiali fusi. All'interno del metallo possono formarsi minuscoli vuoti che, sotto pressione, possono causare perdite. La lavorazione CNC da barre piene elimina completamente questo rischio. Il materiale risultante è denso e uniforme. Questo è uno dei motivi per cui i pezzi lavorati a CNC sono superiori a quelli fusi nelle applicazioni più impegnative.
Test di pressione e portata per convalidare le prestazioni funzionali
I test verificano il corretto funzionamento del componente prima della spedizione. Il test di pressione controlla la presenza di perdite. Il collettore viene riempito con fluido o gas a livelli di pressione prestabiliti. Qualsiasi calo di pressione indica una perdita. Questo test verifica tutte le guarnizioni e i passaggi interni.
Il test di flusso verifica che il fluido si muova attraverso i percorsi corretti. Ogni porta viene controllata per verificarne la portata e la direzione del flusso. Questo permette di individuare errori di foratura incrociata che potrebbero sfuggire ai controlli visivi. Il processo di test conferma che il componente soddisfa le specifiche di prestazione. Il controllo qualità include la registrazione di questi risultati per garantirne la tracciabilità.
NOBLE adotta rigorosi sistemi di gestione della qualità. La nostra certificazione ISO 9001:2015 copre tutti i processi produttivi. Per le applicazioni medicali, disponiamo della certificazione ISO 13485:2016. Questi standard garantiscono una qualità costante in ogni lotto. Ogni collettore viene testato a fondo per garantirne l'affidabilità.
La differenza tra tolleranze standard e tolleranze di alta precisione
Le tolleranze definiscono quanta variazione è accettabile. Le tolleranze standard sono adatte per usi generici. Queste possono consentire una variazione di ±0.1 mm nella posizione dei fori. La maggior parte dei sistemi pneumatici funziona correttamente con questo livello di precisione.
Le tolleranze di alta precisione diventano molto più strette. Parliamo di ±0.005 mm o migliori. I dispositivi medici e le applicazioni aerospaziali richiedono questa precisione. Il processo di lavorazione CNC deve tenere conto della dilatazione termica e dell'usura degli utensili. La calibrazione della macchina diventa quindi fondamentale. Anche il materiale influisce sulle tolleranze raggiungibili. L'alluminio si lavora con maggiore precisione rispetto alle leghe più dure.
La quotatura e tolleranza geometrica (GD&T) aiuta a specificare queste esigenze. Le tolleranze di posizione controllano la posizione dei fori. La planarità garantisce che le superfici di tenuta si accoppino correttamente. La perpendicolarità mantiene le porte con le angolazioni corrette. L'utilizzo della GD&T comunica chiaramente le vostre esigenze al team di lavorazione.
I collettori trasparenti facilitano il controllo qualità durante la fase di prototipazione. Permettono agli ingegneri di visualizzare direttamente i percorsi di flusso interni. I collettori trasparenti rivelano bave, ostruzioni o passaggi disallineati. Rappresentano un eccellente strumento di validazione prima della produzione. Questo controllo visivo integra i metodi di ispezione dimensionale come le macchine di misura a coordinate (CMM) e i comparatori ottici.
Le tolleranze corrette rappresentano il giusto equilibrio tra costi e prestazioni. Specificare in eccesso comporta tempi e costi di lavorazione maggiori. Specificare in difetto, invece, rischia di causare guasti funzionali. Collabora con il tuo partner di produzione per trovare il punto di equilibrio ideale per la tua specifica applicazione.
Scegliere il partner ideale per la lavorazione CNC di collettori fluidici.
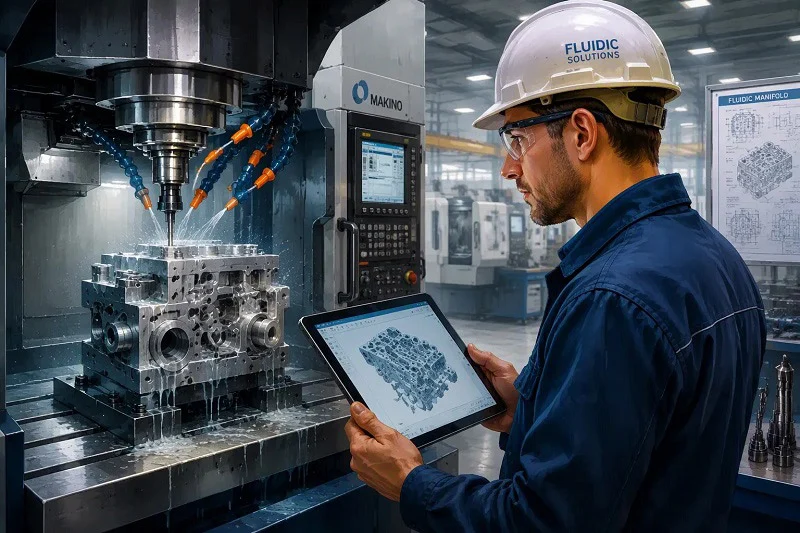
Competenze chiave e competenza tecnica
La scelta del partner giusto per il vostro progetto di collettore fluidico dipende dalle sue competenze specifiche. Un'officina specializzata comprende le esigenze particolari di questi componenti. Non si limita a eseguire lavorazioni generiche, ma si concentra sui dettagli che garantiscono il funzionamento affidabile di un collettore.
Valutazione dell'esperienza con componenti fluidici complessi
L'esperienza con componenti fluidici complessi è fondamentale. Un buon partner mantiene tolleranze ristrette su fori interni e passaggi intersecanti, garantendo un'elevata qualità di finitura superficiale. Questo previene turbolenze del fluido, cali di pressione e danni alle guarnizioni. Dimostra competenza nella scelta delle leghe e dei trattamenti più adatti per garantire resistenza e resistenza alla corrosione. Esegue forature e lavorazioni complesse di fori multipli intersecanti senza compromettere l'integrità strutturale. Supera le sfide di lavorazione, come il mantenimento dell'allineamento nei fori intersecanti, la prevenzione di bave e detriti, l'evitare perdite interne e il rispetto dei valori di pressione. Non tutte le officine sono in grado di farlo. Questi requisiti distinguono un'officina specializzata in collettori fluidici da un'officina meccanica generica. Solo un'officina qualificata può produrre componenti affidabili. La scelta del materiale è cruciale per le prestazioni del collettore.
L'importanza di macchinari e software avanzati
Macchinari e software avanzati giocano un ruolo fondamentale nella precisione. Un partner dotato di moderne macchine CNC è in grado di gestire tolleranze ristrette. Utilizza software di simulazione per pianificare i percorsi utensile, riducendo gli errori e migliorando l'efficienza del processo di lavorazione. L'attrezzatura adeguata garantisce una lavorazione CNC efficiente e precisa, facilitando anche la gestione di geometrie complesse, comuni nei collettori fluidici. La lavorazione CNC di questi componenti richiede un'attenta pianificazione. Le macchine avanzate eseguono più operazioni in un'unica configurazione, riducendo i tempi di consegna e migliorando la qualità. Anche la scelta del materiale influisce sul processo di lavorazione. Un partner qualificato sa come adattarsi ai diversi materiali, utilizzando velocità e avanzamenti adeguati per ciascuno di essi, garantendo così che i componenti soddisfino i requisiti di precisione e finitura superficiale.
Certificazioni di qualità e standard di conformità
Le certificazioni di qualità dimostrano che un partner si attiene a standard rigorosi. Attestano che l'azienda possiede un solido sistema di gestione della qualità. Questo è fondamentale per i collettori fluidici utilizzati in applicazioni critiche.
L'importanza della norma ISO 9001:2015 per la gestione della qualità
La norma ISO 9001:2015 è uno standard globale per la gestione della qualità. Copre tutti gli aspetti del processo produttivo. Un partner certificato adotta procedure per la progettazione, la produzione, l'ispezione e la consegna, monitorando la qualità in ogni fase. Questo riduce il rischio di difetti. Nel caso dei collettori fluidici, ciò si traduce in una qualità costante per ogni lotto di produzione. Il processo di lavorazione CNC viene monitorato e controllato. La movimentazione dei materiali è documentata. L'ispezione finale è accurata. Questa certificazione offre la certezza che i componenti funzioneranno come previsto. Inoltre, facilita la tracciabilità. In caso di problemi, è possibile risalire alla fonte. Questo è fondamentale per applicazioni critiche per la sicurezza, come i sistemi ferroviari e i dispositivi medici.
La criticità della norma ISO 13485:2016 per Produzione di dispositivi medici
La norma ISO 13485:2016 è lo standard per la produzione di dispositivi medici. È più rigorosa della ISO 9001 e si concentra sulla gestione del rischio e sulla conformità normativa. Se il vostro collettore fluidico è destinato a un dispositivo medico, questa certificazione è obbligatoria. Il partner deve dimostrare di essere in grado di gestire i requisiti specifici del settore medicale, tra cui protocolli per camere bianche, tracciabilità dei materiali e validazione dei processi. La lavorazione CNC per i componenti medicali richiede particolare attenzione. Il materiale deve essere biocompatibile, la finitura superficiale deve essere liscia per prevenire la contaminazione e la precisione deve essere elevata. Un partner con certificazione ISO 13485:2016 dimostra di poter soddisfare tali requisiti, avendo implementato i sistemi necessari per garantire qualità e sicurezza. Il processo di lavorazione CNC è fondamentale per raggiungere la precisione desiderata.
Perché NOBLE è il partner ideale per i collettori fluidici CNC di precisione.
NOBLE si distingue come partner per la fluidica di precisione. Possediamo le competenze, le certificazioni e l'impegno necessari per fornire componenti di alta qualità. Vi affianchiamo dall'inizio alla fine.
Il nostro approccio completo: dalla progettazione e DFM all'assemblaggio.
Offriamo un servizio completo. Si inizia con la progettazione e l'analisi DFM (Design for Manufacturing). Vi aiutiamo a ottimizzare il vostro progetto per il processo di lavorazione CNC, risparmiando tempo e denaro. Passiamo quindi alla prototipazione. Utilizziamo collettori trasparenti per validare il progetto, il che ci permette di visualizzare i percorsi di flusso e individuare tempestivamente eventuali problemi. I collettori trasparenti contribuiscono a garantire la correttezza dei passaggi interni. Dopo la prototipazione, passiamo alla produzione. Le nostre capacità di lavorazione CNC sono in grado di gestire tutti i tipi di materiali, dall'alluminio al PEEK. Siamo esperti nella gestione di progetti personalizzati e offriamo anche servizi di assemblaggio. Possiamo assemblare l'intero sistema di collettori, riducendo il numero di fornitori da gestire e garantendo un corretto assemblaggio dei componenti. Il nostro controllo qualità verifica ogni fase del processo produttivo, testando pressione e flusso dei componenti per assicurarci che soddisfino le vostre specifiche.
Il nostro impegno per la qualità, la precisione e la consegna puntuale.
Il nostro impegno per la qualità, la precisione e la puntualità nelle consegne è al centro di tutto ciò che facciamo. Possediamo le certificazioni ISO 9001:2015 e ISO 13485:2016. Questi standard guidano i nostri processi. Investiamo in macchinari e software all'avanguardia. La nostra lavorazione CNC di precisione garantisce tolleranze ristrette. Trattiamo ogni componente con cura. Che si tratti di un semplice collettore o di un progetto personalizzato complesso, gli dedichiamo la stessa attenzione. Il nostro team ha una vasta esperienza con i componenti fluidici. Comprendiamo le sfide relative ai passaggi interni, alle superfici di tenuta e alle pressioni nominali. Ci impegniamo al massimo per rispettare le vostre scadenze. La consegna puntuale è una promessa che manteniamo. Sappiamo che i ritardi possono costarvi tempo e denaro. Per questo pianifichiamo attentamente la nostra produzione. Vi teniamo informati durante tutto il processo. Saprete sempre a che punto si trova il vostro progetto. Questo impegno ci ha reso un partner di fiducia per molti settori. Dai sistemi ferroviari ai dispositivi medici, i nostri componenti garantiscono prestazioni affidabili.
Il successo nella realizzazione di componenti CNC per collettori fluidici si basa su tre elementi fondamentali: una scelta oculata dei materiali, una progettazione accurata e un partner di produzione qualificato. Il costo dell'imprecisione è elevato: tempi di inattività, rischi per la sicurezza e perdite finanziarie. Le strategie che abbiamo illustrato vi aiutano a evitare questi inconvenienti. Un'attenta selezione dei materiali previene la corrosione e la contaminazione. Una progettazione accurata garantisce percorsi di flusso fluidi e guarnizioni affidabili. Un partner come NOBLE offre un servizio completo, dalla consulenza DFM all'assemblaggio. Gestiamo materiali complessi come il PEEK, che spesso rappresentano una sfida per molte aziende. I nostri processi certificati ISO garantiscono la qualità di ogni lotto. Il percorso di lavorazione CNC non si conclude con la prototipazione. Prosegue con la produzione, il collaudo e la consegna. Scegliete un partner che vi supporti dall'ideazione alla realizzazione. Il vostro prossimo progetto merita questo impegno. Siamo pronti quando lo sarete anche voi.
Domande frequenti sui collettori fluidici CNC
Che cos'è un collettore fluidico in termini di CNC?
Un collettore fluidico è un blocco con canali forati. Convoglia aria, acqua o olio attraverso un sistema. Questi componenti vengono realizzati con elevata precisione mediante lavorazione CNC. Si può pensare a esso come a un hub centrale per i fluidi.
Perché scegliere la lavorazione CNC per i collettori?
La lavorazione CNC offre un controllo preciso su ogni dettaglio. Si ottengono superfici lisce e fori posizionati con estrema precisione. Questo metodo è adatto a molti materiali. Il risultato è un componente affidabile in ogni occasione.
Quali materiali sono più adatti per i collettori fluidici?
L'alluminio 6061-T6 è adatto alla maggior parte delle applicazioni. L'acciaio inossidabile è indicato per il settore medico e chimico. Il PEEK resiste alle alte temperature. Ogni materiale richiede impostazioni CNC diverse. La scelta dipende dall'applicazione.
Quanto possono essere strette le tolleranze delle macchine CNC?
Le tolleranze standard si aggirano intorno a ±0.1 mm. Le lavorazioni di alta precisione raggiungono ±0.005 mm. Il processo CNC, il materiale e la macchina influiscono tutti sulle possibilità di lavorazione. Discutete con il vostro partner gli obiettivi realistici.
Quali sono le cause più comuni di guasti ai collettori?
Le bave residue all'interno dei condotti causano contaminazione. Una tenuta inadeguata provoca perdite. La scelta di materiali errati causa corrosione. Una lavorazione CNC accurata e test appropriati prevengono questi problemi.
Come si testa un collettore fluidico?
Il test di pressione verifica la presenza di perdite. Il test di flusso conferma la correttezza dei percorsi. L'ispezione visiva individua i difetti superficiali. Il controllo qualità CNC include tutte queste fasi prima della spedizione.
Perché scegliere un partner specializzato in macchine CNC?
I collettori richiedono competenza nella progettazione dei condotti interni e nella tenuta. Un partner specializzato comprende l'evacuazione dei trucioli, la finitura superficiale e il comportamento dei materiali. In questo modo, è in grado di fornire componenti che funzionano correttamente fin dal primo tentativo.







