
La precisione è fondamentale per il successo nella produzione di dispositivi medici, e questo è particolarmente vero quando si tratta di componenti medicali realizzati con macchine a controllo numerico (CNC) . Anche un minimo errore può mettere a rischio la sicurezza del paziente. Organismi come la FDA richiedono la massima affidabilità e, quando si tratta di componenti medicali CNC, un singolo componente difettoso potrebbe innescare richiami, guasti al dispositivo o problemi durante gli audit. I produttori di dispositivi medici si trovano ad affrontare rischi enormi in ogni scelta di fornitore, soprattutto quando questi componenti sono cruciali per apparecchiature salvavita.
Come verificare che un servizio di lavorazione CNC soddisfi questi standard rigorosi? Questa domanda è di vitale importanza, soprattutto perché i componenti medicali lavorati a CNC devono rispettare tolleranze rigorose e requisiti di biocompatibilità. Un'officina di lavorazione CNC deve dimostrare di seguire rigorosamente le normative e di garantire una qualità costante, provando di essere in grado di fornire componenti medicali CNC che superino ogni volta i severi controlli. Il fornitore di servizi diventa il vostro partner nella gestione del rischio, non solo un venditore, perché la scarsa qualità dei componenti porta a problemi costosi – e nel caso dei componenti medicali CNC, la posta in gioco è ancora più alta. Questa guida vi offre un piano chiaro per valutare i potenziali partner, concentrandosi sulla loro capacità di produrre componenti medicali CNC con uniformità e tracciabilità. Utilizzatela per fare una scelta oculata che tuteli la sicurezza dei pazienti e la vostra reputazione.
Processi utilizzati per la produzione di componenti medicali tramite CNC
La lavorazione CNC offre diverse modalità per la produzione di dispositivi medici. Ogni metodo presenta vantaggi specifici a seconda della forma, delle dimensioni del pezzo e del suo utilizzo in ambito medico. Conoscere queste opzioni aiuta gli ingegneri a scegliere l'approccio più adatto per i loro specifici componenti medicali realizzati con la tecnologia CNC.
Fresatura di precisione and Svolta
La fresatura e la tornitura sono i principali metodi di lavorazione CNC di precisione per componenti medicali. Questi processi consentono di realizzare qualsiasi cosa, dagli impianti dentali agli strumenti chirurgici e ai dispositivi ortopedici.
3 assi contro Lavorazione a 5 assi
La fresatura standard a 3 assi muove gli utensili lungo tre linee rette. Questo metodo funziona bene per forme semplici, ma richiede diverse impostazioni per pezzi complessi. La lavorazione a 5 assi aggiunge la rotazione, consentendo agli utensili di raggiungere il pezzo da qualsiasi angolazione. Ciò riduce i tempi di impostazione, minimizza gli errori umani e aumenta la precisione geometrica su superfici complesse. Per gli impianti ortopedici avanzati con forme curve, le macchine a 5 assi offrono risultati migliori in un minor numero di passaggi.
Creazione di geometrie complesse
La tornitura permette di realizzare componenti rotondi come perni, viti e barre utilizzate nella fissazione ossea. I moderni torni CNC controllano con precisione i percorsi e le velocità degli utensili, ottenendo finiture lisce e tolleranze dimensionali ristrette per alberi e boccole. La fresatura multiasse gestisce pezzi complessi con un minor numero di impostazioni, migliorando la precisione. Robusti dispositivi di fissaggio e utensili da taglio affilati eliminano le vibrazioni, mantenendo i pezzi stabili. Le camere a temperatura controllata impediscono che il calore alteri le dimensioni dei pezzi.
Nella produzione di dispositivi medici, la finitura superficiale è importante quanto la precisione dimensionale. Le superfici ruvide creano minuscole fessure in cui si accumulano batteri e si formano biofilm. Nel caso degli impianti, le zone ruvide possono rallentare l'osteointegrazione, indebolendo il legame tra osso e impianto. Strumenti di misurazione avanzati, come le macchine di misura a coordinate e i sistemi di visione ottica, verificano questi parametri durante tutto il processo produttivo.
Lavorazioni meccaniche svizzere per piccoli componenti
La lavorazione con torni svizzeri è ideale per la produzione di componenti piccoli e dettagliati per strumenti chirurgici minimamente invasivi. Questo metodo si differenzia dai torni tradizionali per un aspetto fondamentale.
Impianti e strumenti chirurgici
Il pezzo in lavorazione si muove attraverso una boccola di guida posizionata vicino all'area di taglio. Questa configurazione riduce notevolmente flessioni e vibrazioni, aspetto fondamentale quando si lavora con diametri ridotti e forme lunghe e sottili. Questo vantaggio consente tolleranze più strette, finiture superficiali migliori e risultati più uniformi.
Controllo di tolleranza rigoroso
La lavorazione di dispositivi medici spesso raggiunge tolleranze inferiori a ±0.0005 pollici. A questo livello, gli operatori devono gestire il calore, l'usura degli utensili e il movimento del materiale dopo il taglio. Le macchine a controllo numerico svizzero mantengono la rotondità anche nei dettagli più minuti, risultando perfette per la produzione di componenti medicali impiantabili e alloggiamenti per ottiche realizzati con macchine CNC.
Capacità di produzione ad alto volume
I processi CNC si adattano bene alle grandi produzioni senza compromettere la qualità.
Componenti di dispositivi minimamente invasivi
Il controllo statistico di processo (SPCC) monitora le variazioni in tempo reale, mantenendo le tolleranze entro i limiti prefissati durante la produzione. I metodi di campionamento C=0 riducono il rischio mantenendo l'efficienza anche nelle grandi produzioni. La metrologia con tracciabilità NIST garantisce che ogni dimensione sia conforme agli standard noti.
Coerenza e ripetibilità
Le macchine CNC garantiscono una ripetibilità costante, producendo la stessa qualità sia per un singolo prototipo che per mille unità. L'automazione semplifica la gestione di produzioni di medio e alto volume rispetto alla lavorazione manuale. I sistemi di qualità certificati ISO 13485 supportano la produzione di dispositivi medici regolamentata, con una documentazione completa per ogni ciclo di produzione. I sistemi di smistamento visivo gestiscono tassi di difettosità molto bassi, mentre i controlli in corso di produzione individuano tempestivamente eventuali problemi.
Materiali per la lavorazione CNC di componenti medicali
La scelta del materiale influisce sulla sicurezza del paziente, sull'efficacia del dispositivo e sui risultati clinici finali. Ogni metallo e plastica presenta vantaggi e svantaggi. Gli ingegneri devono trovare un equilibrio tra resistenza e peso, resistenza alla corrosione e facilità di lavorazione, costi e normative. La scelta del materiale sbagliato può causare il rigetto dell'impianto da parte dell'organismo, la rottura degli strumenti o costose riprogettazioni in fasi avanzate del processo.
Metalli di grado medico
I metalli sono la scelta migliore per i componenti che devono sopportare carichi pesanti. Sono resistenti, sopportano l'usura e vantano una lunga storia di utilizzo sicuro in medicina. Due gruppi principali si distinguono: gli acciai inossidabili e le leghe di titanio.
Acciaio inossidabile (316L, 17-4)
L'acciaio chirurgico 316L è una scelta comune per strumenti chirurgici, placche ossee e dispositivi per la riparazione di fratture. Resiste bene alla ruggine, quindi è adatto sia per impianti a breve termine che per impianti permanenti. Tuttavia, il 316L rilascia ioni di nichel a contatto con i fluidi corporei. Questi ioni possono causare reazioni allergiche, come eruzioni cutanee e problemi nasali cronici, nei pazienti sensibili.
L'acciaio inossidabile 17-4 PH rappresenta una valida alternativa. Contiene circa il 75% in meno di nichel rispetto al 316L e include rame. Il rame combatte i batteri distruggendone le pareti cellulari. Questo rende il 17-4 PH un'ottima opzione per i dispositivi di frattura, dove una minore sensibilità ai metalli e la prevenzione delle infezioni sono fondamentali. La sua elevata resistenza e la buona resistenza alla corrosione lo rendono adatto anche per impianti ossei non sottoposti a carico.
Titanio (grado 5 e 23)
Il titanio di grado medicale si comporta in modo diverso. Il Ti-6Al-4V ELI, denominato Grado 23, è molto stabile. Forma un sottile strato di ossido autoriparante che favorisce la crescita ossea su di esso. Questo lo rende perfetto per impianti sottoposti a carico, come le protesi d'anca e le gabbie spinali.
La differenza meccanica è notevole. Il titanio di grado 23 ha una resistenza alla trazione ultima di 860-950 MPa, mentre il 316L raggiunge solo 490-690 MPa. Il suo modulo elastico è di 114 GPa, molto più vicino a quello dell'osso rispetto ai 193 GPa dell'acciaio. Questa maggiore corrispondenza riduce l'effetto di schermatura dello stress, ovvero la condizione in cui l'impianto sopporta un carico eccessivo e l'osso circostante si indebolisce. Il titanio di grado 5 offre una resistenza simile con caratteristiche di lavorazione leggermente diverse.
Materie plastiche ad alte prestazioni
Le materie plastiche svolgono diverse funzioni. Sono adatte per utensili monouso, involucri e componenti in cui la leggerezza o la trasparenza sono fattori importanti.
PEEK e PEKK
Il PEEK offre elevata resistenza, grande biocompatibilità e compatibilità con tutti i principali metodi di sterilizzazione. Resiste all'autoclave, all'ossido di etilene e alle radiazioni gamma senza degradarsi. Questo rende il PEEK adatto sia per gli impianti che per gli strumenti chirurgici riutilizzabili. Il PEKK offre vantaggi simili con caratteristiche meccaniche leggermente diverse, offrendo ai progettisti un'ulteriore opzione per applicazioni spinali e traumatologiche.
Ultem e PTFE
L'Ultem mantiene la sua forma anche ad alte temperature. È adatto per componenti che vengono sottoposti a numerosi cicli di sterilizzazione. Il PTFE offre un'ottima resistenza chimica e un basso attrito. Viene utilizzato in cateteri, fili guida e componenti di tenuta dove la fluidità del movimento è fondamentale.
Criteri di selezione dei materiali
La scelta tra metallo e plastica richiede un piano ben definito. La tabella seguente riassume i principali fattori da considerare.
| Fattore di selezione | Considerazione chiave | Esempio pratico |
| biocompatibilità | Conformità alla norma ISO 10993; nessuna reazione avversa con i tessuti umani. | Titanio, acciaio inossidabile 316L, PEEK per impianti |
| Sterilizzabilità | Deve essere in grado di gestire autoclave, radiazioni gamma o EtO senza guasti | I metalli resistono alla maggior parte dei metodi; alcune plastiche si degradano sotto l'azione dei raggi gamma |
| Proprietà meccaniche | Resistenza, resistenza alla fatica, durezza, resistenza all'usura | Titanio/cobalto-cromo per impianti ossei; policarbonato per gli alloggiamenti |
| Resistenza alla Corrosione | Resistenza ai fluidi corporei durante la vita utile del dispositivo | Titanio > Acciaio inossidabile 316L |
| lavorabilità | La facilità di taglio influisce sui costi e sui tempi di produzione. | Alluminio e ottone sono facili da lavorare; il titanio richiede strumenti speciali e velocità di rotazione inferiori. |
| Requisiti normativi | Omologazione FDA/CE per la classe di dispositivi | L'utilizzo di materiali pre-approvati velocizza l'approvazione. |
| Costo e disponibilità | Costo della materia prima più costo di lavorazione | Un materiale più costoso che si taglia più velocemente può ridurre il costo totale del pezzo |
Biocompatibilità e sterilizzazione
La biocompatibilità è fondamentale per qualsiasi materiale che entri in contatto con i tessuti umani. La norma ISO 10993 definisce le regole di prova. I materiali devono dimostrare di non causare reazioni avverse. Anche la compatibilità con la sterilizzazione è altrettanto importante. Alcune plastiche resistono a ripetuti cicli di sterilizzazione in autoclave, risultando ideali per strumenti riutilizzabili. Altre tollerano l'ossido di etilene e i raggi gamma, ma hanno una tolleranza limitata all'autoclave. Alcune plastiche sono adatte per dispositivi monouso economici, ma si degradano a contatto con il vapore.
Resistenza meccanica e usura
Gli impianti sottoposti a carico richiedono un'elevata resistenza alla fatica. Il titanio di grado 23 eccelle in questo ambito. Gli utensili monouso si concentrano sulla facilità di taglio e sul basso costo. Alluminio e ottone si tagliano facilmente, riducendo i tempi di produzione. Un materiale più costoso ma più veloce da tagliare può ridurre il costo totale del componente. Questo compromesso merita un'attenta valutazione durante la fase di progettazione.
Le certificazioni dei materiali e la tracciabilità dei lotti completano il quadro. Ogni lotto deve essere accompagnato da una prova scritta della sua composizione e del suo processo di lavorazione. Questa documentazione è fondamentale per le verifiche normative e la gestione dei richiami. Nella produzione di dispositivi medici, la tracciabilità non è un'opzione, ma una necessità. Tutela sia i pazienti che i produttori.
Requisiti di precisione per componenti medicali lavorati a CNC
La lavorazione CNC di precisione è fondamentale per la realizzazione di dispositivi medici di qualità. Ogni misura è importante per la sicurezza del paziente. Se una testa femorale presenta una differenza di pochi micron, può usurarsi più rapidamente. Una finitura ruvida su uno strumento chirurgico può favorire la proliferazione batterica. Conoscere queste esigenze aiuta gli ingegneri a scegliere i componenti giusti e a valutare i fornitori con sicurezza.
Comprensione degli standard di tolleranza
Gli standard di tolleranza definiscono l'intervallo consentito per ogni misurazione su un componente. I dispositivi medici richiedono un controllo più rigoroso rispetto alla maggior parte degli altri settori, poiché il margine di errore è minimo.
Tolleranze standard vs. tolleranze ad alta precisione
La lavorazione CNC standard solitamente mantiene le tolleranze entro un intervallo tipico per i pezzi generici in cui l'accoppiamento preciso è meno importante. La lavorazione ad alta precisione raggiunge limiti molto più ristretti. Gli utensili avanzati consentono di ottenere tolleranze più strette per gli strumenti chirurgici. La foratura di precisione con maschere di alesatura consente di raggiungere tolleranze molto ristrette per i punti di connessione chiave. I sistemi di precisione multiasse mantengono tolleranze ristrette durante la realizzazione di forme complesse per gli impianti.
| Approccio alla lavorazione | Tolleranza tipica | Vantaggio chiave | Tipica applicazione medica |
| CNC standard | Standard, conveniente | Conveniente, versatile | Componenti generali |
| Macchine CNC di precisione con utensili avanzati | Finitura superficiale più compatta e migliorata. | Finitura superficiale migliorata | Strumenti chirurgici |
| Alesatura di precisione con dima | Precisione geometrica estremamente elevata e superiore. | Precisione geometrica superiore | Interfacce critiche |
| Precisione multiasse | Capacità di gestire geometrie complesse e precise | Capacità di geometria complessa | Dispositivi impiantabili |
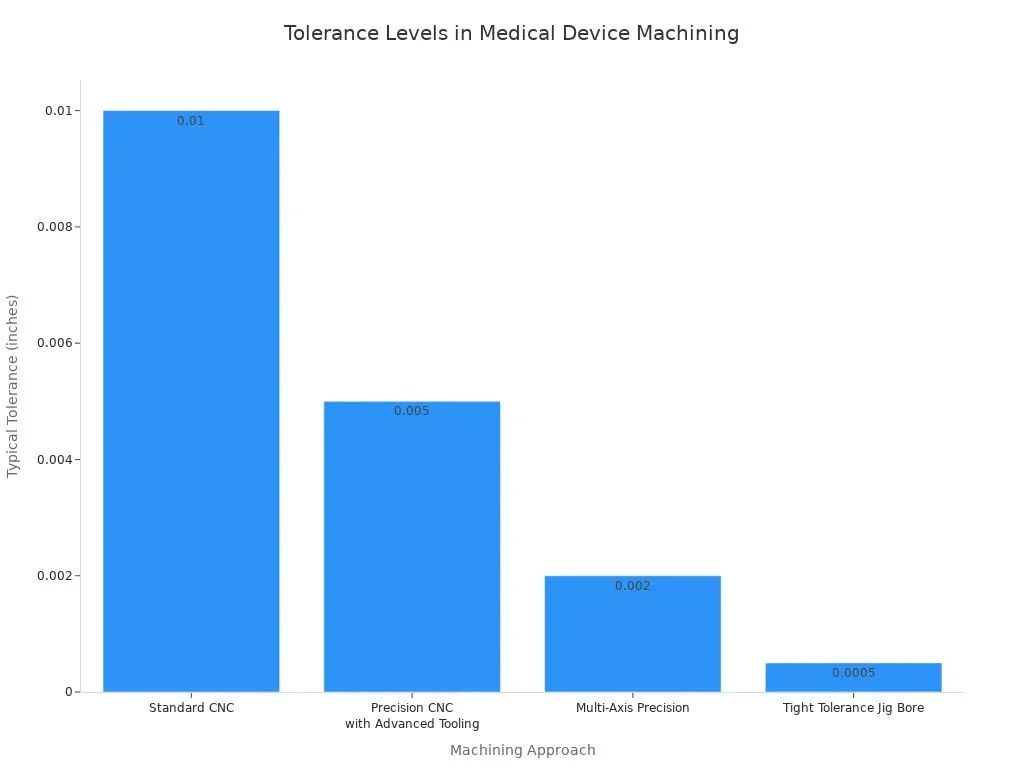
Le aziende leader spesso mantengono tolleranze di ±2.5 micron sui componenti medicali critici. Le apparecchiature devono rimanere estremamente rigide. Le camere a temperatura controllata impediscono al calore di alterare le dimensioni dei componenti.
GD&T nella progettazione medica
Il GD&T (Tolleranze GD&T) fornisce un metodo preciso per descrivere la forma dei componenti. Va oltre le semplici misurazioni in linea retta. Il GD&T specifica forma, direzione e posizione con simboli e regole precise. Per i componenti medicali lavorati a CNC, questo è fondamentale quando le superfici devono essere perfettamente allineate. La giunzione conica di uno stelo protesico dell'anca richiede un controllo angolare preciso che le tolleranze standard non possono descrivere. Il GD&T garantisce che ogni produttore interpreti il progetto allo stesso modo.
Finitura di superficie e pulizia
La finitura superficiale influisce direttamente sui risultati clinici. Le superfici ruvide offrono ai batteri dei nascondigli. Le superfici lisce riducono l'attrito e l'usura.
Valori Ra e significato clinico
Ra misura la rugosità superficiale media in micron. Diverse aree del corpo richiedono valori diversi. Le teste femorali nelle protesi d'anca necessitano di una finitura molto liscia per ridurre l'usura. Le superfici di contatto rigide necessitano di una superficie estremamente liscia per ridurre l'accumulo di detriti. Gli inserti acetabolari in polietilene presentano una levigatezza moderata. Le aree a contatto con l'osso utilizzano una finitura più ruvida per favorire la crescita ossea. Gli strumenti chirurgici in generale mantengono una levigatezza che ne garantisca la pulibilità, entro un certo limite per l'accumulo di sporco. Le superfici di taglio necessitano di una finitura ancora più liscia per prestazioni costanti.
| Zona/Componente Clinica | Valore Ra clinicamente significativo | Razionale clinico |
| Testa femorale (articolata) | Finitura molto liscia | Riduce al minimo l'usura e l'attrito. |
| Cuscinetti duri su duri | Finitura estremamente liscia | Riduce i detriti di usura causati da corpi terzi |
| rivestimento acetabolare in polietilene | Finitura moderatamente liscia | Bilancia la resistenza all'usura |
| Zone di contatto osseo | Finitura più ruvida | Promuove l'incastro meccanico |
| Superfici degli strumenti chirurgici | Finitura liscia | Mantiene la pulibilità |
Standard di produzione per camere bianche
Le camere bianche controllano le particelle minuscole durante la produzione. La produzione di dispositivi medici spesso richiede camere bianche con livelli di particelle controllati. I componenti che entrano in contatto con aree sterili necessitano di questo livello di controllo. Una camera bianca impedisce che minuscoli detriti si depositino sulle superfici durante la lavorazione.
Metodi di verifica e ispezione
La documentazione attesta la qualità. L'ispezione verifica che ogni componente soddisfi le specifiche. Entrambi tutelano sia i pazienti che i produttori.
CMM e misurazione ottica
Le macchine di misura a coordinate (CMM) offrono una precisione a livello di micron, di gran lunga superiore a quella degli strumenti manuali. L'ispezione tramite CMM verifica la conformità di un componente al progetto, effettuando misurazioni precise di dimensioni, forma e posizione. Le CMM sono in grado di gestire caratteristiche complesse come superfici curve e fori profondi. Eliminano la soggettività dell'operatore e standardizzano il controllo qualità tra i diversi team.
I sistemi CMM ottici utilizzano schemi di luce blu o triangolazione laser. Questi metodi mappano superfici lucide, nere o fortemente curve. Per gli impianti in titanio, l'ispezione ottica cattura una fitta nuvola di punti dell'intera forma in pochi secondi. Questi dati vengono confrontati con il modello CAD 3D originale per evidenziare le differenze di forma. A differenza della misurazione a contatto, l'ispezione ottica non comporta alcun rischio di danneggiare componenti delicati.
Rapporti di ispezione del primo articolo (FAI)
L'ispezione del primo articolo (FAI) verifica l'intero processo produttivo prima dell'inizio delle produzioni su larga scala. Un rapporto FAI registra ogni misurazione, proprietà del materiale e impostazione del processo. Dimostra che il primo pezzo soddisfa tutte le specifiche. Gli auditor degli enti regolatori si aspettano questi documenti, che dimostrano che il produttore comprende il progetto ed è in grado di realizzarlo sempre allo stesso modo. I rapporti FAI supportano anche i controlli di biocompatibilità, collegando le certificazioni dei materiali ai pezzi finiti.
Conformità normativa nella lavorazione CNC di componenti medicali
Le normative condizionano ogni scelta nella produzione di dispositivi medici. Se un'officina CNC non possiede le certificazioni necessarie o non tiene una documentazione adeguata, l'intero lancio del vostro prodotto è a rischio. Conoscere le normative vi aiuta a porre le domande giuste prima di firmare un contratto.
Perché la norma ISO 13485 è importante per la produzione di componenti medicali tramite lavorazione CNC.
La certificazione ISO 13485 è lo standard più elevato per la gestione della qualità nei dispositivi medici. Questo standard va oltre le normali pratiche di qualità. Richiede un sistema di qualità scritto con procedure, politiche e registrazioni controllate. Ogni fase della produzione deve seguire regole scritte che gli auditor possono verificare.
ISO 9001 vs. ISO 13485
Molte aziende possiedono la certificazione ISO 9001 e pensano che questa le qualifichi per operare nel settore medicale. Questa convinzione crea delle lacune rischiose. La ISO 9001 si applica a qualsiasi azienda in qualsiasi settore. La ISO 13485 esiste solo per i dispositivi medici. La differenza fondamentale è che la ISO 13485 è stata creata appositamente per i dispositivi medici. A differenza della maggior parte dei settori, i dispositivi medici sono soggetti a rigidi controlli governativi nei mercati di tutto il mondo.
| Aspetto | ISO 9001 | ISO 13485 |
| Obbiettivo | Generico, qualsiasi settore | Specifico per dispositivi medici |
| Documentazione | Quadro generale del sistema di gestione della qualità | Richiede documentazione specifica per il dispositivo medico |
| Management | I ruoli possono essere delegati liberamente | Responsabile specifico incaricato degli elementi del sistema qualità |
| Focus sul rischio | Gestione generale del rischio | Profondamente improntato alla sicurezza del paziente. |
| Progresso | Miglioramento continuo per la soddisfazione del cliente | Miglioramenti legati alla sicurezza e alle prestazioni del dispositivo. |
La norma ISO 13485 richiede anche procedure di formazione scritte. I lavoratori devono dimostrare la propria competenza attraverso passaggi formali. La norma impone di individuare i fabbisogni formativi, erogare la formazione e verificarne i risultati. La norma ISO 9001 si limita ad affermare che i lavoratori devono essere qualificati, senza specificare come.
Cosa copre lo standard
La norma ISO 13485 richiede che la produzione e l'assistenza siano pianificate, eseguite, monitorate e controllate. Ciò include la definizione di regole di rilascio del prodotto, la creazione di un'area di lavoro controllata e la tenuta di registri di produzione che mostrino quanti pezzi sono stati realizzati e come questi siano collegati alla documentazione del dispositivo medico. Per i prodotti che necessitano di sterilizzazione, i processi devono essere convalidati. Se è necessario un setup o una riparazione, è necessario documentare per iscritto le fasi specifiche e le regole di accettazione. Questi controlli assicurano che il prodotto soddisfi sempre le specifiche dichiarate.
Lo standard richiede anche controlli in fase di progettazione e sviluppo. Flussi di lavoro chiari coprono la pianificazione della progettazione, gli input, gli output, i controlli, la convalida e il passaggio alla produzione. La gestione del rischio segue la norma ISO 14971 per l'intero ciclo di vita del prodotto. I controlli sui fornitori prevedono revisioni, elenchi di fornitori approvati, audit e controlli in entrata.
Registrazione e ispezioni FDA
La FDA classifica i dispositivi medici in base al livello di rischio, che definisce il percorso di approvazione. I dispositivi ad alto rischio, come gli impianti, sono soggetti a una rigorosa revisione. La normativa 21 CFR Parte 820 sul sistema di qualità richiede un solido sistema di qualità per tutte le fasi di produzione, comprese le lavorazioni meccaniche. La procedura di notifica pre-commercializzazione 510(k) richiede di dimostrare che un dispositivo è simile a uno già approvato, il che influisce sulle modalità di registrazione e verifica dei processi CNC.
Requisiti della Parte 820 del Titolo 21 del CFR
La registrazione presso la FDA include la registrazione dello stabilimento e l'elenco dei dispositivi. Il fornitore di macchine CNC deve essere registrato presso la FDA ai sensi della norma 21 CFR Parte 820 e possedere anche la certificazione ISO 13485. La procedura 510(k) influisce sul modo in cui vengono registrate le fasi di lavorazione. Le officine devono attenersi ai controlli di progettazione, soprattutto durante le fasi di prototipazione.
La convalida del processo diventa necessaria quando il solo controllo non è sufficiente a dimostrare la correttezza di un componente. Ciò si applica a processi specifici che non possono essere completamente verificati tramite la sola ispezione. La normativa FDA QSR richiede la convalida per queste fasi.
Gestione degli audit e delle non conformità
Le ispezioni della FDA possono avvenire senza preavviso. Un'officina pronta all'uso dispone di un processo CAPA con analisi delle cause profonde, misure di contenimento, azioni correttive e un piano di notifica al cliente. Il controllo delle modifiche per la sostituzione dei materiali richiede la notifica al cliente e l'approvazione scritta prima che qualsiasi sostituzione abbia luogo.
I valori target Cpk sulle caratteristiche CTQ mostrano il controllo statistico. Devono essere disponibili dati storici per dimostrare questo controllo nel tempo. Verificare l'ambito e il numero della certificazione ISO 13485 confrontandoli con il registro pubblico dell'ente emittente. L'ambito definisce le attività per le quali l'officina è qualificata.
Tracciabilità e documentazione
La tracciabilità è fondamentale per i richiami di prodotti e i controlli post-vendita. I numeri di serie e la tracciabilità dei lotti consentono ai produttori di risalire ai singoli dispositivi, alle materie prime, ai fornitori e ai lotti di produzione. Questa tracciabilità storica permette di individuare rapidamente i prodotti interessati durante un richiamo o una verifica di conformità, riducendo i rischi e accelerando i tempi di risposta.
Certificazioni dei materiali e tracciabilità dei lotti
Ogni lotto di materiale deve essere accompagnato da un Certificato di Fabbricazione che elenca la composizione chimica, le proprietà meccaniche e il numero di colata. Questo certificato viene rilasciato dal produttore della materia prima. I numeri di lotto tracciano i materiali durante tutto il processo produttivo. I registri di processo riportano le condizioni di produzione con i relativi tempi di conservazione. I dati dei test confermano la conformità alle specifiche tramite analisi statistica.
Registri cronologici dei dispositivi (DHR)
Il registro storico del dispositivo è la documentazione completa della produzione. Include l'ID dell'operatore, l'ID della macchina, la data/ora, le misurazioni, il lotto di materiale associato al numero di serie del dispositivo e i controlli di imballaggio. Questi registri devono essere conservati per la durata richiesta e predisposti per essere pronti in caso di audit da parte della FDA.
La documentazione completa include anche i rapporti di ispezione CMM che mostrano i valori effettivi rispetto a quelli attesi per ogni specifica GD&T. Un Certificato di Conformità attesta che i componenti soddisfano i requisiti di disegno, specifiche dei materiali e sistema di gestione della qualità (QMS). Le dichiarazioni di biocompatibilità fanno riferimento ai percorsi di valutazione del rischio ISO 10993-1 ed elencano le sostanze residue di produzione per usi impiantabili o a contatto con la pelle. I rapporti di ispezione del primo articolo riguardano le nuove versioni dei codici articolo. I registri di processo e i dati SPC acquisiscono l'ID dell'operatore, l'ID della macchina, la data/ora, il lotto dell'utensile e i risultati delle misurazioni in ogni fase. I registri di revisione della progettazione e i rapporti DFM individuano i rischi di biocompatibilità, le esigenze di finitura superficiale e la fattibilità delle tolleranze prima dell'inizio della produzione.
I richiami di dispositivi medici sono spesso riconducibili alla mancanza di documentazione. Un singolo certificato di materiale smarrito può bloccare un'intera indagine. Un'azienda che conserva una documentazione completa vi protegge da costosi ritardi e sanzioni normative. Quando valutate un partner CNC, chiedete di visionare la sua procedura DHR (Data and Records Administration). Richiedete esempi di documenti. Verificate la sua certificazione presso i registri pubblici. Questi passaggi distinguono i partner affidabili da quelli rischiosi.
Come valutare un servizio di lavorazione CNC di componenti medicali
La scelta di un partner per la lavorazione CNC di componenti medicali va ben oltre il semplice confronto dei prezzi. È una scelta di fondamentale importanza. Un errore di lavorazione può ritardare il lancio di un prodotto, causare problemi in fase di audit o mettere a rischio la sicurezza dei pazienti. I produttori di dispositivi medicali devono valutare i potenziali partner in base a una serie di standard ben definiti che comprendano competenze tecniche, esperienza comprovata e affidabilità operativa. È importante considerare il processo di valutazione come una verifica dei rischi, non come un semplice acquisto.
Valutazione delle capacità tecniche
Le macchine utilizzate da un'officina di lavorazione CNC dicono molto sulla sua capacità di mantenere tolleranze ristrette. Le macchine più vecchie possono ancora produrre pezzi di buona qualità, ma spesso non dispongono del controllo termico e della precisione del mandrino necessari per le forme degli impianti odierni. Richiedete l'elenco delle attrezzature. Cercate macchine CNC a cinque assi, torni di tipo svizzero e sistemi di precisione multiasse. Queste macchine gestiscono forme complesse in un minor numero di passaggi, riducendo la probabilità di errori.
Età e capacità delle apparecchiature
L'età della macchina è importante, ma ciò che la macchina può fare lo è ancora di più. Una macchina più vecchia e ben tenuta può essere più efficiente di una nuova e mal configurata. Informatevi sui programmi di manutenzione e sui registri di calibrazione. Gli ambienti di produzione a temperatura controllata impediscono al calore di alterare le dimensioni dei pezzi durante le lunghe produzioni. Chiedete informazioni sui sistemi di sonda e sugli strumenti di misurazione in-process che individuano i problemi prima che i pezzi escano dalle specifiche.
Operazioni interne vs. operazioni esternalizzate
Un servizio di lavorazione CNC che esegue internamente le fasi chiave garantisce un maggiore controllo sulla qualità e sui tempi di consegna. Quando un'officina affida a terzi le fasi secondarie, come la passivazione, il trattamento termico o l'anodizzazione, ci si assume i rischi del fornitore. Chiedete quali fasi vengono eseguite in loco. Verificate che gli strumenti di controllo, come le macchine di misura a coordinate (CMM) e i sistemi di misurazione ottica, si trovino nello stesso edificio. Un partner con competenze interne risponde più rapidamente alle modifiche di progettazione e tiene una documentazione più accurata.
Analisi dell'esperienza e del curriculum
L'esperienza nella produzione di dispositivi medici non si può falsificare. Un portfolio ricco di componenti aerospaziali o automobilistici non qualifica un'azienda per la lavorazione di impianti. I rischi sono diversi. I componenti medicali lavorati a CNC richiedono materiali biocompatibili, tolleranze più strette e completa tracciabilità. Richiedete casi di studio relativi a progetti simili. Un esempio concreto: un'asta per martello chirurgico in acciaio inossidabile 17-4, realizzata con tolleranze ristrette. Questo tipo di prova dimostra una reale competenza.
Portafoglio di progetti in ambito medico
Esaminate il portfolio per valutare la varietà dei materiali. Un buon partner dovrebbe mostrare lavori in titanio, acciaio inossidabile, PEEK e Ultem. Cercate indicazioni su fasi secondarie come la verniciatura e l'assemblaggio in camera bianca. Le recensioni dei clienti e i rapporti di lunga data con i produttori di dispositivi medici sono indice di affidabilità. Chiedete da quanti anni l'azienda opera nel settore medicale. Una vasta esperienza nella produzione di strumenti chirurgici è più significativa di un recente ingresso nel settore medicale.
Gestire geometrie complesse
Le forme complesse distinguono le buone officine da quelle eccellenti. Chiedete di vedere pezzi con angoli interni stretti, pareti sottili o superfici curve complesse. Chiedete esempi in cui l'officina ha risolto un difficile problema di lavorazione con attrezzature creative o una pianificazione del percorso utensile. Un partner che offre un feedback sulla progettazione per la produzione (DFM) fin dalle prime fasi vi aiuta a evitare errori costosi. Il loro team di ingegneri dovrebbe individuare possibili difetti di produzione prima che vi impegniate nella realizzazione degli utensili.
Comunicazione e gestione della catena di approvvigionamento
Le competenze tecniche contano poco se il partner non è in grado di comunicare in modo chiaro o di rispettare le scadenze. I produttori di dispositivi medici necessitano di un servizio di lavorazione CNC che risponda rapidamente alle domande e fornisca stime di consegna realistiche. I ritardi si ripercuotono sull'intera tempistica del progetto, compromettendo le sperimentazioni cliniche e l'ingresso sul mercato.
Prototipazione e feedback DFM
La prototipazione rapida accelera il ciclo di sviluppo. Un partner reattivo fornisce rapidamente i prototipi e passa alla produzione di massa in modo efficiente. Durante la fase di prototipazione, l'officina dovrebbe fornire un'analisi DFM (Design for Manufacturing) che segnali eventuali problemi di tolleranza, criticità dei materiali o difetti di finitura superficiale. Questo ciclo di feedback previene costose riprogettazioni successive. Chiedete come l'officina gestisce le modifiche di progettazione durante i progetti in corso. Un processo di gestione delle modifiche chiaro tutela entrambe le parti.
Tempi di consegna e scalabilità
I fornitori nazionali riducono i tempi di consegna e consentono ordini urgenti. I fornitori esteri, invece, aggiungono i ritardi dovuti alla dogana e limitano le opzioni in caso di problemi. Informatevi sui tempi medi di consegna e includete le spese di spedizione nei vostri calcoli. La scalabilità richiede processi documentati e ripetibili, non solo l'esperienza di un singolo esperto. Richiedete dati metrologici precedenti che dimostrino la stabilità dimensionale all'aumentare del volume di produzione. Un partner affidabile deve essere in grado di mantenere la tolleranza anche a ritmi di produzione elevati, non solo nella fase di prototipazione.
Le domande sul controllo qualità meritano risposte chiare. Chiedete informazioni sull'ispezione del primo articolo come processo definito e documentato. Chiedete dove vengono effettuati i controlli in corso di produzione. Esaminate come il fornitore gestisce le non conformità e l'analisi delle cause profonde. Verificate le certificazioni pertinenti al vostro settore: ISO 9001, ISO 13485 e registrazione FDA. Un'officina meccanica CNC che esita a rispondere a queste domande ha qualcosa da nascondere.
Chiedete ai potenziali partner informazioni sui loro protocolli di sicurezza fisica: procedure di accesso, gestione dei visitatori, sicurezza fuori orario e procedure di emergenza. La completezza delle loro risposte indica se la sicurezza è realmente integrata nelle loro operazioni o se si tratta solo di una formalità burocratica.
La riservatezza tutela la tua proprietà intellettuale. Assicurati che il fornitore di servizi firmi accordi di riservatezza, utilizzi un sistema sicuro di gestione documentale e crittografi i dati del progetto. Chiedi chi ha accesso ai file CAD, ai disegni e ai documenti di collaudo. Un partner che tratta con cura i tuoi dati di progettazione tratterà con cura anche i tuoi componenti.
La scelta di un fornitore di lavorazioni CNC si basa in definitiva sulla fiducia, fondata su prove concrete. Se possibile, visitate lo stabilimento. Osservate come gli operatori maneggiano i pezzi. Esaminate i loro rapporti di ispezione. Richiedete referenze relative a progetti medicali simili. Il partner giusto dimostra precisione, mantiene una documentazione completa e possiede le certificazioni necessarie. I servizi di lavorazione medicale che soddisfano questi standard tutelano il vostro prodotto, i vostri pazienti e la vostra reputazione.
Collabora con NOBLE per i tuoi componenti medicali CNC.

I passaggi di selezione sopra descritti indicano una risposta chiara: avete bisogno di un partner con comprovata precisione, rispetto documentato delle normative e un servizio di assistenza completo. NOBLE offre proprio questo. In qualità di azienda leader nella produzione in Cina, NOBLE unisce solide competenze di assistenza a un know-how di lavorazione specializzato per aiutare i clienti a passare senza intoppi dal prototipo alla produzione su larga scala.
Le nostre capacità produttive
Il reparto produttivo di NOBLE gestisce con pari competenza sia il metallo che la plastica. L'elenco delle attrezzature comprende centri di fresatura e tornitura CNC multiasse, torni di tipo svizzero e sistemi di lavorazione a 5 assi. Questa gamma consente di realizzare forme complesse senza problemi. Che il vostro componente richieda angoli interni stretti o superfici di impianto curve, le macchine sono in grado di soddisfare le vostre esigenze.
Lavorazioni meccaniche di precisione per metalli e plastica
L'elenco dei materiali copre l'intera gamma medicale: titanio, acciaio inossidabile di grado chirurgico, alluminio, Inconel, cromo-cobalto e plastiche ad alte prestazioni come PEEK e Ultem. Ogni materiale richiede impostazioni di taglio, forme degli utensili e metodi di raffreddamento differenti. I tecnici di NOBLE conoscono queste differenze e si adattano di conseguenza.
- Microlavorazione per piccole parti mediche e dispositivi impiantabili realizzati con macchine a controllo numerico (CNC).
- Lavorazione di grande formato per componenti e alloggiamenti di dimensioni maggiori
- Lavorazione di piccoli componenti con tolleranze ristrette
- Lavorazione a 5 assi per un'elevata precisione su forme complesse
- Lavorazioni meccaniche svizzere per componenti di piccolo diametro e alta precisione
- Raccolta e verifica dei dati in corso di processo in ogni fase
Il controllo delle tolleranze riceve un'attenzione particolare. La precisione standard garantisce tolleranze ristrette. Per le lavorazioni più complesse, la lavorazione di precisione raggiunge tolleranze ancora più strette. Per progetti speciali, è possibile arrivare a ±0.0002 pollici quando richiesto dal progetto. Questa gamma copre tutto, dagli strumenti chirurgici ai microcomponenti utilizzati nei dispositivi minimamente invasivi.
Dal prototipo alla produzione su larga scala
Il passaggio dal prototipo alla produzione spesso introduce delle variazioni. NOBLE elimina questo rischio grazie a processi documentati e ripetibili. I prototipi vengono spediti rapidamente, consentendo verifiche di progettazione senza ritardi. Una volta approvati, gli stessi macchinari, utensili e fasi di ispezione vengono scalati per le produzioni ad alto volume. Il controllo statistico di processo monitora le variazioni in tempo reale, individuando le deviazioni prima che i pezzi escano dalle specifiche. Questo metodo mantiene la qualità costante, indipendentemente dal fatto che si ordinino cinquanta o cinquantamila pezzi.
Certificazioni e prove di qualita
Le certificazioni dimostrano l'impegno di un'azienda verso la qualità. NOBLE possiede le certificazioni ISO 9001:2015 e ISO 13485:2016, che coprono la gestione generale della qualità e i controlli specifici per i dispositivi medici. Questa doppia certificazione dimostra la preparazione per la produzione regolamentata.
ISO 9001:2015 e ISO 13485:2016
I due standard lavorano in sinergia. La norma ISO 9001 fornisce il quadro generale per la soddisfazione del cliente e il miglioramento continuo. La certificazione ISO 13485 aggiunge i controlli obbligatori sui dispositivi medici che la norma ISO 9001 non prevede.
| Aspetto | ISO 9001 e ISO 14001 | ISO 9001 e ISO 14001 |
| Focus primario | Soddisfazione del cliente | Rispetto delle norme e sicurezza del paziente |
| Risk Management | Miglioramento generale | Obbligatorio, conforme alla norma ISO 14971 |
| Controlli di progettazione | Non richiesto | File di progettazione richiesti con output di rischio |
| Tracciabilità | Identificazione generale | Registri batch, registri della cronologia del dispositivo |
| Convalida del processo | Non richiesto | Necessario per la sterilizzazione e la saldatura |
| Specifiche di pulizia | Non specificato | Requisiti di pulizia scritti |
Questa tabella mostra la differenza tra la qualità generale e la qualità di livello medicale. NOBLE soddisfa entrambi gli standard, offrendoti la massima affidabilità per ogni spedizione.
Rigorosi protocolli di ispezione e collaudo
L'ispezione avviene in numerosi punti di controllo, non solo alla fine. L'ispezione del primo articolo (FAI) verifica l'intero processo produttivo prima dell'inizio delle produzioni su larga scala. L'ispezione in corso di produzione utilizza apparecchiature CMM calibrate per verificare le dimensioni dei pezzi durante la fase di produzione. I test finali confermano la finitura superficiale, le proprietà del materiale e la precisione dimensionale. Ogni misurazione viene registrata, creando una documentazione completa per le verifiche normative. Questo approccio scrupoloso soddisfa i requisiti della FDA e supporta il vostro sistema di qualità.
Un approccio a servizio completo
NOBLE offre molto più della semplice lavorazione meccanica. Il modello di servizio completo comprende supporto alla progettazione, lavoro di squadra con gli ingegneri, assemblaggio e post-elaborazione. Questo approccio integrato riduce il numero di fornitori e semplifica la gestione del progetto.
Supporto alla progettazione e collaborazione ingegneristica
La collaborazione fin dalle prime fasi previene errori costosi. Gli ingegneri di NOBLE esaminano i vostri progetti per verificarne la fattibilità produttiva, segnalando eventuali problemi di tolleranza, criticità dei materiali o difetti di finitura superficiale prima di iniziare la realizzazione degli stampi. Questo feedback orientato alla progettazione per la produzione (DFM) consente di risparmiare tempo e denaro. Il team di ingegneri suggerisce anche materiali o processi alternativi qualora offrano risultati migliori. Questo approccio collaborativo vi garantisce un contributo esperto, non solo un preventivo.
Servizi di assemblaggio e post-elaborazione
I servizi di post-elaborazione includono finitura, rivestimento e assemblaggio. L'assemblaggio in camera bianca si occupa di componenti che devono rimanere sterili. Le operazioni di finitura consentono di ottenere la rugosità superficiale richiesta dal progetto, che si tratti di una lucidatura a specchio per le superfici mobili o di una finitura testurizzata per le aree a contatto con le ossa. I servizi di assemblaggio uniscono più componenti, riducendo il lavoro di movimentazione e ispezione. Questa capacità end-to-end significa che un unico fornitore di servizi gestisce l'intera catena di produzione, dalla materia prima al componente finito e pronto all'uso.
La combinazione di lavorazioni meccaniche di precisione, doppia certificazione e assistenza completa rende NOBLE la risposta ideale alle fasi di selezione descritte in questa guida. Contattate NOBLE per una consulenza di progetto e scoprite la differenza che può fare un vero partner di produzione.
Per scegliere il partner ideale per la lavorazione CNC dei vostri componenti medicali, è fondamentale comprendere quattro aree chiave: processi di base come la fresatura e la lavorazione con macchine a controllo numerico (tipo svizzero), materiali biocompatibili, standard di precisione e conformità normativa. Ogni singola scelta influisce direttamente sulla sicurezza del paziente e sul funzionamento del dispositivo. Un servizio di lavorazione CNC affidabile deve possedere le certificazioni appropriate e superare ispezioni molto rigorose. Una documentazione completa e accurata previene costosi richiami e vi aiuta a prepararvi per gli audit. Questa guida funge da pratica checklist per la valutazione dei fornitori. Il fornitore di servizi giusto diventa un partner che vi aiuta ad entrare nel mercato e ad avere successo con il vostro prodotto. Contattate NOBLE oggi stesso per fissare una consulenza di progetto. Offriamo le competenze, la conoscenza delle normative FDA e il supporto completo di cui avete bisogno per trasformare il vostro dispositivo medicale in realtà. Il vostro successo è la nostra priorità assoluta. Permetteteci di aiutarvi a raggiungerlo con la massima fiducia.
Domande frequenti sui componenti medicali lavorati a CNC.
Quali certificazioni dovrebbe possedere un fornitore di macchine CNC per il settore medicale?
Un fornitore deve possedere la certificazione ISO 13485 per la gestione della qualità dei dispositivi medici. Deve inoltre essere registrato presso la FDA. Queste credenziali dimostrano che l'azienda segue norme rigorose per la produzione di componenti medicali CNC sicuri e affidabili.
Quali materiali sono più adatti per la lavorazione CNC di componenti medicali?
Tra i materiali più comuni si annoverano il titanio di grado 23, l'acciaio inossidabile 316L e la plastica PEEK. Il titanio è resistente e sicuro per gli impianti. L'acciaio inossidabile è adatto per gli strumenti chirurgici. Il PEEK è ideale sia per gli impianti che per gli strumenti riutilizzabili.
In che modo la registrazione presso la FDA influisce sulla produzione di dispositivi medici?
La registrazione presso la FDA richiede al fornitore di rispettare le norme di qualità 21 CFR Parte 820. Ciò significa che deve convalidare i processi, controllare i progetti e garantire la completa tracciabilità. L'azienda deve essere pronta a ispezioni a sorpresa e conservare una documentazione completa della produzione.
Perché la documentazione è fondamentale per i componenti medicali lavorati a CNC?
Una documentazione completa è fondamentale per i richiami di prodotti e le verifiche normative. I registri storici dei dispositivi tracciano ogni fase della produzione. Le certificazioni dei materiali attestano la sicurezza e la composizione. Senza una documentazione adeguata, la perdita di un singolo certificato può bloccare un'indagine e ritardare l'immissione sul mercato.
Quali metodi di ispezione verificano la qualità dei dispositivi medici?
Le macchine di misura a coordinate forniscono controlli di precisione a livello di micron. I sistemi di misurazione ottica acquisiscono dati completi sulla superficie. I rapporti di ispezione del primo campione verificano l'intero processo produttivo. Questi metodi garantiscono che ogni componente soddisfi le specifiche di progettazione.
Che ruolo svolge la FDA nella lavorazione dei dispositivi medici?
La FDA sovrintende alla classificazione, alla registrazione e alla conformità qualitativa dei dispositivi medici. I fornitori devono rispettare la normativa 21 CFR Parte 820 e mantenere la registrazione presso la FDA. L'agenzia può ispezionare gli stabilimenti senza preavviso, pertanto le aziende devono sempre conservare una documentazione completa.







