
Introduzione alla Fusione sottovuoto dell'ottone
L'ottone è una lega comune composta da rame e zinco. È facile da lavorare, offre una buona resistenza alla corrosione e ha un aspetto gradevole. Tuttavia, fonderlo per ottenere una finitura impeccabile è molto più difficile di quanto sembri. L'aria può rimanere intrappolata all'interno del materiale, portando alla formazione di ossidi e alla comparsa di porosità. I pezzi prodotti in questo modo presentano una scarsa qualità superficiale e possono persino mostrare difetti strutturali.
La tecnologia di fusione sottovuoto dell'ottone risolve questi problemi. Questo processo rimuove l'aria dallo stampo prima della colata, consentendo al metallo di riempire completamente la cavità, senza lasciare gas residui o difetti superficiali, e ottenendo così pezzi densi e dalla superficie liscia. Ciò è altrettanto importante sia per i prototipi funzionali che per i componenti decorativi.
La fusione sottovuoto dell'ottone viene utilizzata anche per la realizzazione di prototipi, ovvero la produzione di pezzi singoli o piccoli lotti che richiedono precisione dimensionale e qualità superficiale prima di decidere di investire in uno stampo di produzione. La tecnologia del vuoto elimina le incertezze durante il processo di fusione.
Che cos'è la fusione sottovuoto dell'ottone?
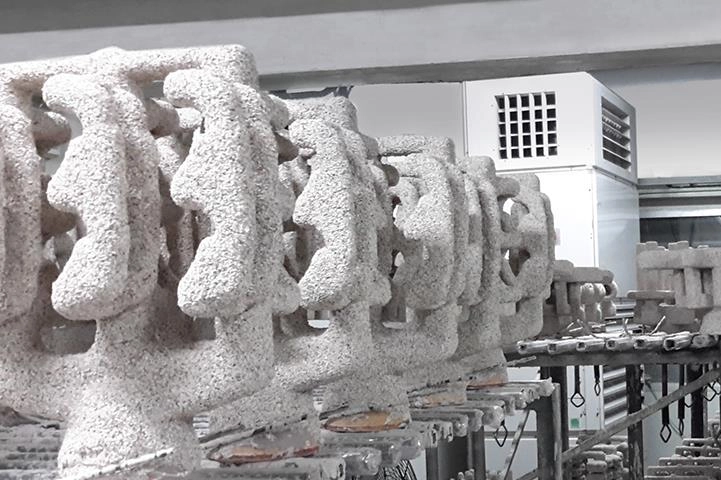
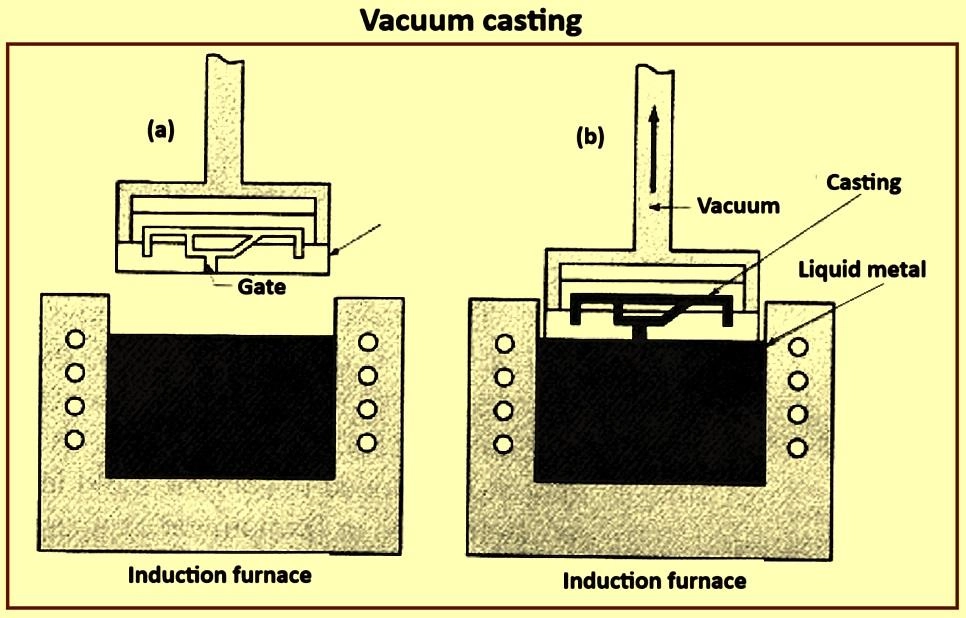
L'operatore posiziona lo stampo in una camera sigillata, ne aspira l'aria e poi inietta l'ottone fuso. Il vuoto aspira il metallo in ogni angolo della cavità dello stampo, eliminando qualsiasi residuo di gas che potrebbe causare la formazione di bolle.
La fusione tradizionale si basa sulla gravità e sulla pressione interna del metallo per espellere l'aria attraverso fori di sfiato. Questo metodo non è infallibile: i fori di sfiato possono ostruirsi, creando bolle d'aria che causano porosità nella fusione. Al contrario, la fusione sottovuoto dell'ottone rimuove completamente l'aria, consentendo al metallo di riempire la cavità dello stampo in modo pulito e completo.
Come il vuoto migliora la qualità della fusione dell'ottone
- Riduce l'intrappolamento dell'aria. Niente aria significa niente bolle. Maggiore densità del metallo.
- Migliora il riempimento dello stampo. Il vuoto aspira il metallo nelle sezioni a parete sottile. I dettagli che non possono essere riempiti con la fusione per gravità possono essere riprodotti fedelmente.
- Riduce la porosità. La porosità da gas viene eliminata. La porosità da ritiro persiste, ma può essere controllata tramite la valvola di iniezione e il condotto di risalita.
- Migliore riproduzione dei dettagli più fini. Bordi netti, texture superficiali e motivi complessi possono essere riprodotti con precisione. Il metallo riempie ogni angolo della cavità dello stampo.
- Risultati di fusione più uniformi. Tutte le variabili sono controllate. Il livello di vuoto, la temperatura dello stampo e la temperatura del metallo sono mantenuti a livelli costanti. La qualità della fusione è ripetibile.
Perché utilizzare l'ottone per la fusione sottovuoto?
L'ottone è un materiale che si presta bene al processo di fusione. Le sue proprietà si adattano perfettamente ai vantaggi della lavorazione sottovuoto.
- Buona resistenza alla corrosione. L'ottone non arrugginisce. Sebbene possa formarsi uno strato di ossido, il tasso di corrosione è basso. Resiste all'erosione in ambienti esterni e marini.
- Aspetto attraente. La sua lucentezza dorata è altamente decorativa. Una volta lucidato, raggiunge una brillantezza elevata, conferendogli un aspetto pregiato.
- Ottima lavorabilità. L'ottone è facile da lavorare. La lavorazione di filettature, fori e superfici di precisione è semplice. I prototipi in ottone possono soddisfare requisiti di tolleranza ristretti con un'usura minima degli utensili.
- Buon rapporto resistenza/peso. Sebbene l'ottone non sia il materiale più leggero, la sua resistenza è sufficiente a soddisfare le esigenze di raccordi per tubi, valvole e accessori decorativi.
- Aspetto premium. Il suo peso e il suo aspetto trasmettono un senso di qualità. L'ottone è spesso utilizzato per i componenti visibili nei prodotti di consumo.
La fusione sottovuoto dell'ottone combina i vantaggi del materiale con un processo che elimina i difetti. I pezzi presentano una struttura solida e superfici lisce, e il costo rimane entro limiti accettabili per produzioni di piccoli e medi volumi. È qui che risiede il suo valore.
Come funziona la fusione sottovuoto dell'ottone?
Fase 1: Creazione del modello principale
Lo stampo master definisce la forma del pezzo. Esistono quattro metodi per creare uno stampo master. La lavorazione CNC taglia lo stampo master da un materiale solido. Offre elevata precisione e una buona finitura superficiale. La stampa 3D SLA utilizza resina liquida. Produce superfici lisce e dettagli precisi e consente una prototipazione rapida. La stampa SLS utilizza materiali in polvere. Offre una maggiore resistenza rispetto alla SLA ed è adatta per prototipi funzionali.
I pezzi di produzione esistenti possono fungere da stampi master. Se è disponibile un pezzo già pronto, può essere utilizzato direttamente come stampo master. La precisione dello stampo master è fondamentale. Qualsiasi difetto superficiale verrà trasferito alla fusione. Uno stampo master grezzo produrrà una fusione grezza, mentre uno stampo master lucidato produrrà una fusione liscia.
Passo 2: Produzione di stampi
Nel processo di fusione dell'ottone si utilizzano tre tipi comuni di stampi.
- Stampi in ceramica per la fusione a cera persa. Questi stampi resistono alle alte temperature e riproducono dettagli fini. I componenti complessi in ottone vengono generalmente realizzati mediante fusione con stampi in ceramica.
- Stampi in grafite. Offrono una buona stabilità termica, sono adatti ad applicazioni specifiche e sono meno costosi degli stampi in ceramica.
- Stampi in metallo. Sono adatti alla produzione di massa; sebbene l'investimento iniziale per lo stampo sia maggiore, il costo per unità è inferiore.
La scelta specifica dipende dal volume di produzione, dalla complessità e dai costi.
Fase 3: Selezione e fusione della lega di ottone
La lega determina le proprietà.
| Lega di ottone | Caratteristiche | Usi tipici |
| C260 Ottone | Elevata duttilità | Parti decorative, componenti sagomati |
| C360 Ottone | Eccellente lavorabilità | Componenti di precisione |
| C464 Ottone navale | Resistenza alla corrosione | Applicazioni marine |
Il controllo della temperatura di fusione è fondamentale. Il punto di fusione dell'ottone è compreso tra circa 900 °C e 950 °C. Lo zinco volatilizza a temperature inferiori. La perdita di zinco dalla massa fusa provoca alterazioni nella composizione della lega, che a loro volta ne influenzano le prestazioni. Pertanto, la massa fusa deve essere protetta o lavorata in atmosfera controllata.
La costanza della lega è fondamentale. È necessario utilizzare le stesse materie prime, monitorare la temperatura di fusione ed effettuare le opportune regolazioni in base alla perdita di zinco. Ciò garantisce getti con prestazioni prevedibili.
Fase 4: Colata assistita dal vuoto
L'operatore posiziona lo stampo nella camera a vuoto, aspira l'aria e vi versa o inietta ottone fuso. A questo punto, il vuoto aspira il metallo nello stampo, riempiendo le sezioni a parete sottile. In questo modo si riproducono geometrie complesse.
Fase 5: Raffreddamento, rimozione della muffa e finitura
Dopo che i pezzi si sono raffreddati, l'operatore rimuove lo stampo e taglia il canale di colata e il condotto di alimentazione.
I residui di colata vengono rimossi tramite molatura e la superficie viene lucidata per ottenere la rugosità superficiale richiesta. La sabbiatura viene utilizzata per rimuovere il materiale residuo dello stampo. La lavorazione CNC viene utilizzata per creare elementi di precisione. Il trattamento superficiale fornisce protezione dalla corrosione o una finitura decorativa. Il controllo qualità verifica le dimensioni e la qualità della superficie.
Questo è il processo completo per la fusione sottovuoto dell'ottone. Ogni fase influenza i processi successivi. La tecnologia del vuoto è la forza trainante principale, che consente la produzione di componenti che i metodi di fusione tradizionali non sono in grado di realizzare.
Fusione sottovuoto dell'ottone rispetto ad altri processi di lavorazione dell'ottone
Fusione sottovuoto dell'ottone vs. Lavorazione CNC
| Fattore | Colata sotto vuoto | Lavorazione CNC |
| Rifiuti materiali | Abbassare | Più elevato |
| forme complesse | Ottimo | Limitato |
| Finitura superficiale | Ottimo | Ottimo |
| Costo di installazione | Medio | Basso |
La lavorazione CNC inizia con un pezzo grezzo. L'utensile da taglio rimuove tutto il materiale che non fa parte del pezzo, con conseguente notevole spreco di materiale. Le strutture interne complesse sono difficili da lavorare. I costi di serraggio sono bassi. Il costo per unità aumenta con la complessità.
La fusione sottovuoto dell'ottone utilizza il metallo solo dove necessario, riducendo gli sprechi di materiale. La lavorazione di forme complesse è relativamente semplice. I costi degli stampi sono moderati. Per i pezzi complessi, la fusione è più conveniente rispetto alla lavorazione da un grezzo pieno.
Fusione sottovuoto dell'ottone vs. Casting di investimento
Questi due processi sono simili. Entrambi utilizzano il metodo della cera persa o dello stampo perso. Entrambi consentono di produrre pezzi con un elevato livello di dettaglio. Entrambi sono adatti alla produzione di piccoli lotti.
La differenza sta nel trattamento sottovuoto. La microfusione si basa sulla gravità e sulla degassificazione. Man mano che il metallo scorre, spinge l'aria in avanti, mentre nella fusione sottovuoto dell'ottone, l'aria viene rimossa prima della colata. Di conseguenza, il riempimento è più completo, le sezioni a parete sottile vengono riempite in modo più efficace e la porosità è inferiore.
Anche i metodi di preparazione degli stampi differiscono. Nella microfusione, un guscio ceramico viene costruito strato dopo strato; nella fusione sottovuoto, si possono utilizzare stampi in ceramica, grafite o metallo. La scelta del tipo di stampo dipende dal volume di produzione e dall'applicazione specifica.
Fusione sottovuoto dell'ottone vs. Die Casting
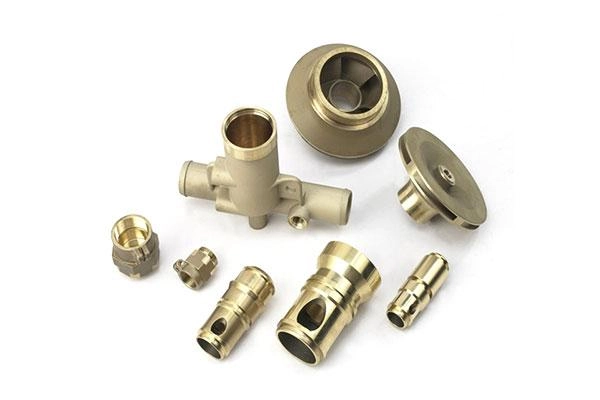
La pressofusione è adatta alla produzione di massa. I costi degli stampi sono elevati: gli stampi in acciaio possono resistere a centinaia di migliaia di cicli. Il costo unitario è basso, ma il costo iniziale dello stampo è elevato.
La fusione sottovuoto dell'ottone richiede un investimento minore per gli stampi, e gli stampi in ceramica sono meno costosi di quelli in acciaio. Questo processo è particolarmente adatto alla prototipazione e alla produzione di piccoli lotti . I pezzi fusi con geometrie complesse sono più facili da realizzare. Sebbene il costo unitario sia superiore a quello della pressofusione, il costo totale per i piccoli lotti risulta inferiore.
La pressofusione è la scelta ideale per la produzione di grandi volumi. La fusione sottovuoto dell'ottone rappresenta una soluzione intermedia per la prototipazione , la sperimentazione e la produzione di piccole serie. La scelta specifica dipende dal volume di produzione e dalla complessità dei pezzi.
NOBLE: Il vostro partner per la fusione sottovuoto dell'ottone e soluzioni di produzione integrate.
NOBLE è un partner di produzione specializzato nella lavorazione dei metalli e delle materie plastiche. Le sue aree di competenza includono la prototipazione e la produzione di piccoli lotti. I servizi di assemblaggio finale completano l'offerta.
Le sue capacità si estendono a una vasta gamma di settori. La fusione sottovuoto dell'ottone produce componenti strutturalmente complessi e impeccabili. La lavorazione CNC consente la produzione di elementi di precisione con tolleranze precise. Lo stampaggio a iniezione gestisce la produzione di grandi volumi di componenti in plastica. I trattamenti superficiali svolgono sia una funzione protettiva che estetica. I servizi di assemblaggio integrano i componenti nei prodotti finiti.
Un unico fornitore gestisce l'intero processo, garantendo un coordinamento impeccabile senza necessità di passaggi di consegne.
Garanzia di qualità e certificazioni
Il nostro sistema di qualità è certificato. La norma ISO 9001:2015 riguarda un sistema di gestione della qualità generale, mentre la ISO 13485:2016 aggiunge i rigorosi requisiti specifici necessari per la produzione di dispositivi medici.
Il nostro impegno è inequivocabile. Il controllo dei processi garantisce risultati ripetibili. La coerenza del prodotto significa che ogni componente soddisfa i requisiti di specifica. La tracciabilità ci consente di monitorare le materie prime lungo l'intero processo, dal ricevimento alla spedizione. Soddisfiamo senza eccezioni tutte le esigenze specifiche dei nostri clienti.
Perché scegliere NOBLE?
Soluzione di produzione completa. Supporto ingegneristico dalla progettazione alla produzione. Produzione flessibile di piccoli lotti. Processi produttivi incentrati sulla qualità.
La fusione sottovuoto dell'ottone è parte di una capacità più ampia. Il processo si inserisce nel flusso di lavoro produttivo completo. Supporto alla progettazione, prototipazione, produzione, finitura, assemblaggio: tutto sotto lo stesso tetto. Il cliente gestisce un fornitore, mentre il fornitore si occupa di tutto il resto.
Domande frequenti sulla fusione sottovuoto dell'ottone
Che cos'è la fusione sottovuoto dell'ottone?
Un processo di fusione dei metalli che utilizza la pressione del vuoto per aspirare l'ottone fuso nella cavità dello stampo. Il vuoto migliora il riempimento dello stampo, riduce l'intrappolamento di aria e migliora la qualità della superficie rispetto alla fusione per gravità convenzionale.
Che tipi di stampi vengono utilizzati per la fusione sottovuoto dell'ottone?
Esistono tre opzioni comuni. Gli stampi in ceramica offrono un'eccellente riproduzione dei dettagli e un'elevata resistenza alle alte temperature per pezzi complessi. Gli stampi in grafite garantiscono una buona stabilità termica per applicazioni specializzate. Gli stampi in metallo hanno una durata maggiore e sono adatti a cicli di produzione ripetuti. La scelta dello stampo dipende dalla geometria del pezzo, dal volume di produzione, dai requisiti di finitura superficiale e dal budget.
Quali leghe di ottone possono essere utilizzate nella fusione sottovuoto?
L'ottone C260 presenta una buona duttilità, adatta per componenti decorativi e sagomati. L'ottone C360 offre un'eccellente lavorabilità per la realizzazione di pezzi di precisione. L'ottone navale C464 garantisce un'elevata resistenza alla corrosione per applicazioni marine. La scelta dipende dai requisiti meccanici, dalla resistenza alla corrosione, dalle esigenze di lavorazione e dai requisiti estetici.
Quali componenti si possono realizzare con la fusione sottovuoto dell'ottone?
Componenti industriali come valvole, connettori, alloggiamenti meccanici e raccordi. Componenti prototipo e parti decorative per il settore automobilistico. Prodotti di consumo come maniglie, ferramenta e componenti decorativi. Parti di strumenti di precisione per uso medico e di laboratorio. Il processo è adatto a componenti che richiedono precisione nei dettagli e qualità superficiale.
La fusione sottovuoto dell'ottone è adatta per la realizzazione di prototipi?
Sì. Permette di produrre veri e propri componenti in metallo anziché modelli in plastica. Consente di effettuare test funzionali. Aspetto e peso corrispondono a quelli dei componenti di produzione. Si evita la necessità di costose attrezzature di produzione. Le applicazioni includono la validazione del prodotto, i test ingegneristici e le dimostrazioni ai clienti. Questo è uno degli usi principali della fusione di prototipi in ottone.
Quali finiture superficiali sono disponibili per i componenti in ottone fusi sottovuoto?
La lucidatura crea una superficie brillante e riflettente. La spazzolatura offre una finitura satinata o opaca. La sabbiatura e la microgranulazione producono texture uniformi. La placcatura aggiunge un diverso strato metallico. La patinatura crea un'ossidazione controllata per un effetto decorativo. I rivestimenti protettivi prevengono l'ossidazione. La finitura influisce sull'aspetto, sulla resistenza alla corrosione e sulla consistenza. Le opzioni di finitura superficiale per le fusioni in ottone coprono requisiti sia decorativi che funzionali.
Qual è la differenza tra la fusione sottovuoto dell'ottone e la lavorazione CNC?
| Fattore | Fusione sottovuoto dell'ottone | Lavorazione CNC |
| Utilizzo materiale | Meno rifiuti | Rimozione di ulteriore materiale |
| Geometria | forme complesse | Limitato dall'accesso agli utensili |
| Dettaglio di superficie | Ottimo | Ottimo |
| Volume migliore | Lotti di piccole e medie dimensioni | Quantità medio-basse |
La produzione ibrida è comune: si fonde il pezzo con la forma quasi definitiva, quindi si lavorano le dimensioni critiche. Questo combina i vantaggi di entrambi i processi.
Come scelgo un produttore di fusione sottovuoto in ottone?
Valutate l'esperienza nella fusione, la competenza sui materiali, il supporto ingegneristico, la capacità di controllo qualità, le opzioni di finitura superficiale e le certificazioni. I fornitori integrati che offrono assistenza alla progettazione, fusione, lavorazione CNC e assemblaggio forniscono un servizio completo. Il partner giusto riduce i passaggi di consegne e semplifica la gestione del progetto.







