
Introduzione: Che cosa è Prototipazione rapida dell'alluminio?
Se doveste scegliere un processo di produzione per i vostri componenti in alluminio da realizzare tramite prototipazione rapida, quale selezionereste?
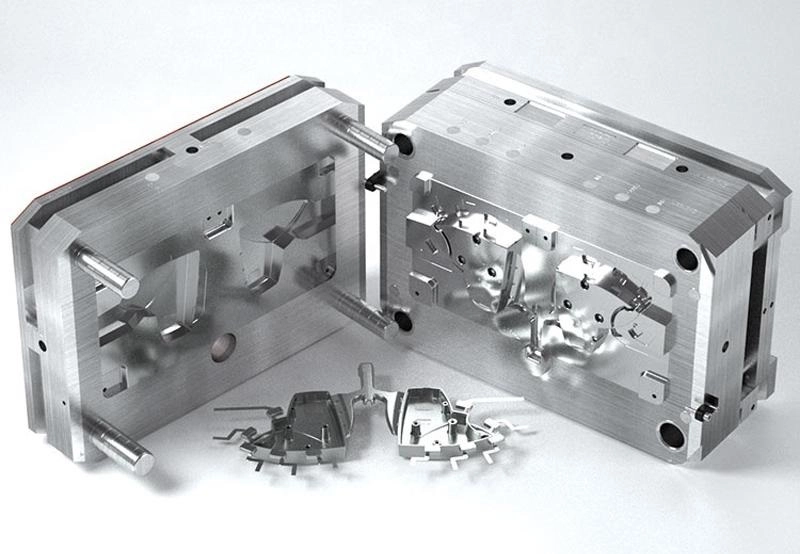
Esistono diversi metodi per la produzione di questi componenti. La lavorazione CNC modella i pezzi tagliando un blocco di alluminio massiccio. La fusione, inclusa la fusione sottovuoto dell'alluminio, prevede il versamento di metallo fuso in uno stampo. La fusione a cera persa consente di realizzare forme complesse e di ottenere una buona finitura superficiale . La pressofusione è adatta alla produzione di grandi volumi. I processi ibridi combinano la stampa 3D con la lavorazione meccanica.
Il concetto è piuttosto semplice. La tecnologia di prototipazione rapida dell'alluminio consente la produzione rapida di componenti metallici funzionali. La validazione durante la fase di progettazione può essere effettuata precocemente, riducendo di conseguenza i rischi di produzione. Gli stampi a grandezza naturale vengono realizzati solo dopo che il progetto è stato validato con successo utilizzando il metallo reale. È qui che risiede il suo valore.
Processi comuni di prototipazione rapida dell'alluminio
Lavorazione CNC in alluminio Prototipi (metodo più diffuso)
La lavorazione CNC si basa sulla rimozione di materiale. Un utensile da taglio rotante segue un percorso utensile generato da un file CAD per lavorare il pezzo grezzo e conferirgli la forma finale. Non sono necessari stampi o attrezzature: il processo si basa esclusivamente sulla rimozione del metallo.
Le leghe più comuni includono la 6061, la 7075 e la 2024. La 6061 è il materiale principale, in quanto offre elevata resistenza meccanica e alla corrosione. La 7075 è ancora più resistente, ma ha una minore formabilità. La lega 2024 ha un'elevata resistenza alla fatica ed è adatta per l'industria aerospaziale. La scelta della lega dipende dalla funzione del prototipo.
Vantaggio
Elevata precisione: le tolleranze possono essere ridotte fino a ±0.005 millimetri. Tempi di consegna rapidi: si misurano in giorni anziché settimane. L'assenza di costi di attrezzaggio si traduce in un basso investimento iniziale. Vengono utilizzati materiali di qualità industriale. I risultati dei test possono essere applicati direttamente al componente finale.
Limitazione
Si verifica un notevole spreco di materiale: i trucioli sono scarti. Strutture interne complesse (come canali di raffreddamento o sezioni trasversali cave) non possono essere realizzate a meno che il progetto non venga suddiviso in componenti separati. Sebbene la lavorazione per elettroerosione (EDM) possa ovviare a questo problema, ne aumenta i costi.
Le applicazioni consigliate includono staffe aerospaziali, custodie per componenti elettronici, dispositivi di fissaggio e componenti meccanici. Qualsiasi componente che richieda dimensioni precise e materiali di qualità industriale è adatto a questo metodo.
La lavorazione CNC è il punto di riferimento per la prototipazione rapida dell'alluminio. Altri metodi, come la fusione e la produzione additiva, le fanno concorrenza. Tuttavia, la fusione sottovuoto dell'alluminio permette di realizzare forme interne complesse che la lavorazione meccanica non è in grado di raggiungere. In questi casi, la fusione si rivela la scelta migliore. Il compromesso sta nei costi degli utensili e nei tempi di consegna. La lavorazione meccanica è vincente per pezzi semplici e precisi, mentre la fusione è ideale per forme complesse e quasi definitive.
Fusione sottovuoto dell'alluminio per prototipi in piccole serie
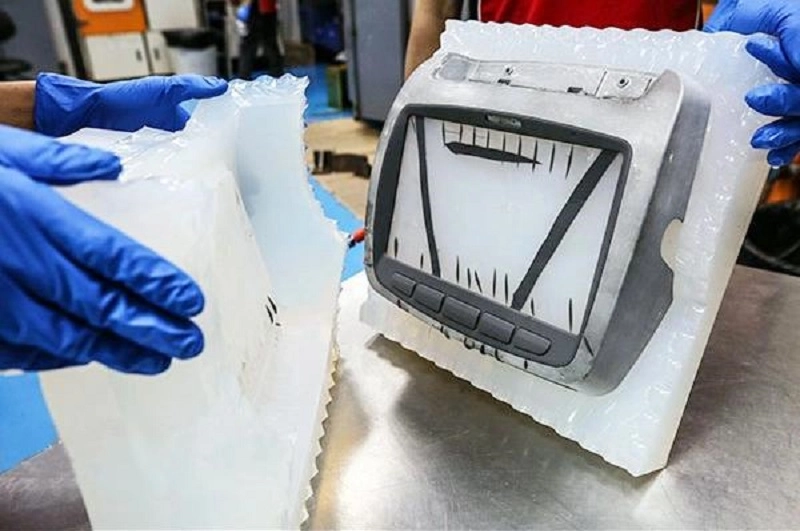
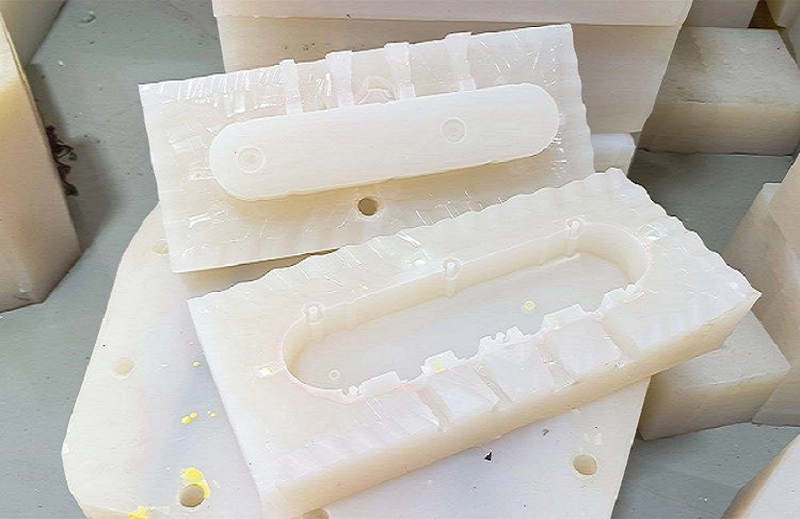
La fusione sottovuoto dell'alluminio è un metodo utilizzato per la produzione di prototipi e componenti in piccole serie. Innanzitutto, viene creato uno stampo in silicone a partire da uno stampo master. Lo stampo viene quindi posizionato in una camera a vuoto, nella quale viene iniettato materiale liquido. Il vuoto aspira il materiale in ogni dettaglio, ottenendo un componente finito privo di bolle e vuoti, in grado di riprodurre con precisione anche i dettagli più fini.
L'ambiente sottovuoto è la principale differenza tra questo processo e i metodi di fusione tradizionali. La fusione per gravità si basa sulla forza di gravità per riempire lo stampo; la fusione a pressione forza il materiale nello stampo sotto pressione; mentre la fusione sottovuoto rimuove l'aria intrappolata che ostacola il flusso del materiale. Di conseguenza, questo processo produce dettagli più precisi, superfici più lisce e pezzi più uniformi.
La prototipazione rapida dell'alluminio utilizza spesso questo metodo perché colma il divario tra un singolo componente stampato in 3D e la produzione di massa. I tempi di realizzazione sono brevi. I costi sono moderati. La produzione è ripetibile.
Vantaggi della fusione sottovuoto dell'alluminio per la realizzazione di prototipi
- Minori investimenti in attrezzature
Gli stampi in silicone costano molto meno rispetto agli stampi a iniezione in acciaio o agli stampi per pressofusione. Uno stampo in acciaio può costare anche decine di migliaia di dollari, mentre uno stampo in silicone costa solo poche migliaia di dollari.
Per le aziende che testano prototipi di prodotto, questo riduce il rischio finanziario. Se sono necessarie modifiche al design, il costo di sostituzione dello stampo è minimo; se i test del prodotto falliscono, questo investimento non si traduce in una perdita. Ciò consente flessibilità nelle prime fasi di sviluppo.
- Cicli di sviluppo più rapidi
Rispetto agli stampi rigidi, i tempi di consegna sono più brevi. Gli stampi possono essere completati in pochi giorni, consentendo di iniziare immediatamente la fusione. La validazione del progetto avviene diverse settimane prima rispetto all'utilizzo di stampi di produzione.
Gli ingegneri possono testare diverse iterazioni di progettazione. Il processo, dall'ideazione alla commercializzazione, viene accelerato. Ogni iterazione fornisce un feedback concreto prima della produzione dello stampo definitivo.
- Eccellente riproduzione dei dettagli complessi
La fusione sottovuoto dell'alluminio consente al materiale di riempire texture fini, dettagli minuti e angoli stretti. Produce una finitura lucida e un'eccellente riproduzione dei dettagli più fini.
La fusione sottovuoto dell'alluminio è adatta per modelli estetici di prodotti, prototipi funzionali e campioni dimostrativi per i clienti. I prodotti finiti presentano un aspetto e una sensazione al tatto raffinati, simili a quelli degli articoli prodotti in serie. I prototipi accuratamente lucidati lasciano un'impressione decisamente diversa sugli osservatori.
- Conveniente per piccole quantità
La produzione tipica varia da 5 a 100 pezzi. Spesso si tratta di lotti prototipo o campioni di pre-produzione.
Per questo volume, la fusione sottovuoto dell'alluminio è più conveniente della lavorazione CNC. Sebbene la lavorazione sia rapida per i singoli pezzi, l'efficienza diminuisce nella produzione di più pezzi. Ogni pezzo richiede tempi di impostazione e cicli separati, mentre la fusione consente la produzione in parallelo.
Rispetto allo stampaggio a iniezione, la fusione sottovuoto dell'alluminio offre maggiore flessibilità nelle prime fasi della produzione. Non ci sono lunghi tempi di consegna, non è necessario acquistare costosi stampi in acciaio e non sono previsti quantitativi minimi d'ordine.
Limitazioni della fusione sottovuoto dell'alluminio
- Durata limitata dello stampo
Gli stampi in silicone si usurano più rapidamente. La complessità del pezzo, il materiale di colata e la difficoltà di sformatura influiscono sulla durata dello stampo.
In genere, ogni stampo può produrre tra i venti e i cinquanta pezzi. Per i pezzi con forme semplici, alcuni stampi possono arrivare a produrne fino a cento. Oltre questa quantità, la precisione inizia a diminuire. A questo punto, lo stampo deve essere sostituito.
- Differenze nelle proprietà dei materiali
I materiali ottenuti tramite fusione sottovuoto non sono sempre identici all'alluminio forgiato di qualità industriale. Sebbene le loro proprietà meccaniche siano simili, non sono esattamente le stesse. Resistenza e resistenza alla fatica sono inferiori. Le prestazioni effettive dipendono dalla scelta del materiale.
La validazione del progetto è adatta per l'assemblaggio, la funzionalità e l'aspetto. Le applicazioni con carichi elevati possono richiedere componenti lavorati o forgiati. I materiali di fusione sono adatti per la validazione, non per la produzione di massa finale.
- Limitazioni dimensionali e geometriche
I pezzi di grandi dimensioni richiedono attrezzature specializzate. La camera a vuoto limita le dimensioni dello stampo. Spessori delle pareti estremamente sottili o passaggi interni complessi rappresentano una sfida. Il materiale deve fluire nella cavità dello stampo prima che inizi la polimerizzazione. I pezzi più grandi richiedono distanze di flusso maggiori, aumentando il rischio di riempimento incompleto.
Fusione di investimento in alluminio
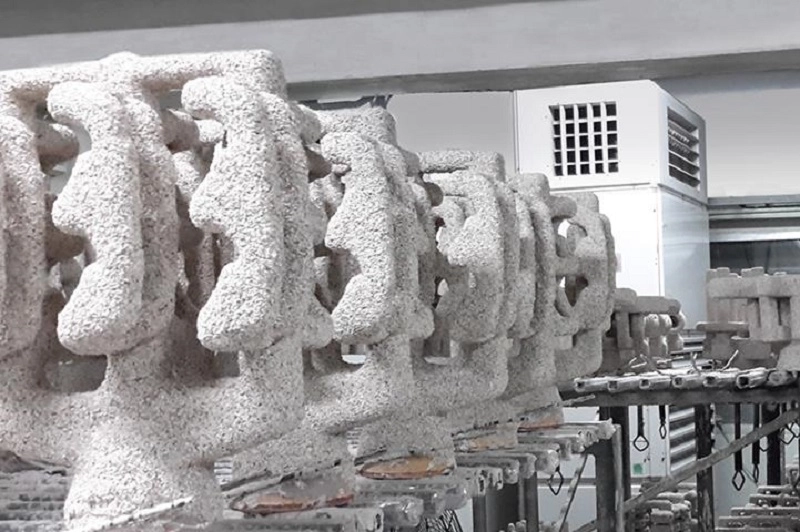
Questo processo inizia con un modello in cera. Sul modello in cera viene applicata una pasta ceramica. Il modello in cera si fonde, lasciando un guscio cavo. L'alluminio fuso viene versato nel guscio. Il guscio si crepa e si stacca, e il pezzo viene rimosso dallo stampo.
La fusione a cera persa viene scelta quando la forma di un pezzo è troppo complessa per essere ottenuta tramite lavorazione meccanica. Esempi includono passaggi interni, superfici curve e strutture a parete sottile. La lavorazione meccanica richiederebbe molteplici passaggi e utensili da taglio specializzati, mentre la fusione consente la formatura in un unico passaggio.
Vantaggio
Non solo consente la produzione di forme complesse, ma riduce anche le esigenze di lavorazione, poiché le dimensioni dei pezzi sono già vicine a quelle finali. I pezzi quasi a forma definitiva vengono realizzati utilizzando le stesse leghe impiegate nella produzione di massa e le loro proprietà meccaniche sono paragonabili a quelle dei materiali forgiati.
Applicazione
Componenti industriali come alloggiamenti per pompe e corpi valvola; componenti automobilistici come giranti per turbocompressori e bracci delle sospensioni; e componenti aerospaziali come staffe strutturali e componenti per motori.
La microfusione si colloca in una posizione intermedia nella prototipazione rapida dell'alluminio. Costa di più della fusione sottovuoto dell'alluminio, ma meno della pressofusione . Permette di lavorare a temperature più elevate e su pezzi di dimensioni maggiori. Rappresenta il ponte tra il prototipo e la produzione di piccoli volumi.
Pressofusione di alluminio per la transizione produttiva
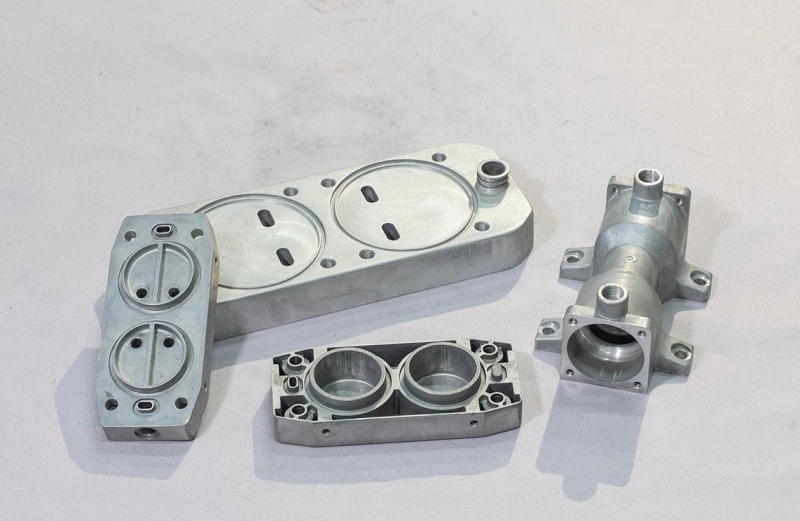
La pressofusione è una tecnica di produzione ad alto volume. L'alluminio fuso viene iniettato sotto pressione in uno stampo d'acciaio. Lo stampo viene raffreddato ad acqua. I tempi di ciclo sono di pochi secondi. Il processo è efficiente.
Nei primi prototipi raramente si utilizza la pressofusione. Il costo degli stampi è troppo elevato. Gli stampi in acciaio costano da decine a centinaia di migliaia di euro. I tempi di consegna vanno da settimane a mesi. Le modifiche agli stampi sono costose e lente.
L'investimento diventa conveniente con volumi di produzione più elevati. Il punto di pareggio varia, in genere si attesta tra i cinquemila e i diecimila pezzi all'anno. Al di sotto di tale soglia, il costo per singolo pezzo non giustifica l'investimento negli stampi.
Vantaggi
Basso costo unitario. Eccellente ripetibilità. Elevati ritmi di produzione. Qualità costante. Stabilità dimensionale. Post-elaborazione minima.
Nella prototipazione rapida dell'alluminio, la pressofusione viene solitamente omessa. Il prototipo viene realizzato tramite lavorazione meccanica, fusione sottovuoto o microfusione. Il processo di produzione viene progettato separatamente. La transizione avviene dopo che il progetto è stato definito. Gli stampi per la produzione in serie vengono realizzati solo quando il prodotto è pronto per il mercato. Questo è il percorso pratico: prima il prototipo, poi la produzione.
Prototipazione rapida dell'alluminio rispetto ad altri materiali.
La scelta del materiale è fondamentale per la realizzazione del prototipo. Se si sceglie quello sbagliato, i risultati del test saranno fuorvianti. Se si sceglie quello giusto, la validazione sarà affidabile.
| Materiale | Vantaggi | Limiti | migliori Usi |
| Alluminio | Leggero, sufficientemente resistente per test funzionali, lavorabile e fusibile, si presta a trattamenti termici e finiture superficiali. | Costo dei materiali superiore a quello delle materie plastiche; richiede competenze specifiche per la lavorazione meccanica o la fusione sottovuoto dell'alluminio. | Prototipi ingegneristici che richiedono test meccanici, cicli termici o validazione strutturale |
| Acciaio inossidabile | Molto durevole, ad alta resistenza, resistente alla corrosione | Più difficili da lavorare, più pesanti, tempi di ciclo più lunghi | Applicazioni gravose: utensili, staffe, componenti ad alto carico. |
| Plastica (ABS, PC, Nylon) | Basso costo, produzione rapida, facile da lavorare o stampare | Resistenza e rigidità limitate, scarse prestazioni termiche. | Modelli estetici, studi ergonomici, prototipi a basso carico |
| Compositi in fibra di carbonio | Eccellente rapporto rigidità-peso, elevata resistenza | Processi costosi, limitati a forme semplici, tempi di consegna lunghi | Applicazioni ad alte prestazioni: settore aerospaziale, attrezzature sportive, prototipi strutturali. |
Informazioni su NOBLE: il vostro partner completo per la prototipazione rapida dell'alluminio.
NOBLE offre soluzioni complete di prototipazione rapida in alluminio, con la progettazione del prodotto e il supporto ingegneristico come priorità assoluta.
Questo approccio integrato snellisce il processo di sviluppo, riduce i costi di comunicazione e accorcia i tempi di immissione sul mercato. Un unico fornitore copre l'intera catena di fornitura.
Capacità di produzione complete
Realizziamo prototipi monofunzionali, produciamo piccoli lotti di componenti di precisione e consegniamo prodotti completamente assemblati. Il nostro team seleziona il processo produttivo più appropriato per ogni progetto, trovando un equilibrio tra obiettivi di prestazione, requisiti di qualità e vincoli di costo.
Per la prototipazione rapida dell'alluminio, la lavorazione CNC è il metodo principale. Per prodotti con geometrie complesse e componenti multipli, si può ricorrere alla fusione sottovuoto dell'alluminio. La scelta specifica dipende dal tipo di componente e dal volume di produzione.
Sistemi di gestione della qualità certificati
NOBLE opera secondo standard di gestione della qualità riconosciuti a livello internazionale, tra cui:
- Certificazione ISO 9001: 2015 — garantire una gestione della qualità coerente, il controllo dei processi e il miglioramento continuo in tutte le nostre attività.
- Certificazione ISO 13485: 2016 — a dimostrazione della nostra capacità di soddisfare i severi requisiti di qualità e normativi associati alla produzione di dispositivi medici.
Queste certificazioni riflettono il nostro impegno a mantenere rigorosi controlli di qualità in tutte le fasi di progettazione, produzione, ispezione e consegna.
Domande frequenti sulla prototipazione rapida dell'alluminio
1. Che cos'è la prototipazione rapida dell'alluminio?
Produzione rapida di componenti metallici funzionali. La lavorazione meccanica prevede il taglio da un blocco solido. La fusione riempie gli stampi con metallo fuso. Entrambi i processi utilizzano alluminio vero. Il prototipo si comporta come il pezzo di produzione. I test sono validi.
2. La lavorazione CNC è il metodo migliore per la realizzazione di prototipi in alluminio?
Per volumi ridotti, da uno a dieci pezzi, la lavorazione CNC è spesso la prima scelta. Nessun costo di attrezzaggio. Tempi di consegna rapidi. Proprietà reali della lega. Per pezzi multipli con geometria complessa, la fusione, inclusa la fusione sottovuoto dell'alluminio, diventa competitiva. Il metodo dipende dal pezzo e dalla quantità.
3. Quanto tempo richiede la produzione di un prototipo in alluminio?
I pezzi semplici vengono spediti in pochi giorni. I pezzi complessi richiedono settimane. La lavorazione meccanica è più rapida per i pezzi singoli. La fusione è più rapida per la produzione di più copie da un unico stampo. La finitura aggiunge tempo. L'anodizzazione, la verniciatura o la lucidatura allungano i tempi di consegna di qualche giorno.
4. È possibile anodizzare i prototipi in alluminio?
Sì. L'anodizzazione aumenta la durezza superficiale, conferisce resistenza alla corrosione e dona un aspetto rifinito. Sono disponibili finiture trasparenti o colorate. Il processo è standard per le leghe 6061 e 7075. I prototipi possono essere esteticamente identici a quelli di produzione.
5. Quale lega di alluminio è la migliore per i prototipi?
La lega 6061 è una lega per uso generale. Offre buona resistenza, buona lavorabilità e buona resistenza alla corrosione. È disponibile ovunque.
La lega 7075 è più resistente, utilizzata nel settore aerospaziale e per componenti sottoposti a forti sollecitazioni. È più difficile da lavorare e più costosa.
La lega 2024 ha una maggiore resistenza alla fatica. Viene utilizzata per le strutture degli aeromobili. Ha una minore resistenza alla corrosione. Richiede un rivestimento protettivo.
La scelta dipende dai requisiti del test. La lavorabilità è ottimale con la lega 6061. La resistenza è massima con la lega 7075. La resistenza alla fatica è preferibile alla lega 2024. Per la prototipazione rapida dell'alluminio, la lega 6061 è la scelta predefinita. Le altre leghe rappresentano casi particolari.







