
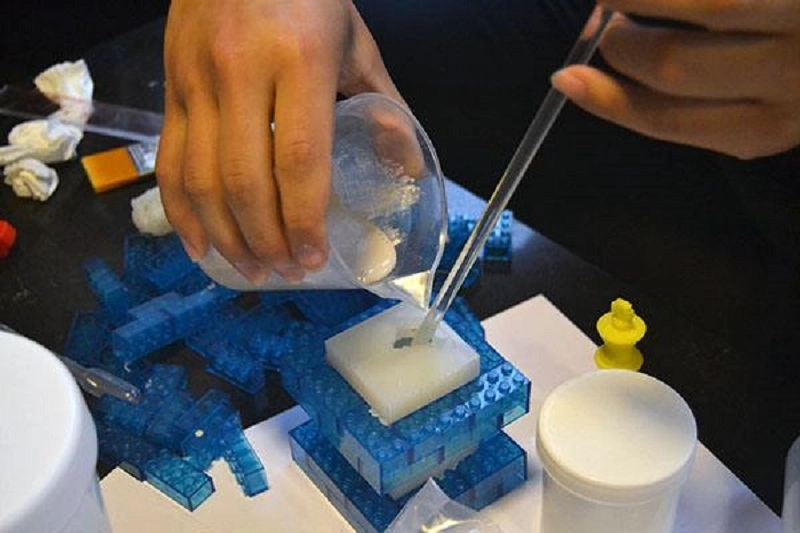
La fusione sottovuoto del silicone è un processo moderno e comune, adatto alla prototipazione rapida e alla produzione di piccoli lotti. I pezzi vengono sformati rapidamente, presentano un'eccellente finitura superficiale e le proprietà del materiale sono paragonabili a quelle del silicone utilizzato nella produzione di massa.
Tuttavia, i difetti sono inevitabili, come bolle d'aria, riempimento incompleto, imperfezioni superficiali e deformazioni. Questo processo è relativamente delicato; anche piccole variazioni nei materiali, negli stampi o nei livelli di vuoto possono causare seri problemi.
Difetti comuni in Colata sotto vuoto in silicone
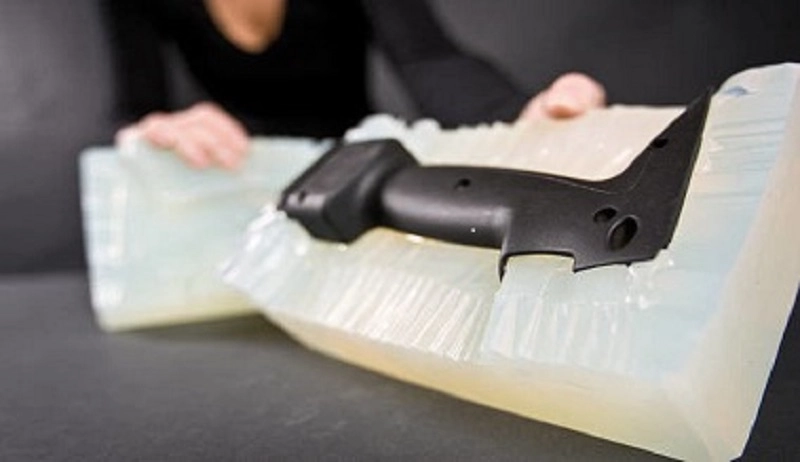
Vi è mai capitato di riscontrare difetti nella fusione sottovuoto del silicone? Ad esempio, bolle, rugosità superficiale e bave di stampaggio. Ciascuno di questi difetti può influire sull'aspetto, sulle dimensioni, sulle proprietà meccaniche o sull'efficienza produttiva. Comprendere questi difetti è il primo passo per eliminarli.
Bolle d'aria (vuoti)
L'aria intrappolata forma dei vuoti. I pori interni indeboliscono la resistenza del pezzo, mentre i microfori superficiali compromettono la finitura superficiale. Le cause sono molteplici: degassamento insufficiente, tempo di mantenimento del vuoto inadeguato e progettazione errata del canale di sfiato dello stampo.
Le misure preventive includono un'adeguata degassificazione. La resina deve essere lasciata riposare per un periodo sufficiente sotto vuoto. Lo stampo deve essere dotato di canali di sfiato per consentire la fuoriuscita dell'aria durante il processo di riempimento con la resina. Il livello di vuoto deve essere conforme ai requisiti del materiale.
Scatti brevi
Aprendo lo stampo, si scopre che non è stato riempito completamente, il pezzo è incompleto e la riproduzione dei dettagli è scadente. La causa è semplice. Potrebbe essere dovuta a un'eccessiva viscosità della resina o a un'iniezione insufficiente di materiale. In alternativa, la miscela potrebbe aver iniziato a indurirsi prima che la cavità fosse completamente riempita.
Per risolvere il problema del riempimento incompleto sono necessari degli aggiustamenti al processo. Aumentare il volume del materiale. Ridurre la viscosità della resina tramite preriscaldamento. Ridurre l'intervallo di tempo tra la miscelazione e l'iniezione.
Cromatografia
Un sottile strato di resina fuoriesce lungo la linea di separazione. I bordi del pezzo sono irregolari, con presenza di bave in eccesso. L'usura dello stampo può causare perdite. Un disallineamento può provocare la fuoriuscita di resina. Una pressione di iniezione eccessiva può causare la fuoriuscita della resina.
La presenza di bave di stampaggio è un sintomo: lo stampo necessita di manutenzione. È necessario verificare l'allineamento. La pressione di iniezione deve essere adeguata al materiale e alla geometria.
Deformazione (Warpage)
Dopo l'estrazione dallo stampo, i pezzi si deformano. Le sezioni ampie e sottili sono le più vulnerabili. I componenti piatti si arricciano, mentre le parti lunghe si incurvano. La causa è la diversa sollecitazione dovuta alla polimerizzazione o al raffreddamento. Una sezione polimerizza più velocemente di un'altra. Le tensioni interne deformano il pezzo.
La prevenzione si concentra su una polimerizzazione uniforme. Regolare la temperatura del forno. Garantire una distribuzione uniforme del calore. Modificare la geometria del pezzo per ridurre le transizioni tra strati spessi e sottili.
Difetti superficiali
Graffi. Fori. Zone ruvide. La superficie non è liscia. Il modello principale potrebbe presentare imperfezioni. La superficie dello stampo potrebbe essere danneggiata. La resina stessa potrebbe formare una superficie ruvida.
La soluzione è il controllo qualità in ogni fase. Ispezionare il modello principale. Proteggere la superficie dello stampo. Controllare le condizioni della resina.
Imprecisione dimensionale
I componenti non rientrano nelle tolleranze. I fori non sono allineati. Le interfacce non combaciano. Il problema è causato da tre fattori: restringimento dello stampo in silicone, restringimento della resina e variazioni di temperatura durante la polimerizzazione.
La compensazione richiede dati empirici. Misurare il ritiro nello stampo e nella resina. Regolare di conseguenza le dimensioni del modello principale. Controllare la temperatura di polimerizzazione.
Cura incompleta
I pezzi rimangono morbidi. Sono appiccicosi. Mancano di resistenza meccanica. La causa è semplice: la resina non si è reticolata completamente. Rapporto di miscelazione errato. Miscelazione inadeguata. Condizioni di polimerizzazione inadeguate. Contaminazione da agenti distaccanti.
La soluzione sta nella disciplina del processo. Verificare il rapporto tra le resine. Prolungare il tempo di miscelazione. Mantenere costante la temperatura del forno. Pulire lo stampo tra un ciclo e l'altro.
Variazione di colore
Parti dello stesso lotto hanno un aspetto diverso. Una è chiara, l'altra scura. La miscelazione dei pigmenti è incoerente. I lotti di resina variano. Le condizioni di polimerizzazione alterano il colore.
La standardizzazione funziona. Utilizzare confezioni di pigmenti pre-pesate. Calibrare le apparecchiature di miscelazione. Controllare il ciclo di polimerizzazione.
Questi otto difetti coprono la maggior parte dei problemi riscontrati nella colata sottovuoto del silicone. Ognuno ha una causa e una soluzione. La sezione successiva illustra come implementare tali soluzioni.
Cause dei difetti nella fusione sottovuoto
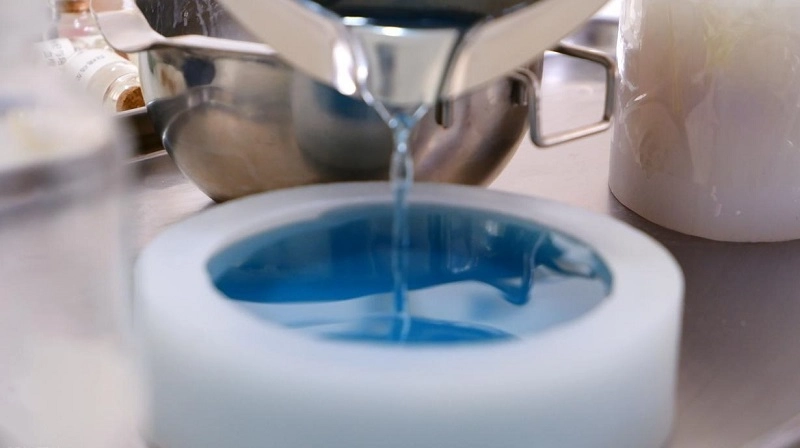
I difetti sono solo sintomi; le vere cause risiedono a un livello più profondo. Se si affrontano solo i problemi superficiali, il problema si ripresenterà; solo identificando la causa principale è possibile risolverlo completamente. Le seguenti cinque categorie coprono la maggior parte delle cause di fallimento nella colata sottovuoto del silicone.
Questioni materiali
La resina è l'elemento chiave dell'intero processo. Una resina di scarsa qualità si tradurrà in pezzi di qualità inferiore.
La resina scaduta ha perso la sua reattività, causando una polimerizzazione incompleta e lasciando i pezzi morbidi.
Rapporti di miscelazione errati possono causare uno squilibrio stechiometrico. Una quantità eccessiva di base renderà i pezzi appiccicosi; una quantità eccessiva di agente indurente li renderà fragili.
La contaminazione da umidità deriva da un ambiente di stoccaggio umido. L'acqua reagisce con la resina, producendo bolle che degradano le proprietà meccaniche.
Condizioni di conservazione inadeguate, come temperature elevate, esposizione alla luce e all'aria, possono degradare le proprietà del materiale ancor prima che venga inserito nello stampo.
L'incompatibilità dei materiali può causare delaminazione o distacco tra gli strati o gli inserti.
Il primo passo è ispezionare il materiale. Se la resina è di scarsa qualità, non ci sarà altro da fare.
Problemi di progettazione degli stampi
Lo stampo determina la forma del pezzo. Una progettazione inadeguata si tradurrà inevitabilmente in una scarsa qualità del pezzo.
La posizione del punto di iniezione determina il flusso del materiale fuso. Una posizione errata del punto di iniezione può causare turbolenza. La turbolenza intrappola l'aria, portando alla formazione di sacche d'aria.
Una ventilazione insufficiente impedisce la fuoriuscita dell'aria. L'aria compressa che non riesce a fuoriuscire provoca la formazione di bolle d'aria nel pezzo.
Una progettazione errata della linea di separazione può provocare la formazione di bave o lacerazioni del pezzo durante l'estrazione dallo stampo.
Una progettazione inadeguata dello stampo può impedire alla resina di fluire in modo uniforme, causando un riempimento insufficiente e, di conseguenza, la deformazione del pezzo.
Uno stampo è uno strumento di produzione e la sua progettazione deve soddisfare i requisiti del processo.
Errori dei parametri di processo
La macchina funziona rigorosamente secondo le istruzioni; impostazioni errate porteranno a risultati errati.
Il vuoto è troppo basso? L'aria intrappolata nella resina formerà delle bolle.
La velocità di colata è troppo elevata? La turbolenza intrappola l'aria. La velocità di colata è troppo bassa. La resina indurisce prima di riempire lo stampo.
Se la temperatura di polimerizzazione è troppo bassa, la reazione sarà incompleta; se è troppo alta, il pezzo si brucerà.
Se il tempo di polimerizzazione è troppo breve, il pezzo non polimerizzerà a sufficienza; se è troppo lungo, lo stampo si deteriorerà.
Se il pezzo viene estratto dallo stampo troppo presto, si lacererà; se troppo tardi, si attaccherà allo stampo.
Ogni parametro ha un intervallo ottimale. Finché rimane all'interno di questo intervallo, la qualità del pezzo sarà soddisfacente; una volta superato tale intervallo, si verificheranno dei difetti.
Errori dell'operatore
Il processo di colata sottovuoto del silicone può essere automatizzato, ma l'operatore rimane comunque di fondamentale importanza.
Se le operazioni manuali non sono uniformi, la macchina parte ogni volta da una condizione diversa. Di conseguenza, i pezzi finali non saranno uniformi.
Se la resina non viene dosata con precisione, il rapporto di miscelazione risulterà errato e il risultato della polimerizzazione non sarà quello previsto.
Se la resina non viene miscelata correttamente, una parte di essa rimarrà sul fondo del contenitore. Questa resina non miscelata fluirà quindi nello stampo e il pezzo non polimerizzerà correttamente.
Tra gli errori più comuni si annoverano la contaminazione da oli cutanei, l'utilizzo di una quantità eccessiva di agente distaccante e la caduta accidentale degli attrezzi.
Il modo migliore per evitare questi problemi è attraverso una formazione adeguata, procedure operative standard e un'attenta supervisione.
Usura della muffa
Gli stampi in silicone sono materiali di consumo. Ogni ciclo di colata provoca una certa usura.
Il primo segnale è un lampo. La linea di separazione inizia a consumarsi e la resina comincia a fuoriuscire dallo stampo. Poi compaiono cambiamenti dimensionali. Lo stampo si ammorbidisce e inizia a deformarsi. Le dimensioni critiche iniziano a cambiare.
Con l'usura della superficie dello stampo, la superficie del pezzo diventa più ruvida e i dettagli più fini si perdono gradualmente. Anche la consistenza dei pezzi diminuisce. I primi pezzi sono generalmente buoni, ma gli ultimi potrebbero diventare scarti.
Per evitare questi problemi, monitorate la durata dello stampo e sostituitelo al momento opportuno. Non utilizzatelo oltre la sua vita utile.
Queste cinque categorie coprono le principali cause alla base dei difetti nella colata sottovuoto del silicone. Individuando e risolvendo questi problemi in modo sistematico, è possibile ridurre il tasso di difettosità, migliorare la resa e rendere la produzione più fluida.
Come prevenire i difetti nella fusione sottovuoto del silicone
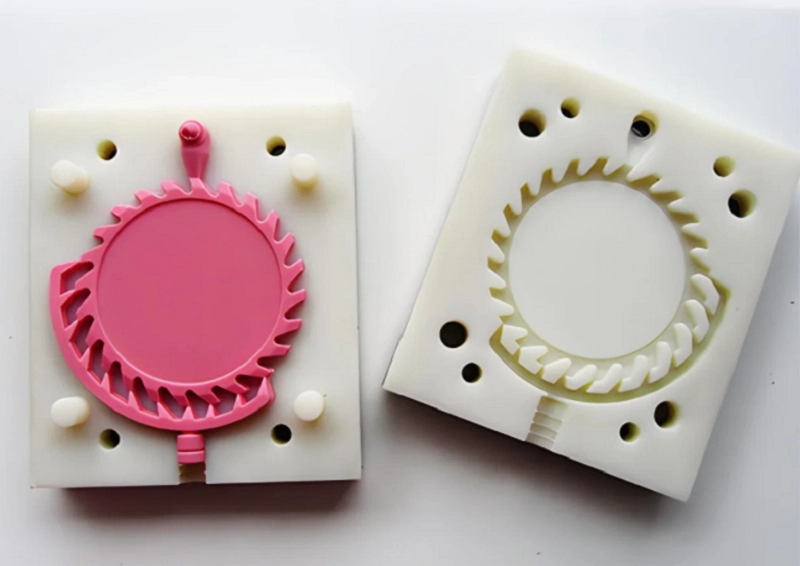
Prevenire costa molto meno che rilavorare. Risolvendo le cause profonde dei difetti in modo sistematico, è possibile migliorare la resa produttiva. Le seguenti nove aree trattano metodi pratici che si sono dimostrati efficaci nella colata sottovuoto del silicone.
Migliorare la qualità del modello principale
Il modello master definisce tutto. La sua finitura superficiale diventa la finitura superficiale del pezzo finale e la sua precisione dimensionale determina le tolleranze finali. Un modello master scadente porterà sempre a pezzi scadenti.
Completa con cura il modello principale. Carteggia e lucida la superficie per rimuovere tutti i graffi.
Pulisci accuratamente il modello principale. Polvere e impronte digitali possono trasferirsi allo stampo in silicone, e lo stampo trasferirà questi difetti a ogni singolo pezzo fuso.
Verificate la precisione dimensionale. Misurate le caratteristiche critiche e confermate che il modello principale corrisponda ai requisiti di progettazione. Questo è il primo controllo di qualità nel processo produttivo. Non trascuratelo.
Ottimizzate Progettazione di stampi
Lo stampo è il fondamento dell'intero processo. Uno stampo ben progettato rende la produzione più agevole, mentre una progettazione scadente porterà a difetti ripetuti.
Posiziona le valvole di iniezione nei punti giusti in modo che la resina scorra senza intoppi ed eviti turbolenze che possono creare bolle.
Aggiungere un numero sufficiente di fori di ventilazione. L'aria deve fuoriuscire senza intoppi man mano che la resina riempie lo stampo. Una ventilazione insufficiente o ostruita intrappolerà l'aria, causando vuoti e bolle d'aria.
Progettare con cura la linea di separazione. Una posizione errata della linea di separazione può causare bave e rendere più difficile l'estrazione dallo stampo.
Un buon design dello stampo segue il flusso naturale della resina anziché forzarlo contro di esso.
Preparare correttamente la resina
La preparazione della resina è la fase chiave per garantire risultati di produzione costanti.
Utilizzare una bilancia per misurazioni accurate. Attenersi scrupolosamente alle proporzioni di miscelazione corrette.
Mescolare accuratamente. Raschiare i lati e il fondo del contenitore per assicurarsi che tutti i materiali siano miscelati uniformemente. Una miscelazione insufficiente può causare la mancata indurimento di alcune zone.
Eseguire la degassificazione sottovuoto. Mantenere la resina sotto vuoto per un tempo sufficiente a rimuovere l'aria disciolta. La rimozione delle bolle superficiali non è sufficiente. È necessario rimuovere anche le bolle d'aria all'interno della resina.
Maneggiare i materiali con cura. La contaminazione da olio, umidità o resina vecchia può danneggiare l'intero lotto.
Controllo delle condizioni del vuoto
Il vuoto viene utilizzato non solo per la degassificazione, ma anche per favorire il riempimento dello stampo con la resina.
Impostare il livello di vuoto corretto. Se il vuoto è troppo basso, l'aria rimarrà intrappolata. Se è troppo alto, la resina potrebbe bollire, creando nuovi difetti.
Controllare il tempo di vuoto. La resina deve rimanere sotto vuoto sia durante la degassificazione che durante la colata. Lo stampo deve essere completamente svuotato prima dell'inserimento della resina.
Mantenere condizioni di stagionatura adeguate
Il processo di polimerizzazione trasforma la resina liquida in parti solide. Se le condizioni non vengono controllate correttamente, le parti potrebbero non polimerizzare completamente o potrebbero deformarsi.
Controllare la temperatura del forno. Una differenza di temperatura di pochi gradi può modificare la velocità di polimerizzazione. Una temperatura non uniforme all'interno del forno può causare prestazioni non costanti dei pezzi.
Impostare il tempo di polimerizzazione corretto. I pezzi non polimerizzati a sufficienza risulteranno morbidi e fragili, mentre quelli polimerizzati eccessivamente potrebbero diventare friabili.
Monitorare le condizioni ambientali. L'umidità e la ventilazione possono influenzare il risultato della polimerizzazione.
Maneggiare con cura gli stampi in silicone
Gli stampi in silicone sono relativamente fragili. Un uso improprio ne accelererà l'usura.
Sformare delicatamente. Non forzare l'estrazione del pezzo. Utilizzare aria compressa o staccare con attenzione il pezzo dallo stampo.
Evitate di utilizzare strumenti abrasivi per pulire lo stampo. Metodi di pulizia aggressivi possono danneggiare la superficie della cavità dello stampo.
Conservare gli stampi in posizione orizzontale e puliti. Proteggerli dalla luce, dalle alte temperature e dalla pressione.
Ispezionate regolarmente gli stampi. Verificate la presenza di strappi, linee di separazione usurate e segni di invecchiamento superficiale. Sostituite lo stampo prima che inizi a produrre pezzi difettosi.
Progettazione di componenti per la producibilità
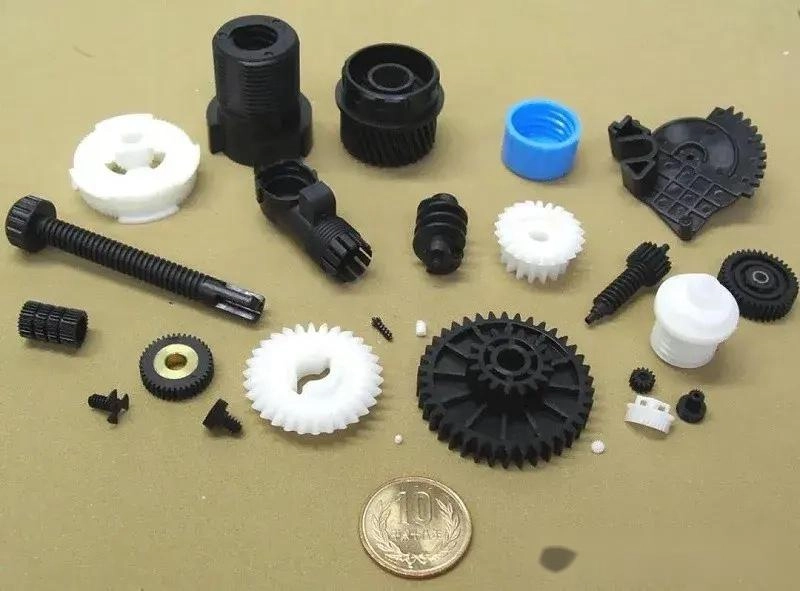
Mantenere uno spessore uniforme delle pareti. Le sezioni spesse potrebbero ritirarsi in modo non uniforme, mentre quelle sottili potrebbero non riempirsi correttamente.
Ridurre i sottosquadri. I sottosquadri profondi aumentano lo stress sullo stampo durante l'estrazione e possono causare danni.
Aggiungete angoli arrotondati. Gli angoli vivi creano punti di stress e possono intrappolare l'aria.
Migliorare i percorsi di flusso. La resina deve raggiungere ogni dettaglio della cavità. Il design non deve ostacolare il flusso della resina.
Standardizzare le procedure operative
Documentare ogni fase, inclusa la preparazione della resina, la degassificazione, la colata, la polimerizzazione, la sformatura e l'ispezione.
Formare gli operatori. Tutti devono seguire le stesse procedure operative. Differenze nei metodi operativi possono causare variazioni nella qualità dei pezzi.
Utilizzate il controllo di processo. Impostate i parametri di processo, monitorateli continuamente e apportate le modifiche necessarie quando si discostano da essi.
Eseguire controlli di qualità di routine
L'ispezione aiuta a individuare i problemi in fase iniziale. Prima si individua un problema, più facile sarà risolverlo.
| Ispezione visuale | I difetti superficiali, tra cui crepe, cavità, sbavature e differenze di colore, sono solitamente visibili direttamente. |
| Misurazione dimensionale | Le dimensioni critiche devono rimanere entro i limiti di tolleranza. |
| Confronto del peso | I componenti con cavità interne pesano meno dei componenti pieni. |
| Test di assemblaggio | I componenti devono incastrarsi correttamente. In caso contrario, potrebbe essere necessario modificare il processo. |
| Test di funzionalità | I componenti devono soddisfare i requisiti di utilizzo effettivi ed essere testati nelle condizioni previste. |
Questi nove metodi di prevenzione coprono l'intero processo di colata sottovuoto del silicone. Applicandoli sistematicamente, è possibile ridurre il tasso di difetti, migliorare la resa e rendere la produzione più stabile e prevedibile.
Collabora con NOBLE per soluzioni di fusione sottovuoto del silicone.
NOBLE è specializzata nella lavorazione di metalli e materie plastiche. Il nostro lavoro non si limita alla produzione di componenti, ma consiste nel fornire soluzioni complete. I clienti che necessitano di componenti e assemblaggi affidabili e di alta qualità scelgono di collaborare con noi.
Supportiamo i progetti fin dalle fasi iniziali, offrendo supporto alla progettazione, prototipazione, produzione, finitura e assemblaggio. Tutti i processi possono essere completati internamente.
La nostra competenza ingegneristica, le capacità di elaborazione avanzate e la rigorosa gestione della qualità lavorano in sinergia per mantenere l'intero processo connesso. NOBLE aiuta i clienti a trasformare le idee in prodotti pronti per la produzione in modo efficiente.
Capacità produttive complete, dalla progettazione all'assemblaggio.
Un unico fornitore può gestire l'intera catena produttiva, eliminando la necessità di coordinare più partner di produzione.
Il supporto alla progettazione e l'assistenza ingegneristica contribuiscono a ottimizzare la progettazione dei prodotti, a migliorarne la producibilità e a fornire indicazioni sulla selezione dei materiali, aumentando così l'efficienza produttiva.
Lo sviluppo di prototipi consente una rapida validazione. Prima di passare alla produzione su vasta scala, è possibile utilizzare soluzioni di produzione a basso volume per testare e migliorare il design.
La lavorazione dei metalli comprende la lavorazione CNC , la fabbricazione di lamiere e la finitura superficiale. Queste capacità consentono di realizzare strutture complesse e di ottenere tolleranze ristrette.
La lavorazione delle materie plastiche comprende diverse tecnologie di produzione, tra cui la colata sottovuoto di silicone e lo stampaggio a iniezione . Il metodo di produzione più adatto viene scelto in base all'applicazione del prodotto.
La finitura superficiale e i processi secondari migliorano ulteriormente l'aspetto e le prestazioni del prodotto, includendo rivestimenti, texture e ulteriori operazioni di post-elaborazione.
L'assemblaggio e l'integrazione del prodotto finale garantiscono una fornitura completa. Non solo singoli componenti, ma assiemi completi pronti all'uso.
Gestione della qualità certificata secondo gli standard internazionali
La norma ISO 9001:2015 dimostra l'esistenza di un sistema di gestione della qualità coerente, che include il controllo dei processi, il miglioramento continuo e la gestione della soddisfazione del cliente.
La norma ISO 13485:2016 supporta la produzione di dispositivi medici attraverso processi controllati, documentazione, tracciabilità e rigorosi requisiti di qualità.
Queste certificazioni definiscono gli standard operativi quotidiani di NOBLE. I clienti di settori esigenti si affidano a questi sistemi per una garanzia di qualità affidabile.
FAQ
Quanti pezzi si possono in genere produrre con uno stampo in silicone?
Uno stampo in silicone in genere produce da 20 a 30 pezzi. Per i pezzi più semplici si possono raggiungere circa 40 pezzi. I design complessi o i pezzi che causano maggiore usura durante l'estrazione dallo stampo ridurranno più rapidamente la durata dello stampo.
La durata dello stampo dipende anche dalla temperatura della resina, dalle condizioni di polimerizzazione e dalle modalità di manipolazione. Monitorate le prestazioni dello stampo e sostituitelo prima che i difetti diventino frequenti.
Quali sono le cause della formazione di bolle nella fusione sottovuoto?
Le bolle sono generalmente dovute a una degassificazione insufficiente. La resina deve rimanere sotto vuoto abbastanza a lungo da rilasciare l'aria disciolta.
Un'altra causa comune è la presenza di aria intrappolata all'interno dello stampo. Una ventilazione inadeguata impedisce all'aria di fuoriuscire. Anche metodi di colata errati possono introdurre aria durante il trasferimento della resina.
È possibile riparare i pezzi stampati sottovuoto che si sono deformati?
Alcune parti deformate possono essere riparate. Lievi deformazioni possono essere corrette mediante riscaldamento controllato e dispositivi di fissaggio adeguati.
Tuttavia, le parti con curve complesse o deformazioni gravi di solito non possono essere riparate. Prevenire è meglio che riparare. Controllare la temperatura di polimerizzazione ed evitare transizioni brusche tra sezioni spesse e sottili.
Quanto è precisa la tecnica di colata sottovuoto del silicone?
Le tolleranze dimensionali tipiche sono comprese tra ±0.10 mm e ±0.30 mm. La qualità del modello master determina la massima precisione raggiungibile. Il ritiro della resina provoca variazioni dimensionali e l'usura dello stampo aumenta le tolleranze nel tempo.
Perché gli stampi in silicone si usurano?
Gli stampi in silicone si degradano gradualmente a causa di molteplici fattori.
I cicli di stampaggio ripetuti causano affaticamento meccanico. Le sollecitazioni durante la sformatura possono danneggiare la superficie della cavità dello stampo. Le sostanze chimiche presenti nella resina possono gradualmente compromettere le prestazioni del silicone e le alte temperature possono accelerare l'invecchiamento dello stampo.







