
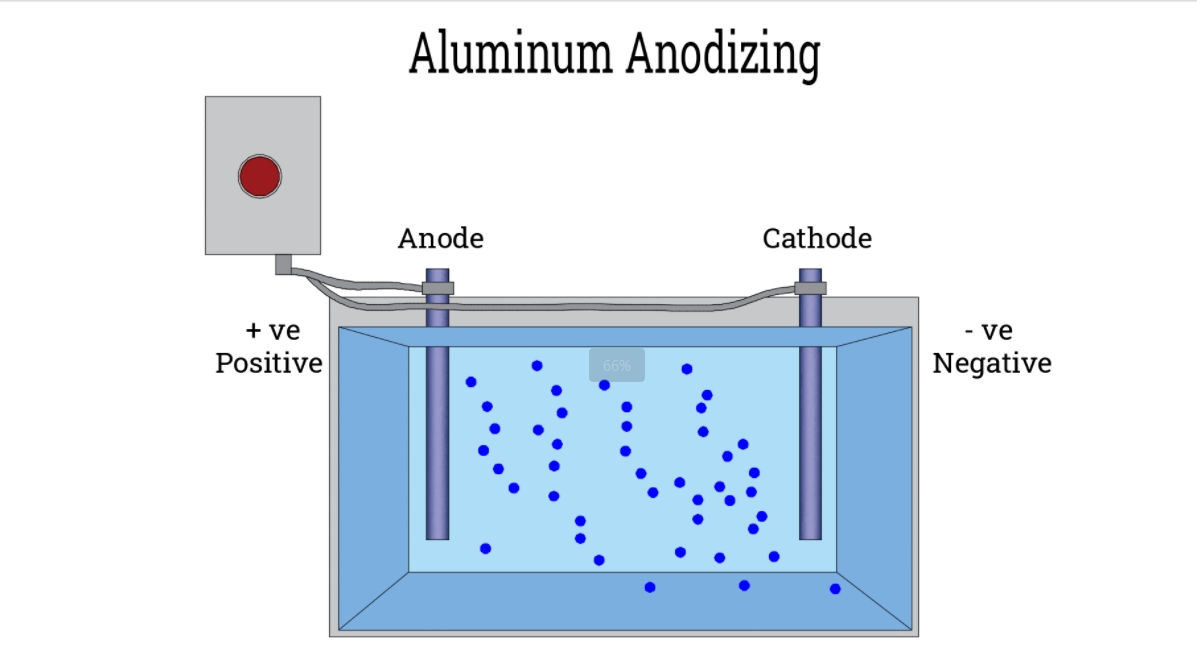
Svo, anóðisering er í grundvallaratriðum flott rafefnafræðilegt bragð sem styrkir náttúrulegt oxíðlag á málmum, aðallega áli. Það gerir málminn harðari gegn ryði og rispum, auk þess sem það býr til yfirborð sem er fullkomið ef þú vilt bæta við lit eða innsigla það. Ólíkt málun eða málun verður oxíðlagið hluti af málminum, þannig að það mun ekki flísast eða flagna auðveldlega af.
Svona virkar þetta: málmhlutinn virkar eins og anóða í rafgreiningarkerfi. Þegar rafmagn er sett á hann í gegnum sýrubað losna súrefnisjónir og tengjast yfirborði málmsins og mynda þykkt, gegndræpt oxíðlag. Þetta lag er innbyggt, ekki bara sett ofan á, sem þýðir að málmurinn fær mun betri vernd gegn umhverfinu.
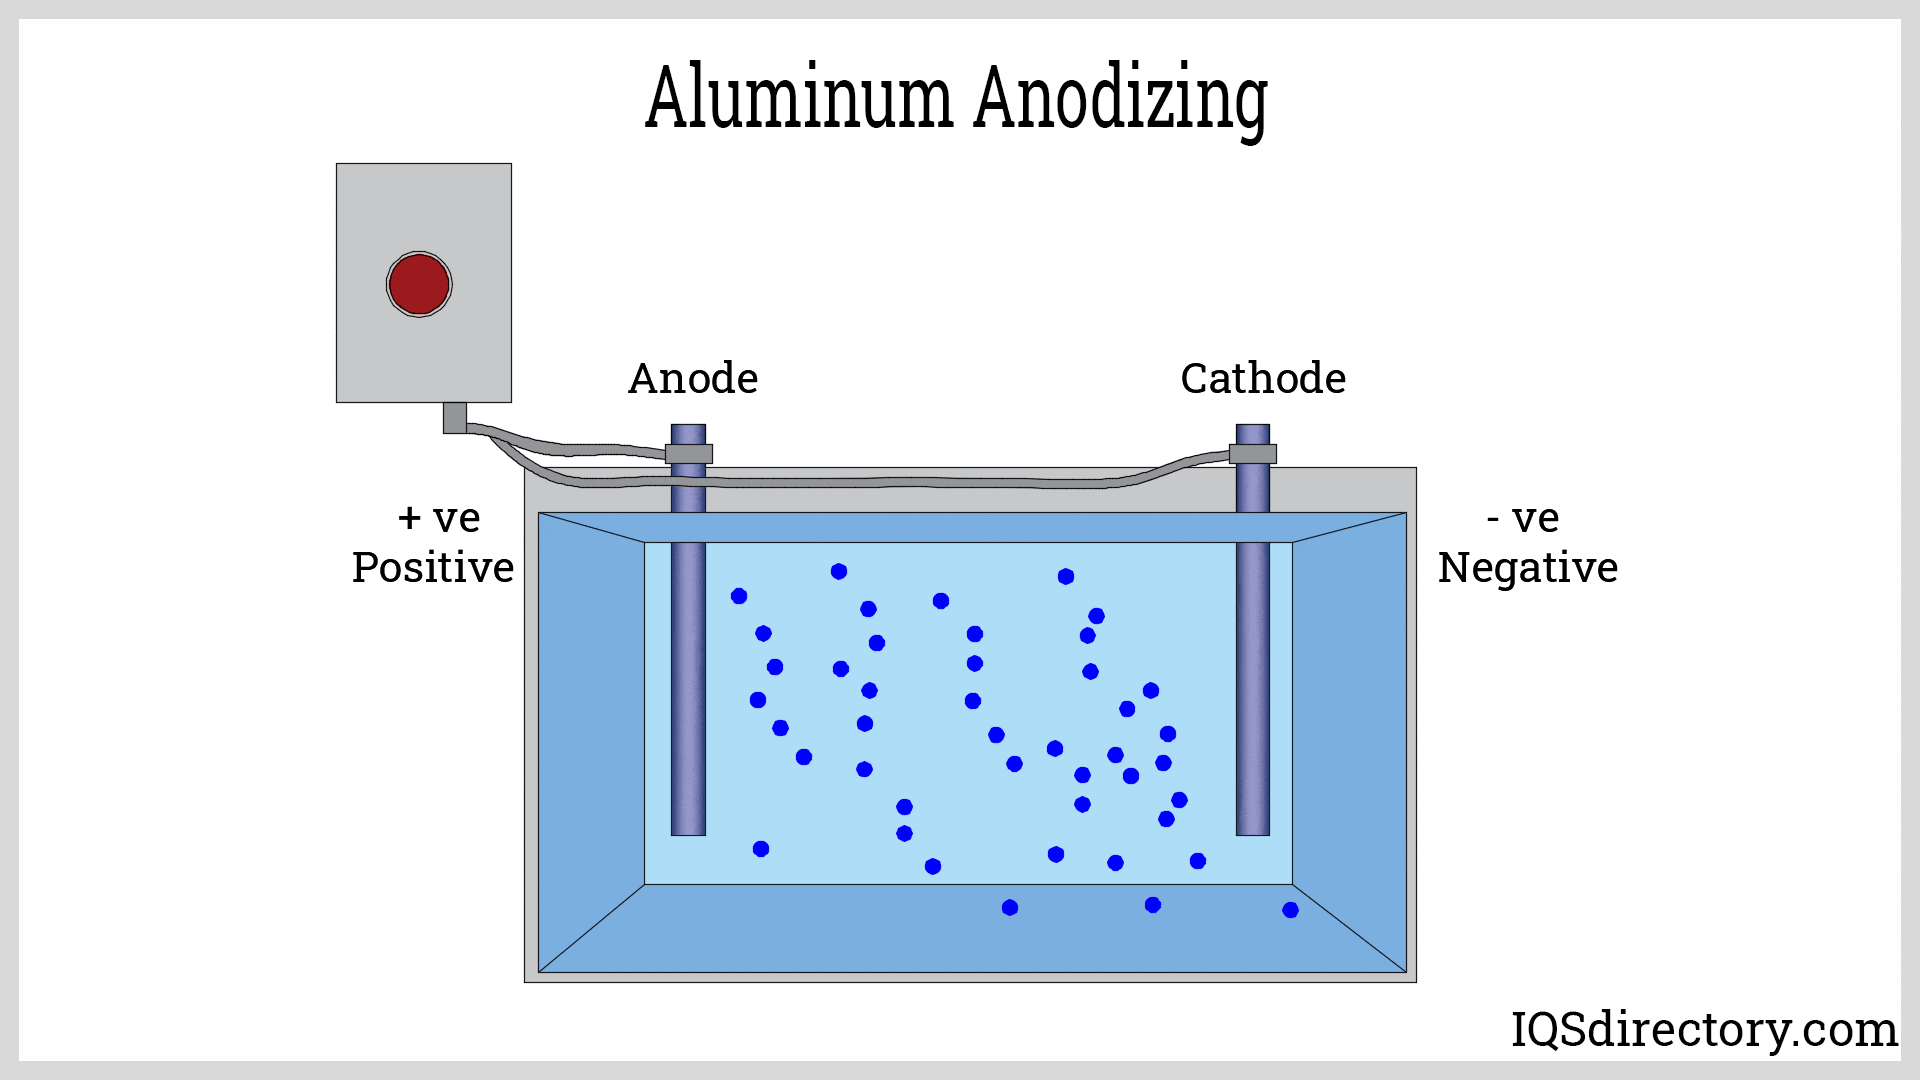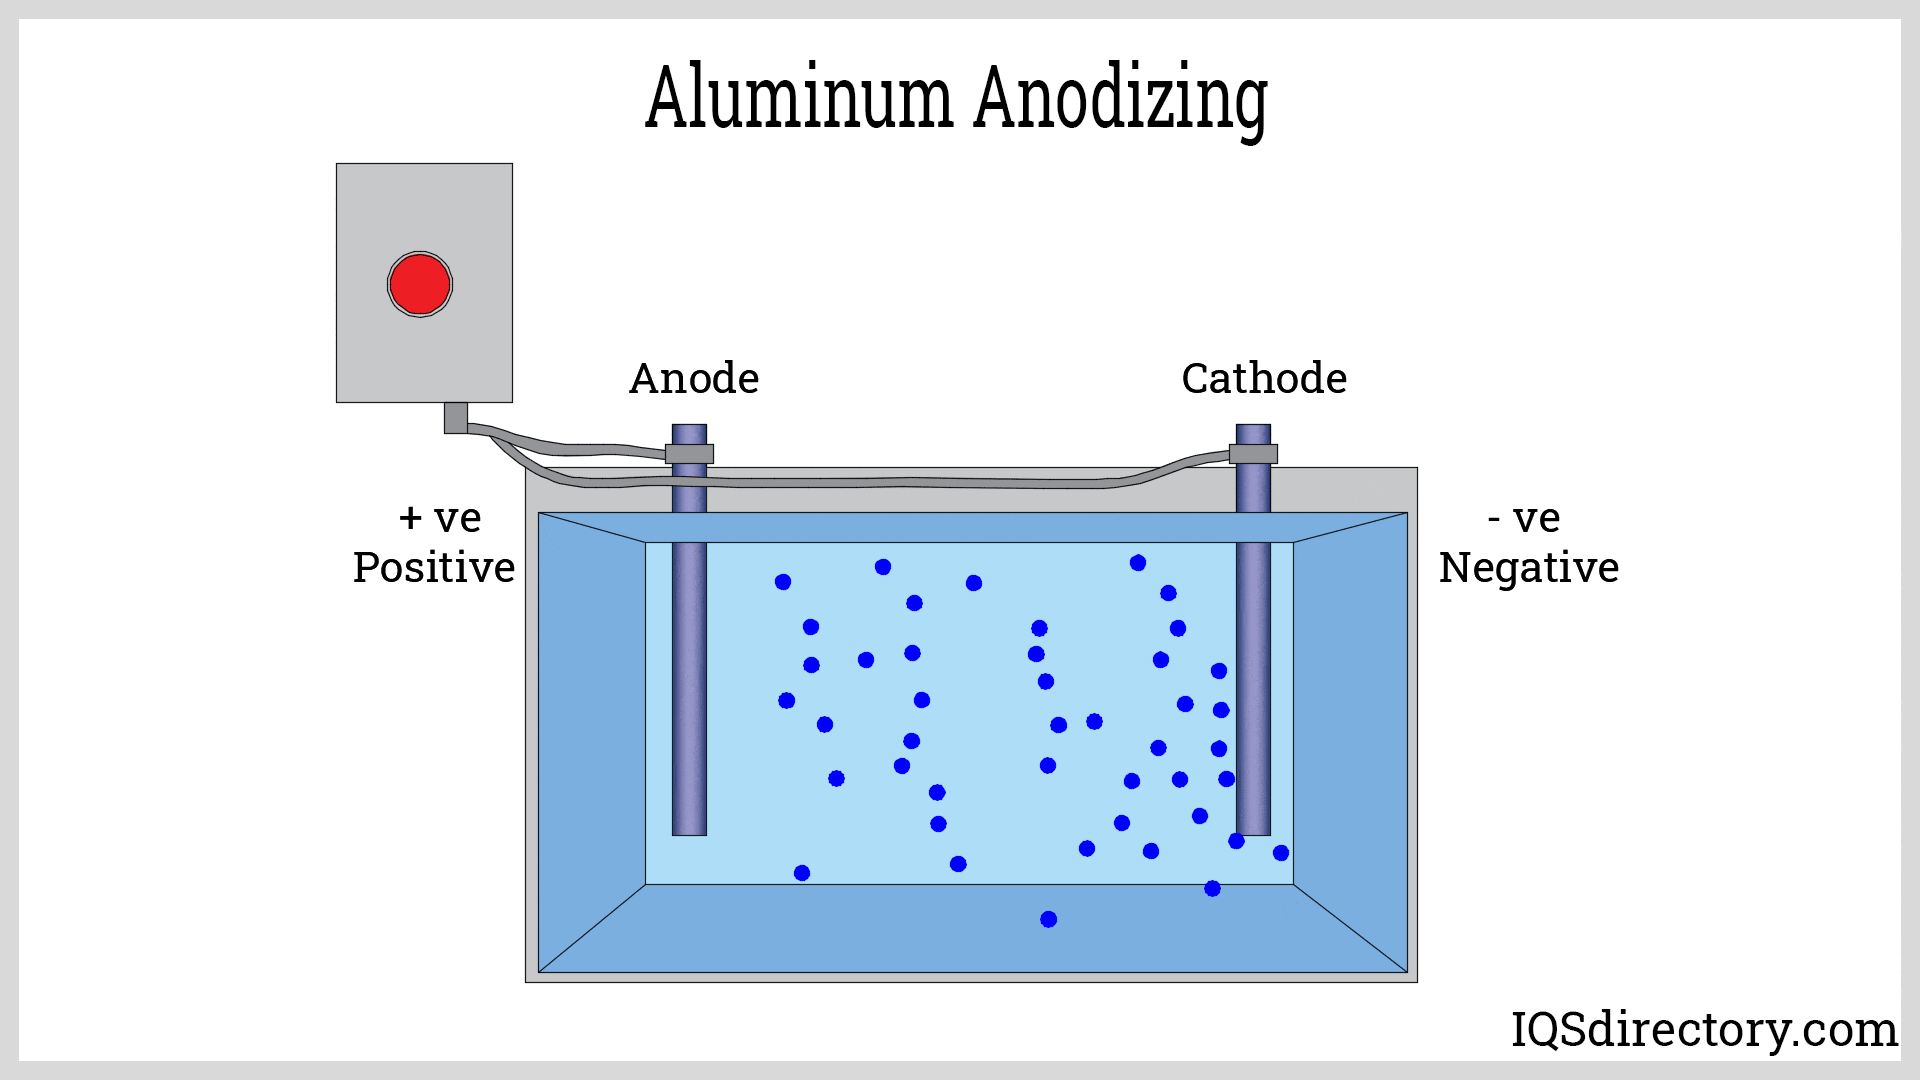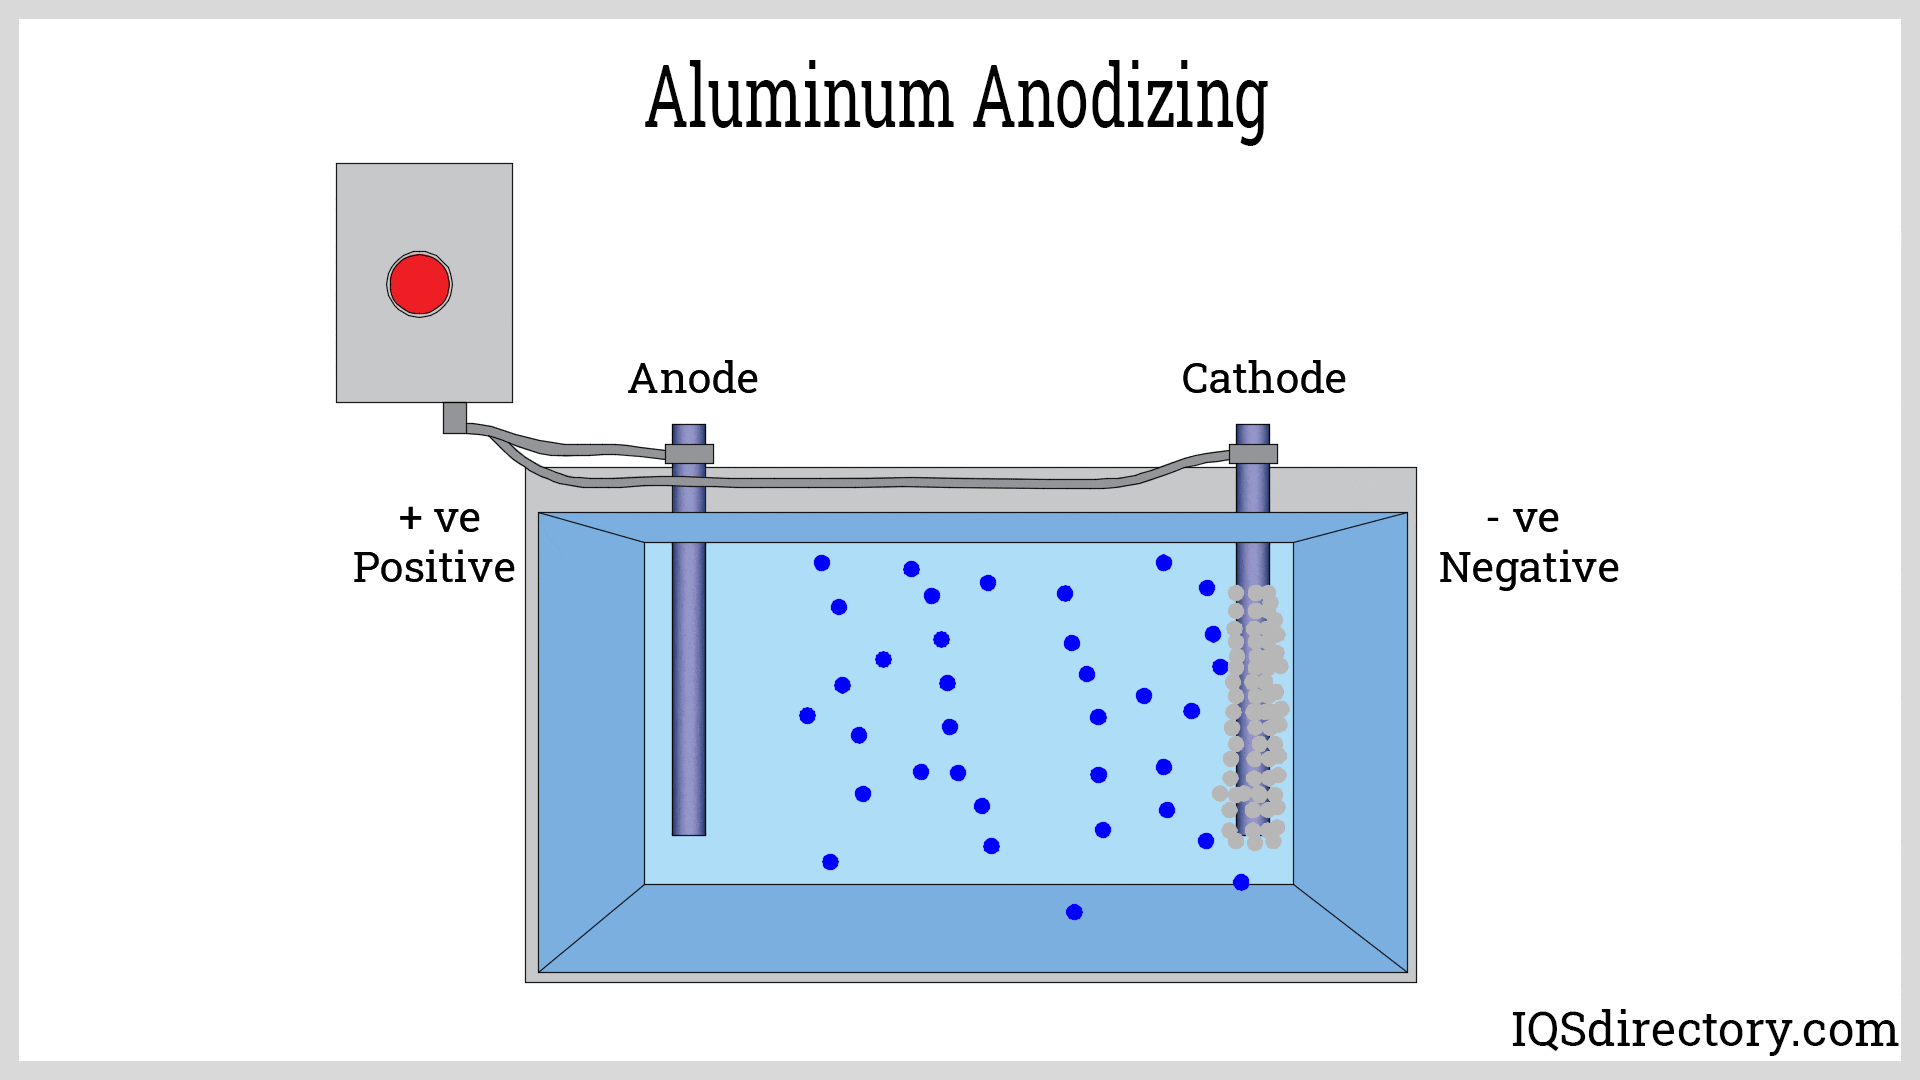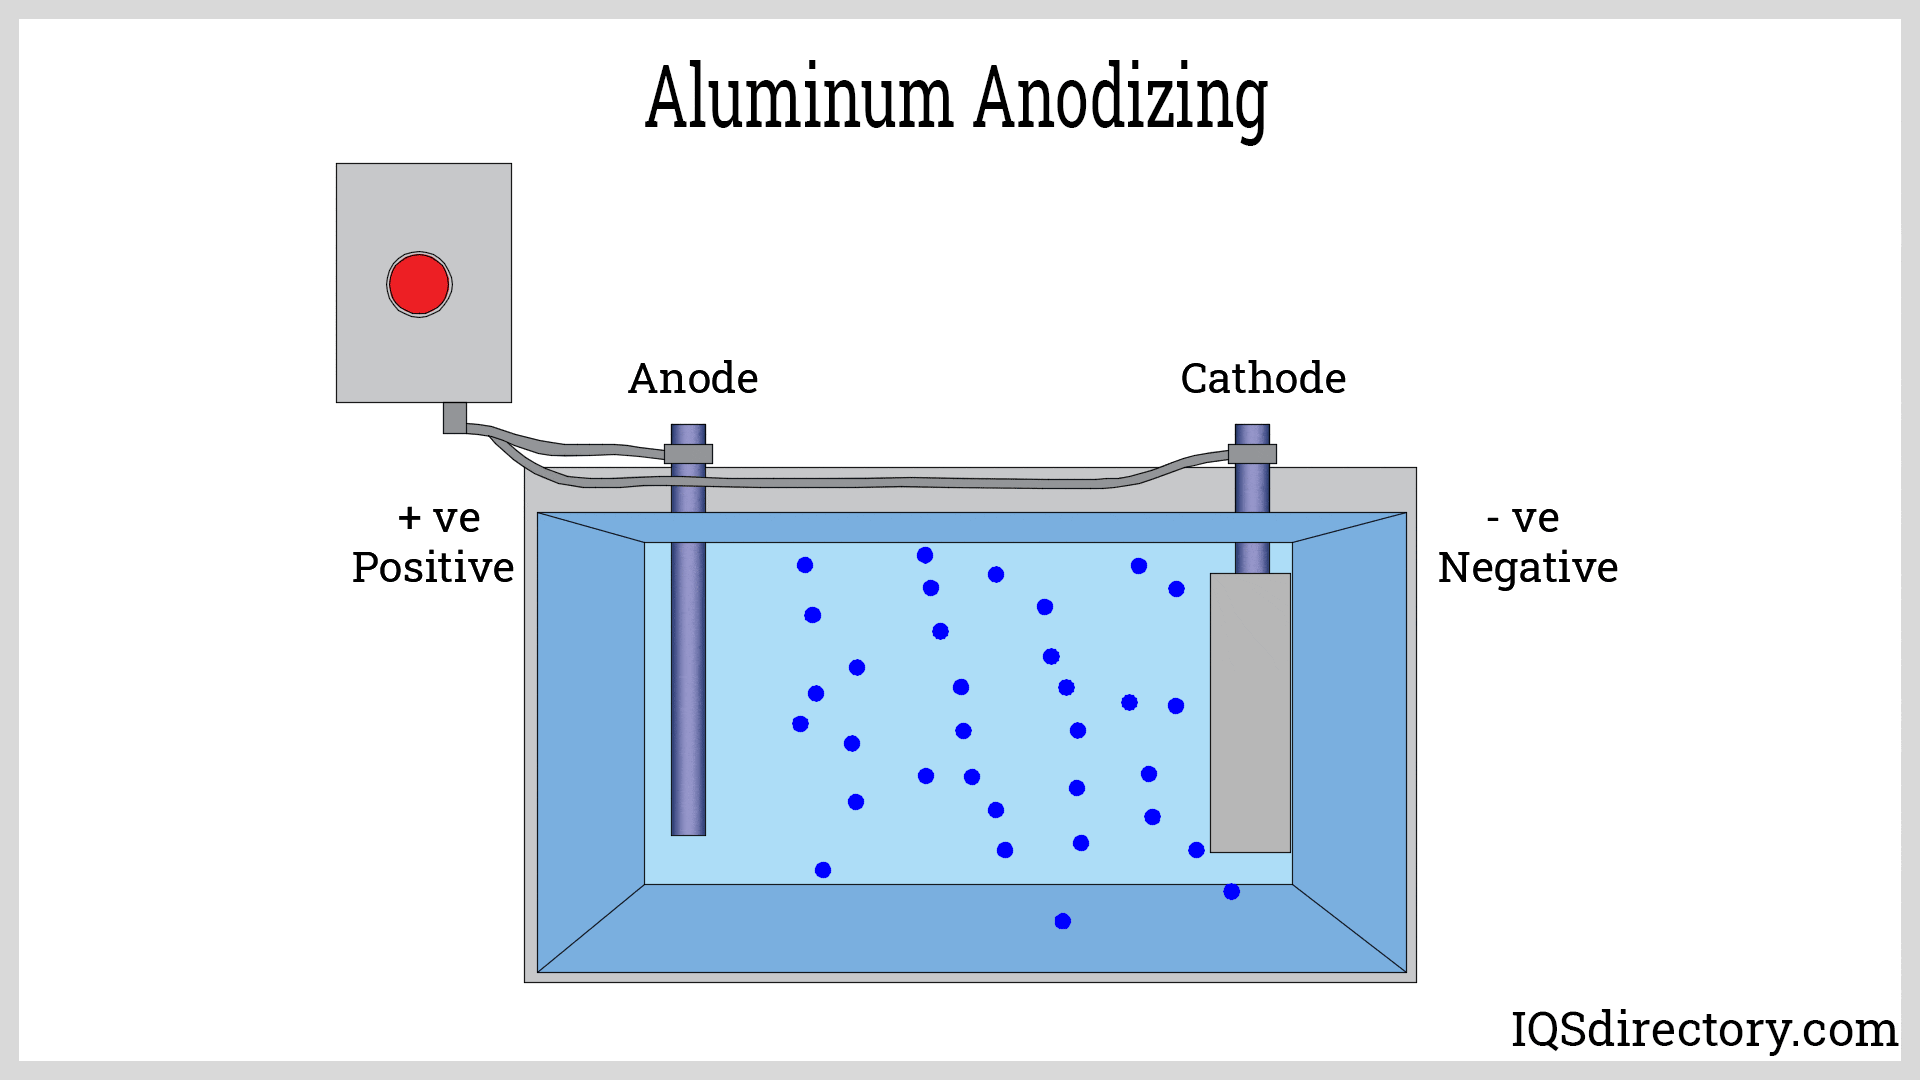
How Anodiseringarverk
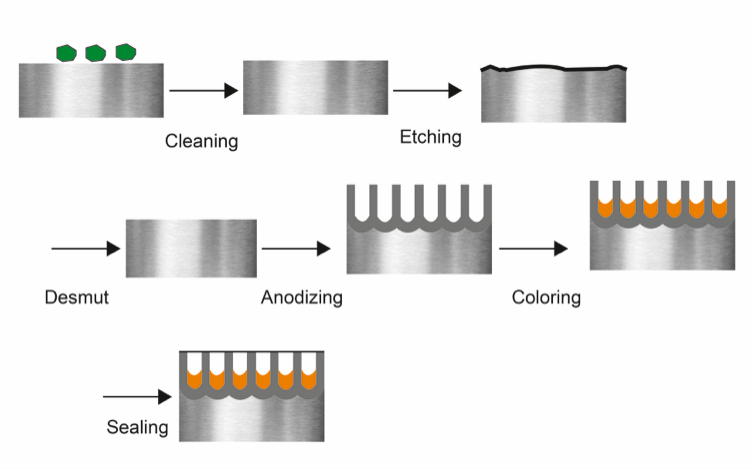
1. Undirbúningur yfirborðs
Áður en þú byrjar að anodisera álhlutana þarftu að undirbúa þá rétt - þetta skref skiptir öllu máli fyrir hversu vel áferðin verður.
Fituhreinsun : Fyrst skal þurrka burt allar olíur, fitu og óhreinindi. Þetta þýðir venjulega að nota basísk hreinsiefni eða lífræn leysiefni. Ef óhreinindi vantar mun anóðunarefnið ekki festast rétt.
Etsun : Næst skaltu dýfa álið í natríumhýdroxíðbað. Þetta fjarlægir oxun og sléttir yfirborðið, sem gefur því fallegt matt útlit. Auk þess hjálpar það anóðunarefninu að festast betur. Gættu þess bara að láta það ekki vera of lengi eða of stutt í áferðinni!
Fjarlæging á óhreinindum : Eftir etsun gæti enn verið einhver óhreinindi eftir, sérstaklega ef málmblandan inniheldur sílikon. Stutt skolun með saltpéturssýru hreinsar það allt burt. Stundum eru grænni valkostir notaðir til að vera umhverfisvænni.
Skolun : Ekki gleyma að skola vandlega eftir hvert skref með hreinu vatni til að skola burt öll efni sem eftir eru. Þetta heldur öllu hreinu og tilbúnu fyrir næsta skref.
2. Anodisering (rafgreiningaroxun)
Til að anodisera er hreinsuðum álhlutum dýft í rafgreiningarbað og rafstraumi hleypt í gegnum það.
Raflausn: Baðið sem notað er til anóðunar inniheldur venjulega brennisteinssýru í um 15% til 20% styrk. Þessi sýra virkar vel til að búa til sterkt oxíðlag á áli. Stundum er smávegis af áljónum bætt við til að flýta fyrir ferlinu. Fyrir sérstaka notkun sem þarfnast aukinnar tæringarvarnar má nota krómsýru í staðinn.
Spenna og straumur: Jafnstraumsspenna (DC) er sett á á bilinu 12 til 30 volt, allt eftir þykkt og gerð anóðunar. Straumþéttleikinn er venjulega á bilinu 12 til 25 amper á fermetra (ASF). Hærri straumþéttleiki leiðir til hraðari oxíðvaxtar en getur aukið hættuna á bruna á vinnustykkinu ef ekki er fylgst vel með.
Hitastýring: Að halda hitastigi rafvökvans á milli 20 og 30°C (68–86°F) er lykillinn að því að fá samræmt oxíðlag. Þetta er venjulega gert með varmaskipti sem kæla og hræra í baðinu. Góð hitastigsstýring hjálpar til við að dreifa straumnum jafnt og kemur í veg fyrir að heitir blettir myndist.
Lengd ferlis: Hversu lengi þú anóðfærir fer eftir því hversu þykkt þú vilt að oxíðlagið sé. Venjulega getur það tekið frá 30 mínútum upp í nokkrar klukkustundir. Því lengur sem þú lætur það liggja, því þykkara og sterkara verður lagið, sem hjálpar til við að auka tæringarþol og slit. Fyrir flestar venjulegar anóðfæringar eru 20 til 60 mínútur nóg, en ef þú ert að fara í harða anóðfæringu með þykkara lagi gæti það tekið yfir tvær klukkustundir.
Hræring: Með því að hræra varlega í baðinu er hægt að halda straumnum og hitastiginu jöfnu allan tímann, sem kemur í veg fyrir heita bletti og tryggir að oxíðlagið myndist stöðugt. Þetta er hægt að gera með því að hræra vélrænt eða blása lofti í gegnum baðið. Hræringin þarf að vera akkúrat rétt – nægilega mikil til að halda hlutunum jöfnum og skola burt notaða lausn af þröngum stöðum, en ekki svo mikil að hún sló hlutana af grindunum.
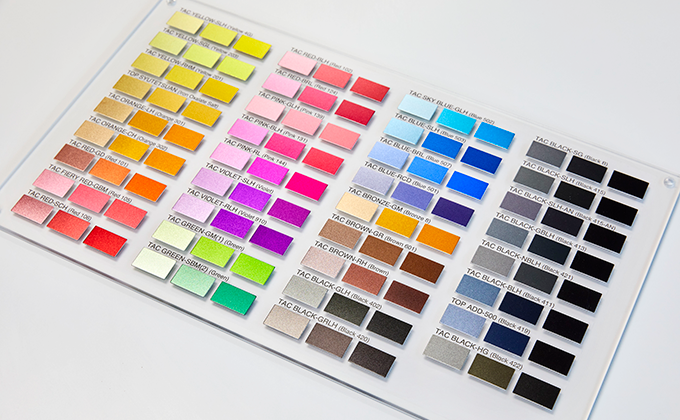
3. Litun (valfrjálst)
Eftir anodiseringu er hægt að lita álhluta til að bæta útlit þeirra og bæta við nokkrum auka hagnýtum ávinningi.
Val á litarefni: Það er mikilvægt að velja rétt litarefni og það fer eftir því hvaða lit þú vilt, hvernig hlutinn verður notaður utandyra og hversu sterkur hann þarf að vera. Almennt falla anóðunarlitarefni í nokkra meginflokka:
- Lífræn litarefniÞessi litarefni fást í mörgum skærum litum eins og rauðum, bláum, grænum og fjólubláum. Þau leysast upp í vatni og eru venjulega notuð í lágum styrk, frá um 0.025% til 1.0%. Ókosturinn er að þau þola ekki útfjólublátt ljós mjög vel, þannig að liturinn getur dofnað ef þau eru of lengi í sólinni. Vegna þessa eru þau best til notkunar innandyra eða sem skreytingarhlutir þar sem aðalmarkmiðið er að hafa skæra liti.
- Ólífræn litarefniÞessi litarefni eru sterkari og þola betur útfjólublátt ljós og erfiðar aðstæður. Þú sérð oft liti eins og svart, brons og gull. Þau eru frábær kostur þegar þú þarft langvarandi lit sem þolir erfiðar aðstæður.
Litunarferli: Anóðhúðaða hlutinn er dýftur í litunarbað sem venjulega er haldið á milli 40 og 60°C (104–140°F) í um 10 til 30 mínútur. Þar sem anóðhúðaða lagið er gegndræpt, smýgur liturinn inn í málminn og litar hann.
Skolun: Eftir litun er anóðíseraði hlutinn skolaður með afjónuðu vatni til að skola burt umframlit og forðast bletti. Góð skolun er mikilvæg til að tryggja að liturinn haldist jafn og að enginn afgangslitur trufli næsta þéttiferli.
4. Innsiglun
Þétting er síðasta skrefið í anóðunarferlinu og það er lykillinn að því að gera álið meira ónæmt fyrir tæringu, læsa litarefni inni og bæta heildar endingu. Það eru nokkrar mismunandi leiðir til að þétta, hver með sína kosti og galla sem þarf að hafa í huga.
Heitt vatnsþéttiefni: Þetta er ein elsta og algengasta þéttiaðferðin. Anodiseruðu hlutar eru settir í sjóðandi afjónað vatn - venjulega á milli 85 og 100°C (185–212°F) - í um 15 til 30 mínútur. Hitinn veldur efnahvarfi sem breytir oxíðlaginu í vatnað form sem kallast boehmít, sem bólgnar og þéttir svitaholurnar. Þetta er áreiðanleg leið til að auka tæringarþol og hjálpa litarefninu að halda sér á sínum stað.
Nikkelasetatþétting : Í þessari aðferð eru anóðíseraðir álhlutar lagðir í bleyti í heitri lausn sem inniheldur nikkelasetat — venjulega hituð í um 85 til 95°C (185–203°F) í um 30 mínútur. Á þessum tíma breytast nikkeljónir í nikkelhýdroxíð, sem fyllir og þéttir svitaholurnar í anóðíseraða laginu. Þetta skapar sterka þéttingu sem býður upp á framúrskarandi tæringarþol, sem gerir hana að frábæru vali fyrir hluti sem þurfa að þola erfiðar aðstæður. Lausnin inniheldur venjulega 1.4 til 1.8 grömm af nikkelasetati á lítra og helst á pH-bilinu 5.5 til 6.0.
Kaldþétting : Kaldþétting er orkusparandi kostur þar sem hún er framkvæmd við stofuhita. Anodiseruðu hlutar eru dýfðir í lausn sem inniheldur málmsölt eins og nikkelasetat eða kóbaltasetat. Þessar málmjónir breytast í hýdroxíð sem setjast í og þétta svitaholurnar. Þetta er hraðari og hagkvæmari aðferð en heitvatnsþétting, þó hún veiti kannski ekki alveg eins mikla tæringarþol. Hún hentar vel fyrir verkefni þar sem orkusparnaður og kostnaðarlækkun skipta mestu máli.
Skolun og þurrkun : Þegar þéttingu er lokið þarf að skola anóðíseruðu hlutana vel með afjónuðu vatni til að þvo af allar afgangsþéttilausnir. Eftir það ætti að láta þá loftþorna á hreinum stað til að forðast mengun og halda þéttuðu yfirborðinu í toppstandi.
5. Skoðun og gæðaeftirlit
Að tryggja að anóðíseraðir álhlutar uppfylli strangar kröfur er lykilatriði fyrir virkni þeirra og endingu. Þess vegna notum við nokkrar skoðunar- og gæðaeftirlitsaðferðir til að ganga úr skugga um að anóðíserunarferlið hafi virkað eins og það átti að gera.
Sjónræn skoðun : Fyrsta skrefið er að skoða hlutana vandlega til að athuga hvort liturinn sé jafn, yfirborðið sé slétt og að engir sýnilegir gallar eins og rákir, blettir eða mislitun séu til staðar.
Þykktarmæling : Við notum þykktarmæli til að athuga hversu þykkt anóðiseraða lagið er, venjulega á milli 10 og 25 míkron fyrir hefðbundna anóðiseringu. Þetta hjálpar til við að tryggja að lagið sé nógu þykkt til að veita rétta tæringarþol og endingu.
Viðloðunarpróf : Við athugum hversu vel anodiseraða lagið festist við álið með því að framkvæma prófanir eins og að toga í teipið og rispa það. Þessar prófanir sýna hvort húðunin þolir álag án þess að flagna eða losna.
Kostir þess að anóðisera ál
Auka endingu
Anóðisering gerir yfirborð áls mun harðara, þannig að það þolir betur rispur, slit og almennt slit. Þar sem anóðiseringslagið er hluti af álinu sjálfu, festist það vel og mun ekki flagna eða losna af. Þetta gerir anóðiseringu áli fullkomið fyrir erfiða notkun eins og bílavarahluti, byggingarefni og útivistarbúnað.
Tæringarþol
Anóðisering myndar þykkt, verndandi oxíðlag á áli sem virkar eins og skjöldur gegn raka, salti og efnum. Þessi auka tæringarþol er sérstaklega gagnlegt fyrir hluti sem notaðir eru í sjóflutningum, flug- og geimferðaiðnaði og öðrum atvinnugreinum þar sem þeir standa frammi fyrir erfiðum, tærandi aðstæðum.
Fagurfræðilegur sveigjanleiki
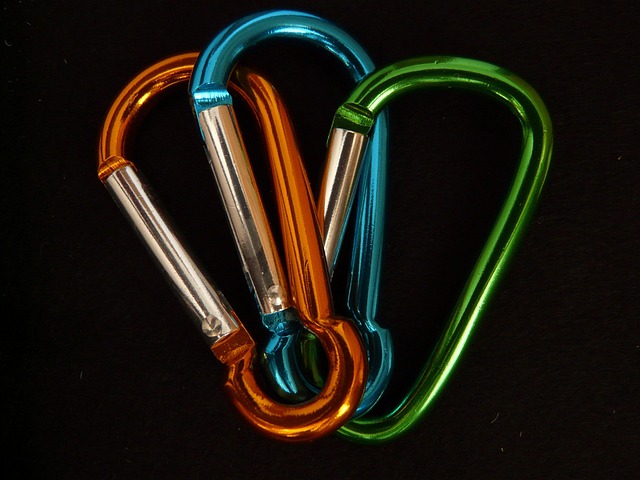
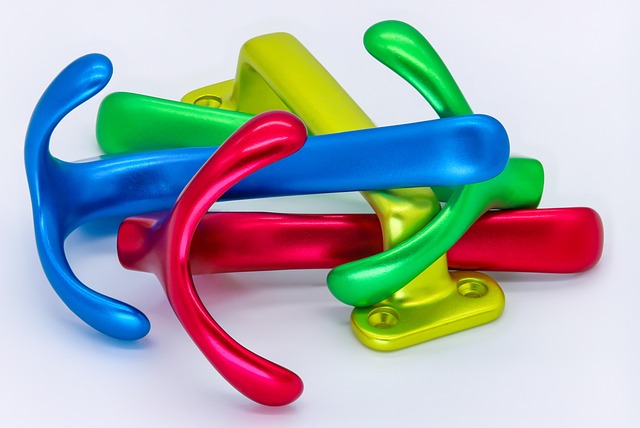
Anóðisering býr til porous oxíðlag á áli sem hægt er að lita í mörgum mismunandi litum. Þú getur fengið bjarta tóna eins og rauðan, bláan, gullinn og svartan, eða mýkri liti eins og brons og gráan. Þar sem liturinn er hluti af oxíðlaginu sjálfu, mun hann ekki flagna eða dofna með tímanum. Þetta gerir anóðiseringu áli frábært fyrir vörur þar sem bæði útlit og afköst skipta máli, eins og rafeindatækni, byggingar og bílahluti.
Bætt viðloðun
Götótt yfirborð anóðíseraðs áls eykur yfirborðsflatarmál þess, sem auðveldar málningu, grunnmálningu og lími að festast vel. Þessi sterkari líming er sérstaklega gagnleg fyrir hluti sem þurfa endingargóða húðun, eins og í geimferðum, bílum og rafeindatækjum. Vegna þess að anóðíseraða lagið festist svo vel endist það lengur og minni líkur eru á að það flagni eða leysist upp.
Umhverfissjónarmið
Anodiserað ál er umhverfisvænna en margar aðrar aðferðir við málmfrágang því það notar ekki skaðleg efni eins og króm eða nikkel, og úrganginn sem það skapar er oft hægt að endurvinna. Það notar einnig minni orku en valkostir eins og málun eða duftlökkun. Auk þess er hægt að endurvinna anodiserað ál aftur og aftur án þess að það tapi gæðum sínum, sem gerir það að frábærum valkosti fyrir sjálfbærni.
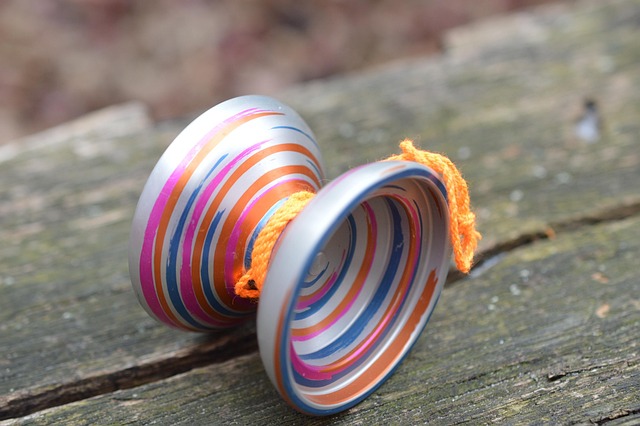
Tegundir anodizing ál
Tegund I – Anodizing með krómsýru
Þessi sérhæfða anóðunaraðferð, þekkt sem gerð I samkvæmt MIL-A-8625 staðlinum, notar krómsýru (CrO₃) sem raflausn. Hún er sérstaklega metin í iðnaði þar sem mikilvægt er að halda víddarbreytingum í lágmarki en samt sem áður ná framúrskarandi tæringarþoli.
Þykkt húðunar : Oxíðlagið er venjulega á bilinu 0.00005″ til 0.0002″ (1.27 til 5.08 míkron), sem gerir það frekar þunnt.
Tæringarþol : Veitir framúrskarandi vörn gegn tæringu, sérstaklega á stöðum þar sem hlutar verða fyrir áhrifum efna og raka.
Víddarstöðugleiki : Þar sem oxíðlagið er þunnt breytir það varla stærð hlutarins, sem er fullkomið fyrir notkun sem krefst þröngra vikmörk.
Viðloðunareiginleikar : Þetta lag skapar gott yfirborð fyrir grunnmálningu og málningu til að festast við, sem bætir hversu vel síðari húðunarefni festast.
Rafmagnseinangrun : Anodiseraða lagið leiðir ekki rafmagn, þannig að það virkar einnig sem rafeinangrari.
Tegund II - Brennisteinssýru anodizing
Þetta er algengasta anóðunarferlið fyrir ál og er þekkt sem Type II samkvæmt MIL-A-8625 staðlinum. Það notar brennisteinssýru sem raflausn til að búa til verndandi oxíðlag á ályfirborðum. Þetta lag eykur endingu, tæringarþol og býður upp á marga möguleika á lit og áferð.
Þykkt húðunar : Oxíðlagið er venjulega á bilinu 0.0002 til 0.0012 tommur (5.1 til 30.5 míkron). Um það bil tveir þriðju hlutar húðarinnar smjúga inn í málminn, en hinn þriðjungurinn vex út á við.
Tæringarþol : Þetta lag býður upp á sterka vörn gegn umhverfisskemmdum og hjálpar álhlutum að endast lengur.
Slitþol : Þykkari oxíð eykur yfirborðshörku, sem gerir álið þolnara gegn rispum og sliti.
Litunarhæfni : Þar sem oxíðlagið er gegndræpt dregur það auðveldlega í sig litarefni, sem gerir kleift að fá fjölbreytt úrval af litum.
Rafmagnseinangrun : Eins og önnur anodíseruð lög leiðir það ekki rafmagn, svo það virkar einnig sem rafeinangrari.
Tegund III – Harð anóðisering
Þetta sérhæfða ferli, einnig kallað harðhúðunaranóðun, notar brennisteinssýru en keyrir við mikla straumþéttleika og lágt hitastig til að búa til þykka, þétta og mjög harða áloxíðhúð. Það bætir slitþol og tæringarþol til muna, sem gerir það fullkomið fyrir hluti sem þola erfiðar aðstæður.
Þykkt húðunar : Oxíðlagið er venjulega á bilinu 0.0005 til 0.003 tommur (12.7 til 76.2 míkron), en sum lag ná allt að 0.0045 tommur (114.3 míkron).
Hörku : Þessi húðun nær yfirborðshörku upp á um 60 til 70 á Rockwell C kvarðanum, svipað og hert verkfærastál.
Tæringarþol : Það býður upp á framúrskarandi vörn gegn umhverfinu, með saltúðaþol sem getur varað lengur en 1,000 klukkustundir í ASTM B117 prófunum.
Rafmagnseinangrun : Anodiseraða lagið leiðir ekki rafmagn og hefur mikla rafspennustyrk allt að 2,000 VDC.
Einangrun : Það hjálpar einnig við varmaleiðni, sem er gagnlegt í notkun við háan hita.
Tegund IC – Anóðisering með bórsýru-brennisteinssýru
Þetta ferli býr venjulega til tært, gegnsætt oxíðlag sem hægt er að meðhöndla frekar til að fá lit. Hins vegar, þar sem það er náttúrulega gegnsætt, býður það ekki upp á eins breitt litaval og sumar aðrar anóðunaraðferðir.
Þunnt oxíðlag : Lagið er mjög þunnt, um 0.0001 tommur (2.5 míkron), sem þýðir að það veldur nánast engri breytingu á stærð hlutarins.
Tæringarþol : Þrátt fyrir þynnleika veitir það samt góða vörn gegn umhverfisskemmdum.
Viðloðun málningar : Það býður einnig upp á framúrskarandi límingu, sem gerir það að frábærum grunni fyrir málningu eða aðrar húðanir.
Fosfórsýra anodizing
Þessi aðferð notar fosfórsýru sem raflausn til að meðhöndla ályfirborð og er sérstaklega góð til að undirbúa ál fyrir límingu. Hún er almennt notuð í geimferða- og varnarmálaiðnaði þar sem sterk tengsl eru nauðsynleg.
Yfirborðsbygging: Anóðiseringin býr til porous oxíðlag sem eykur yfirborðsflatarmálið og veitir límum gripfleti. Oxíðlagið er yfirleitt þunnt og ekki porous, sem gerir það fullkomið til límingar.
Umhverfissjónarmið: PAA er talið umhverfisvænni valkostur við anodiseringu með krómsýru þar sem það notar ekki sexgilt króm, sem er skaðlegt umhverfinu.
Anodizing samanborið við aðrar aðferðir við málmfrágang
Þegar þú velur aðferð til að klára málm er mikilvægt að hugsa um hluti eins og hversu vel hún virkar með efninu þínu, eiginleikana sem þú vilt ná fram, umhverfisáhrif og kostnað. Hér er fljótleg samanburður á anóðun og öðrum algengum aðferðum við málmfrágang:
| Einkenni | Anodizing | Rafhúðun (t.d. króm, nikkel) | Powder Húðun | Paint |
| aðferð | Rafgreiningaroxun á yfirborði málms | Rafefnafræðileg útfelling málmlags | Rafstöðuvirk notkun á þurru dufti og síðan herðing | Ásetning fljótandi litarefnis með úða eða pensli |
| Húðþykkt | Þunnt (míkron) | Þunnt til miðlungsþunnt | Þykkari, samræmdu | Þunnt til miðlungsþunnt |
| Tæringarþol | Hátt (sérstaklega fyrir ál) | Hátt (fer eftir gerð málningar) | Mjög hátt (högg- og slitþolið) | Miðlungs (fer eftir málningartegund) |
| Notaðu þol | Miðlungs til hátt | Mjög hátt (sérstaklega með hörðu krómi) | Mjög hátt (núningsþolið) | Lágt til í meðallagi |
| Rafleiðni | Ekki leiðandi | Getur aukið leiðni (t.d. gullhúðun) | Ekki leiðandi | Ekki leiðandi |
| Fagurfræðilegir valkostir | Takmarkað litaval (jarðlitir) | Björt, málmkennd áferð (krómur, gull o.s.frv.) | Mikið úrval af litum og áferðum | Mikið úrval af litum og áferð |
| Umhverfisáhrif | Lítið (lágmarks VOC, endurvinnanlegar aukaafurðir) | Mikil (notkun eitraðra efna eins og sexgilts króms) | Lítið (engin leysiefni, endurvinnanlegt duft) | Miðlungs (leysiefnabundin málning gefur frá sér VOC) |
| Kostnaður | Miðlungs til hátt | Miðlungs til hátt | Miðlungs | Lágt til í meðallagi |
| best Fyrir | Flug- og geimferðaiðnaður, bílaiðnaður, byggingarlist | Skreytingar, rafmagnstæki og verkfæri | Útibúnaður, iðnaðarvélar, húsgögn | Neytendavörur, heimilistæki og byggingariðnaður |
Tillögur
- Veldu anodiseringuÞetta er besti kosturinn þegar unnið er með ál- eða magnesíummálmblöndur, sérstaklega ef þú þarft sterka tæringarþol og vilt halda víddarbreytingum í lágmarki.
- Veldu rafhúðunVeldu þetta ef þú þarft glansandi málmáferð með mikilli hörku og góðri rafleiðni, en vertu meðvitaður um umhverfisreglur varðandi málunarferli.
- Veldu duftlakkVeldu duftlökkun þegar þú vilt sterka, höggþolna áferð sem fæst í mörgum litum, tilvalin fyrir notkun utandyra eða í iðnaði.
- Íhugaðu málninguMálning er hagkvæmur kostur ef þú vilt fjölbreytt úrval af litum og hlutar verða ekki útsettir fyrir erfiðum aðstæðum.
Common Umsóknir
Anóðisering eykur náttúrulega eiginleika áls, sem gerir það að frábæru vali fyrir margar atvinnugreinar. Hér eru nokkrar af algengustu notkunarmöguleikunum:
Loft- og varnarmál
Anodiserað ál er mikið notað í geimferðum og varnarmálum vegna þess að það er létt, tæringarþolið og mjög endingargott. Anodiserunarferlið þykkir áloxíðlagið og veitir aukna vörn gegn erfiðum umhverfisaðstæðum. Meðal helstu notkunarsviða eru:
Flugvélahlutar: Hlutir eins og lendingarbúnaður, skrokkplötur og vélarhlutar njóta góðs af anodiseringu, sem hjálpar til við að standast slit og lengir líftíma þeirra.
Hitastýring geimfara: Svart anóðisering er notuð til að stjórna hita með því að stilla hvernig yfirborð taka upp og gefa frá sér orku, sem hjálpar til við að stjórna hitastigi inni í geimförum.
Herbúnaður: Frá brynjum ökutækja til vopnahluta veitir anóðíserað ál endingu og tæringarþol sem þarf í erfiðu hernaðarumhverfi.
arkitektúr
Anodiserað ál er vinsælt val í byggingarlist þökk sé frábæru útliti og langvarandi endingu. Anodiserunarferlið býður upp á úrval af áferðum og litum, sem hjálpar byggingum að skera sig úr sjónrænt. Algeng notkun er meðal annars:
Framhlið bygginga: Álplötur með anodíseruðum áferð eru notaðar til að klæðja byggingum að utan, sem gefur þeim glæsilegt og nútímalegt útlit en verndar þær gegn veðri og sliti.
Gluggakarmar og hurðir: Þar sem anodisering bætir tæringarþol er hún fullkomin fyrir gluggakarma sem verða stöðugt fyrir veðri og vindum.
Innréttingar: Hlutir eins og handrið, lyftuplötur og skreytingar njóta góðs af blöndu af stíl og seiglu anodiseraðs áls.
Consumer Electronics
Anodiserað ál er mikið notað í neytendaraftækjum vegna þess að það sameinar styrk, léttleika og stílhreint útlit. Anodiseraða áferðin er nógu sterk til að þola daglegt slit. Nokkur dæmigerð notkunarsvið eru:
Snjallsímar og spjaldtölvur: Anodíseruðu álhlífarnar gefa þessum tækjum fyrsta flokks áferð og vernda þau gegn rispum.
Fartölvur og hljóðbúnaður: Vörur eins og fartölvur, heyrnartól og hátalarar nota anodíserað ál fyrir endingu og glæsilega hönnun.
Klæðanleg tæki: Snjallúr og líkamsræktarmælar njóta góðs af léttum og tæringarþolnum eiginleikum anodíseraðs áls.
Bíla- og skipasmíði
Anodíserað ál er vinsælt í bílaiðnaði og sjávarútvegi vegna þess að það býður upp á frábært styrk-til-þyngdarhlutfall og þolir vel tæringu. Svona er það notað:
Bílahlutir: Felgur, klæðningar og vélarhlutir eru oft anodiseraðir til að draga úr þyngd og auka endingu.
Vélbúnaður fyrir báta: Hlutir eins og bátsskrokkar, klossar og þilfarsfestingar eru anodiseraðir til að þola erfiða saltvatnsumhverfið og endast lengur.
Jeppabifreiðar: Íhlutir sem verða fyrir erfiðum aðstæðum eru úr anóðíseruðu áli til að styrkja þá og vernda þá gegn sliti frá umhverfinu.
Lækningatæki
Anodíserað ál er mikilvægt í læknisfræði þar sem það er lífsamhæft, endingargott og auðvelt að sótthreinsa. Algeng notkunarsvið eru meðal annars:
Skurðaðgerðartæki: Verkfæri eins og töng og skalpellar nota anodiserað ál til að fá yfirborð sem hvarfgjarnt er og hjálpar til við að draga úr mengunarhættu.
Hylki fyrir lækningatæki: Tæki eins og segulómunstæki og greiningarbúnaður eru úr anodíseruðu áli fyrir styrk og vörn gegn umhverfisskemmdum.
Ígræðslur og gerviliðir: Anodíserað ál er valið fyrir tannígræðslur og liðskiptaaðgerðir vegna þess að það er létt og tæringarþolið.
Niðurstaða
Til að draga saman, þá bætir anóðisering ekki aðeins afköst og endingu málmhluta - hún uppfyllir einnig kröfur nútímans um sjálfbærni og hagkvæmni. Fjölhæfni hennar í svo mörgum atvinnugreinum, allt frá geimferðaiðnaði til neytendarafeindatækni, sýnir hversu mikilvæg hún er til að ýta tækni og hönnun áfram.
Ef þú vilt að álhlutirnir þínir virki betur og líti vel út, þá er anodisering traust og áhrifarík lausn!
Hvers vegna að velja okkur
Hjá NOBLE leggjum við áherslu á að veita fyrsta flokks CNC vinnslu og yfirborðsfrágang fyrir fjölbreyttar atvinnugreinar eins og flug- og geimferðir, bílaiðnað, rafeindatækni og neysluvörur. Við leggjum áherslu á nákvæmni, endingu og framúrskarandi fagurfræði og tryggjum að hver einasti hluti sem við framleiðum uppfylli ströngustu kröfur bæði hvað varðar afköst og útlit.
Frá Frá frumgerð til framleiðslu
NOBLE er þinn besti samstarfsaðili fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til fullrar framleiðslu. Með víðtækum framleiðsluauðlindum okkar, réttri tækni, hagræddum ferlum, sérfræðileiðsögn og ítarlegum gæðaeftirliti erum við tilbúin að hjálpa þér að gera hugmyndir þínar að veruleika.
Frumgerð vinnsla
Fáðu tilboð á netinu frá NOBLE með ókeypis hönnunargreiningu á innan við nokkrum klukkustundum til að fá CNC-fræstar frumgerðir tilbúnar á nokkrum dögum.
- Fullkominn búnaður
- 10+ ára reynsla af CNC vinnslu
- Samkeppnishæft og hagkvæmt verð
- Tilboð: Innan 24 klukkustunda
- Ókeypis DFM endurgjöf
- Hröð afgreiðslutími á 7 dögum
Hjá NOBLE hlökkum við til að vinna með þér að næsta verkefni þínu. Hvort sem þú hefur spurningar um CNC vinnslu og yfirborðsfrágang , þarft sérsniðið tilboð eða vilt ræða þínar sérþarfir, þá erum við hér til að hjálpa.
Hafðu samband – Við skulum láta hugmyndir þínar verða að veruleika!







