
Hvað er TItanium CNC Mverkir?
CNC-vinnsla á títanmálmi er framleiðsluferli sem notar tölvustýrðar vélar til að skera og móta títanmálm nákvæmlega. Einfaldlega sagt er CNC-vinnsla á títan að stjórna skurðarverkfærum stórra véla með forforritaðri tölvuhugbúnaði til að fjarlægja efni smám saman úr fastum títanmálmblokum og að lokum framleiða flókna hluti með mikilli nákvæmni.
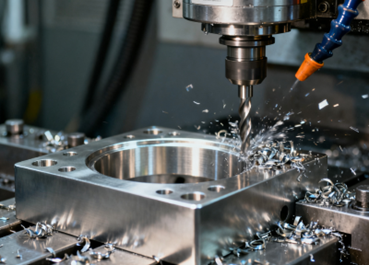
Vinnsluferlið við títan er sérstaklega krefjandi þar sem títan er þekkt fyrir mikinn styrk, léttan þunga og framúrskarandi tæringarþol, en títan er einnig mjög hart og hefur lélega varmaleiðni, sem getur auðveldlega leitt til hraðrar slits á verkfærum og mikillar hitamyndunar við vinnslu. Þess vegna krefst árangursríkrar CNC-vinnslu á títanmálmi fagmannlegs búnaðar, sérstakrar þekkingar á verkfærum, bestu skurðarbreytur og mikillar reynslu.
Hvernig virkar títan CNC vinnsla?
Títan CNC vinnsla er mjög sjálfvirk og nákvæm frádráttarframleiðsluferli. Í meginatriðum er CNC vél tölvustýrð vél sem vinnur smám saman úr fastum stykki af títanmálmi í hannaðan þrívíddarhluta með því að skera.
Hægt er að draga saman vinnuflæði títan CNC vinnslu í eftirfarandi kjarnaskref:
- Stafræn hönnun: Allt ferlið hefst með þrívíddar stafrænu líkani af hluta sem er búið til með CAD hugbúnaði.
- Forritun forrits: Verkfræðingar nota CAM hugbúnað til að breyta þessu þrívíddarlíkani í vinnsluforrit sem CNC vélin skilur. Þetta forrit skipuleggur nákvæmlega alla breytur eins og verkfæraleið, snúningshraða, fóðrunarhraða og skurðardýpt, sem er mikilvægt fyrir vinnslu á hörðum títanmálmum.
- Undirbúningsvinna: Á vélinni þarf notandinn að klemma títanmálmhlutana vel og setja upp viðeigandi sérstakt skurðarverkfæri. Þar sem títan er eldfimt og viðkvæmt fyrir hita þarf að útbúa háþrýstikælikerfi.
- Nákvæm vinnsla: Eftir að forritið hefur verið ræst mun CNC-vélin starfa sjálfkrafa samkvæmt leiðbeiningunum. Á meðan hún snýst á miklum hraða færist skurðartækið eftir fyrirfram ákveðinni braut og fjarlægir stöðugt smáar málmflísar úr títaníumstönginni. Allt ferlið getur falið í sér notkun ýmissa skurðarverkfæra fyrir grófvinnslu, hálffrágang og frágang til að ná fram lokastærðum og yfirborðsáferð.
- Eftirvinnsla og skoðun: Eftir að vinnslu er lokið verða hlutar fjarlægðir og gangast undir nauðsynlega eftirvinnslu, svo sem afskurð, fægingu, hitameðferð eða hreinsun. Að lokum eru hlutar stranglega skoðaðir með nákvæmum mælitækjum til að tryggja að þeir uppfylli að fullu kröfur hönnunarteikninganna.
Af hverju er títan svona erfitt að vinna úr?
Erfiðleikarnir við að vinna úr títanmálmi stafa aðallega af sameinuðum áhrifum nokkurra af framúrskarandi eðlis- og efnafræðilegum eiginleikum þess. Þessir eiginleikar títans eru kostir í fullunnum hlutum, en þeir skapa miklar áskoranir við vinnslu.
Eftirfarandi eru nokkrar meginástæður:
Lítil hitaleiðni
Títan hefur mjög lélega varmaleiðni. Hitinn sem myndast við skurðarferlið er erfitt að leiða fljótt í gegnum títanhlutana sjálfa eða flísarnar. Þar af leiðandi einbeitist langstærsti hluti hitans við oddi skurðarverkfærisins. Þetta leiðir til mjög hás staðbundins hitastigs við oddi verkfærisins, sem flýtir fyrir sliti og sljóleika.
Tilhneiging til vinnuherðingar
Títan heldur miklum styrk við hátt hitastig. En við skurð gengst yfirborð þess undir „vinnuherðingu“. Í þessu ferli harðnar svæðið sem verið er að skera verulega vegna plastaflögunar. Þetta herta svæði er mun sterkara en grunnefnið. Fyrir vikið neyðist verkfærið til að skera sífellt harðnandi yfirborð. Þetta skapar mikla skurðmótstöðu og flýtir fyrir sliti verkfærisins.
Efnafræðileg hvarfgirni
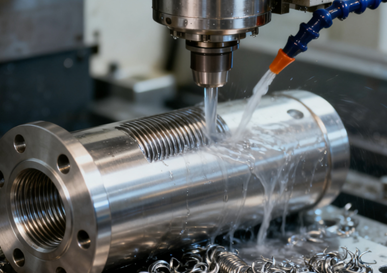
Vegna mikillar efnafræðilegrar virkni við hátt hitastig hefur títan tilhneigingu til að festast við mörg efni í skurðarverkfæri. Þessi viðloðun leiðir til myndunar á brúnum á verkfærinu. Þar af leiðandi losna þessir óstöðugu útfellingar reglulega. Þegar þeir gera það skemma þeir ekki aðeins yfirborðsáferðina heldur rífa þeir einnig burt brot af verkfærisefninu sjálfu, sem leiðir til ótímabærs bilunar í verkfærunum.
Lágur teygjustuðull
Títan hefur tiltölulega lága stífleika, sem þýðir að það er viðkvæmt fyrir „teygjanlegri aflögun“ eða gefur eftir undir áhrifum skurðkrafts. Þetta veldur titringi, flutningamerkjum og gerir það erfitt að viðhalda þröngum vikmörkum. Þetta vandamál er sérstaklega áberandi við vinnslu á þunnveggjum.
Mismunandi gerðir af títan sem notaðar eru til CNC vinnslu
1 bekk títan
- AðstaðaMýksta, sveigjanlegasta og auðveldasta í vinnslu.
- KostirSterk tæringarþol og góð mótun.
2 bekk títan
- Features: Aðeins harðara en 1. flokkur, með meiri vélrænum styrk.
- Kostir: Frábært jafnvægi milli styrks og vinnsluhæfni.
3 bekk títan
- AðstaðaMeðalstyrkur, harðari en 1. og 2. flokkur.
- Kostir: Frábær tæringarþol og vélrænir eiginleikar.
Ti-6Al-4V (bekkur 5)
- Features:Það nemur yfir 50% af markaðnum fyrir títanblöndur og hefur framúrskarandi vélræna eiginleika.
- Kostir: Mikill styrkur, létt þyngd, hár hitþol og suðuhæfni.
Ti-6Al-4V ELI (23. bekk)
- Features: Lítil óhreinindi, meiri seigja.
- Kostir: Frábær lífsamhæfni, hentugur fyrir læknisfræðigeirann.
Að velja réttu skurðarverkfærin fyrir vinnslu títan málmblöndur
Verkfæraefni
Títanmálmblöndur eru sterkar og viðkvæmar fyrir vinnsluherðingu. Þetta krefst verkfæragrunns með mikilli seiglu og höggþol. Markmiðið er að koma í veg fyrir að verkfærin flísist.
Við verðum að bera á PVD-húð. Góðir kostir eru títan, álnítríð eða krómálnítríð. Þessi húðun gegnir tveimur lykilhlutverkum. Í fyrsta lagi dregur hún úr efnahvörfum. Þetta kemur í veg fyrir að títan festist við verkfærið. Í öðru lagi hefur hún lága varmaleiðni. Þannig virkar hún sem einangrandi efni. Flögurnar taka frá sér meiri hita. Þessi vörn heldur undirstöðu verkfærisins köldum og hörðum og kemur í veg fyrir að hún mýkist.
Verkfæri rúmfræði
Rúmfræði skurðarverkfærisins verður að auðvelda flísafjarlægingu og draga úr skurðmótstöðu. Stórt helixhorn getur tryggt að skurðbrúnin skeri slétt og smám saman inn í og út úr efninu, sem gerir skurðarferlið léttara og dregur úr þrýstingi á fræsta yfirborðið.
Skarpur halla getur dregið verulega úr myndun skurðkrafts og skurðhita. Hins vegar, til að jafna styrk og koma í veg fyrir flísun, þarf skurðbrúnin sjálf að gangast undir viðeigandi ör-afrúnun eða brýningu, það er að segja, til að halda hallabrúninni skarpri en gefa skurðbrúninni lítinn boga, og þannig ná sem bestum jafnvægi milli skerpu og endingar.
Gerð tækja
Almenn skurðarverkfæri með rásargerð henta ekki til vinnslu á títanmálmblöndum. Forgangsraða ætti seríum sem verkfæraframleiðendur hafa sérstaklega hannaðar fyrir títanmálmblöndum eða ofurmálmblöndum. Þessi skurðarverkfæri sameina venjulega fínstilltar rúmfræði og sérstakar gerðir af flísagrópum.
Breiðar og sléttar opnar flísargrópar tryggja að langar og vafinnar títanmálmflísar geti losað sig jafnt og þétt.
Árangursrík kæling
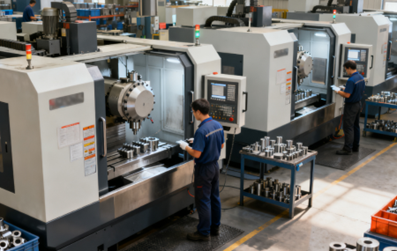
Lágt varmaleiðni títanmálmblöndum veldur því að skurðarhitinn er mjög einbeittur á skurðbrún verkfærisins, þannig að kæling er afar mikilvæg. Vélin verður að vera búin innra háþrýstingskælikerfi og kælivökvaþrýstingurinn er helst yfir 7 MPa.
Háþrýstikælivökvi getur komist inn í skurðarsvæðið og lækkað hitastigið á áhrifaríkan hátt. Mikilvægara er að hann getur brotið flísarnar af skurðbrúninni og borið þær burt með öflugum höggkrafti sínum, sem kemur í veg fyrir núning milli flísanna, verkfærisins og vinnustykkisins.
Strangt ferli
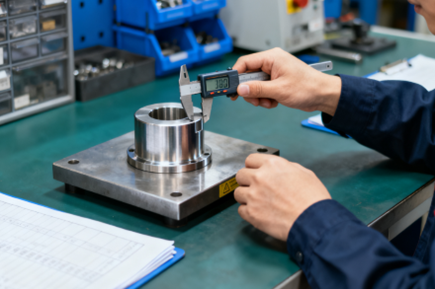
Vinnsla með títanblöndu er afar viðkvæm fyrir titringi. Sérhver lítilsháttar titringur mun flýta fyrir bilun verkfæra. Þess vegna er nauðsynlegt að velja vélar með afar mikilli stífleika og nota stutta og þykka verkfærahaldara til að lágmarka yfirhengi verkfæranna og hámarka stífleika alls kerfisins.
Á sama tíma er nauðsynlegt að koma á fyrirbyggjandi verkfæraskiptaáætlun, skipta reglulega um verkfæri út frá tíma eða magni vinnslu, frekar en að bíða þar til verkfærin eru alveg slitin.
Essential Eftirvinnsla fyrir CNC-fræsaða títanhluta
Deburring
Eftir CNC-vinnslu á títanmálmblöndu munu smáar, hvassar rispur myndast á brúnum, götum og þversum á hlutunum. Þær verður að fjarlægja vandlega með faglegum verkfærum.
Ef kvarðar verða eftir munu þær ekki aðeins hafa áhrif á samsetningu og notkunaröryggi hlutanna, heldur geta þær einnig, í miklu álagi í geimferðum eða læknisfræði, orðið að málmleifum eftir að kvarðarnir detta af og valdið kerfisbilunum eða bólgu í vefjum í kringum ígræðsluna. Þess vegna verður að þrífa þær vandlega.

Hreinsunarmeðferð
CNC-vinnsla er efniseyðingarferli sem raskar innri spennujafnvægi efnisins, sem leiðir til eftirstandandi spennu innan hlutanna. Þessi innri spenna veldur því að hlutar aflagast smám saman eftir vinnslu eða við síðari notkun.
Með spennuglæðingu eru títanhlutir haldnir við ákveðið hitastig í nægilega langan tíma, sem gerir innri atómunum kleift að endurraða sér og jafna sig. Þetta getur dregið verulega úr eða útrýmt þessum skaðlegu innri spennum og þar með bætt víddarstöðugleika og langtímaáreiðanleika hlutanna verulega. Þetta er sérstaklega mikilvægt fyrir hluti sem krefjast mikillar nákvæmni.
Sandblasting
Sandblástursmeðferð notar fínar slípiefni sem eru úðaðar á miklum hraða til að höggva á yfirborð hluta. Helstu tilgangur hennar er þríþættur:
- Til að fjarlægja verkfæraför, rispur og aðra minniháttar yfirborðsgalla sem eftir eru við vinnslu, og gera útlitið einsleitara.
- Til að fá einsleita matta eða óglansandi yfirborðsáferð, sem bætir fagurfræðilegt aðdráttarafl og viðkomu.
- Það getur veitt hreinna undirlag með sértækri virkni og grófleika fyrir síðari anóðunar- eða húðunarmeðferð, og þannig aukið viðloðun húðunarinnar. Þetta er mikilvægt ferli sem brúar fyrri og síðari skref.
polishing
Fyrir hluti sem þurfa miklar kröfur um yfirborðsfrágang, svo sem lækningaígræðslur eða íhluti sem komast í snertingu við vökva, er nauðsynlegt að pússa eða slípa þá með vélrænni fægingu.
Við pússun er notað smám saman fínpússað slípapasta eða pússhjól til að útrýma míkrónómagni í yfirborði vegna núnings og ná að lokum spegilsléttu yfirborði.
Mjög slétt yfirborð getur dregið verulega úr hættu á bakteríusamloðun og fjölgun, aukið lífsamhæfni lækningaígræðslu og einnig dregið verulega úr vökvaflæðisviðnámi og þar með bætt skilvirkni vökva- eða loftkerfa.
Anodizing
Anodisering er rafefnafræðileg yfirborðsmeðferðartækni sem býr til þykka og þétta oxíðfilmu á yfirborði títanhluta. Þessi oxíðfilma getur aukið tæringarþol og slitþol yfirborðs hlutanna til muna.
Með því að stjórna þykkt oxíðfilmunnar er hægt að framleiða ýmsa skæra liti með því að nýta sér truflunaráhrif ljóss. Þessir litir eru ekki aðeins notaðir til að bera kennsl á vörumerkjum og fagurfræðilega aðgreiningu, heldur getur litamunurinn, sem mikilvægara er, auðveldað hraða gæðaeftirlit og framleiðslulotustjórnun meðan á framleiðslu stendur.
Þrif og umbúðir
Eftir allar ofangreindar meðferðir geta slípiefni, fita eða efnafræðilegir hvarfefni eftir verið á yfirborði hlutanna. Háhrein leysiefni, afjónað vatn og ítarleg þrif verða að fara fram í afar hreinu umhverfi til að tryggja algjört hreinlæti.
Eftir að hreinsun er lokið skal strax nota lofttæmdar eða óvirkar gasverndaðar umbúðir til að koma í veg fyrir að títanhlutir mengist og oxist af fingraförum, ryki eða raka við flutning og geymslu, og tryggja að vörurnar séu afhentar viðskiptavinum í fullkomnu ástandi.
Algengar áskoranir við vinnslu títans
Verkfæraklæðnaður
Títanmálmblöndur hafa mikinn styrk og geta viðhaldið honum við háan hita, sem leiðir til mikillar skurðþols. Á sama tíma þýðir afar léleg varmaleiðni þess að mikill hiti sem myndast við skurðarferlið getur ekki leitt fljótt í gegnum vinnustykkið eða flísarnar, heldur er mjög einbeittur á mjög litlu svæði á skurðbrúninni. Þetta umhverfi við háan hita og háan þrýsting mun flýta fyrir sliti og dreifingarslit skurðarverkfærisins og vegna efnafræðilegrar sækni milli títans og efnisins í skurðarverkfærinu mun það valda sliti á viðloðun.
Vinnuherðing
Þegar títanmálmblöndur eru unnar vélrænt verður yfirborðslagið afar hart vegna plastaflögunar. Þetta fyrirbæri kallast vinnuherðing.
Ef verkfærið „sker“ ekki með beittum brún heldur „kreistir“ efnið við skurðarferlið, eða ef fóðrunarhraðinn er of lágur, sem veldur því að verkfærisoddurinn nuddar ítrekað við harða lagið, mun þetta fyrirbæri versna. Herða lagið sem myndast mun valda miklum erfiðleikum við síðari skurð, rétt eins og að skera harða skel, sem mun flýta enn frekar fyrir sliti verkfæris og hafa alvarleg áhrif á heilleika og þreytuþol vélunnar.
Chip Control
Flísar úr títanblöndu eru þunnar, ósamfelldar og mjög heitar. Ef þær eru ekki fjarlægðar fljótt safnast þær fyrir nálægt skurðbrúninni. Þetta leiðir til annars stigs núnings, sem myndar meiri hita og skapar vítahring. Þetta skemmir verkfærið og vinnustykkið og í alvarlegum tilfellum getur uppsafnaður hiti kveikt í títaninu og skapað eldhættu - sérstaklega með olíubundnum kælivökvum.
Lítil stífleiki
Lágt teygjanleikastuðull títans gerir það lélegt stífleika. Það aflagast auðveldlega og titrar við skurðkraft. Þetta er stórt vandamál þegar unnið er með þunnveggja eða mjóa hluti. Titringurinn skaðar nákvæmni, skapar nötur og veldur því að vinnustykkið fjaðrar til baka eftir skurð. Þetta gerir það mjög erfitt að halda þröngum vikmörkum stöðugt, sem setur miklar kröfur bæði til færni notandans og stöðugleika vélarinnar.
Efnisviðloðun
Títan gengst undir efnahvörf og festist við mörg verkfæraefni við hátt hitastig. Þetta veldur því að títanefnið „kalt suðnar“ við skurðbrúnina og myndar uppsöfnuð brún.
Uppbyggð brún er yfirleitt óstöðug og dettur af reglulega. Þegar hún er til staðar breytir hún raunverulegu rúmfræðilegu horni verkfærisins og hefur áhrif á skurðarferlið. Þegar hún dettur af fjarlægir hún oft húðina á yfirborði skurðarverkfærisins og jafnvel grunnefnið, sem veldur því að verkfærið brotnar og skilur eftir galla á fræsta yfirborðinu, sem hefur alvarleg áhrif á yfirborðsgæði.
Hvernig á að draga úr kostnaði við títan CNC vinnsluverkefni þitt
Hagræða hönnun
Notið ávöl horn í stað hvassra til að viðhalda skurðhraða og stytta vinnslutíma. Forðist djúp holrými, þar sem þau krefjast veikra, langra verkfæra sem leiða til titrings og krefjast margra hægra ferla. Einnig skal slaka á vikmörkum á ómerkilegum eiginleikum, þar sem strangari forskriftir krefjast dýrari ferla og auka kostnað verulega. Einföld hönnunarbreyting getur sparað mikinn tíma og peninga.
Veldu efni skynsamlega
Með það að markmiði að uppfylla kröfur um afköst skal velja hagkvæmustu títanblöndutegundina. Til dæmis, ef það er ekki burðarvirki sem ber álag, má íhuga notkun á iðnaðarhreinu títaníum á lægra verði.
Á sama tíma skaltu reyna að velja það efni sem er næst lokahlutanum í lögun og stærð til að lágmarka magn af frádráttar sem þarf að fjarlægja.
Hámarka skilvirkni vinnslu
Með því að nota háþróaðan CAM hugbúnað og innleiða skilvirkar verkfæraleiðaraðferðir, svo sem kraftmikla fræsingu, gerir það kleift að ná meiri skurðardýpt og hærri fóðrunarhraða með því að viðhalda stöðugri verkfæraálagi og samfelldri fóðrun, sem dregur verulega úr vinnslutíma.
Skipuleggið vinnsluröðina skynsamlega og minnkið fjölda klemmutíma, þar sem hver endurklemming mun auka tíma og villu. Til að tryggja gæði er ráðlegt að nota verkfæri með stærri þvermál fyrir grófa vinnslu eins mikið og mögulegt er til að fjarlægja efnið fljótt.
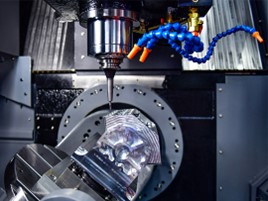
Veldu áreiðanlegan birgja
Það er afar mikilvægt að velja samstarfsaðila sem sérhæfir sig í vinnslu á títanblöndum. Þó að verð þeirra á einingu sé kannski ekki það lægsta, þá getur fagleg handverksmennska þeirra, bestu stillingar, viðeigandi skurðarverkfæri og mikil reynsla í grundvallaratriðum komið í veg fyrir falda kostnaði eins og tíðum skemmdum á verkfærum, skrap á vinnustykki og stöðvun véla.
Sem faglegur samstarfsaðili getur NOBLE lækkað heildarkostnað þinn með mikilli velgengni, mikilli skilvirkni og hágæða ávöxtun.
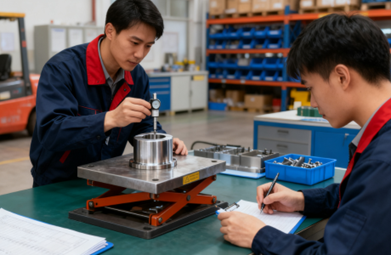
Skipuleggðu hópa snjallt
Kostnaðurinn við að framleiða einn hlut í einu er mun hærri en við fjöldaframleiðslu. Ef mögulegt er, getur það að sameina marga eins hluti til framleiðslu eða vinna úr mismunandi smáhlutum á einni plötu dreift verulega föstum kostnaði eins og forritun, klemmu og undirbúningstíma búnaðar.
Tryggið stranga gæðaeftirlit
Áður en verkefnið hefst skal skýra lykilatriði, prófunaraðferðir og samþykkisviðmið við vinnsluaðila. Þetta getur komið í veg fyrir endurvinnslu eða deilur vegna misskilnings á síðari stigum.
Tap á títanblönduhluta sem fer í vinnslu á lokastigi vinnslunnar er ekki aðeins hráefnið, heldur einnig allar vinnslustundir og búnaðarauðlindir sem áður hafa verið fjárfestar.

Notkun títan CNC vinnslu
Aerospace
Flug- og geimferðir eru sá svið þar sem títan CNC fræsing er hvað mest notuð og gerir hæstu kröfur. Títanmálmblöndum er beitt til að framleiða lykilhluta í flugvélahreyflum, svo sem viftublöð, þjöppudiska og blöð, sem og burðarhluta í flugvélaskrokk, svo sem lendingarbúnaðarstöngum og vængtengjum. Þessir hlutar verða að viðhalda afar mikilli áreiðanleika og endingartíma við mikinn hita, mikið álag og tærandi umhverfi.
Medical
Títan hefur orðið ákjósanlegt efni fyrir skurðaðgerðarígræðslur vegna framúrskarandi lífsamhæfni þess og viðnáms gegn tæringu líkamsvökva.
CNC-vélavinnsla er notuð til að framleiða gerviliði, beinplötur, beinskrúfur, tannígræðslur og skurðtæki. Þessir hlutar hafa afar miklar kröfur um yfirborðsáferð, nákvæmni og sótthreinsun.
Afkastamikil bifreið
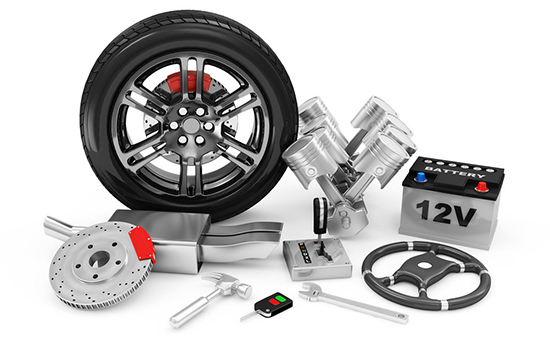
Í kappakstursbílum og afkastamiklum sportbílum er þyngdarlækkun lykillinn að aukinni hraða og skilvirkni.
Títan CNC hlutar eru notaðir til að framleiða tengistangir véla, loka, fjöðrunaríhluti og útblásturskerfi. Þeir þola mjög mikinn snúningshraða og hitastig, draga verulega úr ófjaðrandi massa og bæta aksturseiginleika.
Defense
Notkun títans á þessu sviði er svipuð og í geimferðum, en þar er meiri áhersla lögð á endingarþol og áreiðanleika þess í öfgafullum aðstæðum.
Títan CNC hlutar eru notaðir til að framleiða brynvarða ökutæki, herskip, eldflaugar, eldflaugar, svo og léttan búnað og vopnakerfi sem hermenn bera.
Neytendavörur úr fyrsta flokks efni
Í leit að hámarks léttleika og afköstum nota sumar hágæða vörur einnig CNC-vinnslu úr títan. Til dæmis hágæða hjólagrindur og íhlutir, golfkylfuhausar, fjallabúnað, hágæða úrkassar og hágæða gleraugnaumgjörðir o.s.frv.
NOBLE"s Títan CNC vinnsla Sþjónustu
Þegar verkefnið þitt krefst einstakra eiginleika títans þarftu samstarfsaðila með sannaða þekkingu. NOBLE býður upp á einmitt það. Títan CNC vinnsluþjónusta okkar byggir á grunni:
- Ítarlegir eiginleikar: Við notum nýjustu 5-ása CNC fræsara og rennibekki sem geta búið til flóknar rúmfræðir með þröngum vikmörkum.
- Tæknilegt ágæti: Sérhæfðar vinnslubreytur okkar og verkfæraaðferðir taka beint á lágri varmaleiðni títans, koma í veg fyrir vinnsluherðingu og tryggja betri endingartíma verkfæra og gæði hluta.
- Strangt gæðatrygging: Sérhver íhlutur er vandlega skoðaður til að tryggja að hann uppfylli nákvæmlega forskriftir þínar og ströngustu kröfur iðnaðarins.
Leyfðu okkur að verða traust uppspretta þinn fyrir áreiðanlegar, afkastamiklar títaníhluti.
SPURNINGAR
Hverjar eru stærstu áskoranirnar við CNC vinnslu á títan?
Títan er þekkt fyrir að vera erfitt í vinnslu, fyrst og fremst vegna lágrar varmaleiðni, mikillar efnahvarfgirni og styrks við hátt hitastig. Þessir eiginleikar valda því að hiti safnast saman á brún skurðarverkfærisins í stað þess að flísarnar beri hann burt.
Hver er besta CNC vélin til að vinna títan?
„Besta“ vélin fer eftir hlutanum, en hugsjónarvélarnar eiga sameiginlega lykileiginleika. Stíf, togmikil vinnslumiðstöð er nauðsynleg til að takast á við styrk títans og standast titring. Fyrir flókna hluti er mjög mælt með 5-ása CNC vél þar sem hún gerir kleift að fá betri aðgang að verkfærum og getur dregið úr þörfinni fyrir margar uppsetningar.
Hvaða skurðarverkfæri eru ráðlögð fyrir títanmálmblöndur?
Karbítverkfæri eru staðalbúnaður fyrir títanvinnslu. Nánar tiltekið veitir ör- eða undir-ör-korna karbít kjörinn jafnvægi á milli hörku og seiglu.
Hvaða títanmálmblöndur eru algengastar í CNC vinnslu?
Tvær algengustu gráðurnar eru gráða 5 (Ti-6Al-4V) og gráða 2 (viðskiptahreint títan).
Hvernig ber kostnaðurinn við að vinna títan saman við ál eða stál?
Vinnsla títans er mun dýrari en vinnsla áls eða stáls. Kostnaðaraukningin getur verið 3 til 10 sinnum hærri en áls og 2 til 5 sinnum hærri en stáls.







