
Sérhver tilraun í örvökvafræði stendur frammi fyrir sama vandamálinu: að tengja viðkvæman örgjörva við raunverulegan búnað. Sérsniðin örvökvafræðiflísafesting leysir þetta vandamál með tengi milli örgjörva og heims. Hún heldur tækinu þínu örugglega og veitir lekalausan aðgang að vökvanum. Árangur veltur á fjórum lykilþáttum: kröfugreiningu, hönnunarverkfræði, efnisfræði og smíði og samsetningu.
Eru lekar, rangstilling eða dauður rúmmál að skaða örvökvavinnslu þína? Þessi hagnýta handbók fjallar um þessar áskoranir fyrir bæði rannsóknarfrumgerðir og framleiðslukerfi. Við munum skoða hvern þátt með verkfræðilegri ráðgjöf fyrir örvökvavinnsluuppsetningu þína. Fyrirtæki eins og NOBLE bjóða upp á framleiðsluhæfni fyrir frumgerðasmíði og framleiðslu á örvökvaflísarbúnaði. Nákvæm vinnsla þeirra styður örvökvaflísar þínar frá hugmynd til dreifingar. Byrjum.
Örvökvaflísarbúnaður kröfur
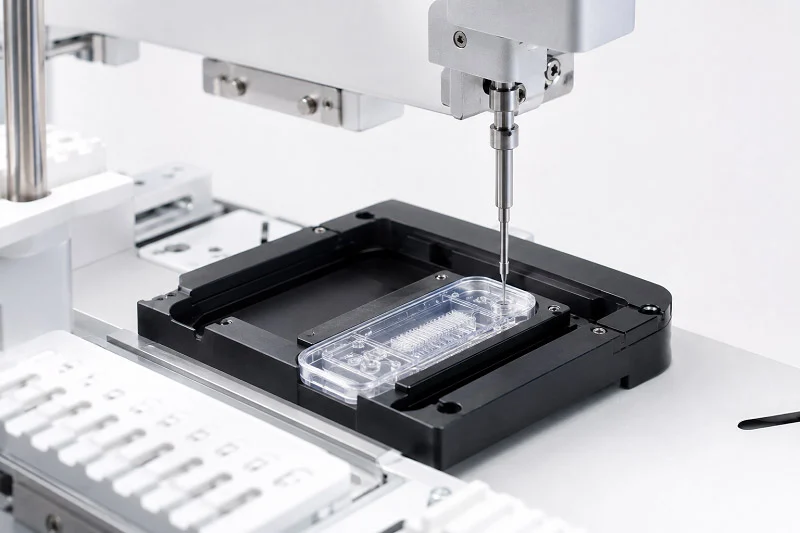
Áður en þú opnar CAD hugbúnað eða kaupir efni þarftu að vita nákvæmlega hvað örgjörvinn þinn þarfnast. Festingin verður að passa við efni örgjörvans — PDMS, gler eða hitaplast — og passa við hvernig efnið var framleitt. PDMS örgjörvi sem er límdur við gler virkar öðruvísi að stærð og lögun en mótaður hitaplasthluti. Að þekkja þessa sögu hjálpar þér að forðast dýrar endurhönnun síðar.
Örvökvamæliflísafestingin þín gegnir tvennu hlutverki. Í fyrsta lagi stillir hún upp flísarlögin við límingu. Í öðru lagi heldur hún fullunnu tækinu fyrir vökvatengingar. Báðar framkvæmdirnar þurfa sömu nákvæmni. Byrjaðu á að safna saman gagnablaði flísarinnar, CAD skrám og öllum framleiðsluskýringum. Þessi listi verður hönnunargrunnurinn þinn.
Að greina víddir og rúmfræði flísar
Mæling á mikilvægum vikmörkum
Stærð flísanna breytist meira en flestir vísindamenn búast við. Mjúk steinþrykkjun veldur rýrnun þegar PDMS harðnar. Gleretsun skapar dýptarmun á milli eiginleika. Mældu raunverulegu flísarnar þínar, ekki bara CAD númerin. Notaðu kvarðaðan smásjá eða hnitamælitæki fyrir þetta skref.
Staðlað stærðarþol fyrir örflæðisflísar er 10 μm eða minna. Til að ná þessu þarf verkfæri í hitastýrðu herbergi sem er haldið við ±0.1 °C. Hitabreytingar einar og sér geta farið út fyrir ásættanleg mörk. Ef rannsóknarstofan þín skortir þessa uppsetningu skaltu hafa hana með í þoláætlun þinni. Verkfræðikunnátta NOBLE hjálpar þér að rannsaka stærðir flísanna og velja réttar tengingar fyrir örflæðisflísarbúnaðinn þinn.
Að bera kennsl á hafnarstaðsetningar og hæð
Staðsetning opnunar ákvarðar hvar örflæðisflísarfestingin þín verður að snerta flísina. Mældu miðju-til-miðju fjarlægðina milli nálægra opna - þessi halli stýrir hönnun margvísisins. Skráðu einnig niður þvermál og dýpt opnunar. Op sem er staðsett undir flísaryfirborði þarfnast annarrar þéttingaraðferðar en einu stigi við toppinn.
Skráðu þessar tölur í töflu. Taktu með vikmörk fyrir hverja mælingu. Þegar þú hannar örflæðisflísarfestinguna notar hvert gat og hver rás þessar tölur. Lítil mistök hér vaxa í gegnum alla samsetninguna.
Að ákvarða þarfir vökvaviðmóta
Val á tengjum (Luer, Ferrule, o.s.frv.)
Val á tengi fer eftir vinnuþrýstingi og óskum um slöngu. Taflan hér að neðan sýnir algengar valkosti:
| Tengja Type | Þrýstingsmati | Viðbótarsamhengi |
| Viðmót háræðarörs | Allt að 1000 psi (70 bör) | Hannað fyrir háþrýstivökvaskiljun; hentar fyrir erfiða notkun örvökva |
| Luer-tenging (samkvæmt ISO-forskrift) | 43.5 kPa (300 psi) | Prófað samkvæmt ISO 80369-7 þegar rétt uppsett |
| Luer með millistykki | Getur verið lægra en 43.5 psi | Vinnuþrýstingur fer eftir blöndu af vír/slöngum með mjúkum elastómerslöngum |
Tengið tengið við raunverulegar þrýstingsþarfir tilraunarinnar. Of mikil forskrift eykur kostnað. Van lítil forskrift veldur leka.
Útreikningur á takmörkunum á dauða rúmmáli
Dauðrúmmál — vökvinn sem festist á milli örgjörvans og slöngunnar — þynnir sýnin og víkkar toppa. Fyrir flóknar prófunaraðferðir skiptir þetta miklu máli. Minnkaðu dauðarúmmálið með því að halda vökvaleiðum stuttum og innra þvermáli litlu. Reiknið út rúmmál hvers rásarhluta í festingunni. Leggið þessi gildi saman. Berið saman heildarupphæðina við mörk prófunarinnar fyrir sýnisdreifingu.
Mat á sérstökum takmörkunum fyrir forrit
Hitastig og þrýstingssvið
Festingin þín verður að þola tilraunaaðstæður. Ef þú keyrir viðbrögð við hátt hitastig verður efni örflæðisflísins að passa við hitaþenslu flísarinnar. Annars bilar þéttingin þegar hitastig hækkar. Á sama hátt slitnar þrýstingshringrás efni með tímanum. Skráðu niður hámarksvinnuþrýsting og hitastig áður en þú velur efni.
Sjónræn aðgangur fyrir myndgreiningu og greiningu
Margar örvökvagreiningartilraunir krefjast smásjár. Örvökvagreiningarflísinn má ekki loka fyrir ljósleiðina. Skipuleggið skoðunarglugga eða hreinsa svæði snemma í hönnuninni. Málmgreining með útskorinni opnun virkar vel fyrir gegnumflæðisljós. Til að greina flúrljómun skaltu hugsa um vinnufjarlægð linsunnar. Þykkt festingarinnar hefur bein áhrif á þessa stillingu.
Hönnunarreglur fyrir sérsniðin örflæðitæki
Hönnunarfasinn þinn verður að sinna tveimur verkefnum í einu. Hann þarf að styðja við framleiðsluferli örgjörvans — eins og að raða upp lögum við límingu PDMS og gler — og hann verður að virka vel í raunverulegum tilraunum. Ef örvökvaflísarfesting bilar á hvorum tímapunkti sem er mun það valda vandamálum. NOBLE býður upp á hönnunarúttekt og hagræðingarþjónustu fyrir örvökvaflísarfestingar til að hjálpa þér að greina þessi vandamál snemma. Lykilatriðið er að hanna fyrir jafnan þrýsting við límingu og forðast eiginleika sem erfitt er að vélræna eða móta.
CAD líkanagerð og vikmörk
Þolmörk hafa áhrif á alla hluta örvökvauppsetningarinnar. Lítil mistök í stærð flísanna leggjast saman. PDMS flís sem minnkar um 1% við herðingu gæti samt passað í vasa sem er hannaður fyrir venjulega stærð. En sama 1% færslun ásamt 0.2 mm skekkju í tengi getur valdið leka. Keyrið þolmörkunargreiningu snemma. Þetta kannar hverja vídd lag fyrir lag.
Hjá Ascential sameinum við DFM greiningu, vikmörk og ferlaþróun með vöruhönnun. Niðurstaðan er tæki sem viðhalda nákvæmni, afköstum og áreiðanleika frá frumgerð til klínískrar og viðskiptaframleiðslu.
Flís sem virkar vel í prófunum í litlum framleiðslulotum gæti samt bilað við fjöldaframleiðslu vegna: breytileika í límingum, ósamræmis í efnislotum, slits á mótum með tímanum, vikmörkum í samsetningu, óstöðugleika í yfirborðsmeðferð og varmaaflögunar eftir geymslu eða flutning.
Þessi tilvitnanir sýna hvers vegna umburðarlyndi skiptir máli. Hönnun þín verður að taka tillit til raunverulegra breytileika, ekki bara fullkominna CAD-tölna.
Hönnun fyrir press-fit vs. renni-fit
Pressufesting heldur flísinni þétt. Hún virkar þegar stærð flísarinnar er mjög jöfn. Rennifesting gefur flísinni pláss til að hreyfast. Hún virkar betur þegar stærð flísanna er mismunandi. Flestar örvökvamælitæki nota rennifestingu með litlu bili. Bil upp á 0.1 mm til 0.2 mm á hvorri hlið gerir flísinni kleift að sitja án álags. Stillingaraðgerðir leiðbeina henni síðan á sinn stað.
Reikningur með varmaþenslu efnis
Mismunandi efni þenjast út á mismunandi hraða. PDMS þenst út meira en gler. Ál þenst út meira en PEEK. Ef festingin og flísin þenjast út á mismunandi hraða getur þéttingin rofnað þegar hitastig breytist. Reiknið út varmaþensluna fyrir hitastigsbilið. Gakktu úr skugga um að flísvasinn og þéttiflötirnir haldist í takt við bæði lágt og hátt hitastig.
Útfærsla á samræmingareiginleikum
Jöfnunareiginleikar tryggja að örgjörvinn þinn sitji á réttum stað í hvert skipti. Án þeirra breytist tengijöfnunin við hverja uppsetningu. Þetta veldur leka og ósamræmi í niðurstöðum.
Notkun tappa og stillingarraufa
Stingtappa gefur fastan viðmiðunarpunkt. Settu tvo pinna á aðra brún flísarvasans. Flísin snertir báða pinnana þegar þú setur hana inn. Samstillingarrauf á gagnstæðri brún gerir flísinni kleift að þenjast út án þess að bogna. Þessi uppsetning miðar flísinni yfir tengin í hvert skipti sem þú notar festinguna.
Að búa til flísareið eða vasa
Flísahreiðrið er innfelldur vasi sem passar við lögun flísarinnar. Fræsið hann örlítið dýpra en þykkt flísarinnar. Þetta verndar brúnir flísanna og heldur efri yfirborðinu sléttu. Dýpi 0.5 mm til 1 mm undir flísyfirborðinu virkar vel. Vasaveggirnir leiðbeina flísinni á sinn stað við samsetningu.
Verkfræði þéttibúnaðarins
Þéttikerfið er þar sem hönnunin tekst eða mistekst. Slæm þétti þýðir leka. Góð þétti þýðir áreiðanlegar niðurstöður.
Hönnun á dýpt kirtils fyrir O-hringi
Dýpt kirtilsins stýrir því hversu mikið O-hringurinn þjappast saman. Of mikil þjöppun og O-hringurinn bungar út í örvökvarásirnar. Of lítil og hann þéttist ekki. Fyrir venjulegan 1.78 mm þversniðs O-hring gefur kirtildýpt upp á 1.3 mm til 1.4 mm 20% til 25% þjöppun. Þetta bil virkar fyrir flesta notkunarmöguleika. Prófaðu dýpt kirtilsins með raunverulegum flísum áður en þú lýkur hönnuninni.
Útreikningur á dreifingu klemmukrafts
Jafn þrýstingur kemur í veg fyrir leka. Þú þarft nægilegt afl til að þjappa O-hringjunum saman en ekki svo mikið að flísin springi. Reiknið heildarklemmukraftinn sem summu þeirra krafta sem þarf fyrir hverja þéttingu. Dreifið þessum krafti yfir festinguna með því að nota margar skrúfur. Setjið skrúfur nálægt hverri opnun til að halda klemmuþrýstingnum jöfnum.
Að lágmarka dauða rúmmál í hönnuninni
Dauðrúmmál er vökvi sem festist á milli örgjörvans og slöngunnar. Það þynnir sýnin og víkkar toppa. Þú getur minnkað það með vandaðri vali í örflæðisfræði.
Byrjið með innfelldri vasa. Fræsið vasa sem er 0.8 mm til 1.2 mm djúpur með þvermál sem passar við úttak rásarinnar innan 0.05 mm. Þetta býr til innfellt millihólf sem fjarlægir ytra dauðarúmmálsbil. Bætið við geislalaga örrifum frá miðju vasans að ytri brún hans. Gerið þær 100 til 150 míkron breiðar og 50 til 80 míkron djúpar. Setjið 8 til 12 rifur jafnt í kringum miðjuna. Þetta gerir vökvanum kleift að dreifast yfir yfirborðið án þess að auka flæðisviðnám. Límið þrívíddarlagið þannig að úttakið sitji slétt innan vasans. Haldið lóðréttri röðun innan 0.1 mm. Þessi uppsetning nær dauðarúmmáli sem er minna en 5%.
Aðrar meginreglur hjálpa með örvökvaflögum. Paraðu innra þvermál slöngunnar við þvermál opsins. Gakktu úr skugga um að allar slöngur séu fullkomlega festar og hertar. Notið hluta með litlu dauðarúmmáli. Hönnið flæðisleiðir til að draga úr sveipuðu rúmmáli inni í flísinni.
Efnisval fyrir örflæðisflísarfestingar
Efnið sem þú velur fyrir örflæðimælingarbúnaðinn þinn ræður því hversu vel hann tekst á við prófanirnar. Mælir sem virkar með vatni gætu brotnað niður strax með lífrænum leysum. Rétta efnið berst gegn efnum, tekst á við hitabreytingar og rispar ekki örgjörvann þótt þú setjir hann oft í hann.
Mat á efnasamrýmanleika
Þol gegn leysiefnum og sýrum
Leysiefni þín skemma efni í festingum alveg eins og þau skemma efni í flísum. PDMS þenst út í lífrænum leysum, en festingin þín getur líka brotnað niður. Athugaðu öll efni sem komast í snertingu við festinguna áður en þú velur efni.
Hér er stutt leiðarvísir um algengar festingarpólýmerar:
| Efni | Leysir | Eindrægni |
| PEEK | Asetón | Þol (R) |
| PEEK | Regavatn | Ekki þolið (N) |
| PEEK | Etanól | Þol (R) |
| PEEK | Saltsýra | Þol (R) |
| PTFE | Regavatn | Þol (R) |
| PTFE | Klóróform | Þol (R) |
| PTFE | Dímetýl súlfoxíð (DMSO) | Þol (R) |
| Akrýl (PMMA) | Asetón | Ekki þolið (N) |
| Akrýl (PMMA) | Etýlasetat | Ekki þolið (N) |
| Akrýl (PMMA) | Metanól (100%) | Ekki þolið (N) |
PEEK virkar vel með flestum algengustu leysum. PTFE gengur lengra og berst gegn næstum öllu, jafnvel kóngavatni. Akrýl virkar fyrir vatnsbundna vökva en springur eða leysist upp í mörgum lífrænum vökva. Passaðu efnið þitt við raunverulegu leysurnar sem þú notar, ekki óljóst loforð um „góða efnaþol“.
Forðastu útskolunarefni og útdráttarefni
Efnaþol er ekki það eina sem þarf að hugsa um. Sum efni losa efnasambönd út í vökvann með tímanum. Þessi útskolandi efni spilla viðkvæmum prófum og drepa frumuræktanir á örflæðisflögum. PTFE og PEEK eru þekkt fyrir litla losun efnasambanda. Akrýl getur losað einliður, sérstaklega þegar það er nýtt. Ef prófið þitt notar lifandi frumur eða snefilgreiningu skaltu velja efni með sannaða sögu um litla útskolun.
Að teknu tilliti til varma- og vélrænna eiginleika
Samsvörunarstuðull varmaþenslu (CTE)
Festingin og flísin þenjast út mismunandi hratt þegar hitastig breytist. Glerflís með örflæðisfestingu úr áli veldur spennu á þéttingunni við upphitun í mörgum örflæðiskerfum. Reiknið útþenslumuninn yfir vinnuhitabilið. Fyrir prófanir sem fara á milli stofuhita og 60°C getur mismunurinn fært tengi um tugi míkrona. Sú færsla brýtur þéttingar og veldur rangri stillingu tenginga.
Jafnvægi á milli stífleika og brothættni
Stífur festingur heldur þröngum vikmörkum. En of mikill stífleiki getur sprungið brothætt glerflís þegar skrúfur eru hertar. Fjölliður beygja sig örlítið og taka í sig ójafnan þrýsting. Málmar halda lögun sinni en láta kraftinn fara beint í gegn. Hugleiddu að bæta við mjúku þéttilagi á milli örflæðisfestingar úr málmi og brothættrar flísar. Þetta dreifir klemmukraftinum og kemur í veg fyrir spennusprungur.
Að velja málma vs. fjölliður
Hvenær á að nota ál eða ryðfrítt stál
Ál er frábært fyrir frumgerðarstrengi. Það er fljótt að vinna, vegur lítið og hægt er að anódísera það til að fá harðara yfirborð. Það gerir það fullkomið fyrir hraða hönnunarferli þar sem prófanir og endurhönnun eru oft nauðsynleg. Ryðfrítt stál hentar best fyrir skrúfgenga tengi, slitfleti og hluti sem þurfa endurtekna hreinsun. Þessar hörðu hreinsunarlotur myndu slita niður anódíserað ál með tímanum.
Hvenær á að nota PEEK, PTFE eða akrýl
PEEK býður upp á bestu blöndu af styrk og efnaþoli fyrir pólýmerfestingar. Það er vel í vinnslu og hefur þröng vikmörk. PTFE býður upp á mesta efnasamrýmanleika en er mjúkt og getur beygst við klemmuþrýsting. Akrýl er ódýrt og gegnsætt, en þú verður að athuga samrýmanleika leysiefna fyrir notkun.
NOBLE býður upp á aðstoð við að finna rétta efniviðinn til að passa við leysiefni og vinnuskilyrði. Verkfræðingar þeirra skoða notkun þína og leggja til rétta málminn eða fjölliðuna fyrir áreiðanlega og lekalausa frammistöðu í örvökvakerfinu þínu.
Aðferðir til að framleiða örflæðisflísar
Þegar þú velur leið til að búa til örvökvaflísarfestingu þarftu að velja á milli hraða og nákvæmni. CNC-vinnsla býður upp á mjög þröng mörk og slétt yfirborð. 3D-prentun gefur þér hluta á nokkrum klukkustundum fyrir minni pening. Valið fer eftir því hvar þú ert staddur í þróuninni. Fyrir snemma útgáfur af örvökvaflísum sparar 3D-prentun tíma og peninga. Fyrir loka örvökvaflísarfestingar sem þurfa að þéttast vel er CNC-vinnsla algengasta valið. Mörg teymi nota báðar aðferðirnar. Leiðin sem þú býrð til festinguna hefur áhrif á hvaða efni þú getur notað, hversu slétt yfirborðið er og hversu langan tíma það tekur. Framleiðsluaðferðirnar sem þú velur hafa einnig áhrif á kostnað og hversu auðvelt það er að framleiða meira. Við skulum skoða hvora aðferð fyrir sig.
CNC Machining fyrir mikla nákvæmni
CNC-vinnsla sker efni úr heilum blokkum með tölvustýrðum verkfærum. Þessi aðferð veitir þér bestu nákvæmni og yfirborðsáferð. Ef festingin þín þarf að þétta O-hringi eða halda mikilvægum stærðum, þá er CNC-vinnsla rétti kosturinn. Nákvæmnisvinnsluþjónusta NOBLE getur framleitt örflæðisflísfestingu þína með þeim þröngu mörkum sem þarf til að ná góðum árangri.
Að ná þröngum vikmörkum í málmi
Málmfestingar þurfa ströngustu takmörk. Fyrir örvökvagáttir og þéttifleti geta jafnvel lítil mistök valdið leka. Ör-CNC vinnsla heldur oft nákvæmni í stærð innan ±0.0005 tommu (±0.0127 mm). Þetta nákvæmnisstig hefur bein áhrif á hversu vel festingin þéttist. Fyrir enn minni hluti getur ör-CNC borun náð takmörkum upp á ±1 míkron. Þessar tölur koma frá raunverulegri framleiðslureynslu. Þegar þú vinnur úr áli eða ryðfríu stáli færðu sömu niðurstöður í hvert skipti. Örvökvaflísfestingin heldur lögun sinni í gegnum margar samsetningarlotur.
Vinnsla flókinna rúmfræði í plasti
Plastfestingar eru léttari og stundum ódýrari en málmfestingar. En vinnsla á plasti krefst mismunandi hraða og fóðrunarhraða. Hiti er aðalvandamálið. Plast bráðnar ef verkfærið gengur of hratt. Með réttum stillingum gerir CNC-vinnsla hreinar lögun í PEEK, akrýl og pólýkarbónati. Sömu nákvæmnistaðlar gilda. Þú getur líka haldið ±0.0005 tommur í plasti.
3D prentun fyrir Rapid Prototyping
Þrívíddarprentun byggir upp hluta lag fyrir lag. Þessi aðferð er hraðvirk og ódýr fyrir hönnunarvinnu snemma. Þú getur prófað festingu, fundið vandamál og prentað nýja útgáfu sama dag. En prentaðir hlutar hafa sínar takmarkanir. Yfirborðsáferðin er grófari en vélrænir hlutar. Laglínur geta skapað lekaleiðir. Prentaðir hlutar virka best til að athuga passform og virkni, ekki til lokanotkunar undir þrýstingi. NOBLE býður einnig upp á þrívíddarprentunarþjónustu fyrir hraða frumgerðasmíði.
Stereólitógrafía (SLA) fyrir smáatriði
SLA notar leysigeisla til að herða fljótandi plastefni í fast plast. Laghæðin getur verið allt niður í 25 míkron. Þetta gefur slétt yfirborð og fínar smáatriði. SLA hentar vel fyrir örflæðisflísar með litlum eiginleikum og flóknum formum. En plastefnið er brothætt. Það getur sprungið við klemmuþrýsting. Notið SLA hluti eingöngu til sjónrænna athugana og lágþrýstingsprófana.
Samrunaútfellingarlíkön (FDM) fyrir hugmyndaprófanir
FDM bræðir plastþræði og leggur hann niður í lögum. Þetta er ódýrasta og hraðasta þrívíddarprentunaraðferðin. FDM-hlutar eru nógu sterkir til meðhöndlunar og samsetningarprófana. En yfirborðið er hrjúft og lagalínur mynda lekaleiðir. FDM virkar vel til að prófa heildarlögun örflæðisflísafestingarinnar. Ekki nota það í þrýstiprófanir.
Surface Finishing og eftirvinnsla
Yfirborðsáferð festingarinnar ræður því hversu vel hún þéttist. Fyrir snertifleti með O-hringjum þarf áferð upp á 32 RMS eða betri. Hægt er að bæta bæði vélræna og prentaða hluti með auka skrefum.
Pólun fyrir sjónræna skýrleika
Ef örvökvagreiningartilraunin þín krefst skýrrar sýn á flísina verður festingarefnið að vera gegnsætt. Algengir kostir eru akrýl og pólýkarbónat. Tvær aðferðir gefa þér sjónræna skýrleika.
| Tækni | Lykil atriði | Gildistími | Optical Clarity |
| Logi fægja | Notar hita til að endurflæða yfirborðslagið | Aðeins ytri brúnir og yfirborð | Eins og gler, tært, fer 93%+ ljós í gegn |
| Vapor Polishing | Notar leysiefnisgufur til að slétta yfirborð | Innri rásir og flókin holrými | Tært á innri yfirborðum, mjög lítil ljósdreifing |
Gufuslípun er sérstaklega gagnleg fyrir örvökvatilraunir. Hún nær til innri rása sem logaslípun nær ekki til.
Að bera á húðun til að draga úr núningi
Húðun eykur endingu örflæðisflísarbúnaðarins. Harð anóðisering á áli bætir við slitþolnu yfirborði. PTFE húðun dregur úr núningi og bætir efnaþol. Fyrir ryðfrítt stál fjarlægir rafpólun yfirborðstoppa og skapar slétta áferð. Þessar meðferðir hjálpa búnaðinum að þola endurtekna notkun án þess að festast eða ryðga.
Samsetning, prófun og staðfesting á festingunni
Samþætting vökvaþátta
Uppsetning tengihluta og slöngna
Að tengja rétt byrjar áður en þú snertir örvökvaflísarfestinguna. Tengipunkturinn milli stórra dæla og örra rása þarfnast mikillar athygli. Veldu tengi og dælur sem virka saman sem kerfi. Þetta býr til traustan tengingu sem heldur rennslishraða og þrýstingi stöðugum meðan á örvökvafræðilegum tilraunum stendur.
Rétt undirbúningur kemur í veg fyrir að loftbólur komist inn í flísina. Loftbólur trufla flæði og spilla niðurstöðum. Fylgdu þessum skrefum til að fá hreinar tengingar:
- Fyllið sprautuna og slönguna með vökva áður en nokkuð er tengt við hana.
- Fyllið slönguna alveg aftur til að fjarlægja loft sem hefur safnast fyrir.
- Tengdu slönguna við flísaropið á meðan smávökvi lekur út. Þetta tryggir loftlausa tengingu.
Þessi aðferð krefst æfingar en borgar sig í samræmi við gögnin. Loftbóla sem festist við viðmótið getur lokað fyrir heilt rásanet.
Uppsetning örflæðisflísins
Setjið flísina varlega í vasann. Stillingarpinnarnir leiða hana á sinn stað. Ýtið jafnt niður yfir yfirborðið. Herðið skrúfurnar í stjörnuformi, rétt eins og hjólhnetur á bílhjóli. Þetta dreifir klemmukraftinum jafnt og kemur í veg fyrir spennusprungur.
Byrjið með léttum þrýstingi á allar skrúfur. Farið síðan til baka og herðið hverja og eina í litlum skrefum. Gakktu úr skugga um að flísin sitji flatt og vaggi ekki. Vaggi flís þýðir ójafnan þrýsting og líkur á leka.
Framkvæmd lekaprófana og þrýstiprófana
Uppsetning prófunarbúnaðar
Prófunarbúnaðurinn þinn ætti að líkja eftir raunverulegum tilraunaaðstæðum. Tengdu samsetta festinguna við þrýstigjafann. Notaðu sömu slöngur og tengi og þú ætlar að gera í raunverulegum tilraunum. Byrjaðu með lágum þrýstingi og fylgstu með hvort loftbólur eða dropar myndist.
Í einni lekaprófun á örvökvaflísum byggðum á PDMS sem voru tengdar við SiO2/GaAs undirlag, beittu vísindamenn auknum þrýstingi á kerfið. Hámarksþrýstingur í tilraunauppsetningunni náði 8.5 börum (8500 mbör). Við þessi þrýstingsmörk héldu flísarnar sér óskemmdar án leka við tengda tengifletið. Þetta staðfesti lekalausa virkni upp að því þrýstingsstigi.
Örflæðisflísarbúnaðurinn þinn ætti að þola svipaða skoðun. Prófaðu við hámarksvinnuþrýsting, ekki bara við dæmigert rekstrarsvið.
Að bera kennsl á og laga lekapunkta
Lekar birtast á fyrirsjáanlegum stöðum. O-hringjaútdráttur á sér stað þegar þéttihringurinn er of grunnur. Gúmmíið kreistist út undir þrýstingi. Þráður losnar þegar tengi eru of hert. Báðum vandamálunum fylgja einfaldar lausnir.
Ef um vandamál með O-hringi er að ræða, skal athuga dýpt kirtilsins miðað við hönnunarforskriftir þínar. Ef um slitna skrúfu er að ræða, skal skipta um tengi og nota momentlykil næst. Skráðu alla leka og lausnir á þeim. Þessi skráning hjálpar þér að bæta framtíðarhönnun.
Staðfesting á afköstum og endurtekningarhæfni
Prófun á samræmi í röðun
Festið og fjarlægið flísina nokkrum sinnum. Eftir hverja lotu skal athuga hvort tengin séu rétt stillt. Notið smásjá til að staðfesta stillingu. Mældu sömu tengistöður í hvert skipti. Samræmdar niðurstöður þýða að stillingareiginleikarnir virka rétt.
Keyrðu þetta próf með mörgum flísum úr sömu lotu. Mismunur milli flísar ætti ekki að breyta röðun. Ef svo er gæti vikmörk vasans verið of þröng eða of laus.
Staðfesting á vökvaflæði
Staðfesting á rennslishraða staðfestir að búnaðurinn þinn takmarkar ekki eða breytir vökvahreyfingum. Dælið þekktu rúmmáli í gegnum kerfið við stilltan þrýsting. Mælið úttaksrúmmál og tíma. Berið þessar tölur saman við væntanlegt rennslishraða.
Endurtakið þetta próf yfir nokkra daga og hitastig. Þetta greinir vandamál sem koma aðeins upp eftir hitahringrás eða langvarandi notkun. Fyrir flóknar prófunaraðferðir skiptir stöðugur flæðihraði enn meira máli. Lítil frávik aukast við langar tilraunir.
Skjalfestið allar niðurstöður prófana. Látið fylgja með myndir af lekapunktum, þrýstingsmælingum og flæðismælingum. Þessi skjöl styðja gæðaeftirlit og leiðbeina framtíðar hönnunarútfærslum. NOBLE getur aðstoðað við samsetningu og staðfestingu á örflæðisflísarbúnaðinum ykkar til að tryggja áreiðanleika áður en þið aukið framleiðslu.
Í samstarfi við NOBLE fyrir Framleiðsla á örflæðisflísum

Að smíða áreiðanlegan örflæðisflísarbúnað krefst meira en að skera málmblokk. Þú þarft snjalla verkfræði, efnisþekkingu og gæðakerfi sem þú getur treyst. NOBLE sameinar allt þetta á einum stað. Teymið þeirra vinnur með margs konar festingarefni - ál, ryðfrítt stál, PEEK, PTFE og akrýl - þannig að þú færð einlæga ráðgjöf fyrir þínar sérþarfir.
Alhliða þjónustugeta frá hönnun til samsetningar
Verkfræðiaðstoð við fínstillingu innréttinga
NOBLE gerir meira en bara vélahluta. Verkfræðingar þeirra athuga hönnunina þína áður en framleiðsla hefst. Þeir leita að vikmörkum, þéttivandamálum og framleiðsluvandamálum sem gætu valdið bilunum síðar. Þessi hönnunarskoðun greinir lítil mistök snemma, þegar þau eru ódýr í lagfæringu. Ráðgjöf um efni er einnig hluti af þjónustunni. Ef þú ert ekki viss um hvort PEEK eða ryðfrítt stál henti með leysiefninu þínu, þá hjálpar teymi þeirra þér að velja út frá raunverulegum vinnuskilyrðum þínum.
Samsetningaraðstoð nær lengra en bara til vinnslusvæðisins. NOBLE getur bætt við tengihlutum, sett flísar og prófað alla festingarsamstæðuna. Fyrir rannsóknarteymi án eigin vinnslutækja fjarlægir þessi heildarþjónusta stóra hindrun. Þú sendir upplýsingar um flísina þína og færð prófaðan, tilbúinn til notkunar örflæðisflísfestingu.
Nákvæm vinnslu- og frágangsþjónusta
Nákvæmnisvélaþjónusta NOBLE sér um bæði málm- og plasthluta. CNC-búnaður þeirra heldur vikmörkum innan ±0.0005 tommu (±0.0127 mm) fyrir mikilvæga þéttifleti. Yfirborðsfrágangur uppfyllir 32 RMS kröfurnar fyrir O-hringja snertiflöt. Þeir bjóða einnig upp á eftirvinnslu eins og anóðiseringu fyrir ál, PTFE-húðun til að draga úr núningi og rafpólun fyrir ryðfrítt stál. Þessi frágangsskref gera örflæðisflísarfestingar endingarbetri og virka betur við endurteknar festingarlotur.
Vottanir og gæðatrygging
ISO 9001:2015 vottaðir ferlar
ISO 9001:2015 vottun þýðir að NOBLE fylgir skjalfestum gæðastjórnunarferlum. Sérhver innrétting fer í gegnum stýrð skref við innkaup, framleiðslu og skoðun. Þessi staðall tryggir samræmi milli framleiðslulota. Þegar þú pantar tíu örflæðisflísar eða hundrað, uppfyllir hver og einn sömu forskriftir.
ISO 13485:2016 Samræmi fyrir lækningatæki
Fyrir örflæðisflísar sem notaðar eru í greiningar- eða klínískum tilgangi skiptir ISO 13485:2016 máli. Þessi staðall setur strangari reglur um framleiðslu lækningatækja. Taflan hér að neðan sýnir helstu kröfur og hvernig þær eiga við um framleiðslu á innréttingum:
| Kröfusvæði | Lykilkröfur ISO 13485:2016 fyrir framleiðslu á festingum |
| Hönnun og þróun | Staðfesting á því að búnaður virki eins og skilgreint er í hönnunargögnum; staðfesting á dæmigerðum búnaði |
| Innkaupastjóri | Val á birgjum byggt á getu til að uppfylla kröfur; reglulegt frammistöðumat |
| Auðkenning og rekjanleiki | Einstök vöruauðkenni á öllum stigum; skjalfestar verklagsreglur til að viðhalda rekjanleika |
| Leiðréttandi og fyrirbyggjandi aðgerðir (CAPA) | Greining á ferlum til að bera kennsl á uppsprettur frávika; aðgerðir til að koma í veg fyrir endurtekningu. |
Sannprófun ferla er annar lykilþáttur. Ef ekki er hægt að staðfesta framleiðsluskref að fullu með skoðun einni saman, sannprófar NOBLE það fyrir framleiðslu. Þetta felur í sér uppsetningarhæfni (IQ), rekstrarhæfni (OQ) og afkastahæfni (PQ) fyrir búnað. Þjálfun starfsfólks og skjölunarferli styðja þessi sannprófuðu ferli. Endurnýjunarviðmið eru skilgreind undir breytingastjórnun, þannig að allar breytingar á ferli kalla á nýja endurskoðun.
Af hverju að velja NOBLE fyrir örflæðisverkefnið þitt
Hagræðing í birgðakeðjunni
Að vinna með einum samstarfsaðila einfaldar allt verkefnið. NOBLE sér um hönnunarúttekt, efnisöflun, vinnslu, frágang og samsetningu. Þú forðast að samhæfa marga birgja og stjórna gæðum milli mismunandi birgja. Þessi straumlínulagaða nálgun styttir afhendingartíma og dregur úr samskiptavillum. Fyrir fyrirtæki sem eru að stækka frá frumgerð til framleiðslu, gerir það að verkum að það er einn ábyrgur samstarfsaðili að umskiptin eru auðveldari.
Að tryggja hágæða og hagnýta innréttingar
Gæðaeftirlit hjá NOBLE nær lengra en vottanir. Sérhver innrétting er skoðuð fyrir sendingu. Stærðarprófanir staðfesta mikilvæga eiginleika. Mælingar á yfirborðsáferð staðfesta að þéttifletir uppfylli forskriftir. Virkniprófanir grípa vandamál sem víddarprófanir gætu misst af. Þessi nákvæmni þýðir að örflæðisrannsóknir þínar ganga áreiðanlega frá fyrstu notkun. Þegar rannsóknir þínar eru háðar lekalausum tengingum og nákvæmri röðun er sú áreiðanleiki samstarfsins virði.
Að smíða góðan örflæðisflísarbúnað tekur meira en bara að skera hluti. Það þarfnast vandlegrar skipulagningar í hverju skrefi - frá mælingu á flísarstærðum til prófunar á lokauppsetningunni. Hvert val hefur áhrif á það næsta. Efnið sem þú velur breytir því hversu vel það þéttist. Hönnunin hefur áhrif á hversu auðvelt það er að smíða. Hvernig þú smíðar það ræður því hvort tilraunirnar þínar virka vel.
Þessi skref-fyrir-skref aðferð minnkar áhættu og hraðar þróun. Þú forðast dýrar endurhönnun og pirrandi leka. Örvökvaprófanir þínar veita þér áreiðanlegar og stöðugar upplýsingar.
Ferlið kann að virðast erfitt, en þú þarft ekki að læra hvert skref einn. Samstarf við NOBLE veitir þér sérfræðiaðstoð fyrir örflæðisflögur þínar. Verkfræðingar þeirra sjá um hönnunareftirlit, nákvæma vinnslu og samsetningu. Þeir hjálpa þér að láta örflæðishugmyndir þínar virka vel og hratt. Þetta samstarf gerir þér kleift að einbeita þér að vísindum, ekki vélbúnaðarvandamálum.
Algengar spurningar um framleiðslu á örflæðisflísum
Hvað veldur flestum lekum í örvökvaflísarbúnaði?
Flestir lekar verða vegna þess að þéttifletir eru of hrjúfar eða raufin á O-hringnum er ekki nógu djúp. Yfirborðsáferð upp á 32 RMS eða betri stöðvar lekaleiðir. Dýpt raufarinnar ætti að þjappa O-hringjunum um 20% til 25% til að tryggja góða þéttingu.
Hvernig vel ég á milli málms og pólýmerefnis?
Veldu efni út frá leysiefnum þínum og þrýstingsþörfum. Ál vinnur hratt og hentar frumgerðum. PEEK þolir flest efni. PTFE þolir nánast allt nema beygjur undir þrýstingi. Akrýl virkar aðeins fyrir vatnsbundnar örflæðiprófanir.
Get ég þrívíddarprentað örflæðisbúnað fyrir þrýstiprófanir?
Prentaðir hlutar virka til að athuga passform, ekki til þrýstiprófana. Laglínur skapa leiðir fyrir leka. SLA plastefni verður brothætt þegar það er klemmt. Notið CNC vinnslu fyrir alla festingar sem verða að þétta O-hringi.
Hvaða yfirborðsáferð þarf O-hringi?
Snertiflötur O-hringa þarf 32 RMS eða meira. Vélunnin hlutar uppfylla venjulega þennan staðal. Prentaðir hlutar þurfa auka skref eins og gufupússun til að slétta laglínur áður en þeir geta þéttast.
Hversu fast ætti ég að herða skrúfur fyrir örvökvaflísarfestingu?
Herðið stjörnukennt með litlum skrefum. Byrjið létt á öllum skrúfum og herðið síðan smám saman. Gætið að því hvort flísar vagga, sem þýðir ójafn þrýstingur. Of mikill kraftur brýtur brothættar glerflísar.
Af hverju passar PDMS örgjörvinn minn ekki í vasann?
PDMS minnkar þegar það harðnar. Mjúk litografía veldur stærðarbreytingum sem eru mismunandi eftir framleiðslulotum. Mælið raunverulegar örvökvaflísar áður en vasinn er hannaður. Bætið við 0.1 mm til 0.2 mm bili á hvorri hlið fyrir rennandi festingu.
Hvaða dauðu rúmmáli ætti ég að miða við?
Lægra gildi er betra fyrir flestar prófanir. Samræmdu innra þvermál slöngunnar við þvermál opnunarinnar. Búðu til innfellda vasa með geislalaga örrifum til að fjarlægja ytri eyður. Þetta fær dauðarúmmál undir 5%.







