
Nákvæm vinnsluaðferð er eins og að skera út fínan jade. Aðeins með nákvæmri athygli á smáatriðum er hægt að sýna fram á fegurðina. Læknisfræðileg vélmennatækni hefur farið langt fram úr rannsóknarstigi frumgerða og nýstárlegra sýnikennslna. Í dag eru vélmennastýrðir skurðstofupallar, sjálfvirk endurhæfingargrindur og sjálfvirk rannsóknarstofukerfi með mikilli afköstum orðin staðalbúnaður á sjúkrahúsum, heilsugæslustöðvum og rannsóknarstöðvum víðsvegar um Evrópu, Norður-Ameríku, Japan og Ástralíu.
Að baki hverri samskeyti, hverju skurði undir millimetra og hverri áreiðanlegri snertitengdri afturvirkni liggur mikilvægt lag af efnislegum vélbúnaði: nákvæmlega tölulega stýrðir vélrænir íhlutir. Þessir íhlutir verða samtímis að uppfylla kröfur um mikla þreytu, lífsamhæfni eða sótthreinsun, sem og flóknar rúmfræðir sem hefðbundnar steypu- eða plötuvinnsluaðferðir geta ekki náð áreiðanlega.
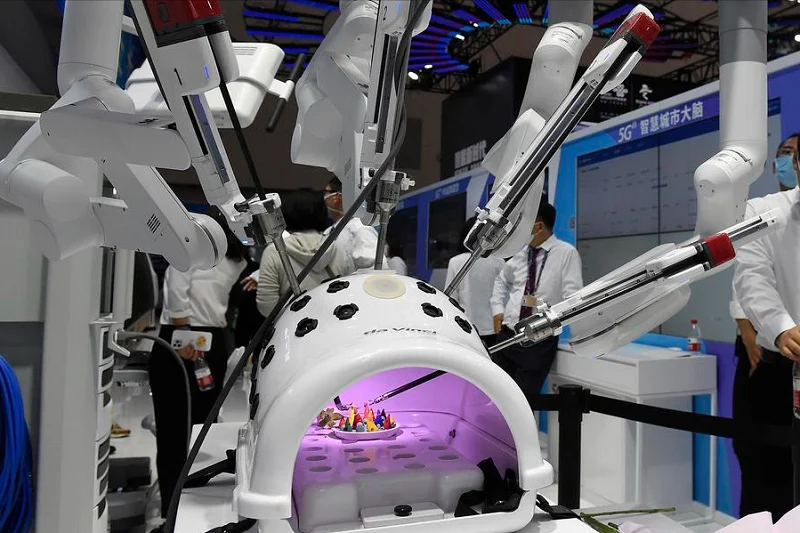
1. Hvað eru nákvæmnihlutavinnsla, nákvæmnissamsetningar og hlutasamsetning?
Nákvæmnihlutavinnsla
Þetta er nákvæm leið til að framleiða fullkláraða hluti. Verkamenn nota mjög nákvæmar vélar til að vinna úr hráefnum eða hálfkláruðum eyðublöðum í markhluta.
Nákvæmar samsetningar
Þetta eru hátæknilegar fullunnar vörur. Þær eru gerðar úr mörgum flóknum smáhlutum. Þær hafa þrjá kosti: mikla nákvæmni, áreiðanlega afköst og stöðuga langtímanotkun.
Samsetning hluta
Það er vinnan við að setja saman smáa, flókna hluti í heila vél eða kerfi. Stakur hluti er minnsta eining búnaðarins. Hann er gerður úr einum heilum málmhluta eða öðru efni. Samstæða hefur einn eða fleiri aðskilda hluti.
2. Hvernig nákvæmnisvinnsla hluta tengist nákvæmnissamsetningum
Nákvæm vinnsla og samsetning hluta gegna lykilhlutverki í framleiðslu lækningavélmenna.
Betri vélræn vinnsla og vönduð samsetningarvinna veita framleiðslu lækningavélmenna sterkan stuðning. Aðeins með nákvæmri vélrænni vinnslu og samsetningu geta verksmiðjur framleitt nákvæma og áreiðanlega lækningavélmenni. Þetta ýtir allri lækningavélaiðnaðinum áfram. Meiri rannsóknir og nýjar hugmyndir munu halda áfram að bæta vélræna vinnslu og samsetningarkunnáttu. Þær færa nýja orku í framleiðslu lækningatækja.
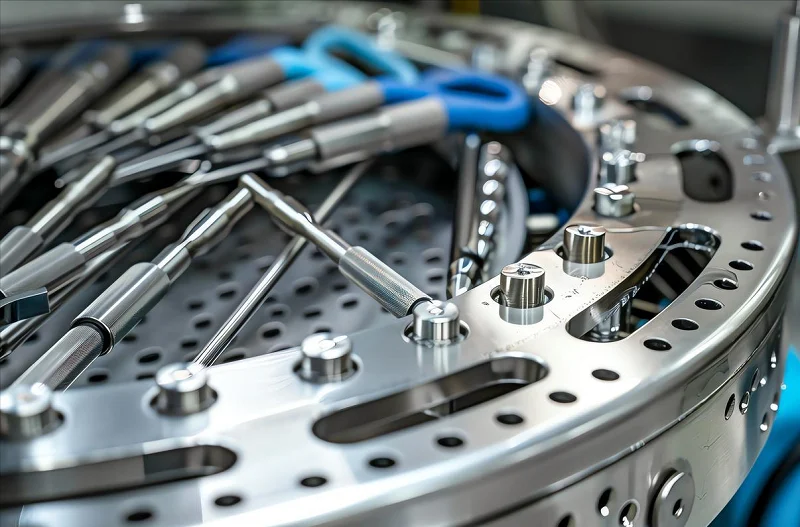
3. Af hverju CNC machining er mjög mikilvægt fyrir lækningavélmenni
Læknisfræðilegar róbotvélar vinna undir ströngum vélrænum takmörkunum. Algengar sjálfvirkar verksmiðjuvélar uppfylla ekki þessar takmarkanir.
Hár hringrás, lítil þreytubilun:
Liðshúsið og gírkassatengihlutirnir verða að þola milljónir endurtekinna hjöruhreyfinga án þess að valda bili vegna slits.
Lífsamhæfni og sótthreinsunarþol:
Tæki sem komast í snertingu við sjúklinga eða við skurðaðgerðir verða að þola gufusjálfhreinsun, gammageislun eða sótthreinsun með vetnisperoxíði (VHP).
Smæð og byggingarheilleiki:
Endoskopar og skurðlækningavélmenni fyrir leggöng þurfa afar litla en sterka íhluti, sem og innri rásir til að flytja vökva, sjóntæki eða snúrur.
Samþætting margra efna:
Ein vélmennaarmssamstæða getur samþætt títan-burðarvirkistengi, PEEK einangrunarþéttingar, tækjatengi úr 316L ryðfríu stáli og flutningsramma úr áli.
CNC machining
Sérstaklega 5-ása tengifræsing , svissnesk nákvæmnisbeygja og örvinnslu geta veitt rúmfræðilegt frelsi, yfirborðsheilleika og endurtekningarhæfni í hverri lotu sem krafist er fyrir fjöldaframleiðslu þessara hluta. Ólíkt aukefnaframleiðslu getur nákvæm CNC-vinnsla náð ströngum vikmörkum og sléttum yfirborðsáferð sem krafist er fyrir samtengingu leguhúsa, þéttifleta og dauðhreinsaðra tækja án langrar eftirvinnslu.
4. Hvernig á að velja áreiðanlega verksmiðju fyrir hlutavinnslu og samsetningu
Við deilum átta lykilatriðum fyrir þig til að athuga.
4.1 Skilja vinnsluferli hluta
- Greina og skoða hlutateikningar og samsetningarteikningar af íhlutunum. Greina CAD teikningar og þrívíddarlíkön eftir þörfum.
- Ákvarðið stærð hráefnisins.
- Teiknið upp ferlisleiðina og veljið staðsetningargrunn.
- Ákvarða hvaða vélræna vinnslubúnað á að nota í hverju ferli.
- Ákvarðið hvaða skurðarverkfæri, jiggar, mæliverkfæri og hjálparverkfæri á að nota í hverju ferli.
- Ákvarðaðu skurðarbreyturnar.
- Ákvarðið vinnsluheimildir fyrir hvert ferli og reiknað út mál og vikmörk ferlisins.
- Ákvarða tæknilegar kröfur og skoðunaraðferðir fyrir hvert meginferli.
- Framkvæma forritun og vélræna rekstur.
- Eftir að íhlutirnir hafa verið teknir af vélinni ætti að skoða þá samkvæmt ferlinu.
- Framkvæmið yfirborðsmeðhöndlun eftir að íhlutavinnsla er lokið.
- Athugið hlutana aftur eftir yfirborðsmeðhöndlun.
- Veldu viðeigandi verndandi umbúðaaðferð og haltu áfram með pökkun og kassa.
4.2 Veldu stykkið
Veljið viðeigandi efnisstöng út frá stærð íhluta, samsetningarkröfum og virkni vinnuskilyrðum. Samkvæmt notkunarkröfum og vinnsluskilyrðum hlutanna ætti að taka tillit til vinnslugetu og kostnaðar efnanna og velja efni með mikla kostnaðargetu. Fyrir hluti sem krefjast mikillar nákvæmni vinnslu ætti að velja hráefni með meiri nákvæmni. Mismunandi framleiðsluferli efnisstönga hafa veruleg áhrif á afköst hlutanna.
Málmefni
Ryðfrítt stál: SUS304, 304L, 316, 316L
Álprófílar: Ál 5052, ál 6061, ál 6063, súrál
Títanmálmblöndur: TC4, TC5, sementað karbíð
Deyjastál: S50C, 718H, NAK80, S136, SKD11, SKD61
Koparefni: H62, H69, beryllíum kopar
Plastprófíll
Almennt plastefni: PP, PE, PVC, UPE
Verkfræðiplast: PA, POM (asetal), PC, PMMA (plexigler)
Efni sem þolir háan hita: PEEK, PPSU, PEI, PTFE (Teflon), PVDF
Einangrunarefni: Fr4, bakelít, gervisteinn
Vegna framúrskarandi eiginleika plasts eins og léttleika, háhitaþols, efnatæringarþols, sterkrar geislunarþols, slitþols, engri þörf fyrir smurolíu, höggþols, höggþols, hljóðeinangrunar, góðra rafmagns- og einangrunareiginleika, getur það að mestu leyti komið í stað kopars, járns, áls, ryðfríu stáli, keramik og trés.
4.3 Tækni og reynsla af verksmiðjuvinnslu
1) Fyrst og fremst er mikilvægt að skilja tækniteymi verksmiðjunnar.
Tækniteymið ætti að samanstanda af reyndum vélaverkfræðingum, forriturum í tölulegum stýringum og hæfum rekstraraðilum. Þeir geta framkvæmt sanngjarna hönnun og ferlaáætlanagerð út frá kröfum íhluta til að tryggja gæði og skilvirkni vinnslunnar.
2) Í öðru lagi er nauðsynlegt að meta framleiðslubúnað þess og tæknilegt stig.
Nútímavæðing framleiðslutækja hefur bein áhrif á nákvæmni hlutavinnslu og framleiðsluhagkvæmni. Háþróaður búnaður eins og nákvæmar CNC vélar og CNC rennibekkir geta tryggt að hlutar viðhaldi mikilli nákvæmni við vinnslu.
3) Þá ætti að kerfisbinda og staðla framleiðsluferli verksmiðjunnar.
Frá hráefnisöflun, vinnslu og samsetningu til loka gæðaeftirlits krefst hver einasti þáttur nákvæmrar ferlastjórnunar til að tryggja samræmi vörunnar. Best er að velja verksmiðjur sem geta boðið upp á gagnsæ framleiðsluferli.
4.4 Gæðaeftirlit verksmiðjunnar
Áreiðanleg verksmiðja mun koma á fót ströngu gæðaeftirlitskerfi og móta sín eigin gæðastaðla með því að vísa til alþjóðlegra staðla (eins og ISO 9001) eða háþróaðra iðnaðarstaðla. Frá skoðun hráefna til lokaskoðunar á fullunnum vörum ætti hver hlekkur að hafa skýrar gæðakröfur og prófunaraðferðir til að tryggja að gæði íhluta uppfylli staðlana. Bætur á gæðastjórnunarkerfinu hafa bein áhrif á lokagæði vörunnar þegar valið er verksmiðju fyrir vinnslu og samsetningu lækningatækjahluta.
1) Gæðaeftirlitsferli
Verksmiðjur þurfa að hafa skýrar gæðaeftirlitsferla, þar á meðal skoðun á hráefnum, handahófskenndar eftirlitsaðgerðir í framleiðsluferlinu og lokaskoðun á fullunnum vörum. Tryggja skal að allir hlekki séu undir samsvarandi gæðaeftirliti.
2) Gallameðferðarkerfi
Oft geta hlutar verið gallaðir og meðhöndlunarferli verksmiðjunnar fyrir þetta er einnig lykilatriði. Góð verksmiðja mun hafa fullkomið rekjanleika- og meðhöndlunarferli fyrir galla, sem getur tafarlaust greint vandamál og gripið til markvissra aðgerða.
4.5 Metið framleiðslugetu og afhendingartíma verksmiðjunnar
Metið framleiðslustærð og sveigjanleika verksmiðjunnar til að tryggja að hún geti uppfyllt kröfur pöntunarinnar. Fyrir litlar framleiðslulotur og pantanir af fjölbreyttum vörutegundum þurfa verksmiðjur að geta aðlagað framleiðslulínur sínar hratt. Þar að auki er einnig mikilvægt að skilja meðalafhendingartíma verksmiðjunnar og hvaða ráðstafanir eru gerðar til að tryggja afhendingu á réttum tíma.
4.6 Þjónustustig og orðspor
1) Þjónusta eftir sölu: Þetta er einn mikilvægasti þátturinn þegar kemur að því að velja verksmiðju sem sérhæfir sig í vinnslu og samsetningu lækningatækja. Góð þjónusta eftir sölu getur ekki aðeins leyst vandamál tafarlaust heldur einnig lagt traustan grunn að langtímasamstarfi í framtíðinni. Verksmiðjan ætti að geta brugðist tafarlaust við fyrirspurnum og kröfum viðskiptavina, veitt tæknilega aðstoð og þjónustu eftir sölu. Að auki skal vísað til mats og munnlegrar umfjöllunar frá öðrum viðskiptavinum til að skilja þjónustugæði verksmiðjunnar, afhendingar á réttum tíma og gæði vöru, svo eitthvað sé nefnt.
2) Skjót viðbrögð: Við notkun vörunnar geta ýmis vandamál komið upp hvenær sem er. Hvort verksmiðjan geti veitt lausnir í fyrstu tilraun er mikilvægt viðmið við mat á þjónustu eftir sölu.
4.7 Verð og kostnaðarhagkvæmni
Með það að markmiði að tryggja gæði vöru og þjónustu skaltu bera saman verð mismunandi framleiðenda og velja þann sem hefur hæsta kostnaðarárangur til samstarfs.
4.8 Landfræðileg staðsetning og flutningsaðstoð
Að lokum er landfræðileg staðsetning verksmiðjunnar einnig ómissandi þáttur fyrir stjórnun framboðskeðjunnar og flutninga. Verksmiðjur með bestu staðsetningu geta lækkað flutningskostnað og aukið skilvirkni vöruflutninga á sama tíma.
Skoðið búnað og ferla vinnslu- og samsetningarverksmiðjunnar. Nákvæm samsetning krefst mikillar tækni og reynslu. Aðeins framleiðendur með faglega tæknilega staðla og mikla reynslu geta veitt hágæða vörur. Nauðsynlegt er að velja framleiðanda með gæðastjórnunarkerfi og gæðastaðla til að tryggja að vörurnar uppfylli kröfur og staðla viðskiptavina. Samsvarandi kerfisstaðlar geta dregið úr líkum á gölluðum vörum og þar með bætt skilvirkni og náð sanngjörnum aðlögunaráhrifum. Að hafa bæði ISO9001 og ISO13485 alþjóðleg staðlakerfisvottorð er mikilvægur þáttur í að mæla fagmennsku vinnsluframleiðenda á sviði nákvæmrar vinnslu, tryggja gæði búnaðar og spara ósýnilega meiri tíma og kostnað.
Að velja áreiðanlega verksmiðju til að vinna og setja saman íhluti í lækningatæki er mikilvæg ákvörðun sem tengist öryggi og gæðum lækningabúnaðar. Með ítarlegri úttekt á ofangreindum átta þáttum geturðu tekið ákvörðun með meiri öryggi og tryggt að varan þín nái bestu mögulegu gæðum, afhendingartíma og þjónustu.
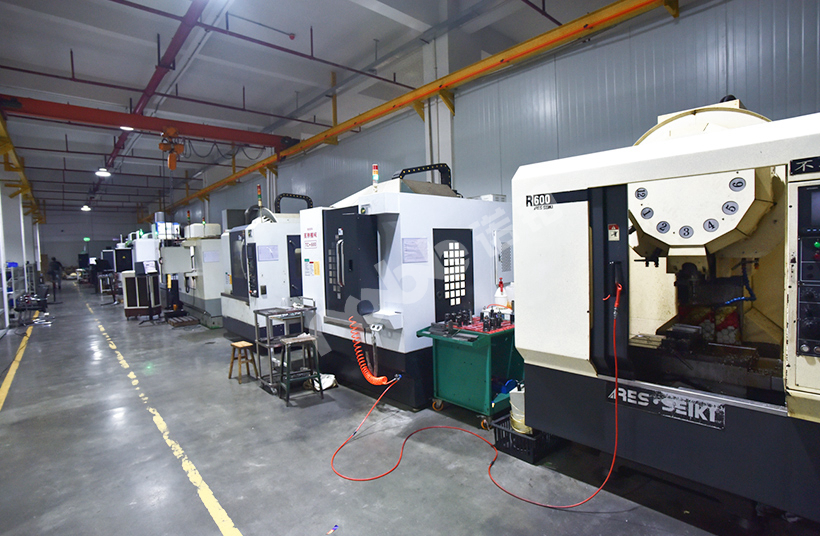
5. Af hverju að velja NOBLE sem þinn Framleiðandi lækningahluta
NOBLE breytir hönnunarhugmyndum þínum í prufusýni og fjöldaframleiddar hluti. Margir birgjar framleiða aðeins prufusýni. NOBLE býður upp á heildstæða framleiðsluþjónustu. Hún nær yfir hönnunaraðstoð alla leið til lokasamsetningar.
Hraðvirk framleiðsla á sílikonsýnum frá NOBLE
Sílikonsýnishorn tengjast öllum öðrum framleiðslulínum okkar. Hönnunarstuðningur nær yfir allt framleiðsluferlið. CNC vélar búa til aðalmót. Sprautusteypa framleiðir stórar upplagnir. Teymið okkar lýkur yfirborðsvinnu og samsetningu í okkar eigin verksmiðju. Þú vinnur aðeins með einum birgja fyrir öll skref.
Gæðastaðlar og vottorð
Gæðakerfi okkar hefur opinber vottorð og fullkomnar skriflegar skrár.
ISO 9001:2015 nær yfir almenna gæðastjórnun. Fastar vinnslureglur gera allar vörur eins. Prófunarskref athuga stærðir hluta og gæði yfirborðs.
ISO 13485:2016 setur strangar sérstakar reglur um framleiðslu lækningatækja. Hann krefst fullrar rakningar á hlutum og strangra vinnsluprófana.
FAQ
1. Hvaða nákvæmnistigi getur CNC vinnsla náð fyrir lækningavélar?
Flestir hlutar kjarnaaðgerðarvélmenna halda stærðarvillu á bilinu ±0.005 mm og ±0.025 mm. Nákvæmar reglur breytast eftir legugötum, gírsætum eða tengiendum verkfæra. Hlutir með strangari stærðarreglum eru framleiddir í hitastýrðum herbergjum. Starfsmenn nota CMM hnitamælitæki til að prófa hvert einasta stykki meðan á framleiðslu stendur.
2. Geta starfsmenn notað CNC verkfæri til að vinna úr PEEK í MRI-öruggum vélmennahlutum?
Já. PEEK-OPTIMA™ plast, sem er framleitt í læknisfræði, og svipað plast blokkar ekki röntgengeisla og hefur engan segulkraft. Þau passa í leiðarplötur vélmenna og burðarhluta sem notaðir eru í segulómun eða geislameðferð. Rétt hitameðferð, stöðug kristalbygging og skurður án rispa er nauðsynleg.
3. Þurfa CNC verksmiðjur sem framleiða lækningavélmenni ISO 13485 vottorð?
ISO 13485 er ekki skyldubundin krafa fyrir alla birgja á öðru stigi. En allir framleiðendur upprunalegra lækningavéla líta á það sem alþjóðlegan staðal. Það sannar að CNC-birgir þinn hefur gæðakerfi til að framleiða stöðuga, rekjanlega og fullkomlega prófaða hluti.
4. Hvaða kosti hefur CNC-vinnsla fram yfir MIM málmsprautumótun fyrir smáa vélmenni?
Fyrir litlar og meðalstórar pantanir býður CNC-vinnsla upp á sléttari yfirborð, þrengri stærðarvikmörk og hraðari hönnunarbreytingar. MIM getur búið til flókin form í mjög stórum upptökum, en það þarfnast venjulega auka skurðarvinnu fyrir lykilsvæði. MIM getur skilið eftir lítil innri göt inni í hlutum. Þessi göt koma í veg fyrir fulla sótthreinsun og stytta endingartíma hlutarins.
5. Hvaða efni hentar best fyrir endurnýtanleg skurðlækningavélmenni?
Títanblöndu Ti-6Al-4V ELI er besti kosturinn. Hún þolir vel slit, er örugg fyrir mannslíkamann og þolir öll sótthreinsunarefni. 316LVM ryðfrítt stál er ódýrt einnota verkfæri og býður upp á jafnvægi á milli auðveldrar skurðar, stöðugrar ryðvarnameðferðar og öruggrar klínískrar notkunar.







