
Ljósfræðilegt sjóntæki verndar viðkvæma hluta í lífsnauðsynlegum lækningatækjum. Bilun er ekki möguleiki hér. Lítilsháttar rangstilling getur eyðilagt alla greiningaraðferð. Val á efnum og framleiðsluferlum eru tengdar ákvarðanir. Þú verður að taka þær saman, ekki hver á eftir annarri.
Hvernig tekst þér þá að halda jafnvægi á milli ljósleiðni, lífsamhæfni, sótthreinsunarþols og kostnaðar? Það er helsta áskorunin fyrir öll verkefni sem tengjast húsum lækningatækja. Þessi færsla gefur þér skref-fyrir-skref áætlun. Áætlunin byrjar á virknikröfum. Engar aukaupplýsingar, bara gagnleg ráð fyrir næsta lækningatækniverkefni þitt. Förum beint að ákvarðanatökunni.
Virknikröfur fyrir Læknisfræðilegt sjónhús
Fyrst verður þú að skilgreina hvað húsnæðið þarf að gera. Ef þú sleppir þessu skrefi ertu bara að giska. Sérhver síðari ákvörðun um efni og ferli fer eftir því sem þú skrifar hér. Við skulum því skoða þrjú lykilatriði sem þú verður að ákveða áður en nokkuð annað er gert.
Sjónræn röðun og víddarstöðugleiki
Ljósleið þín er háð víddarstöðugleika. Jafnvel lítil aflögun færir brennipunktinn. Sú breyting spillir myndgæðum. Þú þarft því að hugsa vel um hvernig húsið þitt virkar við raunverulegar aðstæður.
Þolkröfur og CTE misræmi
Þröng vikmörk skipta máli, en þau sýna aðeins hluta af myndinni. Hin raunverulega áskorun er ósamræmi í varmaþenslustuðli (CTE). Glerlinsur þenjast hægt út. Málmhús þenjast hraðar út. Þegar hitastig breytist veldur þetta ósamræmi spennu á festingarpunktum. Niðurstaðan? Færslur á ljósásnum um nokkra míkrómetra á hverja gráðu á Celsíus. Í speglunarkerfum þýðir það umtalsverð fókusbreyting.
| Component | CTE (µm/m·K) | Áhrif á jöfnun | Mótvægisáætlun |
| Kísilkjarni (trefjar) | 0.55 | Lítil útvíkkun en mikil ósamræmi við kápu | Notið lág-CTE pólýmer eða málmfléttu sem bætir við |
| Polymer jakki | 70 | Mikil útþensla veldur spennu og örsprungum | Bætið við útvíkkunarsamskeyti við tengiviðmót |
| Hús úr ryðfríu stáli | ~ 17 | Ósamræmi við knippi leiðir til mismunadreifingar | Stærð á þenslusamskeyti með ΔL = α·L·ΔT, fyrir 0.5 m knippi og 40°C hitastig, ΔL ≈ 15 mm |
Þetta dæmi um 15 mm útvíkkun sýnir hvers vegna ekki er hægt að hunsa CTE. Stálhús með ljósleiðara þarf pláss til að þenjast út. Annars beygist ljósleiðarinn og færist til.
Festingareiginleikar og streitulosun
Festingarnar halda öllu á sínum stað. En með tímanum slaknar plastið á. Skrúfur losna. Smellfestingar skríða. Þessi spennulosun breytir kröftunum á sjónhlutana. Röðunin færist hægt til. Þú tekur kannski ekki eftir því eftir viku, en eftir árs notkun lækkar myndgæðin verulega. Hannaðu festingarnar með þetta í huga. Bættu við festingareiginleikum sem viðhalda krafti með tímanum.
Sótthreinsun og efnaþol
Lækningatæki þurfa að þvo lækningatæki á erfiðan hátt. Hylkið verður að þola þrif án þess að bila. Þessi þörf útilokar oft að efni séu ekki notuð sem aðlaðandi efni.
Eindrægni við sjálfstýringu, EtO og Gamma
Sótthreinsunaraðferðir eru mjög mismunandi. Sótthreinsunarferlar ýta hitastigi yfir 120°C með gufu. EtO gas smýgur inn en skilur eftir leifar. Gammageislun brýtur fjölliðukeðjur með tímanum. Hver aðferð veldur mismunandi álagi á efnin. Pólýkarbónat þolir gammageislun nokkuð vel en á erfitt með endurtekna sótthreinsun. Málmar þola allar þrjár aðferðirnar en bæta við þyngd og kostnaði. Val þitt fer eftir því hvaða sótthreinsunaraðferð tækið þitt mun í raun þurfa.
Útsetning fyrir sótthreinsiefnum og hreinsiefnum
Dagleg þrif milli sótthreinsunarferla skipta alveg jafn miklu máli. Algeng sótthreinsiefni á sjúkrahúsum geta skaðað efni í húsinu þínu:
- Kvartlæg ammoníumsambönd
- Natríumhýpóklórít (bleikiefni)
- Vetnisperoxíð
- Etanól (etýl- eða ísóprópýlalkóhól)
Þessi efni valda spennusprungum í pólýkarbónati og ABS-húsum. Sprungurnar byrja smáar og dreifast síðan við álag. Efnisval verður að taka mið af efnasamrýmanleika við öll hreinsiefni sem tækið þitt kann að nota.
Vélrænn endingartími og höggþol
Lækningatæki detta. Þau detta. Húsið þarf að vernda sjóntækin að innan í gegnum allt saman.
Fallprófanir og titringsþol
Fallprófanir úr afgreiðsluborði eru staðlaðar fyrir handfesta greiningarbúnað og krefjast nákvæmni. Húsið verður að taka á sig högg án þess að flytja orku til ljósleiðarans. Titringsþol skiptir einnig máli, sérstaklega fyrir tæki sem eru fest á vagna eða búnaðarrekki. Ómunartíðnir geta magnað litla titringa í sveiflur sem eyðileggja röðun.
Langtíma skrið- og þreytuafköst
Skrið gerist hægt. Hús sem lítur vel út eftir viku gæti afmyndast eftir árs stöðugt álag. Þreytusprungur koma fram eftir þúsundir álagshringrása. Fyrir skurðtæki og ígræðanleg tæki eru þessir langtíma eiginleikar óumdeildir. Þú þarft efni með sannaðan árangur í svipuðum tilgangi. Treystu ekki eingöngu á skammtímaprófanir.
Þessar virknikröfur mynda grunninn að þér. Þegar þú hefur skilgreint þær skýrt geturðu metið efni og framleiðsluferli af öryggi. Það er þangað sem við förum næst.
Mat á efni fyrir læknisfræðilegt sjóntæki
Nú komum við að kjarna málsins. Efnið sem þú velur hefur áhrif á allt sem kemur næst. Rétta efnið verður að standast fjórar prófanir: lífsamhæfni, virkni, endingu og öryggi. Notaðu þetta sem síu. Ef efni fellur í einhverri þessara prófana, þá er það úti. Engar undantekningar.
Verkfræðiplast: PC, ABS og PC/ABS blöndur
Verkfræðiplast er vinsælasti kosturinn fyrir hylki fyrir lækningatækja. Þau eru létt, auðveld í mótun og ódýr í framleiðslu í miklu magni. En þau eru ekki eins. Hvert og eitt þeirra hefur sína eiginleika.
Sjónræn skýrleiki og ljósleiðnieiginleikar
Pólýkarbónat er best þegar þú þarft að sjá í gegnum húsið þitt. Það hleypir 88–90% af sýnilegu ljósi í gegn, næstum eins gegnsætt og gler. Það gerir það að vinsælasta valinu fyrir gegnsæja glugga, linsulok og sjóngler í greiningartækjum.
ABS, hins vegar, er náttúrulega ógegnsætt. Þú getur ekki séð í gegnum það og þú ættir ekki að reyna það. Styrkur þess liggur í seiglu og höggþoli, ekki sjónrænum eiginleikum.
PC/ABS blöndur eru í erfiðum millivegi. Misræmi í ljósbrotsstuðli milli pólýkarbónatfasa (1.585) og ABS fasa (1.54) veldur því að ljós dreifist á öllum fasamörkum. Þessi dreifing hindrar raunverulegan ljósgagnsæja skýrleika. Gagnsæjar gerðir eru til, en þær virka aðeins fyrir vísiljóshlífar eða baklýsingardreifara. Ef þú þarft 87–89% ljósgegndræpi, þá getur PC/ABS ekki raunverulega skilað því.
| Efni | Ljós sending | Sjónræn flokkun |
| Pólýkarbónat (PC) | 88-90% | Vatnstært, nær glertærleika |
| ABS | Ekki tilgreint | ógegnsæ |
| PC/ABS blanda | Aðeins takmarkað gegnsæi | Í eðli sínu ógegnsætt vegna ósamræmis í ljósbrotsstuðli |
Lífsamhæfni og samræmi við USP flokk VI
Lífsamhæfni er ekki valkvæð. Hún er reglugerðarbundin. Prófun samkvæmt USP flokki VI nær yfir altæk eituráhrif, ertingu í húð og ígræðslu. Ef efnið þitt stenst þessi próf mun það ekki skaða lifandi vefi.
Blöndur af pólýkarbónati og ABS/PC-ABS eru á lista yfir hitaplast sem almennt er notað í hylki fyrir lækningatækja, greiningarbúnað og íhluti sem ekki komast í snertingu við sjúklinga. Það eru góðar fréttir fyrir flest verkefni. En munið: lífsamhæfni á við um lokahlutann, ekki bara hráa plastefnið. Aukefni, litarefni og mótlosandi efni geta breytt myndinni. Staðfestið alla samsetninguna, ekki bara grunnfjölliðuna.
Hágæða málmar: Ál og ryðfrítt stál
Plast getur ekki tekist á við öll verkefni. Þegar hiti myndast eða rafsegultruflanir ógna sjóntækjum, þá koma málmar til sögunnar.
Ávinningur af hitastýringu og rafsegulsviðsvörn
Ál leiðir hita miklu betur en nokkurt plast. Ef ljósleiðarinn þinn myndar hita, þá virkar málmhús sem hitasvelgir. Það dregur varmaorku frá viðkvæmum íhlutum og heldur ljósleiðinni stöðugri.
Málmar hindra einnig rafsegultruflanir. Plasthús hleypa rafsegultruflunum í gegn, sem getur spillt merkjum frá ljósnema. Ál og ryðfrítt stál skapa Faraday-búrsáhrif og verja rafeindabúnaðinn fyrir utanaðkomandi hávaða. Fyrir tæki nálægt segulómunartækjum eða skurðtækjum sem nota rafskurðaðgerðir er þessi skjöldun mikilvæg.
Surface Finishing og anodiseringarvalkostir
Ál býður upp á framúrskarandi möguleika á yfirborðsfrágangi. Anodisering skapar hart, tæringarþolið lag sem tekur einnig við litarefnum. Þú getur passað við vörumerkjaliti eða notað dökka áferð til að draga úr innri endurskini. Ryðfrítt stál anodiserast ekki, en það fægist í spegilmynd eða perlublásist í matta áferð. Báðir málmarnir þola endurteknar sótthreinsunarlotur án þess að skemmast.
Sérhæfð fjölliður: PMMA, ASA+PC og LCP
Stundum duga venjuleg plast og málmar ekki til. Sérhæfð fjölliða fylla þessi eyður með sérsniðnum eiginleikum.
Veðurþol og UV viðnám
PMMA, betur þekkt sem akrýl, býður upp á framúrskarandi útfjólubláa geislunarþol. Það mun ekki gulna eða verða brothætt eftir áralanga útsetningu fyrir ljósi. Blöndur ASA+PC sameina veðurþol ASA og höggþol pólýkarbónats. Þessi efni henta fyrir tæki sem eru staðsett nálægt gluggum eða undir björtum skurðlækningaljósum. Venjulegt PC myndi brotna niður við sömu aðstæður.
Háhitaafköst og flæðiseiginleikar
LCP, eða fljótandi kristalpólýmer, þolir mikinn hita sem bræða önnur plast. Það flæðir einnig einstaklega vel í þunnveggjamótum og fyllir flóknar rúmfræðir sem fanga önnur plastefni. Fyrir smækkuð ljósfræðileg hús með flóknum innri rásum gera flæðieiginleikar LCP það ómetanlegt. Hvað veldur því að það kostar meira og litamöguleikar eru takmarkaðir.
Ekki gleyma TPE og TPU. Þessi teygjuefni þjóna sem þéttiefni eða yfirmótunarefni innan í hylkissamstæðunni. Þau skapa mjúkt grip, þétta gegn raka og taka í sig titring. Þau eru ekki byggingarefni, en þau fullkomna samsetninguna.
Eitt í viðbót: efnisval er langtímaákvörðun. Það er ekki auðvelt að skipta um plastefni eftir að verkfæri hafa verið skorin. Sérhvert efni verður einnig að virka með þeirri framleiðsluaðferð sem þú velur. Sprautusteypa , CNC-vinnsla og þrívíddarprentun hafa öll sína eigin lista yfir efnissamrýmanleika. Gakktu úr skugga um að efnin sem þú ert á stutta listanum virki í raun með framleiðsluaðferð þinni áður en þú skuldbindur þig.
Eiginleikarnir sem þú velur í dag munu ákvarða afköst tækisins þíns í mörg ár. Hvort sem þú ert að smíða fyrir skurðtæki, ígræðanleg tæki eða tannígræðslur, þá gildir sama rökfræðin. Prófaðu vandlega, staðfestu lífsamhæfni og staðfestu sótthreinsunarsamhæfni snemma. Framtíðar sjálf þitt mun þakka þér.
Að para efni við framleiðsluferli
Efnislistinn þinn er tilbúinn. Nú kemur næsta stóra spurningin: hvernig ætlar þú að framleiða hlutana? Framleiðsluaðferðin sem þú velur mótar allt - kostnað, afhendingartíma, gæði og jafnvel hvaða efni þú getur notað. Framleiðslumagn, vikmörk og efniseiginleikar ráða þessari ákvörðun. Við skulum fara yfir þrjá helstu valkostina.
Sprautumótun fyrir framleiðslu í miklu magni
Þegar þú þarft þúsundir eins hluta er sprautusteypa vinnuhesturinn. Hún skilar stöðugum gæðum í stórum stíl og kostnaðurinn á hvern hluta lækkar verulega eftir því sem magn eykst.
Að ná þröngum vikmörkum og endurtekningarhæfni
Sprautusteypa á ljósleiðaraíhlutum getur náð endurtekningarhæfum vikmörkum upp á 0.500 mm og í sumum tilfellum allt að 0.125 mm. Þessi nákvæmni hentar vel í notkun í lækningatækjahúsum þar sem röðun skiptir máli. Ferlið býður einnig upp á mikla endurtekningarhæfni, sem gerir kleift að framleiða þúsundir eins hluta úr einni mótun.
Nákvæm sprautusteypa tekur þetta lengra. Mikilvægir eiginleikar geta haldið vikmörkum allt niður í ±5 míkron. Hvernig? Vísindalegar mótunaraðferðir skipta máli. Hraðastilling stýrir því hversu hratt plastefnið fyllir holrýmið. Eftirlit með þrýstingi í holrými tryggir stöðuga pökkun. Staðfesting á frosti í hliði staðfestir að hlutinn storknar rétt í hverri lotu. Þessar aðferðir eiga beint við um ljósfræðileg yfirborð í lækningatækjum - hugsaðu til linsa eða leiðara í ljósfræðilegum greiningarskynjurum. Greiningarbúnaður krefst nákvæmni á öllum stigum og þessar aðferðir skila henni.
Kostirnir eru augljósir: sjónræn skýrleiki, stöðug gæði og minni endurvinnsla. Fyrir lækningatæki sem falla undir reglugerðir er þessi samræmi gullmoli. Þessir sprautumótuðu hlífar uppfylla strangar kröfur um stærð en halda framleiðslukostnaði viðráðanlegum.
Móthönnun fyrir ljósleiðaraflöt og hlið
Mótið sjálft þarfnast mikillar athygli. Staðsetning hliðsins ákvarðar hvernig plastefnið flæðir yfir ljósfræðileg yfirborð. Léleg hliðun skapar suðulínur eða flæðismerki sem skekkja ljósgegndræpi. Fyrir glæra pólýkarbónat glugga er gott að staðsetja hliðið þannig að flæðisframhliðin hreyfist mjúklega yfir sjónsvæðið.
Breytingar á veggþykkt skipta einnig máli. Skyndilegar breytingar valda sökkvum og innri spennu. Rifjabygging hjálpar til við að viðhalda stífleika án þess að bæta við þykkum hlutum. En rifin verða að vera rétt stærðuð - of þunnir og þeir styðja ekki; of þykkir og þeir valda sökkvum á gagnstæðri fleti. Sprautumótun verður að vera stjórnað í hverju skrefi, frá bræðslumarki til kælingarhraða, til að koma í veg fyrir aflögun. Þessir nákvæmu íhlutir krefjast þessarar athygli.
CNC vinnsla fyrir frumgerðir og lítið magn
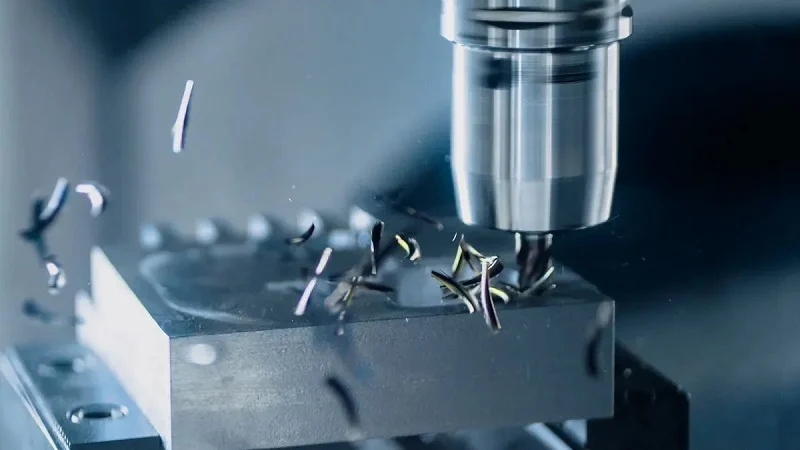
Ekki byrja öll verkefni með miklu magni. Frumgerðir, klínískar rannsóknir og sérhæfð tæki í litlu magni þurfa aðra nálgun. CNC-vinnsla fyllir það skarð.
Fjölhæfni efnis og hröð endurtekning
CNC-vinnsla vinnur beint úr CAD-skrám. Endurskoðanir sama dag eru mögulegar. Þróunartímar geta styttst um 50–70% samanborið við að bíða eftir mótuðum hlutum. Sá hraði skiptir máli þegar verið er að endurtaka hönnun.
Fjölhæfni efnisins er óviðjafnanleg. CNC-fræsarar meðhöndla málma eins og ál og títan, auk plasts eins og nylon, PEEK og ABS. Þú getur búið til frumgerðir með nákvæmlega því efni sem ætlað er til lokaframleiðslu. Það þýðir marktækar prófanir á styrk, efnaþoli, sótthreinsunarsamhæfni og hitastöðugleika - ekki bara rúmfræðiprófunum.
Engin verkfæri nauðsynleg. Engin dýr mót til að skera áður en þú sérð einn einasta hluta. Fyrir frumgerðasmíði í litlu magni þar sem hönnunarbreytingar eiga sér stað oft, útrýmir þetta gríðarlegri kostnaðarhindrun.
Yfirborðsfrágangur og aukaaðgerðir
CNC-vinnsla nær allt að ±0.005 mm frávikum. Þessi nákvæmni er nauðsynleg fyrir ljósfræðihús sem krefjast nákvæmrar stillingar. En yfirborðsáferð þarfnast athygli. Vélunnin yfirborð sýna verkfæramerki sem geta dreift ljósi. Aukaaðgerðir eins og blástur með perlum, anóðisering eða fægingu leysa þetta.
Fyrir álhús bætir anodisering við hörðu, tæringarþolnu lagi. Það skapar einnig matta áferð sem dregur úr innri endurskini. Fyrir plasthluta sléttir gufuslípun eða slípandi áferð vélrænt yfirborð upp í sjónræna gæði.
Aukefnisframleiðsla fyrir flóknar rúmfræðir
Aukefnisframleiðsla, eða þrívíddarprentun, opnar hönnunarmöguleika sem hefðbundnar aðferðir geta ekki keppt við.
Hönnunarfrelsi og innri rásarsköpun
Með þrívíddarprentun er hægt að búa til innri rásir fyrir kælingu eða ljósleiðni sem væri ómögulegt að vélrænt eða móta. Grindarbyggingar draga úr þyngd en viðhalda styrk. Flóknar beygjur og lífræn form koma beint úr CAD skrám án takmarkana á verkfærum.
Þessi tækni skín í gegn fyrir sjúklingasértækar líffærafræðilegar líkön, skurðleiðbeiningar og sérsniðnar gervilimi. Þessi notkun krefst einstakrar rúmfræði sem er sniðin að hverjum sjúklingi fyrir sig. Engin mót geta réttlætt slíka sérstillingu.
Efnislegar takmarkanir og eftirvinnsluþarfir
En þrívíddarprentun hefur sínar takmarkanir. Efnisval er takmarkaðra en í CNC-vélaframleiðslu eða sprautumótun. Mörg prentanleg plastefni skortir þann langtímastöðugleika sem krafist er fyrir notkun í lækningatækjahúsum. Laglínur skapa veikleika og yfirborðsgrófleika sem hafa áhrif á sjónræna afköst.
Eftirvinnsla er nauðsynleg. Hlutir þurfa að vera hreinsaðir til að fjarlægja stuðningsefni. Sléttun yfirborðs bætir fagurfræði og dregur úr bakteríufjölda. Sum efni þurfa UV-herðingu eða hitameðferð til að ná endanlegum eiginleikum. Þessi skref auka tíma og kostnað.
Fyrir virka frumgerðir virkar þrívíddarprentun vel. Fyrir framleiðsluhluta hentar hún aðeins fyrir lítið magn eða mjög sérsniðnar vörur. Vanda þarf að vega og meta málamiðlunina milli hönnunarfrelsis og efnislegrar afkösts.
Að velja rétt
Ákvörðun þín veltur á rúmmáli, vikmörkum og efnisþörfum. Stórt magn með þröngum vikmörkum? Sprautusteypa vinnur. Hröð endurtekning með sveigjanleika efnis? CNC vinnsluleiðir. Flókin rúmfræði með sérsniðnum aðstæðum? Aukningarframleiðsla í gangi.
Mörg verkefni nota samsetningu. Frumgerð með CNC-vinnslu, staðfesting hönnunar og síðan skipting yfir í sprautusteypu til framleiðslu. Þessi blönduðu aðferð minnkar áhættu í þróunarferlinu.
Að vinna með samstarfsaðila sem skilur allar þrjár aðferðirnar einfaldar þessa ferð. NOBLE, leiðandi framleiðsluaðili í Kína, býður upp á framúrskarandi þjónustugetu og faglega þekkingu á vélrænni vinnslu. Þeir hjálpa viðskiptavinum að ljúka frumgerðasmíði og fjöldaframleiðslu á skilvirkan hátt undir einu þaki. Innbyggð verkfæragerð þeirra og nákvæmni í vélrænni vinnslu þýðir að þú þarft ekki að jonglera með mörgum söluaðilum.
Rétt framleiðsluferli fer eftir þínum aðstæðum. Skilgreindu kröfur þínar, mettu möguleikana og veldu vandlega. Læknisfræðilegt sjónglerjahús þitt á ekkert minna skilið.
Ákvörðunarrammi fyrir húsnæði fyrir læknisfræðilega sjóntæki
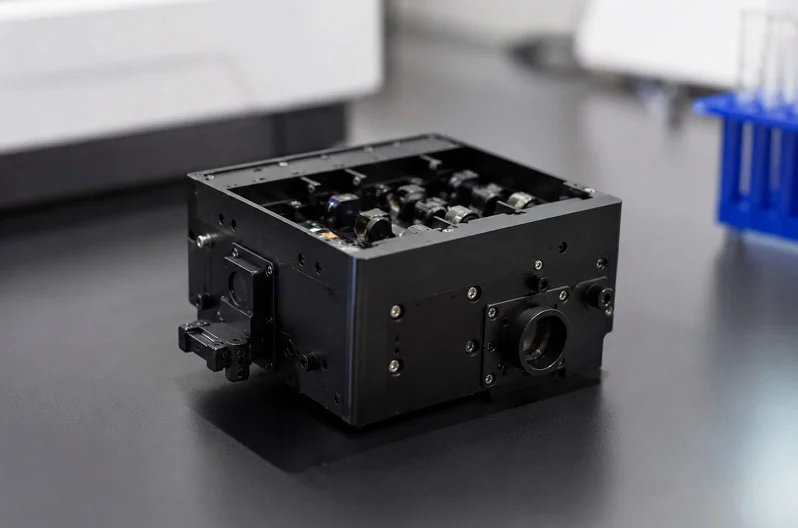
Nú hefur þú allar staðreyndir um efni og ferla. Næst þarftu skýra áætlun til að velja besta kostinn. Þessi rammi gefur þér þrjú einföld skref. Fylgdu þeim í réttri röð.
Skref 1: Áhættumat og greining á klínískum notkunartilfellum
Byrjið á að skoða hvernig tækið verður notað. Hvar mun það virka? Endoskop á skurðstofu stendur frammi fyrir annarri áhættu en handtæki á læknastofu. Sótthreinsunaraðferðin, efnin sem það snertir og fallhæðin breytast allt eftir notkunartilvikinu.
Teljið upp öll möguleg bilun. Hvað gerist ef húsið springur? Hvað ef raki kemst inn í það? Hvað ef ljósleiðarinn færist til um 10 míkron? Gefið hverri atburðarás áhættustig. Hlutir með mikla áhættu verða nauðsynlegar. Hlutir með litla áhættu verða svæði þar sem hægt er að málamiðla.
Þetta er líka rétti tíminn til að fá framleiðsluaðila til liðs við sig. Heimur örljóstækni hefur mikinn kostnað og mikla áhættu. Fáir hæfir framleiðendur eru til. Þú þarft að meðhöndla þá sem vöruþróunaraðila, ekki verkstæði. Aðeins með því að bæta við sérfræðiþekkingu þeirra í örframleiðslu snemma er hægt að fá hagkvæma lausn. Það dregur beint úr hættu á að velja röng efni eða ferli.
Eitt verkefni sýnir hvers vegna þetta skiptir máli. Ljósfræðileg hönnun skildi nánast ekkert pláss eftir fyrir staðsetningu hliðs og útkastara. Vandamálið var ekki sýnilegt í CAD. Það kom aðeins upp við hermun og verkfærahönnun. Teymið vann með viðskiptavininum og gerði litla leiðréttingu. Þeir færðu skiptingarlínuna og fínstilltu dröghornið. Ljósfræðilega virknin var óbreytt. Frumgerðin virkaði strax. Raðframleiðsla gekk án villna. Þetta samstarf einfaldar reglufylgni þar sem hönnunin er þegar staðfest.
Skref 2: Einkunnagjöf miðað við kostnaðar-, magn- og vikmörk
Nú hefur þú kröfurnar þínar. Raðaðu þeim saman við markmið þín. Búðu til einfalda einkunnagjöf. Teldu upp hverja samsetningu efnis og ferlis fyrir lækningasjóntækjahylkið þitt. Gefðu einkunn út frá kostnaði á hlut, rúmmálspassun og þolþoli.
Kostnaður skiptir máli, en hann er ekki eini þátturinn. Ódýrt efni sem stenst ekki sótthreinsun kostar meira en dýrt efni sem virkar. Rúmmál ræður vali á ferlinu. Stórt magn ýtir undir sprautumótun. Lítið magn ýtir undir CNC-vinnslu. Þolmörk þrengja valmöguleikana enn frekar.
Mundu að efnisval er langtímaákvörðun. Það er ekki auðvelt að skipta um plastefni eftir að verkfæri hafa verið skorin. Athugið hvert efni gagnvart reglugerðum og öryggiskröfum. Ef efni stenst ekki einhverja af þessum kröfum er það úr leik. Engar undantekningar. Árangursviðmið eins og víddarstöðugleiki, efnaþol og vélrænn styrkur verða öll að standast kröfur. Vélrænir eiginleikar efnisins sem þú velur hafa bein áhrif á getu hússins til að viðhalda sjónrænni stillingu með tímanum.
Skref 3: Endurtekin hönnunarþróun og DFM-hagræðing
Fyrsta hönnunin er aldrei endanleg hönnun. Þú þarft að fínpússa hana með ítrekunum. Byrjaðu með háþróuðum CAD og breytuhönnunartólum. SolidWorks og svipuð kerfi leyfa þér að keyra hraðar ítrekanir á milli undirkerfa. Skilgreindu mikilvæg tengi snemma. Keyrðu truflana- og bilunargreiningu til að greina samþættingarvandamál áður en frumgerð er smíðuð.
Notið endanlega þáttagreiningu til að hámarka burðarþol. Keyrið hitaupplifanir til að sannreyna afköst. Þessi verkfræðiferli breyta ágiskunum í gögn.
Þolmörkgreining á skilið sérstaka athygli. Notið næmi og Monte Carlo hermir í hugbúnaði fyrir sjónhönnun. Þessi verkfæri spá fyrir um framleiðsluþarfir og meta afköst fyrir mismunandi aðferðir við samræmingu. Berið saman óvirka samræmingu og virka samræmingu. Óvirk samræming notar fyrirgefandi vikmörk fyrir hraðari samsetningu. Virk samræming nær þrengri vikmörkum á lægri kostnaði þegar þörf krefur. Rétt val fer eftir þínu tiltekna forriti.
Fáðu framleiðsluteymið þitt að taka þátt í hönnunarfasanum. Þeir veita hagnýtar leiðbeiningar um ljósleiðniviðmót og samsetningartækni. Framlag þeirra við hönnun sparar þér höfuðverk í framleiðslu. Sjálfvirkir frumgerðarpallar með vélmennum og sjónkerfum gera kleift að endurtaka hönnunina fljótt. Þeir hjálpa þér að færa þig yfir í stóra framleiðslu með öryggi.
Lykilatriði í hönnun lækningatækjahúss
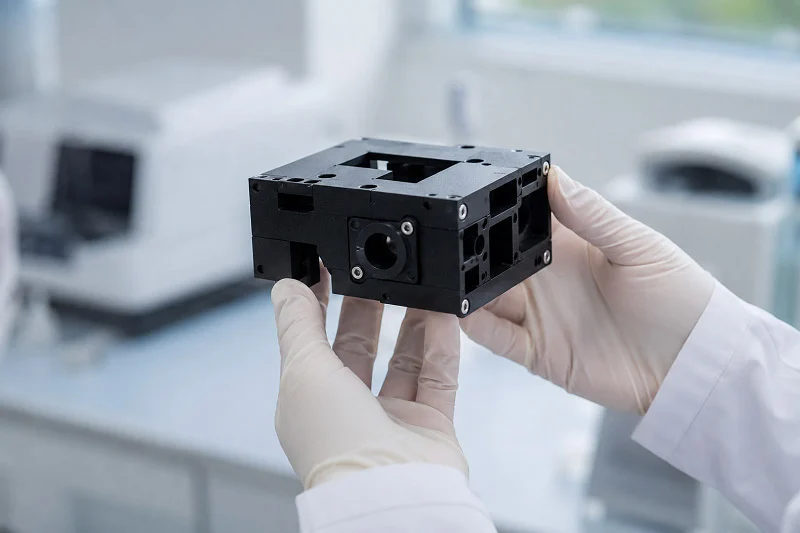
Lítil hönnunarval hefur áhrif á hversu vel lækningatækjahús virkar og hversu auðvelt er að smíða það. Þrjú svið þarf að huga að: samskeytaaðferðir, veggjalögun og þétting.
Snap-Fit vs. Skrúfur og Límtenging
Smellfestingar gera kleift að setja þær saman hratt. En plastarmarnir slaka á með tímanum og haldkrafturinn minnkar. Þessi spennulosun færir hægt og rólega sjónræna stillingu. Fyrir lækningatækjahús sem þarfnast stöðugrar staðsetningar þarf að hanna smellfestingar vandlega.
Skrúfur veita áreiðanlegri klemmukraft. Þær viðhalda forspennu með tímanum. En þær bæta við hlutum og samsetningarskrefum. Þú þarft oddhönnun sem þola álag án þess að sprunga. Innri radíus við botn oddsins ætti að vera að minnsta kosti 50% af veggþykktinni. Skarpar innri horn skapa spennuþjöppunarpunkta. Ef rýmið er þröngt eru 25% lágmarkið.
Límtenging dreifir álaginu yfir stærra svæði og þéttir samskeytin. Ókosturinn er herðingartími og stjórnun á ferlinu. Fyrir ljósleiðarahylki forðast lím álagspunkta sem vélrænir festingar skapa.
Jafnvægisveggjaþykktar- og rifjahönnunaraðferðir
Veggþykkt ræður öllu í sprautusteypu. Ójafnir veggir valda sökkvum, holum og aflögun. Haldið veggþykktinni jöfnu. Fyrir flesta hitaplasti virkar 2 til 4 mm vel.
Rifurnar auka stífleika án þess að þykkja vegginn. Haldið rifjunum við 40 til 60% af nafnþykkt veggsins. Fyrir 2 mm vegg ættu rifjurnar að vera 0.8 til 1.2 mm. Rif sem er næstum jafn þykk og aðalveggurinn myndar sökkva á gagnstæðri fleti. Fyrir ljósleiðarahús getur þetta sökkva komið fram á festingarfleti linsunnar.
Breytið veggþykktinni smám saman. Forðist beinar breytingar frá 1.5 mm í 4 mm. Þunni hlutinn frýs snemma og hindrar þrýsting. Þykki hlutinn heldur áfram að minnka og veldur aflögun.
Það hjálpar að fjarlægja þunga hluta. Samfelldir oddar innihalda umframefni sem helst heitt eftir útkast. Kjarnaborun færir staðbundna þykkt nær nafnveggnum en viðheldur styrk.
Hönnun hornanna skiptir einnig máli. Ytri radíusinn ætti að vera jafn innri radíusinn ásamt veggþykktinni. Báðir radíusarnir deila sama miðpunkti. Með því að bæta aðeins við innri radíus verður hornið þykkara en aðliggjandi veggir.
IP-gildi og vörn gegn vökvainnstreymi
Lækningatæki verða fyrir vökvum daglega. Blóð, saltvatn og sótthreinsiefni lenda í hylkjum. IP-matskerfið segir þér hversu vel hylki lækningatækisins þolir innkomu. IP54 er algengt fyrir almenna notkun. IP67 þýðir að hylkið þolir tímabundna niðurdýfingu.
Þétting hefst með aðskilnaðarlínunni. Auðveldara er að þétta flatt þéttiyfirborð en bogið. Smellfestingar einar og sér veita sjaldan fullnægjandi þéttingu. Venjulega þarf þéttingu eða límtengingu. Sömu meginreglur eiga við um hnappa, tengi og loftræstingarop. Hver opnun er möguleg lekaleið.
Efnisval þitt hefur einnig áhrif á þéttingu. TPE ofursteypa býr til samþætta þéttingu án aðskildra þéttinga. En efniseiginleikarnir verða að passa við sótthreinsunarkröfur. Mjúk þétting sem brotnar niður eftir gamma-sótthreinsun gerir þér ekki gott.
Samstarf við NOBLE um húsnæði fyrir læknisfræðilega sjóntæki
Nú ertu kominn með áætlunina, efnin og aðferðirnar. Næsta skref er að finna samstarfsaðila sem getur sameinað allt. NOBLE getur gert það fyrir þig. Þeir auðvelda val á efni og ferlum með því að bjóða allt á einum stað. Þú þarft ekki að stjórna mörgum birgjum. Þú þarft ekki að hafa áhyggjur af bilum milli hönnunar og framleiðslu. Eitt teymi sér um allt ferlið.
Alhliða þjónustugeta frá hönnun til Þing
NOBLE gerir meira en að framleiða hluti. Þeir aðstoða þig frá fyrstu hugmyndinni að lokaafurðinni. Þessi heildstæða þjónustuaðferð gerir þróunarferlið þitt auðveldara.
Verkfæri innanhúss og Rapid Prototyping
Hæg verkfæravinnsla getur eyðilagt verkefni. NOBLE framleiðir mót sjálft, þannig að afhendingartíminn styttist til muna. Þú færð frumgerðahluti á nokkrum dögum, ekki vikum. Þessi hraði gerir þér kleift að prófa hönnun lækningatækjahússins snemma og oft. Þú finnur vandamál áður en þau breytast í kostnaðarsamar villur.
Hraðfrumgerð gerir þér einnig kleift að prófa samsetningar efna og ferla áður en þú skuldbindur þig til framleiðsluverkfæra. Prófaðu nýja fjölliðuna. Prófaðu yfirborðsáferðina. Staðfestu eindrægni við sótthreinsun. Allt án þess að bíða í marga mánuði eftir móti. Þessi skref-fyrir-skref aðferð dregur úr áhættu fyrir allt verkefnið.
Precision Machining og sérþekking í sprautumótun
NOBLE býr yfir mikilli reynslu bæði í CNC-vinnslu og sprautumótun. Fyrir frumgerðir og lítið magn býður nákvæm vinnsla þeirra upp á þröng vikmörk og sveigjanleika í efni. Fyrir stórar framleiðslur tryggir þekking þeirra á sprautumótun stöðuga gæði í þúsundum hluta.
Lykilatriðið er að sprautumótun verður að vera stjórnað í hverju skrefi. Bræðsluhitastig, þrýstingur í holrými, kælingarhraði - allt þetta hefur áhrif á lokaafurðina. Teymi NOBLE fylgist náið með þessum þáttum. Þeir nota vísindalegar mótunaraðferðir til að halda hlutunum stöðugum. Niðurstaðan er ljósfræðilegt hylki sem halda stillingu sinni hring eftir hring.
Vottanir og gæðatryggingarkerfi
Lækningatæki þurfa strangt gæðakerfi. Vottanir NOBLE sýna að þeir taka þetta alvarlega. Þú færð skjalfest sönnun á gæðum á hverju stigi.
Samræmi við ISO 9001:2015 og ISO 13485:2016
ISO 9001:2015 nær yfir almenna gæðastjórnun. ISO 13485:2016 fer lengra. Hann fjallar um sérþarfir framleiðslu lækningatækja. Báðar vottanir þýða að ferlar NOBLE uppfylla alþjóðlega staðla um gæði og reglufylgni.
Þessar vottanir skipta máli fyrir reglugerðarfærslu þína. Þegar þú skráir framboðskeðjuna þína geturðu bent á vottuð kerfi NOBLE. Þessi skjölun auðveldar þér leiðina á markað. Þau sýna endurskoðendum að framleiðsluaðili þinn fylgir viðurkenndum verklagsreglum.
Strangar skoðunar- og skjalagerðarreglur
Gæði stoppa ekki við vottanir. NOBLE heldur utan um ítarlegar skoðunarreglur fyrir hvern hlut. Stærðarprófanir, staðfesting á yfirborðsáferð, rekjanleiki efnis - allt skjalfest. Þú færð ítarlegar skrár með hverri sendingu.
Þessi skjöl styðja viðleitni þína til að uppfylla reglugerðir. Þau veita sönnun þess að hylki lækningatækisins uppfylli forskriftir. Þau hjálpa einnig við greiningu á rót vandans ef vandamál koma upp síðar. Þú getur rakið hvaða vandamál sem er fljótt til uppruna þess.
Samstarfið nær lengra en framleiðsla. Verkfræðingar NOBLE bjóða upp á hönnunarstuðning við þróun. Þeir fara yfir CAD skjölin þín til að kanna framleiðsluhæfni. Þeir leggja til úrbætur til að lækka kostnað. Þeir hjálpa þér að velja efni sem vega vel á milli afkösta og fjárhagsáætlunar. Fyrir flókin verkefni eins og skurðlækningaleiðbeiningar eða greiningartæki kemur þessi snemmbæra teymisvinna í veg fyrir kostnaðarsamar endurhönnun.
Að vinna með NOBLE þýðir að þú ert með teymi sem sér heildarmyndina. Þeir vita að efnisval hefur áhrif á framleiðslu. Þeir vita að framleiðsla hefur áhrif á gæði. Þeir vita að gæði hafa áhrif á samþykki eftirlitsaðila. Hver ákvörðun tengist þeirri næstu. Að hafa einn samstarfsaðila sem sér alla keðjuna gerir starfið auðveldara.
Það er ekkert eitt besta efni eða ferli fyrir læknisfræðilegt sjóntækjahús. Rétt val fer eftir notkun þinni. Þörf fyrir sótthreinsun, þolmörk og framleiðslumagn hafa öll áhrif á ákvörðunina. Skilgreindu fyrst virknikröfur þínar. Mettu efnin miðað við raunverulegar aðstæður. Paraðu síðan þessi efni við framleiðsluaðferðir sem skila gæðum í stórum stíl.
Þetta ferli virkar best þegar þið sameinist snemma. Hönnunarverkfræðingar, efnisfræðingar og framleiðsluaðilar ættu að ræða saman áður en verkfærasmíði hefst. Sú samvinna kemur í veg fyrir kostnaðarsamar endurhönnun síðar.
Alhliða samstarfsaðili eins og NOBLE einfaldar þessa ferð. ISO-vottaðar ferlar þeirra og eigin hæfni minnka áhættu verkefnisins. Lækningatækin þín komast hraðar á markað. Lækningatæknin þín virkar áreiðanlega. Og hýsingin þín uppfyllir öll reglugerðar- og kostnaðarmarkmið.
Algengar spurningar um læknisfræðilegt sjóntæki
Hvernig velur þú á milli plasts og málms fyrir læknisfræðilegt sjóntæki?
Byrjaðu á aðferðinni við sótthreinsun og hitaálag. Plast eins og pólýkarbónat hentar vel fyrir flest greiningartæki. Málmar eins og ál þola hita og rafsegulbylgjur betur. Ef tækið þitt gefur frá sér mikinn hita eða er staðsett nálægt segulómunartækjum, þá vinnur málmur. Annars sparar plast þyngd og kostnað.
Er hægt að nota sama efnið í frumgerðasmíði og framleiðslu?
Já, og þú ættir að gera það. CNC-vélavinnsla gerir þér kleift að búa til frumgerð með nákvæmlega þeirri plastefni sem er ætlað fyrir sprautumótun. Þannig prófar þú raunverulega eiginleika efnisins - efnaþol, sótthreinsunarsamhæfni, víddarstöðugleika - ekki bara lögun. Að skipta um efni milli frumgerðar og framleiðslu er áhætt að finna vandamál of seint.
Hvaða þol er í raun hægt að fá fyrir sjónræna samræmingareiginleika?
Nákvæm sprautusteypa heldur lykileiginleikum allt að ±5 míkron með vísindalegum mótunaraðferðum. Staðlað sprautusteypa nær 0.125 mm endurtekið. CNC vinnsla nær ±0.005 mm. Markmiðið fer eftir sjónrænni hönnun og samsetningaraðferð. Virk röðun við samsetningu getur slakað verulega á vikmörkum hússins.
Hversu margir hlutar réttlæta sprautumótun frekar en CNC vinnslu?
Það er engin töfratölu til, en þessi úrvalsvara lendir yfirleitt í þúsundum. Sprautusteypa krefst dýrra verkfæra fyrirfram. CNC-vinnsla kostar engan verkfærakostnað en er hærra verð á hvern hlut. Keyrðu einfalda jafnvægisreikning með markmiðsmagninu. Fyrir klínískar rannsóknir og fyrstu kynningar er CNC-vinnsla oft skynsamlegri.
Hvaða sótthreinsunaraðferð er auðveldast fyrir efni í húsi?
EtO sótthreinsun veldur minnstri hitaálagi á fjölliður. Sótthreinsunarlotur yfir 120°C útiloka margar plasttegundir. Gammageislun brýtur fjölliðukeðjur með tímanum og takmarkar endurnotkun. Ef tækið þitt verður að þola endurtekna sótthreinsun skaltu íhuga ál eða ryðfrítt stál. Fyrir einnota tæki henta EtO-samhæfð plast vel.
Hvenær ætti að fá framleiðsluaðila inn í hönnunarferlið?
Fáðu þá með í fyrsta skrefi ákvarðanatökunnar - áhættumat. Snemmbúin teymisvinna kemur í veg fyrir kostnaðarsamar endurhönnun. Samstarfsaðili getur komið auga á framleiðsluhæfnivandamál í CAD sem þú gætir misst af. Þeir geta lagt til staðsetningu hliðs, dröghorn og breytingar á veggþykkt áður en verkfærasmíði hefst. Sú innsýn sparar mánuði og þúsundir dollara.







