
Hvað er Hár bindi CNC vinnsla?
CNC-vinnsla í miklu magni vísar til sjálfvirkrar, nákvæmrar og mjög skilvirkrar skurðar og mótunar á efnum eins og málmum og plasti með tölvustýrðum (CNC) vélarverkfærum, sem framleiða eins íhluti í fjöldaframleiðslu.
CNC-vinnsla í miklu magni reiðir sig mjög á sjálfvirkan búnað, fínstillta vinnsluforrit, sérhæfða verkfærabúnaði og kerfisbundna framleiðslustjórnun til að ná lægsta einingarkostnaði, hraðasta framleiðsluhraða og stöðugasta gæðum.
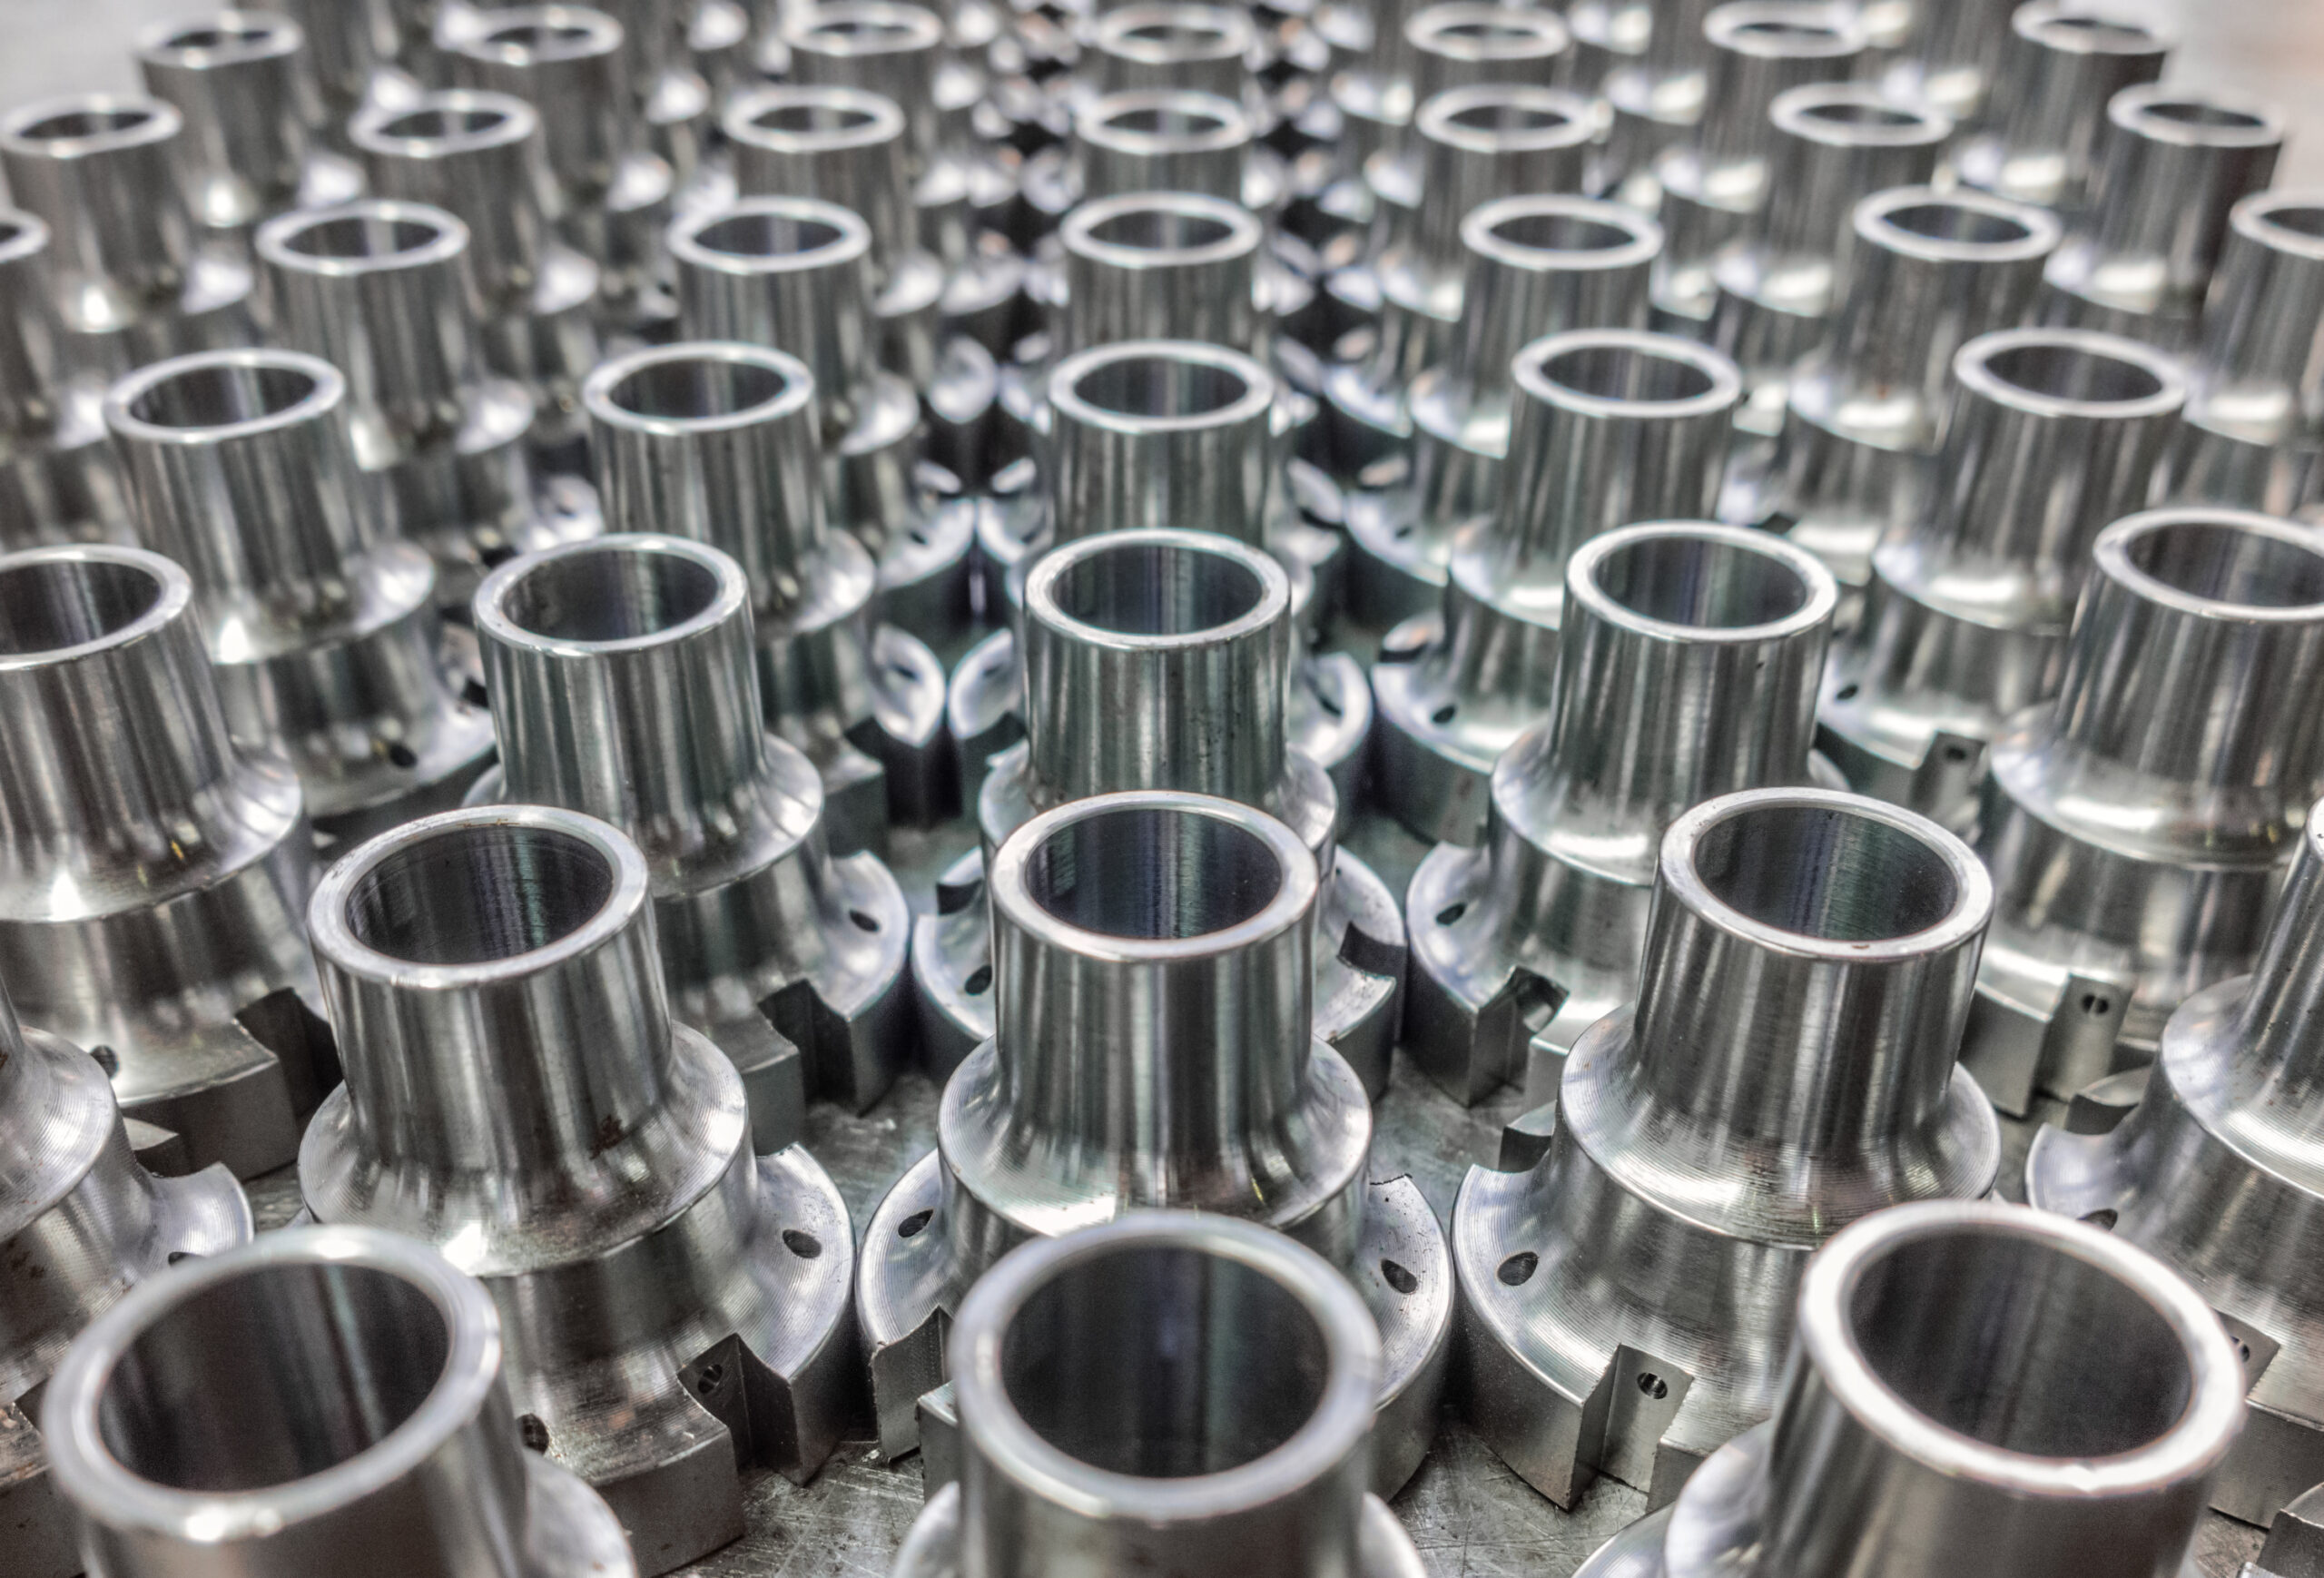
Efnisval fyrir CNC-fræsaða hluta í miklu magni
Ál
Álblöndur eru meðal algengustu efna sem notuð eru til vinnslu í miklu magni, sérstaklega álblöndur eins og 6061 og 7075. Þær bjóða upp á hagstæða blöndu af léttleika og miðlungsstyrk, ásamt framúrskarandi vinnsluhæfni. Þetta þýðir mikla skurðhraða og minni slit á verkfærum, sem eykur framleiðsluhagkvæmni verulega og lækkar einingarkostnað.
Ryðfrítt stál
Austenísk ryðfrí stáltegundirnar 304 og 316 eru valin vegna framúrskarandi tæringarþols, styrks og endingar. Þótt vinnsluerfiðleikar þeirra séu meiri en hjá áli, sem krefjist strangari krafna um skurðarverkfæri og vinnslubreytur, eru þau ómissandi í iðnaði sem krefst tæringarþols og hreinlætis, svo sem í lækningatækjum, matvælavinnslubúnaði og íhlutum í efnaverksmiðjur.
Carbon stál
Kolefnisstál eins og 1018 og 1045, með miklum styrk, góðri seiglu og lægri kostnaði, eru ákjósanlegur kostur fyrir fjöldaframleidda burðarhluta.
Kolefnisstál er auðvelt að vinna úr og hægt er að herða það enn frekar með hitameðferð. Það er almennt notað í framleiðslu á gírum, öxlum, boltum og ýmsum vélrænum grindum, og hefur mikla notkun í bílaiðnaði og iðnaðarbúnaði.
Brass
Messingmálmblöndur (eins og C360) eru þekktar fyrir einstaka vinnsluhæfni sína og hafa því fengið heitið „frjálsskurðarmessing“. Við vinnslu sýna þær framúrskarandi spónbrotseiginleika, sem gerir kleift að ná mjög mikilli yfirborðsáferð og nákvæmni í víddum og lengja endingartíma verkfæra.
Messing er oft notað í íhlutum sem krefjast nákvæmni, rafleiðni, tæringarþols og lágs núnings, svo sem lokar, píputengi, rafeindatengi og læsingar.
Plast
Plastefni eins og nylon, POM (asetal) og ABS. Þessi efni eru einangrandi, létt, efnaþolin og þurfa ekki kælivökva við vinnslu, sem gerir þau einstaklega hrein.
Verkfræðiplast er auðvelt að vinna úr á miklum hraða, sem gerir það hentugt til að framleiða létthlaðna burðarhluta, einangrunarhluta, legur og ýmis hús. Þau eru mikið notuð í stórum neytendatækjum og innréttingum í bílum.
Titanium
Títanmálmblöndur eins og Ti-6Al-4V, þótt efniskostnaður sé hár og vinnsla þeirra sé áskorun mikil, eru ómissandi vegna einstaklega mikils styrkleikahlutfalls, framúrskarandi tæringarþols og lífsamhæfni.
Mikil vinnsla títanmálmblöndum krefst sérhæfðs búnaðar og ferla, aðallega fyrir háþróaða notkun, þar á meðal íhluti í flugvélar, afkastamikla kappaksturshluti og skurðaðgerðarígræðslur.
Áhrif fjölása CNC vinnslu á skilvirkni framleiðslu í miklu magni
Minnkaðu festingarskrefin
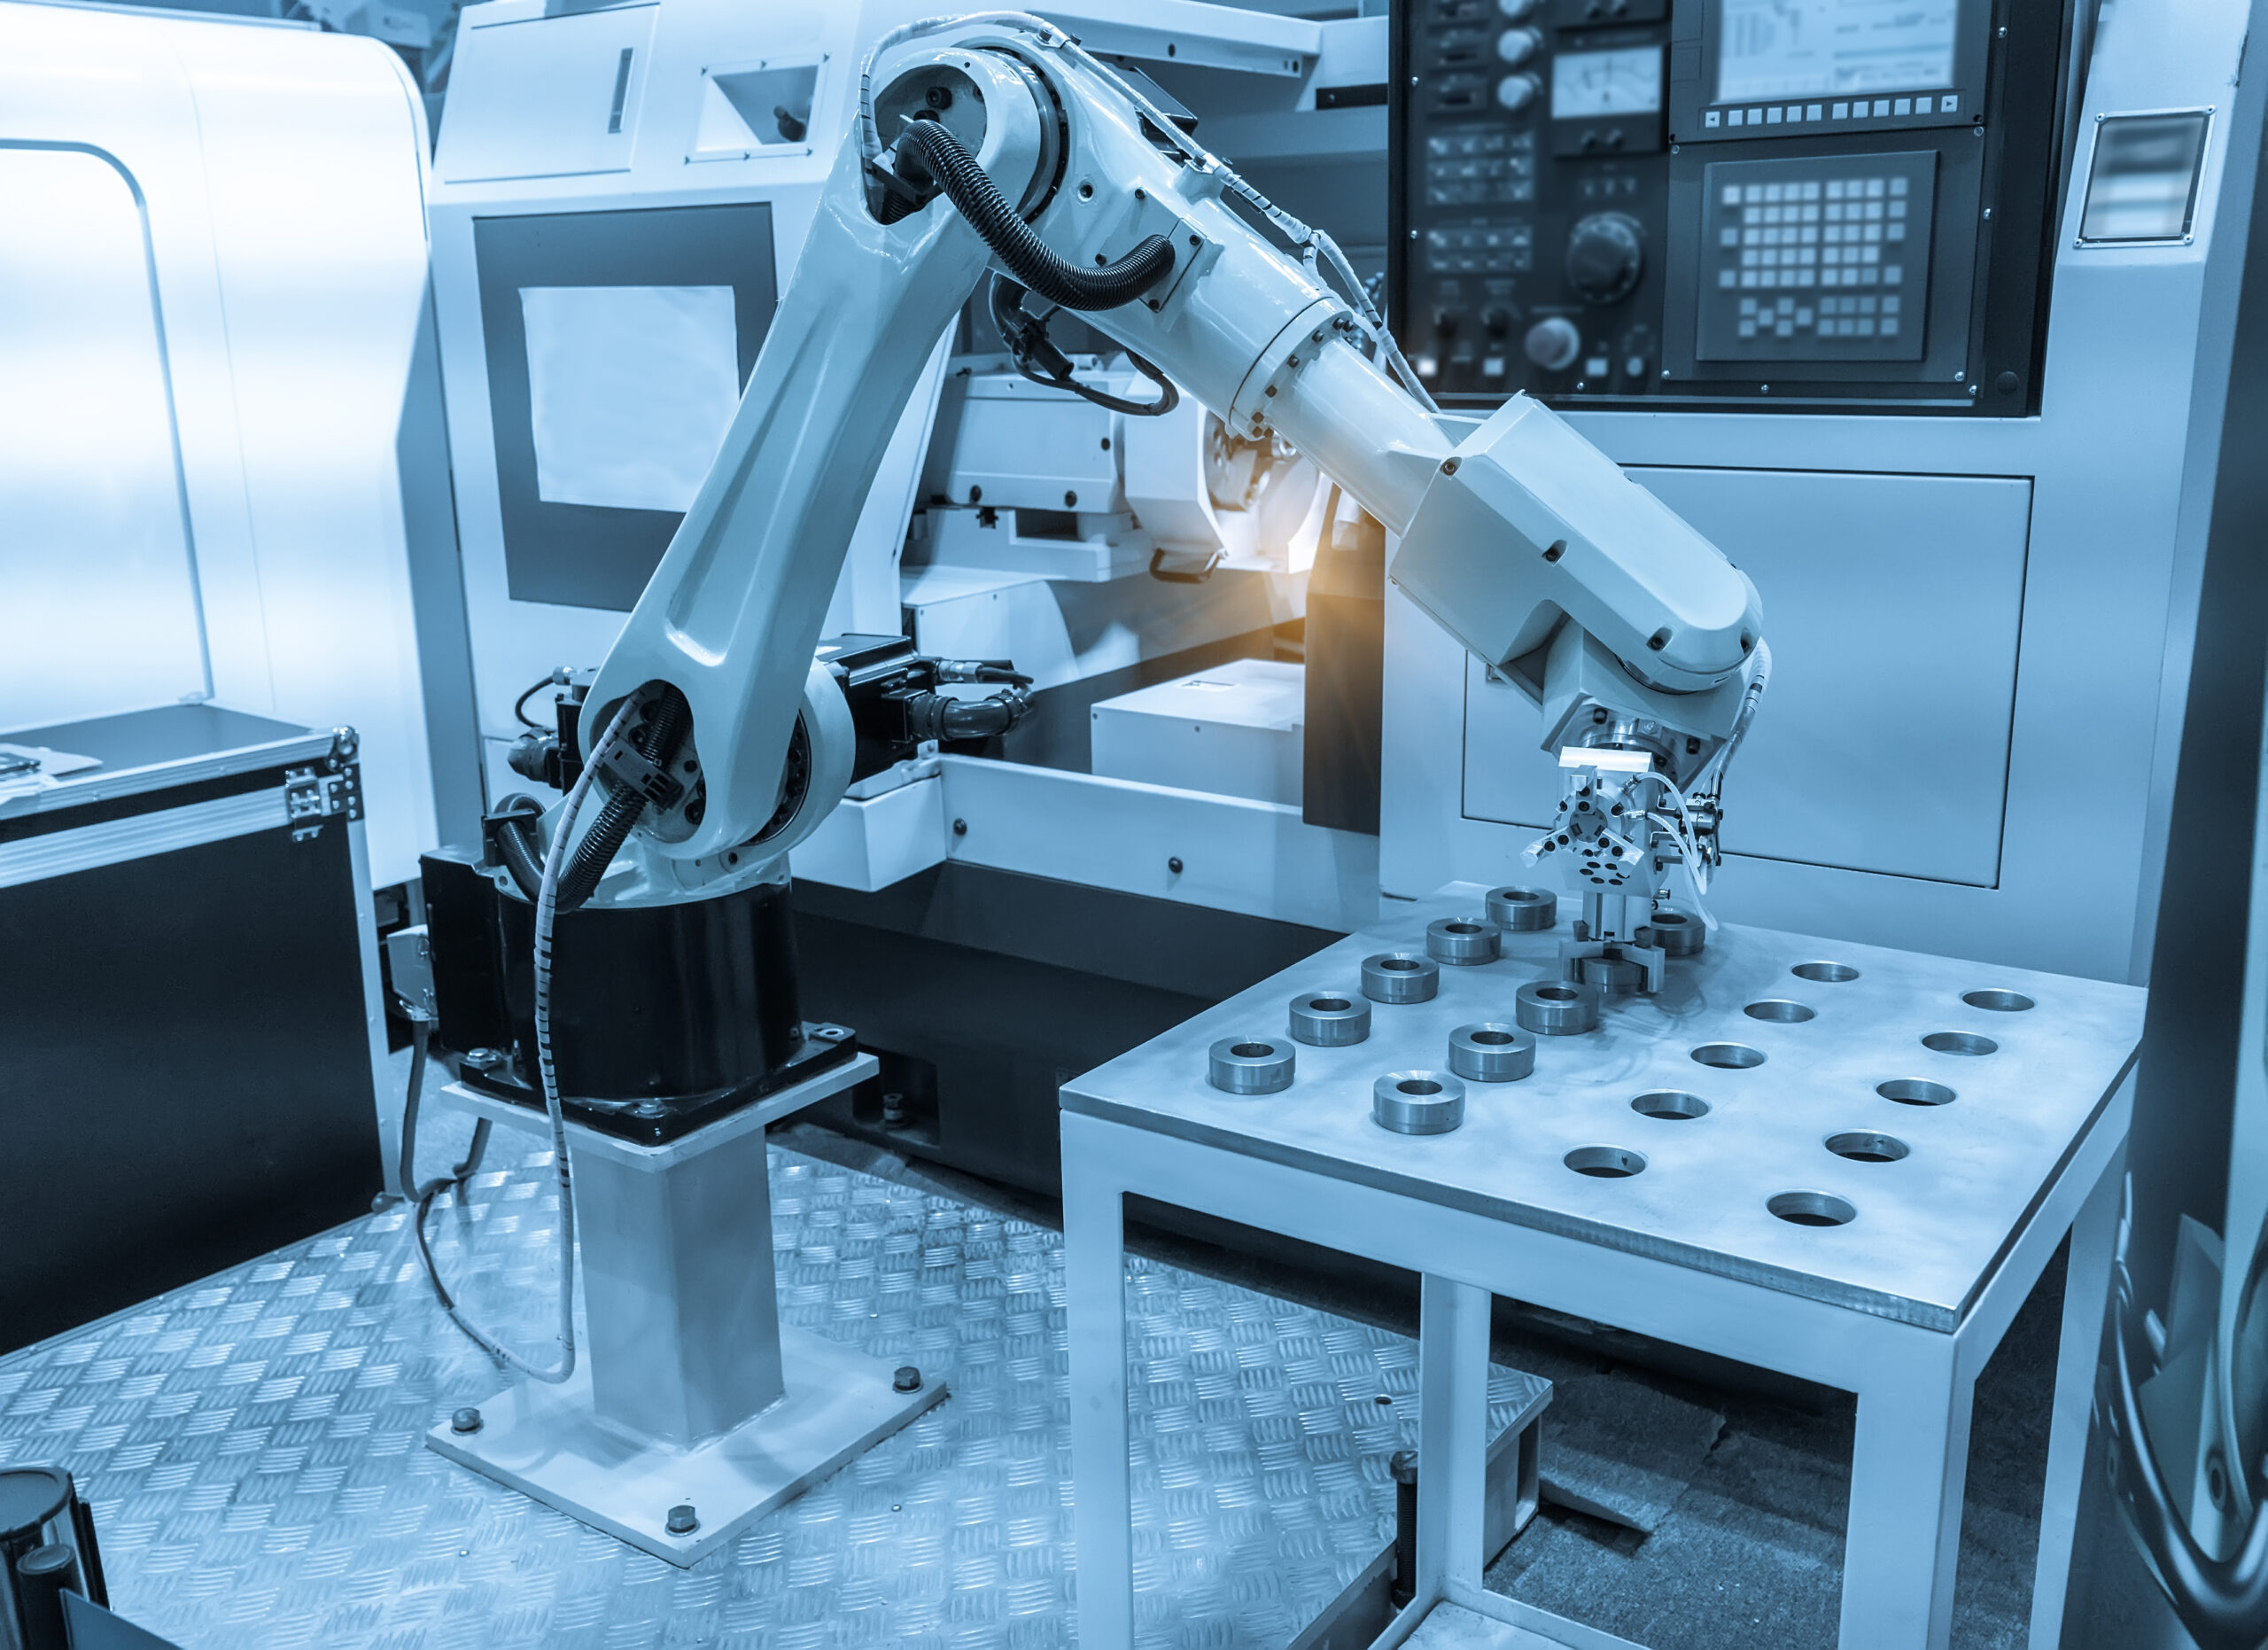
Vinnsla flókinna íhluta á hefðbundnum þriggja ása vélum krefst oft margra endurklemmunaraðgerða til að vinna úr mismunandi hliðum, en fjölása vélar geta lokið nánast öllum vinnsluaðgerðum nema grunnfletinum í einni uppsetningu. Fyrir framleiðslu í miklu magni er slíkur tímasparnaður verulega aukinn, sem eykur beint heildarafköst framleiðslulínunnar.
Hagræðing klippiskilyrða
Fjölása vinnsla notar snúningshaus eða snúningsborð til að staðsetja skurðarverkfærið í besta horninu miðað við vinnustykkið, sem gerir kleift að vinna djúp holrými, hallandi yfirborð og flókin bogadregin yfirborð - svæði sem ómögulegt er að vinna með þriggja ása vélum eða krefjast sérhæfðra verkfæra.
Fjölása millifærsla getur notað hlið verkfærisins í stað skurðbrúnarinnar til að skera, eða alltaf viðhaldið kjörhorni milli verkfærisássins og fræsta yfirborðsins. Þetta eykur snertiflötinn við skurðinn á áhrifaríkan hátt og bætir efnisfjarlægingarhraða.
Í fjöldaframleiðslu þýða fækkun verkfæraskipta og stöðugri verkfærakostnaður beint meiri heildarhagkvæmni búnaðar og stjórnanlegri framleiðslukostnað.
Bættu yfirborðsáferð
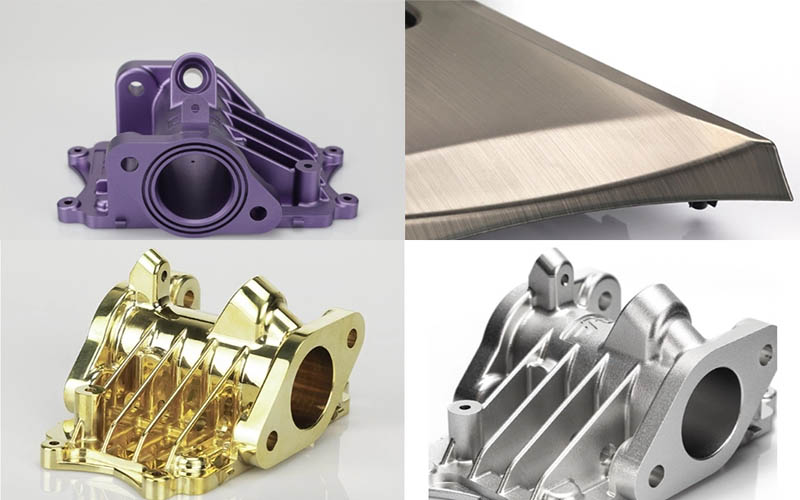
Fjölása vinnsla gerir það að verkum að oddi kúlufræsarans forðast lægsta punkt línulegs hraða síns innan vinnslusvæðisins með stöðugri stillingu á verkfærahorninu. Þetta nær jafnari og hágæða yfirborðsáferð yfir allt bogadregna yfirborðið. Þar af leiðandi uppfylla margir íhlutir forskriftir við frágang í vinnslumiðstöðinni, sem útilokar þörfina fyrir síðari handvirka pússun eða sérhæfða slípun.
Einfalda hönnun innréttinga
Þar sem vinnustykkið þarfnast aðeins einnar klemmuaðgerðar er hægt að einfalda hönnun festinga til muna, yfirleitt þarf aðeins botnplötu eða einfaldan skrúfstykki. Þetta dregur ekki aðeins úr verkfærakostnaði á hverja framleiðslulotu heldur hagræðir einnig klemmuferli notandans og lágmarkar niðurtíma af völdum flókinna festingastillinga.
Að bera saman CNC vinnslu í miklu magni við frumgerðasmíði í litlu magni
| Aspect | CNC vinnsla í miklu magni | Lágt hljóðstyrk frumgerð |
| Kostnaðarfókus | Lágur kostnaður á hverja einingu vegna stærðarhagkvæmni | Ásættanlegur hærri kostnaður á hverja einingu fyrir hraða og sveigjanleika |
| Framleiðslumagn | Þúsundir til milljóna eins hluta | Nokkrir til hundruðir hluta, oft mismunandi |
| Fínstilling á ferli | Mjög fínstillt, föst ferli fyrir hámarkshraða og lágmarks sóun | Sveigjanlegir, aðlögunarhæfir ferlar fyrir endurteknar breytingar |
| Verkfæri og uppsetning | Mikil upphafsfjárfesting í sérstökum verkfærum og sjálfvirkni | Lágmarks uppsetning, oft með stöðluðum verkfærum og hraðskiptum festingum |
| Lead Time | Lengri upphafsstilling, en mjög hraður hringrásartími á hvern hluta þegar hann er keyrður | Mjög stuttur upphaflegur afhendingartími, en hægari hringrásartími á hvern hluta |
Ferli og búnaður
- Frumgerðasmíði í litlum upplagi: Ferli eru sveigjanleg og nota yfirleitt fjölhæfan búnað. Aðgerðir geta verið einfaldaðar, sem fórnar einhverjum hagræðingum fyrir hraða. Efnisval getur nýtt sér auðvinnsluhæfa valkosti.
- Framleiðsla í miklu magni: Ferlarnir eru mjög fínstilltir og fastmótaðir, með því að nota sérhæfðan, sjálfvirkan búnað og sérsniðin verkfæri. Aðgerðir eru vandlega hannaðar til að stytta hringrásartíma um sekúndur á einingu, hugsanlega með því að samþætta marga ferla. Efnisval er stranglega skilgreint og fastmótað.
Kostnaðaruppbygging
- Frumgerðasmíði í litlum upplagi: Kostnaðurinn felst aðallega í einskiptis verkfræðikostnaði, þar á meðal forritun, undirbúningi ferla og uppsetningartíma. Kostnaður á hverja einingu af vinnslu er hár, en heildarkostnaðurinn er lágur vegna lítils magns. Aukinn ávinningur er greiddur fyrir hraða.
- Framleiðsla í miklu magniKostnaðurinn er að mestu leyti háður jaðarkostnaði – efni, vinnustundum, verkfærum og orkunotkun á hvern hluta. Mikil upphafsfjárfesting er nauðsynleg fyrir verkfæragerð og þróun ferla, en stærðarhagkvæmni dreifir þessum kostnaði yfir þúsundir hluta, sem lækkar einingarkostnaðinn í lágmark.
Gæðaeftirlitsaðferðir
- Frumgerðasmíði í litlum upplagi: Gæðaeftirlit er ítarlegt og handvirkt. Fullvíddarskoðun er venjulega framkvæmd á fyrstu vörunni eða hverjum hluta til að tryggja samræmi við hönnunaráform, með áherslu á að „gera hlutina rétt“.
- Framleiðsla í miklu magni: Gæðaeftirlit er tölfræðilegt og sjálfvirkt. Það byggir á ströngu ferliseftirliti (SPC) sem tryggir samræmi í öllum framleiðslulotum með reglulegri sýnatöku og sjálfvirkri skoðun í framleiðslulínunni, með áherslu á að „gera það sama í hvert skipti“.
Birgðakeðja
- Frumgerðasmíði í litlum upplagi: Sambönd í framboðskeðjunni eru sveigjanleg og fela yfirleitt í sér beint samstarf hönnunarverkfræðinga og verkstæða fyrir frumgerðasmíði eða samþættar vinnsluaðstöðu, þar sem skjót viðbrögð eru forgangsraðað.
- Framleiðsla í miklu magni: Sambönd í framboðskeðjunni eru ströng og langtíma og fela í sér strangar úttektir á birgjum, samningsbundna framleiðslu, langtímasamninga og flókna flutningsáætlanagerð, þar sem stöðugleiki og áreiðanleiki eru forgangsraðað.
Ráðleggingar um hönnun með tilliti til framleiðsluhæfni fyrir CNC verkefni í miklu magni
Hönnun fínstilling
Hönnuðir verða að vinna náið með ferlisverkfræðingum til að tryggja að hönnun hluta sé eins vélræn og mögulegt er og uppfylli jafnframt virknikröfur. Þetta felur í sér: að forðast eiginleika eins og djúp holrými og örsmá innri horn sem erfitt er að nálgast fyrir skurðarverkfæri; hanna viðmiðunarfleti og mannvirki sem auðvelda klemmuna. Hönnun sem er fínstillt fyrir framleiðslu dregur beint úr vinnsluferlum, lágmarkar slit á verkfærum og minnkar brot.
Strangt umburðarlyndi
Hönnuðir ættu að greina virknikröfur vandlega og beita nauðsynlegum vikmörkum aðeins á tengifleti, þéttifleti eða mikilvæga samsetningarfleti.
Óákveðnar víddir ættu að nota rausnarleg staðlað vikmörk. Rúmgóðari vikmörk leyfa notkun á árásargjarnari skurðarbreytum, draga úr sliti á verkfærum, lágmarka skoðunartíma og auka afköst, og þar með safnast upp verulegur kostnaðarsparnaður á öllum framleiðslustigum.
Efnisval
Auk eiginlegs kostnaðar efnisins verður einnig að taka tillit til vinnsluhæfni þess, slithraða verkfæra, kröfur um hitameðferð og kostnaðar við yfirborðsmeðferð sem fylgir.
Fyrir burðarvirki geta til dæmis auðvinnsluhæfar álblöndur eða sértæk forhert stál reynst hagkvæmari í heildina en efni með mikla hörku sem krefjast hitameðferðar eftir vinnslu. Samkvæmni efnis, áreiðanleiki framboðs og rekjanleiki eru jafn mikilvæg atriði fyrir stór verkefni.
Íhugun um samþættingu ferla
Árangursrík hönnun lágmarkar þörfina fyrir aukavinnslu. Til dæmis ættu hönnuðir að stefna að því að forðast handvirka afskurð, samþætta fræsingu, borun, tappskurð og hlutaskoðun í eina CNC aðgerð og skipuleggja festingarpunkta og leiðnikröfur fyrir yfirborðsmeðferð eins og anodiseringu eða duftlökkun. Ítarlegri hagræðing er að sameina marga hluti í eina einingu, sem útrýmir samsetningarkostnaði og dregur úr birgðum hluta.
Áætlun um gæðaeftirlit
Við hönnun þarf að huga að því hvort stærðir íhluta leyfi skilvirka og nákvæma skoðun. Forðast skal eiginleika sem erfitt er að mæla að innan eða flóknar yfirborðslínur.
Setjið skýr skoðunarviðmið og aðgangsrými fyrir mikilvægar víddir, með hliðsjón af mögulegri notkun á mælingum sem hægt er að fara í/hafa ekki skoðun eða sjálfvirkri sjónrænni skoðun. Hönnun sem auðveldar einfalda skoðun myndar grunninn að því að tryggja stöðuga gæði í stórum framleiðslum.
Mat á leikjaáætlun
Klemmufyrirkomulagið ætti að vera hugsað út á hönnunarstigi. Tilvalin hönnun ætti að bjóða upp á stórt, flatt viðmiðunarflöt með nægilegu klemmusvæði eða fyrirfram ákveðnum skrúfugötum fyrir ferlið. Íhugaðu að nota staðlaðar festingar eða hanna sérstakar, skilvirkar festingar fyrir marga hluta til að ná fram vinnslu margra íhluta í einni uppsetningu. Þetta er ein af helstu aðferðunum til að auka skilvirkni í framleiðslu í miklu magni.
Algengar áskoranir og lausnir í CNC framleiðslu í miklu magni
Viðhald og fjárfesting véla
Kaup á afkastamiklum, stöðugum CNC vélum og sjálfvirknikerfum krefjast mikillar upphafsfjárfestingar. Á sama tíma, til að tryggja ótruflaða fjöldaframleiðslu, verður að innleiða fyrirbyggjandi viðhaldsáætlanir. Vanræksla á viðhaldi veldur ófyrirséðum niðurtíma, sem kostnaður við þetta eykst verulega í framleiðslu í miklu magni og getur vegað upp á móti öllum hagræðingarkostum.
Hentug notkunartilvik
CNC-vinnsla með miklu magni hentar ekki öllum íhlutum. Hentugleiki fer eftir því að finna jafnvægi á milli árlegs framleiðslumagns og flækjustigs hluta. Hún hentar best fyrir málm- eða plasthluta með mikla árlega eftirspurn, flókna rúmfræði og strangar nákvæmniskröfur, þar á meðal bílavélarhluta, lækningatækjahús og hágæða rafeindabúnaðarhús.
Fyrir einfaldari hluti eða þá sem framleiða lítið magn eru hefðbundnar aðferðir eins og stimplun eða steypa oft hagkvæmari. Þess vegna ætti að framkvæma ítarlega tæknilega og efnahagslega greiningu áður en verkefnið er hafið.
Framboðskeðja og framleiðslusamræming
Skortur á hráefnum eða hjálparefnum mun leiða til þess að öll framleiðslulínan hættir starfsemi. Áskorunin felst í að tryggja samfellda og stöðuga framboð á miklu magni af málmstöngum, kælivökva og öðru efni sem þarf til framleiðslu í miklu magni.
Stofna þarf stefnumótandi samstarf við áreiðanlega birgja og innleiða þarf líkön eins og birgðastýringar til að draga úr sveiflum á markaði.
Gæðatrygging í lotuframleiðslu
Að koma á fót kerfisbundnu gæðaeftirliti sem byggir á tölfræðilegri ferlastýringu. Þetta felur í sér að setja upp reglulegar sýnatökur á mikilvægum stigum ferlisins, ásamt því að samþætta sjálfvirkan mælibúnað í línu fyrir rauntíma endurgjöf og bætur.
Gæðaeftirlit í CNC vinnslu með miklu magni
Innleiða tölfræðilega ferlastýringu
Í stað þess að treysta eingöngu á 100% eftirlit eru reglulegar og kerfisbundnar sýnatökumælingar framkvæmdar á mikilvægum víddum meðan á framleiðslu stendur. Mæligögn eru teiknuð inn á stýritöflur til að fylgjast með rauntímaþróun í meðaltals- og sviðsbreytingum.
Ef gagnapunktar sýna óeðlilegar sveiflur eða fara yfir stjórnmörk, sendir kerfið strax út viðvaranir sem gefa til kynna hugsanleg kerfisbundin frávik í ferlinu. Þetta gerir kleift að grípa inn í áður en veruleg ósamræmi safnast upp og þannig ná fram fyrirbyggjandi gæðaeftirliti.
Sjálfvirk skoðun
Fyrir vinnslu greinir mælirinn sjálfkrafa staðsetningu vinnustykkisins og framkvæmir leiðréttingu á upphafspunkti; meðan á vinnslu stendur eða eftir hana tekur hann sjálfkrafa sýni af mikilvægum víddum.
Mæligögn eru sjálfkrafa send aftur til CNC kerfisins, þar sem samanburður við fræðileg gildi gerir kleift að leiðrétta verkfærabætur sjálfkrafa í rauntíma, og tryggja að víddir haldist innan vikmörkanna.
Skoðun fyrstu greinar
Fyrir fjöldaframleiðslu eða eftir breytingar á verkfærum er krafist fullrar skoðunar á fyrstu hlutnum. Þetta skref staðfestir ekki aðeins samræmi hlutans heldur einnig vinnsluforritið, ferlisbreyturnar og uppsetningu festinga. Hánákvæmur búnaður, svo sem hnitamælitæki, er venjulega notaður til að framleiða ítarlegar gagnaskýrslur. Framleiðsla á lotum má aðeins halda áfram eftir að nákvæmni hefur verið staðfest.
Rekjanleiki framleiðslu
Úthlutaðu einstöku auðkenni fyrir hverja framleiðslulotu eða einstaka hluta. Tengdu þetta auðkenni, í gegnum framleiðslukerfið, við ítarleg framleiðslugögn, svo sem hráefnislotur, notaðan búnað, rekstraraðila, vinnslutíma og niðurstöður skoðunar. Ef gæðavandamál koma upp gerir þetta kerfi kleift að greina hraða og nákvæma rót vandans og bera kennsl á hvort vandamálið stafi af frávikum í efnum, búnaði eða ferli.
Stjórna líftíma verkfæra stranglega
Ástand verkfæra er bein þáttur sem hefur áhrif á víddarstöðugleika vinnslu. Nota verður verkfærastjórnunarkerfi til að skrá allan líftíma hvers verkfæris, frá innkaupum og forstillingu í gegnum notkun til förgunar.
Áætlaður endingartími ætti að vera ákvarðaður út frá skurðefni og stillingum breytna, og viðvaranir um skipti skulu gefnar út áður en þröskuldinum er náð. Samhliða verður að framkvæma reglulegar slitskoðanir til að koma í veg fyrir skyndilega gæðalækkun vegna flísunar eða óhóflegs slits á verkfærum og tryggja þannig stöðugar vinnsluaðstæður.
NOBLE"s CNC vinnsla í miklu magni
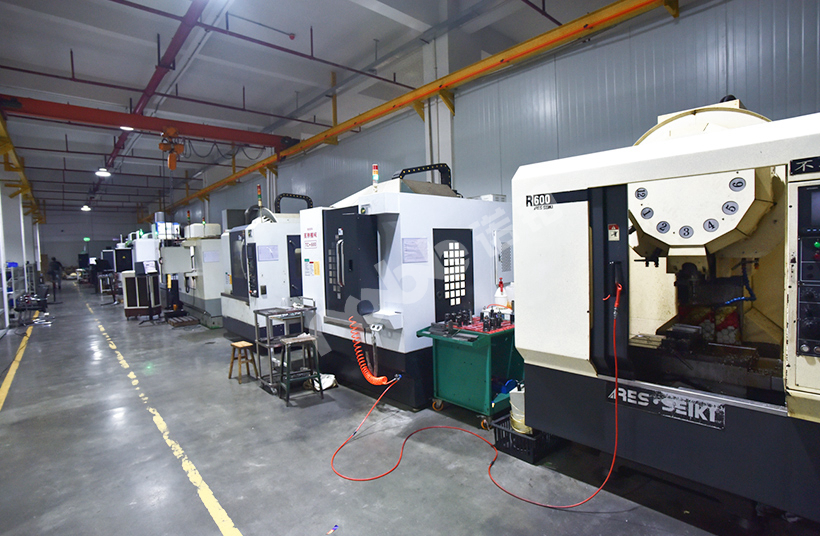
Hjá NOBLE sérhæfum við okkur í að veita nákvæmni, skilvirkni og áreiðanleika með háþróaðri CNC vinnsluþjónustu okkar í miklu magni . Við umbreytum hönnun þinni í þúsundir eða jafnvel milljónir eins og hágæða hluta og tryggjum samræmi og hagkvæmni á hverju stigi framleiðslunnar.
Hæfni okkar:
- Háþróuð framleiðslutækni
- Samstarf um hönnun fyrir framleiðslu (DFM)
- Samþætt gæðatrygging
- Stærðanleg framleiðsla og framboðskeðjustjórnun
FAQ
Hvernig dregur stórfelld CNC vinnsla úr kostnaði á hvern hluta?
Vinnsla í miklu magni lækkar kostnað á hvern hluta vegna stærðarhagkvæmni. Mikil upphafsfjárfesting í bjartsýni forritun, sérsniðnum festingum og sérhæfðum verkfærum er afskrifuð yfir mikinn fjölda eininga.
Hverjir eru helstu kostir þess að nota fjölása CNC vélar fyrir framleiðslu í miklu magni?
5-ása CNC vél getur komist að nánast öllum hliðum hluta í einni uppsetningu. Þetta útilokar villur við endurstaðsetningu, tryggir meiri víddarnákvæmni og flókna rúmfræði og dregur verulega úr tíma án skurðar. Fyrir mikið magn þýðir þetta hraðari heildarafköst, stöðug gæði og getu til að hanna flóknari, samþættari hluti sem draga úr samsetningarþörf.
Hvenær er CNC-vinnsla rétti kosturinn frekar en steypa eða stimplun fyrir mikið magn?
CNC-vinnsla er tilvalin fyrir mikið magn þegar hlutar hafa flókna rúmfræði, þröng vikmörk eða krefjast betri efniseiginleika úr föstu efni. Fyrir mjög einföld form í miklu magni verður stimplun eða steypa hagkvæmari vegna enn hraðari hringrásartíma.
Hverjar eru stærstu áskoranirnar í stórum CNC verkefnum?
Helstu áskoranir eru meðal annars að viðhalda stöðugum gæðum yfir alla keyrsluna, stjórna sliti á verkfærum og skipuleggja fyrirbyggjandi viðhald til að forðast ófyrirséðan niðurtíma, hámarka hverja sekúndu af framleiðsluferlinu og tryggja áreiðanlega framboðskeðju fyrir efni og rekstrarvörur.
Hvaða efni eru algengust fyrir CNC vinnslu í miklu magni?
Álblöndur eru vinsælustu kostir vegna léttleika og góðs styrks. Ýmis stál er valið vegna styrks og endingar. Verkfræðiplast er notað fyrir rafmagns- og léttar íhluti.







