
Hvað eru CNC beygja Varahlutir?
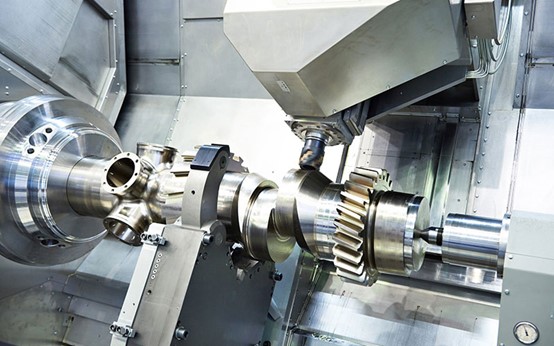
CNC-beyging er vinnsluferli þar sem snúningshlutar eru mótaðir með skurðarverkfæri. Hluturinn snýst á spindlinum á meðan skurðarverkfærið færist eftir yfirborði hlutarins til að fjarlægja efnið. Þessi skurðarferli CNC-beygingar getur framleitt sívalningslaga hluti eins og ása, pinna og stengur.
Meginregla CNC Tað brýna aðferð
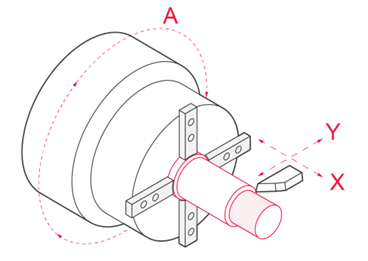
CNC-beyging virkar þannig að vinnustykki snýst á spindli. Efnið er fest á aðalásnum og snýst á miklum hraða. Þessi snúningur gerir skurðarverkfærinu kleift að fjarlægja efni jafnt af yfirborðinu.
Skurðartækið hreyfist eftir vinnustykkinu í nákvæmar áttir. Það getur hreyfst samsíða eða hornrétt á snúningsásinn. Breytingar á gönguleið verkfærisins geta framleitt mismunandi lögun, svo sem sívalninga, keilur eða þræði.
CNC beygjuferlið er stjórnað af tölvuforriti. Tölvuforrit tryggja mikla nákvæmni og endurtekningarhæfni vinnslunnar með því að stjórna hreyfingu skurðarverkfærisins, snúningshraða vinnustykkisins og skurðardýpt.
CNC beyging getur framleitt slétt yfirborð og stjórnað vikmörkum stranglega og hentar bæði fyrir einfalda og flókna sívalningshluta.
Hvað er CNC beygjumiðstöð?
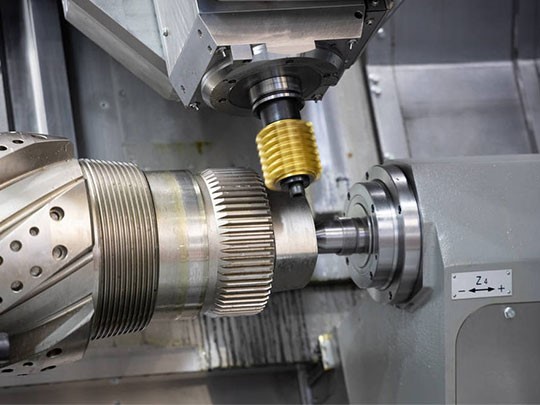
CNC beygjumiðstöð er háþróuð gerð af CNC rennibekk sem er hönnuð til að framleiða nákvæma sívalningshluta. Ólíkt hefðbundnum rennibekkjum eru beygjumiðstöðvar búnar tölvustýringarkerfum sem sjálfvirknivæða vinnsluferlið. Þær geta framkvæmt margar aðgerðir eins og beygju, flatsmíði, borun, þráðsmíði og jafnvel fræsingu, allt í einni uppsetningu. Þetta bætir skilvirkni, styttir framleiðslutíma og tryggir mikla nákvæmni. CNC beygjumiðstöðvar eru mikið notaðar í atvinnugreinum eins og bílaiðnaði, flug- og geimferðaiðnaði, lækningatækjum og rafeindatækni, þar sem stöðug gæði og þröng vikmörk eru nauðsynleg.
Hvernig virkar nákvæm CNC beyging?
Undirbúningur efnis
Fyrsta skrefið í CNC beygju er að undirbúa hráefnið. Vinnustykkið, oftast málmstöng eða -stöng, er skorið í þá lengd sem þarf. Einnig þarf að hreinsa efnin til að fjarlægja óhreinindi, olíu eða ryð sem geta haft áhrif á vinnsluna.
Efnið er athugað fyrir galla til að tryggja að það henti til nákvæmrar vinnslu. Viðeigandi efni geta tryggt að vinnustykkið sé vel fest á spindlinum.
Uppsetning vinnustykkis
Eftir undirbúning er vinnustykkið fest á snældu vélarinnar. Það er klemmt fast með klemmu eða spennhylki til að koma í veg fyrir hreyfingu við snúning. Rétt stilling er athuguð til að tryggja að ás vinnustykkisins passi við snældu vélarinnar.
Skrefið við uppsetningu skurðarverkfærisins er afar mikilvægt, þar sem öll mistök geta leitt til ójafnrar skurðar, lélegrar yfirborðsáferðar eða að farið sé yfir vikmörk.
Verkfæraval og uppsetning
Veldu skurðarverkfæri út frá efni og lögun hlutarins, settu síðan verkfærið á verkfærahvíluna og stilltu staðsetningu þess vandlega. Stilltu skurðhraða, fóðrunarhraða og skurðardýpt í samræmi við efni og hönnunarkröfur.
Vinnsluferli
CNC-beygjuaðgerðin hefst með forrituðum verkfærahreyfingum. Mótun vinnustykkisins er náð með því að færa skurðarverkfærið eftir yfirborði vinnustykkisins. Grófskurður fjarlægir mest af efninu og síðan lokaskurður til að ná nákvæmum víddum og yfirborðsgæðum.
Eftir hönnun getur vinnsluferlið falið í sér beygju, þráðun, raufar eða brýnslu.
Skoðun og frágangur
Eftir vinnslu eru hlutar fjarlægðir af spindlinum og hreinsaðir, og síðan eru mál, vikmörk og yfirborðsáferð staðfest. Þörf fyrir aðlögun eða aukavinnslu fer eftir kröfum viðskiptavinarins.
Eftir vinnslu eru hlutar skoðaðir til að ganga úr skugga um að þeir uppfylli hönnunarforskriftirnar. Þetta skref tryggir áreiðanleika og gæði CNC-sniðna hlutarins í tilætluðum tilgangi.
Hverjar eru helstu breyturnar í CNC beygjuferlinu?
Í CNC beygju hafa nokkrir lykilþættir áhrif á gæði, skilvirkni og niðurstöður ferlisins.
Lykilþættir CNC beygjuferlisins
- Skurður hraði:Skurðhraði er hversu hratt yfirborð vinnustykkisins hreyfist á móti skurðarverkfærinu. Snúningshraði og þvermál vinnustykkisins hafa áhrif á skurðhraðann.
- Fóðurhlutfall: Fóðrunarhraði er sú vegalengd sem skurðarverkfærið færist eftir vinnustykkinu í einni snúningi. Það hefur áhrif á yfirborðsgæði og vinnslutíma. Hærri fóðrunarhraði fjarlægir meira efni hraðar. Lægri fóðrunarhraði gefur fínni áferð.
- Skurðdýpt: Skurðdýpt er þykkt efnisins sem fjarlægt er í einni umferð verkfærisins. Meiri skurðdýpt gerir vinnslu hraðari en eykur slit og titring verkfærisins.
- Snældahraði: Snúningshraði er sá hraði sem snúningshraðinn snýst vinnustykkinu. Réttur hraði fer eftir efninu og gerð verkfærisins sem notað er.
- Rúmfræði verkfæra: Rúmfræði verkfæris er horn, brúnir og lögun verkfærisins. Rétt rúmfræði stýrir skurðkrafti, dregur úr sliti og bætir nákvæmni. Rétt hönnun verkfærisins er valin út frá efnis- og hlutakröfum.
SYfirborðsfrágangur á CNC beygjuhlutum
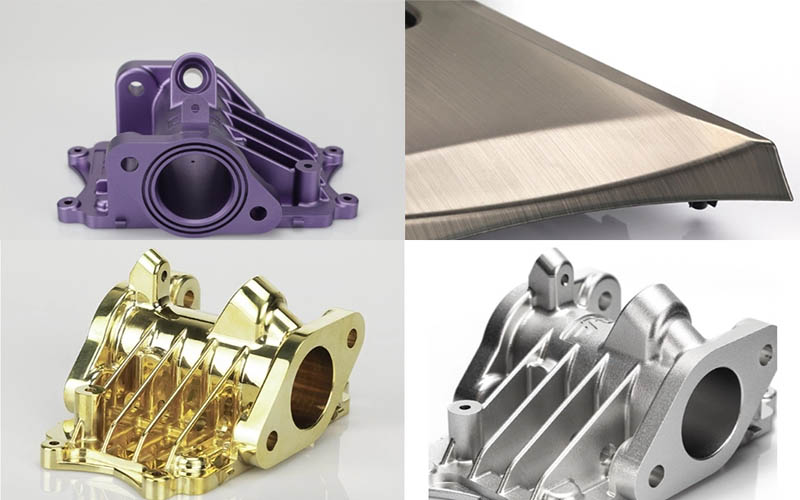
CNC-beyging skilur eftir greinileg verkfæraför þegar yfirborð blokkarinnar er fjarlægt til að búa til þá lögun sem óskað er eftir. Veldu viðeigandi yfirborðsáferð fyrir sérsniðna hlutinn þinn. NOBLE býður upp á fjölbreytt úrval af algengum yfirborðsáferðum til að auka bæði virkni og fagurfræði hlutarins.
1. Anodizing
Rafgreiningarferli aðallega fyrir álhluta sem eykur tæringarþol, bætir yfirborðshörku og gerir kleift að lita.
Anodisering er endingargóð og létt vörn; fáanleg í glærum, svörtum, rauðum, bláum og öðrum litum.
2. Dufthúðun
Þurrduft er úðað rafstöðuvætt á hlutinn og síðan hert undir hita til að mynda endingargott, verndandi lag.
3. Rafhúðun
Málmhúð (nikkel, króm, sink, gull o.s.frv.) er borin á yfirborð hlutarins með rafefnafræðilegri aðferð.
4. Fægja
Vélrænar eða efnafræðilegar aðferðir eru notaðar til að slétta yfirborðið og bæta endurskinsgetu.
5. Burstun
Línuleg slípiefni sem skapar fínar, samræmdar áferðarlínur á yfirborðinu.
Burstun getur gefið matt eða satín útlit, falið rispur og aukið skreytingarlegt útlit.
Lýstu eiginleikum CNC beygju
| Yfirborðinu lýkur | Aðstaða | valkostur |
| Anodizing | Anóðisering bætir tæringarþol, eykur slitþol og hörku og verndar málmyfirborð. Víða notað í vélrænum hlutum, flugvéla- og bílahlutum, nákvæmnistækjum o.s.frv. | Efni: Ál
Litur: Tær, svartur, grár, rauður, blár, gullinn.
Áferð: Slétt, matt áferð |
| Sandblasting | Sandblástur gefur hlutum slétt yfirborð með mattri áferð. Notað aðallega fyrir sjónrænar framkvæmdir og getur verið fylgt eftir með annarri yfirborðsmeðferð. | Efni: ABS, ál, messing
Litur: Ekki til
Áferð: Matt |
| Powder Húðun | Duftmálning er tegund húðunar sem er borin á sem frífljótandi, þurrt duft. Ólíkt hefðbundinni fljótandi málningu, sem er borin á með uppgufandi leysi, er duftmálning venjulega borin á með rafstöðuvökva og síðan hert undir hita eða útfjólubláu ljósi. | Efni: Ál, ryðfrítt stál, stál
Litur: Svartur, hvaða RAL kóði eða Pantone númer sem er
Áferð: Glansandi eða hálfglansandi |
| Electroplating | Rafhúðun getur verið hagnýt, skreytingarleg eða tæringartengd. Margar atvinnugreinar nota ferlið, þar á meðal bílaiðnaðurinn, þar sem krómhúðun á stálhlutum í bílum er algeng. | Efni: Ál, stál, ryðfrítt stál
Litur: Ekki til
Áferð: Slétt, glansandi áferð |
| polishing | Pólun er ferlið við að búa til slétt og glansandi yfirborð, annað hvort með því að nudda hlutinn eða með efnafræðilegri truflun. Ferlið framleiðir yfirborð með verulegri endurspeglun, en í sumum efnum er hægt að draga úr dreifðri endurspeglun. | Efni: Ál, messing, ryðfrítt stál, stál
Litur: Ekki til
Áferð: Glansandi |
| bursta | Burstun er yfirborðsmeðferð þar sem slípibelti eru notuð til að draga ummerki á yfirborð efnis, venjulega í fagurfræðilegum tilgangi. | Efni: ABS, ál, messing, ryðfrítt stál, stál
Litur: Ekki til
Áferð: Satín |
AKostir CNC vélarinnar Tað brýna aðferð
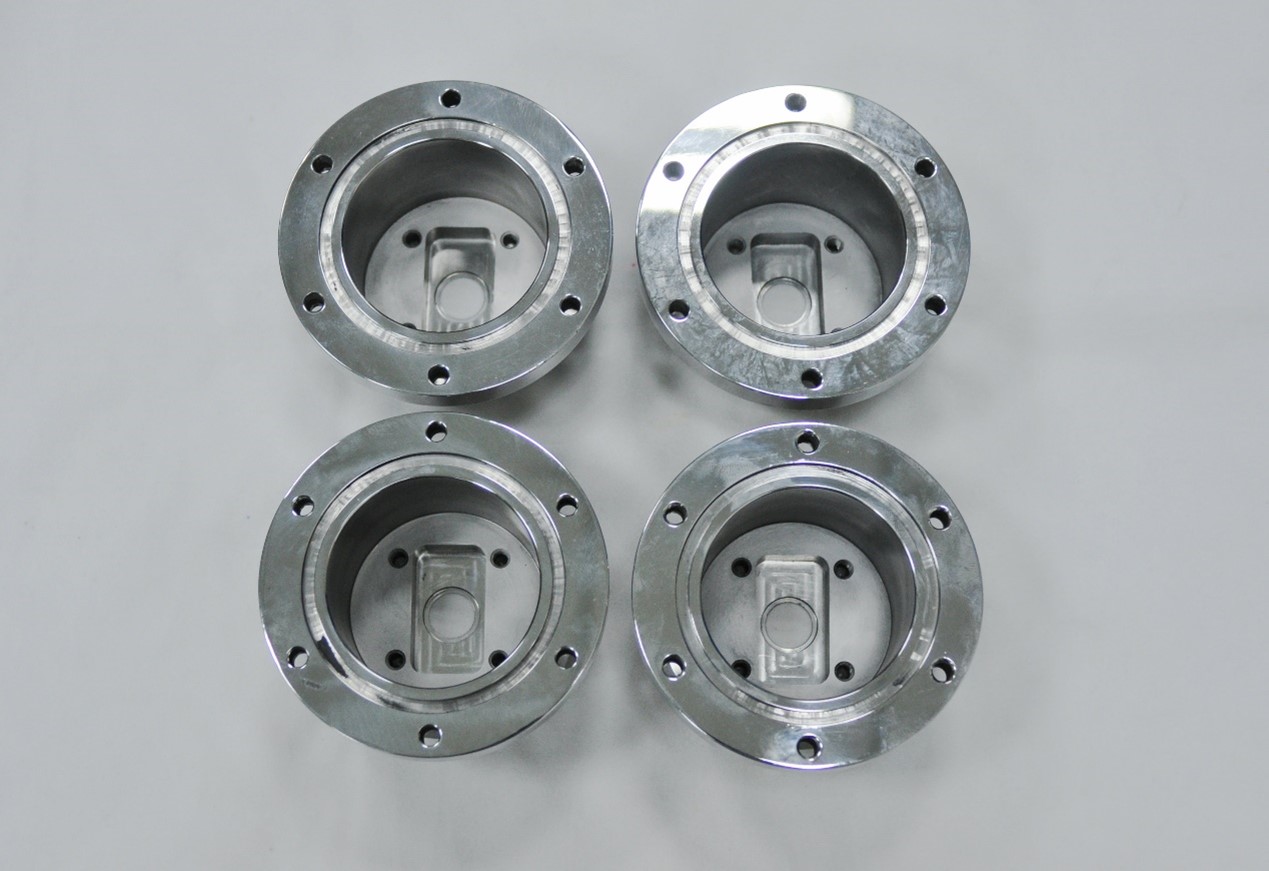
Nákvæm frágangur
CNC beygjuferlið, þökk sé stafrænum stýringareiginleikum sínum, getur náð afar nákvæmri vinnslu; hefðbundin vinnslunákvæmni er stöðugt stjórnað á bilinu ± 0.01 mm, en hágæða gerðir geta jafnvel náð nákvæmni upp á ± 0.005 mm.
Stöðugt samræmi
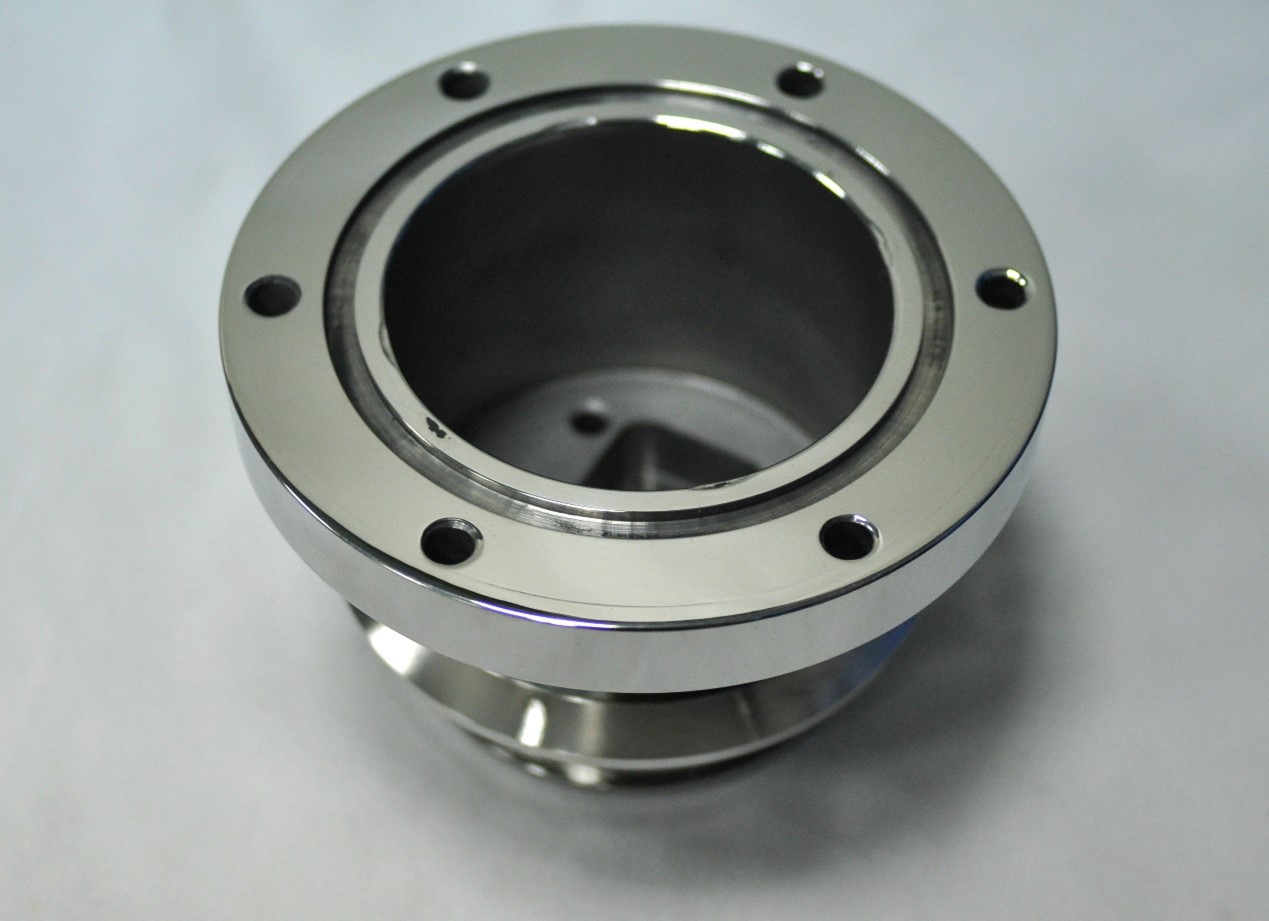
Hver CNC beygjuhluti fylgir sama ferli, sem tryggir endurtekningarhæfni. Jafnvel í miklu magni halda hlutarnir sömu nákvæmni og yfirborðsáferð. Stöðugleiki CNC beygjuvinnslunnar gerir CNC beygju áreiðanlega fyrir iðnað með háum stöðlum.
Sjálfvirk skilvirkni
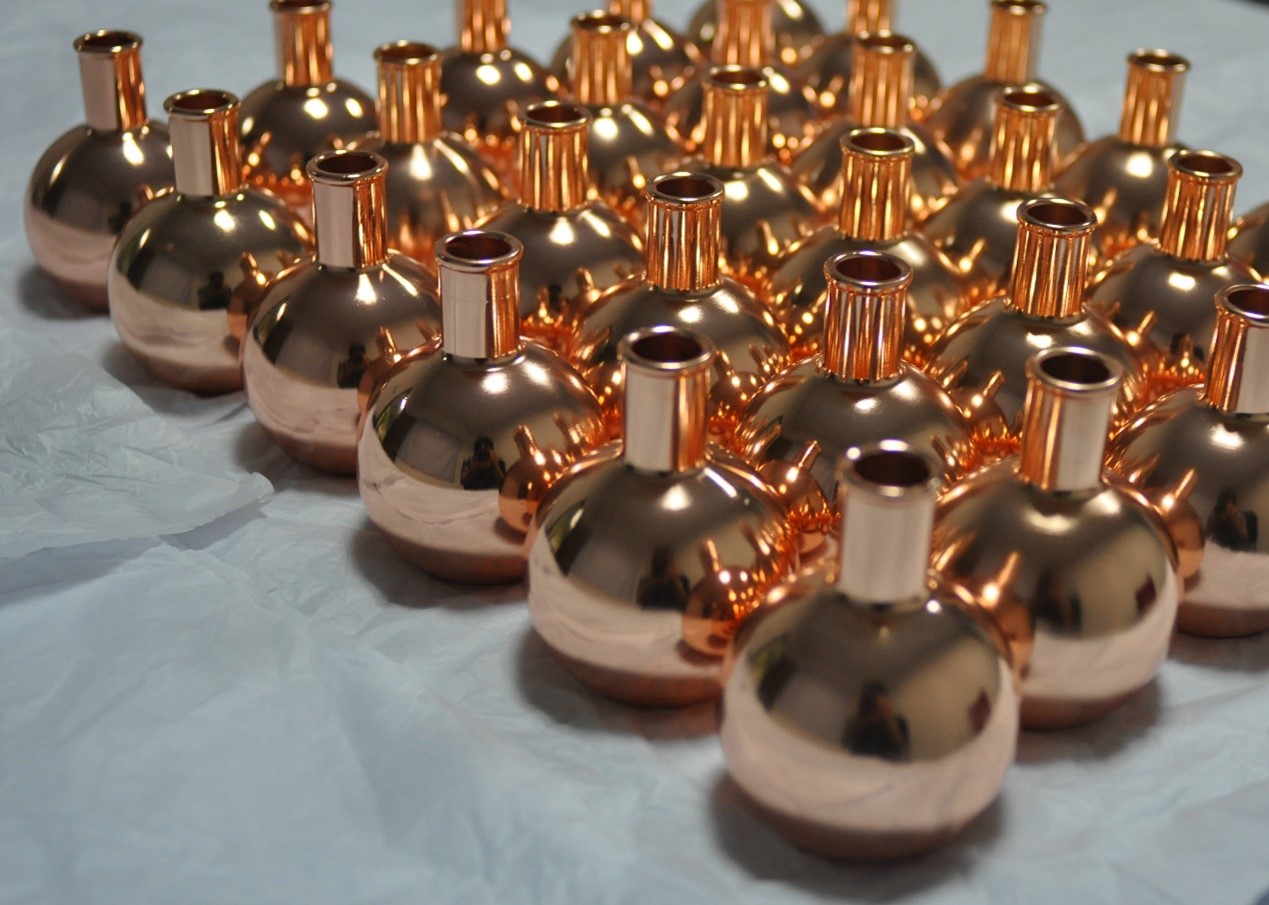
Ferlið er fullkomlega sjálfvirkt, stjórnað af tölvuforritum. Þegar beygjuferlið hefur verið forritað getur vélin keyrt með lágmarks mannlegri íhlutun. Þetta dregur úr vinnuafli, fækkar villum og eykur framleiðni bæði í litlum og stórum framleiðslum.
Efnisafbrigði
CNC beygjutækni getur unnið nánast öll verkfræðiefni:
Málmar
- ál
- Ryðfrítt stál
- Carbon stál
- Stálblendi
- Brass
- Kopar
- Titanium
- Magnesíum
- sink
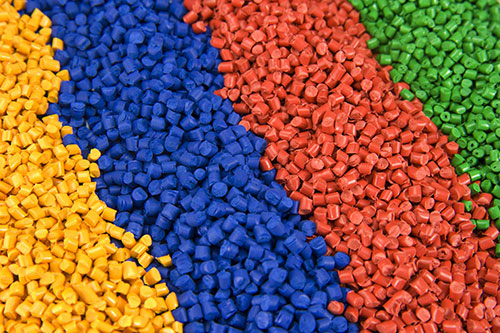
plasti
- ABS
- POM
- Nylon (PA)
- Pólýkarbónat (PC)
- Pólýetýlen (PE)
- Pólýprópýlen (PP)
- PTFE (teflon)
- PVC
- Akrýl (PMMA)
Möguleikinn á að vinna úr mismunandi efnum gerir framleiðendum kleift að framleiða hluti fyrir margar atvinnugreinar, allt frá bílaiðnaði til flug- og geimferðaiðnaðar og læknisfræði. Þeir geta gert þetta án þess að breyta kjarnaferlunum.
Flókin uppbygging
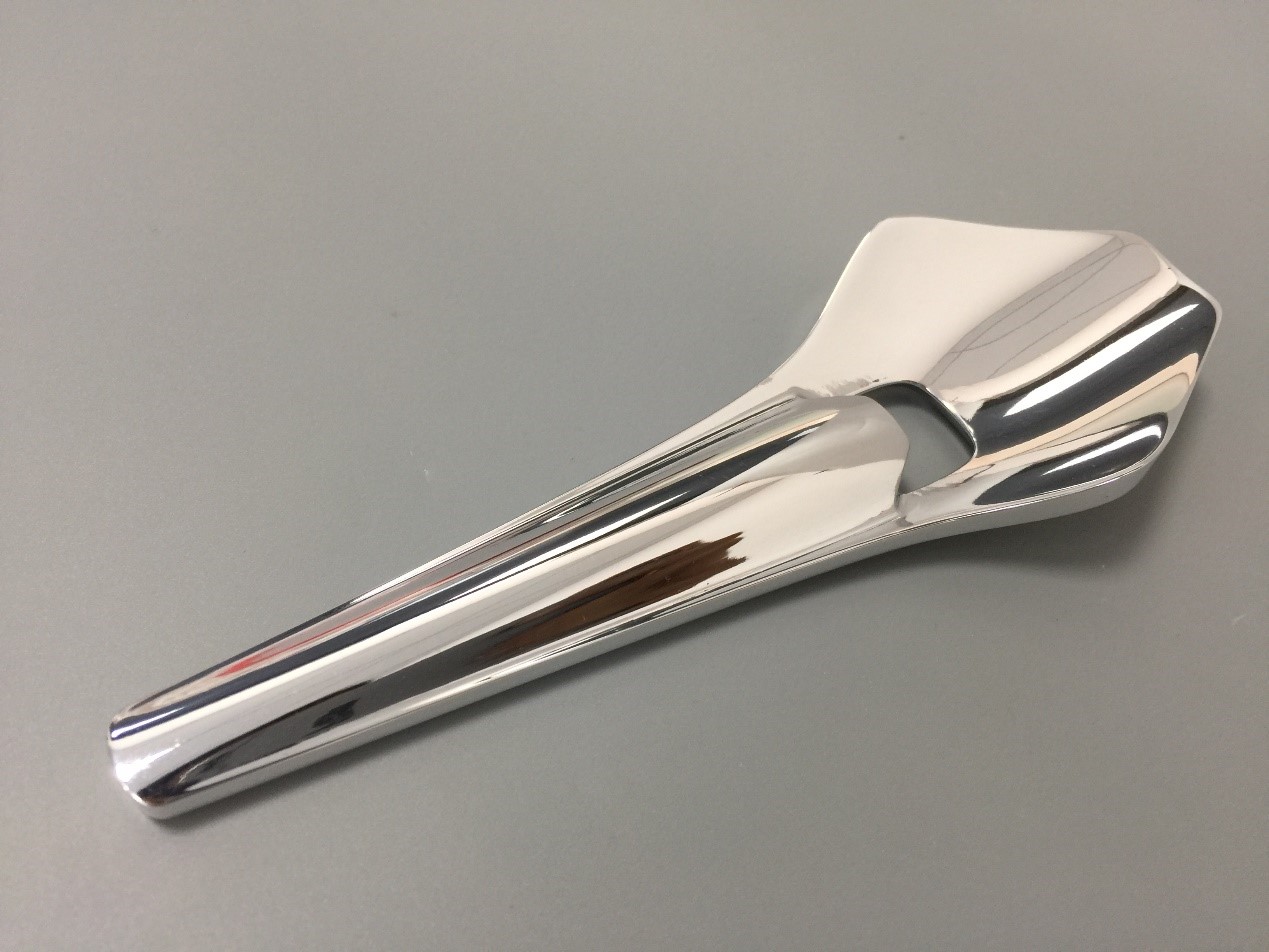
CNC-beyging getur ekki aðeins framleitt einföld sívalningslaga form heldur einnig flóknari eiginleika. Hún getur einnig á skilvirkan og nákvæman hátt framleitt ýmsa flókna rúmfræðilega eiginleika, svo sem þræði, keilur, gróp og flóknar útlínur með fíngerðum smáatriðum.
Þessi vinnsluaðferð býður upp á meira frelsi í vöruhönnun. Hún gerir kleift að nota nýstárlegri uppbyggingu og virkni. Hún uppfyllir einnig strangar tæknilegar kröfur og flóknar notkunarmöguleika nútímaverkfræði.
Snjall sveigjanleiki
CNC-beyging gerir kleift að breyta hönnun og uppsetningu fljótt. Hægt er að skipta fljótt yfir í vinnslu á mismunandi hlutum með einföldum forritabreytingum, sem styttir undirbúningstíma og dregur úr töfum.
DísaKostir CNC vélarinnar Tað brýna aðferð
Hár upphafskostnaður
CNC beygjuvélar eru dýrar í kaupum og uppsetningu. Þessi fjárfesting nær ekki aðeins til kostnaðar við vélarnar heldur einnig hugbúnaðarins og kostnaðar við þjálfun eða ráðningu hæfra stjórnenda.
Forritunarkröfur
CNC-beyging er mjög háð nákvæmri forritun til að stjórna virkni búnaðarins. Öll villa sem kemur upp við forritunarferlið getur leitt beint til vinnslugalla í hlutum eða jafnvel valdið bilun í búnaði.
Takmörkuð form
CNC-beyging hentar aðallega fyrir sívalningslaga eða kringlótta hluti. Fyrir vinnustykki með flóknum innri holrúmum, djúpum íhvolfum eiginleikum eða ósamhverfum, óreglulegum rúmfræðilegum formum er vinnslugeta þessarar tækni oft takmörkuð.
Hægari fyrir mikið magn
Fyrir mjög stórar framleiðslulotur getur CNC-beyging verið hægari og dýrari samanborið við ferli eins og steypu eða sprautumótun.
Hver eru algeng vandamál í CNC beygjuferlinu?
Verkfæraklæðnaður
Skurðarverkfæri slitna smám saman við samfellda vinnslu, sérstaklega þegar unnið er með hörð efni, og slitið er meira. Þessi tegund slits leiðir beint til aukinnar yfirborðsgrófleika vinnustykkisins, minnkaðrar nákvæmni í vinnslu og frávika í víddum. Regluleg eftirlit með skurðarverkfærum og skipti á slitnum verkfærum er nauðsynlegt.
Ónákvæmni í víddum
Við vinnslu með tölulegri stýringu geta frávik í forritun, villur í kvörðun verkfæra eða rangar stillingar á búnaði leitt til þess að mál hluta fari yfir hönnunarvikmörk. Jafnvel litlar mælivillur geta valdið göllum í íhlutum.
Vandamál við yfirborðsfrágang
Gæði yfirborðs hlutar eru undir áhrifum skurðarhraða, fóðrunarhraða eða lögun verkfærisins. Með því að fínstilla kerfið og aðlaga þessa þætti vandlega er hægt að bæta yfirborðsáferð og heildargæði vörunnar.
CNC beygja vs.. CNC Milling Samanburður
Umburðarlyndi
| aðferð | Dæmigert umburðarlyndi |
| CNC beygja | ±0.005 mm til ±0.02 mm fyrir almenna hluti; ±0.001 mm til ±0.01 mm fyrir hágæða hluti |
| CNC Milling | ±0.01 mm til ±0.05 mm fyrir almenna hluti; ±0.002 mm til ±0.02 mm fyrir hágæða hluti |
Hreyfing vinnustykkis
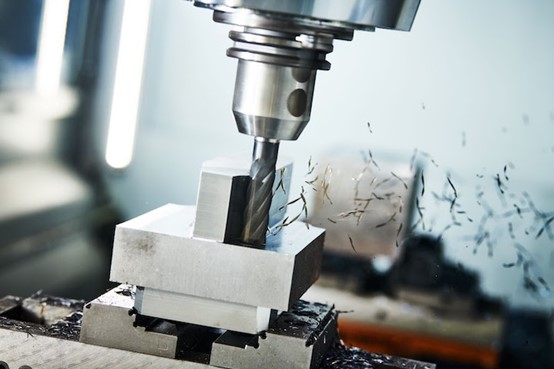
Helsti munurinn á CNC beygju og CNC fræsingu liggur í hreyfingu vinnustykkisins.
Í CNC beygju snýst vinnustykkið á meðan skurðarverkfærið helst að mestu kyrrt.
Í CNC fræsingu er vinnustykkið fast og skurðarverkfærið hreyfist í mismunandi áttir til að skera efnið.
Lögunargeta
Sveigjanleiki CNC beygju og CNC fræsingar er mjög breytilegur, sérstaklega hvað varðar rúmfræði hluta.
CNC beygja hentar best fyrir sívalningslaga eða kringlótta hluti, svo sem ása, pinna og stengur, því vinnustykkið snýst á meðan verkfærið sker.
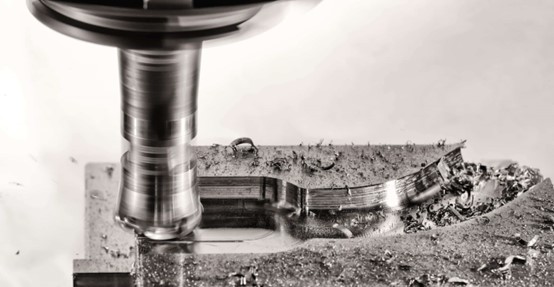
CNC-fræsun er fjölhæfari fyrir flókin og óregluleg form, flata fleti, raufar og holrými, þar sem verkfærið snýst og hreyfist yfir fasta vinnustykkið.
Umsóknir
CNC beygja og CNC fræsa eru notuð á mismunandi vegu út frá vinnslugetu þeirra.
CNC beyging er almennt notuð til að framleiða snúningshluta eins og bolta, hnetur, ása og hylsun, sem gerir hana tilvalda fyrir atvinnugreinar eins og bílaiðnað, flug- og geimferðir og vélaiðnað.
Aftur á móti er CNC-fræsun mikið notuð til að búa til flókna íhluti með sléttum yfirborðum, raufum, götum og flóknum tvívíddarformum, sem oft eru nauðsynleg í mótframleiðslu, rafeindatækni, lækningatækjum og nákvæmnisverkfræði.
| Liður | CNC beygja | CNC Milling |
| Vélræningaraðferð | Snúningur vinnustykkis, hreyfing verkfæris | Snúningur verkfæris, vinnustykkið fast eða á hreyfingu |
| Gildandi hlutar | Hringlaga skafthlutar | Flatir fletir, flókin rúmfræði |
| Gerð tól | Einpunktsbeygju-, bor-, þráðunarverkfæri o.s.frv. | Endafræsar, kúluendaffræsar, sagarblaðsfræsar o.s.frv. |
| Vélræn einkenni | Skilvirk vinnsla á samhverfum hlutum | Hentar fyrir flóknar útlínur, holur |
Helstu notkunarsvið CNC beygjuhluta
Bílaiðnaður
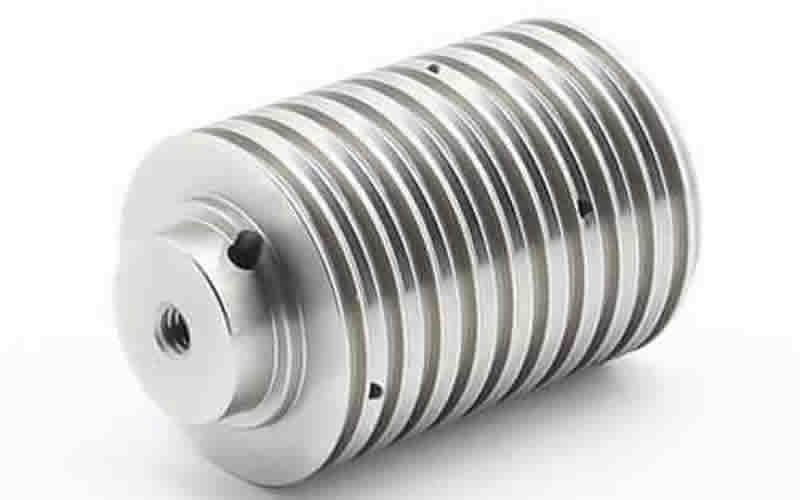
CNC-beyging er mikið notuð til að búa til vélarása, gírhluta, hylsun og festingar. Bílahlutir þurfa mikla nákvæmni og slétt yfirborð til að tryggja rétta passun og áreiðanlega virkni í ökutækjum.
Flugiðnaður
Flugvélahlutar eins og túrbínuásar, lendingarbúnaðarpinnar og vökvahlutir eru oft smíðaðir með CNC-beygju. CNC-beygja tryggir þröng vikmörk og efnisstyrk.
Læknaiðnaður
CNC-beyging framleiðir skurðtæki, bæklunarígræðslur og tannlæknahluti. Læknisfræðilegir íhlutir þurfa að uppfylla læknisfræðilega staðla.
Raftækjaiðnaður
Tengi, pinnar og hylki sem notuð eru í rafeindatækjum eru oft smíðuð með CNC-beygju.
Iðnaðarbúnaður
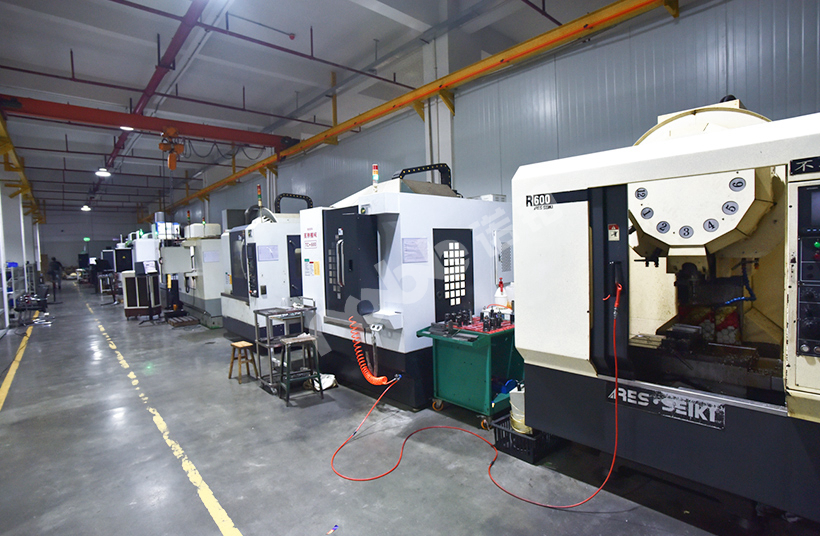
CNC-beyging er notuð til að framleiða rúllur, loka, tengi og vélaása. Iðnaðaríhlutir þurfa endingu og nákvæmni til að virka vel í þungum iðnaðarnotkun.
NOBLE: Þjónustuaðili fyrir CNC beygju
NOBLE býður upp á faglega CNC rennibekki sem eru sniðnir að kröfum nútíma iðnaðar. Við höfum háþróaða CNC rennibekki til að tryggja mikla nákvæmni, slétt yfirborð og stöðuga gæði hverrar framleiðslulotu.
NOBLE getur unnið með fjölbreytt efni, þar á meðal málma, plast og samsett efni o.s.frv., sem veitir meiri sveigjanleika í notkun hluta.
CNC-beygjuþjónusta NOBLE hentar bæði fyrir frumgerðasmíði og fjöldaframleiðslu. NOBLE getur tryggt tímanlega afhendingu hágæðahluta og hjálpað þér að koma verkefnum þínum hraðar og skilvirkari á markað.
Algengar spurningar um CNC beygja
Hvaða efni er hægt að nota í CNC beygju?
CNC-beyging vinnur með mörgum efnum, þar á meðal málmum eins og stáli, áli og messingi, svo og plasti og samsettum efnum. Efnið er valið út frá notkun hlutarins, styrkþörfum og kröfum um yfirborðsáferð.
Hverjir eru kostir CNC beygju?
CNC-beyging býður upp á mikla nákvæmni, samræmdar niðurstöður og slétt yfirborðsáferð. Hún gerir kleift að framleiða sjálfvirkt, meðhöndla flókin sívalningslaga form og vinnur með fjölbreytt úrval efna. Hún hentar bæði fyrir frumgerðasmíði og stórfellda framleiðslu.
Hverjar eru takmarkanir CNC beygju?
CNC-beyging hentar aðallega fyrir sívalningslaga eða kringlótta hluti. Hún er minna skilvirk til að framleiða flókin innri form eða flókna rúmfræði. Mjög stór framleiðslugeta getur verið hægari og kostnaðarsamari samanborið við aðrar aðferðir eins og sprautusteypu eða stimplun.
Hvernig er munurinn á CNC beygju og CNC fræsingu?
CNC-beyging snýr vinnustykkinu á meðan verkfærið helst að mestu kyrrt. Það hentar best fyrir sívalningslaga hluti. CNC-fræsing heldur vinnustykkinu föstu á meðan verkfærið hreyfist í margar áttir. Það virkar vel fyrir flatar, skáhallar og flóknar tvívíddarform.
Hvernig á að tryggja hágæða hluta við CNC beygju?
Hágæðahlutir krefjast viðeigandi efnis, nákvæmrar forritunar, stöðugrar uppsetningar vélarinnar og reglulegs viðhalds verkfæra. Vinnið með reyndum birgjum CNC-beygju til að tryggja nákvæmni, samræmda vikmörk og frágang hvers hlutar.







