
Hvað er sprautumótun?
Sprautusteypa er útbreidd framleiðslutækni sem gerir kleift að framleiða hluti og vörur í miklu magni. Þetta er sveigjanleg og skilvirk tækni sem er almennt notuð í ýmsum atvinnugreinum eins og neysluvörum, bílaiðnaði, rafeindatækni og umbúðaiðnaði. Ferlið felur í sér að sprauta bræddu efni, yfirleitt hitaplastfjölliðu, inn í mótholið við mikinn þrýsting. Ætlunin er að lögun og eiginleikar lokaafurðarinnar endurspegli hönnun mótsins. Eftir að brædda efninu hefur verið sprautað inn í mótið kólnar það og storknar til að mynda móthol. Að lokum er mótið opnað og herti hlutinn fjarlægður.
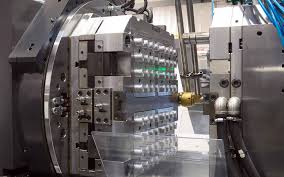
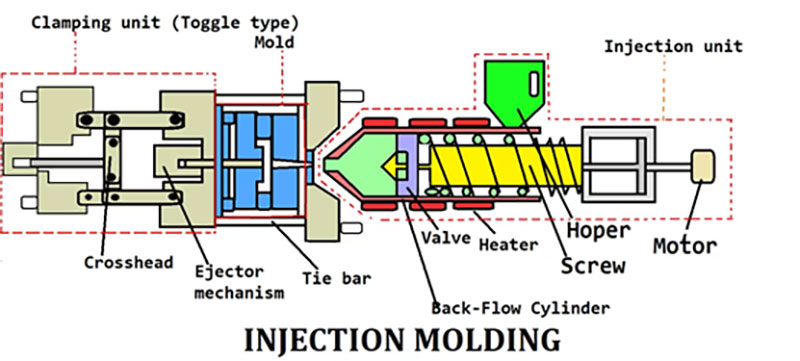
Uppbygging sprautumótunarvélarinnar
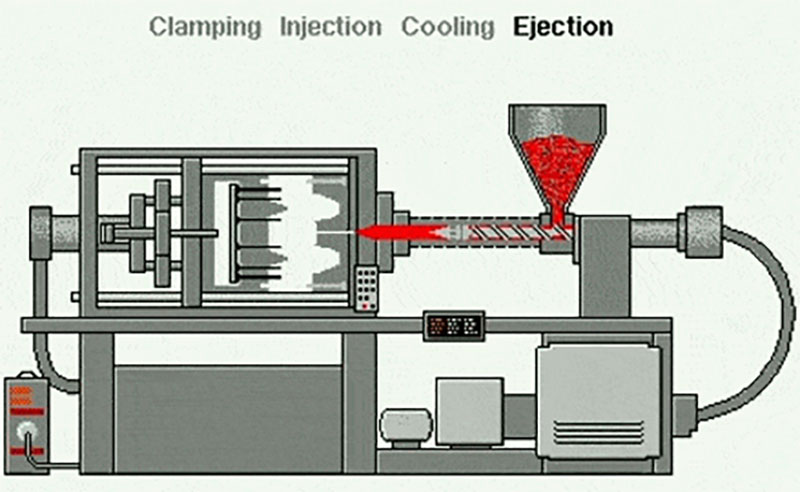
Vél sem notuð er í sprautumótunarferlinu til að búa til plastvörur kallast sprautumótunarvél. Hún er aðallega gerð úr tveimur aðalhlutum: klemmueiningunni og sprautueiningunni. Og hér eru nokkrir grunnþættir sprautumótunarvélar.
Klemmueining :
Klemmueiningin heldur mótinu á sínum stað meðan á sprautumótun stendur. Hún samanstendur af kyrrstæðum plötum og hreyfanlegum plötum sem eru festar á grind vélarinnar. Mótið er klemmt á milli þessara tveggja platna.
Innspýtingareining :
Sprautueiningin sér um að bræða og sprauta bráðnu plastefninu inn í mótholið. Hún samanstendur venjulega af trekt þar sem plastkúlurnar eða kornin eru færð inn í vélina, skrúfu eða stimpli sem bræðir og sprautar plastefninu inn og stút sem beinir efninu inn í mótið.
Hita- og kælikerfi :
Sprautusteypuvélar eru með hitakerfi til að bræða plastefnið og kælikerfi til að storkna mótaða hlutinn. Hitakerfið felur venjulega í sér rafmagnshitara eða olíuhitara til að hita tunnuna og bræða plastið. Kælikerfið getur innihaldið vatnsrásir eða loftræstiop til að kæla mótið og mótaða hlutinn.
Stjórnkerfi :
Nútíma sprautumótunarvélar eru búnar stjórnkerfi sem gerir rekstraraðilum kleift að stilla og fylgjast með ýmsum breytum mótunarferlisins. Stjórnkerfið inniheldur venjulega stjórnborð með skjá, hnöppum og rofum til að stilla stillingar eins og hitastig, þrýsting, sprautuhraða og hringrásartíma.
Útkastarkerfi :
Eftir að plasthlutinn hefur storknað inni í mótinu þarf að losa hann úr mótinu. Útkastarkerfið samanstendur af útkastarpinnum eða plötum sem ýta hlutanum út úr mótinu þegar mótið opnast.
Hver er munurinn á þrívíddarprentun og sprautumótun?
Þrívíddarprentun og sprautusteypa eru báðar tækni til að framleiða plasthluta. Þrívíddarprentun er viðbótarprentun sem býr til hluti með því að byggja upp lög af efni, en sprautusteypa í plasti notar mót fyllt með bráðnu efni, sem er kælt og hert áður en hlutar eru framleiddir. Bæði sprautusteypa og þrívíddarprentun er hægt að nota til frumgerðar, en það eru nokkrir lykilmunur á þessum tveimur ferlum. Helsti munurinn: Þegar vísað er til fjöldaframleiðslu á vörum með litlum efnisúrgangi virkar sprautusteypa vel. Þó að þrívíddarprentun taki lengri tíma að setja upp, er hún æskilegri fyrir flóknar hönnun og gerir kleift að breyta hönnuninni hratt.
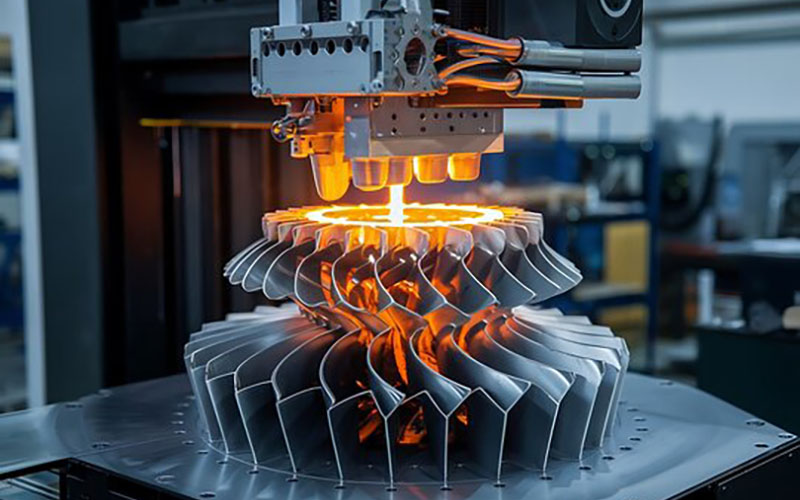
Þrívíddarprentun, eða aukefnisframleiðsla, býður upp á hraðan afgreiðslutíma, 1-2 vikur, sem gerir hana að kjörinni lausn fyrir hraðgerða frumgerðasmíði og hönnun sem krefst tíðra breytinga. Þar að auki er þessi aðferð fær um að framleiða litla plasthluta og flóknar hönnunir. Þetta er ekki besti kosturinn fyrir stórar framleiðslulotur yfir 100 hluti, þar sem það getur verið dýrt bæði hvað varðar tíma og peninga. Hins vegar er það frábær kostur fyrir litlar framleiðslulotur.
Hins vegar er þrívíddarprentun hægfara framleiðsluaðferð sem getur aðeins framleitt takmarkaðan fjölda hluta í einu. Stærð prentsvæðisins takmarkar framleiðslu stærri hluta, þar sem allir hlutar sem hanga út fyrir brún prentsvæðisins eru í hættu á óstöðugleika. Þetta þýðir að þótt stórfelld þrívíddarprentun sé möguleg er hún hugsanlega ekki besta notkun ferlisins. Að auki hafa þrívíddarprentaðir hlutar hrjúfa yfirborðsáferð vegna viðbótarframleiðsluferlisins, óháð smáatriðum. Ef þú þarft slétta yfirborðsáferð verður eftirfrágangur nauðsynlegur.
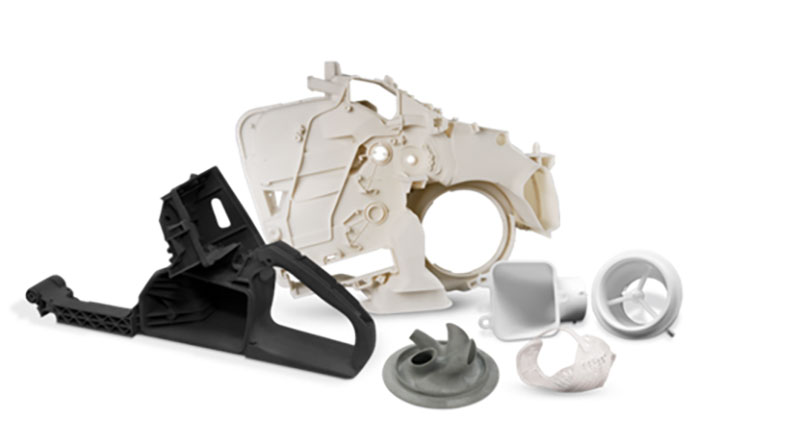
Sprautusteypa tekur langan afgreiðslutíma, allt að 5-7 vikur, jafnvel fyrir einfalda hluti. Þess vegna hentar hún ekki vel fyrir tíðar hönnunarbreytingar. Þrátt fyrir þennan langa afgreiðslutíma er ferlið fullkomið til að framleiða hluti í miklu magni, allt að 1,000+ hluti í hverri keyrslu. Þar að auki hentar mótunartólið til að framleiða íhluti af hvaða flækjustigi sem er, óháð stærð þeirra. Sprautusteypa er þó ekki tilvalin til að framleiða flóknar og viðkvæmar hönnunir sem geta staðið sjálfstæðar. Að leiðrétta mistök eða breyta hönnun getur verið krefjandi vegna langs uppsetningartíma sem fylgir sprautusteypu. Þar að auki getur verið dýrt og tímafrekt að leiðrétta villur í hönnuninni. Að breyta mótinu til að laga vandamál eða breyta hönnun krefst algjörrar endurgerðar, sem leiðir til þess að öllu sem framleitt er er fargað og aukakostnaður fylgir.
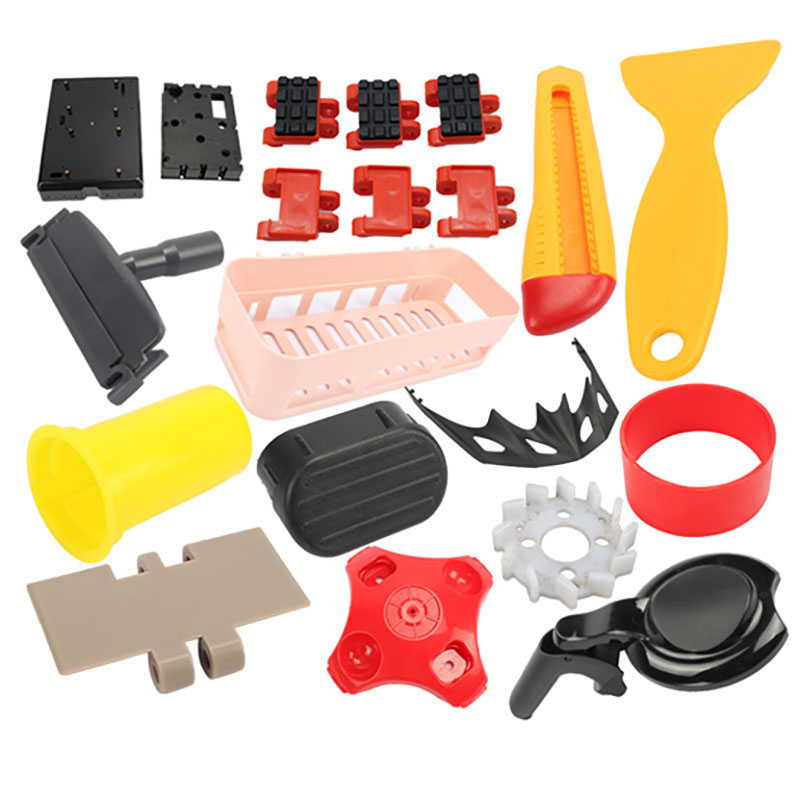
Að lokum má segja að báðar aðferðirnar hafi sína kosti og galla, þannig að þær ættu að vera meðhöndlaðar sem viðbót frekar en samkeppnistækni. 3D prentun hentar betur til að framleiða litlar framleiðslulotur af flóknum hlutum sem gætu þurft tíðar hönnunarbreytingar eða sérstillingar. Hins vegar hentar sprautusteypa betur fyrir fjöldaframleiðslu á minna flóknum hlutum sem hafa þegar lokið hönnunarstigi með góðum árangri.
Hvernig virkar sprautumótun?
Sprautusteypa er vinsælasta framleiðsluferlið til að framleiða plasthluta. Sprautusteypa er vinsælasta framleiðsluferlið til að framleiða plasthluta. Sprautusteypuvélar, sem nota hráplast og fjölbreytt mót, geta búið til marga mismunandi hluti, stóra sem smáa, endingargóða eða einnota, fyrir margar atvinnugreinar og notkunarsvið. Hvernig virkar sprautusteypa þá?
1: að velja rétta hitaplastið og mótið
Hitaplastefnið sem valið er til mótun hefur bein áhrif á afköst og eiginleika hlutarins. Mismunandi efni bjóða upp á mismunandi eiginleika, svo sem styrk, sveigjanleika, hitaþol, efnaþol og rafmagnseiginleika. Að velja viðeigandi efni er mikilvægt til að tryggja að hlutinn uppfylli tilætlaðar forskriftir og virki vel. Efnisval og mótahönnun hafa áhrif á gæði, stærð, yfirborðsáferð og burðarþol mótaðra hluta. Þættir eins og efnisflæði, rýrnun, aflögun og kæling ákvarða galla hlutanna og þarf að hafa þá í huga. Rétt efnis- og mótval hjálpar til við að framleiða hágæða hluti á stöðugan hátt.
2: fóðrun og bræðsla hitaplastsins
Innspýtingarferlið hefst með innspýtingareiningu vélarinnar. Plastkúlur eða kúlur eru settar í trektina og efnið er sett í upphitaða tunnu. Efnið er síðan brætt inni í tunnu, venjulega með snúningi skrúfu eða hreyfingu stimpils.
3: Sprautun plastsins í mótið
Brædda plastið er síðan sprautað undir miklum þrýstingi inn í mótholið í gegnum stút og hlaupakerfi.
4: geymslu- og kælingartími
Þegar mótholið er fyllt með bráðnu plasti hefst kælingarferlið. Mótið inniheldur rásir eða rásir þar sem kælimiðill (eins og vatn eða olía) streymir um. Kælimiðillinn hjálpar til við að kæla og storkna plastefnið hratt í lögun mótholsins. Á þessu tímabili ætti að stjórna kælingartímanum í samræmi við eiginleika efnisins.
5: Útkastunar- og frágangsferli
Þegar plastið hefur bráðnað og kólnað inni í mótinu opnast klemmubúnaður mótsins á vélinni. Helmingar mótsins aðskiljast og herta hlutinn er kastað út úr mótholinu með útkastskerfi, svo sem útkastspinna eða plötu. Síðan vinna starfsmenn fráganginn, sem eykur lokaútlit, virkni og heildargæði mótuðu hlutanna. Að því loknu er hægt að pakka vörunni og afhenda viðskiptavinum.
Algengar gerðir sprautumótunar
Hvað er plastsprautumótun?
Sprautusteypa með plasti er framleiðsluferli sem notað er til að framleiða plasthluta í miklu magni. Það felur í sér að bræddu plasti er sprautað inn í móthola, því er leyft að kólna og storkna, og síðan er fullunnum hlutnum kastað úr mótinu. Sprautusteypa með plasti er mikið notuð í ýmsum atvinnugreinum vegna skilvirkni, fjölhæfni og getu til að framleiða flókna og nákvæma hluti, svo sem í bílaiðnaði, rafeindatækni, neysluvörum og lækningatækjum o.s.frv.
Hvernig virkar plastsprautumótun?
Sprautusteypa úr plasti er ótrúlega skilvirkt og fjölhæft framleiðsluferli. Það felur í sér að búa til mót, bræða og sprauta plastefninu inn í það, leyfa því að kólna og storkna og síðan losa fullunna hlutinn úr mótinu. Þetta ferli er sjálfvirkt og stýrt, sem gerir það mögulegt að framleiða flókna hluti með mikilli nákvæmni og samræmi. Sprautusteypa úr plasti er hagkvæm aðferð til að framleiða plastíhluti í miklu magni og er mikið notuð í ýmsum atvinnugreinum.
Kostnaður við plastsprautunarmótun
Helsta kostnaðarþáttur sprautusteypingar er mótið, einnig þekkt sem verkfærakostnaður. Kostnaðurinn fer eftir flækjustigi hlutarins, efnistegund og framleiðslumagni. Þrátt fyrir háan fastan upphafskostnað hefur sprautusteypa lágan breytilegan kostnað, þar sem ódýr efni eru notuð og framsækin sjálfvirkni er í boði, sem leiðir til minni vinnuaflsþarfar. Þegar framleiðslumagn eykst lækkar kostnaður á hlut, sem gerir ferlið skilvirkara með því að dreifa kostnaði.
Hvaða plast er best fyrir sprautumótun?
Val á viðeigandi efni er nauðsynlegt á nánast öllum stigum sprautumótunarferlisins. Þess vegna er þetta oft ein mikilvægasta ákvörðunin sem framleiðandi og viðskiptavinur hans þurfa að taka í gegnum framleiðsluferlið. Hægt er að nota nokkur dæmigerð sprautumótunarefni fyrir plast vegna mismunandi eiginleika og virkni, jafnvel þótt stundum ríki leynd yfir ástæðunum fyrir vali á tilteknum gerðum og vörumerkjum plastefna. Taka skal tillit til nokkurra mikilvægra eiginleika efnisins á hönnunar- og þróunarstigi þegar viðeigandi efni er valið fyrir verkefni. Munið einnig að íhuga möguleika á niðurbrjótanlegum efnum.
Kostir við innspýtingarmót úr plasti
Mikil skilvirkni
Sprautusteypa úr plasti er mjög skilvirk aðferð sem gerir kleift að framleiða fjölda hluta á tiltölulega skömmum tíma. Þegar mótið er komið fyrir er raunverulegt mótunarferlið hratt og hver hringrás getur framleitt marga hluti samtímis.
Arðbærar
Þegar framleiðsla á vörum er stórfelld getur sprautusteypa verið fjárhagslega hagkvæm framleiðsluaðferð. Þetta gerir kleift að framleiða mikið magn, eyða lítið efni og sjálvirkni, sem allt getur lækkað launakostnað. Þar að auki getur val á hagkvæmasta og viðeigandi plastefni fyrir tiltekið forrit leitt til kostnaðarsparnaðar vegna fjölhæfni efnisins.
Flókin og nákvæm hlutahönnun: Sprautusteypa gerir kleift að framleiða flóknar og flóknar hlutahönnanir sem geta verið erfiðar eða óframkvæmanlegar í framkvæmd með öðrum framleiðsluferlum. Mótin sem notuð eru í sprautusteypu geta verið mjög nákvæm og endurtekið flókna eiginleika, sem gerir kleift að framleiða nákvæmlega og samræmda hluti.
Þolmörk og staðlar fyrir sprautumótun plasts
Þolmörk og staðlar fyrir sprautumótun plasts eru lykilatriði til að ná fram hagnýtum, hágæða hlutum sem uppfylla kröfur. Þau tryggja samhæfni, virkni og passa hluta, stuðla að stöðugum gæðum og gera hagkvæma framleiðslu mögulega. Rétt tillit til þolmörka í öllu hönnunar- og framleiðsluferlinu er nauðsynlegt fyrir farsæla sprautumótun plasts.
| Staðlar | Lýsing |
| Hámarkshlutastærð | 1200 × 1000 × 500 mm
47.2 × 39.4 × 19.7 in |
| Lágmarks hlutastærð | 1 × 1 × 1 mm
0.039 × 0.039 × 0.039 in |
| Endurtekningarhæfni hluta til hluta | ± 0.1 mm
± 0.0039 in |
| Mótholaþol | ± 0.05 mm
±0.002 tommur. |
| Mótgerðir í boði | Verkfæri úr stáli og áli. Framleiðslugæði sem við bjóðum upp á: undir 1000 lotum, undir 5000 lotum, undir 30,000 lotum og yfir 100,000 lotum |
| Vélar í boði | Einholamót, fjölholamót og fjölskyldumót,
50 til 500 pressutonn |
| Framhaldsaðgerðir | Mótáferð, púðaprentun, laser leturgröftur, snittari innlegg og grunnsamsetning. |
| Skoðunar- og vottunarvalkostir | 15 virkir dagar eða minna fyrir flestar pantanir,
Tilboðssvörun allan sólarhringinn |
| Lead Time | 15 virkir dagar eða minna fyrir flestar pantanir,
Tilboðssvörun allan sólarhringinn |
Yfirborðinu lýkur af plastsprautunarmótun
Yfirborðsmeðhöndlun mótsins er venjulega lokið meðan á framleiðsluferlinu stendur. Eftir að sprautumótuninni er lokið munum við framkvæma ákveðnar yfirborðsmeðhöndlanir á fullunninni vöru í samræmi við kröfur þínar.
| Nafn | Lýsing | |
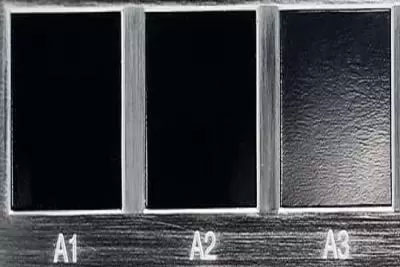 |
Glossy | A-gráða áferð er gerð með demantslípunarferli og gefur glansandi og gljáandi yfirborð á sprautumótuðum hlutum. |
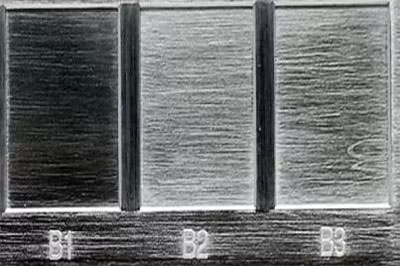 |
Hálfgljáandi | Í B-flokks frágangi er notað sandpappír til að framleiða hluti með örlítið grófari áferð en í A-flokks hlutum. Sérsmíðaðir plasthlutar sem gangast undir B-flokks frágang hafa matta áferð á yfirborðinu. |
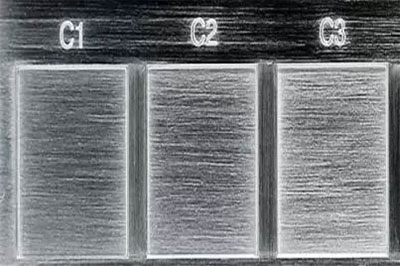 |
Matte | C-gráða áferð notar sandslípunarsteina til að búa til hrjúft og ójafnt yfirborð. Sprautuplasthlutar sem fá C-gráða áferð hafa matta áferð. |
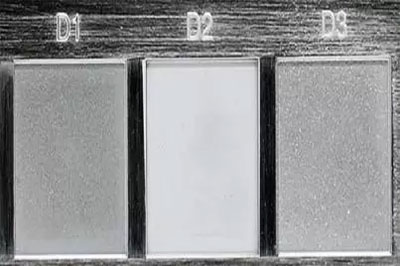 |
Áferð | D-gráða áferð notar sandkorn og þurrar glerperlur eða oxíð til að fá mjög grófa áferð. Eftir því hvaða efni er notað geta vörurnar verið með matt eða satínlitaða áferð. |
Hvaða búnaður er notaður í sprautumótunarferlinu fyrir plast?
Sprautumótunarferlið fyrir plast felur í sér notkun ýmissa búnaðar til að framleiða plasthluta. Helstu búnaðurinn sem notaður er í ferlinu er sprautumótunarvél, mót og hjálparbúnaður.
Sprautumótunarvélin
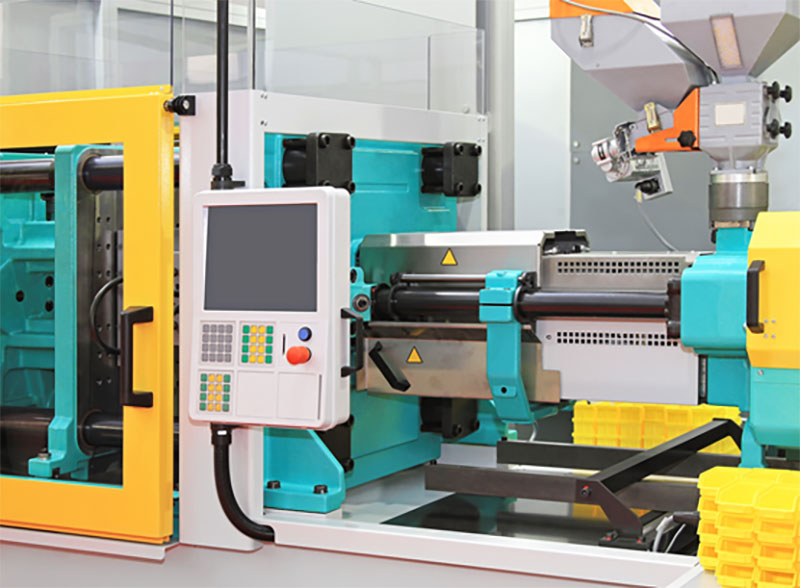
Sprautumótunarvélin er aðalbúnaðurinn sem notaður er í sprautumótun plasts. Hún samanstendur af trekt, sprautueiningu, klemmueiningu fyrir mót og stjórntækjum. Vélin bræðir plastefnið, sprautar því inn í mótið og kælir það til að mynda þá lögun sem óskað er eftir.
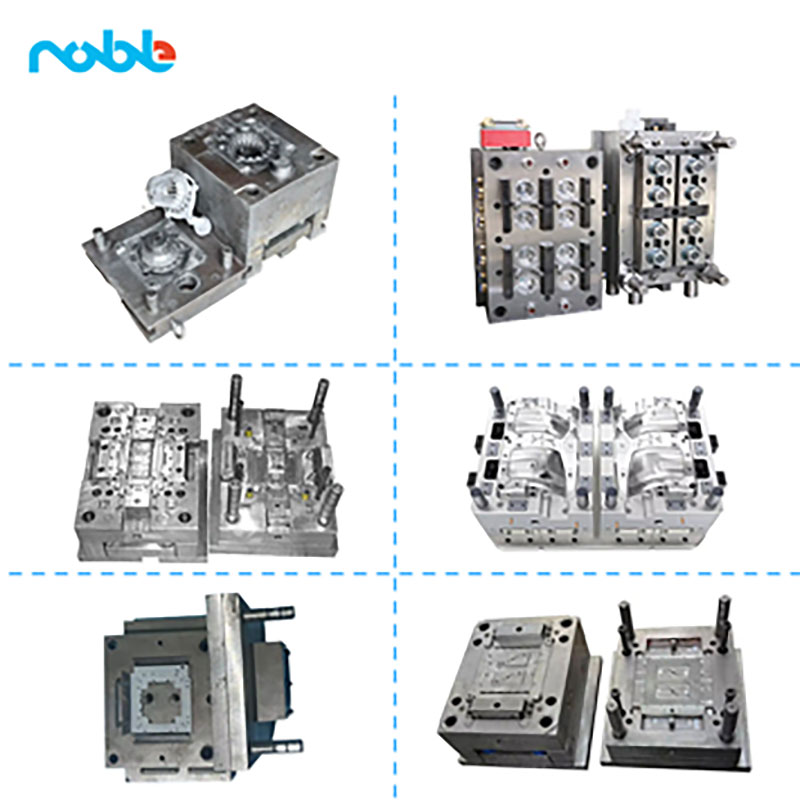
Mótið er nákvæmnisverkfæri sem skilgreinir lögun og eiginleika plasthlutarins sem á að framleiða. Það er venjulega úr stáli og samanstendur af tveimur helmingum: holrými og kjarna. Mótið er fest á sprautumótunarvélina og er hannað til að þola mikinn þrýsting og hitastig.
Viðbótarbúnaður
Viðbótarbúnaður má nota til að styðja við sprautumótunarferlið, svo sem búnað til að þurrka efni, efnismeðhöndlunarkerfi, kornvinnslutæki til endurvinnslu á plastúrgangi og vélmenni eða sjálfvirk kerfi til að fjarlægja og meðhöndla hluti.
Mikilvægt er að hafa í huga að sértækur búnaður sem notaður er við sprautumótun plasts getur verið breytilegur eftir stærð og flækjustigi hlutanna sem framleiddir eru, sem og kröfum framleiðsluferlisins.
Er þrívíddarprentun það sama og sprautumótun plasts?
Þrívíddarprentun og sprautumótun plasts eru ekki sömu aðferðirnar. Þó að báðar aðferðirnar séu notaðar til að framleiða plasthluti, þá nota þær mismunandi aðferðir og hafa sína kosti og takmarkanir. Bæði þrívíddarprentun og sprautumótun plasts eru verðmæt framleiðsluferli fyrir plasthluti, en þau hafa mismunandi styrkleika og notkunarmöguleika. Þrívíddarprentun er kostur fyrir frumgerðasmíði, sérsniðnar aðgerðir og framleiðslu í litlu magni, en sprautumótun plasts er tilvalin fyrir stórfellda framleiðslu og til að ná fram hagkvæmri framleiðslu á samræmdum, hágæða hlutum.
Plastsprautumótun fyrir ýmsar atvinnugreinar
Sprautusteypa úr plasti er fjölhæf framleiðsluaðferð sem finnst í ýmsum atvinnugreinum. Hér eru nokkur dæmi um atvinnugreinar sem nota almennt sprautusteypu úr plasti:
Plastsprautunarmótun í Bílaiðnaður
Sprautusteypa úr plasti er mikið notuð í bílaiðnaðinum til framleiðslu á fjölbreyttum íhlutum, þar á meðal innri og ytri klæðningum, mælaborðum, hurðarplötum, stuðara, loftræstikerfi og vélarhlutum. Ferlið gerir kleift að framleiða flóknar formgerðir og léttar hluta með nákvæmri nákvæmni, sem stuðlar að bættri eldsneytisnýtingu.
Plastsprautunarmótun í Flug- og varnarmálaiðnaður
Sprautusteypa úr plasti er mikið notuð í flug- og varnarmálaiðnaði til framleiðslu á sterkum og léttum íhlutum. Þar á meðal eru stjórnborð, innréttingar í flugvélum, hlífðarbúnaður, tengi og hylki fyrir rafeindakerfi. Þetta ferli gerir kleift að framleiða hluti með flóknum rúmfræði, mikilli endingu og þoli erfiðar umhverfisaðstæður.
Plastsprautunarmótun í Læknaiðnaður
Sprautusteypa úr plasti gegnir lykilhlutverki í læknisfræði og heilbrigðisgeiranum, þar sem nákvæmni, hreinleiki og lífsamhæfni eru nauðsynleg. Það er notað til að framleiða lækningatæki, svo sem sprautur, leggi, skurðtæki, ígræðanlega íhluti, lyfjagjöfarkerfi og rannsóknarstofubúnað. Ferlið tryggir þröng vikmörk, dauðhreinsaða framleiðslu og samræmi við reglugerðir.
Plastsprautunarmótun í Vélmennaiðnaður
Sprautusteypa úr plasti veitir vélfæraiðnaðinum möguleika á að framleiða hágæða, sérsniðna og hagkvæma íhluti. Ferlið býður upp á sveigjanleika í hönnun, sveigjanleika og getu til að framleiða flóknar rúmfræðir, sem uppfylla sérstakar kröfur vélfærakerfa hvað varðar afköst, endingu og virkni. Algengt er að þetta sé notað í vélfærahúsum og hylkjum, gripum og endaáhrifatækjum, skynjarahúsum og innri íhlutum.
Einkenni málmsprautunar:
Hvað er málmsprautunarmótun?
Sprautusteypa úr málmi (e. Metal Injection Molding , MIM) sameinar sprautusteypu úr plasti og duftmálma til að framleiða nákvæma og flókna málmhluta. Hún er fjölhæf en hefur hærri verkfærakostnað og lengri afhendingartíma samanborið við sprautusteypu úr plasti. Engu að síður er hún verðmæt til að framleiða afkastamikla, flókna málmhluta.
Kostir málmsprautunar
Flókin hönnun
MIM er framleiðsluferli sem hægt er að nota til að framleiða málmhluta í miklu magni, jafnvel þá sem eru með flókna rúmfræði og flóknar smáatriði. Þetta ferli hentar best til framleiðslu á litlum og nákvæmum hlutum í miklu magni, með ströngum vikmörkum. MIM er fær um að framleiða nákvæmlega innri og ytri þræði, undirskurð, tennur (eins og gírtennur), raufar, göt, fjaðrir, merkingar og leturgröftur án þess að þurfa frekari vinnslu eða smíði.
High Quality
MIM gerir kleift að búa til fjölbreyttar form og framleiðir hluti með sambærilegum styrk og hörku og vélrænt smíðaðar málmblöndur. MIM getur framleitt margþátta hluti í einu lagi og veitt framúrskarandi yfirborðsáferð.
Hagkvæmt verð
Hægt er að framkvæma málmsprautusteypu (MIM) á fjölbreyttum málmum, þar á meðal: ryðfríu stáli, kolefnisstáli, koparblöndum, nikkelblöndum, wolframblöndum, títanblöndum, kóbaltblöndum, járni, karbíði, cermet o.s.frv. Málmsprautusteypa (MIM) er framleiðsluferli sem er þekkt fyrir að framleiða minna úrgang og skrap í samanburði við hefðbundnar vinnsluaðferðir. Þetta er sérstaklega gagnlegt fyrir dýr efni eins og eldföst efni, títanblöndur, ofurblöndur og sérmálma. Með MIM er hægt að breyta allt að 98% af efninu í nothæfa málmhluta, sem gerir það að skilvirku ferli. Þar að auki er MIM hagkvæmur valkostur við langtímavinnslu, fjárfestingarsteypu og stimplun.
Hvernig virkar málmsprautunarmótun?
Sprautusteypa úr málmi (e. Metal Injection Molding, MIM) er ferli sem sameinar sprautusteypu úr plasti og duftmálma til að búa til flókna málmhluta. Ferlið felur í sér undirbúning hráefnis, sprautusteypu, kælingu og storknun, útdælingu, afbindingu, sintrun og eftirvinnslu. Sprautusteypa úr málmi býður upp á sveigjanleika í hönnun, hagkvæmni og getu til að framleiða nákvæma málmhluta með framúrskarandi vélrænum eiginleikum.
Yfirborðsfrágangur á málmsprautunarmótun
Yfirborðsfrágangur er mikilvægt skref í málmsprautumótunarferlinu (MIM) til að bæta útlit, virkni og afköst lokamálmhluta. Ýmsar aðferðir við yfirborðsfrágang eru notaðar í MIM:
CNC-vinnsla, eins og fræsing, beygja, borun og slípun, nær nákvæmum víddum, sléttum yfirborðum og sérstökum eiginleikum á MIM-hlutum. Hún er notuð fyrir þröng vikmörk, mikilvægar rúmfræðir og breytingar eftir vinnslu.
2.Pússun
Pólun eykur útlit MIM-hlutans með því að fjarlægja ófullkomleika og skapa slétt, endurskinsfullt yfirborð með slípiefnum, pússhjólum og fægiefnum.
3.Gafhúðun
Rafhúðun eykur MIM-hluta með því að setja þunnt lag af málmi á þá. Ferlið felur í sér að dýfa hlutunum í raflausn sem inniheldur málmjónir og beita rafstraumi. Algengir málmar sem notaðir eru til rafhúðunar eru nikkel, króm, gull og silfur.
4.Hitameðferð
Hitameðferð eykur vélræna eiginleika MIM-hluta með því að láta þá gangast undir stýrðar upphitunar- og kælingarlotur, sem breytir yfirborðseiginleikum þeirra, útliti, hörku, styrk og víddarstöðugleika.
Sprautumótun úr keramik:
Hvað er sprautumótun úr keramik?
Sprautusteypa úr keramik er nákvæm og háþróuð tækni sem notuð er til að þróa hágæða íhluti í miklu magni. Keramikhlutar eru endingarbetri og seigri en plast- eða stálhlutar, sem gerir þá tilvalda fyrir fjölmörg notkunarsvið. Sprautusteypa úr keramik (CIM) er ferli sem notað er til að búa til sérsniðna keramikhluta. Það er svipað og sprautusteypuferlið sem notað er fyrir plast. Ferlið felur í sér að forhita blöndu af áloxíðdufti og ákveðnum bindiefnum, sem síðan er þrýst undir miklum þrýstingi inn í sérsmíðað mót til að móta hluti í samræmi við sérstakrar hönnun viðskiptavinarins. Eftir að hlutinn er tekinn úr mótinu gengst hann undir nokkur viðbótarferli, þar á meðal sintrun við hátt hitastig.
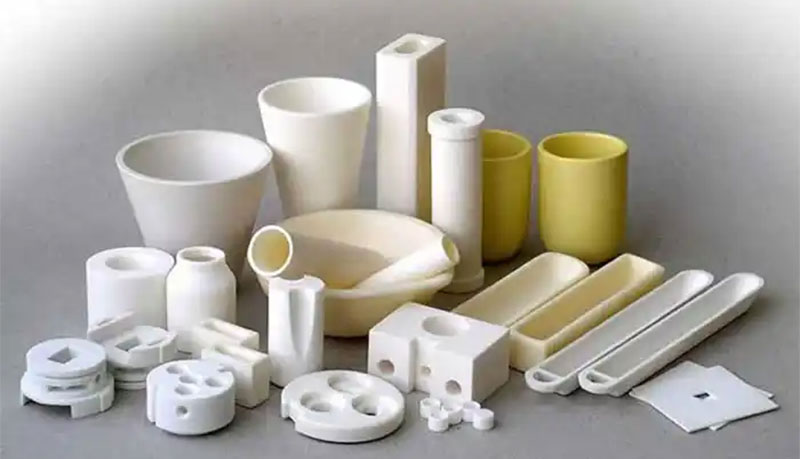
Hvernig virkar sprautumótun úr keramik?
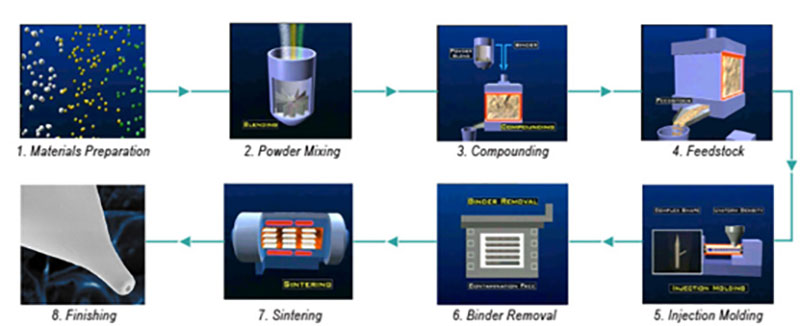
Sprautusteypingarferlið fyrir keramik (CIM) felur í sér að sameina föst efni með sprautusteypu og sintunartækni til að framleiða flókin form með hörðum efnum sem eru of erfið, dýr eða ómöguleg í framleiðslu með hefðbundnum aðferðum. CIM ferlið felur í sér nokkur skref:
1. Sprautumótunartól
Sprautusteyputækið er hannað og smíðað með CAD/CAM tækni til að tryggja að keramikhlutinn sé framleiddur nákvæmlega samkvæmt CAD teikningum.
2. Hráefnisundirbúningur
Keramíkduftið er valið út frá kröfum viðskiptavinarins, þar á meðal kornastærð, lögun og dreifingu. Sérstök bindiefni og aukefni eru blönduð saman við duftið undir eftirliti til að tryggja að blandan sé tilbúin til sprautumótunar. Skráning eiginleika hráefnisins er einmitt hluti af gæðaeftirliti og loturakningu.
3. Inndælingarmót
Sérhannaðar sprautumótunarvélar fylla mót með hráefni í fullkomlega sjálfvirku ferli sem tryggir einsleita áferð. Tölfræðileg ferlisstýring (SPC) safnar ferlisgögnum.
4. Stjórnandi
Með því að lækka kostnað og auka gæði gera nýstárlegar eftirlitsaðferðir kleift að fylgjast með innri eiginleikum ógegnsæja efna í rauntíma við mótun.
5. Hitameðferð
Bindiefnið er fjarlægt úr forforminu með uppgufun og útvermum viðbrögðum, sem skilur eftir lítið brot. Hlutirnir eru sintraðir í oxandi/afoxandi andrúmslofti eða lofttæmi. Sprautusteyptir hlutar geta verið hitapressaðir (HIP) til að auka þéttleika og styrk.
6. Yfirborðsmeðferð
Eftirvinnsluaðferðir geta náð meiri yfirborðsgæðum og nákvæmni en sintrun, en viðhaldið samt framúrskarandi vikmörkum á hagkvæmu verði.
7. Lokaskoðun
Á hönnunarstiginu vinnur NOBLE með viðskiptavinum að því að setja eftirlits- og matsviðmið. Nýjustu mælitækni er notuð til að tryggja að framleiddir hlutar uppfylli tæknilegar forskriftir.
Kostir þess að sprauta keramik
Sprautusteypa fyrir keramik, eins og allar aðrar framleiðsluaðferðir, hefur sína kosti og galla. Einn helsti kosturinn við þessa aðferð er hæfni hennar til að framleiða flóknar rúmfræðir með mikilli nákvæmni og nákvæmni. Þetta gerir hana að kjörnum valkosti fyrir notkun sem krefst þröngra vikmörk. Þar að auki eru keramikhlutar sem framleiddir eru með sprautusteypu oft sterkari og endingarbetri en þeir sem framleiddir eru með öðrum aðferðum.
Efni til innspýtingar í keramik
Venjulega er blanda af keramikdufti og bindiefni notuð í sprautusteypu fyrir keramik. Keramikduftið er haldið saman og gefið nauðsynlegan styrk til að mótast af bindiefninu. Vax, hitaplastfjölliður og hitaherðandi fjölliður eru dæmi um algeng bindiefni. Sérstakar þarfir hlutarins sem verið er að framleiða, svo sem nauðsynlegur styrkur, sveigjanleiki og hitastigsþol, ákvarða val á bindiefni. Afbinding er ferlið við að fjarlægja bindiefnið af keramikhlutanum eftir að hann hefur verið mótaður, þannig að aðeins hreini keramikhlutinn er eftir.
Yfirborðsfrágangur á keramiksprautunarmótun
Hægt er að beita mismunandi yfirborðsáferð á sérsniðna keramiksprautumótunarhluta til að auka bæði hagnýta frammistöðu þeirra og fagurfræðilegt útlit.
| Yfirborðinu lýkur | Myndir | Aðferðalýsing | Kostir |
| PVD (Physical Vapor Deposition) |  |
PVD stendur fyrir líkamlega gufuútfellingu. Þetta er ferli sem felur í sér að þunn filma af efni er sett á undirlag með eðlisfræðilegum aðferðum eins og uppgufun eða spútrun í lofttæmi. | PVD framleiðir þunnar filmur með mikilli einsleitni í þykkt og samsetningu, sem gerir það gagnlegt fyrir forrit sem krefjast nákvæmrar húðunar. |
| Málmhúð |  |
Rafhúðun er ferli þar sem þunnt lag af málmi er sett á leiðandi yfirborð með rafefnafræðilegri viðbrögðum. | Rafhúðun framleiðir mjög endingargóða og slitþolna húðun sem getur verndað undirlagið gegn tæringu og öðrum skemmdum. |
| Powder Húðun |  |
Duftmálning er tegund húðunar sem er borin á sem fríflæðandi þurrt duft og síðan úðað á yfirborð. Duftið er hert með því að hita það upp í hitastig sem veldur því að það bráðnar og festist síðan við yfirborðið. | Duftmálningar eru mjög endingargóðar og rispuþolnar, flísunar- og fölnunarþolnar. Þær þola erfið veðurskilyrði, efni og útfjólubláa geislun, sem gerir þær tilvaldar til notkunar utandyra. |
| bursta |  |
Burstun er yfirborðsfrágangur sem felur í sér að nota bursta eða slípiefni til að búa til mynstur af fínum línum eða rispum á málmyfirborði. | Burstaðar áferðir eru mjög endingargóðar og þola erfiðar aðstæður, sem gerir þær að vinsælum kostum fyrir notkun eins og iðnaðarbúnað og byggingarlistarþætti. |
| Efnafræðileg æting | 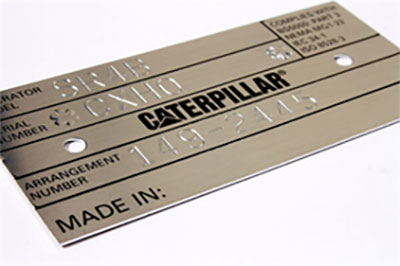 |
Efnaetsun, einnig þekkt sem efnafræsing eða ljósefnafræðileg vinnsla, er yfirborðsfrágangur sem felur í sér að nota efni til að fjarlægja efni sértækt af málmyfirborði. | Efnaetsun gerir kleift að etsa afar nákvæm mynstur og form á málmyfirborð, með frávikum allt niður í nokkra míkron. Þessi nákvæmni gerir hana tilvalda til að framleiða flókna hluti eða íhluti með flóknum hönnunum. |
| Laser Merking | 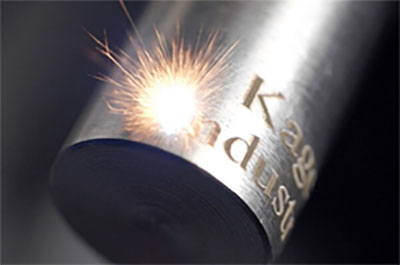 |
Leysigeislinn veldur viðbrögðum á yfirborði efnisins, sem leiðir til varanlegs merkis sem hægt er að aðlaga að sérstökum hönnunarkröfum. | Leysimerkingar eru mjög endingargóðar og þolna gegn sliti, fölnun og öðrum skemmdum. Þetta gerir leysimerkingar tilvaldar fyrir notkun sem krefst langvarandi merkja, svo sem vörumerkja, auðkenningar og rekjanleika. |
| polishing |  |
Pólun er ferlið við að slétta og fínpússa yfirborð með því að nota slípiefni til að fjarlægja lítið magn af efni. | Tilgangur pússunar er að skapa slétt og endurskinsríkt yfirborð, bæta útlit yfirborðsins og bæta viðnám þess gegn sliti og tæringu. |
Eiginleikar ofmótunar:
Hvað er ofmótun?
Yfirsteyping er mikið notuð aðferð í framleiðsluiðnaði. Hún felur í sér sprautusteypu eða úretansteypu til að búa til hágæða frumgerðir. Þessi tækni hjálpar til við að móta tvö eða fleiri lög af efni saman, sem er gagnlegt fyrir yfirsteypu úr plasti og gúmmíi. Hún er sérstaklega gagnleg til að framleiða frumgerðir af iðnaðarvélahlutum hratt og búa til sérsniðna hluti með því að leggja plast eða gúmmí yfir önnur efni eins og málma.
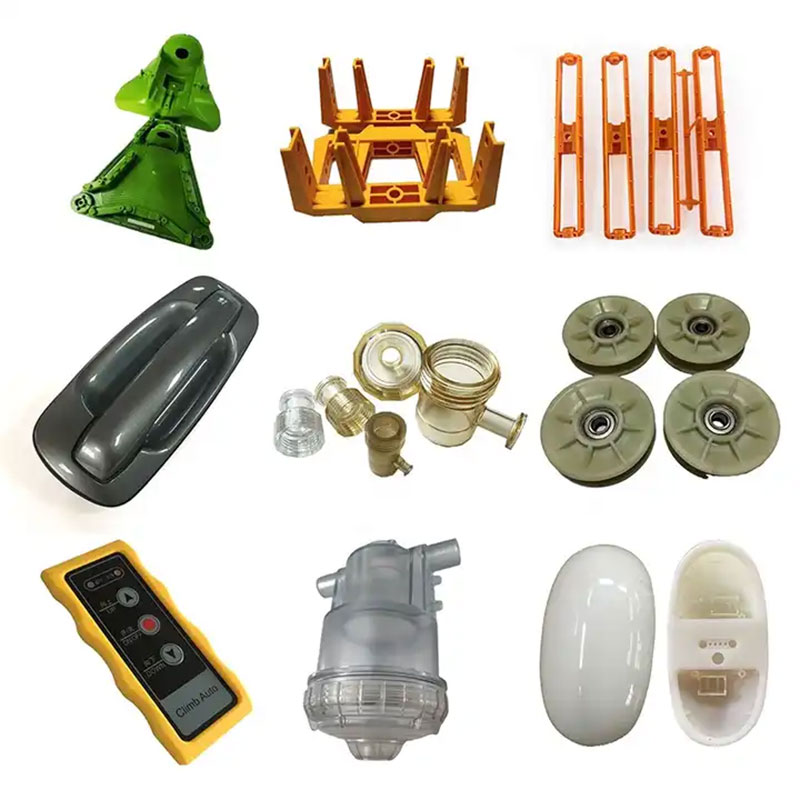
Hvernig virkar ofurmótun?
Yfirsteyping er ferlið við að sameina tvö eða fleiri efni til að búa til einn vélhluta eða íhlut. Fyrsti íhluturinn er undirlagið, sem er grunnefnið, og seinni íhluturinn er yfirsteypan, sem er aukaefnið sem er mótað yfir undirlagið. Það geta verið margar yfirsteypur eftir því hvaða lokaafurð er æskileg.
Efni til ofmótunar
Þetta eru algengar steyptar plasttegundir sem sprautusteypingarþjónusta okkar býður upp á. Eftir að hafa kynnt þér grunnatriði efnisins, svo sem algengar tegundir, vörumerki, kosti og galla, skaltu velja viðeigandi sprautusteypingarefni í samræmi við kröfur þínar.
Verkfæraefni:
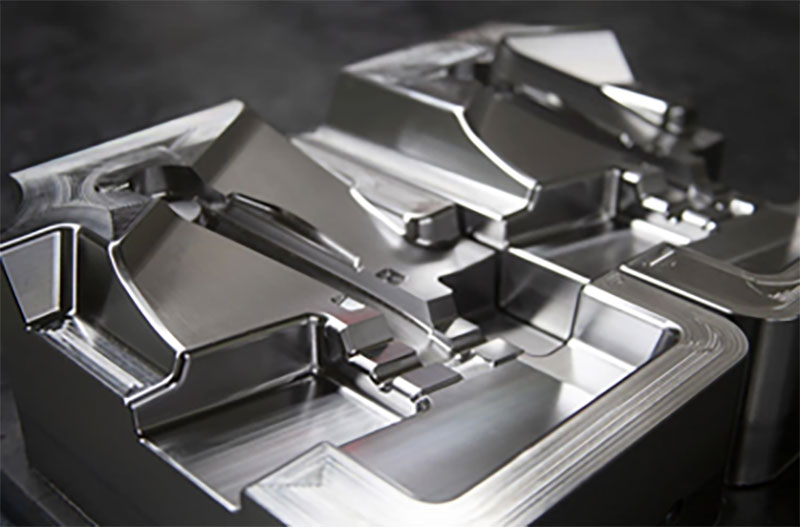
Áður en sprautumótunarferlið hefst, fyrir framleiðslu í litlu eða miklu magni, þarf CNC-véluð verkfæri með háum þolmörkum. Algengustu efnin sem notuð eru eru:
| Verkfærastál: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Ryðfrítt stál: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Ál: | 6061, 5052, 7075 |
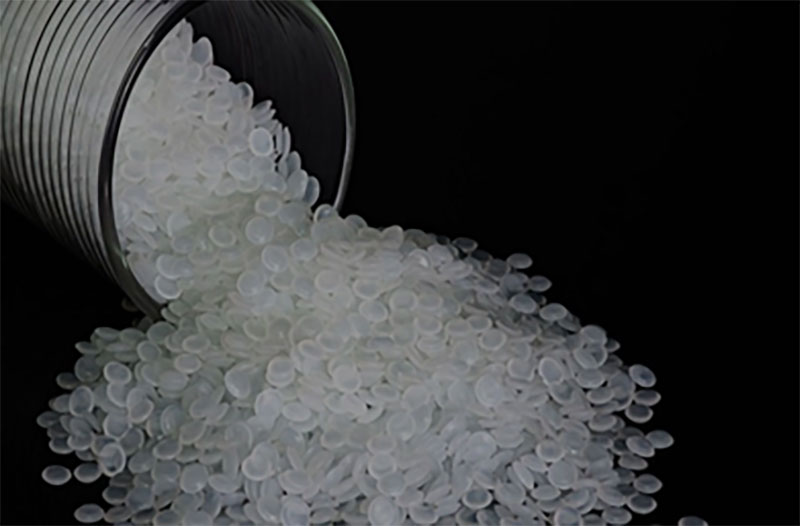
Plast efni:
Sprautumótun plasts býður upp á fjölbreytt úrval af efnum með mismunandi eiginleika, þar á meðal höggþol, stífleika, hitaþol, efnaþol o.s.frv.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |

Aukefni og trefjar:
Staðlað plastefni uppfylla hugsanlega ekki kröfur sérsniðinna sprautumótaðra hluta. Í þessu tilviki er hægt að bæta við aukefnum og trefjum til að bæta fagurfræðilega og virkni eiginleika, sem veitir sprautumótuðum hlutum viðbótareiginleika.
| UV | Absorbers | litarefni |
| Flame | varnarefni | Glertrefjar |
| Mýkingarefni |
Kostir ofmölunar
Ofursteyptir íhlutir bjóða upp á áreiðanlega vöruafköst með því að tengjast þétt saman og vernda sig gegn raka og ryki. Með því að sameina framúrskarandi eiginleika margra efna í eitt, tryggja ofursteyptir íhlutir betri afköst.
Að auki hjálpar ofurmótun til við að draga úr heildarframleiðslukostnaði með því að sameina marga hluti í einn, sem útrýmir þörfinni fyrir samsetningu og sparar tíma og vinnuaflskostnað.
Þar að auki eykur ofurmótun hönnun og fagurfræði með því að bæta einu efni við annað. Það gerir kleift að fínstilla ýmsar hönnunaraðferðir og bæta yfirborðsvinnslu.
Umsóknir af ofmótun:
Ofmótun í lækningatækjum:
Ofursteypa er mikilvæg til að tryggja nákvæmni og öryggi, þola flókin viðbrögð og geymslu í lækningatækjum. Ofursteypa sameinar plast og málm í eina vöru. Algeng notkun í skurðlækningatólum, eins og sprautum, víkkunartólum, mjúkum viðkomutækjum og fleiru.
Ofmótun í vélbúnaðarverkfærum:
Yfirsteyping bætti grip járnvöruverkfæra, sem gerði þau öruggari og vinnuvistfræðilegri. Góð dæmi eru skrúfjárn, töng, skiptilyklar, blöð og fleira.
Ofmótun í bílaútfærslum:
Fagurfræðilegir kostir ofursteypingar endurspeglast að fullu í notkun á bílklæðningum. Svo sem á hurðarbrúnum, hliðarhluta bílsins, brettum, stuðara, felgum og fleiru. Þetta dregur ekki aðeins úr þyngd bílsins heldur auðveldar einnig aðlögun margra lita í bílum.
Ofmótun í heimilisvörum:
Ofurmótun gæti bætt grip, hreinleika, efnaþol og fleira í vörum. Ofurmótaðar vörur bæta einnig lífsgæði neytenda. Þær eru auðveldar í notkun, þrif og lengja geymsluþol. Eins og eldhúsáhöld, hleðslutæki með mörgum tengjum, tannburstar og þess háttar.
Einkenni Settu inn sprautumótun
Hver er innsetningarmótunarferlið?
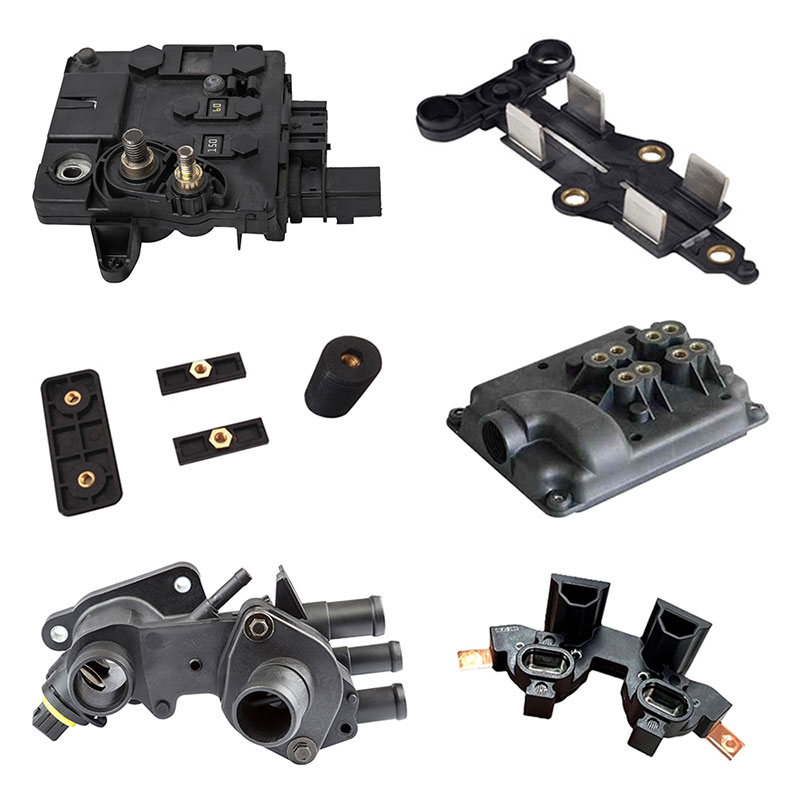
Að sprauta plasti utan um annan hluta til að búa til nýjan kallast innsetningarmótun. Eins og venja er getur innsetti hlutinn verið úr málmi eða plasti. Innsetningin er sett inn í mótið fyrirfram í innsetningarmótunarferlinu og vélvirkinn notar síðan hitaplast til að sprauta plasti inn í holrýmið. Hlutirnir eru tilbúnir til að vera pakkaðir og sendir til viðskiptavina þegar þeir hafa kólnað.
Hvernig virkar innspýtingarmótun?
Innsetningarsteypa er ferli sem er mjög svipað hefðbundinni sprautusteypu. Í þessu ferli eru bráðin hráefni eða plast brædd og sprautað í mót, með sömu efnum og notuð eru í hefðbundinni plaststeypu. Helsti munurinn á hefðbundinni sprautusteypu og innsetningarsteypu er sá að í síðarnefnda ferlinu eru innsetningar bætt við mótið á meðan á mótunarferlinu stendur.
Efni fyrir Settu inn sprautumótun:
Hitaþol
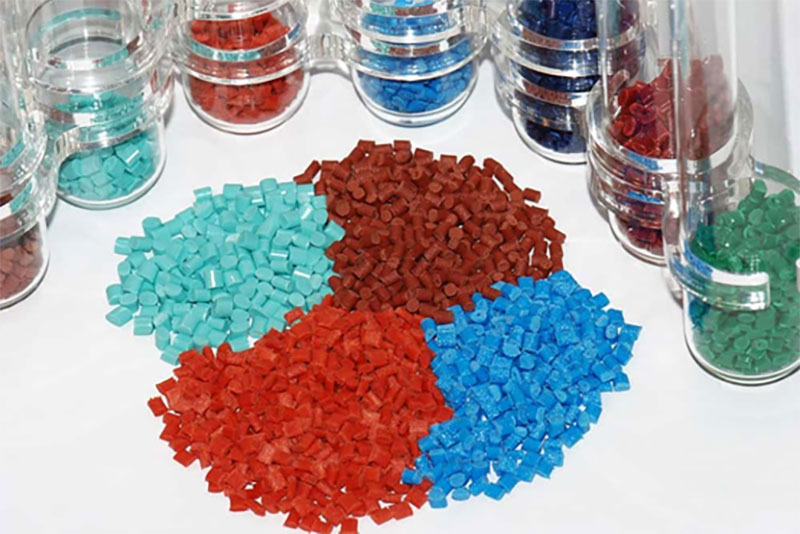
Þessi efni eru endurnýtanleg og efnaþolin, umhverfisvæn og tilvalin til að ná fram fjölbreytni og gljáa í innsetningarmótun. Tegundir hitaplasts eru meðal annars
Pólýstýren
Pólýstýren er létt, hitaplastískt efni sem er gegnsætt og hefur lágt bræðslumark. Mikil þol gegn sýrum og basum gerir það hentugt fyrir fjölbreytt notkun, þar á meðal lækningatæki og neysluvörur.
pólýetýlen
Þessi afbrigði af hitaplastfjölliðunni er yfirleitt létt og hefur mikla seiglu, auk þess að vera efnaþolin. Hún hefur rafsvörunar- og ógegndræpiseiginleika. Algeng hitaplastefni úr pólýetýleni eru LDPE, HDPE og MDPE.
Nylon
Þessi sterka hitaplastpólýmer er ónæmur fyrir efnum og núningi. Hátt bræðslumark þess gerir það að frábærum staðgengli fyrir málm í mörgum tilgangi. Það er mikið notað í þungavinnuframleiðslu og útdráttarvörum.
Hitaplast er óendurvinnanlegt plastfjölliða, sem gerir þau minna umhverfisvæn og hagkvæm en hitaplast. Framleiðendur forðast yfirleitt að nota þau. Dæmi um hitaplast eru:
Epoxy
Þetta er afbrigði af hitaherðandi efnum sem harðna varanlega eftir vinnslu án bræðslumarks. Þar af leiðandi henta þau mjög vel til krefjandi nota. Þau hafa framúrskarandi viðloðun og mikla efna- og hitaþol.
Fenólískt
Fenól er hitaherðandi efni með mikla efna- og raforkuþol. Það þolir hita og hefur einstaka hörku og víddarstöðugleika. Fenólkvoða hentar vel til að búa til raftæki, rafrásarplötur og fleira.
Kostir innsetningarmótunarferlisins:
Innsetningarsteypa er ferli þar sem ýmis efni, svo sem málmur og plast, eru sameinuð til að framleiða einn íhlut. Varan sem myndast hefur bætta vélræna eiginleika og aukið endingarþol. Það eru nokkrir kostir við að nota innsetningarsteypu:
Engin samkoma:
Engin samsetning er nauðsynleg: Þar sem efnin eru sameinuð í mótunarferlinu er engin þörf á frekari samsetningarskrefum. Þetta flýtir fyrir framleiðsluferlinu og dregur úr launakostnaði.
Aukin skilvirkni:
Fjarvera samsetningar stuðlar einnig að aukinni framleiðsluhagkvæmni.
Bætt endingu:
Plastið sem sprautað er utan um hlutana í innsetningarmótun eykur styrk verkfræðiplastsins og gerir þá slitþolnari. Styrkur og leiðni málmefna er einnig nýtt, sem leiðir til lokahluta með bættum eiginleikum.
Minni þyngd:
Samsetning plasts og málms í lokahlutanum leiðir til lægri þyngdar samanborið við tærandi málmhluta.
Umsóknir af innspýtingarmótun:
Settu inn sprautumótun í lækningatæki
Lífsamhæf plast er mikið notað í innsetningarmótun til að framleiða lækningatæki.
Sprautumótun í geimferðum og bílaiðnaði
Ending mótunarinnar hentar fyrir handtæki, eins og gírstöngum, skífum og hnöppum fyrir vörubíla.
Settu inn sprautumótun í vélbúnaðarverkfæri
Yfirsteyping bætti grip járnvöruverkfæra, sem gerði þau öruggari og vinnuvistfræðilegri. Góð dæmi eru skrúfjárn, töng, skiptilyklar, blöð og fleira.
Settu inn sprautumótun í neytendavörur
Innsetningarmótun er góð leið fyrir neytendavörur til að hanna og þróa nýjar vörur með hagnýtan og fagurfræðilegan ávinning þeirra að leiðarljósi.
Stungulyf Verkfæri
Hvað er innspýtingartæki fyrir mótun?
Sprautumótunarverkfæri eru ferlið við að hanna og framleiða mót sem notuð eru í sprautumótun. Mótið samanstendur af tveimur helmingum, kjarna og holrými, sem passa nákvæmlega saman. Bræddu plasti er sprautað inn í holrýmið, þar sem það kólnar og storknar til að mynda lokaafurðina.
Hvernig virkar sprautumótunarverkfæri?
Sprautusteypuverkfæri eru mikilvægur þáttur í sprautusteypuferlinu. Þau bera ábyrgð á mótun og framleiðslu á plasthlutum. Verkfærasmíði hefst með hönnun og verkfræði, þar sem 3D CAD líkan af mótinu er búið til. Á þessu stigi er tekið tillit til þátta eins og lögun hluta, efnisflæðis, kælirása og mótsbyggingar. Sprautusteypuverkfærasmíði felur í sér að hanna og smíða mót, framleiða íhluti þess, setja saman og klára mótið og framkvæma prófanir og staðfestingu. Mótgrunnurinn veitir burðarvirki, en kjarninn og holrýmið móta hlutinn. Kælirásir stjórna hitastigi og sprautu- og útdælingarkerfin auðvelda efnisinnsprautun og fjarlægingu hluta. Sérfræðiþekking og viðhald eru lykilatriði fyrir vel heppnaða verkfærasmíði, sem að lokum hefur áhrif á gæði og skilvirkni sprautusteypuferlisins.
Efni í sprautumótunarverkfærum
Val á mótefni ræður að miklu leyti endingu þess og gæðum sprautusteyptra hluta. NOBLE býður upp á fjölbreytt úrval af efnisflokkum sem henta mismunandi stigum vöruþróunar þinnar. Teymið okkar býður einnig upp á sérfræðiráðgjöf um val á mótefni til að tryggja bestu mögulegu víddarnákvæmni og fagurfræðileg gæði.
Tólstál
Áður en sprautusteypuferlið hefst í litlum eða stórum upptökum er nauðsynlegt að nota CNC-vélað verkfæri með miklum vikmörkum. Verkfærastál er algengasta efnið sem notað er í slíkum tilfellum.
| tegundir: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
Ryðfrítt stál
Stál og ryðfrítt stál eru helstu efnin sem notuð eru til að búa til sprautumót, en framleiðslukostnaðurinn er nokkuð hár. Þess vegna eru þessi mót almennt frátekin fyrir stórfellda framleiðslu.
| tegundir: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
ál
Álmót eru hagkvæmari valkostur við hefðbundin sprautumót úr stáli og kolefnisstáli. Þau eru ekki aðeins ódýrari heldur bjóða einnig upp á hraðari framleiðslulotur og afgreiðslutíma, sem er sérstaklega gagnlegt fyrir prófunarmarkaði.
| tegundir: | 6061, 5052, 7075 |

Kostir sprautumótunarverkfæra
Mót eru mikið notuð í framleiðsluferlinu til að bæta stöðugleika efnis, draga úr tapi og tryggja gæði vöru. Margar atvinnugreinar hafa notið góðs af fjölhæfni móta og sprautumót bjóða upp á nokkra kosti. Hér að neðan eru nokkrir af kostunum við notkun sprautumóta.
Arðbærar
Þegar mót eru valin til notkunar í mismunandi atvinnugreinum er mikilvægt að taka upplýsta ákvörðun. Hægt er að stjórna kostnaði við sprautumótavinnslu á skilvirkan hátt með því að velja vandlega framleiðsluefnið. Plast er hráefnið sem notað er í framleiðslu sprautumóta, sem styður við framleiðsluferli margra vara. Notkun sprautumóta getur einnig lágmarkað efnisúrgang, sem leiðir til stöðugrar lækkunar á framleiðslukostnaði.
High Quality
Sprautusteypumót eru mikið notuð vegna mikils gæða. Ferlið er einfalt og felur ekki í sér flóknar aðgerðir, sem tryggir að engin innri álag myndist og tryggir gæði og endingu vörunnar við notkun. Framleiðsluuppbygging vörunnar er stöðugri, sem tryggir öryggi hennar í notkun.
Sveigjanleiki
Sprautusteypumót eru fjölhæf hvað varðar heildarbyggingu, sem gerir þau hentug fyrir ýmsar atvinnugreinar með mismunandi byggingarþarfir. Hægt er að nota eitt sett af mótum til að breyta bæði efnisgerð og lit vörunnar.
Umhverfisvæn
Sjálfbærni hefur alltaf verið samfélaginu í huga, þannig að þegar vara er þróuð er umhverfisvernd höfð í huga. Sprautusteypa er ekki aðeins skilvirk heldur einnig umhverfisvæn, þar sem hægt er að endurvinna þá hluta sem notaðir eru til prófana eða fargað er.
Notkun sprautumótunarverkfæra
Sprautumótunarverkfæri í bílaiðnaðinum
Plastsprautuð hlutar eru sveigjanlegir í hönnun, hafa mikla endingu og langan líftíma og notkun þeirra í hlutum er mjög algeng í bílaiðnaðinum. Svo sem speglahús, bollahöldur, stuðarar, en einnig allt mælaborðið.
Sprautumótunarverkfæri í læknisfræðigeiranum
Plasthlutar sem framleiddir eru fyrir læknisfræði og lyfjafyrirtæki verða að fylgja strangari leiðbeiningum. Til að uppfylla þessa staðla verða framleiðendur að nota FDA eða læknisfræðilega gæða plastefni og framleiða hluta sína samkvæmt ISO vottun. Læknisfræðilegir hlutar þurfa ýmsa efnafræðilega eiginleika, svo sem mikinn togstyrk og háan hitaþol. Algengustu sprautusteyptu hlutar eru meðal annars prófunarbúnaður, skurðlækningavörur, tannröntgenhlutar og margt fleira.
Sprautumótunarverkfæri í geimferðaiðnaðinum
Nákvæm framleiðsluþjónusta okkar býður upp á einstaka endingu og nákvæmni og uppfyllir flóknar kröfur ýmissa stiga innan flug- og geimferðaiðnaðarins.
Sprautumótunarverkfæri í vélmennaiðnaðinum
Við bjóðum upp á fyrsta flokks þjónustu við frumgerðasmíði og framleiðslu á vélmennahlutum á iðnaðarstigi og styðjum við áframhaldandi þróun vélmennaiðnaðarins.
Mótun fljótandi sílikongúmmís
Hvað er Mótun fljótandi sílikongúmmís?
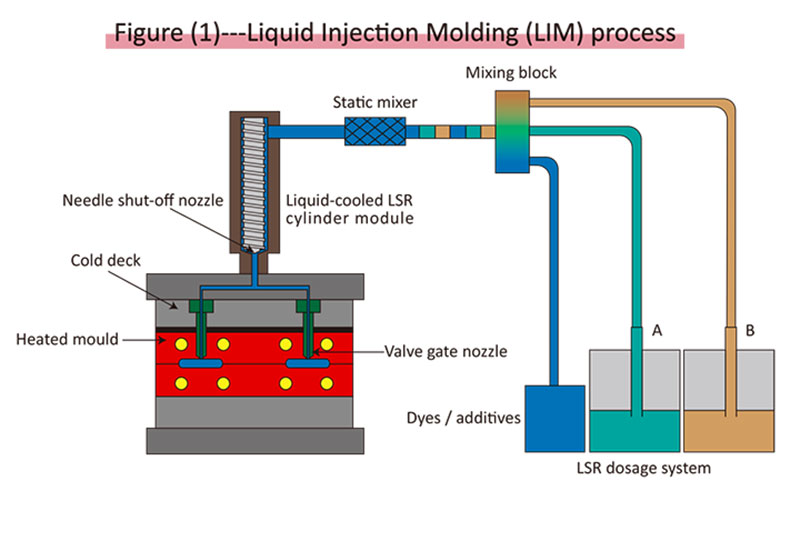
Fljótandi sílikon er notað sem hráefni og fljótandi sílikon er sprautað í mótið með sprautuvél. Eftir frekari skref sem fela í sér upphitun og kælingu er fullunnin vara búin til. Í samanburði við fast sílikon er fljótandi sílikon lyktarlaust, öruggt og umhverfisvænt. Það er oft kallað fljótandi sílikongúmmí. Sprautusteypa með fljótandi sílikoni er einfalt ferli; það krefst ekki handvirkra skrefa í vinnslu á föstu sílikoni, svo sem skömmtunar, hreinsunar, skurðar og útsetningar, sem kallar á handvirka meðhöndlun vörunnar eða jafnvel fullkomlega sjálfvirka framleiðslulínu án aðkomu manna.
Hvernig virkar mótun fljótandi sílikongúmmí?
Hlutir úr LSR-mótinu eru teknir handvirkt úr mótinu, þannig að útkastarpinnar eru ekki innbyggðir. Mótið er smíðað með CNC-vél til að þola háan hita. Það er síðan handpússað til að uppfylla kröfur viðskiptavina og sex yfirborðsáferðir eru í boði. Mótið er hlaðið í háþróaða LSR-sértæka sprautumótunarpressu sem er nákvæmlega stillt til að tryggja samræmda hluta. LSR er hitaherðandi fjölliða, þannig að ekki er hægt að bræða hana aftur eftir mótun. Hlutirnir eru pakkaðir í kassa og sendir strax eftir framleiðslu.
Efni úr fljótandi kísillgúmmímótun
Staðlað sílikon (30, 40, 50, 60 og 70 durometer)
Læknisfræðilega gæða sílikon
Ljósfræðilegt sílikon
Flúorsílikon (eldsneytis- og olíuþolið)
Kostir Fljótandi sílikon gúmmí mótun
Há nákvæmni
Flæðieiginleikar LSR gera það fullkomið til að móta flókna, minni og þrengri hluta samanborið við önnur efni.
Meira í boði
Einstök sameindabygging LSR gerir það afar fjölhæft fyrir ýmsa notkun. Ólíkt öðrum efnum framleiðir LSR engar aukaafurðir. Og vegna sterkra tengsla milli kísils og súrefnisatóma er ekki hægt að endurvinna það eða brjóta það niður auðveldlega eins og önnur hitaplast. Þessi styrkur gerir LSR einnig kleift að þola hátt hitastig án þess að brotna niður. Hreinleiki þess og efnafræðileg óvirkni, ásamt getu þess til að þola sótthreinsun, gera það að frábærum valkosti fyrir lækningatæki, matvæli og umhirðuvörur fyrir börn.
Skilvirkari
Mótunartími LSR-efnis (LSR) er mun styttri en plast, oft mældur í sekúndum í stað mínútna. Þetta gerir LSR að hentugri valkosti til að afgreiða stórar pantanir á réttum tíma.
Vistvænt
Í framleiðsluferlinu á LSR er efnið geymt í lokuðu kerfi, sem tryggir að notandinn komist ekki í snertingu við það og verði ekki fyrir áhrifum umhverfisins. Þetta kemur í veg fyrir umhverfismengun.
Umsóknir af Fljótandi sílikon gúmmí mótun
Fljótandi sílikongúmmí er fjölhæft efni sem notað er í ýmsum atvinnugreinum. Í bílaiðnaðinum er það notað í vélarhluti, rúðuþurrkublöð og loftræstimottur fyrir loftkælingar. Í læknisfræði er það notað í líftæknihluti, leggi og öndunargrímur. Í flug- og geimferðaiðnaði er það notað í þéttiefni í stjórnklefa og lendingareiningum, þéttiefni í ljósmyndunareiningum í mikilli hæð og súrefnisgrímur. Í neysluvöruiðnaðinum er það notað í eldhúsáhöld, sturtuhausa, rafeindatæki og flöskudreifara.
Efni til sprautumótunar
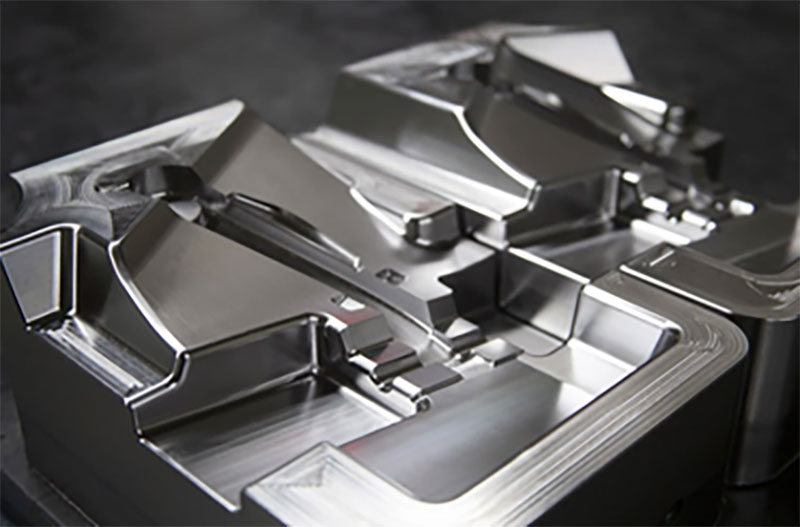
Verkfæraefni:
Áður en sprautumótunarferlið hefst, fyrir framleiðslu í litlu eða miklu magni, þarf CNC-véluð verkfæri með háum þolmörkum. Algengustu efnin sem notuð eru eru:
| Verkfærastál: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Ryðfrítt stál: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Ál: | 6061, 5052, 7075 |
Plast efni:
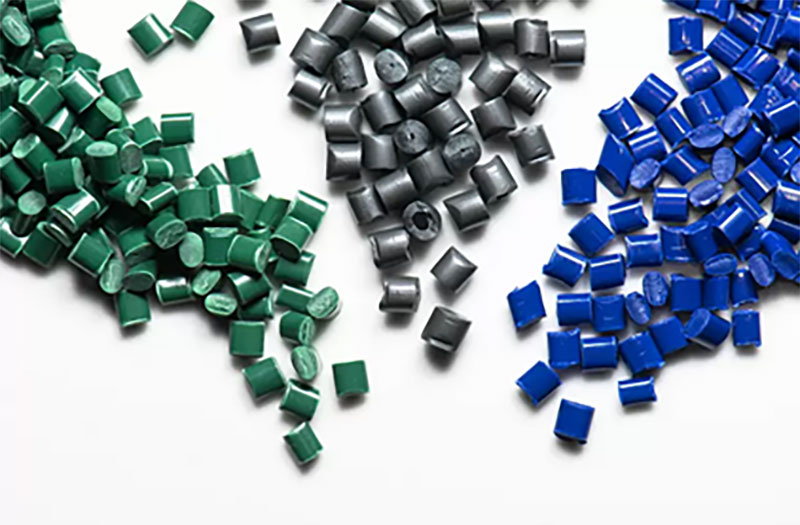
Sprautumótun plasts býður upp á fjölbreytt úrval af efnum með mismunandi eiginleika, þar á meðal höggþol, stífleika, hitaþol, efnaþol o.s.frv.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Aukefni og trefjar:
Staðlað plastefni uppfylla hugsanlega ekki kröfur sérsniðinna sprautumótaðra hluta. Í þessu tilviki er hægt að bæta við aukefnum og trefjum til að bæta fagurfræðilega og virkni eiginleika, sem veitir sprautumótuðum hlutum viðbótareiginleika.
| UV | Absorbers | litarefni |
| Flame | varnarefni | Glertrefjar |
| Mýkingarefni |
Yfirborðsáferð sprautumótunar
Sprautusteypa felur í sér sprautumótunarverkfæri, sprautusteypu plasts og fleira. Yfirborðsmeðhöndlun mótsins er venjulega lokið meðan á framleiðsluferlinu stendur. Eftir að sprautusteypunni er lokið munum við framkvæma ákveðna yfirborðsmeðhöndlun á fullunninni vöru í samræmi við kröfur þínar.
| Pic | Nafn | Lýsing |
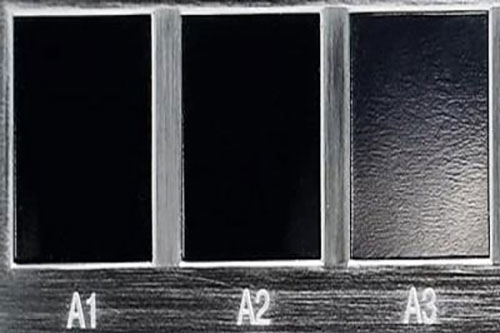 |
Glossy | A-gráða áferð er gerð með demantslípunarferli og gefur glansandi og gljáandi yfirborð á sprautumótuðum hlutum. |
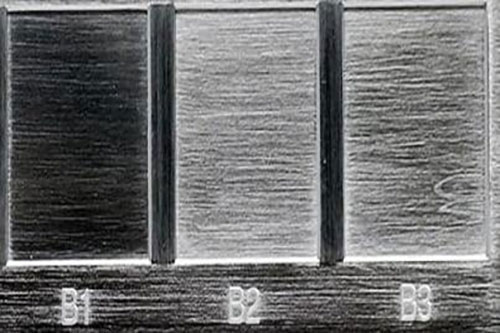 |
Hálfgljáandi | Í B-flokks frágangi er notað sandpappír til að framleiða hluti með örlítið grófari áferð en í A-flokks hlutum. Sérsmíðaðir plasthlutar sem gangast undir B-flokks frágang hafa matta áferð á yfirborðinu. |
 |
Matte | C-gráða áferð notar sandslípunarsteina til að búa til hrjúft og ójafnt yfirborð. Sprautuplasthlutar sem fá C-gráða áferð hafa matta áferð. |
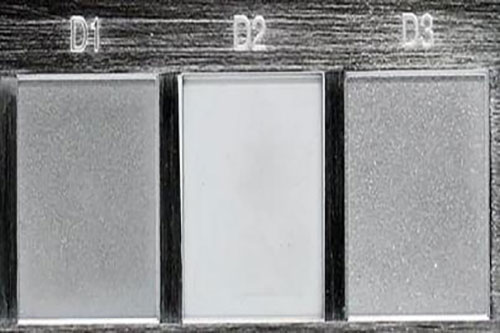 |
Áferð | D-gráða áferð notar sandkorn og þurrar glerperlur eða oxíð til að fá mjög grófa áferð. Eftir því hvaða efni er notað geta vörurnar verið með matt eða satínlitaða áferð. |
Kostir sprautumótunar
Sprautusteypa er almennt talin besti kosturinn fyrir fjöldaframleiðslu á plasthlutum. Það er vinsælt val meðal framleiðslufyrirtækja um allan heim vegna getu þess til að framleiða nákvæma hluti. Verkfræðingar hjá NOBLE hafa bent á sex lykilkosti við notkun sprautusteyputækni:
Skilvirkni
Mótsprautunarferlið er mjög skilvirkt, sem gerir kleift að framleiða stórar pantanir hratt.
Frábær smáatriði
Sprautusteypa er ein hagkvæmasta leiðin til að framleiða mikið magn af hlutum, sérstaklega fyrir stærri framleiðslulotur. Þó að hönnun og smíði mótsins geti tekið tíma, verður ferlið þá mjög hagkvæmt og skilvirkt.
High nákvæmni
Sprautumótunartækni tryggir mikla nákvæmni í framleiðslu hluta.
Affordability
Hröð og skilvirk framleiðsla tryggir lágan kostnað á hlut, en mikið framleiðslumagn leiðir til frekari stærðarhagkvæmni. Ál, sem er hagkvæmt og auðfáanlegt efni, er hægt að nota í sprautumótunarverkfæri til að stjórna kostnaði.
Ýmsir efnisvalkostir
Sprautumótun gerir kleift að nota ýmis efni, þar á meðal þau sem innihalda fylliefni sem geta bætt togstyrk.
Framleiðsla í miklu magni
Sprautusteypa með stálmótum getur auðveldað framleiðslu á milljónum hluta.
Tilbúinn til notkunar
Með réttri meðferð koma sprautusteyptir hlutar úr mótinu með sléttri áferð sem þarfnast ekki frekari fínpússunar.
Hverjir eru ókostirnir við sprautumótun?
Sprautusteypa hefur nokkra galla sem þarf að hafa í huga. Í fyrsta lagi krefst hún verulegrar fjárfestingar fyrirfram vegna mikils kostnaðar við sérsniðin mót, sem getur gert það krefjandi fyrir lítil fyrirtæki. Í öðru lagi hefur ferlið langan afhendingartíma, sem getur verið galli þegar hraðframleiðsla er nauðsynleg. Í þriðja lagi hefur sprautusteypa takmarkaðan sveigjanleika í hönnun, sérstaklega fyrir flókna hluti, og getur krafist viðbótareiginleika mótsins. Í fjórða lagi eru efnisvalkostir aðallega takmarkaðir við hitaplast og sérhæfð efni geta verið dýr. Í fimmta lagi er sprautusteypa hagkvæmust fyrir framleiðslu í miklu magni, sem gerir hana síður hentuga fyrir litlar framleiðslulotur. Að lokum myndar ferlið úrgang og hefur umhverfissjónarmið í för með sér. Mikilvægt er að meta þessa galla vandlega á móti sérstökum kröfum verkefnisins til að ákvarða viðeigandi framleiðsluaðferð.
Hvernig notar NOBLE sprautumótun til að spara efnil?
Hægt er að hámarka sprautumótun til að spara efni með því að innleiða ákveðnar aðferðir og starfshætti. Hér eru nokkrar leiðir til að nota sprautumótun til að spara efni:
- Hönnunarhagræðing: Vandleg hönnun hluta getur hjálpað til við að draga úr efnissóun. Íhugaðu að hanna hluta með einsleitri veggþykkt og lágmarkseiginleikum sem krefjast umframefnis. Forðastu óþarfa þykka hluta eða of miklar skurðir sem geta aukið efnisnotkun. Nýttu eiginleika eins og rif eða kúptingar til að auka styrk án þess að bæta við of miklu efni.
- Greining á fyllingu í mótum: Með því að framkvæma greiningu á fyllingu í mótum með hermunarhugbúnaði er hægt að hámarka hönnun og ferlisbreytur mótsins. Þessi greining gerir kleift að bera kennsl á hugsanleg vandamál eins og ófullnægjandi fyllingu eða of mikinn þrýsting, sem gerir kleift að aðlaga efnisflæði og draga úr efnissóun.
- Hönnun hliða og renna: Rétt hönnun hliða og renna er mikilvæg fyrir efnisnýtingu. Notið viðeigandi staðsetningar og stærðir hliða til að tryggja skilvirkt efnisflæði og lágmarka umframmagn hliða. Fínstillið skipulag renna til að draga úr magni efnis sem festist í rennunum og lágmarka sóun.
- Notkun endurmalunar: Innleiðing endurmalunarkerfis gerir kleift að endurvinna og endurnýta plastúrgang sem myndast við sprautusteypuferlið. Hægt er að blanda endurmaluðu plasti við nýtt efni í stýrðum hlutföllum, sem dregur úr heildarefnisnotkun.
- Bestun ferlis: Fínstilling á breytum sprautumótunarferlisins getur hjálpað til við að ná sem bestum nýtingu efnis. Aðlögun breytna eins og sprautuhraða, þrýstings og hitastigs getur hjálpað til við að lágmarka efnissóun og bæta gæði hluta.
- Rétt viðhald: Reglulegt viðhald á mótum og búnaði er nauðsynlegt til að tryggja stöðugan og skilvirkan rekstur. Rétt viðhald á mótum hjálpar til við að forðast vandamál eins og óhóflega flæði eða galla í hlutum sem geta leitt til efnissóunar.
- Efnisval: Að velja viðeigandi efni fyrir notkunina getur einnig stuðlað að efnissparnaði. Veldu efni með hátt styrk-til-þyngdarhlutfall eða þau sem eru sérstaklega hönnuð fyrir létt notkun.
Með því að innleiða þessar aðferðir er hægt að nota sprautumótun til að spara efni, draga úr úrgangi og bæta sjálfbærni í framleiðsluferlinu. Mikilvægt er að hafa þessa þætti í huga á hönnunarstigi og stöðugt fylgjast með og hámarka sprautumótunarferlið til að hámarka efnisnýtingu.
Sprautumótunarforrit
Sprautusteypa er mikið notuð framleiðsluaðferð til að framleiða plasthluta og vörur. Hún felur í sér að bræddu plasti er sprautað inn í móthol og því látið kólna og storkna, sem leiðir til þess að æskilegt form fæst. Sprautusteypa býður upp á nokkra kosti, þar á meðal mikla framleiðsluhagkvæmni, endurtekningarhæfni og getu til að búa til flóknar rúmfræðir.
Það eru fjölmargar notkunarmöguleikar fyrir sprautumótun í ýmsum atvinnugreinum. Algeng dæmi eru:
Sprautumótun í bílaiðnaðinum:
Sprautusteypa er mikið notuð í bílaiðnaðinum til að framleiða íhluti eins og innréttingar, mælaborðshluta, hurðarhúna, stuðara og ýmsa aðra plasthluta.
Sprautumótun í geimferðaiðnaðinum
Sprautumótun er notuð í geimferðaiðnaði til að framleiða létt og endingargóð íhluti eins og innréttingar, sviga, hnappar og hylki.
Sprautumótun í læknisfræði og heilbrigðisþjónustu
Sprautumótun gegnir lykilhlutverki í framleiðslu á lækningatækjum og búnaði eins og sprautum, hettuglösum, IV-íhlutum, skurðlækningatólum og einnota hlutum.
Sprautumótun í neysluvörum
Margar neytendavörur eru framleiddar með sprautumótun, þar á meðal rafeindabúnaðarhús, íhlutir heimilistækja, umbúðir, leikföng og eldhúsáhöld.
Sprautumótun í rafeindaiðnaðinum
Plastumbúðir fyrir rafeindatæki, tengi, rofa og aðra rafeindaíhluti eru oft framleiddar með sprautumótun.
Sprautumótun í iðnaðarbúnaði
Ýmsir iðnaðaríhlutir eins og gírar, handföng, hylki og vélahlutar eru framleiddir með sprautu.
Af hverju að velja okkur fyrir sérsniðnar sprautumótunarþjónustur
NOBLE er kínversk-breskt samstarfsfyrirtæki sem hefur fengið viðurkenningu frá stjórnvöldum sem „þjóðlegt hátæknifyrirtæki“. Við erum alhliða fyrirtæki með getu til að stunda sjálfstæða rannsóknir og þróun, framleiðslu og sölu.
Meira en 10 ára reynsla af faglegri CNC-vinnslu og hraðgerðri frumgerðasmíði. Við bjóðum upp á verkefnastuðningsþjónustu, þar á meðal nákvæma vinnslu og framleiðslu á hlutum. Við getum hjálpað viðskiptavinum að hámarka hönnun, velja viðeigandi ferla, lækka kostnað og ná hraðri fjöldaframleiðslu. Verkefnastuðningsþjónusta okkar beinist að læknisfræði, bílaiðnaði, vélfærafræði og öðrum sviðum og veitir viðskiptavinum verkefnastuðningsþjónustu, þar á meðal vinnslu og framleiðslu á hlutum.
Sprautusteypuþjónusta okkar gæti gagnast þér:
Aukin framleiðni
Hægt er að framleiða íhlut ótakmarkað oft með sama mótinu. Hægt er að breyta efninu til að ná sömu rúmfræði með einstökum eiginleikum og notagildi.
Samræmi og hágæða
Vegna vottaðra verksmiðja, framkvæmdar skoðana á meðan framleiðslu stendur og víddarstaðfestingar eftir framleiðslu, er tryggt að sérsmíðaðir hlutar séu stöðugir að gæðum, óháð flókinni lögun, með mikilli nákvæmni.
Tiltölulega ódýrari framleiðslur
Hægt er að framleiða vörur á lágum kostnaði með sprautusteypu. Þar sem allt ferlið er sjálfvirkt þarfnast lítillar mannlegrar íhlutunar. Þannig geta fyrirtæki og frumkvöðlar bætt sprotafyrirtæki sín og rekstur með því að nýta sér hagkvæma þjónustu okkar.
Mikil skilvirkni
Með vottuðum innlendum verksmiðjum og sterku framboðskeðjukerfi flýtum við fyrir vöruþróunarferlinu og brúum framleiðslu á ofsteyptum hlutum þínum eins hratt og mögulegt er.






