
Yfirlit yfir steypu
Steypun er fljótleg, nákvæm og endurtekningarhæf málmframleiðslutækni fyrir stóra sem smáa hluti, allt frá vélarblokkum til hurðarhúna. Steyptir íhlutir eru með yfirburða yfirborðsgæði og hægt er að nota ýmsa málma sem ekki eru járn.
Steypun er yfirleitt notuð fyrir framleiðslu í miklu magni vegna mikils upphafskostnaðar. Í þessu tilviki bætir framleiðslustærðin upp fyrir hærri kostnað við vélar og verkfæri. Eftirfarandi býður upp á sérstaka steypumöguleika fyrir viðskiptavini NOBLE.
Þessi grein fjallar ítarlega um steypu málma, lýsir skilgreiningu þess, gerðum, viðeigandi efnum, yfirborðsfægingu, notkun og hvernig á að velja bestu steypuþjónustuna.
Hvað er Die Casting?
Dælusteypa er framleiðslutækni sem gefur af sér mjög nákvæmar og nákvæmar málmvörur hvað varðar stærðir. Hún er svipuð sprautusteypuaðferðinni sem notuð er við framleiðslu á plasti. Hún felur í sér að bráðið málm - yfirleitt málmblöndu af málmlausum málmum eins og magnesíum, sinki eða áli - er dælt undir miklum þrýstingi í mót, sem er endurnýtanlegt stálmót. Undir þrýstingi á bilinu 0.7 til 700 MPa er bráðið málm ýtt inn í mót og storknar í málmsteypu. Mót eru gerð til að móta fullunnar vörur í þá lögun sem óskað er eftir.
Í dælusteypu er notað mót sem samanstendur af tveimur helmingum, „lokmóti“ og „útkastmóti“, sem eru klemmdir saman. Mótið er húðað með losunarefni fyrir innspýtingu. Bræddur málmur er þrýst inn í mótholið með vökva- eða vélrænni pressu. Eftir að málmurinn kólnar aðskiljast helmingarnir tveir og storknaði hlutinn (steypan) er kastað út. Steypur halda lögun og yfirborðsáferð mótsins með mikilli nákvæmni og krefjast lágmarks eftirvinnslu. Dælusteypa framleiðir flókna hluti með framúrskarandi yfirborðsáferð og er notuð fyrir bílahús, rafmagnsíhluti og leikföng. Þetta ferli má sameina við stimplun á málmplötum, smíði og aðrar steypuaðferðir.
Hvernig steypa virkar?
Dælusteypa er framleiðslutækni sem býr til mjög nákvæma og ítarlega málmhluta. Hún felur í sér að dæla bræddu málmi - venjulega magnesíum, sinki eða áli - undir miklum þrýstingi inn í holrými í dælu eða móti. Brædda málmurinn er þrýst út sem fullunninn hlutur eftir að hafa storknað hratt inni í dælunni og tekið á sig lögun mótsins. Hér eru skrefin:

1. Mótundirbúningur
Undirbúningur formsins, sem skiptist í lokform og útkastform, er fyrsta skrefið í ferlinu. Þessir form eru yfirleitt smíðaðir úr hertu stáli og eiga að gefa fullunninni vöru rétta lögun.
2. Mótklemming
Tveir helmingar deyjanna eru klemmdar saman til að mynda lokað móthol sem þolir mikinn þrýsting við innspýtingu.
3. Inndæling
Eftir undirbúningsstigið er bráðna málmurinn helltur úr ofni í formið í gegnum niðurstreymisrennu. Þetta er hægt að gera handvirkt eða með sjálfvirkri ausu, en hún notar þyngdarafl til að færa málminn. Enginn viðbótarkraftur eða þrýstingur er beitt. Fljótandi málmurinn er settur í formið úr lóðréttri stöðu og rennur niður í steypuna vegna náttúrulegs þyngdarafls. Með því að forðast mikinn þrýsting minnkar ókyrrð og þetta hjálpar til við að koma í veg fyrir gegndræpi. Það leiðir einnig til framleiðslu á sléttari íhlutum og hlutum.
4. Kæling og storknun
Brædda málmurinn kólnar hratt og storknar þegar hann kemst í snertingu við kaldari yfirborð mótsins eftir að hann hefur fyllt holrými mótsins. Storknunarferlið er hraðað og varmaleiðsla er auðveldari með kælirásum inni í mótinu.
5. Frávísun
Þegar steypuhlutinn hefur verið steyptur í þyngdarkraftsteypuvél er honum gefinn nægur tími til að kólna. Eftir það eru steypuhelmingarnir losaðir og opnaðir og steyptu hlutarnir fjarlægðir varlega. Hægt er að taka þá út handvirkt eða, í sumum tilfellum, nota útkastarpinna til að ýta steypuhlutnum örugglega út úr vélinni.
6. Snyrting og frágangur
Eftir að hlutur hefur verið kastað úr forminu getur verið umframefni meðfram aðskilnaðarlínunni, sem kallast „flash“. Til að fjarlægja þetta flass fer hlutinn í gegnum klippiferli, sem hægt er að framkvæma annað hvort handvirkt eða með sjálfvirkum búnaði. Viðbótarfrágangsferli eins og vélræn vinnsla, fæging eða yfirborðsmeðferð geta verið notuð til að ná fram þeirri lokaafurð sem óskað er eftir.
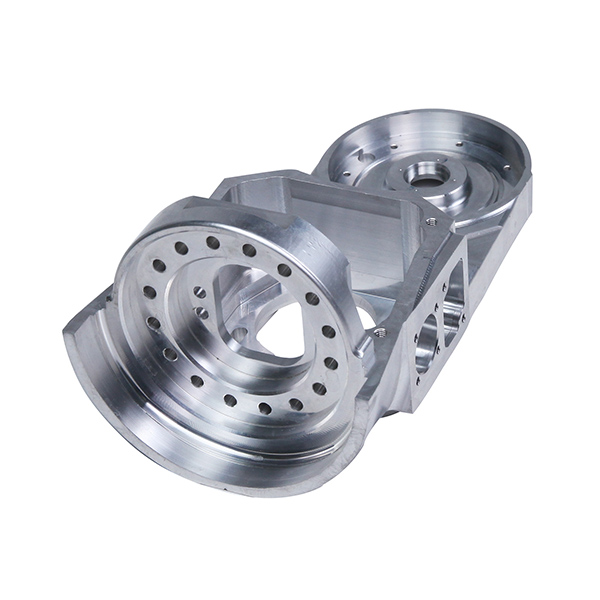
Kostir og gallar steypu
Kostir steypu
1. Lágt verð:
Steyptir íhlutir skila stöðugri gæðum í miklu magni og eru tiltölulega ódýrari. Ferli sem eru að hluta eða öllu leyti sjálfvirk leiða til lægri launakostnaðar.
2. Hávirkni
Brædda málmurinn kólnar hratt og storknar þegar hann kemst í snertingu við kaldari yfirborð mótsins eftir að hann hefur fyllt holrými mótsins. Storknunarferlið er hraðað og varmaleiðsla er auðveldari með kælirásum inni í mótinu.
3. Flókin form og þunnir veggir
Með steypu er hægt að framleiða hluti með flóknum formum og stærðum, allt frá 25 g upp í 25 kg. Þessir hlutir geta verið erfiðir eða kostnaðarsamir í framkvæmd með öðrum framleiðsluaðferðum. Einnig er hægt að framleiða þunnveggja hluti allt að 0.38 mm þykkt, sem dregur úr þyngd en viðheldur styrk.
4. Víddarnákvæmni og samræmi
Framúrskarandi víddarnákvæmni og endurtekningarhæfni er í boði með pressusteypu. Þröng vikmörk og samræmdar hlutavíddir eru tryggðar með vel smíðuðum pressumótum. Pressusteypa er því hentug fyrir notkun sem krefst stöðugra og nákvæmra hluta.
5. Góð yfirborðsáferð
Með pressusteypu eru hlutir með sléttu yfirborði, fíngerðum smáatriðum og yfirborðsáferð upp á -0.8–3.2 μm Ra. Hægt er að hanna mótið til að framleiða þá yfirborðsáferð sem óskað er eftir og þar með draga úr þörfinni fyrir frekari yfirborðsfrágang.
6. Efni fjölhæfni
Hægt er að nota mörg efni í pressusteypu, svo sem messing, sink, magnesíum og ál. Hvert efni hefur einstaka eiginleika, svo sem tæringarþol, léttleika eða mikinn styrk, sem gerir það mögulegt að velja efni út frá kröfum tiltekins notkunar.

Ókostir við deyjasteypu
Hár upphafskostnaður við verkfæri:
Dælusteypa kallar á flókin og nákvæmlega smíðuð mót, sem geta verið kostnaðarsöm í smíði og framleiðslu. Kostnaður við verkfæri getur verið mikil hindrun, sérstaklega þegar um frumgerð eða smærri framleiðslu er að ræða.
Takmarkað stærðar- og þyngdarsvið:
Almennt hentar pressusteypa fyrir litla og meðalstóra íhluti. Stærðar- og afkastagetutakmarkanir pressusteypuvéla geta krafist þess að aðrar framleiðsluaðferðir séu notaðar fyrir stóra og þunga íhluti.
Götnun og rýrnun:
Hröð kólnun og storknun fljótandi málmsins í steypu getur valdið því að hluturinn myndi gegndræpi eða rýrnunargalla. Þessir gallar geta haft áhrif á vélræna eiginleika og burðarþol steypunnar. Til að draga úr þessum vandamálum þarf að huga vel að hönnun og stjórna ferlum.
Hönnunartakmarkanir:
Meðfæddir eiginleikar steypu krefjast sérstakra hönnunarmarkmiða. Til dæmis, til að stuðla að einsleitri fyllingu og storknun, ættu hlutar að hafa jafna veggþykkt. Undirskurðir og flóknir innri hlutar gætu einnig þurft frekari hönnunarhugsun eða eftirsteypuferli.
Dælusteypa er enn mikið notuð framleiðsluaðferð vegna fjölmargra kosta hennar. Framleiðendur íhuga vandlega sértækar kröfur vara sinna til að ákvarða hvort dælusteypa sé viðeigandi kostur fyrir framleiðsluþarfir þeirra.
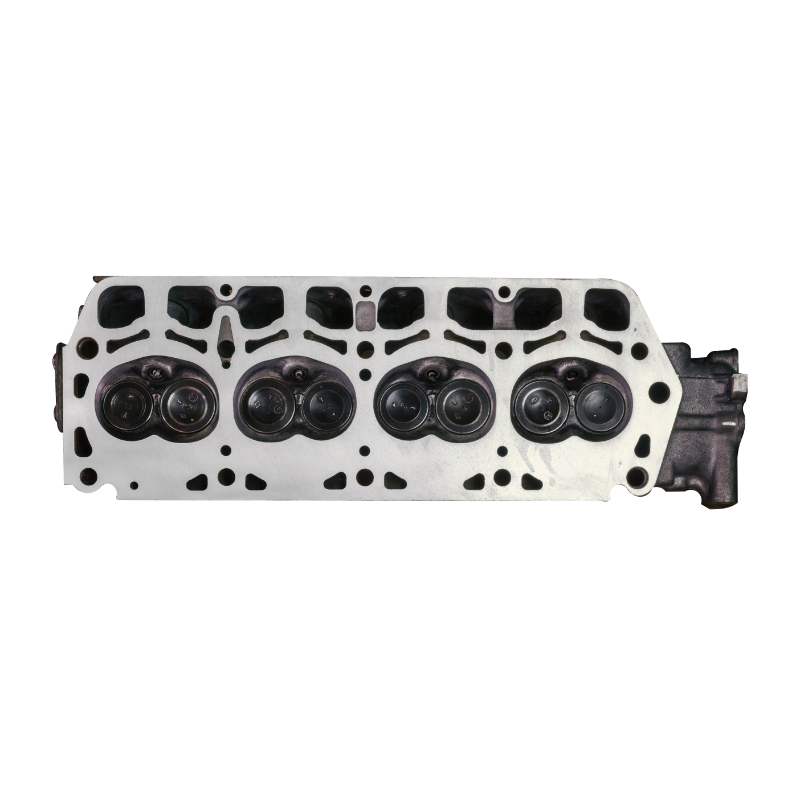
Notkun steypuferla
Hægt er að framleiða bæði vélarhluta og rafeindabúnaðarhús með sterkri og sveigjanlegri steypuaðferð. Breitt smíðasvæði steypunnar, fjölbreytni efnisvals og geta til að framleiða flókna, endurtakanlega, þunnveggja hluta eru nokkrir af mörgum kostum hennar.
1. Deyjasteypa í bílaiðnaðinum
Þar sem álsteypa getur búið til léttar hlutar eins og gírkassa, vélarfestingar og vökvastrokka, er hún mikið notuð í bílaiðnaðinum. Magnesíumsteypa er gagnleg fyrir spjöld og sætisgrindur, en sinksteypa hentar vel fyrir eldsneyti, bremsur og stýrishluti.
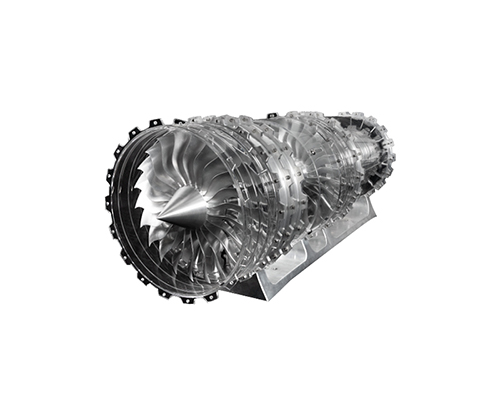
2. Steypun í geimferðaiðnaðinum
Steypun er nauðsynleg fyrir flug- og geimferðageirann því hún framleiðir flókna, léttvæga hluti af fyrsta flokks gæðum. Framleiðendur flug- og geimferða velja þessa framleiðslutækni vegna hagkvæmni hennar og getu til að uppfylla ströngustu kröfur iðnaðarins.
3. Deyjasteypa í læknisfræðigeiranum
Steypun er mikilvæg í geimferða- og læknisfræðiiðnaði. Hún framleiðir léttar, hágæða hluti sem uppfylla strangar iðnaðarstaðla. Tæknin er vinsæl til að framleiða mikilvæga íhluti.
4. Steypun í orkuiðnaðinum
Steypun er mikilvæg fyrir orkugeirann því hún gerir það mögulegt að framleiða nákvæma, endingargóða og hágæða hluti fyrir varmaskipta, eldsneytisfrumur, rafmagnsíhluti, endurnýjanleg orkukerfi og orkugeymslukerfi, svo eitthvað sé nefnt. Ferlið er gagnleg framleiðsluaðferð í orkugeiranum því hún getur uppfyllt kröfur iðnaðarins um afköst, skilvirkni og hagkvæmni.
Hvernig á að steypa steypuhluti?
Tegundir steypuferlisins
Heitsteypuferlið (heitsteypa)
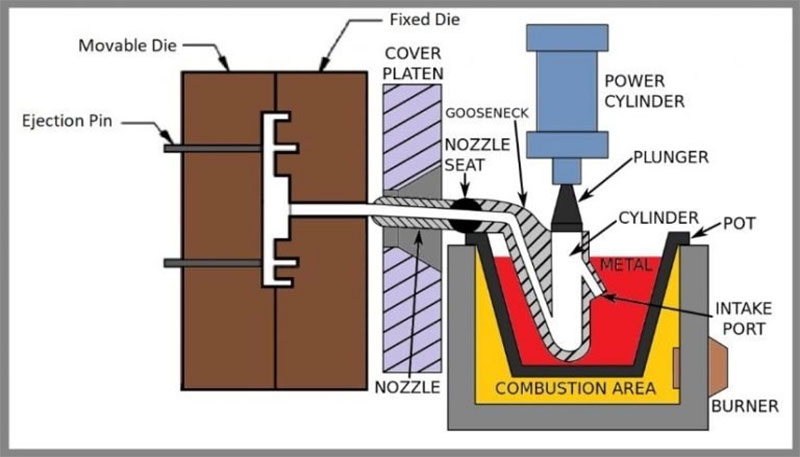
Heitsteypuaðferðin eða gæsahálssteypa er annað heiti á heitklefaaðferðinni. Þessi aðferð er notuð fyrir málma með lágt bræðslumark sem munu ekki efnafræðilega skemma dýfða stimpilinn. Stimpillinn og hólf sprautubúnaðarins eru dýft í bráðið málmbað í málmofni (sjá mynd hér að neðan). Stimpillinn dregst til baka með dýfingunum lokaðar, opnar hólfopið og leyfir brædda málminum að komast inn í hólfið. Í kjölfarið lokar stimpillinn fyrir opið og þrýstir brædda málminum í gegnum stútinn og gæsahálsinn inn í dýfuholið. Bræddi málmurinn er geymdur undir þrýstingi inni í dýfuholinu þar til hann storknar. Aukinn þrýstingur í heitklefaaðferðinni leiðir til mun hærri framleiðsluhraða en í köldklefaaðferðinni. Heitklefasteypa virkar á áhrifaríkan hátt með málmblöndum og málmum sem hafa lægri bræðslumark, þar á meðal tini og sinki.
Kalt-kammer steypuferlið
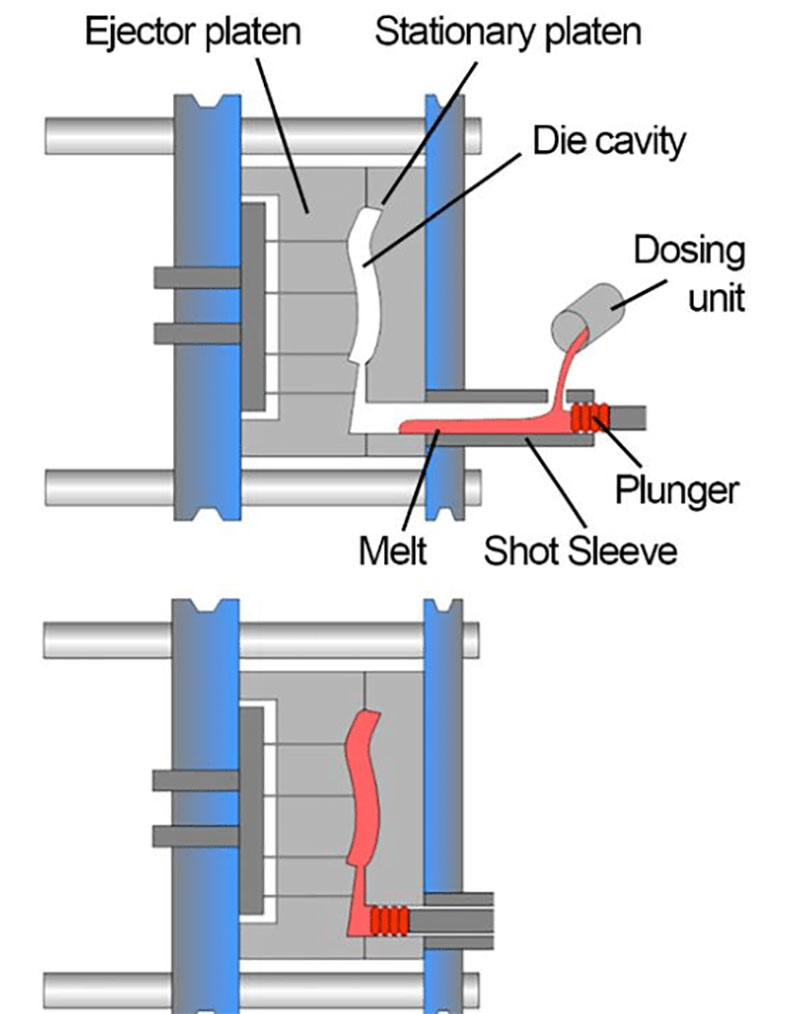
Kaldsteypuferlið er nokkuð svipað og heitsteypuferlið. Í þessu ferli er bráðna málminn helltur í sprautumúffuna eða hólfhluta sprautuhylkisins áður en honum er þrýst inn í mótið. Þar sem hylkin er ekki hituð er þetta ferli kallað kalt hólfaferli. Málmofninn er sjálfstæður, sem útilokar öll tæringarvandamál. Kaldsteypuferlið hefst þegar bráðna efnið er flutt úr ofninum í sprautuhólfið í gegnum helluopið. Vökvakerfisstöng innsiglar opið fyrir kalt hólf og ýtir málminum undir þrýstingi inn í mótholið.
Þrýstingsbilið er á bilinu 30 MPa og 150 MPa. Þetta ferli er hannað til að lágmarka tæringu véla fremur en framleiðsluhagkvæmni. Bræddur málmur er settur inn í sprautukerfið sjálfkrafa eða handvirkt, sem útilokar þörfina á að sökkva sprautukerfinu í bað af bræddu málmi. Fyrir notkun þar sem heitsteypuhönnun með dýfingarklefa er of tærandi, er kaldsteypuferlið góður kostur. Þetta ferli hentar til að steypa málma með hátt bræðslumark, svo sem ál og álblöndur.
Þrýstisteypuferlið:
Þrýstisteypa er hraðvirk, áreiðanleg og hagkvæm framleiðsluaðferð til að framleiða mikið magn af netlaga málmhlutum með þéttum þolmörkum. Í meginatriðum er bráðið málmblöndu sprautað undir miklum þrýstingi í stálmót (eða verkfæri) meðan á þrýstisteypuferlinu stendur. Þetta storknar hratt og myndar netlaga íhlut á nokkrum millisekúndum upp í nokkrar sekúndur. Eftir það er hann sjálfkrafa dreginn út.
1. Háþrýstingssteypa:
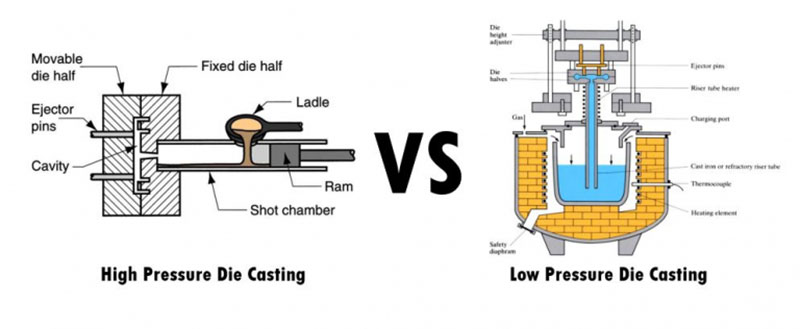
Háþrýstisteypa (e. High-pressure pressure casting, HPDC) er mjög skilvirk framleiðsluaðferð sem getur framleitt fjölbreytt úrval af vöruformum. Í þessu ferli er málmmót fyllt með fljótandi málmi við mikinn þrýsting og hraða. Grunnbúnaðurinn samanstendur af tveimur lóðréttum þrýstiplötum sem halda móthelmingunum á sínum stað þegar vinnuborðið er staðsett ofan á þeim. Önnur þrýstiplötunni er kyrrstæð en hin er hreyfanleg og hjálpar til við að opna og loka mótinu. Til að fylla mótholið er fyrirfram ákveðið magn af málmi bætt við skothylkið, sem síðan er virkjað vökvakennt með stimpil. Þegar málmurinn hefur storknað er steypan fjarlægð úr mótinu.

2. Lágþrýstingssteypa:
Tilvalin notkun fyrir lágþrýstingssteypu er á samhverfum álhlutum með snúningsás. Hjól fyrir ökutæki, til dæmis, eru oft framleidd með lágþrýstingssteypu. Þessi tegund aðgerðar notar risrör til að tengja mótið, sem er staðsett lóðrétt fyrir ofan baðið með bráðnu málmi. Málmurinn er dreginn upp og inn í mótið þegar þrýstingur í hólfinu nær, sem er venjulega á milli 20 og 100 kPa. Mikil steypuafköst nást með því að fjarlægja fóðrara úr þessari tegund af lágþrýstings álsteypuferli.
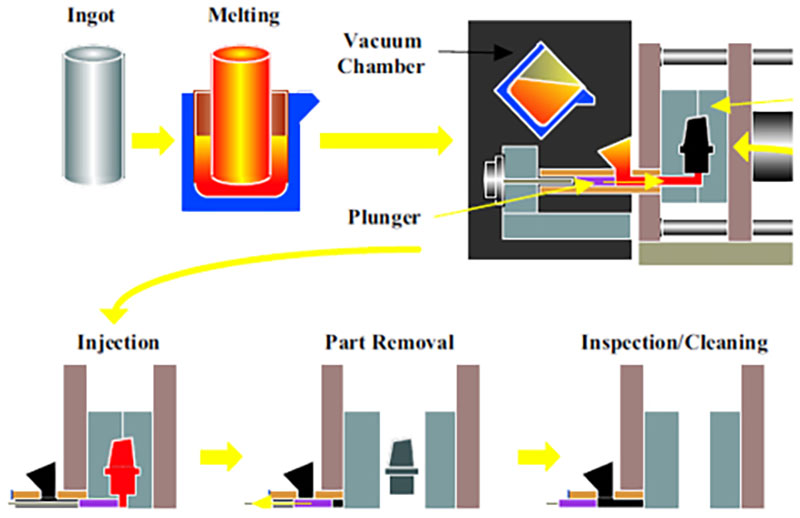
Lofttæmissteyputækni og kælihólfstækni eru nátengdust. Áður en bræddi málmurinn fer inn í mótholið er loft og lofttegundir fjarlægðar með lofttæmisgjafa. Þetta er tiltölulega ný steyputækni sem dregur úr gegndræpi, eykur styrk og auðveldar hitameðferð eftir steypu. Þessi tegund steypu hefur nokkra kosti, þar á meðal bætta vélræna eiginleika, aukna sléttleika yfirborðs, aukinn víddarstöðugleika, styttri hringrásartíma og fækkun galla sem orsakast af lofttegundum sem eru innifaldar. Það er mögulegt að hitameðhöndla hluti.
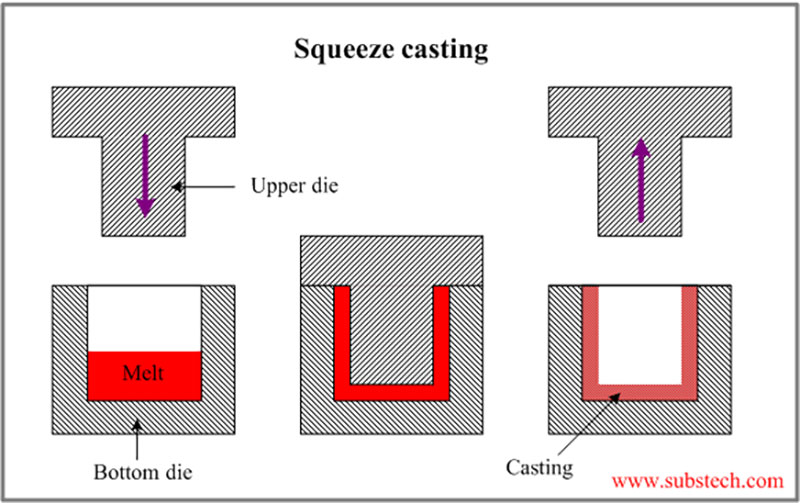
4. Kreistusteypuferlið:
Hægt er að steypa málma og málmblöndur með lágum flæði og kreistusteypa var þróuð sem hagnýt aðferð. Einnig þekkt sem fljótandi málmsmíði.
Þessi aðferð þvingar bráðinn málm inn í dæld í mótuðu vörunni með því að fylla opið mót með málminum og kreista það síðan þétt. Kreistusteypa gefur ótrúlega þétta niðurstöðu og virkar vel með síðari hitameðferð. Þetta ferli er einnig notað til að búa til styrktar málmblöndur, þar sem trefjastyrkt uppbygging er síað inn í bráðið ál.
5. Þyngdaraflssteypuferlið:
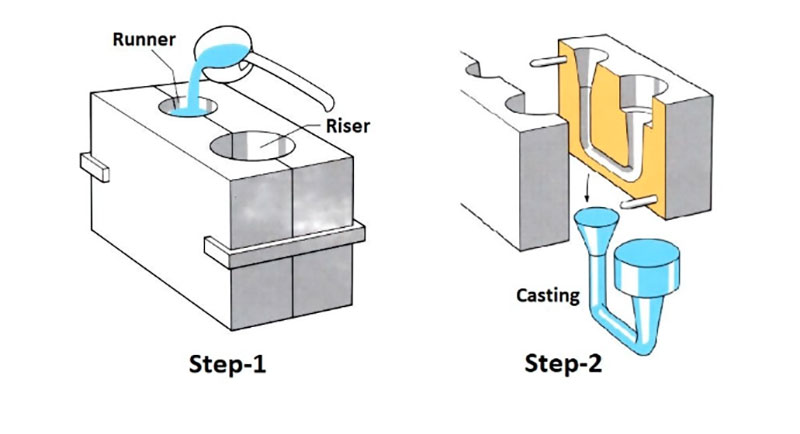
Framleiðslutækni sem kallast þyngdarkraftsteypa er notuð til að búa til hágæða málmhluta með flóknum formum og almennt sléttum yfirborðum. Þessi tiltekna steyputækni er hluti af steypuaðgerðum í heild sinni. Tveir mikilvægir eiginleikar aðgreina þyngdarkraftsteypu frá öðrum steypuaðferðum: (1) steypumálmurinn er settur inn í mótið eingöngu með þyngdarafli; og (2) endurnýtanlegt (eða „varanlegt“) málmmót er notað. Venjulega er steypujárn eða stál notað til að framleiða það.
Algeng steypuþjónusta
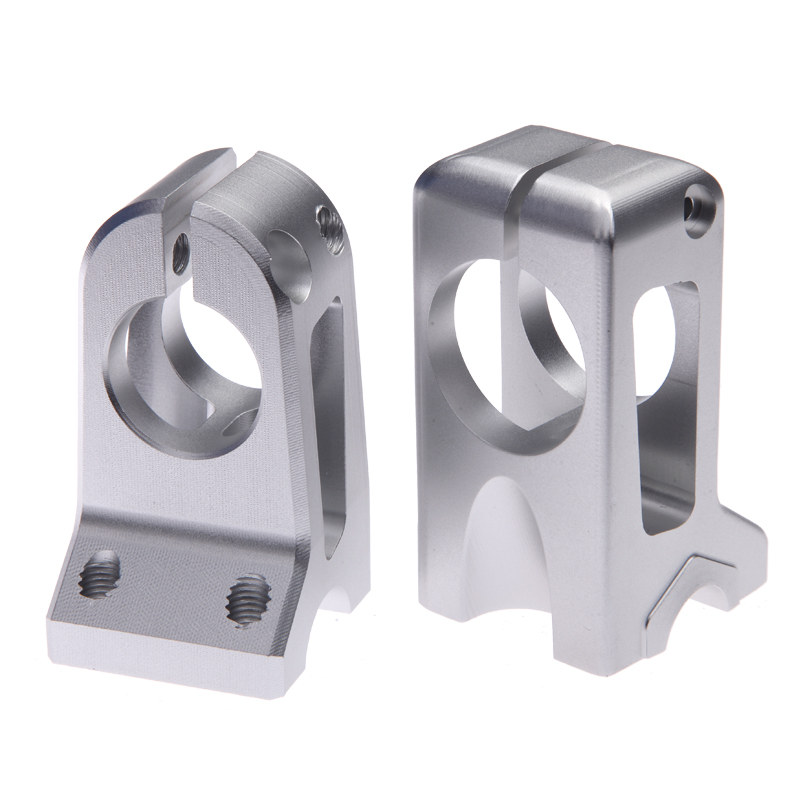
Einn helsti málmurinn sem notaður er í steypu er ál, og álblöndur eru notaðar í kaldsteypu. Þessar málmblöndur samanstanda venjulega af magnesíum, kopar og sílikoni. Steypumálmblöndur úr áli eru hentugur kostur fyrir flókin og fíngerð verk þar sem þær eru léttar og veita góða víddarstöðugleika. Góð hitaþol, raf- og varmaleiðni og tæringarþol eru nokkrir af öðrum kostum álsteypu.
Algengar álblöndur sem eru steyptar í ál eru meðal annars:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Þéttleiki | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Bræðslumark | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Leiðni |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Thermal
Leiðni |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Fullkominn togstyrkur | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Ávöxtunarkrafa | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Hörku | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Þreyta Styrkur | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Rafstyrkur | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Lenging | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Sinkmálmblöndur eru mikilvæg tegund málms sem notuð er til pressusteypu. Sinksteypa er frábær kostur fyrir málun og hefur viðbótarkosti eins og höggþol og sveigjanleika, sem gerir hana að þægilegasta pressusteypuvalkostinum fyrir framleiðendur. Hægt er að steypa hana með heitsteypuvél og vegna steypuhæfni hennar er minna slit á forminu. Sink er venjulega blandað saman við kopar, magnesíum og áli þar sem það er þyngra en magnesíum og ál.
Algengar sinkblöndur úr steypu eru meðal annars:
| Álblendi | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Þéttleiki (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Bræðslumark (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Varmaleiðni (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Hitastækkunarstuðull (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Rafleiðni (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Aðal efnasamsetning | 3.5-4.3% ál 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% ál 0.03% Mg 0.03% Cu |
3.5-4.3% ál 0.035% Mg 0.035% Cu |
3.5-4.3% ál 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% ál 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Togstyrkur (MPa) | 295 | 255 | 310 | 345 | 380 |
| Afrakstursstyrkur (MPa) | 240 | 215 | 230 | 275 | 320 |
| Lenging (%) | 2 | 3 | 6 | 3 | 1 |
| Hörku (HB) | 82 | 70 | 90 | 95 | 100 |
| Helstu munur | Inniheldur minna Mg og Cu, hentar fyrir stærri hluta | Inniheldur minna Mg og Cu, hentar fyrir stærri hluta | Inniheldur minna Mg og Cu, hentar fyrir stærri hluta | Inniheldur meira Mg og Cu, hentar fyrir flóknar hlutar | Inniheldur Mg, Cu, Ni og Fe, með meiri styrk og hörku |
| Helstu steypuforrit | Bílavarahlutir, húsgögn, heimilistæki og vélrænir hlutar | Rafmagn, handverkfæri, leikföng | Vélar, byggingarlist og bílaiðnaður | Bílaiðnaður, rafmagn, vélbúnaður | Iðnaðar-, bíla-, rafmagns- |
Atriði sem þarf að hafa í huga þegar steypumálmblöndur eru valdar
Val á steypumálmblöndu verður ákvarðað af notkun og virkni lokaafurðarinnar.
Val á málmblöndu hefur bein áhrif á afköst, kostnað og framleiðsluferli, sem gerir það afar mikilvægt. Þegar þú velur steypumálmblöndur skaltu hafa eftirfarandi mikilvæg viðmið í huga:
1. Vélrænir eiginleikar:
Val á málmblöndu hefur bein áhrif á afköst, kostnað og framleiðsluferli, sem gerir það afar mikilvægt. Þegar þú velur steypumálmblöndur skaltu hafa eftirfarandi mikilvæg viðmið í huga:
2. Tæringarþol:
Hugsaðu um vinnuskilyrði og útsetningu fyrir hlutum eins og efnum, raka og hitastigsbreytingum. Ákveðnir málmar, eins og sink og ál, þola tæringu vel, en aðrar málmblöndur geta þurft auka verndarhúð.
3. Varmaleiðni:
Metið hvort íhluturinn þurfi að viðhalda ákveðnu hitastigi eða dreifa hita á skilvirkan hátt. Vegna mikillar varmaleiðni geta málmblöndur eins og kopar verið gagnlegar í forritum þar sem þörf er á skilvirkri varmaflutningi.
4. Vélrænni vinnsluhæfni:
Ef þörf er á eftirvinnslu skal taka tillit til vinnsluhæfni málmblöndunnar. Þó að sumar málmblöndur séu auðveldari í vinnslu en aðrar, geta sumar kallað á flóknari búnað eða aðferðir.
5. Lágt verð:
Heildarkostnaður málmblöndunnar, að teknu tilliti til efniskostnaðar, skilvirkni framleiðsluferlisins og allra viðbótarþarfa varðandi frágang eða meðhöndlun. Kostnaður hverrar málmblöndu er breytilegur og sumar gætu þurft flóknari vinnsluaðferðir, sem hækkar heildarkostnað hlutarins.
Hvernig a gera a Die Casting Mold
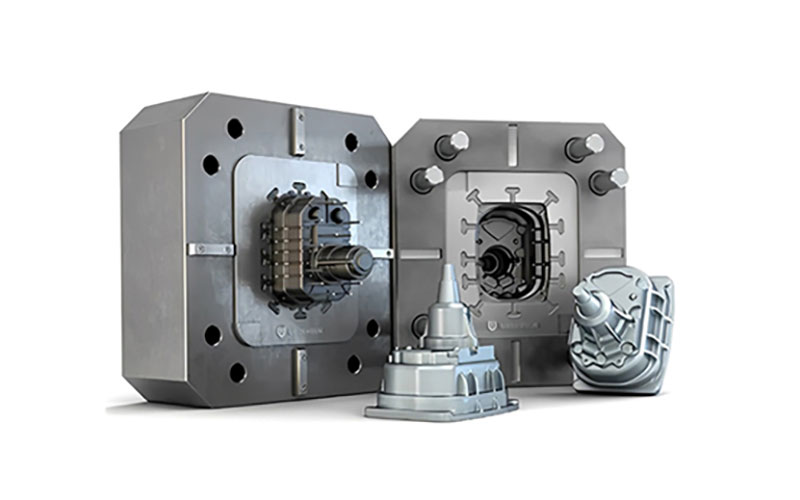
Lokhliðin, sem er fest á plötu, og útkastshliðin, sem er fest á hreyfanlega plötu, mynda steypumót. Til að búa til flóknari hluti, eins og þá sem eru með götum og skrúfgangi, innihalda ákveðin mót aukahluti eins og sleða og kjarna.
Til að framleiða marga íhluti í hverjum hring getur steypumót haft mörg holrými, allt eftir stærð hlutarins sem verið er að framleiða. Þessi mót eru annað hvort fjölholamót, sem hafa mörg eins holrými, eða frumumót, sem innihalda blöndu af mismunandi holrými til að framleiða mismunandi hluti.
Steypumót þurfa að vera mjög sterk og hitaþolin auk þess að hafa góða teygjanleika og slitþol. Vegna þessa gerir smíði þeirra þeim kleift að þola hundruð steypuhringrása á klukkustund og allt að tvær milljónir hringrása á líftíma sínum. Þau eru smíðuð úr hágæða, hertu verkfærastáli, sem er oft hitameðhöndlað. Steypumót verða að geta virkað jafnvel með mjög sterkum klemmukrafti.
Notkun sértækra hönnunar- og hermunartækja fyrir steypu ásamt tölvustýrðri hönnun (CAD) er fyrsta skrefið í framleiðsluferli steyptra móta. Steypumót þurfa hlið, rennur og stúta, rétt eins og sprautumót, til að hleypa bráðnu efni inn í mótholið. Það er einnig nauðsynlegt að hafa útkasts- og læsipinna til að festa mótið og auðvelda útkast. Þröng vikmörk og flókin form er hægt að framleiða með stafrænni mótahönnun. CNC-vinnsla er mikið notuð til að framleiða steypumót. Venjulega hefst framleiðsla steypumóta með grófri vinnslu á forminu, síðan hitameðferð á málmmótinu og að lokum frágangi. Einnig er hægt að framleiða mót á frumgerðarstigi með hraðvinnslu , með CNC-vinnslu eða öðrum ferlum eins og sértækri leysigeislun (SLS).
Deyjasteypuefni
Málmar með lágt bræðsluhitastig, svo sem ál, sink, magnesíum, blý og kopar, eru almennt notaðir í pressusteypu. Hins vegar er einnig hægt að nota sum járn- og óalgeng málma. Nokkur algeng efni eru eftirfarandi:
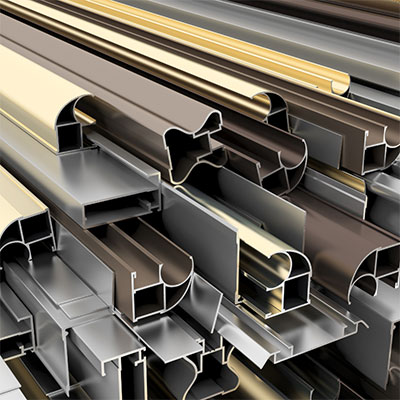
1. Ál
Álsteypa býður upp á fjölmarga kosti, þar á meðal létt smíði, hátt styrk-til-þyngdarhlutfall, framúrskarandi vélræna vinnsluhæfni, varmaleiðni, tæringarþol, sveigjanleika í hönnun, hagkvæmni og endurvinnanleika. Þessir eiginleikar gera ál að vinsælu vali fyrir ýmis forrit og stuðla að útbreiddri notkun þess í steypuferlum.
2. Magnesíum
Léttleiki magnesíums, hátt hlutfall styrks og þyngdar, framúrskarandi vinnsluhæfni, varmadreifingareiginleikar, víddarstöðugleiki, EMI/RF skjöldur og endurvinnanleiki gera það að verðmætu efni fyrir steypu. Einstök samsetning eiginleika þess opnar tækifæri fyrir létt og afkastamikil íhluti í atvinnugreinum eins og bílaiðnaði, flug- og geimferðaiðnaði, rafeindatækni og neysluvörum.
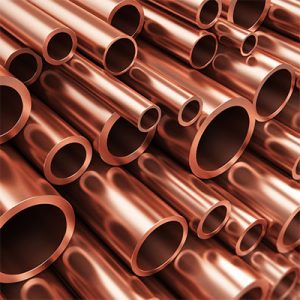
3. Kopar
Í hefðbundnum steypuaðferðum er kopar yfirleitt ekki notaður vegna hás bræðslumarks hans og erfiðra eiginleika. Hins vegar er sérstök afbrigði, sem kallast koparblöndusteypa, hönnuð til að steypa koparblöndur. Þessi sérhæfða tækni framleiðir hágæða koparblöndur sem bjóða upp á framúrskarandi tæringarþol og styrk. Þrátt fyrir að vera ekki algeng notkun er koparblöndusteypa sniðin að einstökum eiginleikum og kröfum koparblöndu, sem gerir þær hentugar fyrir fjölbreyttar atvinnugreinar og notkunarsvið.

4. Sink
Sinksteypa býður upp á ýmsa kosti, þar á meðal framúrskarandi steypuhæfni, mikinn styrk, tæringarþol, sveigjanleika í hönnun, mikla framleiðsluhagkvæmni og endurvinnanleika. Þessir eiginleikar gera sink að vinsælu vali fyrir fjölbreytt úrval notkunar, sérstaklega þau sem krefjast flókinna forma, nákvæmni og hagkvæmrar framleiðslu, þar á meðal bílaiðnaðarins, rafeindatækni, fjarskipta, neysluvöru og fleira. Algeng dæmi um sinksteypta íhluti eru bílahlutir, rafmagnstengi, hurðarhúnar, löm, blöndunartæki og ýmis heimilistæki.
Teninga kast Klára valkosti
NOBLE getur hjálpað til við að bæta yfirborðsgæði vara þinna með því að bjóða upp á fjölbreytt úrval af yfirborðsáferðum. Yfirborðsáferð á sérsniðnum hlutum þínum miðar að því að bæta útlit þeirra, yfirborðshörku og grófleika, efna- og tæringarþol og svo framvegis. Hún hjálpar einnig við að fela öll sýnileg verkfæramerki frá svæðum sem skorin eru með lifandi verkfærum. Hér eru nokkrir af bestu kostunum.
| Nafn | Lýsing | efni | Litur | Áferð | |
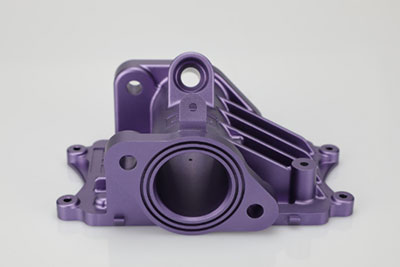 |
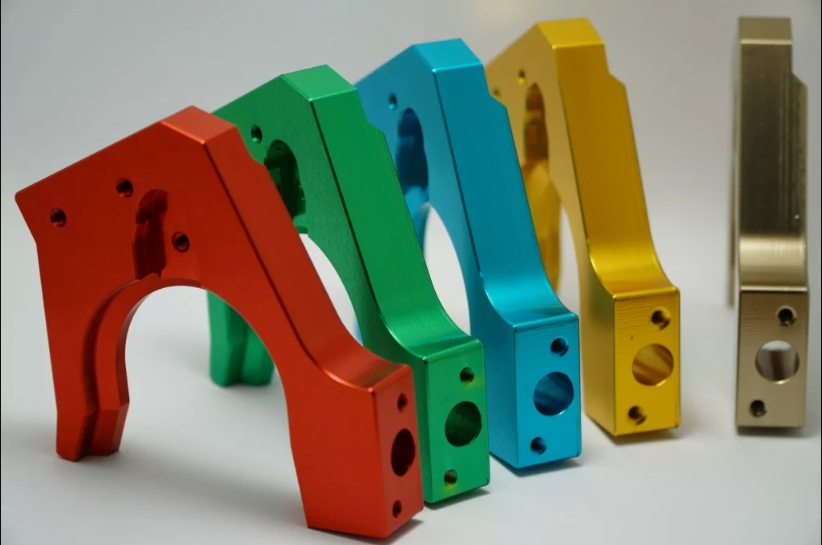
Anodizing | Anóðisering bætir tæringarþol, eykur slitþol og hörku og verndar málmyfirborð. Víða notað í vélrænum hlutum, flugvélum, bílahlutum, nákvæmnistækjum o.s.frv. | ál | Tær, svartur, grár, rauður, blár, gullinn. | Slétt, matt áferð |
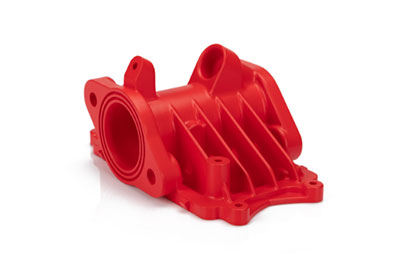 |
Powder Húðun | Duftmálning er tegund húðunar sem er borin á sem frífljótandi, þurrt duft. Ólíkt hefðbundinni fljótandi málningu, sem er borin á með uppgufandi leysi, er duftmálning venjulega borin á með rafstöðuvökva og síðan hert undir hita eða útfjólubláu ljósi. | Ál, ryðfrítt stál, stál | Svartur, hvaða RAL kóði eða Pantone númer sem er | Glansandi eða hálfglansandi |
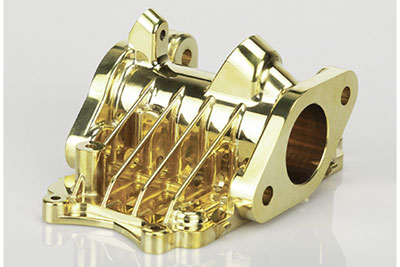 |
Electroplating | Rafhúðun getur verið hagnýt, skreytingarleg eða tæringartengd. Margar atvinnugreinar nota ferlið, þar á meðal bílaiðnaðurinn, þar sem krómhúðun á stálhlutum í bílum er algeng. | Ál, stál, ryðfrítt stál | N / A | Slétt, glansandi áferð |
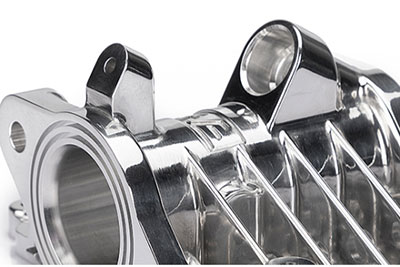 |
polishing | Pólun er ferlið við að búa til slétt og glansandi yfirborð, annað hvort með því að nudda hlutinn eða með efnafræðilegri truflun. Ferlið framleiðir yfirborð með verulegri endurspeglun, en í sumum efnum getur það dregið úr dreifðri endurspeglun. | Ál, messing, ryðfrítt stál, stál | N / A | Glossy |
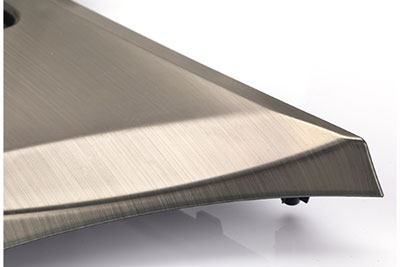 |
bursta | Burstun er yfirborðsmeðferð þar sem slípibelti eru notuð til að draga ummerki á yfirborð efnis, venjulega í fagurfræðilegum tilgangi. | ABS, ál, messing, ryðfrítt stál, stál | N / A | Satin |
Stefna við val á Steypuframleiðandi
Þegar framleiðandi steypu er valinn er mikilvægt að hafa nokkra þætti í huga til að tryggja farsælt samstarf og hágæða framleiðslu. Hér er stefna til að leiðbeina þér við val á réttum framleiðanda steypu:
1. Skilgreindu kröfur þínar:
Skilgreindu skýrt kröfur verkefnisins, þar á meðal upplýsingar um æskilega hluti, magn, gæðastaðla, yfirborðsmeðferð og afhendingartíma. Þetta mun hjálpa þér að eiga skilvirk samskipti við hugsanlega framleiðendur og meta getu þeirra.
2. Reynsla og sérþekking:
Leitaðu að framleiðendum sem hafa mikla reynslu af steypu og trausta reynslu af framleiðslu á hágæða vörum. Kannaðu reynslu þeirra af því að vinna með tiltekna málma og efni sem skipta máli fyrir verkefnið þitt. Hugsaðu um þá geirana sem þeir hafa starfað í og þá flóknu hluti sem þeir hafa framleitt með góðum árangri.
3. Framleiðslugeta:
Metið framleiðslugetu framleiðandans, þar á meðal stærð og afkastagetu steypuvéla þeirra, tiltæk verkfæravalkosti og aukaaðgerðir eins og vinnslu, frágang og samsetningu. Gakktu úr skugga um að búnaður og aðstaða þeirra geti uppfyllt kröfur verkefnisins og magnkröfur.
4. Gæðaeftirlitsráðstafanir:
Spyrjið um gæðaeftirlitsferli og vottanir framleiðandans. Leitið að framleiðendum sem hafa innleitt öflug gæðastjórnunarkerfi, svo sem ISO-vottanir. Spyrjið um skoðunaraðferðir þeirra, prófunarferli og fylgni við iðnaðarstaðla.
5. Hönnunar- og verkfræðiaðstoð:
Íhugaðu hvort framleiðandinn bjóði upp á hönnunar- og verkfræðiaðstoð. Hæfir framleiðendur geta veitt verðmæta innsýn á hönnunarstiginu og hjálpað til við að hámarka framleiðsluhæfni, hagkvæmni og afköst íhluta. Sérþekking þeirra getur einnig aðstoðað við efnisval og hagræðingu ferla.
6. Samskipti og samvinna:
Metið samskiptaleiðir framleiðandans og viðbragðshraða. Árangursrík samskipti eru mikilvæg fyrir farsælt samstarf. Gakktu úr skugga um að þeir svari fyrirspurnum, veiti reglulega uppfærslur um framvindu verkefnisins og séu tilbúnir að vinna náið með þér allan tímann í verkefninu.
Af hverju að velja NOBLE fyrir steypuþjónustu
NOBLE notar háþróaða tækni og hefur teymi hæfra sérfræðinga sem eru tileinkaðir því að setja viðskiptavini okkar í fyrsta sæti. Steypuþjónusta okkar er nákvæm, skilvirk, hagkvæm og skilar hágæða niðurstöðum. Með því að velja steypuþjónustu okkar getur þú lyft fyrirtæki þínu á nýtt stig árangurs.
1. Hagkvæmt verð og fullkomin gæði
Við bjóðum upp á sömu gæði á lægsta verði. Við höfum strangt eftirlit með gæðum vinnslu og frágangs til að tryggja að þú fáir nákvæmlega það sem þú hannaðir.
2. Öflug framleiðslugeta
NOBLE leggur metnað sinn í einstaka framleiðslugetu okkar sem býður upp á fjölbreytt úrval efna og yfirborðsáferða. Hvort sem um er að ræða litla eða stóra framleiðslulotu, þá bjóðum við upp á heildarlausn fyrir allar kröfur verkefnisins. Framleiðslugeta okkar er óviðjafnanleg og tryggir að hver steyptur hluti sé af hæsta gæðaflokki, uppfyllir allar kröfur um stærð og standi sig einstaklega vel.
3. Strangt gæðaeftirlit
Sem ISO 9001 og ISO 13485 vottað verksmiðja leggur NOBLE áherslu á að veita nákvæma steypuþjónustu. Verkfræðiteymi okkar framkvæmir strangar gæðaeftirlitsaðgerðir á ýmsum stigum framleiðsluferlisins, þar á meðal forframleiðslu, í framleiðslu, fyrstu vöruskoðun og fyrir afhendingu til að tryggja framleiðslu af hæsta gæðaflokki.
4. Hraður afhendingartími
Með vottuðum verksmiðjum innanlands og sterku framboðskeðjukerfi, en einnig með verkstæðum innanlands og nýjustu vélbúnaði, getum við hraðað vöruþróunarferlum og undirbúið steypuhluta úr álfelgi fyrir þig eins fljótt og auðið er.
5. Hlutar úr nákvæmni steypu
Við innleiðum strangt gæðastjórnunarkerfi til að tryggja að gæði vörunnar séu stöðug og í samræmi við væntingar. Ítarleg skoðun tryggir einnig að nákvæmnisvinnsluhlutirnir sem þú færð séu lausir við óþarfa galla.
Verkfræðiaðstoð allan sólarhringinn
Hvar sem þú ert í heiminum geturðu treyst á verkfræðiþjónustu okkar allan sólarhringinn, allt árið um kring. Reynslumiklir verkfræðingar okkar geta veitt bestu lausnina fyrir sérsniðna hönnun hlutans þíns, fjölbreytt úrval efnis, óaðfinnanlega frágang og jafnvel afhendingartíma.






