
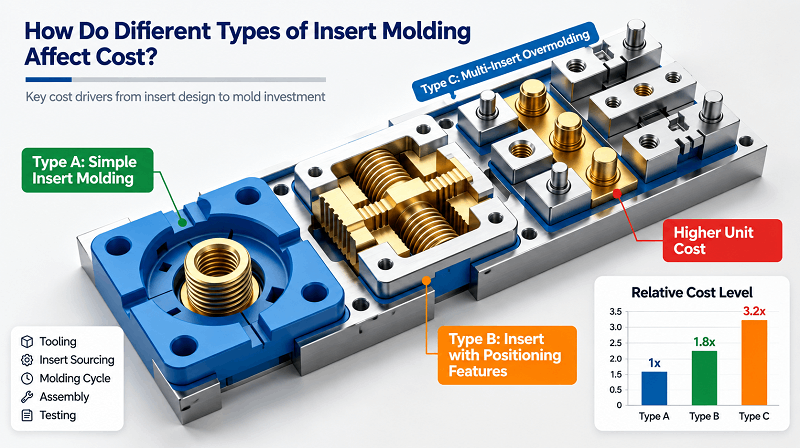
Í sprautusteypu er innleggssteypa algeng aðferð. Þegar við kaupum hluti sem eru framleiddir með þessari aðferð er kostnaðurinn það fyrsta sem við hugsum um. Hvernig metum við hvort hluturinn sem við kaupum sé þess virði sem við greiðum? Borguðum við of mikið? Og eltum við lágt verð og enduðum með lélega gæði? Þessi handbók mun svara öllum spurningum þínum. Hún gefur þér hagnýt ráð um samskipti við birgja.
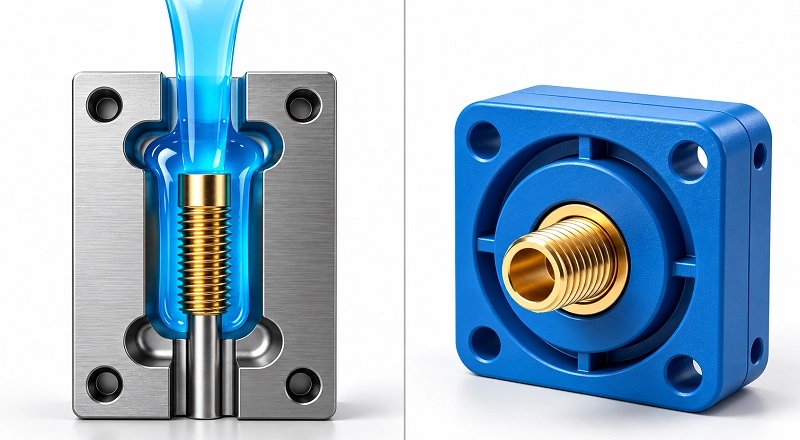
1. Hvað er Settu inn mótun?
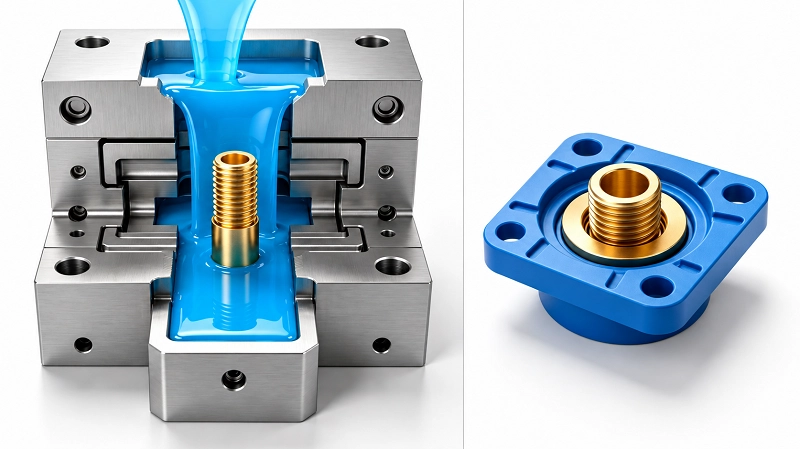
Innsetningarsteypa er ein af sprautusteypingarferlunum. Tilbúið innlegg er sett í mótið áður en brætt plast er sprautað inn. Eftir kælingu verður innleggið hluti af fullunnu plasthlutanum. Innleggið er venjulega úr málmi. Það getur einnig verið segull, keramikhluti, tengi, pinna, hylsi, ermi eða annar sérhæfður virkur hluti.
Megintilgangur innsetningarmótunar er að sameina hönnunarfrelsi plasts við styrk, leiðni, slitþol eða staðsetningarvirkni annars efnis. Plast veitir lögun, einangrun, léttleika og yfirborðsáferð. Innsetningin veitir styrk þráðar, rafsnerting, slitþol eða styrkingu.
2. Hverjir eru kostir þess að setja inn mótun
Kostir innsetningarmótunar koma yfirleitt frá samþættingu virkni, ekki nafni ferlisins sjálfs. Góð hönnun innsetningarmótunar getur dregið úr auka samsetningu, bætt samræmi í stöðu innsetninga og gert lokahlutinn áreiðanlegri við endurtekna notkun.
2.1 Minnka aukasamsetningu
Ein ástæða þess að framleiðendur velja sprautumótun innskota er að draga úr samsetningarvinnu eftir mótun. Innskotin þurfa ekki að vera sett upp sérstaklega. Þau eru mótuð inn í hlutinn frá upphafi. Þetta hjálpar til við að lækka launakostnað og bæta samræmi vörunnar, sérstaklega í framleiðslu í miklu magni.
2.2 Betri samþætting virkni
Innsetningarsteypa er oft notuð þegar plasthluti þarfnast aðgerða sem plast eitt og sér getur ekki veitt. Til dæmis getur innsetning úr messingi styrkt þræði. Málmtengi getur veitt áreiðanlega rafmagnstengingu. Með því að samþætta þessa virkni beint í mótaða hlutinn er lokasamsetningin yfirleitt sterkari og áreiðanlegri.
3. Hverjar eru algengar gerðir af innsetningarmótun?
3.1 Skrúfgangar
Skrúfgangar eru algengasta gerð innsetningar. Helsta hlutverk þeirra er að mynda málmþræði í plasthluta sem hægt er að setja saman og taka í sundur oft. Plast eitt og sér hefur takmarkaðan styrk. Bein tapping mun losna eftir nokkrar notkunar. Með skrúfgangi úr messingi eða ryðfríu stáli er hægt að herða skrúfur ítrekað án þess að skemma plasthlutann. Messing er algengasta efnið. Það hefur góða vinnsluhæfni, miðlungs tæringarþol og varmaþenslustuðul sem er nálægt flestum verkfræðiplastum. Þetta dregur úr álagi á viðmótið við hitahringrás. Ryðfrítt stál er notað fyrir raka, efnafræðilega eða svæði með miklu álagi. Það hefur betri styrk og tæringarþol. Ál hentar fyrir léttar notkunarleiðir. Ytri veggur innsetningarinnar hefur venjulega rifla, gróp eða sexhyrningaform. Eftir mótun rennur plastið inn í þessa eiginleika og myndar vélræna læsingu. Þetta kemur í veg fyrir að innsetningin snúist eða togist út. Plastveggurinn í kringum innsetninguna ætti að vera einsleitur. Þetta forðast sökkvi eða spennuþéttni. Hæð innsetningarinnar ætti að vera örlítið lægri eða í jafnvægi við plastyfirborðið. Þetta kemur í veg fyrir að hún standi út og hafi áhrif á samsetningu. Skrúfgengar innsetningar eru mikið notaðar í lækningatækjahúsum, rafeindabúnaðarhúsum og innréttingum í bílum sem þarfnast endurtekinnar samsetningar.
3.2 Riflaðar innsetningar
Riflaðar innlegg nota áferðarkennt ytra yfirborð til að skapa vélræna tengingu milli innleggsins og mótunarefnisins í kring. Þetta hjálpar til við að bæta viðnám gegn snúningi og útdrátt. Þess vegna er riflað lögun mikilvægur hönnunarþáttur við hönnun innleggja fyrir mótaða hluti.
Hægt er að velja rifjað mynstur út frá lögun innsetningar, mótunarefni og kröfum um haldkraft. Algeng rifjað mynstur eru bein rifjuð, spíralrifjuð og demantrifjuð. Hvert mynstur býður upp á mismunandi ytri snertingarsnið.
Bein rifling: Gerð úr samsíða hryggjum sem raðað er eftir innsetningarstefnunni. Hún veitir beina vélræna tengingu. Hún hentar þegar aðalþörfin er að auka klemmukraftinn milli innsetningar og mótunarefnisins.
Spíralriffla: Notar hornréttar eða spírallaga hryggir í kringum innskotið. Hornrétta sniðið skapar vélræna tengingu við innskotsyfirborðið. Það hentar þegar haldkraftur er krafist og lögun innskotsins passar betur við spíralmynstur.
Demantsriffla: Myndar krosslaga hryggi á ytra byrði. Þetta veitir marga vélræna snertipunkta við nærliggjandi efni. Þetta er mjög gagnlegt í hönnun þar sem mótstaða gegn hreyfingu er lykilatriði.
Val á beinum, spíral- eða demantsriffluðum hlutum ætti ekki að byggjast eingöngu á mynstrinu. Þegar rétt lögun riflunnar er ákveðin skal einnig hafa í huga þvermál innskots, lengd innskots, þykkt umlykjandi veggja, mótunarefni, væntanlegt tog og útdráttarálag.
Fyrir nákvæmnismótaðar innsetningar er samræmd rifflun mjög mikilvæg. Breytingar á ytra sniði hafa áhrif á hvernig innsetningin hefur samskipti við mótunarefnið í kring.
3.3 Hylsingar og ermar
Hylsingar og ermar bjóða upp á stýrðar opnanir, festingarpunkta og stífa vélræna tengifleti í mótuðum hlutum. Þau eru venjulega notuð til:
- Skaftstilling og leiðsögn
- Festing á boltum og festingum
- Bil milli íhluta
- Dreifing álags
- Veitir stöðugt vélrænt viðmót
Ermar eru sérstaklega gagnlegar þegar mótunarefnið í kring þarf að vera sveigjanlegt, létt eða titringsþolið. Innleggið veitir stíft og víddarstöðugt yfirborð. Þetta gerir ermarnar sérstaklega hentugar í gúmmí- og teygjanlegum hlutum. Umlykjandi efnið getur tekið á sig hreyfingu eða titring. Ermin styður við festingartenginguna.
Innra þvermál, ytra þvermál, lengd og veggþykkt ætti að velja út frá þeim íhlut sem studdur er og væntanlegri álagi. Þetta tryggir rétta uppröðun og áreiðanlega virkni.
3.4 Sérsniðnar innsetningar
Ekki er hægt að uppfylla allar notkunarsvið með stöðluðum innsetningarformum. Sérsmíðaðar innsetningar geta verið hannaðar með sérstökum víddum, útlínum, götum, þráðum, festingareiginleikum eða öðrum eiginleikum byggt á kröfum lokahlutarins.
Sérsniðnar hönnunir eru sérstaklega gagnlegar þegar innleggið verður að passa í sérstaka mót eða framkvæma margar aðgerðir í einni samsetningu.
Mismunandi innsetningarhlutar henta mismunandi mótun. Besta hönnun innsetningarinnar ræðst af notkun hennar. Mótun innsetningar er ekki „eitt innsetningarhluta sem passar öllum“. Mismunandi gerðir innsetninga þurfa að vera hannaðar á öfugum grunni miðað við endanlega notkun. Að velja ranga gerð innsetningar getur leitt til lélegrar límingu og erfiðleika við samsetningu. Í alvarlegum tilfellum getur það haft áhrif á virkni og öryggi vörunnar.
4. Hvaða þættir hafa áhrif á kostnað við innsetningarmótun
Margir viðskiptavinir skoða aðeins einingarverðið þegar þeir panta innsetningarhluti. En kostnaður við innsetningarmótun er undir áhrifum margra þátta. Innsetningarmótun getur fjarlægt samsetningarskref. En lokakostnaðurinn fer eftir eftirfarandi þáttum.
| Kostnaðarþáttur | Hvað á að athuga |
| Tegund innsetningar | Staðlaður eða sérsniðinn hluti |
| Undirbúningur innsetningar | Þarf að þrífa, húða, skoða eða forhita? |
| Móthönnun | Hvernig innleggið er staðsett, lokað, flætt um, kælt og kastað út |
| Hleðsluaðferð | Handvirkt eða sjálfvirkt |
| Framleiðslumagn | Frumgerð, lítil framleiðslulota eða stór framleiðslulota |
| Gæðakröfur | Útdráttarkraftur, tog, rafmagns-, víddar- eða útlitseiginleikar |
| Hætta á skrapi | Innskotsfærsla, stutt skot, blikk, sprungur, léleg varðveisla |
| Sparnaður við samsetningu | Hvaða innlegg, skrúfur, tengiklemmur eða handvirk skref eru fjarlægð eftir uppsetningu? |
Ódýrasta tilboðið í mótið er oft ekki lægsti heildarkostnaðurinn við verkefnið. Ódýr mót valda auðveldlega vandræðum — innsetningar sitja ekki stöðugar, skoðun er erfið og sýni þarf að skipta oft um. Seinni tíma kostnaður vegna úrgangs og niðurtíma framleiðslulínu étur fljótt upp sparnaðinn í mótinu.
Sannarlega hagkvæm áætlun hefst á hönnunarstigi mótsins. Hugsaðu vel um staðsetningu innskots, flæðisleið plastsins og kælivirkni. Eyddu aðeins meira fyrirfram. Forðastu mörg vandamál síðar.
5. Hvaða efni eru notuð fyrir mismunandi gerðir af innsetningarmótun
Val á efni til að móta innlegg fer eftir virkni innleggsins, mótunarefninu í kring og rekstrarumhverfinu.
| Efni | Af hverju að velja það | Algengar athugasemdir |
| Brass | Góð vinnsluhæfni og viðeigandi tæringarþol | Skrúfaðir innsetningar, tengi, loftræsting, rafmagnsforrit |
| stál | Mikill styrkur og ending | Hærri vélræn álag og burðarvirkisviðmót |
| Ryðfrítt stál | Tæringarþol | Rakt, efnafræðilegt og erfitt umhverfi |
| Kopar | Rafleiðni og hitaleiðni | Leiðandi og sérstök notkun |
| Brons | Góð slitþol og tæringarþol | Hylsingar, ermar og notkun sem þarfnast endingar |
| ál | Létt og auðvelt í vélrænni vinnslu | Léttar íhlutir og notkun sem þarfnast þyngdarlækkunar |
| Plast/fjölliða | Létt, góð einangrun, sterk efnissamrýmanleiki | Notkun sem þarfnast rafmagnseinangrunar eða mannvirkja sem ekki eru úr málmi |
6. Hvernig eru vinnsluaðferðir mismunandi fyrir mismunandi gerðir af innsetningarmótun?
Tegundir innskota eru mjög mismunandi hvað varðar vinnslu þeirra. Þetta er ekki eitthvað sem þú getur leyst með því einfaldlega að skipta um verkfæri.
Skrúfgangar: Til dæmis messingmúffur. Lykilatriðið er að halda plasti frá skrúfganginum. Mótið þarfnast staðsetningartappa. Skrúfgangurinn verður að vera þrýst fastur áður en mótið lokast. Plast má ekki leka inn í skrúfganginn við innspýtingu. Þessir skrúfgangar nota venjulega titringsskál. Handvirk ísetning veldur auðveldlega týndum eða rangstilltum skrúfgangi.
Leiðandi innlegg: Til dæmis kopartengi og pinnar. Kröfur eru hæstu. Ef staðsetningin er 0.1 mm frávik gæti rafmagnssamband bilað. Þessi innlegg nota aðallega límbandsfóðrun. Þau eru fest með nákvæmum staðsetningargötum í mótinu. Ekki má skemmast á yfirborðinu við vinnslu. Annars lækkar leiðnin.
Burðarinnlegg: Til dæmis stálstyrktarplötur. Þær eru stórar og þungar. Handvirk ísetning er óstöðug. Yfirleitt þarf sérstaka festingar eða vélmenni. Sprautuþrýstingurinn er mikill. Hægt er að ýta innlegginu úr stað. Bæta þarf við stuðningsvirki í mótinu.
Innsetningar af gerðinni hylsun: Til dæmis hylsun úr ryðfríu stáli. Lykilatriðið er sammiðja. Venjulega gert í tveimur skrefum: fyrst yfirsteyping, síðan CNC-frágangur á innri boruninni. Þetta tryggir nákvæmni legusætisins.
Plastinnlegg: Til dæmis PEEK hlutar. Fylgjast þarf með hitastigi við vinnslu. Ef hitastig mótsins er of lágt er límingin veik. Ef það er of hátt afmyndast innleggið.
Því nákvæmari, þyngri og mengunarnæmari sem innleggið er, því flóknari er vinnsluaðferðin. Áður en ferli er valið er fyrst að skilja hvers konar samsetningu innleggið fer í.
7. Hvaða rangar ákvarðanir valda því að innsetningarmót fara fram úr fjárhagsáætlun?
Efnisval er lykilþáttur í kostnaðarstýringu. En flestir kaupendur vanmeta þetta. Ef staðlað plastefni getur uppfyllt þarfirnar en verkfræðigæða plastefni er valið í staðinn, þá er það eins og að nota nautakjöt til að búa til hamborgara. Staðlað POM hefur markaðsverð upp á um 1.15 Bandaríkjadali á hvert kg. Verkfræðigæða PEEK kostar um 42 Bandaríkjadali á hvert kg. Verðmunurinn á einingu er mikill. Við 50 grömm á hlut og 100,000 einingar er munurinn á efniskostnaði einn og sér um 5,750 Bandaríkjadalir samanborið við 210,000 Bandaríkjadali. Þetta tekur ekki einu sinni með í reikninginn mjög háa vinnsluhita PEEK, lengri mótunarferli og sérstaka mót og ferli sem þarf.
Hins vegar veldur það miklu tapi að taka ekki tillit til efnisþarfa. Til dæmis, ef burðarhluti þarfnast glertrefjastyrkts nylon en ófyllt pólýprópýlen er notað, getur það valdið bilunum á vettvangi, ábyrgðarkröfum eða jafnvel innköllun vöru. Þessir kostnaðir eru langt umfram efniskostnaðinn sem sparaður er. Lykilatriðið er heiðarleg greining á notkun: hverjar eru raunverulegar vélrænar, varmafræðilegar, efnafræðilegar og reglugerðarkröfur? Við höfum reynslu af yfir 400 efnum. Við getum venjulega mælt með gæðum sem uppfyllir raunverulegar þarfir án þess að ofhanna. Stundum er besta aðferðin við kostnaðarstýringu að eyða 15 mínútum í að ræða við viðskiptavininn um hvað hlutinn í raun gerir.
8. Hverjar eru helstu hönnunaratriðin fyrir innsetningarmótun?
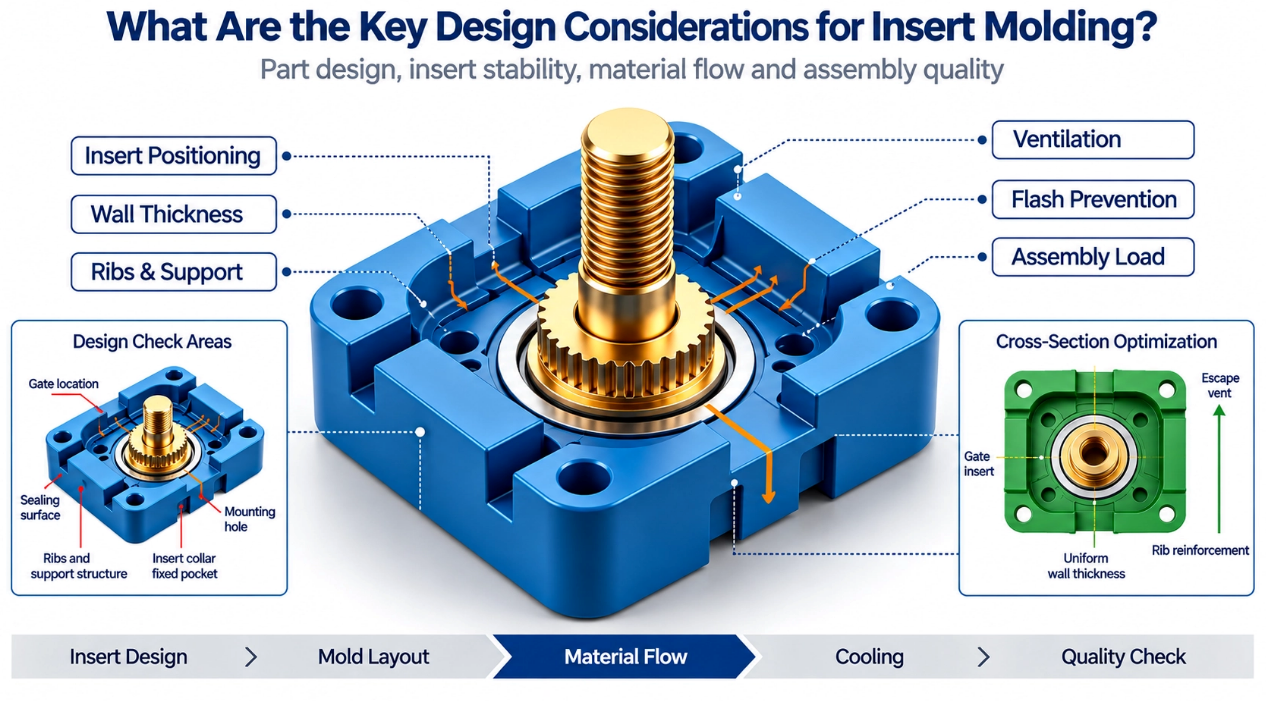
Að hanna áhrifaríkar mótaðar innlegg krefst þess að taka bæði innleggið sjálft og lokamótaða hlutinn til greina.
8.1 Innsetningarrúmfræði
Lögun innskotsins ætti að styðja við fyrirhugaða virkni sína og veita nægilegt festingu í mótunarefninu.
8.2 Málnákvæmni
Innleggið þarf að uppfylla tilgreindar stærðir og vikmörk. Þetta gerir því kleift að passa rétt í mótið og virka eins og krafist er í fullunnu hlutanum.
8.3 Staðsetning
Nákvæm staðsetning er afar mikilvæg, sérstaklega fyrir skrúfganga, rafmagnstengi og festingarpunkta. Ónákvæm staðsetning getur haft áhrif á samsetningu, veggþykkt, röðun og heildarafköst íhluta.
8.4 Varðveisluafl
Innsetningar þurfa að haldast vel á sínum stað meðan á mótun stendur og allan líftíma íhlutsins. Þar sem við á er hægt að nota riflur, raufar, fleti og aðra ytri eiginleika til að auka haldkraftinn.
8.5 Efnissamhæfi
Efni innsetningar og mótunarefni ættu að vera samhæft rekstrar- og vinnsluskilyrðum. Taka þarf tillit til þátta eins og hitastigs, efnaáhrifa, raka og mismunandi varmaþenslustuðla.
8.6 Móthönnun
Mótið verður að halda innlegginu nákvæmlega. Það verður einnig að leyfa mótunarefninu að flæða rétt um innleggið. Léleg hönnun mótsins veldur því að innleggið færist til, efnisþekjan er ófullkomin, það bliknar eða það getur valdið öðrum göllum.
9. Hvernig á að velja rétta mótaða innsetningu fyrir notkun þína
Að velja rétta innsetninguna byrjar á því að skilja hvað fullunna samsetningin þarf að gera.
Íhuga:
- Kröfur um notkun — skilgreinið þá sérstöku virkni sem innleggið verður að gegna.
- Mótunarefni - ákvarða hvort hlutinn verði úr plasti, gúmmíi, elastómeri eða öðru efni.
- Efni í innsetningu — veldu messing, stál, ryðfrítt stál, kopar, plast eða annað hentugt efni.
- Vélræn álag — takið tillit til útdráttarkrafts, togkrafts, titrings og endurtekinnar festingar.
- Kröfur um þráð — skilgreinið stærð, stig, dýpt og vikmörk þráðar ef við á.
- Rekstrarumhverfi — takið tillit til hitastigs, raka, efna og annarra umhverfisþátta.
- Innsetningarrúmfræði — veldu viðeigandi varðveislu og virkni.
- Framleiðslumagn — ákvarða rétta framleiðslu- og staðsetningaraðferð fyrir innsetningar.
- Kröfur um víddir — ákvarða mikilvægar víddir og vikmörk.
- Skoðunarkröfur — skilgreinið hvernig á að staðfesta innsetninguna og fullunna samsetninguna.
Markmiðið er ekki bara að velja sterkasta innleggið. Innleggið verður að uppfylla kröfur um afköst. Það verður einnig að vera samhæft mótunarefninu, framleiðsluferlinu og lokasamsetningunni.
10. Af hverju að velja NOBLE fyrir mótaðar innsetningar?
NOBLE veitir fulla aðstoð við mótun innsetningar. Við aðstoðum við hönnunarúttekt, efnisval og mótasmíði. Við sjáum um bæði handvirka og sjálfvirka innsetningu innsetninga. Við bjóðum einnig upp á skoðun í framleiðslulínu til að athuga staðsetningu innsetninga og gæði límingar. Allir hlutar eru rekjanlegir frá hráefni til fullunninnar vöru. Þetta uppfyllir kröfur ISO 13485 fyrir lækningaverkefni. Frá frumgerð til fjöldaframleiðslu styðjum við allt ferlið.
SPURNINGAR
1. Hvaða gerðir af innskotum eru til?
Fagleg verkfærakerfi eru algengari skipulögð eftir vinnsluaðgerðum, svo sem:
Beygjuinnlegg; Fræsinnlegg; Borinnlegg; Þráðunarinnlegg; Röfunar- og skiptinginlegg.
2. Hvaða plastefni eru samhæf við innsetningarmótun?
Innsetningarmótun virkar með flestum hitaplastum. Algengustu valkostir eru ABS, PC, PA, PBT, PPS, PP, PE, POM og akrýl. Helsta takmörkunin er mjög hitaþolin plast eins og PEEK og PEI, sem eru erfiðari í vinnslu.
3. Hvernig dregur innsetningarmótun úr framleiðslukostnaði?
Það fjarlægir auka samsetningarskref. Innsetningar eru mótaðar beint í hlutinn. Þetta sparar vinnuafl, bætir samræmi og lækkar heildarkostnað.
4. Hvaða atvinnugreinar nota innleggsmótun mest?
Lækningatæki, bílaiðnaður, neytendatækni, rafmagnsverkfæri, flug- og geimferðir og iðnaðarbúnaður.
5. Hvaða þolmörk geta innsetningarmót náð?
Innsetningarmótun nær yfirleitt ±0.05 mm til ±0.1 mm fyrir innsetningarstöðu. Mikilvægar víddir geta náð ±0.02 mm með nákvæmum mótum.







