
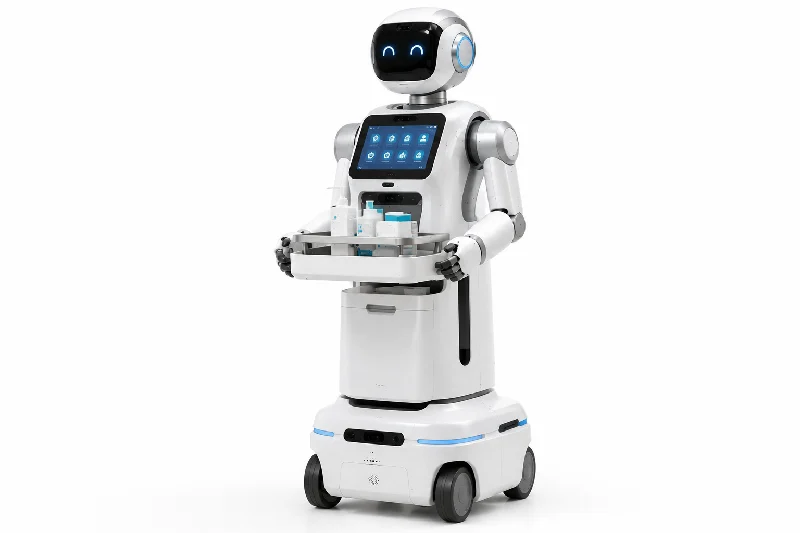
Verkfræðingar og vörustjórar þurfa að vita hvernig hús fyrir umönnunarvélmenni er smíðað. Fimm helstu ferlin eru CNC-vinnsla, sprautusteypa, plötusmíði, nákvæmnissteypa og þrívíddarprentun . Hver aðferð virkar best í mismunandi aðstæðum. CNC-vinnsla er góð fyrir flókin form. Sprautusteypa virkar vel til að búa til marga hluti.
Í þessari handbók lærir þú um vikmörk og efnisval. Við fjöllum einnig um hönnun með tilliti til framleiðsluhæfni. Þú sérð einnig hvernig á að velja rétta ferlið út frá magni og flækjustigi. Markmið okkar er einfalt. Við viljum hjálpa þér að vinna vel með framleiðanda eins og NOBLE frá upphafi til enda. Hugsaðu um þetta sem hagnýta handbók um smíði á húsi fyrir umönnunarvélmenni.
Algengar framleiðsluaðferðir fyrir húsnæði fyrir umönnunarrobota
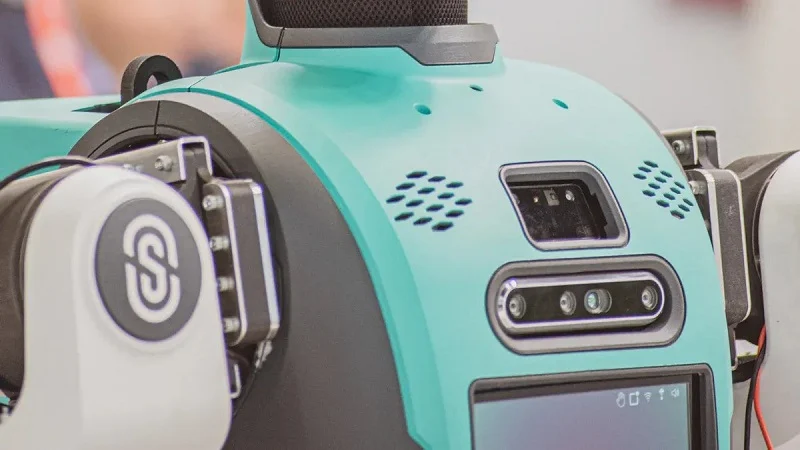
Fimm algengar leiðir til að búa til hús fyrir umönnunarvélmenni eru notaðar oftast. Hver þeirra hefur sína kosti. CNC-vinnsla, sprautumótun, plötusmíði, nákvæmnissteypa og þrívíddarprentun gegna öll hlutverki. Til að velja réttu leiðina þarftu fyrst að vita hvað hver þeirra getur gert.
CNC vinnsla fyrir umönnunarvélmenni
CNC-vélavinnsla sker efni frá heilum blokk þar til sú lögun sem þú vilt er eftir. Þessi aðferð er frábær til að búa til flókin form fyrir hylki og lok. Hugsaðu um samskeyti, gírkassa og skynjarafestingar. Þessir hlutar hafa oft sveigjur, vasa og göt sem þarfnast nákvæmrar stjórnun.
Mikil nákvæmni fyrir flóknar rúmfræðir
Nákvæm CNC vinnsla getur haldið vikmörkum upp á ±0.0002 tommur (±5 µm) eða þéttari á lykilþáttum. Yfirborðsáferð allt að Ra 0.8 µm er hægt að ná og aukavinna getur gert þær enn sléttari. Þessar tölur skipta máli fyrir endurteknar samskeytahreyfingar og nákvæma skynjarafestingu. Fyrir vélmennatengda samskeytahús er samása borholunnar lykilvikmörk. Borholan á mótorhliðinni og borholan á úttakshliðinni verða að vera samása innan 0.015 mm yfir lengd hlutarins. Fimmása vél með könnun á vélinni tekst vel á við þetta. Almennar sniðvíddir eru venjulega á bilinu ±0.02 mm og ±0.05 mm. Staðsetningarvikmörk eru á bilinu ±0.01 mm til ±0.02 mm með núllpunktsklemmu.
Hentar fyrir frumgerðir og hluta í litlu magni
CNC-vinnsla er frábær þegar þú þarft hluti hratt án þess að eyða í verkfæri. Lítið magn, undir um 100 til 500 einingar, virkar best með þessari aðferð. Það er enginn kostnaður við mót, þannig að tíminn sem það tekur að vinna hvern hluta ræður verðinu. Frumgerðarvinnsla með CNC getur tekið 1 til 10 daga. Birgir sem einbeitir sér að frumgerðarvinnu gæti lokið á 1 til 3 dögum. Fyrir einfalda prismahluta getur CNC jafnvel sigrað 3D prentun þegar engin aukavinna er nauðsynleg og efni er tiltækt.
Stungulyf fyrir húsnæði umönnunarvélmenna
Sprautusteypa ýtir bræddu plasti inn í stálmót. Mótið opnast, hlutinn dettur út og hringrásin byrjar upp á nýtt. Þessi aðferð sparar peninga við mikið magn. Þegar stálmótið er tilbúið koma hlutar út á nokkrum sekúndum með mjög litlu vinnuafli á hvern hlut.
Hagkvæm framleiðsla í miklu magni
Jafnvægispunkturinn fer eftir stærð og flækjustigi hluta. Einföld hlíf nær því fyrr en flókin skel með sleðum. Yfir um 500 til 1,000 einingar er kostnaðarsamari með sprautumótun. Hraðvirk mátverkfæragerð með áli eða mjúku stáli kostar 40%–60% minna en hertar framleiðslumót. Það sparar $15,000–$30,000 í upphafsfjárfestingu í verkfæragerð á meðan á tilraunaverkefnum stendur.
Frábær yfirborðsáferð og endurtekningarhæfni
Mótaðir hlutar verða sléttir og samræmdir. Yfirborð mótsins fer beint í plastið. Áferð, glansstig og litur helst óbreyttur í milljónum lotna. Þessi endurtekningarhæfni skiptir máli fyrir hús fyrir fæðingarvélmenni sem verða að líta eins út og passa eins í hvert skipti.
Aukefni, málmplötur og Teninga kast Valmöguleikar
3D prentun fyrir hröð frumgerð og sérsniðnar aðgerðir
Þrívíddarprentun smíðar hluta lag fyrir lag. Afhendingartími er frá sama degi upp í 3 daga. Þessi hraði hjálpar þegar þú þarft að prófa passform og form áður en þú byrjar að smíða verkfæri. Sérsniðnar aðgerðir eins og innri rásir eða grindarbyggingar eru ókeypis. Enginn aukakostnaður bætist við flækjustig.
Málmplata fyrir endingargóða og léttbyggða burðarhluta
Smíði plötumálms fyrir hús fyrir fæðingarþjónusturobota felur í sér skurð, beygju og suðu. Þung leysigeislaskurður og vélræn suðu nemur um 40% af kostnaði við undirvagninn. Niðurstaðan er sterkur og léttur rammi. Ytri hlífðarhlífar standa fyrir eftirstandandi 25% af kostnaði við undirvagninn. Þessi aðferð hentar vel fyrir burðarplötur og festingarplötur.
Nákvæm steypa fyrir málmhús með þröngum þolmörkum
Dælusteypa þrýstir bræddu málmi inn í stálmót undir miklum þrýstingi. Hún skilar framúrskarandi víddarnákvæmni og mikilli stífleika í burðarvirki. Yfirburða varmaleiðni hjálpar við hitastjórnun. Rafleiðni og EMS/RFI skjöldur eru innbyggðar. Ferlið gengur hratt og hentar vel fyrir stórfellda framleiðslu. Það fjarlægir eða dregur oft úr þörfinni fyrir aukavinnslu. Fyrir innri samsetningu íhluta tryggir dælusteypa þröng vikmörk og samása sem hlutar lækningavélmenna krefjast.
Nákvæmni og yfirborðsáferð fyrir hýsingu umönnunarvélmenna
Nákvæmni er mikilvæg fyrir öll hús fyrir fæðingarvélmenni. Þolmörkin sem þú velur hafa áhrif á hversu vel hlutar passa saman. Þau breyta einnig kostnaðinum. Við skulum sjá hvað hvert ferli getur gert fyrir hluti snjallra umönnunarvélmenna.
Dæmigert vikmörk fyrir plast- og málmhýsingar
Hvert ferli hefur eðlilegt vikmörk. Efnið skiptir einnig máli. Fyrir hús fyrir fæðingarvélmenni viltu að hlutir passi án bila. Að vita hvað hver aðferð getur gert hjálpar þér að hanna betur.
Plastsprautunarhlutar ná ±0.1 mm
Þegar þú mótar plast fyrir hús fyrir fæðingarvélmenni skaltu búast við frávikum nálægt ±0.1 mm. Þetta virkar vel fyrir flestar hönnun. Plastið minnkar þegar það kólnar. Það gerir þröngari tölur erfiðari að halda. Samt sem áður er ±0.1 mm fínt fyrir smellpassanir og bil á milli spjalda. Margir hlutar snjallvélmenna nota þennan staðal. Það heldur kostnaði lágum. Fyrir ytri hlífar á húsi fæðingarvélmenna klárar þetta stig verkið.
CNC-fræst og steyptir málmar ná ±0.05 mm
Málmhlutar geta þolað þrengri vikmörk. Bæði CNC-vinnsla og pressuvinnsla ná um ±0.05 mm. Það skiptir máli fyrir hágæða lækningavélmenni. Hugsaðu um gírhús eða samskeyti. Þessir hlutar þurfa nákvæma röðun. Lítill munur getur valdið bindingu. Nákvæm CNC-vinnsla fyrir lækningavélmenni hjálpar þér að ná þessum tölum. Ferlið fjarlægir efni með mikilli stjórn. CNC-vinnsla meðhöndlar flókin form vel. Pressuvinnsla notar mikinn þrýsting til að fylla mótið. Niðurstaðan er stöðug. Þessi víddarnákvæmni tryggir að innri íhlutir passi saman. Margir hlutar lækningavélmenna þurfa þessa nákvæmni.
Yfirborðsmeðferðarmöguleikar fyrir hýsingu umönnunarvélmenna
Yfirborðsáferðin verndar hlutinn gegn sliti. Hún gerir einnig að verkum að hlífin lítur vel út. Mismunandi meðferðir gefa mismunandi kosti fyrir hlífðarvélmenni fyrir fæðingarþjónustu.
| Meðferð | best Fyrir | Slitþolsávinningur | Dæmigerð notkun í vélmennum |
| Anóðisering (tegund II og III) | Álpressur, beygðir/stimplaðir hlutar | Hart oxíðlag; framúrskarandi tæringarþol | Undirvagnsbrautir, hylki, festingar, skynjarafestingar |
| Dufthúðun / E-húðun | Stál- og álformaðir hlutar | Þykkt, endingargott áferð; högg- og rispuþolið | Girðingar, hlífar, rammar, burðarplötur |
| PVD / CVD húðun (TiN, TiAlN, DLC) | Gírar, ásar, renniflötur | Mjög hart; lítið núning; mikil slitþol | Gírtennur, legutappa, renniliðir |
Anodisering, húðun og pússun fyrir endingu
Harð anóðisering breytir ályfirborði í áloxíð. Þetta lag verður hluti af málminum. Það hvorki flagnar né flísar af. Fyrir hús fyrir fæðingarvélmenni þýðir það betri rispuþol. Yfirborðshörkan fer úr um 95 HV upp í 600–700 HV eftir anóðiseringu af gerð III. Það er mikil aukning fyrir hluti snjallvélmenna. Það gerir það að verkum að húsið endist lengur í daglegri notkun.
Að ná fram fagurfræðilegri og slitþolinni áferð
Þú getur líka valið duftlökkun eða PVD húðun. Duftlökkun gefur þykkt lag. Hún þolir högg. PVD húðun er enn harðari. Fyrir hús fyrir fæðingarvélmenni hentar það vel fyrir hreyfanlega hluti. Fyrir hluti fyrir snjallvélmenni heldur réttri áferð húsinu góðu í mörg ár. CNC-vinnsla getur gefið slétt yfirborð. Það hjálpar áferðinni að festast betur. CNC-vinnsla og góð yfirborðsmeðhöndlun vinna saman að því að búa til endingargóða hluti fyrir snjallvélmenni.
Efni fyrir snjallt umönnunarvélmenni
Að velja efni fyrir hús lækningavélmenna þýðir að finna jafnvægi. Þyngd, styrkur, ryðþol og kostnaður berjast öll gegn hvort öðru. Ef þú velur þungmálm þreytist vélmennið hraðar. Ef þú velur ódýrt plast gæti húsið sprungið við daglega notkun. Þess vegna þarf að einbeita sér að efnisvalsviðmiðum fyrir hluta lækningavélmenna snemma á hönnunarstiginu. Rétt blanda málma, plasts og teygjanlegra efna heldur húsinu sterku, léttu og hagkvæmu.
Málmar: Ryðfrítt stál og títanmálmblöndur
Málmhús bera álag, vernda rafeindabúnað og halda þröngum vikmörkum. Tvær málmblöndur birtast aftur og aftur í háþróaðri vélmennahönnun.
17-4 PH ryðfrítt stál fyrir styrk og tæringarþol
Þessi málmblanda er öflug fyrir burðarhluta húsa. Hún ryðþolir vel og heldur lögun sinni undir álagi. Svona líta tölurnar út:
| Property | gildi |
| Fullkominn togstyrkur | 1275 MPa |
| Ávöxtunarkrafa | 1060 MPa |
| Sveigjanleiki styrkur | 1380 MPa |
| Teygjanlegt stuðull | 200 GPa |
| Framlenging í hléi | 10% |
| Hörku | 38 HRC |
Þessar tölur eru byggðar á einni hitameðferð. Aðrar heimildir nefna 170,000 PSI (1,170 MPa) togstyrk, 150,000 PSI (1,030 MPa) sveigjanleika og 35–45 HRC hörku. Hvort heldur sem er, þá hentar þessi málmur vel fyrir samskeyti og burðarfestingar í húsi fæðingarvélmenna.
Ti-6Al-4V títan fyrir létt og sterk notkun
Títan gefur mikinn styrk, um það bil helmingi léttari en stál. Togstyrkur þess er á bilinu 936 til 1014 MPa. Meðalgildi eru nálægt 983 ± 22 MPa í H-lögun og 953 ± 14 MPa í V-lögun. Fyrir léttan fæðingarvélmennahýsi er þessi málmblanda þess virði.
Verkfræðiplast og samsett efni
Plast dregur úr þyngd og kostnaði. Það gerir þér einnig kleift að móta flókin form í einu lagi. Algeng efni í vélmennahlutum fyrir snjallvélmenni byggja á fáum viðurkenndum plastefnum.
ABS, pólýkarbónat og nylon fyrir hús umönnunarvélmenna
ABS er sterkt og ódýrt, sem gerir það að vinsælu efni fyrir hlífar. Pólýkarbónat slær það út hvað varðar höggþol og skýrleika. Nylon bætir slitþol fyrir hreyfanleg tengiflöt. Þessi þrjú efni hlífa flestum plasthlífum og hlífum á hlífum fyrir fæðingarvélmenni. Þau eru einnig leiðandi í plasthlífum fyrir lækningavélmenni þar sem sótthreinsun og endingu skipta máli.
Atriði varðandi eldvarnarefni og höggþol
Öryggisreglur krefjast oft eldvarnarefna. Aukefni geta dregið úr höggþoli, þannig að þú skiptir á seiglu fyrir brunavarnir. Prófaðu báða eiginleika saman áður en þú skuldbindur þig. Hús fyrir fæðingarvélmenni á sjúkrahúsi þolir högg, fall og hreinsiefni. Höggþol er ekki valfrjálst.
Teygjuefni fyrir þéttiefni og grip
Mjúkir hlutar þétta sprungur og mýkja snertingu. Þeir gera einnig húsið þægilegt viðkomu.
Sílikon og TPU fyrir yfirborðsmótun og mjúk svæði
Sílikonyfirmálning lendir venjulega á bilinu Shore A 10 til 70. Þetta svið nær yfir þéttiefni fyrir lækningatækja og klæðanleg heilbrigðistæki. Það virkar einnig vel fyrir grip á húsi fæðingarvélmenna. TPU býður upp á svipaða mjúka áferð og betri núningþol. Báðir hlutar festast við stíft undirlag við mótun. Þetta skapar einn hluta með hörðum og mjúkum svæðum. Fyrir snjalla umönnunarvélmenni sem fólk snertir allan daginn skiptir þetta mjúka svæði máli.
Sérhver valkostur hér hefur áhrif á hönnunina. Þyngri málmur breytir stærð mótorsins. Mýkri teygjanleiki breytir gripi. Eldvarnarplast breytir kostnaði. Ef efnin eru rétt fellur restin af hlífinni á sinn stað.
Grunnatriði hönnunar fyrir húsnæði umönnunarvélmenna
Reglur um að búa til hönnun sem er auðveld í smíði
Góð hönnun sem er auðveld í smíði heldur kostnaði niðri og gæðum uppi. Þessar reglur eiga við bæði um plast- og málmhýsi.
Dregghornar, jöfn veggþykkt og rifur
Drög eru nauðsynleg — ekki bara góð hugmynd — til að smíða hluti á réttan hátt.
Án trekks festast hlutar í mótinu.
| Vandamál án dröghorns | Hvað gerist |
| Mikil núningur þegar hlutinn er ýttur út | Þarfnast sterkari útkastapinna, sem geta beygt hlutinn |
| Hlutir fastir í mótinu | Hægir á hlutunum og lætur hverja lotu taka lengri tíma |
| Stöðugt mikill kraftur og núningur | Slitnar yfirborð mótsins og styttir líftíma mótsins |
| Streita vegna harðrar útkastunar | Veldur því að hlutinn skekkjast eftir að hann kemur út |
Lítill drifhorn leysir þessi vandamál. Hluturinn rennur mjúklega út. Mótið endist lengur.
Jafn þykkt veggja kemur einnig í veg fyrir aflögun. Þykkir fletir kólna hægar en þunnir. Það leiðir til þess að sökkva og beygja myndast. Haldið veggjaþykktinni jafnri um allan hlutinn. Þegar þarf meiri styrk skal bæta við rifjum í stað þess að þykkja vegginn. Rif auka stífleika án þess að mynda þykka bletti. Þau hjálpa einnig til við að stýra plastflæðinu við mótun.
Að halda sig frá hvössum hornum og djúpum undirskurðum
Skarpar horn skapa bletti þar sem álag safnast fyrir. Ef umönnunarvélmennið fær högg gæti það sprungið á þessum stöðum. Notið sléttar, ávöl horn til að dreifa álaginu og hjálpa plastinu að flæða betur.
Djúpar undirskurðir gera móthönnun erfiðari. Þær þurfa rennikjarna eða lyftibúnað. Þessir aukahlutar auka kostnað og þurfa meira viðhald. Hannaðu hlífina þannig að allir eiginleikar dragist beint út úr mótinu. Einföld mót ganga hraðar og kosta minna í smíði.
Að nota varahluti sem þú getur keypt af hillunni
Sérhver sérsmíðaður hlutur bætir við kostnaði. Staðlaðir hlutir lækka þann kostnað og auðvelda samsetningu.
Staðlaðar festingar, tengi og kapalstjórnun
Algengar skrúfustærðir eins og M3 og M4 virka vel fyrir flestar samsetningar. Staðlað USB og hringlaga tengi eru auðveld í notkun og skipti. Til að leiða snúrur skaltu nota klemmur og álagsléttar sem þú getur keypt til sölu. Hús sem er smíðað úr stöðluðum hlutum er sent hraðar.
Að draga úr kostnaði við sérsniðin verkfæri
Sérsniðnar festingar þurfa sérsniðnar mót. Þessi verkfæri kosta þúsundir dollara. Festið íhluti á venjulegar DIN-skinir ef mögulegt er. Notið venjulegar PCB-stöður. Sérhver staðlaður hluti sem þú velur sparar peninga í verkfærakaupum og styttir afhendingartíma.
Að setja rafeindabúnað og skynjara saman í kerfinu
Hús umönnunarvélmennis verður að geyma rafeindabúnað sinn á öruggan hátt. Skynjarar, prentplötur og stýritæki þurfa öll stöðuga festingu.
Festingarhnappar, stuðningar og hitastýring
Festingarhnappar halda rafrásarplötum á sínum stað. Hannaðu þær með sömu reglum um veggþykkt og restin af hylkinu. Bættu við kúpum í hvern hnapp fyrir aukinn styrk. Hitastjórnun skiptir máli þegar mótorar framleiða hita. Notaðu málminnlegg í plasthnappana fyrir betri hitaflutning. Hannaðu loftrásir inn í húsið. Fyrir afkastamikla hluti skal festa málmkæli.
Að halda ryki og raka frá
Umönnunarrobotar starfa á heimilum og sjúkrahúsum. Ryk og lekar eiga sér stað á hverjum degi. IP54-vottun samkvæmt IEC 60529 er gott upphafsmarkmið. Notið sílikonþéttingar meðfram samskeytunum. Bætið við gróp í plastinu til að halda þéttingunni á sínum stað. Fyrir skynjaraglugga og hnappaop skal nota litla O-hringi. Hönnun þéttisins fer eftir öryggi, auðveldri þrifum, styrk miðað við þyngd og kostnaði. Hver þáttur hefur áhrif á lokavalið. Prófið þéttiefnið snemma með frumgerð.
Val á framleiðsluferlum fyrir húsnæði fyrir umönnunarvélmenni
Val á ferli fer eftir þremur meginþáttum: umfangi, flækjustigi og nákvæmni. Þegar þessu er fylgt rétt helst húsnæði fæðingarvélmennisins hagkvæmt og virkar vel.
Magnatriði: Frá frumgerð til mikils magns
CNC vinnsla og þrívíddarprentun fyrir lítið magn
Lítið magn þýðir færri en 100 einingar. CNC-vinnsla og þrívíddarprentun eru frábærar fyrir þetta. Þú borgar ekki fyrir verkfæri, svo þú borgar aðeins fyrir vélina. Frumgerð af afhendingarvélmenni getur verið tilbúin á aðeins nokkrum dögum.
Injection molding og steypu fyrir mikið magn
Þegar þú þarft meira en 10,000 einingar eru sprautusteypa og dælusteypa besti kosturinn. Kostnaðurinn við verkfæri dreifist yfir marga hluta. Fyrir sjúkraflutningavélmenni lækkar verðið á hlut hratt vegna þess.
Ef það kostar 15 dollara að framleiða 200 hluta á hlut, gæti sprautusteypa með álverkfæri sem kostar 3,000 dollara kostað 4 dollara á hlut fyrir sömu upphæð. Það þýðir að verkfærin borga sig upp í fyrstu tilraun. Fyrir plasthluta yfir 500 einingar er sprautusteypa næstum alltaf ódýrari.
Flækjustig og nákvæmni málamiðlanir
Að samræma ferlagetu við hönnunarkröfur
Lögun hlutarins hjálpar þér að ákveða. Einfalt flatt hlífðarhlíf virkar vel með plötum. Hús fyrir afhendingarvélmenni með rifjum, kjálkum og kapalleiðslum hentar betur fyrir steypu, því þessir eiginleikar eru gerðir í mótinu.
| Hlutaflækjustig | Mælt ferli |
| Einföld flat kápa | Málmplötur |
| Flókinn álhluti, endurtekið magn | Deyjasteypa + CNC vinnsla |
| Rif, oddar, festingarholur | Die steypu |
Málmplötur eru góðar fyrir hlífar, hlífar og girðingar. En þær geta ekki alltaf gefið þér þá flatneskju, ferhyrning eða legupassun sem þú þarft fyrir liði, drifkerfi eða nákvæmar festingar.
Þrengri vikmörk auka kostnaðinn hratt. Að skipta úr grófum vikmörkum yfir í nákvæmni vikmörk hækkar kostnaðinn um það bil fjórum sinnum. Ofurnákvæmni getur kostað um það bil 24 sinnum meira.
Kostnaðar- og afhendingartímamat
Að jafna fjárfestingu í verkfærum við kostnað á hlut
Verkfæragerð er hæsti upphafskostnaðurinn. Álmót kosta 1 til 10 dollara. Stálmót kosta 10 til 100 dollara eða meira. Sérsniðið hús fyrir afhendingarvélmenni í litlu magni kemur í veg fyrir þennan kostnað. Í miklu magni borgar verkfærið sig upp.
Afhendingartími skiptir einnig máli. Verkfærasmíði tekur 8 til 12 vikur í Bandaríkjunum og 12 til 20 vikur erlendis. Fyrsta skoðun á vöru bætir við 2 til 6 vikum. Aukin framleiðslutími bætir við 2 til 4 vikum.
NOBLE, leiðandi framleiðandi í Kína, aðstoðar viðskiptavini við að vega og meta þessar málamiðlanir. Teymið þeirra hjálpar til við að finna rétta ferlið og passa við húsnæðisþarfir, bæði fyrir frumgerðir og fjöldaframleiðslu.
Í samstarfi við NOBLE fyrir Húsnæði fyrir umönnunarvélmenni

Kjarnahæfni í málm- og plastvinnslu
CNC vinnsla, sprautumótun og málmplötur
NOBLE sameinar háþróaða þekkingu í CNC-vinnslu og sprautumótun á einum stað. Þessi blanda af þekkingu er mikilvæg til að smíða húsnæði fyrir umönnunarvélmenni. Að vinna með einum samstarfsaðila fyrir báðar aðferðirnar veitir þér nokkra raunverulega kosti.
Efst á listanum er auðveldari stjórnun á birgjum. Þú vinnur með einu teymi, ekki mörgum mismunandi verslunum. Stjórnunarvinna minnkar. Áætlanagerð er einfaldari. Skilaboð eru skýr frá upphafi til enda. Hlutirnir eru hraðari en þeir gera. Engar tafir eru á sendingum milli mismunandi birgja. Engin eyður í áætluninni sem hægja á vinnunni. Einnig eru færri tafir í framleiðslu.
Gæðaeftirlit batnar líka. Hlutirnir eru alltaf jafn stórir í öllum hlutum. Sömu einstaklingarnir athuga hvernig hlutar passa og virka. Að framleiða sama góða hlutinn aftur og aftur verður reglan, ekki óalgengt. Samvinna verkfræðinnar batnar einnig. Sami hópurinn skoðar hvar á að setja eiginleika, hvernig efnið virkar og hvernig á að ná til hvers hluta með vélinni. Þeir hugsa um hvaða klemmur eru nauðsynlegar og hvernig á að takast á við stærðartakmarkanir, allt sem ein áætlun.
Færri afhendingar þýða minni áhættu í heildina. Skemmdir við flutning minnka. Bil í skilaboðum minnkar. Skjalavinnsla helst sú sama í öllu verkefninu.
Nákvæm steypa og Þrívíddarprentunarþjónusta
Auk CNC og sprautumótunar býður NOBLE einnig upp á nákvæma steypu fyrir málmhús og þrívíddarprentun fyrir hraðvirkar gerðir. Steypun veitir nákvæma stærðarstjórnun og sterka lögun. Hún virkar vel fyrir álhluta sem þurfa að þola hita vel. Þrívíddarprentun getur framleitt hluti hratt, allt frá sama degi upp í nokkra daga, þannig að þú getur prófað passform og lögun áður en þú borgar fyrir stálmót. Þessir valkostir gefa þér valkosti óháð því hvar þú ert staddur í framleiðslu vörunnar.
Gæðavottanir: ISO 9001:2015 og ISO 13485:2016
Að tryggja samræmi og reglufylgni
NOBLE hefur ISO 9001:2015 gæðastjórnunarkerfi. Þessi staðall tryggir að hvert skref sé skrifað niður og stjórnað. Þú færð sömu góðu niðurstöðuna frá einni lotu af hlutum til þeirrar næstu. Fyrir umönnunarvélmenni sem gætu verið notuð á sjúkrahúsum bætir ISO 13485:2016 við öðru mikilvægu stigi. Þessi staðall er gerður sérstaklega fyrir framleiðslu lækningatækja. Hann nær yfir áhættustýringu, að fylgjast með og að fylgja reglum. Með báðum vottunum getur NOBLE meðhöndlað hluti sem þurfa að uppfylla strangar reglur iðnaðarins af öryggi.
Fullkomið þjónustusamstarf frá hönnun til samsetningar
Hönnunarúttektir, endurgjöf frá DFM og tilbúin samsetning
NOBLE framleiðir ekki bara hluti. Teymið aðstoðar við hönnunarúttektir snemma í framleiðsluferlinu. Þeir gefa endurgjöf um hvernig hægt er að gera hlutinn auðveldari í smíði áður en mótunarvinna hefst. Það sparar peninga í upphafi og dregur úr sóun á tíma. Síðan sjá þeir um líkön, framleiðslu og lokasamsetningu. Tilbúin samsetning þýðir að þú færð fullunna vöru, ekki bara kassa af lausum hlutum.
Ábyrgð frá einum aðila fyrir húsnæði umönnunarvélmenna þinna
Einn samstarfsaðili ber fulla ábyrgð frá upphafi til enda. Ef eitthvað fer úrskeiðis veistu nákvæmlega hverjum þú átt að hringja í. Það er enginn ásakanir um að hönnunarfyrirtæki og aðskilin verksmiðjur beri ábyrgð. Þessi aðferð, þar sem allir vinna með sama aðila, gerir verkefnastjórnun mun einfaldari. Hún verndar einnig tímalínu þína og fjárhagsáætlun. Fyrir húsnæði þar sem nákvæm stærð og áreiðanleiki skipta máli er þessi hugarró mikils virði.
Að velja rétta aðferðina fyrir hýsingu umönnunarvélmennisins fer eftir magni, nákvæmni og efnisþörfum. CNC-vinnsla, sprautumótun, málmplata, nákvæmnissteypa og þrívíddarprentun virka öll vel í mismunandi tilfellum. Yfirborðsáferð og efnisval skipta einnig máli. Háþróaðar málmblöndur eins og 17-4 PH og Ti-6Al-4V veita þér styrk og endingu sem ódýrari valkostir geta ekki keppt við.
Markaðurinn fyrir umönnunarrobota er í örum vexti. Grand View Research spáir 17.6% árlegum vexti frá 2025 til 2030. Sá vöxtur þýðir meiri þörf fyrir vel byggð húsnæði.
Vinnið með reyndum framleiðanda eins og NOBLE. ISO 9001:2015 og ISO 13485:2016 vottanir þeirra og þjónusta við alla aðila leiðbeinir ykkur frá hönnun til afhendingar. Hafið samband við NOBLE til að fá hönnunarúttekt eða tilboð og skoðið tengdar heimildir á blogginu.
Algengar spurningar um húsnæði fyrir umönnunarrobota
Hvaða þolþol getur hýsing á umönnunarvélmenni þolað?
Plastsprautuð hlutar ná ±0.1 mm. Málmhlutar úr CNC eða pressu ná ±0.05 mm. Þessar tölur tryggja að innri íhlutir passi rétt.
Hvernig vel ég á milli sprautumótunar og CNC-mótunar fyrir hús umönnunarvélmenna?
Magn ræður því. Undir 500 til 1,000 einingum er CNC kostnaðurinn betri. Fyrir ofan það borgar sprautusteypa sig. Enginn mótunarkostnaður fyrir CNC. Hraðari ferli fyrir mótun.
Hvaða efni henta best fyrir hús fyrir umönnunarrobot?
17-4 PH ryðfrítt stál býður upp á 1,275 MPa togstyrk. Ti-6Al-4V títan minnkar þyngdina um helming. ABS, pólýkarbónat og nylon uppfylla flestar þarfir plasts.
Get ég notað þrívíddarprentun fyrir framleiðsluhluta?
Ekki venjulega fyrir magn. 3D prentun virkar best fyrir frumgerðir og sérsniðnar aðgerðir. Afhendingartími er frá sama degi upp í 3 daga. Frábært til að prófa passform áður en verkfæri eru sett í notkun.
Hvaða yfirborðsmeðferðir halda húsi umönnunarvélmennis endingargóðu?
Harðanóðun eykur álið upp í 600-700 HV. Duftlakk þolir högg. PVD húðun bætir við mikilli hörku. Hver og ein verndar gegn daglegu sliti.
Hversu langan tíma tekur smíði á nýju húsi fyrir umönnunarrobot?
Stálmót taka 8 til 12 vikur í Bandaríkjunum og 12 til 20 vikur erlendis. Fyrsta skoðun á vörunni bætir við 2 til 6 vikum.
Hvenær ætti ég að velja málm frekar en plast fyrir hús umönnunarvélmennis?
Veldu málm fyrir þröng vikmörk, hitastjórnun eða rafsegulvörn. Veldu plast fyrir léttari þyngd, lægri kostnað og flóknar mótaðar formgerðir.







