

Að velja rétta leiðina til að smíða afhendingarvélmennið þitt getur annað hvort hjálpað eða skaðað verkefnið þitt. Svona á að meta CNC-vinnslu, sprautusteypu, plötusmíði og tilbúna íhluti. Hver og einn hentar mismunandi nákvæmni, magni og kostnaðarþörfum. Sprautusteypa sparar peninga yfir 100–500 einingar samanborið við CNC og yfir 500–1,000 einingar samanborið við þrívíddarprentun.
Lítil mistök safnast fljótt upp. Þess vegna byrja flestir hlutar AMR-vélmenna sem CAD-líkön og fara síðan í gegnum vinnslu, frágang og skoðun. Þessi handbók sýnir þér efni eins og 17-4 PH ryðfrítt stál og Ti-6Al-4V títan, hönnun fyrir framleiðslu og hvernig á að velja rétta aðferð fyrir AMR-vélmennið þitt.
Algengar framleiðsluaðferðir fyrir afhendingarvélmennahús
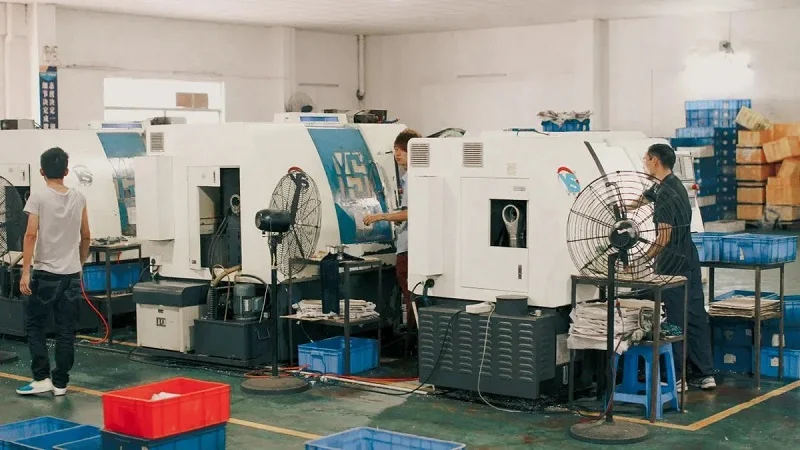
Fjórar helstu framleiðsluferlarnir
Fyrir AMR verkefni eru fjórar meginleiðir til. CNC vinnsla sker nákvæmar form úr heilum kubbum. Hún virkar vel fyrir samskeyti, sviga og skynjarafestingar. Ferlið fjarlægir efni lag fyrir lag. Í hverri umferð er þunn sneið fjarlægð. Sprautusteypa þrýstir heitu plasti inn í stálhol. Skeljar, hlífar og girðingar nota þessa aðferð. Mótið kostar meira í upphafi. En hlutar koma út hratt þegar verkfærið er tilbúið. Málmplatasmíði sker, beygir og suðar flatar plötur. Aðalburðargrindur nota þessa aðferð. Tilbúnir hlutar koma úr vörulistum. Þeir spara afhendingartíma og kostnað.
Stansstimplun er afbrigði af plötum. Málmrönd fer í gegnum röð af stimplum. Hver stöð breytir lögun sinni. Rafhlöðubakkar og hliðarplötur nota þessa aðferð. Hún heldur kostnaði lágum fyrir mikið magn.
Flestir hlutar í AMR-vélmennum byrja sem CAD-líkan. Líkanið stýrir vinnslu, frágangi og skoðun. Þetta greinir vikmörk snemma áður en vandamálin aukast.
NOBLE er leiðandi framleiðslufyrirtæki í Kína. Það býður upp á allar fjórar aðferðirnar innanhúss. Viðskiptavinir geta smíðað frumgerðir hraðar og stækkað stærð sína mjúklega.
Nákvæmni og rúmmálssamskipti
Hvert ferli jafnar nákvæmni og magn á mismunandi hátt. Rétt val sparar tíma og peninga.
CNC vinnsla heldur við þröngustu vikmörk. Hægt er að ná nokkrum þúsundustu úr tommu. Hlutirnir eru nákvæmlega eins og CAD líkanið. En hver hluti tekur tíma í vélinni. Stórar framleiðslulotur kosta meira. Það virkar best fyrir lítið til meðalstórt magn.
Mótunin verður einsleit þegar mótið er tilbúið. Fyrsti hluti og tíu þúsund hlutir líta eins út. Endurtekningarhæfni er frábær. Kostnaðurinn við mótið er þó hár. Magnið þarf að réttlæta það. Þú þarft hundruð eða þúsundir hluta.
Málmplötur bjóða upp á góða nákvæmni fyrir burðargrindur. Leysir skera hreinar brúnir. Beygja eykur stífleika. Stigandi stimplun ræður vel við mikið magn.
Lítil villur safnast upp í samsetningu. Það er vikmörk. Lítil frávik geta hallað næsta hluta. Að athuga CAD líkanið hjálpar til við að forðast þetta.
Aðlögunarferli við húsnæðisþarfir
Fyrir AMR vélmenni, byrjaðu með magni. Lágt magn hentar betur fyrir CNC eða plötur. Meðalmagn, á milli eitt hundrað og fimm hundruð, hentar betur fyrir mótun. Stórt magn hentar betur fyrir mótun eða stigvaxandi stimplun.
Íhugaðu flækjustigið næst. Innri rásir þurfa CNC eða mótun. Einfaldir kassar virka fyrir plötur. Hlutir með þröng horn passa betur með CNC.
Hafðu nákvæmni í huga síðast. Færanleg yfirborð þurfa þrengri vikmörk. Festingar þurfa sterkari efni. Hægt er að nota ódýrari aðferðir til að setja hlífar.
Skipuleggið fyrirfram. Það getur tekið mánuði að setja upp eina vélmennafrumu. Talið við samstarfsaðila snemma. Þeir geta leiðbeint ykkur í hönnunarvali. Þetta sparar tíma og kemur í veg fyrir endurvinnslu.
Nákvæm CNC vinnsla fyrir afhendingarvélmenni
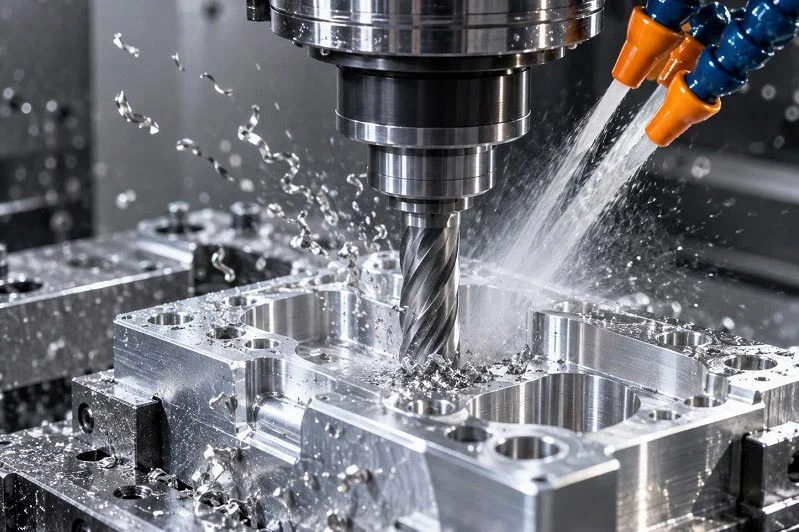
Notkun: Samskeyti, sviga og skynjarar
Nákvæm CNC-vinnsla á nákvæmum íhlutum virkar best þegar afhendingarvélmenni þurfa þétta passform og flóknar lögun. Öxlhús, mittisliðir, mjaðmaliðir, hnéhús og neðri útlimir eru öll háð þessu ferli. Þessir hlutar verða að hreyfast vel og haldast í takt í þúsundir lotna.
Samskeyti eru efst á listanum. Þau tengja saman burðarhluta og bera álag. Óstöðug samskeyti eyðileggja allan vélmennið. Endaáhrifatæki og griptæki þurfa einnig sérsniðin viðmót fyrir tínslu, suðu og skoðunarverkefni. Undirvagnar og festingar fyrir AGV nota sterka ramma og hjólfestingar. Margir þessara hluta eru með bogadregnum yfirborðum og eiginleika á mörgum hliðum. 5-ása CNC miðstöð meðhöndlar þá í einni klemmu. Það minnkar staflunarvillu og eykur yfirborðsáferð.
Skynjarafestingar og tengi mynda skynjunarkerfið. Þau þurfa mikla nákvæmni til að halda skynjurunum í rétta átt. Lítil frávik breytir sjónsviðinu. Það hefur áhrif á leiðsögn og öryggi. Uppbygging og hús flugvélarinnar hafa rýmri kröfur. En stærðir og styrkur verða samt að uppfylla staðla til að takast á við utanaðkomandi krafta.
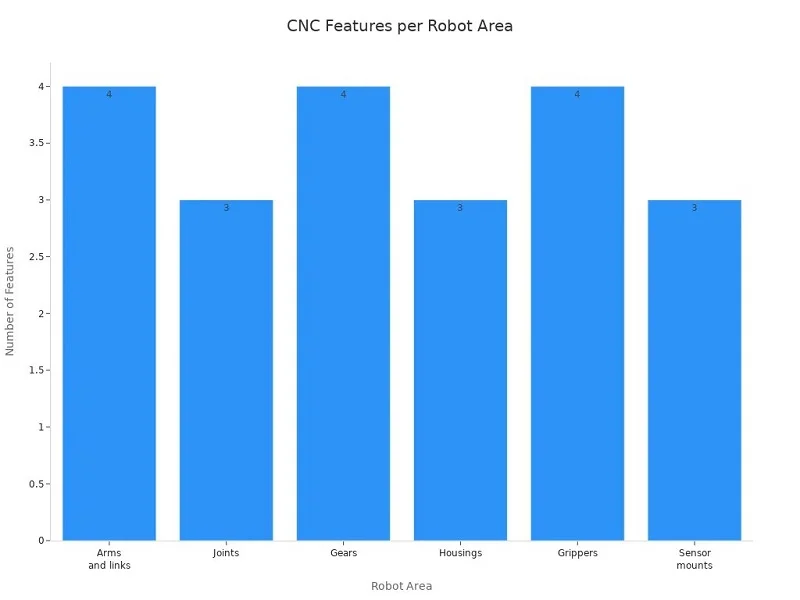
CNC-vinnsla fyrir vélfærafræði framleiðir kjarnahluti vélmenna, þar á meðal arma, tengla, liði, gíra, hylki, gripfingur og skynjarafestingar. Þessar lykileiningar stjórna vélrænni passa, hreyfistöðugleika, burðarvirkisstillingu og álagsflutningi í vélfærasamsetningum. Sérhvert hreyfanlegt og festingarviðmót er háð nákvæmri smíði til að viðhalda stöðugri endurtekningarnákvæmni og samsetningarafköstum.
Efni: 17-4 PH ryðfrítt stál og títan
Efnisval er lykilatriði í velgengni allra hluta í AMR-vélmennum. Tveir málmar skera sig úr hvað varðar hástyrk og nákvæmni íhluta: 17-4 PH ryðfrítt stál og Ti-6Al-4V títan.
17-4 PH býður upp á 1275 MPa togstyrk og 1060 MPa sveigjanleika samkvæmt ASTM A693 H900. Teygjanleikastuðullinn er 200 GPa. Hörkustigið nær 38 HRC. Málmblandan þolir tæringu mjög vel. Hún heldur einnig lögun sinni yfir breitt hitastigsbil. Varmaþenslustuðullinn er 10.8 µm/m·K. Hámarkshitastig við notkun nær 315 °C. Þessir eiginleikar halda víddum stöðugum við vinnslu og á vettvangi.
Títan Ti-6Al-4V býður upp á betra hlutfall styrks og þyngdar. Það hentar vel fyrir öflug liði og lækninga- eða skurðtæki. Efnið þolir þreytu og tæringu. En það kostar meira og vélmennið vinnur hægar. Fyrir AMR vélmenni sem þurfa mikla álag borgar sig títan. Fyrir minna mikilvægar festingar hentar ál 6061-T6 eða 7075-T6 vel. Ryðfrítt stál 304 og 316 þola tærandi umhverfi. Kolefnis- og stálblendi eins og 4140 og 4340 henta vel fyrir þungar byggingar.
Þolmörk og skoðun
Þolmörkstýring greinir góða CNC vélar fyrir nákvæmnihluta frá meðalvinnu. Fyrir legusæti og önnur nákvæmniviðmót í húsi afhendingarvélmenna eru dæmigerð þolmörk á bilinu ±0.01–0.05 mm. Mikilvægir eiginleikar hreyfistýringar geta náð ±0.003 mm. Hús fyrir vélmennasamskeyti úr áli 7075-T6 þurfti einu sinni ±0.005 mm. Það sýnir hvað AMR vinna krefst.
Herðing undir ±0.02–0.05 mm eykur oft kostnað án þess að það hjálpi til við afköst kerfisins. Þess vegna skiptir virkniþol máli. Þú passar þolið við verkið. Skynjarafesting þarf þétt viðmiðunarflöt. Lokplata gerir það ekki.
Skoðun kannar allar mikilvægar víddir. CMM kerfi eru leiðandi. Bormælar og hæðarmælar athuga göt og þrep. GD&T skoðunartækni staðfesta form, stefnu og staðsetningu. Þessi skref greina villur fyrir samsetningu. Þau koma einnig í veg fyrir uppsöfnun vikmörka í vélmenninu.
Fyrir AMR verkefni er CNC vinnsla enn vinsælasta valið fyrir samskeyti, sviga og skynjarafestingar. Hún hefur þröngustu vikmörk og tekst á við flókna rúmfræði. Kostnaðurinn er hraði og kostnaður við mikið magn. En fyrir lítið til meðalstórt magn er ekkert betra. Uppsetning á einni vélmennafrumu getur tekið mánuði. Byrjaðu því framleiðsluáætlanagerð snemma. Þannig uppfyllir afhendingarvélmennahúsið þitt forskriftir í fyrsta skipti.
Sprautumótun fyrir afhendingarvélmenni
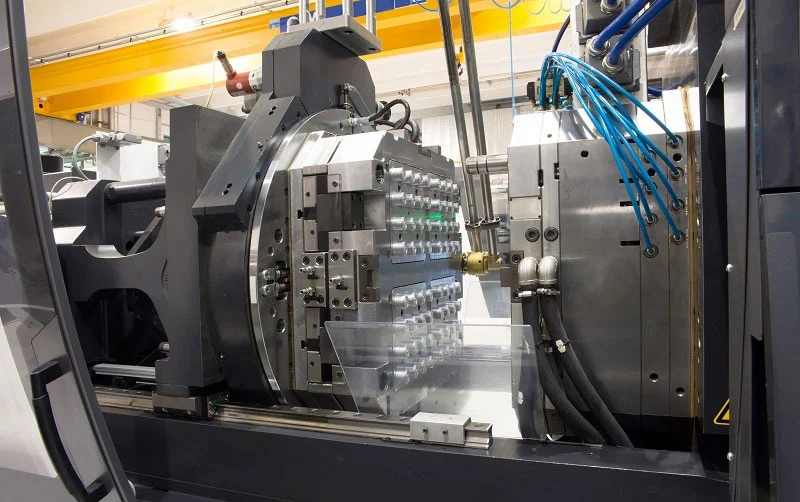
Notkun: Skeljar, hlífar og girðingar
Sprautusteypa fyrir plastílát virkar vel þegar þú þarft margar eins hylki fljótt. Ferlið þrýstir bræddu plasti inn í stálmót. Plastið kólnar. Síðan opnast mótið og fullgert lok kemur út. Fyrir afhendingarvélmenni er þetta gert fyrir ytra byrði, rafhlöðuhurðir, skynjaraglugga og stjórnkassalok.
Hugsaðu um hvað þessir hlutar eiga sameiginlegt. Þeir eru með þunna veggi. Þeir nota rifjastengur til að halda sér stífum. Þeir smellpassa saman með flipum og klemmum. CNC-vél myndi eiga erfitt með þetta. Að skera hverja skel úr blokk sóar efni og tíma. Mótun býr til sömu lögun þúsund sinnum með nánast engum mun. Þessi endurtekningarhæfni skiptir máli fyrir flota vélmenna sem framleiða vélmenni með akrýl- og rafeindabúnaði. Sérhver vélmenni verður að líta eins út og passa eins.
Lok og hylki fela einnig óhreina hluti inni í verkfærinu. Þau vernda rafrásarborð, víra og mótora fyrir ryki og skvettum. Vel hönnuð skel leiðir loftflæði og lokar fyrir villiljós frá skynjurum. Sprautusteypa fyrir hylki gefur þér þetta frelsi. Þú getur smíðað odd, fjarlægðarpunkta og kapalrásir beint inn í verkfærið. Engar auka festingar eru nauðsynlegar.
Verkfræðiplast: ABS, PC/ABS, Nylon
Efnisval hefur áhrif á virkni kassans. Þrjár plasttegundir eru í forgrunni á þessu sviði. Hvert og eitt hefur sína eigin styrkleika.
| Property | ABS | PC | Nylon (PA) |
| Kostnaður | $$ | $ $ $ | $$ |
| Togstyrk | Miðlungs | Hár | Hár |
| Áhrif gegn | Hár | Mjög High | Miðlungs |
| Hitaþol | Miðlungs | Hár | Hár |
| Chemical Resistance | Miðlungs | Miðlungs | Miðlungs |
| UV-mótspyrna | Léleg | Fair | Léleg |
| Stífleiki | Miðlungs | Hár | Miðlungs |
| Auðvelt að móta | Auðvelt | Miðlungs | Miðlungs |
| Umsóknir | Hús, leikföng | Linsur, hjálmar, rafmagnshús | Gírar, legur, bílahlutir |
ABS er vinnuhesturinn. Það er ókristallað hitaplast. Það veitir þér seiglu, höggþol og góða yfirborðsáferð. Nafnið skiptist í þrjá hluta. Akrýlónítríl bætir hörku, hitaþol og efnaþol. Bútadíen veitir seiglu og höggþol. Stýren býður upp á gljáa, styrk og auðvelda vinnslu. ABS mótast auðveldlega og kostar tiltölulega lítið. Veikleiki þess er útfjólubláa og efnaþol. Aukefni geta leyst útfjólubláa vandamálið.
Pólýkarbónat hefur mjög mikla höggþol og hitaþol. Það helst einnig gegnsætt, sem virkar vel fyrir linsur og skynjaraglugga. En það kostar meira og bregst illa við sumum efnum. Nylon (PA6, PA66) er hálfkristallað. Það berst vel gegn sliti og núningi. Það er oft notað í gírum og legum. Nylon dregur þó í sig raka. Það þarf að þorna áður en það er mótað.
Blöndur af PC/ABS blanda saman því besta úr báðum og eru algengar. Fyrir AMR vélmenni sem þurfa seiglu og snyrtilegt útlit er blanda af PC/ABS skynsamlegt val.
Verkfæri og stórframleiðsla
Verkfæragerð er þar sem sprautumótun fyrir hús verður alvarleg. Stálmót kostar mikið í upphafi. Það verð kaupir þér hraða síðar. Þegar verkfærið er tilbúið detta hlutar út á nokkrum sekúndum. Hringrásartíminn helst stuttur. Vinna á hlut lækkar niður í næstum ekkert.
Þessi stærðfræði styður framleiðslu á miklu magni af húsum. Undir nokkur hundruð einingum helst kostnaðurinn við mót á hlut of hár. Yfir þeim þröskuldi er mótun betri en CNC í verði. Nákvæmt jafnvægishlutfall fer eftir stærð og flækjustigi hlutarins. Einfalt hlífðarhlíf nær því fyrr en flókin skel með rennibrautum.
Móthönnun ræður gæðum hlutarins. Veggþykktin verður að vera sú sama alls staðar. Þykkir hlutar kólna hægar og afmyndast. Rif auka stífleika án þess að auka fyrirferð. Soghorn leyfa hlutanum að losna hreint. Staðsetning hliðsins stýrir því hvernig plastið flæðir og hvar suðulínur myndast. Ef þetta er rangt færðu sekkur, skammhlaup eða aflögun.
Frá hagnýtu sjónarmiði er mikilvægt að skipuleggja framleiðslutímalínuna snemma. Það tekur vikur að skera stálverkfæri. Það getur tekið mánuði að setja upp eina vélmennafrumu. Byrjið því mótahönnunina á meðan CAD-líkanið er enn ferskt. Þannig færist afhendingarvélmennahúsið frá frumgerð til framleiðslu án langrar hlés.
Plataframleiðsla fyrir afhendingarvélmenni
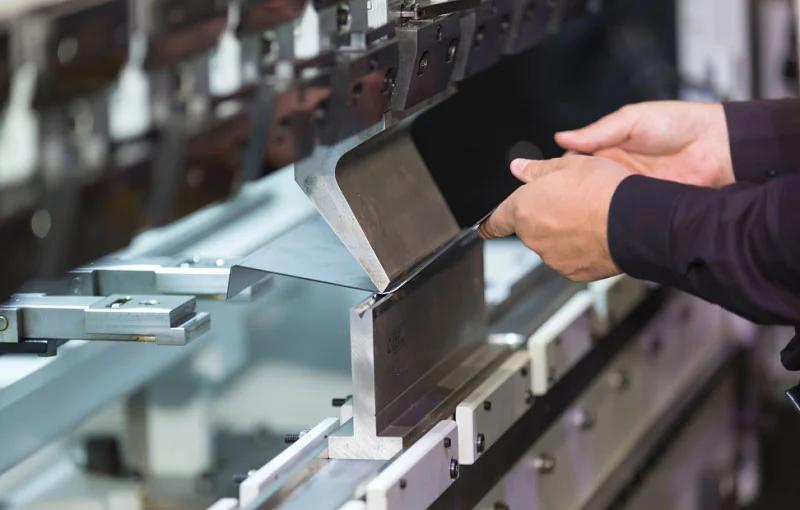
Smíði plötumálma fyrir sjálfvirka, færanlega vélmenni breytir flötum málmi í sterka, léttan ramma. Það byrjar með CAD-líkani. Síðan fer það í gegnum skurð, beygju og samskeyti. Þessi aðferð virkar vel fyrir aðalramma og undirvagnshluta. Hún heldur einnig kostnaði lágum þegar framleiddir eru margir hlutar.
Burðargrindur og undirvagn
Aðalgrindin og rammaplöturnar eru sterkur kjarni vélmennisins. Þær halda hjólum, rafhlöðum, mótorum og farmhólfum í einum léttum hluta. Stimplað ál eða hástyrkt stál hentar vel hér. Mótaðir rifjar, flansar og festingarhnappar auka stífleika án þess að auka þyngd. Verndandi hús og hlífar vernda rafeindabúnað fyrir rigningu, ryki, höggum og skemmdarverkum. Fjölþrepa framsæknir deyja innbyggða loftræstingarop, kapalútganga, læsingarflipa og smellufestingar. Farm- og hurðabúnaður verður fyrir barðinu á hverjum degi. Stimplað stál eða ál með steyptum brúnum og falduðum flansum handföng sem þolir mikla erfiðleika. Skynjara- og myndavélafestingar halda LiDAR, myndavélum, ómskoðunarskynjurum og loftnetum í nákvæmri röðun. Hjóla- og fjöðrunarfestingar eru úr hástyrktu steyptu efni með mótuðum kjálkum til að hjálpa þeim að þola árekstur frá gangstéttum og ójöfnum gangstéttum.
| Umsókn | Lýsing | Efni/eiginleikar |
| Aðalgrind og rammaplötur | Sterkur kjarni; heldur hjólum, rafhlöðum, mótora og farmbakkum | Stimplað ál eða hástyrkt stál; mótaðar rifjur, flansar, oddar |
| Verndarhús og hlífar | Verndaðu rafeindabúnað gegn rigningu, ryki, höggum og skemmdarverkum | Fjölþrepa framsækin deyja; loftræsting, kapalútgangar, læsingarflipar |
| Farmmagn og hurðarkerfi | Hurðir, lásar, hjörur, bakkar notaðir daglega | Stimplað stál eða ál; myntað brún, faldaðar flansar |
| Festingar fyrir skynjara og myndavélar | Festingar fyrir LiDAR, myndavélar, ómskoðunarskynjara, loftnet | Framsækin deyja; festingargöt og kapalklemmur í einu skrefi |
| Hjól- og fjöðrunarfestingar | Haltu drifhjólum, hjólum og fjöðrunarörmum | Sterkt stimplað efni með mótuðum kúlum |
Stimpill fyrir stórar hlutar í framsækinni deyja
Stanspressun með framsækinni aðferð virkar vel fyrir rafhlöðubakka, efri hlífar og hliðarplötur. Málmrönd fer í gegnum röð af stimplum. Hver stöð breytir lögun. Hlutir detta út með hverju pressuslagi. Þessi aðferð hefur í för með sér raunverulega kosti:
- Mikill hraði: Sjálfvirka ferlið keyrir hratt.
- Lítil vinna: Einn einstaklingur fylgist með vélinni.
- Lágmarksúrgangur: Málmröndin sóar mjög litlu efni.
- Endurtekningarhæfni: Margir hlutar halda þröngum vikmörkum án þess að tapa gæðum.
- Lágur kostnaður á hvern hlut: Hraði, endurtekningarhæfni og minni vinna gerir hvern hlut ódýran.
Það hefur líka takmarkanir. Sumar aðgerðir krefjast auka skrefa. Útskurðir, rif eða þráður geta aukið kostnað. Hlutir verða að keyra með samfelldri fóðrun. Þeir geta ekki hreyfst frjálslega án aukavinnu. Uppsetningar eru varanlegar fyrir hvert verkefni. Að skipta yfir í nýtt verk tekur mikinn tíma. Framsækin deyjakerfi kosta einnig meira en flutningsdeyjakerfi. Frá hagnýtu sjónarmiði borgar þetta ferli sig aðeins við mikið magn. Verkfærakostnaðurinn er hár, en verðið á hvern hluta lækkar hratt þegar framleiðsla hefst.
Laserskurður, beygja og suðu
Leysiskurður, beygja og suða mynda grunninn að lágum til meðalstórum plötusmíði. Trefjaleysir sker flóknar tvívíddar útlínur, göt og raufar í einni umferð. Engin verkfæri eru nauðsynleg. Flatir hlutar halda góðri nákvæmni. CNC pressubremsur sjá um beygju með fjöðrunarjöfnun. Þær mynda V-, U- og rásarform. Hornþol og flansmál eru stýrð. Beygjuradíus fer eftir efnisþykkt. Suða tengir hlutana saman. TIG hentar áli og ryðfríu stáli. MIG virkar fyrir mjúkt stál. Góð suðuröð stjórnar aflögun. Suðaðar samsetningar viðhalda stöðugri nákvæmni, allt eftir festingum.
Hönnunarreglur skipta máli fyrir leysiskurð, beygju og suðu. Lágmarksflanslengd og fjarlægð milli gata og brúna koma í veg fyrir sprungur og veikleika. Þær halda einnig AMR-undirvagninum rétthyrndum og sterkum.
Efnisval tengir allt þetta saman. Ál heldur þyngd niðri. Stál veitir styrk. Rétt val fer eftir álagi, kostnaði og tæringarþörfum. Fyrir AMR-vélmenni sem verður að vera stífur og léttur er plötumálmur oft snjallasta valið. Það vegur vel á milli burðarvirkishönnunar fyrir sjálfvirka, færanlega vélmennaramma og raunverulegs framleiðsluhraða. Uppsetning á einni vélmennafrumu getur tekið mánuði. Fáðu því plötumálmsamstarfsaðila þinn snemma inn í hönnunarfasa. Þannig færist afhendingarvélmennið þitt frá teikningu til framleiðslu án kostnaðarsamra óvæntra uppákoma.
Tilbúnir íhlutir fyrir afhendingarvélmenni
Að draga úr afgreiðslutíma og kostnaði
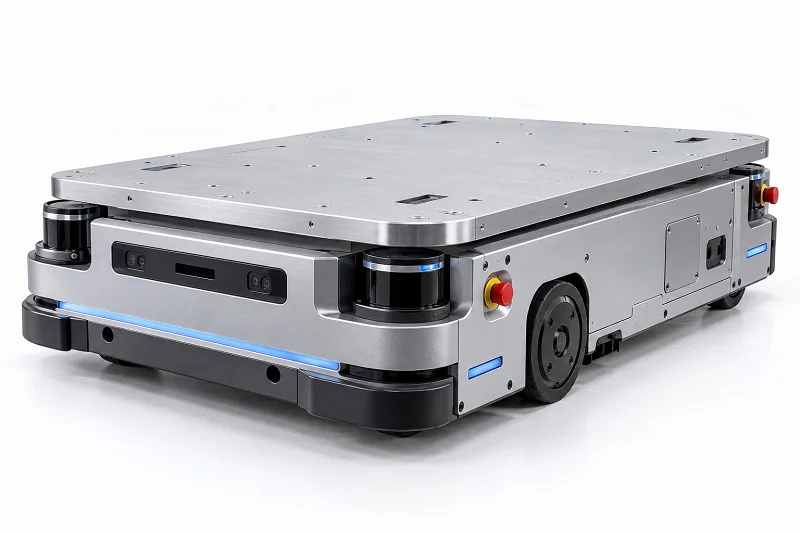
Ekki þarf sérsmíðaða vinnu við alla hluta afhendingarvélmenna. Vörulistar spara vikur af bið. Þeir lækka einnig kostnað strax. Staðlað legublokk eða tilbúin hjólfesting er send á nokkrum dögum. Sérsniðin útgáfa gæti tekið mánuð eða meira. Fyrir AMR verkefni með þrönga tímaáætlun skiptir þetta bil máli.
Tilbúnir varahlutir minnka einnig áhættu. Birgirinn hefur þegar prófað þá. Þú veist burðarþolið og passformið. Engar ágiskanir um vikmörk. Engar óvæntar bilanir við sýnikennslu. Fyrir ekki mikilvæga staði eins og kapalklemmur eða aðgangsglugga er þetta snjallt val. Sparaðu sérsniðna fjárhagsáætlun fyrir samskeyti og skynjarafestingar sem virkilega þurfa á því að halda.
Samþætting við sérsniðna hluti
Að blanda saman vörulistahlutum og sérsmíðuðum hlutum krefst skipulagningar. Staðlað festingarefni þarf samsvarandi gat. Keypt mótorfesting þarf rétt boltamynstur. Ef þessar víddir passa ekki saman, þá færðu vikmörk. Lítil frávik safnast upp. Samsetningin snýst eða festist.
Byrjaðu með CAD líkani sem inniheldur alla keypta hluti. Athugaðu tengifletina áður en þú skerð málm. Þetta er þar sem hluti í AMR vélmenni getur bilað hratt. Festa sem lítur vel út á skjánum passar hugsanlega ekki við raunverulega hilluvöru. Biddu birgjann þinn um skrefskrá eða nákvæma teikningu. Staðfestu síðan mikilvægu víddina sjálfur. Frá hagnýtu sjónarmiði sparar þetta skref klukkustundir af endurvinnslu síðar.
Gæðasjónarmið
Ekki eru allir hlutar í vörulistanum eins. Ódýr legur geta haft leiki. Ófullnægjandi festing getur sprungið undir álagi. Fyrir AMR vélmenni sem ber þyngd eða hreyfist oft skiptir gæði máli. Athugaðu vottanir birgjans. Leitaðu að efnisupplýsingum og álagsgildum. Spyrðu um framleiðsluferli þeirra ef gagnablaðið er þunnt.
Innkomandi skoðun greinir vandamál snemma. Mælið sýni úr hverri lotu. Athugið stærð hola og flatneskju. Nokkrar mínútur með mælikvörðum vinna misheppnaða vettvangsprófun. Haldið lista yfir viðurkennda birgja. Fylgist með öllum skilum eða göllum. Með tímanum segir þessi skrá ykkur hver er áreiðanlegur. Fyrir afhendingarvélmennahús sem gengur allan daginn getur slæm lota af tilbúnum hlutum stöðvað allt. Meðhöndlið því vörulistavörur af sömu varúð og sérsmíðaðar vörur.
Hönnun fyrir afhendingarvélmennahúsnæði
Rúmfræðibestun fyrir hvert ferli
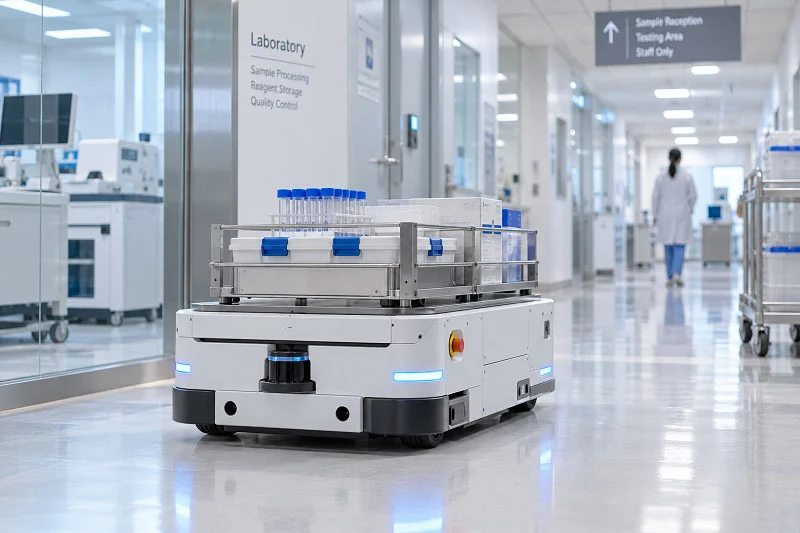
Góð form auðvelda smíði. Slæm form auka kostnað og sóun. Hvert ferli fylgir sínum eigin reglum. Fyrir CNC vinnslu skal sleppa skörpum innri hornum. Skörp horn þvinga lítil verkfæri sem beygja sig og brotna. Notið breiðar beygjur í staðinn. Tryggið nægilega veggþykkt og forðist djúpa vasa.
Fyrir sprautusteypu verður veggþykktin að vera jöfn. Þykkir fletir kólna hægar og afmyndast. Rifjur auka stífleika án þess að þær séu fyrirferðarmiklar. Dröghorn leyfa hlutunum að koma út hreinum. Staðsetning hliðsins stýrir plastflæði og suðulínum. Fyrir mótun ferla eins og málmplötur skal nota sömu radíusa. Takmarkaðu fjölda mismunandi radíusstærða. Forðastu mjög litla radíusa nema hönnunin þurfi virkilega á þeim að halda. Þessir hönnunarvalkostir fyrir AMR vélmenni spara tíma og peninga. Stilltu lausustu vikmörkin sem virka samt. Þröng vikmörk sem hafa ekki áhrif á virkni auka bara kostnað.
Stífleiki, þyngd og hitastjórnun
Stífleiki og þyngd toga hvort á móti öðru. Þú vilt sterkan ramma sem helst léttur. Efnisval skiptir máli hér. Álblöndur eins og 6061-T6 og 7075-T6 bjóða upp á mikla varmaleiðni. Hiti flyst frá mótorvöfunum að yfirborði hússins. Magnesíumblöndur virka líka, þó þær kosti meira. PEEK fjölliða dregur verulega úr þyngd samanborið við ál og veitir góðan stífleika við dæmigerða veggþykkt og breitt hitastigsbil.
Holir ásar geta sparað verulega þyngd en viðhaldið stífleika, þó þeir þurfi stærri þvermál. Ásar úr títan- og kolefnisþráðum bjóða upp á enn meiri þyngdarsparnað. Til kælingar geta fasabreytingarholrúm bætt varmaflutning með lágmarks þyngdaraukningu. Bein spóla sem dýfist með rafskautsvökva veitir betri hitaþol en vökvahlíf. Finnahús úr áli bæta varmaflutning yfir slétt yfirborð. Þessi efni og framleiðsluvalkostir móta hversu vel afhendingarvélmennið þitt stendur sig.
Samsetning og mátbygging
Einingahönnun flýtir fyrir samsetningu og dregur úr villum. Ein eining sameinar miðflóttahjól með styrktu mótorhúsi, sem er innsiglað og forprófað. Það rennur inn ofan frá með aðstoð þyngdaraflsins. Engin nákvæm ásstilling þarf. Engar sérstakar festingar. Önnur eining notar sjónaukastút í einu stykki sem tengist að framan með verkfæralausri smellu. Skrúfur hverfa. Forvírað eining notar stöðlað rafmagnsviðmót af gerðinni tappa. Handvirk raflögn í gegnum þröngar leiðir hverfur. Grunneiningin notar smellubúnað í stað togfestinga. Mjög flókin viðmót hverfa. Fyrir AMR undirvagninn þinn skaltu velja lausnir sem lágmarka endurstefnu og notkun verkfæra. Styðjið forsamsetningu og samþættingu undireininga. Kjósið rúmfræðilega einfaldar, límlausar hönnun sem virkar með sjálfvirkri meðhöndlun. Þessir valkostir gera afhendingarvélmennið þitt auðveldara í smíði, viðhaldi og uppfærslu.
Efni fyrir afhendingarvélmenni
Aðalefni fyrir AMR vélmenni
Efnisval fyrir AMR-vélmenni byrjar með einni spurningu: hvað þarf þessi hluti að gera? Samskeyti sem ber þungar byrðar þarfnast annars efnis en hlífðarplata. Þess vegna er efnisval fyrir hús afhendingarvélmenna aldrei eins og allir aðrir. Þú vegur fjóra hluti á móti hvor öðrum: þyngd, styrk, höggþol og kostnað.
Létt plast eins og pólýprópýlen og pólýetýlen froða draga úr tregðu og lengja líftíma rafhlöðunnar. Þau draga einnig úr sliti á mótorum og stýribúnaði. Það þýðir lengri þjónustutímabil og betri skilvirkni kerfisins. Stefnumótandi notkun samsettra plasts með styrkingu úr gleri eða kolefnistrefjum gerir kleift að ná styrk án þess að auka massa. Fyrir AMR-palla skiptir hvert gramm máli.
Málmar: Ál, ryðfrítt stál, títan
Málmar eru ríkjandi í burðarvirki afhendingarvélmenna. 6061 ál fyrir burðargrindur býður upp á frábært jafnvægi milli styrks og þyngdar efnisvals. Það er auðvelt að vélræna og suða. Það þolir tæringu. Og það kostar minna en títan. Fyrir flesta AMR undirvagna og festingar virkar 6061-T6 verkið.
17-4 PH ryðfrítt stál er betra þegar þörf er á miklum styrk. Það nær 1275 MPa togstyrk og 1060 MPa sveigjanleika samkvæmt ASTM A693 H900. Það berst einnig gegn tæringu og heldur lögun sinni yfir breitt hitastigsbil. Ti-6Al-4V títan býður upp á besta styrkleikahlutfallið af þessum þremur. Það hentar fyrir afkastamiklar samskeyti. En það kostar meira og vinnur hægar. Svo geymið það fyrir erfiðustu staðina.
Plast og samsett efni
Plasthöldur, hlífar og óburðarþolnar hylki eru úr plasti. Taflan hér að neðan ber saman helstu valkosti fyrir hylki fyrir afhendingarvélmenni.
| Plastgerð | Helstu kostir | Takmarkanir og atriði sem þarf að hafa í huga | Algeng vélmennaforrit |
| ABS | Seigja, höggþol, góð yfirborðsáferð, auðvelt að móta, tiltölulega lágur kostnaður | Léleg UV- og efnaþol, miðlungs hitabreyting | Hylki, rafeindahylki, frumgerðir |
| Pólýkarbónat (PC) | Mikil höggþol, gegnsæi, framúrskarandi hitaþol | Tilhneigð til sprungna vegna spennu, viðkvæm fyrir efnum, dýr | Linsur, öryggisgleraugu, rafmagnshús |
| Nylon (PA) | Mikill styrkur, núningþol, góðir slitþol, sjálfsmurandi | Dregur í sig raka, þarf að þurrka fyrir mótun | Gírar, legur, bílahlutir |
Raunverulegar notkunaraðferðir með amr-tækni sýna hvernig þessi plast virka. Sjálfvirkir dráttarvélar og uppskeruvélar nota útfjólubláa-stöðugt plast til að þola langvarandi sólarljós. Skynjarahús og myndavélahús eru úr gegnsæjum, rispuþolnum fjölliðum. Mjúkir griparar úr sveigjanlegu plasti meðhöndla viðkvæman ávöxt og grænmeti án þess að skemmast. Rakaþolið efni tryggir áreiðanlega notkun í miklum raka og bleytu. Endingargóðar blöndur af ABS og pólýkarbónati þola tíð líkamleg samskipti.
Til að sporna gegn öldrun velja verkfræðingar plast með innbyggðum UV-stöðugleikaefnum, vatnsrofsþolnum og efnafræðilegum óvirkum eiginleikum. Til dæmis bjóða ákveðnar gerðir af pólýkarbónati og UV-stöðugu ABS upp á framúrskarandi veðurþol, sem gerir þau hentug fyrir dróna, landbúnaðarvélmenni og sjálfkeyrandi ökutæki.
Bæði CNC-vinnsla og sprautumótun virka með þessum málm- og plastefnum. Rétt val fer eftir magni, nákvæmniþörfum og fjárhagsáætlun. Einn AMR-vélmenni gæti notað þrjú mismunandi efni. Það er eðlilegt. Gakktu bara úr skugga um að hvert val þjóni tilgangi.
Val á framleiðsluferli fyrir afhendingarvélmennahús
Viðmið: Rúmmál, flækjustig, nákvæmni
Þrír þættir ráða vali á afhendingarvélmennahúsi. Rúmmál kemur fyrst. Lítið magn þýðir CNC-vélavinnsla eða plötumálm. Hátt magn vísar til sprautumótunar eða stimplunar. Hæg CNC-vélavinnsla dafnar ekki vel með stórum framleiðslulotum. Verkfæraþrungnar vinnslur taka við þegar þeim punkti er náð.
Næst skiptir flækjustigið máli. Þröng horn þurfa CNC vinnslu. Verkfærað ferli meðhöndla flókin form þegar hönnunin er tilbúin. Gæði spila einnig hlutverk. Nákvæmar aðgerðir þurfa sjálfvirk verkfæri til að fá sömu niðurstöðu í hvert skipti.
Nákvæmni fullkomnar listann. CNC úr billet hentar íhlutum með háum þolmörkum. Leguset þurfa þessa nákvæmni. Passið þolmörkin við verkið. Ekki herða það en samsetningin krefst.
Fjöldi hluta skiptir líka máli. Að sameina hluta styttir framleiðslutíma. Hannaðu afhendingarvélmennið þannig að það noti færri hluti.
Að velja rétta aðferðina fyrir AMR vélmenni
Sérhver hluti af AMR-vélmenni á sér náttúrulegt heimili. Burðargrindur virka best með málmplötum. Skynjarahús fara í sprautumótun. Lítil framleiðslumagn kallar á CNC eða málmplötur. Engin fjárfesting í verkfærum þarf. Stórframleiðsla notar sprautumótun. Kostnaðurinn á hlut lækkar yfir jafnvægispunktinn. Sá punktur er yfir 100-500 einingar samanborið við CNC. Hann er yfir 500-1,000 einingar samanborið við þrívíddarprentun. Þessi framleiðsluþröskuldur fyrir lítið magn samanborið við mikið magn ræður ferlinu.
Fyrir mikilvæga AMR vélmenni skaltu velja þá aðferð sem hentar best. Flókin hol form með innri rifjum þarfnast sprautumótunar eða CNC. Einfaldar sviga virka með málmplötum. Tilbúnir hlutar lækka kostnað. Notaðu mótora úr vörulistum fyrst. Sparaðu sérsniðna vinnu fyrir hluti sem virkilega þurfa á því að halda. Að velja rétta aðferðina fyrir AMR vélmenni byrjar með einfaldri reglu. Paraðu aðferðina við hlutinn. Fyrir AMR skiptir styrkur mestu máli. AMR þolir þungar byrðar daglega. Vel hönnuð AMR endist í mörg ár.
Komdu með hönnun þína til framleiðsluaðila til að fá DFM-úttekt. Verkfræðingar þeirra munu greina kostnaðarþætti snemma og leggja til úrbætur áður en verkfæraframleiðsla hefst. Réttur tækniaðili hjálpar þér að stytta markaðssetningu.
Kostnaðar- og ávinningsgreining
Peningar ráða úrslitum. Efniskostnaður er mismunandi eftir ferlum. Fyrir vélrænt smíðaða hylki skiptir kostnaður við hráefni meira máli en nettóþyngd. Fyrir mótaða hluti skiptir gæði plastefnis máli. Umbreytingarkostnaður er jafn uppsetningarkostnaði deilt með lotustærð að viðbættum vinnslutíma.
Verkfæragerðin hefur mikil áhrif í upphafi. Mót sem er dreift yfir marga hluti bætir litlu við á hverja einingu, en dreift yfir lítinn fjölda bætir miklu við. Afköst og úrgangur breyta einnig tölunum. Kostnaður á góða einingu er jafn kostnaði á tilraunaðri einingu deilt með góðum einingum. Kvörðun og prófanir geta ráðið ríkjum í kostnaði við nákvæmnishús.
Jöfnunarreikningurinn er einföld. Mismunur á föstum kostnaði deilt með sparnaði breytilegs kostnaðar. Byrjið á að reikna út tölurnar. Afkastageta skiptir líka máli. Lítil nýting eykur kostnað. Uppsetning á einni vélmennafrumu getur tekið mánuði. Skipuleggið fyrirfram. Byrjið framleiðslufélaga ykkar snemma. Hús afhendingarvélmennisins nær framleiðslu á réttum tíma.
Samstarf við NOBLE um framleiðslu á afhendingarvélahúsum

Kjarnastarfsemi: Málm- og plastvinnsla
NOBLE keyrir öll fjögur ferlin undir einu þaki. Þú færð CNC-vinnslu, sprautusteypu og plötusmíði frá einum samstarfsaðila. Þetta styttir samhæfingartíma og heldur gæðum stöðugum. Það skiptir máli fyrir öll afhendingarvélmennahús. CNC-vinnsla sér um þröng vikmörk fyrir samskeyti og sviga. Sprautusteypa framleiðir skeljar og hlífar hratt. Plötusmíði smíðar ramma og undirvagna. NOBLE framkvæmir einnig stigvaxandi stimplun fyrir hluti í miklu magni eins og rafhlöðubakka. Sprautusteypuverkstæði þeirra vinnur með ABS, PC/ABS, nylon og fleira. Þeir aðlaga hringrásartíma og staðsetningu hliða fyrir hvern hluta. Þessi þekking hjálpar AMR-forritum að fá áreiðanleg hylki. NOBLE styður einnig keyrslur í litlu magni með sprautusteypuverkfærum sem borgar sig fljótt. Frá frumgerð til framleiðslu geta sprautusteypugeta þeirra stækkað vel. Þeir blanda jafnvel sprautusteypu við CNC-vinnslu fyrir blendingahluti. Þessi sveigjanleiki sparar tíma fyrir AMR-vélmennahluti.
Gæðavottanir
Gæði skipta máli fyrir öll afhendingarvélmenni. NOBLE hefur gæðastjórnunarvottanir sem tryggja ferlastýringu. Þetta er hvað þær þýða:
- Gæðastjórnunarkerfið nær yfir öll skref frá hráefni til fullunninna hluta.
- Viðbótarvottanir veita hönnunarstýringu, áhættustýringu og rekjanleika. Þetta skiptir máli fyrir lækningavélmenni og nákvæma AMR íhluti.
- Regluleg eftirlitsúttektir tryggja áframhaldandi eftirfylgni.
Með þessum stöðlum helst höfnunarhlutfall lágt. Hvort sem þú notar sprautusteypu fyrir girðingar eða CNC-vinnslu fyrir sviga, þá endurtekur ferlið sig nákvæmlega. NOBLE fylgir einnig reglum um efnissamræmi. Sérhver lota af sprautusteypuplasti uppfyllir forskriftir. Fyrir framleiðslu á AMR-vélmennahlutum veita þessar vottanir þér sjálfstraust. Þær tryggja að hlutar virki í mikilvægum kerfum, allt frá skynjarafestingum til burðargrinda.
Full þjónusta frá hönnun til samsetningar
NOBLE framleiðir ekki bara hluti. Þeir aðstoða frá upphafi. Verkfræðingar þeirra fara yfir CAD líkanið þitt og leggja til úrbætur. Til dæmis gætu þeir aðlagað veggþykkt fyrir sprautumótun eða bætt við dröghornum. Þeir sjá einnig um frágang og samsetningu. Þú sendir hönnun og færð fullkomið vélmennahús til baka. NOBLE sér einnig um innkaup á tilbúnum íhlutum. Þeir samþætta allt í eina lokaeiningu. Þessi heildarþjónusta styttir afhendingartíma. Fyrir framleiðslu einbeitir þú þér að hugbúnaði og prófunum. NOBLE sér um vélbúnaðinn. Sprautumótunartól þeirra eru smíðuð hratt. CNC-vinnsla keyrir samhliða því. Platamálmsmíði bætir við burðarvirkisstuðningi. Allt kemur saman fyrir skoðun og sendingu. Þessi heildstæða hæfni gerir framleiðslu á AMR vélmennahlutum mýkri. Þú færð samstarfsaðila sem leysir vandamál snemma.
Engin ein aðferð virkar best fyrir alla hluta í afhendingarvélmenninu. Rétt val fer eftir því hversu marga þú þarft, hversu nákvæmt það verður að vera og fjárhagsáætlun þinni. Tilbúnir íhlutir flýta fyrir þróun og spara peninga. Finndu því fyrst út hvað AMR-vélmennið þitt þarfnast. Talaðu síðan við framleiðsluaðila snemma. Það skref sparar tíma og kemur í veg fyrir dýra endurvinnslu.
Tilbúinn/n að byrja? Hafðu samband við NOBLE til að fá hönnunarúttekt eða tilboð. Þeir bjóða upp á heildarframleiðslu með gæðavottunum. Teymið þeirra aðstoðar við verkefni með AMR, allt frá frumgerð til fullrar framleiðslu. Leyfðu verkfræðingum þeirra að hjálpa AMR-inu þínu að ná árangri.
Algengar spurningar um húsnæði fyrir afhendingarvélmenni
Hvaða aðferð virkar best fyrir hluta með litlu magni?
CNC-vinnsla eða plötusmíði virkar vel. Hvorugt krefst þess að verkfæri séu greidd fyrirfram. Þetta heldur kostnaði lágum þegar framleitt er í litlum upplagi.
Hvenær verður sprautusteypa ódýrari?
Yfir 100–500 einingar samanborið við CNC. Yfir 500–1,000 einingar samanborið við 3D prentun. Kostnaðurinn við mótið borgar sig við meira magn.
Hvað er vikmörk í húsi afhendingarvélmennis?
Lítil villur í stærð safnast upp í samsetningu. Lítilsháttar frávik færir næsta hluta úr stað. Að athuga CAD líkanið snemma kemur í veg fyrir þessi vandamál.
Hvaða plast hentar best fyrir hús fyrir afhendingarrobota utandyra?
UV-stöðugt plast eins og ákveðnar gerðir af pólýkarbónati eða ABS með UV-aukefnum virka best. Báðar gerðir standast sólarskemmdir betur en venjulegt ABS. Þessar blöndur halda vélmennahúsinu þínu í góðu útliti í mörg ár.
Hversu þétt getur CNC vinnsla haldið vikmörkum?
Venjuleg nákvæmni er á bilinu ±0.01–0.05 mm. Lykilhlutir í hreyfistýringu geta náð ±0.003 mm. Þrengri vikmörk gera það ekki alltaf að hlutinn virki betur.
Hvaða vottanir ætti ég að leita að í samstarfsaðila?
Leitaðu að gæðastjórnunarvottorðum sem tryggja ferlastýringu og lágt höfnunarhlutfall.
Get ég blandað saman tilbúnum hlutum við sérsmíðað afhendingarvélmennahús?
Já. Byrjaðu á að athuga stærðir tengifletisins í CAD líkaninu þínu. Staðlaðar legur og festingar spara biðtíma. Staðfestu að það passi áður en þú skerð málm fyrir vélmennahúsið þitt.






