

Algengustu leiðirnar til að framleiða hluta úr ytri stoðgrind til endurhæfingar eru CNC-vinnsla, þrívíddarprentun, sprautusteypa, plötusmíði og samsett mótun. Algeng efni eru meðal annars ál, títan, ryðfrítt stál, PEEK og kísill fyrir hluta sem snerta líkamann. Þessir valkostir hafa áhrif á styrk hluta, þyngd, lífsamhæfni, framleiðslukostnað og afhendingartíma. Samskeytahús þurfa þröng vikmörk. Sérsniðnar málmþrep þurfa lífsamhæf yfirborð. Rammaplötur verða að vera sterkar en léttar. Hver aðferð hefur skýra kosti fyrir ákveðna íhluti. Við munum skoða hvert ferli og efni í smáatriðum. Greinin fjallar einnig um hönnunarsjónarmið, reglugerðir og ráð við val á framleiðslusamstarfsaðilum.
Yfirlit yfir algengar framleiðsluaðferðir fyrir endurhæfingu á hlutum úr ytri stoðgrindarvélmennum
Hlutar úr ytri stoðgrindum endurhæfingarvélmenna falla í nokkra meginflokka. Samskeyti og driftengingar eru kjarninn í hverju tæki. Stuðningsrammar og burðarfestingar halda öllu saman. Hver hópur þarfnast sterkra vélrænna eiginleika, því þessar vélar bera mannlega þyngd og hreyfast með notandanum allan daginn.
Lykilþættir í endurhæfingarhlutum utangrindarvélmenna
Samskeyti og driftengingar
Í liðum á sér hreyfingu stað. Mjaðmaliður, hnéliður eða fingurliður verða að hreyfast vel og þola endurtekið álag. Tengibúnaður tengir mótorana við þessa liði, þannig að þeir verða að vera í takt við tog. Allur lausleiki í þessum hlutum birtist sem rykkjóttar hreyfingar og það finnst sjúklingnum rangt.
Stuðningsrammar og burðarvirkisfestingar
Rammar bera álagsleiðina frá líkamanum að jörðinni. Festingar tengja stýribúnað, skynjara og ólar í eina stífa einingu. Þessir hlutar þurfa að vera stífir en þeir þurfa líka að vera léttir. Þungur rammi þreytir notandann hratt.
Það er vert að hafa í huga að ferli og efnisval breytast eftir notkun. Tæki fyrir efri útlimi hefur aðrar þarfir en tæki fyrir neðri útlimi. Ytri stoðgrindur handa eru oft úr mjúkum efnum en stífar hönnunar eru háðar málmi. Frá hagnýtu sjónarmiði eru fimm ferlafjölskyldurnar sem fjallað er um í þessari grein CNC-vinnsla, þrívíddarprentun, sprautusteypa, plötusmíði og mótun samsettra eða sílikonhluta.
Hvernig val á ferli hefur áhrif á endurhæfingarhluta ytri stoðgrindarvélmenna
Rúmfræði, vikmörk og framleiðslumagn
Rúmfræðin ræður fyrstu ákvörðuninni. Flókin útlínuform ýta þér í átt að 5-ása CNC eða samlagningaraðferðum. Einfaldar flatar plötur virka vel með málmplötum. Framleiðslumagn ræður seinni ákvörðuninni. Einstakar sérsniðnar hlífar passa vel í 3D prentun, en þúsundir eins hlífa kjósa sprautumótun.
Þol er þriðji þátturinn og hann skiptir mestu máli við samskeytin. Taflan hér að neðan sýnir hvernig CNC og 3D prentun bera sig saman fyrir samskeytahús.
| Viðmiðun | CNC Machining | 3D Prentun |
| Nákvæmni / Þol | Nær ±0.005 mm á 5-ása títanliðum | Bætt fyrir frumgerðasmíði, ekki æskilegt fyrir framleiðsluhæfa lokanotkunarhluta |
| Surface Finish | Gefur Ra gildi 0.8 eða betra | Ekki tilgreint sem uppfyllir kröfur um sótthreinsunaráferð |
| Samhæfni efnis | Næstum öll lækningaefni, þar á meðal títan úr 5. gráðu og PEEK | Takmarkað magn af lækningaefnum miðað við CNC |
| Hlutverk í sameiginlegum hýsingum | Æskilegt fyrir mikilvæga endaáhrifaþætti og tengingar | Notað til frumgerðar; framleiðsluhlutar treysta enn á CNC |
Kúlulaga mjaðmaliður sýnir hvers vegna þetta skiptir máli. Kúlan verður að sitja í hólknum með nánast engu hlaupi. CNC getur skorið kúluna með nokkurra míkrómetra nákvæmni og hólkurinn speglar hana til að tryggja þétta passun. Það er erfitt að ná þeirri stjórn með prentun einni saman.
Kostnaður, hraði og nákvæmni - málamiðlanir
Hraði og kostnaður dragast í gagnstæðar áttir. CNC gefur nákvæmni en uppsetning tekur tíma. Þrívíddarprentun sleppir verkfæranotkun, þannig að endurtekning er hröð. Sprautusteypa hefur háan upphafskostnað en einingarverðið lækkar hratt eftir magni. Málmplata beygist og stansar hratt fyrir flata hluti. Veldu þá aðferð sem passar við vikmörk þín og framleiðslulotustærð, ekki þá sem hljómar háþróuðasta.
Hvernig efnisval hefur áhrif á endurhæfingarhluta ytri stoðgrindar
Styrkur-til-þyngdarhlutfall og þreytuþol
Efnið setur mörk á afköst. Títan gæðaflokkur 5 (Ti-6Al-4V) býður upp á yfirburða styrkleikahlutfall og er lífsamhæft, en það er erfitt að vinna það frá og getur hækkað hlutaverð um 40-60% samanborið við ál. Ál 6061-T6 hefur 310 MPa sveigjanleika og er auðvelt að vinna það frá á lágu verði. Það hentar bæði lágálagseiningum og aukamannvirkjum.
Fyrir burðargrindur sem eru ekki græddar eða sótthreinsaðar býður ál upp á frábært styrk-til-þyngdarhlutfall með lægri efnis- og vinnslukostnaði. Harð-anóðíserað ál er einnig hægt að nota sem slitþolnar leiðarar eða hylki.
Stífar ytri stoðgrindur í endurhæfingu blanda oft efnum saman. Algeng uppsetning er að para saman álgrindur og liði úr ryðfríu stáli eða títaníum. Þetta dregur úr heildarþyngd og eykur styrk þar sem álagið er mest.
Lífsamhæfni og snerting við húð
Sérhvert yfirborð sem snertir húð þarfnast umhirðu. Sílikon hentar vel í handleggi, púða og innlegg því það er mjúkt og húðvænt. Málmar sem notaðir eru nálægt líkamanum ættu að standast tæringu og vera auðveldir í þrifum. Efnisvottorð og rekjanleiki styðja þetta og þau skipta máli fyrir framleiðslu á lækningavélmennum í ytri stoðgrind samkvæmt ISO 13485. Sama agi gildir um framleiðslu á hlutum í lækningavélmennum, þar sem hver lota verður að vera skjalfest.
Að velja efni og ferli saman mótar þyngd, þægindi, kostnað og öryggi. Ef þessi samruni er réttur, þá fellur restin af framleiðsluferlinu fyrir ytri stoðgrindarvélmenni á sinn stað.
CNC nákvæmnisvinnsla fyrir endurhæfingarhluta úr ytri stoðgrind
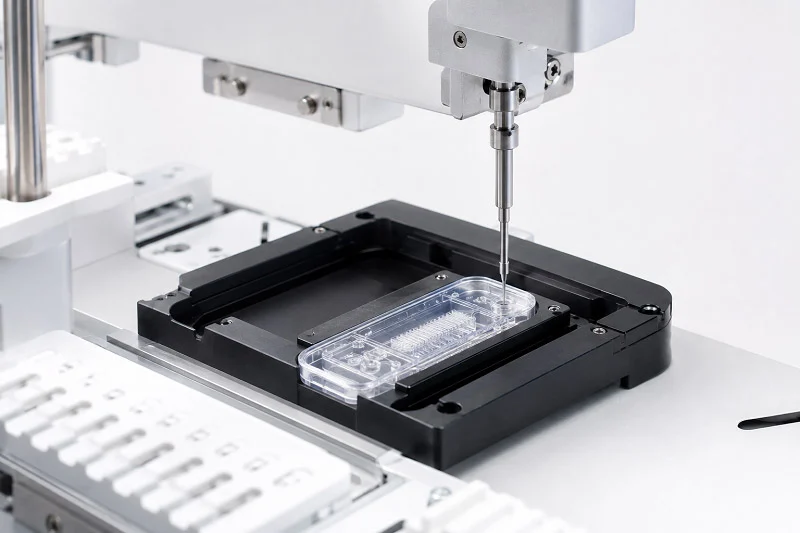
Nákvæmni CNC fræsivéla notar 3 ása, 4 ása og 5 ása fræsivélar. Þriggja ása vélar skera einföld form úr einni átt. Fimm ása vélar halla verkfærinu og hlutanum á sama tíma. Þetta gerir þeim kleift að ná flóknum beygjum í einni uppsetningu. Þetta bil skiptir miklu máli fyrir endurhæfingu á ytri stoðgrindarvélmennahlutum. Samskeyti beygja sig á þann hátt sem flatur skurður getur ekki fylgt.
Notkun í endurhæfingu á ytri stoðgrindarhlutum
Samskeytishús og burðarvirkisfestingar
Samskeytahús eru mjög flóknir og nákvæmir hlutar í ytri stoðgrindarkerfum. Þau bera þyngd notandans og högg frá göngu. Þau bjóða einnig upp á nákvæma festingarstaði fyrir legur, gírskiptingar, kóðara og togskynjara. Gatið fyrir leguna verður að vera innan við 0.1 mm til að halda hreyfingu nákvæmri. Veggþykktin er venjulega 2–3 mm. Sum svæði sem spara þyngd eru allt að 1.5 mm þunn. Þetta gerir aflögun við skurð að raunverulegri hættu. Að vinna úr öllum yfirborðum í einni uppsetningu kemur í veg fyrir villur sem geta fylgt því að hlutinn hreyfist.
| Umsóknarsvæði | Dæmi um hluta | Efni | Eftirmeðferð |
| Samskeytishús | Mótorhús fyrir mjaðmalið, legueiningar, staðsetningarásar, bremsuviðmót, keðjulásblokkir | 6061/7075 álfelgur (títan fyrir hágæða gerðir) | Sandblástur + anóðisering, harðanóðisering |
| Hreyfingarnákvæmni íhlutir | Staðsetningarásar, bremsur | 303/304 ryðfrítt stál, 42CrMo4 stál | Rafpólun, sinkhúðun |
| Núnings-/einangrunarhlutar | Tengihlutir og tengdir samskeyti | POM, nylon, ABS | Notað eins og það er |
Festingar fyrir stýribúnað og nákvæmnisviðmót
Festingar fyrir mótor og skynjara virka sem nákvæmar festingar fyrir rafmagnsstýringar, togskynjara og snúningskóðara. Þær eru oft með innbyggðum kapalleiðarrásum og festingarhnappum. Staðsetningarásar og tengihylki vélmenna þurfa venjulega sammiðju innan ±0.01 mm. Þetta heldur legum sléttum og kemur í veg fyrir slit. Sérsniðin, vélræn statorfesting fyrir utangrind fylgir sömu rökfræði. Notið 3-ása vinnslu fyrir flatar festingar með einföldum götum. Skiptið yfir í 5-ása þegar festingin vefst utan um stýringu eða hefur skáhallar fleti.
Kostir endurhæfingarhluta fyrir ytri stoðgrind
Þröng vikmörk og endurtekningarhæfni
CNC hefur vikmörk sem prentun og mótun geta ekki jafnað á málmi. Hver hringrás endurtekur sömu verkfæraleiðina. Þannig að fyrsta og þúsundasta hlutar eru í röð. Virka ytri stoðgrindin frá FreeGait stillir lengd læri og sköflunga og breidd mjaðma fyrir mismunandi líkamsgerðir. Nákvæmni hvers tengis hefur bein áhrif á þægindi í notkun. Endurtekningarhæfni er það sem gerir þessa stillingu áreiðanlega.
Yfirborðsfrágangur og eftirvinnsla
Vélunnin yfirborð verða slétt af verkfærinu. Önnur skref ýta þeim enn frekar. Anodisering, fæging og húðun auka tæringarþol. Sandblástur ásamt anodiseringu er algengt á álhúsum. Rafpólun virkar vel fyrir ryðfrítt stál. Þessi áferð auðveldar einnig þrif. Það skiptir máli fyrir hluta sem eru nálægt húð.
Dæmigert CNC efni fyrir endurhæfingarhluta utangrindar
Álblöndur (6061, 7075)
Álblöndu gefur kjörinn styrk-til-þyngdarhlutfall fyrir kraftmikla hreyfingu og langvarandi notkun. Það vinnur hratt og heldur kostnaði niðri. Sérsmíðaðar ytri stoðgrindur nota oft álgrindur og festingar sem grunnbyggingar. Mjaðma-, hné- og axlarliðir reiða sig allir á það.
Títan (5. flokkur Ti-6Al-4V) og ryðfrítt stál (316L)
Títan er lífsamhæft, létt og tæringarþolið. Það hentar vel í hágæða gerðir. Ryðfrítt stál þolir slit og þola sótthreinsun. Bæði efnin eru dýrari og skera hægar en ál. Þess vegna er best að geyma þau fyrir álagssamskeyti og nákvæma vélræna hluti. RoboGait kerfið fékk um 90% af vélrænum hlutum sínum frá utanaðkomandi birgjum. Þetta náði yfir CNC-fræsingu, beygju, leysiskurð, beygju og suðu. Það sýnir að CNC-fræsaðir hlutar eru grunnurinn að raunverulegum endurhæfingarverkefnum fyrir ytri stoðgrind.
3D prentun fyrir endurhæfingarhluta í ytri stoðgrind
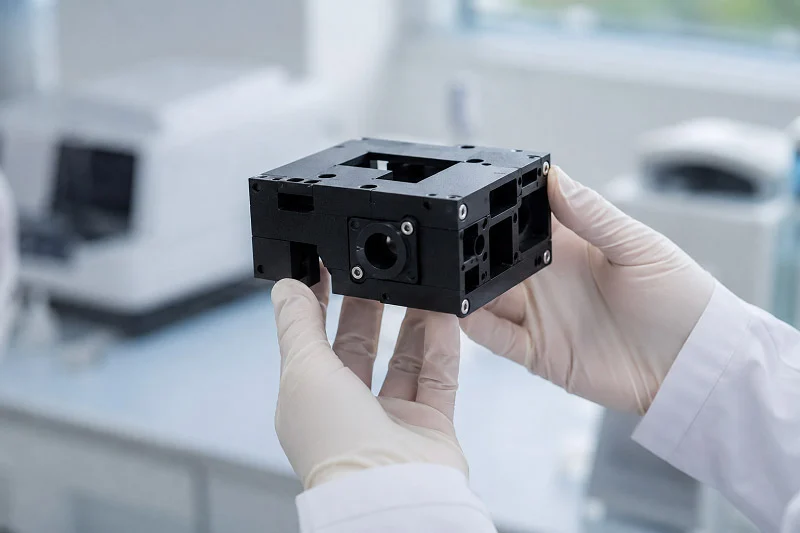
Þrívíddarprentarar geta búið til marga mismunandi hluta fyrir ytri stoðgrindarvélmenni. Þetta felur í sér tengi, stuðninga og innri hluta rafhlöðupakka. Tæknin virkar best þegar form eru flókin eða þegar aðeins þarf fáeinar einingar. Fyrir endurhæfingu á ytri stoðgrindarvélmenni veitir prentun hraða og hönnunarfrelsi sem gamlar aðferðir geta ekki auðveldlega jafnað.
Notkun í endurhæfingu á ytri stoðgrindarhlutum
Sérsniðnar handjárn og útlimaviðmót
Sérhver sjúklingur hefur mismunandi líkamsbyggingu. Handleggur sem passar einum vel getur valdið þrýstingssárum á öðrum. Þrívíddarprentun lagar þetta með því að smíða handleggi beint úr skönnunargögnum. Þú skannar lögun útlima sjúklingsins, hannar viðmótið í CAD og prentar það út sem eitt stykki. Niðurstaðan er sérsniðin lausn fyrir ytri stoðgrind sem er strax þægileg.
Frumgerð og lágmagnsframleiðsla
Frumgerðarvinna er þar sem prentun skín virkilega. Þú getur prófað nýja hönnun samskeyta, breytt veggþykktinni og endurprentað á einni nóttu. Það er enginn verkfærakostnaður og engin lágmarkspöntunarupphæð. Fyrir framleiðslu á litlu magni er prentun hagkvæm þegar þú þarft færri en nokkur hundruð einingar. Það styður einnig óbeina stafræna framleiðslu. Þú getur prentað endurnýtanleg mót fyrir mjúka handstýrða ytri stoðgrindarhluta og síðan steypt sílikonhluta úr þessum mótum.
Kostir endurhæfingarhluta fyrir ytri stoðgrind
Hönnunarfrelsi og grindarbyggingar
Prentun fjarlægir margar hönnunartakmarkanir. Innri rásir, lífræn form og grindarbyggingar verða allar mögulegar. Grindfylling dregur úr þyngd en heldur styrk. Það skiptir máli fyrir klæðanleg tæki, þar sem hvert gramm skiptir máli.
Hraðvirk ítrun og sjúklingasértæk rúmfræði
Hönnunarbreytingar gerast hratt með prentun. Þú skiptir um CAD skrá og prentar aftur. Það er engin bið eftir nýjum verkfærum. Þessi hraði styður sjúklingasértæka rúmfræði, sem er lykilatriði fyrir barnatæki og sérsniðnar ristilbein.
Dæmigert efni fyrir 3D prentun
Nylon PA12 og PA11 fyrir SLS og MJF
Nylon PA12 er staðlað efni fyrir SLS og MJF ferla. Það býður upp á jafna vélræna eiginleika, efnaþol og getu til að festa sig á hjól. PA11 er svipað en framleitt úr plöntum. Báðir virka vel fyrir handföng, hylki og festingar sem ekki eru burðarvirki.
Títan og ryðfrítt stál fyrir DMLS og SLM
Málmprentun notar DMLS eða SLM aðferðir. Títan Ti-6Al-4V (5. flokkur) er öruggt fyrir líkamann og þolir tæringu. Ryðfrítt stál 316L prentar einnig vel og þolir sótthreinsun. Þessi efni henta vel fyrir burðarígræðslur og liði sem verða fyrir miklu álagi. Taflan hér að neðan ber saman helstu eiginleika.
| Property | Nylon PA12 | Títan Ti-6Al-4V (bekkur 5) |
| Efnisflokkur | Nylon | Metal |
| Togstyrkur | 48 MPa | 950 MPa |
| Þéttleiki | 1.01 g / cm³ | 4.43 g / cm³ |
| Hitastig glerbreytingar | 175 ° C | 1650 ° C |
| Lenging | 20.0% | 14.0% |
| Algengar 3D prentunaraðferðir | SLS, MJF | CNC-3, CNC-5, DMLS |
Valið á milli nylons og málms fer eftir álagskröfum. Nylon hentar bæði fyrir líkamshluta og léttar byggingareiningar. Títan og ryðfrítt stál þola mikið álag og endurteknar álagslotur. Báðar efnisflokkarnir styðja framleiðslu á endurhæfingarhlutum fyrir ytri stoðgrindur í mismunandi gerðum tækja.
Sprautumótun fyrir endurhæfingarhluta úr ytri stoðgrind
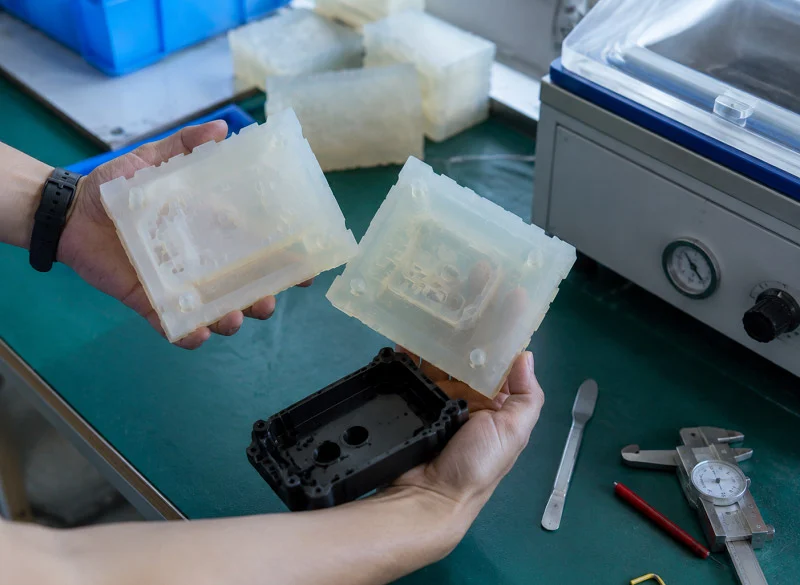
Sprautusteypa virkar best þegar þú þarft þúsundir eins plasthluta. Ferlið þrýstir bræddu plasti inn í stálmót. Síðan kólnar mótið, opnast og losar fullunninn hlut. Fyrir endurhæfingu á ytri stoðgrindarvélmennum framleiðir þessi aðferð hlífar, hylki og kapalklemmur í miklu magni.
Notkun í endurhæfingu á ytri stoðgrindarhlutum
Hlífar, hylki og kapalstjórnun
Sérhver ytri stoðgrind þarfnast verndarskelja. Mótorhlífar halda ryki úti. Stjórnkassahús vernda rafrásarborð. Kapalfestingarklemmur leiða víra eftir grindinni. Þessir hlutar eiga eitt sameiginlegt. Þeir eru flóknir í lögun en bera ekki þungar byrðar. Sprautusteypt handföng sem blandast vel. Þú færð slétt yfirborð, innbyggða smellpassanir og jafna veggþykkt í einni lotu.
Tengi- og festingar fyrir stórt magn
Lítil tengi og festingar safnast fljótt saman. Eitt ytra stoðgrind gæti þurft tugi klemma, tappa og festingarflippa. Mótun þessara hluta heldur einingarkostnaði lágum þegar framleiðslan eykst. Ferlið heldur einnig þröngum víddum. Það skiptir máli þegar tengi þarf að smella á sinn stað þúsund sinnum.
Kostir endurhæfingarhluta fyrir ytri stoðgrind
Lágur einingarkostnaður í stórum stíl
Verkfæri fyrir sprautusteypu kosta peninga fyrirfram. Stálmót geta kostað þúsundir dollara. En sá kostnaður dreifist yfir alla hluta sem þú framleiðir. Við litla framleiðslu eru CNC og 3D prentun betri kostur. Við mikla framleiðslu er mótun augljósasta valið. Jafnvægispunkturinn fer eftir stærð hluta og flækjustigi mótsins. Fyrir litlar hlífar og klemmur er mótun oft betri en CNC þegar farið er yfir nokkur þúsund einingar.
Samræmdir efniseiginleikar og litavalkostir
Mótaðir hlutar eru eins. Sama plastefnið, sama hitastigið, sami þrýstingurinn í hverri lotu. Þú færð fyrirsjáanlegan styrk og passform. Litasamsetning er líka auðveld. Bættu bara litarefni við plastefnið. Engin málun eða húðun þarf. Það sparar tíma og kemur í veg fyrir flísun.
Dæmigert sprautumótunarefni
PEEK og PEI fyrir notkun með miklum styrk
PEEK í læknisfræðilegum gæðaflokki þolir háan hita og endurtekna sótthreinsun. Það þolir einnig efni og slit. PEI býður upp á svipaða kosti á lægra verði. Báðar efnin henta bæði í burðarþol og burðarhús. Þau eru dýrari en venjuleg plast en endast lengur í krefjandi umhverfi.
ABS, PC og TPU fyrir sveigjanlega eða höggþolna hluti
ABS er sterkt og auðvelt að móta. PC eykur höggþol og skýrleika. TPU veitir sveigjanleika í gripum og mjúkum snertipunktum. Þessi efni þekja flesta ómerkilega ytri hluta vélmenna. Taflan hér að neðan ber saman helstu eiginleika þeirra.
| Efni | Lykileign | Algeng notkun |
| ABS | Sterkt, auðvelt að móta | Hlífar, hús |
| PC | Hár höggstyrkur | Verndarskeljar |
| TPU | Sveigjanlegt, mjúkt | Grip, púðar |
Val á réttu plastefni fer eftir álagi, sótthreinsunarþörfum og kostnaðarmarkmiðum. Fyrir marga endurhæfingarhluta ytri stoðgrindar duga venjuleg plastefni vel.
Plataframleiðsla fyrir endurhæfingu á ytri stoðgrindarhlutum
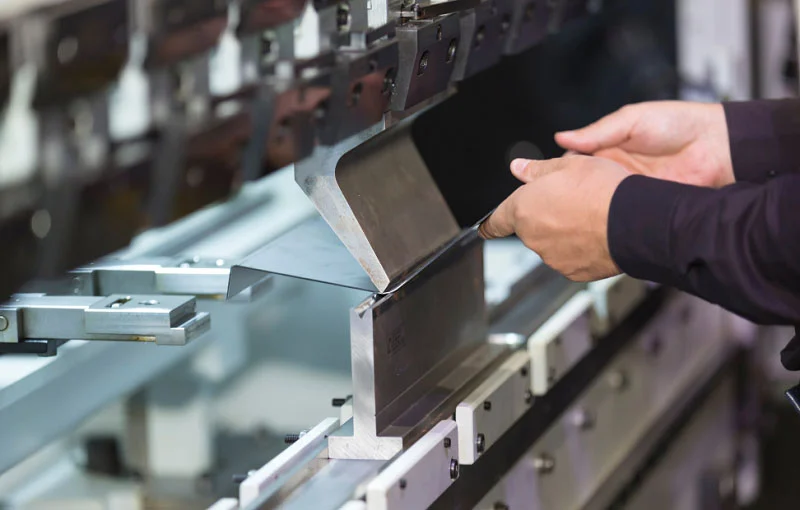
Við smíði plötumálms er tekið að breyta flötum plötum í sterka og léttvæga hluti. Fyrst er málmurinn skorinn. Síðan er hann beygður og stansaður. CAM-beygja með plötumálmi er lykilatriði í þessu ferli. Hún mótar flókna hluti eins og ytri stoðgrind með nákvæmum hornum og sveigjum. Fyrir endurhæfingu á ytri stoðgrindarvélmennum framleiðir þessi aðferð rammaplötur, skynjarafestingar og festingarplötur á lágu verði.
Notkun í endurhæfingu á ytri stoðgrindarhlutum
Rammaplötur og burðarvirki
Rammaplötur eru burðarás margra hönnunar ytri stoðgrinda. Þær tengja liði, halda álagi og halda öllu í réttu horfi. Dæmigerð rammaplata gæti verið nokkrir millimetrar að þykkt. Hún er beygð í rás eða L-laga form til að verða stífari. Þessir hlutar bera oft aðalálagið í búnaði fyrir neðri útlimi.
Skynjarafestingar og festingarplötur
Skynjarar þurfa stöðuga staði til að festa. Lítil breyting getur ruglað hornmælingar eða kraftmælingar. Festingar úr plötum halda kóðurum, IMU-einingum og kraftskynjurum á sínum stað. Festingarplötur halda einnig stjórnboxum og rafhlöðum. Þessir ytri stoðgrindarhlutar vélmennisins eru einfaldir í lögun en mjög mikilvægir fyrir nákvæmni kerfisins.
Kostir endurhæfingarhluta fyrir ytri stoðgrind
Hagkvæmt fyrir þunnar, flatar gerðir
Plata virkar best þegar hlutar eru þunnir og flatir. Það kostar mun minna að skera og beygja en að fræsa heilan blokk með CNC-fræsingu. Þú sóar líka minna efni. Fyrir stórar rammaplötur eykst þessi verðmunur hratt. Stimpluð eða laserskorin plata gæti kostað brot af vélrænni vinnslu.
Hraður afgreiðslutími fyrir frumgerðir og litlar framleiðslulotur
Frumgerðasmíði gengur hratt fyrir sig með plötum. Þú getur leysirskorið hönnun á nokkrum klukkustundum, beygt hana og prófað passformið sama dag. Engin verkfæri eru nauðsynleg fyrir litlar framleiðslulotur. Þessi hraði hjálpar teymum að bæta lögun ramma án þess að þurfa að bíða í vikur eftir mótum eða steypum.
Dæmigert málmplataefni
Ál- og ryðfrítt stálplötur
Álplötur eins og 5052 eða 6061 gefa frábært styrk-á-þungahlutfall. Þær ryðþolna og beygja sig auðveldlega. Ryðfríar stálplötur bæta við meiri styrk og betri slitþol. Gæðaflokkar 304 og 316 eru algengir kostir. Ryðfrítt stál kostar meira en það þolir harða þrif og sótthreinsun. Taflan hér að neðan ber saman helstu eiginleika.
| Efni | Lykileign | Algeng notkun |
| ál | Létt, ryðþolin | Rammaplötur, sviga |
| Ryðfrítt stál | Sterkt, þolir slit | Skynjarafestingar, álagsplötur |
Yfirborðsmeðferðir fyrir slitþol og ryðþol
Álhlutar eru oft anóðaðir til verndar. Tvær aðferðir eru áberandi fyrir rammaplötur úr ytri stoðgrind:
- Örbogaoxun (MAO) og hörð anóðisering skapa þétta, bundna keramikhúð yfir flókin form.
- Innsigluð harð-anóðuð eða MAO-húðuð yfirborð þola langvarandi saltúðaprófanir án þess að myndast holur. Þau innsigla einnig yfirborðið að fullu til að koma í veg fyrir sprungur vegna spennutæringar í röku umhverfi eða utandyra.
Þessar meðferðir gera það að verkum að hlutar endast lengur og halda tækinu öruggu til daglegrar notkunar. Að velja rétt efni og áferð fyrir endurhæfingarhluta ytri stoðgrindar borgar sig í endingu og þægindum fyrir notandann.
Samsett og kísill mótun fyrir endurhæfingu á ytri stoðgrindarhlutum
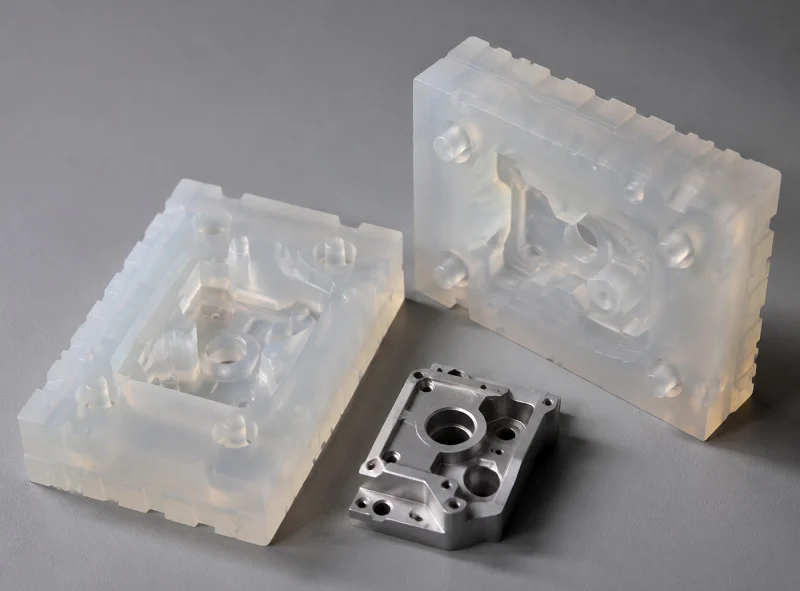
Samsettir hlutar eru sterkir en vega mjög lítið. Kolefnis- og trefjaplastsuppsetningar gefa þeim stífleika sem málmur getur ekki keppt við við sömu þyngd. Sílikonhlutar haldast mjúkir þar sem tækið snertir húð. Þessir tveir efnisflokkar gegna mismunandi hlutverkum. Báðir eru nauðsynlegir í nútíma ytri stoðgrindarvélmennahlutum.
Samsett ferli fyrir endurhæfingu á ytri stoðgrindarhlutum
Uppsetningartækni og þjöppunarmótun
Uppsetning hefst með blöðum af trefjaefni. Þau eru sett í mót, eitt lag í einu. Epoxy plastefni heldur trefjunum saman. Við þjöppunarmótun eru trefjarnar settar á milli tveggja móthelminga. Vökvamótunarborð notar mikinn þrýsting og hita. Þetta mótar og herðir hlutinn í einu skrefi. Ferlið er skilvirkt, nákvæmt í stærð og lágt í verði. Það framleiðir hágæða fullunna hluti með stöðugum eiginleikum. Rammaplötur og burðarskeljar virka vel með þessari aðferð. Hún hentar hlutum sem þurfa styrk í eina meginátt.
Mótun plastefnis fyrir hástyrktar íhluti
Flutningsmótun með resíni (RTM) notar aðra uppsetningu. Hún byggir á stífu tveggja hluta móti. Mótið inniheldur styrkingartrefjar eða forform. Blandan af resíni og hvata bráðnar í upphituðum flutningsílát. Stimpill ýtir henni inn í mótholið undir þrýstingi. Lágur þrýstingur og lágt hitastig halda ferlinu stöðugu allan tímann. Mótið helst lokað þar til resínið harðnar að fullu. Eftir herðingu er fullunninn íhlutur tekinn út. Afbrigði eins og lofttæmisinnrennsli og lofttæmisaðstoðað RTM eru einnig til. Lykilstillingar eins og upphitunartími, bræðslumark, beitt kraftur og kælitími þarfnast nákvæmrar stjórnun. RTM hentar flóknum formum sem þurfa jafna veggþykkt og fá holrúm.
Kísillmótun fyrir endurhæfingarhluta úr ytri stoðgrind
Líkamssnertihandleggir, púðar og fóður
Hlutir sem snerta líkama notandans eru oft úr sílikoni. Þetta efni er létt og mjúkt við húðina. Ermarnar vefjast utan um læri eða handlegg. Púðar mýkja þrýstipunkta. Innleggin sitja á milli stífra rammans og húðar notandans. Sprautusteypa úr fljótandi sílikongúmmíi er staðlað ferli fyrir þessa hluta. Efnið rennur í hitað mót og harðnar í sveigjanlegt fast efni. Vel gerður sílikonhluti hefur enga sauma eða skarpar brúnir. Það skiptir máli fyrir þægindi til langs tíma.
Létt og húðvænt
Sílikon hefur lága eðlisþyngd. Það hjálpar til við að halda öllu tækinu léttara. Það ertir ekki húðina né veldur ofnæmisviðbrögðum. Yfirborðið helst gripgott en nógu mjúkt til að koma í veg fyrir þrýstingssár. Þrif eru auðveld með sápu og vatni eða sótthreinsiefnum. Þessir eiginleikar gera sílikon að kjörkosti fyrir hvaða yfirborð sem er sem snertir notandann beint. Það er vert að taka fram að sílikon berst einnig gegn bakteríuvexti.
Hvenær á að velja samsett efni eða sílikon
Þyngdarlækkun vs. byggingarstífleiki
Samsett efni vinna þegar þú þarft stífleika en samt lága þyngd. Rammaplata úr kolefnisþráðum vegur mun minna en álplata með sömu þykkt. En samsett efni kosta meira í framleiðslu. Mótunarferlið krefst verkfæra og hæfra starfsmanna. Sílikon vinnur þegar sveigjanleiki skiptir meira máli en stífleiki. Veldu samsett efni fyrir burðarvirki. Veldu sílikon fyrir þægileg viðmót.
Þægindi, hreinlæti og endingu
Sílikonhlutar þola svita, olíur og bakteríur. Þá er hægt að þurrka af eða sótthreinsa. Samsettir hlutar eru erfiðari að þrífa þar sem yfirborðið er meira gegndræpt. Sílikon helst þægilegt og hreinlætislegt til langtímanotkunar. Samsettir hlutar halda uppbyggingu sinni sterkri í margar lotur. Báðir efnin skipta máli við framleiðslu nútíma endurhæfingarhluta fyrir ytri stoðgrind. Frá hagnýtu sjónarmiði er skynsamlegast að nota hvort efni þar sem það virkar best.
Efniseiginleikar sem eru mikilvægir fyrir endurhæfingu á ytri stoðgrindarhlutum
Að velja rétt efni fyrir ytri stoðgrind í endurhæfingu snýst ekki bara um styrk. Það snýst um öryggi, þægindi og endingartíma tækisins. Of þungur rammi þreytir sjúklinginn. Handleggur sem ertir húðina fer af. Þannig hafa efniseiginleikarnir sem þú velur áhrif á hvernig notandanum líður.
Lífsamhæfni og húðöryggi í endurhæfingu á ytri stoðgrindarhlutum
ISO 10993 og kröfur um frumudrepandi áhrif
Allt efni sem kemst í snertingu við húð verður að standast strangar öryggisprófanir. ISO 10993-5:2009, 5. hluti, setur reglur um frumueituráhrifaprófanir in vitro. Þessi prófun kannar hvort efni drepi frumur. Í einni rannsókn á efni sem kemst í snertingu við húð voru útdrættir búnir til með því að leggja efnið í bleyti í sermislausu miðli við mismunandi styrk í 72 klukkustundir. Útdrættirnir voru síðan síaðir áður en þeim var bætt við frumuræktanir. Styrkbilið var valið til að forðast vandamál vegna þykktar sem gætu haft áhrif á lögun, hreyfingu og virkni frumna. Þessi tegund prófana sannar að efni skaðar ekki notandann.
Viðeigandi greining og óklínískar prófanir (eins og þær sem lýst er í núverandi útgáfum af ANSI/AAMI/ISO 10993-1, „Líffræðilegt mat á lækningatækjum - 1. hluti: Mat og prófanir innan áhættustjórnunarferlis,“ ANSI/AAMI/ISO 10993-5, „Líffræðilegt mat á lækningatækjum - 5. hluti: Prófanir á frumueituráhrifum in vitro,“ og ANSI/AAMI/ISO 10993-10, „Líffræðilegt mat á lækningatækjum - 10. hluti: Prófanir á ertingu og húðnæmingu“) verða að staðfesta að íhlutir tækisins sem komast í snertingu við húð séu lífsamrýmanlegir.
Ofnæmisprófað og eiturefnalaust efni
Sumir bregðast illa við ákveðnum málmum. Nikkel er algeng orsök. Þess vegna eru læknisfræðilega gæða ryðfrítt stál 316L og títan öruggari kostir fyrir líkamshluta. Sílikon virkar einnig vel þar sem það veldur ekki ofnæmisviðbrögðum. Það helst mjúkt og hefur gott grip. Fyrir öll yfirborð sem snerta húðina skaltu athuga efnisvottorðið. Það ætti að staðfesta að málmblandan eða fjölliðan uppfylli lífsamrýmanleikastaðla.
Styrkur og þreytuþol í endurhæfingu á ytri stoðgrindarhlutum
Afkastastyrkur og burðargeta
Strekkþol segir þér hversu mikið álag hlutur þolir áður en hann beygist fyrir fullt og allt. Ál 6061-T6 hefur strekktþol upp á 310 MPa. Það þolir vel hluti með lágt álag og aukabyggingar. Títan 5. flokkur þrýstir mun hærra. Það passar í liði og sviga sem bera alla þyngd notandans. Ryðfrítt stál 316L er á milli. Það þolir slit og þolir sótthreinsun. Álagsleiðin í gegnum tækið ákvarðar hvaða efni fer hvert.
Hringlaga hleðsla og langtíma endingu
Ytri stoðgrindur hreyfast með notandanum. Hvert skref, hver teygja, hvert grip bætir við álagshringrás. Yfir þúsundir hringrása geta lítil álagsþættir sprungið í hlut. Þetta kallast þreyta. Efni með mikla þreytuþol endast lengur. Títan og ryðfrítt stál virka vel við endurtekna álagi. Fjölliður eins og PEEK endast einnig, en þær hafa sína takmörk. Hönnuðir ættu að prófa frumgerðir við raunverulegar lotur. Hluti sem lifir af rannsóknarstofuna gæti bilað í daglegri notkun.
Þyngd og þægindi í endurhæfingu Ytri stoðgrindarhlutar
Þéttleikasamanburður milli málma og fjölliða
Þyngd skiptir miklu máli fyrir tæki sem hægt er að bera á sér. Þungur rammi þreytir sjúklinginn hratt. Þéttleiki er lykiltalan hér. Lægri þéttleiki þýðir minni þyngd fyrir sama rúmmál. Taflan hér að neðan ber saman algeng efni.
| Efni | Afrakstursstyrkur (MPa) | Þreytaþol |
| Ál 6061-T6 | 310 | Miðlungs |
| Títan Ti-6Al-4V | Hár | Hár |
| Ryðfrítt stál 316L | Miðlungs | Hár |
| PEEK | Miðlungs | Miðlungs |
| Nylon PA12 | 48 | Lág |
| kísill | Á ekki við | Lág |
Álblöndu býður upp á hátt styrkhlutfall á móti þyngd á lágu verði. Títan kostar meira en sparar þyngd og eykur styrk. PEEK og nylon eru mun léttari en málmar. Þau virka vel fyrir hlífar og óuppbyggða hluti. Sílikon helst mjúkt og létt fyrir ermalínur og púða.
Jafnvægi á milli stífleika og þæginda notanda
Stífleiki heldur tækinu á réttri braut. Of mikill stífleiki finnst stífur og óþægilegur. Of lítill stífleiki gerir það að verkum að hlutar beygist og fara úr réttri braut. Markmiðið er jafnvægi. Notið stíft efni í liðum og grind. Notið mjúk efni við snertipunkta. Þessi blanda heldur tækinu stöðugu án þess að það komi niður á þægindum. Efnisval hér snýst ekki um eina fullkomnu ákvörðun. Það snýst um að para saman réttu eiginleikana fyrir hvern hluta. Frá hagnýtu sjónarmiði er það þessi pörun sem gerir það að verkum að ytra stoðgrind endurhæfingar líður eins og verkfæri frekar en byrði.
Dæmisögur um hluta af utangrindarvélmennum
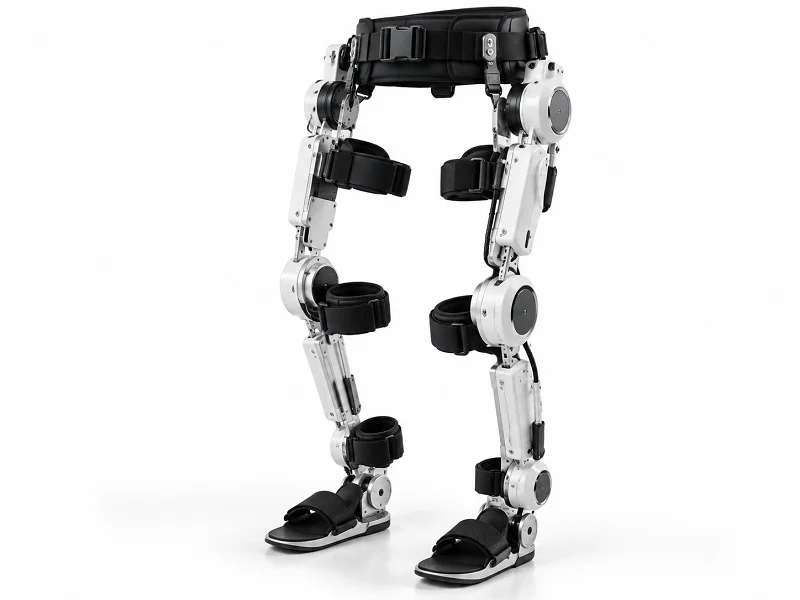
Samskeytishús fyrir ytri stoðgrindarhluta í endurhæfingu neðri útlima
Rökstuðningur fyrir ferli og efnisvali
Neðri útlimabúnaður þarf mjaðmaliðshús sem ber alla þyngd notandans á meðan hann gengur. Hönnunarteymið valdi 7075 álfelgur fyrir þennan hluta. Þetta efni hefur frábært styrk-til-þyngdarhlutfall og er fljótlegt að vinna úr. Húsið er með legugöt sem verða að vera innan við 0.1 mm til að halda hreyfingunni mjúkri. Fimm ása CNC vinnsla var augljósasta valið hér. Hún sker öll yfirborð í einni uppsetningu, þannig að hlutinn helst nákvæmur. Mótorhús fyrir mjaðmalið nota oft sömu aðferð.
Árangur og framleiðsluárangur
Fullbúið hús stóðst þreytuprófanir undir þúsundum álagshringrása. Þyngd hluta minnkaði samanborið við fyrri stálútgáfu. Framleiðslulotur héldu áfram að vera endurteknar, þar sem hver eining passaði við þá fyrstu. Þetta dæmi sýnir hvernig efnisval og ferlisval vinna saman við endurhæfingu á ytri stoðgrindarhlutum.
Skynjarafesting fyrir ytri stoðgrind í endurhæfingu efri útlima
Hönnunartakmarkanir og framleiðsluaðferð
Tæki fyrir efri útlimi þurfti festingu til að halda tognema nálægt olnboganum. Festingin þurfti að passa í þröngt rými og halda skynjaranum innan ±0.01 mm. Það þurfti einnig innbyggða kapalleiðsögn. Þriggja ása CNC vélarkerfi dugði hér því hlutinn hafði flatar hliðar og einföld göt. Engar flóknar beygjur þýddu að engin þörf var á fimm ása vinnu.
Áskoranir í efnisvali og samþættingu
Teymið valdi 316L ryðfrítt stál vegna slitþols þess og auðveldrar þrifa. Þetta efni þolir vel sótthreinsun. Helsta áskorunin var að samþætta skynjarann án þess að auka fyrirferð. Lokahönnunin notaði þunna plötu með festingarhnútum. Hún passaði fullkomlega og hélt mælingunum stöðugum.
Sérsniðin handjárn fyrir ytri stoðgrind í endurhæfingu barna
Sértækar kröfur sjúklinga og þrívíddarprentun
Börn vaxa hratt, þannig að venjulegur handjárn passar sjaldan lengi. Teymið notaði þrívíddarprentun til að búa til handjárn beint úr skönnunargögnum. Nylon PA12 virkaði vel í þessu tilfelli. Það er létt, sterkt og nógu sveigjanlegt til að tryggja þægindi. Hver handjárn passaði nákvæmlega við lögun útlima barnsins.
Lífsamhæfni og þægindaprófun
Handleggurinn stóðst frumueiturpróf samkvæmt ISO 10993. Sílikonfóðrun jók mýkt á þrýstipunktum. Foreldrar greindu frá engri húðertingu eftir vikna notkun. Þetta dæmi sannar að framleiðslan getur aðlagað sig að hverjum sjúklingi þegar ferlið hentar þörfum hans.
Reglugerðar- og gæðastaðlar fyrir endurhæfingarhluta ytri stoðgrindar
Reglur móta hvernig þú smíðar hluta úr ytri stoðgrindum fyrir endurhæfingu. Þær ákvarða einnig á hvaða markaði þú getur selt. Tveir stórir rammar skipta mestu máli. Annar kemur frá Matvæla- og lyfjaeftirlitinu (FDA). Hinn kemur frá Evrópusambandinu.
Staðlar fyrir lækningatækja fyrir endurhæfingarhluta í ytri stoðgrind
ISO 13485 og gæðastjórnunarkerfi
ISO 13485 setur reglur um gæðastjórnun lækningatækja. Hann nær yfir hönnun, framleiðslu og skref sem tekin eru eftir að varan er seld. MDR-staðallinn í ESB vísar til þessa staðals í viðaukum sínum um samræmismat. En það að hafa ISO 13485 vottun eitt og sér uppfyllir ekki MDR-kröfurnar. Þú þarft samt skjöl sem eru sértæk fyrir þína vöru.
Reglugerð FDA um gæðakerfi og kröfur ESB um MDR
Matvæla- og lyfjaeftirlitið Bandaríkjanna (FDA) kallar þetta reglugerð um gæðastjórnunarkerfi. Nýlegar uppfærslur hafa fært það nær samræmi við ISO 13485. Þetta breytist í reglugerð um gæðastjórnunarkerfi (e. Quality Management System Regulation (QMSR). Taflan hér að neðan sýnir hvernig rammarnir tveir eru ólíkir.
| Mál | FDA QMSR | ESB MDR |
| Eftirlitsheimspeki | Gæðakerfi sem einblínir á framleiðsluferla | Fullkomin vörureglugerð yfir allan líftíma tækisins |
| Samræming gæðakerfis | Í samræmi við ISO 13485, auk sérstakra reglna frá FDA | Vísar til ISO 13485, en þarfnast fleiri vöruskjöla |
| Klínískar sannanir | Mismunandi eftir ferli (PMA vs. 510(k)) | Krefst skipulagðs klínísks mats |
| UDI-kerfi | FDA UDI með eigin gagnagrunni | UDI í EUDAMED, aðskilið frá FDA |
| Eftirlit eftir markaðssetningu | Minna fyrirskipandi | Skýrar PSUR-skýrslur, upphafleg eftirlitsskýrsla og áframhaldandi eftirlit |
| Leið til heimildar | 510(k) leyfi eða PMA samþykki | Yfirferð tilkynnts aðila og CE-merking |
MDR-tæki í III. flokki eru svipuð og tæki í III. flokki FDA eða ný tæki í II. flokki sem þurfa PMA. Tæki í II. flokki a og IIb eru sambærileg við tæki í miðlungsáhættuflokki FDA í II. flokki sem fá leyfi í gegnum 510(k).
Efnis- og ferlavottanir fyrir endurhæfingarhluta utangrindar
ISO 9001 og stöðug framleiðsla
ISO 9001 staðallinn hjálpar til við að mótaðar og vélrænar hlutar komi út eins í hvert skipti. Áður en sýnataka fer fram er staðfest með skoðun á mótum fyrir framleiðslu hvort verkfærin séu rétt. Eftirlit í ferlinu heldur hitastigi, þrýstingi og hringrásartíma innan ákveðinna marka. Lokaskoðun staðfestir stærðir og útlit hlutarins. Efnisvottanir og skoðunarskrár styðja rekjanleika. Þessi grein eykur gæði hluta lækningavélmenna í hverri keyrslu.
Byggt á ISO 9001 og IATF 16949 vottunum eru vélmennavörur strangar prófaðar, með gæðaeftirliti innbyggðu í framleiðsluferlið til að tryggja að fullunnu samsetningar standist líkamlegar kröfur og uppfylli strangar forskriftir.
Staðlar fyrir lífsamhæfni og sótthreinsun
Hlutir sem snerta húð verða að standast ISO 10993 prófanir. Frumueituráhrif, ertingarpróf og næmingarpróf sanna að þau eru örugg. Sótthreinsunaraðferðir eru mismunandi fyrir hvert efni. Sum plast þola hita í sjálfsofnun. Önnur þurfa etýlenoxíð eða gammageislun. Efnið sem þú velur og sótthreinsunaraðferðin verða að fara saman. Þessi lífsamhæfni og sótthreinsunarþol heldur sjúklingum öruggum.
Skjalfesting og rekjanleiki fyrir endurhæfingarhluta ytri stoðgrindar
Aðalfærslur tækja og runufærslur
Sérhver hluti í endurhæfingu utangrindar þarfnast aðalskrár. Þar eru hönnunarforskriftir, teikningar og ferlisskref. Lotuskrár fylgjast með því sem gerðist við framleiðsluna. Þessar skrár sanna að hver eining uppfyllir forskriftir sínar.
Efnisvottorð og ferlaprófun
Efnisvottorð staðfesta gæði málmblöndunnar eða fjölliðunnar. Sannprófun ferla sýnir að aðferðin virkar í hvert skipti. Nákvæm skoðun lokar hringrásinni. Hún grípur skekkju áður en bilaðir hlutar eru sendir. Frá hagnýtu sjónarmiði verndar sterk skjölun bæði sjúklinginn og framleiðandann.
NOBLE: Framleiðsla á endurhæfingarhlutum fyrir ytri stoðgrind frá hönnun til samsetningar

NOBLE vinnur með málm- og plasthluti fyrir ytri stoðgrindarhluta. Fyrirtækið notar allar aðferðirnar sem við ræddum um í þessari grein. CNC-vinnsla, þrívíddarprentun, sprautumótun og málmplötur gerast allt undir sama þaki. Flest ytri stoðgrindur blanda efnum saman. Sterkir málmar fara í samskeyti og ramma. Plast og sílikon sjá um restina. Að hafa einn samstarfsaðila dregur úr flutningi milli mismunandi birgja.
Sérfræðiþekking í málm- og plastvinnslu
CNC vinnsla, 3D prentun, sprautumótun og málmplötur
NOBLE keyrir allar fjórar gerðir ferla. CNC vélar skera liðahylki með mjög þröngum vikmörkum. Fimmása uppsetningar meðhöndla flóknar beygjur á mjöðmum og hnéhlutum. CNC deildin vinnur allan sólarhringinn fyrir endurteknar pantanir. 3D prentarar smíða sérsniðnar handjárn úr skönnunargögnum sjúklinga. Sprautusteypa framleiðir hlífar í miklu magni. Málmplata beygir rammaplötur á nokkrum klukkustundum fyrir frumgerðir.
Efnisval og hagræðing ferla
Rétta efnið fer eftir því hvað hluturinn gerir. Samskeyti sem bera álag þurfa sterka málma eins og títan eða ál. Samskeyti þurfa mjúkt sílikon eða nylon. Plasthlífar virka vel með ABS eða PC. Ekkert eitt efni virkar fyrir allt. Teymi NOBLE hjálpar til við að velja bestu samsetninguna. Þeir para rétt efni við rétta ferlið fyrir hvern hlut. Þessi pörun heldur gæðum uppi og framleiðslukostnaði niðri. Hlutur sem þarfnast þröngra bora fer í CNC-miðstöð til nákvæmrar vinnu.
Vottanir og gæðatrygging
ISO 9001 og ISO 13485
Norman Noble er með ISO 13485 vottun og hefur viðhaldið staðlinum í mörg ár.
NOBLE fylgir einnig ISO 9001. Þessi staðall tryggir að íhlutir séu eins í hverri keyrslu. Sérhvert ferli fylgir skriflegum skrefum. Hver vakt notar sömu stillingar. Ásamt ISO 13485 vottuninni veita þessir staðlar viðskiptavinum traust á hverri lotu sem þeir fá.
Full rekjanleiki og skoðun
Hver lota er skráð frá upphafi til enda. Efnisvottorð staðfesta málmblönduna eða fjölliðugæðina. Skoðunarskrár fylgjast með stærðum og yfirborðsáferð. Ef einhver stærð fer út fyrir forskriftir sýna skrárnar hvenær og hvers vegna. Þessi nákvæmni hjálpar við endurskoðun án aukavinnu.
Heildarþjónusta fyrir endurhæfingarhluta fyrir ytri stoðgrind
Hönnun, frumgerð, framleiðsla og samsetning
NOBLE sér um alla keðjuna fyrir endurhæfingu á ytri stoðgrindarhlutum. Hönnunarteymi gera hlutina auðveldari í smíði með völdu ferli. Frumgerðaprófanir á passformi áður en framleiðsla hefst. Framleiðslan stækkar í hvaða magn sem þú þarft. Samsetning setur allt saman í fullunnin tæki.
Samstarf frá hugmynd að fullunnu tæki
Að taka þátt snemma skiptir miklu máli í hönnun og framleiðslu á ytri stoðgrindum. Teymi NOBLE ráðleggur um efnisval, val á ferlum og hönnun fyrir framleiðslu. Þetta styttir afhendingartíma og minnkar endurvinnslu. Niðurstaðan er greiðari leið frá hugmynd að fullunnu tæki.
Þær fimm ferlafjölskyldur sem fjallað er um — nákvæmnisvélafræst CNC, þrívíddarprentun, sprautusteypa, plötusmíði og mótun samsettra eða sílikonframleiðslu — henta hver um sig best fyrir mismunandi endurhæfingarhluta ytri stoðgrindar. Ál er gott fyrir ramma þegar þyngd skiptir máli. Ryðfrítt stál þolir samskeyti sem þola mikið álag og ryðþol vel. Það er sterkur kostur nálægt yfirbyggingunni. Ál passar í aukahluti þar sem þyngdarsparnaður skiptir máli. Veldu ferlið þitt eftir nákvæmni sem þarf og hversu marga hluti þú framleiðir. CNC gefur þröng vikmörk og endurtekningarhæfar niðurstöður fyrir flókna hluti. Góður framleiðsluaðili hefur ISO 13485 vottun og sér um allt frá hönnun til samsetningar. Gæðaframleiðsla heldur hverri lotu rekjanlegri. Í framtíðinni munu nýjar aðferðir gera ytri stoðgrindarhluta léttari, öruggari og sérsniðnari fyrir hvern sjúkling.
Algengar spurningar um endurhæfingarhluta utangrindar
Hvaða framleiðsluaðferð ætti ég að velja fyrir endurhæfingarhluta fyrir ytri stoðgrind?
Það fer eftir lögun hlutarins, hversu nákvæmur hann þarf að vera og hversu marga þú þarft. CNC virkar vel fyrir málmsamskeyti sem þurfa þröng vikmörk. 3D prentun er góð fyrir sérsniðnar handföng og snemmbúnar gerðir. Sprautusteypa er best til að búa til margar plasthlífar í einu. Málmplata virkar fyrir flatar rammaplötur. Veldu aðferð sem hentar því sem þú þarft.
Hvaða efni eru örugg fyrir ytri stoðgrindarhluta sem komast í snertingu við húð?
Sílikon er besti kosturinn fyrir handleggi og púða. Það helst mjúkt, berst gegn bakteríum og stenst ISO 10993 prófanir. Ryðfrítt stál (316L) í læknisfræðilegum gæðaflokki og títan eru einnig örugg nálægt húð. Forðist efni sem innihalda nikkel.
Hvernig bera CNC-vinnsla og þrívíddarprentun sig saman fyrir liði í ytri stoðgrindum?
CNC getur náð ±0.005 mm vikmörkum á títan- eða álsamskeytum. Þetta er besti kosturinn fyrir framleiðsluhluta sem eru tilbúnir til notkunar. 3D prentun hentar best fyrir snemmbúnar gerðir og sérsniðnar járnsmíðar, ekki fyrir burðarsamskeyti sem þurfa þröng vikmörk.
Hvaða reglugerðarstaðlar gilda um endurhæfingarhluta ytri stoðgrindar?
ISO 13485 nær yfir gæðastjórnun. Reglugerðir FDA um gæðakerfi eða MDR-reglur ESB gilda eftir því hvar þú selur. Hlutir sem snerta húð verða að standast lífsamrýmanleikapróf samkvæmt ISO 10993.
Er hægt að nota mismunandi efni í einu ytri stoðgrindartæki?
Já. Algeng blanda er að para saman álgrindur og liði úr títan eða ryðfríu stáli. Þetta sparar þyngd þar sem álagið er lítið og eykur styrk þar sem álag safnast upp.
Hvenær er skynsamlegt að sprauta mótun fyrir ytri stoðgrindarhluta?
Sprautusteypa sparar peninga þegar þú þarft þúsundir eins plasthluta. Hún virkar vel fyrir hlífar, hylki, kapalklemmur og tengi.
Hvaða yfirborðsmeðferðir hjálpa ytri stoðgrindarhlutum að endast lengur?
Álhlutar eru harð-anóðaðir eða oxaðir með örboga. Ryðfrítt stál er rafpólerað. Þessar húðanir berjast gegn sliti, ryði og hreinsiefnum.
Er nylon eða sílikon betra fyrir sérsniðnar ytri stoðgrindarhandjárn?
Sílikon er mýkra og mildara við húðina fyrir handjárn sem komast í snertingu við líkamann. Nylon PA12 er sterkara og hentar betur fyrir byggingarhluta sem þurfa sveigjanleika. Veldu sílikon fyrir þægindi, nylon fyrir styrk.






