

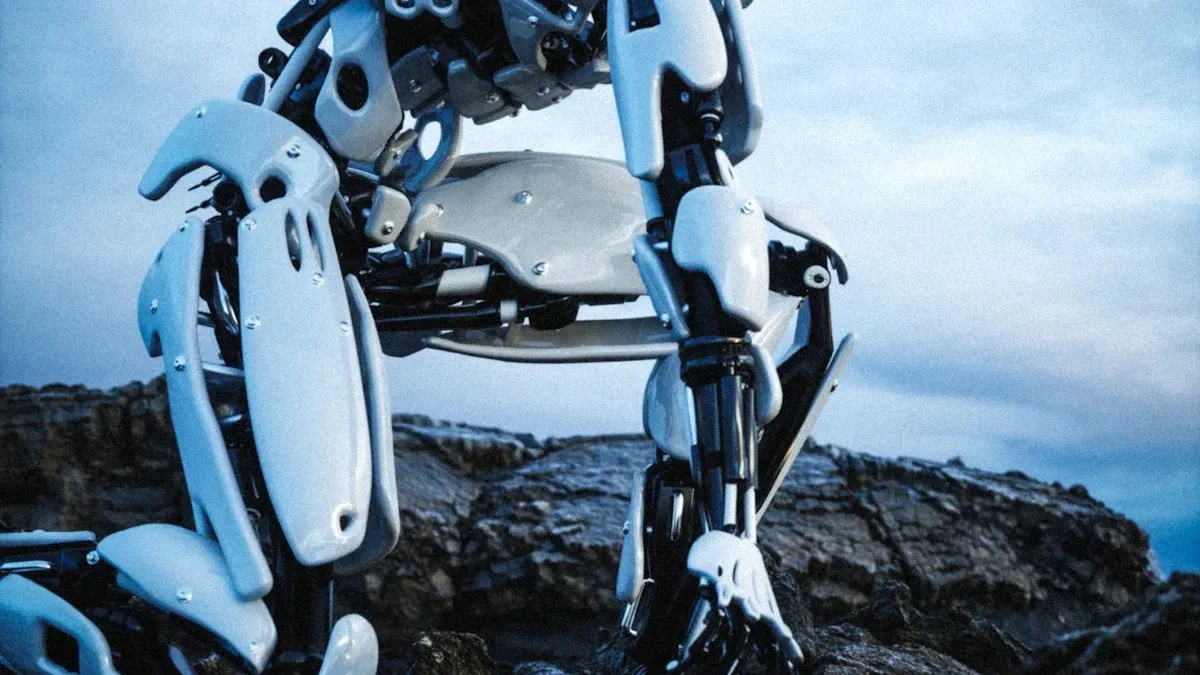
CNC-vinnsla á ytri stoðgrindum framleiðir hluti fyrir klæðanleg vélfærakerfi. Þetta ferli veitir nákvæmni og endurtekningarhæfni sem þessi mannvirkjastækkunarkerfi þurfa. Læknisfræðilegar ytri stoðgrindur hjálpa við endurhæfingu og hreyfigetu, en iðnaðarútgáfur draga úr meiðslum. Að ná háu styrkleikahlutfalli á móti þyngd er lykilatriði. Hvernig tekst ferlið á við sérstakar kröfur þessara kerfa? Svarið liggur í efnisvali og hönnunaraðferðum sem vega og meta afköst og kostnað. Flókin form draga úr þyngd en varðveita samt burðarþol og þröng vikmörk tryggja mjúka hreyfingu.
Hvað er CNC vinnsla á utangrind?
Skilgreining og kjarnavinnuflæði
Frádráttarframleiðsla fyrir klæðanlega vélmenni
CNC-vinnsla á ytri stoðgrind tekur efni úr heilum blokk til að búa til lokaform. Þessi frádráttaraðferð gerir verkfræðingum kleift að stjórna öllum víddum og yfirborðum. Aðferðin virkar vel fyrir klæðanleg vélfærakerfi því passform hefur áhrif á þægindi og virkni. Ferlið hefst með blokk úr málmi eða plasti. Vélin fjarlægir allt sem passar ekki við þrívíddarlíkanið. Það sem eftir er er nákvæmur íhlutur tilbúinn til samsetningar. Verkfræðingar velja frádráttaraðferðir því heilir blokkir hafa enga innri galla eða laglínur. Efnisbyggingin helst sú sama í öllum hlutanum.
Sjálfvirk skurður, borun og slípun
CNC búnaður fylgir stafrænum forritum til að skera, bora og slípa sjálfkrafa. Vélin les verkfæraleiðir og færir skurðarverkfæri eftir þeim. Engar handvirkar breytingar eiga sér stað meðan á ferlinu stendur. Þessi sjálfvirkni heldur hlutunum samræmdum frá einum íhlut til annars. Starfsmenn hlaða efnið inn og ræsa forritið. Vélin sér um restina án mannlegrar íhlutunar. Hver hluti passar nákvæmlega við hönnunina. Forritið stýrir snúningshraða, fóðrunarhraða og skurðardýpt fyrir hverja aðgerð. Mismunandi verkfæri sjá um grófa vinnu, frágang og smáatriði.
Verkefnið hjá verkfræðiskólanum í Junia hjá HEI er raunverulegt dæmi. Teymi þeirra smíðaði hreyfanlegan ytri stoðgrind úr áli með því að nota CNC vinnuflæði. Sjálfvirka ferlið gerði þeim kleift að búa til áreiðanlega íhluti með nákvæmum málum. Verkefnið sýndi hvernig frádráttaraðferðir búa til léttar mannvirki fyrir stækkun manna.
CNC vinnsla fyrir vélræna ytri stoðgrindur
3-ása gróffræsing og 5-ása frágangur
Framleiðendur skipta verkinu í tvö stig. Fyrst kemur 3-ása gróffræsing. Þetta skref fjarlægir lausaefni hratt. Stærri verkfæri skera þykkar skurði til að komast fljótt nær endanlegri lögun. Styttri verkfæralengdir gera uppsetninguna stífari á eftir. Síðan fínpússar 5-ása frágangur hvert yfirborð til að uppfylla hönnunarforskriftirnar.
5-ása verkfærið hefur greinilega kosti. Verkfærið nálgast það úr hvaða sjónarhorni sem er. Íhluturinn helst fastur í einni stöðu. Þetta kemur í veg fyrir villur við að færa hann á milli uppsetninga. Algeng 5-ása vinna hefur vikmörk í kringum ±0.01 mm fyrir samskeyti. Flókin mannvirki geta þurft bil á bilinu ±0.005 mm til ±0.05 mm. Þessar þröngu tölur halda samsetningunni gangandi mjúklega meðan á notkun stendur.
5-ása möguleikar fyrir líffærafræðileg form
5-ása samtímisvinnsla býr til form sem passa við líffærafræði mannsins. Tólið hreyfist eftir fimm ásum í einu. Það framleiðir bogadregnar beinagrindarbyggingar, holar innri rásir og ósamhverfar vélrænar hylki. Þessir hlutar væru ómögulegir með einfaldari uppsetningu. Vélin getur náð til undirskurða og flókinna útlína í einni aðgerð. Tólið hallar og snýst til að komast að földum fleti án þess að rekast á vinnustykkið. Þessi eiginleiki gerir 5-ása vélmenni að besta valinu fyrir klæðanlegar vélmenni.
Vélategundir og stillingar
Lóðrétt og lárétt vinnslustöðvar
Lóðréttir miðstöðvar höndla minni vinnustykki. Þær eru auðveldar í hleðslu og notkun. Láréttir miðstöðvar henta stærri rammahlutum. Þyngdarafl fjarlægir flísar úr djúpum vösum. Báðar gerðirnar eiga sinn stað eftir stærð og lögun íhluta.
| Vélategund | Hlutverk í framleiðslu á ytri stoðgrindarhlutum með líffærafræðilegri rúmfræði | Stuðningsupplýsingar |
| 5 ása vinnsla | Aðal hryggjarliður fyrir líffærafræðilega rúmfræði | Gerir kleift að nálgast verkfærið úr hvaða sjónarhorni sem er, útrýmir mörgum uppsetningum, heldur hlutnum fastum svo rúmfræðileg tengsl séu læst |
| 3 ása vél | Ekki mælt með fyrir líffærafræðilegar rúmfræðir | Margar uppsetningar valda staflunarvillum sem geta ýtt mikilvægu borholu út fyrir þolmörk hennar; ekki er hægt að ná undirskurðum |
| Rennibekkir / svissneskar vélar | Aukahlutir, fyrir stýribúnaðarhluta | Svissnesk nákvæmnisbeygja nauðsynleg fyrir litla, langa og þunna íhluti eins og stýriása, snúningspinna og skrúfganga. |
| Nákvæmar beygjumiðstöðvar með lifandi verkfærum | Fyrir samhljóða drifhluta | Leyfir að fræsa flatar stykki, bora krossgöt og skera þræði í sömu uppsetningu |
Fjölásakerfi og svissnesk rennibekkir
5-ása miðjan er aðalverkfærið fyrir líffærafræðilega vinnu. Hún heldur eiginleikum í réttri röð því íhluturinn færist aldrei í aðra uppsetningu. Hefðbundnar 3-ása vélar eru slæmur kostur hér. Margar uppsetningar skapa staflunarvillur sem geta ýtt mikilvægum borholum út fyrir vikmörk sín. 5-ása kerfið fjarlægir þessa áhættu alveg. Vélin heldur hlutanum á hallandi snúningsborði. Þetta gerir verkfærinu kleift að ná til fimm hliða hlutarins í einni uppsetningu. Engar sérstakar festingar eru nauðsynlegar fyrir flókin horn.
Svissneskar rennibekkir meðhöndla litlar snúningshlutar. Þeir búa til mótorhús, leguhlaup og snúningsbolta. Þessir þurfa þétta sammiðju. Svissneska aðferðin styður efni nálægt skurðarverkfærinu. Þetta kemur í veg fyrir sveigju við skurð.
Beygjustöðvar með lifandi verkfærum auka sveigjanleika. Þær fræsa flatar skurði, bora krossgöt og skera þræði í sömu uppsetningu. Þetta styttir hringrásartíma og bætir nákvæmni. 5-ása aðferðin meðhöndlar flókin vélræn form í einni uppsetningu. Með því að sameina þessar vélartegundir fæst framleiðendum allt úrvalið sem þarf til framleiðslu á klæðanlegum vélrænum tækjum.
Efni fyrir CNC vinnslu á utangrind
Títan málmblöndur
5. og 23. bekkur
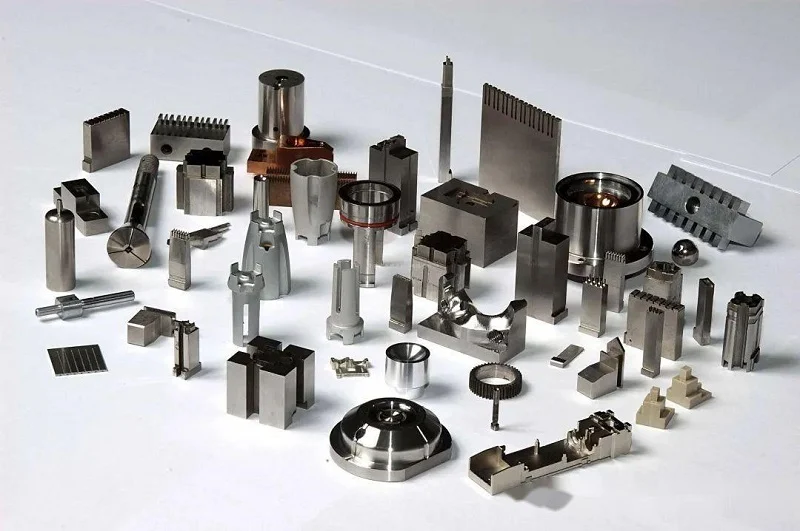
Títan er frábært val fyrir ytri stoðgrindarhluta sem bera þyngd. 5. flokkur er mest notaða gerðin. Það er sterkt og ryðþolið vel. 23. flokkur er mýkra og öruggara fyrir líkamann. Það er ólíklegt að það valdi ofnæmi við snertingu við húð. Báðar gerðirnar halda styrk sínum jafnvel eftir margar notkunar.
Burðarsamskeyti og rammar
Þessar málmblöndur virka vel í samskeyti og grindur. Þær hafa frábært hlutfall styrks og þyngdar. Þannig eru hlutar sterkir en ekki þungir. Títan þolir einnig skemmdir af völdum svita og raka. Þetta gerir það öruggt í notkun. Ókosturinn er kostnaður og hversu erfitt það er að skera. Það er erfiðara að skera en ál. Verkfæri slitna hraðar og skurðurinn verður að vera hægari.
Álleirar
6061 og 7075 fyrir ramma
Ál er traust efni fyrir ytri stoðgrindur. Verkefnið í verkfræðiskólanum í Junia, HEI, notaði ál fyrir hreyfanlega ytri stoðgrind sína. Álflokkur 6061 er auðvelt að skera og suða. Álflokkur 7075 er sterkari en erfiðari í mótun. Báðar eru léttar, sem er mikilvægt fyrir klæðanlegar vörur.
Anodizing og yfirborðsmeðferð
Anóðisering setur verndandi lag á ál. Þetta eykur slitþol og gerir þér kleift að bæta við lit. Það hjálpar einnig til við að koma í veg fyrir ryð. Slétt yfirborð er mikilvægt fyrir þægindi og hreinlæti. Auka skref eins og perlublástur eða fæging geta gert það áberandi.
Kolefnisþráður og verkfræðiplast
Áskoranir í vinnslu CFRP
Kolefnisþráðasamsetningar eru mjög sterkar og stífar. Þær eru mjög léttar. Þessir eiginleikar henta vel fyrir útlimastoðir og ramma. En CFRP er erfitt að vinna úr. Trefjarnar slitna hratt og verkfærin dofna. Meðhöndla þarf skurðryk með varúð. Losun getur átt sér stað við borun.
PEEK, Delrin og Nylon tengi
Verkfræðiplast gegnir mismunandi hlutverkum. PEEK hentar vel í heitum eða sótthreinsuðum aðstæðum. Delrin heldur lögun sinni og er auðvelt að skera. Nylon dregur í sig högg og titring. Þessi efni fara oft á milli málmhluta og hússins. Þau draga úr þyngd og auka þægindi. Að velja rétt efni hefur áhrif á kostnað, hversu auðvelt er að skera og hvaða frágang þarf. Hver gerð hefur sína kosti.
Mikilvægir íhlutir í ytri stoðgrind framleiddir með CNC vinnslu á ytri stoðgrind
CNC-vinnsla á ytri stoðgrind framleiðir helstu hluta vélmennisins sem gera klæðanleg kerfi kleift að virka. Samskeyti, sviga, hylki og burðarhlutar koma allir úr þessu ferli. Hver hluti verður að uppfylla nákvæmar forskriftir. Indego verkefnið sýnir þetta vel. Verkfræðingar notuðu CNC-vinnslu og þrívíddarprentun frá Protolabs við þróunina. Þeir notuðu CNC-þjónustu til að vélfæra innréttingar sem héldu íhlutum fyrir ómsuðu. Þetta skref var lykilatriði við smíði ytri stoðgrindar vélmennisins. Sama nákvæmni fer eftir hverjum hluta fullunninnar einingar.
Liðir og liðskiptakerfi
Lömsamstæður og snúningsliðir
Hjörusamstæður og snúningsliðir mynda hreyfanlegan kjarna allra ytri stoðgrindar. Þessir hlutar þola stöðuga hreyfingu og álag. Kúlu- og innstunguviðmót mjaðmaliðsins verður að styðja við beygju, framlengingu, fráfærslu og aðfærslu. Það ber einnig líkamsþyngd. Þetta kallar á mikinn burðarþol og mjög lítið hlaup. CNC-vinnsla ásamt CAD-líkönum gerir verkfræðingum kleift að hanna og skera innstunguna til að hún passi sem best. Kúluhlutann er hægt að smíða með vikmörkum allt að nokkrum míkrómetrum. Innstunguna er vélrænt fræst til að passa við þessi vikmörk. Þessi þétta passun lágmarkar hlaup í liðnum. Mjúk liðskipti fylgja í kjölfarið. Áreiðanleg lífvélræn frammistaða kemur næst.
Þolkröfur fyrir mjúka hreyfingu
Þolþolsstýring greinir á milli góðra samskeyta. Taflan hér að neðan sýnir hvað mismunandi íhlutir þurfa.
| Component | Nákvæmni kröfu | Framleiðsluupplýsingar |
| Harmonískar lækkarar | ≤0.005 mm sporöskjulaga á kambflötum | Stjórna aflögun á ultraþunnveggjum sveigjanlegum splínum (0.2–0.8 mm veggþykkt) með nákvæmni slípun |
| RV reducers | Staðsetningarnákvæmni ≤±0.01 mm | Flókin hjóllaga tönnarprófíl og borholur í pinnahúsum eru mikilvæg fyrir þungar vélmennastöðvar. |
| Krossaðar rúllulegur | ≤0.003 mm hringlaga; Ra ≤0.2 μm hrjúfleiki | Viðhalda nákvæmni í hlaupabrautum jafnvel með þunnveggjum |
| Samskeytishús | ≤0.02 mm nákvæmni í mörgum holum | Létt hönnun úr 6061/7075 áli með jafnvægi í burðarvirki |
| Ferlisstýringar | CPK > 1.33 fyrir framleiðslu í miklu magni | Sérhæfðir festingar fyrir aflögunarstýringu á þunnveggjum, mælingar í vél og slitbætur, SPC og eftirvinnslu eins og anodiseringu og nákvæmnisslípun |
Nákvæm CNC vinnsla býr einnig til nákvæmar hylki og flóknar brautir fyrir skynjara og stýrivíra. Þetta gerir kleift að dreifa þrýstiskynjurum jafnt, eins og þeim sem eru undir fótunum. Lítil hreyfing er greind og svörunin batnar. Fjölása nákvæmnisvinnsla býr til verndarlög úr áli og fjölliða málmblöndum. Þessi lög eru mótuð til að passa við sérstakar samskeytaform. Þau vernda viðkvæma skynjara og stýrieiningar fyrir raka og umhverfisskemmdum. Fyrir kúlu- og pinnaliði undir álagi draga frágangsaðferðir eins og gufuútfelling, efnaútfelling, fæging og nákvæm vinnsla úr sliti og núningi. Spegilslípun með nákvæmri vinnslu og slípiferlum dregur úr yfirborðsgöllum. Þetta hjálpar til við að halda hreyfingu samskeyta mjúkri með tímanum.
Burðargrindur og tengingar
Topology hagræðing fyrir þyngdartap
Þyngd skiptir máli í klæðanlegum kerfum. Hvert gramm hefur áhrif á hversu þægilegt notandinn er og hversu þreyttur hann verður. Bestun á yfirborðsfræði fjarlægir efni þar sem þess er ekki þörf. Niðurstaðan er rammi sem heldur styrk sínum en missir aukamassa. Þessi bestun vinnur ásamt vélrænni vinnslu. Verkfræðingar herma fyrst eftir álagsferlum. Síðan skera þeir burt allt sem ber ekki álag. Lokaformið lítur oft lífrænt út. Það fylgir kraftlínum í stað einfaldra rúmfræðilegra forma.
Þunnveggja og flóknar rúmfræði
Þunnveggja prófílar og flókin rúmfræði ýta vinnslu út í öfgar. Þessir eiginleikar spara þyngd án þess að fórna stífleika. En þeir beygja sig einnig við skurð. Sérhæfðir festingar halda þunnum veggjum á sínum stað. Mælingar í vélinni greini strax öll frávik. Slitbætur halda verkfærum skörpum og nákvæmum. Einhluta CNC-grindur losna við liði og festingar. Þetta dregur enn frekar úr þyngd og eykur heildarstífleika. Slitþolnar burðargrindur njóta góðs af þessari aðferð. Hönnunin líður léttari á líkamanum. Hún endist einnig lengur við endurtekið álag.
Festingar, hylki og tengi
Sérsniðin viðmót fyrir líffærafræði manna
Festingar og tengi verða að passa mannslíkamanum. Sérhver notandi hefur mismunandi lögun. Sérsniðin aðlögunarviðmót leysa þetta vandamál. CNC-vinnsla sker hverja festingu til að passa við notandann. Þetta bætir vinnuvistfræði og lækkar þrýstipunkta. Liðlaga liðahylki fylgja sömu rökfræði. Þau vefjast utan um liði og vernda innri kerfi. Liðahylki mjaðma-/hnés þurfa nákvæma útlínu. Léleg passa veldur óþægindum og takmarkar hreyfingu. Góð passa finnst náttúruleg. Notandinn gleymir að tækið er þarna.
Skrúfað innlegg og festingareiginleikar
Skrúfgangar og festingar halda öllu saman. Þessir litlu smáatriði ráða því hvort tækið helst þétt eða losnar. CNC-vinnsla sker skrúfganga með nákvæmri stig og dýpt. Hún borar einnig krossgöt og fræsir flatar raðir í sömu uppsetningu. Þetta heldur öllum eiginleikum í réttri stöðu. Festingar á stýribúnaði þurfa þessa umhyggju. Rangstilltur skrúfgangur getur slitnað undir álagi. Vel skorinn skrúfgangur endist í þúsundir hringrása. Stýribúnaðurinn helst öruggur. Allt kerfið helst áreiðanlegt.
Kostir CNC vinnslu á utangrind
Nákvæm CNC vinnsla og endurtekningarhæfni
Að ná þéttum þolmörkum
Þröng vikmörk ráða því hvort klæðanlegt tæki hreyfist mjúklega eða festist. Nákvæm CNC-vinnsla nær tölum sem aðrar aðferðir geta ekki jafnað. Slípun nær ±0.005 mm dæmigerðu og ±0.001 mm besta mögulega. CNC-fræsing heldur ±0.025 mm dæmigerðu og ±0.005 mm besta mögulega. Vírsniðun fer enn þéttari við ±0.0001 tommur (0.0025 mm) eða betra. Þessar tölur skipta máli fyrir samskeytaviðmót og festingar á stýribúnaði. Klórukennt borhol eyðileggur röðun. Nákvæm vinnsla heldur öllu gangandi rétt.
Samræmi í framleiðslulotum
Endurtekningarhæfni er það sem aðgreinir áhugamannasmíði frá raunverulegum vörum. Hver eining verður að passa við þá fyrstu. Sjálfvirkni CNC tryggir þetta. Vélin fylgir sama forriti í hverri lotu. Engar mannlegar breytingar læðist inn í. Þessi samræmi hjálpar CNC vinnslu á ytri stoðgrind að stækka frá einni frumgerð til fullrar framleiðslu. Kaupendur fá eins rúmfræði og passa í hverja lotu.
Flókin rúmfræði og hönnunarfrelsi
Undirskurðir, útlínur og lífræn form
Full 5-ása samtímis vinnsla færir alla fimm ásana í einu. Þetta opnar fyrir undirskurði og mótaða fleti. Ítalskur verkfræðingur vann með Lewei Precision að því að smíða óvirkt ytri stoðgrind fyrir allan líkamann með þessari aðferð. Tækið nálgast úr mörgum sjónarhornum í einni uppsetningu. Uppsafnaðar villur frá tilfærslum hverfa. Lífræn form sem fylgja líffærafræði mannsins verða möguleg.
Hröð frumgerð og endurtekning
CNC og þrívíddarprentun vinna oft saman. Indego verkefnið notaði hvort tveggja við þróun. Verkfræðingar treystu á CNC vinnslu fyrir festingar og nákvæma hluti. Aukefnisframleiðsla meðhöndlaði flóknar rúmfræði og sérstillingar. Þessi samsetning flýtir fyrir ítrun. Hönnuðir prófa raunverulega málmhluta snemma. Þeir greina vandamál áður en verkfæri eru skorin.
Fjölhæfni efnis og yfirborðsáferð
Málmar, plast og samsett efni
CNC vinnsluaðferðir meðhöndla fjölbreytt úrval efna. Ál, ryðfrítt stál, títan, messing, kopar og hert stál henta öll vel til vinnslu. Hvert efni hefur sína kosti hvað varðar þyngd og styrk. Taflan hér að neðan sýnir hvernig CNC vinnsluaðferðir standa sig samanborið við viðbótarframleiðslu.
| Flokkur | CNC Machining | Aukefni Framleiðsla |
| Vélrænn styrkur | Sterkir, þéttir hlutar úr föstu efni | Lagabinding skapar veikleika |
| Þolmörk | Mjög þétt og samkvæm | Miðlungs; breytilegt eftir tækni |
| Surface Finish | Slétt, oft tilbúið til samsetningar | Grófara; gæti þurft eftirvinnslu |
| sveigjanleika | Stærist vel í fulla framleiðslu | Best fyrir keyrslur með litlu magni |
| Efnisvalkostir | Breitt úrval, þar á meðal títaníum | Takmarkað í sumum málmum |
| Styrkleiki | Alveg þétt; engar stuðningsvirki | Gæti þurft hitameðferð |
| Hlutastærð | Ekki takmarkað af byggingarhólfi | Byggingarhólf takmarkar stærð |
| Hitaþol | Stöðugt við háan hita | Hætta á hitabreytingum |
Óunnin áferð vs. slípuð áferð
Yfirborðsáferð hefur áhrif á þægindi og hreinlæti. Óunnin yfirborð henta vel fyrir innri festingar og hylki. Slípuð áferð hentar vel fyrir snertipunkta húðar. Spegilsniðnun nær ±0.00005 tommur (0.0013 mm) eða betra. Þessi sléttleiki dregur úr núningi og sliti. Það auðveldar einnig þrif fyrir læknisfræðilega notkun.
Hönnunaratriði fyrir CNC vinnslu á utangrind
Jafnvægi á milli nákvæmni og kostnaðar
Þolmörk hafa áhrif á hvernig klæðanlegt tæki passar og líður. Laus samskeyti titrar og veldur óþægindum. Þröng samskeyti hreyfist mjúklega og líður náttúrulega. En þrengri þolmörk kosta meira vegna þess að vélin gengur hægar, verkfæri slitna hraðar og skoðun tekur lengri tíma. Verkfræðingar verða að finna rétta staðinn. Mikilvæg tengifleti eins og samskeytaholur þurfa þéttustu forskriftirnar. Ómikilvæg sviga geta verið lausari. Þetta jafnvægi heldur tækinu öruggu án þess að sprengja fjárhagsáætlunina.
Bestu starfsvenjur GD&T
GD&T segir vélvirkjanum hvað raunverulega skiptir máli. Það skilgreinir gögn, eiginleikastýringar og leyfilegar frávik. Góð GD&T byrjar með skýrum gögnum með því að velja stöðug yfirborð. Notið staðsetningarvikmörk fyrir holumynstur og sniðstýringar fyrir bogadregin yfirborð. Forðist of mikla vikmörk á eiginleikum sem hafa ekki áhrif á virkni. Þetta heldur skoðun einfaldri og dregur úr úrgangi. Markmiðið er að miðla hönnunaráformum án þess að bæta við óþarfa kostnaði.
Ra gildi fyrir þægindi og hreinlæti
Yfirborðsáferð hefur áhrif á hvernig tækið er á húðinni. Hrjúf yfirborð ertir húðina og fangar bakteríur, en slétt yfirborð er betra og auðveldara að þrífa. Ra mælir meðal yfirborðshrjúfleika. Lægri Ra þýðir sléttari áferð. Taflan hér að neðan sýnir dæmigerðar kröfur.
| Umsókn | Ra-sviðið | Skýringar |
| Snertipunktar húðarinnar | Lágt Ra | Mjúk tilfinning, auðvelt að þrífa |
| Innri sviga | Miðlungs Ra | Virkur, ekki snert |
| Sameiginlegir tengifletir | Lágt Ra | Dregur úr núningi og sliti |
Eftirvinnsla fyrir læknisfræðilega og iðnaðarlega notkun
Ytri stoðgrindur læknisfræðinnar þurfa sérstaka umhirðu. Pússun fjarlægir verkfæraför og býr til hreinlætislegt yfirborð. Anóðisering bætir verndarlagi ofan á ál. Perlublástur gefur einsleitt matt útlit. Iðnaðareiningar geta sleppt snyrtifræðilegum skrefum og einbeitt sér í staðinn að slitþoli. Rétt eftirvinnsla fer eftir því hvar tækið verður notað.
Uppsetningartími og breytingar á verkfærum
Hver uppsetning bætir við kostnaði því vélin stöðvast, rekstraraðilinn færir hlutinn til og nákvæmnin getur breyst. Fimmása vinnsla dregur úr uppsetningum þar sem hlutinn helst fastur. Færri verkfæraskipti spara einnig tíma. Vel hönnuð hlutur þarfnast færri aðgerða, sem dregur úr vinnuafli og vélatíma. Hönnun með tilliti til framleiðsluhæfni þýðir að hugsa um þetta snemma.
Áhrif efnisvals á kostnað
Efnisval hefur áhrif á kostnað á tvo vegu. Verð á hráefni er mjög mismunandi. Títan kostar meira en ál. Vinnsluhæfni skiptir einnig máli. Hörð efni slitna hraðar á verkfærum og skera hægar. Kostnaðarmatslíkan fyrir handgerða ytri stoðgrindarhluta notar efnistegund sem inntak. Það leggur saman efniskostnað, vinnuafl, viðhald véla, afskriftir og vinnslutíma. Að velja rétt efni veitir jafnvægi á milli styrks, þyngdar og fjárhagsáætlunar. Markmiðið er ending án þess að eyða of miklu.
Að velja NOBLE fyrir CNC vinnslu á utangrind

Heildarþjónusta frá hönnun til samsetningar
NOBLE vinnur með málm og plast. En við gerum meira en bara að skera hluti. Við sjáum um hönnun, frumgerðasmíði, framleiðslu og samsetningu. Eitt teymi sér um allt frá upphafi til enda. Þetta sparar tíma og fækkar mistökum. Samskipti eru skýr frá fyrstu skissu til lokaafurðar.
Kerfi sem hægt er að bera þarf festingar, festingar fyrir stýribúnað og rafeindabúnað sem passa saman. NOBLE framleiðir alla þessa hluti í okkar eigin verkstæði. Þröng vikmörk eru í gegnum allt kerfið. Lokabúnaðurinn hreyfist vel. Sérhver íhlutur passar við upprunalegu hönnunina. Samsetningin fer fram í fyrstu tilraun.
ISO 9001:2015 og ISO 13485:2016
Vottanir skipta máli fyrir líkamshluta. NOBLE hefur ISO 9001:2015 staðalinn fyrir almenna gæðastjórnun. Við höfum einnig ISO 13485:2016 staðalinn fyrir lækningatæki. Þessi staðall er lykilatriði fyrir klæðanleg vélfærakerfi. Hann nær yfir hönnunarstýringu, framleiðslu og lokaskoðun.
ISO 13485 er ekki lagaleg krafa fyrir alla birgja, en það er alþjóðlegur iðnaðarstaðall sem framleiðendur lækningavélmenna búast við. Hann sýnir að samstarfsaðili rekur gæðakerfi með stýrðri, rekjanlegri og staðfestri framleiðslu.
Mismunandi reglur gilda eftir svæðum. Taflan hér að neðan sýnir hvað samstarfsaðilar þurfa fyrir læknisfræðilega vinnu.
| Vottun / Staðall | Region | Nauðsynlegir staðlar |
| ISO 13485 | Global | Vottað QMS, staðfestar breytur, tækjasöguskrár |
| FDA 21 CFR hluti 820 | Bandaríkin | Rekjanleiki hönnunar, staðfesting ferla (IQ/OQ/PQ), rekjanleiki lotu |
| MDR-reglugerð ESB 2017/745 | Evrópa | Tæknileg skjöl, efnisvottorð, áhættustýring (ISO 14971) |
| PMDA / MHLW | Japan | Skráning framleiðanda, JIS-samhæfð vottorð |
| TGA | Ástralía | Meginreglur, samantektir á lífsamhæfni |
NOBLE uppfyllir þessa staðla. Hlutirnir þínir fara hraðar í gegnum endurskoðun.
Atvinnugreinar sem við þjónum
Læknisfræðilegar umsóknir
Læknisfræðilegar ytri stoðgrindur hjálpa sjúklingum að endurheimta hreyfigetu eftir meiðsli eða veikindi. Þessi tæki þurfa nákvæma liði og þægilega snertipunkta. NOBLE framleiðir íhluti fyrir bæði markmiðin. Slétt yfirborð kemur í veg fyrir húðertingu við langvarandi notkun. Þröng vikmörk halda liðhreyfingum stöðugum og náttúrulegum. Niðurstaðan er öruggt og áreiðanlegt tæki sem styður við bata.
Klínískar ytri stoðgrindur standa frammi fyrir sömu kröfum. Þær gangast undir sótthreinsun og endurtekna notkun. Við reiðum okkur á vottaðan samstarfsaðila með sannað ferli til að tryggja að hver eining uppfylli forskriftirnar.
Iðnaðar- og hernaðarforrit
Iðnaðarútgáfur af stoðgrindum draga úr hættu á meiðslum í verksmiðjum. Starfsmenn nota þær til að lyfta þungum byrðum án álags. Hernaðarútgáfur hjálpa hermönnum að bera búnað langar leiðir. Báðar þurfa sterka, léttvæga hluti sem endast í mikilli notkun. NOBLE notar ál og títaníum fyrir þessi störf. Flókin rúmfræði frá hönnunarbestun er ekkert vandamál. Niðurstaðan er sterkur rammi sem þyngir ekki notandann.
Heildaraðferð okkar
Hönnunarstuðningur og frumgerð
Góð hönnun lækkar kostnað síðar meir. NOBLE hjálpar verkfræðingum að velja efni og eiginleika til skurðar. Við skoðum vikmörk, frágangsþarfir og kostnaðarþætti snemma. Frumgerðasmíði fylgir hratt í kjölfarið. Þú færð raunverulega hluti til að prófa passun og virkni áður en full framleiðsla fer fram. Þetta grípur vandamál þegar breytingar eru ódýrar og hraðar.
Framleiðsla, samsetning og gæðaeftirlit
Eftir að hönnun hefur verið samþykkt hefjum við framleiðslu. Vélar okkar keyra sama forritið í hverri lotu. Hver hluti passar við þann fyrsta. Við skoðum hvert stykki fyrir samsetningu. Síðan setjum við allt saman og athugum lokaeininguna. Gæðaskrár fylgja hverri pöntun. Þetta veitir þér fulla rekjanleika frá hráefni til fullunninnar vöru.
CNC-vinnsla á ytri stoðgrindum skilar nákvæmum, endingargóðum og léttum hlutum sem læknisfræðilegar og iðnaðarlegar ytri stoðgrindur krefjast. Efnisval, hönnunarákvarðanir og ferlisval hafa öll áhrif á lögun, afköst og kostnað. Engin önnur aðferð jafnast á við nákvæmni, endurtekningarhæfni og hönnunarfrelsi CNC vinnu. Þess vegna skiptir svo miklu máli að velja samstarfsaðila sem skilur bæði þarfir vinnslu og vélmennaforrita. Horft til framtíðar munu blendingsframleiðsla, gervigreindarknúin verkfæraslóðabestun og háþróuð efni draga úr þyngd og auka yfirborðsgæði. Tilbúinn að smíða næsta ytri stoðgrind þína? Talaðu við NOBLE um CNC-vinnsluþarfir þínar í dag.
Algengar spurningar um CNC vinnslu á utangrind
Til hvers er CNC vinnsla á ytri stoðgrind notuð?
Það framleiðir nákvæmlega þá hluta sem klæðanleg vélmenni þurfa. Samskeyti, rammar, sviga og hylki koma öll úr þessu ferli. Lækningatæki nota það til að hjálpa fólki að jafna sig og hreyfa sig. Iðnaðar- og herkerfi nota það til að bera álag og koma í veg fyrir meiðsli. Aðferðin gefur þröng vikmörk og niðurstöður sem eru þær sömu í hvert skipti.
Hvaða efni henta best fyrir ytri stoðgrindarhluta?
Það fer eftir verkinu. Títan af gerð 5 og 23 henta vel fyrir burðarliði. Ál 6061 og 7075 henta vel fyrir ramma. Kolefnisþráður sparar þyngd en er erfiður í skurði. Plast eins og PEEK og Delrin ráða við snertifleti og taka í sig högg. Hvert val hefur áhrif á kostnað, hversu auðvelt er að skera og frágangsþarfir.
Hvers vegna er 5-ása vinnsla betri en 3-ása fyrir ytri stoðgrindur?
Fimmása vélar skera hluta í einni uppsetningu. Hluturinn helst fastur, þannig að villur af hreyfingu hans hverfa. Þriggjaása vinna þarfnast margra uppsetninga og staflavillur geta ýtt borun út fyrir vikmörk. Fimmása vélar ná einnig til undirskurða og holra rása sem einfaldari vélar geta ekki snert.
Hversu þröng geta vikmörk orðið með CNC vinnslu á ytri stoðgrind?
Slípun nær ±0.005 mm dæmigert og ±0.001 mm bestum mögulegum. CNC fræsing nær ±0.025 mm dæmigert og ±0.005 mm bestum mögulegum. Vírsnið er þéttari við ±0.0001 tommur eða betra. Samskeyti og festingar á stýribúnaði þurfa þessar tölur til að halda hreyfingu mjúkri og réttri röðun.
Geta CNC-vinnsla og þrívíddarprentun virkað saman?
Já, og það gera þeir oft. Indego verkefnið notaði hvort tveggja í þróunarferlinu. Festingar og nákvæmir málmhlutar voru smíðaðir með CNC-tækni. Aukefnisframleiðsla tókst á við flókin form og sérsniðnar vinnubrögð. Þessi samsetning flýtir fyrir prófunum og gerir hönnuðum kleift að prófa raunverulega hluti áður en full framleiðsla hefst.
Hvaða yfirborðsáferð þarf læknisfræðilegt ytri stoðgrind?
Snertipunktar í húð þurfa lágt Ra til að auðvelda þægindi og þrif. Innri festingar geta fengið miðlungsgóða áferð þar sem enginn snertir þær. Samskeyti þurfa einnig lágt Ra til að draga úr núningi og sliti. Pússun, anóðisering og blástur með perlum eru algeng eftirvinnsluskref fyrir lækningatæki.
Hvaða vottanir ætti vélrænn samstarfsaðili að hafa?
Leitið að ISO 9001:2015 fyrir almenna gæðastjórnun. ISO 13485:2016 skiptir mestu máli fyrir lækningatæki. Það nær yfir hönnunarstýringu, framleiðslu og skoðun. Svæðisbundnar reglur eins og FDA 21 CFR Part 820 og EU MDR 2017/745 geta einnig átt við. Þessir staðlar sýna að samstarfsaðili rekur stýrða, rekjanlega verslun.
Hvernig lækka ég kostnað við CNC vinnslu á utangrind?
Minnkaðu uppsetningar og verkfæraskipti. Fimmása vinnsla heldur hlutanum fastklemmdum, sem sparar tíma og vinnu. Veldu efni sem vega vel á milli styrks, þyngdar og vinnsluhæfni. Slakaðu á vikmörkum á sviga sem ekki eru mikilvægir. Góð hönnun fyrir framleiðsluhæfni dregur úr kostnaði án þess að fórna nákvæmni þar sem það skiptir máli.







