
Sérhver insúlínpenni og sjálfvirkur sprautubúnaður er háður rörlykjuhaldara sem verður að virka án nokkurra mistaka. Jafnvel lítill galli getur sett öryggi sjúklinga í hættu. Þegar þú velur CNC-fræsaða rörlykjuhaldara skuldbindur þú þig til nákvæmni í hverju skrefi - frá upphaflegri hönnun til lokaskoðunar. Hvað ættir þú að hafa í huga þegar þú vinnur rörlykjuhaldara með CNC? Þessi handbók veitir áreiðanleg svör við smíði lækningatækja og skipulagningu hönnunar þeirra.
Smíði lækningatækja krefst nákvæmra sérsniðinna hluta og strangra gæðaeftirlits, og CNC-vinnsla á hylkisfestingum krefst þröngra vikmörka sem halda glerhylkinu öruggu og skömmtunarkerfinu í samræmi. Læknisfræðilegar reglur setja staðla fyrir gæði og prófanir, og þessir staðlar móta beint hvernig CNC-vinnsla á hylkisfestingum er staðfest og skjalfest. Læknar og hjúkrunarfræðingar treysta á örugg og skilvirk tæki, þannig að allir vélrænir eiginleikar - skrúfur, axlir og innri göt - verða að vera staðfestir. Þessir hlutar þurfa læknisfræðilegt efni sem standast efni, og CNC-vinnsla á hylkisfestingum notar oft ryðfrítt stál eða háþróaða fjölliður sem þola endurtekna sótthreinsun. Reglur eru framfylgt með úttektum til að tryggja að tæki séu í samræmi við kröfur, og þessar úttektir fara yfir vinnsluskrár, slitskrár verkfæra og skoðunargögn. Leiðandi fyrirtæki á sviði lækninga einbeita sér að áreiðanleika í hönnun sinni og þau líta á CNC-vinnslu á hylkisfestingum sem kjarnahæfni, ekki eftiráhugsun. Að þekkja þessi atriði er lykillinn að því að smíða farsæl tæki, því rúmfræði festingarinnar hefur bein áhrif á nákvæmni innspýtingar, þægindi notenda og langtíma endingu.
Hlutverk skothylkihaldara CNC Machining í lækningatækjum
CNC-vinnsla á hylkihaldurum er mjög mikilvæg við framleiðslu lækningatækja. Þetta ferli fjarlægir efni úr heilum blokk til að búa til flókna, nákvæma hluti. Ólíkt mótun eða þrívíddarprentun býr CNC-vinnsla til hrein form með þröngum vikmörkum sem framleiðsla lækningatækja krefst. Niðurstaðan er hluti sem passar fullkomlega, þéttist áreiðanlega og virkar á sama hátt í þúsundir notkunar.
Að skilgreina íhlutinn og virkni hans
Hylkihaldari gerir meira en að halda glerhólki á sínum stað. Hann styður allt dreifingarkerfið og tengir hylkið við nálarsamstæðuna og skömmtunarbúnaðinn. Sérhver yfirborð, þráður og öxl gegnir hlutverki. CNC-vinnsla veitir framleiðendum þá stjórn sem þeir þurfa til að uppfylla nákvæmlega þessar forskriftir.
Uppbyggingarstuðningur og samræming
Handhafinn verður að halda rörlykjunni fullkomlega í takt við nálina. Jafnvel lítil skekkja getur valdið beygðum nálum, röngum skömmtum eða sársaukafullum inndælingum. CNC-vinnsla nær sammiðjuþoli sem heldur rörlykjunni miðjuðri inni í hylkinu. Vélfrænt gat tryggir þétta passun sem kemur í veg fyrir að rörlykjan hreyfist við notkun. Þessi nákvæmni skiptir máli vegna þess að sjúklingar nota þessi tæki oft á hverjum degi, stundum í mörg ár. Vel vélrænn handhafi heldur styrk sínum með endurteknum innsetningum og fjarlægingum.
Efnisþykktin hefur einnig áhrif á hversu vel það virkar. Of þunnt og festingin springur við álagi. Of þykkt og tækið verður fyrirferðarmikið og óþægilegt. CNC-vinnsla gerir hönnuðum kleift að stilla veggþykktina nákvæmlega og búa til hluti sem eru sterkir en samt grannir. Þetta jafnvægi bætir bæði endingu og notendaupplifun.
Að tryggja heilleika vökva og koma í veg fyrir leka
Leki er alvarlegur bilun í öllum lækningatækjum. Lekandi rörlykjuhylki getur sóað lyfjum, gefið ranga skammta eða útsett sjúklinga fyrir hættulegum lyfjum. Þéttiflöturinn verður að vera sléttur og flatur til að skapa rétta hindrun. CNC-vinnsla framleiðir yfirborðsáferð með lágum grófleikagildum, oft undir 0.4 míkrómetrum Ra. Þessir sléttu fletir leyfa O-hringjum og þéttingum að sitja rétt og skapa áreiðanlega þéttingu.
Þræðirnir sem tengja festinguna við aðra hluti þurfa einnig nákvæmni. Illa skornir þræðir geta krossað þræði eða losnað með tímanum. CNC-vinnsla sker þræði með jöfnum stigi og dýpt, sem tryggir örugga tengingu í hvert skipti. Þessi áreiðanleiki er nauðsynlegur fyrir tæki sem sjúklingar nota án eftirlits.
Tegundir skothylkihaldara og notkun þeirra
Mismunandi læknisfræðileg notkun krefst mismunandi hönnunar á haldara. CNC vinnsluþjónusta sér um þessa fjölbreytni með sveigjanlegum verkfærum og forritanlegum ferlum. Framleiðendur geta skipt fljótt á milli hönnunar, sem gerir framleiðslu á sérsniðnum hlutum skilvirka, jafnvel fyrir litlar framleiðslulotur.
Áfylltar sprautur og sjálfvirkar sprautur
Áfylltar sprautur og sjálfvirkar sprautur nota rörlykjuhaldara sem þurfa að þola fjaðurkraft og höggálag. Þegar sjúklingur ýtir á virkjunarhnappinn knýr nálina nálina áfram og gefur lyfið. Haldurinn gleypir þessa krafta án þess að beygja sig. CNC-vinnsla býr til haldara úr efnum eins og ryðfríu stáli og PEEK sem þola þetta álag. Vélunnin yfirborð standast einnig slit frá endurtekinni notkun, sem lengir líftíma tækisins.
Þessi tæki eru oft með lítil þvermál, sem krefst svissneskrar beygju til að fá einstaka nákvæmni. Ferlið styður eiginleika eins og innri þræði, keilulaga bor og nákvæmar afskurðar sem bæta virkni.
Greiningarhvarfefnishylki
Greiningartæki nota rörlykjuhaldara til að geyma hvarfefni og sýni. Þessir haldarar verða að viðhalda heilleika vökvans en leyfa sjónskynjurum að lesa niðurstöður. CNC-vinnsla býr til nákvæma glugga og rásir sem eru í takt við greiningarkerfið. Slétt yfirborð kemur í veg fyrir myndun loftbóla, sem gæti truflað mælingar.
Margar greiningarhylki eru einnota, þannig að kostnaðurinn skiptir máli. CNC-vinnsla býður upp á hagkvæma lausn fyrir meðalstóra framleiðslu. Ferlið fjarlægir þörfina fyrir dýr mót, sem gerir það tilvalið fyrir vörur sem breytast oft eða hafa styttri líftíma. Þessi sveigjanleiki styður við nýsköpun í framleiðslu lækningatækja og gerir fyrirtækjum kleift að prófa nýjar hönnun fljótt.
Ferli fyrir CNC vinnslu á skothylki
Þegar þú býrð til rörlykjuhylki fyrir lækningatæki skiptir ferlið sem þú velur jafn miklu máli og hönnunin. Þú þarft aðferðir sem gefa þröng vikmörk, slétt yfirborð og stöðugar niðurstöður. CNC vinnsluþjónusta gerir þér kleift að meðhöndla flókin form og halda kostnaði lágum. Hvort sem þú þarft sýnishorn eða heilar framleiðslulotur, þá skipta réttu ferlarnir öllu máli.
Há-nákvæmni CNC Milling og Beygja
Fræsing og beygja eru helstu skrefin í smíði á hylkihaldurum. Fræsing notar snúningsverkfæri til að skera efni af föstum vinnustykki. Beygja snýr vinnustykkinu á móti föstu verkfæri. Báðar aðferðir virka vel fyrir lækningahluti. Fimmása vinnsla fer skrefinu lengra. Hún færir skurðarverkfærið eftir fimm ásum á sama tíma. Þetta gerir þér kleift að vinna flókin form í einni uppsetningu. Fyrir hylkihaldara með skásettum eða bognum fleti minnkar fimmása vinnsla villur og sparar tíma. Hver breyting á uppsetningu getur valdið rangri stillingu, þannig að færri uppsetningar þýða betri nákvæmni.
Örvinnsluvinnsla fyrir litla eiginleika
Margir rörlykjuhaldarar hafa smáa eiginleika sem þarfnast örvinnslu. Hugsið ykkur litlar rásir, fína þræði og þröngar opnanir. Þessar rásir stýra vökvaflæði eða tengjast öðrum hlutum. Örvinnslu notar sérstök verkfæri og mikinn snúningshraða til að skera þessa eiginleika án þess að brjóta verkfærið. Erfiðasti hlutinn er að vera nákvæmur við svona litlar stærðir. Mjög lítið verkfæri getur brotnað við röng skurðarskilyrði. Vélar með hraðvirkum snúningshraða og sterkum grindum ráða vel við þetta. Þær halda flísálagi stöðugu og stöðva titring. Fyrir lækningatæki sem þurfa nákvæma vökvagjöf verða þessir smáu eiginleikar að vera fullkomnir. Að smíða sérsniðna hluti fyrir þessa smáu íhluti krefst vandlegrar skipulagningar og réttra verkfæra.
Svissnesk beygja fyrir flókna hluti með litlum þvermál
Fyrir langa og þunna hylkishaldara er svissnesk beygja besta aðferðin. Ólíkt hefðbundinni beygja, þar sem vinnustykkið er aðeins haldið af spennufestingunni, notar svissnesk beygja leiðarhylsi. Þessi hylsi styður stöngina rétt við skurðarsvæðið. Uppsetningin kemur í veg fyrir beygju, jafnvel þegar hlutinn er miklu lengri en hann er breiður.
Svona bera sig aðferðirnar tvær saman fyrir hylki með litlum þvermál:
| Viðmiðun | Swiss Turning | Hefðbundin beygja |
| Stuðningur við vinnustykki | Leiðarhylki styður stöng á skurðarsvæði | Aðeins stuðningur fyrir klemmu/föstu |
| Hámarks L/D hlutfall | Allt að 100:1 án þess að beygja sig | ~5:1–10:1 fyrir beygju |
| Umburðarlyndi | ±0.005 mm á litlum eiginleikum | ±0.01 mm staðall |
| Yfirborðsmeðhöndlun | Ra 0.4 μm mögulegt | Erfitt að passa við litla þvermál |
| Hætta á beygju | Stöðvuð við upptök | Veldur titringi, keilu og ójafnri áferð. |
Leiðarhylsun skiptir miklu máli. Í hefðbundinni beygju beygist hlutinn þegar hlutfallið á milli lengdar og þvermáls fer yfir 4:1. Skurðtækið þrýstir á vinnustykkið og óstuddi endinn færist frá. Þetta veldur titringi, keilu og ójafnri áferð. Svissnesk beygja stöðvar þetta vandamál. Hún styður vinnustykkið nákvæmlega þar sem skurðurinn á sér stað. Niðurstaðan er hlutur sem uppfyllir þröng vikmörk og slétt yfirborð. Þetta skiptir máli fyrir læknisfræðilega notkun þar sem handfangið verður að vera fullkomlega í takt.
Ítarleg frágangur og aukaaðgerðir
Vélræn vinnsla fær hlutinn nær endanlegri lögun sinni. En frágangsskrefin færa hann upp í það gæðastig sem lækningatæki þurfa. Yfirborðsáferð, gæði brúna og ryðþol skipta öllu máli fyrir rörlykjuhaldara sem snerta lyf eða vefi sjúklinga.
Að ná nauðsynlegri yfirborðsgrófleika (Ra)
Yfirborðshrjúfleiki hefur áhrif á hversu vel hylkishaldarinn þéttist. Hann hefur einnig áhrif á hversu auðvelt hann er að þrífa. Fyrir læknisfræðilega gæðafjölliður eins og PEEK fer mögulegur Ra eftir vinnsluaðstæðum:
| Vinnsluástand | Ra-svið (µm) | Ra-svið (µin) |
| Eins og vélrænt (hvassar verkfæri, réttar stillingar) | 1.6-3.2 | 63-125 |
| Fín frágangur (vandleg frágangur) | 0.8-1.6 | 32-63 |
| Pússað (pússun eftir vinnslu) | 0.2-0.4 | 8-16 |
Fyrir læknisfræðilega notkun þarf yfirleitt Ra gildið 0.8 µm eða meira fyrir liðfleti og tengifleti ígræðslu og vefja. Þetta þýðir að oft þarf fína frágang eða pússun eftir vinnslu. Styrktar PEEK-gæðir geta verið erfiðari í frágangi. Trefjastyrkingin tognar út við vinnslu og skilur eftir hrjúfara yfirborð. Í slíkum tilfellum gætirðu þurft að skipta um verkfæri eða taka auka frágang til að ná markmiðinu.
Afgrátun, fæging og óvirkjun
Eftir vinnslu þarf að huga að hverri brún. Klippur eru litlar, upphækkaðar brúnir á efni. Þær geta brotnað af við notkun og mengað lyfið. Afklipping fjarlægir þessa galla með handverkfærum, veltiefni eða hitaferlum. Fyrir lækningatæki er afklipping ekki valfrjáls. Hún er nauðsynleg.
Pússun bætir yfirborðsáferðina enn frekar. Fyrir málmhylkishaldara skapar pússun slétt yfirborð sem berst gegn bakteríum og er auðvelt að þrífa. Fyrir pólýmerhluta fjarlægir pússun verkfæramerki og gefur samræmt útlit.
Óvirkjun er efnameðferð sem verndar hluti úr ryðfríu stáli gegn ryði. Hún fjarlægir laust járn og óhreinindi á yfirborði og hjálpar til við að mynda verndandi krómoxíðlag. Hér eru algengar aðferðir:
- SítrónusýruóvirkjunEfnameðferð sem fjarlægir laust járn og óhreinindi á yfirborði og hjálpar til við að mynda verndandi krómoxíðlag. Hún er umhverfisvæn, öruggari en saltpéturssýra og bætir ryðþol án þess að breyta útliti eða stærð hlutarins.
- Óvirkjun saltpéturssýruHefðbundin meðferð sem fjarlægir óhreinindi á yfirborði og styrkir náttúrulegt verndarlag. Hún virkar vel fyrir ákveðnar málmblöndur og hjálpar til við að undirbúa hluti fyrir erfiðar læknisfræðilegar aðstæður.
- RafskautunRafefnafræðileg frágangsferli sem fjarlægir þunnt lag af efni til að skapa sléttara, hreinna og ryðþolnara áferð. Það fjarlægir smávægilega galla og fastan óhreinindi án þess að bæta við sérstöku lagi, þannig að stærð hluta helst sú sama.
Ef það er rétt óvirkjað endist vörnin og stöðugleikinn lengi og hefur ekki áhrif á stærð hluta.
Óvirkjun fjarlægir mjög þunnt magn af efni af yfirborði vinnustykkisins. Það skilur eftir oxíðlag sem er um 0.00001 tommur þykkt. Fyrir vikið eru óvirkjuð yfirborð oft slétt og glansandi. Ferlið breytir ekki stærð hlutarins. Fyrir lækningahylki sem fara í gegnum endurtekna sótthreinsun er þessi ryðvörn nauðsynleg.
Fyrirtæki sem þurfa á áreiðanlegri CNC-vinnslu á hylkisföngum að halda leita oft til sérfræðinga. Leiðandi framleiðsluaðili í Kína býður upp á alhliða þjónustu sem nær yfir allt frá frumgerðasmíði til fjöldaframleiðslu. Fagleg þekking þeirra hjálpar framleiðendum lækningatækja að takast á við flókin form, þröng vikmörk og strangar reglur. Með því að vinna með reyndri verkstæði minnkar þú áhættu og kemur vörunni þinni hraðar á markað.
Efni fyrir CNC vinnslu á skothylki
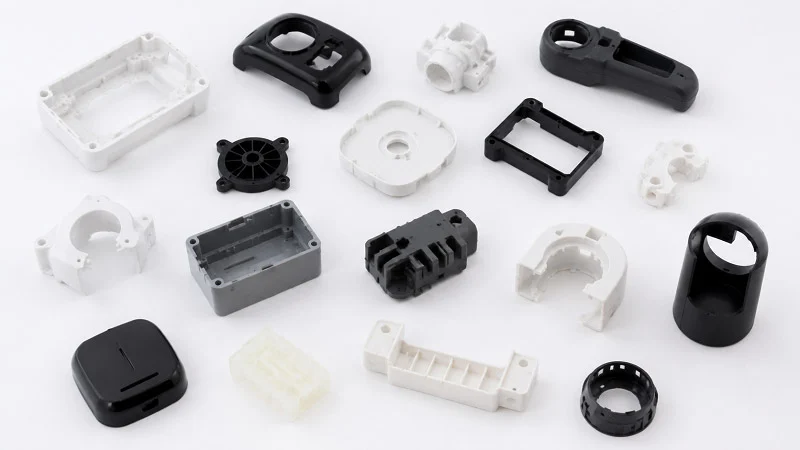
Efnið sem þú velur fyrir lækningahylki hefur áhrif á bæði öryggi sjúklinga og framleiðslukostnað. Það verður að þola efni, þola sótthreinsun og vera stöðugt til langs tíma. Það þarf einnig að uppfylla lífsamhæfnistaðla eins og ISO 10993-18. CNC-vinnsla vinnur með mörg efni, þannig að þú hefur möguleika fyrir þína sérstöku notkun.
Læknisfræðilega gæðafjölliður
Fjölliður eru leiðandi á markaði lækningatækja fyrir rörlykjur. Þær eru léttar, tæringarþolnar og hægt er að vinna úr þeim flóknar gerðir með sléttum yfirborðum.
Hágæða plast (PEEK, COC)
Þrjár fjölliður skera sig úr fyrir læknisfræðilega notkun. PEEK býður upp á mikinn styrk og hitaþol. Það þolir endurtekna sótthreinsun í sjálfsofnun án þess að missa lögun sína. COC hefur lágt rakaupptöku og góðan víddarstöðugleika.
Fyrir rörlykjur fyrir insúlínpenna hefur verið prófað ákveðið fjölliðuefni með geymsluþol í 2-3 ár. Það helst samhæft við insúlínblöndur og rotvarnarefni á þeim tíma. Fjölliðan má ekki brotna niður eða hvarfast við lyfið með tímanum.
Línuleg varmaþenslustuðull er 5.5 × 10⁻⁵ /°C. Það þýðir að haldarinn heldur þröngum vikmörkum jafnvel þegar tækið er fært úr köldu geymslu í heitt hólf. Samræmdar stærðir hafa áhrif á þéttingu og nákvæmni skammta.
Jafnvægi á efnaþoli og vélrænum styrk
Hylkihaldari verður fyrir áhrifum af hörðum efnum. Lyfjablöndur innihalda oft alkóhól, vetnisperoxíð eða önnur sótthreinsiefni. Fjölliðan verður að standast þessi efni án þess að springa eða bólgna.
Samkvæmt ASTM D543-06 prófuninni sýndi prófað fjölliða engar sýnilegar sprungur og minni en 0.5% þyngdarbreytingu eftir 7 daga dýfingu. Prófunin náði yfir 70% og 99% ísóprópýlalkóhól, 3-35% vetnisperoxíð, bensalkóníumklóríð, 2-3.4% glútaraldehýð, ólífuolíur og steinefnaolíur og vatnskenndar sýrur og basa með pH 2-12. Þetta svið nær yfir flest sótthreinsiefni og lyfjaformúlur sem notaðar eru í læknisfræðilegum aðstæðum.
Prófanir á útdráttar- og útskolunarefnum samkvæmt ISO 10993-18 staðfestu að fjölliðan bætir minna en 10 ppm af heildarlífrænu kolefni við útdráttarmiðilinn. Þetta er undir öryggismörkum fyrir lyf sem gefin eru inn í æð. Fyrir lífsamrýmanlegan rörlykjuhaldara sem geymir lyf sem fara beint í sjúkling er þessi læknisfræðilega lífsamrýmanleikaprófun nauðsynleg.
Málmar fyrir notkun við mikla spennu
Sumir lyfjahylki þurfa styrk málms. Þar á meðal eru sjálfvirkir sprautuhylki með miklum fjaðurkrafti eða tæki sem fara í gegnum þúsundir notkunarlotna.
Ryðfrítt stál og títan málmblöndur
Ryðfrítt stál býður upp á góða vinnsluhæfni fyrir flókna lækningahluti. Tegundir með viðbættu mólýbdeni veita betri tæringarþol, sem skiptir máli þegar festingin kemst í snertingu við saltvatnslausnir eða aðrar klóríðlausnir. Títanmálmblöndur veita hæsta styrk-til-þyngdarhlutfallið. Þær eru einnig lífsamhæfar og standast tæringu í húsinu.
Þessi efni leyfa nákvæma skurð á þunnum veggjum og fínum þráðum. Haldurinn helst sterkur jafnvel í litlum stærðum.
Yfirborðsmeðferðir fyrir slitþol og tæringarþol
Hylki fyrir lækningatæki þurfa oft yfirborðsmeðhöndlun. Óvirkjun fjarlægir frítt járn og hjálpar til við að mynda verndandi krómoxíðlag. Þetta bætir tæringarþol án þess að breyta stærð hluta. Rafpólun skapar sléttara yfirborð sem stenst bakteríuuppsöfnun.
Fyrir títanhluti getur anóðisering aukið slitþol og litakóðun. Þessar meðferðir lengja líftíma festingarinnar og viðhalda lífsamhæfni hennar við endurtekna notkun.
Framleiðendur lækningatækja sem þurfa á áreiðanlegri framleiðslu á sérsniðnum hlutum að halda leita oft til reyndra samstarfsaðila í CNC-vinnslu. Rétt efnisval, ásamt réttum aðferðum og frágangi, tryggir að hylkishaldarinn uppfyllir allar öryggis- og afköstarkröfur.
Hönnunaratriði fyrir CNC vinnslu á skothylki
Góð hönnun breytir frábærri hugmynd í hlut sem vinnur vel og virkar áreiðanlega. Fyrir lækningahylki hafa hönnunarval áhrif á allt frá þéttieiginleikum til framleiðslukostnaðar. Að taka þessar ákvarðanir réttar snemma sparar tíma, peninga og pirring síðar. Sérhvert lækningatæki byrjar með hönnun og hylkihaldarinn er engin undantekning. Leiðin sem þú nálgast vikmörk, rúmfræði og framleiðsluhæfni ræður því hvort lækningavaran þín tekst eða mistekst.
Nákvæmniþol og GD&T
Þolmörk segja vélvirkjanum hversu miklar breytingar hlutur getur haft og samt virkað rétt. Fyrir rörhylki þurfa sum yfirborð mjög nákvæma stjórn á meðan önnur geta verið lausari. Geometrísk víddarmæling og þolmörk (GD&T) gefur þér skýrt tungumál til að miðla þessum kröfum á teikningum þínum. Læknisfræðileg notkun krefst þessa stigs skýrleika vegna þess að mikið er í húfi.
Að stjórna þröngum vikmörkum fyrir þéttiefni
Þéttifletir krefjast mikillar nákvæmni. Ef yfirborðið þar sem O-hringurinn er staðsettur er ekki slétt, bilar þéttingin. Lyf leka, skammtar verða ónákvæmir og sjúklingar þjást. GD&T tákn eins og flatnæmi tilgreina nákvæmlega hversu mikið yfirborð má víkja frá fullkomnu plani. Þetta er mikilvægt hugtak í læknisfræði.
Flatleiki hjálpar til við að tryggja áreiðanlegar þéttiflötur á smíðuðum flansum. Flatleiki tilgreinir hversu mikið yfirborð má vera frábrugðið fullkomlega sléttu plani. Það er mikið notað á þéttiflötum, smíðuðum flansum og festingarflötum til að tryggja rétta snertingu og koma í veg fyrir leka eða ójafnt álag.
Sama rökfræði á við um rörhylki. Flatleiki á þéttifletinum segir vélvirkjanum hvaða gæðastig þú þarft. Án þess er svigrúm fyrir túlkun. Mismunandi vélvirkjar gætu gefið mismunandi niðurstöður og sumar þeirra gætu lekið. Læknisfræðilegar reglugerðir krefjast þess að þú hafir stjórn á þessum breytum.
Yfirborðsáferð fer hönd í hönd með flatnæmi. Yfirborð getur verið fullkomlega flatt en samt hrjúft. Hrjúf yfirborð mynda örsmáar rásir þar sem vökvi getur sloppið út. Teikningin þín ætti að tilgreina bæði flatnæmi og yfirborðshrjúfleika til að þétta svæði. Saman tryggja þessi stýringar viðeigandi hindrun. Þessi tvöfalda forskrift er staðlað ferli í læknisfræðilegri hönnun.
Þolmörk staflagreining fyrir samsetningu
Einstakir hlutar bila sjaldan af sjálfu sér. Vandamál koma upp þegar hlutar koma saman. Þolmörkgreining kannar hvernig vikmörk safnast upp á milli margra íhluta í samsetningu. Lækningatæki hafa oft marga samtengda hluta, sem gerir þessa greiningu nauðsynlega.
Ímyndaðu þér rörlykjuhaldara sem tengist nálarmiðstöð og skömmtunarkerfi. Hver hluti hefur sín eigin vikmörk. Göt haldarans gæti verið +0.02 mm. Þvermál rörlykjunnar gæti verið -0.01 mm. Gengið á miðstöðinni gæti haft sín eigin frávik. Þegar þetta er lagt saman gæti heildarfrávikið farið yfir það sem hönnunin leyfir. Þetta atburðarás er algeng í þróun lækningavara.
Staflagreining hjálpar þér að greina þessi vandamál fyrir framleiðslu. Þú reiknar út versta hugsanlega atburðarás: allir hlutar í hámarks efnisástandi. Ef versta hugsanlega atburðarás virkar samt sem áður er hönnunin örugg. Ef ekki þarftu að herða á vikmörkum eða endurhanna viðmótið. Þessi aðferð kemur beint frá viðurkenndum starfsháttum í læknisfræði.
Þessi greining skiptir máli fyrir lækningatæki því bilanir eru ekki ásættanlegar. Tæki sem virkar í 99% tilfella bilar samt í 1% tilfella. Fyrir vöru sem milljónir sjúklinga nota daglega þýðir það þúsundir bilana. Staflagreining dregur úr þessari áhættu með því að tryggja að samsetningar virki á öllum væntanlegum sviðum breytileika. Fyrirtæki lækningatækja treysta á þessa tækni til að vernda sjúklinga.
Hönnun fyrir framleiðslugetu (DFM)
Hönnun með tilliti til framleiðsluhæfni þýðir að búa til hluti sem eru auðveldir í framleiðslu án þess að fórna gæðum. Góð DFM (Deformed Finishing) dregur úr framleiðslukostnaði, styttir afhendingartíma og bætir samræmi. Fyrir rörlykjuhaldara hjálpa DFM meginreglur þér að forðast algengar gildrur í vinnslu. Læknaframleiðendur njóta góðs af DFM vegna þess að það dregur úr áhættu.
Að hámarka veggþykkt og eiginleikarúmfræði
Veggþykkt hefur áhrif á bæði styrk og framleiðsluhæfni. Of þunn og hlutinn beygist eða brotnar. Of þykk og þú skapar vandamál við framleiðslu. Taflan hér að neðan sýnir ráðlögð gildi og áhrif þeirra. Þessar leiðbeiningar eiga við um marga lækningahluti.
| Hönnunarregla | Ráðlagt gildi | Áhrif á styrk hluta | Áhrif á samhæfni sprautumótunar |
| Samræmd veggþykkt | Breytileiki ≤ ±15% (tilvalið ≤ ±10%) | Kemur í veg fyrir mismunandi rýrnun, sem veldur innri spennu og aflögun, og viðheldur þannig jöfnum styrk. | Tryggir jafna kælingu og fyllingu, sem dregur úr hættu á vaskförum og innri holrúmum. |
| Smám saman veggskiptingar | Umskiptalengd ≥ 3 × þykktarmismunurinn | Forðast skyndilegar breytingar á þversniði, sem eru spennuþrýstipunktar sem geta leitt til sprungna undir álagi. | Kemur í veg fyrir flæðistakmarkanir og ókyrrð, tryggir jafnt flæði bráðins og dregur úr hættu á stuttum skotum. |
| Forðastu of þykkt | Notið lágmarksþykkt sem uppfyllir kröfur um styrk | Þykkari veggir auka kælingartíma og innri spennu, sem getur dregið úr heildarstyrk hlutans og aukið hættuna á sökkvum. | Þykkari veggir leiða til lengri notkunartíma, hærri efniskostnaðar og meiri hættu á sökkvum og aflögun. |
| Forðastu óhóflega þynningu | Notið lágmarksþykkt sem uppfyllir kröfur um efnisflæði | Þunnir veggir geta ekki veitt nægilegan stífleika fyrir rörlykjuhaldara, sem leiðir til beygju eða brots. | Þunnir veggir krefjast meiri innspýtingarþrýstings og hraða, sem eykur hættuna á stuttum skotum og hraðari sliti á mótinu. |
| Rifþykkt (fyrir aukna stífleika) | ≤ 50% – 70% af veggþykkt | Rifjur auka stífleika án þess að auka nafnþykkt veggsins, koma í veg fyrir sökkva og viðhalda styrk. | Of þykkar rifbein mynda þykka hluta við botninn, sem leiðir til sökkva og lengri kælingartíma. |
Þessar meginreglur eiga við hvort sem hlutinn er fræstur eða mótaður. Fyrir CNC-vinnslu þýða einsleitir veggir minna efni sem þarf að fjarlægja og færri álagspunkta. Fyrir mótaða hluti koma þeir í veg fyrir aflögun og sökkvi. Hvort heldur sem er, þá leiðir það til sterkari og áreiðanlegri rörhylkjahaldara ef þessum leiðbeiningum er fylgt. Læknisfræðilegir gæðastaðlar krefjast þessarar athygli.
Hönnun fyrir innri þræði og undirskurð
Innri þræðir og undirskurðir gera hvaða hluta sem er flóknari. Þeir krefjast sérstakra verkfæra og vandlegrar skipulagningar. Fyrir rörlykjuhaldara tengja þræðir oft haldarann við nálarsamstæðuna eða skömmtunarbúnaðinn. Þessir þræðir verða að vera nákvæmir til að tryggja örugga passun. Samsetningarferli læknisfræðinnar eru háð þessari nákvæmni.
Þegar innri þræðir eru hannaðir skal hafa dýpt og stig þráðar í huga. Djúpir þræðir krefjast lengri verkfæra sem geta beygst við skurð. Þessi beygja veldur keilu og lélegri gæði þráðar. Að halda þráðunum grunnum og nota staðlað stig hjálpar vélvirkjanum að fá samræmdar niðurstöður. Þessi aðferð er staðlað í læknisfræðilegri framleiðslu.
Undirskurður eru eiginleikar sem ekki er hægt að vinna með hefðbundnum skurðarverkfærum. Þeir krefjast sérstakra verkfæra eins og sleikjóskera eða mótunarverkfæra. Hver undirskurður bætir við uppsetningartíma og verkfærakostnaði. Áður en undirskurður er bætt við skaltu spyrja sjálfan þig hvort eiginleikinn sé virkilega nauðsynlegur. Stundum nær einföld afskurður eða radíus sama hlutverki. Hönnuðir lækningatækja læra að halda jafnvægi á milli virkni og framleiðsluhæfni.
Fimmása CNC vinnsla hjálpar við flóknar rúmfræðir. Hún gerir verkfærinu kleift að nálgast vinnustykkið frá mörgum sjónarhornum. Þessi möguleiki gerir þér kleift að vinna undirskurði og hallandi eiginleika í einni uppsetningu. Færri uppsetningar þýða minni líkur á rangstillingu og betri nákvæmni í heildina. Þessi tækni er mikið notuð í læknisfræðiframleiðslu.
Fyrir framleiðendur lækningatækja skiptir samstarf við reynslumikla CNC-vélaþjónustu raunverulegu máli. Samstarfsaðili sem skilur DFM getur skoðað hönnun þína og lagt til úrbætur. Þeir geta bent á hugsanleg vandamál í vélavinnslu áður en þú byrjar framleiðslu. Þetta samstarf við hönnun og þróun kemur í veg fyrir kostnaðarsamar endurskoðanir síðar. Hönnunar- og þróunarteymi sem taka þátt í framleiðslu snemma sjá betri árangur.
Framleiðsla sérsniðinna hluta fyrir lækningatæki krefst nákvæmni á hverju stigi. Hönnunarfasinn leggur grunninn að öllu sem á eftir kemur. Með því að beita GD&T rétt og fylgja meginreglum DFM býrðu til CNC-vélaverkefni fyrir rörlykjur sem ná árangri. Hlutirnir þínir munu þéttast rétt, setjast saman áreiðanlega og virka stöðugt fyrir sjúklinga sem reiða sig á þá. Nýsköpun í læknisfræði er háð því að þessi grunnatriði séu rétt.
Gæðaeftirlit í CNC vinnslu á skothylki
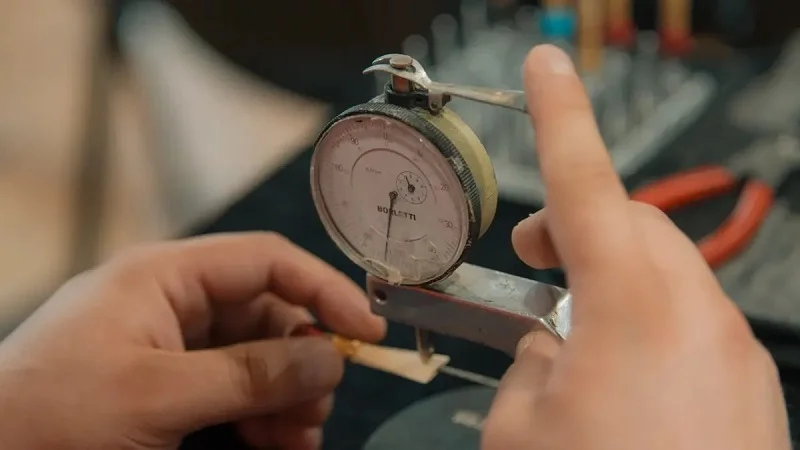
Gæðaeftirlit tryggir öryggi og áreiðanleika hvers rörlykjuhaldara. Nákvæm skoðun tryggir að hver hluti uppfylli þröng vikmörk og kröfur um yfirborðsáferð. Án þess geta gallar lekið í gegn og náð til sjúklinga. Framleiðendur lækningatækja geta ekki tekið þá áhættu. Það er einfaldlega of mikið í húfi.
Skoðunaraðferðir og mælifræði
Skoðun hefst með því að mæla hlutinn miðað við hönnunina. Mælifræði er vísindin sem fjalla um mælingar. Hún segir til um hvort vélrænn eiginleiki passi við teikninguna. Fyrir hylkishaldara skiptir hver vídd máli. Borun sem er nokkrum míkronum of stór getur valdið leka. Skrúfur sem er örlítið skekktur getur bilað við samsetningu.
CMM og ljósfræðileg mælikerfi
Hnitamælingarvélar, eða CMM, eru vinnuhestar í gæðarannsóknarstofum. CMM notar mælitæki til að snerta ákveðna punkta á hlutnum. Það skráir nákvæma staðsetningu hvers punkts og ber hana saman við CAD líkanið. Þetta ferli staðfestir mikilvægar víddir eins og þvermál bors, þráðhæð og sammiðju. CMM skila nákvæmum niðurstöðum fyrir flóknar rúmfræðir.
Sjónræn mælikerfi virka öðruvísi. Þau nota myndavélar og ljós til að fanga snið hlutarins án þess að snerta hann. Þessi aðferð virkar vel fyrir litla, viðkvæma eiginleika sem mælitæki gæti skemmt. Sjónræn kerfi mæla einnig hraðar en snúningsmælingar (CMM), sem gerir þau gagnleg til að athuga marga hluti fljótt. Margar verkstæði nota báðar aðferðirnar saman. Snúningsmælingakerfið sér um djúpa innri eiginleika, en sjónræna kerfið kannar yfirborðsupplýsingar og brúnsnið.
Tölfræðileg ferlisstýring (SPC) fyrir samræmi
SPC fer fram úr gæðaeftirliti. Í stað þess að athuga hluti eftir framleiðslu, fylgist SPC með ferlinu á meðan það er í gangi. Þessi aðferð greinir vandamál snemma. Svona virkar það:
- SPC notar tölfræðileg verkfæri til að fylgjast með afköstum framleiðsluferla í rauntíma.
- Það greinir verulegar frávik, bæði algengar og sérstakar orsakir, áður en þær leiða til ófullnægjandi gagna.
- Þegar úthlutanlegar uppsprettur breytileika eru greindar er hægt að fjarlægja þær og þannig stöðuga ferlið.
- Stöðug eftirlit með stýriritum tryggir að allar verulegar breytingar á meðaltali eða breytingum í framtíðinni séu greindar snemma.
- Þessi aðferð til að greina og koma í veg fyrir skemmdir á vörum dregur úr líkum á gölluðum hylkjum og lækkar tíðni galla samanborið við skoðun eftir framleiðslu.
Kostur við SPC umfram aðrar aðferðir gæðaeftirlits, svo sem skoðun, er að hún leggur áherslu á að greina og koma í veg fyrir vandamál snemma, frekar en að leiðrétta þau eftir að þau hafa komið upp. Þetta dregur beint úr gallatíðni í framleiðslu í miklu magni með því að koma í veg fyrir að gallaðir rörlykjur séu framleiddar í fyrsta lagi.
Hugsaðu þér umbúðalínu fyrir morgunkorn. Þegar vélbúnaður slitnar breytist framleiðslugetan úr handahófskenndum breytingum í óhandahófskennd mynstur. Ef framleiðandinn greinir þessa breytingu með tímanum getur hann leiðrétt upprunann áður en hann framleiðir vörur sem eru utan forskriftar. Sama rökfræði á við um CNC-vinnslu á hylkihaldurum. Starfsmenn fylgjast stöðugt með víddarbreytingum. Þeir aðlaga ferlið áður en gallaður haldari verður framleiddur. Þetta heldur gallatíðni lágum, jafnvel við mikið magn.
Rekjanleiki og lotueftirlit
Rekjanleiki tengir hvern hluta aftur til hráefnis, vélar og notanda. Þessar upplýsingar eru mikilvægar við eftirlitsúttektir og innköllun. Ef vandamál kemur upp verður að bera kennsl á hvaða hlutar eru fyrir áhrifum. Rekjanleiki gerir það mögulegt.
Leysimerking fyrir rekjanleika
Leysimerking setur varanlegan kóða beint á hlutinn til að tryggja rekjanleika. Þessi kóði tryggir að hægt sé að rekja hvern hlut aftur til framleiðslulotu sinnar. Leysimerking skemmir ekki hlutinn. Hún býr til hreinan, læsilegan kóða sem þolir sótthreinsun.
Að halda ítarlegum lotuskrám
Lotuskrár skrá allt um framleiðslulotu. Þær innihalda efnisvottorð, stillingar véla, niðurstöður skoðunar og nöfn notenda. Þessar skrár sanna að hver hluti uppfyllti forskriftir. Þær hjálpa þér einnig að rannsaka vandamál fljótt. Ef sjúklingur tilkynnir vandamál geturðu nálgast lotuskrána og séð nákvæmlega hvað gerðist við framleiðsluna. Þetta nákvæmnistig styður við samræmi við gæðastaðla læknisfræðilegra gagna. Framleiðsla sérsniðinna hluta fyrir lækningatæki er háð þessum skjölum. Án þeirra geturðu ekki sannað að hlutar þínir séu öruggir. Með þeim byggir þú upp traust bæði hjá eftirlitsaðilum og sjúklingum. Nákvæmni í skjölun skiptir jafn miklu máli og nákvæmni í vinnslu.
Reglugerðarsamræmi fyrir CNC vinnslu á hylkihaldara
Í læknisfræðinni er nauðsynlegt að fylgja reglunum. Það er ekki eitthvað sem þú getur sleppt. Sérhver rörlykjuhylki sem berst sjúklingi verður að uppfylla ströng skilyrði sem sett eru af samtökum eins og FDA og öðrum alþjóðastofnunum. Ef þú hunsar þessi skref gæti markaðssetning vörunnar tafist. Verra er að sjúklingar gætu verið í hættu. Að vita hvað eftirlitsaðilar búast við hjálpar þér að skipuleggja og forðast kostnaðarsamar óvæntar uppákomur.
Að fara yfir kröfur FDA og ISO 13485
Matvæla- og lyfjaeftirlitið Bandaríkjanna (FDA) og aðrir eftirlitsstaðlar setja reglur um framleiðslu lækningatækja. Þessir staðlar ná yfir allt frá hönnun til afhendingar. Samstarfsaðili í CNC-vinnslu með viðeigandi vottanir getur auðveldað þér markaðsleiðina. Þeir vita nú þegar hvaða pappírsvinnu eftirlitsaðilar vilja sjá.
Ferlaprófun og áhættustýring
Ferlisprófun sannar að framleiðsluskrefin virka á sama hátt í hvert skipti. Það gerist í röð hæfnisprófunarstiga. Uppsetningarhæfnisprófun kannar að búnaðurinn sé rétt stilltur. Rekstrarhæfnisprófun staðfestir að vélin framleiðir hluti innan ákveðins marka við venjulega notkun. Afkastahæfnisprófun sýnir að ferlið virkar áreiðanlega með tímanum við raunverulegar framleiðsluaðstæður.
Staðlar áhættustjórnunar krefjast þess að þú finnir möguleg bilun og stjórnir þeim. Fyrir rörlykjuhylki felur áhættan í sér leka, rangstöðu og mengun efnis. Hver áhætta þarfnast áætlunar til að draga úr henni. Að skrifa niður þessi skref sýnir eftirlitsaðilum að þú hefur hugsað um hætturnar.
Gæðakerfið þitt ætti að geyma fulla skjölun, þar á meðal allar skrár sem tengjast hönnun, framleiðslu og prófun. Þessar skrár sanna að allir hlutar uppfylla forskriftir sínar. Án þeirra geturðu ekki sýnt fram á að þú fylgir reglunum.
Mikilvægi staðfestrar framboðskeðju
Gæði framleiðsluaðila þíns hafa áhrif á reglufylgni þína. Staðfest framboðskeðja þýðir að allir birgjar uppfylla sömu staðla og þú. Þegar þú velur CNC-vélaframleiðsluaðila skaltu athuga vottanir þeirra. Spyrðu um gæðastjórnunarkerfi þeirra. Gakktu úr skugga um að þeir fylgi góðum framleiðsluháttum.
Áreiðanlegur samstarfsaðili heldur utan um fulla rekjanleika í gegnum skjalakerfið. Þeir geyma efnisvottanir og samræmisvottorð fyrir hverja lotu. Þeir útvega víddarskoðunarskýrslur og skoðunarskýrslur fyrir mælikvarða (CMM) þegar þess er óskað. Þessi skjöl vernda þig við endurskoðanir og innköllun.
Efnisvottanir og lífsamhæfniprófanir
Efni sem notuð eru í rörlykjuhöldurum verða að vera örugg fyrir snertingu við sjúklinga. Lífsamrýmanleikaprófanir staðfesta þetta öryggi. Eftirlitsaðilar búast við sönnunum fyrir því að efnin þín muni ekki skaða sjúklinga, jafnvel eftir sótthreinsun og langtímageymslu.
Samræmi við ISO 10993-18
ISO 10993-18 er staðall fyrir lífsamhæfniprófanir. Þessar prófanir kanna hvernig efni hafa samskipti við lifandi vefi.
Fyrir fjölliður eins og PEEK framkvæma framleiðendur prófanir á útdráttar- og útskolunarefnum. Þetta staðfestir að engin skaðleg efni leki inn í lyfið. Fyrir málma eins og ryðfrítt stál tryggir óvirkjun að yfirborðið haldist tæringarþolið og lífsamhæft. Efnisbirgir þinn ætti að leggja fram vottorð sem staðfesta að þessar prófanir hafi staðist.
Meðhöndlun tilkynninga um efnislegar breytingar
Efni breytast með tímanum. Birgjar geta breytt samsetningum eða vinnsluaðferðum. Þessar breytingar geta haft áhrif á lífsamhæfni og afköst. Tilkynningarkerfi um efnisbreytingar fylgist með þessum uppfærslum. Þegar birgir tilkynnir breytingu metur þú áhrif hennar. Ef breytingin hefur áhrif á öryggi eða afköst gætirðu þurft að endurgilda efnið.
Þetta ferli verndar reglufylgni þína. Það tryggir að hylkishylkið þitt haldi áfram að uppfylla staðla jafnvel þótt framboðskeðjur þróist. Framleiðsla sérsniðinna hluta fyrir lækningatæki krefst þessarar árvekni. Lítil breyting á samsetningu fjölliða gæti haft áhrif á þéttingu eða efnaþol. Með því að vera á varðbergi heldurðu vörunni þinni öruggri og í samræmi við reglur.
Það skiptir miklu máli að vinna með samstarfsaðila sem skilur þessar kröfur. Þeir hjálpa þér að sigla í gegnum pappírsvinnuna og viðhalda þeirri nákvæmni sem lækningatækið þitt þarfnast. Rétt samstarf breytir reglufylgni úr byrði í samkeppnisforskot.
Samstarf við NOBLE fyrir CNC vinnslu á hylkisföngum
Að velja réttan framleiðsluaðila breytir öllu fyrir lækningatækisverkefnið þitt. NOBLE sameinar vinnslu, frágang og samsetningu á einum stað. Þessi aðferð sleppir flókninni sem fylgir því að stjórna mörgum birgjum. Þú færð eitt teymi, einn tengilið og einn gæðastaðal. Fyrir CNC vinnslu á hylkisfestingum þýðir þessi einfaldleiki hraðari tímalínur og færri vandamál.
Alhliða þjónustugeta frá hönnun til Þing
Í stað þess að senda hlutina á þrjár mismunandi stöðvar, þá gerist allt hjá NOBLE. Þessi uppsetning fjarlægir áhættuna sem getur skaðað sundurlausar framboðskeðjur. Þegar NOBLE sér um vélræna vinnslu, yfirborðsmeðferð og samsetningu, þá eigum við lokaútkomuna. Ósamræmi í vikmörkum milli hluta kemur einfaldlega ekki fyrir.
Kostirnir við þessa einnota líkan eru augljósir:
- Útrýmir áhættu við tengiviðmótEinn framleiðandi hefur yfirumsjón með öllu ferlinu og kemur í veg fyrir ósamræmi í umburðarlyndi milli hluta.
- Minnkar flækjustig í flutningumMiðlæg framleiðsla minnkar stjórnun á birgjum yfir landamæri og dregur úr breytilegum birgðum.
- Bætir passa íhlutaVélræn vinnsla er stillt til að taka tillit til þykktar húðunar, sem tryggir slétta samsetningu.
- Tryggir fulla ábyrgðBirgirinn hefur umsjón með öllu frá hráefni til virkniprófana, sem gefur skýra ábyrgðarkeðju.
Verkfræðiaðstoð og endurgjöf frá DFM
Góð hönnun og þróun krefst innsýnar frá framleiðslu snemma. Verkfræðingar NOBLE taka þátt í verkefninu þínu á alfa-stiginu, áður en þú læsir hönnuninni. DFM endurgjöf þeirra greinir framleiðsluvandamál á meðan breytingar eru enn ódýrar. Þessi snemmbúna teymisvinna bætir framleiðsluhæfni beint.
Ferlið fylgir skýrri leið:
- Alfa-stigSamningsaðilar veita innsýn frá DFM/DFA áður en hönnun fer í vask og greina vandamál snemma.
- Beta-stigStórt magn af beta-útgáfum afhjúpar viðkvæma eiginleika sem þarfnast sérstakrar meðhöndlunar í lokaframleiðslu.
- HeildarávinningurÞessi fjölþrepa samþætting dregur úr óvæntum töfum við flutning í framleiðslu.
Þessi aðferð þýðir færri óvæntar uppákomur. Hönnun skothylkishaldarans er fínstillt fyrir raunverulega vinnslu, ekki bara fræðilega afköst.
Samþætt samsetningar- og pökkunarþjónusta
NOBLE stoppar ekki við vélræna vinnslu. Teymið okkar sér um samsetningu, pökkun og virkniprófanir. Þessi samþætting tryggir að hver hluti passi fullkomlega saman áður en hann er sendur. Þú færð fullunna undirsamsetningu, ekki kassa af lausum hlutum. Það sparar þér tíma og minnkar þína eigin samsetningarvinnu.
Vottanir og gæðatrygging
Vottanir skipta máli í læknisfræðinni. Þær sanna að maki þinn fylgir reglunum. NOBLE hefur viðeigandi vottanir sem sýna fram á alvarlega skuldbindingu við gæði og reglufylgni.
Vottað aðstaða
Vottanir í framleiðslu lækningatækja sýna fram á hollustu við gæði vöru og reglufylgni. Þessi vottun veitir viðskiptavinum mikilvægan stuðning við að takast á við kröfur FDA, evrópsku MDR og brasilísku ANVISA. Hún styrkir einnig orðspor þeirra sem trausts samstarfsaðila í framleiðslu lækningatækja.
Nýfyrirtæki eiga oft í erfiðleikum með að takast á við kröfur um auðlindir. Áreiðanlegur samstarfsaðili notar þennan stærðarforskot til að styðja við reglugerðarstjórnun og staðfestingarþarfir þínar.
Skuldbinding við nákvæmni, gæði og reglufylgni
Sérhver rörlykjuhylki sem fer frá NOBLE uppfyllir strangar kröfur. Gæðastjórnunarkerfi okkar tryggir stöðuga nákvæmni í hverri lotu. Við höldum nákvæmar skrár til að tryggja rekjanleika og endurskoðun. Efni okkar uppfylla staðla um lífsamhæfni og ferli okkar fylgja viðurkenndum verklagsreglum.
Fyrir framleiðslu sérsniðinna hluta í lækningaiðnaðinum er þessi skuldbinding ófrávíkjanleg. Þú þarft samstarfsaðila sem skilur að það er ekki valkvætt að fylgja reglum. NOBLE býður upp á þennan skilning í hverju verkefni. Verkfræðiteymi okkar kemur fram við tækið þitt eins og orðspor þeirra sé undir því komið, því það gerir það.
Vel heppnuð CNC-vinnsla á rörlykjum sameinar efnisfræði, hönnunarverkfræði og strangt gæðaeftirlit. Sérhvert lækningatæki er háð þessari nákvæmni. Fylgni við reglugerðir er ekki valkvæð - hún er nauðsynleg fyrir öryggi sjúklinga. Læknisfræðilegir staðlar leiðbeina hverju skrefi. Læknateymi þurfa samstarfsaðila sem skilja þessar kröfur. Læknisfræðileg verkefni ná árangri þegar sérfræðiþekking í framleiðslu kemur snemma. Innköllun læknisfræðilegra vara á sér stað þegar gæði lækka. Nýsköpun í læknisfræði krefst áreiðanlegra birgja. Læknisfræðilegar reglugerðir krefjast skjalfestra ferla. Sjúklingar eiga skilið áreiðanleg tæki.
Þegar þú velur þér maka skaltu leita að:
- Stýrð gagnameðhöndlun
- Núverandi gæðavottanir
- Reynsla af fyrstu vöruskoðun
- Stuðningur við endurskoðanir viðskiptavina
- Skýrar breytingarferli verkfræðinnar
Réttur samstarfsaðili minnkar áhættu verkefnisins. Framleiðsla sérsniðinna hluta verður auðveldari. Hafðu samband við sérfræðinga NOBLE til að ræða þína sérstöku notkun. Vottað verkstæði skilar þeim gæðum sem lækningatækið þitt krefst.
Algengar spurningar um CNC vinnslu á skothylki
Hvaða vikmörk geta CNC vinnsla haldið fyrir skothylkihaldara?
CNC-vinnsla getur haldið vikmörkum í kringum ±0.005 mm fyrir mikilvæga eiginleika. Þéttifletir þurfa þéttustu stjórnun. Hefðbundin vinnsla nær auðveldlega ±0.01 mm. Teikningin þín ætti að tilgreina hvaða fleti þurfa þéttari stjórnun. Þessi nákvæmni heldur rörlykjunni í réttri stöðu og kemur í veg fyrir leka í lækningatækjum.
Hvaða efni henta best fyrir CNC vinnslu á skothylki?
PEEK og önnur afkastamikil fjölliður henta vel í flestum tilfellum. Ryðfrítt stál og títan henta hönnun sem þolir mikið álag. Val þitt fer eftir sótthreinsunaraðferðum og efnafræðilegri útsetningu. Sérhvert efni verður að standast ISO 10993-18 prófanir fyrir læknisfræðilega notkun.
Hvernig hefur yfirborðsáferð áhrif á afköst rörlykjuhaldarans?
Slétt yfirborð skapar áreiðanlegar þéttingar. Ójöfnur undir 0.4 míkrómetrum Ra leyfa O-hringjum að sitja rétt. Ójöfnur mynda örsmáar rásir þar sem vökvi sleppur. Pússun og fín frágangur ná fram þeirri sléttleika sem þarf. Þetta skiptir máli fyrir öll lækningatæki sem geyma lyf.
Hver er dæmigerður afhendingartími fyrir frumgerðir af skothylkishaldurum?
Afhendingartími frumgerða er breytilegur eftir flækjustigi. Flókin rúmfræði með þröngum vikmörkum tekur lengri tíma. Vinnuálag samstarfsaðila þíns hefur einnig áhrif á tímasetningu. Biddu um nákvæma tímalínu áður en þú byrjar. Snemmbúin endurgjöf frá DFM kemur í veg fyrir tafir á framleiðslustigi.
Hvernig staðfesti ég CNC vinnsluferlið mitt til að fá samþykki eftirlitsaðila?
Fylgið ferlisstaðfestingarferli. Uppsetningarhæfniprófun kannar uppsetningu búnaðar. Rekstrarhæfniprófun staðfestir afköst vélarinnar. Afköstprófun sannar samræmi með tímanum. Skráðu allt vandlega. Eftirlitsaðilar búast við fullkomnum skrám sem sýna að ferlið þitt er stjórnað fyrir læknisfræðilega framleiðslu.
Getur CNC vinnsla tekist á við framleiðslu í litlum upplögum á hagkvæman hátt?
Já. CNC-vinnsla forðast dýr mót, sem gerir hana tilvalda fyrir lítið til meðalstórt magn. Þú getur aðlagað hönnun milli lota án þess að kosta verkfæri. Þessi sveigjanleiki styður klínískar rannsóknir og endurtekningar á vörum. Sérsniðin hlutaframleiðsla verður hagnýt jafnvel fyrir takmarkaðar upplagnir.
Hvaða skjöl ætti ég að biðja um frá samstarfsaðila mínum í vélrænni vinnslu?
Óskaðu eftir efnisvottorðum, víddarskoðunarskýrslum og gögnum frá CMM. Óskaðu eftir lotuskrám sem sýna stillingar vélarinnar og nöfn notenda. Leysimerking veitir rekjanleikakóða. Heildstæð skjölun verndar þig við endurskoðun og styður við reglugerðir þínar um lækningatæki.
Hvernig vel ég á milli svissneskrar rennslu og hefðbundinnar rennslu?
Svissnesk beygja hentar fyrir langa, þunna hluti með hátt hlutfall milli lengdar og þvermáls. Leiðarhylsun kemur í veg fyrir beygju við skurð. Hefðbundin beygja hentar fyrir styttri og sterkari íhluti. Hafðu fyrst í huga lögun hlutarins. Vinnsluaðili þinn getur mælt með bestu aðferðinni fyrir þína hönnun.







