
Eftirspurn eftir nákvæmum húsum í lækningatækjum heldur áfram að aukast og hlutverk CNC lækningahúsalausna hefur orðið mikilvægara en nokkru sinni fyrr. Flytjanlegir skjáir, myndgreiningarkerfi og skurðtæki þurfa öll hús sem vernda viðkvæm rafeindatæki og uppfylla jafnframt strangar öryggisstaðla. Framleiðendur halda venjulega mikilvægum vikmörkum upp á ±0.0001 tommur. Hvernig ná þeir þeirri nákvæmni og tryggja jafnframt stranga lífsamhæfni og langtímaáreiðanleika?
Svarið liggur í háþróaðri CNC-vinnslu fyrir læknisfræðilegt efni , sem er burðarás nútíma framleiðslu á CNC-læknishúsum. Þessi handbók fer í gegnum ferla, efni og hönnunarvalkosti sem skilgreina afkastamikil læknishús. Þú munt læra hvað greinir áreiðanlegan framleiðsluaðila frá áhættusömum - sérstaklega þegar kemur að samræmi, rekjanleika og reglufylgni.
Öll efni sem notuð eru í CNC lækningahúsum verða að uppfylla USP Class VI staðla eða hafa aðalskrár FDA skráðar. ISO 10993 er enn nauðsynlegur viðmiðunarpunktur fyrir mat á lífsamhæfni og tryggir að hvert hús sé öruggt fyrir snertingu við sjúklinga og klínískt umhverfi.
Þessar reglugerðarkröfur móta allar ákvarðanir um hönnun og framleiðslu. Að skilja þær hjálpar þér að meta birgja fyrir næsta tækjaverkefni þitt með öryggi. Snjallar ákvarðanir hér bæta öryggi, hagræða framleiðsluhagkvæmni og stuðla að betri framleiðsluárangri á öllum sviðum.
CNC lækningahúsnæði: Lykilferli og notkun
Vel hannað CNC lækningahús gerir meira en bara að vernda rafeindabúnaðinn að innan. Það hjálpar tækinu að virka áreiðanlega í erfiðum sjúkrahúsumhverfum. Lækningatækjaiðnaðurinn notar þessar aðferðir til að búa til hús sem uppfylla strangar öryggisreglur við meðhöndlun flókinna hönnunar. Við skulum skoða hvernig þetta virkar og hvar þessi hús birtast í raunverulegum lækningavörum.
Af hverju CNC vinnsla er nauðsynleg fyrir lækningatæki
Nákvæmni og endurtekningarhæfni í framleiðslu
Framleiðsla lækningatækja krefst samræmis í hverri lotu. Hús sem skekkist um nokkra þúsundasta úr tommu getur valdið því að hlutar riðlist ekki rétt eða rofni innsigli. CNC-vinnsla leysir þetta með því að halda þröngum vikmörkum á hverjum hluta. Þegar CNC-forritið er stillt endurtekur vélin sömu niðurstöðuna aftur og aftur. Þessi endurtekningarhæfni er mikilvæg fyrir framleiðslu lækningatækja, þar sem hver eining verður að uppfylla sömu forskriftir.
Aðrar aðferðir eins og málmsprautumótun virka vel fyrir stór magn, en þær bjóða ekki upp á sömu nákvæmni. CNC vélar meðhöndla minni magn með mun þrengri vikmörkum. Það gerir þér einnig kleift að aðlaga hönnunina eftir þörfum. Fyrir CNC lækningahús er þessi blanda af nákvæmni og sveigjanleika mikill kostur.
Sérstilling fyrir flóknar rúmfræðir
CNC-vinnsla á lækningahúsum er einstaklega góð í flóknum formum. Aðrar framleiðsluaðferðir eiga erfitt með flókna eiginleika, en CNC leysir þá auðveldlega. Þarftu nákvæm göt fyrir skynjarafestingar? CNC skilar árangri. Þarftu raufar fyrir kapalleiðslur eða vasa fyrir rafeindabúnað? Engin vandamál. Ferlið meðhöndlar allar þessar upplýsingar með mikilli nákvæmni.
CNC Mill & Turn er algeng aðferð fyrir tækjahús. Hún sameinar fræsingu og beygju í einni uppsetningu, sem dregur úr meðhöndlun og eykur nákvæmni. Álblöndur eins og 6061 og 7075 eru vinsælar fyrir hús fyrir tæki sem ekki eru ígrædd. Þær eru léttar, sterkar og auðveldar í vinnslu. Það gerir þær tilvaldar fyrir hylki fyrir greiningarbúnað og aðra lækningatæki.
Umsóknir í lækningatækjum
Hylki fyrir greiningar- og eftirlitsbúnað
Greiningarbúnaður þarfnast hylkja sem vernda viðkvæma rafeindabúnað en auðveldar jafnframt viðhald. Með CNC-vélavinnslu í læknisfræði er þessi hylki framleitt með þeirri nákvæmni sem þarf til að þau passi rétt. Skjárahylki, stjórnborðshylki og skeljar fyrir greiningarmyndgreiningu eru öll háð CNC-vél. Þessi aðferð framleiðir endingargóð hylki sem þola daglega notkun í læknisfræðilegum aðstæðum. Mörg þessara hylkja þurfa einnig rafsegultjónshlífar og ferlið býr til eiginleika sem þarf til að verja innsetningar. Allt framleiðsluferlið er af mikilli nákvæmni.
Hylki fyrir myndgreiningarkerfi (segulómun, tölvusneiðmyndatöku)
Myndgreiningarkerfi bjóða upp á einstakar áskoranir. Segulómunartæki þurfa ósegulmagnaða hluti og ferlið vinnur með efnum sem uppfylla þá þörf. Aðferðin framleiðir nákvæma ramma, skynjarahylki og hlífðarhluta fyrir myndgreiningarbúnað. Þessir hlutar verða að passa fullkomlega saman til að tryggja nákvæmar niðurstöður. Lækningatækjahlutar fyrir myndgreiningarkerfi þurfa oft þröng vikmörk og flókin form, sem ferlið ræður vel við bæði.
Flytjanleg og handfest lækningatæki
Færanleg lækningatæki halda áfram að aukast í vinsældum. Handfesta greiningartæki, færanleg skjáir og klæðanleg tæki þurfa öll létt og endingargóð hús. CNC ferlið gerir kleift að hanna þau á vinnuvistfræðilegan hátt sem passar vel í höndunum. Slíkar vörur eru algengar í læknisfræðilegri notkun. Hlífar fyrir öndunarvélar, hlífar fyrir öndunarvélar og festingar fyrir endurhæfingu njóta góðs af nákvæmninni. Skurðaðgerðartæki reiða sig einnig á vélrænt hylki fyrir handföng sín og stjórntæki. Þessir skurðaðgerðarhlutar verða að þola endurtekna sótthreinsun en halda samt passformi sínu og virkni. Annað lykilatriði eru skurðaðgerðartæki sem þurfa nákvæma stjórn og vinnuvistfræðilega meðhöndlun, þar sem vélrænir hlutar skila stöðugum gæðum. Framleiðslulotur þessara tækja njóta góðs af endurtekningarhæfni vinnsluferlisins.
CNC Machining Ferli fyrir sjúkrahúsnæði
Að velja rétta vinnsluaðferð hefur áhrif á hvernig lækningahúsnæði þitt virkar. Hver aðferð hefur sína kosti. Lykilatriðið er að aðlaga ferlið að stærð, flækjustigi og rúmmáli hlutarins. Við skulum skoða helstu valkostina.
CNC Milling fyrir flókin húsnæðiseiginleika
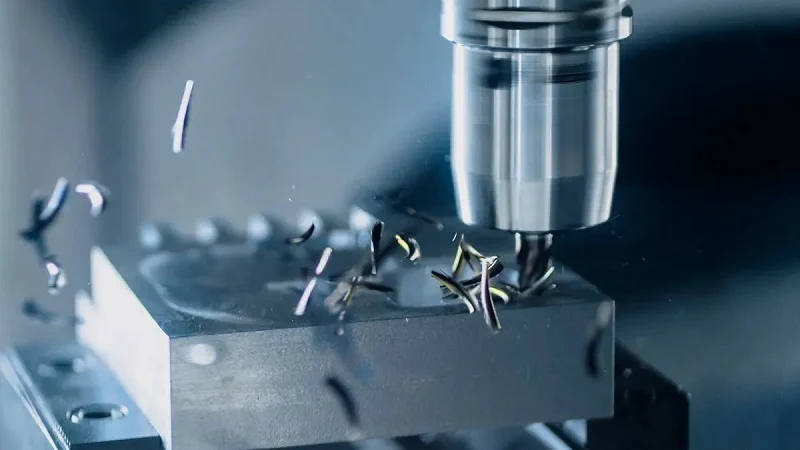
Fræsing vinnur að mestu leyti fyrir flatar fleti, holrými og smáatriði. Snúandi skurðarverkfæri fjarlægja efni úr blokk. Það gefur þér fulla stjórn á lokaforminu.
3-ása vs. 5-ása fræsing
Staðlað 3-ása fræsingarferli færir verkfærið eftir X-, Y- og Z-ásum. Það virkar vel fyrir einfaldari hluti. Fyrir flókin lækningahús er 5-ása fræsingarferli oft betra. 5-ása vél bætir við tveimur snúningsásum. Það gerir verkfærinu kleift að ná til hlutarins úr mörgum sjónarhornum án þess að hreyfa vinnustykkið.
Stóri kosturinn er nákvæmnin. Með 5-ása CNC vinnslu er hægt að vinna margar hliðar í einni uppsetningu. Það dregur úr meðhöndlun. Færri uppsetningar þýða minni líkur á villum. Fyrir CNC lækningahús með eiginleikum á mismunandi hliðum er það byltingarkennd breyting.
Þetta skiptir máli þegar unnið er með sterk efni eins og títan. Læknisfræðilegar hylki nota oft títan vegna styrks þess og lífsamhæfni. En títan myndar mikinn hita við vinnslu. Háþróaðar 5-ása miðstöðvar nota kælivökva og aðlögunarhæfa verkfæraleiðarstýringu til að stjórna þeim hita. Þær koma í veg fyrir að verkfærið beygist og halda yfirborðsáferðinni samræmdri. Það gefur þér endurtekna nákvæmni á þunnum veggjum og flóknum útlínum.
Tölurnar styðja þetta:
| Aspect | Specification | Tenging við sjúkrahúsnæði |
| Málþol | ±0.005 mm (±0.0002″) | Tryggir nákvæma passa og virkni ígræðsluhúsanna |
| Yfirborðsfrágangur (Ra) | 0.05 μm | Stuðlar að lífsamhæfni og dregur úr slitleifum |
| CMM nákvæmni | ±0.001 mm (±0.00004″) | Staðfestir lokastærðir hlutar miðað við forskriftir |
| Nákvæmni snertiprófara í vinnslu | ±0.002 mm (±0.00008″) | Veitir rauntímaeftirlit til að koma í veg fyrir rek við vinnslu |
| Stöðugleiki umhverfishita | ± 0.5 ° C (± 1 ° F) | Kemur í veg fyrir hitauppþenslu sem gæti skert nákvæmni á míkrómetrastigi |
Þessi þröngu vikmörk gera læknisfræðilega CNC-vinnslu áreiðanlega fyrir mikilvæg verkefni. Hver hluti passar við fyrri.
Fræsing fyrir vasa, odd og festingarpunkta
Læknisfræðilegar hylkingar þurfa innri eiginleika sem halda íhlutum á sínum stað. Vasar eru holur sem eru fræstar í hylkið fyrir rafrásarborð, skynjara eða rafhlöður. Lóðrétt CNC-fræsvél býr til þessar vasar með hreinum og nákvæmum veggjum.
Festingar eru upphækkaðir púðar fyrir skrúfur eða tengi. Þeir gefa þér sterkan festingarpunkt án þess að bæta við efni í allt húsið. Festingarpunktar fylgja sömu hugmynd. Þú þarft skrúfgöt og nákvæmar staðsetningar til að setja saman lok og innri hluta. CNC-fræsing sér um allt þetta í einu forriti. Vélin slær göt, sker raufar og myndar festingarplötur í sömu aðgerð. Það dregur úr aukavinnu og heldur öllu í réttu horfi.
CNC beygja fyrir sívalningslaga íhluti
Sumir íhlutir hafa snúningssamhverfu. Þær kalla á beygju. CNC-beygja snýr vinnustykkinu á meðan skurðarverkfæri mótar það. Niðurstaðan eru kringlóttar, nákvæmar hlutar.
Svissnesk vinnsla fyrir litla, flókna hluti
Svissnesk beygja notar leiðarhylsi til að styðja efnið rétt við skurðarpunktinn. Það gerir þér kleift að vinna mjög litla, langa hluti án þess að beygja sig. Fyrir lækningatæki er svissnesk machining vinsæl aðferð. Hún framleiðir lítil hylki, ermar og pinna með frábærri yfirborðsáferð. Þröng vikmörk eru erfið að toppa með öðrum aðferðum. Ef hönnun þín inniheldur litla sívalningslaga íhluti er svissnesk machining þess virði að skoða nánar.
Beygja fyrir tengi og innlegg
Tengi og skrúfgangar eru algengir í lækningahúsum. Þessir hlutar þurfa nákvæma skrúfu og slétt yfirborð. Snúningur framleiðir þá á skilvirkan hátt. Ferlið sker ytri skrúfu, gróp og afskurð í einni uppsetningu. Fyrir nákvæmt hús sem þarf að þétta gegn raka skiptir nákvæmnin máli. Tengi verða að passa í hvert skipti án þess að leka. Snúningur tryggir þessa samræmi.
Ítarlegri aðferðir: EDM og leysiskurður
Stundum er ekki hægt að ná til allra eiginleika með fræsingu og beygju. Þá koma háþróaðar aðferðir til sögunnar.
EDM fyrir skarpa innri horn
Við fræsingu eru notuð kringlótt verkfæri, þannig að innri horn hafa alltaf radíus. En sumar hönnunir þurfa hvassa horn fyrir þétta þéttingu eða sérstaka passun. Rafmagnsúrhleðsluvinnsla, eða EDM, notar rafmagnsneista til að tæra efni. Þunnur vír eða mótað rafskaut sker í gegn. Niðurstaðan er hvass innri horn án verkfæraradíusar. Þetta skiptir máli fyrir lækningahús þar sem hver míkrómetri skiptir máli. EDM meðhöndlar einnig hert efni sem erfitt er að fræsa. Ef hönnun þín hefur flókna eiginleika í hörðum málmi, þá er EDM rétti kosturinn.
Laserskurður fyrir þunnveggja eiginleika
Leysiskurður notar einbeitta ljósgeisla til að gufa upp efni. Geislinn er ótrúlega þunnur. Það gerir þér kleift að skera mjög fínar smáatriði og þunna veggi. Fyrir lækningahús hentar leysiskurður vel fyrir loftræstingarop, ljósgöt og þunnveggja girðingar. Ferlið skilur eftir hreina brún. Það býr ekki til hitabeltissvæðið eins og aðrar aðferðir gera. Það heldur efniseiginleikunum óbreyttum. Fyrir hluti sem þurfa að vera léttir og sterkir er leysiskurður skynsamlegt val.
Efni fyrir CNC lækningahús
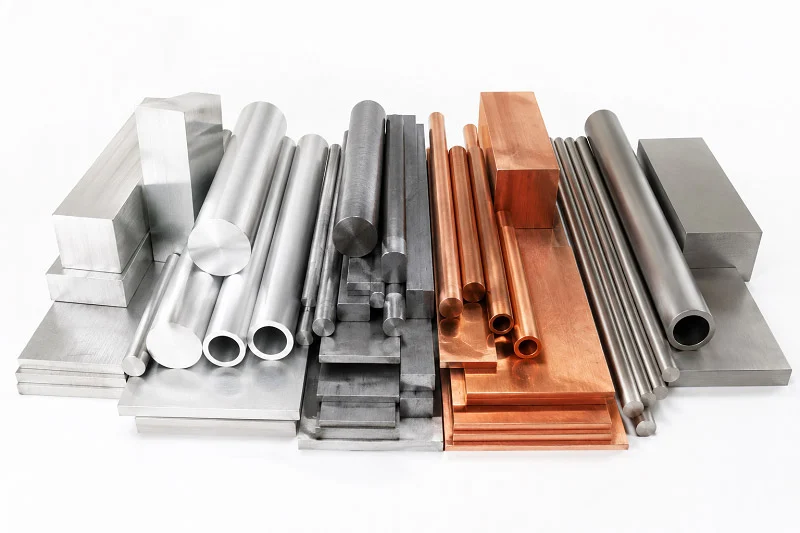
Að velja rétt efni fyrir CNC lækningahús er jafn mikilvægt og vinnsluferlið. Efnið ákvarðar styrk, þyngd, kostnað og hvernig húsið tekst á við sótthreinsun. Það hefur einnig áhrif á lífsamhæfni, sem hefur bein áhrif á öryggi sjúklinga. Við skulum skoða helstu valkostina og hvað gerir hvern og einn verðmætan.
Læknisfræðilega gæðamálmar
Málmar eru enn aðalvalið fyrir hús sem þurfa mikla endingu. Þau þola mikið álag, standast tæringu og þola endurteknar þrif.
Ryðfrítt stál (316L, 17-4 PH) fyrir endingu
Ryðfrítt stál 316L er vinnuhestur í lækningatækjaiðnaðinum. Það þolir tæringu vel og endist í hreinu umhverfi. Það er að finna í skurðlækningatólum og óvaranlegum ígræðslum. Fyrir hylkingar veitir 316L sterka og áreiðanlega skel sem þolir sterk hreinsiefni.
Ryðfrítt stál 17-4 PH tekur skrefin lengra. Það býður upp á mikinn styrk og hörku eftir hitameðferð. Það gerir það tilvalið fyrir skurðlækningatæki og hús sem verða fyrir miklu sliti. Ef tækið þitt þarf hús sem beygist ekki eða skekkist undir álagi, þá er 17-4 PH góður kostur. Báðar gerðirnar eru hreinar með CNC vinnslu, sem gefur þér þröng vikmörk og slétt yfirborð.
Títan (5. stig, 23. stig) fyrir lífsamhæfni
Títan sker sig úr fyrir lífsamhæfni. 5. flokkur, einnig kallaður Ti-6Al-4V, ræður við burðarverk eins og mjaðma- og hnéígræðslur. Fyrir hús býður það upp á mikla tæringarþol og styrk án þess að þyngjast eins og stál.
Títan úr flokki 23, eða Ti-6Al-4V ELI, hefur meiri hreinleika. Það gerir það að besta valinu fyrir mikilvæga ígræðsluhluta. Í gangráðshlífum og tannlæknahlutum er oft notað hreint títan af flokkum 1 til 4 í verslunum. Þegar ekkert annað efni býður upp á rétta blöndu af öryggi og afköstum er títan svarið. Læknisfræðileg CNC-vinnsla á títan krefst nákvæmrar hitastýringar, en árangurinn er þess virði.
Ál (6061, 7075) fyrir léttar hönnun
Ál hefur mikla varmaleiðni. Það gerir það fullkomið fyrir hylki sem þurfa að losa hita. Hylki fyrir greiningarbúnað nota oft ál 6061 vegna þess að það er létt, sterkt og auðvelt að vélræna. Ál 7075 býður upp á enn meiri styrk fyrir krefjandi notkun. Flytjanleg tæki njóta góðs af léttum þunga áls, sem bætir vinnuvistfræði og þægindi notenda. Fyrir hylki sem ekki eru ígrædd er ál hagkvæmur kostur sem slær ekki úr gæðum.
Hágæða plastefni
Plast gefur hönnuðum meira frelsi með formum og litum. Það vegur einnig minna en málmar, sem skiptir máli fyrir handtæki.
PEEK og PEI fyrir háhitaþol
PEEK og PEI, einnig þekkt sem Ultem, þola hátt hitastig án þess að afmyndast eða skekkjast. Það gerir þau tilvalin fyrir hylki sem fara í gegnum sjálfsofnæmissótthreinsun. PEEK þolir allar algengar sótthreinsunaraðferðir, þar á meðal gufu, EtO og gammageisla. PEI býður upp á svipaða kosti með framúrskarandi víddarstöðugleika. Þessi efni eru dýrari en þau skila áreiðanleika þar sem það skiptir máli. Fyrir endurnýtanleg skurðlækningatæki og sótthreinsunarbakka eru PEEK og PPSU besti kosturinn.
ABS og pólýkarbónat fyrir hagkvæmar frumgerðir
ABS er ógegnsætt fjölliða sem tekur við ótakmörkuðum litum. Það er endingargott og hagkvæmt, sem gerir það frábært fyrir girðingar og óígræðanleg hylki. Hins vegar þolir ABS ekki sjálfsofnun. Það virkar best með EtO eða gamma aðferðum. Pólýkarbónat býður upp á betri höggþol og skýrleika. Það þolir EtO og gamma vel en hefur takmarkaða notkun í sjálfsofnun. Bæði efnin skína við frumgerðasmíði þegar þú þarft fljótlegar og ódýrar prófanir áður en framleiðsla hefst.
Viðmið fyrir efnisval í lækningatækjum
Val á efni snýst ekki bara um styrk eða kostnað. Þú þarft að vega og meta nokkra þætti saman.
Lífsamhæfni og sótthreinsunarsamhæfni
ISO 10993 setur staðalinn fyrir lífsamhæfniprófanir. Efni verða að standast prófanir fyrir frumueituráhrif, næmingu og ertingu. Efnið þarf einnig að halda heilleika sínum eftir sótthreinsun. Taflan hér að neðan sýnir hvernig algeng plast bregst við mismunandi sótthreinsunaraðferðum:
| Efni | Gufa (sjálfvirkur) | EtO | Gamma geislun | Dæmigert húsnæðisumhverfi |
| Polycarbonate | Limited | Já | Já | Greiningarhús, vökvageymar |
| PEEK | Já | Já | Já | Ígræðslur, skurðtæki (einnig notuð í hylkjum) |
| PPSU | Mjög góð | Já | Já | Endurnýtanleg skurðtæki, sótthreinsunarbakkar |
| Pólýprópýlen | Limited | Já | Já | Einnota íhlutir, ílát |
| ABS | Nr | Já | Já | Hylki, óígræðanleg hylkishús |
Fyrir endurnýtanleg hylki sem þarf að sýkla með sjálfsofnun eru PEEK eða PPSU rétti kosturinn. Fyrir einnota hylki sem eru sótthreinsuð með EtO eða gamma henta pólýkarbónat eða pólýprópýlen vel.
Vélrænn styrkur og slitþol
Húsið verður að vernda viðkvæma rafeindabúnað gegn höggum og titringi. Málmar eins og ryðfrítt stál og títan bjóða upp á mesta styrkinn. Plast eins og PEEK veitir góða seiglu með minni þyngd. Hugsaðu um umhverfi tækisins. Mun það detta? Mun það þola stöðuga meðhöndlun? Þessi svör ráða vali þínu.
Vélrænni vinnsluhæfni og áhrif afhendingartíma
Sum efni skerast hraðar en önnur. Ál er hægt að vinna hratt, sem styttir afhendingartíma. Títan tekur lengri tíma og þarfnast meiri umhirðu. Plast eins og ABS og pólýkarbónat eru auðveld í vinnslu en gætu þurft á frágangi að halda. Að vega og meta vinnsluhæfni og afköst hjálpar þér að standa við framleiðslufresti án þess að tapa gæðum. Reglugerðarsamræmi krefst skjalfestingar á efniseiginleikum og prófunarniðurstöðum. Að vinna með birgja sem skilur þessar kröfur heldur verkefninu þínu á réttri leið.
Yfirborðsmeðferðir fyrir CNC lækningahúsnæði
Yfirborðsmeðferð gerir meira en bara að láta hylki líta vel út. Það hefur áhrif á endingartíma tækisins og öryggi þess fyrir sjúklinga. Gróft yfirborð getur haldið í sér vatni og sýklum, sem geta valdið ryði og bakteríum. Slétt og vel meðhöndlað yfirborð kemur í veg fyrir uppsöfnun og er auðvelt að þrífa. Í læknisfræðilegri CNC-vinnslu getur rétt áferð gert hylki að endast í mörg ár í stað þess að bila snemma.
Að auka lífsamhæfni og tæringarþol
Óvirkjun og rafpólun fyrir málma
Ryðfrítt stálhús þarfnast auka verndar til að haldast ryðfrí. Rafpólun fjarlægir laust járn og annað óhreinindi og gerir náttúrulegt krómoxíðlag sterkara. Þetta ferli breytir yfirborðinu ekki mikið en bætir ryðþol til muna. Rafpólun gengur lengra. Það fjarlægir mjög þunnt lag af málmi, sem gerir yfirborðið sléttara og hreinna. Þetta hjálpar óvirka krómoxíðlaginu að myndast jafnar, sem bætir bæði ryðþol og getu til að þrífa.
| Passivation | Rafskautun |
| Fjarlægir frítt járn og óhreinindi | Fjarlægir yfirborðsefni á smásjárstigi |
| Styrkir krómoxíðlagið | Býr til jafnara óvirkt lag |
| Lítil breyting á yfirborðsáferð | Framleiðir sléttara og hreinna yfirborð |
Báðar aðferðirnar eru mikilvægar fyrir skurðtæki og endurnýtanleg hús sem fara í gegnum margar sótthreinsunarlotur. Þær halda málminum sterkum og minnka líkur á litlum götum eða sprungum vegna ryðs með tímanum.
Anodisering fyrir álhús
Anóðisering er rafefnafræðileg aðferð sem gerir náttúrulega oxíðlagið þykkara á álhúsum. Þetta bætir ryðþol og gerir yfirborðið harðara og endingarbetra. Anóðisering gerir einnig kleift að fá litaða áferð, sem hjálpar við vörumerkjasetningu tækja og auðkenningu notenda. Fyrir flytjanleg greiningartæki gefur anóðisering ál létt og sterkt skel sem stenst slit. Ferlið virkar vel með þröngum vikmörkum frá CNC-vinnslu, þannig að þú missir ekki nákvæmni við frágang.
Að bæta fagurfræði og virkni
Perlublástur og duftlökkun
Perlublástur gefur húsum slétt og matt útlit. Það fjarlægir hitalit og litabreytingar úr suðuðum ryðfríu stálhúsum án þess að skaða náttúrulega áferð málmsins. Þetta gerir það frábært fyrir hluti þar sem útlit skiptir máli. Duftlökkun setur á sig sterkt, hlaðið lag sem harðnar í sterka áferð. Það virkar vel fyrir sterk búnaðarhús sem þola erfiðar aðstæður. Mundu að duftlökkun bætir um 0.05–0.2 mm við stærðina, þannig að þú þarft að aðlaga vinnslumörk fyrirfram.
Fyrir suðuhylki úr 304 eða 316 ryðfríu stáli þar sem útlit skiptir máli, fjarlægir perlublástur hitalit án þess að skemma náttúrulega áferð málmsins. Perlublástur gefur einnig frábæran bakgrunn með miklum birtuskilum fyrir leysigeislaskurð. Þetta hjálpar iðnaðarmyndavélum og strikamerkjaskönnum að lesa QR kóða og hlutanúmer í næstum 100% tilfella í fyrstu tilraun.
Leysigetur fyrir rekjanleika
Leysigeislamerking gerir varanlegar merkingar fyrir hlutanúmer, raðnúmer og QR kóða. Ólíkt merkimiðum eða bleki endast leysigeislamerkingar eftir sótthreinsun og sterk hreinsiefni. Þessi rekjanleiki er lykilatriði til að uppfylla reglur. Þegar tæki er innkallað eða athugað er hægt að rekja hvert hylki aftur til framleiðslulotu þess. Fyrir lækningatæki er þessi ábyrgð nauðsynleg.
Eftirvinnsla fyrir hreinlæti og samræmi
Ómskoðunarhreinsun og umbúðir
Eftir vinnslu og frágang þarf að djúphreinsa hylki. Með ómskoðunarhreinsun eru notaðar hátíðnihljóðbylgjur til að fjarlægja smá óhreinindi, olíur og afgangsefni af öllum yfirborðum. Þetta skref er mikilvægt því afgangsmengunarefni geta valdið aukaverkunum hjá sjúklingum. Notkun lífsamhæfðra kælivökva í læknisfræðilegum gæðaflokki við vinnslu hjálpar einnig til við að koma í veg fyrir mengun. Eftir hreinsun heldur góð umbúðir hlutunum hreinum þar til þeir fara á samsetningarlínuna.
Staðfesting á yfirborðsáferð (Ra gildi)
Yfirborðsgrófleiki, kallaður Ra, hefur bein áhrif á hversu vel hús þolir ryð og bakteríur. Slétt yfirborð með Ra undir 0.8 μm er auðvelt að þrífa og dregur úr smithættu. Gróft yfirborð fangar vatn og óhreinindi, sem styttir líftíma hússins. Til að framkvæma reglupróf þarf skriflegt sönnun á yfirborðsáferð. Vottorð um yfirborðsáferð sýna mæld Ra gildi og staðfesta að hlutinn uppfylli forskriftirnar. Þessi skjöl styðja þrifprófanir samkvæmt ISO 13485 og sýna gæðaeftirlit meðan á framleiðslu stendur.
| Aspect | Áhrif á reglufylgni | Áhrif á langlífi |
| Ra gildi | Lægra Ra dregur úr viðloðun baktería, sem styður lífsamhæfni samkvæmt ISO 10993-1 | Sléttari yfirborð standast tæringu og slit og lengir líftíma íhluta |
| Þrifferli | Verður að vera staðfest til að ná stöðugt tilgreindri áferð (ISO 13485) | Endurteknar hreinsunarlotur valda mælanlegri niðurbroti með tímanum |
| Hlífðarhúð | Óholóttar húðanir uppfylla leiðbeiningar um þrif fyrir lækningahús | Efnaþolnar húðanir viðhalda heilleika við sótthreinsunaráhrif |
Rétt yfirborðsmeðferðaráætlun sameinar lífsamhæfni, endingu og rekjanleika. Samstarf við samstarfsaðila sem þekkir þessar þarfir heldur CNC lækningahúsnæðisverkefni þínu á réttri leið hvað varðar samþykkt reglna og langtímaáreiðanleika.
CNC lækningahúsnæði: Hönnunar- og framleiðsluatriði
Frábærar hylki byrja með snjallri hönnun. Valin sem þú tekur áður en vinnsla hefst móta kostnað, afhendingartíma og lokagæði. Snemmbúnar hönnunarúttektir fyrir framleiðsluhæfni (DFM) greina vandamál á meðan breytingar eru enn ódýrar. Það er þar sem farsæl framleiðsluverkefni lækningatækja taka á sig mynd.
Hönnun fyrir framleiðslugetu (DFM)
Veggþykkt og dröghorn
Veggþykkt stýrir stöðugleika. Fyrir málma skal halda veggjum yfir 0.8 mm. Fyrir plast skal halda þeim yfir 1.5 mm. Þynnri veggir titra við vinnslu og afmyndast eftir skurð. Samræmd þykkt kemur einnig í veg fyrir aflögun þegar efnið kólnar. Dregghornar skipta einnig máli. Lítilsháttar keila á djúpum veggjum hjálpar skurðarverkfærinu að ná botninum án þess að nudda. Það auðveldar einnig útkast ef þú ferð síðar í mótun. Þessar litlu ákvarðanir halda CNC vinnsluferlinu þínu mjúku og fyrirsjáanlegu.
Að lágmarka innri streitu og aflögun
Djúpir vasar og þröngar raufar skapa spennuþjöppun. Góð regla: takmarkaðu vasadýptina við um fjórum sinnum breidd raufarinnar. Innri horn ættu að nota radíusa sem eru örlítið stærri en radíus skurðarverkfærisins. Skarpar horn neyða minni verkfæri til að skera hægar og skilja eftir spennuhækkanir. Staðlaðu einnig gatastærðir. Notkun algengra þvermála eins og 3.0 mm fyrir M3 þræði dregur úr verkfæraskiptum og heldur kostnaði niðri. Allir eiginleikar sem bæta ekki afköst, áreiðanleika eða öryggi eiga skilið að skoða betur. Einfaldari hlutar eru hraðari og bila sjaldnar.
Þol og samsetningarhæfni
GD&T fyrir mikilvæg viðmót
Þröng vikmörk kosta peninga. Að beita ±0.001″ alls staðar eykur slípunaraðgerðir og skoðunartíma án þess að bæta virkni. Geymið þessa nákvæmni fyrir eiginleika sem raunverulega þurfa á henni að halda - legusæti, þéttifleti og stillipinna. Notið ±0.010″ fyrir yfirborð hússins sem ekki eru mikilvæg. Eitt lækningatækjaverkefni sparaði $18,000 í 50,000 eininga keyrslu einfaldlega með því að takmarka þröng vikmörk við mikilvæga eiginleika. Merkið þetta sem CTF (mikilvægt fyrir virkni) á teikningum ykkar svo vélvirkjar viti hvar á að einbeita sér.
Að stjórna hitauppstreymi í fjölefnishúsum
Málmar og plast þenjast út misjafnlega hratt. Hús sem passar fullkomlega við stofuhita getur bundist eða losnað við líkamshita eða við sótthreinsun. Greinið vikmörk snemma. Frumgerðir virka oft vegna þess að færir starfsmenn stilla hlutina hvern fyrir sig. Framleiðslueiningar fá ekki þann munað. Ef hönnun þín sameinar ál með PEEK skaltu taka tillit til mismunandi þensluhraða þeirra í útreikningum þínum á bilinu. Þetta kemur í veg fyrir bilanir á vettvangi og heldur reglufylgnisskjölum þínum nákvæmum.
Frumgerðasmíði vs. framleiðslukeyrslur
Ítrekuð hönnun með hraðri frumgerðasmíði
Flókin lækningatæki þurfa yfirleitt fimm eða fleiri frumgerðarítrekanir. Hver umferð ætti að prófa eitthvað ákveðið - form, passa eða framleiðsluhæfni. Byrjið með lág-nákvæmni þrívíddarprentaðri skel og færið ykkur síðan yfir í efni sem eru dæmigerð fyrir framleiðslu. Hugmyndafrumgerð sem kostar $50–$300 getur komið í stað verkfæraendurskoðunar sem kostar $5,000–$25,000. Þessi stærðfræði gerir ítrekun að skynsamlegri fjárfestingu, ekki töf. Fyrir framleiðslu lækningatækja styðja skjalfestar prófanir á hverju stigi reglugerðarumsóknir ykkar.
Að stækka í mikið magn með stöðugum gæðum
Framleiðslumiðaðar smíðar staðfesta lokaútreikninga áður en þú skuldbindur þig til magnframleiðslu. Þessar keyrslur kosta $500–$5,000 en staðfesta ferlið þitt að fullu. Samsetningarhönnun skiptir máli hér. Eitt fyrirtæki endurhannaði húsið sitt með sjálfvirkum staðsetningareiginleikum og smellpassunum. Samsetningartíminn lækkaði úr 12 mínútum í undir 3 mínútur á hverja einingu. Afköst fyrstu umferðar jukust úr 78% í 96%. Það er ávinningurinn af frumgerðarsmíði til framleiðslustighæfni ef hún er gerð rétt. Í samstarfi við verkstæði sem skilur báða heima verður umskipti þín mjúk.
Hvernig NOBLE styður við þarfir þínar á CNC lækningahúsnæði
Framleiðslugeta okkar
CNC fræsing, beyging og svissnesk vinnsluvél
NOBLE sameinar allar vinnsluaðferðir sem verkefnið þitt þarfnast undir einu þaki. CNC-fræsingar okkar móta flóknar rúmfræði, flókna eiginleika og nákvæmar yfirborðslínur fyrir íhluti sem krefjast þröngra vikmörka. Við pörum það við CNC-beygju fyrir sívalningslaga og snúnings-samhverfa hluti eins og tengihluta og ása. Þetta krefst nákvæmra þvermála og sléttrar áferðar, og beygjustöðvar okkar skila hvoru tveggja á sama hátt.
Fyrir litla, granna íhluti skín svissnesk CNC-vinnsla. Hún styður við nákvæma framleiðslu á þunnveggjum hlutum með fíngerðum eiginleikum, sem gerir hana tilvalda fyrir skurðtæki og samþjappaða lækningaíhluti. Fjölása CNC-vinnsla okkar, þar á meðal 5-ása miðjur, gerir kleift að móta flóknar rúmfræði með færri uppsetningum. Það þýðir að mótaðir fletir og hallandi eiginleikar koma rétt út í fyrsta skipti.
Yfirborðsfrágangur og samsetning á staðnum
Við stöndum ekki við vélræna vinnslu. Eftirvinnslu- og frágangsmöguleikar okkar fela í sér anóðiseringu, duftlökkun og perlublástur til að bæta endingu, útlit og afköst. Að halda þessum skrefum innanhúss þýðir færri afhendingar, styttri afhendingartíma og betri stjórn á lokagæðum. Við sjáum einnig um samsetningu, þannig að CNC lækningahúsið þitt kemur tilbúið til samþættingar.
Vottanir og gæðatrygging
Samræmi við ISO 9001:2015 og ISO 13485:2016
Gæði eru ekki valkvæð í lækningatækjaiðnaðinum. NOBLE hefur ISO 9001:2015 og ISO 13485:2016 vottanir. ISO 13485 vottunin skiptir mestu máli fyrir íhluti lækningatækja. Þetta er gæðastjórnunarrammi sem er sérstaklega hannaður fyrir framleiðslu lækningatækja. Fyrir birgja vélrænna vinnslu þýðir það að viðhalda þessari vottun að gæðastjórnunarkerfið hefur verið endurskoðað af óháðum aðilum miðað við kröfur eins og rekjanleika, áhættustýringu og reglufylgni. Stærstu framleiðendur framleiðanda krefjast þess sem grunn fyrir samþykki birgja.
Munurinn á stöðlunum tveimur er verulegur. ISO 9001 nær yfir almenna gæðastjórnun. ISO 13485 bætir við skyldubundinni áhættustjórnun sem er í samræmi við ISO 14971, hönnunarstýringu með tækjasértækum skrám, rekjanleika með tækjasöguskrám og ferlaprófun fyrir skref þar sem ekki er hægt að staðfesta úttak að fullu. Það krefst einnig skjalfestra hreinlætisforskrifta og eftirlits eftir markaðssetningu með meðferð kvartana.
Rekjanleiki og skjölun fyrir endurskoðun
Sérhver hluti sem við vinnum með er rekjanlegur að fullu. Þú færð skjöl sem styðja við reglugerðir þínar og endurskoðanir. Nákvæm vinnsla nær vikmörkum upp á ±0002″ á mikilvægum eiginleikum, staðfest með CMM skoðun. Þessi nákvæmni, studd af réttum pappírsvinnu, heldur eftirlitsferli þínu skýru og styður við öryggi sjúklinga.
Frá hönnun til afhendingar: Samstarfsaðili í fullri þjónustu
Verkfræðiaðstoð fyrir DFM-bestun
Verkfræðiteymi okkar fer yfir hönnun þína snemma. Við bjóðum upp á stuðning frá hönnun til framleiðslu, þar á meðal CAD-bestun og DFM-greiningu. Að greina framleiðsluvandamál fyrir vinnslu sparar tíma og peninga. Við hjálpum þér að fínstilla veggþykkt, dröghorn og vikmörk svo að hlutar þínir séu unnar á skilvirkan hátt án þess að fórna afköstum.
Framboðskeðjustjórnun og rétt-á-tíma afhending
Sem leiðandi kínverskur framleiðandi sameinar NOBLE framúrskarandi þjónustu og faglega vinnslugetu. Við aðstoðum viðskiptavini við skilvirka frumgerðasmíði og fjöldaframleiðslu. Stjórnun framboðskeðjunnar okkar tryggir að efni berist á réttum tíma og rétt-í-tíma afhending heldur framleiðslulínunum þínum gangandi. Frá lífsamrýmanleikaprófunum til lokaumbúða sjáum við um smáatriðin svo þú getir einbeitt þér að því að koma tækinu þínu á markað.
CNC-vinnsla býður upp á óviðjafnanlega nákvæmni, fjölhæfni efnis og endurtekningarhæfni fyrir lækningahús. Árangur veltur á vandlegri framleiðslu og efnisvali. Myndgreiningarhúsið úr áli 6061-T6 sannar þetta - frumgerðarprófun skipti litlu máli fyrr en framleiðslusamræmi batnaði með stuðningi við innréttingar og sérstakri skoðun.
| Lykillinn afhending | Hvers vegna það skiptir máli |
| Efnisval | Hefur áhrif á þyngd, tæringarþol og kostnað |
| Umburðarlyndi | ±0.005 mm á mikilvægum eiginleikum kemur í veg fyrir samsetningarvandamál |
| yfirborðsmeðhöndlun | Óvirkjun og anóðisering vernda gegn tæringu |
Hafðu samband við birgja sem skilur reglufylgni og býður upp á heildstæða þjónustu. Snemmbúin samvinna við sérfræðinga eins og NOBLE dregur úr áhættu og flýtir fyrir markaðssetningu lækningatækja þinna. Nýttu þér þessa handbók í næsta verkefni þínu. Hafðu samband við NOBLE í dag til að fá ráðgjöf eða tilboð — tækið þitt á skilið framleiðslugæði sem þú getur treyst.
Algengar spurningar um CNC lækningahúsnæði
Hvað gerir húsnæði hentugt til lækninga?
Það verður að standast lífsamhæfnipróf eins og ISO 10993. Efnið þarf að standast tæringu og sótthreinsunarferli. Þröng vikmörk vernda viðkvæma rafeindabúnað. Áreiðanlegur birgir skráir hvert skref fyrir eftirlitsúttektir.
Hvaða CNC ferli virka best fyrir flókin hylki?
5-ása fræsun sér um flókna eiginleika í einni uppsetningu. Svissnesk beygja býr til litla sívalningslaga hluti. EDM sker skarpa innri horn. Leysiskurður virkar fyrir þunna veggi. Hver aðferð skilar þeirri nákvæmni sem lækningahús krefjast.
Hvernig vel ég rétta efnið?
Hafðu í huga sótthreinsunaraðferð þína, styrkþarfir og fjárhagsáætlun. PEEK þolir sjálfhreinsun vel. Ál 6061 er létt og hagkvæmt. Ryðfrítt stál 316L er tæringarþolið. Títan býður upp á bestu lífsamhæfni fyrir ígræðanleg lækningahylki.
Hvaða vottanir ætti samstarfsaðili í CNC-vinnslu að hafa?
ISO 13485 er lykilstaðallinn fyrir framleiðslu lækningatækja. ISO 9001 nær yfir almenna gæðakröfur. Báðir staðlarnir tryggja rekjanleika, staðfestingu ferla og rétta skjölun til að tryggja að farið sé að reglum.
Hversu langan tíma tekur það að fara frá frumgerð til framleiðslu?
Frumgerðir eru sendar út á 1–2 vikum. Framleiðslulotur taka 4–8 vikur eftir flækjustigi og magni. Snemmbúnar endurskoðanir á DFM flýta fyrir tímalínunni. Samstarfsaðili með frágang á staðnum styttir afhendingartíma enn frekar.
Geturðu aðstoðað við breytingar á hönnun meðan á framleiðslu stendur?
Já. CNC-vinnsla gerir kleift að aðlaga breytingar fljótt án þess að nota ný verkfæri. Við skoðum fyrst breytingar til að tryggja framleiðsluhæfni. Þessi sveigjanleiki hjálpar þegar prófanir leiða í ljós vandamál eða þegar reglugerðir breytast.







