
Hver er besta leiðin til að smíða geymslupláss fyrir PCR búnað ? Það fer eftir því hversu marga þú þarft, hversu nákvæma geymsluplássið verður að vera, hvaða efni á að nota og hvernig á að halda hlutunum hreinum. Gert er ráð fyrir að heimsmarkaðurinn muni vaxa um 8.5% á hverju ári fram til ársins 2033, vegna þess að fleiri þurfa greiningarpróf. Rannsóknarstofur þurfa áreiðanlegar vélar fyrir dagleg störf sín. Samstarf við OEMs og góðar hönnunarval skipta miklu máli. Að byrja snemma á hönnun geymsluplásssins hjálpar til við að standast hæfnispróf. Birgjar sem sía loft vel og fylgjast með lotum eru líklegri til að fá samþykki. PCR ferlið krefst nákvæmni og strangs hreinlætis. Að þekkja þessi atriði hjálpar þér að velja bestu PCR vélina. Þessi handbók gefur þér skýra áætlun um að velja rétta aðferð, frá hönnun til lokageymsluplásssins.
Kröfur um geymslu á PCR búnaði
Efnisval fyrir hita- og efnaþol
Hitaplast vs. málmar fyrir PCR búnaðarhylki
Rétt efni ræður því hversu vel umgjörðin virkar. PCR vélar mynda hita við hitahringrás. Umgjörð PCR búnaðarins verður að takast á við þetta án þess að beygja sig eða afmyndast. Hitastöðugir flokkar halda lögun sinni jafnvel eftir margar hitahringrásir. Hitastöðugleiki og höggmótun eru helstu tæknin sem notuð er hér. Þessir flokkar standast brothættni og yfirborðsskemmdir. Taflan hér að neðan ber saman algengar valkosti.
| Efni | Eiginleikar við hitauppstreymi og efnaþol |
| ABS/PC blöndur | Þolir meiri hita og er sterkt; virkar vel með venjulegum þurrkum fyrir heilsufar |
| Polycarbonate | Sterkt gegn höggum; getur sprungið með sumum alkóhólum ef mikil álag er á mótað efni |
| PPSU | Þolir gufusjálfvirka hreinsun og öfluga þrif. |
| PEEK | Gott fyrir mikla hita og styrkþarfir; þolir efni mjög vel |
| ál | Hjálpar til við að dreifa hita; getur notað einangrandi fóður til að uppfylla hitastigsmörk snertingar |
| Ryðfrítt stál | Best þar sem mikil endingartími og tíð sótthreinsun er nauðsynleg |
Hvert efni hefur mismunandi hlutverk. Málmar eins og ál hjálpa til við að dreifa hita. Hitaplast eins og PEEK standast efni. PCR ferlið krefst stöðugrar afkösts efnisins.
Mat á efnaþoli gegn hvarfefnum í rannsóknarstofum
Rannsóknarstofur nota sterk hreinsiefni og leysiefni. Efni umbúðanna verður að standast þau. ABS/PC blöndur virka vel með algengum þurrkum fyrir heilbrigðisþjónustu. Polycarbonate þarf vandlega mótun til að koma í veg fyrir spennusprungur. PPSU þolir gufusjálfvirkjun. PEEK þolir sterk efni mjög vel. Rétt efni verndar búnaðinn. Það tryggir langan líftíma. Þetta hefur bein áhrif á næmi og nákvæmni greiningarniðurstaðna.
Lykilatriði í hönnun hylkja fyrir PCR búnað
Hitastjórnun og varmadreifingaraðferðir
PCR-skápurinn er hannaður til að veita stýrt, mengunarlaust umhverfi fyrir uppsetningu pólýmerasakeðjuverkunar (polymerase chain reaction), og inniheldur eiginleika sem bæði taka til hitastöðugleika og stjórna ögnum í lofti.
Háafköst PCR-véla mynda meiri hita við notkun. Hylkið verður að stjórna þessu vel. Umhverfisstýringarkerfi innihalda nákvæma skynjara. Þessir skynjarar athuga og stilla hitastig og raka allan tímann. Þetta kemur í veg fyrir að sýni brotni niður. Hraðvirk PCR-vél myndar enn meiri hita í styttri lotum. Hönnun hylkis verður að taka tillit til þessa. Góð hitastjórnun heldur afköstum PCR-tækninnar stöðugum.
Að lágmarka mengun með sléttum, ógegndræpum yfirborðum
Mengunarstýring er mjög mikilvæg fyrir greiningar. PCR-skápurinn fjarlægir 99.99% af ögnum allt niður í 0.3 míkron. HEPA-síun býr til dauðhreinsaða hindrun gegn loftbornum mengunarefnum. UV-sótthreinsun við 254 nm bylgjulengd drepur sýkla á áhrifaríkan hátt. Neikvæð þrýstingshalla koma í veg fyrir að utanaðkomandi loft komist inn á vinnusvæðið. Samfelld innri yfirborð skilja ekki eftir bletti fyrir mengun. Þau auðvelda þrif. Hýsingin verður að styðja þessa eiginleika. Þetta er nauðsynlegt fyrir sameindagreiningar og erfðaprófanir. Jafnvel flytjanleg PCR-vél þarfnast þessara mengunarstýringa. Þau vernda DNA-sýni gegn niðurbroti.
Reglugerðarstaðlar fyrir girðingar lækningabúnaðar
Samræmi við ISO 13485
Framleiðendur verða að fylgja gæðastjórnunarstöðlum. ISO 13485 nær yfir gæðakerfi lækningatækja. Fylgni tryggir stöðuga vörugæði. Það styður klínískar greiningar og erfðafræðilegar notkunarmöguleika. Vottun sýnir skuldbindingu við gæði. Rannsóknarstofur leita að vottuðum birgjum. Vottaður samstarfsaðili veitir greiningarstofum traust við val á búnaði.
Öryggiskröfur IEC 61010-2-101
IEC 61010-2-101 nær sérstaklega yfir greiningarbúnað in vitro. Þetta felur í sér PCR vélar. Staðallinn nær yfir rafmagnsöryggi, vélræna hættu og hitaöryggi. Áhættumat er krafist fyrir greiningartæki. Lífsamrýmanleikaprófanir samkvæmt ISO 10993 eiga við um innsigli sem snerta sýni. Staðfesting sótthreinsunar tryggir að efni í umbúðum geti tekist á við algengar aðferðir. Þessar kröfur vernda notendur. Þær tryggja áreiðanlegar prófanir í greiningarstofum. Afköst prófana eru háð stöðugri notkun vélarinnar. DNA mögnun þarfnast nákvæmrar hitastýringar. Næmi skiptir máli fyrir hverja keyrslu.
Framleiðsla á PCR búnaðarhylkjum Ferli
Það eru fjórar meginleiðir til að búa til girðingar fyrir hitahringrásarvélar. Hver aðferð hentar best fyrir mismunandi þarfir, eins og hversu marga hluti þú þarft, hversu nákvæmir þeir verða að vera og hversu hreinir þeir verða að vera. CNC-vinnsla, þrívíddarprentun, sprautusteypa og plötusmíði hafa allar sína kosti. Taflan hér að neðan sýnir hvernig þessi ferli passa við mismunandi notkun girðinga.
| Framleiðsluferlið | Lykil undirferli | Dæmigert notkunarsvið í PCR búnaðarhylkjum |
| CNC Machining | Hár nákvæmni skurður, þröng vikmörk | Rammar fyrir tæki, festingarplötur, nákvæmnisfestingar, íhlutir fyrir varmaleiðni |
| Sheet Metal tilbúningur | Laserskurður, CNC beygja, suðu, hnoðandi | Girðingarplötur, burðarhús, girðingar fyrir rannsóknarstofubúnað |
| Stungulyf | Móthönnun, innspýting efnis með háþrýstingi | Hlífar, hylki, innri íhlutir fyrir stórt magn |
| 3D Prentun | Lag-fyrir-lag aukefnisútfelling | Frumgerðir, sérsniðnar sviga, flóknar innri rúmfræði |
Frumgerðasmíði og lágmagnsframleiðsla (CNC og 3D prentun)
CNC vinnsla fyrir þröng vikmörk og flóknar rúmfræðir
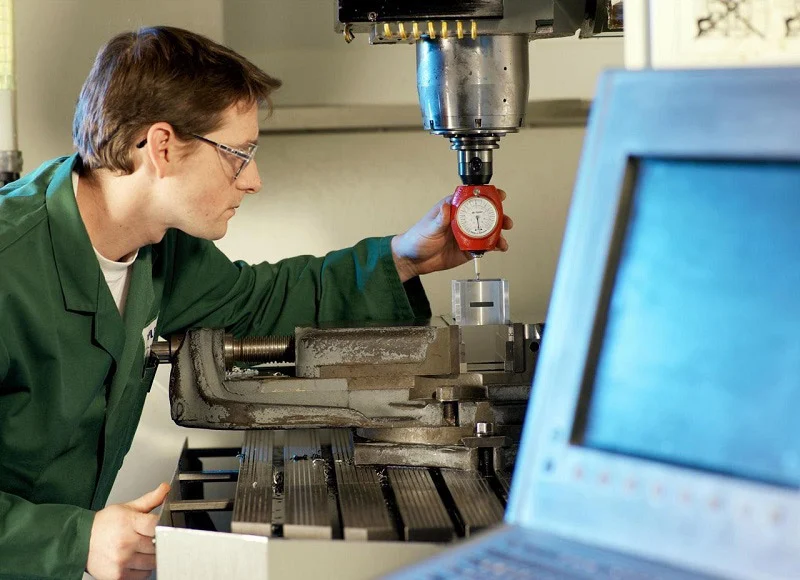
CNC-vinnsla sker efni úr heilum blokkum úr áli, ryðfríu stáli eða verkfræðiplasti. Þessi aðferð gefur mjög nákvæmar víddir. Mælitækiarrammar og festingarplötur þurfa þessa nákvæmni. Hlutir sem dreifa hita njóta einnig góðs af þröngum vikmörkum sem CNC getur náð. Ferlið getur tekist á við erfið form sem aðrar aðferðir eiga erfitt með. Yfirborðsáferð frá CNC-vinnslu uppfyllir þarfir hreinrýma án mikillar aukavinnu. Fyrir litlar keyrslur býður CNC upp á hraða afgreiðslutíma án verkfærakostnaðar. Hver hluti kostar meira en mótaðar keyrslur, en þar sem ekki þarf að borga fyrir mót fyrirfram er það góður kostur fyrir magn undir nokkur hundruð eininga. Efnissóun er áhyggjuefni, en endurvinnsla flísanna hjálpar aðeins.
3D prentun fyrir hraða ítrun og sérsniðnar hönnun
Þrívíddarprentun byggir upp hluta lag fyrir lag úr stafrænum líkönum. Tæknin er frábær til að búa til flókin form sem venjuleg vinnsla getur ekki framkvæmt. Hefðbundinn borðprentari kostar á bilinu $379 til $3,440, svo hann er hagkvæmur fyrir rannsóknarumhverfi. Laghæð upp á 0.2 mm með frávikum undir 0.2 mm frá CAD líkaninu virkar vel fyrir flestar frumgerðir. ABS filament býr til svarta, ógegnsæja og sterka hluti sem eru góðir fyrir prófanir á girðingum. Hönnunarteymi geta fljótt prófað nýjar útgáfur og prentað uppfærða hluti yfir nótt. Þessi hraði flýtir fyrir þróunarferlinu til muna. Sérsniðnar sviga og innri festingar njóta góðs af hönnunarfrelsinu. Hins vegar hafa prentaðir hlutar ekki sömu yfirborðsgæði og vélrænir hlutar. Auka skref eins og slípun og þétting eru nauðsynleg til að gera yfirborð tilbúið fyrir hreinherbergi. Tæknin hentar best fyrir frumgerðir og mjög lítið magn, ekki fyrir framleiðslulotur.
Stórframleiðsla með sprautumótun
Stöðug gæði og lágur kostnaður á hverja einingu í stórum stíl
Sprautusteypa þrýstir heitu, bræddu plasti inn í stálmót undir miklum þrýstingi. Ferlið framleiðir eins hluta með ótrúlegri samræmi. Þegar mótið er smíðað lækkar kostnaðurinn á hvern hluta til muna. Framleiðslumagn í tugum þúsunda eininga gerir þetta að hagkvæmasta valkostinum. Mótaðir hlutar hafa slétt, ógegndræp yfirborð sem standast mengun. Þetta er mjög mikilvægt fyrir sameindagreiningarbúnað. Endurtekningarhæfni sprautusteypu þýðir að hvert umgjörð uppfyllir sömu forskriftir. Gæðaeftirlit verður auðveldara þegar málin eru nánast þau sömu. Fyrir rótgrónar PCR vélar með stöðugri hönnun gefur sprautusteypa besta langtímavirðið.
Fjárfesting í verkfærum fyrirfram og atriði varðandi hönnun móts
Upphaflegur kostnaður við verkfærasmíði sprautusteypingar er hár. Stálmót kosta tugi þúsunda dollara og taka vikur að smíða. Móthönnun verður að taka tillit til dröghorna, veggþykktar og staðsetningar hliðs. Léleg mótahönnun leiðir til aflögunar, sökkva eða stuttra mótstökka. Efnisval hefur mikil áhrif á móthönnun. Hitastöðugir flokkar fyrir PCR notkun geta þurft hærri mótshita. Ákvörðun um að fjárfesta í verkfærum krefst trausts á vöruhönnuninni. Hönnunarbreytingar eftir að mótið er smíðað eru dýrar. Flestir framleiðendur ljúka ítarlegri frumgerðasmíði áður en þeir ráðast í sprautusteypingu. Ávinningurinn kemur frá lágum kostnaði á hvern hluta og mikilli afköstum þegar framleiðsla hefst.
Plataframleiðsla fyrir burðarvirki
Skerið, beygið og suðið fyrir sterka ramma
Smíði plötumálms hefst með flötum málmplötum. Leysiskurður býr til nákvæmar útlínur. CNC beygja mótar efnið í þrívíddarform. Suða tengir saman hluta fyrir varanlega samsetningu. Þetta ferli býr til sterka ramma sem þola vélrænt álag. Ryðfrítt stál og ál eru algeng val. Þessi efni bjóða upp á mikla endingu og hitaþol. Plötuhús ráða vel við hitakröfur PCR-tækni. Ferlið hentar vel fyrir meðalstór magn þar sem sprautusteyputæki eru ekki þess virði. Leiðslutími framleiðslu er styttri en mótsmíði. Burðarstyrkur gerir þessa aðferð tilvalna fyrir stærri tæki sem þurfa stífan stuðning.
Samþætting vélbúnaðar og rafsegulvarna
Málmplötuhús auðvelda að bæta við vélbúnaði. Nítur og festingar festa íhluti beint við grindina. Málmurinn sjálfur veitir rafsegulvörn sem verndar viðkvæma rafeindabúnað gegn truflunum. Þetta er dýrmætt fyrir greiningartæki sem þurfa að viðhalda gæðum merkis. Hægt er að bæta við auka verndarþéttingum á samsetningarstöðum. Yfirborðsáferð felur í sér duftlökkun, sandblástur og burstun. Þessar meðferðir bæta tæringarþol og samræmi við staðla í hreinrýmum. Samsetning byggingarstyrks og verndar gerir málmplötur að fjölhæfum valkosti fyrir marga notkunarmöguleika. Flytjanlegir PCR-vélar nota oft þessa aðferð til að auka endingu við flutning.
Valið á milli þessara ferla fer eftir framleiðslumagni, nákvæmniþörfum og fjárhagsáætlun. Frumgerðasmíði ýtir undir þrívíddarprentun og CNC-vinnslu. Framleiðsla í miklu magni krefst sprautumótunar. Þarfir í uppbyggingu benda til plötusmíði. Margir framleiðendur sameina ferla, nota CNC fyrir nákvæmnishluta og plötur fyrir aðalhúsið. Þessi blendingsnálgun vegur á móti kostnaði, gæðum og afköstum. Að skilja hvert ferli hjálpar framleiðendum að taka upplýstar ákvarðanir um sínar sérþarfir í búnaði.
Samanburður á ferlum fyrir PCR búnaðarhylki
Kostnaður, afhendingartími og sveigjanleiki
Upphafleg fjárfesting samanborið við kostnað á hvern hluta fyrir hvert ferli
Kostnaður við hverja aðferð hefur áhrif á valið. Uppsetningarkostnaður og kostnaður á hvern hluta eru mjög mismunandi eftir ferlunum fjórum.
| aðferð | Uppsetningar-/verkfærakostnaður | Kostnaður á einingu (lítið magn) | Kostnaður á einingu (mikið magn) |
| 3D Prentun | Lágmarks (engin verkfæri) | Miðlungs | Miðlungs |
| Stungulyf | Hátt (sérsmíðað mót $10k+) | Mjög há | Mjög lágt |
| CNC Machining | Miðlungs (dagskrá og leikir) | Miðlungs | Í meðallagi til lágt |
| Leikarar/Hefðbundin leikaraval | Hátt (mót eða deyja) | Hár | Lág |
Smíði á plötum og CNC-vinnsla hefur meðalstóra uppsetningarkostnað vegna sérsmíðaðra móta og tíma stjórnanda. 3D-prentun þarfnast engra verkfæra. Sprautusteypa krefst mestu upphafsfjármagnsins, þar sem sérsmíðuð mót kostar yfir $10,000 áður en nokkur hluti er framleiddur. Þessi fjárfesting er aðeins skynsamleg ef þú framleiðir marga hluti. Lítil upplag dreifir mótkostnaðinum yfir fáa hluti, þannig að hver hluti hefur mikinn verkfærakostnað. Stór upplag dreifir honum yfir þúsundir, þannig að verð á hverjum hlut lækkar mikið.
Dæmigerður afhendingartími fyrir frumgerðir samanborið við framleiðslulotur
Afhendingartími frumgerða er besti kosturinn fyrir 3D prentun. Hægt er að senda 3D prentað kassa nokkrum dögum eftir lokahönnun. CNC vinnsla tekur aðeins lengri tíma vegna forritunar. Báðar aðferðir koma í veg fyrir vikurnar sem þarf til mótsgerðar. Framleiðslulotur breyta tímalínunni. Sprautusteypa krefst mótahönnunar, stálskurðar og prufuskota. Þetta getur tekið nokkrar vikur áður en full framleiðsla fer fram. Platasmíði er mitt á milli. Leysiskurður og CNC beygja tekur tíma að setja upp en gengur síðan hratt fyrir sig. Framleiðendur sem skipuleggja markaðssetningu verða að hugsa um þessar tímalínur. Hratt PCR vélaverkefni með þröngri áætlun gæti byrjað með 3D prentuðum frumgerðum. Síðan er skipt yfir í sprautusteypu þegar hönnunin er stöðug. Þessi stigvaxandi nálgun vegur á móti hraða og langtímakostnaði.
Nákvæmni, vikmörk og yfirborðsáferð
Að ná þröngum vikmörkum með CNC vs. sprautumótun
CNC-vinnsla veitir ströngustu stjórn á stærð af þessum fjórum ferlum. Skurðarverkfæri fjarlægja efni með endurtekningarhæfri nákvæmni. Rammar og festingarplötur mæla halda nákvæmum stöðum. Þessi nákvæmni skiptir máli fyrir PCR-vélar sem stilla saman sjónhluta eða hitunarþætti. Sprautusteypa fær einnig þröng vikmörk þegar mótið hefur verið prófað. Hún afritar mótholið mjög vel. Breytileiki milli hluta helst lítill yfir langar framleiðslulotur. Rýrnun mótsins gerir það erfiðara. Hvert efni minnkar á annan hátt við kælingu. Móthönnuðir verða að taka tillit til þessa. CNC-vinnsla forðast rýrnunarvandamál. Skurður fjarlægir efni úr heilum blokk, þannig að víddir haldast trúar CAD líkaninu. Fyrir mikilvæga röðun vinnur CNC oft. Fyrir hluti í miklu magni með samræmdu lögun gefur sprautusteypa svipaða nákvæmni á lægri kostnaði.
Kröfur um eftirvinnslu á 3D prentuðum hlutum
Þrívíddarprentaðir hlutar þurfa aukavinnu áður en þeir eru notaðir í hreinherbergi. Laglínur skilja eftir litlar hryggir á öllum yfirborðum. Þessar hryggir fanga óhreinindi og eru erfiðar að þrífa. Slípun sléttir yfirborðið en tekur tíma. Þétting fyllir holurnar. Gufusléttun er annar valkostur fyrir sum efni. Hvert skref eykur vinnuafl og kostnað. Lokayfirborðið er næstum eins gott og vélrænir eða mótaðir hlutar, en ekki nákvæmlega. Fyrir frumgerðir virkar þessi málamiðlun fínt. Fyrir framleiðsluhylki draga auka skrefin úr kostnaðarávinningi af þrívíddarprentun. Hönnunarteymi ættu að fella eftirvinnslu inn í fjárhagsáætlun sína og áætlun. Prentaður hluti sem þarfnast mikillar frágangs getur kostað meira en vélrænn hluti.
Samrýmanleiki efnis og reglugerðarfylgni
Hvaða ferli styðja best efni sem uppfylla ISO 13485-staðla?
ISO 13485 vottunin krefst skjalfestrar rakningar á efni. Hverri lotu af plastefni eða málmi verður að vera rakin frá birgja til fullunninna hluta. CNC-vinnsla og sprautumótun takast vel á við þetta. Efnisbirgjar gefa út greiningarvottorð með hverri lotu. Platamálmsmíði býður upp á svipaða rakningu fyrir ál og ryðfrítt stál. Þrívíddarprentun hefur fleiri áskoranir í för með sér. Formúlur plastefnis eru mismunandi milli birgja og lota. Skjalastaðlar eru mjög mismunandi eftir aukefnaframleiðsluiðnaði. Sumir framleiðendur þráða og plastefnis bjóða nú upp á lækningaefni með fullri rakningu. En þessir möguleikar eru enn takmarkaðir samanborið við hefðbundnar aðferðir. Framleiðendur rannsóknarstofa og greiningarbúnaðar ættu að athuga efnisskjöl áður en þeir velja ferli. Hylkið fyrir PCR búnaðinn verður að uppfylla sömu gæðastaðla og tækið inni í honum.
Vottun lokaumbúða til lækningalegrar notkunar
Lokavottun krefst meira en bara að velja rétt efni. Allt umgjörðin verður að standast öryggis- og afköstaprófanir. IEC 61010-2-101 nær yfir rafmagns-, vélræna og hitauppstreymisöryggiskröfur fyrir IVD búnað. Lífsamrýmanleikaprófanir samkvæmt ISO 10993 eiga við um öll yfirborð sem snerta sýni. Staðfesting sótthreinsunar kannar hvort umgjörðin standist algengar hreinsunaraðferðir. Hvert framleiðsluferli hefur mismunandi áhrif á vottun. Sprautusteypa framleiðir samræmda hluti sem prófa á fyrirsjáanlegan hátt. CNC vinnsla býður upp á sömu samkvæmni fyrir málmhluta. Þrívíddarprentaðir hlutar þurfa aukalega staðfestingu. Lagaviðloðun og yfirborðsgöt breytast milli smíða. Þetta gerir vottun erfiðari. Málmplatusmíði gefur sterkar, endurteknar niðurstöður. Val á ferli hefur bein áhrif á hversu vel vottunin gengur. Samstarfsaðili með reynslu af framleiðslu lækningatækja getur hjálpað til við að leiðbeina þessu. Sérþekking þeirra dregur úr hættu á misheppnuðum prófunum og kostnaðarsömum endurhönnunum.
Samanburðurinn sýnir enga eina bestu aðferð. Hvert ferli þjónar mismunandi þörfum. Frumgerð virkar best með 3D prentun og CNC vinnslu. Framleiðsla í miklu magni krefst sprautumótunar. Þarfir í burðarvirki benda til plötumálms. Margir framleiðendur sameina ferla til að ná sem bestum árangri. CNC-vinndir nákvæmnishlutar passa inni í plötumálmshúsi. Sprautumótuð hlíf vernda samsetninguna. Þessi blendingsaðferð gerir PCR vélar nákvæmari og heldur kostnaði í skefjum. Næmi greiningarniðurstaðna er háð stöðugri afköstum tækja. Sú afköst byrja með réttu hylki. Afköst í rannsóknarstofum eru háð vélum sem ganga áreiðanlega. Hagkvæmni kemur með því að velja rétta framleiðsluleið. Sérhver ákvörðun, frá efni til ferlis, mótar lokaafurðina. Framleiðendur sem skilja þessar málamiðlanir taka betri ákvarðanir fyrir PCR búnað sinn.
Ákvarðanatökurammi
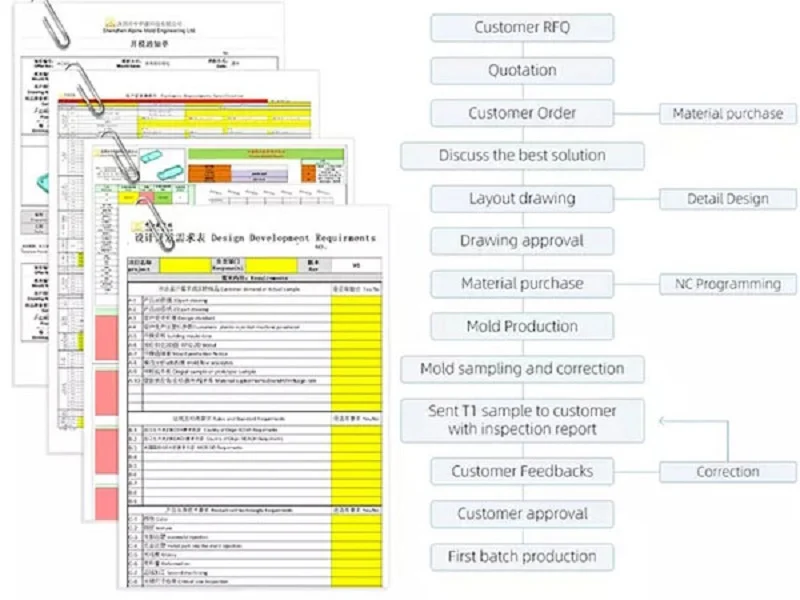
Að velja rétta framleiðsluleið fyrir geymslu PCR-búnaðar þýðir að fylgja skýru rammaverki. Rétt val á búnaði fer eftir þínu tiltekna verkefni. Þessi þrjú skref breyta tæknilegum kröfum í raunverulega ákvörðun. Þau ná yfir magn, nákvæmni og fjárhagsáætlun. Hvert skref þrengir valmöguleikana. Niðurstaðan er skýr leið fram á við.
Skref 1: Skilgreindu framleiðslumagn þitt
Að bera kennsl á lága, meðal og háa hljóðstyrksþröskulda
Fyrsta skrefið svarar einfaldri spurningu. Hversu margar einingar þarftu? Lítið magn nær yfir frumgerðir og litlar upplagnir, þar sem 3D prentun og CNC vinnsla henta þessu bili. Þær krefjast engra stórra fjárfestinga fyrirfram. Meðalmagn hentar vel fyrir plötusmíði og háþróaða CNC vinnslu. Sprautusteypa verður besti kosturinn í stóru magni. Mótið kostar mikið í upphafi. En verðið á hvern hluta lækkar mjög lítið. Þetta skiptir máli fyrir PCR vélar sem notaðar eru í rannsóknarstofum með mikla afköst. Afköst framleiðslulínunnar verða að passa við prófunarþörfina. PCR kerfi fyrir miðlæga greiningarstofu þarfnast mikils magns. Rannsóknarfrumgerð þarfnast lítils magns. Þetta skref eitt og sér útilokar marga möguleika fyrir hvaða PCR verkefni sem er. Magnþröskuldurinn er ekki fastur. Hann breytist eftir flækjustigi hlutarins. Lykilatriðið er að reikna jafnvægispunktinn. Þetta er þar sem verkfærakostnaðurinn er borgaður upp með lægri kostnaði á hvern hluta.
Skref 2: Meta nákvæmni og flækjustigsþarfir
Að para saman rúmfræði og vikmörk við ferli
Í öðru skrefinu er skoðað hlutinn sjálfan. Hvaða lögun þarf hann að vera? Hversu nákvæmur verður hann að vera? Nákvæmni er ekki valkvæð fyrir PCR búnað. Nákvæmni hitaferlisins fer eftir því hvernig hlutinn passar. Næmi greiningarprófsins byggir á stöðugri röðun. CNC vinnsla heldur þröngustu vikmörkum. Þetta er besti kosturinn fyrir PCR vélina fyrir mikilvæga festingarpunkta. 3D prentun meðhöndlar flókin innri form. Kælirásir og sérsniðnar sviga eru auðveldar í prentun. En yfirborðsáferðin er gróf. Eftirvinnsla eykur tíma og kostnað. Sprautusteypa gefur slétt, endurtekningarhæft yfirborð. Hún er tilvalin fyrir bestu PCR vélahúsin í framleiðslu. Málmplata býður upp á styrk og rafsegulvörn. Notaðu þessa kaupleiðbeiningar fyrir PCR vél til að passa rúmfræðina við ferlið. Flókin lögun með þröngum vikmörkum gæti þurft CNC fyrst, síðan mótun. Einfaldur kassi þarfnast málmplata. Val á rannsóknarstofubúnaði verður að vega og meta þessa þætti. Ákvörðunin um að velja bestu PCR vélina byrjar á hylkinu. Ósamræmi hér leiðir til tafa og mikils kostnaðar. Rúmfræðin stjórnar vali á ferlinu. Vikmörkin stjórna kostnaðinum. Þröng vikmörk eru möguleg með CNC-vinnslu og nákvæmri mótun, en þrívíddarprentun býður upp á minni nákvæmni fyrir flóknar rúmfræðir. Þetta skref krefst vandlegrar skoðunar á CAD-líkaninu.
Skref 3: Íhugaðu fjárhagsáætlun og tímalínu
Að jafna verkfærakostnað við verð á hlut og markaðstíma
Þriðja skrefið jafnar peninga og tíma. Fjárhagsáætlun snýst ekki bara um hlutakostnað. Það er heildarkostnaður verkefnisins. Verkfæri eru stærsti upphafskostnaðurinn. Sprautumót kosta tugi þúsunda dollara. CNC-vinnsla þarfnast festinga en ekki móts með langri afhendingartíma. Þrívíddarprentun hefur engan verkfærakostnað. Verð á hlut segir aðra sögu. Mikið magn gerir sprautumótun ódýrasta. Lítið magn gerir þrívíddarprentun eða CNC ódýrari. Tímalína hefur einnig áhrif á valið. PCR-verkefni með hraðri áætlun gæti sleppt sprautumótun. Mótið tekur vikur að framleiða. CNC og þrívíddarprentun hefjast strax. Þessi hraði kemur vörunni þinni hraðar á markað. Greiningarfyrirtæki standa oft frammi fyrir þröngum frestum. Greiningarstofur þurfa búnaðinn núna. Blönduð nálgun virkar vel. Notaðu CNC fyrir fyrstu lotuna. Skiptu síðan yfir í sprautumótun fyrir þá næstu. Þetta jafnar hraða og langtímakostnað. Samstarfsaðili getur hjálpað þér að reikna út þessar málamiðlanir. Teymi þeirra metur allt ferlið fyrir þig. Þeir skoða kostnað mótsins, verð á hlut og afhendingartíma. Þeir gefa þér skýra ráðleggingar. Þetta dregur úr hættu á slæmri ákvörðun.
Þessi þrjú skref skapa endurtakanlegt ferli fyrir hvaða girðingarverkefni sem er. Í fyrsta lagi skal skilgreina rúmmálið. Í öðru lagi skal meta nákvæmnina. Í þriðja lagi skal jafna fjárhagsáætlun og tímalínu. Niðurstaðan er skýr framleiðsluferill. Næstu kaflar sýna raunveruleg dæmi um þessa valkosti í verki.
Dæmisögur í framleiðslu á PCR búnaðarhylkjum
Rannsóknarfrumgerð í litlu magni með CNC vinnslu
Endurteknar hönnunarbreytingar og hraður viðsnúningur
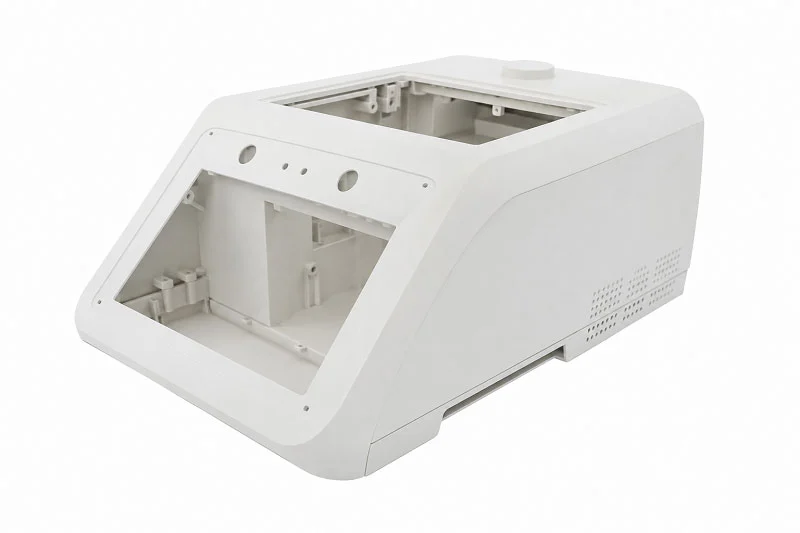
Rannsóknarstofa í erfðafræði við háskóla þurfti sérsmíðað rými fyrir nýja PCR frumgerð. Teymið ætlaði aðeins að smíða fáein tæki fyrir sannprófunarrannsóknir. Sprautusteypa var tilgangslaus í þeim umfangi. Mótið eitt og sér myndi kosta meira en heildarfjárhagsáætlun verkefnisins.
CNC-vinnsla bauð upp á rétta leiðina. Framleiðandinn forritaði skurðarleiðirnar beint úr CAD-líkaninu. Engin fjárfesting í verkfæri þýddi að hönnunin gat breyst frjálslega. Fyrsta útgáfan sýndi vandamál með bil í kringum hitunarblokkina. Teymið uppfærði líkanið og fékk nýja hluti innan nokkurra daga. Þessi hraði afgreiðslutími reyndist mikilvægur. Hver hönnunarbreyting bætti hitastjórnun og aðgengi að íhlutum.
Vélunnin álhús tryggði einnig náttúrulega varmadreifingu. Rannsóknarstofan slapp við að bæta við auka kælibúnaði. Yfirborðsáferð uppfyllti kröfur hreinrýma án auka skrefa. Verkefnið færðist frá hugmynd að virku tæki á nokkrum vikum, ekki mánuðum. Fyrir rannsóknarumhverfi með óvissu framleiðslumagni býður CNC-vinnsla upp á sveigjanleika sem önnur ferli geta ekki keppt við.
Hylki fyrir PCR vélar sem notaðar eru í greiningartækni
Sprautumótun í miklu magni fyrir stöðuga gæði
Greiningarfyrirtæki bjó sig undir að setja á markað PCR-kerfi fyrir klínískar rannsóknarstofur. Eftirspurn markaðarins gerði ráð fyrir tugþúsundum eininga á ári. Framleiðslumagnið krafðist framleiðsluferlis sem var hannað með tilliti til stærðar og endurtekningarhæfni.
Sprautusteypa reyndist vera skýr kostur. Heimildir í greininni nefna „greiningartækjahylki“ sem algeng notkun, sérstaklega nefndar umbúðir fyrir PCR-tæki. Nákvæm örsprautusteypa þjónar greiningar- og erfðafræðilegum mörkuðum beint. Ferlið framleiðir eins hluta í hverri framleiðslulotu. Þessi samræmi skiptir máli fyrir reglufylgni og gæðatryggingu.
Fjárfestingin í mótinu var umtalsverð. Kostnaðurinn á hvern hluta lækkaði verulega um leið og framleiðsla hófst. Hvert hylki var með sléttum, ógegndræpum yfirborðum sem voru ónæm fyrir mengun. Mótuðu hlutar uppfylltu kröfur ISO 13485 um skjölun með fullri rekjanleika efnisins. Fyrirtækið jók framleiðsluna af öryggi, vitandi að hver eining passaði við viðurkennda hönnun. Fyrir rótgrónar vörur með stöðugri hönnun veitir sprautusteypa lægsta heildarkostnaðinn við mikið magn.
Flókin rúmfræðileg girðing með þrívíddarprentun
Að sigrast á hönnunartakmörkunum í hefðbundinni framleiðslu
Nýfyrirtæki sem var að þróa flytjanlegt PCR tæki stóð frammi fyrir einstakri áskorun. Hylkið þurfti innri kælirásir sem fylgdu sveigðum brautum umhverfis sjóngreiningareininguna. Hefðbundin vinnsla gat ekki búið til þessar rásir. Sprautusteypa myndi krefjast flókinna hliðaraðgerða og margra sleða, sem myndi auka kostnað við verkfæri óviðráðanlega.
Þrívíddarprentun leysti rúmfræðivandamálið. Hönnunarteymið setti inn samsíða kælirásir beint í veggi girðingarinnar. Þessar rásir fylgdu nákvæmlega útlínum innri íhlutanna. Prentaði hlutinn sameinaði marga aðskilda vélræna hluta í einn íhlut. Samsetningartíminn styttist verulega.
Frumgerðin stóð sig vel í upphafsprófunum. Yfirborðsgrófleiki þurfti eftirvinnslu til að uppfylla staðla fyrir hreinrými. Teymið beitti gufujöfnun og innsiglaði ytra byrðin. Lokaumhverfið uppfyllti næmiskröfur fyrir flúrljómunargreiningu. Þessi aðferð reyndist tilvalin fyrir framleiðslu í litlu magni þar sem flækjustig hönnunar vegur þyngra en kostnaður á hlut. Nýstofnað fyrirtækið staðfesti hugmynd sína og færði sig síðar yfir í sprautusteypu þegar magn réttlætti fjárfestinguna í verkfærum.
Þessar dæmisögur sýna fram á hagnýtar málamiðlanir milli framleiðsluferla. Magn ræður ákvörðuninni. Flækjustig mótar valkostina. Fjárhagsáætlun og tímalína setja mörkin. Framleiðslufélagi býr yfir reynslu af öllum fjórum ferlunum. Verkfræðiteymi þeirra hjálpar framleiðendum að sigla í gegnum þessar ákvarðanir af öryggi.
Vertu í samstarfi við NOBLE fyrir verkefnið þitt um PCR búnaðarhylki
NOBLE er leiðandi framleiðandi sem vinnur með málm og plast fyrir lækningatæki. Fyrirtækið aðstoðar viðskiptavini við að klára frumgerðir og framleiðslulotur með auðveldum hætti. Verkfræðiteymi fá sérfræðiráðgjöf í hverju skrefi. NOBLE sameinar tæknilega færni og skjóta þjónustu. Þessi teymisvinna dregur úr áhættu og kemur vörum hraðar á markað.
Alhliða þjónustugeta frá hönnun til samsetningar
Sérþekking í bæði málm- og plastframleiðslu
NOBLE býr yfir mikilli þekkingu á mörgum framleiðslusviðum. Teymið okkar vinnur með ál, ryðfríu stáli og sterkum plastefnum. Þessi tvöfalda færni skiptir máli fyrir verkefni sem tengjast geymslum fyrir tölvustýrða búnað (PCR). Einn samstarfsaðili getur skorið nákvæmar sviga, mótað plastlok og smíðað plötumálmgrindur. Fyrirtækið tekst á við flókin form af öryggi. Efnisþekking nær yfir fjölbreytt úrval af hitaplasti og málmum sem henta fyrir lækningahús. Þessi fjölbreytta færni þýðir að engin sóun er á milli söluaðila.
Einn uppspretta fyrir vinnslu, mótun og frágang
Tilbúin framleiðsla auðveldar alla framboðskeðjuna. NOBLE sér um innkaup á hlutum, vélavinnu, samsetningu, prófanir og pökkun. Viðskiptavinir forðast að þurfa að jonglera með mörgum birgjum. NOBLE býður upp á:
- CNC machining fyrir nákvæma tækjaramma og festingarplötur
- Injection molding fyrir stórar framleiðslulotur af húsum með stöðugum gæðum
- Málmgerð fyrir sterkar girðingar sem hindra rafsegultruflanir
- 3D prentun fyrir hraðvirkar frumgerðir og flóknar innri form
- yfirborðsmeðhöndlun eins og duftlökkun, sandblástur og burstun
Þessi aðferð, sem nær yfir allt, styttir afhendingartíma og fjarlægir samskiptagalla. Gæðaeftirlit helst stöðugt frá hráefni til fullunninnar vöru.
Vottað gæði fyrir lækningatækjaiðnaðinn
Vottun gæðastjórnunarkerfis
Vottun sýnir fram á raunverulega skuldbindingu við gæði. NOBLE hefur vottanir fyrir gæðastjórnunarkerfi, sem tryggir strangt ferlaeftirlit. Þessar vottanir krefjast skriflegra kerfa fyrir rakningu, áhættustýringu, ferlaeftirlit og skráningu. Greiningarstofur og framleiðendur geta treyst því að allir umbúðir uppfylli ákveðna staðla. Gæðakerfið styður samþykki FDA og annarra eftirlitsaðila.
Strangt gæðaeftirlit og rekjanleiki
Hverri framleiðslulotu af efni er rakin frá birgja til fullunninna hluta. Hverri lotu af plastefni eða málmi fylgir greiningarvottorð. Þessi rakning er mikilvæg fyrir PCR-vélar sem notaðar eru í klínískum aðstæðum. Fyrirtækið notar ströng gæðakerfi til að greina einingar sem eru ekki í samræmi við kröfur. Ferlaeftirlit tryggir endurteknar niðurstöður í öllum framleiðslulotum. Þessi pappírsvinna auðveldar vottun lokaútgáfu lækningatækisins.
Hvernig á að byrja með PCR búnaðarumbúðaverkefni þitt
Endurskoðunarferli hönnunar fyrir framleiðslu (DFM)
Ferlið hefst með endurskoðun á hönnun fyrir framleiðslu. Verkfræðingar NOBLE skoða CAD líkanið þitt til að finna hugsanleg vandamál. Þeir athuga dröghorn, veggþykkt, staðsetningu hliðs og vikmörk. Þessi endurskoðun finnur vandamál áður en þú eyðir í verkfæri. Teymið okkar veitir gagnlegar ábendingar um efnisval og ferlisval. Viðskiptavinir fá skýr ráð byggð á magni og fjárhagsáætlun. Þetta snemmbúna teymisvinna kemur í veg fyrir kostnaðarsamar viðgerðir síðar.
Hafðu samband við verkfræðiteymið vegna ráðgjafar um verkefnið
Að hefja verkefni tekur eitt einfalt skref. Hafðu samband við verkfræðiteymi NOBLE með hönnunargögnum þínum og þörfum. Teymið okkar sendir þér ítarlegt tilboð og framleiðsluáætlun. Þeir velja besta ferlið fyrir þínar aðstæður. Hvort sem þú þarft eina frumgerð eða fjöldaframleiðslu, þá stendur NOBLE við væntingarnar. Blandan af vottunum, alhliða þjónustuþekkingu og verkfræðiþekkingu gerir það að traustum samstarfsaðila fyrir framleiðslu á PCR búnaðarhylkjum. Rannsóknarstofur og greiningarfyrirtæki um allan heim treysta á þetta teymi fyrir áreiðanleg og uppfyllandi kröfum.
Val á réttu framleiðsluferli fyrir PCR-búnaðarhús fer eftir rúmmáli, nákvæmni, efni, mengunarvörnum og reglugerðum. Engin ein aðferð hentar hverju verkefni. Byrjið á að fara yfir efnin sem rannsóknarstofurnar meðhöndla. Skilgreinið hvað þarfnast verndar: sýnið, notandinn eða bæði. Kortleggið vinnuflæðið og skipulag rýmisins. Staðfestið viðhalds- og vottunarþarfir snemma. Berið aðeins saman tilboð eftir að forritið passar við þarfir ykkar. Þessi skipulagða nálgun dregur úr áhættu. Reyndur framleiðsluaðili færir sérþekkingu á öllum ferlum. Úttekt á hönnun fyrir framleiðslu greinir vandamál áður en verkfærasmíði hefst. Teymi okkar leiðbeinir þér að besta PCR-vélarhúsinu fyrir þarfir þínar. Hafðu samband við framleiðsluaðila í dag til að ræða PCR-búnaðarhúsverkefnið þitt og fáðu ráðgjöf frá sérfræðingum um val á réttu ferli.
FAQ
Hver er besta framleiðsluferlið fyrir PCR búnaðarhylki?
Ekkert eitt ferli hentar hverju verkefni. Framleiðslumagn ræður ákvörðuninni. Lítil framleiðslumagn hentar fyrir CNC-vinnslu eða þrívíddarprentun. Stór framleiðsla krefst sprautumótunar. Platamálmsmíði hentar vel fyrir burðargrindur. Hver aðferð býður upp á sérstaka kosti fyrir sérstakar þarfir.
Hvernig vel ég á milli CNC vinnslu og sprautumótunar?
CNC-vinnsla virkar best fyrir lítið magn undir nokkur hundruð einingum. Hún krefst engra fjárfestinga í verkfæri. Sprautusteypa krefst dýrra mót en skilar mjög lágum kostnaði á hvern hlut í stórum stíl. Hafðu heildarfjárhagsáætlun verkefnisins og tímalínu í huga áður en þú velur.
Hvaða efni henta best fyrir hylki fyrir PCR búnað?
ABS/PC blöndur þola hita og standast algeng hreinsiefni. Pólýkarbónat býður upp á höggþol en þarfnast vandlegrar mótunar. PEEK þolir hörð efni. Ál dreifir hita á áhrifaríkan hátt. Ryðfrítt stál endist vel við tíðar sótthreinsun. Efnisval fer eftir þínum sérstökum hita- og efnafræðilegum kröfum.
Hvernig tryggi ég að hylki PCR búnaðarins míns uppfylli ISO 13485 staðlana?
Vinnið með vottuðum framleiðanda. ISO 13485 krefst skjalfestrar rakningar á efni frá birgja til fullunninna hluta. Samstarfsaðili ykkar verður að leggja fram greiningarvottorð fyrir hverja efnislotu. Veljið birgi með viðurkennd gæðastjórnunarkerfi og rekjanleikaferla.
Hver er dæmigerður afhendingartími fyrir frumgerðarílát?
Þrívíddarprentun afhendir hluti innan nokkurra daga eftir að hönnunin er samþykkt. CNC-vinnsla tekur aðeins lengri tíma vegna forritunar og uppsetningar. Báðar aðferðirnar koma í veg fyrir vikurnar sem þarf til að smíða sprautumót. Tímalína frumgerða fer eftir flækjustigi hluta og kröfum um yfirborðsáferð.
Get ég sameinað mismunandi framleiðsluferla?
Já. Margir framleiðendur nota blendingsaðferðir. Nákvæmir hlutar sem eru fræstir með CNC-vél passa inni í plötuhúsum. Sprautusteyptar hlífar vernda samsetninguna. Þessi aðferð vegur vel á milli kostnaðar, gæða og afkösta. Reyndur framleiðsluaðili getur mælt með bestu samsetningunni fyrir verkefnið þitt.
Hvernig hefur mengunarvarnir áhrif á hönnun hylkja PCR búnaðar?
PCR-búnaður þarfnast sléttra, ógegndræpra yfirborða. Þessi yfirborð eru ónæm fyrir mengun og auðvelt er að þrífa þau. Samfelld innri hönnun skilur ekki eftir bletti fyrir agnir. HEPA-síun og UV-sótthreinsunaraðgerðir krefjast réttrar innbyggðrar umbúða. Hönnunarvalkostir hafa bein áhrif á nákvæmni greiningar í klínískum rannsóknarstofum.
Hvaða vottanir ætti ég að leita að hjá framleiðslusamstarfsaðila?
Leitaðu að framleiðendum með vottanir á gæðastjórnunarkerfi og uppfylla viðeigandi öryggisstaðla eins og IEC 61010-2-101. Þessir staðlar ná yfir gæðastjórnun og öryggi lækningatækja. Vottaður samstarfsaðili tryggir að reglugerðarsamþykki gangi snurðulaust fyrir lokaafurðina þína.







