
Nýlega birtist grein í tímaritinu Nature. Rannsóknarteymi frá Háskólanum í Kaliforníu í San Diego notaði mannlíkan vélmenni, þróað af Unitree Robotics, til að framkvæma tvær gallblöðruaðgerðir á lifandi svínum. Þetta er í fyrsta skipti sem mannlíkan vélmenni hefur framkvæmt raunverulegar skurðaðgerðir á lifandi lífverum.
Elon Musk hélt því áður fram að vélmenni myndu skara fram úr hæfum skurðlæknum innan fárra ára og fara fram úr bestu skurðlæknunum eftir um það bil fimm ár. Birting þessarar nýjustu rannsóknar hefur vakið mikla athygli í greininni.
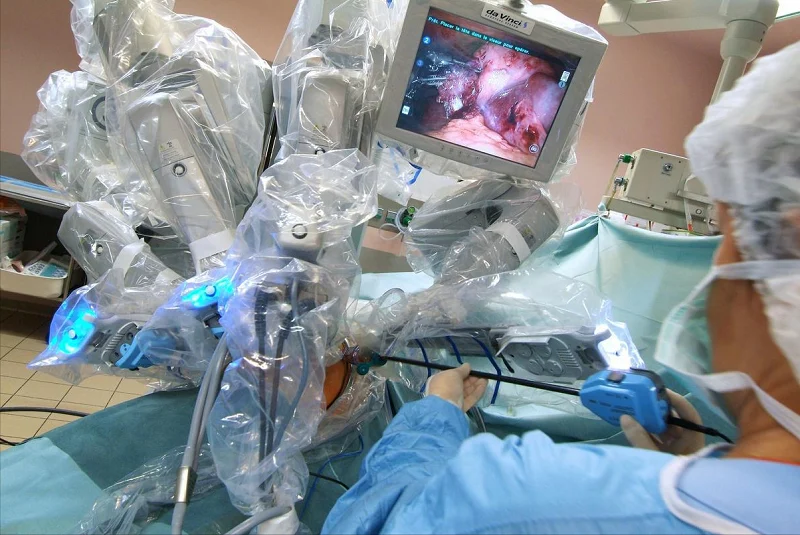
Hvers vegna eru skurðlækningavélmenni að þróast svona hratt? Hvernig eru þau frábrugðin venjulegum vélmennum? Og hvernig geta framleiðendur stjórnað víddarvillum við vinnslu og framleiðslu? Í dag munum við kafa djúpt í þessi efni til að ræða þau ítarlega.
Skurðvélmenni eru ný tegund lækningatækis sem sameinar vélanám og nákvæm vélræn kerfi til að framkvæma skurðaðgerðir. Læknar geta stjórnað vélmennaörmum og vélmennahöndum nákvæmlega á stjórnborðinu til að framkvæma aðgerðir. Þessi tækni eykur ekki aðeins nákvæmni og skilvirkni skurðaðgerða heldur dregur einnig úr þörfinni fyrir bein samskipti milli sjúklinga og heilbrigðisstarfsfólks og kynnir þannig öruggari og fullkomnari meðferðaraðferðir á læknisfræðilegu sviði.
Hvaða gerðir af skurðlækningavélmennum eru til?
Það eru til margar gerðir af skurðlækningavélmennum. Algengar gerðir eru meðal annars Da Vinci vélmenni, bæklunarskurðlækningavélmenni, kviðsjárskurðlækningavélmenni, hjartaskurðlækningavélmenni, þvagfæraskurðlækningavélmenni og skurðlækningavélmenni með einni tengingu.
Meðal þeirra eru bæklunar- og speglunar ...
Hverjir eru mikilvægustu hlutar skurðlækningavélmenna og hverjar eru vinnsluaðferðir þeirra?
Lykilþættir lækningaaðgerðarvélmenna
Skurðaðgerðarvélmenni reiða sig á marga mikilvæga hluti. Þar á meðal eru vélmennaörmar, skurðaðgerðartæki, skurðaðgerðartæki, fjarstýringarkerfi, íhluti sjónkerfa og íhluti leiðsögukerfa.
Vélfæraarmurinn ber ábyrgð á að bera og stjórna skurðaðgerðartækjum. Fjarstýringarkerfi gera læknum kleift að stjórna vélmennum úr fjarlægð. Sjónkerfi sýna skýrar rauntímamyndir af skurðaðgerðum. Leiðsögukerfi tryggja nákvæma aðgerð. Skurðaðgerðartæki hjálpa vélmennum að ljúka flóknum skurðaðgerðarskrefum og veita skýra áþreifanlega endurgjöf. Allir þessir hlutar vinna saman. Þeir gera skurðaðgerðarvélmenni nákvæm og áreiðanleg til klínískrar notkunar.
Vélrænar aðferðir fyrir skurðaðgerðarvélmenni
Tölvustýrð vinnsluvél (CNC)
Það notar tölvustýrðar vélar. Forforritaður hugbúnaður stýrir hreyfingu skurðartækja. CNC-vinnsla getur framleitt hluti með mikilli nákvæmni og flóknum rúmfræði. Hún virkar bæði fyrir málm og plast.
3D Prentun (Aukandi framleiðsla)
Það smíðar hluti með því að stafla efni lag fyrir lag. Það breytir stafrænum líkönum beint í fullgerða íhluti. Þrívíddarprentun getur fljótt búið til sérsniðna hluti. Það hentar fyrir framleiðslu í litlum upplögum og hluti með flóknum rúmfræðilegum formum.
Laser Cutting & Laser suðu
Það notar orkumikla leysigeisla til að skera og suða málm- og málmlaus efni nákvæmlega. Leysiskurður skilar mjög nákvæmum, hreinum skornum brúnum. Leysisveining er notuð til að tengja saman einstaka íhluti.
Stungulyf
Brætt plast er sprautað í mót og kælt til að mynda fullunna hluti. Sprautusteypa hentar vel til fjöldaframleiðslu á plastíhlutum. Það tryggir mikla nákvæmni og stöðuga gæði hluta.
Rafmagnslosunarvinnsla (EDM)
Það eyðir málmefnum með rafneistum. Það er notað á hörð efni sem erfitt er að vinna með hefðbundinni vinnslu. EDM nær mikilli nákvæmni og flóknum sniðum. Það er mikið notað fyrir mót og flókna íhluti.
Sheet Metal tilbúningur
Það fjallar um skurð, beygju og mótun til að búa til plötumálmhluta. Platavinnsla er almennt notuð til að framleiða girðingar, sviga og aðra burðarhluta.
Hvernig eru hlutar læknisfræðilegra skurðlækningavélmenna Samsettur?
Íhlutir lækningavélmenna þurfa að fara í gegnum mörg lykilstig. Í fyrsta lagi ljúka teymin nákvæmri samsetningaráætlun. Í öðru lagi framkvæma þau ítarlegar gæðaeftirlit á hverjum einasta hluta. Í þriðja lagi setja starfsmenn saman allar vélrænar byggingar. Í fjórða lagi setja þeir upp allar rafeindaeiningar. Í fimmta lagi framkvæma starfsmenn fulla villuleit og afköstaprófanir á vélinni. Í sjötta lagi setja þeir upp notendaviðmót milli manna og véla. Að lokum fer allt vélmennið í gegnum lokaúttekt.
Þessi skref tryggja nákvæmni vélfæraarma, liða, skynjara og annarra íhluta. Eftir samsetningu verður vélmennið að standast lokaprófanir. Vélmennið þarf einnig að framkvæma skurðaðgerðarhermunarprófanir. Þessar prófanir staðfesta afköst og áreiðanleika. Þær tryggja að vélmennið geti framkvæmt skurðaðgerðir á öruggan og nákvæman hátt.
Af hverju er erfiðara að framleiða skurðlækningavélmenni?
Þegar skurðlækningavélmenni fara í klíníska prófun og framleiðslu í litlum upplögum verður að hafa nákvæmt eftirlit með hverjum íhlut. Vinnslugæði hvers hlutar verða afar mikilvæg.
Einstakir hlutar eins og liðahús, tengibúnaður fyrir stjórntæki og skynjarafestingar geta staðist stærðarprófanir sérstaklega. Hins vegar geta vandamál komið upp eftir að hlutar eru settir saman í heilan vélmenni. Dæmi um þetta eru óstöðug kraftviðbrögð og skjálfandi skurðtæki. Þéttifletir læsast heldur ekki vel.
Markaðurinn fyrir manngerða vélmenni og skurðlækningavélmenni vex hratt. Nákvæm vinnsla á hlutum verður erfiður vettvangur fyrir rannsóknarteymi.
Venjulegir iðnaðarvélmenni einbeita sér aðeins að burðarþoli og nákvæmni í endurtekinni staðsetningu. Læknisfræðilegir vélmenni bæta við þremur ströngum reglum. Þeir þurfa stöðuga langtímaafköst, hrein yfirborð og fulla rekjanleika í framleiðslu. Tengisæti fyrir lágmarksífarandi tæki geta haft frávik í holustöðu aðeins 0.01 mm, en þegar það nær enda tækisins mun það leiða til breytinga á klemmustöðu og kraftviðbragðskúrfu.
Efnin eru einnig viðkvæmari. Al7075 hentar vel til að búa til léttar byggingareiningar með miklum styrk, en þunnveggja skelin losar um spennu eftir grófa vinnslu. PEEK er oft notað í einangrunarpúða, hitaeinangrunarblokkir og slitþolna hluta. Þegar skurðarhitinn nær háum hita er hætta á að myndast skurður og víddarfrákast. Smáskaft úr ryðfríu stáli og millistykki úr títanblöndu fela einnig í sér yfirborðsgrófleika og hreinleika. Að lokum, fyrir lækningavélmenni, snýst þetta ekki bara um að skrifa litlar vikmörk; lykilatriðið er að nota sama tungumálið fyrir vinnslu-, skoðunar- og samsetningarstaðla.
Ferlaáætlanir til að stjórna míkronáhættu skurðlækningavélmenna: Læstu alla viðmiðunarkeðjuna
5.1 Notkun 5-ása tengi-CNC véla
Samskeytishús eru oft með hallandi göt, hringlaga holrými og raufar sem forðast hliðar. Endurtekin endurklemming eykur staðsetningarvillur. 5-ása vélar vinna úr öllum lykilgötum og festingarfleti undir einni sameiginlegri viðmiðun. Þetta útilokar flest óljós frávik í samsetningu.
5.2 Para saman lofttæmisspennur og mjúka kjálka
Nota skal lofttæmisfestingar og mjúka kjálka saman. Ekki ætti að klemma þunnveggja álhluta of fast. Of mikill klemmukraftur getur valdið aflögun eftir að festingin hefur verið fjarlægð.
Fyrir stórar þunnveggjafleti: Lofttæmisfestingar geta dreift klemmukraftinum jafnt. Fyrir óreglulega tengihluta: Mjúkir kjálkar og staðsetningarpinnar geta tryggt stöðugri staðsetningu. Þetta ferli kann að virðast einfalt. Hins vegar getur það dregið verulega úr endurvinnslu meðan á framleiðslu stendur.
5.3 Skipt vinnsluskref til að losa um spennu
7075 álhlutar fylgja föstu ferli: grófvinnslu → stutt spennulosunarhlé → hálffrágangur → endurskoðun á stærð → nákvæm lokaskurður. Starfsmenn endurskoða helstu viðmiðunarstöður fyrir síðustu skurðarferlið.
Fyrir PEEK plasthluti stjórna verksmiðjur snúningshraða og skerpu verkfærisins. Lágt skurðarhiti kemur í veg fyrir breytingar á gatastærð.
5.4 Setja þolmörk fyrir lagskipt ferli
Verkamenn aðgreina tvær gerðir af eiginleikastýringarstöðlum. Lykilhlutar eru legugöt, kóðarafestingar og tengigöt verkfæra. Markmiðsvik þeirra er innan ±0.005 mm. Venjulegar þyngdarlækkunargrópar og svæði sem forðast notkun lausra vikmarka.
CMM hnitamælitæki prófa fjarlægð milli hola, samása, lóðrétta stöðu og flatneskju. Teymin skrá fyrstu samsetningargögn úr sýnishornum fyrir allar samsetningarviðkvæmar staðsetningar. Heildar skráningar lækka langtímakostnað við endurvinnslu.
6. Fullkomið samsetningarferli skurðaðgerðarvélmennahluta
Allir hlutar lækningavélmenna fylgja stöðluðum samsetningarskrefum. Teymin gera fyrst nákvæmar samsetningaráætlanir. Síðan framkvæma þau fulla gæðaeftirlit fyrir hvern íhlut. Næst ljúka starfsmenn vélrænni samsetningu og uppsetningu rafeindabúnaðar.
Að lokum framkvæma starfsmenn villuleit vélarinnar og framkvæma margar umferðir afkastaprófanir. Þeir setja stjórnborðin milli manna og véla síðast. Öll vélin fer í gegnum stranga lokaúttekt.
Öll skref tryggja nákvæma samhæfingu handleggja, liða og skynjara. Eftir samsetningu keyrir vélmennið raunverulegar skurðaðgerðarprófanir. Prófunin staðfestir öryggi þess og nákvæmni í notkun.
Samsetning íhluta lækninga- og skurðlækningavélmenna krefst þess að fara í gegnum heilt sett af stöðluðum aðferðum. Fyrsta skrefið er að gera ítarlega samsetningaráætlun. Starfsmenn flokka alla hluta og ákvarða samsetningarröðina til að koma í veg fyrir uppsetningarvillur. Í kjölfarið er framkvæmd heildstæð gæðaeftirlit. Allir íhlutir, svo sem vélmennaarmurinn, skynjarinn og hlífin, verða að vera athugaðir fyrir alla galla í stærð og útliti.
Eftir að hafa staðist skoðunina ljúka starfsmenn fyrst við samsetningu vélrænna mannvirkja eins og vélfæraarms og liða, og setja síðan upp innri rafrásarplötur, drifeiningar og aðra rafeindabúnaði. Tæknimenn kemdu ítrekað í veg fyrir villur í búnaðinum, leiðréttu vandamál eins og titring og staðsetningarfrávik og kemdu síðan í veg fyrir villur í snertiskjánum og öðrum samskiptum milli manna og véla.
Eftir að öll vélin var sett saman fór hún í lokaúttekt. Verkfræðingar framkvæmdu margar hermdar skurðaðgerðarprófanir til að staðfesta nákvæmni, stöðugleika og öryggi búnaðarins. Aðeins þegar allar prófanir hafa verið staðist er hægt að afhenda búnaðinn frá verksmiðjunni, sem tryggir örugga og nákvæma framkvæmd ýmissa ífarandi aðgerða við klínískar skurðaðgerðir.
7. Lykilspurningar fyrir rannsóknar- og þróunar- og innkaupateymi fyrir varahluti fyrir skurðlækningavélmenni
Lykilkröfurnar ættu að vera skýrt ræddar á tilboðsstiginu.
Fyrst skal merkja allar helstu víddir eiginleikans, hver um sig.
Láttu birgjann vita hvaða íhluti má nota sem viðmiðunareiningar fyrir samsetningu, hvaða íhlutir passa við mótorinn eða skynjarann og hvaða íhlutir eru bara tóm svæði til að forðast. Of mörg lítil almenn frávik valda sóun á vinnslukostnaði.
Í öðru lagi, staðfestu alla prófunarstaðlana.
Hlutir lækningavélmenna þurfa formlegar skoðunarskýrslur um fyrstu sýnishorn, fullkomnar skrár um lykilgöt, fullkomnar skrár um framleiðslulotur og skrár um yfirborðsmeðhöndlun. Lítil framleiðslulotur, 5 eða 10 stykki, þurfa einnig að vera stranglega skoðaðar. Teymið verður að framleiða réttu íhlutina í fyrstu tilraun.
8. Ráðleggingar fyrir teymi sem kaupa varahluti fyrir skurðlækningavélmenni
Ef þú ert að leita að birgja af nákvæmri vélbúnaði fyrir skurðaðgerðarvélmenni, þá skaltu ekki bara einblína á verð og afhendingartíma. Þú ættir einnig að meta framleiðslugetu birgjans. Mikilvægar spurningar eru meðal annars:
- Er verksmiðjan með 5-ása tengibúnað?
- Hvaða klemmuaðferðir nota þeir fyrir þunnveggja hluta?
- Eru þeir með stöðugar, þroskaðar vinnslubreytur fyrir 7075 ál og PEEK?
- Geta þeir stjórnað vikmörkum lykileiginleika innan ±0.005 mm við fjöldaframleiðslu?
- Geta þeir útvegað allar skýrslur um CMM hnitmælingar með fyrstu sýnum?
9. Af hverju að velja NOBLE
Noble breytir vöruhugmyndum í fullgerðar frumgerðir og fjöldaframleiddar hluta. Flestir birgjar bjóða aðeins upp á frumgerðarþjónustu. Noble veitir heildstæða framleiðslustuðning á einum stað. Þjónusta okkar nær yfir hönnunarbestun, vinnslu, yfirborðsfrágang og lokasamsetningu.
NOBLE's Hraðfrumgerð sílikons Hæfni
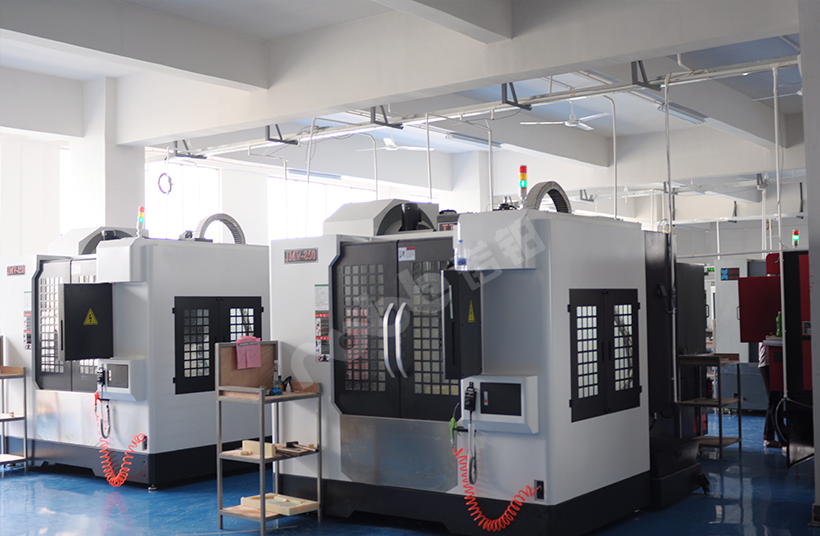
Framleiðsla á sílikon frumgerðum tengist öðrum framleiðslulínum okkar. Verkfræðingar veita hönnunarstuðning í gegnum allt framleiðsluferlið. CNC vélar búa til nákvæmar aðalmót. Sprautusteypa styður fjöldaframleiðslu í stórum stíl. Teymið okkar lýkur yfirborðsmeðhöndlun og lokasamsetningu innanhúss. Viðskiptavinir vinna aðeins með einum birgja fyrir alla þætti framleiðslunnar.
Formleg gæðavottorð
Gæðastjórnunarkerfi okkar er með opinbera vottun með fullkomnum skjölum.
- ISO 9001:2015: Staðallinn hefur eftirlit með almennum framleiðslugæðum. Staðlaðar vinnslureglur tryggja stöðugar framleiðsluniðurstöður. Ítarleg skoðunarferli athuga stærð hluta og yfirborðsgæði.
- ISO 13485:2016: Staðallinn bætir við ströngum reglum um framleiðslu lækningatækja. Hann krefst fullrar rekjanleika íhluta og fullrar staðfestingar á ferlinu.
Algengar spurningar um hluta skurðlækningavélmenna
1: Hver er munurinn á 304 ryðfríu stáli og 316L ryðfríu stáli til lækninga?
304 ryðfrítt stál hefur veika tæringarþol. Verksmiðjur nota það sjaldan í lækningahlutum. 316L lágkolefnis ryðfrítt stál inniheldur mólýbden. Það þolir klóríðvökva í líkamsvökvum manna. Verksmiðjur framleiða skurðaðgerðartæki og tímabundna ígræðsluhluta úr 316L ryðfríu stáli.
2: Geturðu útvegað allar skrár um rekjanleika efnis fyrir hlutina mína?
Já. Við útvegum öll opinber skjöl. Þau innihalda prófunarskýrslur um hráefni (MTR) og samræmisvottorð um fullunnin efni (CoC). Hægt er að rekja alla framleiðslukeðjuna.
3. Hvað er óvirkjun? Hvers vegna er óvirkjun mikilvæg fyrir læknisfræðilegt ryðfrítt stál?
Óvirkjun er efnafræðileg meðferð. Hún fjarlægir örsmá járnkorn sem eftir eru af skurðarverkfærum á stályfirborðum. Þessi örsmáu korn valda ryði án óvirkjunar. Óvirkjun bætir náttúrulega ryðvarnareiginleika stáls. Þessi eiginleiki skiptir miklu máli fyrir hluti sem fara í gegnum gufusótthreinsun. Óvirkjun er fast skref í framleiðsluferli okkar.
4. Hver er staðlaður afhendingartími fyrir frumgerðir af lækningatækja?
Afhendingartími fyrir læknisfræðilegar frumgerðir er 2 til 4 vikur. Nákvæmur tími fer eftir flækjustigi hluta og framboði hráefnis. Við höldum skýrum samskiptum allan tímann. Við aðlögum allt verk að rannsóknar- og framleiðsluáætlunum viðskiptavina okkar.
5. Hvernig staðfesti ég að NOBLE henti verkefninu mínu?
Vinsamlegast hafið samband við verkfræðiteymið okkar. Við eigum trúnaðarviðræður um allar kröfur verkefnisins. Við deilum öllu gæðakerfi okkar, fyrri dæmum úr lækningaiðnaðinum og fullkomnum sérsniðnum vinnsluáætlunum. Öll framleiðsluskref okkar fylgja ströngum stöðlum lækningaiðnaðarins.







