
Í nútíma iðnaðarframleiðslu og framleiðslu gegnir málmsuðutækni mjög mikilvægu hlutverki. Það er ferli þar sem tveir eða fleiri málmhlutar sameinast á frumeindastigi með upphitun, þrýstingi eða samsetningu beggja til að mynda heila heild.
Frá vinnslu málmskrauts í daglegu lífi til smíði geimferðabúnaðar, skipa og brúa, getur enginn verið án stuðnings málmsuðutækni.
 |
Hvað er suðuplata?
Grunnhugmyndin á bak við málmsuðu er að nota hita eða vélrænan kraft. Það rýfur upprunalegu tengslin milli atóma við tengihluta málmhluta. Síðan dreifast þessi atóm og blandast. Að lokum mynda þau nýjar málmtengingar til að búa til varanlega tengingu.
Við suðuvinnu hitna tengisvæði málmsins upp í bráðið eða sveigjanlegt ástand. Atómin verða þá mun líflegri. Þau geta sameinast í gegnum bilið milli mismunandi málmhluta. Þegar það kólnar myndast stöðugur, suðutengdur hlekkur. Hann breytir upphaflega aðskildum málmhlutum í fast sameinuðan hluta.
Málmsuðun er gjörólík vélrænum samskeytiaðferðum. Tengingar eins og boltar og nítur er auðvelt að taka í sundur. Málmsuðurnar á samskeytapunktunum blandast aldrei almennilega saman. Suðan myndar hins vegar varanlegan og óaðskiljanlegan tengil. Suðaðar samskeytin eru oft jafn sterk eða jafnvel sterkari en upprunalegi málmurinn sjálfur. Þessi eiginleiki gerir suðuna mikið notaða á svæðum þar sem þarfnast mjög sterkra mannvirkja.
Kostir og gallar við suðu á plötum
Kostir
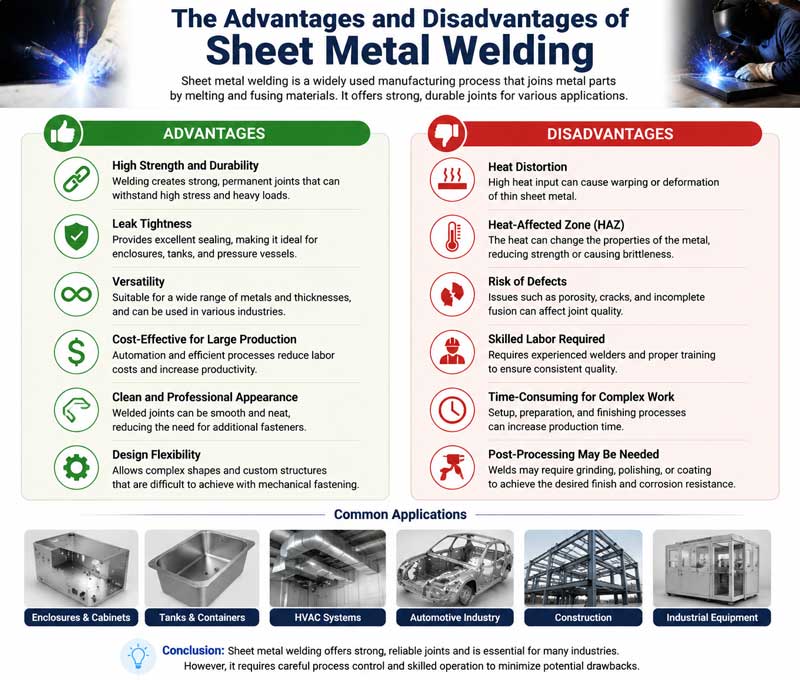
- Sterkur tengistyrkur: Suðaðar samskeyti geta tengt málmatóm saman. Styrkur þeirra er yfirleitt jafn mikill eða jafnvel meiri en upprunalegi málmurinn. Þetta gerir suðaðar mannvirki mjög góðar til að bera þyngd. Þær þola mikið álag, sterk högg og titring.
- Frábær þéttleiki: Samskeyti sem eru gerð með suðu eru slétt og sterk út um allt. Þau geta komið í veg fyrir að gas og vökvi leki út á áhrifaríkan hátt. Þessi eiginleiki gerir suðu mjög gagnlega. Hún er frábær til að búa til þrýstitanka, pípur og geymsluílát.
Fjölbreytt notkun:
Málmsuðu virkar á nánast alls konar málmefnum. Þessi efni eru meðal annars kolefnisstál, ryðfrítt stál, ál og kopar.
Á sama tíma getur það tengt saman málmhluta af mismunandi stærðum og gerðum. Hvort sem um er að ræða þunnplötusnúning, þykkplötusuðu eða suðu á flóknum mannvirkjum, þá er hægt að ná öllu með því að velja viðeigandi suðuaðferð.
- Efnis- og kostnaðarsparnaðurÍ samanburði við bolta- og nítatengingar þarfnast suðu ekki viðbótar tengihluta, sem getur sparað mikið magn af málmefnum. Á sama tíma er suðuferlið tiltölulega einfalt, með mikilli framleiðsluhagkvæmni, sem getur á áhrifaríkan hátt stytt framleiðsluferlið og dregið úr framleiðslukostnaði. Í stórfelldri iðnaðarframleiðslu getur þessi kostur aukið efnahagslegan ávinning fyrirtækja verulega.
Ókostir
- Spenna og aflögun myndast í suðusamskeyti: Við suðuferlið hitna og kólna staðbundnir hlutar málmsins hratt. Þessi ójöfnu hitastigsbreyting veldur suðuspennu á suðusamskeytasvæðinu. Þegar spennan fer yfir þolmörk efnisins veldur hún aflögun á suðuhlutanum og jafnvel sprungum. Síðari leiðréttingar- og viðgerðarvinna eftir aflögun hefur aukið framleiðslukostnað og verklag.
- Miklar kröfur um vinnufærni: Gæði suðu eru beint háð tæknilegu getu notandans. Við suðuferlið krefst stjórnun á breytum eins og suðustraumi, spennu, suðuhraða og rafskautshorni mikillar reynslu og nákvæmrar notkunar. Ef breyturnar eru ekki rétt stilltar er mjög auðvelt að fá suðugalla eins og svigrúm, gjallútfellingar, ófullkomna íferð og sprungur. Þessir gallar munu hafa alvarleg áhrif á afköst suðusamskeytisins og ógna öruggri notkun mannvirkisins.
- Það er frekar erfitt að greina suðugalla: Sumir suðugalla, svo sem innri svitaholur, gjallútfellingar og örsprungur, er ekki hægt að sjá beint með berum augum og þarfnast því fagmannlegs greiningarbúnaðar. Þessir greiningartæki eru dýrir og greiningarferlið flókið, sem eykur kostnað við gæðaeftirlit í framleiðsluferlinu.
Algeng efni notuð í suðu á plötum
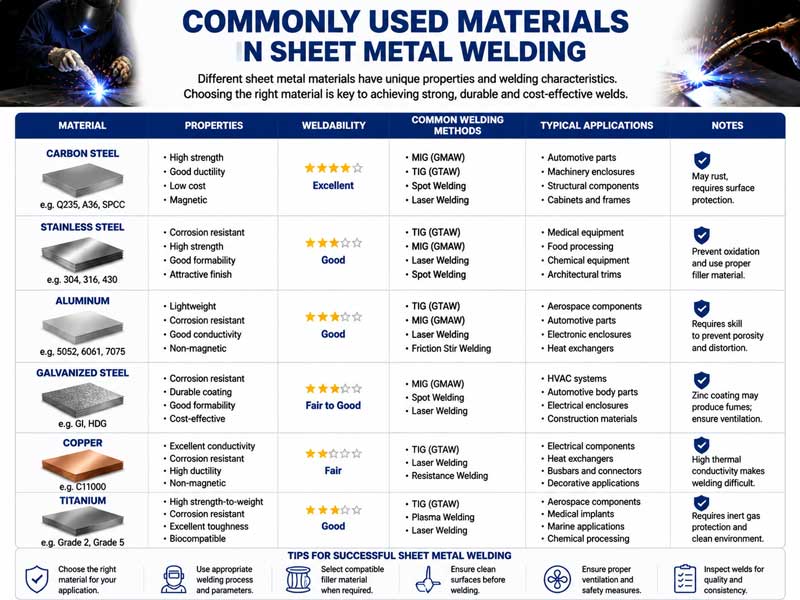
Algeng efni sem notuð eru til málmsuðu eru aðallega skipt í tvo flokka. Fyrsta gerðin er grunnefnið, sem er málmurinn sem þarf að suða. Seinni gerðin er fyllingarefni sem fyllir í eyðurnar milli tengdra hluta við suðu. Það eru líka hjálparefni, eins og flúx og hlífðargas. Þau tengja ekki málmana beint saman. En þau hafa mikil áhrif á gæði suðunnar.
(1) Grunnefni
Það eru til fjölmargar gerðir af grunnefnum. Næstum allar málmar og málmblöndur má nota sem grunnefni til suðu. Algengustu flokkarnir eru eftirfarandi:
1. Kolefnisstál: Samkvæmt mismuninum á kolefnisinnihaldi er hægt að flokka það í lágkolefnisstál, meðalkolefnisstál og hákolefnisstál.
Lágkolefnisstál hefur bestu suðueiginleikana, góða mýkt og er ólíklegt að það myndi sprungur við suðu.
- Ryðfrítt stál: Ryðfrítt stál hefur framúrskarandi tæringarþol og háan hitaþol.
Eftir örbyggingu þess má flokka það í austenítískt ryðfrítt stál, ferrítískt ryðfrítt stál og martensítískt ryðfrítt stál. Austenítískt ryðfrítt stál hefur framúrskarandi suðueiginleika og er algeng tegund af ryðfríu stáli í iðnaði. Við suðu á ferrítískum ryðfríu stáli er hætta á að grófar korn myndist, sem hefur áhrif á seigju suðusamskeytanna. Martensítískt ryðfrítt stál hefur lélega suðuhæfni og þarfnast hitameðferðar eftir suðu til að bæta afköst sín.
- Ójárnmálmar og málmblöndur: Algengar eru meðal annars álmálmblöndur, koparmálmblöndur, títanmálmblöndur o.s.frv.
Ál er létt, mjög sterkt og hefur góða tæringarþol. Við suðu ætti að nota aðferðir eins og argonbogasuðu og gæta skal að því að koma í veg fyrir oxun.
Koparmálmblöndur hafa góða varmaleiðni. Við suðu þarf mikið magn af varma og á sama tíma er nauðsynlegt að forðast myndun sviga.
Títanmálmblöndur hafa eiginleika eins og mikinn styrk, lágan eðlisþyngd og háan hitaþol. Suða þeirra er frekar erfið og þarf að framkvæma undir verndun óvirks gass. Þær eru oft notaðar í geimferðaiðnaðinum.
(2) Fyllingarefni
Hlutverk fylliefnisins er að fylla bilið í suðusamskeytinu, blanda því við bráðið grunnefni til að mynda suðusamskeyti og tryggja styrk og þéttieiginleika samskeytisins.
Algeng fylliefni eru meðal annars suðustangir, suðuvírar og suðuræmur.
- Rafskaut: Rafskaut er samsett úr tveimur hlutum: kjarna og húðun.
Kjarninn er málmkjarni rafskautsins, en samsetning hans samsvarar samsetningu grunnefnisins. Helsta hlutverk hans er að veita málmfyllingu fyrir suðuna. Húðunin er lag sem borið er á yfirborð kjarnasuðunnar, sem samanstendur af steinefnadufti, járnblendidufti, bindiefni o.s.frv.
Við suðuvinnu framleiðir húðunin gas til verndar. Gasið kemur í veg fyrir að loft mengi bráðna málmlaugina. Það hjálpar einnig til við að draga úr óæskilegum efnum eins og súrefni, brennisteini og fosfór. Þetta bætir gæði suðunnar. Suðustangir eru til í mörgum gerðum eftir því í hvaða tilgangi þær eru notaðar. Til dæmis eru til stangir fyrir byggingarstál, ryðfrítt stál og steypujárn.
- Vír: Vír er aðallega notaður í suðuaðferðum eins og gasvarinsuðu og kafibogasuðu.
Samsetning þess er einsleit og óhreinindainnihaldið lágt, sem getur tryggt stöðuga frammistöðu suðusamans. Suðuvír má flokka í fasta suðuvíra og flúxkjarna suðuvíra eftir mismunandi efnum. Fasta suðuvír þarf að nota ásamt hlífðargasi.
Kjarnavírinn inniheldur duft. Við suðu brotnar duftið niður og myndar verndandi gas og gjall, sem verndar bráðna laugina. Hann hefur mikla suðunýtni og góða suðumyndun.
- Suðubönd: Suðubönd eru oft notuð við suðuaðferðir eins og rafsuðu með rafsuðu og sjálfvirka kafbogasuðu. Þau henta til að suða þykkar stálplötur. Hægt er að velja breidd og þykkt þeirra eftir mismunandi suðuþörfum. Það hjálpar til við að fylla suðusamskeytin jafnt.
(3) Hjálparefni
Flæðisefni: Flæðisefni er aðallega notað í suðuferlum eins og kafbogasuðu og rafsuðu. Það myndar gjall þegar suða fer fram. Gjallið hylur bráðna málmlaugina. Það heldur lofti frá og kemur í veg fyrir að málmurinn ryðgi. Á sama tíma hvarfast flæðisefnið efnafræðilega við óhreinindi í lauginni. Það fjarlægir súrefni, brennistein og fosfór. Þetta gerir suðusamskeytin mun betri.
Fólk notar oft flúx í suðuaðferðum eins og kafi-bogasuðu og rafsuðu. Við suðu myndast lag af gjall. Gjallið þekur yfirborð bráðins málms. Það lokar fyrir loft og kemur í veg fyrir oxun málmsins. Á sama tíma hvarfast flúx einnig við óæskileg efni í málminum. Það hjálpar til við að losna við súrefni, brennistein og fosfór. Þetta bætir gæði suðunnar.
Flúx er aðallega notað í suðutækni eins og undirsuðu.
- Hlífðargas: Hlutverk hlífðargass er að vernda bogann og bráðna laugina meðan á suðuferlinu stendur, koma í veg fyrir að lofttegundir eins og súrefni og köfnunarefni úr loftinu komist inn og forðast galla eins og gegndræpi og gjall sem saumar saman.
Algengustu verndargasin eru meðal annars argon, helíum, koltvísýringur o.s.frv.
Argon og helíum eru óvirk lofttegundir með góð verndandi áhrif og eru oft notaðar við suðu á málmlausum málmum og ryðfríu stáli.
Hver eru nauðsynleg verkfæri fyrir suðu á plötum
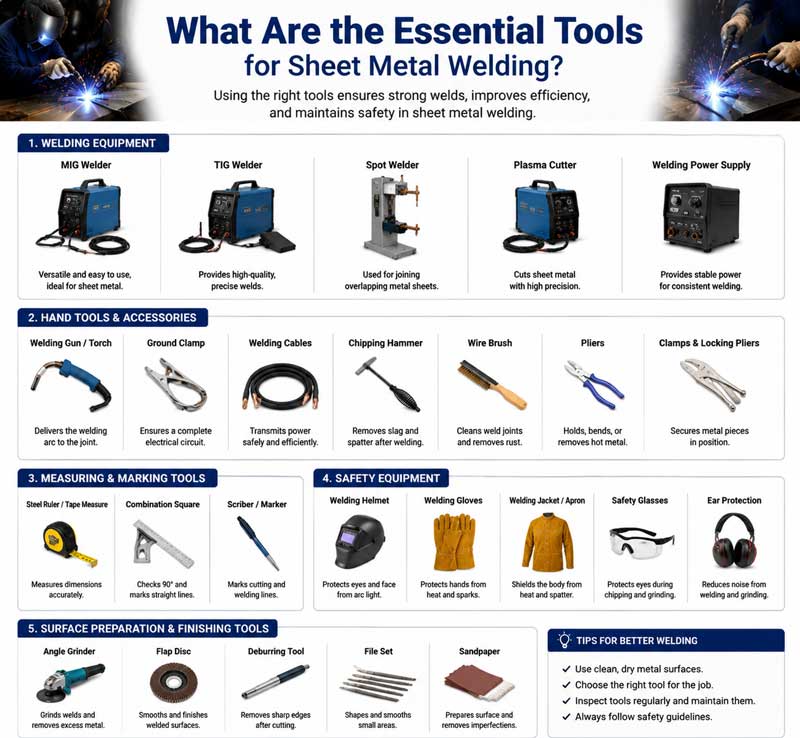
Það eru til ýmsar gerðir af verkfærum fyrir málmsuðu. Verkfærin sem við þurfum breytast eftir mismunandi suðuaðferðum. En sama hvaða aðferð við veljum, þessi nauðsynlegu verkfæri eru nauðsynleg.
(1) Suðuaflgjafi
Suðuaflgjafi er tæki sem veitir raforkuna sem þarf fyrir suðubogann og er aðalverkfærið fyrir suðuaðgerðir.
- Rafsuðuvél: Rafsuðuvélin er einföld í uppbyggingu, lágt verð og auðveld í viðhaldi. Hún er aðallega notuð til handvirkrar rafsuðu og hentar vel til að suða lágkolefnisstál og önnur efni.
Útgangsstraumur þess er riðstraumur og bogastöðugleiki er tiltölulega lélegur.
- Jafnstraumssuðuvél: Útgangsstraumur jafnstraumssuðuvélarinnar er jafnstraumur. Suðuboginn er góður og getur suðað ýmis málmefni, svo sem ryðfrítt stál og málma sem ekki eru járnsuðuðir.
Jafnstraumssuðuvélar má flokka frekar í snúnings-jafnstraumssuðuvélar og jafnstraumssuðuvélar með réttri leiðslu.
Snúnings-jafnstraumsbogasuðuvélar eru tiltölulega stórar að stærð og hafa mikið hávaða.
Leiðrétta jafnstraumssuðuvélin er lítil að stærð, létt og mjög skilvirk.
- Invertersuðuvél: Invertersuðuvél er ný tegund af suðuaflgjafa. Hún notar invertertækni til að breyta iðnaðartíðni riðstraums í jafnstraum, síðan snúa honum aftur í hátíðni riðstraum og að lokum leiðrétta hann í jafnstraumsúttak.
Invertersuðuvélar hafa þá kosti að vera litlar að stærð, léttar, orkusparandi, mikla afköst, góðan stöðugleika í boga og geta náð ýmsum suðuaðferðum.
(2) Verkfæri til að suðu
- Suðubrennari: Suðubrennarinn er aðallega notaður í gasvarnaðri suðu. Hlutverk hans er að halda suðuþræðinum, leiða straum og flytja hlífðargas.
Suðubrennarinn er notaður við gassuðu. Hann getur blandað saman eldfimum gasi og súrefni og úðað þeim út í gegnum stút. Eftir að kveikt er í honum myndar hann loga sem hitar grunnefnið og fylliefnið.
- Suðuhaldarar: Suðuhaldarar eru nauðsynleg verkfæri fyrir handvirka bogasuðu. Þeir grípa rafskautin og leiða rafmagn við suðu. Suðuhaldarar ættu að leiða rafmagn vel, standast hita og einangra. Þeir halda suðuferlinu öruggu og stöðugu.
- Suðugrímur og öryggisbúnaður: Suðugrímur eru lykilverkfæri til að vernda andlit og augu suðufólks. Þær eru fáanlegar í tveimur gerðum: handgrímur og grímur sem festar eru á höfuðið.
(3) Hjálpartæki og búnaður
- Hornslípivél: Hornslípivélin hefur tvær meginnotkunir. Hún hreinsar grunnmálminn fyrir suðu og slípar suðuna eftir suðu. Fyrir suðu fjarlægir hún óhreinindi eins og ryð, olíu og oxíð af málmyfirborðinu. Þetta hjálpar til við að tryggja gæði suðusamskeytisins. Eftir suðu pússar hún suðusamskeytin. Hún gerir samskeytin slétt og eykur útlit suðuhlutanna.
- Geymslufötu fyrir rafskaut: Geymslufötu fyrir rafskaut geymir suðustangir. Hún kemur í veg fyrir að þær rakni. Sumar stangir, eins og basískar, eru mjög auðveldlega rakaþolnar. Þegar þær taka í sig raka geta gallar eins og svigrúm myndast við suðu.
Einangrunarfötan fyrir suðustöngina getur þurrkað suðustöngina með því að hita hana til að tryggja virkni hennar í notkun.
- Klemmur og staðsetningarbúnaður: Klemmur festa hluta sem þarf að suða. Þær tryggja nákvæma staðsetningu við suðu. Þær koma einnig í veg fyrir að hlutar breyti um lögun. Staðsetningarbúnaður getur fært suðuhlutana í mismunandi stöður og horn. Þær gera suðuferlið mýkri. Þær auka einnig skilvirkni og gæði suðu. Þær gegna sérstaklega mikilvægu hlutverki fyrir stóra og flókna suðuhluta.
- Eftirlitsverkfæri: Eftirlitsverkfæri eru notuð til að prófa gæði suðusamskeyta. Þau meta oft hvort útlit suðunnar sé í lagi. Ómskoðunargallagallaskynjarar og röntgengallagallaskynjarar greina innri galla í suðu. Þessir gallar eru meðal annars göt, fastur gjall og sprungur.
Hvernig virkar suðu á málmplötum
Virkni málmsuðu felst í meginatriðum í því að stytta fjarlægðina milli atóma málmsins sem á að suða niður í það bil þar sem málmtengi myndast með áhrifum varmaorku eða vélrænnar orku, og þannig ná fram tengingu atóma.
Eftir því hvort grunnefnið bráðnar við suðuferlið má flokka suðuaðferðir í þrjá meginflokka: bræðslusuðu, þrýstisuðu og lóðun.
(1) Vinnuregla bræðslusuðu
Bræðslusuðuaðferðin er algengasta suðuaðferðin. Kjarninn í henni er að hita grunnefnið á svæðinu sem á að suða í bráðið ástand til að mynda bráðið laug, og á sama tíma bráðnar fylliefnið einnig og blandast við bráðið laugina.
Eftir að bráðna laugin kólnar og storknar myndast suðusamskeyti.
Algengar aðferðir við bræðslusuðu eru meðal annars handvirk bogasuðu, gassuðu, argonbogasuðu, koltvísýringsgasvarinsuðu o.s.frv.
1. Tveir pólar suðuaflgjafans eru tengdir við suðutöngina og vinnustykkið sem á að suða og mynda þannig lokaðan hringrás.
2. Rekstraraðili heldur suðustönginni með rafmagnssuðutöng, færir suðustöngina í snertingu við vinnustykkið og dregur hana síðan fljótt í burtu stutta spöl.
Á þessum tímapunkti myndast rafbogi milli rafskautsins og vinnustykkisins. Hitastig bogans getur náð 6000-8000°C, sem getur brætt enda rafskautsins og hluta vinnustykkisins sem á að suða samstundis og myndað bráðið poll.
3. Við hátt hitastig mun húðun rafskautsins brotna niður og mynda verndargas og gjall. Verndunargasið umlykur bogann og bráðna laugina og einangrar loftið.
Gjallið hylur yfirborð bráðna laufsins til að koma í veg fyrir oxun á bráðna málminum.
4. Þegar suðustöngin heldur áfram að hreyfast myndast stöðugt nýjar bráðnar pollar, en þær gömlu halda áfram að kólna og storkna. Að lokum myndast samfelldur suðusamur sem tryggir tengingu málmanna.
(2) Virknisregla þrýstisuðu
Þrýstisuðun er suðuaðferð þar sem ákveðinn þrýstingur er beitt á vinnustykkið meðan á suðuferlinu stendur og á sama tíma, með því að hita eða ekki, gengst snertiflötur málmsins sem á að suða undir plastaflögun og þannig næst atómtenging.
Einkenni þrýstisuðu er að grunnefnið bráðnar almennt ekki eða bráðnar aðeins að hluta.
Algengar aðferðir við þrýstisuðu eru meðal annars viðnámssuðu, núningssuðu, smíðasuðu o.s.frv.
- Setjið suðuðu hlutana tvo þétt saman og beitið síðan ákveðnum þrýstingi í gegnum rafskautin til að tryggja að snertifletir suðuðu hlutanna snertist náið.
- Þegar stór straumur fer í gegnum rafskautið myndast viðnámshiti þegar straumurinn fer í gegnum snertiflöt suðuhlutarins.
Vegna tiltölulega mikillar viðnáms við snertiflötinn mun hiti safnast þar saman og hita málminn við snertiflötinn í plastískt ástand eða að hluta til bráðið ástand.
Undir stöðugum þrýstingi gengst málmurinn undir plastaflögun á snertifletinum og atómin dreifast hvert við annað og mynda suðusamskeyti.
Viðnámssuðu hefur þá kosti að vera hraður, aflögun lítil og fylliefni eru ekki nauðsynleg. Hún er mikið notuð við suðu á þunnum plötum, svo sem í framleiðslu á bílum og heimilistækjahlífum.
(3) Virknisregla lóðunar
Lóðun er ferli þar sem notaður er fylliefni með lægra bræðslumark en grunnmálmurinn. Fylliefnið og grunnmálmurinn eru hituð saman upp að því hitastigi þar sem fylliefnið bráðnar en grunnmálmurinn gerir það ekki.
Suðuaðferð þar sem bráðið lóð fyllir eyðurnar milli grunnmálmsins með háræðaráhrifum, dreifist með grunnmálminum og myndar suðusamskeyti eftir kælingu.
Lóðun má flokka í harða lóðun og mjúka lóðun út frá mismunandi bræðslumarkum lóðfylliefnisins.
Lóðmálmurinn í hörðu lóði hefur bræðslumark hærra en 450°C og samskeytisstyrkurinn er tiltölulega hár. Hann er oft notaður til að suða vélræna hluti.
Bræðslumark lóðmálmsins í mjúklóðun er undir 450°C og styrkur samskeytisins er tiltölulega lágur. Það er oft notað til að lóða rafeindabúnað.
Kostir lóðunar eru að suðuhitastigið er lágt, örbygging og eiginleikar grunnefnisins breytast lítið, aflögun suðuhlutarins er lítil og hægt er að suða mismunandi gerðir af málmefnum.
Hins vegar er styrkur lóðaðra samskeyta almennt lægri en styrkur bræðslusuðu og þrýstisuðu, sem gerir þær hentugar fyrir notkun þar sem styrkkröfur eru ekki miklar.
|
|
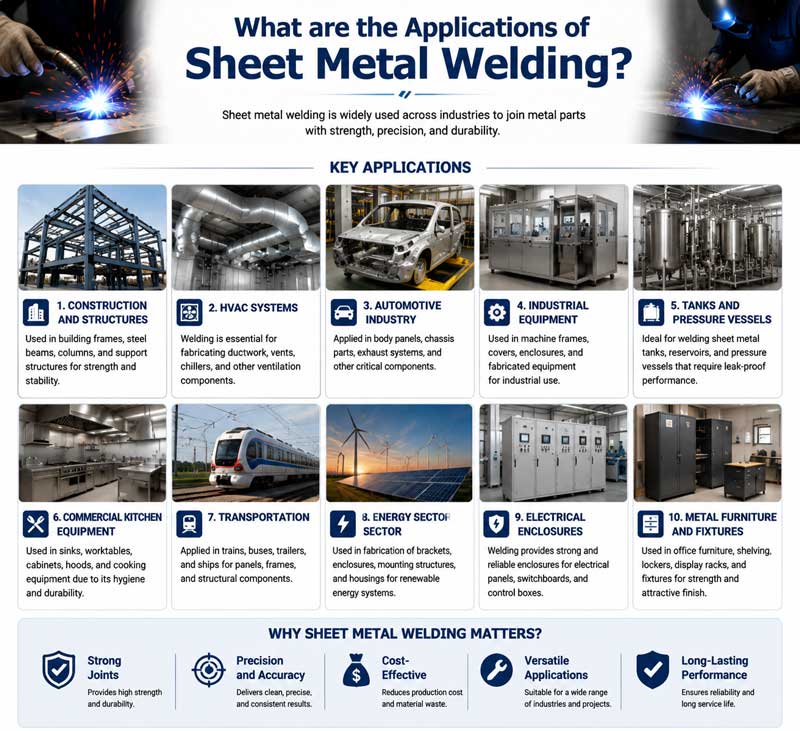
Hver eru notkunarsvið platasuðu
Málmsuðutækni, með sínum einstöku kostum, hefur verið mikið notuð í ýmsum atvinnugreinum og sviðum og nær yfir nánast alla þætti þjóðarbúskaparins.
(1) Vélframleiðsluiðnaður:
Leður og súlur véla, fötur og beltagrindur gröfna og bómur krana o.s.frv. eru öll framleidd með suðuferlum.
Suðutækni getur tryggt styrk og stöðugleika þessara burðarhluta og aukið endingartíma og rekstraröryggi búnaðarins.
(2) Samgönguiðnaður:
- Bílasmíði: Til að framleiða bílahluti eins og yfirbyggingar, ramma og undirvagna þarf suðutækni. Þar að auki notar fólk einnig suðu til að framleiða hluti eins og bílavélar og gírkassa.
- Skipasmíði: Skrokkurinn, þilfarið, káetan og aðrir hlutar skipsins þurfa að vera tengdir saman með suðu.
Skipasveining þarf að takast á við tæknilegar áskoranir eins og þykkplötusveiningu og hástyrktarstálsveiningu. Algengar suðuaðferðir eru meðal annars kafbogasveining og lóðrétt gas- og rafmagnssveining.
- Flug- og geimferðaiðnaður: Álmálmblöndur og títanmálmblöndur eru hágæða efni. Þau eru notuð til að smíða flugvélaskýli, vængi og vélarhluti. Suða þessara sérstöku efna krefst nákvæmra suðutækni. Dæmi um slík efni eru argonbogasuða, rafeindageislasuða og leysisuða.
(3) Byggingariðnaður:
Stálbyggingar eru mikið notaðar í háhýsum, stórum verksmiðjum, brúm og öðrum verkefnum.
Til dæmis þarf að suðu tenginguna milli stálbjálka og súlna í stálvirkjum, sem og skeyting stálbjálka í brúm.
(4) Jarðefnaiðnaður:
Jarðefnaiðnaðurinn krefst mikils fjölda þrýstihylkja, leiðslna, geymslutanka og annars búnaðar. Framleiðsla og uppsetning þessara tækja er ekki hægt án suðutækni.
(5) Á sviði daglegs lífs:
Framleiðsla á málmhurðum og gluggum, suða á hjólastellum, vinnsla eldhúsáhalda o.s.frv., allt krefst notkunar suðutækni.
Að auki eru notaðar suðuaðferðir til að tengja saman mismunandi íhluti við framleiðslu á sumum málmskrauti, svo sem silfur- og gullskartgripum, sem skapa einstaklega fallega form.
Niðurstaða
Málmsuðutækni, sem ein af kjarnaferlunum í nútíma iðnaði, hefur gengið í gegnum langt þróunarferli frá hefðbundinni handvirkri smíði og suðu til sjálfvirkrar og snjallrar suðu nútímans.
Kostir þess eru mjög mikilvægir. Það getur náð fram þéttum málmtengingum með miklum styrk og góðri þéttingu, sem uppfyllir framleiðsluþarfir mismunandi atvinnugreina.
Á sama tíma fylgja því einnig vandamál eins og suðuálag og aflögun, miklar rekstrarkröfur og öryggishættur, sem þarf að leysa með stöðugri tækninýjungum og ferlumbótum.
Með stöðugum framförum á sviðum eins og efnisfræði, sjálfvirkri stýritækni og gervigreind, er málmsuðutækni einnig að þróast í átt að mikilli skilvirkni, nákvæmni, grænni notkun og gáfum.
Stöðug tilkoma nýrra suðutækni eins og leysissuðu, rafeindasuðu og núningssuðu hefur skapað ný tækifæri til þróunar á málmsuðu.
Í framtíðinni mun málmsuðutækni gegna stærra hlutverki á fleiri sviðum og veita sterkari stuðning við iðnaðarframleiðslu og samfélagsþróun.
Af hverju að velja NOBLE sem framleiðanda málmsuðu
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu. Frá hönnun frumgerða til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, hagræddum ferlum, sérfræðileiðsögn og ströngu gæðaeftirlitsferli, getum við gert hugmyndir þínar að veruleika.
Þjónusta okkar í plötusuðu býður upp á sérsniðnar lausnir sem fara fram úr væntingum viðskiptavina á samkeppnishæfu verði. Reynslumikið teymi okkar og háþróaður framleiðslubúnaður tryggir að þú fáir plötusuðuhluta með mikilli nákvæmni og stöðugri afköstum, allt frá frumgerðasmíði til plötusuðuframleiðslu. Fáðu tilboð á nokkrum mínútum og plötusuðuhluta á nokkrum dögum!
NOBLE er búið nýjustu búnaði fyrir plötusuðu og nýjustu tækni, sem gerir okkur kleift að takast á við krefjandi plötusuðuverkefni með auðveldum hætti. Teymi okkar, sem samanstendur af mjög hæfum og reyndum suðumönnum, býr yfir ítarlegri þekkingu á ýmsum suðutækni og ferlum. Hvort sem um er að ræða flókna málmsmíði, burðarvirkissuðu eða viðgerðir, þá koma sérfræðingar okkar með einstaka handverksþekkingu í hvert verkefni.
FAQ
- Getum við suðuð saman mismunandi gerðir af málmum?
Já, það getum við. Til dæmis getum við suðað stál og kopar með réttum aðferðum. En við þurfum að velja rétt fylliefni.
- Af hverju beygjast stundum suðuhlutar?
Ójöfn upphitun og kæling við suðu veldur spennu. Spennan veldur því að málmhlutarnir beygjast eða afmyndast.
- Þurfum við að þrífa málma áður en við suðum?
Já, það gerum við. Við ættum að fjarlægja ryð, olíu og oxíð. Hrein yfirborð hjálpa til við að gera sterkari og þéttari suðu.







