
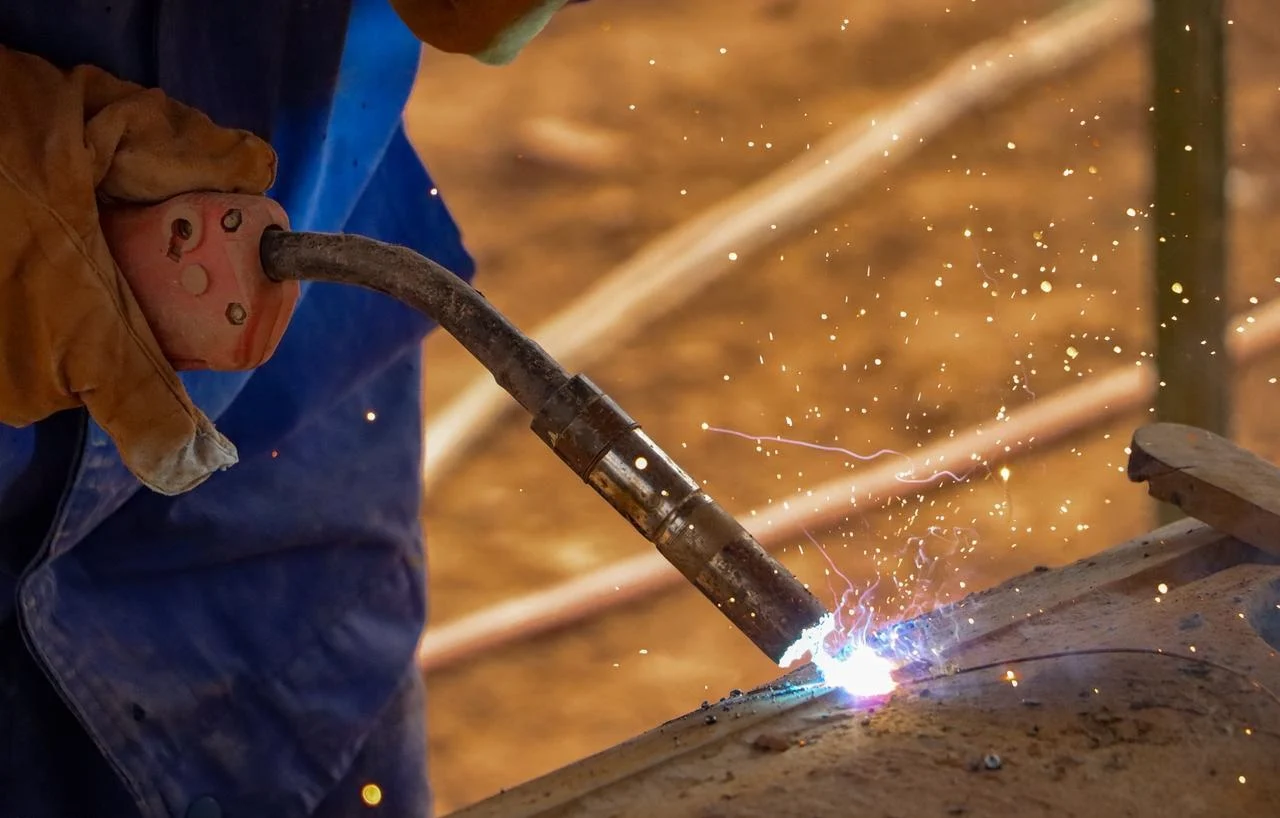
Fólk notar málmsuðu alls staðar. Það er hvernig verksmiðjur tengja málmhluta saman varanlega. Hugmyndin er einföld. Beita hita eða vélrænum krafti. Ýta atómunum nógu nálægt til að þau tengist. Hlutirnir tveir verða að einum.
Iðnaðartækni heldur áfram að þróast. Suðuaðferðir hafa margfaldast. Þær eru fullkomnari nú en þær voru fyrir tuttugu árum. Mismunandi aðferðir eru til fyrir mismunandi störf. Þess vegna þurfa menn að skilja muninn áður en þeir ganga út á verkstæðið.
Hvað er Málmsuðu?
Fólk talar um plötusuðu. En hvað er það í raun og veru? Í kjarnanum er það límingarferli. Og það gerist á frumeindastigi. Það er ólíkt því að líma bara tvo hluta saman.
Ytri orka kemur við sögu. Hiti. Vélrænn kraftur. Oft blanda af hvoru tveggja. Þessi orka raskar upprunalegu atómröðuninni rétt við samskeyti málmhlutanna. Uppbyggingin brotnar niður á stýrðan hátt. Síðan kólnar svæðið. Það storknar. Þessir tveir aðskildu íhlutir verða að einni eining. Sterk. Samloðandi. Varanleg.
Boltun eða níting heldur hlutunum saman vélrænt. Það er samt bil - samt festingarefni. Suða gerir eitthvað allt annað. Hún nær samruna á frumeindastigi. Það er enginn saumur í hefðbundnum skilningi. Niðurstaðan er sú að suðaðar samskeyti geta jafnast á við styrk grunnmálmsins. Stundum fer það jafnvel fram úr honum. Það á ekki við um flestar vélrænar festingar.
Hverjar eru mismunandi gerðir af suðuplötum?
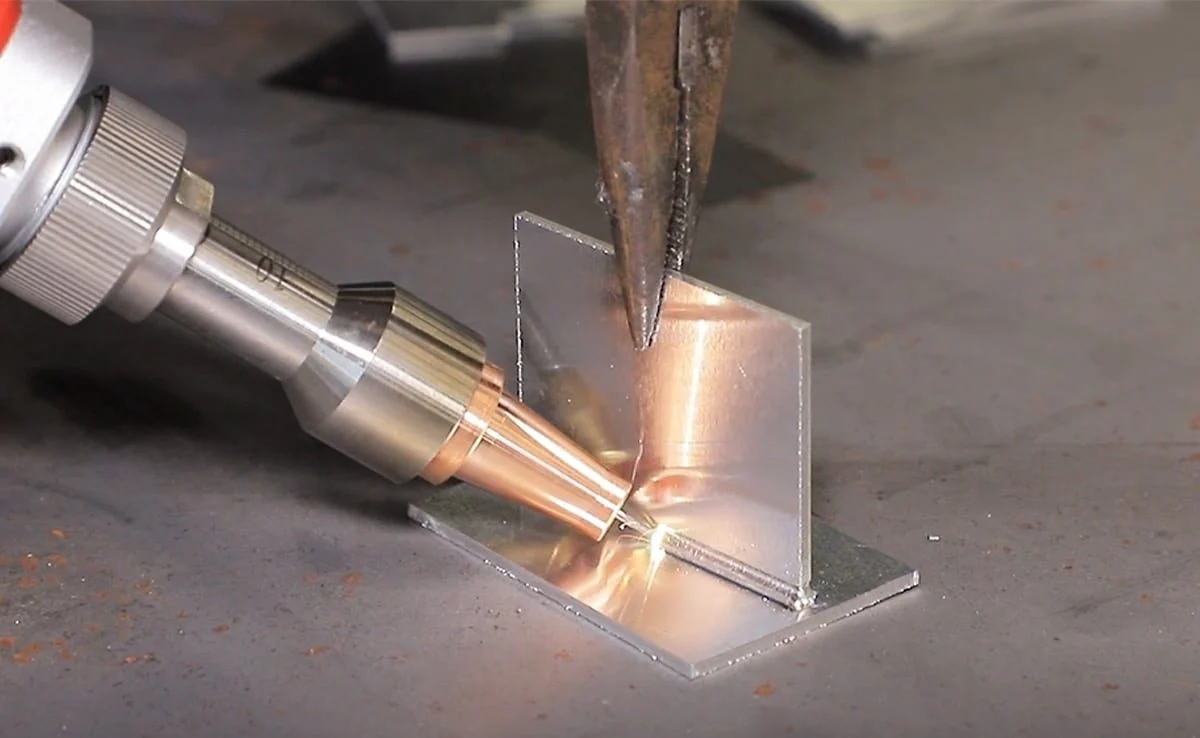
Verkfræðingar flokka málmsuðu á mismunandi vegu. Orkugjafinn skiptir máli. Suðureglan skiptir máli. Þrír meginflokkar ná yfir flest sem gerist í verkstæðum. Hver gerð hefur sinn eigin eiginleika. Hver og einn hentar mismunandi verkefnum.
Fusion Welding
Þetta er algengasta gerðin. Fólk notar hana alls staðar. Meginreglan er einföld. Hitið brúnir grunnmálmsins þar til þær bráðna. Suðulaug myndast. Látið hana storkna. Samskeytin eru klár. Stundum er fylliefni bætt við. Það hjálpar til við að auka lögun og styrk suðunnar. Ekki alltaf nauðsynlegt. En oft gagnlegt.
Skjölduð málmbogasuðu (SMAW)
Þetta kallast einnig stafasuða. Rafbogi veitir hitann. Flusshúðuð rafskaut vinnur verkið. Búnaðurinn er einfaldur. Engin flókin rafeindabúnaður. Þessi sveigjanleiki þýðir að fólk getur soðið í mörgum stöðum. Yfir höfuð. Lóðrétt. Lárétt. Allt virkar.
Gaswolframbogasuðu (GTAW/TIG)
Þessi er TIG-suðuaðferð. Argon gas virkar sem skjöldur. Það verndar bráðna suðulaugina fyrir umhverfisloftinu. Engin mengun. Engin oxun. Niðurstaðan er hágæða suðu með hreinu og aðlaðandi útliti. Fólk sem hugsar um útlit notar TIG.
Aðferðin virkar vel fyrir málma sem ekki eru járn. Ryðfrítt stál. Álblöndur. Koparblöndur. Tvær meginafbrigði eru til. Gassuðu með wolframboga, sem er staðlað TIG-sveifla. Og gassuðu með málmboga, einnig kölluð MIG. Mismunandi byssur. Mismunandi fylliefnisgjöf. Sama meginregla um hlífðargas.
kafbogasuðu (SAW)
Þetta ferli lítur undarlega út fyrir fólk sem hefur ekki séð það. Boginn brennur undir lagi af flúxsefni. Þetta kornótta flúxsefni verndar suðusvæðið alveg. Engin gashylki þarf. Enginn sjáanlegur bogaglampi.
Kostirnir eru augljósir. Mikil suðuhagkvæmni. Samræmd suðugæði. Minni vinnuafl þar sem ferlið er oft sjálfvirkt. Takmörkunin er staðsetning. SAW virkar best fyrir flatstöðusuðu. Miðlungs til þykkar plötur. Lotuframleiðsla. Stórar mannvirki eins og skip og brýr. Fólk notar það ekki fyrir lítil viðgerðarverk.
Súrefnissuðu (OFW)
Þessi aðferð notar loga. Ekki boga. Eldsneytisgas blandast súrefni. Bruninn myndar heitan loga sem beinist að málminum. Búnaðurinn er flytjanlegur. Auðvelt í notkun. Engin rafmagn þarf.
Að vinna á stöðum án rafmagnsinnstungna. Þetta er gömul tækni. En hún á samt sinn stað á gólfinu. Stundum er einfaldasta verkfærið það rétta.
Þrýstisuðu
Ferlið beitir vélrænum krafti á grunnmálmana. Stundum er bætt við vægum hita. Markmiðið er að ýta efnunum í plastískt ástand — nógu mjúkt til að afmyndast, ekki nógu fljótandi til að flæða.
Fyllingarefni er almennt ekki nauðsynlegt. Samskeytin verða til þegar málmarnir sjálfir bráðna saman undir þrýstingi.
Viðnámssuðu
Þessi aðferð notar rafviðnám. Straumur fer í gegnum grunnmálmana. Viðnámið á snertiflötunum myndar hita. Á sama tíma er beitt vélrænum þrýstingi til að ljúka suðunni.
Tveir kostir skera sig úr. Hraður suðuhraði. Lágmarks aflögun á nærliggjandi efni.
Þrjár algengar gerðir eru til. Punktsuðu fyrir einstaka punkta. Saumsuðu fyrir samfelldar línur. Stuttsuðu til að sameina enda. Fólk notar viðnámssuðu mikið fyrir þunna plötuíhluti. Bílayfirbyggingar eru klassískt dæmi. Yfirbyggingar heimilistækja fara einnig í gegnum þetta ferli í framleiðslulínum með miklu magni.
Núningur suðu
Svona virkar núningssuðu. Tveir vinnustykki hreyfast hvert gagnvart öðru. Annað hvort snúningur eða línuleg hreyfing. Núningurinn myndar hita. Snertifletirnir ná plastísku ástandi. Síðan er ássmíðakraftur beitt. Hlutirnir festast varanlega.
Suugæðin eru stöðug. Styrkur samskeytisins er mikill. Fólk notar þessa aðferð til að stubbsuða íhluti með hringlaga þversniði. Ása. Rör. Allir hringlaga hlutir sem þurfa sterka, hreina samskeyti án fyllingarefnis. Enginn flúx. Ekkert hlífðargas. Bara hreyfing og þrýstingur.
Lóðun og lóðun
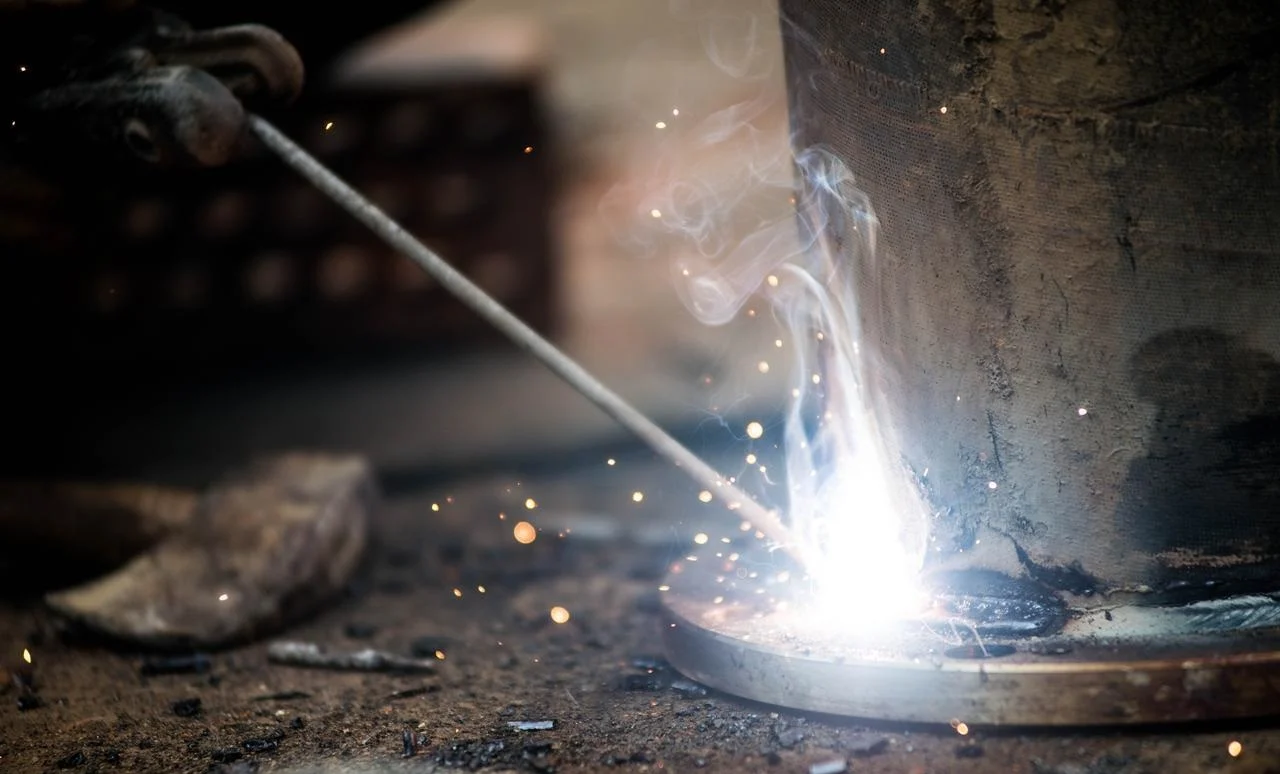
Þessar tvær aðferðir virka öðruvísi en bræðslusuðu. Grunnmálmarnir bráðna ekki. Aðeins fylliefnið bráðnar. Það fylliefni hefur lægra bræðslumark en efnin sem eru sameinuð.
Rekstraraðili hitar samsetninguna. Fylliefnið bráðnar. Háræðavirkni dregur bráðna fylliefnið inn í bilið á milli yfirborða grunnmálmsins. Fylliefnið dreifist síðan lítillega inn í grunnmálminn. Samskeyti myndast. Engin bráðnun á vinnustykkjunum sjálfum.
Lóðun (mjúklóðun)
Lóðning notar fylliefni með bræðslumark undir 450°C (842°F). Algeng lóðefni eru meðal annars tin-blý málmblöndur. Sumar nýrri málmblöndur koma í stað blýs af umhverfisástæðum.
Við notum þessa aðferð fyrir nákvæmnihluti. Rafeindahlutir eru stærsta dæmið. Mælitæki og smáhlutar eru einnig lóðaðir. Samsuðustyrkurinn er lægri en með öðrum suðuaðferðum. Það er í lagi fyrir rafeindatækni. Ekki í lagi fyrir burðarstál.
Lóðun (hörð lóðun)
Lóðun notar fylliefni með bræðslumark yfir 450 gráður á Celsíus. Algeng fylliefni eru koparblöndur og silfurblöndur. Þessir samskeyti hafa tiltölulega mikinn styrk. Mun sterkari en lóðaðir samskeyti. Nálgast styrk bræðslusuðna í sumum tilfellum.
Við notum lóðun fyrir skurðarverkfæri. Einnig fyrir mót og píputengingar. Alls staðar þar sem tveir málmar þurfa að sameinast án þess að bræða grunnefnið. Ferlið virkar vel fyrir ólíka málma. Koparpípu í messingtengi. Karbítodd í stálverkfæri. Lóðun tekst á við þessar samsetningar. Bræðslusuðu mistekst oft.
Hvernig suðuferli hafa áhrif á val á málmi
Náið samræmi er milli suðuferla og málmefna. Mismunandi suðuferlar setja sérstakar kröfur um eiginleika og efnasamsetningu málma, sem hafa bein áhrif á val á viðeigandi grunnefnum.
Einkenni hitainntaks fyrir málmtegundir í ferlinu
Suðuferli eru mjög mismunandi hvað varðar varmainntak og upphitunarhraða, og þessi munur hefur bein áhrif á hvaða málma er hægt að velja fyrir tiltekið forrit.
Ferli með miklum hitainntaki
Aðferðir eins og kafi-suðu (SAW) og súrefnissuðu (OFW) skila miklum hita á vinnustykkið, sem leiðir til breitt hitaáhrifasvæðis (HAZ) og hægs kælingarhraða. Þetta getur leitt til grófgerðar korna og minnkunar á vélrænum eiginleikum efnisins. Þessar aðferðir með mikilli varmainntaki henta betur fyrir efni sem eru minna viðkvæm fyrir hitaáhrifum, svo sem mjúkt stál og lágblönduð stál. Þær eru almennt ekki ráðlagðar fyrir efni eins og hástyrkstál eða hitaþolið stál, sem hafa tilhneigingu til að skerða afköst vegna ofhitnunar.
Ferli með lágum hitainntaki
Aðferðir eins og gassuðu með wolframboga (GTAW/TIG) og viðnámssuðu beita hita hratt og takmarka hann við minna svæði, sem lágmarkar breytingar á örbyggingu og rýrnun eiginleika málmsins. Þessar aðferðir með litlum hitainntaki henta betur fyrir hitanæm efni eins og ryðfrítt stál, álblöndur og hástyrkt stál, þar sem þær hjálpa til við að viðhalda heilleika og afköstum suðusamskeytisins.
Skjöldunaraðferðin ákvarðar hentugleika efnisins
Skjöldunaraðferðin sem notuð er í suðuferli hefur bein áhrif á hvort málmurinn oxast við suðu, sem gerir hana að mikilvægum þætti í efnisvali.
Ferli með óvirkum gasi eða flúsvörn
Aðferðir eins og gassuðu með wolframboga (GTAW/TIG) og kafibogasuðu (SAW) veita framúrskarandi skjöld með því að hindra áhrifaríka útsetningu fyrir andrúmslofti. Þessar aðferðir henta vel til að suða málma sem ekki eru járn og eru viðkvæmir fyrir oxun, svo sem ál, kopar og títan. Ef þessi efni eru suðað með óvörðum aðferðum geta oxíðfilmur myndast hratt, sem leiðir til galla eins og gegndræpi og gjalls í suðunni.
Ferli með litlum eða engum skjöldum
Aðferðir eins og bogasveining með skjölduðum málmum (SMAW) — sem byggir eingöngu á húðun rafskautsins fyrir grunnvörn — og súrefnissveining (OFW) bjóða upp á takmarkaða skjöldun. Þessar aðferðir henta ekki fyrir auðveldlega oxaða málma sem ekki eru járn. Þess í stað henta þær betur fyrir járnmálma sem hafa meiri oxunarþol, svo sem mjúkt stál og lágblönduð stál.
Stig suðubjögunar hefur áhrif á val á efnisþykkt
Mismunandi suðuferli valda mismunandi stigi aflögunar, sem aftur hefur áhrif á val á efnisþykkt.
Ferli með mikilli röskun
Aðferðir eins og súrefnissuðu (OFW) og bogasuðu með skjölduðum málmi (SMAW) valda oft verulegri aflögun og aflögun þegar þær eru notaðar á þunnum plötum. Þess vegna henta þessar aðferðir betur til að sameina meðalþykka til þunga íhluti.
Ferli með lága röskun
Aðferðir eins og viðnámspunktsveining og gassveining með wolframboga (GTAW/TIG) fela í sér einbeitta upphitun og lítið hitaáhrifasvæði, sem gerir kleift að stjórna aflögun á áhrifaríkan hátt. Þessar aðferðir eru tilvaldar til að suða þunna plötuhluta eins og bílayfirbyggingar og heimilistækjahús.
Atriði sem varða yfirborðsástand þegar suðuaðferðir fyrir plötur eru valdar
Suðu á plötum felur yfirleitt í sér þunna íhluti og gæði suðu eru mjög viðkvæm fyrir ástandi yfirborðs efnisins. Þess vegna, þegar viðeigandi suðuaðferð er valin, verður að meta yfirborðsástand grunnmálmsins vandlega til að tryggja áreiðanlegar suðusamskeyti.
Hreinlæti yfirborðs
Yfirborð sem innihalda olíu, ryð eða skurði
Þegar yfirborð plötumálms er mengað af olíu, ryði, skurði eða öðrum óhreinindum getur atómtenging við suðu skerst. Þetta leiðir oft til suðugalla eins og gegndræpi, gjallinnfellinga og skorts á samruna. Við slíkar yfirborðsaðstæður er suðu með skjölduðum málmi (SMAW) eða kafi-suðu (SAW) góður kostur. Flux-húðun á SMAW rafskautum hefur einhverja afoxunar- og óhreinindaþolna eiginleika, sem geta hjálpað til við að bæta upp fyrir ófullnægjandi yfirborðshreinleika að vissu marki. Á sama hátt hefur flux-lagið í SAW hreinsandi áhrif á suðulaugina. Aftur á móti krefjast ferla sem eru mjög næmir fyrir yfirborðshreinleika - eins og gaswolfram-bogasuðu (GTAW/TIG) - ítarlegrar undirbúnings yfirborðsins. Ef nota á TIG-suðu verður fyrst að slípa og hreinsa yfirborðið til að fjarlægja mengunarefni.
Yfirborð með mikilli hreinleika
Þegar yfirborð plötumálms hefur verið slípað, hreinsað og laust við mengunarefni, þá henta aðferðir eins og gassuðu með wolframboga (GTAW/TIG) eða viðnámspunktsuðu mjög vel. TIG-suðu býður upp á framúrskarandi skjöldun og framleiðir hreinar og fagurfræðilega ánægjulegar suðusamsetningar, sem gerir hana tilvalda fyrir plötumálmhluta með miklar snyrtivörukröfur. Viðnámspunktsuðu, hins vegar, skilar miklum suðuhraða og lágmarks aflögun, sem gerir hana vel til þess fallna að framleiða plötumálmhluta í miklu magni.
Yfirborð flatness
Flatir fletir
Þegar plötumálmhlutir hafa slétt yfirborð er snerting vinnuhluta þétt og jafn við suðu. Í þessu tilfelli eru viðnámspunktsuðu eða saumsuðu frábær kostur. Þessar aðferðir bjóða upp á mikla skilvirkni og lágmarks aflögun en tryggja jafna gæði samskeyta, sem gerir þær vel til þess fallnar að framleiða mikið magn. Einnig er hægt að nota gaswolframbogasuðu (GTAW/TIG) til að ná fram sléttri og fagurfræðilega ánægjulegri suðu.
Ójafn yfirborð eða eyður
Þegar yfirborð plötumálms er óreglulegt eða eyður eru í samsetningunni getur gæði viðnámspunktssuðu og saumsuðu skerst, sem oft leiðir til galla eins og ófullkominnar samsuðu eða skorts á gegndræpi. Í slíkum aðstæðum er bogasveining með skjölduðum málmi (SMAW) eða súrefniseldsneytissveining (OFW) viðeigandi. SMAW gerir notandanum kleift að stilla horn rafskautsins og hreyfihraða til að hjálpa til við að fylla eyður á skilvirkan hátt. Súrefniseldsneytissveining, með breiðari logaþekju, gerir kleift að bráðna grunnmálminn betur yfir samskeytasvæðið, sem einnig hjálpar til við að brúa eyður og bæta upp fyrir lélega passun.
Yfirborðshúðun
Sumir plötuhlutar eru húðaðir með lögum eins og sinki, tini eða krómi til að auka tæringarþol. Þegar suðuaðferð er valin verður að taka tillit til áhrifa þessara húðana á gæði suðu.
Sinkhúðað (galvaniserað) málmplata
Þegar galvaniseruð málmplata er suðuð gufar sinkhúðin upp við hátt hitastig og myndar sinkgufur sem geta auðveldlega leitt til gegndræpis í suðunni. Suðu með skjölduðum málmi (SMAW) er góður kostur þar sem rafskautshúðunin getur hjálpað til við að gleypa hluta af sinkgufunni. Gassuðu með wolframboga (GTAW/TIG) hentar einnig vel þar sem skjöldun með óvirku gasi hjálpar til við að draga úr áhrifum sinkgufunnar. Forðast ætti þó punktsuðu með viðnámi þar sem sinklagið truflar rafstraumsleiðni og minnkar suðustyrk.
Tinhúðað málmplata
Þegar tinhúðuð plötusuðu er notuð hefur tinlagið lágt bræðslumark og bráðnar auðveldlega og rennur burt. Lóðning (mjúklóðun) er viðeigandi kostur í þessu tilfelli. Með því að nota tinhúðað fylliefni veitir þessi aðferð fullnægjandi styrk samskeytisins án þess að skemma yfirborðshúð plötunnar.
Um NOBLE – Samstarfsaðili þinn fyrir Nákvæmni framleiðsla
Hver við erum
NOBLE er ISO-vottað. Við erum CNC-vélaverkstæði. Fólk leitar til okkar fyrir nákvæma vélavinnslu og háþróaða samskeytatækni. Helsta starfsemi okkar hófst með frádráttarframleiðslu: Við bjóðum upp á CNC-fræsingu, beygju og borun. Við höfum einnig bætt við leysissuðumöguleikum.
Við stefnum að því að veita viðskiptavinum okkar alla þá framleiðsluþjónustu sem þeir þurfa, alveg frá upphafi til enda. Engin útvistun. Það er engin þörf á að senda hluti til suðuverkstæðis annars fyrirtækis. Allt er séð um af sama fyrirtækinu. Þetta sparar tíma og kemur í veg fyrir vandamál við afhendingu gæða.
Kjarnageta okkar
CNC-vinnsla er grunnurinn. Fræsing, beygja, fimmása vinna og EDM fyrir flókna málm- og plastíhluti. Þröng vikmörk. Flókin rúmfræði. Venjulegur NOBLE staðall sem viðskiptavinir búast við.
Hefðbundin suðuaðferð helst í verkfærakistunni. TIG og MIG fyrir þykkari hluta. Fyrir viðgerðarvinnu. Fyrir verkefni þar sem samskeytin eru ekki fullkomin. Ekki þarf leysigeisla í öllum verkefnum. Við skiljum muninn. Fólk velur þá aðferð sem hentar prentuninni.
Vottanir okkar (Traust og gæði)
ISO 9001:2015 er alhliða gæðastjórnunarkerfi. Það nær yfir CNC vinnslu- og suðuferla okkar. Stöðug gæði. Endurtekningarhæfni. Rekjanleiki. Iðnaðarviðskiptavinir búast við þessari grunnlínu.
ISO 13485:2016 er gullstaðallinn fyrir framleiðslu lækningatækja. Ekki eru allar verkstæði með þessa vottun. Við höfum hana. Hún sýnir fram á getu okkar til að afhenda nákvæma íhluti og suðusamsetningar fyrir skurðtæki, ígræðslur og greiningarbúnað.
Af hverju í samstarfi við okkur?
Allur þjónustan er ekki markaðssetning. Viðskiptavinir framleiða hluti í CNC vélarnar okkar. Síðan suðum við þá á staðnum. Engin sending til sérstaks suðuaðila. Engar tafir á flutningum. Engin vandamál með gæðaafhendingu.
Sérþekking á ferlinu skiptir máli. Við vitum hvenær á að mæla með lasersuðu. Háhraði. Svæði með lágum hita. Við vitum hvenær á að mæla með TIG-suðu. Þykkari hlutar. Umburðarlyndi bila. Við ýtum ekki á eina tækni. Við völdum þá réttu fyrir prentunina.
Gæði eru í fyrsta sæti. Sérhver suða er skjalfest. Sérhver vélrænn eiginleiki er rakinn. ISO kerfin okkar krefjast þess. Viðskiptavinir fá þau skjöl sem þeir þurfa fyrir sínar eigin endurskoðanir og reglugerðarumsóknir. Engin þörf á að elta uppi vottorð. Engar týndar lotuskrár. Kerfið virkar.
FAQ
Hvernig vel ég á milli TIG-suðu og SMAW-suðu fyrir plötur?
TIG-suðu (GTAW) framleiðir hágæða og hreinar suðusamsetningar. Útlitið er gott. Ferlið krefst hreinna og vel undirbúinna yfirborða. Við notum hana fyrir þunn efni, ryðfrítt stál, ál og hvaða notkun sem er þar sem útlit skiptir máli.
SMAW (stafsuðu) þolir betur mengun á yfirborði. Ryð eða olía á málminum stöðvar ekki ferlið. Flusshúðaða rafskautið meðhöndlar óhreinindin. Við veljum SMAW fyrir viðhaldsvinnu, framleiðslu í litlum upplögum og suðu á stöðum sem erfitt er að ná til. Það er ekki eins fallegt en fyrirgefandi.
Hvaða suðuaðferð er best fyrir íhluti með lélega passun eða ójafna yfirborðsflöt?
Þegar yfirborð eru óregluleg eða eyður eru til staðar er SMAW-suðu eða súrefnissuðu betri kostur. SMAW gerir notandanum kleift að stilla horn rafskautsins og hreyfingarhraða til að fylla eyður, en súrefnissuðu býður upp á breiða logaþekju sem hjálpar til við að bræða grunnmálminn og brúa eyður. Viðnámspunktsuðu og saumsuðu eru ekki ráðlögð ef um lélega passun er að ræða, þar sem þær eru viðkvæmar fyrir skorti á gegndræpi.
Hvernig óska ég eftir tilboði fyrir hlut sem þarf bæði vinnslu og suðu?
Viðskiptavinir senda okkur prentaða eða CAD-líkan. Einnig allar upplýsingar um efni, vikmörk og suðukröfur. Teymið okkar fer yfir hönnunina. Við mælum með viðeigandi vinnslu- og suðuferlum. Síðan gefum við eitt tilboð fyrir alla samsetninguna. Enginn ágreiningur fram og til baka milli margra verkstæða.
Hvernig tekst þér að suða á þunnum plötum án þess að valda aflögun?
Þunn málmplata aflagast auðveldlega. Of mikill hiti er óvinurinn. Þess vegna nota verkfræðingar aðferðir með einbeittri upphitun og lágum hitainntöku. Leysisveina virkar vel. Viðnámspunktsveina virkar fyrir viðeigandi notkun. Teymið okkar stjórnar einnig klemmu-, festingar- og suðuferlum til að lágmarka aflögun. Þegar verk krefst TIG-suðu á þunnu efni notum við lágt straumstyrk og nákvæma tækni. Hitinn helst þar sem hann á heima. Hluturinn helst flatur.







