
Hvað er Andlitsfræsing aðferð?
Flísfræsing er vélræn vinnsluaðferð sem notar snúningsfræsara til að framkvæma skurð á yfirborði vinnustykkis. Megintilgangur skurðarferlisins er að framleiða slétt og flatt plan og tryggja að þetta plan sé hornrétt á snúningsás verkfærisins.
Kjarnaferli andlitsfræsingar er að fræsarinn er settur upp á plani hornrétt á spindilinn og margar skurðtennur á ummáli hans og endafleti taka þátt í skurðinum samtímis. Vinnustykkið er venjulega fest á vinnuborðinu og unnið með snúningsskurðarverkfærinu.
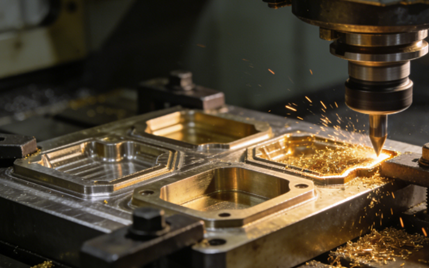
Tegundir yfirborðsfræsingarvéla
Almenn yfirborðsfræsing
Almenn andlitsfræsun, sem er grundvallaratriði og útbreiddasta ferlið í vinnslu, er stjórnað með stöðluðum andlitsfræsingarhausum.
Almenn andlitsfræsing er venjulega búin ferköntuðum eða hringlaga innskotum og nær fullkominni þekju á fræsta yfirborðinu með smávægilegum skörunarhreyfingum í ás- og radíalátt.
Ef þú þarft að framkvæma gróf- eða hálffrágangsfræsingu á efnum, þá er almenn yfirborðsfræsing ákjósanlegasta ferlið til að ákvarða viðmiðunarflöt. Hún hefur mikla vinnsluhagkvæmni, en yfirborðsáferðin sem fæst er yfirleitt ekki sú besta.
Nákvæmnifræsun eða háfóðrunarfræsun
Háfóðrunarfræsingarferli nota fræsar með sérstökum litlum aðalbeygjuhornum. Helsta einkenni þeirra er að nota mjög hátt fóðrunarhraða á tönn, en skurðardýptin er mjög grunn.
Fínfræsun eða háfóðrunarfræsun hentar mjög vel til vinnslu á þunnveggjum hlutum. Þó að skurðardýptin sé lítil, þá gerir afar há fóðrunarhraði málmfjarlægingarhraðann verulegan og á sama tíma er hægt að ná framúrskarandi yfirborðsgæðum, sem gerir hana að kjörnum valkosti fyrir skilvirka fínfræsingu.
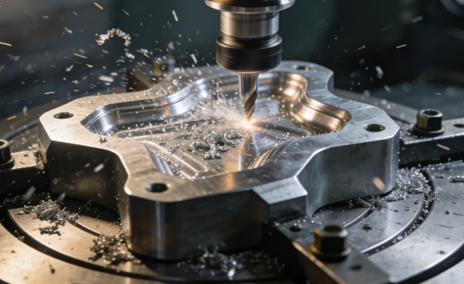
Þungavinnu yfirborðsfræsun
Öflug andlitsfræsun notar sterka og trausta fræshausa til að skila stöðugri skurðarafköstum jafnvel við mikið álag og mikla álag.
Þungavinnufræsingarferli hentar sérstaklega vel til fyrstu grófgerðar á steypum, smíðuðum efnum og öðrum hráefnum, sem getur fjarlægt umframefni með sem mestum skilvirkni og lagt grunninn að síðari frágangsferlum.
Hyrndur andlitsfræsing
Hornfræsun er sérstök yfirborðsfræsunaraðferð. Kjarninn í henni er að hún er unnin með yfirborðsfræsi með aðalbeygjuhorni sem er ekki jafnt 90 gráður.
Ólíkt hefðbundinni andlitsfræsingu, sem framleiðir flatar yfirborðsflatir, gerir hornfræsun verkfærinu kleift að skera í ákveðnu horni, sem gerir það tilvalið fyrir skáskurði, affasningar og hornréttar viðmiðunarfleti.
The Mefni sem notuð eru í andlitsfræsingu
Alloy Steel
Stál er stærsti flokkurinn í yfirborðsfræsingu, allt frá lágkolefnisstáli til hákolefnisstáls og ýmissa álfelgistála. Þau hafa framúrskarandi alhliða vélræna eiginleika og eru algengustu efnin sem notuð eru til vinnslu.
Ryðfrítt stál
Ryðfrítt stál er mikið notað vegna framúrskarandi tæringarþols. Hins vegar hefur það lélega varmaleiðni og er viðkvæmt fyrir harðnun við vinnslu, sem gerir það að dæmigerðu efni sem erfitt er að vinna úr.
Við fræsingu ryðfríu stáli verður að nota hvöss skurðarverkfæri ásamt viðeigandi spónbrotshönnun og fullnægjandi kælingu og smurningu til að koma í veg fyrir viðloðun verkfæranna og óeðlilega hraða slit.
Steypujárn
Einnig er hægt að mala grátt steypujárn, sveigjanlegt járn og önnur efni. Þau eru hörkuð og brothætt og eiga það til að flísast við vinnslu. Við fræsingarferlið er venjulega krafist miðlungs eða tiltölulega mikils skurðarhraða, sem gerir meiri kröfur um slitþol skurðarverkfærisins.
ál
Álblöndu er algengasta léttmálmurinn, sem er mjúkur, hefur góða mýkt og framúrskarandi varmaleiðni. Hins vegar, við fræsingu, er þetta efni viðkvæmt fyrir brúnum og hefur tilhneigingu til að festast við verkfærið.
Þess vegna er venjulega mælt með því að nota verkfæri með beittum skurðbrúnum og stórum hallahornum þegar ál er malað og notaðar eru ferlisbreytur sem sameina mikinn skurðhraða og stóran fóðrunarhraða til að ná fram skilvirkri vinnslu og framúrskarandi yfirborðsáferð.
Ómálmleg og samsett efni
Verkfræðiplast eins og nylon, pólýkarbónat, PEEK o.s.frv. Þau hafa lága hörku en mikla teygjanleika og afar lélega varmaleiðni. Við fræsingu þessara efna veldur hitinn sem myndast við núning auðveldlega mýkingu og aflögun vinnustykkisins, en myndun skurða er einnig verulegt vandamál.
Þess vegna ætti við vinnslu að nota afar beitt skurðarverkfæri með miklum hraða og grunnum skurðarbreytum, ásamt virkum flísafjarlægingu og kælingu.
Nauðsynleg verkfæri og búnaður fyrir árangursríka yfirborðsfræsingu
Endamyllur
Endafræsari er margeggjað skurðarverkfæri þar sem skurðbrúnirnar eru staðsettar á sívalningslaga yfirborðinu og endafletinum. Þegar yfirborðsfræsing er framkvæmd er venjulega notuð minni áslæg skurðardýpt.
Endafræsir eru mjög hentugar til að fræsa þröng fleti, stigvaxin yfirborð o.s.frv. Þær eru mikið notaðar í fjölnota vinnslu og mótfrágangi.
Fluguskerar
Flugfræsari vísar venjulega til einfalds, heimasmíðaðs yfirborðsfræsingartækis. Byggingarlega séð eru ein eða tvær vísitölubundnar innsetningar settar á enda verkfærahaldarans. Þetta er mjög hentugt í framleiðslu á einum hlut og litlum framleiðslulotum, viðhaldsverkstæðum eða við vinnslu á staðbundnum fræsum á stórum vinnustykkjum.
Vegna sjaldgæfra og ósamhverfu skurðinnlegganna sem um ræðir er jafnvægi og stífleiki fljúgandi skurðarvéla tiltölulega léleg og skurðarhagkvæmni þeirra og yfirborðsáferð er yfirleitt lakari en hjá hefðbundnum andlitsfræsum.
Shell Mills
Shell Mills er eitt af dæmigerðustu og algengustu stöðluðu andlitsfræsingartólunum.
Skelfræsar eru algengustu verkfærin sem notuð eru til að fræsa stórar fleti í framleiðslu. Dæmigert er að nota þær til að vinna úr vélbúnaði, samskeytum kassahluta, viðmiðunarfleti mót, efri yfirborði stórra plötuhluta og í öllum öðrum tilefnum þar sem þarf að fá slétt yfirborð á skilvirkan hátt.
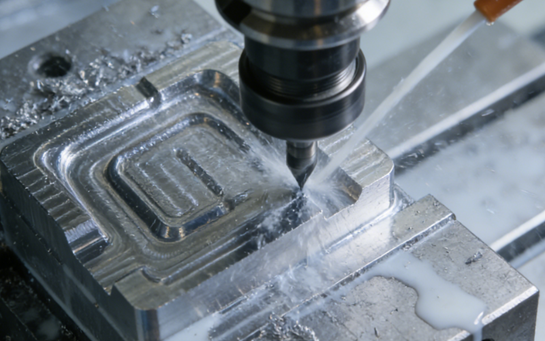
AKostir andlitsfræsingarferlisins
Mikil vinnsluhagkvæmni
Fræsingar með flatarmálmi eru yfirleitt með stórt þvermál, geta náð yfir breiða vinnslubreidd og eru búnar mörgum skurðtönnum sem taka þátt í skurðinum samtímis, þannig að málmfjarlægingarhraðinn er mjög mikill.
Í gróffræsingarferlinu getur yfirborðsfræsing notað mikla skurðardýpt og háan fóðrunarhraða til að fjarlægja fljótt mikið magn af umframefni af yfirborði vinnustykkisins, sem leggur grunn að síðari ferlum og dregur verulega úr heildarvinnslutíma hlutanna. Þetta er kjörinn kostur fyrir skilvirka lotuframleiðslu.
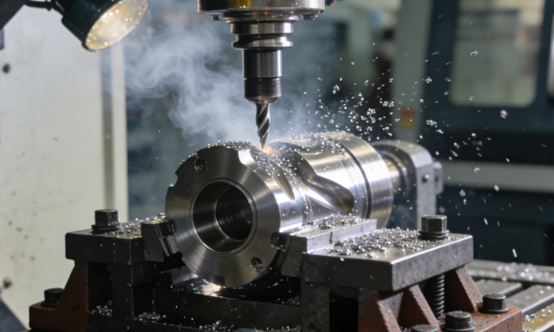
Frábær yfirborðsgæði
Vegna ás- og radíalskárunar skurðartanna á fræsaranum við skurð er hægt að snyrta vélræna yfirborðið margoft í hverri umferð og þannig fá slétt og flatt yfirborð.
Með því að velja fínslípuð skurðarinnlegg, stilla sanngjarnar skurðarbreytur og nota nákvæmar vélar er auðvelt að ná mjög miklum flatneskjuþoli og framúrskarandi yfirborðsáferð og jafnvel skipta út sumum slípunarferlum og ná þannig fram „fræsingu í stað slípunar“.
Sveigjanleiki ferli
Fræsingarferlið er mjög sveigjanlegt. Með því að skipta út blöðum fyrir mismunandi meginbeygjuhorn, efni og raufar, getur sama vélin og verkfærakassinn uppfyllt kröfur um vinnslu ýmissa efna, allt frá mjúkum álblöndum til hörku, hertu stáli.
Flatfræsing getur ekki aðeins framkvæmt þungavinnu gróffræsingu heldur einnig náð háhraða frágangfræsingu. Hún getur einnig lokið við vinnslu á hallandi og stigvaxnum fleti. Eitt ferli getur náð yfir mörg stig frá gróffræsingu til frágangsfræsingar.
Vinnslustöðugleiki
Fræsingarvélar fyrir yfirborðsfræsingu eru með framúrskarandi burðarþol og örugga tengingu við spindil, sem dregur úr titringi og nötri við vinnslu. Þetta hjálpar til við að lágmarka aflögun vinnustykkisins, sem gerir þær sérstaklega hentugar til að vinnslu á þunnveggjum eða hlutum með litla stífleika. Stöðugleikinn sem felst í yfirborðsfræsingu tryggir samræmdar og fyrirsjáanlegar vinnsluvíddir.
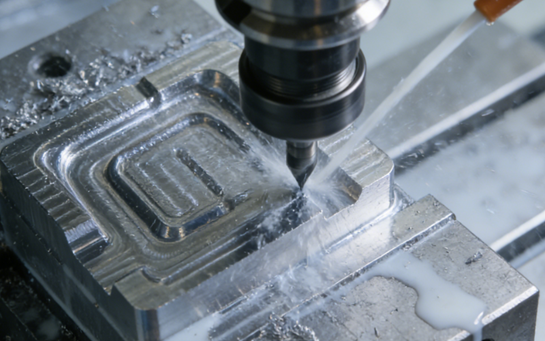
Góð hagkvæmni
Í andlitsfræsingu eru aðallega notaðar vísitölubundnar innsetningar. Hægt er að endurnýta verkfærishlutann í langan tíma og aðeins þarf að skipta um þær innsetningar sem kosta tiltölulega lítið. Þetta dregur verulega úr langtímanotkunarkostnaði og stjórnunarkostnaði verkfærisins og eykur heildarhagkvæmni.
DKostir við andlitsfræsingarferlið
Miklar kröfur um vél
Vegna andlitsfræsingar, sérstaklega við þungavinnu gróffræsingu, þarf að knýja margar skurðtennur samtímis til að fjarlægja mikið magn af efni, sem myndar gríðarlegt skurðarkraft.
Ef öflug andlitsfræsing er framkvæmd á vél með ófullnægjandi afl eða lélega stífni er mjög líklegt að það valdi titringi, óeðlilegu sliti á skurðarverkfærinu og jafnvel skaði nákvæmni vélarinnar.
Hærri verkfærakostnaður
Til að ná fram skilvirkri andlitsfræsingu þarf hágæða, stóran, sérstakan andlitsfræsarhaus og fjölda vísihnappa. Þessi upphafsfjárfesting í verkfæri er umtalsverð.
Fræsingarvélar krefjast oft uppsetningar á öflugum, hágæða CNC-vélum eða vinnslustöðvum og kostnaður við kaup á búnaði er mjög hár.
Takmarkað við flatt yfirborð
Helsti kosturinn við fræsarar er geta þeirra til að vinna bæði opna og breiða fleti. Þeir geta fjarlægt efni hratt og haldið yfirborðinu sléttu. En þegar hluturinn hefur flóknar beygjur, djúpa og þrönga vasa eða hvassa innri horn, verður fræsarinn takmarkaður. Verkfærið er venjulega stórt, þannig að það getur rekist á vinnustykkið og valdið truflunum. Vegna þessa nær það ekki til nauðsynlegra svæða og getur ekki skorið yfirborðið á áhrifaríkan hátt.
Hætta á aflögun þunnveggja
Þegar unnið er með þunnveggja hluta, mjóa hluta eða vinnustykki með ófullnægjandi festingarstuðning, geta sterkir radíus- eða ásskurðarkraftar auðveldlega valdið teygjanlegri aflögun vinnustykkisins eða jafnvel sveigju verkfærisins. Þessi vandamál gera það erfitt að viðhalda góðri víddarnákvæmni og flatneskju. Í mörgum tilfellum þarf hlutinn nokkrar léttar skurðir eða sérstakar vinnsluaðferðir til að leiðrétta aflögunina.
Titringur og nöldur
Þegar verið er að fræsa breiðar fleti eða þegar notaðir eru verkfærahaldarar með löngu yfirhengi getur snerting verkfærisins og vinnustykkisins orðið óstöðug. Þetta óstöðuga ástand gerir það auðvelt að titra reglulega. Þessi titringur hefur áhrif á sléttleika skurðar, gæði yfirborðs og endingu verkfærisins.
Þessi tegund titrings hefur ekki aðeins í för með sér alvarlega rýrnun á yfirborðsgæðum og skilur eftir sig augljós titringsmerki, heldur flýtir hún einnig fyrir sliti á verkfærum og leiðir jafnvel til flísunar, sem ógnar nákvæmni og öryggi vinnslunnar.
Yfirborðsfræsun vs. jaðarfræsun: Lykilmunur útskýrður
| Vídd samanburðar | Andlitsfræsing | Jaðarfræsing |
| Grunnskilgreining | Notar yfirborð og jaðar skurðarins til að framleiða yfirborð hornrétt á ás verkfærisins. | Notar ummálstennurnar til að vinna yfirborð samsíða verkfæraásnum, svo sem snið eða brúnir. |
| Gerð tækja | Flatfræsari (diskskurður) með innleggjum á flatri og jaðri. | Endafráfræsari, hellufræsari o.s.frv., með skurðbrúnum aðallega á ummál. |
| Yfirborðsframleitt | Slétt yfirborð (lárétt fleti, þrep o.s.frv.). | Lóðréttir veggir, raufar, mótaðir fletir o.s.frv. |
| Aðalmarkmið | Framleiða stór, slétt yfirborð á skilvirkan hátt. | Vélsnið, gróp eða flókin þrívíddareiginleikar. |
| Dæmigert Umsóknir | Vélaborð, yfirborð húss, aðskilnaðarfletir móts o.s.frv. | Lyklagöt, gírtennur, vasar, hlutarlínur o.s.frv. |
| Einkenni skurðarkrafts | Hærri áskraftur, sem þrýstir vinnustykkinu að borðinu, almennt stöðugra. | Hærri radíalkraftur, viðkvæmur fyrir sveigju og titringi verkfærisins. |
| Yfirborðsgæði | Nær venjulega meiri flatnæmi og sléttari áferð. | Getur skilið eftir sig verkfæraför eða öldur; þarfnast fínstillingar fyrir betri áferð. |
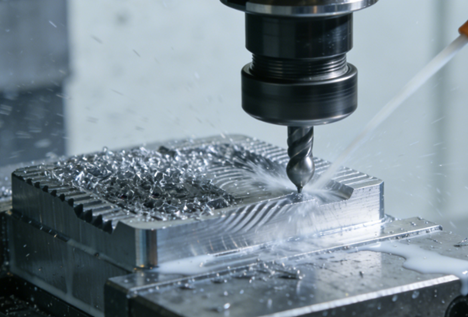
Algeng vandamál við yfirborðsfræsingu og hvernig á að leysa þau
Léleg yfirborðsgæði
Reglulegar titringslínur birtast á vélunni; það er óeðlilega hrjúft, með rispum eða ójöfnum.
lausn
- Auka stífleika: Veldu þykkara og sterkara hnífshandfang; Gakktu úr skugga um stífleika vinnustykkisins og festingarinnar.
- Stilla breytur: Breyta skurðhraða, fóðrunarhraða eða skurðdýpt til að brjóta upp ómsveiflutíðnina; Nota ósamhverfa skurðbreidd eða breytilegan skurðhraða.
Stutt endingartími verkfæra
Blaðið er mjög slitið, sprungið eða skemmt og langt frá því að ná áætluðum líftíma sínum.
lausn
- Fínstilltu breytur: Veldu viðeigandi línuhraða og fóðrunarhraða út frá efni vinnustykkisins og ráðlögðu gildi blaðsins. Forðastu núninginn sem stafar af „lághraða léttskurði“.
- Að takast á við uppsöfnuð brún: Auka skurðhraða; Nota beitt blað með jákvæðu hallahorni; Auka smureiginleika kælivökvans.
Léleg flatnæmi
Vinnsluflöturinn er ójafn, með dæld í miðjunni og útskotum á brúnunum, eða það eru augljósir saumar á milli margra verkfæraferla.
lausn
- Minnkaðu aflögun: Veldu verkfæri og verkfærahaldara með meiri stífleika; Fínstilltu klemmukerfið til að koma í veg fyrir aflögun vinnustykkisins við vinnslu.
- Kvörðun á vélbúnaði: Athugið reglulega og stillið lóðrétta stöðu spindilsins.
Klípur og brúnaflögnun
Grindir eða flísar úr efni myndast á brún vinnustykkisins þegar verkfærið sker það út.
lausn
- Breyta skurðaraðferð: Minnkaðu fóðrunarhraðann örlítið áður en brúnin er skorin út.
- Fínstilltu skurðarverkfæri: Notið hvassari blöð með jákvæðum halla; Gangið úr skugga um að skurðarverkfærið sé alltaf í góðu ástandi og forðist slitin blöð.
- Bæta við ferlum: Skipuleggja sérstakar afgrátunaraðferðir.
ANotkun á yfirborðsfræsingarferlinu
Almennar vélar
Stórfelld vélaframleiðsla er það svið þar sem yfirborðsfræsing er hvað mest notuð. Hún er aðallega notuð til að vinna úr beðum, vinnuborðum og uppsetningarflötum stýrisjárna á ýmsum gerðum vélaverkfæra.
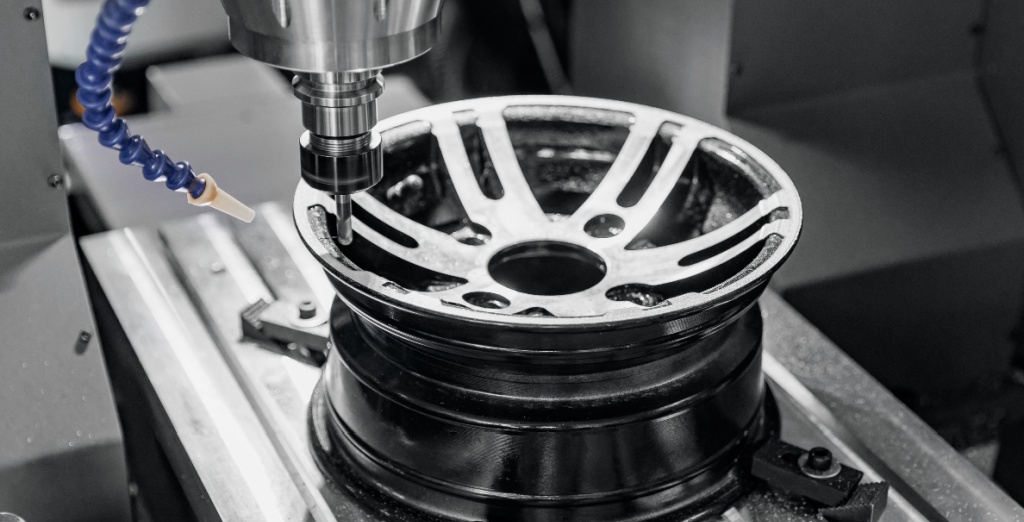
Automobile iðnaður
Í bílaiðnaðinum er andlitsfræsing notuð til að vélræna mótfleti strokkablokkar og strokkahauss véla, gírkassa og uppsetningarfleti undirvagnsramma.
Í járnbrautarflutningum er yfirborðsfræsing notuð til að búa til nákvæmar sléttar fletir á mikilvægum burðarhlutum. Þar á meðal eru bogíur hraðlestvéla, vélargrindur og aðrir lykilburðarþættir. Ferlið hjálpar til við að tryggja stöðugleika, styrk og rétta samsetningu við krefjandi rekstrarskilyrði.
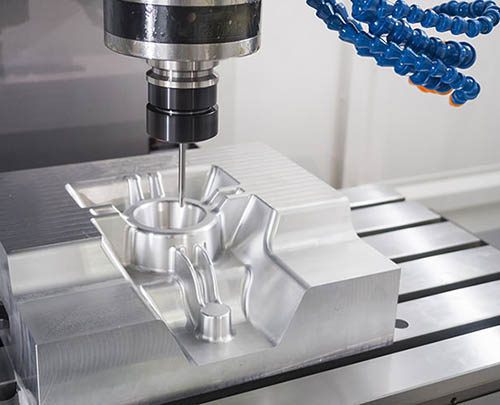
Mótframleiðsluiðnaður
Mótsframleiðsla er mjög háð yfirborðsfræsingu. Flatfræsun er notuð til að fræsa aðskilnaðarflöt mótanna. Gæði þessa plans hafa bein áhrif á nákvæmni vörunnar og endingartíma mótsins.
Flautfræsun er einnig notuð til að fræsa viðmiðunarfleti mótgrunna og sniðmáta. Háhraða hörðfræsunartækni er oft notuð þar sem hún hefur afar miklar kröfur um yfirborðsáferð, flatneskju og vinnsluhagkvæmni.
Aerospace
Í flug- og geimferðaiðnaðinum er yfirborðsfræsing notuð til að fræsa tengifleti vængrifja, milliveggja og yfirborðsplata. Hún er einnig notuð á vélarfestingar og nákvæmniviðmótsfleti burðarhluta geimfara. Þessir fletir verða að uppfylla mjög strangar nákvæmniskröfur, þannig að ferlið er mikilvægt skref í framleiðslu flug- og geimferðaiðnaðarins.
Af hverju að velja NOBLE sem þinn Face milling Vélarframleiðandi
Fræsingarferlið hjá NOBLE er hannað til að skila mikilli nákvæmni og skilvirkri yfirborðsvinnslu fyrir bæði málm- og plasthluta. Við notum háþróaðar CNC- fræsvélar, búnar stífum spindlum og hágæða vísitölustýrðum fræsingarvélum, sem geta framleitt flatar, sléttar og jafnstórar yfirborðsfletir með framúrskarandi endurtekningarnákvæmni.
NOBLE velur hentugasta skurðarþvermál, lögun innskots, skurðarbreytur og verkfæraáætlun út frá efnis- og vikmörkum hvers verkefnis.
NOBLE, með sterkum getu sinni, stöðugri vinnslutækni og ströngu gæðaeftirliti, getur tekist á við bæði framleiðslupantanir í litlum og stórum lotum og tryggt jafnframt stöðuga yfirborðsgæði allra hluta.
SPURNINGAR
Hvaða efni er hægt að vinna með yfirborðsfræsingu?
Með yfirborðsfræsingu er hægt að vinna úr mörgum efnum, þar á meðal áli, ryðfríu stáli, kolefnisstáli, messingi, kopar, títan og verkfræðiplasti. Rétt verkfæraval og skurðarbreytur eru aðlagaðar út frá hörku og vinnsluhæfni hvers efnis.
Hver er munurinn á andlitsfræsingu og endafræsingu?
Við yfirborðsfræsingu er notaður skurður með stórum þvermál til að vinna breiðar og flatar fleti. Hún leggur aðallega áherslu á að ná góðri flatnæmi og mikilli skilvirkni. Endafræsing, hins vegar, notar minni verkfæri til að skera vasa, raufar og flóknari form. Hún er aðallega notuð til að móta nákvæmar útlínur og nákvæmar aðgerðir á vinnustykkinu.
Hvaða þættir hafa áhrif á gæði andlitsfræsingaraðgerðar?
Tóllögun, snúningshraði, fóðrunarhraði, skurðardýpt, stífleiki vélarinnar, kælivökvanotkun og klemmustöðugleiki vinnustykkisins.
Hver eru algeng notkun á andlitsfræsingu?
Fræsing á yfirborði er mikið notuð í bílaiðnaði, flug- og geimferðaiðnaði, vélbúnaði, mótframleiðslu og nákvæmnisíhlutum.
Hvernig á að ná góðri yfirborðsáferð í andlitsfræsingu?
Til að ná sléttri yfirborðsáferð er mikilvægt að nota hvassa skurðinnlegg. Fóðrunarhraðinn ætti að vera rétt stilltur og skurðarinn verður að vera stöðugur við vinnslu. Að velja rétta verkfæraleið hjálpar einnig til við að bæta niðurstöðuna. Til að fá bestu yfirborðsgæði er mælt með því að framkvæma sérstaka frágangsferil með lægri fóðrunarhraða og minni skurðardýpt.







