
Hver er fægingarferlið í CNC vinnslu?
Pólunarferli í CNC-vinnslu er lokavinnsluaðferð fyrir yfirborð vinnuhluta sem miðar að því að fjarlægja smásæjar ójöfnur á yfirborði með vélrænum, efnafræðilegum eða rafefnafræðilegum aðferðum til að bæta yfirborðsáferð, gljáa eða ná fram spegilmyndandi áhrifum vinnuhlutans.
Pólunarferli eru venjulega notuð til að fjarlægja verkfæraför, skurði eða minniháttar galla sem eftir eru af fyrri ferlum eins og fræsingu og beygju , en um leið auka tæringarþol, fagurfræðilegt aðdráttarafl eða virkni vinnustykkisins.
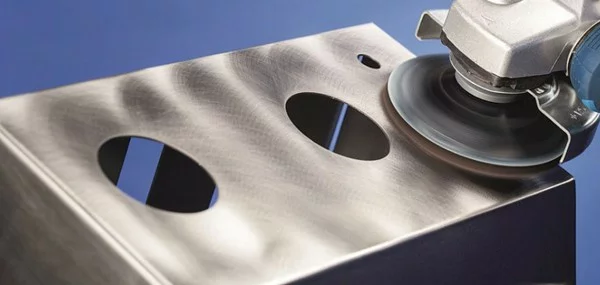
Hægt er að flokka fægingu í vélræna fægingu (eins og með því að nota sandpappír og fægishjól), efnafægingu (tæringu yfirborðsins með efnafræðilegum hvarfefnum) og rafgreiningarfægingu (sléttun yfirborðsins með rafefnafræðilegri upplausn), svo eitthvað sé nefnt. Fægingarferli eru mikið notuð við framleiðslu á nákvæmum hlutum, mótum, lækningatækja og skreytingaríhlutum. Viðeigandi aðferð ætti að velja út frá efniseiginleikum og nákvæmniskröfum.
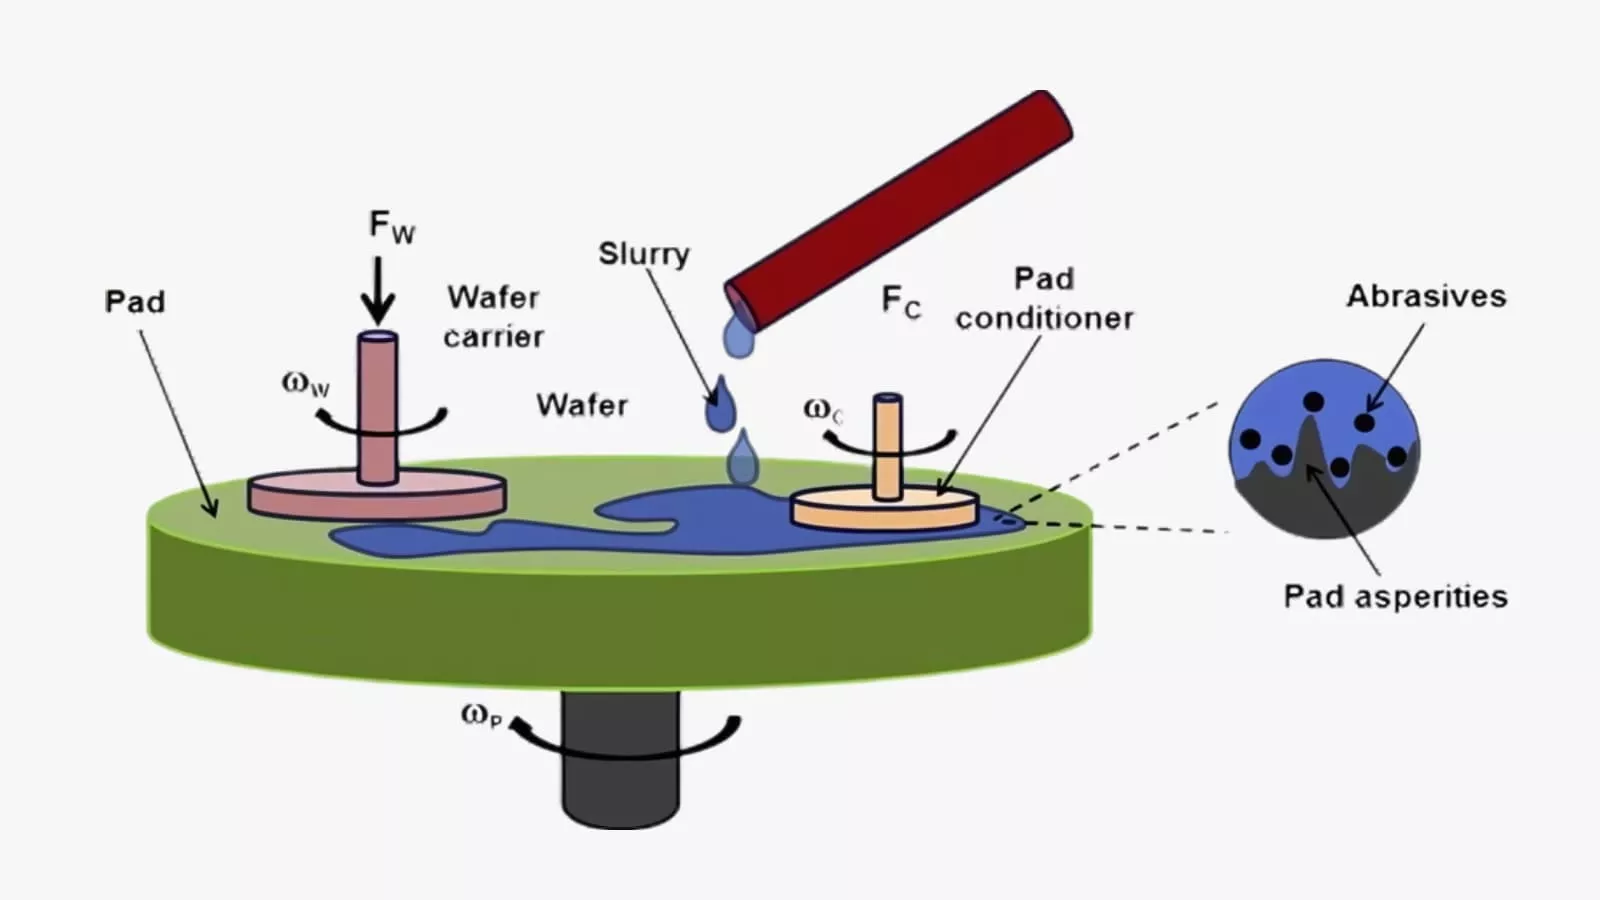
Hvernig virkar pússunarferlið?
Deburring
Afgrátun er fyrsta skrefið í pússun, en aðaltilgangurinn er að fjarlægja augljós verkfæramerki, bletti, göt og stóra yfirborðsgalla sem eftir eru á yfirborði vinnustykkisins eftir vinnslu.
Við grófslípun eru venjulega notaðar grófkorna hörð slípihjól eða slípibelti, í samsetningu við slípiefni með sterkan skurðkraft, svo sem kísilkarbíð eða grófkorna demantsslípapasta.
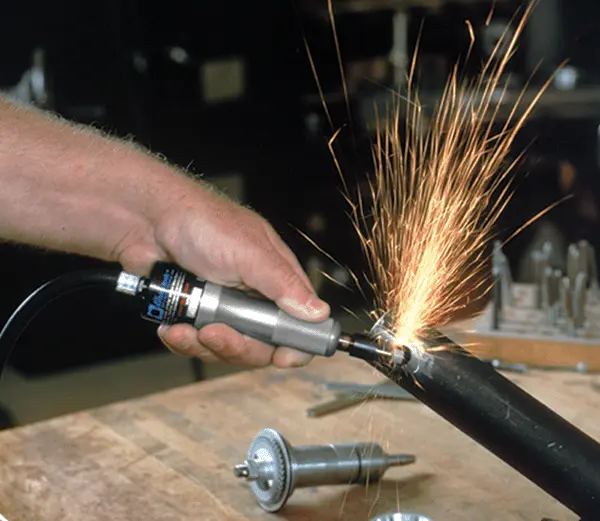
Kjarninn í grófslípun er að jafna grunnformið fljótt og á áhrifaríkan hátt og leggja þannig grunninn að síðari fínvinnslu. Þess vegna fórnar það fínu yfirborðsgæðunum í skiptum fyrir meiri skilvirkni efnisfjarlægingar.
Hálfgræn pólering
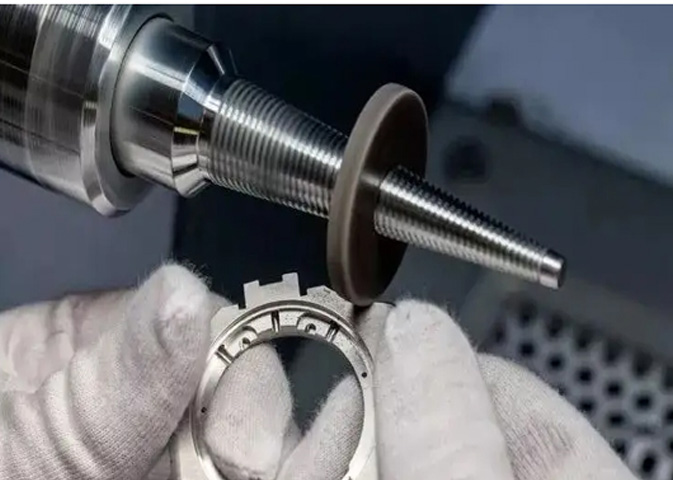
Hálffín pússun byggir á grófri pússun og miðar að því að útrýma nýjum rispum og slitmerkjum sem myndast við grófpússunarferlið og gera yfirborðið sléttara.
Þegar hálffín pússun er framkvæmd er fínni pússhjól og slípiefni notað í staðinn, svo sem meðalkornótt demantsgips eða pússvökvi. Þetta ferli er millistig. Það dregur smám saman úr yfirborðsgrófleika, kemur í stað upphaflega dýpri rispa fyrir fínni og þéttari, grunnari rispur, undirbýr þannig lokaglansinn og þjónar sem lykilgrunnur að því að ná spegilmyndandi áhrifum.
Fín pússing
Fínpússun er kjarninn í því að ná háglans eða spegilmyndandi áferð. Á þessu stigi verða mjög mjúkar pússhjól, eins og úr flaueli eða fínum trefjum, notuð, ásamt afar fínkornóttum pússunarpasta, eins og míkrónstórum demantgipsi eða seríumoxíði.
Markmið fínpússunar er ekki lengur að fjarlægja augljós rispur, heldur að fylla og útrýma smáum göllum sem eftir eru af hálffínni pússun með afar fínni slípun og plastflæði, sem lágmarkar hæðarmuninn á milli örsmáu tinda og dala yfirborðsins og skapar þannig mikla gljáa og endurskinsskýrleika.
Þrif og skoðun
Eftir að öllum fægingarskrefum er lokið verður að þrífa vinnustykkið vandlega til að fjarlægja allt fægingarpasta, slípiefni og málmleifar sem festast við yfirborðið og sprungurnar. Venjulega þarf ómskoðunarhreinsiefni ásamt sérstöku hreinsiefni til að ná fram tilætluðum árangri.
Eftir hreinsun verður vinnustykkið að gangast undir nákvæma skoðun undir góðri birtu með stækkunargleri eða faglegum yfirborðsleysismæli. Þetta tryggir að áferð þess, flatleiki og útlit uppfylli hönnunarforskriftir, sem er ómissandi skref í að tryggja gæði lokaafurðarinnar.

Algengar fægingaraðferðir fyrir CNC málmhluta
Vélræn fæging
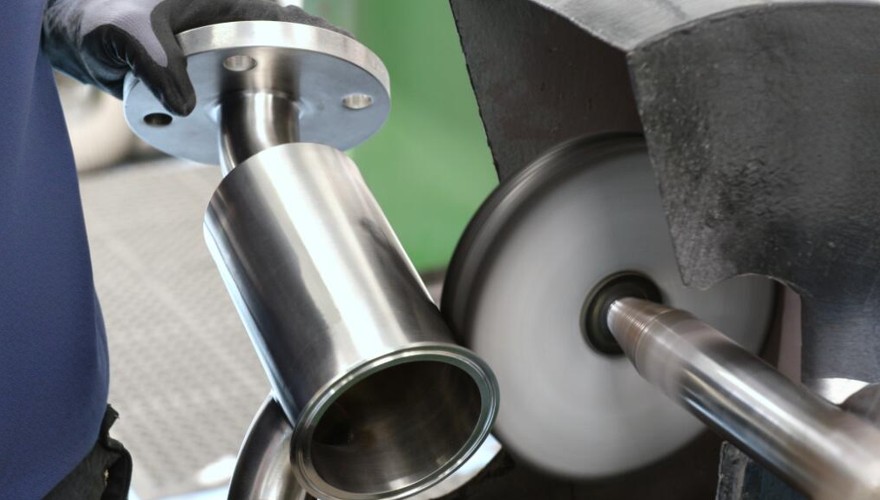
Vélræn fæging er algengasta fægingaraðferðin sem völ er á í dag. Hún felur í sér að nota snúnings mjúkt fægihjól eða slípiband, ásamt fægimassa sem inniheldur fínar slípiefnisagnir, til að framkvæma skurð og plastvinnslu á yfirborði vinnustykkisins með líkamlegum núningi.
Hraðsnúningshjólið þrýstir fægispastanum á yfirborð vinnustykkisins. Með því að nota slípiefni eins og örverkfæri eru örsmáar útskot og rispur á efnisyfirborðinu smám saman fjarlægðar, sem dregur stöðugt úr ójöfnum og nær að lokum sléttri eða spegilmyndandi áferð. Þessi aðferð er mjög háð færni og reynslu notenda.
Kostir:
- Há yfirborðsgæði
- Víðtækt efnisnotkunarsvið
- Sveigjanleg ferlisstýring
Gallar:
- Hæfniháðar niðurstöður
- Lítil skilvirkni, hár kostnaður
- Hugsanlegir yfirborðsgalla

Efnafræðileg fægja
Efnapússun felur í sér að vinnustykki er dýft í ákveðna efnalausn til að slétta yfirborðið með sértækri efnaupplausn, án þess að nota utanaðkomandi raforku. Smásjár yfirborðsútskot, sem hafa stærra yfirborðsflatarmál og meiri efnafræðilega virkni, leysast upp hraðar en íhvolfar svæði. Þannig, í samfelldu viðbragði, hverfa yfirborðsbylgjurnar smám saman og mynda tiltölulega slétt og bjart yfirborð.
Efnafæging hentar vel til að vinna flókin form með vinnustykkjum og er mjög skilvirk. Hins vegar hefur hún takmarkanir eins og mikla erfiðleika við ferlisstjórnun, auðvelda myndun úrgangsvökva og yfirborðsáferðin er yfirleitt ekki eins góð og rafgreiningarfæging.
Kostir:
- Yfirburðir fyrir flóknar rúmfræðir
- Mikil afköst, enginn sérhæfður búnaður
- Ekkert vélrænt álag
Gallar:
- Tiltölulega lægri yfirborðsgæði
- Krefjandi ferlisstjórnun
- Takmörkuð efnisnotkun
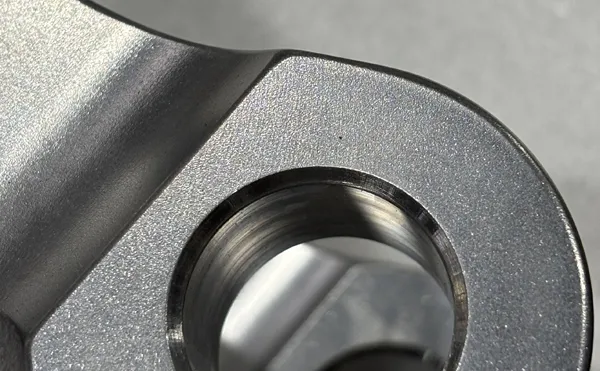
Rafskautun
Rafgreiningarpússun er rafefnafræðileg aðferð þar sem vinnustykkið virkar sem anóða og rafstraumur er settur á í tiltekinni raflausn. Atóm á málmyfirborði jónast og mynda seigfljótandi slímhúð. Þessi filma er þunn á örsmáum útskotum, hefur mikla straumþéttleika og leysist hratt upp. Íhvolf svæðin eru þykkari og leysast hægar upp.
Með þessari sértæku upplausn jafnast yfirborð vinnustykkisins hratt út, sem nær háum gljáa og sterkri tæringarþol, sérstaklega hentugt fyrir flókna byggingarhluta úr hörðum málmum eins og ryðfríu stáli.
Kostir:
- Framúrskarandi alhliða frammistaða
- Mikil skilvirkni og framúrskarandi samræmi
- Engin líkamleg tjón eða rispur
Gallar:
- Mikil upphafsfjárfesting og kostnaður
- Flókin ferlistýring
- Takmarkað gildi
Kostir og gallar við pússunarferlið
Kostir
1. Bætt yfirborðsgæði
Pólun getur á áhrifaríkan hátt fjarlægt smásjár ójöfnur, rispur, skurði og oxíðlög á yfirborði vara, sem gerir yfirborðið slétt, flatt og jafnt og nær spegilmyndandi áhrifum.
Slétt yfirborð eykur ekki aðeins útlit, fegurð og áferð vörunnar til muna heldur dregur það einnig úr núningstuðli og sliti yfirborðsins. Fyrir nákvæma hluti með miklar kröfur um rennu eða veltingu, svo sem legur og mót, getur það á áhrifaríkan hátt lengt endingartíma þeirra og bætt sléttleika í notkun.
2. Aukið tæringarþol
Vinnustykki sem hafa verið pússuð, sérstaklega þau sem hafa verið pússuð með rafgreiningarpússun, sýna horfur og hryggir, sem minnkar yfirborðsflatarmálið. Þetta gerir það erfitt fyrir mengunarefni, raka og ætandi efni að festast við og safnast fyrir. Samhliða fjarlægir pússunarferlið sjálft fjölmargar mögulegar uppsprettur yfirborðsmengunar.
Fyrir lækningatæki, matvælavinnslubúnað og efnaíhluti er þetta slétta og þétta yfirborð auðveldara að þrífa og sótthreinsa og getur aukið tæringarþol þeirra verulega, sem tryggir hreinlætisöryggi og umhverfisþol vörunnar.
3. Áreiðanleg virkni og öryggi
Pússun getur fjarlægt smásæjar sprungur og skurði á yfirborði efna, sem geta orðið uppspretta þreytusprungna undir álagi. Með því að útrýma þessari hugsanlegu áhættu getur pússun aukið þreytuþol og almenna áreiðanleika hluta.
Fyrir yfirborð samskeyta sem krefjast mikillar þéttingargetu, endurskinsfleti ljósleiðara og hálfleiðaraskífa sem krefjast afar mikillar hreinleika, er pússunarferlið ómissandi skref til að ná virkni þeirra.
Ókostir
1. Kostnaðar- og hagkvæmniáhyggjur
Pússun, sérstaklega nákvæm vélræn pússun, er yfirleitt vinnuaflsfrek aðferð sem reiðir sig mjög á tæknilega færni og reynslu hæfra starfsmanna, sem leiðir til mikils launakostnaðar. Á sama tíma er pússunarferlið sjálft tímafrekt, sérstaklega þegar það felur í sér mörg stig frá grófri til fínni frágangi, sem leiðir til lítillar framleiðsluhagkvæmni í heildina.
Sérhæfður pússunarbúnaður, rekstrarvörur og viðhald baðlausna sem þarf til rafgreiningar- og efnapússunar eru samanlagt meirihluti framleiðslukostnaðarins.
2. Hugsanleg víddarónákvæmni
Pólun er ferli til að fjarlægja efni. Þó að magn þess sem fjarlægt er í hvert skipti sé lítið, þá getur uppsafnað magn haft áhrif á víddarþol nákvæmra hluta þegar leitast er við að ná mikilli sléttleika, sem leiðir til víddar utan vikmörkanna.
Mikilvægara er að fyrir mjúk efni eða flókin yfirborð, ef aðgerðin er óviðeigandi eða þrýstingurinn er ójafn, getur slípunarkrafturinn auðveldlega valdið því að brúnir og horn verða ávöl, fletið fellur saman eða rúmfræðileg útlínur afmyndast, sem í staðinn eyðileggur upprunalega hönnunarnákvæmni vinnustykkisins.
3. Umhverfis- og öryggisáskoranir
Efnafæging og rafgreiningarfæging mynda úrgangsvökva og úrgangsgas sem inniheldur þungmálmjónir og efnafræðileg hvarfefni, sem þarf að gangast undir stranga og kostnaðarsama umhverfisverndarmeðferð. Vélræn fæging veldur rykmengun og hávaðamengun.
Erfitt er að tryggja samræmi í fægingaráhrifum. Það getur verið munur á mismunandi framleiðslulotum eða jafnvel mismunandi hlutum sama vinnustykkisins. Óstöðugleiki handvirkrar notkunar er aðalástæðan. Að ná fullkomlega sjálfvirkri snjallri fægingu er enn tæknileg áskorun fyrir flókna hluti.
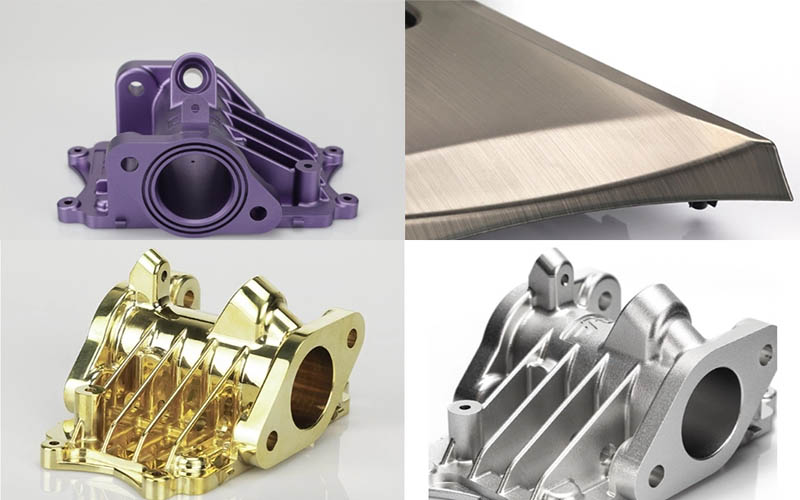
Hvernig fæging bætir yfirborðsáferð í CNC vinnslu
Líkamleg skurðaðgerð
Þegar pússunarverkfæri og fínt slípiefni nudda við yfirborð vinnustykkisins á miklum hraða, þá hegða þessar slípiagnir, sem eru mun harðari en vinnustykkið, sér eins og ótal lítil skurðarverkfæri.
Með klippingu og rispun fjarlægja þeir frekar smásæjar útskot á yfirborðslögunum. Með samfelldri vinnslu eru þessi útskot smám saman fjarlægð og hæðarmunurinn á milli tinda og lægða yfirborðsins minnkar á áhrifaríkan hátt. Í stórsjá verður yfirborðið sléttara.
Yfirborðsplastflæði
Við slípunarferlið myndast staðbundið hátt hitastig og þrýstingur vegna núnings, sem veldur því að yfirborðsefni vinnustykkisins fer í örlítið bráðið eða mjög plastískt ástand. Í þessu ástandi er efnið ekki aðeins fjarlægt heldur gengst undir plastísk aflögun og flæði, kreist út úr útstæðu svæðinu og fyllt í aðliggjandi smásæjar holur.
Þessi „tindaskerun og dalfylling“-áhrif draga úr ójöfnum yfirborðsins, auka þannig sléttleika og leggja sléttan grunn að frekari fínpússun.
Valkvæð upplausnarjöfnun
Sértæk upplausnarjöfnun er meginreglan í efnafræðilegri fægingu og rafgreiningarfægingu. Hún nýtir sér þann eiginleika að smásæjar útskotnar á yfirborðinu hafa meiri efnafræðilega virkni og stærra yfirborðsflatarmál.
Í efnafræðilegri fægingu komast upphækkaðir hlutar í meiri snertingu við lausnina og bregðast hraðar við. Í rafgreiningarfægingu er straumþéttleikinn við útstandandi hlutana hærri. Báðar þessar aðstæður valda því að málmatómin við útstandandi hlutana leysast upp í lausninni eða rafvökvanum, frekar og hraðar. Með þessari aðgreindu og sértæku upplausn myndast yfirborð sem er að lokum flatara og sléttara í heild sinni.
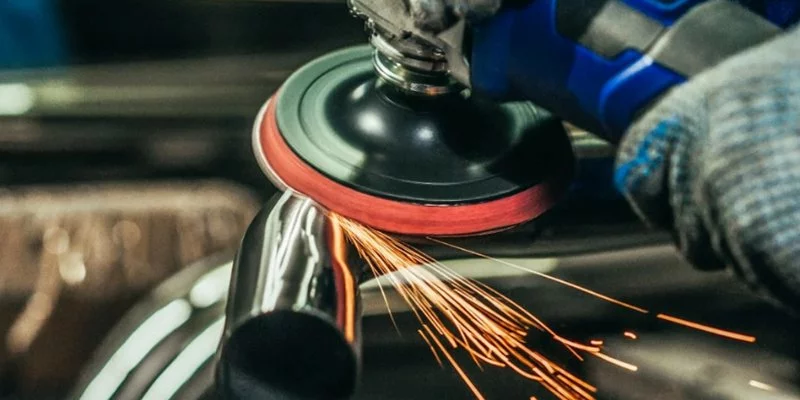
Alhliða frágangur
Ítarlegar slípiaðferðir, eins og ómskoðunarslípun og flæðisslípun, framkvæma einsleita örslípun á yfirborði vinnustykkisins með hátíðni örhögg- eða flæðandi slípiefnum.
Slípunarferlið getur ekki aðeins útrýmt smásæjum ójöfnum og sprungum, heldur einnig jafnað út skarpar kornamörk og smásprungur, sem gerir yfirborðsáferðina jafnari og sléttari. Á þennan hátt er yfirborðslögunin fínstillt á smásæju stigi, sem ekki aðeins bætir sléttleika heldur einnig eykur þreytuþol og tæringarþol hlutanna.
Ráðleggingar um pússunarferlið í CNC Machining
Forrituð vélræn pússun
Forrituð vélræn fæging vísar til notkunar mjúkra verkfæra á CNC vélum og ritun sérstakra forrita fyrir fægingu. Með því að stjórna nákvæmlega þrýstingi, leið og hraða fægingartólsins í gegnum CNC leiðina er hægt að ná fram einsleitri og endurtekinni fægingu á flóknum bogadregnum yfirborðum.
Forrituð vélræn slípun getur á áhrifaríkan hátt dregið úr vandamálinu með hornbrot sem stafar af handvirkri slípun, bætt verulega samræmi og minnkað þörfina á reyndum tæknimönnum. Þetta er jafnvægisvalkostur milli hágæða yfirborða og skilvirkrar framleiðslu.
Segulmagnað slípiefni
Segulslípun notar segulsvið til að stjórna segulslípunarnálinni til að bursta yfirborð vinnustykkisins. Það er sérstaklega hentugt til að hreinsa örgjörva og hvít lög sem myndast eftir CNC-fræsingu eða rafmagnsúthleðsluvinnslu.
Slípandi flæðislípun
Slípifljótandi efnið neyðir hálffljótandi slípiefnið til að kreista sig í gegnum innra holrými vinnustykkisins og flæðisrásina, sem getur jafnt slípað alla snertifleti. Þessi aðferð getur á skilvirkan hátt meðhöndlað krossgöt og flóknar flæðisrásir sem erfitt er að ná til með höndunum. Þó að það fjarlægi smásæ ójöfnur breytir það varla víddarnákvæmni vinnustykkisins.
Titrings- og tunnupólun
Vinnustykkið, ásamt slípiefnum og aukefnum, er sett í titringstank eða tromlu. Með samfelldri og hægri veltingu og núningi næst jafna og örslípun á öllum ytri yfirborðum hlutanna. Þessi aðferð getur meðhöndlað tugþúsundir smárra hluta á skilvirkan hátt og náð samræmdri slípun. Hins vegar er nauðsynlegt að gæta að því að stjórna tíma og slípihlutfalli til að koma í veg fyrir nýjar rispur af völdum gagnkvæmra árekstra milli hluta.
Verkfæragerð
Aukið rafgreiningaráhrif með því að hámarka verkfærahönnun og straumdreifingu. Fyrir flókna CNC-hluta ætti að hanna sérstaka festingar til að tryggja jafna straumþéttleika og bæta ætti við hjálparrafskautum í djúp göt, þröngar raufar og önnur svæði til að koma í veg fyrir ójafna slípun vegna „skjöldunaráhrifa“.
Með því að stjórna rafgreiningarbreytunum nákvæmlega er hægt að jafna yfirborðið fljótt án þess að mynda vélrænt álag og mynda tæringarþolna óvirkjunarfilmu.
Stígagerð
Þrátt fyrir aukna sjálfvirkni byggir lokafæging á hágæða vörum enn oft á reynslu.
Rekstraraðili þarf að skipuleggja krosspússunarleið í ákveðnu horni miðað við áferð verkfæraleiðarinnar sem CNC vélin skilur eftir, byggt á henni, til að hylja upprunalegu ummerkin á áhrifaríkan hátt.
Á sama tíma er nauðsynlegt að ná góðum tökum á stjórnun á krafti og hitastigi handvirkt til að koma í veg fyrir að „appelsínuhýði“-galla eða ofbruni myndist. Þetta er mikilvægt skref til að lyfta yfirborðinu úr „góðu“ í „framúrskarandi“, sem er mjög háð reynslu sem fengist hefur.
Raðbundin beiting á blönduðum ferlum
Skilvirkasta aðferðin byggir ekki á einni aðferð, heldur á vísindalegri samsetningu. Til dæmis er fyrst notuð forrituð vélræn slípun til að fjarlægja fljótt flest verkfæraför, síðan er segulslípun notuð til að hreinsa burt ójöfnur og að lokum er stutt titringsslípun eða rafslípun bætt við til að ná fram einsleitri mattri eða spegilmyndandi áferð. Þessi samsetning getur nýtt styrkleika hvor annarrar til fulls, hámarkað heildarhagkvæmni og tryggt gæði.
Hvernig á að viðhalda yfirborði slípaðra hluta
Ítarleg þrif
Eftir pússun verður að þrífa íhlutina vandlega strax með hlutlausu hreinsiefni og afjónuðu vatni eða mjög hreinu lífrænu leysiefni til að fjarlægja öll ummerki um pússefni, slípiefni og fituleifar.
Þurrkaðu íhluti tafarlaust með lólausum klút eða þrýstilofti til að koma í veg fyrir vatnsbletti eða aukamengun, sem er grundvallaratriði til að forðast síðari blettatæringu og bletti.
Notkun hlífðarhúðunar
Að bera verndarhúð á hreinsað yfirborð er ein áhrifaríkasta aðferðin, samkvæmt kröfum um notkun.
- Meðferð með óvirkjun: Fyrir málma eins og ryðfrítt stál mynda óvirkjunarlausnir krómríka oxíðfilmu á yfirborðinu, sem eykur tæringarþol verulega.
- Notkun ryðvarnarolíu/-efnis: Áður en Við skammtímageymslu eða flutning einangrar þunnt, jafnt lag af ryðvarnarolíu eða fingrafaravarnarefni yfirborðið á áhrifaríkan hátt frá lofti og raka.
- Útfelling virkra húðunar: Fyrir íhluti sem krefjast mikilla vandkvæða má nota aðferðir eins og líkamlega gufuútfellingu (PVD) eða efnafræðilega gufuútfellingu (CVD) til að bera á afar harðar, slitþolnar filmur (t.d. demantslíkar kolefnishúðanir) en varðveita jafnframt útlit yfirborðsins.
Aðskilin geymsla
Það er stranglega bannað að geyma slípaða hluti ásamt óslípuðum hlutum eða íhlutum úr mismunandi málmefnum. Hvert vinnustykki verður að vera einangrað fyrir sig með milliveggjum, froðu, loftbóluplasti eða lólausum pappír til að koma í veg fyrir snertingu við harða hluti og gagnkvæma rispu.
Notkun sérhæfðra verkfæra
Við meðhöndlun og uppsetningu á slípuðum íhlutum verða notendur að nota hreina hvíta bómullarhanska eða nítrílhanska. Bein snerting með berum höndum getur skilið eftir svita- og fingraför, sem getur leitt til staðbundinnar tæringar. Nota skal sérhæfðar klemmur eða verkfæri sem ekki eru úr málmi til að forðast beina snertingu málms við málm.
Reglulegt eftirlit og viðhald
Komið á fót reglulegu skoðunarferli til að bera kennsl á og bregðast tafarlaust við tæringarpunktum, sliti eða minniháttar rispum á fyrstu stigum. Fyrir íhluti með hlífðarhúðun ætti að framkvæma endurhúðun eða endurpassiveringu í samræmi við líftíma þeirra til að viðhalda langtímavernd.
Notkun fægingarferlis í CNC vinnslu
Mótgerðariðnaður
Mótiðnaðurinn er sá svið þar sem fægingarferli eru hvað mest notuð og gera hæstu kröfur. Hvort sem um er að ræða plastsprautumót eða steypumót, þá hefur sléttleiki holrýmisins áhrif á útlitsgæði og afmótunargetu vörunnar. Hágæða fæging getur dregið verulega úr mótunarþoli og komið í veg fyrir galla eins og rispur og að vörunni festist við mótið. Það er kjarninn í að tryggja endingartíma mótsins og framleiðsluhagkvæmni.
Framleiðsla lækningatækja
Lækningatæki eru undir afar ströngum kröfum um yfirborðsgæði. Til dæmis verða íhlutir skurðlækningavélmenna, bæklunarígræðslu og speglunarhlutar að gangast undir fullkomna slípun. Þetta er ekki aðeins til að draga úr núningsviðnámi, heldur einnig til að útrýma smásæjum göllum og bakteríuföldum blettum, tryggja lífsamhæfni, viðnám gegn tæringu líkamsvökva og auðvelda nákvæma þrif og sótthreinsun.
Bílaiðnaður
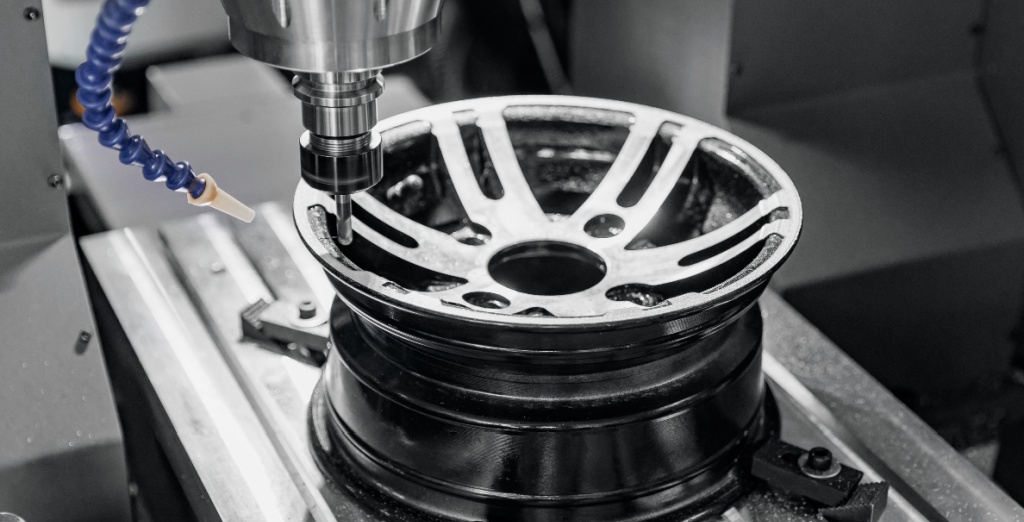
Í bílaiðnaði og geimferðaiðnaði sameinar fæging virkni og öryggi. Eftir fægingu geta kjarnaíhlutir vélarinnar, eldsneytiskerfisins og vökvakerfisins dregið verulega úr flæðisviðnámi, bætt þéttieiginleika og útrýmt spennupunktum, sem eykur skilvirkni og áreiðanleika. Mikilvægara er að hágæða yfirborð getur lengt þreytulíftíma lykilíhluta verulega undir miklum þrýstingi og miklu lotubundnu álagi.
Hálfleiðari og rafeindatækni
Á smásjárstigi er fæging grunnurinn að framleiðslu á rafrásum. Fyrir flísarundirlag, leiðaramma, RF-tæki og tengi o.s.frv. er afar slétt yfirborð forsenda til að tryggja heilleika rafrásanna, gæði merkjasendingar og áreiðanleika tækja. Sérhver smásjárleg ójöfnuður getur valdið skammhlaupi í rafrásinni eða merkjadeyfingu.
Umbúðavélaiðnaður
Öll yfirborð búnaðar sem komast í beina eða óbeina snertingu við matvæli verða að gangast undir strangari pússunarmeðferð. Slétt og samfellt yfirborð getur á áhrifaríkan hátt komið í veg fyrir efnisleifar og bakteríuvöxt og uppfyllir strangar reglur um matvælaöryggi og hollustuhætti. Á sama tíma er þægilegt að þrífa það vandlega og tryggja matvælaöryggi.
NOBLE"Pólunarferli í CNC vinnslu
NOBLE sérhæfir sig í háþróaðri yfirborðsmeðhöndlun slípunar og býður upp á fjölbreytt úrval aðferða, þar á meðal vélræna slípun, rafslípun og slípandi flæðivinnslu, til að mæta fjölbreyttum iðnaðarþörfum.
Við fylgjum nákvæmlega fjölþrepa ferli — allt frá grófri afskurði og hálffrágangi til fínpússunar og lokahreinsunar — til að tryggja að ófullkomleikar séu fjarlægðir að fullu og að yfirborðsáferðin verði framúrskarandi. Þessi nákvæma aðferð eykur verulega fagurfræðilegt aðdráttarafl, tæringarþol og almenna virkni íhlutanna.
Með því að nýta sérþekkingu okkar og nýjustu búnað skilum við stöðugt hágæða og áreiðanlegum niðurstöðum sem lengja líftíma og afköst vöru, sem gerir okkur að traustum samstarfsaðila fyrir krefjandi nákvæmnisframleiðsluþarfir þínar.
SPURNINGAR
Hverjar eru helstu gerðir af pússun sem notaðar eru fyrir CNC-fræsa hluti?
Algengustu gerðirnar eru vélræn fæging (með því að nota slípihjól eða slípipasta til að fá glansandi áferð), raffæging (rafefnafræðileg aðferð sem er tilvalin fyrir ryðfrítt stál, fjarlægir efnið jafnt til að fá afskorið og tæringarþolið yfirborð) og slípandi flæðisvél (til að fægja flóknar innri göng og rúmfræði). Valið fer eftir efni, rúmfræði hlutans og þeim lokayfirborðsgæðum sem krafist er.
Getur fæging haft áhrif á víddarnákvæmni CNC-vélaðs hlutar?
Já, það getur það. Pólun er ferli þar sem efni er fjarlægt. Þótt magnið sé í lágmarki (oft aðeins míkron), verður að taka það vandlega með í reikninginn á hönnunar- og vinnslustigum, sérstaklega fyrir hluti með þröng vikmörk. Reyndur framleiðandi mun skipuleggja mál forpólunar til að tryggja að lokapólaði hlutinn uppfylli öll tilgreind víddar- og rúmfræðileg vikmörk.
Hvaða efni henta best til rafpólunar?
Rafpólun er áhrifaríkust fyrir leiðandi málma, þar sem austenískt ryðfrítt stál (eins og 304 og 316) er algengast og skilar framúrskarandi árangri. Það er einnig notað með góðum árangri á áli, títan, koparblöndum og sumum verkfærastálum. Það hentar ekki fyrir óleiðandi efni eins og plast eða samsett efni.
Hver er munurinn á mattri, satín- og spegilgólfri áferð?
Þessi hugtök lýsa endurskinsstigi. Matt áferð hefur lága endurskinsgildi með einsleitri, óstefnulegri áferð. Satín (eða burstaða) áferð hefur mjúkan gljáa með fínu, stefnubundnu korni. Spegilglansáferð er mesti glansinn og gefur skýra, óaflagaða endurskinsgildi. Áferðin fæst með því að nota fínni slípiefni í fægingarferlinu.
Er pússun handvirk eða sjálfvirk aðferð?
Báðar aðferðirnar eru notaðar. Handvirk slípun byggir á hæfum tæknimönnum fyrir flóknar rúmfræði eða framleiðslu í litlu magni og mikilli blöndu. Sjálfvirk slípun (með vélmennaörmum eða sérstökum vélum) er æskilegri fyrir framleiðslu í miklu magni á samræmdum hlutum, þar sem hún býður upp á betri endurtekningarhæfni, lægri kostnað á hlut og minni breytileika hjá mönnum. Margar verkstæði nota blönduð aðferð.







