
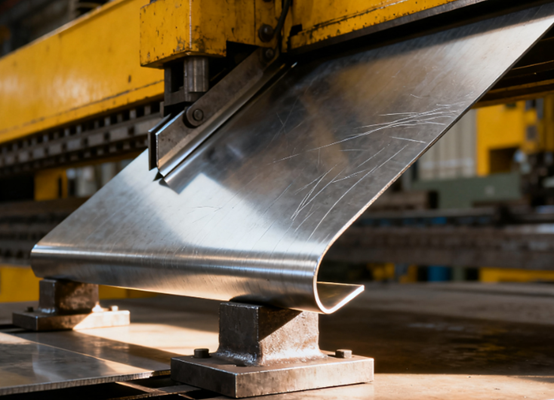
Hvað er Shæl Metal Blýkur aðferð?
Platbeygja er málmvinnslutækni sem notar aðallega beygjuvél til að beita þrýstingi á málmplötur, sem veldur því að þær gangast undir plastaflögun á ákveðnum stöðum og þannig fá hluta með fyrirfram ákveðnum hornum og lögun.
Beygjuferlið fyrir plötur felur venjulega í sér mót, þar á meðal efri mót (kýli) og neðri mót (V-laga gróp), þar sem plötunni er þrýst inn í opið á neðri mótinu með þrýstingi til að mynda beygju. Beygjutækni er mikið notuð við framleiðslu á ýmsum málmhlutum eins og kassa, sviga og skápum. Hún einkennist af mikilli skilvirkni, mikilli nákvæmni og sterkri aðlögunarhæfni og er lykilatriði í vinnslu plötumálma.
Hvernig virkar beygjuferlið fyrir plötur?
Kjarninn í beygjuferli plötumálms er að beita utanaðkomandi krafti til að valda plastaflögun málmplatna á fyrirfram ákveðnum stað og þannig mynda ákveðin horn og form. Þetta ferli byggir aðallega á beygjuvélum og sérstökum mótum.
Málmefni sem notuð eru í beygju úr plötum
Kaltvalsað stálplata
Kaltvalsaðar stálplötur eru kolefnisstálplötur sem eru valsaðar við stofuhita. Kaltvalsaðar stálplötur hafa framúrskarandi styrk og vinnsluhæfni og eru því mjög hentugar til nákvæmrar beygju, stimplunar og suðu.
Kaltvalsaðar stálplötur þurfa venjulega ekki forvinnslu eins og ryðfjarlægingu og hægt er að rafhúða þær beint eða mála þær.
Ryðfrítt stál
Ryðfrítt stál er þekkt fyrir framúrskarandi tæringarþol vegna þess að krómþátturinn sem það inniheldur getur myndað þétt lag af krómoxíð-óvirkjunarfilmu á yfirborði þess.
304 ryðfrítt stál hefur framúrskarandi alhliða eiginleika og hentar í ýmis umhverfi. 316 ryðfrítt stál hefur sterkari viðnám gegn klóríðtæringu vegna viðbættu mólýbdeni.
| 304L | Hentar til suðu; Góð tæringarvörn |
| 321 | Inniheldur títan; Góð tæringarvörn |
| 301 | Tiltölulega mikil hörku; Góður styrkur |
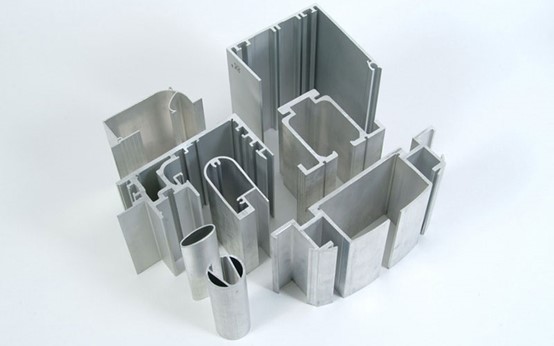
ál
Ál er létt málmur með þéttleika sem er um það bil þriðjungur af þéttleika stáls, sem er mikilvægt í forritum þar sem þyngdarlækkun er nauðsynleg.
Álefni hafa einnig góða tæringarþol og framúrskarandi varma- og rafleiðni. Að auki hefur ál framúrskarandi mýkt og er auðvelt að beygja og teygja í lögun.
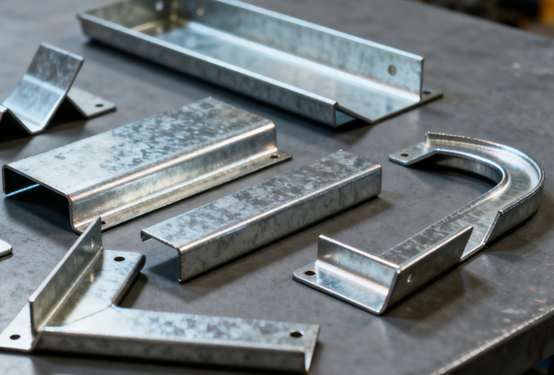
Galvaniseruð stálplata
Galvaniseruðu stálplöturnar eru gerðar með því að húða sinklag á yfirborð kaltvalsaðra eða heitvalsaðra stálplata, með það að markmiði að vernda innra stálið í gegnum sinklagið og koma í veg fyrir að stálplöturnar ryðgi á áhrifaríkan hátt.
- Rafgalvaniserað stál: Yfirborðið er fínt og jafnt, sem gerir það hentugra til úðunar.
- Heitt galvaniseruðu stáli: Hið Sinkhúðunin er tiltölulega þykk og hefur sterka tæringarþol, en það eru sinkblóm á yfirborðinu.
Brass
Messingur er kopar-sink málmblanda. Hann hefur mjög fallegt gullinbrúnt útlit og er oft notaður í skreytingar. Auk fagurfræðilegs aðdráttarafls hefur messingur einnig framúrskarandi rafleiðni, varmaleiðni og framúrskarandi bakteríudrepandi eiginleika.
Hvað varðar vinnslu er messing mjúkt og hefur framúrskarandi teygjanleika, sem gerir það mjög hentugt fyrir flóknar stimplunar- og smíðaaðgerðir.
Heitvalsað stálplata
Heitvalsaðar stálplötur eru kolefnisstálplötur sem eru valsaðar við hátt hitastig. Í samanburði við kaldvalsaðar plötur er yfirborð þeirra með oxíðlagi, þær eru tiltölulega grófar og víddarnákvæmnin er einnig örlítið verri.
Kosturinn við heitvalsaðar stálplötur liggur í tiltölulega lágu verði þeirra og þær geta veitt þykkari plötuefni og meiri burðarþol.
Tegundir beygjuferla fyrir plötur
Brjótbeygja
Beygja er náð með því að beygja bjálkann upp eða niður meðfram brún vinnustykkisins og er oft notuð fyrir kassa- og skelhluta.
Kostir:
- Beygja án moldarmerkis: Skemmir ekki yfirborðshúðina eða skreytingarlagið.
- Mikil nákvæmni og góð endurtekningarhæfni.
- Hentar fyrir stóra diska: Sérstaklega álplötur, þunnar plötur úr ryðfríu stáli o.s.frv.
Gallar:
- Lítil skilvirkni: Hentar fyrir meðalstóra og litla framleiðslulotu.
- Flókin uppbygging: Viðhaldskostnaður við samanbrjótanlega búnaði er mikill.
- Ekki hentugt fyrir þykkar plötuvinnslu.
Rúllubeygja
Rúllubeygja er ferli þar sem notaður er þriggja eða fjölrúllu plötubeygjuvél til að beygja málmplötur smám saman í bogalaga, sívalningslaga eða keilulaga hluta með mörgum beygjum.
Kostir:
- Hentar fyrir stóra sveigju: Það getur stöðugt myndað stóra radíus eða fullkomlega hringlaga hluta.
- Jafn aflögun: Forðist streituþenslu af völdum einskiptis beygju.
- Það getur unnið úr þykkum plötum og stórum hlutum.
Gallar:
- Hornstýringin er erfið: Fjarlægðin milli rúllanna þarf að stilla margoft.
- Lítil sveigjur eða hvassar horn eru ekki auðvelt að ná fram.
- Hár fjárfestingarkostnaður í búnaði.
Myntun
Stansarinn þrýstir málmplötunni inn í neðri mótið við mjög mikinn þrýsting, sem veldur því að efnið gengst undir mikla plastaflögun. Hornið er næstum algerlega ákvarðað af mótinu.
Kostir:
- Mjög mikil víddar- og hornnákvæmni: Næstum engin fráköst.
- Skarpar horn eða einkennandi brúnir: Hentar fyrir nákvæmnihlutavinnslu.
- Góð mótunarsamkvæmni: Hornið er algjörlega stjórnað af mótinu.
Gallar:
- Miklar kröfur um búnað: Þörf er á stórum pressum.
- Mikil slit á mótinu: Hár þrýstingur, miklar kröfur um mótefni og hitameðferð.
- Hár kostnaður: Kostnaður við framleiðslu og viðhald mótanna er mikill.
Loftbeygja
Vinnustykkið sem er beygt með lofti kemst aðeins í snertingu við odd efri deyjarins og báðar hliðar V-rifsins á neðri deyjarins. Þegar kýlarinn þrýst niður á við verður málmurinn fyrir teygjanlegri-plastískri aflögun á snertipunktunum og myndar þannig nauðsynlegt horn.
Hornið er stjórnað af dýpt höggsins.
Kostir:
- Sterk stilling á horni: Hægt er að breyta beygjuhorninu með því að stjórna höggi kýlisins, sem býður upp á mikla sveigjanleika.
- Lítið slit á myglu: Vegna lítils snertiflatarmáls milli efri og neðri mótanna hefur mótið lengri líftíma.
- Góð aðlögunarhæfni: Sama sett af mótum getur unnið úr hlutum með mismunandi hornum og plötuþykktum.
Gallar:
- Nákvæmni við lágt horn: Það hefur mikil áhrif á fráköst og þarfnast leiðréttingar á reynslunni.
- Meiri beygjukraftur: Í samanburði við aðrar aðferðir hefur það hærri kröfur um geymslupláss búnaðarins.
Botnfall
Punchinn þrýstir plötunni inn í botn V-rifsins á neðri forminu, sem gerir það að verkum að plötunni festist fullkomlega við formið til að móta það. Greinilegt plastflæði eða jafnvel prentun á sér stað á aflögunarsvæðinu.
Kostir:
- Nákvæmni í mikilli hornhæð: næstum engin fráköst og stöðug beygjuhorn.
- Góð endurtekningarhæfni: Hentar fyrir fjöldaframleiðslu á hlutum með mikilli samræmiskröfum.
- Frábær yfirborðsgæði: Skýrar fellingar og snyrtilegar brúnir.
Gallar:
- Mygluslit: Stórt snertiflötur, augljós núningur og streituþéttni.
- Tíð myglubreytingar: Mót þarf að skipta út fyrir mismunandi þykkt plötunnar eða fyrir mismunandi horn.
- Mikil orkunotkun: A Meiri þrýstingur er nauðsynlegur.
Vinnsluskref í beygjuferli plötumálms
Ferlagreining
Áður en beygjan er gerð skal greina teikninguna vandlega til að staðfesta beygjuhorn, beygjuradíus, útfellingarstærð og stefnu og athuga hvort beygjuröðin sé sanngjörn.
Tilgangur þess að greina teikningar af hlutum er að forðast víddarvillur eða vandamál með truflanir á vinnustykki af völdum óviðeigandi hönnunar.
Veldu Efni
Reiknið út útfellingarstærðina út frá beygjuhorninu og þykkt plötunnar, takið tillit til beygjujöfnunarstuðulsins og undirbúið síðan efnin. Þetta ferli er framkvæmt til að tryggja nákvæmni víddar hráefnisins og leggja grunn að síðari beygju.
Undirbúningur mygla
Veldu viðeigandi efri deyja, neðri deyja og stærð beygjuvélarinnar í samræmi við lögun, horn og þykkt beygða hlutans og framkvæmdu uppsetningu og gangsetningu.
Val á mótum hefur bein áhrif á beygjunákvæmni og yfirborðsgæði. Mismunandi þykkt platna krefst mismunandi stærða af V-rifum til að passa saman.
Staðsetning
Rekstraraðili setur vinnustykkið á vinnuborð beygjuvélarinnar og tryggir rétta stöðu þess með stopparanum og staðsetningarbúnaðinum, sem jafnar það við beygjulínuna. Þetta skref hefur veruleg áhrif á samræmi beygjunnar, hornið og stærðina og nákvæmni staðsetningarinnar verður að viðhalda.
Beygjuaðgerð
Ræstu beygjuvélina. Slagvélin þrýstir niður til að þrýsta málmplötunni inn í neðri mótið til að mynda nauðsynlegt horn. Rekstraraðili þarf að stjórna dýpt niðurþrýstingsins eða höggsins til að koma í veg fyrir veltu eða of mikla frákast.
Við beygjuferlið skal gæta að stefnu kraftsins á efnið og stjórna inndráttinum.
Víddarskoðun
Eftir að beygju hlutanna er lokið er gráðubogi, þykkt eða þriggja hnita mælitæki notað til mælinga til að staðfesta hvort horn, hliðarlengd og flatnæmi uppfylli hönnunarkröfur.
Ef frávik finnast í vörunni eftir skoðun er hægt að leiðrétta þau með því að fínstilla slaglengdina eða mótbilið.
Auka- og samsett beygja
Fyrir flókna hluti þarf að beygja marga hluti eða beygja þá í mismunandi áttir. Áður en beygja er framkvæmd í öðru skrefi er nauðsynlegt að athuga hvort beygjuhornið í fyrra skrefi sé rétt og gæta þess að koma í veg fyrir að mótaði hlutinn trufli mótið.
Deburring
Eftir að vinnustykkið hefur verið beygt þarf að fjarlægja skurði, afsníða og yfirborðsmeðhöndla til að koma í veg fyrir að skarpar brúnir hafi áhrif á samsetningu eða notkun. Ef þörf er á suðu, duftlökkun eða anóðun síðar er afskurðarskrefið sérstaklega mikilvægt til að tryggja gæði útlits.
Lokaskoðun
Að lokum þarf að framkvæma ítarlega eða handahófskennda skoðun á málum, hornum, flatleika og útliti vinnustykkisins. Aðeins eftir að staðfest hefur verið að það uppfylli kröfur teikninganna er hægt að framkvæma verndandi umbúðir.
Gangið úr skugga um að beygðir hlutar skemmist ekki við flutning og samsetningu og tryggið gæði fullunninna vara.
Kostir þess að beygja málmplötur
Beygja plötur, sem er ein algengasta mótunaraðferðin í vinnslu plötumálma, hefur marga kosti. Hún getur ekki aðeins tryggt burðarþol heldur einnig tekið mið af framleiðsluhagkvæmni og kostnaðarstýringu.
Há nákvæmni
Nútíma CNC beygjubúnaður getur stjórnað beygjuhorni, staðsetningu og þrýstingi nákvæmlega. Beygjuvillan er venjulega stjórnað innan ±0.5°, sem tryggir samræmi í stærð og lögun hlutanna og uppfyllir kröfur um nákvæma samsetningu.
Mikil framleiðslu skilvirkni
Beygjuferlið fyrir plötur er auðvelt í notkun og hefur stutta hringrás. Sérstaklega þegar notaðar eru CNC beygjuvélar er hægt að framkvæma margar samfelldar beygjuferlar með forritaðri notkun, sem bætir framleiðsluhagkvæmni til muna. Það hentar bæði fyrir framleiðslu í lotum og litlum lotum.
Sveigjanleiki
Með því að beygja plötur er hægt að vinna úr hlutum af mismunandi lögun, hornum og plötuþykkt með því að breyta mótuninni eða stilla slagbreytur. Sami búnaðurinn getur aðlagað sig að mörgum vörum og hentar fyrir sérsniðna framleiðsluaðferð fyrir margar tegundir og litlar framleiðslulotur.
Hátt efnisnýtingarhlutfall
Beygja nær aðallega lögunbreytingum með plastaflögun, myndar ekki mikið magn af skurðarúrgangi, hefur mikla efnisnýtingu, sparar hráefniskostnað og er í samræmi við hugmyndafræðina um græna framleiðslu.
Há yfirborðsgæði
Við beygjuna verða engar augljósar skemmdir á yfirborði efnisins og viðheldur góðri sléttleika. Það getur farið beint inn í síðari úðunar-, anóðunar- eða suðuferla, sem dregur úr endurvinnsluskrefum.
Fjölbreytt forrit
Beygjutækni á við um alls konar málmplötur, svo sem kolefnisstál, ryðfrítt stál, ál, kopar o.s.frv., og er mikið notuð í atvinnugreinum eins og rafeindatækni, rafmagnstækjum, bifreiðum, vélbúnaði og byggingariðnaði.
Ókostir við beygjuferli plata
Takmarkanir á efnislegum eiginleikum
Teygjanleiki, styrkur og seigla mismunandi málma er mjög mismunandi, sem getur auðveldlega haft áhrif á beygjuhornið og víddarnákvæmni.
Til dæmis er hástyrkt stál eða hart ál viðkvæmt fyrir sprungum þegar það er beygt, en mjúkir málmar geta orðið fyrir mikilli aflögun eða ójöfnum fellingum.
Springback áhrif
Teygjanlegt endurheimtarfyrirbæri á sér stað í málmum eftir beygju, sem leiðir til þess að raunverulegt horn verður annað hvort of stórt eða of lítið.
Sérstaklega þegar kemur að efni með mikla styrk og stórum beygjuradíusum er erfiðleikinn við að stjórna afturfjöðrun enn meiri og það þarf að leiðrétta með reynslu eða jöfnunarferlum.
Flókin beygja
Þegar þykkt plötunnar er mikil eða beygjuhornið flókið eykst eftirspurn eftir mótunarkrafti verulega, tonnagetur mótsins og búnaðarins þarf að vera mikill og vandamál eins og frávik í beygjulínu, sprungur eða inndráttur eru líkleg til að koma upp, sem gerir mótunarferlið erfiðara.
Mikil hæfniþörf
Stjórnun á beygjuhornum, vali á mótum og röðun krefst mikillar reynslu af rekstraraðilanum; annars er líklegt að vandamál eins og ójöfn aflögun, frávik í horni eða truflun á vinnustykkinu komi upp.
Notkun á beygjuferli plötumálms
Raftækjaiðnaður
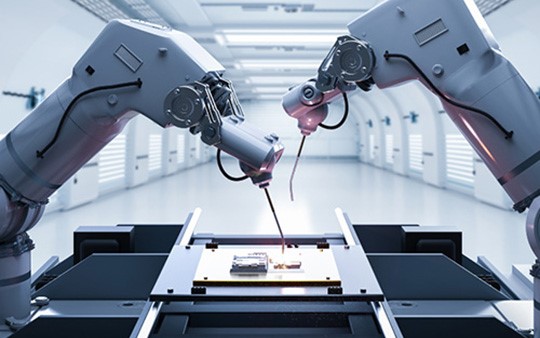
Málmplötur eru mikið notaðar í framleiðslu á vörum eins og undirvagnum, netþjónahlífum og dreifingarkassa. Þessi tegund vöru hefur miklar kröfur um víddarnákvæmni og varmadreifingu. Málmplötubyggingin getur verndað innri rafeindabúnað á áhrifaríkan hátt og er þægileg fyrir viðhald og uppsetningu.
- Netskápur
- Iðnaðar tölvuhús
- Dreifikassi
- Skjöldurhlíf
Samskipti Equipment
Hægt er að nota vinnslu á plötum til að framleiða hylki fyrir 5G samskiptastöðvar, netrekki, leiðarhylki o.s.frv.
Málmplatabyggingin hefur framúrskarandi rafsegulvörn og getur uppfyllt kröfur samskiptabúnaðar um rykþéttingu, rakaþéttingu og truflanir.
Bílaiðnaður
Plötur eru notaðar til að framleiða yfirbyggingarplötur, undirvagnsfestingar, sem og skeljar á mótorhjólum og rafknúnum ökutækjum o.s.frv. Með því að beygja og suða plötur er hægt að ná fram mjög sterkum og léttum burðarvirkjum.
- Bílhurðir, vélarhlíf, skottlok
- Rammi og undirvagnshlutar
- Rafhlöðubakki
Heimilistæki
Framleiðsla á plötum er mikið notuð í skeljar og innri festingar á vörum eins og ísskápum, þvottavélum og loftkælingum.
Málmplötuhlutar geta náð nákvæmu útliti og mikilli nákvæmni í samsetningu, en jafnframt haft framúrskarandi varmaleiðni og verndandi eiginleika.
- Hliðarspjald ísskápsins
- Hlíf þvottavélar
- Ytra byrði útieiningar loftkælisins
NOBLE: Traustur þjónustuaðili þinn í plötusmíði
Við bjóðum upp á sérsniðnar plötubeygjuþjónustur sem fara fram úr væntingum viðskiptavina á samkeppnishæfu verði. Við treystum á reynslumikið teymi okkar og háþróaðan framleiðslubúnað til að tryggja að þú fáir plötubeygjuhluta með mikilli nákvæmni og stöðugri frammistöðu, allt frá hönnun frumgerða til framleiðslu á plötubeygju. Fáðu tilboð á nokkrum mínútum og plötubeygjuhluta innan nokkurra daga!
NOBLE er vottað samkvæmt ISO 9001:2015 og ISO13485-2016 og tryggir viðskiptavinum okkar gæðafrumgerðir og framleiðsluhluta. Þróaðar og háþróaðar stuðningsvélar til málmbeygju og hæfir tæknimenn veita nákvæma og hágæða málmbeygjuþjónustu fyrir hraða frumgerðasmíði og framleiðslu.
SPURNINGAR
Hvernig er fjöðrun stjórnað við beygju plötumálms?
Hægt er að lágmarka bakslag með því að auka beygjukraft, nota botnmótun eða prýðingaraðferðir, stilla deyjahorn eða bæta upp fyrir það með CNC forritun. Efnisval gegnir einnig lykilhlutverki í hegðun bakslags.
Hverjar eru algengar áskoranir í beygju plötum?
Algeng vandamál eru meðal annars afturfall, sprungur í beygjulínum, slit á verkfærum og ónákvæmni í víddum við fjölþrepa beygju. Rétt verkfæraval, efnisundirbúningur og hornbætur geta hjálpað til við að koma í veg fyrir þessi vandamál.
Hvaða atvinnugreinar nota oftast beygju úr plötum?
Þessi aðferð er mikið notuð í bílaiðnaði, rafeindatækni, heimilistækjum, fjarskiptum, geimferðum og iðnaðarvélum, aðallega fyrir girðingar, sviga, hylki og burðarvirki.
Hvernig á að beygja málmplötur auðveldlega?
Til að beygja málmplötur auðveldlega skaltu merkja beygjulínuna, klemma hana fast og beita jöfnum þrýstingi með beygjubremsu eða skrúfstykki. Fyrir þykkari eða nákvæmari hluti skaltu nota CNC pressbremsu til að stjórna nákvæmri horni og radíus.
Hverjar eru helstu gerðir af beygjuaðferðum fyrir plötur?
Algengustu gerðirnar eru loftbeygja, botnbeygja, prýðingarbeygja, felling og rúllubeygja. Hver aðferð er mismunandi hvað varðar uppsetningu verkfæra, nákvæmni beygjunnar og kröfur um kraft, sem gerir framleiðendum kleift að velja út frá efnisþykkt og flækjustigi hönnunar.







