
Hvað er Shæl Metal Cúting?
Skurðartækni fyrir plötur er algeng tækni til að aðskilja og vinna úr málmplötum. Hún sker aðallega alla plötuna í hluta af þeirri lögun og stærð sem óskað er eftir með vélrænum, hitastýrðum eða sérstökum aðferðum. Algengar hefðbundnar aðferðir eru meðal annars klipping og gata, en nútímaferlar nota víða nákvæma tækni eins og leysiskurð, plasmaskurð og vatnsþrýstiskurð, sem getur unnið á skilvirkan hátt með málma af mismunandi þykkt og efnum.
Kjarninn í plötuskurðartækni felst í því að velja viðeigandi aðferð út frá efniseiginleikum og framleiðslukröfum. Til dæmis hentar leysiskurður fyrir flókin snið og slétt skurðflöt, plasmaskurður hentar fyrir þykkari plötur og vatnsþrýstiskurður getur komið í veg fyrir hitaáhrif. Það þjónar beint fyrsta ferli plötuframleiðslu og veitir nákvæmar eyður fyrir síðari beygju, suðu og aðra tengingu og er mikið notað á sviðum eins og vélbúnaði, bílaframleiðslu og flug- og geimferðaiðnaði.
Saga Shæl Metal Cútvega
Saga plötuskurðar hófst með hefðbundnum handvirkum og vélrænum aðferðum. Fyrstu handverksmenn notuðu verkfæri eins og skæri og meitla til handvirkrar skurðar. Eftir iðnbyltinguna komu fram vélrænar klippivélar og gatapressur sem náðu að skera í gegnum líkamleg mót og þrýsting. Þetta jók skilvirkni til muna, en sveigjanleiki þeirra og nákvæmni voru takmörkuð.
Bylting nútíma skurðartækni hófst um miðja 20. öld. Tilkoma súrefnisskurðar- og plasmaskurðartækni hefur leyst vandamálið við að skera þykkar málmplötur. Í kjölfarið hefur leysiskurðartækni orðið almenn vegna mikillar nákvæmni og sveigjanleika, en vatnsþrýstiskurður býður upp á kalda skurðarlausn án hitaáhrifa.
Hvernig virkar Shæl Metal Cútvega Vinna?
Teikningagreining
Verkfræðingar þurfa að greina teikningar hluta vandlega, skilja nákvæmlega rúmfræðilega lögun þeirra, víddarvikmörk, tæknilegar kröfur og síðari vinnsluþarfir. Á þessum grundvelli er skipulögð skurðarleið, valin hentugasta skurðarferlið, ákvarðað útlit plötunnar til að hámarka nýtingu efnisins og sett saman ítarlegt vinnsluáætlun.
Undirbúningur efnis
Samkvæmt kröfum teikningarinnar skal velja viðeigandi málmplötu og athuga hvort efni hennar, þykkt og yfirborðsástand uppfylli kröfur. Síðan skal setja plötuna nákvæmlega á vinnuborðið og festa hana vel með festingum, segulsogbollum eða lofttæmistöflum og öðrum tækjum.
Uppsetning búnaðar
Áður en formleg skurður hefst þarf að fínstilla skurðarbúnaðinn. Þetta felur í sér að setja upp og kvarða viðeigandi skurðarhaus, athuga hvort hjálpargasþrýstingurinn uppfylli staðalinn og stilla bestu kjarnabreytur eins og afl, hraða og tíðni í samræmi við efnistegund og þykkt.
Fyrir leysiskurð þarf einnig að kvarða fókusstöðuna. Fyrir plasmaskurð er nauðsynlegt að ákvarða viðeigandi straum og hæð skurðarstútsins.
Skurður Framkvæmd
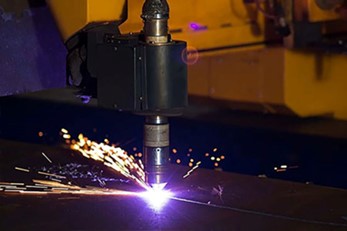
Eftir að efni og búnaður eru tilbúin skal ræsa búnaðinn og framkvæma forstillta vinnsluáætlun. Á meðan á þessu ferli stendur þarf rekstraraðilinn að fylgjast náið með skurðarstöðunni, fylgjast með lögun neistanna og hvort gjallútkastið sé eðlilegt og hlusta eftir óeðlilegum hljóðum við notkun búnaðarins.
Nútíma sjálfvirkur búnaður er yfirleitt búinn rauntíma eftirlitskerfum sem geta sjálfkrafa greint hvort götunin tekst, hvort hætta sé á árekstri og fínstillt skurðarbreyturnar eftir aðstæðum.
Eftirvinnsla
Eftir að skurðinum er lokið er vinnustykkið fært á næsta vinnslusvæði. Fyrst þarf að fjarlægja skurði, gjall og önnur efni á vinnustykkinu. Ef nauðsyn krefur skal slípa til að gera brúnirnar sléttar og flatar. Síðan eru lykilvíddir, nákvæmni útlína og yfirborðsgæði vinnustykkisins stranglega skoðuð til að tryggja að þau séu að fullu í samræmi við kröfur teikningarinnar.
Aðeins hæfir hlutar sem standast skoðunina geta farið í næsta framleiðsluferli, svo sem beygju og suðu, sem er mikilvægur eftirlitspunktur til að tryggja gæði lokaafurðarinnar.
Málmefni sem notuð eru í Shæl Metal Cútvega
Ryðfrítt stál
Ryðfrítt stál er eitt vinsælasta efnið til að skera málmplötur vegna framúrskarandi tæringarþols, endingar og aðlaðandi yfirborðsáferðar.
Forrit:
Notað í lækningatækjum, eldhústækjum, bílaáklæði og byggingarplötum.
Milt Stál
Kolefnisstál er þekkt fyrir styrk, hörku og hagkvæmni. Það er auðvelt í vinnslu og hentar vel fyrir burðarhluta.
Forrit:
Víða notað í vélum, bílagrindum, byggingariðnaði og iðnaðarbúnaði.
ál
Ál er létt, tæringarþolið og hefur framúrskarandi varma- og rafleiðni. Hins vegar endurspeglar það ljós og þarfnast sérstakrar leysigeislabylgjulengdar fyrir nákvæma skurð.
Forrit:
Notað í geimferðahlutum, rafeindabúnaði, bílaspjöldum og neytendatækni.
Kopar
Kopar býður upp á framúrskarandi raf- og varmaleiðni, sem gerir hann nauðsynlegan fyrir rafmagnsíhluti. Hann endurskinsmerki og getur verið erfitt að leysiskera hann.
Forrit:
Notað í rafmagnstengi, straumbreyta, varmaskiptara og skreytingarplötur.
Brass
Messing er málmblanda úr kopar og sinki, sem býður upp á góða vinnsluhæfni, tæringarþol og aðlaðandi gulllitað útlit.
Forrit:
Tilvalið fyrir skreytingarhluti, nafnplötur, hljóðfæri og byggingarbúnað.
Galvaniseruðu stál
Galvaniseruðu stáli er með sinkhúð sem verndar gegn ryði og tæringu. Það sameinar endingu og tiltölulega lágt verð.
Forrit:
Algengt í loftræstikerfi, bílahlutum og heimilistækjum.
Titanium
Títan býður upp á einstakt styrk-til-þyngdarhlutfall, mikla tæringarþol og framúrskarandi lífsamhæfni. Það er dýrara en tilvalið fyrir mikilvægar notkunarsvið.
Forrit:
Notað í geimferðaiðnaði, lækningaígræðslum og afkastamiklum vélum.
| Efni | Helstu skurðaraðferðir | Helstu kostir |
| Ryðfrítt stál | Leysi, vatnsþota | Tæringarþol, styrkur |
| Carbon Steel | Leysir, plasma | Sterkt, hagkvæmt |
| ál | Leysi, vatnsþota | Léttur, leiðandi |
| Kopar | Vatnsþota, trefjalaser | Leiðandi, endingargott |
| Brass | Leysi, vatnsþota | Fagurfræðilegt, vélrænt |
| Galvaniseruðu stál | Leysir, plasma | Ryðvarnandi, lágur kostnaður |
| Titanium | Vatnsþota, leysir | Mikill styrkur, lífsamhæfur |
Tegundir plötuskurðarferla
Laserskurður úr málmplötum
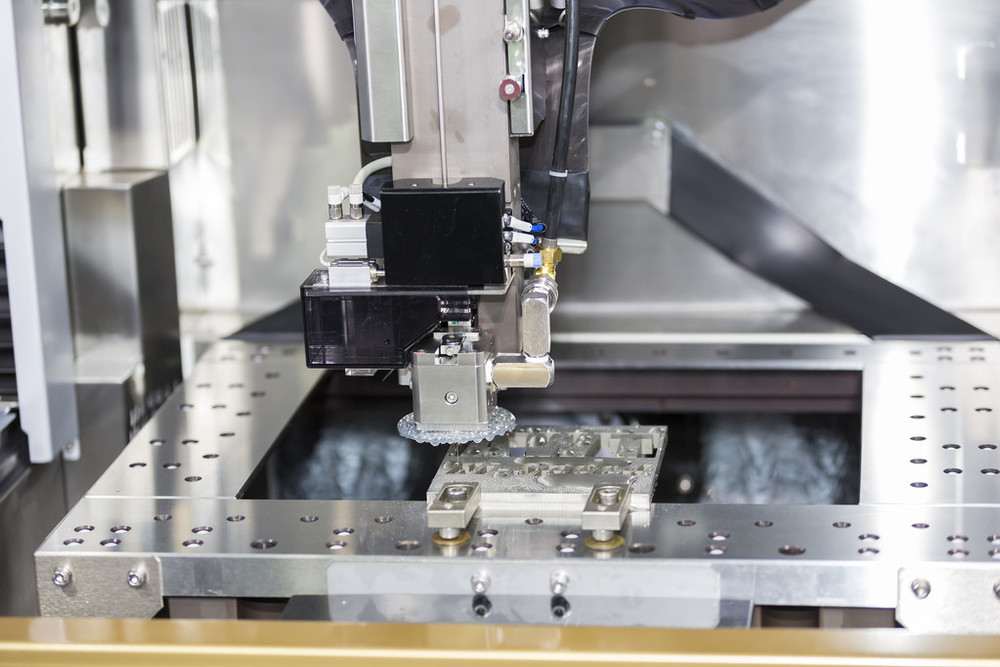
Leysigeisli er notaður með orkuþéttum, einbeittum leysigeisla sem hitagjafa til að bræða, gufa upp eða kveikja í efninu. Þetta er snertilaus vinnsluaðferð með mikilli nákvæmni og sveigjanleika, sérstaklega hentug til að vinna flóknar útlínur og fínar hluta. Skurðhraðinn er mikill, hitaáhrifasvæðið er lítið og þversniðsgæðin eru yfirleitt mjög jöfn.
Samkvæmt gerð leysis má aðallega skipta honum í trefjaleysiskurð og CO2 leysiskurð. Leysiskurður á við um nánast allar málmplötur, sérstaklega á sviði meðalstórra og þunnra platna.
Plata Plasmaskurður
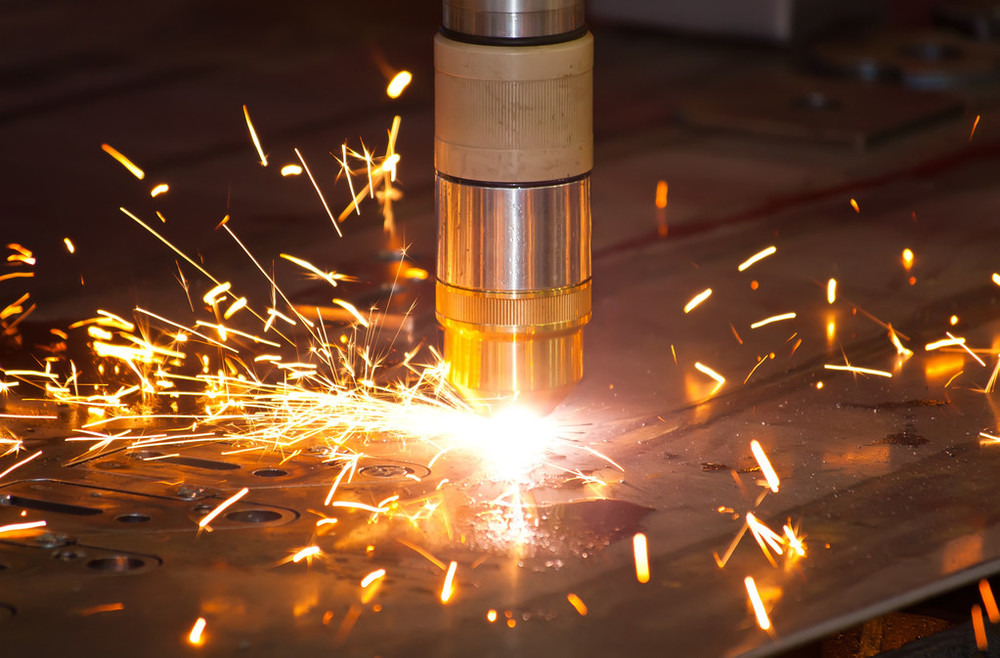
Plasmaskurður bræðir efnið í gegnum þjappaða plasmaboga og notar háhraða gasflæði til að blása burt bráðna málminn og mynda skurð. Helsti kosturinn við plasmaskurð liggur í getu þess til að skera á skilvirkan hátt meðalþykkar og þykkar plötur sem og mjög leiðandi málma, með afar miklum skurðhraða. Hins vegar er skurðnákvæmni þess og sléttleiki í þversniði yfirleitt ekki eins góð og við leysiskurð, og hitaáhrifasvæðið er einnig stærra.
Plasmaskurðartækni er mikið notuð í þungavinnuvélum, skipasmíði, stálmannvirkjum og öðrum sviðum og er hagkvæm og skilvirk lausn fyrir vinnslu þykkra platna.
Plata Waterjet skurður
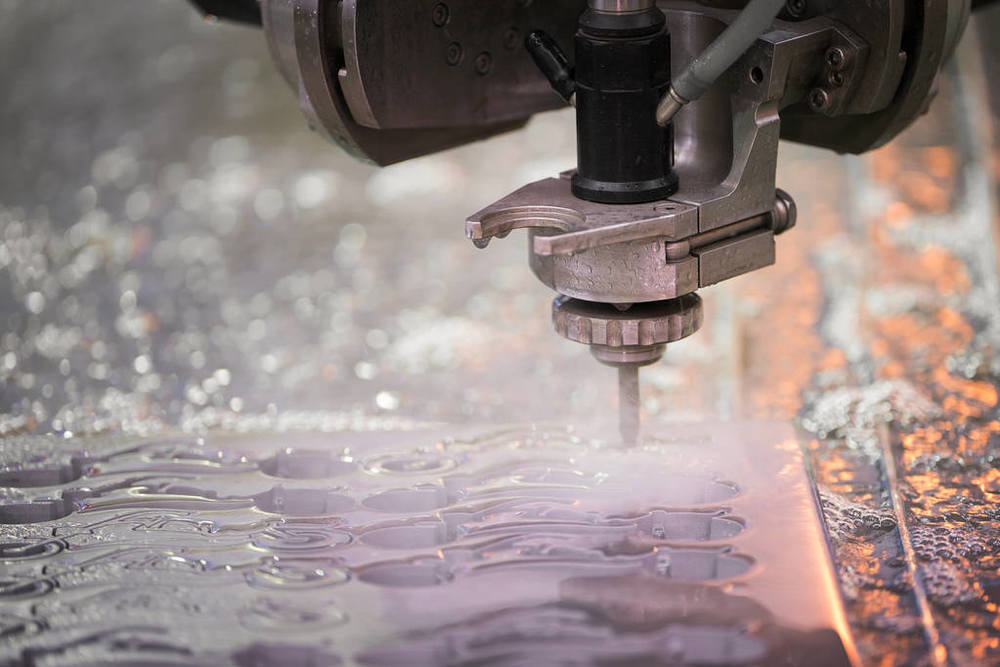
Vatnsþrýstiskurður er kaltskurðarferli. Það notar vatnsflæði undir ofurháum þrýstingi eða vatnsflæði blandað með slípiefnum til að tæra efni til að ná skurði. Helsti kosturinn er að enginn hiti myndast við skurðarferlið, þannig að það verður engin hitaáhrif á svæði, varmaaflögun eða málmfræðilegar breytingar á efninu.
Vatnsþrýstiskurður getur skorið hvaða efni sem er, allt frá málmi og steini til gler og samsettra efna, og upphafspunkturinn er handahófskenndur, með afar mikilli sveigjanleika. Ókostirnir eru að skurðarhraðinn er tiltölulega hægur og rekstrarkostnaður búnaðarins er hár. Það er oft notað til að vinna hitanæm eða samsett efni með mismunandi áferð.
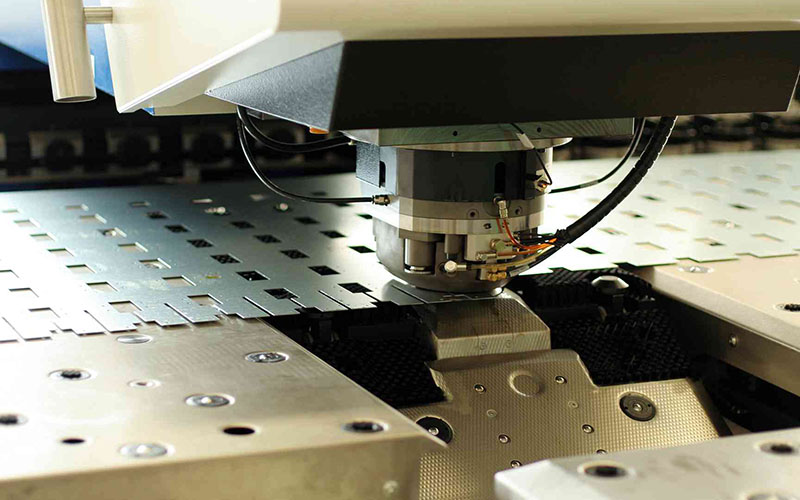
Plata Gata
Gatunaraðferð er hefðbundin vélræn vinnsluaðferð þar sem notaður er deyja sem er sett upp á pressu til að klippa, gata eða klippa plötur með miklum vélrænum þrýstingi. Hún hentar til framleiðslu á miklu magni af hlutum með tiltölulega stöðluðum formum. Vinnsluhraðinn er afar mikill og hægt er að móta þá í einni stimplun. Kostnaður við mót er tiltölulega hár en vinnslukostnaðurinn á stykkið er mjög lágur.
Fyrir hluti sem þurfa mikið magn af stöðluðum götum eða einföldum formum, svo sem undirvagnsskápa og rafmagnsíhluti, er stimplun enn skilvirkasta og hagkvæmasta kosturinn.
Kostir af Shæl Metal Cútvega
Há nákvæmni
Nútímalegar aðferðir við plötuskurð, sérstaklega leysiskurður, geta náð afar mikilli víddarnákvæmni, með vikmörkum sem auðvelt er að stjórna innan ±0.1 millimetra eða jafnvel minna. Þetta þýðir að unnar hlutar hafa nákvæmar víddir og eru vel skiptanlegar.
Frábær endurtekningarhæfni
Vegna þess að stafræn forritunarstýring er notuð er hægt að framleiða sömu hluta jafn oft þegar forritið hefur verið sett upp, sem tryggir stöðugleika og samræmi í gæðum í stórum framleiðslu og leggur traustan grunn að síðari sjálfvirkri samsetningu.
Frábær sveigjanleiki
Plataskurður, sérstaklega snertilausar vinnsluaðferðir eins og leysir og vatnsþota, býður upp á einstakan sveigjanleika. Það er engin þörf á að búa til dýr líkamleg mót. Með því einfaldlega að breyta tölvuteikningum og forritum er hægt að skipta fljótt um og vinna úr hlutum af mismunandi stærðum og gerðum, sem hentar mjög vel fyrir framleiðslu í litlum upplögum, fjölbreytni og hraðgerða frumgerðasmíði.
Að auki geta þessi ferli meðhöndlað fjölbreytt úrval málmefna, allt frá kolefnisstáli, ryðfríu stáli, áli, kopar til títanmálmblöndum og jafnvel efnum sem ekki eru úr málmi. Vatnsþrýstiskurður getur meðhöndlað nánast hvaða efni sem er og uppfyllir efniskröfur allra atvinnugreina.
Mikil skilvirkni
Í samanburði við hefðbundna handvirka eða vélræna vinnslu er sjálfvirk skurður afar hraður, sérstaklega þegar leysigeislaskurður er gerður á þunnum plötum; það getur stytt framleiðsluferlið verulega.
Efnisnýting
Hægt er að framkvæma plötuskurð með tölvuvæddu, snjallri uppsetningarkerfi til að raða hlutum á sem þéttastan og skynsamlegastan hátt á plötuna, lágmarka sóun í hornum og bæta nýtingarhlutfall plötunnar verulega. Þetta dregur beint úr hráefniskostnaði og áhrif slíks sparnaðar eru sérstaklega ótrúleg í stórfelldri framleiðslu.
Hár Gæðaskurður
Margar háþróaðar skurðaraðferðir geta beint náð mjög sléttum og lóðréttum skurðflötum. Þversniðssléttleiki leysiskurðar er mjög mikill, en vatnsþrýstiskurður getur viðhaldið upprunalegum eiginleikum efnisins.
Eftir skurð þurfa hlutar oft ekki eða aðeins mjög fáar aukaslípunar- og frágangsferla og geta farið beint í beygju-, suðu- eða samsetningarferli. Þetta sparar ekki aðeins tíma og vinnuaflskostnað heldur kemur einnig í veg fyrir víddarfrávik eða yfirborðsskemmdir sem geta stafað af aukavinnslu, sem nær til meiri heildarframleiðsluhagkvæmni og gæðum.
Áskoranir í Shæl Metal Cútvega
Efnislegar áskoranir
Mismunandi efni krefjast sérstakra skurðaraðferða vegna einstakra eiginleika sinna. Til dæmis taka endurskinsmálmar eins og ál og kopar mjög litla leysigeislaorku. Þetta gerir þá erfiða í skurði. Þeir geta einnig endurkastað ljósi og skemmt leysigeislabúnaðinn. Hins vegar draga hörð efni eins og sérstök stálblendi og títanmálmblöndur úr skurðarhraða. Þau slitna einnig hraðar á blöðum og rekstrarvörum.
Yfirborðsástand skiptir einnig máli. Húðun, ryð eða olíublettir geta truflað skurðinn. Þetta leiðir oft til ójafnra brúna eða gjallsleifa. Að stilla réttar skurðarstillingar fyrir hvert efni er enn lykilatriði.
Vandamál með hitauppstreymi
Varmaskurðarferli, eins og leysigeisla- og plasmaskurður, valda óhjákvæmilega miklum hita í efnið. Ef breyturnar eru ekki rétt stjórnaðar mun hiti safnast fyrir og dreifast út í efnið utan skurðarsvæðisins, sem veldur staðbundinni spennu og varmaaflögun, sem leiðir til víddarfrávika og lögunarbreytinga á hlutunum. Þetta er sérstaklega áberandi í þunnplötuvinnslu.
Til að stjórna hitaáhrifasvæðinu og lágmarka aflögun er nauðsynlegt að jafna nákvæmlega breytur eins og afl, hraða og loftþrýsting og nota sanngjarna hönnun á skurðarleið til að dreifa hita. Þetta setur miklar kröfur um reynslu notandans og stöðugleika búnaðarins.
Þykkt vs. nákvæmni
Allar skurðaraðferðir hafa sín takmörk. Að skera þykk efni þýðir minni nákvæmni. Til dæmis er leysiskurður mjög nákvæmur á þunnum plötum. En með þykkari plötum verður skurðurinn breiðari og grófari. Plasmaskurður virkar vel á þykkum plötum en skurðgæðin eru léleg.
Að hægja á sér bætir gæði en skerðir skilvirkni. Að hraða vinnslunni getur leitt til ófullkomins skurðar eða myndað gjall. Að finna réttu aðferðina fyrir hverja þykkt og halda jafnvægi á milli hraða, nákvæmni og gæða er lykiláskorunin.
Jafnvægi kostnaðar og hagkvæmni
Kostnaðaruppbygging plötuskurðar er flókin og nær yfir búnað, orku, gas, varahluti og vinnuafl. Laserskurður, til dæmis, býður upp á mikla nákvæmni en felur í sér mikla fjárfestingu, viðhald og stöðugan gaskostnað.
Þess vegna er arðsemi háð nákvæmri hagræðingu. Þetta felur í sér að bæta efnisnýtingu með betri hreiðri, lengja líftíma hluta með bestu breytum og auka skilvirkni búnaðar með snjallri framleiðsluáætlun. Slíkar aðgerðir eru nauðsynlegar til að auka heildararðsemi.
Kostnaðarþættir í plötuskurði — Hvað hefur áhrif á verðið?
Efniskostnaður
Kostnaður við hráefnisöflun myndar grunn að heildarkostnaði. Verð á málmplötum úr mismunandi efnum og með mismunandi forskriftum er mjög mismunandi. Mikilvægara er nýtingarhlutfall efnisins, það er hvernig á að raða hlutunum á eina plötu.
Að hámarka útlitið, skera út eins marga gagnlega hluta og mögulegt er og draga úr úrgangi á brúnum og hornum getur lækkað efniskostnaðinn sem úthlutað er til hvers hluta beint. Þetta er áhrifaríkasta leiðin til að stjórna kostnaði.
Val á ferli
Rekstrarkostnaður mismunandi skurðarferla er mjög breytilegur. Laserskurður byggir á viðkvæmum hlutum eins og rafmagni, hjálpargasi og linsum. Plasmaskurður notar rafskaut og stúta; vatnsþrýstiskurður slitnar á háþrýstiþéttingum og skurðarhausum.
Val á ferli hefur bein áhrif á orkunotkun, gasnotkun og tíðni skiptingar á viðkvæmum hlutum.
Vinnuafls- og rekstrarhagkvæmni
Vinnslutími er í beinu samhengi við vinnuafl og kostnað við vélina. Lengd hans fer eftir því hversu vel skurðarleiðin er hagrædd, innleiðingar- og skurðarhraða, sem og hversu lengi búnaðurinn er í notkun án álags. Hæfnistig rekstraraðila er einnig afar mikilvægt.
Reyndir rekstraraðilar geta forritað, klemmt efni og tekist á við óvæntar bilanir hraðar, sem eykur heildarhagkvæmni búnaðarins, dregur úr niðurtíma og lækkar óbeint launakostnað á hverja vörueiningu.
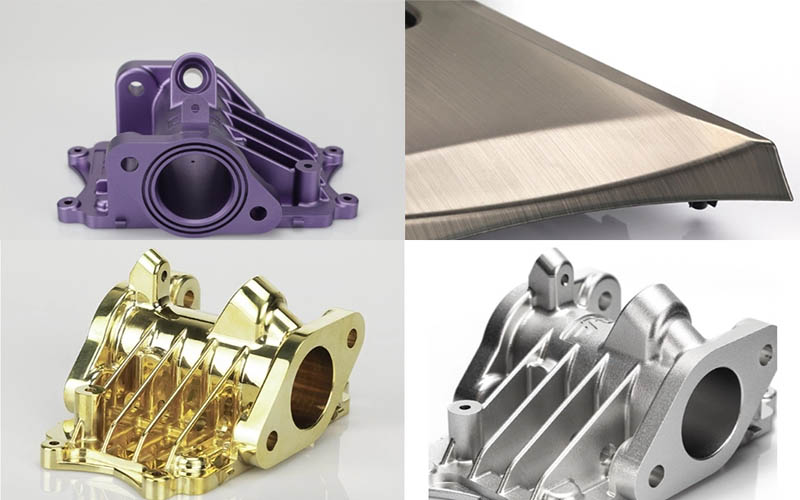
Eftirvinnsla
Ekki ætti heldur að hunsa kostnaðinn sem fellur til eftir að skurðinum er lokið. Ef skurðgæðin eru mikil, þversniðið er slétt og ekkert gjall hangir eftir, er hægt að spara eða minnka mannafla og tíma fyrir aukavinnslu, svo sem slípun og frágang.
Þolmörk og nákvæmnistaðlar fyrir skurð á plötum
Til að tryggja hreyfanleika og nákvæmni smíðaðra frumgerða og hluta eru staðlar okkar fyrir sérsniðnar plötuskurðarþjónustur eftirfarandi:
| Stærð smáatriði | Umburðarlyndi |
| Kant til brúnar, ein yfirborð | +/- 0.010″ |
| Brún að gati, ein yfirborð | +/- 0.010″ |
| Gat í gat, ein yfirborð | +/- 0.010″ |
| Gatþvermál, ein yfirborð | +/- 0.010″ |
| Brún til eiginleika, margvísleg yfirborð | +/- 0.030″ |
| Ofmyndaður hluti, margir fletir | +/- 0.030″ |
| Beygja horn | +/- 1 gráða |
Ráðleggingar fyrir Shæl Metal Cútvega
Notaðu öryggishlífar
Þegar unnið er að klippa málmplötur er nauðsynlegt að nota fullan hlífðarbúnað allan tímann og á stöðluðum hátt.
Hágæða hlífðargleraugu eða andlitshlífar geta á áhrifaríkan hátt lokað fyrir fljúgandi málmleifar og neista sem fjúka hratt. Sterkir og endingargóðir vinnuverndarhanskar geta verndað hendur fyrir skurðum af völdum hvassra brúna plötunnar og brunasárum af völdum mikils hitastigs við vinnslu.
Þar sem margar skurðarvélar framleiða afar mikinn hávaða við notkun er mikilvægt að nota faglegar heyrnarhlífar til að koma í veg fyrir varanlega heyrnarskaða.
Tryggja loftræstingu
Skurðarferlið, sérstaklega leysiskurður, plasmaskurður eða logskurður, myndar mikið magn af eitruðum málmgufum, skaðlegum lofttegundum og svifryki. Þess vegna verður að framkvæma vinnu í verkstæðum sem eru búin öflugum útblásturs- og rykhreinsunarkerfum til að tryggja loftflæði og losa skaðlegan reyk út á svæðið tafarlaust.
Viðhalda verkfærum
Hvort sem um er að ræða handverkfæri eða rekstrarvörur í sjálfvirkum búnaði, þá er viðhald á skerpu skurðbrúnanna hornsteinninn í að tryggja skilvirkni og öryggi.
Sljó skurðarverkfæri auka verulega skurðþol, sem krefst ekki aðeins meiri krafts og veldur þreytu, heldur gerir þau einnig líklegri til að renna, skjóta aftur og fá stjórnlausar aðstæður, sem geta auðveldlega leitt til alvarlegra slysa. Að auki munu slitin skurðarverkfæri framleiða lélega skurðflöt, sem eykur erfiðleika við síðari vinnslu.
Öruggt efni
Áður en skurðurinn hefst þarf að nota verkfæri eins og bekkstangir, C-laga töng, sérstaka festingar eða segulspennu til að festa málmplötuna stöðugt á vinnupallinn. Þetta skref getur komið í veg fyrir að platan færist til, titri eða snúi við þegar hún verður fyrir skurðkrafti og tryggir þannig nákvæmni skurðmálanna.
Mikilvægara er að stöðug klemma getur á áhrifaríkan hátt komið í veg fyrir hættur eins og frávik frá verkfæraleið og að vinnustykkið losni af völdum skyndilegrar hreyfingar plötunnar, sem í grundvallaratriðum útrýmir mörgum hugsanlegum vélrænum meiðslum.
Notið búnað rétt
Gæta skal mikillar varúðar gagnvart öllum rafmagnsverkfærum og CNC-búnaði. Áður en tæki er ræst skal athuga hvort rafmagnssnúra, rofi og hlífðarhlíf séu óskemmd. Við notkun verður að vera mjög einbeittur og fylgja notkunarleiðbeiningunum nákvæmlega.
Halda skal höndum frá hreyfanlegum hlutum og skurðarhausnum. Áður en verkinu er lokið eða stillingum eða þrifum er framkvæmt skal ganga úr skugga um að búnaðurinn hafi verið alveg slökktur og sé ekki í gangi.
Af hverju að velja plötuskurðarþjónustu NOBLE?
Með áralanga reynslu af plötuskurði býður NOBLE viðskiptavinum sínum upp á einstaka og nákvæma plötuskurðarhluta. Fáðu tilboð á nokkrum mínútum og varahluti á nokkrum dögum.
Þjónusta NOBLE fyrir plötuskurð getur skorið nánast hvaða efni sem er með leysigeisla og vatnsþrýstivél. NOBLE býður upp á heildarlausn fyrir öll verkefni, með því að veita tafarlaus tilboð, fjölbreytt úrval efna og fjölbreytt úrval af plötuskurðarferlum.
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, leiðsögn sérfræðinga og fullkomnu gæðaeftirlitsferli til að gera hugmyndir þínar að veruleika.
SPURNINGAR
Hver er nákvæmasta aðferðin til að skera plötur úr málmi?
Leysiskurður, sérstaklega trefjalaserskurður, er almennt talin nákvæmasta aðferðin fyrir plötur. Hún getur náð allt að ±0.1 mm vikmörkum og framleiðir afar hreinar, rispulausar brúnir með lágmarks hitaáhrifasvæði. Þetta gerir hana tilvalda fyrir flóknar útlínur og flóknar hönnun þar sem mikil nákvæmni er mikilvæg.
Hversu þykka málmplötu getur leysigeislaskurðari skorið?
Hámarksþykktin fer eftir afli leysigeislans og gerð efnisins. Dæmigerður öflugur iðnaðar trefjaleysir getur skorið í gegnum mjúkt stál allt að um 25 mm, ryðfrítt stál allt að 20 mm og ál allt að 12 mm. Hins vegar, til að hámarka hraða og skurðgæði á þynnri efnum (undir 15-20 mm), eru leysir mun áhrifaríkari en plasma- eða logaskurður.
Er leysiskurður dýrari en plasmaskurður?
Það fer eftir notkun. Leysiskurður hefur hærri upphafskostnað og getur verið dýrari í rekstri á klukkustund vegna gass og viðhalds. Hins vegar, fyrir þunn til meðalþykk efni, getur meiri hraði, nákvæmni og minni þörf fyrir eftirvinnslu gert það hagkvæmara í heildina. Plasmaskurður er almennt betri kostur fyrir þykkt byggingarstál þar sem mikil nákvæmni er ekki aðaláhyggjuefnið.
Geturðu skorið ál með vatnsþrýstivél?
Algjörlega. Vatnsskurður er frábær kostur til að skera ál. Þar sem þetta er kaltskurðarferli kemur enginn hiti inn, sem þýðir að ekkert hitaáhrifasvæði er til staðar sem gæti breytt eiginleikum efnisins eða valdið aflögun, sérstaklega í hitanæmum álblöndum. Það getur skorið hreint í gegnum hvaða þykkt áls sem er sem er fáanlegt í verslunum.
Hver er hámarksþykktin sem laserskeri ræður við?
Hámarksþykktin fer eftir afli leysigeislans og efninu. Öflugur iðnaðar trefjaleysir getur yfirleitt skorið:
- Mjúkt stál: Allt að 25-30 mm
- Ryðfrítt stál: Allt að 20-25 mm
- Ál: Allt að 12-15 mm
Fyrir þykkt umfram þetta er plasma- eða vatnsþrýstiskurður oft skilvirkari og árangursríkari.







