
Hvað er Metal Die Casting Framleiðsla?
Málmsteypa er málmsteypuferli. Kjarninn í því felst í því að sprauta bráðnum málmi í nákvæmlega hannað málmmót undir miklum þrýstingi og síðan kæla það og storkna til að mynda að lokum steypu með fyrirfram ákveðinni lögun og stærð.
Dælusteypuferlið byggir aðallega á þremur kjarnaþáttum: steypuvélum, steypumótum og steypumálmblöndum. Einkenni málmsteypu er að fylla mótið með miklum þrýstingi og miklum hraða, sem gerir kleift að framleiða málmhluta með flóknum uppbyggingum, þunnum veggjum, nákvæmum víddum og sléttum yfirborðum á skilvirkan hátt og í miklu magni.
Tækni til að steypa deyja á rætur sínar að rekja til byrjun 19. aldar. Árið 1838 fann Bandaríkjamaður að nafni Bruce upp fyrstu handvirku stimpilsteypuvélina til að prenta blýletur.
Í byrjun 20. aldar stuðlaði farsæl notkun álsteypu álfelgna að þróun bílaiðnaðarins og markaði upphaf nútíma steyputækni.
Hvernig virkar framleiðsla á málmsteypu?
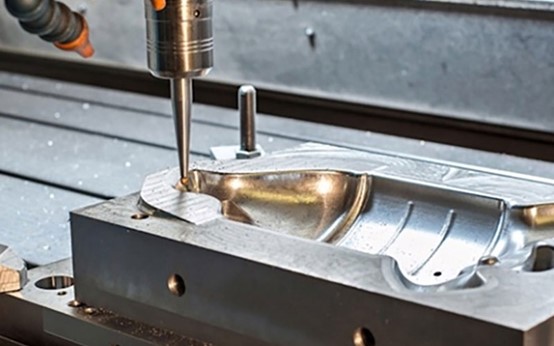
Undirbúningur mygla
Áður en steypa hefst þarf að setja upp mótið og forhita það. Síðan þarf að þrífa holrýmið og úða á það losunarefni.
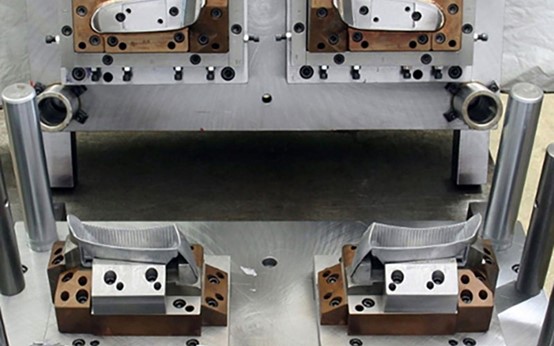
Losunarefni fyrir mót auðvelda útkast steypuhluta og geta einnig kælt mótin. Eftir að mótið er undirbúið knýr steypuvélin hreyfanlega mótið til að lokast þétt við fasta mótið og beitir miklum klemmukrafti til að koma í veg fyrir að bráðið málmur leki út.
Efnissteypa
Eftir að steypumótið hefur verið útbúið er tiltekna málmblöndunni hituð upp í bráðið ástand í ofninum og samsetningin haldist jöfn. Síðan er notað mæliskeið til að taka nauðsynlegt magn af bráðnu málmi úr ofninum og hellt því jafnt í lokaða sprautumúffuna til að undirbúa sprautuna.
Inndælingarferli
Hnífurinn í steypuvélinni fer fram á afar miklum hraða og þrýstir bráðna málminum í hylkinu samstundis inn í innsiglaða mótholið. Bráðna málmurinn fyllir allt holrýmið á nokkrum hundruðustu úr sekúndu og tryggir nákvæma eftirlíkingu þunnra veggja og flókinna mannvirkja.
Kæling
Eftir að bræddi málmurinn fyllir holrýmið hörfar steypan ekki strax heldur heldur áfram að viðhalda miklum þrýstingi. Þetta stig kallast haldþrýstingur. Það neyðir málminn sem er að dragast saman og storkna til að fá frekari áfyllingu, sem dregur úr innri rýrnunarholum og göllum og eykur þéttleika steypunnar.
Brottkast
Eftir að mótið hefur verið haldið undir þrýstingi um tíma og steypan er í raun harðnuð, opnar lokunarbúnaðurinn fyrir mótið það.
Útkastsbúnaðurinn inni í mótinu færist áfram undir drifkrafti útkastsstrokksins, ýtir myndaða steypunni mjúklega út úr mótinu og lýkur afmótunarferlinu.
snyrtingu
Steypur sem losaðar eru með pressu eru yfirleitt með auka efnisbrúnir, svo sem lokunarkerfi og loftræstiraufar. Þessar efnisbrúnir þurfa að vera skornar af steypunum handvirkt eða með búnaði og yfirborð þeirra þarf að vera hreinsað. Eftir að ein steypa hefur verið hreinsuð lokast mótið og næsta pressuferli hefst.
Tegundir málmefna sem notuð eru í framleiðslu á málmsteypu
Ál
Ál er mest notaða steypuefnið . Ál er létt í þyngd og hefur góðan vélrænan styrk, tæringarþol og varma- og rafleiðni.
Álfelgur hefur góða steypuflæði og hentar vel til framleiðslu á þunnveggjum hlutum með flóknum uppbyggingum. Hann er mikið notaður í bílaiðnaði, rafeindatækni og geimferðaiðnaði.
sink
Sinkblöndu er mjög auðvelt að steypa og getur framleitt hluti með afar mikilli víddarnákvæmni og afar sléttum yfirborðum.
Sinkmálmblöndur hafa góða vélræna eiginleika og geta gengist undir ýmsar rafhúðunaraðferðir. Sinkmálmblöndur eru oft notaðar til að framleiða vélbúnaðarhluti, leikfangalíkön, baðherbergisaukabúnað og rafeindabúnaðarhús og aðrar vörur.
Magnesíum
Magnesíummálmblanda er léttasta málmblandan meðal hagnýtra málma, með mikinn sértækan styrk og sértæka stífleika, og hún hefur framúrskarandi höggdeyfingu og rafsegulvörn.
Magnesíum er oft notað í aðstæðum þar sem þyngd er ströng krafa, svo sem í fartölvuhúsum, myndavélahúsum, stýrisgrindum bíla og íhlutum í geimferðaiðnaði.
Kopar
Koparmálmblöndurnar sem aðallega eru notaðar í steypu eru messing og brons. Kopar hefur framúrskarandi rafleiðni, varmaleiðni, slitþol og tæringarþol.
Kopar hefur hátt bræðslumark, sem veldur miklu sliti á mótum og gerir steypu erfiðari og kostnaðarsamari. Kopar er yfirleitt notaður til að framleiða sérstaka hluti sem krefjast mikils styrks og rafleiðni, svo sem loka, gíra og rafmagnstengi.
Tegundir framleiðsluferla fyrir málmsteypu
Hot Chamber Die Casting
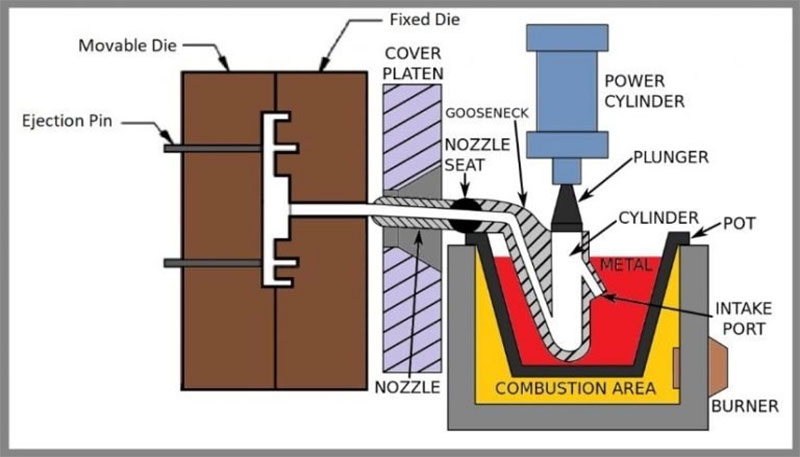
Í heitsteypu er sprautubúnaðurinn sökktur í bráðið málm og málmurinn er sprautaður beint inn í mótið í gegnum sprautuhólfið. Heitsteypuaðferðin er mjög skilvirk og hefur hraðan hringrásarhraða, sem gerir hana hentuga fyrir málma með lágt bræðslumark eins og sink, magnesíum og blý.
Cold Cast Die Casting
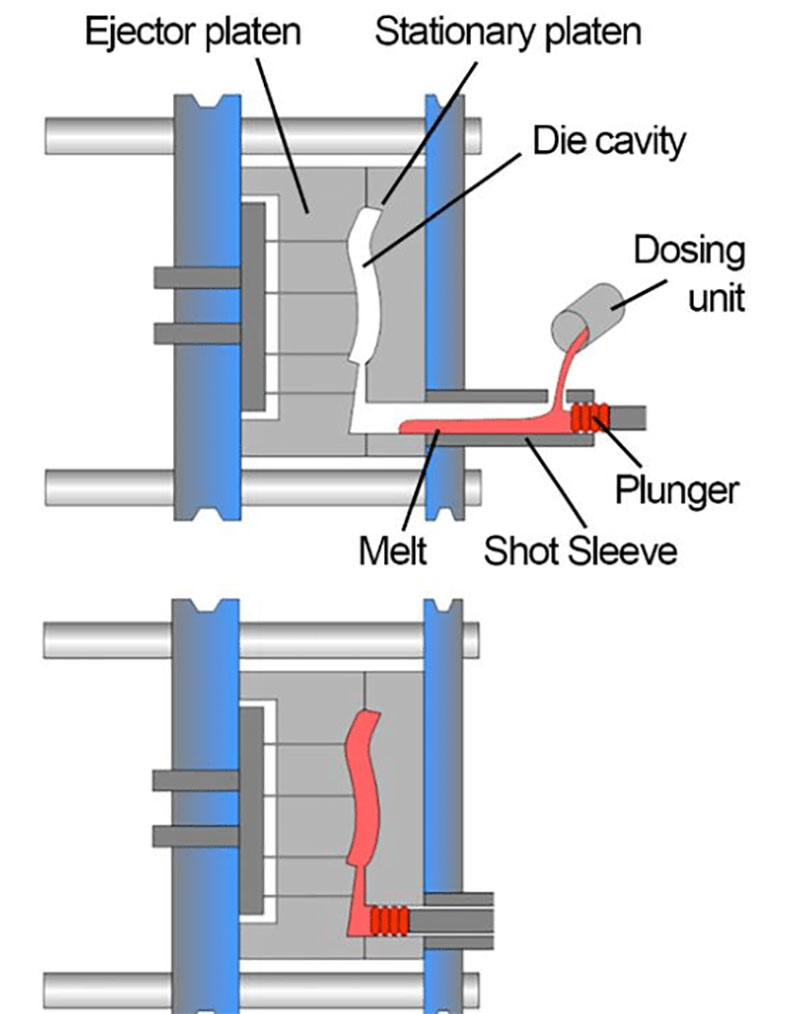
Í köldu steypuhólfi er sprautubúnaðurinn aðskilinn frá ofninum og brædda málminn þarf að sprauta inn í sprautuhólfið handvirkt eða vélrænt.
Kaldsteypa hentar vel fyrir málma með háan bræðslumark eins og ál og kopar. Þó að kaldsteypa sé aðeins minna skilvirk getur hún á áhrifaríkan hátt komið í veg fyrir tæringu á búnaði og tryggt gæði vörunnar.
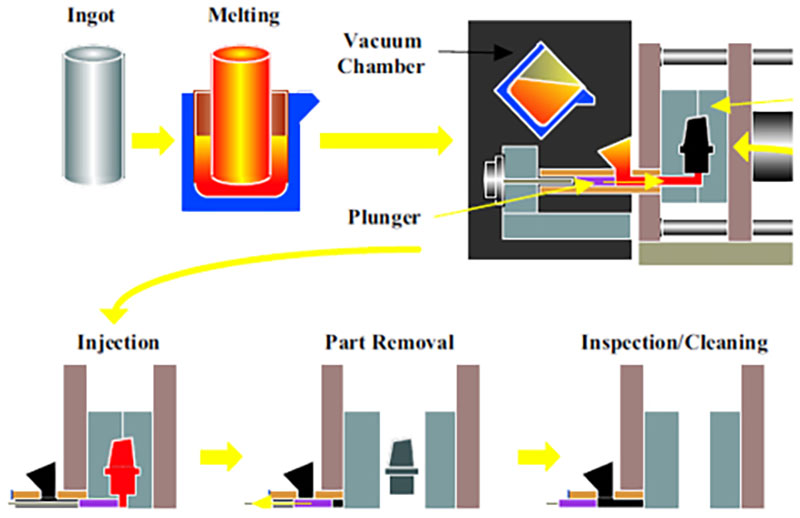
Vacuum Die Casting
Lofttæmissteypa felur í sér að loftið er tæmt meðan á steypuferlinu stendur til að draga úr gasi í holrýminu, sem lágmarkar gegndræpisgalla og eykur þéttleika og vélræna eiginleika.
Tómarúmssteypa er oft notuð fyrir vörur með miklar kröfur um styrk, svo sem byggingarhluta í bílum og flugvélum.
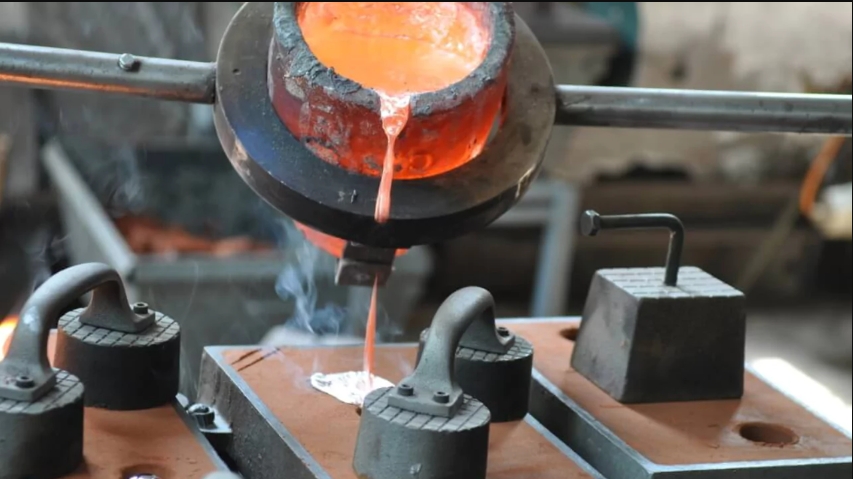
Lágþrýstingssteypa
Lágþrýstingssteypa er ferli þar sem bráðið málm er hægt ýtt úr deiglu í mót með lágþrýstingsgasi, sem tryggir slétta málmfyllingu og þétta uppbyggingu.
Lágþrýstingssteypa er oft notuð við framleiðslu á stærri álhlutum eins og bílfelgum og vélarblokkum.
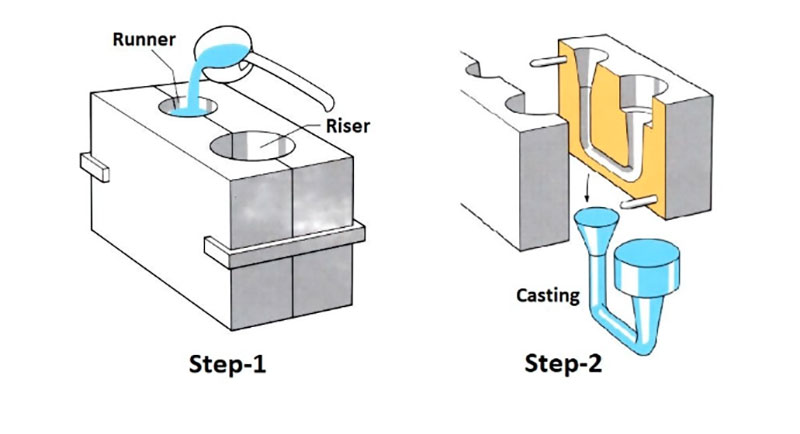
Gravity Die Casting
Þyngdaraflssteypa notar eiginþyngd málmsins til að sprauta bráðnu málmi í mótið án þess að þörf sé á ytri inndælingu.
Þyngdarsteypa er einföld aðferð og hentar fyrir framleiðslu á meðalstórum og litlum upplögum, svo sem dæluhúsum, píputengum, vélrænum húsum o.s.frv.
Kostir framleiðslu á málmsteypu
Þrívíddar nákvæmni
Með málmsteypu er hægt að framleiða vörur með mikilli nákvæmni og flóknum formum í einni mótunarferli, með litlum víddarvikmörkum og góðri endurtekningarhæfni.
Hlutarnir sem eru unnar með málmsteypu hafa slétt og fínt yfirborð sem hægt er að mála beint, rafhúða eða pússa, sem dregur verulega úr síðari vinnslu- og yfirborðsfrágangsferlum og kostnaði.
Framleiðslu skilvirkni
Steypuferlið hefur stuttan hringrás, sem gerir kleift að sprauta, kæla og taka úr mótun hratt og er sérstaklega hentugt fyrir lotuframleiðslu og sjálfvirka framleiðslu.
Í samanburði við hefðbundnar steypu- eða vinnsluaðferðir getur málmsteypa framleitt samræmdari hluti á sama tíma, sem dregur verulega úr kostnaði á hvert stykki.
Flókin myndun
Með málmsteypu er hægt að móta hluti með flóknum rúmfræði, þunnveggjum og fíngerðum eiginleikum, svo sem styrkingarrifjum, skrúfgötum og innskotum, í einni mót, sem forðast margar vinnslu- eða samsetningarferla og nær framleiðslu á vörum með mikilli samþættingu og mikilli burðarþol.
Vélrænn styrkur
Málmsteypa, vegna háþrýstingsinnspýtingar, veldur því að málmurinn fyllist hratt í mótholið og storknar. Fyrir vikið verður innri uppbygging steypunnar þéttari, með færri svitaholum og rýrnunarholum, og hún hefur meiri vélrænan styrk, hörku og slitþol.
Eftir að hafa verið meðhöndlaðir með lofttæmissteypu eða hálfföstu steypuferli getur afköst hlutanna nálgast afköst smíða.
Efnisnýting
Málmtap í framleiðsluferli málmsteypu er afar lítið. Hægt er að endurnýta hliðarkerfið og yfirfallshluta í ofninum og heildarnýtingarhlutfall efnisins getur náð yfir 90%.
Í samanburði við hefðbundnar steypuaðferðir sparar málmsteypa ekki aðeins hráefni heldur einnig umhverfisvernd og kostnaðarstýringu.
Ókostir við framleiðslu á málmsteypu
Hár kostnaður við myglu
Hönnunar- og framleiðslukostnaður steypumóta úr málmi er tiltölulega hár, sérstaklega fyrir flóknar mót eða mót með mörgum holum, sem krefjast nákvæmrar vinnslu og háhitaþolins stáls. Þess vegna er upphafsfjárfestingin mikil.
Fyrir framleiðslu í litlum upplögum eða verkefni með tíðum hönnunarbreytingum er erfitt að afskrifa mótkostnað við málmsteypu og hefur lélega hagkvæmni.
Óhæfni fyrir málma með háan bræðslumark
Hitaþolmörk steypuvéla og mót eiga venjulega aðeins við um málma með miðlungs og lágt bræðslumark eins og ál, sink, magnesíum og kopar.
Efni með hábræðslumark eins og stál og járn er ekki hægt að mynda með steypu, sem takmarkar að einhverju leyti notkunarsvið þessa ferlis.
Hár viðhaldskostnaður
Steypuvélar og stuðningskerfi þeirra (eins og vökvakerfi, kælibúnaður og úðabúnaður) eru dýr og þurfa mikla viðhaldsþörf. Ef búnaður bilar við framleiðslu getur það valdið skemmdum á mótum eða leitt til framleiðslustöðvunar, sem eykur viðhalds- og rekstrarkostnað fyrirtækja.
Áskoranir í framleiðsluferli málmsteypu
Vandamál með gegndræpi og rýrnun
Vandamál með holrými og rýrnun eru algengustu áskoranirnar í steypu. Þegar fyllt er á miklum hraða og loftið í mótholinu er ekki tæmt tímanlega, mun það dragast inn í bráðna málminn og mynda holrými. Á meðan, þegar þykkir veggir steypunnar storkna og dragast saman, ef þeir eru ekki fylltir upp með nægilegu bráðnu málmi, munu rýrnunarhol myndast.
Gallar í svitaholum og rýrnunarholum geta dregið verulega úr vélrænum eiginleikum og þéttieiginleikum hlutanna.
Flókin stýring á ferlisbreytum
Í málmsteypuferlinu þarf að stilla fjölmarga þætti eins og sprautuhraða, þrýsting, hitastig og tíma nákvæmlega. Jafnvel minnsta frávik frá hvaða þætti sem er getur leitt til gallaðra vara.
Til dæmis getur ófullnægjandi þrýstingur leitt til ófullkominnar fyllingar, en of hraði eykur meðsogi, sem setur afar miklar kröfur um ferlisstjórnun.
Aflögunarstýring
Þó að steypueiningar hafi mikla nákvæmni, þá eru rýrnun steypunnar eftir að hún er tekin úr mótun og aflögun vegna losunar á leifarspennu samt sem áður vandamál sem þarf að hafa strangt eftirlit með.
Víddarþættir geta haft áhrif á víddarstöðugleika og nákvæmni samsetningar hluta, sem eykur kostnað við síðari vinnslu eða leiðréttingar.
Umsóknir um framleiðslu á málmsteypu
Bílaiðnaður
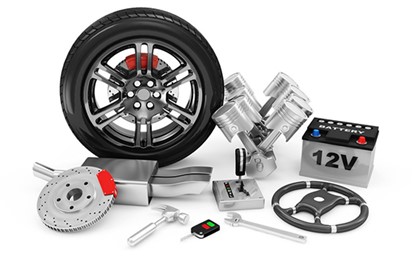
Bílaiðnaðurinn er stærsti markaðurinn fyrir steypujárn. Málmsteypa má nota til að framleiða vélarblokkir, gírkassa, kúplingshús, stýrisbúnað, hjól, svo og ýmsar festingar og burðarhluti.
Steypun getur veitt léttar og sterkar hlutar sem uppfylla kröfur bifreiða um öryggi og eldsneytisnýtingu.
Rafrænar vörur
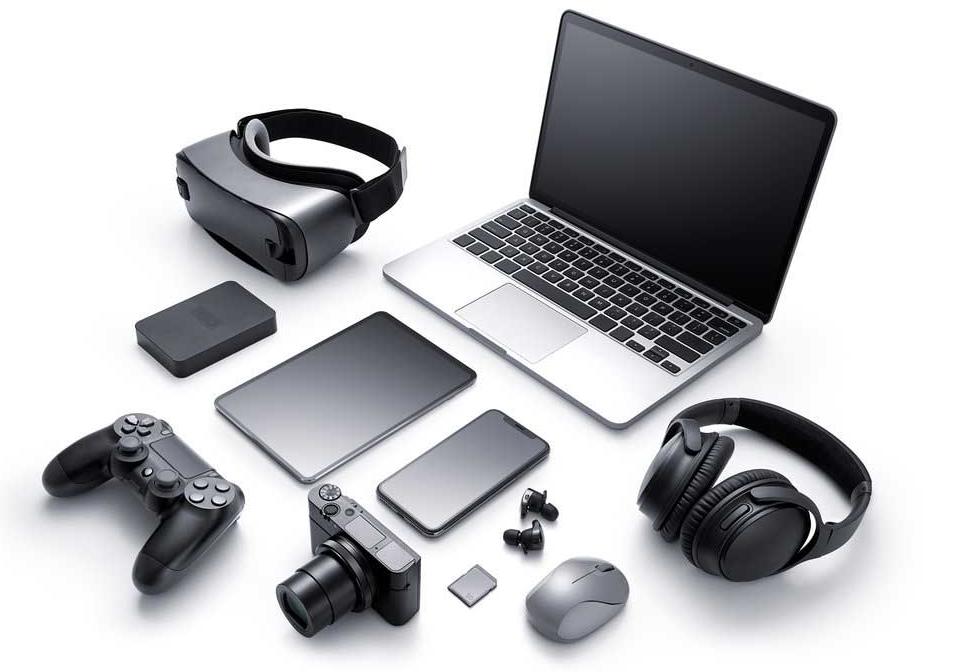
Málmsteypa er hægt að nota til að framleiða rafrænar vörur, svo sem miðjuramma snjallsíma, skeljar fartölva, kæli, tengi o.s.frv.
Steypt efni veitir rafeindabúnaði framúrskarandi rafsegulvörn, burðarþol og varmaleiðni, en nær jafnframt einstöku útliti og þunnri og léttri hönnun.
Heimilistækjum
Kjarnaþættir margra heimilistækja eru framleiddir með steyputækni, svo sem þjöppuhús ísskápa, blöð loftkælinga, skeljar rafmagnsverkfæra, lokar blöndunartækja, hurðarlásar og ýmis eldhúsáhöld.
Kostir málmsteypu liggja í endingu þess, mikilli framleiðsluhagkvæmni og góðum yfirborðsmeðferðaráhrifum.

Aerospace
Geimferðageirinn gerir afar miklar kröfur um afköst hluta. Steypuefni er notað til að framleiða flugvélavélarhluti, eldflaugaklefa, ratsjárhluti og skeljar hernaðarlegra fjarskiptabúnaðar o.s.frv.
Málmsteypa notar venjulega hágæða ál og magnesíum málmblöndur til að uppfylla kröfur um léttleika og mikinn styrk.
NOBLE"Þjónusta við framleiðslu á málmsteypu
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, leiðsögn sérfræðinga og fullkomnu gæðaeftirlitsferli til að gera hugmyndir þínar að veruleika.
Við bjóðum upp á nákvæma og endingargóða steypumótaþjónustu á samkeppnishæfu verði, með því að sameina nýjustu steypumótatækni og háþróaðan framleiðslubúnað. Sérfræðingar okkar í verkfræði eru staðráðnir í að stytta framleiðslutíma um allt að 50%+, með hraðri afgreiðslutíma og innan nokkurra mínútna. Fáðu tilboð og fáðu steypumótið þitt innan nokkurra daga.
- ISO 9001 & ISO13485 vottuð verksmiðja
- 10+ ár í framleiðslu á steypumótum
- Háþróaður búnaður og samkeppnishæft verð
- Fáðu strax tilboð í steypumót
- Fagleg og ókeypis DFM skýrsla
- Verkfræðiaðstoð allan sólarhringinn
- Afhendingartími allt að 3 dagar
Algengar spurningar um Teninga kast
Hver er munurinn á steypu í heitu hólfi og köldu hólfi?
Heitsteypa hentar vel fyrir málma með lágt bræðslumark eins og sink og magnesíum, en kaldsteypa er notuð fyrir málma með hærra bræðslumark eins og ál og kopar.
Er hægt að vinna eða yfirborðsmeðhöndla steypta hluta?
Já. Steyptir hlutar geta farið í gegnum aukaferli eins og CNC-vinnslu, anodiseringu, duftlökkun og rafhúðun til að ná þrengri vikmörkum eða bæta útlit og tæringarþol.
Hentar málmsteypa fyrir Lágmagnsframleiðsla?
Hefðbundið er pressusteypa hagkvæmari fyrir stórar framleiðslur. Hins vegar, með nútíma hraðvirkri verkfæragerð og frumgerðartækni, er nú hægt að framleiða litlar framleiðslulotur á skilvirkan hátt, sérstaklega fyrir vöruprófanir eða takmarkaðar útgáfur af hlutum.
Hvaða þætti ætti að hafa í huga við hönnun á steyptum hlutum?
Hönnuðir ættu að hafa í huga veggþykkt, drifhorn, staðsetningu hliðs og kælingarútlit til að tryggja mjúka fyllingu og auðvelda útkastun. Rétt hönnun hjálpar til við að draga úr göllum og lengja líftíma mótsins.
Hversu mikið kostar málmsteypa?
Kostnaðurinn fer eftir þáttum eins og flækjustigi mótsins, framleiðslumagni, stærð hluta og efnisgerð.







