
Hvað er 5-ása vinnsla?
Fimmása vinnsla er háþróuð CNC vinnslutækni sem bætir tveimur snúningsásum (venjulega A, B eða C ásum) við hefðbundna þrjá línulega ása (X, Y og Z) til að ná fram samstilltri hreyfistýringu vinnustykkisins í fimm frígráðum. Þessi fjölása millifærslugeta gerir vélinni kleift að vinna flókna hluti úr hvaða sjónarhorni sem er án þess að þurfa að klemma aftur. Fimmása vinnsla er sérstaklega hentug til framleiðslu á hlutum með flóknum bogadregnum yfirborðum, skásettum götum eða óreglulegum uppbyggingum, sem gerir kleift að vinna marghliða yfirborð í einni aðgerð, sem bætir nákvæmni og skilvirkni verulega. Í samanburði við hefðbundna þriggjaása vinnslu gerir fimmása tækni kleift að nota styttri verkfæri, dregur úr titringi, bætir skurðarbreytur og nær betri yfirborðsgæðum. Þessi tækni er mikið notuð í atvinnugreinum með miklar nákvæmniskröfur, svo sem í geimferðaiðnaði, lækningatækjum og bílaiðnaði, og er ein af kjarnatækni nútíma nákvæmnisframleiðslu.
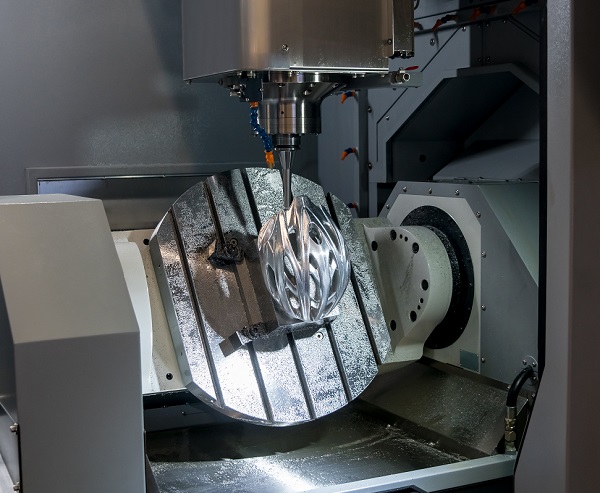
Kostir 5-ása CNC vinnsluþjónustu
1. Einnota mótun flókinna hluta
Í nútíma nákvæmnisframleiðslu eru 5-ása CNC vinnsluþjónusta að endurmóta iðnaðarstaðla fyrir flókna hlutavinnslu með einstökum tæknilegum kostum sínum. Byltingarkenndasti kosturinn er hæfni til að „móta flókna hluti í einu lagi“, byltingarkennd tækni sem hefur gjörbreytt hefðbundnum vinnslulíkönum.
Hefðbundnar þriggja ása vinnsluaðferðir krefjast oft fyrirferðarmikilla og margra klemmuferla þegar unnið er með hluti með flóknum rúmfræðilegum formum. Tökum vinnslu á flugvélahreyflablöðum sem dæmi: notkun þriggja ása vélbúnaðar getur þurft 4–6 endurstaðsetningar- og klemmuaðgerðir til að klára allar vinnslufleti. Hver endurklemming tekur ekki aðeins mikinn tíma (tölfræðilega að meðaltali 15-30 mínútur á klemmu), heldur veldur það, enn frekar, nýjum staðsetningarvillum (venjulega 0.02-0.05 mm). Þessi uppsafnaða villa hefur bein áhrif á hlutfallslega staðsetningarnákvæmni milli mismunandi vinnsluflata, sem hefur alvarleg áhrif á gæði og afköst samsetningar.
Fimmása vinnslutækni nær nákvæmri staðsetningu vinnustykkisins í fimm frígráðum í geimnum með samhæfðri hreyfingu einstakra A/B/C snúningsása og X/Y/Z línuása. Þetta þýðir að jafnvel hlutar með flóknum bogadregnum yfirborðum, hallandi götum eða óreglulegum uppbyggingum er hægt að vinna að fullu í einni uppsetningu. Sem dæmi um vinnslu á túrbínuhúsum getur fimmása tækni einfaldað ferli sem upphaflega krafðist fimm uppsetninga í einni uppsetningu, stytt vinnslutíma um meira en 40% og bætt mikilvægar staðsetningarvikmörk úr ±0.05 mm í innan við ±0.01 mm.
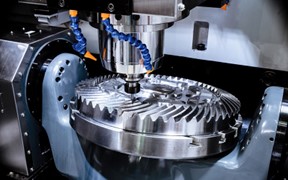
Gæðabæturnar sem þessi eins-þreps vinnslutækni hefur í för með sér eru augljósar í mörgum víddum: í fyrsta lagi útrýmir hún villum í viðmiðunarumreikningi sem orsakast af mörgum uppsetningum, sem tryggir að allir vinnslueiginleikar séu byggðir á sömu upprunalegu viðmiðuninni; í öðru lagi dregur hún úr hættu á rispum á yfirborði af völdum endurtekinna uppsetninga; og síðast en ekki síst, með því að fínstilla verkfæraleiðir er hægt að ná fram sanngjarnari skurðarbreytum, sem leiðir til betri yfirborðsheilleika. Vinnsla gerviliða í lækningaiðnaðinum er dæmigert dæmi. Fimmása vinnsla styttir ekki aðeins framleiðsluferlið um 60% heldur nær einnig yfirborðsgrófleika upp á Ra0.2μm, sem er spegilmyndandi áferð sem uppfyllir að fullu kröfur um lífsamhæfni fyrir ígræðslur.
Með þróun snjallframleiðslu hafa nútíma fimmása vinnslustöðvar samþætt netkerfi fyrir mælingarbót, sem gerir kleift að fylgjast með mikilvægum víddum í rauntíma við vinnslu og leiðrétta verkfæraleiðir sjálfkrafa, sem lyftir nákvæmni einskiptis mótun á nýjar hæðir. Þessi tækni hentar sérstaklega vel fyrir hluti með strangar kröfur um víddar- og rúmfræðilegt þol, svo sem nýjar rafhlöðuhús og festingar fyrir ljósleiðara.

2. Að bæta skilvirkni vinnslu
Í fyrsta lagi, hvað varðar hagræðingu verkfæranýtingar, nýtir fimmása vinnsla einstaka staðsetningarmöguleika sína til að stilla vinnustykkishornið á snjallan hátt og tryggja að verkfærið haldist í bestu skurðstöðu allan tímann. Þessi tæknilegi eiginleiki hefur í för með sér byltingarkennda breytingu: hægt er að nota styttri og stífari verkfæri við vinnslu. Í samanburði við hefðbundna þriggjaása vinnslu er hægt að minnka lengd verkfærisins í fimmása vinnslu að meðaltali um 30–50%. Þetta stutta verkfærakerfi býður upp á verulega tæknilega kosti. – Titringsvídd minnkar um meira en 60% og sveigja verkfærisins minnkar um 45%, sem gerir kleift að auka skurðarbreytur um 20-30%, sem leiðir beint til verulegrar bættrar málmfjarlægingarhraða. Til dæmis, í vinnslu á álhlutum í geimferðum, getur málmfjarlægingarhraðinn við fimmása vinnslu náð 300-500 cm³/mín, sem er 1.5-2 sinnum hærri en við þriggjaása vinnslu.
Í öðru lagi, hvað varðar sparnað á vinnslutíma, nær fimmása vinnsla margvíslegri skilvirknibót. Með því að fækka endurklemmunaraðgerðum á vinnustykki er hægt að stytta vinnslutíma einstakra hluta um 40-60%. Ef við tökum dæmigerða vinnslu á bílamótum, þá krefst hefðbundin þriggjaása vinnsla 5-7 klemmuaðgerða, sem tekur um það bil 8 klukkustundir; en fimmása vinnsla krefst aðeins 1-2 klemmuaðgerða, sem styttir tímann í 3-4 klukkustundir. Að auki draga úr bjartsýni verkfæraslóða lausagangi um meira en 50%, sem eykur hlutfall virks skurðartíma úr hefðbundnum 60% í 85%.
Mikilvægara er að fimmása vinnsla nær samþættri hagræðingu framleiðsluferla. Hefðbundin dreifð fjölferla vinnsla er sameinuð í samfellt sjálfvirkt ferli, sem dregur úr biðtíma milli ferla og flutningsveltu. Nútímalegar fimmása vinnslustöðvar eru búnar stórum verkfærageymslum sem rúma yfir 60 verkfæri og hraðvirkum verkfæraskiptabúnaði (verkfæraskiptatími 1-2 sekúndur), ásamt háþrýstikælikerfum (þrýstingur allt að 70-100 bör) og snjöllum flísafjarlægingarkerfum, sem gerir kleift að framkvæma samfellda, ómannaða vinnslu í yfir 72 klukkustundir. Þessi mjög skilvirka framleiðslulíkan hentar sérstaklega vel fyrir vinnslu á nákvæmum hlutum í miklu magni, svo sem lækningaígræðslum og nákvæmnisgírum.
Í raunverulegum framleiðslutilvikum náði ákveðinn burðarvirki í geimferðum styttri vinnslutíma einstakra hluta úr 18 klukkustundum í 7 klukkustundir eftir að fimm ása vinnslu var tekin upp, þar sem verkfærakostnaður lækkaði um 40% og framleiðsluhlutfallið jókst úr 92% í 99.5%. Þessar tölur sýna framúrskarandi árangur fimm ása vinnslu við að auka framleiðsluhagkvæmni. Með framþróun snjallrar stýringartækni býður næsta kynslóð fimm ása vinnslumiðstöðva einnig upp á aðlögunarhæfni í skurðarbestun, sem gerir kleift að aðlaga breytur að raunverulegum skurðaraðstæðum til að auka enn frekar möguleika á framleiðsluhagkvæmni.
3. Framúrskarandi yfirborðsgæði
Fimmása vinnslutækni hefur sett nýja staðla í greininni fyrir gæði yfirborðs vinnuhluta með einstökum hreyfistýringarmöguleikum sínum. Kjarninn í þessum tæknilega kostum liggur í getu hennar til að fínstilla verkfæraleiðir á snjallan hátt og tryggja að skurðarferlið sé alltaf í bestu mögulegu ástandi.
Hvað varðar stjórnun á skurðarferlinu notar fimmása vinnslukerfið nákvæma hreyfireiknirit til að viðhalda stöðugu, bestu snertihorni milli verkfærisins og vinnustykkisins. Þessi kraftmikla aðlögunargeta skilar byltingarkenndum vinnsluniðurstöðum: sveiflur í skurðkrafti eru minnkaðar um meira en 50% og breytingar á flísþykkt eru stjórnaðar innan ±5%. Ef við tökum vinnslu á títanblöndu í geimferðaiðnaði sem dæmi, þá er stöðugleiki skurðkrafts fimmása vinnslu þrisvar sinnum meiri en þriggjaása vinnslu, sem leiðir beint til tveggja lykilkosta: endingartími verkfærisins lengist um 40–60% og yfirborðsgrófleiki bætist um 30–50%.
Hvað varðar yfirborðsáferð sýnir fimmása vinnsla einstaka kosti. Með því að viðhalda stöðugum skurðarskilyrðum og fínstilltum verkfæraferlum er hægt að ná spegilmyndandi áferð með yfirborðsgrófleika Ra0.4μm eða lægri. Slík yfirborðsgæði eru sérstaklega mikilvæg á háþróuðum sviðum eins og lækningatækjum og sjóntækjum. Raunverulegar prófunargögn sýna að yfirborðsgrófleiki gerviliðakúluhausa sem framleiddir eru með fimmása vinnslu getur náð Ra 0.1–0.2 μm, sem uppfyllir að fullu kröfur um ígræðslur, en styttir síðari slípunartíma úr 4 klukkustundum í 30 mínútur.
Umsóknir af 5-Axis CNC vinnsla
1. Geimferðaiðnaður
Í flug- og geimferðaiðnaðinum hefur 5-ása CNC-vinnsla orðið ómissandi kjarnatækni. Þessi tækni uppfyllir fullkomlega kröfur flug- og geimferðaiðnaðarins um vinnslu flókinna mannvirkja, afar nákvæmni og sérstök efni. Stórir einlitir byggingarhlutar nútíma flugvéla, svo sem vængskeljar og skrokkgrindur, þurfa nákvæma fræsingu með fimm-ása vinnslumiðstöðvum. Mikilvægir íhlutir flugvélahreyfla eru frábær dæmi um fimm-ása vinnslu: túrbínublöð verða að vera fræsuð til að framleiða nákvæma loftaflfræðilega fleti, þjöppudiskar verða að tryggja stranga eiginleika fyrir jafnvægi og brunahólfasamsetningar þurfa flóknar kælikerfisbyggingar. Þessir íhlutir eru venjulega úr erfiðum efnum eins og títanblöndum og nikkel-byggðum háhitablöndum. Fimm-ása vélar, með yfirburða stífleika og snjallri skurðstýringu, geta náð stöðugri og skilvirkri vinnslu á þessum efnum. Sérstaklega þarf nákvæmnisíhlutir í geimförum, svo sem gervihnattafestingar og stútar eldflaugarhreyfla, vinnslunákvæmni á míkrómetrastigi - svið þar sem fimm-ása vinnsla skarar sannarlega fram úr.
2. Framleiðsla lækningatækja
Læknaiðnaðurinn leggur mikla áherslu á 5-ása CNC vinnslu , fyrst og fremst vegna strangra staðla um lífsamhæfni og yfirborðsgæði sem lækningatæki þurfa. Gerviliðir (eins og mjaðmahylki og hnéprotesar) þurfa flókin líffærafræðileg yfirborð sem verða að passa fullkomlega við mannsbein, og fimm-ása vinnsla getur nákvæmlega endurskapað þessar sérsniðnu hönnun. Tannígræðslur með örþráðum og innri tengingar krefjast nákvæmni á yfirborði undir míkron, og það er einmitt þar sem fimm-ása vélar skara fram úr. Nútímaleg skurðtæki, sérstaklega lágmarksífarandi skurðtæki, þurfa fimm-ása tækni til að ná fram flóknum bogadregnum uppbyggingum og hvössum brúnum. Það er vert að taka fram að sérstakar kröfur lækningaiðnaðarins fela einnig í sér: vinnsluferlið verður að forðast krossmengun og yfirborðið má ekki hafa vinnslumerki eða örsprungur, sem krefst þess að fimm-ása vinnslustöðvar séu búnar sérhæfðum hreinsunarkerfum og ferlastýringarforritum. Með þróun persónulegrar læknisfræði sýnir fimm-ása vinnsla meiri kosti í framleiðslu á sérsniðnum lækningavörum í litlum upplögum.
3. Bílaiðnaður
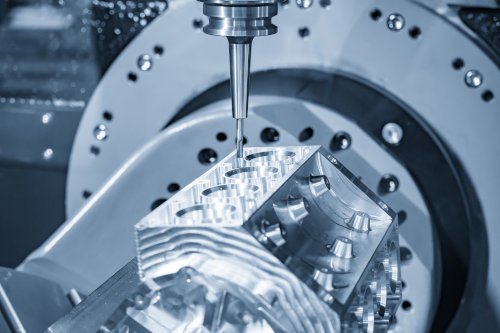
Bílaiðnaðurinn er að ganga í gegnum tæknibyltingu og 5-ása CNC-vinnsla gegnir sífellt mikilvægara hlutverki. Í hefðbundnum brunahreyflum er fimm-ása tækni notuð til að vinna flókna íhluti í afkastamiklum vélum: sveifarásarholur og kambásarholur í strokkablokkinni krefjast afar mikillar samása, en túrbínuhjól túrbóhleðslutækja krefjast nákvæmra vökvaaflfræðilegra yfirborða. Í framleiðslu kappakstursbíla og hugmyndabíla gerir fimm-ása vinnsla kleift að framleiða nákvæm mót fyrir kolefnisþráðaíhluti og samþætta vinnslu á léttum málmbyggingum. Með hraðri þróun rafknúinna ökutækja eru ný notkunarsvið stöðugt að koma fram: vinnsla á stórum þunnveggja byggingum fyrir rafhlöðuhús krefst stöðugleika fimm-ása véla, kælirásir í mótorhúsum krefjast sveigjanleika fimm-ása tækni og nákvæmir gírar í rafknúnum drifkerfum krefjast afar nákvæmrar vinnslugetu fimm-ása kerfa. Nýir íhlutir eins og skynjarafestingar fyrir greindar aksturskerfi og leysigeisla ratsjárhús setja einnig meiri kröfur um fimm-ása vinnslu. Fjöldaframleiðslueiginleikar bílaiðnaðarins knýja enn frekar áframhaldandi nýsköpun í sjálfvirkni og greind fyrir 5-ása vinnslu.
Þættir sem þarf að hafa í huga þegar þú velur a 5-Axis CNC vinnslumiðstöð
1. Greining á vinnsluþörfum
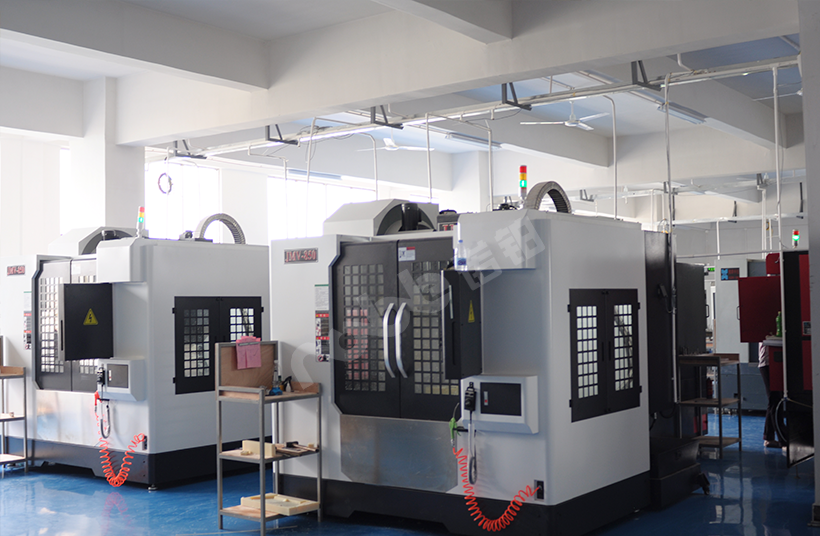
Þegar keypt er fimmása vinnslumiðstöð er fyrsta verkefnið að framkvæma ítarlega greiningu á vinnslukröfum. Þetta krefst skoðunar út frá mörgum víddum: í fyrsta lagi skal ákvarða efniseiginleika hlutanna sem á að vinna, þar á meðal gerð málms (eins og ál, títan eða háhitamálm), hörkubil og sérstakar vinnslukröfur (eins og vinnslu þunnveggja hluta). Í öðru lagi skal meta efnislegar stærðir hlutanna, þar á meðal hámarks ytri stærðir, þyngd og minnstu stærðir eiginleika sem þarf að vinna. Mikilvægara er að skilgreina nákvæmni kröfur um vinnslu skýrt, þar á meðal mikilvægar mælikvarðar eins og víddarþol, rúmfræðileg þol og yfirborðsgrófleika. Til dæmis þurfa byggingarhlutar í geimferðaiðnaði yfirleitt staðsetningarnákvæmni innan 0.01 mm, en mótframleiðslan gæti lagt meiri áherslu á yfirborðsgæði. Að auki er flækjustig byggingarhluta mikilvægur þáttur, svo sem tilvist djúpra hola, þröngra rifa eða flókinna bogadreginna fleta. Val á viðeigandi vélum ætti að vera nákvæmlega í samræmi við þessar kröfur, til að forðast bæði sóun á auðlindum af völdum of mikils afkastagetu búnaðar og skerðingu á vinnslugæðum vegna vanvirks búnaðar.

2. Nákvæmni vélaverkfæra
Nákvæmni fimmása véla er lykilatriði þegar vél er valin. Nákvæmni véla er fyrst og fremst mæld með eftirfarandi lykilþáttum: staðsetningarnákvæmni (venjulega 0.005–0.015 mm), endurtekinni staðsetningarnákvæmni (venjulega 0.003–0.008 mm) og nákvæmni í útlínuvinnslu. Mismunandi atvinnugreinar hafa mjög mismunandi nákvæmniskröfur: Flug- og læknisfræðiiðnaður krefst oft afar nákvæmra líkana (staðsetningarnákvæmni ≤ 0.005 mm), en almenn vélaframleiðsla gæti aðeins þurft nákvæmni upp á 0.01–0.02 mm. Það er vert að hafa í huga að nákvæmni véla er ekki aðeins háð nafnbreytum heldur einnig langtímastöðugleika, þar á meðal hitajöfnunargetu, titringsþoli og nákvæmniviðhaldsferli. Fyrir vinnslu á hlutum með miklum verðmætaaukningu er mælt með því að velja vél með nákvæmnistigi sem er einu stigi hærra en núverandi kröfur til að gefa svigrúm fyrir framtíðarþróun. Á sama tíma ætti að taka tillit til kraftmikillar nákvæmni vélaverkfærisins, þ.e. nákvæmni brautarinnar við háhraða vinnslu, sem er sérstaklega mikilvægt fyrir flókna yfirborðsvinnslu.
3. Upplýsingar um snúningsborð
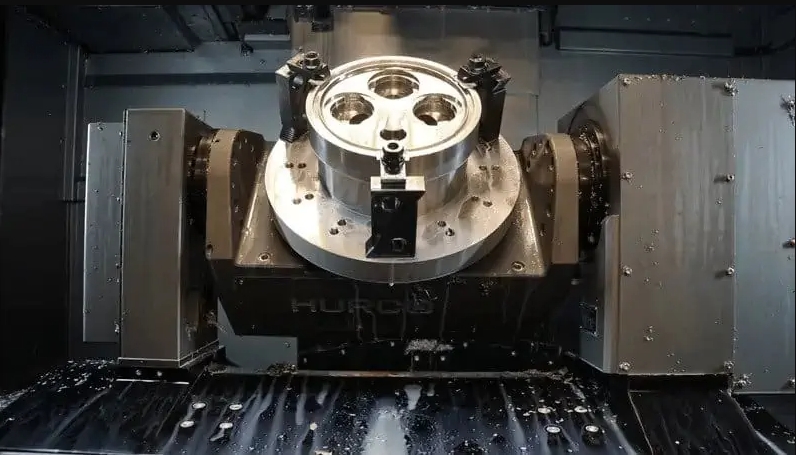
Sem kjarnaþáttur í fimmása vélbúnaði hafa afköst snúningsborðsins bein áhrif á vinnslugetu. Þegar borðið er metið eru fyrstu atriðin sem þarf að hafa í huga stærðarupplýsingar og burðargeta: staðlaðar gerðir eru yfirleitt með borðþvermál á bilinu 400 til 800 mm og burðargetu frá 500 til 3,000 kg. Sérsniðin borð geta verið nauðsynleg fyrir vinnslu stórra hluta. Snúningshraðaeiginleikar eru jafn mikilvægir: venjuleg vinnsla getur náð 200-500 snúninga á mínútu, en háhraðafræsun getur þurft borð sem getur náð 1000 snúningum á mínútu eða meira. Nákvæmni borðsins felur í sér snúningsnákvæmni (venjulega 0.005-0.01 mm) og halla nákvæmni, sem hafa bein áhrif á gæði vinnslu við fimmása ísetningu. Fyrir þungar skurðarforrit verður einnig að meta stífleika borðsins og toggetu. Nútímalegir vinnubekkir eru yfirleitt með beina driftækni og vökvaklemmukerfi, sem gerir þeim kleift að uppfylla bæði kröfur um háhraða og mikla stífleika samtímis. Þegar vinnuborð er valið er mælt með því að áskilja sér 20-30% afkastaminnkun miðað við dæmigerðar kröfur um hlutavinnslu til að tryggja langtímaáreiðanleika.
Hvort sem þú þarft sérsmíðaðar frumgerðir eða fjöldaframleiðslu, þá geta 5-ása CNC vinnslustöðvar NOBLE uppfyllt þarfir þínar. Með samstarfi við NOBLE, fagmannlegan framleiðanda CNC vinnsluhluta í Kína, færðu aðgang að tæknilegri þekkingu og hagkvæmni.
5-ása vinnsla á algengum spurningum
Hvernig vel ég áreiðanlegan framleiðanda 5-ása vinnsluhluta?
Leitaðu að framleiðendum með háþróaðan búnað, reynda verkfræðinga, strangt gæðaeftirlit og getu til að vinna með mismunandi efni.
Hvaða atvinnugreinar njóta mest góðs af 5-ása CNC vinnslu?
Iðnaður eins og flug- og geimferðaiðnaður, bílaiðnaður, framleiðsla lækningatækja og mótsmíði njóta góðs af nákvæmni og fjölhæfni 5-ása CNC vinnslu.







