
Apa cara terbaik untuk membangun wadah peralatan PCR ? Hal ini bergantung pada berapa banyak yang Anda butuhkan, seberapa tepat ukurannya, bahan apa yang digunakan, dan bagaimana menjaga kebersihannya. Pasar global diperkirakan akan tumbuh sebesar 8.5% setiap tahun hingga 2033, karena semakin banyak orang membutuhkan tes diagnostik. Laboratorium membutuhkan mesin yang andal untuk pekerjaan sehari-hari mereka. Bekerja sama dengan OEM dan pilihan desain yang baik sangat penting. Memulai desain wadah sejak dini membantu melewati uji kualifikasi. Pemasok yang menyaring udara dengan baik dan melacak setiap batch produksi lebih mungkin mendapatkan persetujuan. Proses PCR membutuhkan presisi dan kebersihan yang ketat. Mengetahui poin-poin ini membantu Anda memilih mesin PCR terbaik. Panduan ini memberi Anda rencana yang jelas untuk memilih metode yang tepat, mulai dari desain hingga wadah akhir.
Persyaratan Penutup Peralatan PCR
Pemilihan Material untuk Ketahanan Termal dan Kimia
Termoplastik vs. Logam untuk Selubung Peralatan PCR
Pemilihan material yang tepat menentukan seberapa baik kinerja wadah tersebut. Mesin PCR menghasilkan panas selama siklus termal. Wadah peralatan PCR harus mampu menahan panas ini tanpa bengkok atau melengkung. Material yang distabilkan panas mempertahankan bentuknya bahkan setelah banyak siklus panas. Penstabil termal dan modifikasi benturan adalah teknologi utama yang digunakan di sini. Material ini tahan terhadap kerapuhan dan kerusakan permukaan. Tabel di bawah ini membandingkan pilihan umum.
| Bahan | Sifat Ketahanan Termal & Kimia |
| Campuran ABS/PC | Tahan panas lebih tinggi dan kuat; berfungsi dengan baik dengan tisu pembersih umum untuk perawatan kesehatan. |
| polycarbonate | Tahan terhadap benturan; dapat retak jika terkena beberapa jenis alkohol dan tekanan yang terbentuk saat pencetakan tinggi. |
| PPSU | Mampu menangani autoklaf uap dan pembersihan yang kuat. |
| MENGINTIP | Cocok untuk kebutuhan suhu tinggi dan kekuatan tinggi; sangat tahan terhadap bahan kimia. |
| Aluminium | Membantu menyebarkan panas; dapat menggunakan lapisan isolasi untuk memenuhi batas suhu sentuh. |
| Besi tahan karat | Paling cocok untuk kebutuhan daya tahan tinggi dan sterilisasi yang sering. |
Setiap material memiliki fungsi yang berbeda. Logam seperti aluminium membantu menyebarkan panas. Termoplastik seperti PEEK tahan terhadap bahan kimia. Proses PCR membutuhkan kinerja material yang stabil.
Mengevaluasi Ketahanan Kimia terhadap Reagen Laboratorium
Laboratorium menggunakan bahan pembersih dan pelarut yang kuat. Material penutup harus tahan terhadapnya. Campuran ABS/PC bekerja dengan baik dengan tisu pembersih umum di bidang kesehatan. Polikarbonat membutuhkan pencetakan yang cermat untuk menghindari retak akibat tekanan. PPSU dapat menahan siklus autoklaf uap. PEEK sangat tahan terhadap bahan kimia keras. Material yang tepat melindungi peralatan. Ini memastikan masa pakai yang lama. Hal ini secara langsung memengaruhi sensitivitas dan akurasi hasil diagnostik.
Pertimbangan Desain Utama untuk Enklosur Peralatan PCR
Manajemen Termal dan Strategi Pembuangan Panas
Kabinet PCR dirancang untuk menyediakan lingkungan yang terkontrol dan bebas kontaminasi untuk pengaturan reaksi berantai polimerase, dengan menggabungkan fitur-fitur yang mengatasi stabilitas termal dan pengendalian partikel di udara.
Mesin PCR berkapasitas tinggi menghasilkan lebih banyak panas selama pengoperasian. Penutup mesin harus mampu mengelola panas ini dengan baik. Sistem kontrol lingkungan mencakup sensor yang presisi. Sensor-sensor ini memeriksa dan menyesuaikan suhu dan kelembapan sepanjang waktu. Hal ini mencegah sampel dari kerusakan. Mesin PCR yang cepat menghasilkan lebih banyak panas dalam siklus yang lebih pendek. Desain penutup mesin harus memperhitungkan hal ini. Manajemen termal yang baik menjaga kinerja teknologi PCR tetap stabil.
Meminimalkan Kontaminasi dengan Permukaan Halus dan Tidak Berpori
Pengendalian kontaminasi sangat penting untuk diagnostik. Kabinet PCR menghilangkan 99.99% partikel sekecil 0.3 mikron. Filtrasi HEPA menciptakan penghalang steril terhadap kontaminan di udara. Sterilisasi UV pada panjang gelombang 254nm membunuh kuman secara efektif. Gradien tekanan negatif menghentikan udara luar masuk ke area kerja. Permukaan interior yang mulus tidak meninggalkan tempat untuk kontaminasi. Hal ini memudahkan pembersihan. Kabinet harus mendukung fitur-fitur ini. Ini sangat penting untuk diagnostik molekuler dan aplikasi pengujian genetik. Bahkan mesin PCR portabel pun membutuhkan pengendalian kontaminasi ini. Pengendalian ini melindungi sampel DNA dari kerusakan.
Standar Regulasi untuk Selubung Peralatan Medis
Kepatuhan ISO 13485
Produsen harus mengikuti standar manajemen mutu. ISO 13485 mencakup sistem mutu perangkat medis. Kepatuhan memastikan kualitas produk yang stabil. Ini mendukung diagnostik klinis dan aplikasi genomik. Sertifikasi menunjukkan komitmen terhadap kualitas. Laboratorium mencari pemasok bersertifikat. Mitra bersertifikat memberikan kepercayaan kepada laboratorium diagnostik dalam memilih peralatan.
Persyaratan Keselamatan IEC 61010-2-101
IEC 61010-2-101 secara khusus mencakup peralatan diagnostik in vitro. Ini termasuk mesin PCR. Standar ini mencakup keselamatan listrik, bahaya mekanis, dan keselamatan termal. Penilaian risiko diperlukan untuk instrumen diagnostik. Pengujian biokompatibilitas sesuai ISO 10993 berlaku untuk segel yang bersentuhan dengan sampel. Validasi sterilisasi memastikan bahan penutup dapat menangani metode umum. Persyaratan ini melindungi operator. Persyaratan ini memastikan pengujian yang andal di laboratorium diagnostik. Kapasitas pengujian bergantung pada pengoperasian mesin yang stabil. Amplifikasi DNA membutuhkan kontrol termal yang tepat. Sensitivitas penting untuk setiap pengujian.
Pembuatan Enklosur Peralatan PCR proses
Ada empat cara utama untuk membuat penutup untuk mesin siklus termal. Setiap metode paling cocok untuk kebutuhan yang berbeda, seperti berapa banyak bagian yang dibutuhkan, seberapa tepat bagian tersebut harus dibuat, dan seberapa bersih bagian tersebut harus dijaga. Pemesinan CNC, pencetakan 3D, pencetakan injeksi, dan fabrikasi lembaran logam masing-masing memiliki keunggulan tersendiri. Tabel di bawah ini menunjukkan bagaimana proses-proses ini sesuai dengan berbagai penggunaan penutup.
| Proses Manufaktur | Sub-proses Utama | Aplikasi Khas pada Selubung Peralatan PCR |
| Mesin CNC | Pemotongan presisi tinggi, toleransi ketat | Rangka instrumen, pelat pemasangan, braket presisi, komponen pembuangan panas |
| Fabrikasi Lembaran Logam | Pemotongan laser, pembengkokan CNC, pengelasan, menarik | Panel penutup, rangka struktural, penutup peralatan laboratorium |
| Cetakan Injeksi | Desain cetakan, injeksi material bertekanan tinggi | Penutup, wadah, dan komponen internal bervolume tinggi. |
| 3D Printing | Deposisi aditif lapis demi lapis | Prototipe, braket khusus, geometri internal yang kompleks |
Pembuatan Prototipe dan Proses Produksi Volume Rendah (CNC & Pencetakan 3D)
Pemesinan CNC untuk Toleransi Ketat dan Geometri Kompleks
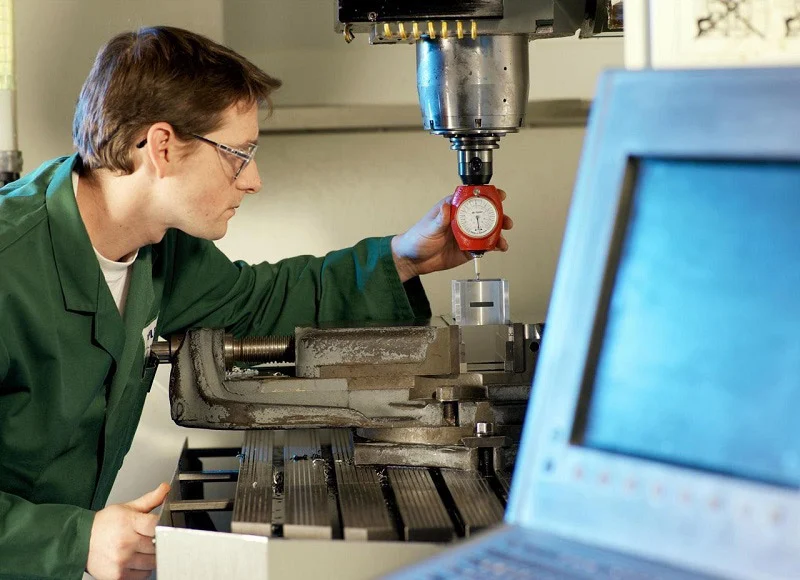
Pemesinan CNC memotong material dari blok padat aluminium, baja tahan karat, atau plastik teknik. Metode ini memberikan dimensi yang sangat tepat. Rangka instrumen dan pelat pemasangan membutuhkan presisi semacam ini. Bagian yang menyebarkan panas juga mendapat manfaat dari toleransi ketat yang dapat dicapai CNC. Proses ini dapat menangani bentuk-bentuk rumit yang sulit ditangani oleh metode lain. Hasil akhir permukaan dari pemesinan CNC memenuhi kebutuhan ruang bersih tanpa banyak pekerjaan tambahan. Untuk produksi dalam jumlah kecil, CNC menawarkan waktu pengerjaan yang cepat tanpa biaya perkakas. Setiap bagian harganya lebih mahal daripada yang dicetak, tetapi tidak perlu membayar cetakan di muka menjadikannya pilihan yang baik untuk jumlah di bawah beberapa ratus unit. Limbah material menjadi perhatian, tetapi daur ulang serpihan sedikit membantu.
Pencetakan 3D untuk Iterasi Cepat dan Desain Kustom
Pencetakan 3D membangun komponen lapis demi lapis dari model digital. Teknologi ini sangat bagus untuk membuat bentuk kompleks yang tidak dapat dilakukan oleh mesin konvensional. Printer desktop tipikal harganya antara $379 dan $3,440, sehingga terjangkau untuk lingkungan penelitian. Tinggi lapisan 0.2 mm dengan deviasi di bawah 0.2 mm dari model CAD bekerja dengan baik untuk sebagian besar prototipe. Filamen ABS menghasilkan komponen hitam, buram, dan kuat yang bagus untuk pengujian wadah. Tim desain dapat dengan cepat mencoba versi baru, mencetak komponen yang diperbarui dalam semalam. Kecepatan ini sangat mempercepat siklus pengembangan. Braket khusus dan dudukan internal mendapat manfaat dari kebebasan desain. Namun, komponen yang dicetak tidak memiliki kualitas permukaan yang sama dengan komponen yang dikerjakan dengan mesin. Langkah tambahan seperti pengamplasan dan penyegelan diperlukan untuk membuat permukaan siap untuk ruang bersih. Teknologi ini paling baik untuk prototipe dan volume yang sangat rendah, bukan untuk produksi massal.
Produksi Volume Tinggi dengan Pencetakan Injeksi
Kualitas Konsisten dan Biaya Per Unit Rendah dalam Skala Besar
Pencetakan injeksi memaksa plastik cair panas ke dalam cetakan baja di bawah tekanan tinggi. Proses ini menghasilkan komponen identik dengan konsistensi yang luar biasa. Setelah cetakan dibuat, biaya per komponen turun drastis. Volume produksi hingga puluhan ribu unit menjadikan ini pilihan yang paling hemat biaya. Komponen hasil cetakan memiliki permukaan yang halus dan tidak berpori sehingga tahan terhadap kontaminasi. Ini sangat penting untuk peralatan diagnostik molekuler. Pengulangan hasil pencetakan injeksi berarti setiap wadah memenuhi spesifikasi yang sama. Kontrol kualitas menjadi lebih mudah ketika dimensinya hampir tetap sama. Untuk mesin PCR yang sudah mapan dengan desain yang stabil, pencetakan injeksi memberikan nilai jangka panjang terbaik.
Pertimbangan Investasi Awal untuk Peralatan dan Desain Cetakan
Biaya pembuatan perkakas awal untuk pencetakan injeksi sangat tinggi. Cetakan baja berharga puluhan ribu dolar dan membutuhkan waktu berminggu-minggu untuk dibuat. Desain cetakan harus memperhitungkan sudut kemiringan, ketebalan dinding, dan penempatan gerbang. Desain cetakan yang buruk menyebabkan lengkungan, tanda penyusutan, atau hasil cetakan yang kurang sempurna. Pilihan material sangat memengaruhi desain cetakan. Material yang distabilkan panas untuk aplikasi PCR mungkin memerlukan suhu cetakan yang lebih tinggi. Memutuskan untuk berinvestasi dalam perkakas membutuhkan keyakinan pada desain produk. Perubahan desain setelah cetakan dibuat sangat mahal. Sebagian besar produsen menyelesaikan pembuatan prototipe secara menyeluruh sebelum berkomitmen pada pencetakan injeksi. Keuntungannya berasal dari biaya per bagian yang rendah dan hasil produksi yang tinggi setelah produksi dimulai.
Fabrikasi Logam Lembaran untuk Selubung Struktural
Pemotongan, Pembengkokan, dan Pengelasan untuk Rangka yang Kokoh
Fabrikasi lembaran logam dimulai dengan lembaran logam datar. Pemotongan laser menciptakan garis luar yang presisi. Pembengkokan CNC membentuk material menjadi bentuk tiga dimensi. Pengelasan menyatukan bagian-bagian untuk perakitan permanen. Proses ini menghasilkan rangka yang kuat yang dapat menahan tekanan mekanis. Baja tahan karat dan aluminium adalah pilihan umum. Material ini menawarkan daya tahan dan ketahanan panas yang tinggi. Rangka lembaran logam mampu menangani kebutuhan termal teknologi PCR dengan baik. Proses ini cocok untuk volume menengah di mana perkakas cetakan injeksi tidak menguntungkan. Waktu pengerjaan fabrikasi lebih singkat daripada pembuatan cetakan. Kekuatan struktural menjadikan metode ini ideal untuk instrumen yang lebih besar yang membutuhkan dukungan yang kokoh.
Integrasi Perangkat Keras dan Perisai Elektromagnetik
Rangka dari lembaran logam memudahkan penambahan perangkat keras. Paku keling dan pengencang memasang komponen langsung ke rangka. Logam itu sendiri menyediakan perisai elektromagnetik, yang melindungi elektronik sensitif dari interferensi. Ini sangat berharga untuk instrumen diagnostik yang perlu menjaga kualitas sinyal. Gasket pelindung tambahan dapat ditambahkan pada titik perakitan. Pilihan penyelesaian permukaan meliputi pelapisan bubuk, sandblasting, dan penyikatan. Perlakuan ini meningkatkan ketahanan korosi dan kepatuhan ruang bersih. Kombinasi kekuatan struktural dan perisai menjadikan lembaran logam pilihan serbaguna untuk banyak aplikasi. Desain mesin PCR portabel sering menggunakan pendekatan ini untuk daya tahan selama pengangkutan.
Pilihan antara proses-proses ini bergantung pada volume produksi, kebutuhan presisi, dan batasan anggaran. Pembuatan prototipe lebih menyukai pencetakan 3D dan permesinan CNC. Produksi volume tinggi membutuhkan pencetakan injeksi. Kebutuhan struktural mengarah pada fabrikasi lembaran logam. Banyak produsen menggabungkan proses, menggunakan CNC untuk komponen presisi dan lembaran logam untuk rangka utama. Pendekatan hibrida ini menyeimbangkan biaya, kualitas, dan kinerja. Memahami setiap proses membantu OEM membuat keputusan yang tepat untuk kebutuhan peralatan spesifik mereka.
Perbandingan Proses untuk Penutup Peralatan PCR
Biaya, Waktu Tunggu, dan Skalabilitas
Investasi Awal vs. Biaya Per Bagian untuk Setiap Proses
Biaya setiap metode memengaruhi pilihan. Biaya pengaturan dan biaya per bagian sangat berbeda untuk keempat proses tersebut.
| Proses | Biaya Penyiapan/Peralatan | Biaya Per Unit (Volume Rendah) | Biaya Per Unit (Volume Tinggi) |
| 3D Printing | Minimalis (tanpa peralatan) | Moderat | Moderat |
| Cetakan Injeksi | Tinggi (cetakan khusus $10+) | Sangat tinggi | Sangat rendah |
| Mesin CNC | Sedang (pemrograman & perlengkapan) | Moderat | Sedang hingga rendah |
| Pemeran/Tradisional | Tinggi (cetakan atau jamur) | High | Rendah |
Fabrikasi lembaran logam dan permesinan CNC memiliki biaya pengaturan menengah yang berasal dari jig khusus dan waktu operator. Pencetakan 3D tidak memerlukan perkakas. Pencetakan injeksi membutuhkan biaya awal paling besar, dengan cetakan khusus yang harganya lebih dari $10,000 sebelum membuat komponen apa pun. Investasi ini hanya masuk akal jika Anda membuat banyak komponen. Produksi dalam jumlah kecil akan membagi biaya cetakan ke beberapa komponen, sehingga setiap komponen memiliki biaya perkakas yang tinggi. Produksi dalam jumlah besar akan membaginya ke ribuan komponen, sehingga harga per komponen turun drastis.
Perkiraan Waktu Tunggu untuk Prototipe Dibandingkan dengan Produksi Massal
Waktu tunggu prototipe paling baik untuk pencetakan 3D. Casing yang dicetak 3D dapat dikirim dalam beberapa hari setelah desain akhir. Pemesinan CNC membutuhkan waktu sedikit lebih lama karena pemrograman. Keduanya menghindari waktu berminggu-minggu yang dibutuhkan untuk pembuatan cetakan. Proses produksi massal mengubah jangka waktu. Pencetakan injeksi membutuhkan desain cetakan, pemotongan baja, dan uji coba. Ini dapat memakan waktu beberapa minggu sebelum produksi penuh. Fabrikasi lembaran logam berada di antaranya. Pemotongan laser dan pembengkokan CNC membutuhkan waktu untuk pengaturan, tetapi kemudian berjalan dengan cepat. OEM yang merencanakan peluncuran harus memikirkan jangka waktu ini. Proyek mesin PCR cepat dengan jadwal ketat mungkin dimulai dengan prototipe yang dicetak 3D. Kemudian beralih ke pencetakan injeksi ketika desain sudah stabil. Pendekatan bertahap ini menyeimbangkan kecepatan dengan biaya jangka panjang.
Presisi, Toleransi, dan Penyelesaian Permukaan
Mencapai Toleransi Ketat dengan CNC vs. Pencetakan Injeksi
Pemesinan CNC memberikan kontrol ukuran paling ketat di antara keempat proses tersebut. Alat potong menghilangkan material dengan presisi yang berulang. Rangka instrumen dan pelat pemasangan mempertahankan posisi yang tepat. Akurasi ini penting untuk mesin PCR yang menyelaraskan bagian optik atau elemen pemanas. Pencetakan injeksi juga mendapatkan toleransi yang ketat setelah cetakan terbukti. Ia meniru rongga cetakan dengan sangat baik. Variasi antar bagian tetap kecil selama produksi jangka panjang. Penyusutan cetakan membuatnya lebih sulit. Setiap material menyusut secara berbeda saat pendinginan. Perancang cetakan harus memperhitungkan hal ini. Pemesinan CNC menghindari masalah penyusutan. Pemotongan menghilangkan material dari blok padat, sehingga dimensi tetap sesuai dengan model CAD. Untuk penyelarasan kritis, CNC seringkali lebih unggul. Untuk bagian bervolume tinggi dengan bentuk yang konsisten, pencetakan injeksi memberikan presisi serupa dengan biaya lebih rendah.
Persyaratan Pasca-Pemrosesan untuk Komponen yang Dicetak 3D
Komponen hasil cetak 3D memerlukan pengerjaan tambahan sebelum digunakan di ruang bersih. Garis lapisan meninggalkan tonjolan kecil di setiap permukaan. Tonjolan ini memerangkap kotoran dan sulit dibersihkan. Pengamplasan menghaluskan permukaan tetapi membutuhkan waktu. Penyegelan mengisi lubang-lubang tersebut. Penghalusan uap adalah pilihan lain untuk beberapa material. Setiap langkah menambah tenaga kerja dan biaya. Permukaan akhir hampir sama baiknya dengan komponen yang dikerjakan dengan mesin atau cetakan, tetapi tidak persis sama. Untuk prototipe, kompromi ini cukup baik. Untuk wadah produksi, langkah-langkah tambahan mengurangi manfaat biaya dari pencetakan 3D. Tim desain harus memasukkan pasca-pemrosesan dalam anggaran dan jadwal mereka. Komponen hasil cetak yang membutuhkan banyak penyelesaian mungkin lebih mahal daripada komponen yang dikerjakan dengan mesin.
Kompatibilitas Material dan Kepatuhan Regulasi
Proses manakah yang paling mendukung material berstandar ISO 13485?
Sertifikasi ISO 13485 membutuhkan pelacakan material yang terdokumentasi. Setiap batch resin atau logam harus dilacak dari pemasok hingga bagian jadi. Pemesinan CNC dan pencetakan injeksi menangani hal ini dengan baik. Pemasok material memberikan sertifikat analisis untuk setiap lot. Fabrikasi lembaran logam menawarkan pelacakan serupa untuk aluminium dan baja tahan karat. Pencetakan 3D memiliki lebih banyak tantangan. Formula resin berubah antara pemasok dan batch. Standar dokumentasi sangat bervariasi di seluruh industri manufaktur aditif. Beberapa produsen filamen dan resin sekarang menawarkan material kelas medis dengan pelacakan lengkap. Tetapi pilihan ini masih terbatas dibandingkan dengan metode tradisional. Laboratorium dan produsen peralatan diagnostik harus memeriksa dokumentasi material sebelum memilih proses. Selubung peralatan PCR harus memenuhi standar kualitas yang sama dengan instrumen di dalamnya.
Mensertifikasi Selubung Akhir untuk Penggunaan Medis
Sertifikasi akhir membutuhkan lebih dari sekadar memilih material yang tepat. Seluruh wadah harus lulus uji keamanan dan kinerja. IEC 61010-2-101 mencakup persyaratan keselamatan listrik, mekanik, dan termal untuk peralatan IVD. Pengujian biokompatibilitas sesuai ISO 10993 berlaku untuk setiap permukaan yang menyentuh sampel. Validasi sterilisasi memeriksa bahwa wadah tersebut tahan terhadap metode pembersihan umum. Setiap proses manufaktur memengaruhi sertifikasi secara berbeda. Pencetakan injeksi menghasilkan komponen yang konsisten dan dapat diprediksi hasil pengujiannya. Pemesinan CNC menawarkan konsistensi yang sama untuk komponen logam. Komponen yang dicetak 3D membutuhkan validasi tambahan. Adhesi lapisan dan porositas permukaan berubah antar proses pembuatan. Hal ini membuat sertifikasi lebih sulit. Fabrikasi lembaran logam memberikan hasil yang kuat dan dapat diulang. Pilihan proses secara langsung memengaruhi kelancaran proses sertifikasi. Mitra yang berpengalaman dalam manufaktur perangkat medis dapat membantu memandu hal ini. Keahlian mereka menurunkan risiko kegagalan pengujian dan desain ulang yang mahal.
Perbandingan ini menunjukkan tidak ada satu metode terbaik. Setiap proses melayani kebutuhan yang berbeda. Pembuatan prototipe paling baik dilakukan dengan pencetakan 3D dan permesinan CNC. Produksi volume tinggi membutuhkan cetakan injeksi. Kebutuhan struktural mengarah pada lembaran logam. Banyak produsen menggabungkan proses untuk hasil terbaik. Komponen presisi yang dikerjakan dengan mesin CNC pas di dalam wadah lembaran logam. Penutup cetakan injeksi melindungi rakitan. Pendekatan hibrida ini membuat mesin PCR lebih akurat sekaligus mengendalikan biaya. Sensitivitas hasil diagnostik bergantung pada kinerja instrumen yang stabil. Kinerja tersebut dimulai dengan wadah yang tepat. Kapasitas produksi di laboratorium bergantung pada mesin yang beroperasi dengan andal. Peningkatan efisiensi berasal dari pemilihan jalur manufaktur yang tepat. Setiap keputusan, dari material hingga proses, membentuk produk akhir. OEM yang memahami pertimbangan ini membuat pilihan yang lebih baik untuk peralatan PCR mereka.
Kerangka Pengambilan Keputusan
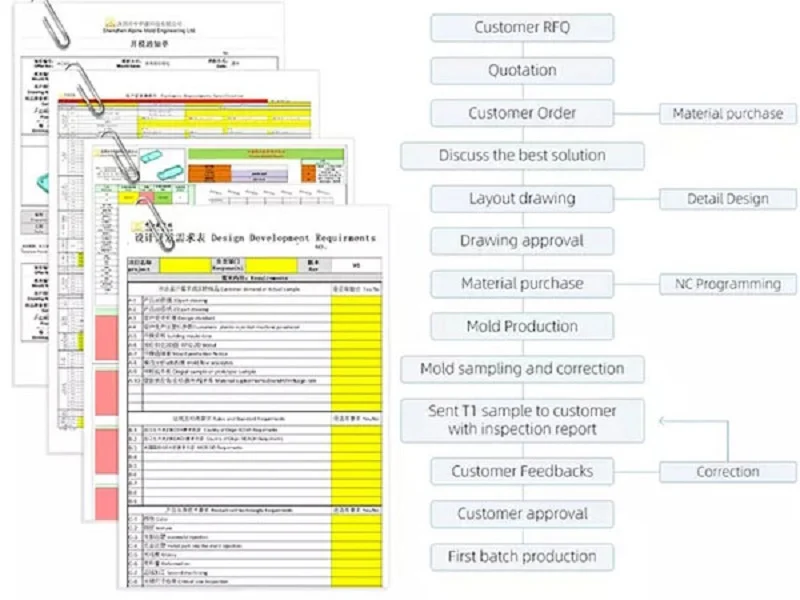
Memilih jalur manufaktur yang tepat untuk wadah peralatan PCR berarti mengikuti kerangka kerja yang jelas. Pilihan peralatan yang tepat bergantung pada proyek spesifik Anda. Tiga langkah ini mengubah persyaratan teknis menjadi keputusan konkret. Langkah-langkah ini mencakup volume, presisi, dan anggaran. Setiap langkah mempersempit pilihan. Hasilnya adalah jalur yang jelas ke depan.
Langkah 1: Tentukan Volume Produksi Anda
Mengidentifikasi Ambang Batas Volume Rendah, Sedang, dan Tinggi
Langkah pertama menjawab pertanyaan sederhana. Berapa banyak unit yang Anda butuhkan? Volume rendah mencakup prototipe dan produksi dalam jumlah kecil, di mana pencetakan 3D dan permesinan CNC sesuai dengan kisaran ini. Mereka tidak memerlukan investasi awal yang besar. Volume menengah cocok untuk fabrikasi lembaran logam dan CNC tingkat lanjut. Volume tinggi adalah di mana pencetakan injeksi menjadi pilihan terbaik. Biaya cetakan di awal sangat tinggi. Tetapi harga per bagian turun sangat rendah. Ini penting untuk mesin PCR yang digunakan di laboratorium dengan throughput tinggi. Throughput lini produksi Anda harus sesuai dengan permintaan pengujian. Sistem PCR untuk laboratorium diagnostik pusat membutuhkan volume tinggi. Prototipe penelitian membutuhkan volume rendah. Langkah ini saja menghilangkan banyak pilihan untuk proyek PCR apa pun. Ambang batas volume tidak tetap. Ambang batas tersebut bergeser berdasarkan kompleksitas bagian. Kuncinya adalah menghitung titik impas. Di sinilah biaya perkakas terbayar oleh biaya per bagian yang lebih rendah.
Langkah 2: Evaluasi Kebutuhan Presisi dan Kompleksitas
Mencocokkan Persyaratan Geometri dan Toleransi dengan Suatu Proses
Langkah kedua melihat bagian itu sendiri. Bentuk apa yang dibutuhkan? Seberapa tepatkah bentuknya? Presisi bukanlah pilihan untuk peralatan PCR. Akurasi siklus termal bergantung pada kesesuaian bagian. Sensitivitas uji diagnostik bergantung pada keselarasan yang stabil. Pemesinan CNC memiliki toleransi yang paling ketat. Ini adalah pilihan mesin PCR terbaik untuk titik pemasangan yang kritis. Pencetakan 3D menangani bentuk internal yang kompleks. Saluran pendingin dan braket khusus mudah dicetak. Tetapi hasil akhir permukaannya kasar. Pasca-pemrosesan menambah waktu dan biaya. Pencetakan injeksi memberikan permukaan yang halus dan dapat diulang. Ini ideal untuk wadah mesin PCR terbaik dalam produksi. Lembaran logam menawarkan kekuatan dan perisai elektromagnetik. Gunakan langkah panduan pembelian mesin PCR ini untuk mencocokkan geometri dengan proses. Bentuk yang kompleks dengan toleransi yang ketat mungkin membutuhkan CNC terlebih dahulu, kemudian pencetakan. Kotak sederhana membutuhkan lembaran logam. Proses pemilihan peralatan laboratorium harus mempertimbangkan faktor-faktor ini. Keputusan untuk memilih mesin PCR terbaik dimulai dengan wadahnya. Ketidaksesuaian di sini menyebabkan penundaan dan biaya tinggi. Geometri menentukan pilihan proses. Tingkat toleransi menentukan biaya. Toleransi yang ketat dapat dicapai dengan pemesinan CNC dan pencetakan presisi, sementara pencetakan 3D menawarkan akurasi yang lebih rendah untuk geometri yang kompleks. Langkah ini memerlukan peninjauan yang cermat terhadap model CAD.
Langkah 3: Pertimbangkan Anggaran dan Jangka Waktu
Menyeimbangkan Biaya Perkakas dengan Harga Per Bagian dan Waktu Pemasaran
Langkah ketiga menyeimbangkan uang dan waktu. Anggaran bukan hanya tentang biaya per bagian, tetapi juga total biaya proyek. Biaya perkakas adalah pengeluaran awal terbesar. Cetakan injeksi berharga puluhan ribu dolar. Pemesinan CNC membutuhkan perlengkapan tetapi tidak memerlukan cetakan yang membutuhkan waktu lama. Pencetakan 3D tidak memerlukan biaya perkakas. Harga per bagian menceritakan kisah yang berbeda. Volume tinggi membuat pencetakan injeksi menjadi yang termurah. Volume rendah membuat pencetakan 3D atau CNC lebih murah. Jangka waktu juga memengaruhi pilihan. Proyek PCR dengan jadwal cepat mungkin melewatkan pencetakan injeksi. Cetakan membutuhkan waktu berminggu-minggu untuk dibuat. CNC dan pencetakan 3D dapat dimulai segera. Kecepatan ini membuat produk Anda lebih cepat sampai ke pasar. Perusahaan diagnostik sering menghadapi tenggat waktu yang ketat. Laboratorium diagnostik membutuhkan peralatan sekarang. Pendekatan hibrida bekerja dengan baik. Gunakan CNC untuk batch pertama. Kemudian beralih ke pencetakan injeksi untuk batch berikutnya. Ini menyeimbangkan kecepatan dan biaya jangka panjang. Mitra dapat membantu Anda menghitung pertimbangan ini. Tim mereka mengevaluasi seluruh proses untuk Anda. Mereka melihat biaya cetakan, harga per bagian, dan waktu tunggu. Mereka memberi Anda rekomendasi yang jelas. Hal ini mengurangi risiko pengambilan keputusan yang buruk.
Ketiga langkah ini menciptakan proses yang dapat diulang untuk proyek pembuatan kotak atau wadah apa pun. Pertama, tentukan volumenya. Kedua, evaluasi ketelitiannya. Ketiga, seimbangkan anggaran dan jangka waktu. Hasilnya adalah jalur manufaktur yang jelas. Bagian selanjutnya menunjukkan contoh nyata dari pilihan-pilihan ini dalam praktiknya.
Studi Kasus dalam Pembuatan Enklosur Peralatan PCR
Prototipe Penelitian Bervolume Rendah Menggunakan Mesin CNC
Perubahan Desain Iteratif dan Waktu Pengerjaan yang Cepat
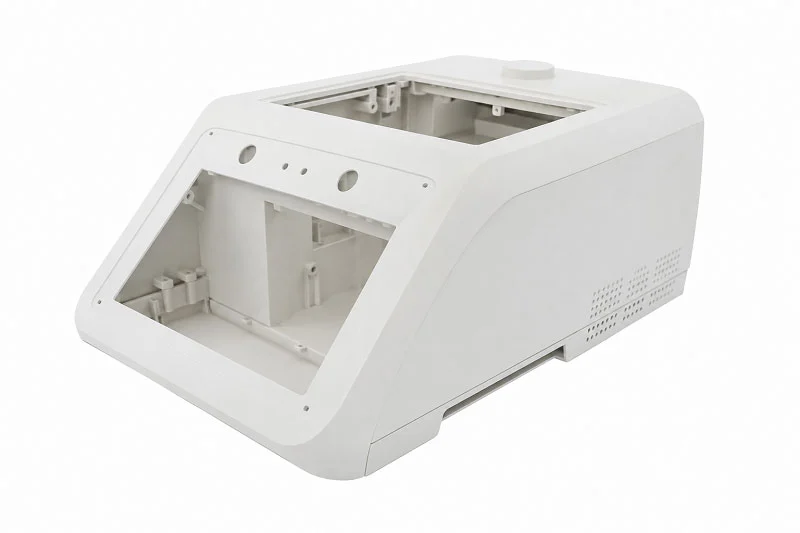
Laboratorium genomika universitas membutuhkan wadah khusus untuk prototipe PCR baru. Tim tersebut berencana hanya membuat sejumlah kecil unit untuk studi validasi. Pencetakan injeksi tidak masuk akal untuk volume produksi tersebut. Biaya cetakan saja akan lebih mahal daripada seluruh anggaran proyek.
Pemesinan CNC menawarkan solusi yang tepat. Pabrikan memprogram jalur pemotongan langsung dari model CAD. Tanpa investasi perkakas berarti desain dapat diubah dengan bebas. Versi pertama menunjukkan masalah jarak bebas di sekitar blok pemanas. Tim memperbarui model dan mendapatkan suku cadang baru dalam beberapa hari. Perputaran cepat ini terbukti sangat penting. Setiap perubahan desain meningkatkan manajemen termal dan akses komponen.
Casing aluminium yang diproses dengan mesin juga memberikan pembuangan panas alami. Laboratorium tersebut menghindari penambahan perangkat pendingin ekstra. Hasil akhir permukaan memenuhi persyaratan ruang bersih tanpa langkah tambahan. Proyek ini beralih dari konsep ke instrumen yang berfungsi dalam hitungan minggu, bukan bulan. Untuk lingkungan penelitian dengan volume produksi yang tidak pasti, pemesinan CNC menawarkan fleksibilitas yang tidak dapat ditandingi oleh proses lain.
Kotak Pelindung untuk Mesin PCR yang Digunakan dalam Diagnostik
Pencetakan Injeksi Volume Tinggi untuk Kualitas yang Konsisten
Sebuah perusahaan diagnostik bersiap meluncurkan sistem PCR komersial untuk laboratorium klinis. Permintaan pasar diproyeksikan mencapai puluhan ribu unit setiap tahun. Volume produksi tersebut membutuhkan proses manufaktur yang dirancang untuk skala besar dan pengulangan yang konsisten.
Pencetakan injeksi muncul sebagai pilihan yang jelas. Sumber industri menyebutkan "Rumah Perangkat Diagnostik" sebagai aplikasi umum, khususnya menyebutkan wadah untuk mesin PCR. Pencetakan mikro injeksi presisi melayani pasar diagnostik dan genomik secara langsung. Proses ini menghasilkan komponen yang identik di setiap proses produksi. Konsistensi ini penting untuk kepatuhan terhadap peraturan dan jaminan kualitas.
Investasi awal untuk cetakan sangat signifikan. Biaya per bagian turun drastis setelah produksi dimulai. Setiap wadah yang dihasilkan memiliki permukaan yang halus dan tidak berpori sehingga tahan terhadap kontaminasi. Bagian-bagian yang dicetak memenuhi persyaratan dokumentasi ISO 13485 dengan ketertelusuran material yang lengkap. Perusahaan meningkatkan produksi dengan percaya diri, karena mengetahui setiap unit sesuai dengan desain yang telah divalidasi. Untuk produk yang sudah mapan dengan desain yang stabil, pencetakan injeksi memberikan total biaya terendah pada volume produksi yang tinggi.
Penutup Geometri Kompleks melalui Pencetakan 3D
Mengatasi Keterbatasan Desain dalam Manufaktur Tradisional
Sebuah perusahaan rintisan yang mengembangkan perangkat PCR portabel menghadapi tantangan unik. Perangkat tersebut membutuhkan saluran pendingin internal yang mengikuti jalur melengkung di sekitar modul deteksi optik. Pemesinan tradisional tidak dapat membuat saluran-saluran ini. Pencetakan injeksi akan membutuhkan tindakan samping yang kompleks dan banyak slide, sehingga biaya perkakas menjadi di luar jangkauan.
Pencetakan 3D memecahkan masalah geometri. Tim desain menanamkan saluran pendingin konformal langsung ke dinding wadah. Saluran-saluran ini mengikuti kontur persis komponen internal. Bagian yang dicetak menggabungkan beberapa bagian yang dikerjakan secara mekanis menjadi satu komponen tunggal. Waktu perakitan berkurang secara signifikan.
Prototipe tersebut menunjukkan kinerja yang baik dalam pengujian awal. Kekasaran permukaan memerlukan pemrosesan lanjutan untuk memenuhi standar ruang bersih. Tim menerapkan penghalusan uap dan menyegel permukaan eksterior. Penutup akhir memenuhi persyaratan sensitivitas untuk deteksi fluoresensi. Pendekatan ini terbukti ideal untuk produksi dalam volume rendah di mana kompleksitas desain lebih besar daripada biaya per bagian. Perusahaan rintisan tersebut memvalidasi konsep mereka dan kemudian beralih ke pencetakan injeksi setelah volume produksi membenarkan investasi peralatan.
Studi kasus ini menunjukkan pertimbangan praktis antara proses manufaktur. Volume menjadi penentu keputusan. Kompleksitas membentuk pilihan. Anggaran dan jangka waktu menetapkan batasan. Mitra manufaktur membawa pengalaman di keempat proses tersebut. Tim teknik mereka membantu OEM menavigasi pilihan-pilihan ini dengan percaya diri.
Bermitra dengan NOBLE untuk Proyek Penutup Peralatan PCR Anda

NOBLE adalah produsen terkemuka yang bekerja dengan logam dan plastik untuk perangkat medis. Perusahaan ini membantu pelanggan menyelesaikan prototipe dan produksi massal dengan mudah. Tim teknik mendapatkan saran ahli di setiap langkah. NOBLE menggabungkan keterampilan teknis dengan layanan responsif. Pendekatan tim ini mengurangi risiko dan mempercepat pemasaran produk.
Kemampuan Layanan Lengkap dari Desain hingga Perakitan
Keahlian dalam Fabrikasi Logam dan Plastik
NOBLE memiliki pengetahuan mendalam di banyak bidang manufaktur. Tim kami bekerja dengan aluminium, baja tahan karat, dan plastik yang kuat. Keahlian ganda ini sangat penting untuk proyek pembuatan wadah peralatan PCR. Satu mitra dapat memotong braket presisi, mencetak penutup plastik, dan membangun rangka lembaran logam. Perusahaan menangani bentuk-bentuk yang rumit dengan percaya diri. Pengetahuan material mencakup berbagai termoplastik dan logam yang cocok untuk wadah medis. Beragam keahlian ini berarti tidak ada pengalihan pekerjaan yang sia-sia antar vendor.
Satu Sumber Terpadu untuk Pemesinan, Pencetakan, dan Penyelesaian Akhir
Produksi sistem siap pakai (turnkey) mempermudah seluruh rantai pasokan. NOBLE menangani pengadaan komponen, pekerjaan mekanik, perakitan, pengujian, dan pengemasan. Pelanggan tidak perlu lagi berurusan dengan banyak pemasok. NOBLE menawarkan:
- Mesin CNC untuk rangka instrumen dan pelat pemasangan yang tepat
- Cetakan injeksi untuk produksi perumahan dalam jumlah besar dengan kualitas yang stabil.
- Fabrikasi lembaran logam untuk penutup yang kuat yang menghalangi interferensi elektromagnetik
- 3D pencetakan untuk prototipe cepat dan bentuk internal yang kompleks
- permukaan finishing seperti pelapisan bubuk, sandblasting, dan penyikatan
Pendekatan terpadu ini memangkas waktu tunggu dan menghilangkan kesenjangan komunikasi. Kontrol kualitas tetap terjaga dari bahan baku hingga produk jadi.
Kualitas Tersertifikasi untuk Industri Perangkat Medis
Sertifikasi Sistem Manajemen Mutu
Sertifikasi menunjukkan komitmen nyata terhadap kualitas. NOBLE memegang sertifikasi untuk sistem manajemen mutu, yang memastikan pengendalian proses yang ketat. Sertifikasi ini mensyaratkan sistem tertulis untuk pelacakan, pengendalian risiko, pemeriksaan proses, dan pencatatan. Laboratorium diagnostik dan OEM merasa yakin karena setiap enclosure memenuhi standar yang ditetapkan. Sistem mutu ini mendukung persetujuan FDA dan badan pengatur lainnya.
Kontrol Kualitas dan Ketelusuran yang Ketat
Setiap batch material dilacak dari pemasok hingga komponen jadi. Setiap lot resin atau logam dilengkapi dengan sertifikat analisis. Pelacakan ini sangat penting untuk mesin PCR yang digunakan di lingkungan klinis. Perusahaan menjalankan sistem mutu yang ketat untuk mendeteksi unit yang tidak sesuai standar. Pemeriksaan proses memastikan hasil yang berulang di semua proses produksi. Dokumen ini mempermudah sertifikasi perangkat medis akhir.
Cara Memulai Proyek Penutup Peralatan PCR Anda
Proses Peninjauan Desain untuk Manufaktur (DFM)
Proses dimulai dengan tinjauan Desain untuk Manufaktur. Para insinyur NOBLE memeriksa model CAD Anda untuk kemungkinan masalah. Mereka memeriksa sudut kemiringan, ketebalan dinding, penempatan gerbang, dan batas toleransi. Tinjauan ini menemukan masalah sebelum Anda mengeluarkan biaya untuk perkakas. Tim kami memberikan umpan balik yang bermanfaat tentang pilihan material dan pemilihan proses. Pelanggan mendapatkan saran yang jelas berdasarkan volume dan anggaran. Kerja sama tim sejak awal ini mencegah perbaikan mahal di kemudian hari.
Menghubungi Tim Teknik untuk Konsultasi Proyek
Memulai sebuah proyek hanya membutuhkan satu langkah sederhana. Hubungi tim teknik NOBLE dengan file desain dan kebutuhan Anda. Tim kami akan mengirimkan penawaran terperinci dan rencana manufaktur. Mereka akan memilih proses terbaik untuk situasi Anda. Baik Anda membutuhkan satu prototipe atau produksi massal, NOBLE siap membantu. Perpaduan sertifikasi, keahlian layanan lengkap, dan pengetahuan teknik menjadikannya mitra tepercaya untuk pembuatan wadah peralatan PCR. Laboratorium dan perusahaan diagnostik di seluruh dunia mengandalkan tim ini untuk mendapatkan wadah yang andal dan sesuai standar.
Memilih proses manufaktur yang tepat untuk penutup peralatan PCR bergantung pada volume, presisi, material, pengendalian kontaminasi, dan kebutuhan regulasi. Tidak ada satu metode pun yang cocok untuk setiap proyek. Mulailah dengan meninjau material yang ditangani laboratorium. Tentukan apa yang perlu dilindungi: sampel, pengguna, atau keduanya. Petakan alur kerja dan tata letak ruangan. Konfirmasikan kebutuhan perawatan dan sertifikasi sejak dini. Bandingkan penawaran hanya setelah kesesuaian aplikasi jelas. Pendekatan terstruktur ini mengurangi risiko. Mitra manufaktur yang berpengalaman membawa keahlian di semua proses. Tinjauan Desain untuk Manufaktur (Design for Manufacturing) mendeteksi masalah sebelum pembuatan alat dimulai. Tim kami memandu Anda menuju penutup mesin PCR terbaik untuk kebutuhan Anda. Hubungi mitra manufaktur hari ini untuk mendiskusikan proyek penutup peralatan PCR Anda dan dapatkan panduan ahli dalam memilih proses yang tepat.
FAQ (Pertanyaan Umum)
Apa proses manufaktur terbaik untuk wadah peralatan PCR?
Tidak ada satu proses pun yang cocok untuk setiap proyek. Volume produksi menjadi penentu keputusan. Produksi dalam jumlah kecil cocok untuk permesinan CNC atau pencetakan 3D. Produksi dalam jumlah besar membutuhkan pencetakan injeksi. Fabrikasi lembaran logam cocok untuk rangka struktural. Setiap metode menawarkan keunggulan berbeda untuk kebutuhan spesifik.
Bagaimana cara saya memilih antara permesinan CNC dan pencetakan injeksi?
Pemesinan CNC paling cocok untuk volume produksi rendah di bawah beberapa ratus unit. Metode ini tidak memerlukan investasi perkakas. Pencetakan injeksi membutuhkan cetakan yang mahal tetapi menghasilkan biaya per bagian yang sangat rendah dalam skala besar. Pertimbangkan anggaran dan jangka waktu proyek Anda secara keseluruhan sebelum memilih.
Bahan apa yang paling cocok untuk wadah peralatan PCR?
Campuran ABS/PC tahan panas dan tahan terhadap bahan pembersih umum. Polikarbonat menawarkan kekuatan benturan tetapi membutuhkan pencetakan yang hati-hati. PEEK tahan terhadap bahan kimia keras. Aluminium menyebarkan panas secara efektif. Baja tahan karat memberikan daya tahan untuk sterilisasi yang sering. Pilihan material bergantung pada kebutuhan termal dan kimia spesifik Anda.
Bagaimana cara memastikan bahwa wadah peralatan PCR saya memenuhi standar ISO 13485?
Bekerja samalah dengan produsen bersertifikat. ISO 13485 mensyaratkan pelacakan material yang terdokumentasi dari pemasok hingga komponen jadi. Mitra Anda harus menyediakan sertifikat analisis untuk setiap batch material. Pilih pemasok dengan sistem manajemen mutu dan prosedur ketertelusuran yang mapan.
Berapa waktu tunggu tipikal untuk pembuatan prototipe wadah?
Pencetakan 3D menghasilkan komponen dalam hitungan hari setelah persetujuan desain akhir. Pemesinan CNC membutuhkan waktu sedikit lebih lama karena pemrograman dan pengaturan. Keduanya menghindari waktu berminggu-minggu yang dibutuhkan untuk pembuatan cetakan injeksi. Jangka waktu pembuatan prototipe bergantung pada kompleksitas komponen dan persyaratan penyelesaian permukaan.
Bisakah saya menggabungkan berbagai proses manufaktur yang berbeda?
Ya. Banyak produsen menggunakan pendekatan hibrida. Komponen presisi yang diproses dengan mesin CNC dipasang di dalam wadah lembaran logam. Penutup yang dicetak dengan injeksi melindungi rakitan tersebut. Strategi ini menyeimbangkan biaya, kualitas, dan kinerja. Mitra manufaktur yang terampil dapat merekomendasikan kombinasi terbaik untuk proyek Anda.
Bagaimana pengendalian kontaminasi memengaruhi desain penutup peralatan PCR?
Peralatan PCR membutuhkan permukaan yang halus dan tidak berpori. Permukaan ini tahan terhadap kontaminasi dan mudah dibersihkan. Desain interior tanpa celah tidak menyisakan tempat bagi partikel untuk menumpuk. Fitur filtrasi HEPA dan sterilisasi UV membutuhkan integrasi penutup yang tepat. Pilihan desain secara langsung memengaruhi akurasi diagnostik di laboratorium klinis.
Sertifikasi apa yang harus saya cari pada mitra manufaktur?
Carilah produsen yang memiliki sertifikasi sistem manajemen mutu dan kepatuhan terhadap standar keselamatan yang berlaku seperti IEC 61010-2-101. Standar ini mencakup manajemen mutu dan keselamatan perangkat medis. Mitra yang bersertifikasi memastikan persetujuan regulasi berjalan lancar untuk produk akhir Anda.







